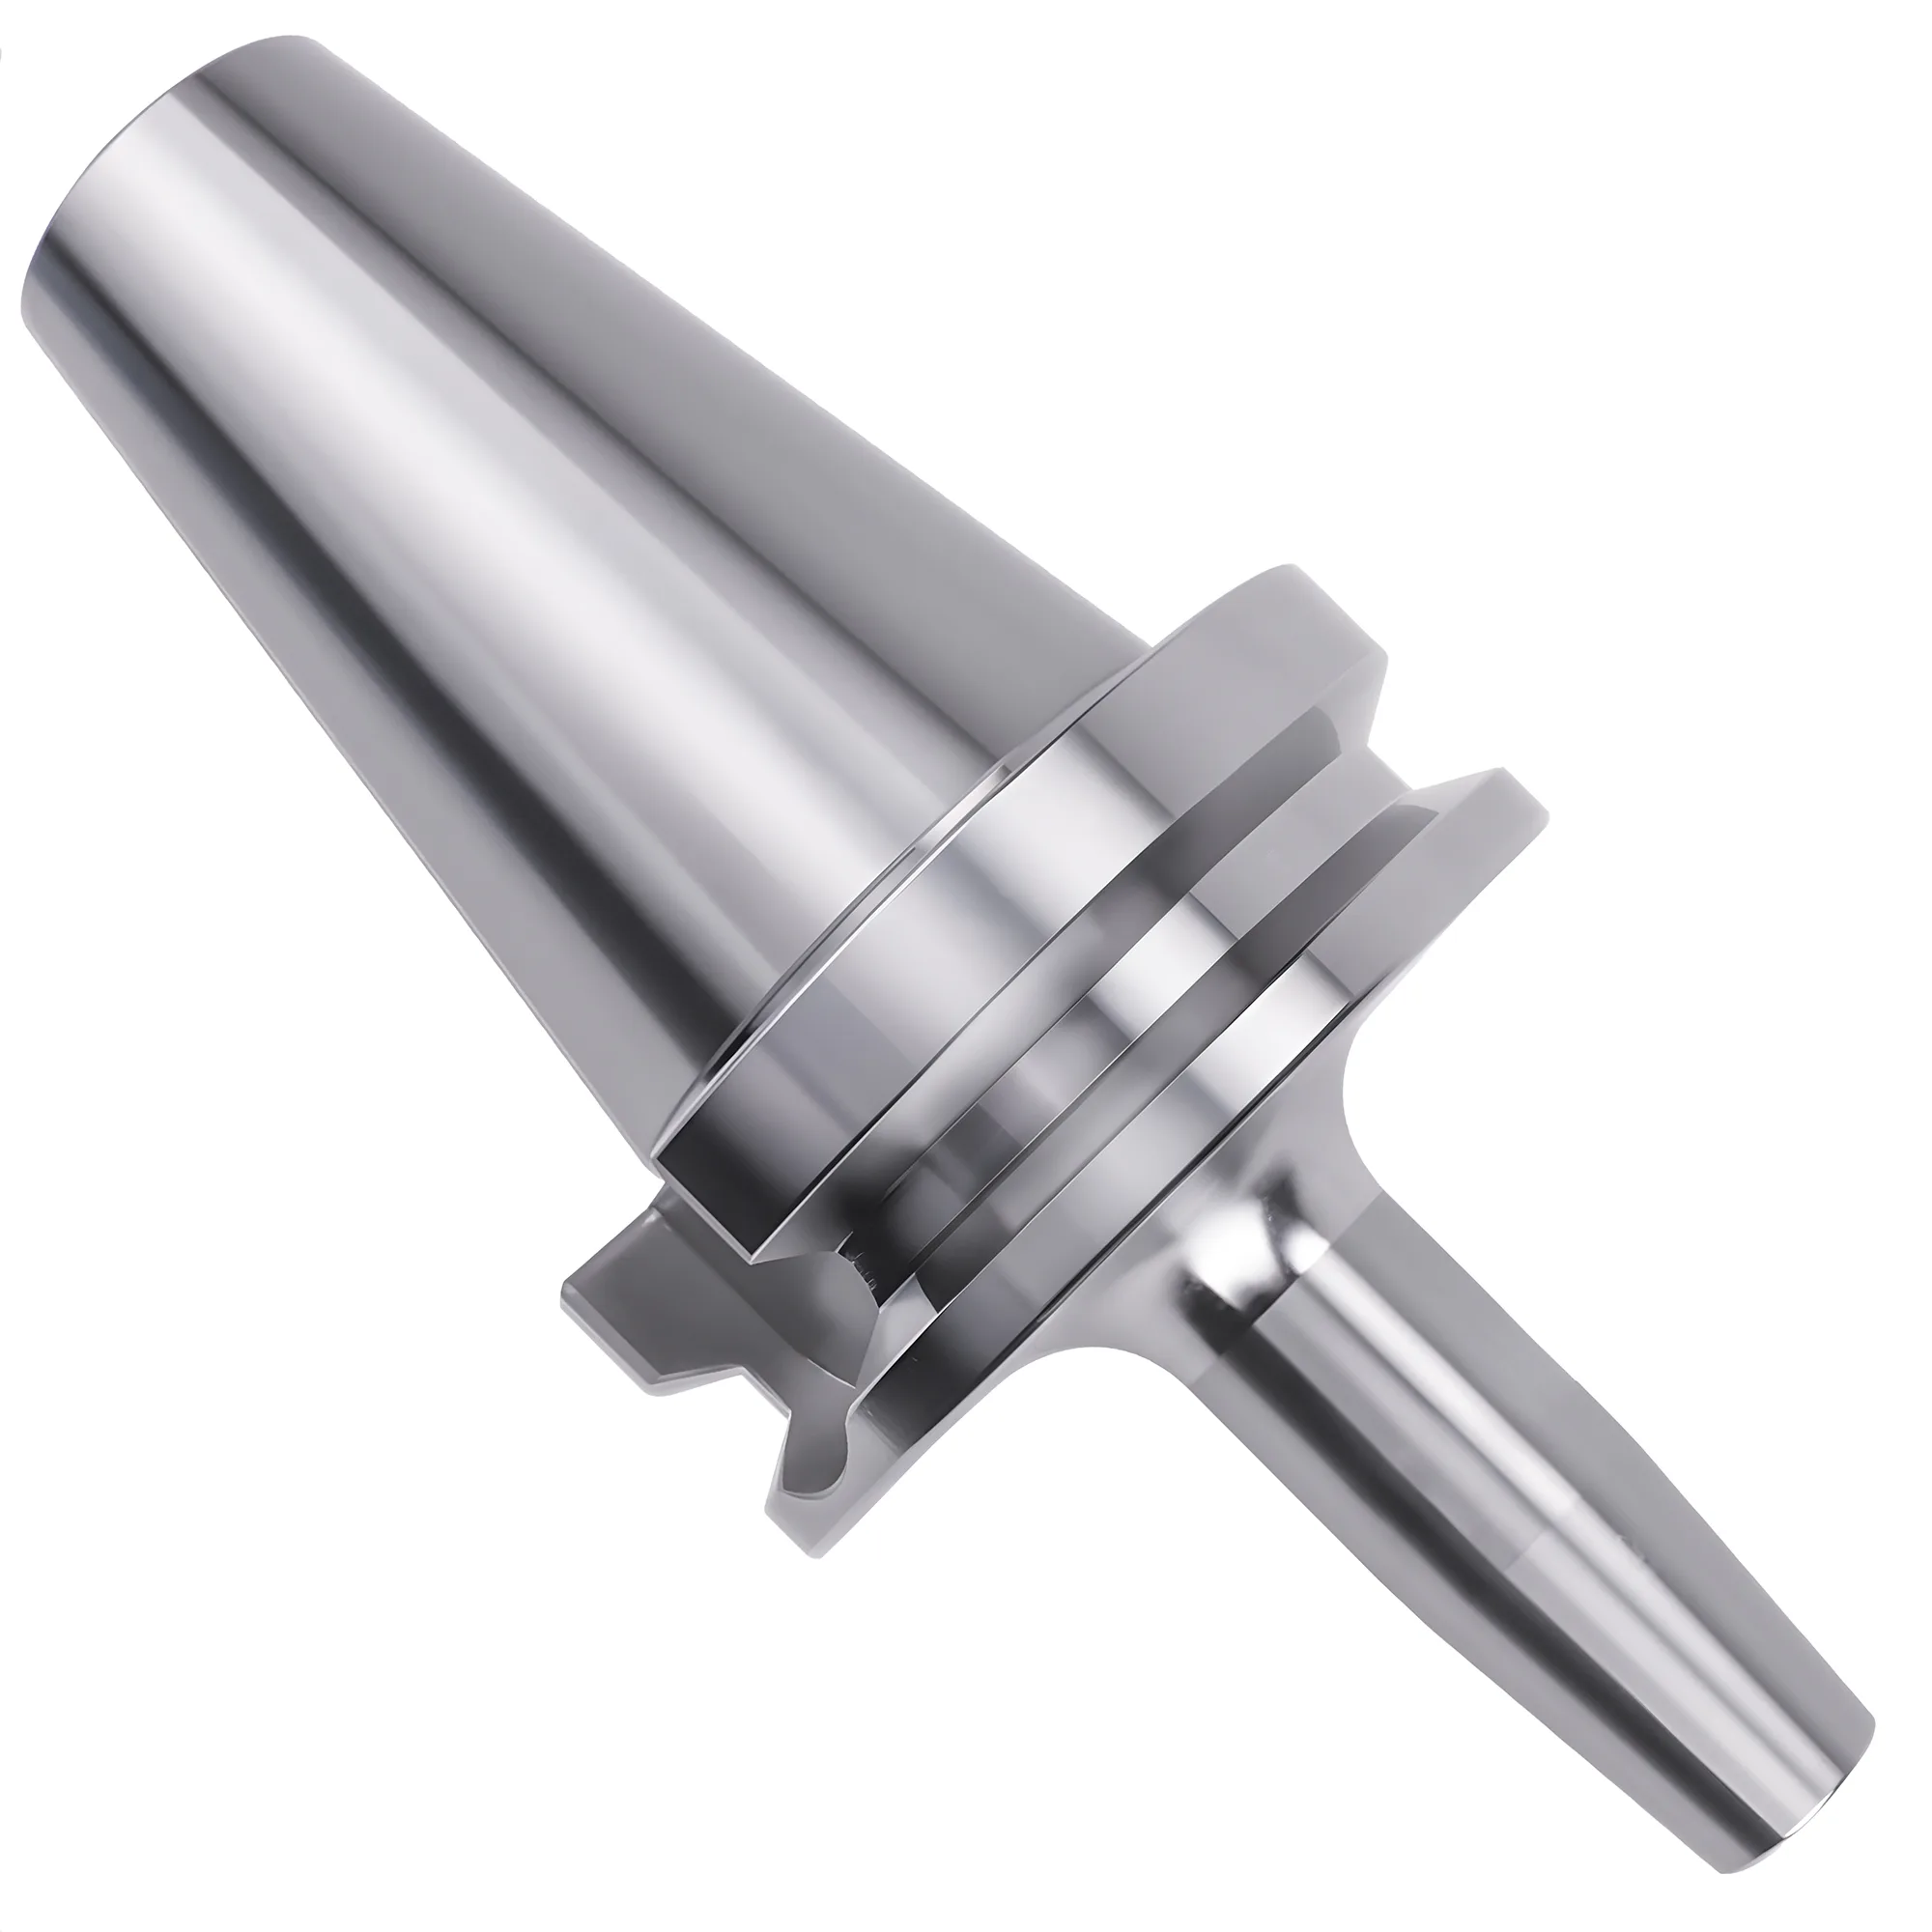
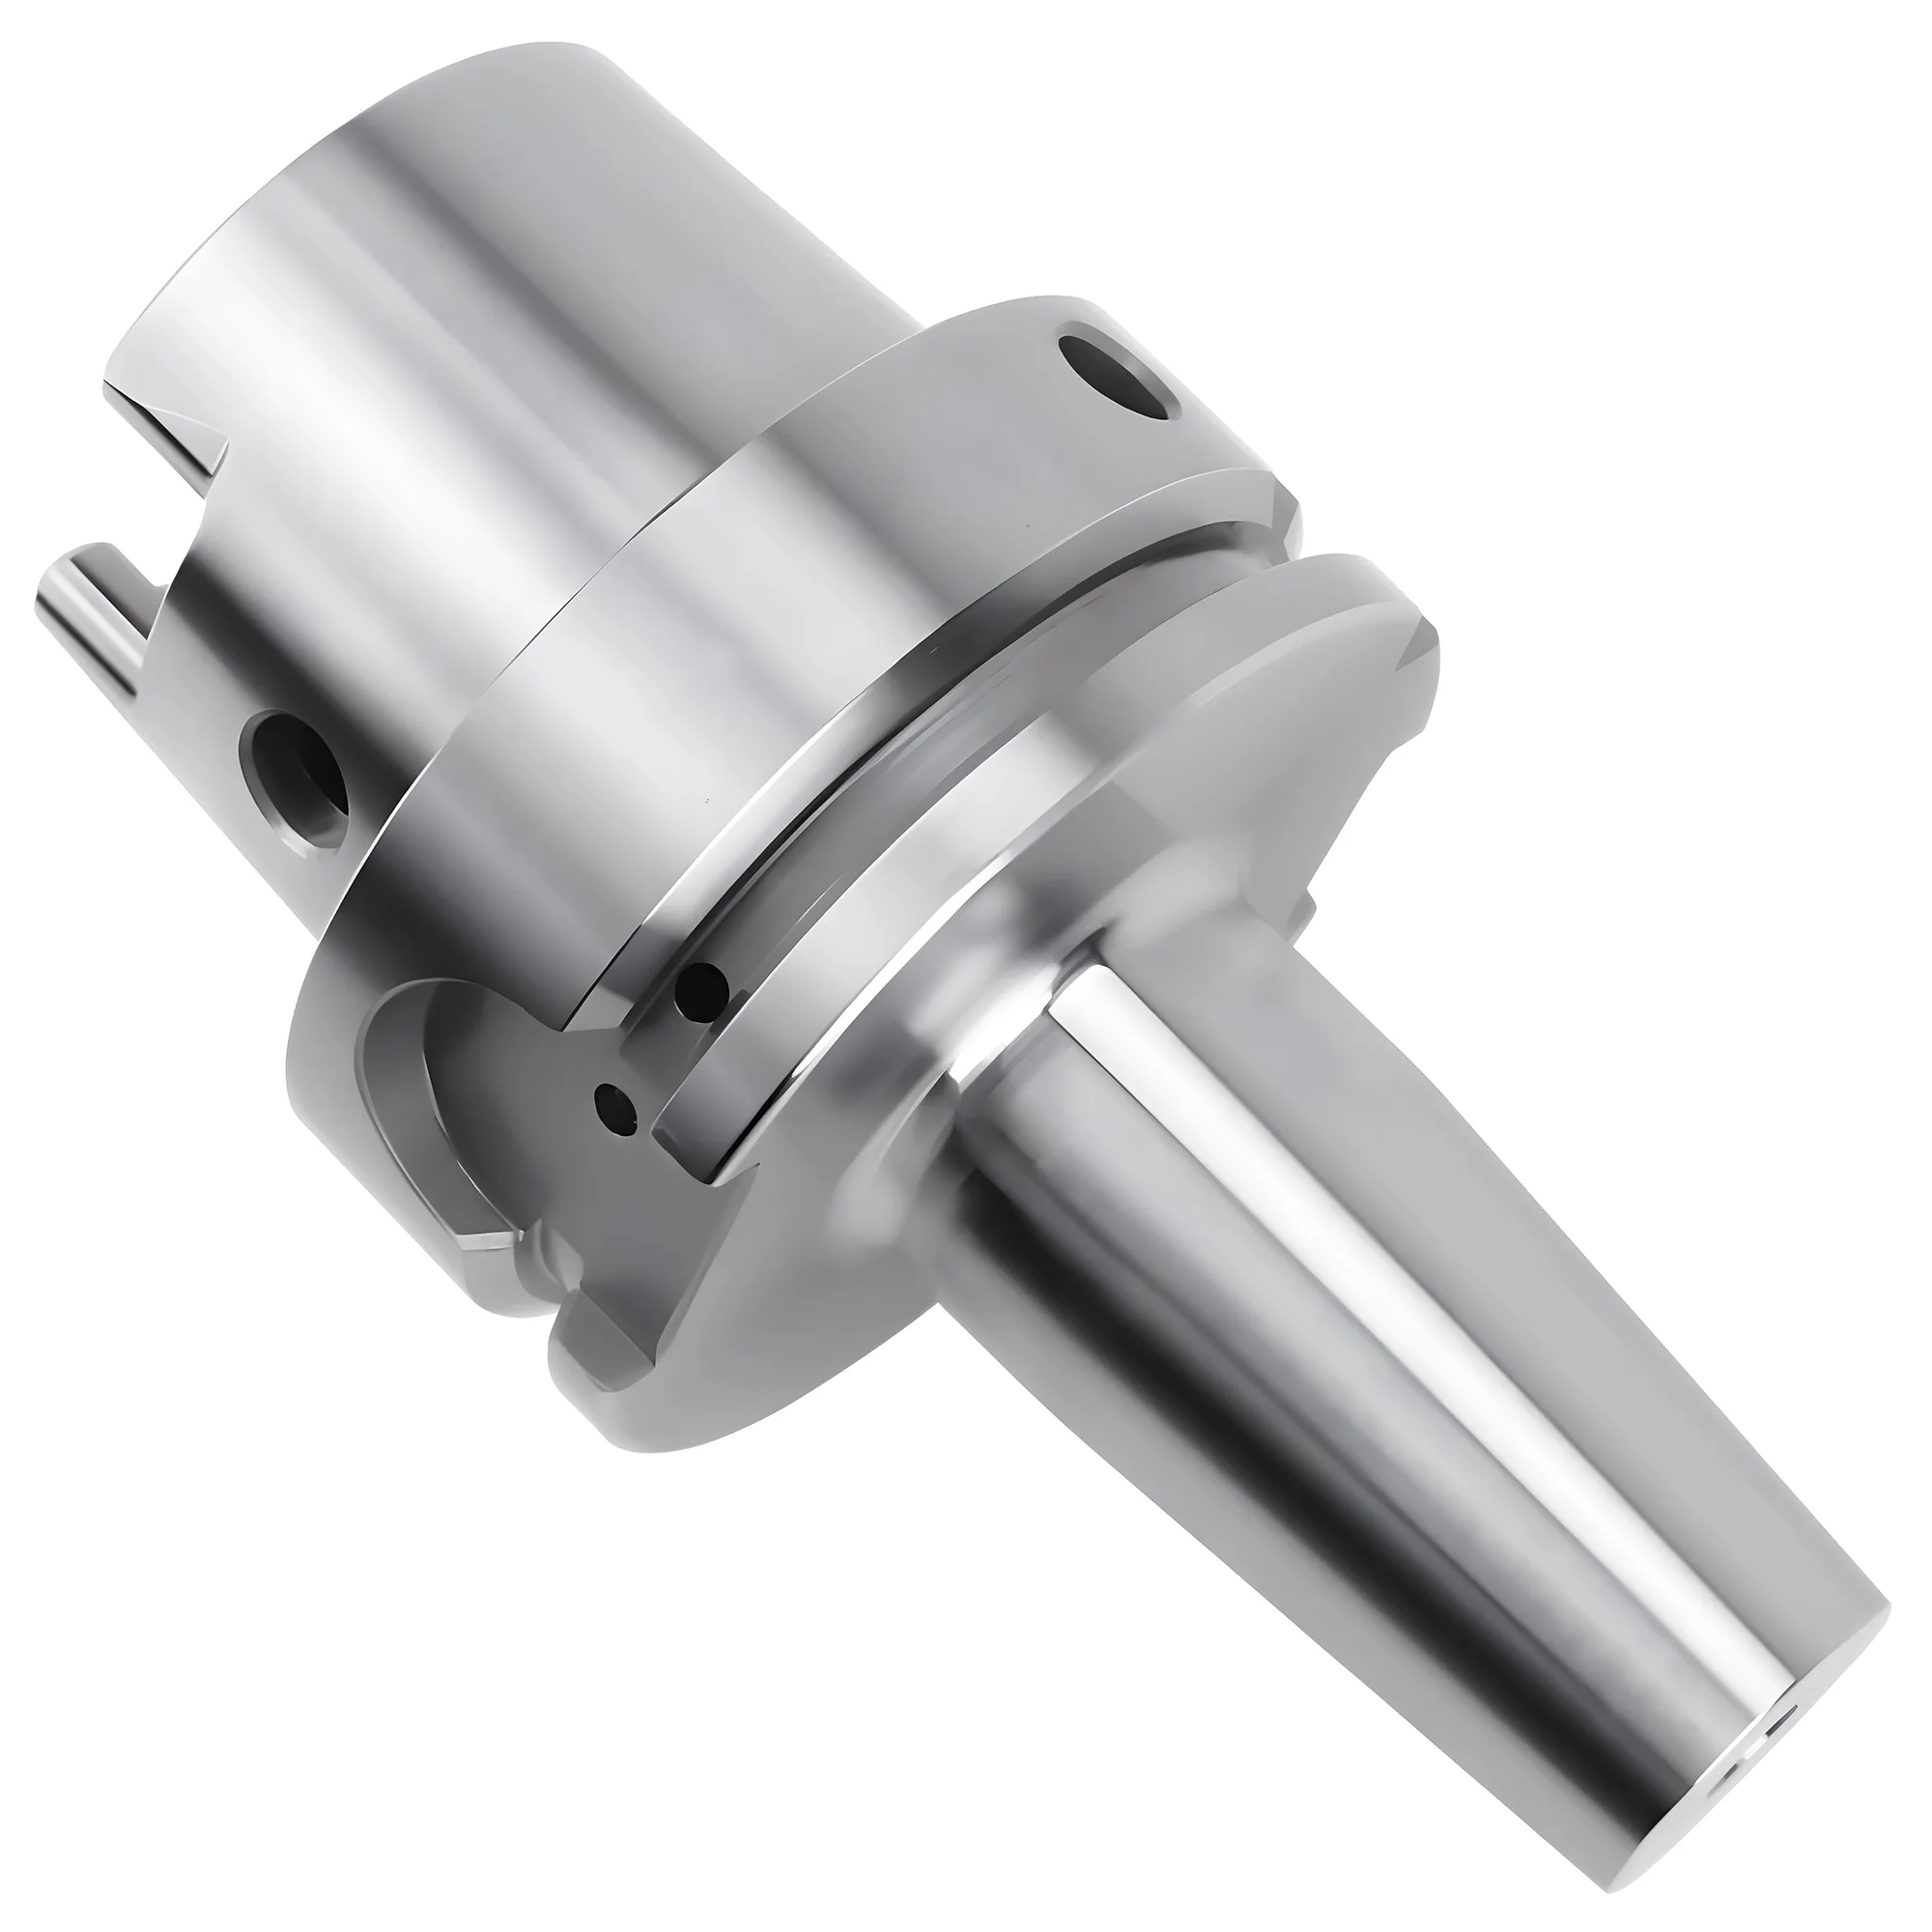
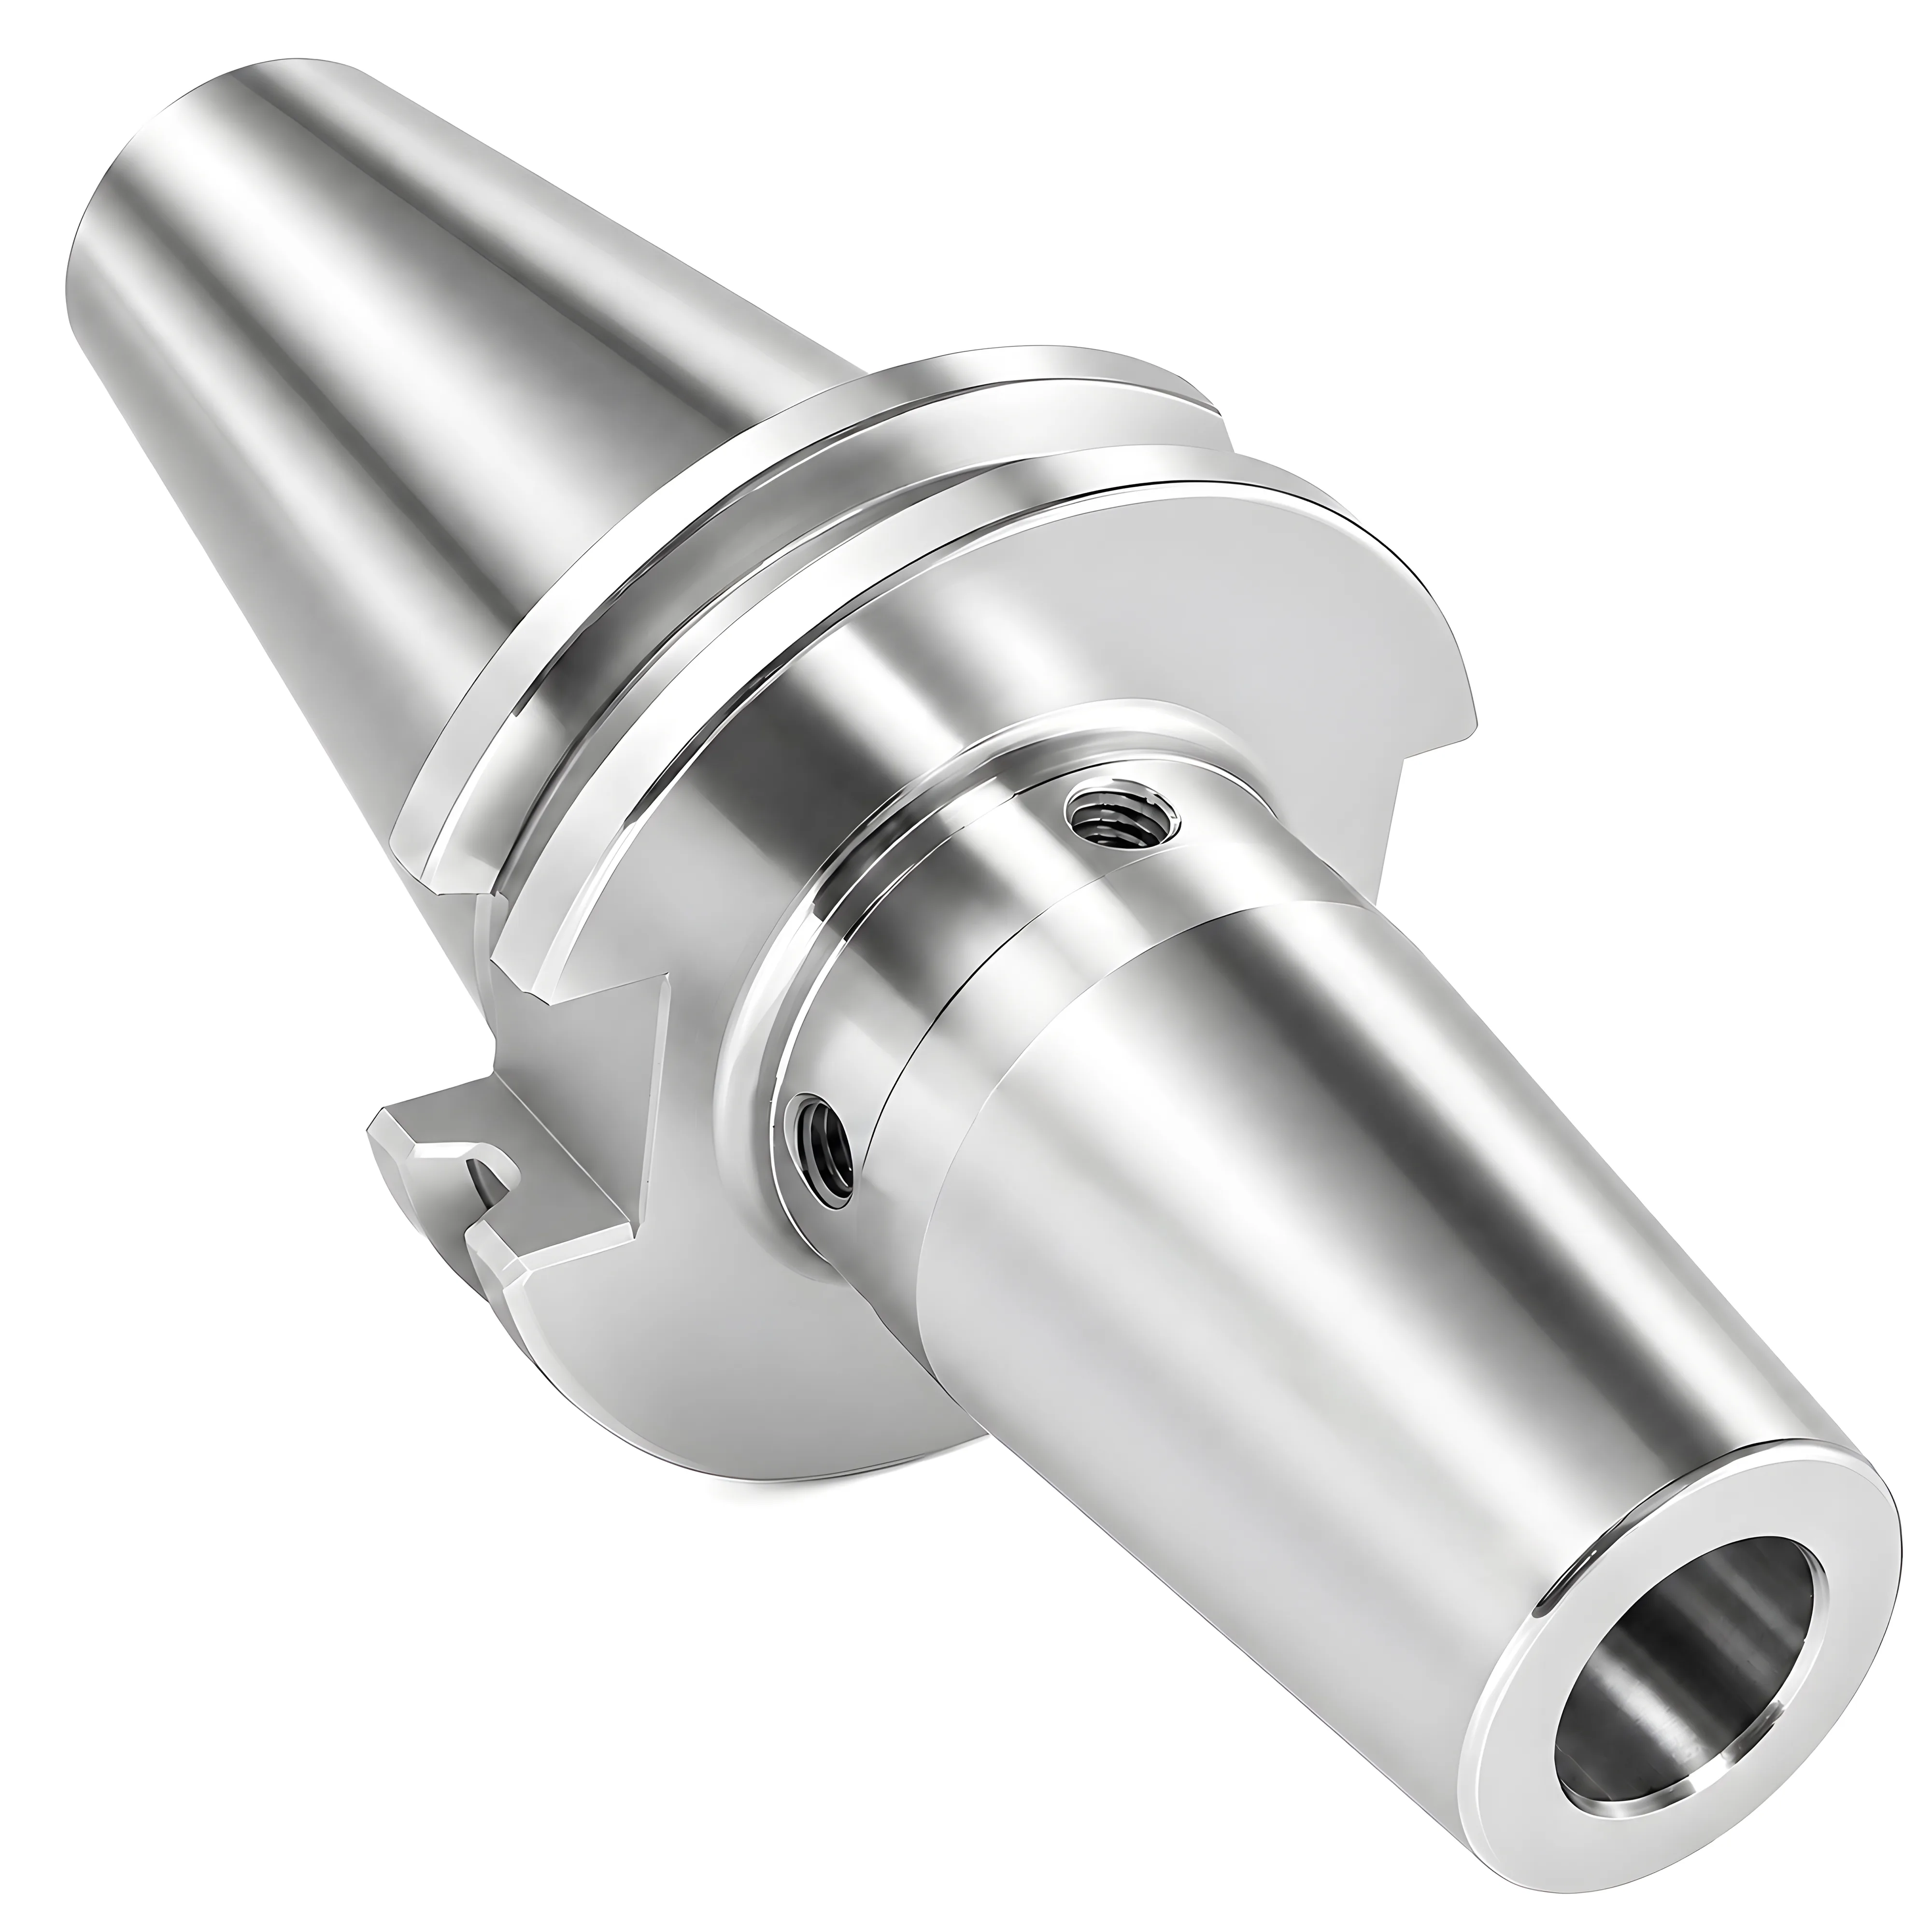
Il calettamento a caldo è la scelta giusta quando servono il naso più sottile, la presa più alta (tipicamente 25.000–40.000 N) e lunghe lavorazioni non presidiate; il mandrino idraulico (tipicamente 10.000–20.000 N) conviene quando servono lo smorzamento della camera d'olio, cambi utensile sotto i 30 secondi con una sola chiave esagonale e nessun riscaldatore a induzione da $5.000–15.000. Entrambi partono da ≤0.003 mm TIR a 3×D, quindi sull'eccentricità da nuovi è un pareggio: la decisione si gioca su sbalzo, presa, tempo di cambio e investimento.
Questo è un confronto diretto tra i soli due portautensili di precisione. Per il confronto di ciascuno dei due con un mandrino a pinza ER si veda Mandrino a pinza vs mandrino idraulico; per sapere quale portautensile resiste meglio a collisioni e maltrattamenti si veda Durata del portautensile vs eccentricità.
Come serrano i portautensili a calettamento a caldo e i mandrini idraulici?
Un portautensile a calettamento a caldo serra per interferenza: un foro di misura media (circa 20 mm) viene tipicamente lavorato circa 8–15 µm più piccolo del codolo, per cui va riscaldato a circa 200–300°C prima che un codolo in metallo duro possa entrarvi, e serra raffreddandosi. Un mandrino idraulico serra per pressione: ruotando una vite di azionamento si spinge un pistone in una camera d'olio sigillata, e la bussola di espansione a parete sottile si chiude di circa 0.02–0.05 mm attorno al codolo. Entrambi i fori accettano codoli cilindrici lisci rettificati in tolleranza h6.
La differenza di principio determina tutti i compromessi descritti di seguito. Il portautensile a calettamento a caldo è un unico pezzo di acciaio senza parti mobili, per cui rigidità, presa e bilanciatura sono fissate al momento della lavorazione del portautensile. Il mandrino idraulico contiene invece una camera d'olio, guarnizioni e una bussola: ciò costa una parte della presa e della snellezza del naso, ma in cambio offre smorzamento delle vibrazioni e un cambio utensile che non richiede altro che una chiave esagonale.
Eccentricità da nuovi e dopo migliaia di cambi utensile
I portautensili a calettamento a caldo e i mandrini idraulici partono entrambi tipicamente da ≤0.003 mm TIR a 3×D, quindi la vera differenza di eccentricità emerge dopo migliaia di cambi utensile, non il primo giorno. I due portautensili invecchiano in modo diverso.
Un foro a calettamento a caldo ritorna a ogni ciclo sullo stesso centro ricavato in lavorazione, perché nulla si muove a parte l'acciaio che si dilata e si contrae. Il suo punto debole è il calore: se usato correttamente, un foro dura tipicamente diverse migliaia di cicli termici (Kennametal indica fino a 5.000 cicli di riscaldamento/calettamento per fori da 6 mm in su), ma un solo surriscaldamento oltre circa 350°C può provocare il rinvenimento del foro e allargarlo in modo permanente. L'eccentricità comincia allora a crescere, e un criterio di dismissione comune è un TIR superiore a 0.010 mm.
Anche l'eccentricità di un mandrino idraulico resta stabile in condizioni di uso pulito, ma dipende da un circuito sigillato. Una guarnizione usurata fa perdere pressione, un truciolo intrappolato sotto il codolo lo sposta dal centro, e mettere in pressione un mandrino vuoto può sollecitare eccessivamente la bussola. Su un mandrino idraulico, un'eccentricità superiore a circa 0.010 mm indica di solito un guasto — un foro contaminato, una guarnizione che ha perso pressione o una bussola danneggiata — piuttosto che un'usura graduale. La sequenza di individuazione del guasto è trattata nella guida alla risoluzione dei problemi dei mandrini idraulici elencata tra gli articoli correlati.
| Fattore di eccentricità | Calettamento a caldo | Mandrino idraulico |
|---|---|---|
| Eccentricità da nuovo a 3×D | ≤0.003 mm | ≤0.003 mm |
| Cosa lo fa invecchiare | Rinvenimento e allargamento del foro dovuti ai cicli termici | Usura delle guarnizioni, danni alla bussola, rigatura del foro |
| Durata tipica prima della manutenzione | Diverse migliaia di cicli termici (Kennametal: fino a ~5.000) | Manutenzione delle guarnizioni ogni ~10.000 cicli |
| Evento singolo che lo mette fuori uso | Un surriscaldamento oltre ~350°C | Collisione che ammacca la bussola; messa in pressione a foro vuoto |
| Criterio di dismissione o manutenzione | TIR oltre ~0.010 mm o foro allargato di 5–10 µm | TIR oltre ~0.010 mm o perdita di pressione |
Naso sottile e profilo di ingombro
Sullo sbalzo vince tipicamente il calettamento a caldo, perché la conicità del naso di 4.5° per lato permette al portautensile di seguire l'utensile dentro una tasca, mentre un mandrino idraulico standard richiede un corpo più spesso per avvolgere la camera d'olio attorno al foro. È questa geometria a decidere se un percorso utensile a 5 assi supera la parete di un'attrezzatura o costringe a un utensile più lungo.
Il diametro del naso di un portautensile conico cresce con la distanza dalla punta:
D(x) ≈ D₀ + 2 × x × tan(4.5°) ≈ D₀ + 0.157 × x
Dove D₀ è il diametro del naso in punta e x è la distanza dalla punta in mm. A dominare è la distanza dalla punta: ogni 10 mm di penetrazione in più aggiungono solo circa 1.6 mm di diametro, per cui un naso a calettamento a caldo può trovarsi 30 mm all'interno di una tasca crescendo di meno di 5 mm di diametro. Diversi costruttori di mandrini idraulici offrono ormai mandrini idraulici sottili che riprendono il profilo a 4.5°, ma la camera d'olio deve stare all'interno di quell'ingombro, per cui presa e smorzamento delle versioni sottili sono tipicamente inferiori rispetto al corpo standard (a seconda del costruttore).
Una sporgenza dell'utensile più corta riduce la flessione con il cubo del rapporto tra le lunghezze, quindi lo sbalzo è una leva di rigidità e non solo una questione di ingombro. Per un utensile a sbalzo la flessione segue δ = F × L³ / (3 × E × I). Se un naso sottile a calettamento a caldo consente di ridurre la sporgenza da 4×D a 3×D, la flessione scende a (3/4)³ ≈ 0.42 del valore precedente, cioè circa il 58% in meno, a parità di forza di taglio. Per un dato diametro dell'utensile, in questa formula domina la lunghezza della sporgenza perché è elevata al cubo; il diametro dell'utensile entra attraverso I, che scala con la quarta potenza del diametro, e il tipo di portautensile cambia soltanto quanto corta può essere L. L'aspetto vibrazionale dello stesso problema è trattato in Diagnosi e rimedio delle vibrazioni.
Smorzamento vs rigidità
I mandrini idraulici smorzano le vibrazioni attraverso la camera d'olio, il che può migliorare la finitura superficiale di circa 0.2–0.4 µm Ra nella finitura con grande sbalzo (4×D o più) in presenza di vibrazioni. Il vantaggio si riduce fin quasi a zero nei tagli corti e rigidi, dove non ci sono vibrazioni da assorbire.
Il calettamento a caldo segue la strada opposta: un corpo monolitico in acciaio con contatto metallo-metallo a 360° offre il collegamento più rigido, ma aggiunge di per sé poco smorzamento. Nella pratica le due strategie si incontrano a metà strada. Un portautensile sottile a calettamento a caldo che accorcia la sporgenza spesso elimina le vibrazioni che un mandrino idraulico dovrebbe altrimenti assorbire, mentre un mandrino idraulico salva un attrezzaggio in cui lo sbalzo non può essere ridotto.
- Finitura di pareti sottili o con grande sbalzo, con vibrazioni già presenti: lo smorzamento idraulico è tipicamente la prima scelta.
- Tasche profonde in cui il portautensile può seguire l'utensile: calettamento a caldo, perché una sporgenza più corta del 25% riduce la flessione di circa il 58%.
- Tagli interrotti o con molti ingressi su pezzi rigidi: entrambi i portautensili; rigidità e presa contano più dello smorzamento.
Codoli piccoli e microutensili: presa e inserimento
Con i codoli piccoli il calettamento a caldo diventa delicato: un foro da 3 mm riscaldato di 250°C cresce solo di circa 9 µm, circa 6.7× meno di un foro da 20 mm alla stessa temperatura. Usando ΔD ≈ α × D × ΔT con α ≈ 12 × 10⁻⁶ /°C per l'acciaio da utensili temprato, un foro da 3 mm dà 12 × 10⁻⁶ × 3 × 250 ≈ 0.009 mm, mentre un foro da 20 mm dà circa 0.060 mm. È il diametro del foro a determinare il gioco assoluto, per cui sui microutensili la finestra di inserimento è stretta e il piccolo portautensile perde tipicamente calore in pochi secondi; conviene impostare la battuta di profondità prima del riscaldamento e spingere l'utensile in sede con un unico movimento. I costruttori riducono l'interferenza sui fori piccoli per mantenerla all'interno di quel gioco, per cui il margine di lavoro su un portautensile da 3 mm è tipicamente di pochi micron.
A queste dimensioni la tolleranza del codolo conta di più. La ISO 286-2 fissa la fascia h6 a 6 µm per codoli oltre 1 fino a 3 mm e a 8 µm per codoli oltre 3 fino a 6 mm, contro 13 µm per codoli oltre 18 fino a 30 mm. La ISO 286-2 è il riferimento per i codoli h6 perché entrambi i tipi di portautensile dimensionano i propri fori attorno a quella tolleranza, e su un foro da 3 mm a calettamento a caldo la fascia h6 rappresenta una quota importante del gioco termico di circa 9 µm. I codoli in metallo duro, con una dilatazione termica di circa 5–6 × 10⁻⁶ /°C, crescono appena mentre il foro in acciaio si dilata: è per questo che il metallo duro è il materiale standard per i codoli da calettamento a caldo. I codoli in HSS sono un caso diverso: l'HSS viene rinvenuto ben al di sopra delle temperature di calettamento, quindi la durezza non è il limite, ma si dilata quasi quanto l'acciaio del portautensile, perciò il calore che penetra nel codolo lo mantiene serrato al momento dell'estrazione. Per questo diversi costruttori di macchine ammettono codoli in HSS solo da Ø6 mm e puntano su un riscaldamento rapido e localizzato.
I mandrini idraulici gestiscono i codoli piccoli in modo diverso. Molte gamme standard partono da un foro diretto da 6 mm e scendono a 3 mm o meno tramite bussole di riduzione intagliate, il che aggiunge una seconda interfaccia e comporta tipicamente una certa perdita di eccentricità e di presa. Inoltre il codolo deve coprire l'intera zona di serraggio prima di ruotare la vite; un microutensile con codolo corto potrebbe non raggiungerla. La regolazione della lunghezza è invece più semplice: un mandrino idraulico può essere preregolato a freddo su un presetter e regolato con la sua vite di arresto posteriore, mentre il calettamento a caldo fissa la lunghezza nel momento dell'inserimento.
Forza di serraggio, coppia ed estrazione
I portautensili a calettamento a caldo serrano tipicamente con 25.000–40.000 N contro i 10.000–20.000 N dei mandrini idraulici, per cui il calettamento a caldo trasmette circa 1.3–4× più coppia d'attrito prima dello slittamento, a parità di coefficiente d'attrito. La coppia trasmessa è proporzionale a forza di serraggio × coefficiente d'attrito × raggio del codolo, quindi con lo stesso codolo e le stesse condizioni superficiali il rapporto tra le forze determina il rapporto tra le coppie: 25.000/20.000 ≈ 1.3 dove i due campi si sovrappongono e 40.000/10.000 = 4 agli estremi.
Sotto carico elevato i mandrini idraulici cedono qualcosa in più della sola forza di serraggio. Il foro liscio della bussola e l'olio retrostante possono consentire microslittamenti sotto carichi laterali estremi, ed è per questo che i mandrini idraulici sono generalmente indicati per finitura e semifinitura piuttosto che per la scanalatura a piena larghezza. Nella sgrossatura pesante, le frese a elica elevata esercitano una trazione assiale sul codolo, e una presa basata solo sull'attrito, su entrambi i portautensili, può lasciar sfilare l'utensile dal foro e mandare il pezzo a scarto. Diversi costruttori offrono sistemi anti-estrazione positivi per entrambi i tipi di portautensile, che utilizzano un codolo profilato impegnato da elementi di trascinamento nel foro; è consigliabile valutarli per la sgrossatura con frese a elica elevata in titanio o acciaio inossidabile.
Per la sgrossatura più pesante, oltre la zona di comfort di entrambi i portautensili, le officine passano tipicamente a un mandrino per fresatura pesante o a un portautensile Weldon a blocco laterale, invece di spingere un portautensile di precisione al limite della sua presa.
Tempo di cambio utensile e costo di una macchina per calettamento a caldo
Un cambio utensile su mandrino idraulico richiede tipicamente meno di 30 secondi con una sola chiave esagonale, mentre un cambio a calettamento a caldo richiede circa 2–5 minuti tra riscaldamento, inserimento e raffreddamento ad aria forzata, oppure circa 1 minuto con raffreddamento a contatto ad acqua. Il riscaldamento in sé è breve, tipicamente 3–8 secondi con una bobina adeguata; la fase lenta è il raffreddamento: circa 1.5–5 minuti ad aria forzata contro circa 20–30 secondi con un raffreddatore a contatto ad acqua.
La differenza maggiore riguarda l'investimento. I portautensili a calettamento a caldo costano tipicamente $200–500 l'uno contro $300–600 per un mandrino idraulico, ma il parco a calettamento a caldo richiede una macchina a induzione, tipicamente da $5.000–15.000. Il numero di portautensili di pareggio è:
N ≈ C_machine / (P_hydraulic − P_shrink)
Dove C_machine è il costo della macchina a induzione e P è il prezzo per portautensile. A dominare è la differenza di prezzo per portautensile: con una macchina da $10.000 e una differenza di $100, N ≈ 100 portautensili; con una macchina da $5.000 e una differenza di $200, N ≈ 25 portautensili. Un'officina che utilizza meno di circa 25 portautensili di precisione di solito spende meno con i mandrini idraulici, mentre oltre circa 100 portautensili la macchina per calettamento a caldo si ripaga tipicamente con il solo prezzo dei portautensili — senza contare che il riscaldatore diventa un unico punto di guasto per ogni cambio a calettamento a caldo dell'officina.
Le piccole officine chiedono spesso se un cannello o un riscaldatore a induzione portatile generico possa sostituire una macchina per calettamento a caldo. Un cannello può liberare un utensile, ma scalda dall'esterno verso l'interno, non è in grado di mantenere la finestra di 200–300°C e può portare il naso oltre la soglia di ~350°C alla quale l'acciaio del portautensile comincia a perdere durezza. Il riscaldamento a fiamma provoca una dilatazione non uniforme che può deformare il foro e alterare l'eccentricità. Un riscaldatore a induzione portatile venduto per l'officina automobilistica evita la fiamma, ma senza una bobina adatta al portautensile, una battuta di profondità e un controllo della temperatura condivide lo stesso rischio di surriscaldamento e di scarsa ripetibilità. Per un cambio occasionale su uno o due portautensili può funzionare; per un intero parco, è una macchina dimensionata per i portautensili con spegnimento automatico della potenza a proteggere l'eccentricità di ≤0.003 mm per cui si è pagato.
Errore comune
Acquistare un parco di portautensili a calettamento a caldo per un'officina ad alta varietà di produzione che cambia utensili decine di volte per turno. Con circa 2–5 minuti per cambio con raffreddamento ad aria forzata, o circa 1 minuto anche con raffreddamento a contatto ad acqua, e un unico riscaldatore condiviso, i cambi utensile si accodano alla macchina. In un'officina del genere, il cambio sotto i 30 secondi del mandrino idraulico e l'assenza di attrezzature ausiliarie contano di solito più della presa supplementare del calettamento a caldo.
Confronto diretto: calettamento a caldo vs mandrino idraulico
Il calettamento a caldo vince tipicamente su presa, sbalzo e bilanciatura ad alta velocità, mentre il mandrino idraulico vince tipicamente su smorzamento, tempo di cambio utensile e costo d'ingresso; sull'eccentricità da nuovi è un pareggio a ≤0.003 mm.
| Fattore | Calettamento a caldo | Mandrino idraulico |
|---|---|---|
| Eccentricità da nuovo (3×D) | ≤0.003 mm | ≤0.003 mm |
| Forza di serraggio | 25.000–40.000 N | 10.000–20.000 N |
| Profilo del naso | 4.5° per lato tipico | Corpo più voluminoso; esistono versioni sottili a 4.5° |
| Smorzamento | Nessuna camera d'olio; si affida a una sporgenza più corta (~58% di flessione in meno a 3×D rispetto a 4×D) | Guadagno di circa 0.2–0.4 µm Ra con grande sbalzo soggetto a vibrazioni |
| Cambio utensile | ~2–5 min con raffreddamento ad aria forzata; ~1 min con raffreddamento a contatto ad acqua | Meno di ~30 s con una chiave esagonale |
| Prezzo del portautensile | ~$200–500 | ~$300–600 |
| Attrezzatura aggiuntiva | Macchina a induzione ~$5.000–15.000 | Nessuna |
| Foro diretto più piccolo | Comunemente 3 mm | Comunemente 6 mm; più piccolo tramite bussole di riduzione |
L'interfaccia mandrino non cambia questo confronto. Entrambi i tipi di portautensile sono disponibili con coni ripidi BT e CAT e con HSK. La JIS B6339 definisce la geometria del cono BT, per cui un portautensile a calettamento a caldo BT40 e un mandrino idraulico BT40 si alloggiano nello stesso mandrino macchina, e la scelta tra i due è indipendente dal cono della macchina. I codoli HSK-A, la cui geometria è definita dalla DIN 69893, sono comunemente preferiti per entrambi i portautensili oltre circa 20.000 rpm, perché il contatto su faccia e cono trattiene assialmente il portautensile mentre il foro del mandrino macchina si dilata — una prassi ricavata dai dati dei costruttori, dato che la norma non fissa alcun limite di velocità. La scelta del cono in sé è trattata in BT vs CAT vs HSK.
Anche sulla bilanciatura si è vicini al pareggio. La ISO 1940-1 fornisce il quadro dei gradi G secondo cui sono bilanciate entrambe le famiglie, e i costruttori dichiarano comunemente sia i portautensili a calettamento a caldo sia i mandrini idraulici in G2.5 a 25.000 rpm — un valore dichiarato dal costruttore, non un requisito della norma. Per lavorazioni oltre circa 15.000 rpm va bilanciato l'insieme di utensile e portautensile, non il solo portautensile.
✦ Calettamento a caldo: ideale per
- Tasche profonde, cavità di stampi e percorsi a 5 assi in cui il naso a 4.5° supera le attrezzature
- Finitura ad alta velocità di alluminio e grafite oltre 20.000 rpm
- Semisgrossatura con metallo duro integrale, dove una presa di 25.000–40.000 N resiste allo slittamento
- Lunghe serie di produzione in cui gli utensili si cambiano una volta per turno
✦ Mandrino idraulico: ideale per
- Finitura con grande sbalzo e vibrazioni, dove lo smorzamento dell'olio aggiunge circa 0.2–0.4 µm Ra
- Celle ad alta varietà che cambiano utensile in meno di 30 secondi con una chiave esagonale
- Alesatori e piccoli utensili di finitura preregolati a freddo su un presetter
- Officine con meno di circa 25 portautensili di precisione e senza macchina a induzione
Tabella di selezione rapida
Per la maggior parte delle lavorazioni la domanda decisiva è se il portautensile può seguire l'utensile dentro il pezzo (calettamento a caldo) oppure se dominano vibrazioni e frequenza dei cambi (idraulico).
| Scenario | Portautensile consigliato | Specifica chiave | Tempo di cambio | Perché |
|---|---|---|---|---|
| Fresa sferica da 6 mm, cavità di stampo profonda 40 mm | Calettamento a caldo | Naso a 4.5°, ≤0.003 mm TIR | ~1–5 min | Il naso sottile segue l'utensile, quindi sporgenza e flessione diminuiscono |
| Fresa di finitura da 12 mm, sbalzo 5×D, parete sottile | Mandrino idraulico | Smorzamento della camera d'olio | <30 s | Lo smorzamento assorbe le vibrazioni dove la sporgenza non può essere accorciata |
| Semisgrossatura con fresa a elica elevata da 10 mm in 4140 | Calettamento a caldo | Presa da 25.000–40.000 N | ~1–5 min | 1.3–4× la coppia d'attrito di un mandrino idraulico prima dello slittamento |
| HSM su alluminio a 20.000–25.000 rpm su HSK-A63 | Calettamento a caldo | G2.5 a 25.000 rpm | ~1–5 min | Il corpo monolitico e simmetrico mantiene bilanciatura e presa alle alte velocità |
| Alesatura di fori da 8 mm H7, lotto di 20 pezzi | Mandrino idraulico | ≤0.003 mm TIR, preregolazione a freddo | <30 s | Controllo dell'eccentricità e rapida regolazione della lunghezza sul presetter |
| Officina conto terzi ad alta varietà, meno di 25 portautensili di precisione | Mandrino idraulico | Nessuna attrezzatura ausiliaria | <30 s | Evita una macchina da $5.000–15.000 che meno di 25 portautensili tipicamente non riescono ad ammortizzare |
| Microfresa da 3 mm, sbalzo ridotto | Calettamento a caldo (foro da 3 mm) | Foro diretto da 3 mm | ~1–5 min | Nessuna bussola di riduzione tra utensile e portautensile, quindi una sola interfaccia determina l'eccentricità |
Calettamento a caldo per sbalzo, presa e velocità; mandrino idraulico per smorzamento, cambi rapidi e basso costo d'ingresso.
I portautensili a calettamento a caldo e i mandrini idraulici partono entrambi da ≤0.003 mm TIR a 3×D, quindi la scelta dipende da tutto il resto. Il calettamento a caldo serra tipicamente con 25.000–40.000 N, arriva più in profondità grazie al naso a 4.5° e mantiene la bilanciatura ad alta velocità, ma richiede una macchina a induzione da $5.000–15.000 e circa 1–5 minuti per cambio, a seconda di come viene raffreddato il portautensile. I mandrini idraulici serrano con 10.000–20.000 N, smorzano le vibrazioni nella finitura con grande sbalzo e si cambiano in meno di 30 secondi con una chiave esagonale. Sotto circa 25 portautensili di precisione l'idraulico di solito costa meno; oltre circa 100, il calettamento a caldo di solito ripaga la propria macchina.
Il calettamento a caldo è migliore di un mandrino idraulico?
Il calettamento a caldo è migliore per presa e sbalzo, con una forza di serraggio tipica di 25.000–40.000 N contro 10.000–20.000 N e un naso sottile a 4.5°. I mandrini idraulici sono migliori per smorzare le vibrazioni e per cambi rapidi, sotto i 30 secondi, senza riscaldatore. Entrambi partono da ≤0.003 mm TIR a 3×D, quindi l'eccentricità da sola non è decisiva.
Si può usare un cannello al posto di una macchina per calettamento a caldo?
Un cannello può liberare un utensile, ma scalda in modo non uniforme dall'esterno e non riesce a mantenere la finestra tipica di 200–300°C. Oltre circa 350°C l'acciaio del portautensile comincia a perdere durezza e il foro può allargarsi in modo permanente, aumentando l'eccentricità. Per più di uno o due portautensili, una macchina a induzione con controllo della temperatura costa tipicamente meno dei portautensili mandati a scarto.
Quanti portautensili giustificano l'acquisto di una macchina per calettamento a caldo?
Si divide il costo della macchina per la differenza di prezzo per portautensile tra mandrini idraulici e portautensili a calettamento a caldo. Con una macchina da $10.000 e una differenza di $100 il pareggio è di circa 100 portautensili; con una macchina da $5.000 e una differenza di $200 è di circa 25. Sotto circa 25 portautensili di precisione, i mandrini idraulici di solito costano meno nel complesso.
I mandrini idraulici perdono eccentricità nel tempo?
Non gradualmente in condizioni di uso pulito: un mandrino idraulico mantiene tipicamente ≤0.003 mm TIR finché non si verifica un problema. Un'eccentricità superiore a circa 0.010 mm indica di solito un guasto, come un truciolo intrappolato, una guarnizione che ha perso pressione o una bussola ammaccata. La manutenzione delle guarnizioni è tipicamente necessaria a un intervallo di circa 10.000 cicli, senza pinze né materiali di consumo nel frattempo.
Quale portautensile è migliore per i microutensili da 3 mm?
Di solito il calettamento a caldo, perché molte gamme a calettamento a caldo offrono un foro diretto da 3 mm, mentre i mandrini idraulici partono spesso da 6 mm e richiedono bussole di riduzione. Il punto critico è il calore: un foro da 3 mm cresce solo di circa 9 µm con un aumento di 250°C, quindi conviene impostare prima la battuta di profondità e inserire l'utensile con un unico movimento rapido.
Fonti
- ISO 1940-1:2003 — Mechanical vibration: Balance quality requirements for rotors in a constant (rigid) state
- ISO 286-2 — Tables of standard tolerance classes and limit deviations for holes and shafts
- BIG DAISHOWA — Shrink-fit chucks
- SCHUNK — TENDO hydraulic expansion toolholders
- Kennametal — Technical Information: Shrink Fit (heat-cycle life, HSS and carbide shanks)
- Machinery's Handbook, 31st Edition — Beam deflection and thermal expansion formulas