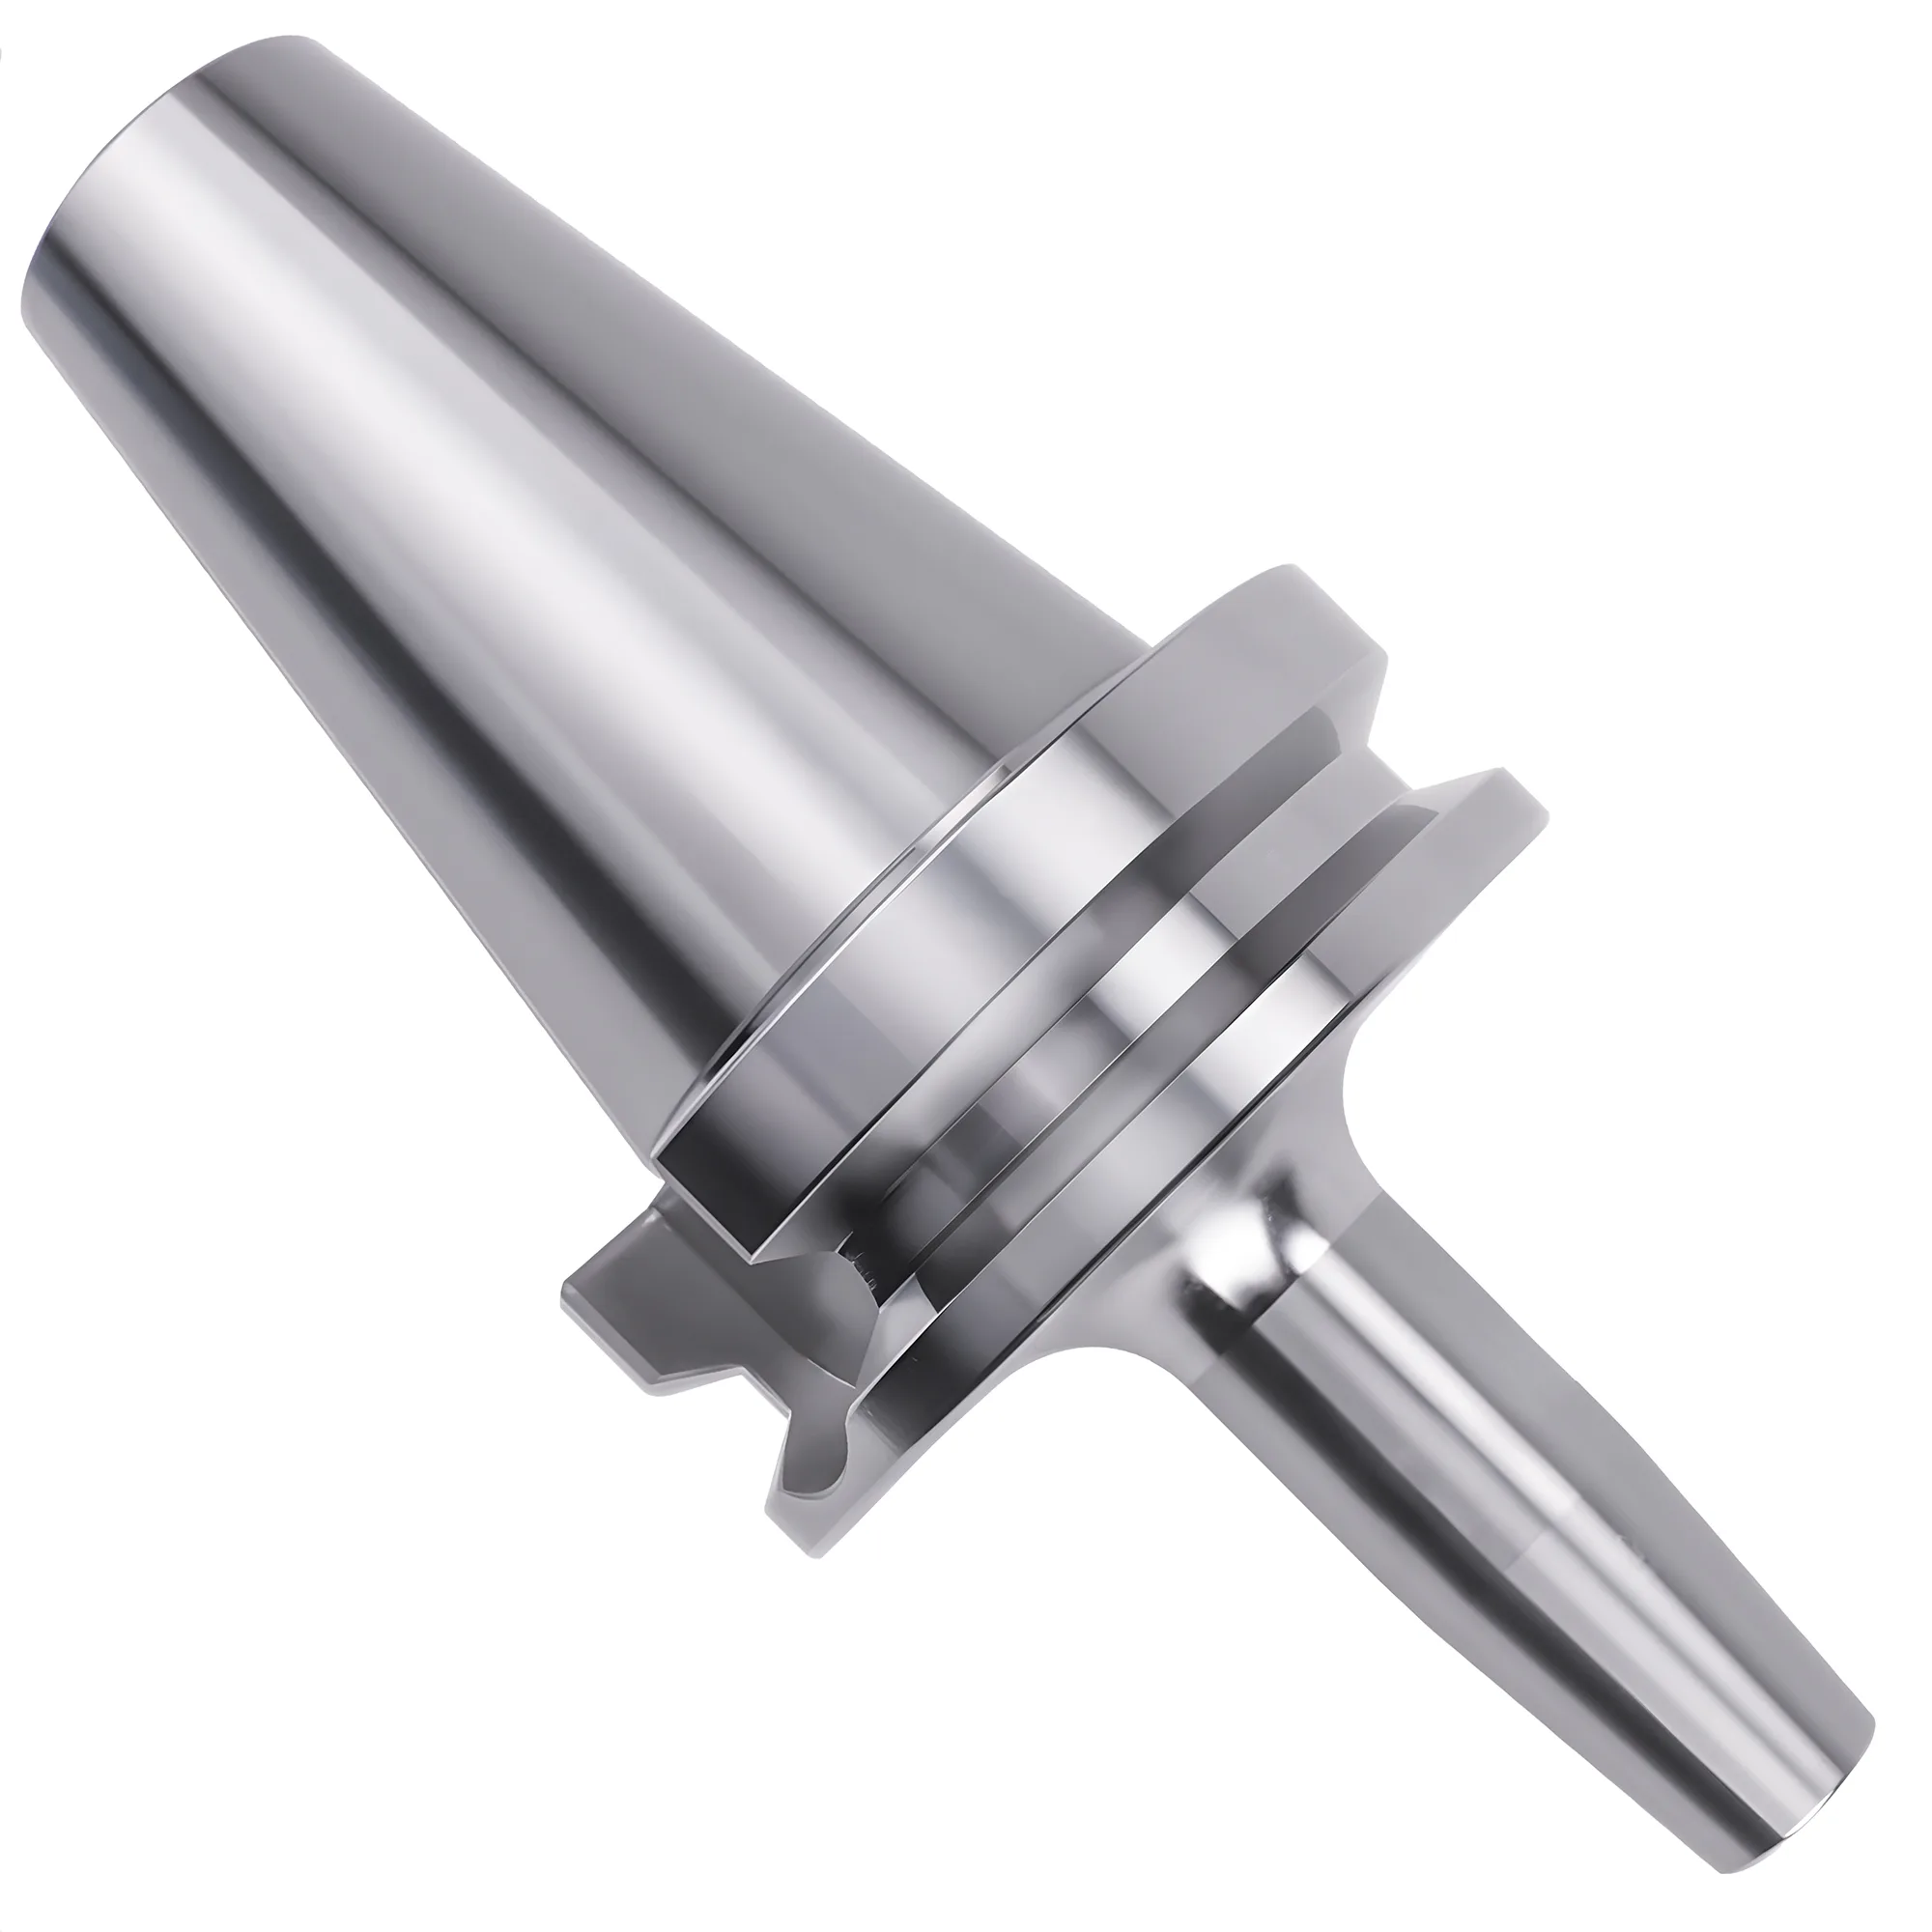
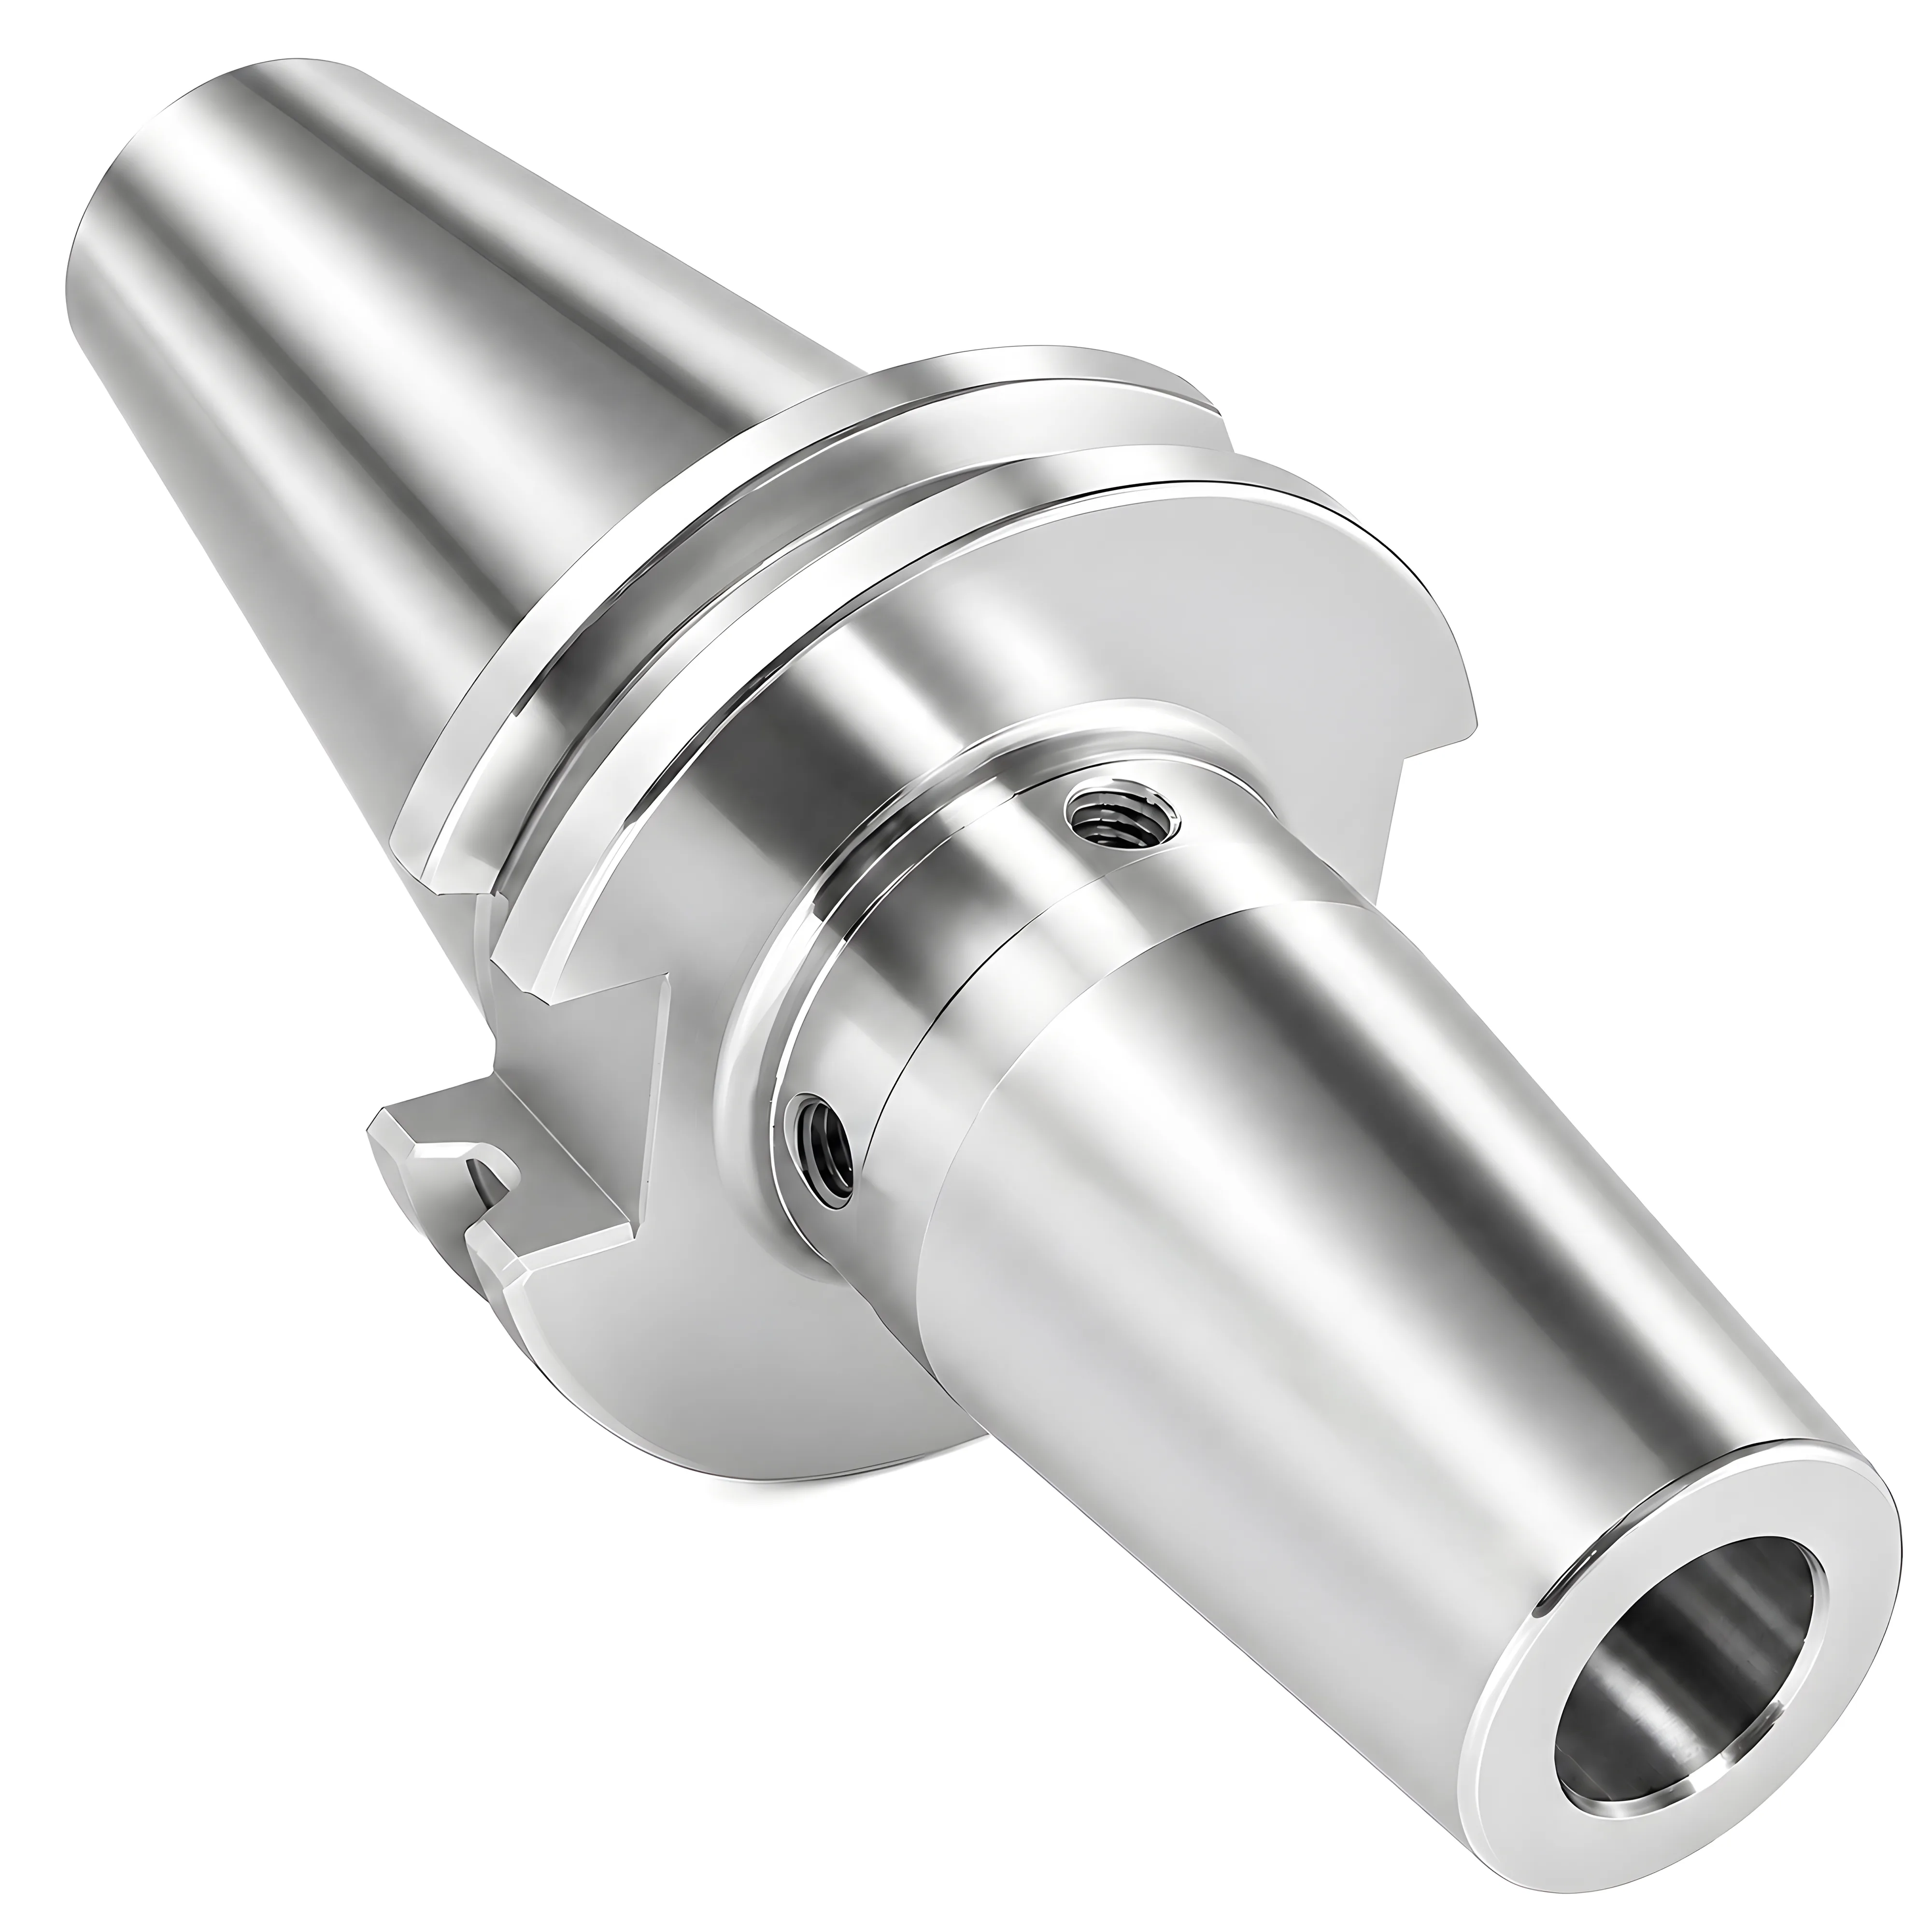
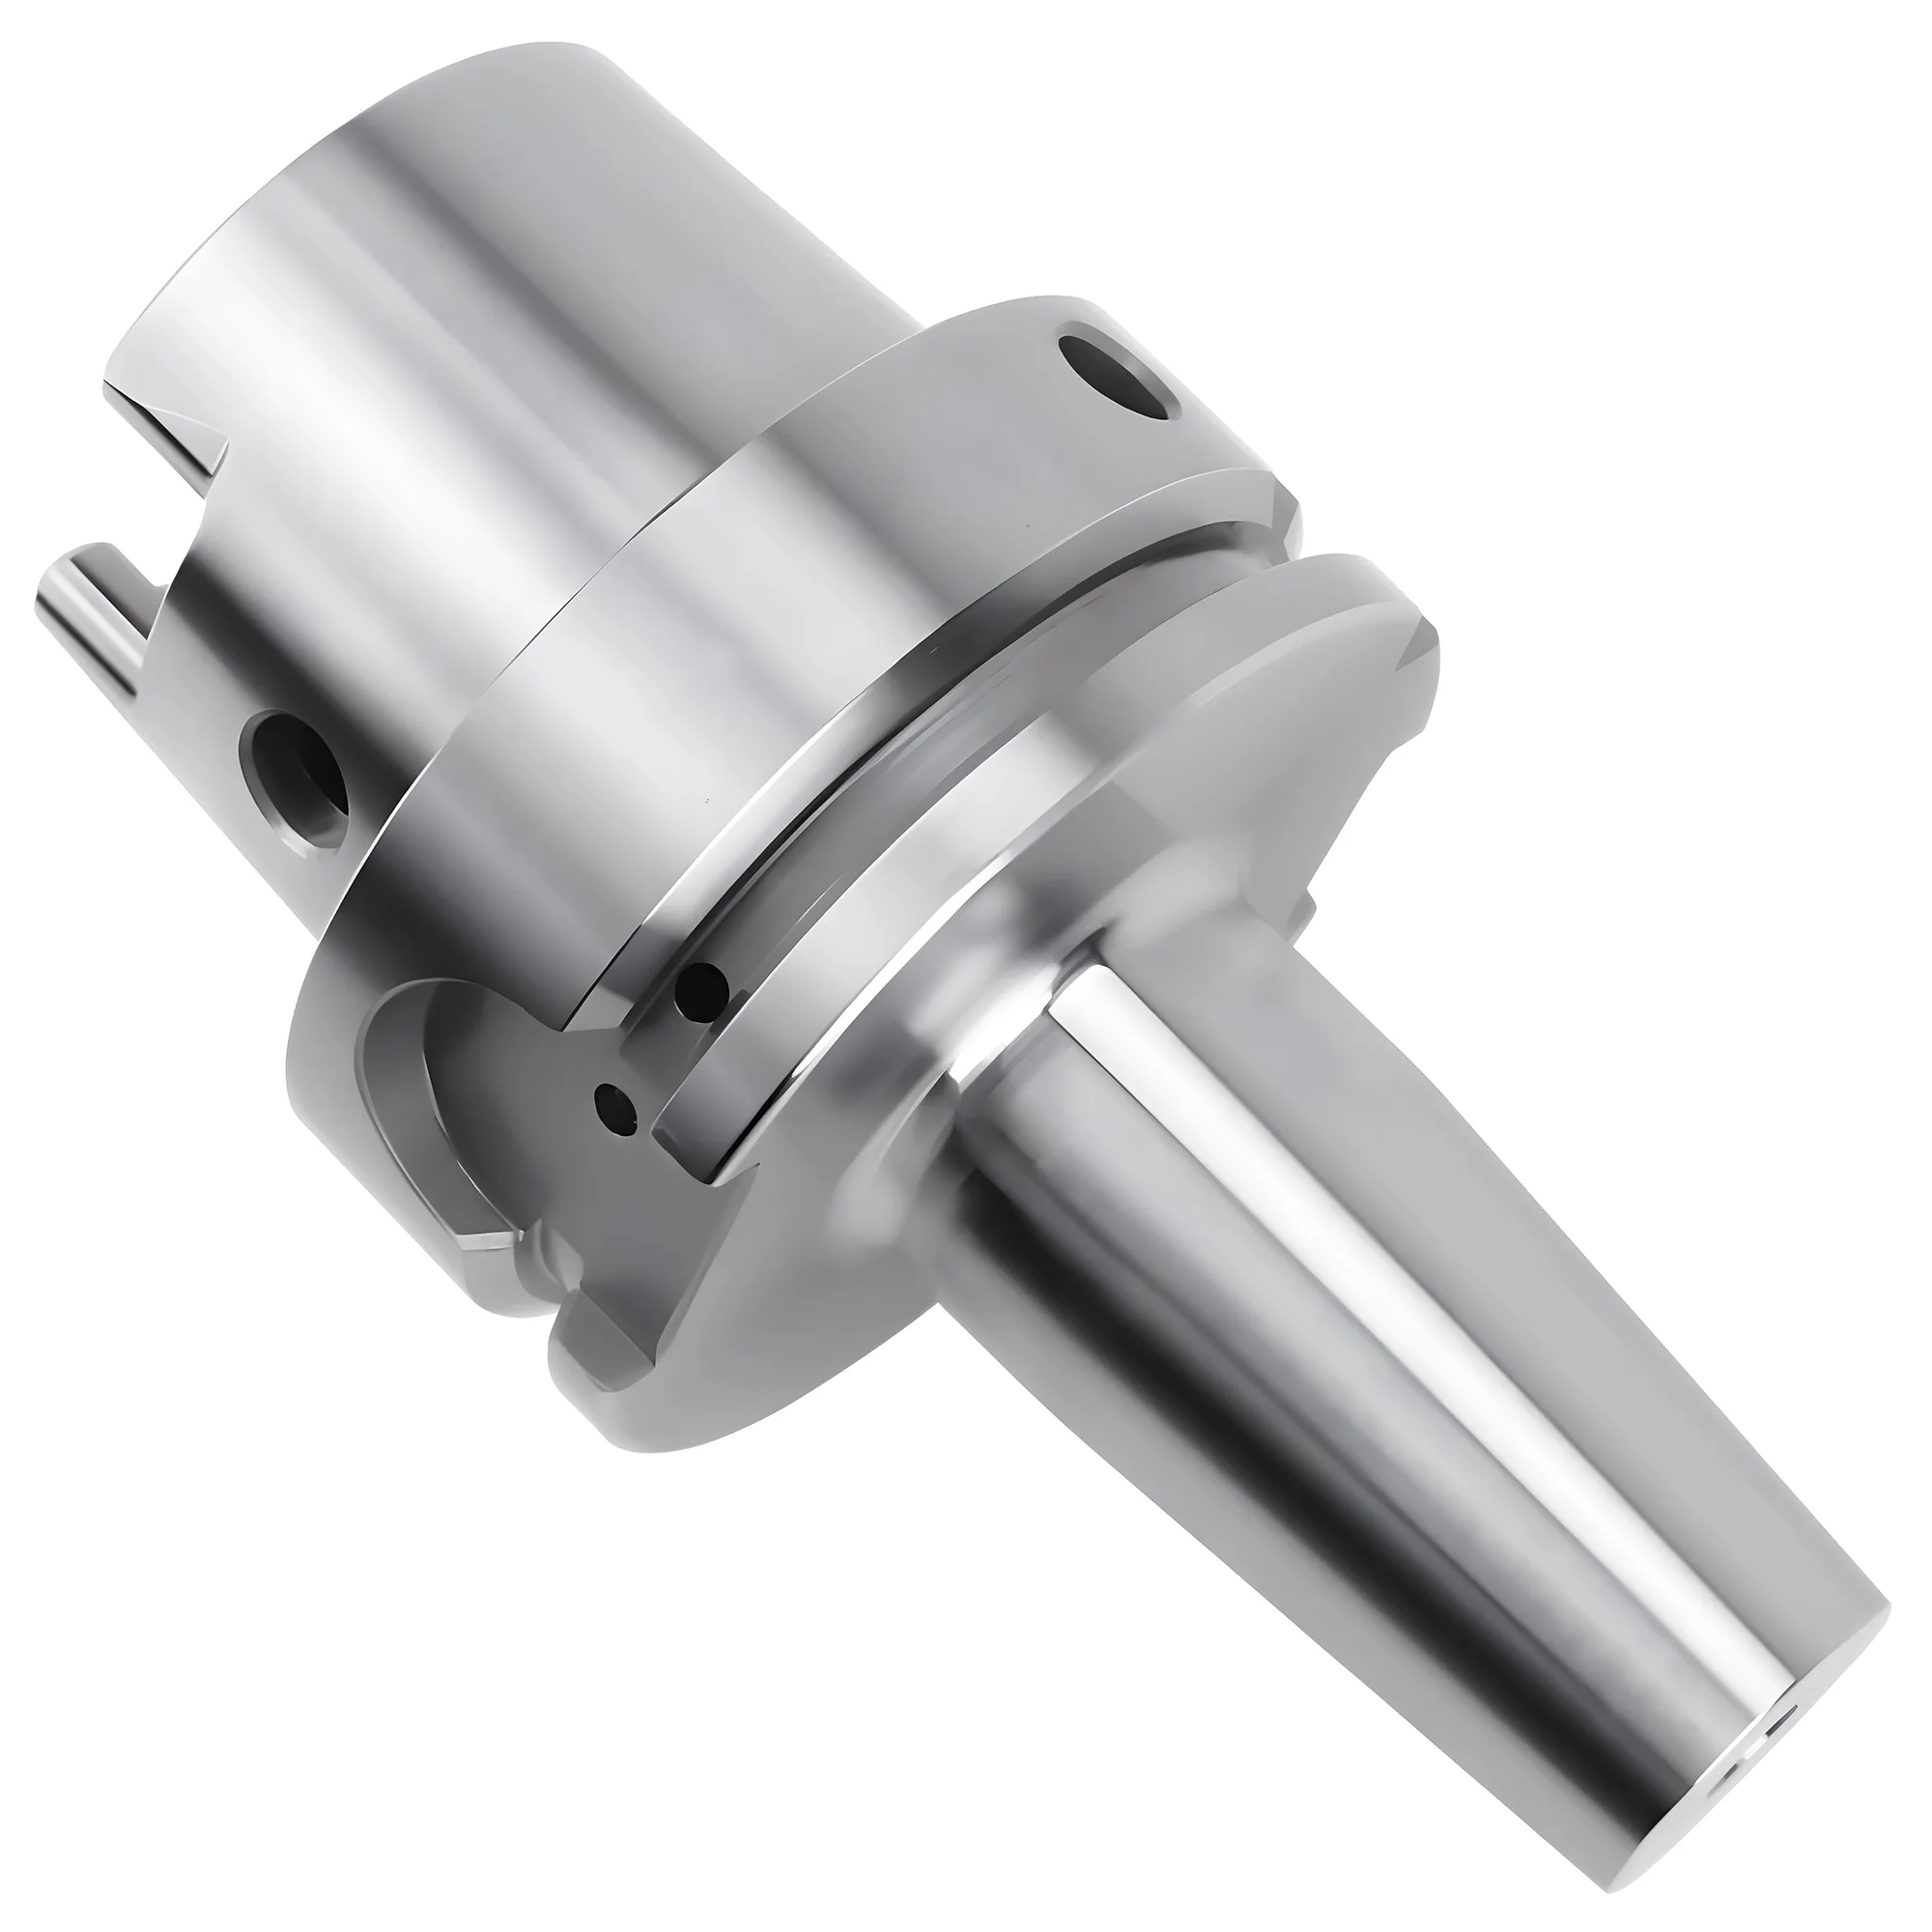
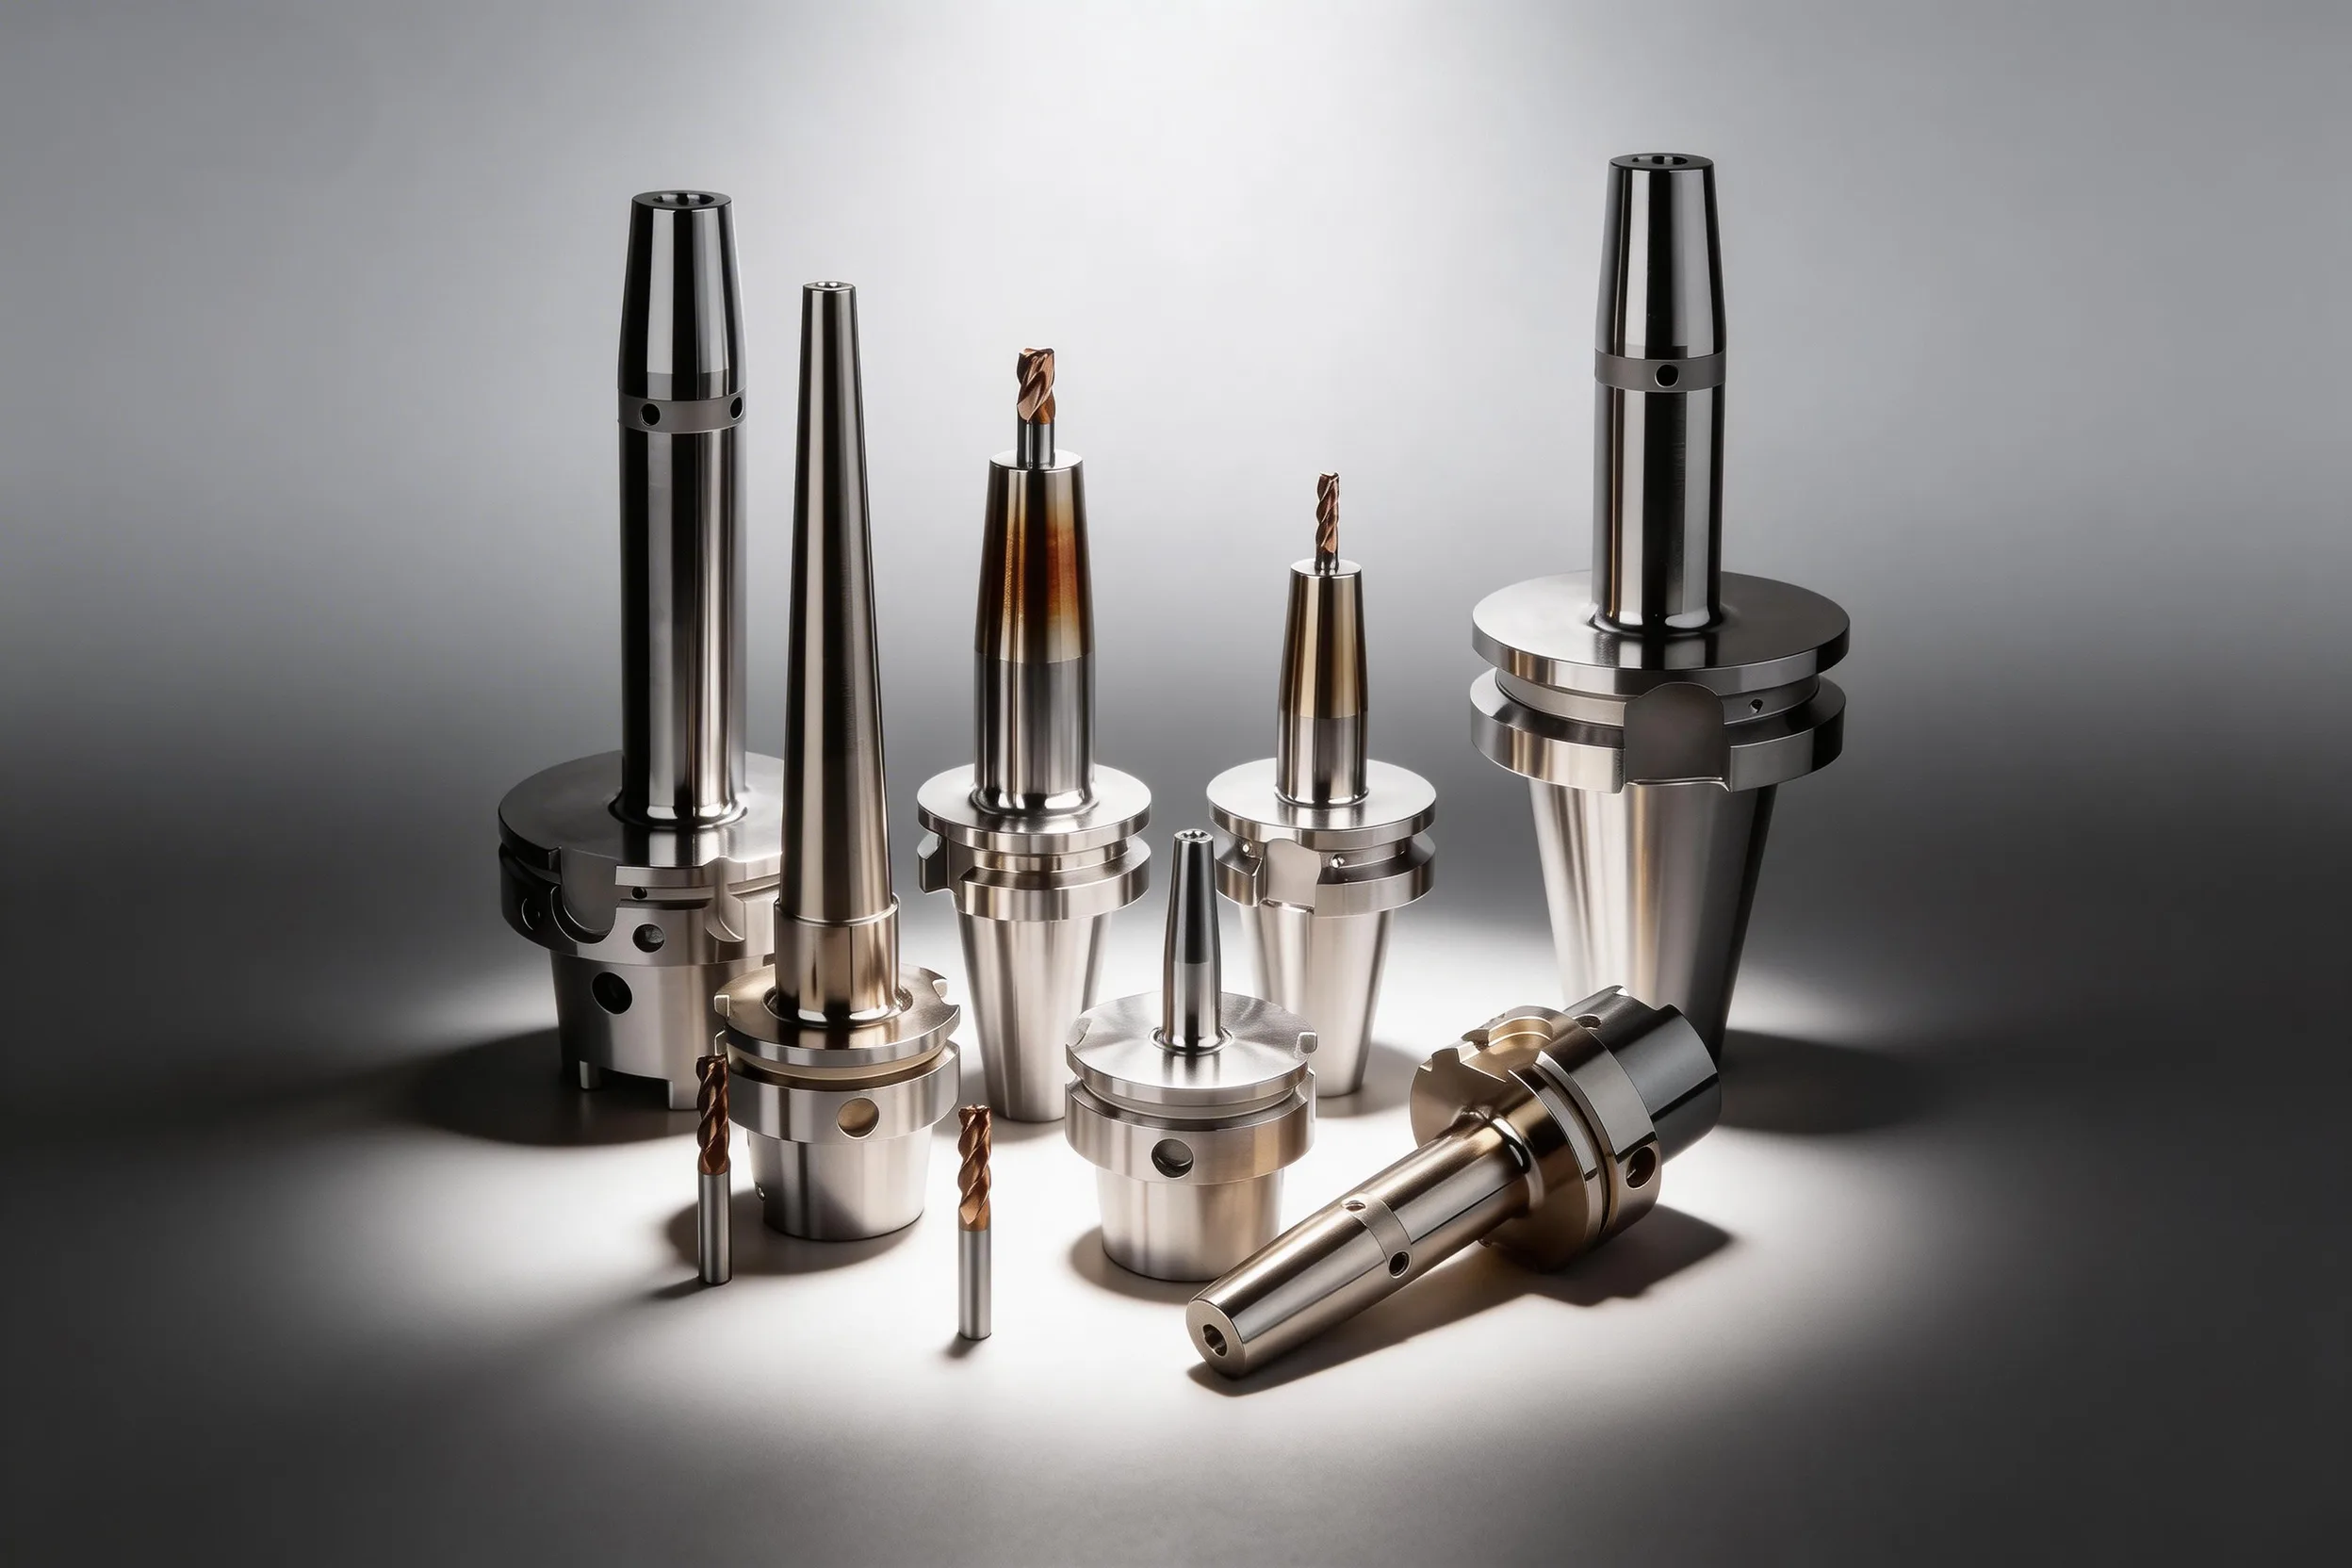
I portautensili a calettamento a caldo raggiungono ≤0.003 mm TIR a 3×D e tipicamente 25.000–40.000 N di forza di serraggio riscaldando il foro a 200–300°C per codoli in metallo duro — sufficiente a espandere il foro di circa 48–72 µm per un portautensile standard da 20 mm (secondo ΔD ≈ α × D × ΔT con α ≈ 12 × 10⁻⁶ /°C). A velocità mandrino oltre 8.000 RPM, utilizzare assemblaggi bilanciati G2.5; sotto 8.000 RPM, G6.3 è generalmente accettabile per lavorazioni standard di officina.
Riferimento rapido per l'attrezzaggio a calettamento a caldo
| Problema / Obiettivo | Azione primaria | Impatto atteso |
|---|---|---|
| L'utensile non si sgancia — foro troppo stretto | Riscaldare a 250–300°C e mantenere 5 s | Espansione foro di ~60–72 µm su diametro 20 mm; l'utensile scorre libero |
| Finitura superficiale scadente dopo il cambio utensile | Verificare che il foro abbia raggiunto la temperatura prima dell'inserimento; controllare la concentricità | Ripristina ≤0.003 mm TIR; Ra migliora del ~30–50% ad alti RPM |
| Vibrazione oltre 10.000 RPM dopo l'assemblaggio | Bilanciare portautensile+utensile assemblati a G2.5 su bilanciatrice dedicata | Riduce l'ampiezza di vibrazione di ≥50% rispetto all'assemblaggio non bilanciato in attrezzaggi tipici |
| L'utensile HSS non si sfila dal portautensile | Lasciar raffreddare completamente il portautensile, verificare un codolo h6, poi riscaldare una sola volta con la bobina abbinata | Un riscaldo rapido e localizzato apre il foro prima che il codolo HSS — che si dilata quasi quanto il portautensile — si scaldi e cresca insieme a esso |
| Usura prematura del foro del portautensile | Verificare che il codolo dell'utensile sia in tolleranza h6; evitare codoli sovradimensionati | Mantiene l'accoppiamento per interferenza per diverse migliaia di cicli (Kennametal indica fino a 5.000 cicli di riscaldo/calettamento) |
| Lunga attesa prima di poter maneggiare il portautensile | Usare il raffreddamento a contatto ad acqua invece di soffiare aria | Circa 20–30 s contro circa 1.5–5 min con aria forzata, secondo i dati dei costruttori |
La colonna "Impatto atteso" riflette risultati tipici di officina; i risultati effettivi dipendono dal design del portautensile, dall'abbinamento della bobina a induzione e dalla tolleranza del codolo utensile.
Come funziona il serraggio per calettamento a caldo
I portautensili a calettamento a caldo serrano per accoppiamento di interferenza — il foro è tipicamente lavorato con un diametro inferiore di 0.008–0.015 mm rispetto al diametro del codolo utensile a temperatura ambiente. Questo sottodimensionamento progettato crea la forza di serraggio: una volta che il foro torna a temperatura ambiente dopo il riscaldamento, afferra il codolo con tipicamente 25.000–40.000 N (secondo le specifiche del costruttore) — al di sopra perfino dell'estremo superiore del campo 3.000–25.000 N tipico delle pinze ER nelle taglie da ER11 a ER40.
La fisica segue la formula di espansione del cilindro a parete spessa:
ΔD ≈ α × D × ΔT
Dove ΔD è l'espansione del diametro del foro, α è il coefficiente di espansione termica (circa 11–13 × 10⁻⁶ /°C per acciaio per utensili temprato), D è il diametro nominale del foro in mm e ΔT è l'aumento di temperatura in °C. Per un foro da 20 mm riscaldato di 250°C: ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm — significa che il foro cresce di circa 60 µm, gioco ampio per far scorrere un codolo h6 standard in modo pulito. L'aumento di temperatura domina questa equazione perché scala linearmente, mentre la dimensione del foro moltiplica una costante fissa; raddoppiare il diametro del foro raddoppia l'espansione assoluta alla stessa temperatura.
Un'eccentricità di ≤0.003 mm TIR a 3×D è raggiungibile con il calettamento a caldo perché non ci sono parti in movimento — nessuna ghiera, pinza o vite di pressione che introduca eccentricità. La concentricità del foro è lavorata una volta in fabbrica; ogni cambio utensile semplicemente si riallinea sullo stesso centro geometrico. Questo rende il calettamento a caldo la scelta preferita per la finitura con tolleranze strette, la profilatura ad alta velocità e le applicazioni con sporgenza lunga, dove i portautensili ER o a blocco laterale consentirebbero una deflessione eccessiva. Per un confronto del calettamento a caldo con i sistemi a mandrino a pinza e mandrino idraulico, consultare Mandrino a pinza vs mandrino idraulico.
Temperatura di riscaldo per materiale del codolo utensile
La temperatura corretta di riscaldo dipende dal materiale del codolo utensile, non solo dalla dimensione del portautensile. Sbagliare è la causa più comune di utensili danneggiati e di accorciamento della vita del foro del portautensile.
I codoli in metallo duro (i più comuni nelle moderne frese a codolo in metallo duro integrale) vanno riscaldati a 200–300°C. In questo intervallo, il foro del portautensile si espande di circa 48–72 µm su un codolo da 20 mm — aprendo un gioco di ~40–60 µm sopra l'interferenza di progetto (che è di 8–15 µm a temperatura ambiente) per consentire un facile inserimento dell'utensile. Il metallo duro — con il suo basso coefficiente di espansione termica (~5–6 × 10⁻⁶ /°C) — varia poco di dimensione, quindi l'espansione differenziale avviene quasi interamente nell'acciaio del portautensile.
I codoli HSS possono essere calettati a caldo, e nessuna fonte dei costruttori che abbiamo esaminato pubblica per essi un limite di riscaldo inferiore — il vincolo è il rilascio, non la durezza del codolo. L'HSS viene rinvenuto a circa 550°C (552–566°C è un campo tipico per l'M2), ben al di sopra dei 200–300°C del foro, e in un ciclo a induzione correttamente temporizzato di pochi secondi il codolo ha appena il tempo di scaldarsi. La vera differenza è la dilatazione termica: l'HSS si dilata quasi quanto l'acciaio del portautensile, quindi se il calore passa dal foro al codolo, il codolo cresce insieme al foro e l'utensile resta serrato. I costruttori delle macchine indicano codoli HSS in tolleranza h6, spesso da Ø6 mm anziché da Ø3 mm (BILZ e KELCH indicano HSS Ø6–32 mm contro metallo duro Ø3–32 mm), e si affidano a un riscaldo rapido e localizzato; se un utensile HSS non si sfila, lasciare raffreddare completamente il portautensile prima di un secondo tentativo invece di riscaldare più a lungo.
Evitare di superare 350°C: la maggior parte degli acciai per portautensili è pre-temprata a 55–62 HRC, e temperature prolungate oltre questa soglia iniziano a ridurre tale durezza. Un portautensile surriscaldato mostrerà ridotta presa del foro, maggiore eccentricità dopo i cambi utensile e — nei casi peggiori — scolorimento visibile (l'ossidazione blu-viola indica tipicamente l'intervallo ~280–350°C; il colore paglierino/giallo indica tipicamente ~220–270°C, sebbene i colori varino con la lega d'acciaio). Tenere traccia della storia termica di ciascun portautensile se i cicli sono numerosi.
Rischi del surriscaldamento
Il riscaldamento oltre 350°C rischia una perdita di durezza permanente del portautensile — scartare qualsiasi portautensile che mostri ossidazione blu o viola. Lo scolorimento giallo paglierino (tipicamente ~220–270°C) è un avviso limite; tenere d'occhio quel portautensile per il degrado dell'eccentricità. Usare un'unità a induzione con sensore di temperatura calibrato anziché affidarsi alla sola stima dal colore, perché l'insorgenza del colore varia con la lega d'acciaio.
Apparecchiatura di riscaldo a induzione e scelta della bobina
Le unità a induzione per calettamento a caldo riscaldano solo l'area del foro del portautensile — non l'intero corpo del portautensile — facendo passare corrente alternata ad alta frequenza attraverso una bobina abbinata al diametro del portautensile. Il gap tra il diametro interno della bobina e il diametro esterno del portautensile dovrebbe essere di 1–3 mm per un trasferimento di energia efficiente; un gap troppo grande indebolisce l'accoppiamento magnetico e richiede tempi di riscaldo più lunghi, aumentando il rischio di propagazione termica.
Abbinare il diametro della bobina entro ±2 mm dal diametro del corpo del portautensile per un riscaldo ottimale. Molte unità attuali coprono l'intero campo Ø3–32 mm con un'unica bobina adattata tramite dischi di arresto o una bobina regolabile (HAIMER: una sola bobina più cinque dischi di arresto); i portautensili heavy-duty fino a Ø50 mm richiedono una seconda bobina più grande. Usare una bobina di due taglie troppo grande allunga il tempo di riscaldo necessario a raggiungere la temperatura del foro, durante il quale la perdita di calore per conduzione al corpo del portautensile diventa significativa.
Le macchine dedicate per calettamento a caldo che coprono il campo Ø3–32 mm usato dalla maggior parte dei portautensili BT30/BT40 (secondo JIS B6339) e HSK-A63 (secondo DIN 69893) hanno tipicamente una potenza di circa 10–14 kW. Il tempo di riscaldo è tipicamente di 2–8 secondi per una bobina correttamente abbinata — abbastanza breve da minimizzare la propagazione termica ma abbastanza lungo per un'espansione uniforme del foro. Una potenza maggiore accorcia soprattutto ogni riscaldo anziché ampliare il campo dei fori: HAIMER indica circa 8 s per la sua unità da 10 kVA e circa 5 s per le sue unità da 13 kVA sullo stesso campo Ø3–32 mm. Le unità con pirometro integrato (sensori IR di temperatura senza contatto) eliminano l'approssimazione; impostare la temperatura obiettivo e lasciare che l'unità tagli la potenza automaticamente.
È il raffreddamento, non il riscaldo, a dettare il ritmo di un cambio utensile a calettamento a caldo: l'aria forzata richiede circa 1.5–5 minuti, mentre il raffreddamento a contatto ad acqua richiede circa 20–30 secondi. Lyndex-Nikken indica 90–180 s per la sua unità di raffreddamento ad aria e BILZ circa 300 s per il suo Starter raffreddato ad aria, mentre BILZ (20 s) e HAIMER (circa 30 s) dichiarano i loro corpi di raffreddamento a contatto ad acqua, che si serrano attorno alla zona riscaldata. Un raffreddamento più rapido riduce anche la probabilità di spostamento dell'utensile mentre l'accoppiamento per interferenza si ricostituisce; l'aria forzata è sufficiente dove si cambiano solo pochi utensili per turno.
Classe di bilanciatura G2.5 vs G6.3: quando conta
ISO 1940-1 definisce le classi di qualità di bilanciatura (classi G) dove G = e_per × Ω, con G in mm/s, e_per lo squilibrio specifico ammissibile in µm (= g·mm/kg) e Ω la velocità angolare in rad/s. Un numero G più basso significa tolleranza di bilanciatura più stretta — un assemblaggio G2.5 ammette uno squilibrio residuo per unità di massa 2.5× inferiore rispetto a un assemblaggio G6.3 alla stessa velocità.
G6.3 è la classe general-purpose ed è accettabile per velocità mandrino sotto 8.000 RPM nella maggior parte delle applicazioni di fresatura e tornitura. A 6.000 RPM (Ω = 628 rad/s), G6.3 ammette circa 10 µm di squilibrio specifico ammissibile (e_per = G/Ω = 6.3/628 ≈ 10 µm) — un valore che genera una forza centrifuga ben dentro il precarico dei cuscinetti della maggior parte dei mandrini standard. Le officine che eseguono fresatura generica di acciaio, maschiatura o finitura a bassa velocità non hanno bisogno di pagare il sovrapprezzo per la certificazione G2.5.
G2.5 diventa necessaria oltre 8.000 RPM ed è di fatto richiesta oltre 15.000 RPM per la vita dei cuscinetti del mandrino. La forza centrifuga dovuta allo squilibrio residuo scala con il quadrato degli RPM — raddoppiare la velocità quadruplica la forza di squilibrio. Un assemblaggio G6.3 accettabile a 6.000 RPM genera una forza centrifuga 2.8× maggiore a 10.000 RPM, sufficiente a ridurre in modo misurabile la vita dei cuscinetti e a causare degrado della finitura superficiale su elementi sottili. Oltre 25.000 RPM (comuni nei mandrini ad alta velocità HSK-A63 e HSK-E32), G1.0 o migliore è l'obiettivo appropriato.
Per un confronto più ampio dei tipi di portautensile e della loro compatibilità velocità-RPM, consultare Portautensili per frese a codolo: blocco laterale vs ER vs calettamento a caldo.
La considerazione chiave è che la classe di bilanciatura va specificata per il sistema utensile+portautensile assemblato, non per il portautensile da solo. Un portautensile bilanciato in fabbrica che esce dal fornitore a G2.5 diventa di fatto G6.3 o peggio una volta inserito un utensile con lunghezza o diametro diversi dall'albero di riferimento usato per la bilanciatura. Per lavorazioni critiche ad alta velocità, bilanciare sempre l'assemblaggio completo su un presetting utensili o su una bilanciatrice dinamica dedicata su due piani dopo ogni nuovo inserimento di utensile.
La bilanciatura su due piani affronta lo squilibrio dinamico (di coppia) che la bilanciatura statica a singolo piano non rileva. Un utensile bilanciato staticamente — distribuzione di massa uguale attorno all'asse di rotazione — può comunque presentare uno squilibrio di momento se l'asimmetria di massa varia lungo la lunghezza dell'utensile. Le bilanciatrici a due piani misurano su due piani assiali, consentendo pesi di correzione indipendenti per affrontare sia la componente statica sia quella di coppia. Oltre 15.000 RPM, la bilanciatura su due piani è la procedura corretta per i portautensili assemblati.
Procedura passo-passo di cambio utensile sicuro
Seguire questa sequenza per ogni cambio utensile a calettamento a caldo per garantire eccentricità coerente e sicurezza dell'operatore.
Passo 1 — Verificare la tolleranza del codolo utensile. Misurare il diametro del codolo con un micrometro. Deve essere entro la banda di tolleranza h6: per un nominale da 20 mm, h6 = da 20.000 a 19.987 mm (scostamento superiore 0, scostamento inferiore –0.013 mm). Un codolo sovradimensionato sopra il diametro nominale incepperà il foro senza riscaldamento; un codolo sottodimensionato sotto il limite inferiore h6 non raggiungerà la pressione di interferenza progettata.
Passo 2 — Pulire tutte le superfici. Pulire il codolo dell'utensile e il foro del portautensile con un panno privo di lanugine e alcool isopropilico. Qualsiasi film d'olio, residuo di fluido di taglio o frammento di truciolo nel foro verrà serrato in posizione e impedirà il contatto foro-codolo in quel punto, creando una presa eccentrica e aumentando l'eccentricità di 2–5× sopra la specifica.
Passo 3 — Riscaldare il portautensile. Posizionare il portautensile nell'unità a induzione con una bobina abbinata. Impostare la temperatura obiettivo (tipicamente 250–280°C per un portautensile da 20 mm con codolo in metallo duro). Riscaldare per il tempo di mantenimento raccomandato dal costruttore — tipicamente 3–8 secondi a piena potenza. Rimuovere immediatamente al raggiungimento dell'obiettivo.
Passo 4 — Inserire l'utensile con un calibro di battuta. Utilizzare il collare di battuta o il calibro fornito con la stazione di calettamento a caldo per posizionare l'utensile alla corretta profondità assiale prima che il foro inizi a contrarsi. La finestra di inserimento è stretta: il calore si dissipa rapidamente e un foro che inizia a contrarsi attorno a un utensile parzialmente inserito non può essere regolato senza un nuovo riscaldo. Impostare la battuta prima del riscaldo, inserire in un unico movimento fluido e non ruotare l'utensile durante l'inserimento.
Passo 5 — Raffreddare a temperatura ambiente prima di misurare o utilizzare. Attendere che il portautensile torni a temperatura ambiente (sufficientemente freddo al tatto sul corpo esterno, o verificare con un termometro IR la lettura sotto 40°C). Misurare l'eccentricità su un portautensile caldo dà letture falsamente basse perché il gradiente termico causa una geometria del foro non uniforme. In ambienti produttivi, il raffreddamento ad aria forzata richiede circa 1.5–5 minuti, mentre il raffreddamento a contatto ad acqua riduce l'attesa a circa 20–30 secondi.
Passo 6 — Verificare l'eccentricità. Montare il portautensile nel mandrino e misurare il TIR con un comparatore a 3×D dal naso del portautensile. Un portautensile a calettamento a caldo correttamente attrezzato misura tipicamente ≤0.003 mm TIR — se la lettura supera 0.005 mm, rimuovere l'utensile, riscaldare e controllare la condizione e la pulizia del codolo prima di reinserirlo.
Passo 7 — Bilanciare l'assemblaggio (oltre 8.000 RPM). Per applicazioni ad alta velocità, bilanciare l'assemblaggio completo portautensile+utensile secondo il Passo 6. Inserire pesi di correzione nelle scanalature degli anelli di bilanciamento del portautensile o utilizzare una bilanciatrice dinamica dedicata, puntando a G2.5 o migliore.
Buona pratica — La battuta in profondità è imprescindibile
Utilizzare il calibro di battuta per ogni inserimento utensile — stimare la profondità a occhio è inaffidabile e va evitato. Un utensile inserito 1–2 mm troppo poco profondo sposta il centro di massa all'indietro e modifica la classe di bilanciatura dell'assemblaggio di una quantità imprevedibile. Nelle applicazioni di alesatura di precisione, un errore di posizione assiale di 1 mm corrisponde direttamente a un errore di profondità di taglio alla punta.
Errori comuni e come evitarli
Errore 1: riutilizzare un portautensile che è stato surriscaldato. Se un portautensile mostra una colorazione di ossidazione blu-viola, è stato esposto a 280–350°C o più. La durezza del foro è degradata e la forza di interferenza è inferiore. Ritirare il portautensile; un uso continuato porta a un'eccentricità incoerente difficile da diagnosticare perché la geometria varia a ogni ciclo. L'ossidazione blu-viola appare tipicamente nell'intervallo ~280–350°C; lo scolorimento giallo paglierino si verifica tipicamente nell'intervallo ~220–270°C — sono indicativi, non precisi, poiché la colorazione varia con la lega d'acciaio e il tempo di ossidazione.
Errore 2: riscaldare senza una bobina abbinata. Una bobina sottodimensionata riscalda solo l'area vicino al foro; una bobina sovradimensionata riscalda l'intero codolo uniformemente con bassa efficienza. Entrambe producono un'espansione del foro incoerente. Abbinare il diametro interno della bobina al diametro esterno del portautensile entro ±2 mm.
Errore 3: riscaldare di nuovo un portautensile non ancora raffreddato. Se un utensile non si sfila entro il tempo di riscaldo impostato, non riscaldarlo subito di nuovo — il manuale operativo HAIMER avverte che il portautensile verrebbe surriscaldato e distrutto. Lasciare raffreddare completamente il portautensile, verificare che il codolo sia h6 e integro e che la bobina sia impostata correttamente, poi fare un nuovo tentativo di rilascio.
Errore 4: bilanciare il portautensile senza l'utensile installato. I certificati di bilanciatura di fabbrica si applicano al portautensile con un albero di riferimento. Un utensile di produzione di massa, diametro o lunghezza differenti modifica lo stato di bilanciatura dell'assemblaggio. Nelle officine che operano oltre 10.000 RPM, bilanciare l'assemblaggio completo — portautensile più lo specifico utensile che porterà.
Errore 5: ignorare la classe di tolleranza del codolo. h6 è la tolleranza corretta per i codoli a calettamento a caldo. Codoli h8 o k6 si incontrano occasionalmente in utensileria datata; h8 è troppo lasco (interferenza insufficiente) e i codoli k6 sono sovradimensionati (non si sganciano senza temperature estreme). Verificare la tolleranza del codolo prima di ordinare nuova utensileria per una serie esistente di portautensili a calettamento a caldo.
A che temperatura devo riscaldare un portautensile a calettamento a caldo per un codolo in metallo duro?
Per codoli in metallo duro nei tipici portautensili con foro 12–32 mm, riscaldare a 230–280°C per un mantenimento di 3–8 secondi. Su un foro da 20 mm questo produce circa 55–67 µm di espansione del foro — gioco sufficiente per codoli h6 standard. Evitare di superare 300°C per cambi di routine; temperature oltre 350°C rischiano una perdita di durezza permanente nel foro del portautensile.
Quando devo specificare la bilanciatura G2.5 vs G6.3 per un portautensile a calettamento a caldo?
Usare G6.3 per velocità mandrino sotto 8.000 RPM, dove la forza centrifuga da squilibrio residuo resta entro la capacità normale dei cuscinetti del mandrino. Specificare G2.5 per operazioni a 8.000–25.000 RPM — la forza centrifuga scala con il quadrato degli RPM, quindi un assemblaggio G6.3 accettabile a 6.000 RPM genera circa 6× più forza a 15.000 RPM. Bilanciare l'intero sistema utensile+portautensile assemblato, non il portautensile da solo.
Quanto dura il foro di un portautensile a calettamento a caldo prima di doverlo sostituire?
In condizioni pulite, con codoli h6 e riscaldamento entro 200–300°C, i portautensili a calettamento a caldo durano tipicamente diverse migliaia di cicli termici — Kennametal indica per i suoi portautensili (fori da 6 mm in su) fino a 5.000 cicli di riscaldo/calettamento con un uso corretto. La crescita del diametro del foro è la principale modalità di usura; misurare il foro annualmente o ogni volta che l'eccentricità supera costantemente 0.005 mm TIR.
Posso usare un portautensile a calettamento a caldo con un codolo utensile in HSS?
Sì — i costruttori indicano codoli HSS in tolleranza h6, tipicamente da Ø6 mm (BILZ, KELCH: HSS Ø6–32 mm contro metallo duro Ø3–32 mm). Un foro a 200–300°C non ammorbidisce l'HSS, che viene rinvenuto a circa 550°C; il problema è il rilascio, perché l'HSS si dilata quasi quanto l'acciaio del portautensile. Riscaldare rapidamente e lasciare raffreddare un portautensile bloccato prima di riscaldarlo di nuovo.
Perché il mio portautensile a calettamento a caldo mostra un'eccentricità maggiore dopo il riassemblaggio rispetto all'inizio?
La causa più comune è un foro o un codolo sporco — qualsiasi particella serrata all'interfaccia crea eccentricità. Cause secondarie includono la crescita del diametro del foro per cicli di surriscaldamento (misurare direttamente il foro) o un codolo utensile fuori dalla banda di tolleranza h6. Pulire e misurare entrambe le superfici; se il diametro del foro è cresciuto oltre il campo di interferenza h6, ritirare il portautensile.
Superfici pulite, bobina abbinata, temperatura corretta, G2.5 oltre 8.000 RPM.
I portautensili a calettamento a caldo offrono ≤0.003 mm TIR e tipicamente 25.000–40.000 N di forza di serraggio — ma solo quando la procedura di attrezzaggio è seguita con precisione. Riscaldare i codoli in metallo duro a 230–280°C con una bobina abbinata, inserire con un calibro di battuta, raffreddare completamente prima di misurare e bilanciare l'assemblaggio completo a G2.5 per qualsiasi velocità mandrino oltre 8.000 RPM. La perdita di qualità più comune deriva da interfacce sporche, surriscaldamento (la colorazione di ossidazione è l'indicatore) e bilanciatura del solo portautensile anziché del sistema utensile+portautensile assemblato.
Fonti
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)