Le frese per pantografo slittano o si sfilano dalle pinze ER soprattutto perché la ghiera è serrata con una coppia insufficiente (REGO-FIX raccomanda 24 Nm per ER11 e 80 Nm per ER20 alla misura di foro massima), perché la pinza serra vicino al limite inferiore del suo campo di chiusura di 0.5–1.0 mm secondo la ISO 15488, oppure perché resina e polvere ricoprono il codolo e il cono. Sono queste le cause da eliminare per prime; il mandrino va sostituito solo quando una prova di eccentricità con rotazione indicizzata dimostra che l'errore rimane legato al cono del mandrino. Questa guida tratta ER11, ER16, ER20 ed ER32 su elettromandrini raffreddati ad acqua, pantografi a portale e rifilatori con adattatori ER11.
I mandrini dei pantografi utilizzano le stesse pinze ISO 15488 dei portautensili per centri di lavoro, ma le condizioni d'impiego sono diverse: la ghiera si serra direttamente sul mandrino, le frese hanno spesso codoli in pollici montati in serie di pinze metriche e il truciolo è costituito da polvere fine e resina anziché da metallo. Per il dimensionamento generale delle pinze, consultare la tabella delle misure e guida alla scelta delle pinze ER; per la tabella completa delle coppie e la sequenza di serraggio standard, consultare la guida a coppia di serraggio ed eccentricità delle pinze ER.
Riferimento rapido per le pinze del pantografo
| Problema / Obiettivo | Intervento principale | Effetto atteso |
|---|---|---|
| La fresa a elica positiva (upcut) scende e taglia più in profondità durante la lavorazione | Serrare la ghiera alla coppia nominale per il foro della pinza (ad es. 56 Nm per un codolo da 1/4 in in una ghiera standard ER16, secondo REGO-FIX) | La forza di serraggio cresce in modo grosso modo proporzionale alla coppia, quindi una ghiera serrata a metà della coppia nominale offre circa metà della presa nominale |
| Una fresa da 1/8 in (3.175 mm) slitta o oscilla in una ER16 | Sostituire la pinza da 4 mm (campo 4.0–3.0 mm secondo ISO 15488) con una pinza dedicata da 1/8 in, serrata a 20 Nm | Porta la presa da 0.825 mm sotto il nominale alla misura nominale, ripristinando il contatto del foro su tutta la lunghezza |
| Bordi sfilacciati o un solo tagliente che lavora | Misurare l'eccentricità su un perno rettificato; sostituire la pinza se da sola supera 0.015 mm (ISO 15488 Classe 2, fori ≤10 mm) | Con un avanzamento per dente di 0.05 mm, ridurre l'eccentricità di 0.025 mm riporta il truciolo del tagliente corto da 0.025 mm ai 0.05 mm pieni |
| La pinza resta bloccata nel mandrino quando si toglie la ghiera | Agganciare la pinza nell'anello eccentrico della ghiera prima di avvitare la ghiera | Permette alla ghiera di estrarre la pinza dal cono durante lo svitamento, senza fare leva sul cono |
| Una pinza nuova non elimina lo slittamento o l'eccentricità | Eseguire la prova di indicizzazione a 90° per distinguere l'errore della pinza da quello del cono del mandrino | Evita di spendere in pinze e ghiere quando la causa reale è l'albero o i cuscinetti del mandrino |
Quale misura ER usa il mandrino del pantografo e cosa può serrare
Su un pantografo CNC la misura della pinza ER determina il codolo più grande che il mandrino può serrare: secondo la ISO 15488, l'ER11 arriva al massimo a 7 mm, l'ER16 a 10 mm, l'ER20 a 13 mm e l'ER32 a 20 mm. Per questo motivo una fresa per spianatura con codolo da 1/2 in (12.7 mm) non può essere montata affatto su un mandrino ER16 e richiede un ER20 o superiore.
Configurazioni tipiche dei pantografi, che variano da costruttore a costruttore:
- Piccoli pantografi con motore a spazzole (classe desktop «3018»): ER11, spesso sotto forma di prolunga separata fissata con grani su un albero motore da 5 mm, anziché di naso mandrino integrato.
- Elettromandrini raffreddati ad acqua e ad aria da circa 0.8–1.5 kW: generalmente ER11 o ER16.
- Elettromandrini intorno a 2.2 kW: generalmente ER20, la misura più piccola che accetta codoli da 1/2 in.
- Pantografi industriali con cambio utensile: mandrini a pinza ER25 o ER32 in portautensili con cono 30 o HSK, dove le frese con codolo da 1/2 in e 3/4 in sono comuni.
- Rifilatori (fresatrici verticali palmari): una pinza OEM da 1/4 in, 6 mm o 8 mm; i modelli da 1/4 in e 6 mm vengono spesso dotati di un naso o un adattatore ER11 aftermarket (l'ER11 arriva al massimo a 7 mm, quindi non accetta codoli da 8 mm).
La ISO 15488 definisce la pinza, il foro del portautensile e la filettatura della ghiera per le misure da ER11 a ER40, ed è per questo che una pinza ER20 di un costruttore si adatta al mandrino ER20 di un pantografo di un altro costruttore. La ISO 15488 stabilisce inoltre il campo di chiusura della Forma B: 0.5 mm per ER11 e 1.0 mm da ER16 a ER40. Una pinza ER11 marcata 7 mm serra quindi da 7.0 fino a 6.5 mm, mentre una pinza ER16 o ER20 da 7 mm serra da 7.0 fino a 6.0 mm. La stretta finestra dell'ER11 spiega perché chi usa ER11 incontra problemi di accoppiamento tra misure in pollici e metriche più spesso di chi usa ER20.
Perché le frese per pantografo slittano o si sfilano dalle pinze ER
Sui mandrini dei pantografi lo slittamento della fresa è di norma anzitutto un problema di forza di serraggio, e solo per ultimo un problema del mandrino. Conviene procedere lungo questo elenco nell'ordine indicato, poiché ogni passo costa meno del successivo:
- Coppia insufficiente. La ghiera viene serrata sul mandrino con due chiavi piatte. Raggiungere 80 Nm su un ER20 richiede uno sforzo ben superiore a quello che la maggior parte degli operatori applica a sensazione (la Sezione 04 mostra il calcolo), e la forza di serraggio cresce in modo grosso modo proporzionale alla coppia della ghiera.
- Pinza non adatta al codolo. Un codolo vicino al limite inferiore del campo di chiusura viene serrato soprattutto all'imbocco e al fondo del foro, non lungo tutta la sua lunghezza (Sezione 03).
- Inserimento troppo corto. Le frese per pantografo e per incisione a codolo corto vengono spesso serrate solo su una parte del foro. Una regola d'officina citata di frequente prevede di occupare almeno due terzi della lunghezza del foro della pinza; al di sotto di questo valore la pinza si apre a campana e perde presa.
- Film di resina, olio o polvere. La resina del legno e la polvere di MDF sul codolo o nelle fessure della pinza riducono l'attrito tra codolo e foro, per cui la stessa coppia trasmette una forza di tenuta minore.
- Pinza non agganciata nella ghiera. Una pinza inserita prima nel cono del mandrino e poi coperta dalla ghiera può restare inclinata, così che la ghiera carica un lato della pinza più dell'altro.
- Pinza usurata. Le pinze di Classe 2 durano tipicamente 500–1.000 cicli di serraggio. Un pantografo che cambia fresa dieci volte per turno raggiunge questo intervallo in circa 50–100 turni.
- Cono del mandrino danneggiato. Una pinza che è slittata e ha girato lascia anelli lucidi o tracce di fretting nel cono del mandrino; da quel momento anche una pinza nuova può slittare, e il cono richiede tipicamente una rettifica oppure la sostituzione dell'albero.
Le frese elicoidali upcut tendono a sfilarsi da sole dalla pinza, perché la loro elica solleva il truciolo e spinge l'utensile verso il basso lungo il suo asse; una fresa che scende più in profondità durante la lavorazione è quindi un sintomo di presa insufficiente, non un guasto dell'asse Z. Le frese downcut, al contrario, spingono l'utensile dentro la pinza e tendono a mascherare una presa debole fino a un affondamento gravoso.
Danni da pinza che ha girato
Quando una fresa o una pinza ha girato sotto carico, prima di montare una pinza nuova occorre verificare che il cono del mandrino non presenti rigature lucide. Un cono rigato riduce la superficie di contatto, per cui una pinza nuova può slittare di nuovo nel giro di poche lavorazioni e rigare ulteriormente il cono.
Il problema delle frese da 1/8 in: campo di chiusura e codoli in pollici nelle pinze metriche
In una serie metrica ER16 a passi di 1 mm, una fresa da 1/8 in (3.175 mm) finisce nella pinza da 4 mm, che copre da 4.0 fino a 3.0 mm secondo il campo standard della ISO 15488: la pinza è quindi chiusa di 0.825 mm, circa l'83% del suo campo di 1.0 mm, e tipicamente serra il codolo soprattutto alle estremità del foro. La pinza da 3 mm non accetta affatto il codolo (da 3.0 a 2.0 mm). Le serie a passi di 0.5 mm aggiungono una pinza da 3.5 mm, che serra il codolo 0.325 mm sotto il nominale. La ISO 15488 ammette anche, previo accordo, un campo di 0.5 mm da ER16 a ER40, e alcuni costruttori indicano così ogni pinza di mezza misura; una pinza da 4 mm indicata come 4.0–3.5 mm non arriva affatto a un codolo da 1/8 in, quindi va verificato il campo di serraggio dichiarato dal costruttore. Una pinza dedicata da 1/8 in serra lo stesso codolo alla sua misura nominale, con il foro a contatto su tutta la lunghezza.
Lo stesso calcolo vale per altri codoli comuni nei pantografi. Va scelta la pinza con il nominale pari o di poco superiore al codolo, il più vicino possibile compatibilmente con la serie disponibile:
| Codolo della fresa | ER11 (chiusura 0.5 mm) | ER16 / ER20 (chiusura 1.0 mm) | ER32 (chiusura 1.0 mm) |
|---|---|---|---|
| 1/8 in (3.175 mm) | Pinza da 1/8 in; oppure 3.5 mm (0.325 mm sotto il nominale) | Pinza da 1/8 in; oppure 3.5 mm (0.325 mm sotto); la 4 mm è 0.825 mm sotto il nominale | Pinza da 1/8 in; oppure 3.5 mm (0.325 mm sotto); la 4 mm è 0.825 mm sotto il nominale |
| 6 mm | Pinza da 6 mm; la pinza da 1/4 in è 0.35 mm sotto il nominale | Pinza da 6 mm | Pinza da 6 mm |
| 1/4 in (6.35 mm) | Pinza da 1/4 in; oppure 6.5 mm (0.15 mm sotto); la 7 mm non ci arriva (7.0–6.5) | Pinza da 1/4 in; oppure 6.5 mm (0.15 mm sotto) | Pinza da 1/4 in; oppure 6.5 mm (0.15 mm sotto) |
| 8 mm | Non possibile (ER11 max 7 mm) | Pinza da 8 mm | Pinza da 8 mm |
| 1/2 in (12.7 mm) | Non possibile | Solo ER20: pinza da 1/2 in o 13 mm (0.3 mm sotto); ER16 max 10 mm | Pinza da 1/2 in o 13 mm (0.3 mm sotto) |
Una fresa da 1/4 in non entra in una pinza da 6 mm, mentre una fresa da 6 mm in una pinza ER11 da 1/4 in utilizza 0.35 mm di un campo di 0.5 mm: è una soluzione praticabile, ma una pinza da 6 mm la serra al nominale. Prima della scelta è opportuno misurare il codolo con un micrometro: le frese vendute come 1/4 in sono talvolta leggermente al di sotto di 6.35 mm, il che le sposta ancora più in basso nel campo della pinza.
La seconda metà del problema delle frese da 1/8 in riguarda la coppia. Secondo REGO-FIX, una ghiera standard ER16 ha una coppia nominale di soli 20 Nm per fori pinza di 1.5–3.5 mm, contro i 56 Nm per fori di 5–10 mm; serrare una pinza da 1/8 in al valore ER16 della misura piena rischia quindi di schiacciare la pinza piccola. La stessa tabella indica 32 Nm per fori ER20 di 1.5–6.5 mm, che comprendono sia i codoli da 1/8 in sia quelli da 1/4 in, e 80 Nm solo a partire da 7 mm.
Regola per i codoli piccoli
Conviene acquistare pinze dedicate in pollici per le misure di codolo usate ogni giorno (di solito 1/8 in e 1/4 in) e tenere la serie metrica per le misure occasionali. Sui mandrini ER11 questo conta più che altrove, perché il campo di chiusura di 0.5 mm lascia poco margine a una pinza di misura solo approssimativa.
Coppia della ghiera sul mandrino del pantografo: valori, forza sulla chiave e mini-ghiere
REGO-FIX, all'origine del sistema ER, pubblica una tabella delle coppie di serraggio suddivisa per tipo di ghiera e foro della pinza, ripresa da diversi altri costruttori; è il riferimento pratico quando la marca della ghiera montata sul mandrino del pantografo non è nota. La ISO 15488 specifica le dimensioni di pinza, portautensile e ghiera, ma nessuna coppia di serraggio. Valori per una ghiera standard, in funzione del foro della pinza:
Le mini-ghiere hanno una filettatura più fine, non ISO, e accettano una coppia molto più bassa: prima di applicare un valore da ghiera standard occorre quindi identificare la ghiera. È la filettatura a distinguerle: ER11 standard M14×0.75 contro mini M13×0.75, ER16 M22×1.5 contro M19×1, ER20 M25×1.5 contro M24×1.
La forza da esercitare deriva dal braccio di leva:
F = T / L
dove F è la forza della mano all'estremità della chiave (N), T la coppia della ghiera (Nm) e L la distanza tra il centro della ghiera e la mano (m). La lunghezza dell'impugnatura è determinante: 80 Nm su un ER20 richiedono circa 533 N (all'incirca 54 kg di trazione) all'estremità di una chiave da 150 mm, ma circa 320 N con un'impugnatura da 250 mm. Per un ER11, 24 Nm a 100 mm corrispondono a circa 240 N; per un ER16 a 56 Nm e 150 mm, a circa 373 N. Sono carichi che pochi operatori applicano a sensazione, ed è per questo che le ghiere serrate con coppia insufficiente sono una causa frequente di frese che scendono.
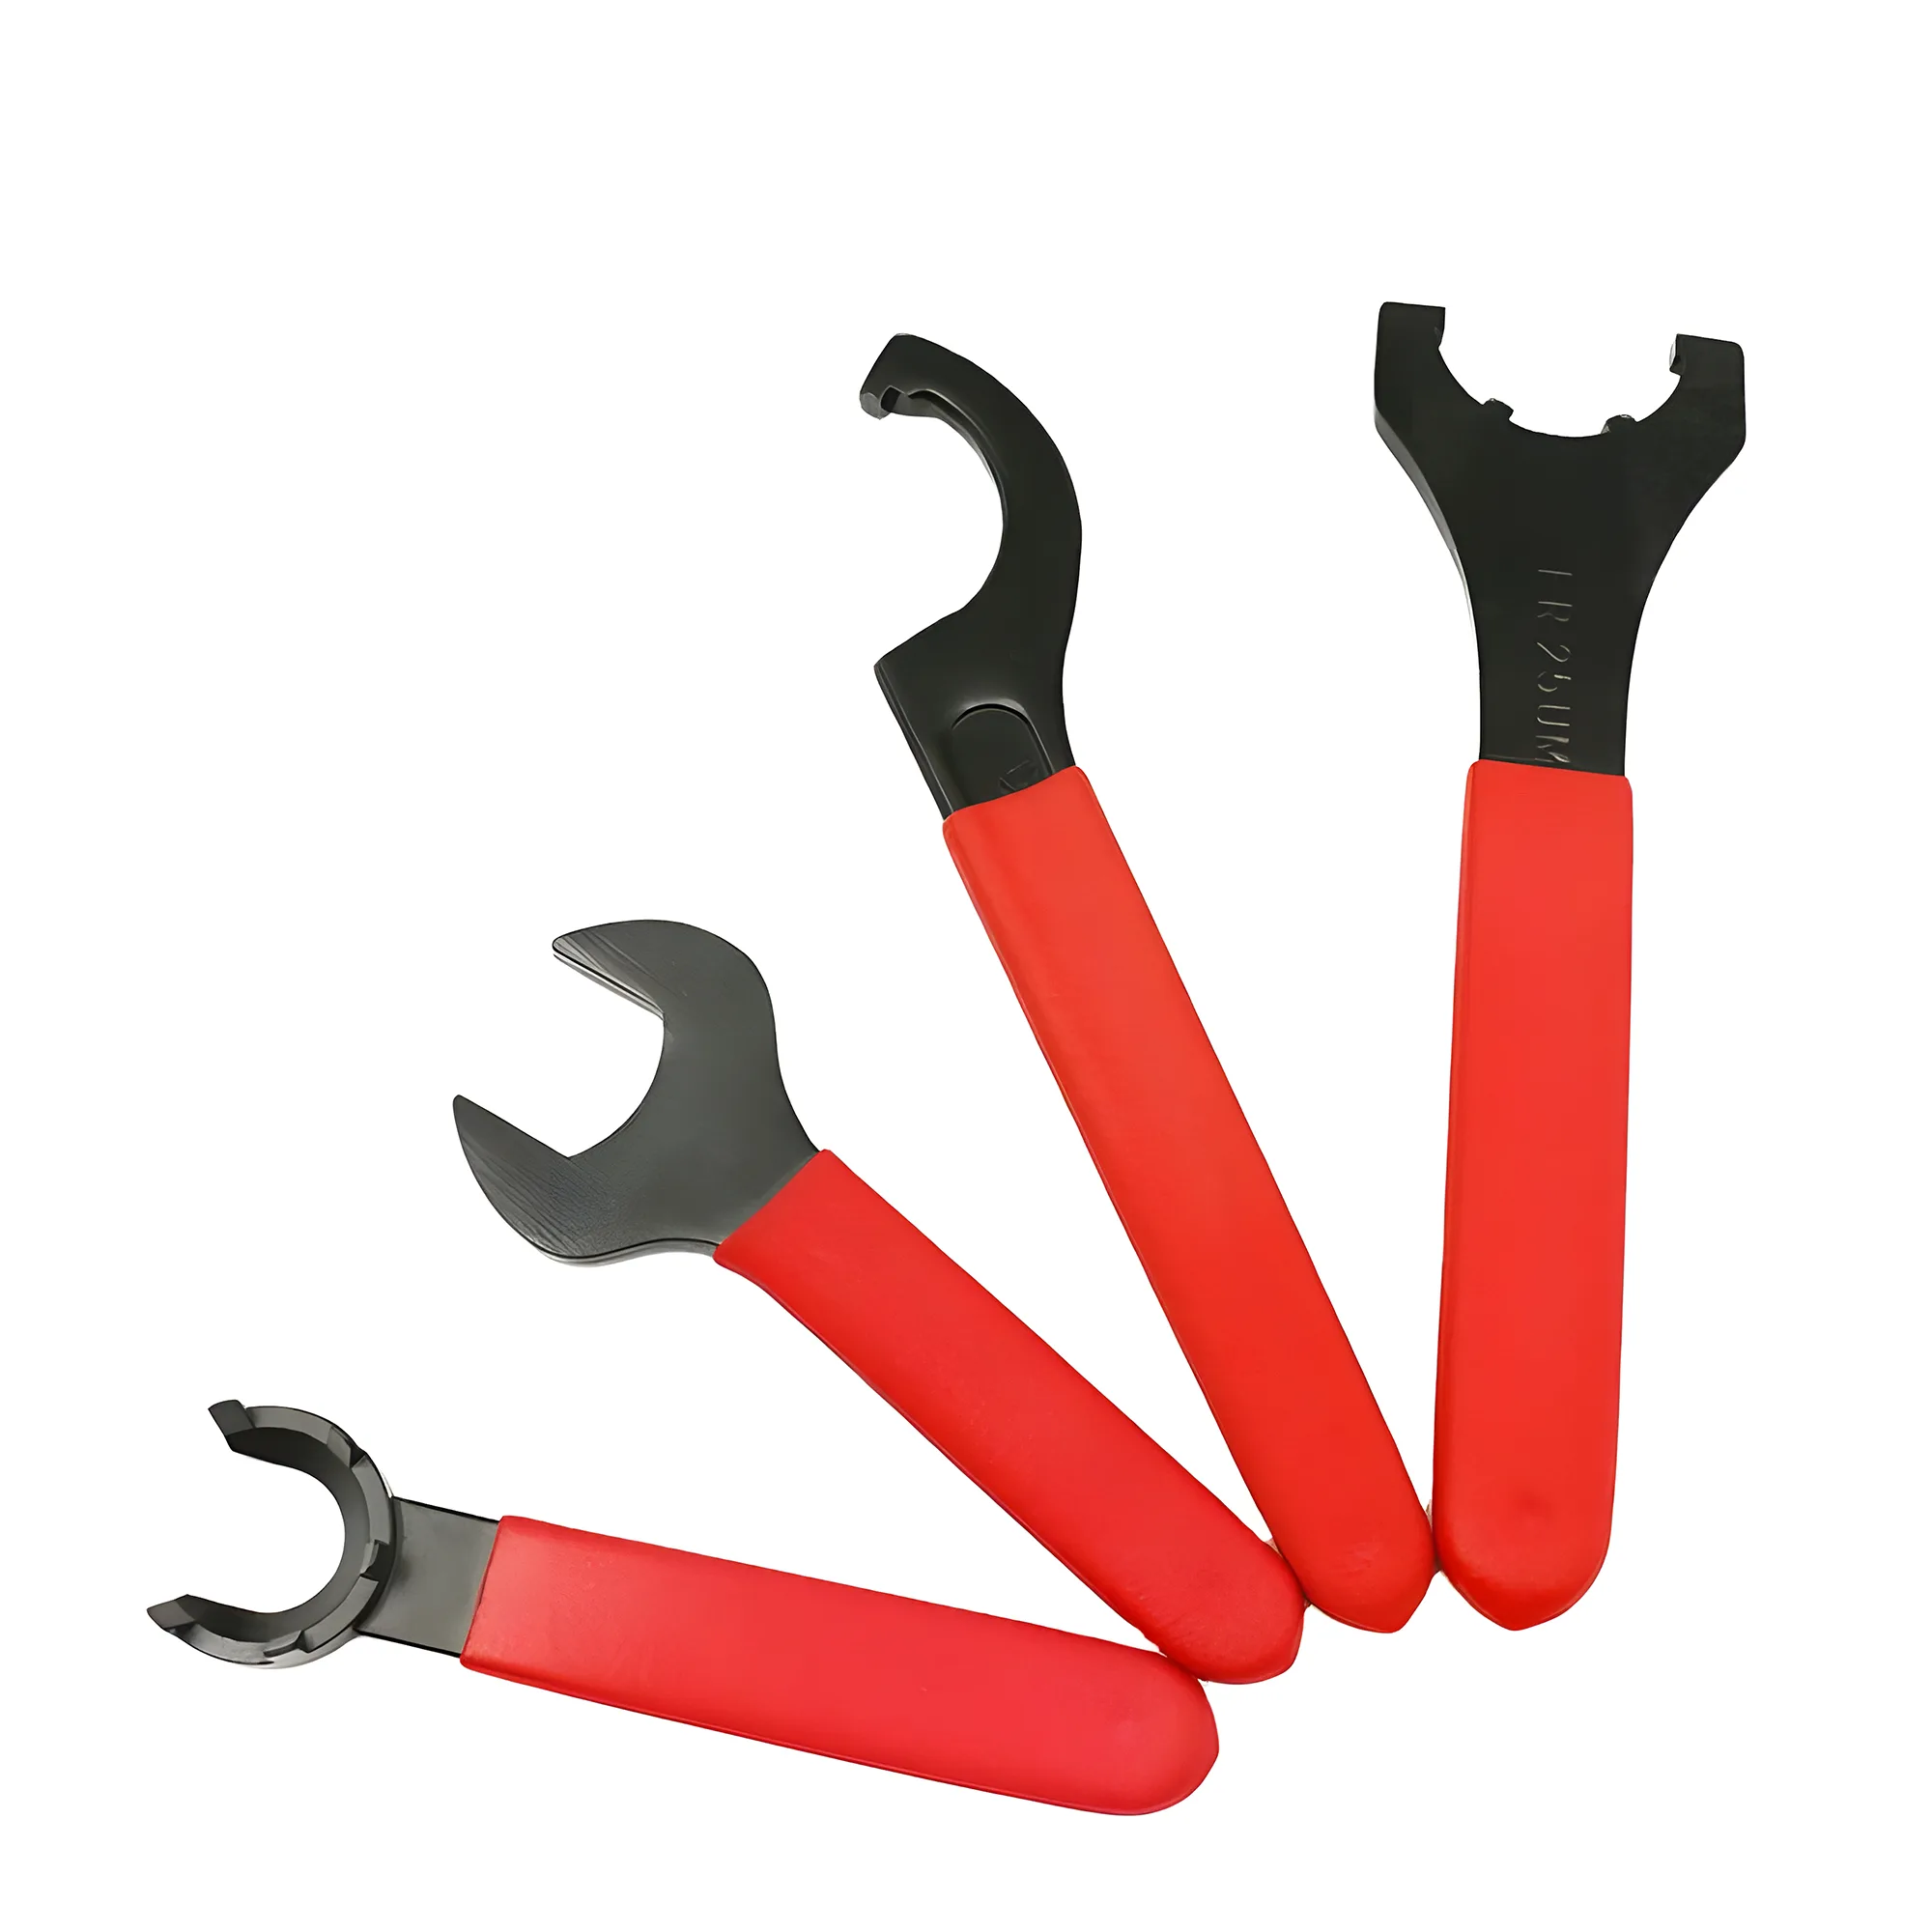
Sul mandrino di un pantografo la coppia della ghiera va contrastata con una seconda chiave sulle facce piane dell'albero, oppure con il blocco mandrino, e non attraverso i cuscinetti del mandrino o il portale. Molti operatori di pantografi utilizzano per la ghiera una chiave ER compatibile con una chiave dinamometrica (o un adattatore per chiave dinamometrica) e trattengono le facce piane dell'albero con la chiave del mandrino; serrare contro un albero che gira libero o contro un motore fermo non garantisce una coppia ripetibile.
Aggancio, montaggio e pulizia in un'officina piena di polvere di legno
La maggior parte delle ghiere ER è dotata di un anello eccentrico di estrazione, e la pinza va agganciata a scatto in quell'anello prima di avvitare la ghiera sul mandrino: altrimenti, allo svitamento, la ghiera non riesce a estrarre la pinza dal cono. Su un mandrino verticale di pantografo, la sequenza seguente evita anche che pinza e fresa cadano sul piano martire durante il cambio:
- Inclinare la pinza nella ghiera in modo che la sua gola si impegni nell'anello eccentrico, quindi premere il lato opposto fino allo scatto. Tenere la ghiera con la faccia rivolta verso il basso: una pinza agganciata resta in sede e ruota liberamente e centrata.
- Avvitare la ghiera sul mandrino per due o tre giri, poi inserire la fresa alla profondità prevista, occupando la maggior parte del foro consentita dal codolo.
- Accostare la ghiera a mano, quindi serrare alla coppia con una sola trazione regolare tenendo fermo l'albero.
- Per cambiare fresa, svitare la ghiera oltre il primo punto di resistenza; la seconda resistenza è l'anello eccentrico che estrae la pinza dal cono.
La resina del legno è il contaminante tipico dei pantografi: depositata sul codolo e nelle fessure della pinza, riduce l'attrito che trattiene la fresa; quando i depositi sono visibili, foro e fessure della pinza e codolo della fresa vanno puliti con un solvente per resina e una spazzola in ottone. A ogni cambio pinza il cono del mandrino va pulito con un panno pulito che non lasci pelucchi o con un pulitore per coni. È meglio evitare di soffiare aria ad alta pressione direttamente nel naso del mandrino, perché può spingere la polvere fine oltre la tenuta del cuscinetto anteriore; conviene invece spazzolare e pulire con il panno. Il cono della pinza e il cono del mandrino vanno mantenuti puliti e asciutti, con solo un velo leggero d'olio sulla filettatura della ghiera.
Quale eccentricità aspettarsi e come distinguere la pinza dal mandrino
L'eccentricità conta sul pantografo perché lo spessore del truciolo di ciascun tagliente varia fino al valore dell'eccentricità: per una fresa a due taglienti, nel caso peggiore, il tagliente lungo asporta approssimativamente l'avanzamento per dente più l'eccentricità, e quello corto l'avanzamento per dente meno l'eccentricità.
h_long ≈ f_z + TIR e h_short ≈ f_z − TIR
dove f_z è l'avanzamento per dente programmato e TIR l'eccentricità tra i taglienti. Si tratta del caso peggiore, quando il punto alto dell'eccentricità coincide con un tagliente; con altri orientamenti lo squilibrio è minore, ma il tagliente lungo continua a sopportare più della sua quota. L'eccentricità diventa dominante non appena si avvicina all'avanzamento per dente: con f_z = 0.05 mm, un'eccentricità di 0.025 mm produce 0.075 mm su un tagliente e 0.025 mm sull'altro, e con 0.05 mm di eccentricità il secondo tagliente smette del tutto di tagliare, lasciando un solo tagliente al doppio dell'avanzamento previsto. Il risultato si vede come bordi sfilacciati nel compensato, trucioli fusi nelle materie plastiche e una fresa che si consuma su un solo tagliente. Per i fondamenti dell'avanzamento per dente, consultare avanzamenti e velocità delle frese in metallo duro.
La «regola del decimo» di BIG DAISHOWA stima che ogni 0.0001 in (2.5 µm) di eccentricità costi circa il 10% della durata dell'utensile, per cui 0.01 mm di eccentricità costano circa il 40% in condizioni tipiche di finitura. La regola nasce dalle frese a codolo per metalli, ma il meccanismo dello spessore del truciolo descritto sopra vale anche per le frese da pantografo nel legno e nelle materie plastiche.
Il budget di eccentricità alla fresa è la somma di cono del mandrino, pinza e codolo della fresa. Una pinza ISO 15488 di Classe 2 ammette fino a 0.015 mm di TIR per fori fino a 10 mm alla sporgenza di prova normalizzata (16 mm per fori di 3–6 mm, 25 mm per fori di 6–10 mm), mentre i gradi di precisione dei costruttori arrivano a 0.005 mm o meglio. Come regola pratica, un sistema pantografo che misura un valore pari o inferiore alla tolleranza di Classe 2 della pinza è in buono stato; letture superiori a circa il doppio di tale tolleranza indicano un componente difettoso specifico che vale la pena individuare.
La prova di indicizzazione a 90° separa l'errore della pinza da quello del mandrino in circa dieci minuti:
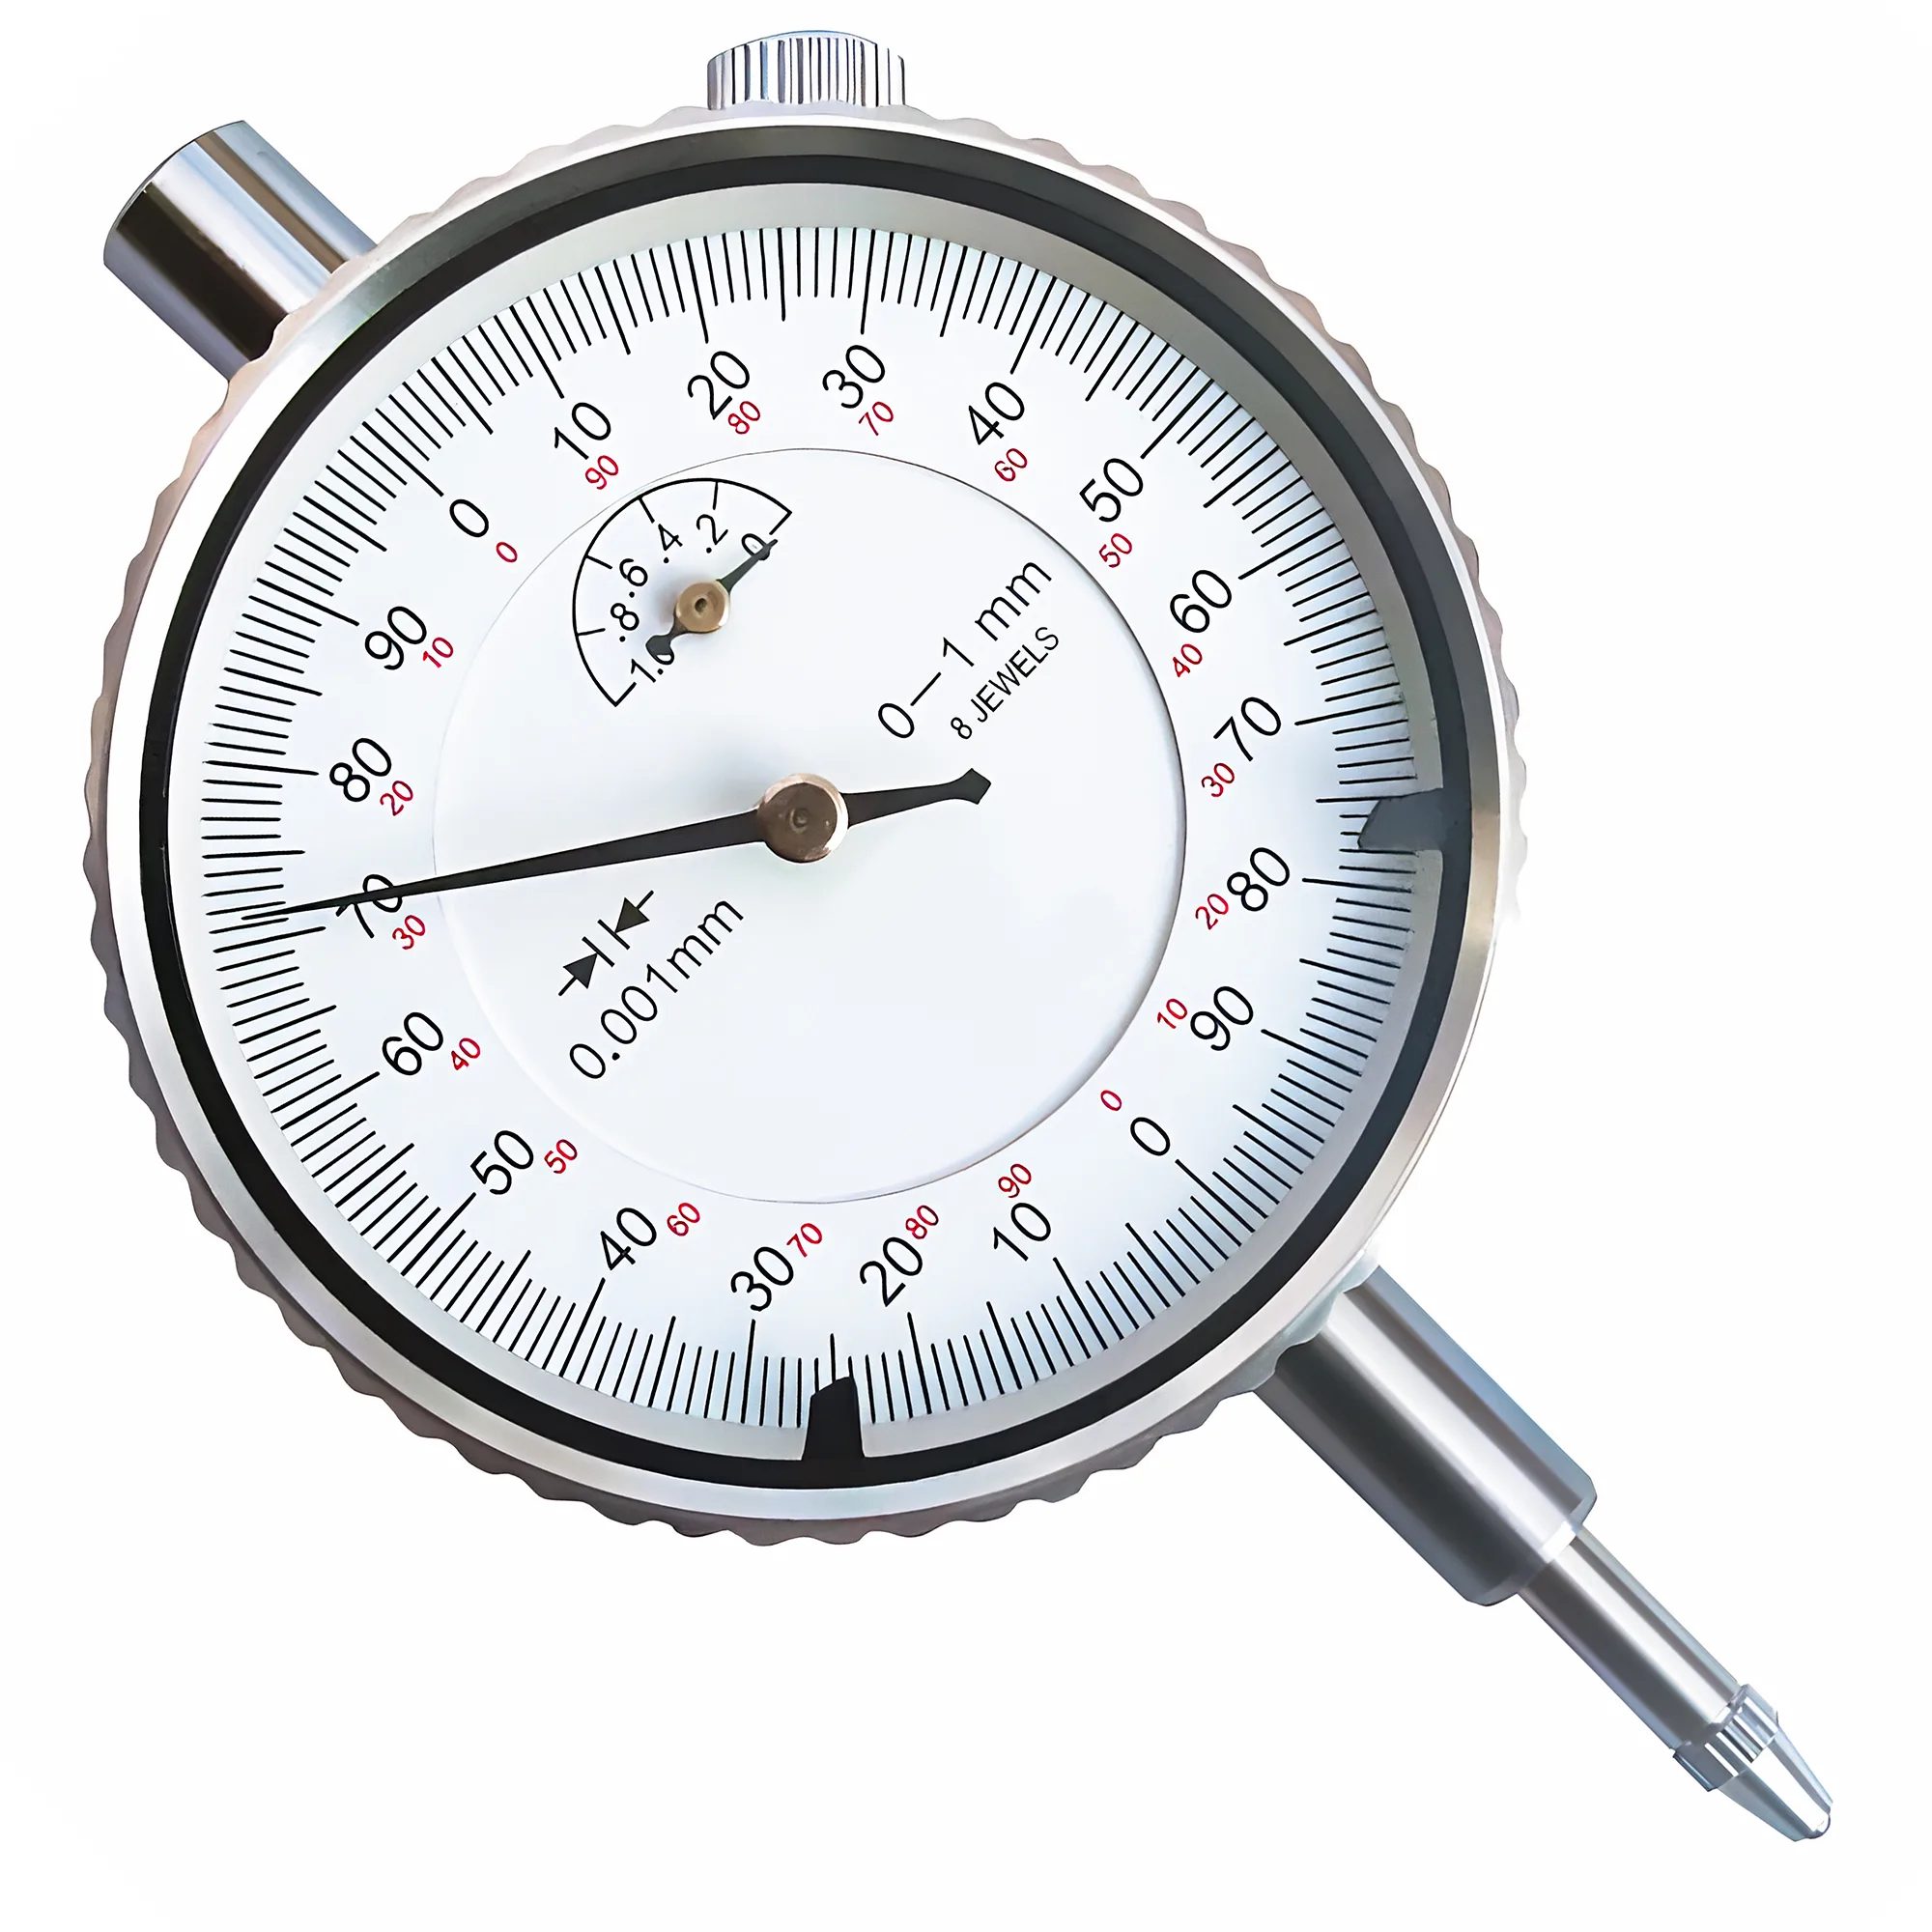
- Serrare un perno rettificato o un tondino in metallo duro di rettilineità nota al posto della fresa e rilevarlo vicino alla ghiera e di nuovo a circa 25 mm di sporgenza, con un comparatore da 0.001 mm o 0.002 mm di risoluzione (vedere la guida alla scelta di micrometri e comparatori).
- Segnare il punto alto rispetto al naso del mandrino. Sbloccare, ruotare la pinza di 90° rispetto al mandrino, serrare di nuovo alla stessa coppia e ripetere la misura.
- Se il punto alto si sposta con la pinza, la causa è la pinza o la ghiera; se resta nella stessa posizione angolare sul mandrino, la causa è il cono o l'albero del mandrino.
- Rilevare direttamente il foro conico del mandrino vuoto. Una lettura sul cono vicina o superiore alla metà della tolleranza della pinza (circa 0.008 mm) significa che il mandrino consuma il budget prima ancora di montare una pinza.
I rifilatori con adattatori ER11 mettono in serie due interfacce di serraggio, per cui la loro eccentricità può raggiungere la somma delle due quando i due punti alti si allineano. Un adattatore il cui codolo è serrato nella pinza originale da 1/4 in o 6 mm del rifilatore somma l'errore della pinza del rifilatore e quello dell'adattatore, con in più una sporgenza maggiore; un naso sostitutivo avvitato direttamente sull'albero del rifilatore elimina un'interfaccia. Sui pantografi desktop il cui naso ER11 è una prolunga fissata con grani su un albero motore da 5 mm, è di solito quel giunto a dominare la lettura, e nessun aggiornamento della pinza può correggerlo.
Riepilogo
Coppia, pinza della misura giusta e coni puliti risolvono la maggior parte degli slittamenti delle frese prima di qualsiasi intervento sul mandrino.
Utilizzare la coppia REGO-FIX per il foro della pinza, non quella massima della misura (20 Nm per una pinza ER16 da 1/8 in, 56 Nm da 1/4 in in su). Per le frese da 1/8 in e 1/4 in utilizzare pinze dedicate in pollici, invece di serrare vicino al limite inferiore del campo di chiusura di 0.5–1.0 mm di una pinza metrica secondo la ISO 15488. Agganciare prima la pinza nella ghiera, rimuovere la resina da codolo e fessure e valutare l'eccentricità rispetto alla tolleranza di Classe 2 di 0.015 mm. Il problema è il mandrino solo quando la prova di indicizzazione a 90° mostra che l'errore resta legato al mandrino.
Perché la fresa del pantografo continua a slittare nella pinza ER?
Una causa frequente è una ghiera serrata con coppia insufficiente: REGO-FIX raccomanda 24 Nm per una ghiera standard ER11 (fori 3.0–7.0 mm) e 80 Nm per una ghiera standard ER20 con pinza da 1/2 in (fori 7.0–13.0 mm), molto più di un serraggio a mano approssimativo. Vanno poi verificati l'accoppiamento della pinza (codolo vicino alla misura nominale della pinza entro il suo campo di 0.5–1.0 mm secondo la ISO 15488), la profondità di inserimento e la resina sul codolo.
Si può usare una pinza ER16 da 4 mm per una fresa da pantografo da 1/8 in?
Sì, se la pinza ha il campo standard ISO 15488 da 4.0 a 3.0 mm; una pinza da 4 mm indicata come 4.0–3.5 mm non ci arriva. Anche in quel caso il codolo da 3.175 mm si trova 0.825 mm sotto il nominale ed è serrato soprattutto alle estremità del foro. Una pinza dedicata da 1/8 in, o una da 3.5 mm, si adatta meglio; va serrata a circa 20 Nm, il valore REGO-FIX per fori ER16 di 1.5–3.5 mm.
Con quale coppia va serrata una ghiera ER11 sul mandrino di un pantografo?
Secondo REGO-FIX, una ghiera standard ER11 richiede 24 Nm (circa 18 ft-lb) con pinze da 3.0–7.0 mm, che comprendono le frese da 1/8 in e 1/4 in, e 16 Nm per una mini-ghiera ER11 con filettatura M13×0.75. Le facce piane dell'albero del mandrino vanno trattenute con una seconda chiave, in modo che la coppia non carichi i cuscinetti.
L'eccentricità del pantografo dipende dalla pinza o dal mandrino?
Va eseguita una prova di indicizzazione a 90°: rilevare un perno rettificato a circa 25 mm di sporgenza, ruotare la pinza di 90° rispetto al mandrino e ripetere la misura. Se il punto alto si sposta con la pinza, va sostituita la pinza o la ghiera; se resta fisso sul mandrino, la causa è il cono o l'albero. Le pinze di Classe 2 ammettono 0.015 mm di TIR per fori fino a 10 mm.
Ogni quanto vanno sostituite le pinze del pantografo?
Le pinze ER standard di Classe 2 durano tipicamente 500–1.000 cicli di serraggio, quindi un pantografo che cambia fresa dieci volte per turno raggiunge questo intervallo in circa 50–100 turni. La sostituzione va anticipata se la pinza mostra usura lucida sulle punte delle fessure, se le frese scendono nonostante la coppia corretta o se un'eccentricità superiore a 0.015 mm segue la pinza.