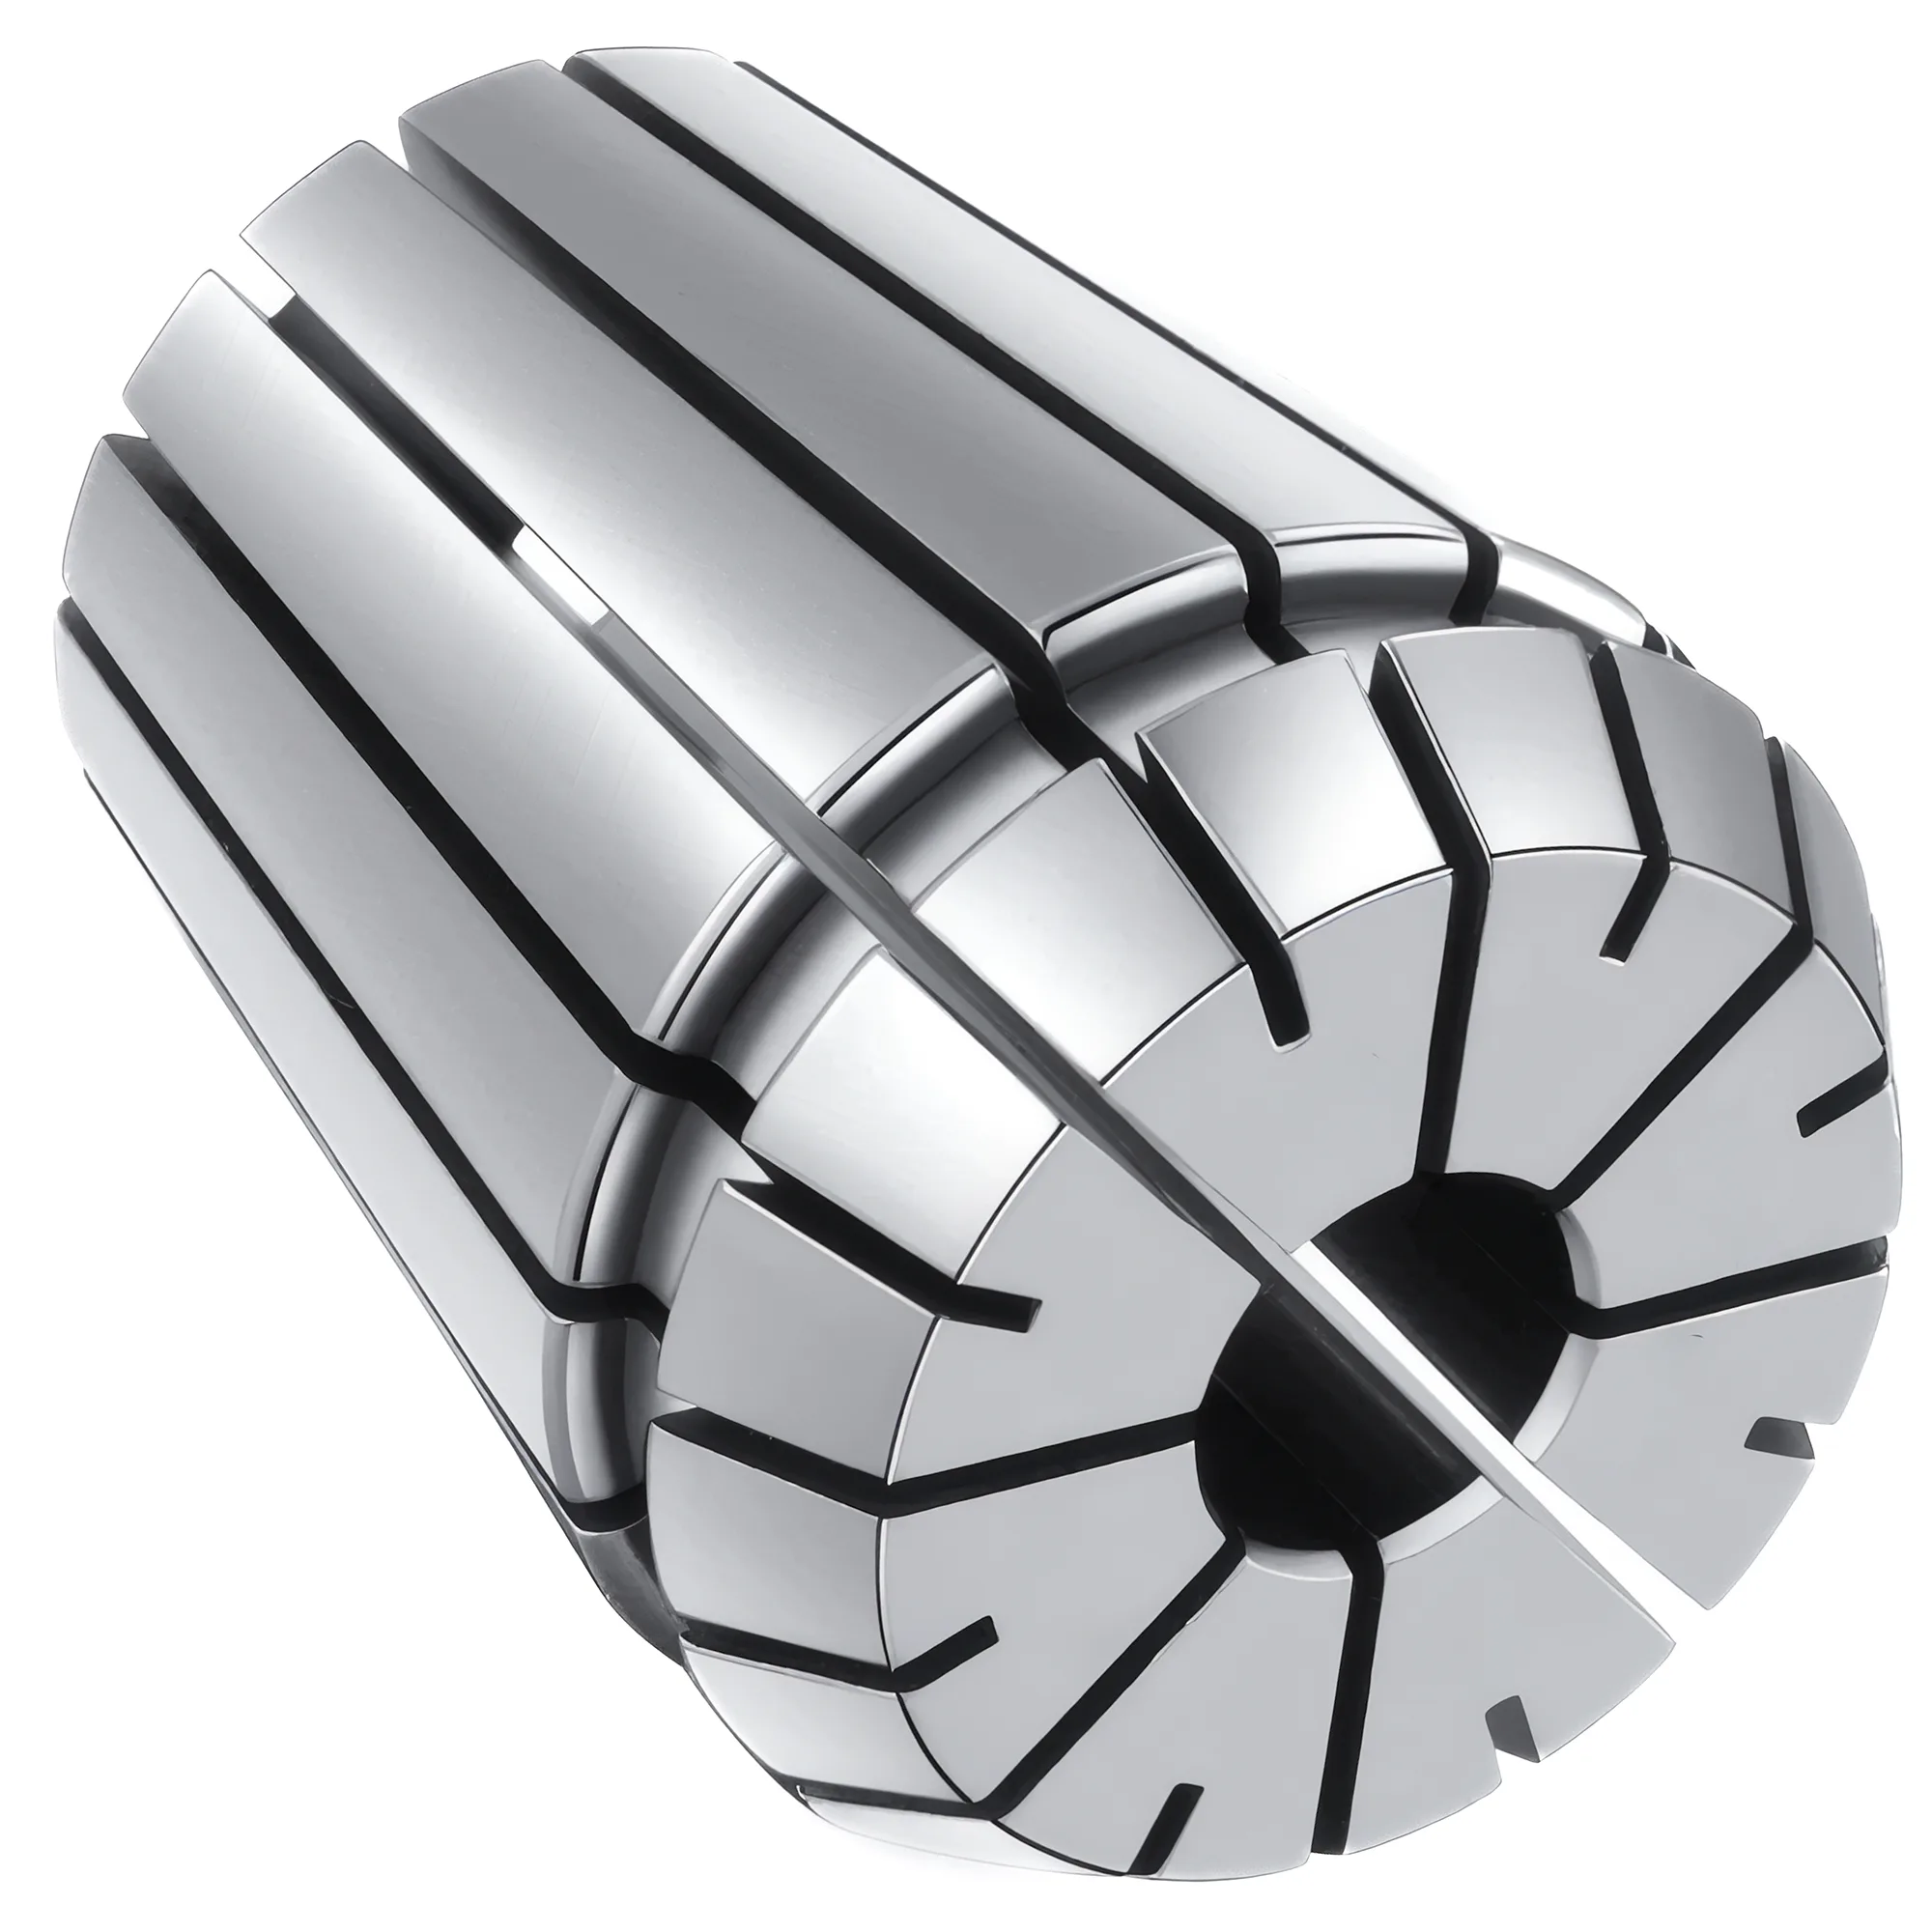
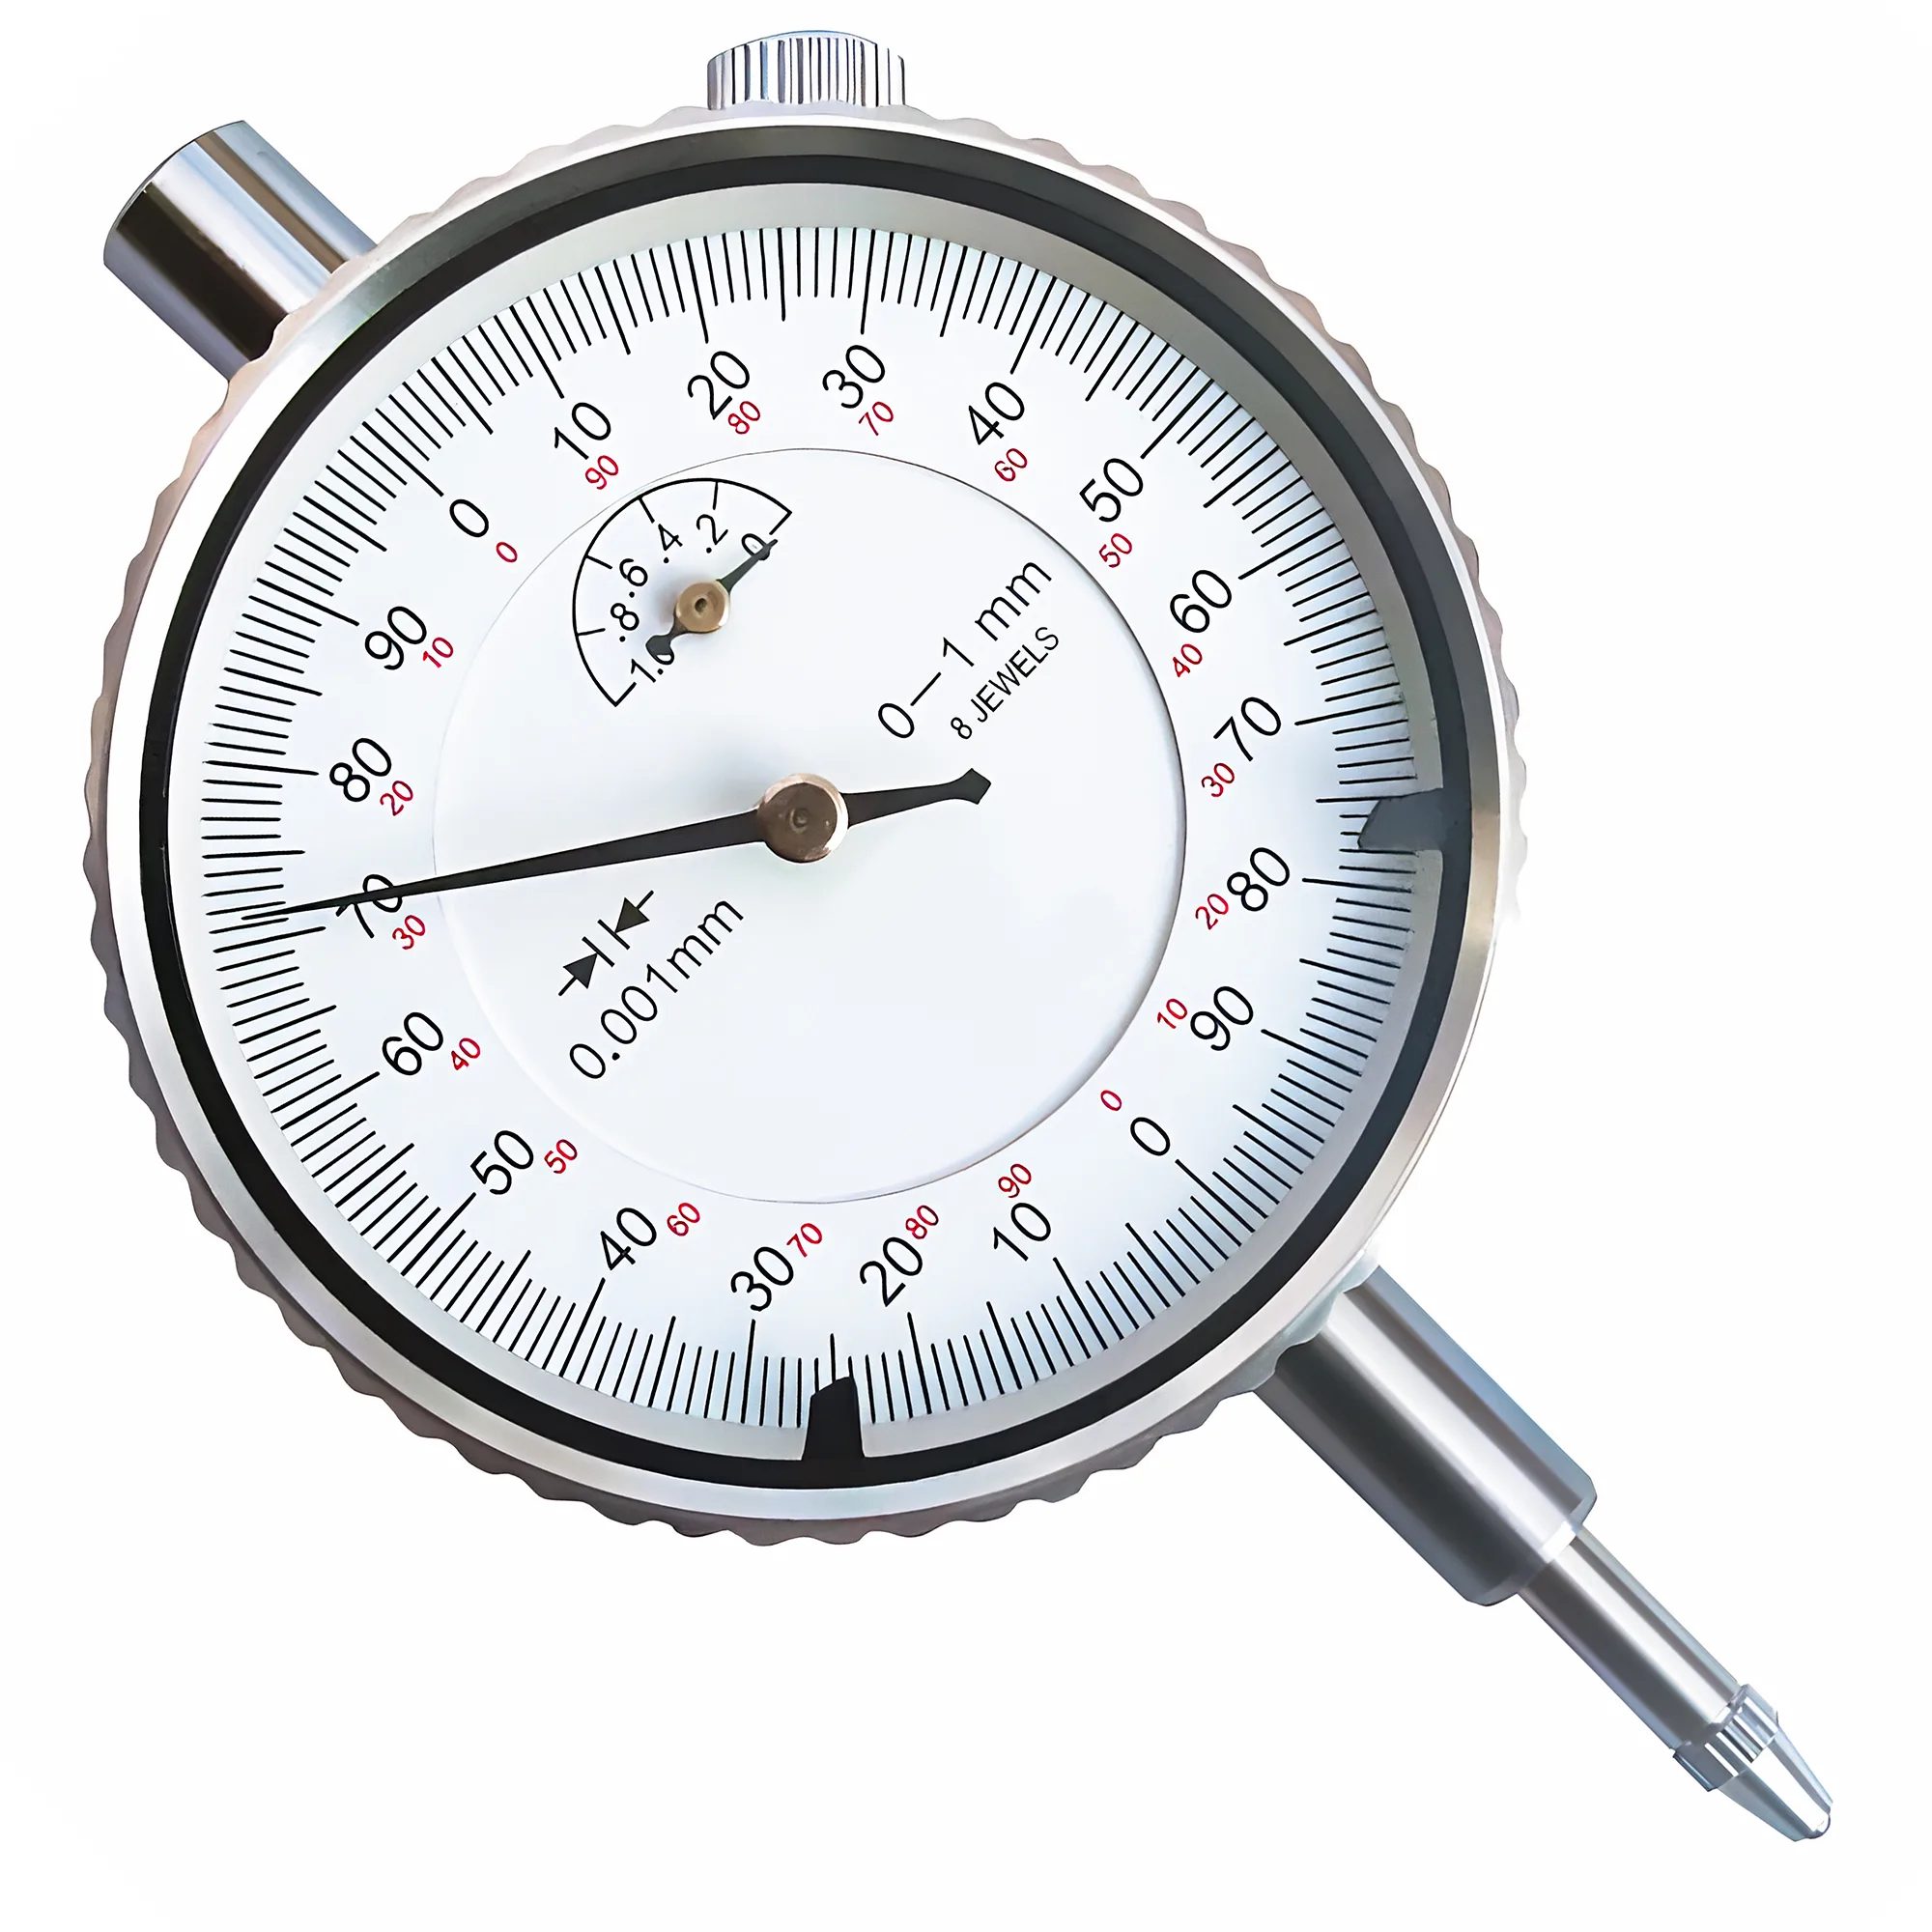
Le pinze ER si puliscono con un solvente e uno spazzolino in nylon o in ottone anziché con tamponi abrasivi, si conservano oliate o in cassetti protetti con VCI al di sotto di circa il 50% di umidità relativa e si scartano quando presentano un intaglio incrinato, un foro svasato a campana, un cono rigato o un'eccentricità oltre il limite di Classe 2 della ISO 15488 di 0.015–0.020 mm. La pinza è un materiale di consumo che dura tipicamente 500–1.000 cicli di serraggio; questa guida tratta pulizia, conservazione, valutazione dopo un urto e un controllo passa/non passa per un parco di centinaia di pinze.
Riferimento rapido per la cura delle pinze
| Problema / Obiettivo | Azione principale | Effetto atteso |
|---|---|---|
| Trucioli compattati o refrigerante essiccato negli intagli | Immergere nello sgrassante, spazzolare gli intagli con uno spazzolino in nylon o in ottone, asciugare con aria sotto i 30 psi | Ripristina l'intero campo di serraggio di 1 mm (ER16–ER40) ed elimina i punti alti che inclinano la pinza |
| Leggera ruggine superficiale su una pinza a magazzino | Olio penetrante più spazzolino in ottone; nessun tampone abrasivo su cono o foro | Rimuove le macchie senza intaccare il cono rettificato, la cui tolleranza angolare AT3 ammette solo circa 1–2.5 µm di scostamento sulla sua lunghezza, a seconda della dimensione della pinza (ISO 15488 Allegato A) |
| Pinze che arrugginiscono in un cassetto o in un supporto di legno | Spostarle in vassoi di plastica ad alveoli con VCI o un leggero velo d'olio; mantenere l'armadio sotto ~50% UR | Porta l'ambiente di conservazione fuori dalla zona di corrosione rapida tipica dell'acciaio, da ~60% UR in su |
| Pinza coinvolta in un urto o in uno slittamento dell'utensile | Metterla in quarantena, quindi eseguire la valutazione post-urto in 4 punti prima del riutilizzo | Elimina le pinze incrinate o svasate prima che lavorino; questo tipo di danno porta tipicamente l'eccentricità oltre il limite di Classe 2 di 0.015–0.020 mm |
| Centinaia di pinze di storia sconosciuta | Smistare, controllo visivo, prova con spina calibrata, poi controllo dell'eccentricità sul portautensile di riferimento | Il controllo visivo e con spina richiede circa 30–60 s per pinza; l'eccentricità si misura solo sulle pinze superstiti |
Per il lato serraggio dello stesso sistema — coppia nominale della ghiera e segnali di sostituzione basati sull'eccentricità — consultare la tabella delle coppie e guida all'eccentricità delle pinze ER. Per l'usura della ghiera (tacche per la chiave, grippaggio del filetto, rigature del cono di contatto) consultare la guida alla scelta e manutenzione delle ghiere. Questo articolo considera la pinza stessa come materiale di consumo: come mantenerla pulita, come evitare che arrugginisca, come valutare i danni da urto e come selezionare un grande inventario.
Perché la cura della pinza si traduce in eccentricità
Una pinza ER si centra su due coni rettificati — il cono di 8° che si alloggia nel portautensile e il cono frontale a 30° su cui spinge la ghiera — e serra il codolo attraverso un foro intagliato. Ogni particella, puntino di ruggine o bava su queste tre superfici diventa un'inclinazione o uno spostamento sulla punta dell'utensile: la pulizia della pinza è quindi una specifica di eccentricità, non una questione di ordine.
La ISO 15488 prescrive che foro e cono della pinza siano temprati a 44–48 HRC (44 +4/0 HRC), partendo da un acciaio con resistenza a trazione di almeno 700 N/mm². L'acciaio per molle è la scelta abituale per le pinze ER perché il corpo intagliato deve flettersi di 1 mm (ER16–ER40) e tornare in misura a ogni rilascio; a 44–48 HRC, però, è più tenero del foro del portautensile a 56–60 HRC, per cui in caso di contaminazione è la superficie della pinza a segnarsi.
Una stima di primo ordine mostra quanto poca contaminazione basti. Un punto alto di altezza h sul cono, che agisce su una lunghezza di contatto L, inclina la pinza di circa h / L, e tale inclinazione viene amplificata dalla sporgenza P fino al comparatore:
TIR ≈ 2 × h × P / L
La lunghezza di sporgenza domina questo errore perché incide in modo lineare: un truciolo o un puntino di ruggine di 0.005 mm su un cono con circa 30 mm di contatto, letto alla sporgenza di prova di 40 mm della ISO 15488, dà circa 2 × 0.005 × 40 / 30 ≈ 0.013 mm di TIR — gran parte del margine di Classe 2 di 0.020 mm per una pinza da 10–18 mm, prima ancora che la pinza stessa contribuisca. Lo stesso punto alto letto a 80 mm di sporgenza dell'utensile raddoppia all'incirca, a ~0.027 mm. Il modello trascura la cedevolezza del cono, per cui va inteso come verifica dell'ordine di grandezza, non come previsione.
La ISO 15488 è la norma di riferimento per giudicare lo stato di una pinza perché la sua Tabella 4 fissa sia il limite di eccentricità sia la sporgenza di prova per ogni campo di foro, rendendo direttamente confrontabili le letture eseguite su pinze, portautensili e giorni diversi.
Il costo di tale eccentricità in termini di durata dell'utensile è ben documentato: secondo la regola del decimo di BIG DAISHOWA, ogni 0.0001 inch (2.5 µm) di eccentricità riduce la durata dell'utensile di circa il 10%, per cui 0.01 mm costano circa il 40%, con variazioni in funzione di diametro dell'utensile, materiale e parametri di taglio.
Come pulire le pinze ER: intagli, foro, cono e filetto della ghiera
La pulizia dà i risultati migliori su due livelli: una passata di 30 secondi a ogni cambio utensile e una pulizia completa ogni volta che una pinza rientra in magazzino o presenta residui.
A ogni cambio utensile (circa 20–30 secondi):
- Passare il cono di 8° e il cono frontale a 30° con un panno pulito e privo di pelucchi.
- Pulire il foro conico del portautensile con un pulitore conico o un panno — una pinza pulita in un foro sporco non porta alcun vantaggio.
- Prima di inserire il codolo, controllare che nel foro non ci siano anelli di trucioli o impastamenti di alluminio.
Pulizia completa (rientro in magazzino, residui di refrigerante o dopo lavorazioni di alluminio):
- Ammollo. Immergere in un bagno di sgrassante o di acquaragia minerale per 5–15 minuti per ammorbidire il refrigerante essiccato e l'olio estraneo. I bagni a ultrasuoni a base acquosa con un detergente delicato liberano efficacemente gli intagli intasati, ma l'acciaio non protetto può formare ruggine superficiale nel giro di poche ore una volta bagnato: è quindi opportuno asciugare e oliare subito dopo il bagno.
- Spazzolare gli intagli. Strofinare ogni intaglio da entrambe le estremità con uno spazzolino a setole in nylon o in ottone; un sottile spessore di ottone o un raschietto di plastica consente di sollevare i trucioli compattati senza graffiare le facce dell'intaglio. I trucioli compattati negli intagli impediscono ai segmenti di chiudersi in modo uniforme, il che si manifesta tipicamente con una presa ridotta all'estremo inferiore del campo della pinza e con un'eccentricità che cambia da un serraggio all'altro.
- Pulire il foro. Far passare nel foro uno scovolino in nylon o uno scovolino per pipa. L'alluminio impastato sulla parete del foro si rimuove di solito con solvente e spazzolino in ottone; il riporto d'acciaio saldato al foro è invece un segnale di scarto, non un lavoro di pulizia (vedere la Sezione 04).
- Passata finale sui coni. Rifinire il cono di 8° e il cono a 30° con alcol isopropilico o un altro solvente che non lasci residui su un panno privo di pelucchi, in modo che il cono si alloggi asciutto, metallo su metallo.
- Asciugare. Soffiare gli intagli con aria compressa ridotta sotto i 30 psi (circa 2 bar), con protezione dai trucioli e occhiali di protezione — l'OSHA fissa questo limite in 29 CFR 1910.242(b) per l'aria compressa usata per la pulizia nei luoghi di lavoro statunitensi, perché una pressione più alta a uscita bloccata può spingere trucioli nella pelle e negli occhi — quindi applicare il velo protettivo descritto nella Sezione 03.
Il filetto della ghiera. Pulire il filetto interno della ghiera e il filetto esterno del portautensile con spazzolino in ottone e solvente, poi applicare un leggero velo d'olio solo sul filetto e sulla faccia d'appoggio della ghiera — non sul cono della pinza. Un filetto che dopo la pulizia gira ruvido avvitandolo a mano indica un problema della ghiera o del portautensile; la guida alla manutenzione delle ghiere spiega come distinguerli.
Niente tamponi abrasivi sulle superfici rettificate
Tamponi abrasivi in tessuto non tessuto, tela smeriglio e spazzole metalliche asportano materiale in modo non uniforme. L'Allegato A della ISO 15488 limita l'angolo del cono della pinza al grado di tolleranza AT3 — 80 µrad per una lunghezza del cono di circa 16–25 mm, pari a soli 1.3–2.0 µm circa di scostamento diametrale su tale lunghezza (AT_D = AT_α × L). Poche passate di tampone abrasivo possono asportare di più da un lato del cono, inclinando la pinza in modo permanente. Gli abrasivi, se proprio necessari, vanno usati solo su superfici non di centraggio, come la flangia esterna di un portautensile — non sul cono della pinza, sul cono frontale o sul foro.
Conservazione a lungo termine senza ruggine
L'esperienza d'officina e la pratica anticorrosione indicano che la ruggine sugli acciai al carbonio comuni e sugli acciai per molle accelera quando l'umidità relativa si mantiene oltre circa il 60%, e che si forma condensa ogni volta che una pinza fredda incontra aria calda e umida: il controllo della conservazione è quindi soprattutto controllo dell'umidità. Un'officina con un magazzino utensili non riscaldato, un deposito in container o una macchina accanto a un portone avvolgibile vede più ruggine sulle pinze di una con magazzino climatizzato, indipendentemente da quanto bene siano oliate le pinze.
Scegliere la protezione in base alla durata della conservazione:
| Durata della conservazione | Protezione | Rimozione prima dell'uso | Uso tipico |
|---|---|---|---|
| Meno di ~1 settimana | Velo sottile di olio leggero per macchine dopo la pulizia | Asciugare i coni con solvente che non lasci residui | Pinze in rotazione quotidiana |
| Da ~1 settimana a ~6 mesi | Protettivo antiruggine a film sottile idrorepellente (tipo olio) in un cassetto chiuso | Passata di solvente su coni e foro | Misure poco usate di un set di lavoro |
| ~6 mesi e oltre | Carta, sacchetto o emettitore VCI in una scatola chiusa, più velo d'olio sui coni | Passata di solvente; controllare eventuali macchie | Set di ricambio, misure insolite, pinze in pollici in un'officina metrica |
| Pesante, a lungo termine | Protettivo antiruggine di tipo ceroso o a film morbido | Pulizia completa con solvente prima dell'uso | Inventario archiviato o spedito oltremare |
I prodotti VCI (inibitori di corrosione in fase vapore) funzionano solo in un volume chiuso — il vapore inibitore deve saturare l'aria attorno all'acciaio, per cui un supporto aperto con una striscia VCI protegge poco. Le dimensioni dell'emettitore vanno adeguate al volume del cassetto o della scatola, sostituendolo all'intervallo indicato dal produttore.
Materiale del supporto e protezione della punta:
- Evitare il legno grezzo per la conservazione a lungo termine. Il legno trattiene umidità sui punti di contatto, e alcune essenze — in particolare la quercia — rilasciano vapori di acido acetico che corrodono l'acciaio. Sulle pinze conservate in supporti di legno, la ruggine compare tipicamente per prima nei punti di contatto con il legno.
- Utilizzare vassoi di plastica ad alveoli o supporti rivestiti che tengano ogni pinza separata, sostenendola per il corpo. Le pinze sciolte in un contenitore sbattono cono contro cono e punta d'intaglio contro punta d'intaglio; ogni ammaccatura su un cono è un futuro punto alto.
- Proteggere la punta. L'estremità anteriore intagliata con il cono a 30° porta le sottili punte degli intagli, le più facili da piegare. Conservare le pinze con la punta verso l'alto o in alveoli abbastanza profondi da evitare che il cono frontale sostenga il peso della pinza o tocchi quella vicina.
- Conservare le pinze libere, non serrate in un portautensile. Una pinza lasciata serrata in un portautensile per mesi intrappola umidità sul contatto del cono ed è una causa frequente di pinze bloccate; conservandola nel suo vassoio i coni restano accessibili per il velo d'olio.
- Tenere visibile la marcatura della misura, così che l'addetto al magazzino non debba maneggiare pinze oliate per trovare una misura.
Buona pratica: un igrometro per ogni armadio delle pinze
Un igrometro economico all'interno dell'armadio delle pinze trasforma la prevenzione della ruggine da ipotesi a lettura. È consigliabile mantenere l'armadio al di sotto di circa il 50% di umidità relativa con una cartuccia di essiccante rigenerabile, rigenerandola quando la lettura sale. Il controllo dell'umidità conta tipicamente più della scelta dell'olio.
La ruggine leggera che si toglie come macchia bruna con olio penetrante e spazzolino in ottone è estetica; la ruggine che lascia vaiolature in cui si impunta l'unghia su cono, cono frontale o foro comporta lo scarto della pinza, perché ogni bordo di vaiolatura è un punto alto che la pulizia della Sezione 02 non può eliminare.
Valutazione dopo un urto: danno estetico o scarto?
Dopo un urto, un'estrazione dell'utensile o un codolo che ha girato nella pinza, la pinza e la ghiera vanno messe in quarantena insieme e ispezionate prima del riutilizzo — una pinza che ha subito un urto e sembra intatta può comunque presentare una cricca alla radice di un intaglio o un foro svasato. Si utilizzano una lente 10× e una luce intensa, controllando nell'ordine le quattro zone seguenti.
| Zona | Estetico — pulire e riutilizzare | Scarto — eliminare subito |
|---|---|---|
| Cono di 8° e cono frontale a 30° | Scolorimento, leggera macchia di refrigerante, un graffio non percepibile con l'unghia | Qualsiasi rigatura o cresta in cui si impunta l'unghia, grippaggio, una spianatura o un'ammaccatura da impatto |
| Foro | Impastamento di alluminio che si scioglie o si rimuove con lo spazzolino | Rigatura elicoidale da utensile che ha girato, riporto d'acciaio saldato, un foro che non accetta più la sua spina nominale |
| Intagli e segmenti | Trucioli o bave che si rimuovono dall'intaglio con lo spazzolino | Una cricca alla radice di un intaglio, un segmento piegato tanto da rendere visibilmente diverse le larghezze degli intagli, una punta d'intaglio mancante o scheggiata |
| Gola di estrazione e faccia frontale | Leggera bava sulla faccia frontale, fuori dal contatto del cono | Una gola di estrazione ammaccata o ricalcata che non si aggancia più nettamente nella ghiera |
Foro svasato a campana. Un urto che fa leva lateralmente sull'utensile può aprire i segmenti anteriori, rendendo il foro più grande in punta che sul fondo. Segnali: una spina calibrata nominale oscilla davanti ma è aderente dietro, e l'eccentricità letta a due altezze lungo una spina di prova serrata cresce molto più rapidamente di quanto preveda il rapporto delle sporgenze. Una pinza svasata serra solo sulla lunghezza dei segmenti posteriori e perde tipicamente sia la concentricità sia la resistenza all'estrazione — va eliminata.
Cono rigato. Le rigature sul cono indicano di solito che durante il serraggio è rimasto intrappolato dello sporco o che la pinza ha ruotato nel portautensile sotto carico. Anche se la pinza rientra nei limiti in una singola lettura, i coni rigati producono una dispersione dell'eccentricità da un serraggio all'altro: va quindi eliminata — ispezionando anche il foro conico del portautensile, che può presentare la rigatura corrispondente.
Intaglio incrinato. Le cricche nascono alla radice dell'intaglio, dove si concentra la sollecitazione di flessione. Un intaglio che mostra una cricca sotto ingrandimento, o una cricca capillare rivelata con liquidi penetranti, comporta lo scarto della pinza — un segmento incrinato può staccarsi in rotazione.
Danni al filetto della ghiera. Un urto che colpisce la ghiera può ammaccarne o deformarne il filetto. Se la ghiera non si avvita più a mano sul filetto del portautensile, provare una ghiera sicuramente in buono stato: se questa gira liberamente, il danno è sulla ghiera urtata; se gira ruvida anch'essa, il danno è sul lato portautensile. Entrambi i casi sono trattati nella guida alla manutenzione delle ghiere. Una gola di estrazione della pinza ammaccata merita la stessa attenzione della ghiera: se la pinza non si aggancia nella ghiera, l'anello eccentrico non può estrarla, ed è probabile che la pinza si blocchi nel portautensile al rilascio successivo.
Non «salvare» una pinza urtata rettificandola
Ripassare con la pietra, lappare o rettificare in officina il cono o il foro di una pinza urtata non può ripristinare l'angolo del cono AT3 né la concentricità di un pezzo rettificato di precisione. Una pinza di ricambio costa tipicamente quanto, o meno di, una fresa in metallo duro integrale con lo stesso diametro di codolo — molto meno di un utensile rotto o di un pezzo scartato a causa di una pinza «salvata».
Un controllo passa/non passa pratico per un grande parco pinze
Un'officina con centinaia di pinze ER — alcune vecchie di decenni, alcune schiacciate, alcune marcate per una misura che non accettano più — ha bisogno di una selezione ripetibile che una sola persona possa eseguire senza valutazioni discrezionali. La sequenza più efficiente scarta prima con controlli economici e misura l'eccentricità solo sulle pinze superstiti, così che un parco di 300 pinze possa tipicamente essere smistato in pochi giorni lavorativi anziché in settimane.
Attrezzatura: una lente 10× e una luce intensa; un set di spine calibrate o mandrini di prova rettificati nelle misure nominali (le spine rettificate in classe h6 sono un riferimento migliore dei gambi delle punte elicoidali, che presentano conicità inversa e una tolleranza di diametro più larga); un portautensile di riferimento dedicato per ogni dimensione ER, verificato con una pinza nuova; una chiave dinamometrica e la chiave per ghiere corretta; e un comparatore con divisione di 0.001 mm secondo la ISO 463. Per questo controllo si usano comparatori ISO 463 perché il confronto delle pinze con un limite di 0.015–0.020 mm richiede divisioni di scala ripetibili di 0.001 mm.
Passo 1 — Smistare e identificare (circa 10 secondi per pinza). Raggruppare per dimensione ER e foro nominale. Le pinze con marcatura della misura illeggibile vanno direttamente in un contenitore «misurare o scartare»; una pinza la cui misura va indovinata è un errore di attrezzaggio annunciato.
Passo 2 — Scarto visivo (circa 20–30 secondi). Applicare sotto la lente la colonna «Scarto» della tabella della Sezione 04: intaglio incrinato, rigatura o vaiolatura in cui si impunta l'unghia su uno dei coni o sul foro, segmento piegato, gola di estrazione danneggiata. Ciò che non supera questo passo non viene misurato.
Passo 3 — Prova con spina (circa 15–30 secondi). A pinza libera (non serrata), la spina di misura nominale dovrebbe entrare a mano nel foro per tutta la sua lunghezza con un attrito leggero e uniforme. Una pinza che non accetta la sua spina nominale è stata schiacciata o serrata oltre il suo campo elastico — scarto. Una spina che oscilla sensibilmente in punta ma non sul fondo indica una svasatura a campana — scarto.
Passo 4 — Eccentricità sul portautensile di riferimento (circa 2–3 minuti). Agganciare la pinza nella ghiera, serrare una spina di prova alla coppia nominale per la dimensione (ad esempio 136 Nm per una ghiera standard ER32 secondo la coppia di serraggio raccomandata da REGO-FIX) e leggere il TIR alla sporgenza di prova ISO 15488 per quel foro — ad esempio 25 mm per fori da 6–10 mm e 40 mm per fori da 10–18 mm. Confrontare con il limite di Classe 2: ≤0.015 mm per d₁ ≤ 10 mm, ≤0.020 mm per d₁ 10–26 mm. La Classe 2 è la soglia di scarto, non l'obiettivo per ogni pinza: i gradi di precisione dei produttori (spesso marcati UP o AA) sono realizzati a circa 0.005 mm di TIR, più stretti della Classe 1 della norma, quindi per la finitura le pinze acquistate in tale grado vanno valutate rispetto all'eccentricità specificata all'acquisto — purché portautensile di riferimento, ghiera e spina di prova siano altrettanto precisi. Per le pinze destinate alla finitura, ripetere dopo un rilascio e un nuovo serraggio; come regola pratica d'officina, una lettura che varia di oltre circa 0.005 mm tra un serraggio e l'altro indica un danno al cono.
Passo 5 — Classificare, marcare e registrare. Smistare le pinze superstiti in tre contenitori e marcarle in modo che non possano tornare indietro:
Le pinze scartate vanno distrutte fisicamente — una pinza di scarto lasciata in un contenitore torna su una macchina la prima volta che una misura scarseggia. La lettura di ogni pinza superstite va registrata insieme a misura e numero di serie o posizione nel supporto, così che il controllo successivo diventi un andamento e non una nuova stima. Il controllo qualità lato portautensili — cadenza delle ispezioni, schede di registrazione e cartellini di quarantena per i portautensili stessi — è un sistema separato che procede in parallelo a questa selezione delle pinze.
Quando sostituire una pinza ER
Una pinza ER si sostituisce in base a un segnale misurato o visibile, non all'età: una pinza di dieci anni che supera ancora il controllo passa/non passa è utilizzabile, mentre una pinza nuova che ha subito un urto potrebbe non esserlo. Le pinze standard di Classe 2 durano tipicamente 500–1.000 cicli di serraggio; le pinze di grado UP durano di più, e la disciplina sulla coppia allunga la vita di entrambe.
La pinza va sostituita quando si verifica una qualsiasi delle condizioni seguenti:
- Eccentricità oltre il limite di Classe 2 della ISO 15488 su due attrezzaggi puliti consecutivi in un portautensile sicuramente in buono stato — i criteri basati sull'eccentricità, compresa la dispersione coppia-TIR e la distorsione del campo di serraggio, sono descritti nella sezione 06 della guida a coppia ed eccentricità delle pinze ER.
- Una cricca, un segmento piegato o una punta d'intaglio mancante in qualsiasi punto della pinza.
- Una rigatura, un segno di grippaggio o una vaiolatura da ruggine in cui si impunta l'unghia sul cono di 8°, sul cono frontale a 30° o nel foro.
- Un foro che non accetta più la sua spina nominale, oppure una svasatura a campana.
- Uno slittamento dell'utensile o un codolo che ha girato lasciando segni nel foro — il foro ha perso la superficie che genera la presa.
- Una gola di estrazione che non si aggancia più nella ghiera.
- Cicli accumulati oltre circa 1.000 su una pinza di Classe 2 usata in finitura, anche se supera ancora il controllo — è preferibile spostarla in un contenitore per sgrossatura o foratura anziché affidare tolleranze di finitura a una pinza giunta al termine della sua vita tipica.
Il declassamento è legittimo, ma solo in una direzione: una pinza che passa dalla finitura alla foratura e alla sgrossatura va marcata in modo che non torni in un attrezzaggio di finitura. Anche le pinze del contenitore «limitata» devono superare i Passi 2 e 3 del controllo passa/non passa, perché una pinza incrinata o svasata non è sicura in nessuna lavorazione.
Sintesi
Trattare le pinze ER come materiale di consumo: pulirle senza abrasivi, conservarle all'asciutto e sostituirle sulla base di evidenze.
Passare entrambi i coni a ogni cambio utensile ed eseguire una pulizia completa con solvente e spazzolino quando una pinza rientra in magazzino; tenere i tamponi abrasivi lontani da cono, cono frontale e foro, la cui tolleranza angolare AT3 ammette solo circa 1–2.5 µm di scostamento a seconda della dimensione della pinza. Conservare le pinze libere, separate in alveoli di plastica, oliate o protette con VCI, in un armadio al di sotto di circa il 50% di umidità relativa. Dopo un urto, mettere in quarantena pinza e ghiera e scartare tutto ciò che presenta un intaglio incrinato, un foro svasato, una rigatura in cui si impunta l'unghia o una gola di estrazione danneggiata. Selezionare un grande parco pinze nell'ordine — controllo visivo, prova con spina, poi eccentricità sul portautensile di riferimento rispetto al limite di Classe 2 della ISO 15488 di 0.015–0.020 mm — e distruggere fisicamente gli scarti.
Come si puliscono le pinze ER?
Immergere la pinza nello sgrassante o nell'acquaragia minerale per 5–15 minuti, strofinare ogni intaglio da entrambe le estremità con uno spazzolino in nylon o in ottone, far passare uno scovolino nel foro e rifinire il cono di 8° con alcol isopropilico su un panno privo di pelucchi. Asciugare con aria sotto i 30 psi, quindi applicare un leggero velo d'olio per la conservazione.
Si possono usare tamponi abrasivi o tela smeriglio per togliere la ruggine dalle pinze ER?
Tamponi abrasivi e tela smeriglio vanno evitati su cono, cono frontale e foro della pinza. La ISO 15488 limita l'angolo del cono della pinza al grado AT3, circa 1.3–2.0 µm di scostamento su un cono di 16–25 mm, e gli abrasivi asportano materiale in modo non uniforme. Usare olio penetrante e uno spazzolino in ottone; scartare le pinze con vaiolature percepibili al tatto.
Qual è il modo migliore per conservare a lungo le pinze ER senza ruggine?
Conservare le pinze pulite, libere e separate in vassoi di plastica ad alveoli, con un leggero velo d'olio o un emettitore VCI in un cassetto chiuso, mantenendo l'armadio al di sotto di circa il 50% di umidità relativa. La corrosione dell'acciaio accelera tipicamente oltre circa il 60% UR, e i supporti in legno grezzo trattengono umidità a contatto con la pinza.
Come si verifica un gran numero di pinze ER con un controllo passa/non passa?
Selezionare in quattro passi: controllo visivo con lente 10× per cricche, rigature e vaiolature; prova con la spina calibrata nominale a pinza libera; eccentricità su un portautensile di riferimento verificato, alla coppia nominale, rispetto al limite di Classe 2 della ISO 15488 di 0.015–0.020 mm; infine classificare, marcare e distruggere gli scarti. I controlli visivo e con spina richiedono circa 30–60 secondi per pinza.
Quando va buttata una pinza ER?
Una pinza ER va sostituita quando presenta un intaglio incrinato, un segmento piegato, un foro svasato, una rigatura o vaiolatura da ruggine in cui si impunta l'unghia su un cono o nel foro, una gola di estrazione danneggiata, oppure un'eccentricità oltre il limite di Classe 2 della ISO 15488 di 0.015–0.020 mm su due attrezzaggi puliti. Le pinze di Classe 2 durano tipicamente 500–1.000 cicli di serraggio.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 463:2006 — Geometrical product specifications — Dimensional measuring equipment — Mechanical dial gauges
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- OSHA 29 CFR 1910.242 — Hand and portable powered tools and equipment, general
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts