Le ghiere ER esistono in tre tipi di corpo — la ghiera standard in forma ISO (spesso venduta come UM o RD), la ghiera A sottile con lo stesso filetto e la mini ghiera M con un filetto più fine — e la ghiera deve corrispondere al filetto del portautensile, non solo al numero ER: una ghiera standard ER32 è M40×1.5 e si serra a 136 N·m (REGO-FIX). All'interno di un tipo, scegliere una ghiera standard per fresatura e tornitura CNC generiche quando un'eccentricità inferiore a 0.015 mm TIR è accettabile, e una ghiera di precisione con anello di cuscinetto quando l'eccentricità deve restare sotto 0.005 mm TIR o la velocità del mandrino supera 18.000 RPM. La coppia corretta è altrettanto critica: la forza di serraggio cresce grosso modo in proporzione alla coppia della ghiera, quindi una ghiera ER32 serrata con coppia insufficiente perde una quota comparabile della propria presa e aumenta il rischio di estrazione dell'utensile, mentre un sovra-serraggio può deformare il cono della pinza e peggiorare l'eccentricità in modo permanente.
La ghiera ER è il consumabile sottoposto al maggiore stress meccanico nel sistema di bloccaggio utensile ER. Trasmette ogni newton di forza di serraggio, ruota alla velocità del mandrino e viene maneggiata decine di volte per turno. Eppure viene frequentemente trattata come una commodity non critica — sostituita solo dopo un guasto visibile. Capire come il progetto della ghiera incida sull'eccentricità, cosa significhino realmente i valori di coppia e come identificare l'usura prima che provochi difetti dimensionali può ridurre i tassi di scarto e i fermi macchina imprevisti nelle operazioni dipendenti da ER. Per una guida completa alle classi delle pinze ER e alla scelta delle dimensioni, consultare la guida alla selezione delle pinze ER.
Tipi di ghiera ER: standard (UM/RD), A sottile e mini M
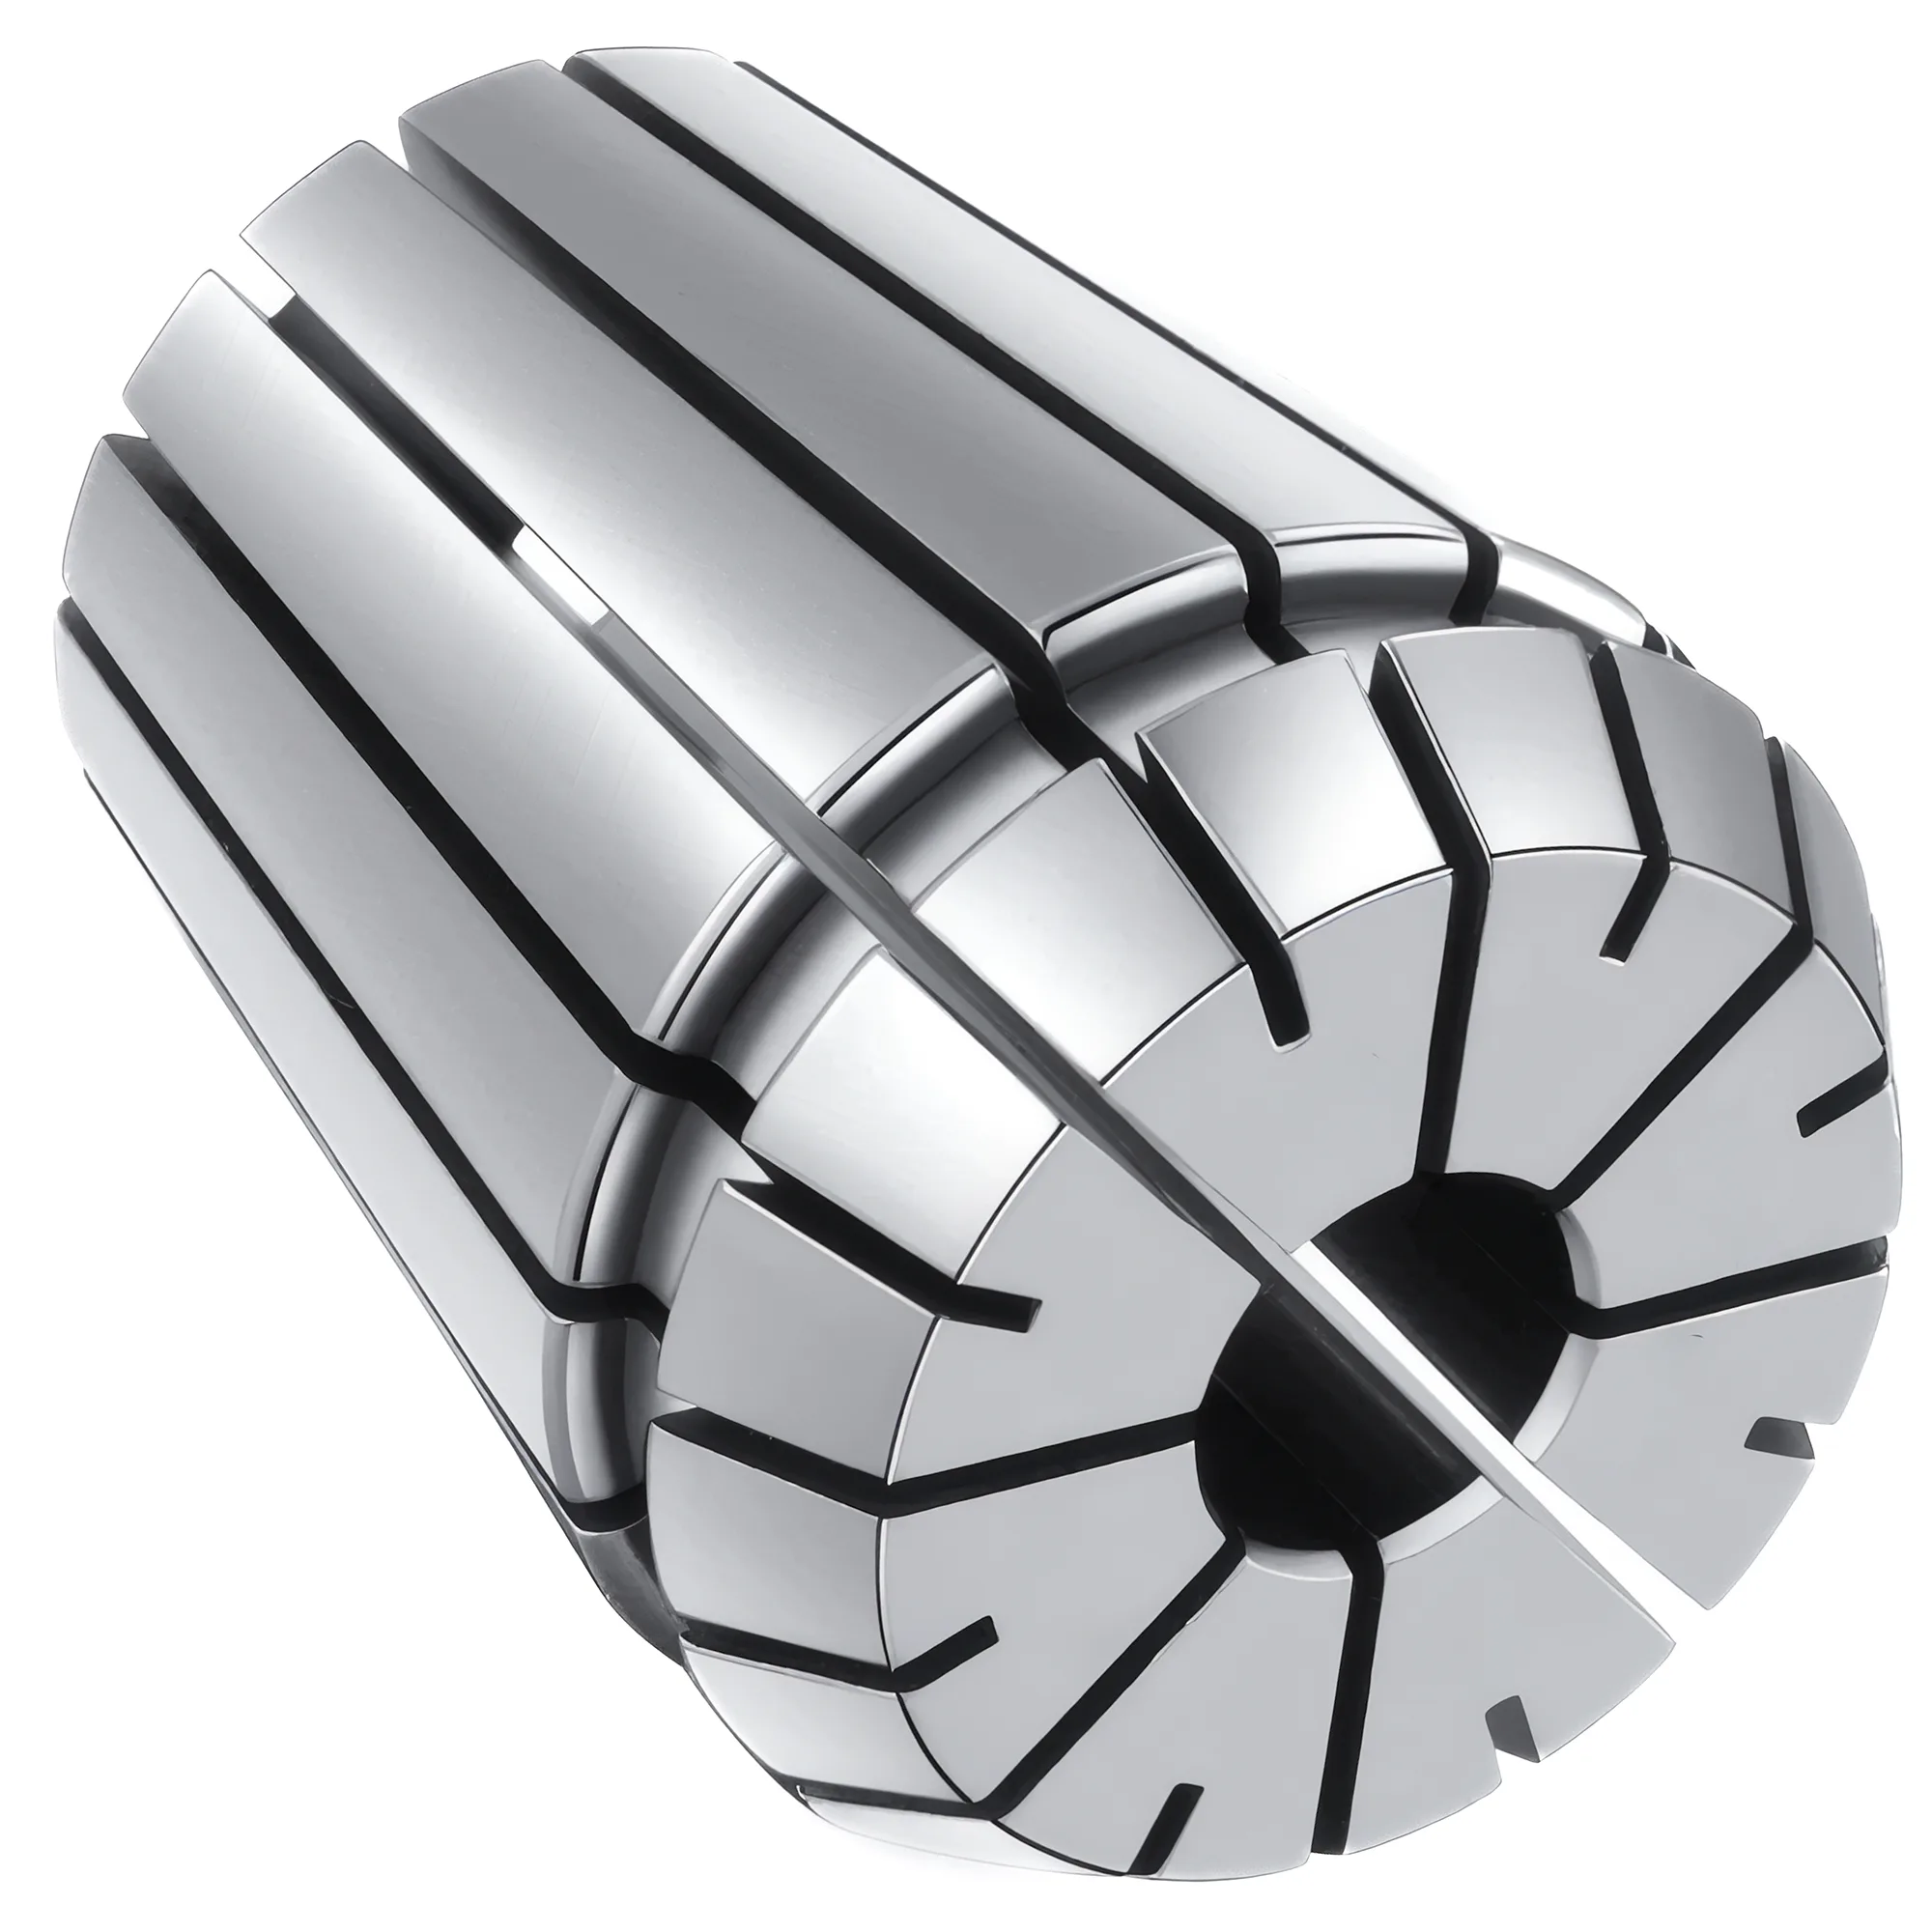
Il numero ER identifica la pinza, non la ghiera: per una stessa dimensione ER le ghiere sono prodotte in diversi tipi di corpo che differiscono per filetto, per diametro esterno o per entrambi, e si monta solo una ghiera con il filetto del portautensile. ISO 15488 specifica una sola ghiera — la forma D della Tabella 3 — e lascia per il resto il progetto della ghiera al costruttore. Attorno a essa i cataloghi costruiscono tre famiglie comuni:
- Ghiera standard (comunemente UM o RD): segue le dimensioni della forma D della Tabella 3 di ISO 15488 — la ER32 è M40×1.5 con diametro esterno di 50 mm. È la ghiera per cui è filettata la maggior parte dei portautensili ER.
- Ghiera tipo A (sottile): stesso filetto della ghiera standard per ciascuna dimensione, ma diametro esterno minore (ER16: 28 mm contro 32 mm), per guadagnare spazio accanto alla parete di un'attrezzatura.
- Ghiera tipo M (mini): un filetto più fine e più piccolo per portautensili a naso sottile — la ER16 è M19×1.0 anziché M22×1.5. Una ghiera tipo M non si monta su un portautensile filettato per la ghiera standard, e viceversa.
| Dimensione ER | Standard UM/RD (ISO 15488 forma D): filetto / DE (mm) | Tipo A: filetto / DE (mm) | Mini tipo M: filetto / DE (mm) |
|---|---|---|---|
| ER8* | — | M10×0.75 / 13.5 | M10×0.75 / 12 |
| ER11 | M14×0.75 / 19 | M14×0.75 / 19 | M13×0.75 / 16 |
| ER16 | M22×1.5 / 32 | M22×1.5 / 28 | M19×1.0 / 22 |
| ER20 | M25×1.5 / 35 | M25×1.5 / 34 | M24×1.0 / 28 |
| ER25 | M32×1.5 / 42 | — | M30×1.0 / 35 |
| ER32 | M40×1.5 / 50 | — | — |
| ER40 | M50×1.5 / 63 | — | — |
| ER50* | M64×2.0 / 78 | — | — |
*ER8 ed ER50 sono estensioni dei costruttori al di fuori di ISO 15488, che copre ER11–ER40; i loro valori sono dimensioni tipiche di catalogo. Altri tipi di ghiera a catalogo (per esempio versioni a tenuta o per alta velocità) riutilizzano in genere uno di questi filetti a parità di dimensione. Poiché i diametri esterni differiscono, le ghiere A, M e standard della stessa dimensione ER richiedono anche chiavi per ghiera diverse.
Identificare una ghiera di ricambio dal filetto e dal diametro esterno, non dal numero ER riportato sulla pinza. Il filetto è imposto dal portautensile; il diametro esterno determina la misura della chiave e lo spazio libero rispetto all'attrezzatura.
Ghiera standard vs di precisione: la differenza reale
Una ghiera ER standard e una di precisione dello stesso tipo condividono filetto e geometria dell'alloggiamento pinza, ma differiscono nella geometria della superficie di appoggio interna, nella qualità del filetto e nella classe di tolleranza di lavorazione. Una ghiera di precisione si monta su qualsiasi portautensile filettato per quel tipo di ghiera; le differenze sono interne.
Le ghiere standard appoggiano sul cono frontale a 30° della pinza tramite un cono di contatto interno. Durante il serraggio, la pinza deve sia comprimersi radialmente sia ruotare leggermente contro questo cono di contatto, introducendo un piccolo carico asimmetrico che può spostare l'asse della pinza di 0.005–0.015 mm (stime tipiche) prima che la pinza si appoggi pienamente. Per lavorazioni di produzione generiche in cui l'obiettivo è l'eccentricità ISO 15488 Classe 2 (≤0.015 mm TIR per d₁ ≤ 10 mm; ≤0.020 mm TIR per d₁ 10–26 mm secondo la Tabella 4), questo spostamento è di solito tollerabile, anche se nella parte alta può consumare gran parte della banda di Classe 2.
Le ghiere di precisione incorporano un anello di cuscinetto — un cuscinetto assiale a rullini o a sfere — tra la ghiera e il cono frontale a 30° della pinza. Il cuscinetto consente alla ghiera di ruotare durante il serraggio mentre la pinza rimane ferma in rotazione, eliminando l'attrito da torsione e appoggio che provoca lo spostamento dell'asse. Una ghiera con anello di cuscinetto può ridurre il contributo della ghiera all'eccentricità, a seconda della qualità del portautensile e della classe della pinza.
ISO 15488 (e il corrispondente tedesco DIN 6499) definisce le tolleranze dimensionali e di eccentricità delle pinze ER e un'unica forma di ghiera, non un tipo di ghiera di precisione — nessuna delle due norme impone ghiere con anello di cuscinetto per alcuna classe di eccentricità. La ghiera di precisione è una scelta progettuale del costruttore che migliora l'eccentricità pratica di sistema senza modificare la specifica della pinza. Entrambi i tipi di ghiera serrano in modo sicuro se portati alla coppia corretta, e REGO-FIX descrive la propria ghiera a cuscinetto come progettata per una forza di serraggio superiore a quella della sua ghiera standard.
Requisiti di coppia per dimensione ER
La coppia della ghiera della pinza non è una preferenza di serraggio — è una specifica di forza di serraggio, e una deviazione in qualsiasi direzione provoca modi di guasto. Un sotto-serraggio riduce la resistenza assiale all'estrazione; un sovra-serraggio deforma la pinza e fa salire l'eccentricità concentrando lo stress in modo asimmetrico sulla superficie di appoggio del cono.
ISO 15488 specifica le dimensioni della ghiera ma nessuna coppia di serraggio, quindi la coppia è un dato del costruttore. I valori che seguono sono le coppie di serraggio raccomandate da REGO-FIX per la fascia di foro più grande di ciascuna dimensione, applicate con una chiave dinamometrica calibrata; i fori più piccoli all'interno della stessa dimensione richiedono meno (per esempio 8 Nm per pinze ER11 sotto i 3 mm, 24 Nm per pinze ER32 sotto i 3 mm). Altri produttori di ghiere pubblicano valori diversi perché il progetto della ghiera modifica il rapporto tra coppia e forza di serraggio; quando la marca della ghiera è nota, conviene quindi usare il valore di quel produttore.
| Dimensione ER | Campo di diametro codolo (mm) | Coppia ghiera standard (N·m) | Coppia mini ghiera tipo M (N·m) | Forza di serraggio tipica (stima) |
|---|---|---|---|---|
| ER11 | 1–7 | 24 | 16 | 3–5 kN |
| ER16 | 1–10 | 56 | 24 | 5–8 kN |
| ER20 | 1–13 | 80 | 28 | 6–9 kN |
| ER25 | 1–16 | 104 | 32 | 8–12 kN |
| ER32 | 2–20 | 136 | — (nessuna mini ghiera) | 10–15 kN |
| ER40 | 3–26 | 176 | — (nessuna mini ghiera) | 15–25 kN |
La colonna della ghiera standard si applica alle ghiere in forma standard (dimensioni della Tabella 3 di ISO 15488); REGO-FIX assegna alla propria ghiera a cuscinetto gli stessi valori a queste misure di foro per ER16–ER40. Le mini ghiere tipo M dei portautensili a naso sottile sopportano una coppia molto inferiore — non applicare mai il valore della ghiera standard a una mini ghiera. In unità imperiali, 136 Nm corrispondono a circa 100 ft-lb e 176 Nm a circa 130 ft-lb. La colonna della forza di serraggio è una stima tipica: nessun costruttore pubblica una tabella della forza di serraggio ER per dimensione.
Scelta dell'utensile di serraggio
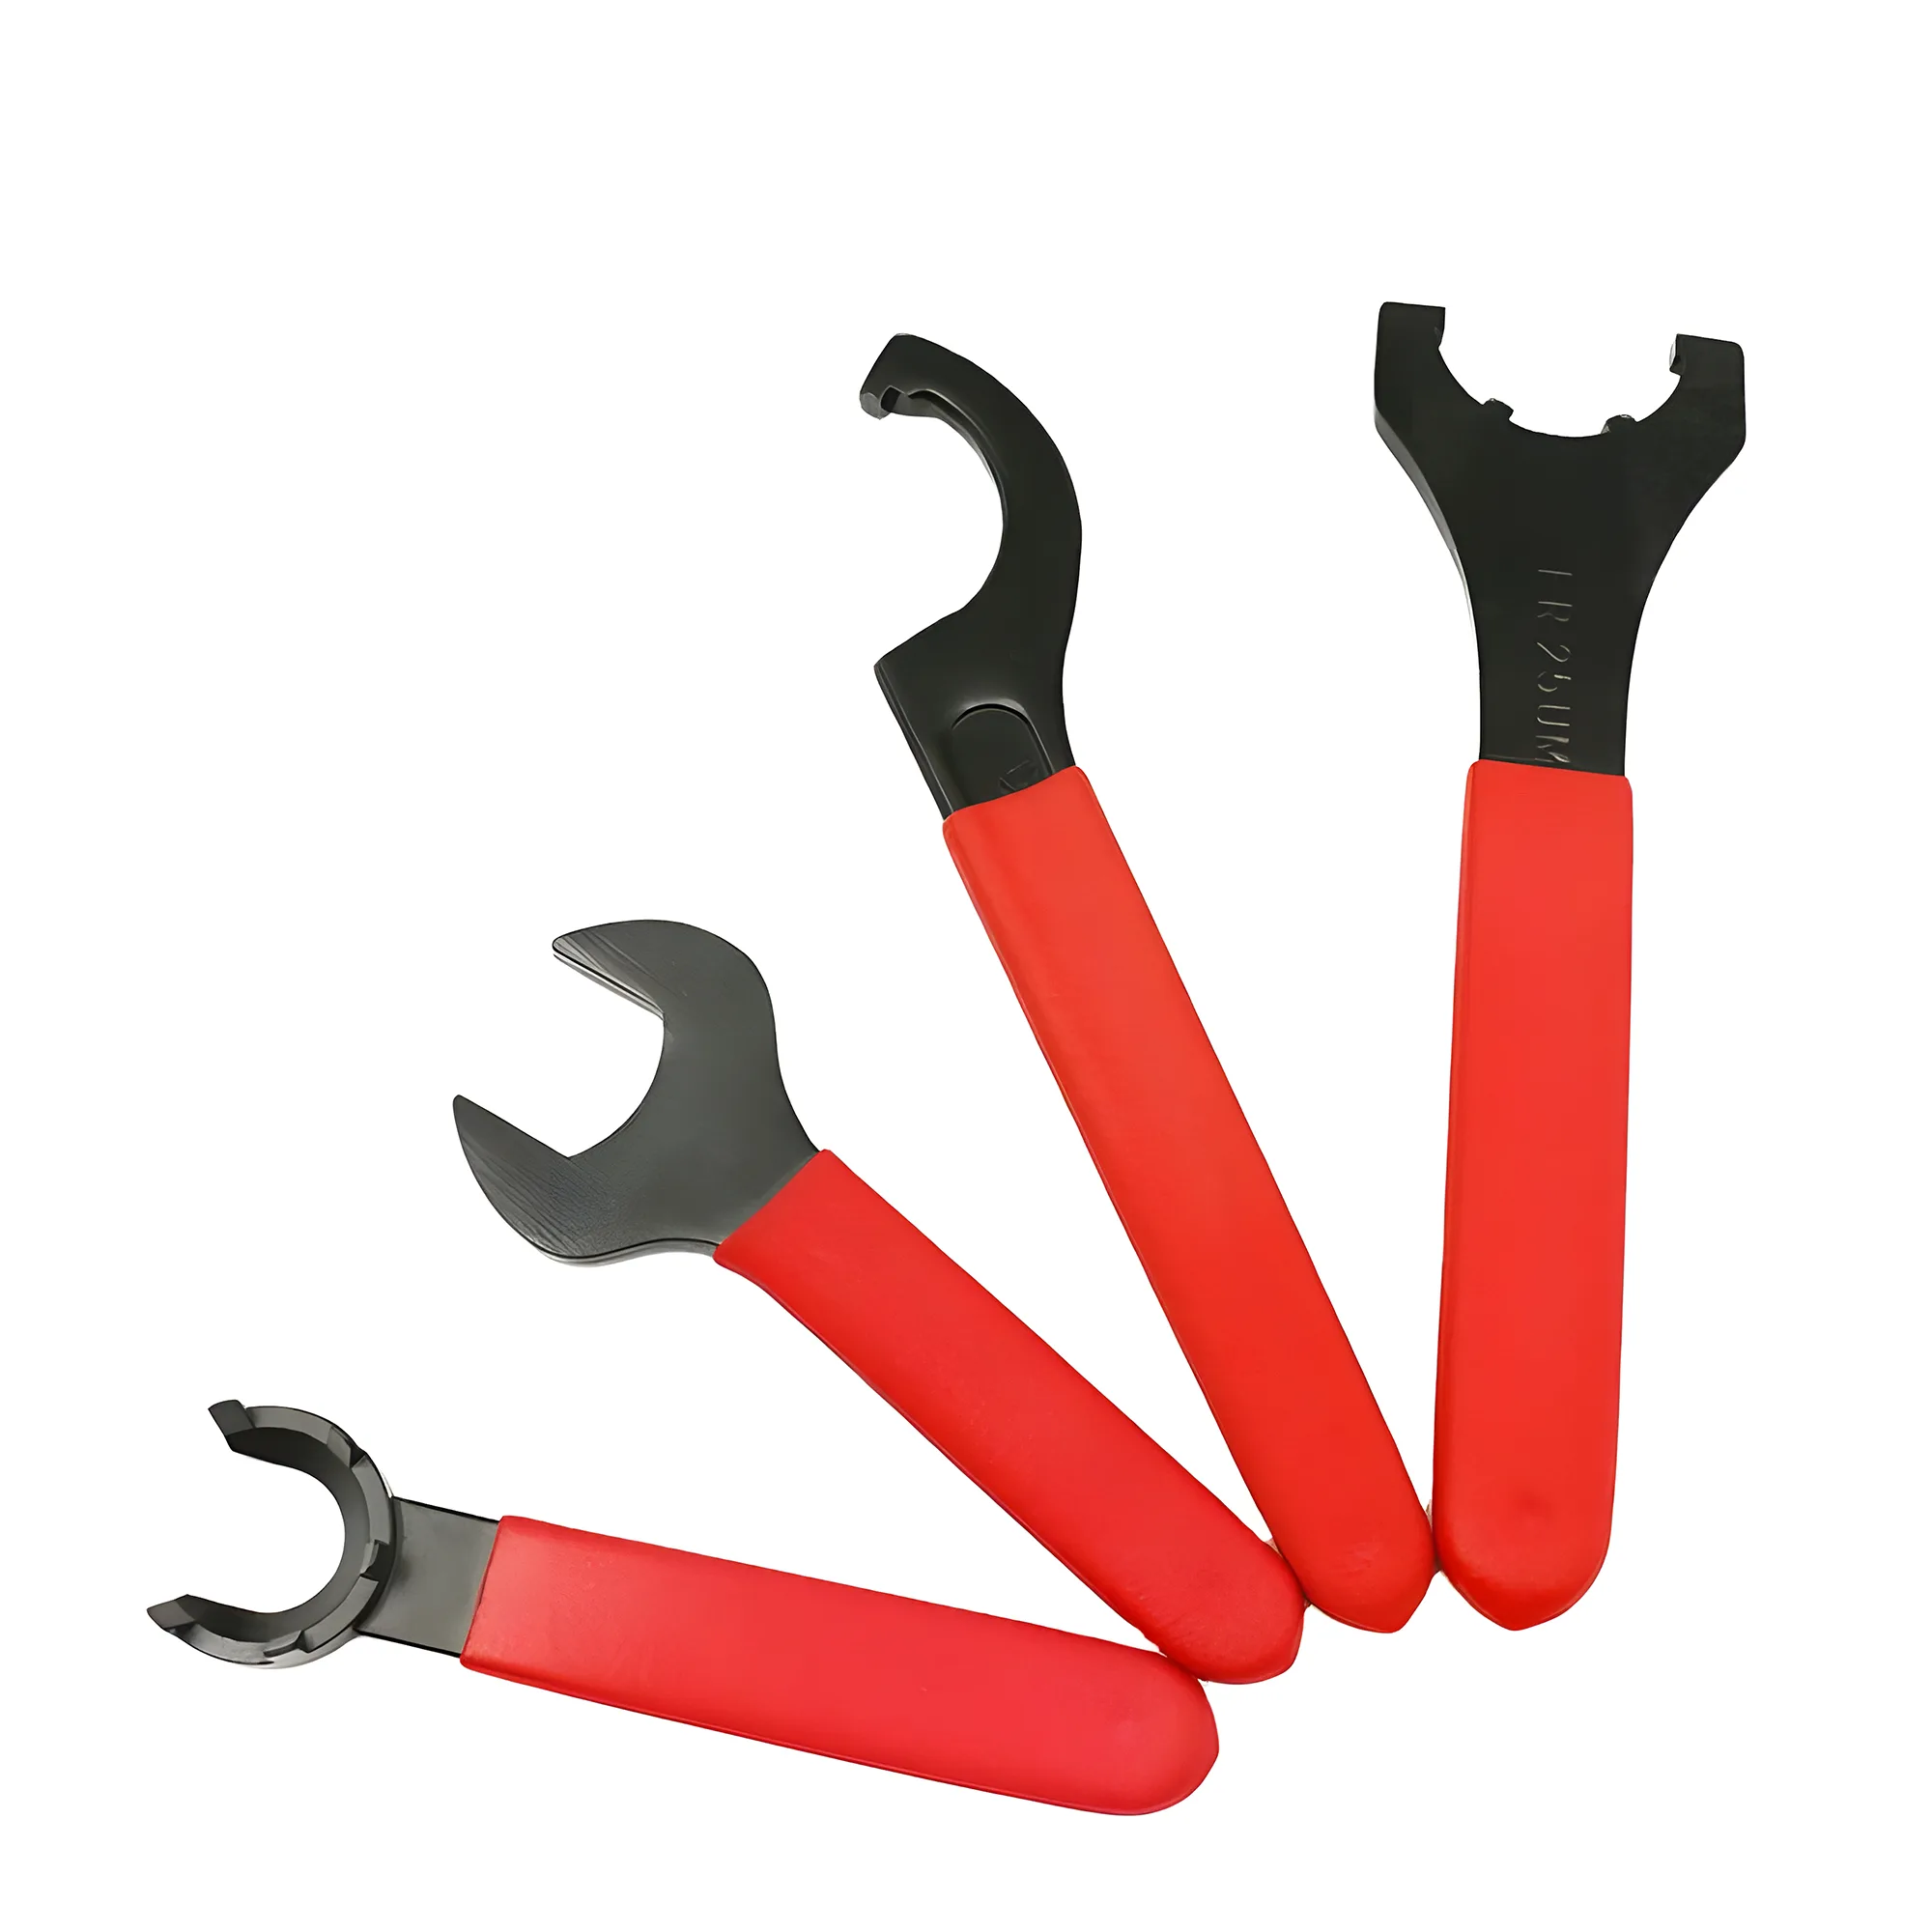
Utilizzare una chiave per ghiera ER dedicata anziché una chiave regolabile o una chiave a forchetta. Gli utensili regolabili concentrano la forza su due punti dell'esagono o degli incavi della ghiera invece di distribuirla su tutte le facce di innesto, provocando una deformazione locale che allarga gradualmente l'apertura dell'incavo della chiave — una via sicura alla sostituzione precoce della ghiera.
Il solo valore di coppia non garantisce la corretta forza di serraggio se il filetto o la superficie di appoggio sono asciutti, contaminati o usurati. Lo stato di lubrificazione modifica la conversione da coppia a forza di serraggio (coefficiente d'attrito sui fianchi del filetto e sul cono di contatto della ghiera). In condizioni pulite e asciutte con ghiera e pinza nuove, i target di coppia pubblicati sono validi. Dopo cicli ripetuti con contaminazione da refrigerante e trucioli, la stessa coppia in ingresso produce una forza di serraggio misurabilmente inferiore perché l'attrito del filetto aumenta. È il motivo principale per mantenere i filetti puliti e sostituire le ghiere prima che raggiungano un'usura visibile.
Una chiave dinamometrica legge la resistenza alla rotazione, non la forza assiale sulla pinza. Stato del filetto, lubrificazione e usura della ghiera spostano tutti il fattore di conversione tra ciò che la chiave misura e ciò che la pinza riceve effettivamente.
Quando passare dalla ghiera standard a quella di precisione
Passare a una ghiera di precisione con anello di cuscinetto quando l'eccentricità di sistema supera costantemente 0.008 mm TIR e l'ispezione di pinza e portautensile conferma che quei componenti sono in stato di servizio. Nella maggior parte dei casi, una scarsa eccentricità in un sistema ER è dovuta a una pinza usurata o fuori specifica, a un foro conico contaminato o a un portautensile fuori tolleranza — non alla ghiera. Verificare che pinza e portautensile siano in specifica prima di acquistare ghiere di precisione. La guida a coppia ed eccentricità delle pinze ER tratta in dettaglio le soglie di classe delle pinze.
I quattro scenari in cui una ghiera di precisione offre un ritorno misurabile:
Finitura ad alta velocità oltre 18.000 RPM. A velocità mandrino elevate, anche piccoli valori di eccentricità generano vibrazioni che degradano la finitura superficiale e accelerano l'usura sia dell'utensile sia della pinza. Una ghiera di precisione riduce il contributo all'eccentricità indotto dall'attrito rotazionale.
Operazioni con micro-utensili con frese sotto i 3 mm di diametro. Per utensili tipicamente nel campo di diametro 1–3 mm, una deviazione di eccentricità di 0.010 mm rappresenta lo 0.3–1.0% del diametro utensile — la soglia in cui lo squilibrio di carico sui singoli taglienti provoca una flessione misurabile e rotture precoci. Le ghiere di precisione nelle dimensioni ER11 ed ER16 riducono questo rischio nel campo dimensionale in cui le ghiere standard contribuiscono maggiormente all'eccentricità in percentuale del diametro utensile.
Fori tollerati e fresatura di precisione dove è richiesto IT6 o migliore. Raggiungere la tolleranza del foro IT6 (13–16 µm per diametri oltre 18 fino a 50 mm, secondo ISO 286-1) richiede che l'eccentricità totale del sistema di bloccaggio utensile resti ben sotto la metà di quella banda. Il contributo di 0.003 mm di una ghiera di precisione lascia un budget adeguato per l'eccentricità di pinza e portautensile.
Produzione ad alto volume in cui il numero di cicli accelera l'usura. Nelle operazioni con 50+ cambi utensile per turno, le ghiere standard raggiungono la soglia di usura più rapidamente che in ambienti a bassa frequenza. Le ghiere di precisione hanno tipicamente un costo iniziale più elevato — 2–5× il prezzo di una ghiera standard — ma in alcuni progetti gli anelli di cuscinetto sono sostituibili, così il corpo della ghiera può restare in servizio quando si è usurato solo l'anello.
Identificazione dell'usura: sette segnali che indicano la sostituzione
Una ghiera usurata raramente cede in modo catastrofico — si degrada silenziosamente attraverso una deriva dimensionale che si manifesta come eccentricità crescente e serraggio incoerente. Gli indicatori che seguono sono ordinati dal più facile da rilevare con normali strumenti d'officina a quelli che richiedono misure di precisione.
Segnali visivi e tattili
Deformazione dell'incavo della chiave. Misurare la larghezza dell'apertura dell'incavo con un calibro digitale e confrontarla con quella di una ghiera nuova dello stesso tipo. Se l'apertura si è allargata in modo misurabile, la parete dell'incavo ha ceduto plasticamente e la ghiera offre un'area di innesto ridotta per la chiave — sostituirla prima che la chiave cominci a slittare sotto carico.
Grippaggio del filetto e segni di trascinamento. Ispezionare i filetti della ghiera sotto luce intensa dopo la pulizia. Strisce grigio-argento che attraversano più fianchi del filetto indicano usura adesiva (grippaggio), tipicamente causata da serraggio senza lubrificazione del filetto. Una ghiera grippata produrrà una conversione coppia–forza incoerente e va sostituita; ripassare un maschio di ripulitura nel filetto di una ghiera grippata ne ripristina la forma solo se il grippaggio è superficiale.
Rigatura del cono di contatto (ghiera standard). Sulle ghiere standard (senza cuscinetto), il cono di contatto interno deve essere a specchio. Graffi circonferenziali visibili con ingrandimento indicano che il cono frontale a 30° della pinza ha ruotato contro di esso durante il serraggio — perché il foro conico era sporco o perché la ghiera è stata utilizzata senza un'adeguata prassi di pulizia e ispezione. La rigatura aggiunge asimmetria di attrito che aumenta il contributo all'eccentricità.
Gioco dell'anello di cuscinetto (ghiera di precisione). Tenere fermo il corpo della ghiera di precisione e ruotare l'anello del cuscinetto con la pressione delle dita. L'anello deve girare con resistenza leggera e costante e con gioco assiale nullo. Un gioco assiale superiore a 0.05 mm o una sensazione di grattatura durante la rotazione indica usura della gabbia dei rullini — in alcuni progetti dei costruttori l'anello di cuscinetto è sostituibile.
Segnali da misura dimensionale
Trend di crescita dell'eccentricità di sistema. Misurare mensilmente l'eccentricità alla punta dell'utensile con un comparatore millesimale (divisione 0.001 mm, ISO 463) in un montaggio di prova dedicato utilizzando una barra di prova calibrata. Se l'eccentricità è aumentata di oltre 0.005 mm rispetto al valore di riferimento sulla stessa combinazione di portautensile e pinza, eliminare sistematicamente le altre cause (usura della pinza, contaminazione del foro) prima di attribuire la variazione alla ghiera. Se l'eccentricità scende installando una ghiera nuova sulla stessa pinza e sullo stesso portautensile, l'usura della vecchia ghiera è confermata.
Diametro medio del filetto fuori tolleranza. I filetti delle ghiere ER sono metrici a passo fine — per la forma di ghiera standard, ER16 M22×1.5, ER32 M40×1.5 ed ER40 M50×1.5 secondo la Tabella 2 di ISO 15488:2003; le mini ghiere tipo M usano filetti più fini (ER16 M19×1.0, ER25 M30×1.0) e l'estensione ER50 usa M64×2.0. Verificare rispetto al filetto effettivamente presente sulla ghiera. Un set di calibri per filetti o un micrometro per filetti calibrato può verificare il diametro medio. Un'usura misurabile del diametro medio consente alla pinza di oscillare durante il serraggio e introduce errore di posizione. Nelle officine ad alto volume, controllare i filetti secondo un programma regolare; in ambienti a basso volume, controllare quando si verificano problemi di eccentricità o estrazione.
Asimmetria dell'impronta di contatto sul cono. Dopo aver serrato e rilasciato una pinza con un velo di blu da meccanico (blu di Prussia) sul suo cono frontale a 30°, ispezionare l'impronta sul cono di contatto interno della ghiera. Un anello uniforme a 360° conferma la geometria corretta. Un arco che copre meno di 270° o un anello chiaramente eccentrico indica che il cono di contatto si è usurato perdendo la concentricità con l'asse del filetto — la ghiera non centra più correttamente la pinza e dovrebbe essere sostituita.
Mescolare generazioni di ghiere
Le ghiere di precisione con anello di cuscinetto di costruttori diversi non sono intercambiabili all'interno della stessa dimensione ER se la lunghezza di innesto del filetto o le dimensioni di sporgenza dell'anello di cuscinetto differiscono. Una ghiera di precisione utilizzata con un portautensile progettato per un profilo di ghiera standard può lasciare la pinza parzialmente non appoggiata, riducendo la forza di serraggio pur sembrando completamente serrata. Confermare sempre la compatibilità tra serie del portautensile e serie della ghiera prima di sostituirle.
Riferimento rapido per scelta e manutenzione
| Scenario | Tipo di ghiera | Campo di coppia | Trigger di sostituzione | Perché |
|---|---|---|---|---|
| Fresatura CNC generica, eccentricità ≤0.015 mm | Standard | Secondo la tabella per dimensione ER sopra | Incavo allargato in modo misurabile, grippaggio del filetto o eccentricità +0.005 mm rispetto al riferimento | Contatto diretto sul cono adeguato per eccentricità Classe 2 |
| Mandrino ad alta velocità >18.000 RPM | Di precisione (rullini) | Secondo la tabella per dimensione ER sopra | Gioco anello cuscinetto >0.05 mm assiale | L'anello di cuscinetto impedisce lo spostamento dell'asse di rotazione ad alta velocità |
| Micro-utensili <3 mm di diametro (ER11/ER16) | Di precisione (anello di cuscinetto) | Secondo la tabella per dimensione ER sopra | Qualsiasi aumento misurabile dell'eccentricità | Utensili di piccolo diametro sensibili all'eccentricità per unità di diametro |
| Foro IT6 o alesatura di precisione | Di precisione (rullini) | Secondo la tabella per dimensione ER sopra | Controllo mensile del trend di eccentricità di riferimento | Il budget TIR del sistema richiede un contributo della ghiera <0.003 mm |
| Produzione ad alto volume >50 cambi/turno | Di precisione (anello sostituibile) | Secondo la tabella per dimensione ER sopra | Gioco assiale dell'anello >0.05 mm (sostituire l'anello) | Costo per ciclo più basso sulla vita della ghiera rispetto alla sostituzione standard |
| Tagli interrotti, forti carichi laterali | Standard (parete per uso gravoso) | Coppia nominale piena della dimensione | Grippaggio sui fianchi del filetto | Una ghiera standard con incavo a tutta larghezza gestisce meglio la forza della chiave |
Ghiera standard per la produzione; ghiera di precisione per accuratezza o alta velocità.
Scegliere una ghiera ER standard per operazioni CNC generiche in cui l'eccentricità Classe 2 (≤0.015 mm TIR per d₁ ≤ 10 mm; ≤0.020 mm TIR per d₁ 10–26 mm) è sufficiente. Passare a una ghiera di precisione con anello di cuscinetto quando l'eccentricità di sistema deve restare sotto 0.005–0.008 mm TIR, la velocità mandrino supera 18.000 RPM o il diametro utensile è inferiore a 3 mm. In entrambi i casi, applicare la coppia corretta per dimensione ER con una chiave per ghiera dedicata, ispezionare la larghezza dell'incavo della chiave secondo un programma regolare e sostituire la ghiera quando l'usura dell'incavo, il grippaggio del filetto o l'eccentricità in crescita confermano il degrado, scegliendo il ricambio in base a filetto e diametro esterno e non al solo numero ER — la ghiera è il componente a costo più basso del sistema ER e quello la cui sostituzione preventiva è più conveniente.
Quali tipi di ghiera ER esistono?
Le ghiere ER si trovano in tre tipi di corpo comuni. Il tipo standard (spesso chiamato UM o RD) segue le dimensioni della ghiera di ISO 15488; il tipo A mantiene lo stesso filetto con un diametro esterno più sottile; il mini tipo M usa un filetto più fine e più piccolo per portautensili sottili. All'interno di queste famiglie esistono ghiere di precisione con anello di cuscinetto. Scegliere il tipo in base al filetto del portautensile.
Che filetto ha una ghiera ER32?
Nella forma standard ISO 15488, una ghiera ER32 ha filetto M40×1.5 e diametro esterno di 50 mm; la ER16 è M22×1.5, la ER20 M25×1.5, la ER25 M32×1.5 e la ER40 M50×1.5. Le mini ghiere dello stesso numero ER usano filetti più fini, come M19×1.0 per la ER16, quindi verificare sempre prima il filetto del portautensile.
Le ghiere ER sono intercambiabili?
Solo se il filetto corrisponde. Le ghiere in forma standard e quelle di tipo A della stessa dimensione ER condividono il filetto, quindi possono essere scambiate se il diametro esterno lascia spazio rispetto all'attrezzatura. Una mini ghiera ha un filetto diverso da quello della ghiera standard dello stesso numero ER e non si monta su quel portautensile. Verificare filetto e diametro esterno, non solo il numero ER.
Qual è la differenza tra una ghiera standard e una di precisione?
Una ghiera ER standard appoggia sul cono frontale a 30° della pinza tramite un cono di contatto interno e aggiunge, secondo una stima tipica, 0.005–0.015 mm di eccentricità durante il serraggio. Una ghiera di precisione aggiunge un cuscinetto assiale a rullini o a sfere che permette alla ghiera di ruotare mentre la pinza resta ferma, limitando il contributo della ghiera all'eccentricità a una stima tipica di ≤0.003 mm TIR. Le ghiere di precisione costano 2–5× di più, e alcuni progetti consentono di sostituire solo l'anello di cuscinetto.
Quale coppia va usata per una ghiera ER32?
La coppia di serraggio raccomandata da REGO-FIX per una ghiera standard ER32 è 136 N·m (circa 100 ft-lb), applicata con una chiave per ghiera ER dedicata o una chiave dinamometrica; le pinze sotto i 3 mm richiedono solo 24 N·m. REGO-FIX assegna alla propria ghiera ER32 a cuscinetto gli stessi 136 N·m per pinze da 8 mm in su. Applicare la coppia in un unico movimento continuo anziché in più incrementi per garantire un appoggio uniforme della pinza. Confermare con la specifica del costruttore del portautensile, se disponibile, poiché lo spessore della parete varia tra le serie.
Ogni quanto vanno sostituite le ghiere ER?
Sostituire una ghiera ER standard quando l'incavo della chiave si è allargato in modo misurabile rispetto a una ghiera nuova, quando è visibile grippaggio del filetto o quando l'eccentricità è aumentata di oltre 0.005 mm rispetto al riferimento con la stessa pinza e lo stesso portautensile. Sulle ghiere di precisione, sostituire l'anello di cuscinetto quando presenta oltre 0.05 mm di gioco assiale. Nelle officine ad alto volume, registrare i cambi di ciascuna ghiera e controllarle secondo un programma.
Posso usare una ghiera di precisione in un mandrino ER standard?
Sì, se la ghiera di precisione ha lo stesso filetto del portautensile. Le ghiere in forma standard e quelle sottili di tipo A condividono il filetto a ogni dimensione ER, mentre le mini ghiere tipo M usano un filetto più fine (ER16: M19×1.0 contro M22×1.5) e non si montano su un portautensile standard. Verificare anche la lunghezza di innesto del filetto, altrimenti la pinza potrebbe appoggiarsi solo parzialmente.
Come identificare una ghiera usurata senza strumenti di precisione?
Confrontare la larghezza dell'incavo della chiave con quella di una ghiera nuova usando un calibro digitale — sostituire la ghiera se l'apertura si è allargata in modo misurabile. Ispezionare i fianchi del filetto sotto luce intensa cercando segni grigio-argento di grippaggio che attraversano più filetti. Sulle ghiere standard, cercare graffi sul cono di contatto interno. Questi tre controlli non richiedono strumenti di precisione.