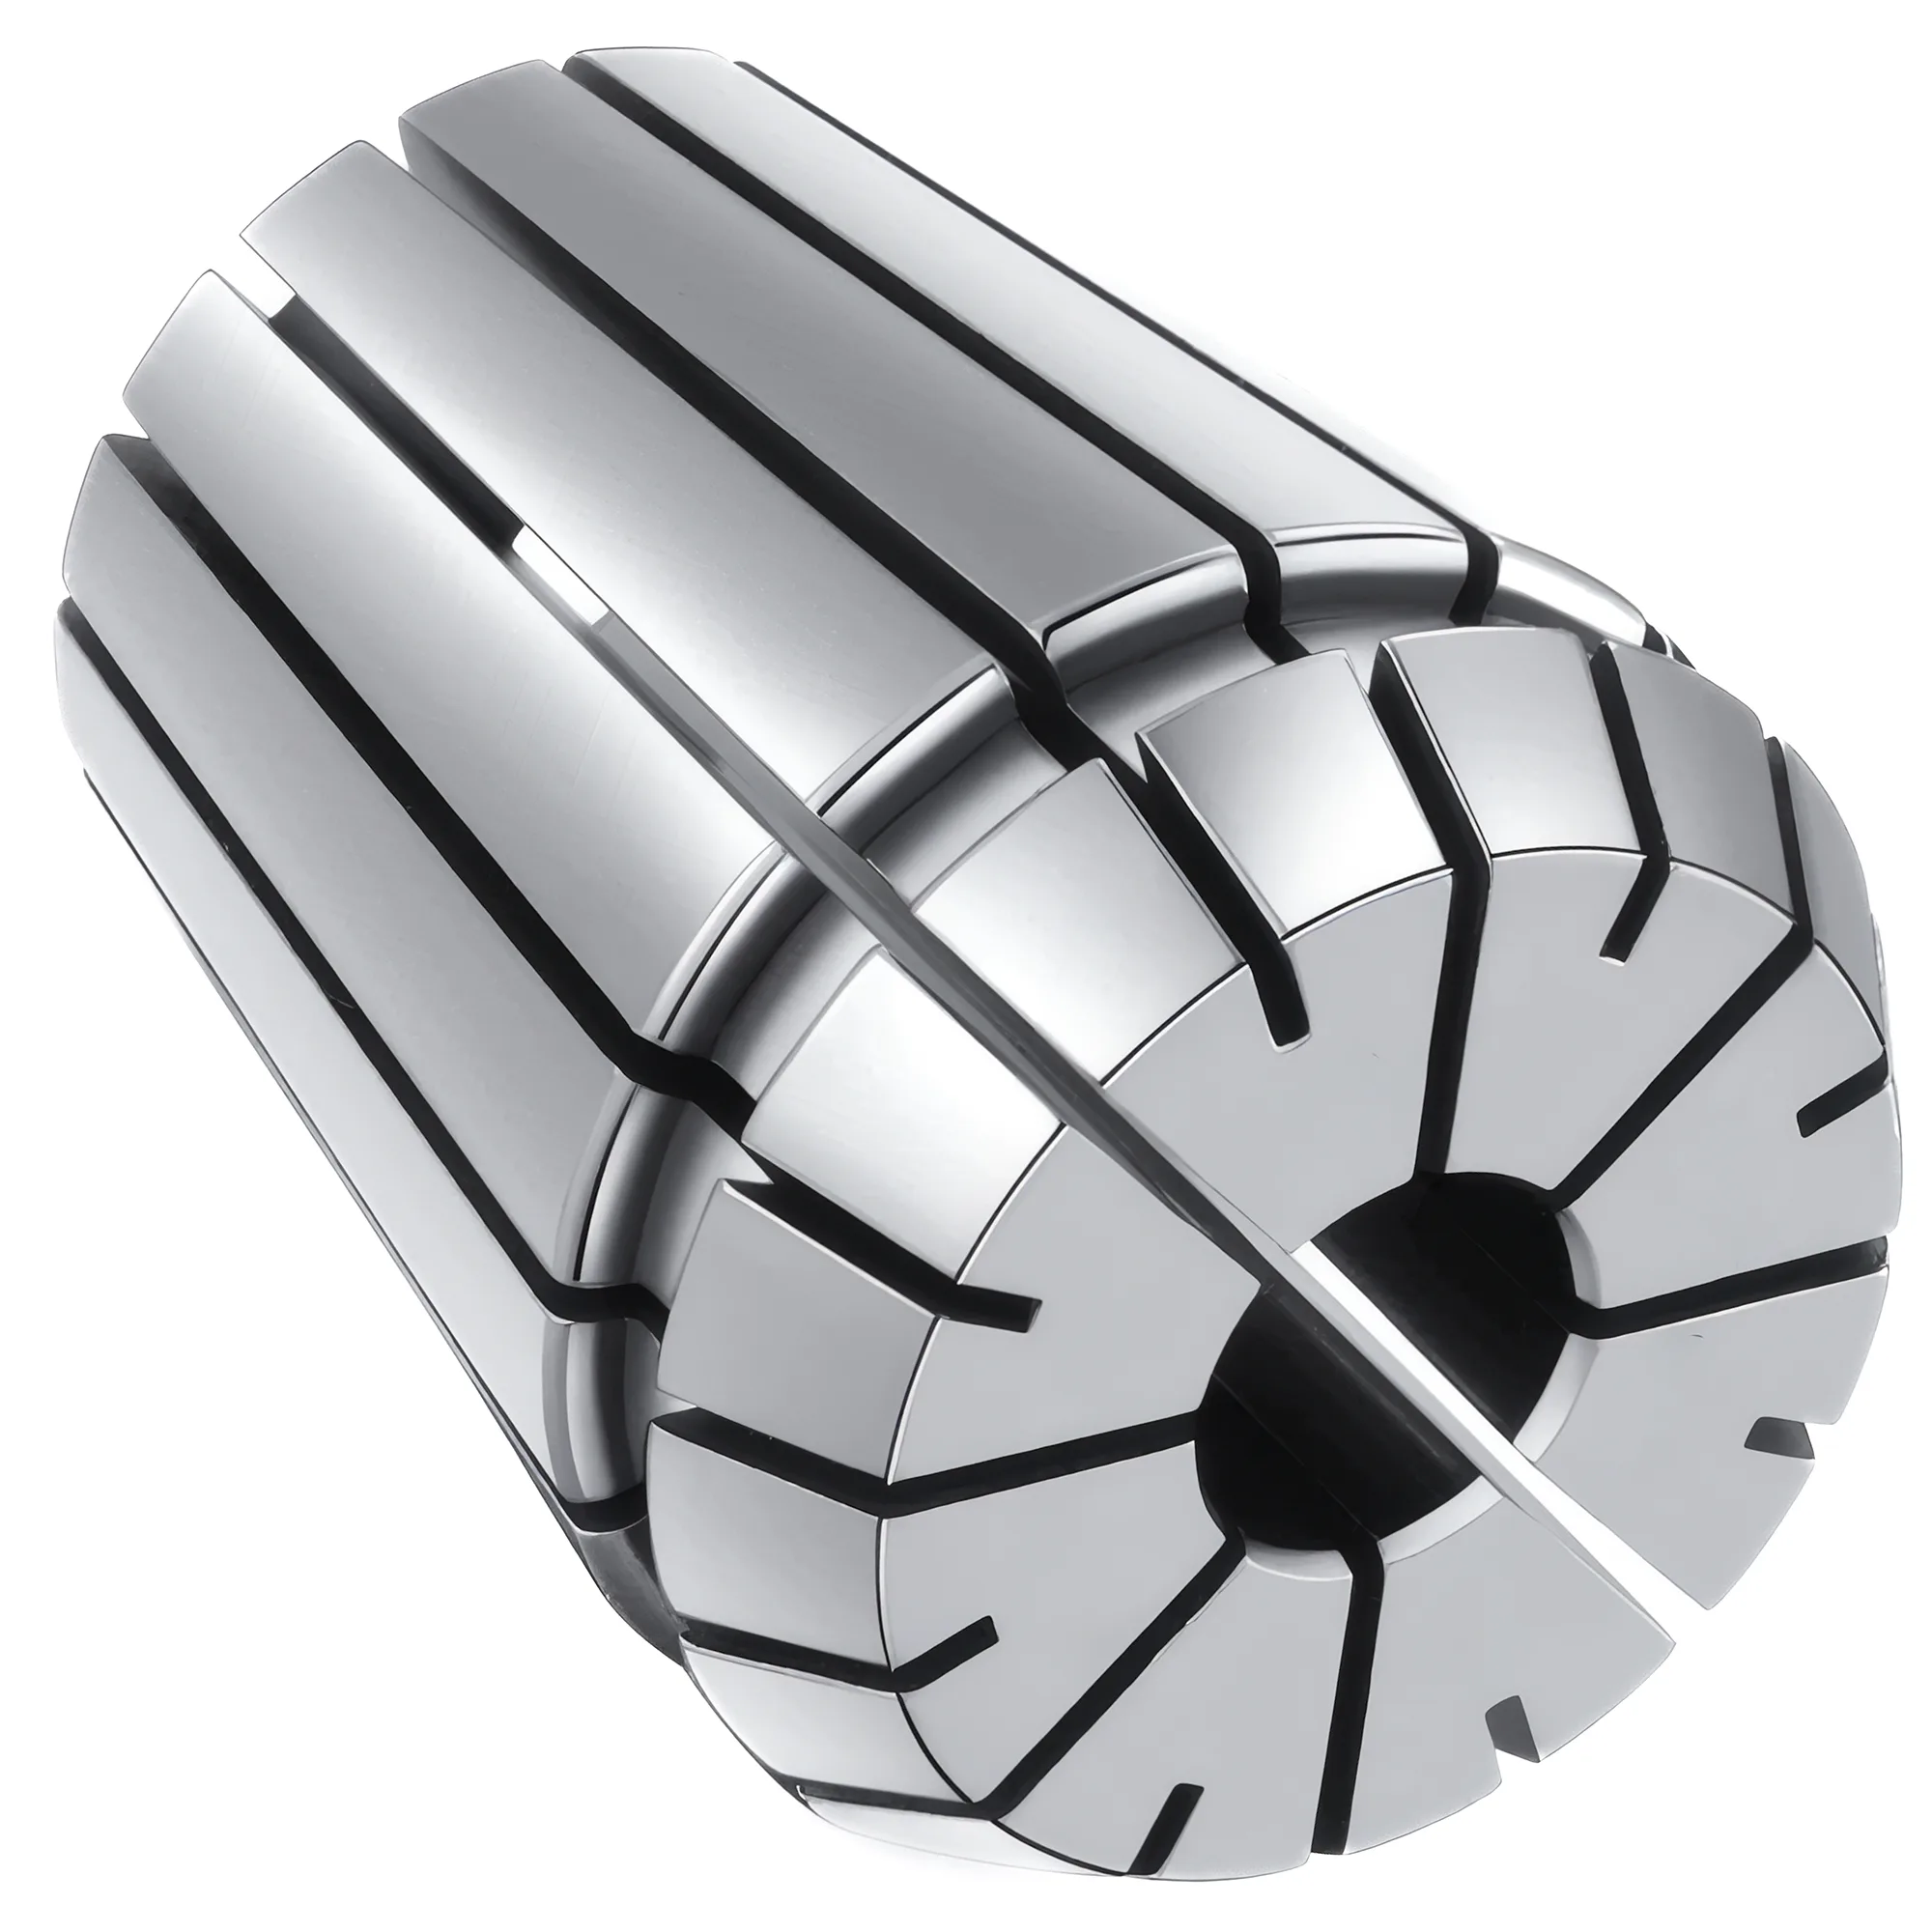
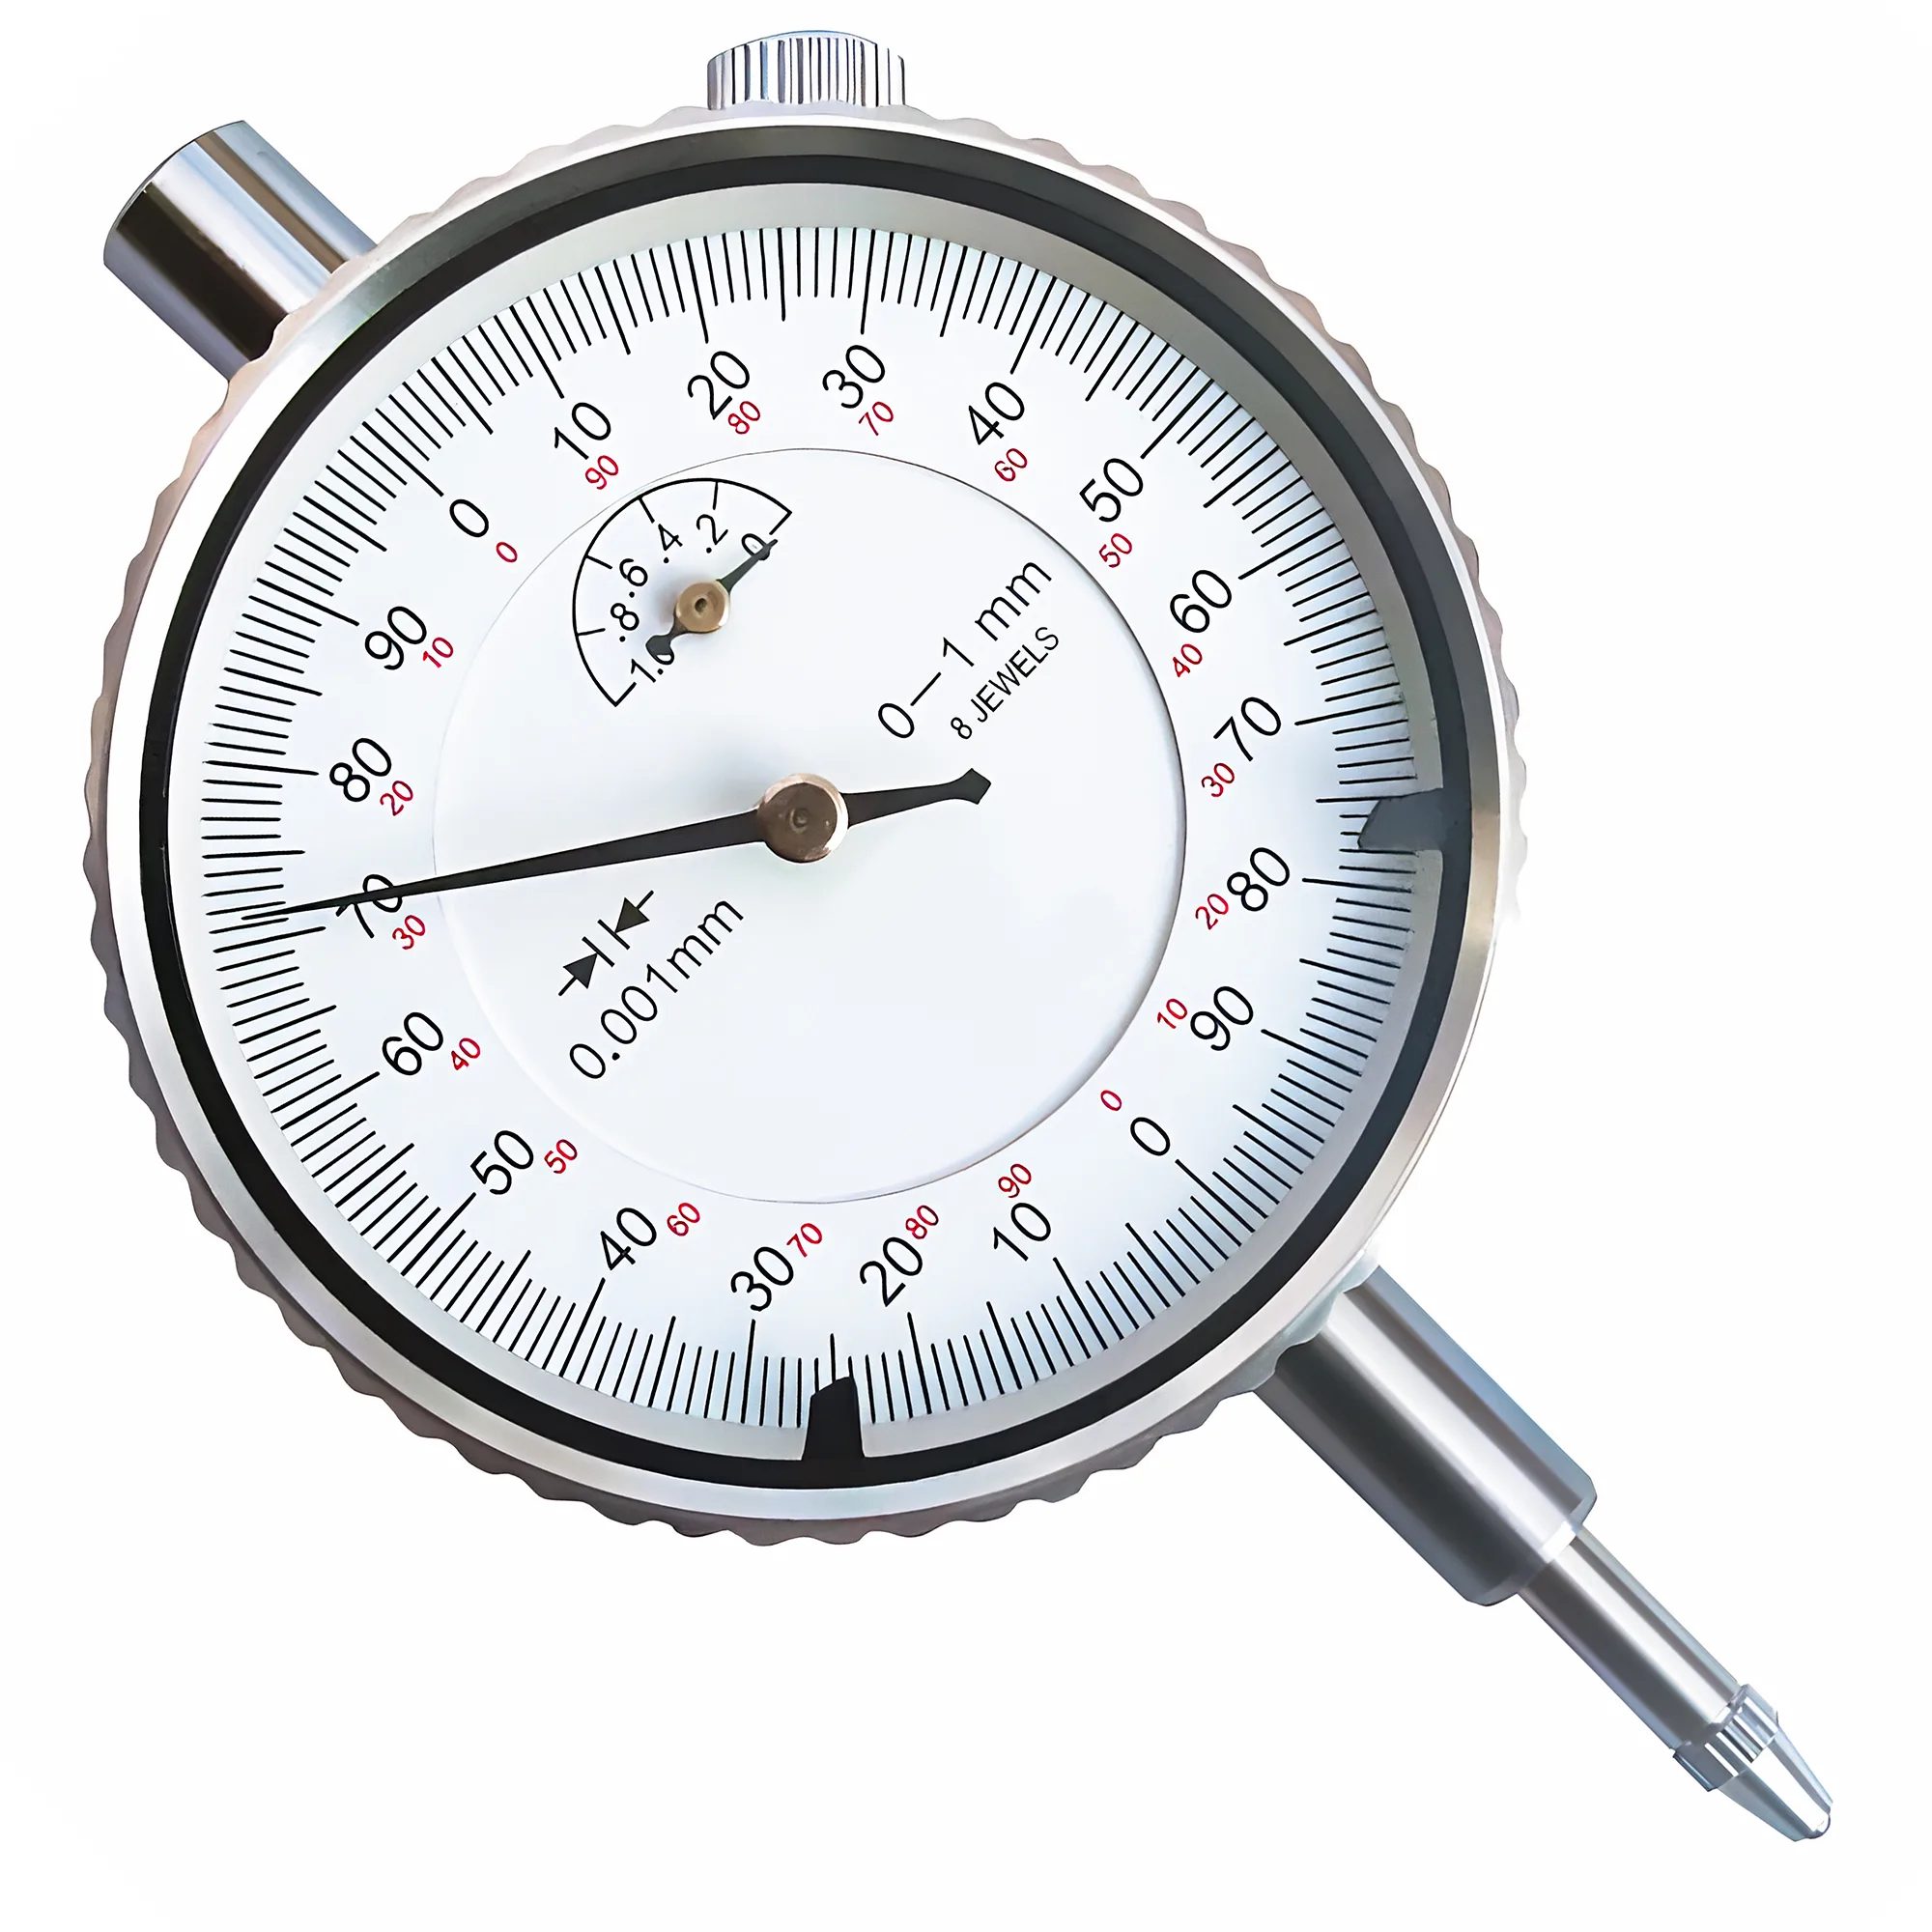
Le pinze ER economiche e premium condividono le stesse dimensioni ISO 15488, quindi la linea di demarcazione utile non è il prezzo ma la verificabilità del valore di eccentricità dichiarato: un valore indicato come ≤0.005 mm (UP/AA) o il limite di Classe 2 di 0.015–0.020 mm, la sporgenza alla quale è stato misurato e un rapporto di collaudo. I prezzi vanno tipicamente da circa $1–5 l'una nei set da marketplace a $30–60 per i marchi premium, con in mezzo pinze di fascia media che dichiarano una classe. Con una barra di prova, un comparatore da 0.001 mm e un portautensile affidabile si verifica qualsiasi dichiarazione in circa 10 minuti.
Questa guida riguarda le pinze in sé — cosa separa una pinza ben realizzata da una mal realizzata a qualsiasi prezzo, come verificare all'arrivo un valore di eccentricità dichiarato e dove una pinza di classe normale è perfettamente adeguata. Per la scelta della dimensione della pinza e del campo di serraggio, consultare la guida alla selezione delle pinze ER; per la coppia della ghiera e la sequenza di serraggio da cui dipende ogni prova di eccentricità, consultare la guida a coppia di serraggio ed eccentricità delle pinze ER.
Cosa distingue davvero una pinza ER economica da una premium?
Ogni pinza ER — economica o premium — segue la stessa geometria di interfaccia: un angolo di posizionamento di 8° (semiangolo; 16° angolo incluso) definito dalla ISO 15488 e dalla norma tedesca che l'ha preceduta, la DIN 6499, intagliature ricavate alternativamente dalle due estremità affinché il corpo si chiuda in modo uniforme, e un campo di chiusura standard di 1 mm per ER16–ER40 (0.5 mm per ER11). La ISO 15488 è il riferimento per giudicare qualsiasi pinza ER perché fissa sia le dimensioni sia i limiti di eccentricità che una pinza "normale" deve rispettare, indipendentemente dal costruttore. La DIN 6499 è ancora la designazione stampata in molti cataloghi, perché il sistema ER è stato normalizzato per la prima volta in quella sede, prima che la ISO 15488 ne diventasse l'equivalente internazionale.
Ciò che la norma non stabilisce è la cura con cui viene realizzata ogni caratteristica, e il cartellino del prezzo non la rivela. Le differenze rilevanti emergono in cinque punti:
| Caratteristica | Cosa fa una pinza ben realizzata | Cosa va spesso storto in una pinza mal realizzata | Effetto misurabile |
|---|---|---|---|
| Rettifica del foro | Foro rettificato di finitura concentrico al cono esterno; finitura brillante e uniforme su tutta la lunghezza di serraggio | Foro rettificato in un piazzamento separato dal cono, oppure rettificato solo in parte, con segni di tornitura più in profondità | Eccentricità oltre il limite di Classe 2 di 0.015–0.020 mm alla sporgenza di prova ISO |
| Finitura delle intagliature | Intagliature sbavate; spigoli lisci al tatto con l'unghia | Bave di taglio o di elettroerosione lasciate sugli spigoli e sul fondo delle intagliature | Rigature sul codolo, chiusura irregolare, punto alto che si sposta tra un serraggio e l'altro |
| Tempra elastica | Foro e cono temprati entro la finestra ISO 15488 di 44–48 HRC, con ritorno elastico costante | Troppo tenera (si deforma in modo permanente) o troppo dura (si cricca alla radice delle intagliature) | La pinza resta parzialmente chiusa dopo il rilascio; cricche precoci alla radice delle intagliature |
| Geometria del cono di 8° | Angolo del cono mantenuto nella classe di tolleranza conica AT3 | Errore angolare che concentra il contatto sulla parte anteriore o posteriore del cono | Eccentricità che cambia con la coppia della ghiera; la pinza oscilla nella sede |
| Finitura del naso e della faccia | Faccia del naso rettificata in squadra con il foro; gola di estrazione pulita | Naso ruvido o fuori squadra; gola che non si aggancia nettamente nella ghiera | Pinza inclinata dopo il serraggio; la pinza cade dalla ghiera |
Due pinze ER della stessa dimensione sono intercambiabili nel portautensile, qualunque sia il loro costo; differiscono soprattutto per il fatto che il foro sia davvero concentrico al cono. Durezza, finitura delle intagliature e angolo del cono decidono in gran parte per quanto tempo questa concentricità resista ai serraggi ripetuti.
Classi di eccentricità dichiarate e ciò che arriva nella confezione
Le pinze ER di ogni fascia di prezzo riportano comunemente una classe di eccentricità — tipicamente 0.008 mm, 0.005 mm (spesso marcata UP o "AA") o più stretta. ≤0.005 mm è una classe del costruttore, non una classe ISO 15488 né una fascia di prezzo. Un valore di eccentricità dichiarato è verificabile quando si presentano insieme tre elementi: il valore, la sporgenza o il metodo con cui è stato misurato (ad esempio la sporgenza di prova ISO 15488) e un rapporto di collaudo per singola pinza o per lotto. Un semplice numero stampato su una custodia o in un'inserzione, senza sporgenza e senza rapporto, è un'affermazione da verificare all'arrivo più che una classe, qualunque sia il costo della pinza.
La Tabella 4 della ISO 15488 definisce come si prova l'eccentricità di una pinza: un mandrino di prova h6 temprato serrato nella pinza, letto a una sporgenza fissa che cresce con la dimensione del foro.
| Foro pinza d₁ | Sporgenza di prova ISO | Limite Classe 2 | Limite Classe 1 | Dichiarazione UP/AA |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
Un valore di eccentricità privo di sporgenza di misura è quasi privo di significato, perché la stessa pinza può leggere un valore diverse volte più alto a 40 mm di sporgenza rispetto al naso. Il modo in cui i numeri riferiti al naso abbelliscono le specifiche di eccentricità è trattato in dettaglio altrove per i portautensili; per le pinze la regola pratica è più semplice — verificare il valore di persona alla sporgenza ISO prevista per quella dimensione di foro.
Anche il cono stesso ha una tolleranza. L'Allegato A della ISO 15488 prescrive che il cono della pinza rispetti la classe di tolleranza angolare AT3 della ISO 1947, che si traduce in uno scostamento di diametro lungo il cono:
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
La lunghezza di contatto L è la variabile dominante: una tolleranza AT3 di 80 µrad su 20 mm di lunghezza di contatto ammette circa 1.6 µm di scostamento di diametro, mentre lo stesso errore angolare su 40 mm ne ammette 3.2 µm. Un errore angolare di appena un primo d'arco (circa 291 µrad) equivale all'incirca a 3–5× l'intera finestra AT3, abbastanza da far appoggiare la pinza su una sola estremità del cono e farla oscillare sotto carico. La ISO 1947 è citata per questo controllo perché definisce le classi AT che trasformano "il cono sembra giusto" in un numero che un rettificatore è in grado di rispettare.
Come accettare o scartare un nuovo set di pinze in circa 10 minuti
Un collaudo in entrata non richiede un laboratorio, ma un portautensile affidabile, una pinza di riferimento affidabile, una barra di prova e un comparatore. Occorre prevedere circa 1 minuto per qualificare il portautensile e 1–2 minuti per pinza, per cui circa 10 minuti bastano a coprire le cinque o sei dimensioni più usate; le altre si controllano al primo utilizzo.
La ISO 463 è il riferimento per il comparatore in questo controllo perché specifica la precisione che deve garantire un comparatore con graduazione da 0.001 mm — un comparatore con ingranaggi usurati può aggiungere più errore della pinza in esame.
- Esame visivo (circa 30 secondi per pinza). Sotto una luce intensa e con una lente 10×, osservare nel foro se la finitura rettificata è brillante e continua, poi passare l'unghia lungo ogni spigolo delle intagliature. Scartare le pinze con bave che fanno presa, ruggine, cricche visibili alla radice delle intagliature o una faccia del naso con segni di vibrazione.
- Qualificare il portautensile (circa 1 minuto). Serrare la barra di prova nella pinza di riferimento alla coppia nominale e leggere alla sporgenza ISO. Se la pinza di riferimento legge oltre la propria classe, fermarsi: il problema sta nel portautensile, nella ghiera o nel mandrino, e ogni pinza provata in quelle condizioni sembrerà difettosa.
- Provare ogni nuova pinza. Serrare la barra di prova alla sua dimensione nominale — l'estremo superiore del campo di chiusura — alla coppia nominale, leggere al naso e alla sporgenza ISO e annotare il punto alto.
- Ripetere il serraggio una volta con la pinza ruotata di 180°. Marcare la pinza, ruotarla di mezzo giro rispetto al portautensile, serrare di nuovo e ripetere la lettura. L'eccentricità dovuta alla pinza si sposta con la pinza; quella dovuta al portautensile resta ferma.
- Rilasciare e verificare il ritorno elastico. Dopo lo sbloccaggio la barra di prova dovrebbe sfilarsi liberamente. Una pinza che trattiene ancora la barra dopo il rilascio si è deformata in modo permanente o ha una bava interna.
Una pinza di classe normale si accetta quando la lettura alla sporgenza ISO resta entro il limite di Classe 2 in entrambi i serraggi; si scarta se supera quel limite due volte in un portautensile appena qualificato con la pinza di riferimento. Poiché il portautensile d'officina aggiunge qualche micron di suo — le letture sull'assieme superano tipicamente di 3–8 µm il valore della sola pinza — una lettura fino a circa 0.005 mm oltre il limite va considerata dubbia e riprovata in un secondo portautensile prima di scartare la pinza. Una pinza venduta come UP o "AA", a qualsiasi prezzo, che, in un portautensile qualificato, legge oltre il limite di Classe 1 (0.010 mm per d₁ ≤ 10 mm) non mantiene ciò che promette l'etichetta. Per avere un ordine di grandezza, una lettura di 0.002 in (0.05 mm) su una pinza nuova è più di tre volte il limite di Classe 2 di 0.015 mm per i fori piccoli — uno scarto netto, una volta escluso il portautensile.
Tenere una pinza di riferimento
Una pinza verificata, conservata in una custodia etichettata e usata solo per i controlli, trasforma ogni successiva discussione sull'eccentricità in una prova di due minuti, e distingue "pinza nuova difettosa" da "portautensile difettoso" più rapidamente di qualsiasi scheda tecnica.
La causa è la pinza, la ghiera o il portautensile?
Una buona pinza può dare letture scadenti in un assieme difettoso, e molte pinze vengono rottamate per problemi che non hanno causato. La prova di rotazione di 180° isola l'origine: un punto alto che segue la pinza indica un problema della pinza, mentre un punto alto che resta fisso rispetto al portautensile rimanda al cono del portautensile o al mandrino. Letture che saltano in modo casuale tra un serraggio e l'altro, senza un punto alto fisso, indicano di solito la ghiera o una contaminazione.
| Sintomo | Origine più probabile | Controllo |
|---|---|---|
| Il punto alto si sposta con la pinza ruotata di 180° | Foro della pinza non concentrico al suo cono | Ripetere con una seconda pinza della stessa dimensione |
| Il punto alto resta allo stesso angolo sul portautensile | Foro conico del portautensile o cono del mandrino | Misurare direttamente il foro del portautensile con il comparatore; pulire il cono del mandrino |
| La lettura si disperde tra un serraggio e l'altro, senza punto alto fisso | Superficie di appoggio della ghiera, anello eccentrico o detriti | Pulire e ispezionare la ghiera; provare una ghiera nuova |
| Tutte le pinze, qualunque sia la classe o il prezzo, leggono alto | Portautensile, ghiera o mandrino | Montare la pinza di riferimento; dovrebbe leggere entro la propria classe |
| L'eccentricità cala nettamente quando la coppia sale al valore nominale | Ghiera serrata troppo poco o angolo del cono non corrispondente | Serrare a specifica con una chiave, non a sensazione |
La ghiera merita un'attenzione particolare, perché è il componente che spinge la pinza nel cono. Una ghiera con superficie di appoggio ruvida o grippata, oppure con un anello eccentrico che non impegna in modo uniforme la gola di estrazione della pinza, può inclinare durante il serraggio anche una pinza rettificata alla perfezione. La coppia conta quanto la qualità della ghiera: serrare a mano una ghiera ER32 porta tipicamente solo a 40–60 Nm contro i 136 Nm indicati da REGO-FIX per una ghiera standard, cioè meno della metà della forza di serraggio nominale, e lo slittamento del codolo che ne deriva viene spesso attribuito alla pinza. Tipi di ghiera e manutenzione sono trattati nella guida alla scelta e manutenzione delle ghiere per pinze ER.
Errore comune
Acquistare pinze di classe più stretta per correggere l'eccentricità in un portautensile mai qualificato. Se il foro conico del portautensile è danneggiato o la ghiera è usurata, una pinza da ≤0.005 mm legge quasi male quanto una non verificata — prima di sostituire qualsiasi componente, provare il portautensile con una pinza di riferimento.
Per quali dimensioni conviene la classe più stretta?
L'eccentricità pesa tanto più quanto più piccolo e più di finitura è il taglio. Secondo la regola di un decimo di BIG DAISHOWA, ogni 0.0001 in (2.5 µm) di eccentricità riduce la vita utile di una fresa a codolo di circa il 10%, per cui 0.01 mm di eccentricità possono costare circa il 40% della vita utile in finitura. La qualità della pinza diventa così una questione di costo utensile, non soltanto di precisione.
Un semplice confronto del costo per serraggio inquadra la differenza di prezzo:
Costo per ciclo di serraggio = prezzo della pinza / cicli di serraggio
La vita in cicli di serraggio è la variabile dominante: con i tipici 500–1.000 cicli di una pinza di classe normale, una pinza da $10 costa all'incirca $0.01–0.02 per serraggio e una da $45 circa $0.05–0.09, mentre qualsiasi pinza da scartare precocemente perché uscita di tolleranza finisce per costare per serraggio valido più di quanto suggerisca il suo prezzo. Rispetto a una fresa a codolo in metallo duro che costa tipicamente $40–80, perdere anche solo il 20–40% della sua vita utile a causa dell'eccentricità supera la differenza di prezzo delle pinze nel giro di pochi utensili.
Dove una classe UP/AA a ≤0.005 mm con misura documentata vale tipicamente la spesa:
- Le dimensioni che serrano le frese a codolo di finitura — comunemente 6, 8, 10 e 12 mm, oppure 1/4, 3/8 e 1/2 in sugli utensili in pollici — perché queste pinze serrano il maggior numero di utensili sensibili allo squilibrio del carico truciolo.
- Fori piccoli sotto circa 3 mm, dove 0.015 mm di eccentricità rappresentano una frazione consistente del carico truciolo per dente di un micro-utensile.
- Alesatori e utensili per alesatura fine, dove il contributo della pinza all'eccentricità deve restare intorno a 0.005 mm per mantenere un foro H7 entro i limiti.
- Lavorazioni ad alta velocità su router CNC e con elettromandrini, dove un utensile fuori centro aggiunge anche squilibrio.
Dove una pinza di Classe 2 verificata è tipicamente sufficiente:
✦ Pinze di classe UP/AA: ideali per
- Frese a codolo di finitura nel campo 6–12 mm
- Micro-utensili sotto circa 3 mm
- Alesatura e alesatura fine in H7
- Utensili lunghi, in cui l'eccentricità cresce con la sporgenza
✦ Pinze di Classe 2: ideali per
- Foratura con punte elicoidali di lunghezza standard
- Sgrossatura con 0.1 mm o più di sovrametallo di finitura
- Dimensioni insolite usate poche volte all'anno
- Hobbistica e lavorazione del legno su macchine leggere con carichi truciolo ridotti
Le pinze di Classe 2 che superano il collaudo in entrata sono tipicamente adeguate per foratura e sgrossatura, dove la deviazione propria della punta elicoidale e il sovrametallo di finitura assorbono un'eccentricità al livello di 0.020 mm della Classe 2. Poiché le pinze per punte e utensili di sgrossatura richiedono raramente la classe UP, molte officine combinano le classi: pinze UP/AA con misura documentata per le 4–6 dimensioni di finitura più usate e pinze di Classe 2 verificate per tutte le altre. La foratura con pinze ER è messa a confronto con i mandrini portapunta in mandrino portapunta vs pinza ER per la foratura CNC.
Scelta rapida: classe della pinza in base all'applicazione
Una classe UP/AA documentata a ≤0.005 mm si ripaga tipicamente su utensili di finitura, micro-utensili e alesatori, mentre le pinze di Classe 2 verificate in entrata sono di solito adeguate per foratura e sgrossatura, qualunque sia il loro prezzo. La tabella associa le lavorazioni comuni a una classe di pinza e alla lettura da accettare alla sporgenza di prova ISO 15488.
| Scenario | Classe della pinza | Eccentricità obiettivo alla sporgenza ISO | Collaudo in entrata | Motivo |
|---|---|---|---|---|
| Frese a codolo di finitura 6–12 mm | UP/AA, documentata | ≤0.005 mm | Ogni pinza | Ogni 2.5 µm di eccentricità costa circa il 10% della vita utile |
| Micro-frese a codolo sotto 3 mm | UP/AA, documentata | ≤0.005 mm | Ogni pinza | L'eccentricità è una quota rilevante di un carico truciolo molto ridotto |
| Alesatura e alesatura fine in H7 | UP/AA, documentata | ≤0.005 mm | Ogni pinza | L'eccentricità della pinza si somma direttamente alla quota del foro |
| Fresatura generica e scanalatura | Classe 2 o superiore, verificata | ≤0.015–0.020 mm | Dimensioni più usate | La Classe 2 è adatta a lavori in IT8 o più larghi |
| Foratura con punte elicoidali | Classe 2, verificata | ≤0.020 mm | Visivo + campione | A questo livello prevale la deviazione della punta |
| Sgrossatura con sovrametallo di finitura | Classe 2, verificata | ≤0.020 mm | Visivo + campione | La passata di finitura elimina l'errore |
La classe che serve all'utensile; verificare ogni dichiarazione.
Il prezzo da solo è una guida poco affidabile alla qualità di una pinza ER; un foro rettificato concentrico al cono di 8°, intagliature pulite e una tempra elastica costante si riconoscono in un valore di eccentricità verificabile — valore, sporgenza di misura e rapporto di collaudo — e nel proprio collaudo in entrata. Conviene destinare pinze UP/AA documentate a ≤0.005 mm alle 4–6 dimensioni che serrano utensili di finitura, micro-utensili e alesatori, provare ogni nuova pinza con una barra di prova e un comparatore da 0.001 mm alla sporgenza ISO 15488, e qualificare portautensile e ghiera con una pinza di riferimento prima di attribuire l'eccentricità a una qualsiasi pinza.
Le pinze ER economiche sono abbastanza buone?
Le pinze ER a basso prezzo sono tipicamente sufficienti per foratura, sgrossatura e lavori hobbistici, se superano un collaudo in entrata entro il limite di Classe 2 della ISO 15488 — 0.015 mm per fori fino a 10 mm, 0.020 mm oltre. Per finitura e alesatura, scegliere una classe a ≤0.005 mm con sporgenza dichiarata e rapporto di collaudo, poi confermarla all'arrivo.
Qual è la differenza tra pinze ER economiche e premium?
Entrambe condividono le dimensioni ISO 15488 e il cono di 8°; i prezzi vanno tipicamente da circa $1–5 a $30–60 l'una. Più indicativo del prezzo è un valore di eccentricità verificabile — Classe 2 a 0.015–0.020 mm o UP/AA a ≤0.005 mm, con sporgenza dichiarata e rapporto di collaudo — insieme a un foro rettificato concentrico, intagliature sbavate e una tempra di 44–48 HRC.
Come si controlla l'eccentricità di una nuova pinza ER?
Serrare una barra di prova h6 alla dimensione nominale della pinza, alla coppia nominale della ghiera, in un portautensile qualificato con una pinza notoriamente in buone condizioni. Leggere con un comparatore da 0.001 mm alla sporgenza ISO 15488 — 25 mm per fori di 6–10 mm, 40 mm per 10–18 mm. Ripetere il serraggio con la pinza ruotata di 180° e accettarla solo se entrambe le letture rientrano nella sua classe.
Come si capisce se l'eccentricità dipende dalla pinza o dal portautensile?
Ruotare la pinza di 180° nel portautensile e ripetere la misura. Se il punto alto si sposta con la pinza, il foro della pinza è fuori centro; se resta fisso sul portautensile, la causa è il cono del portautensile o il mandrino. Una pinza di riferimento che legge oltre la propria classe di 0.005–0.015 mm conferma un problema del portautensile o della ghiera.
Per quali dimensioni di pinza ER conviene una classe più stretta?
Conviene usare una classe UP/AA a ≤0.005 mm per le 4–6 dimensioni che serrano le frese a codolo di finitura — comunemente 6, 8, 10 e 12 mm — oltre a tutte le pinze sotto 3 mm e a quelle usate per l'alesatura. Secondo la regola di un decimo, 0.01 mm di eccentricità possono costare circa il 40% della vita utile in finitura, il che supera rapidamente il prezzo della pinza, in qualsiasi fascia.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout