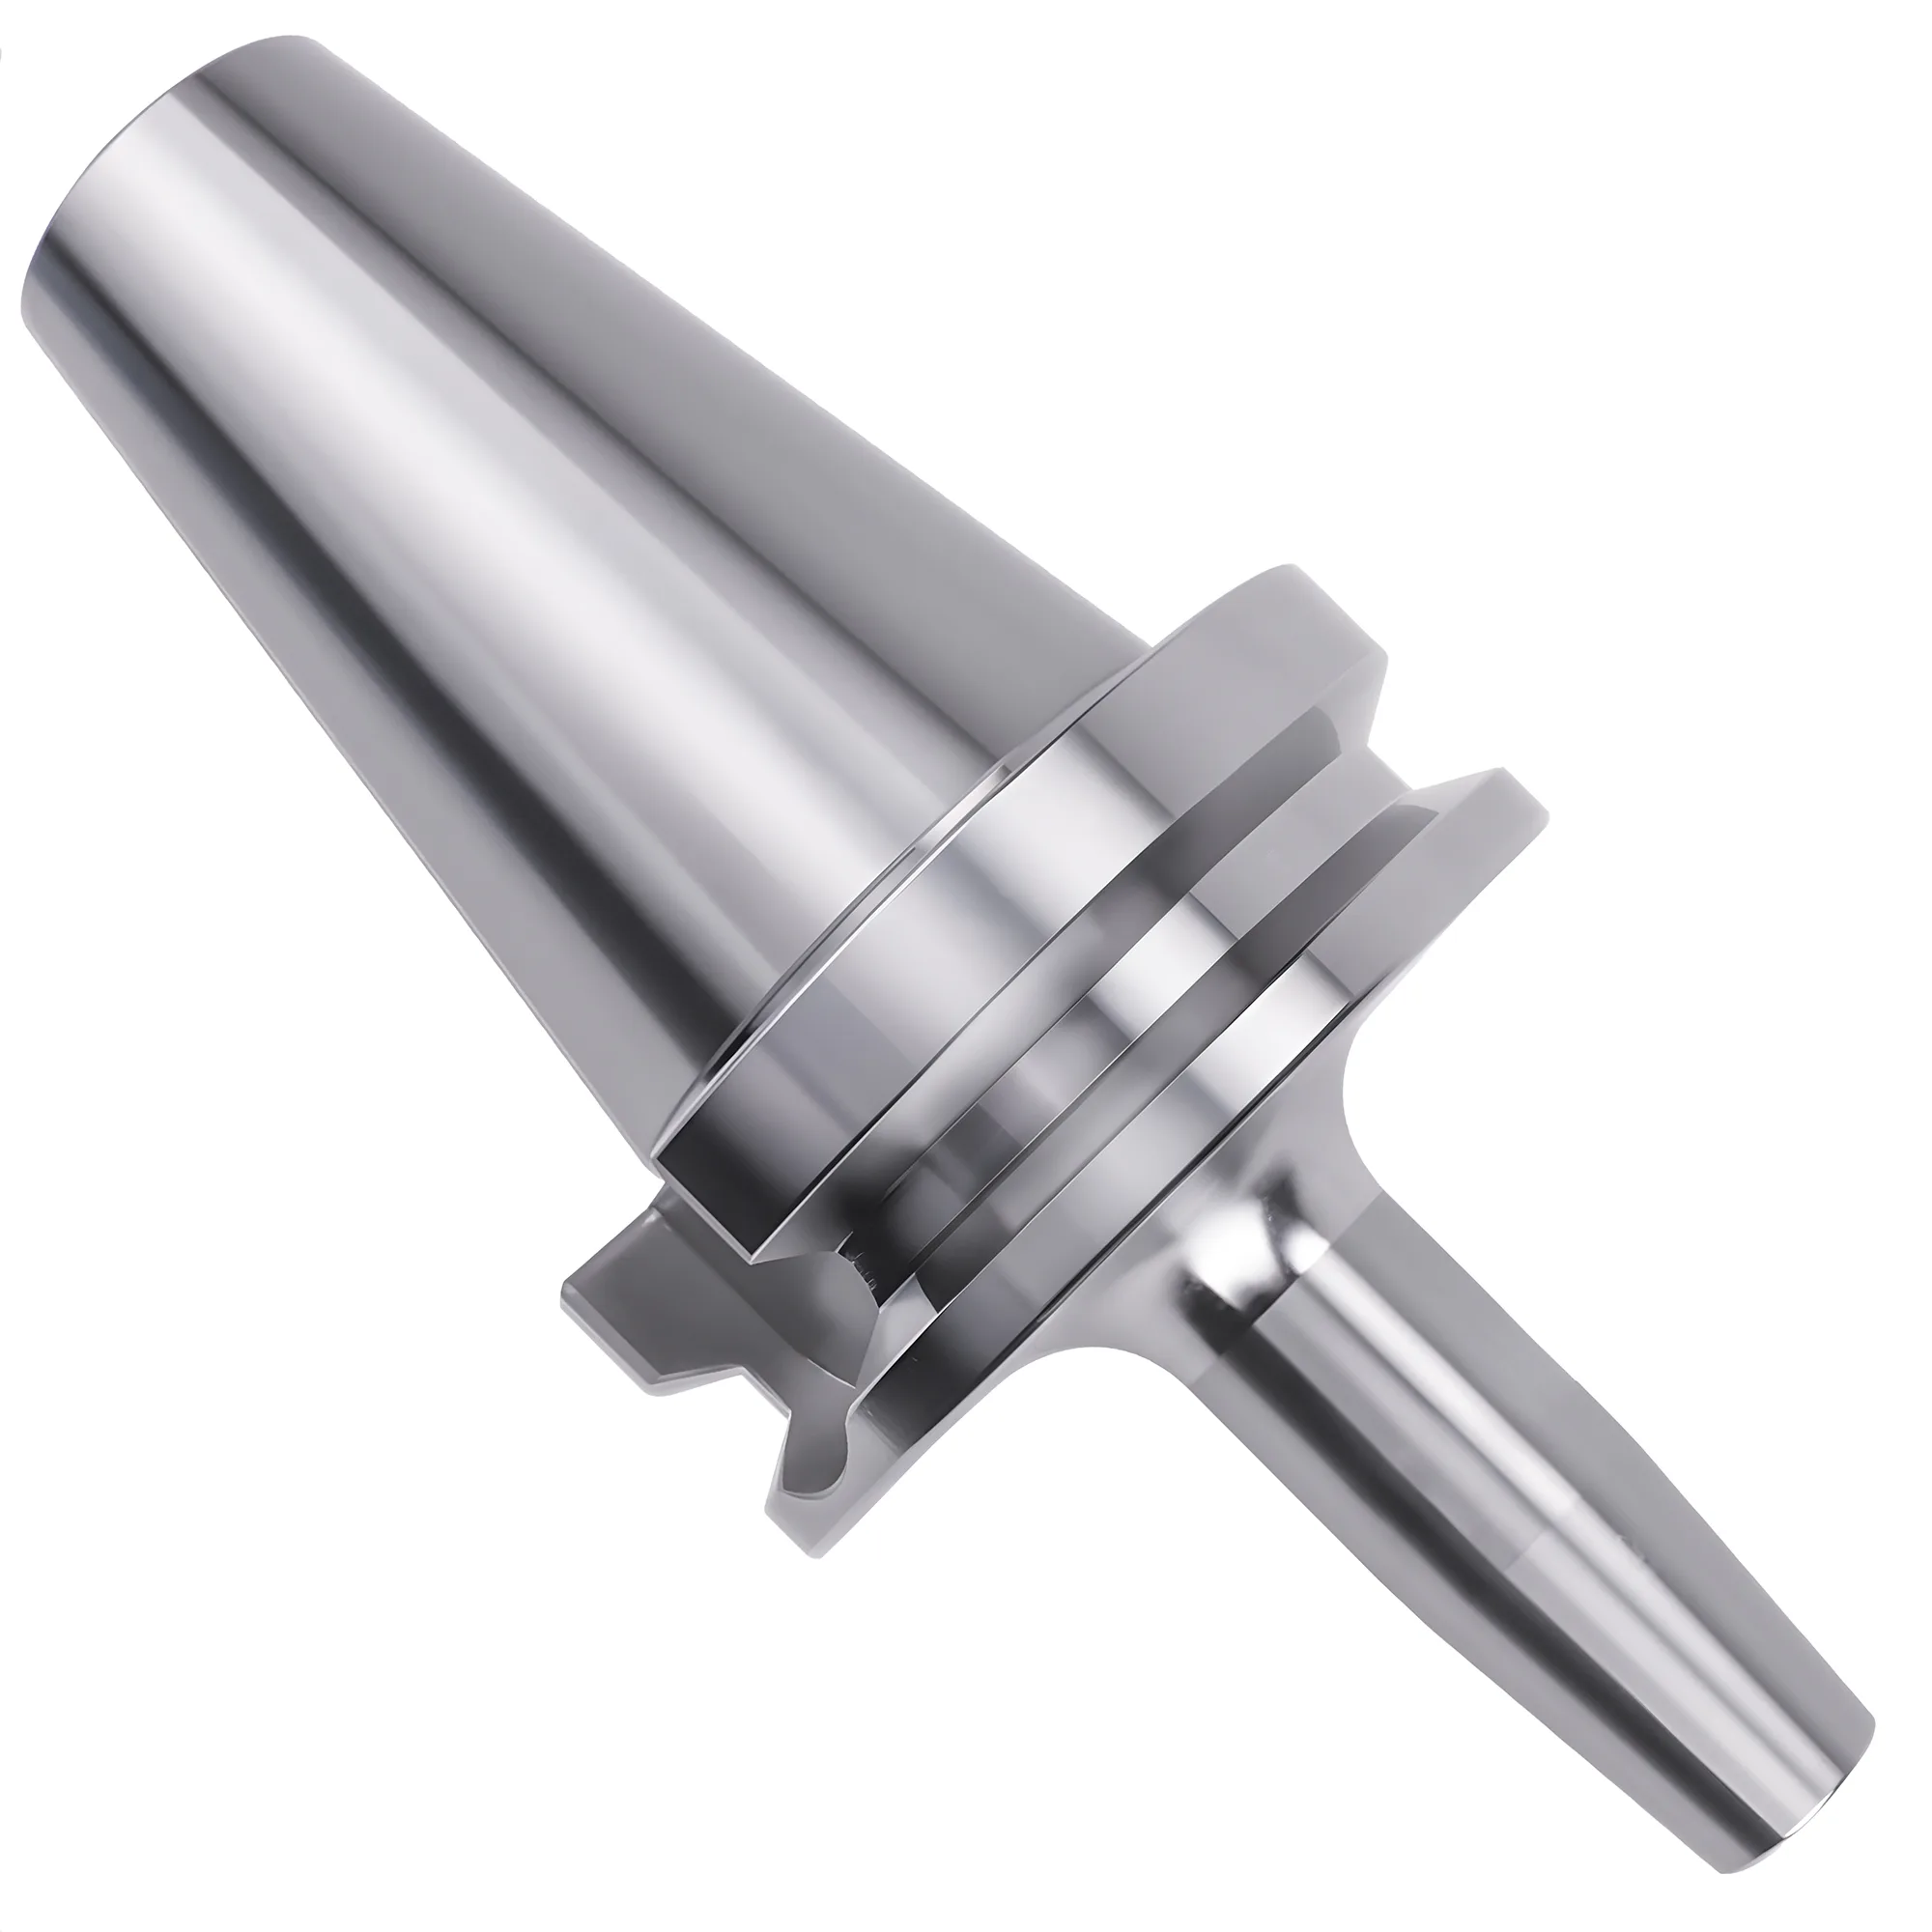
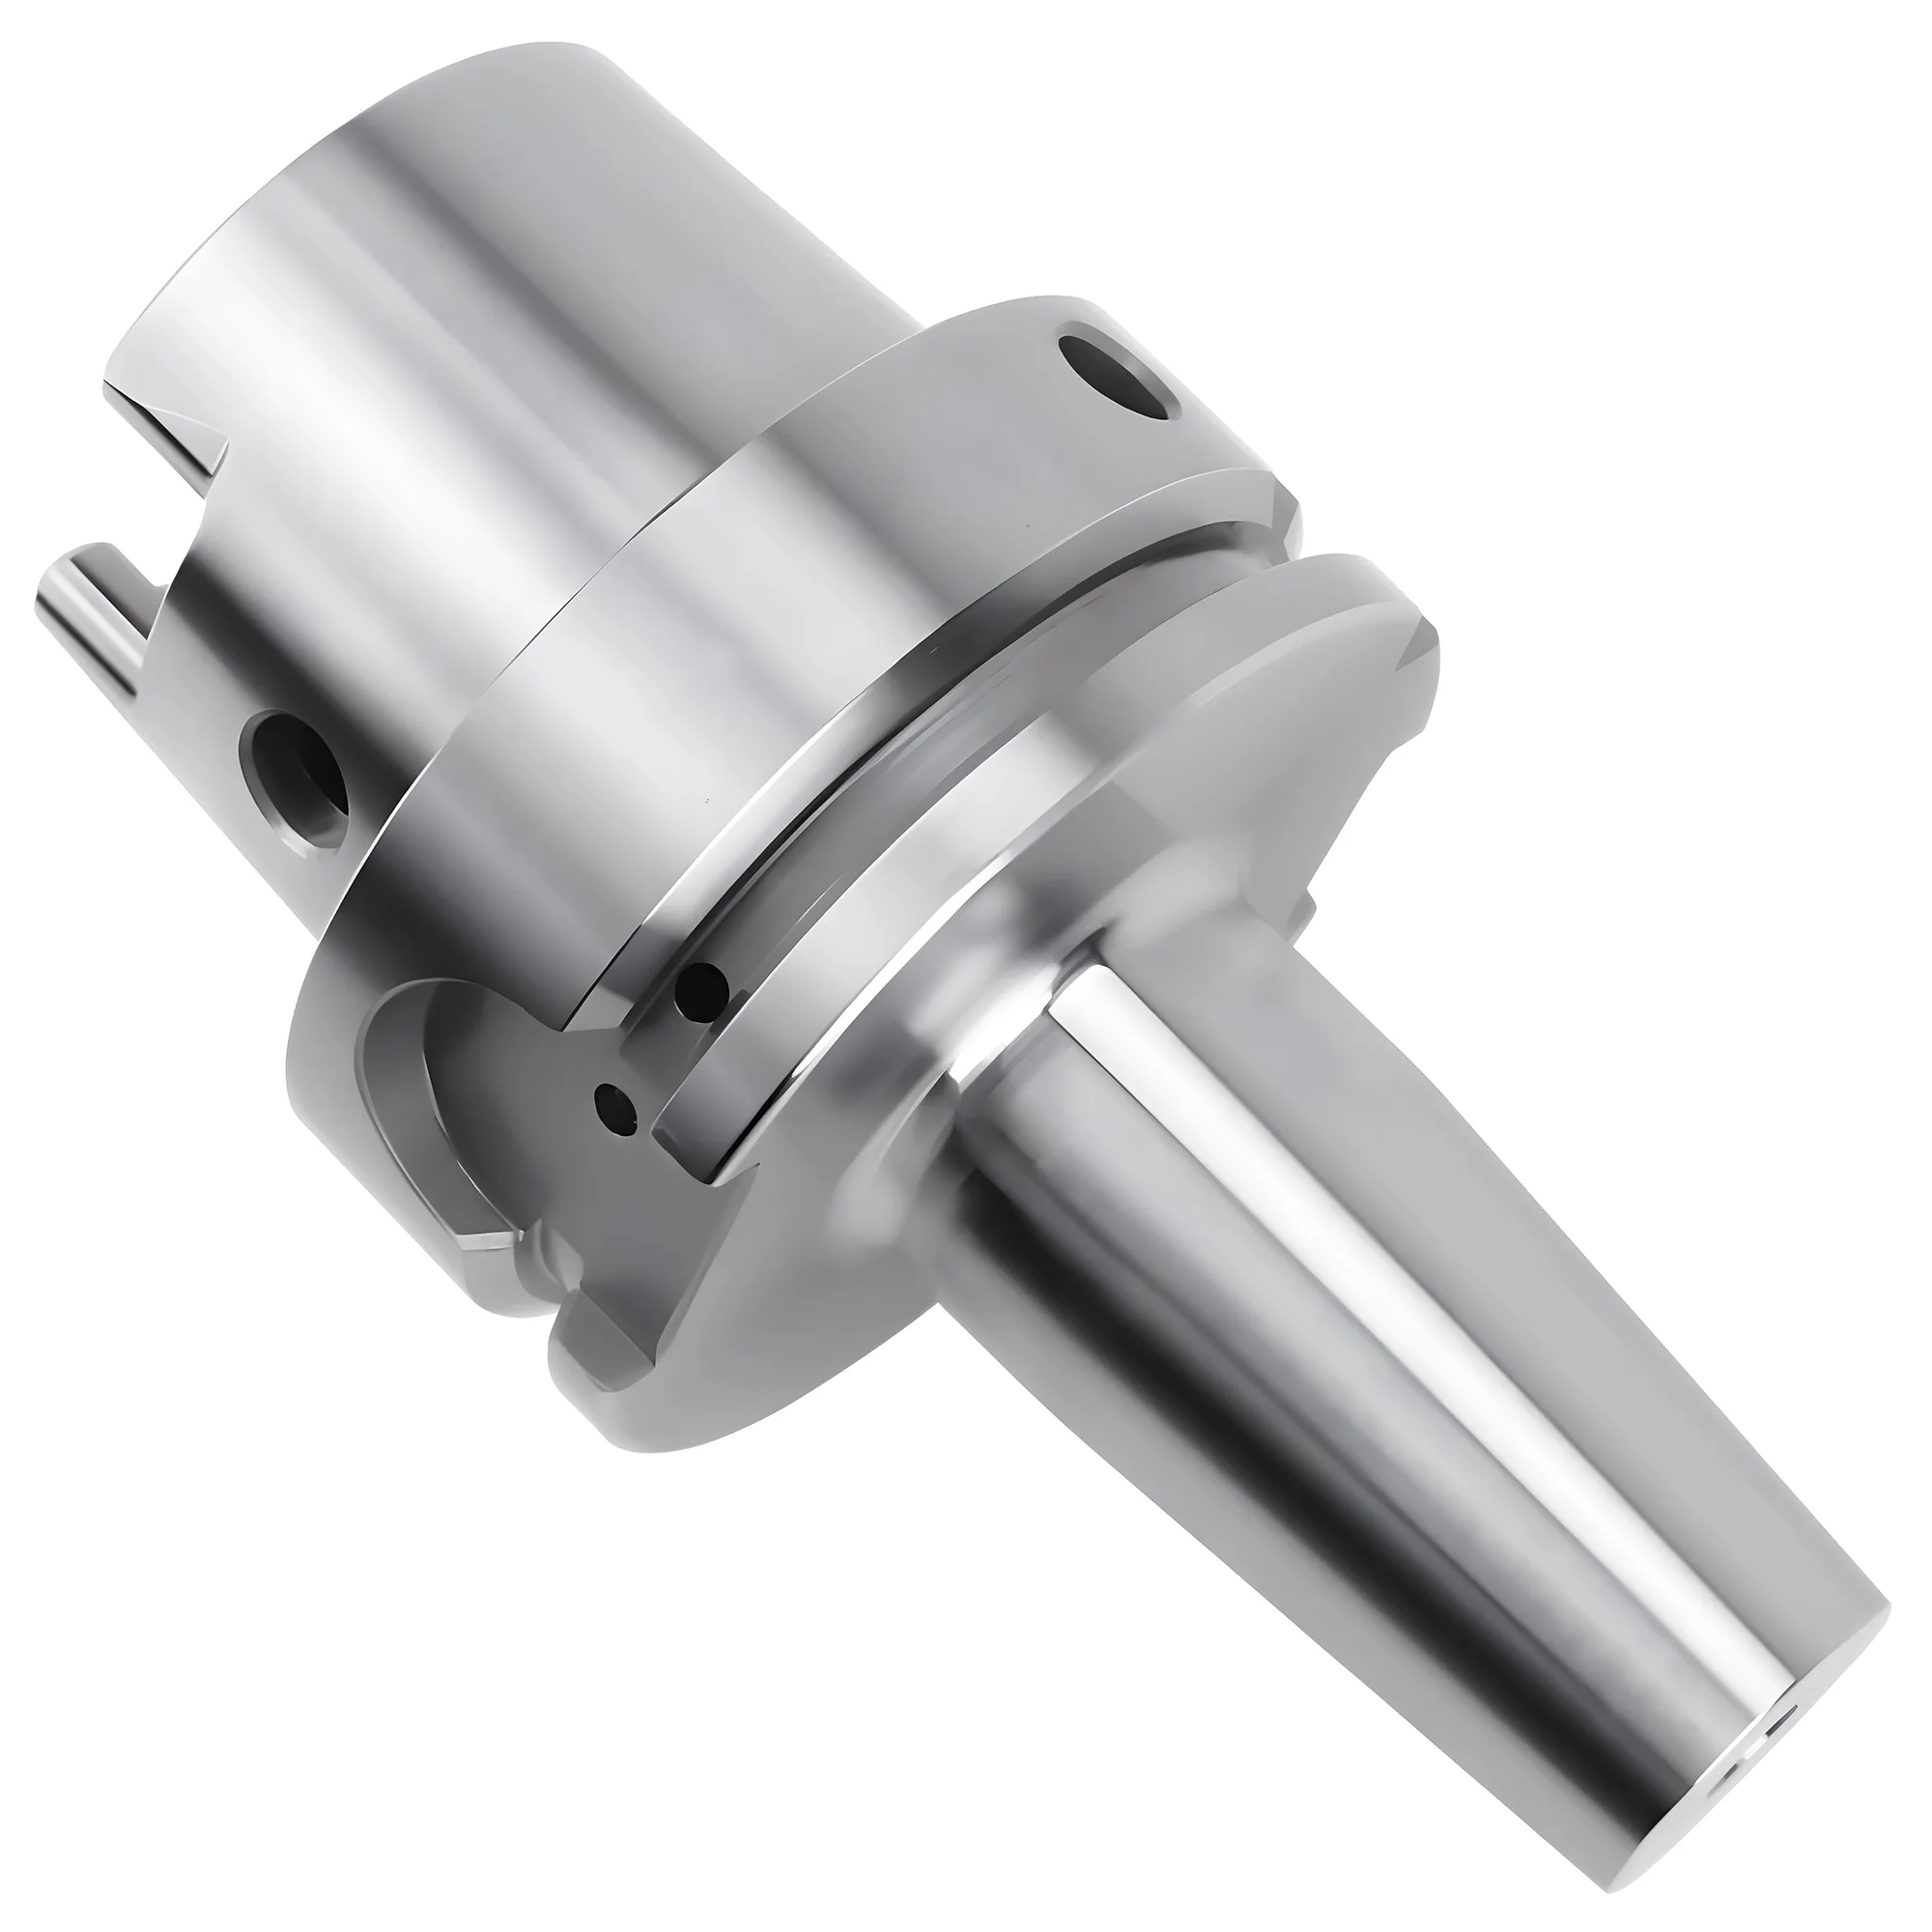
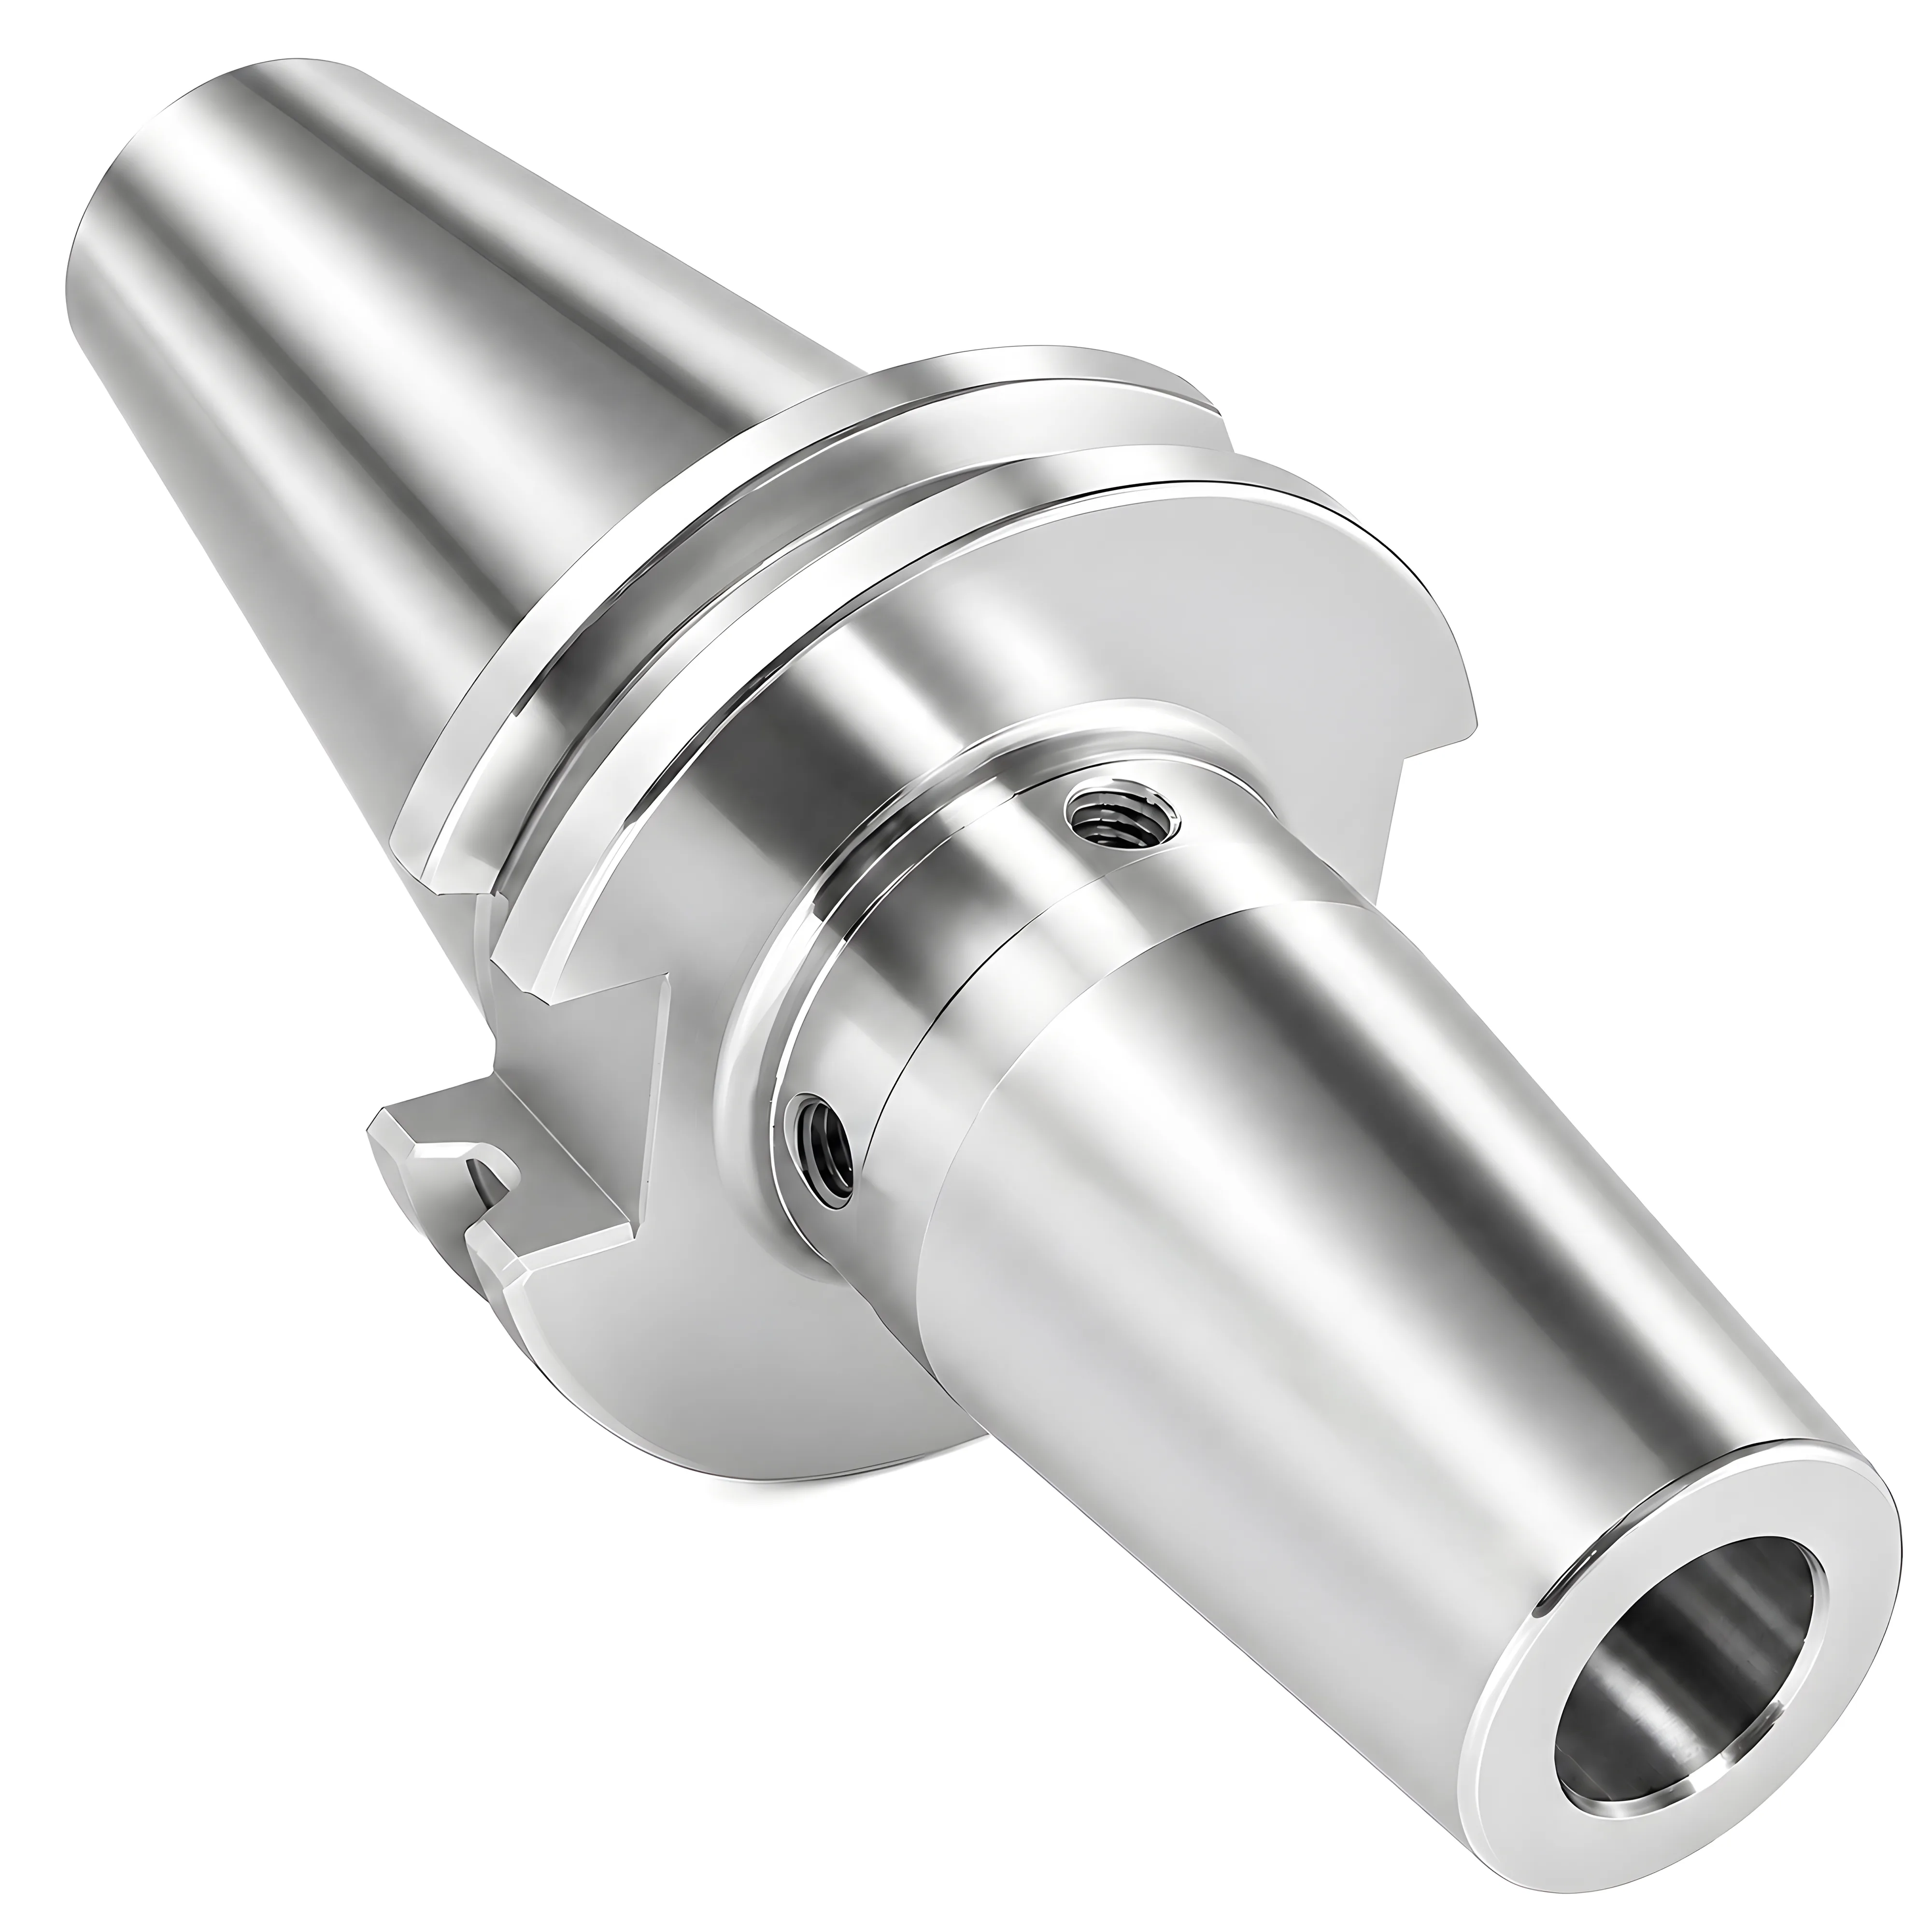
Le frettage s'impose lorsqu'il faut le nez le plus fin, la plus forte prise (typiquement 25 000–40 000 N) et de longues séries sans surveillance ; le mandrin hydraulique (typiquement 10 000–20 000 N) est le bon choix lorsqu'il faut l'amortissement de la chambre d'huile, des changements d'outil en moins de 30 secondes avec une seule clé six pans et aucune machine de frettage par induction à $5 000–15 000. Les deux partent de ≤0.003 mm TIR à 3×D : à l'état neuf, le faux-rond est à égalité, et la décision se joue sur la portée, la prise, le temps de changement et l'investissement.
Cette comparaison oppose uniquement les deux porte-outils de précision. Pour la comparaison de l'un ou l'autre avec un mandrin à pince ER, voir Mandrin à pince vs mandrin hydraulique ; pour savoir quel porte-outil résiste le mieux aux collisions et aux manipulations brutales, voir Durabilité vs faux-rond des porte-outils.
Comment serrent un porte-outil à frettage et un mandrin hydraulique ?
Un porte-outil à frettage serre par interférence : un alésage de taille moyenne (environ 20 mm) est typiquement usiné environ 8–15 µm plus petit que la queue, si bien qu'il doit être chauffé à environ 200–300°C pour qu'une queue en carbure puisse s'y glisser, puis il serre en refroidissant. Un mandrin hydraulique serre par pression : la rotation d'une vis d'actionnement pousse un piston dans une chambre d'huile étanche, et le manchon d'expansion à paroi mince se referme d'environ 0.02–0.05 mm autour de la queue. Les deux alésages reçoivent des queues cylindriques lisses rectifiées en h6.
Cette différence de principe gouverne chacun des compromis ci-dessous. Le porte-outil à frettage est une pièce d'acier monobloc sans aucune pièce mobile : sa rigidité, sa prise et son équilibrage sont fixés dès l'usinage du porte-outil. Le mandrin hydraulique intègre une chambre d'huile, des joints et un manchon, ce qui lui coûte un peu de prise et de finesse de nez, mais lui apporte l'amortissement des vibrations et un changement d'outil qui ne demande rien de plus qu'une clé six pans.
Faux-rond à l'état neuf et après des milliers de changements d'outil
Le porte-outil à frettage et le mandrin hydraulique partent tous deux typiquement de ≤0.003 mm TIR à 3×D : l'écart réel de faux-rond n'apparaît qu'après des milliers de changements d'outil, pas le premier jour. Les deux porte-outils vieillissent de manière différente.
Un alésage fretté revient au même centre usiné à chaque cycle, car rien ne bouge hormis l'acier qui se dilate et se contracte. Son point faible est la chaleur : utilisé correctement, un alésage supporte typiquement plusieurs milliers de cycles de chauffe (Kennametal annonce jusqu'à 5 000 cycles de chauffe/frettage pour les alésages à partir de 6 mm), mais une seule surchauffe au-delà d'environ 350°C peut provoquer un revenu de l'alésage et l'ouvrir de façon permanente. Le faux-rond dérive alors, et un critère de mise au rebut courant est un TIR supérieur à 0.010 mm.
Le faux-rond d'un mandrin hydraulique reste lui aussi stable en usage propre, mais il dépend d'un circuit étanche. Un joint usé laisse fuir la pression, un copeau coincé sous la queue la décentre, et la mise en pression d'un mandrin vide peut surcharger le manchon. Sur un mandrin hydraulique, un faux-rond supérieur à environ 0.010 mm signale généralement un défaut — alésage contaminé, joint ayant perdu sa pression ou manchon endommagé — plutôt qu'une usure progressive. La démarche de diagnostic est détaillée dans le guide de dépannage des mandrins hydrauliques cité parmi les articles associés.
| Facteur de faux-rond | Frettage | Mandrin hydraulique |
|---|---|---|
| Faux-rond neuf à 3×D | ≤0.003 mm | ≤0.003 mm |
| Cause du vieillissement | Revenu et agrandissement de l'alésage dus aux cycles thermiques | Usure des joints, endommagement du manchon, rayures de l'alésage |
| Durée de vie typique avant intervention | Plusieurs milliers de cycles de chauffe (Kennametal : jusqu'à ~5 000) | Révision des joints tous les ~10 000 cycles |
| Événement unique qui y met fin | Une surchauffe au-delà de ~350°C | Collision qui bosselle le manchon ; mise en pression à alésage vide |
| Critère de rebut ou de révision | TIR supérieur à ~0.010 mm ou alésage agrandi de 5–10 µm | TIR supérieur à ~0.010 mm ou perte de pression |
Nez élancé et contour d'interférence
Le frettage l'emporte typiquement sur la portée, car la conicité de nez de 4.5° par côté permet au porte-outil de suivre l'outil dans une poche, alors qu'un mandrin hydraulique standard exige un corps plus épais pour loger la chambre d'huile autour de l'alésage. Cette géométrie décide si une trajectoire 5 axes passe le long d'une paroi de bridage ou impose un outil plus long.
Le diamètre de nez d'un porte-outil conique augmente avec la distance à son extrémité :
D(x) ≈ D₀ + 2 × x × tan(4.5°) ≈ D₀ + 0.157 × x
Où D₀ est le diamètre du nez à l'extrémité et x la distance en retrait de celle-ci, en mm. La distance à l'extrémité est le facteur dominant : chaque tranche de 10 mm de pénétration supplémentaire n'ajoute qu'environ 1.6 mm de diamètre, si bien qu'un nez fretté peut se trouver 30 mm à l'intérieur d'une poche en grossissant de moins de 5 mm de diamètre. Plusieurs fabricants de mandrins hydrauliques proposent désormais des mandrins hydrauliques élancés qui reprennent le contour de 4.5°, mais la chambre d'huile doit tenir dans cette enveloppe : la prise et l'amortissement des versions élancées sont donc typiquement inférieurs à ceux du corps standard (selon le fabricant).
Un porte-à-faux plus court réduit la flexion selon le cube du rapport des longueurs : la portée est donc un levier de rigidité, et pas seulement une question de dégagement. Pour un outil en porte-à-faux, la flexion suit δ = F × L³ / (3 × E × I). Si un nez fretté élancé permet de ramener le porte-à-faux de 4×D à 3×D, la flexion tombe à (3/4)³ ≈ 0.42 de sa valeur précédente, soit environ 58% de moins, à effort de coupe identique. Pour un diamètre d'outil donné, la longueur en porte-à-faux domine cette formule puisqu'elle est élevée au cube ; le diamètre de l'outil intervient via I, qui varie avec la puissance quatre du diamètre, et le type de porte-outil ne change que la longueur minimale possible de L. Le versant vibratoire du même problème est traité dans Diagnostic et correction du broutement.
Amortissement vs rigidité
Les mandrins hydrauliques amortissent les vibrations grâce à leur chambre d'huile, ce qui peut améliorer l'état de surface d'environ 0.2–0.4 µm Ra en finition à grande portée (4×D ou plus) lorsque du broutement est présent. Ce gain tend vers zéro sur les coupes courtes et rigides, où il n'y a pas de broutement à absorber.
Le frettage suit la voie inverse : un corps en acier monobloc avec un contact métal-métal sur 360° offre la liaison la plus rigide, mais n'apporte guère d'amortissement par lui-même. En pratique, les deux stratégies se rejoignent. Un porte-outil à frettage élancé qui raccourcit le porte-à-faux supprime souvent le broutement que le mandrin hydraulique aurait autrement dû absorber, tandis qu'un mandrin hydraulique sauve un montage dont la portée ne peut pas être réduite.
- Finition de parois minces ou à grande portée avec broutement déjà présent : l'amortissement hydraulique est le premier choix typique.
- Poches profondes où le porte-outil peut suivre l'outil : frettage, car un porte-à-faux 25% plus court réduit la flexion d'environ 58%.
- Coupes interrompues ou à nombreuses entrées sur pièces rigides : l'un ou l'autre ; la rigidité et la prise comptent davantage que l'amortissement.
Petites queues et micro-outils : prise et insertion
Les petites queues sont le point délicat du frettage : un alésage de 3 mm chauffé de 250°C ne grandit que d'environ 9 µm, soit environ 6.7× moins qu'un alésage de 20 mm à la même température. Avec ΔD ≈ α × D × ΔT et α ≈ 12 × 10⁻⁶ /°C pour un acier à outils trempé, un alésage de 3 mm donne 12 × 10⁻⁶ × 3 × 250 ≈ 0.009 mm, contre environ 0.060 mm pour un alésage de 20 mm. Le diamètre d'alésage détermine le jeu absolu : sur les micro-outils, la fenêtre d'insertion est étroite et le petit porte-outil perd typiquement sa chaleur en quelques secondes ; il convient de régler la butée de profondeur avant la chauffe et d'enfoncer l'outil jusqu'en butée d'un seul geste. Les fabricants réduisent l'interférence sur les petits alésages pour la maintenir dans ce jeu, si bien que la marge de travail sur un porte-outil de 3 mm n'est typiquement que de quelques microns.
La tolérance de queue pèse davantage à cette taille. ISO 286-2 fixe l'intervalle h6 à 6 µm pour les queues de plus de 1 jusqu'à 3 mm et à 8 µm pour celles de plus de 3 jusqu'à 6 mm, contre 13 µm pour celles de plus de 18 jusqu'à 30 mm. ISO 286-2 fait référence pour les queues h6, car les deux types de porte-outils dimensionnent leurs alésages autour de cette tolérance ; sur un alésage fretté de 3 mm, l'intervalle h6 représente une part importante du jeu thermique d'environ 9 µm. Les queues en carbure, dont le coefficient de dilatation thermique est d'environ 5–6 × 10⁻⁶ /°C, grandissent à peine pendant que l'alésage en acier se dilate : c'est pourquoi le carbure est le matériau de queue standard pour le frettage. Les queues HSS sont un cas à part : le HSS est revenu bien au-delà des températures de frettage, donc la dureté n'est pas la limite, mais il se dilate presque autant que l'acier du porte-outil, si bien que toute chaleur qui pénètre dans la queue la maintient serrée au moment de l'extraction. C'est pourquoi plusieurs fabricants de machines n'admettent les queues HSS qu'à partir de Ø6 mm et misent sur une chauffe rapide et localisée.
Les mandrins hydrauliques traitent les petites queues autrement. De nombreuses gammes standard démarrent à un alésage direct de 6 mm et descendent à 3 mm ou moins au moyen de douilles de réduction fendues, ce qui ajoute une seconde interface et entraîne typiquement une perte de faux-rond et de prise. La queue doit en outre couvrir toute la zone de serrage avant le serrage de la vis ; un micro-outil à queue courte peut ne pas l'atteindre. Le réglage de longueur est en revanche plus simple : un mandrin hydraulique peut être préréglé à froid sur un banc de préréglage et ajusté avec sa vis de butée arrière, alors que le frettage fige la longueur au moment de l'insertion.
Force de serrage, couple et extraction
Les porte-outils à frettage serrent typiquement à 25 000–40 000 N contre 10 000–20 000 N pour les mandrins hydrauliques : le frettage transmet ainsi environ 1.3–4× plus de couple de frottement avant glissement, à coefficient de frottement égal. Le couple transmis est proportionnel à force de serrage × coefficient de frottement × rayon de la queue ; à queue et état de surface identiques, le rapport des forces fixe donc le rapport des couples : 25 000/20 000 ≈ 1.3 au recouvrement des deux plages et 40 000/10 000 = 4 aux extrêmes.
Sous forte charge, les mandrins hydrauliques ne perdent pas que de la force de serrage. Leur alésage de manchon lisse et l'huile située derrière peuvent permettre un micro-glissement sous des charges latérales extrêmes, raison pour laquelle les mandrins hydrauliques sont généralement destinés à la finition et à la semi-finition plutôt qu'au rainurage pleine largeur. En ébauche lourde, les fraises à grande hélice tirent axialement sur la queue, et une prise par simple frottement, quel que soit le porte-outil, peut laisser l'outil glisser hors de l'alésage et envoyer la pièce au rebut. Plusieurs fabricants proposent des systèmes anti-extraction positifs pour les deux types de porte-outils, avec une queue profilée qui engage des éléments d'entraînement dans l'alésage ; ils méritent d'être envisagés pour l'ébauche avec des outils à grande hélice dans le titane ou l'acier inoxydable.
Pour l'ébauche la plus lourde, au-delà de la zone de confort de l'un comme de l'autre, les ateliers passent typiquement à un mandrin de fraisage de puissance ou à un porte-outil Weldon à serrage latéral plutôt que de pousser un porte-outil de précision jusqu'à sa limite de prise.
Temps de changement d'outil et coût d'une machine de frettage
Un changement d'outil hydraulique prend typiquement moins de 30 secondes avec une seule clé six pans, alors qu'un changement en frettage demande environ 2–5 minutes, chauffe, insertion et refroidissement par air forcé compris, ou environ 1 minute avec un refroidissement par contact à circulation d'eau. La chauffe elle-même est brève, typiquement 3–8 secondes avec une bobine adaptée ; c'est le refroidissement qui est lent : environ 1.5–5 minutes à l'air forcé, contre environ 20–30 secondes avec un refroidisseur par contact à circulation d'eau.
L'écart le plus important concerne l'investissement. Les porte-outils à frettage coûtent typiquement $200–500 pièce contre $300–600 pour un mandrin hydraulique, mais un parc en frettage nécessite une machine à induction, typiquement à $5 000–15 000. Le nombre de porte-outils au seuil de rentabilité est :
N ≈ C_machine / (P_hydraulic − P_shrink)
Où C_machine est le coût de la machine à induction et P le prix par porte-outil. L'écart de prix par porte-outil est le facteur dominant : avec une machine à $10 000 et un écart de $100, N ≈ 100 porte-outils ; avec une machine à $5 000 et un écart de $200, N ≈ 25 porte-outils. Un atelier qui utilise moins d'environ 25 porte-outils de précision dépense généralement moins avec des mandrins hydrauliques, et au-delà d'environ 100 porte-outils, la machine de frettage s'amortit typiquement sur le seul prix des porte-outils — sans même compter que l'appareil de chauffe devient alors un point de défaillance unique pour chaque changement en frettage de l'atelier.
Les petits ateliers se demandent souvent si un chalumeau ou un chauffage à induction portatif généraliste peut remplacer une machine de frettage. Un chalumeau peut libérer un outil, mais il chauffe de l'extérieur vers l'intérieur, ne peut pas tenir la fenêtre de 200–300°C et peut porter le nez au-delà du seuil de ~350°C à partir duquel l'acier du porte-outil commence à perdre sa dureté. La chauffe à la flamme provoque une dilatation inégale qui peut déformer l'alésage et décaler le faux-rond. Un chauffage à induction portatif vendu pour l'automobile évite la flamme, mais sans bobine adaptée au porte-outil, sans butée de profondeur ni régulation de température, il présente le même risque de surchauffe et de manque de répétabilité. Pour un changement occasionnel sur un ou deux porte-outils, cela peut fonctionner ; pour un parc, c'est une machine homologuée pour porte-outils, avec coupure de puissance, qui protège le faux-rond de ≤0.003 mm pour lequel on a payé.
Erreur courante
Équiper en frettage un atelier à forte diversité qui change d'outil des dizaines de fois par poste. À environ 2–5 minutes par changement avec refroidissement par air forcé, ou environ 1 minute même avec un refroidissement par contact à circulation d'eau, et avec un seul appareil de chauffe partagé, les changements d'outil s'accumulent en file d'attente devant la machine. Dans un tel atelier, le changement en moins de 30 secondes du mandrin hydraulique et l'absence de tout équipement auxiliaire comptent généralement plus que la prise supplémentaire du frettage.
Face-à-face : frettage vs mandrin hydraulique
Le frettage l'emporte typiquement sur la prise, la portée et l'équilibrage à haute vitesse, tandis que l'hydraulique l'emporte typiquement sur l'amortissement, le temps de changement d'outil et le coût d'entrée ; le faux-rond à l'état neuf est à égalité à ≤0.003 mm.
| Facteur | Frettage | Mandrin hydraulique |
|---|---|---|
| Faux-rond neuf (3×D) | ≤0.003 mm | ≤0.003 mm |
| Force de serrage | 25 000–40 000 N | 10 000–20 000 N |
| Contour du nez | 4.5° par côté typique | Corps plus volumineux ; variantes élancées à 4.5° disponibles |
| Amortissement | Pas de chambre d'huile ; repose sur un porte-à-faux plus court (~58% de flexion en moins à 3×D vs 4×D) | Gain d'environ 0.2–0.4 µm Ra en grande portée sujette au broutement |
| Changement d'outil | ~2–5 min avec refroidissement par air forcé ; ~1 min avec refroidissement par contact à l'eau | Moins de ~30 s avec une clé six pans |
| Prix du porte-outil | ~$200–500 | ~$300–600 |
| Équipement supplémentaire | Machine à induction ~$5 000–15 000 | Aucun |
| Plus petit alésage direct | Couramment 3 mm | Couramment 6 mm ; plus petit via douilles de réduction |
L'interface broche ne modifie pas cette comparaison. Les deux types de porte-outils existent en cônes à forte pente BT et CAT ainsi qu'en HSK. JIS B6339 définit la géométrie du cône BT : un porte-outil à frettage BT40 et un mandrin hydraulique BT40 se logent donc dans la même broche, et le choix entre les deux est indépendant du cône de la machine. Les queues HSK-A, dont la géométrie est définie par DIN 69893, sont couramment préférées pour l'un comme l'autre au-delà d'environ 20 000 rpm, car le contact face et cône maintient axialement le porte-outil lorsque l'alésage de broche se dilate — une pratique issue des données fabricants, la norme ne fixant aucune limite de vitesse. Le choix du cône lui-même est traité dans BT vs CAT vs HSK.
L'équilibrage est lui aussi proche de l'égalité. ISO 1940-1 fournit le cadre des classes G selon lequel les deux familles sont équilibrées, et les fabricants donnent couramment pour les porte-outils à frettage comme pour les mandrins hydrauliques une classe G2.5 à 25 000 rpm — une valeur fabricant, et non une exigence de la norme. Au-delà d'environ 15 000 rpm, il convient d'équilibrer l'ensemble outil et porte-outil, et non le porte-outil seul.
✦ Le frettage est idéal pour
- Poches profondes, empreintes de moules et trajectoires 5 axes où le nez de 4.5° dégage les brides
- Finition grande vitesse dans l'aluminium et le graphite au-delà de 20 000 rpm
- Semi-ébauche au carbure monobloc, où une prise de 25 000–40 000 N résiste au glissement
- Longues séries de production où l'outil ne change qu'une fois par poste
✦ Le mandrin hydraulique est idéal pour
- Finition à grande portée avec broutement, où l'amortissement par huile apporte environ 0.2–0.4 µm Ra
- Cellules à forte diversité qui changent d'outil en moins de 30 secondes avec une clé six pans
- Alésoirs et petits outils de finition préréglés à froid sur un banc de préréglage
- Ateliers disposant de moins d'environ 25 porte-outils de précision et sans machine à induction
Tableau de sélection rapide
Pour la plupart des travaux, la question décisive est de savoir si le porte-outil peut suivre l'outil dans la pièce (frettage) ou si le broutement et la fréquence des changements priment (hydraulique).
| Scénario | Porte-outil recommandé | Caractéristique clé | Temps de changement | Pourquoi |
|---|---|---|---|---|
| Fraise hémisphérique de 6 mm, empreinte de moule de 40 mm de profondeur | Frettage | Nez à 4.5°, ≤0.003 mm TIR | ~1–5 min | Le nez élancé suit l'outil, d'où un porte-à-faux et une flexion réduits |
| Fraise de finition de 12 mm, portée 5×D, paroi mince | Mandrin hydraulique | Amortissement par chambre d'huile | <30 s | L'amortissement absorbe le broutement là où le porte-à-faux ne peut pas être raccourci |
| Semi-ébauche à grande hélice de 10 mm dans le 4140 | Frettage | Prise de 25 000–40 000 N | ~1–5 min | 1.3–4× le couple de frottement d'un mandrin hydraulique avant glissement |
| UGV aluminium à 20 000–25 000 rpm sur HSK-A63 | Frettage | G2.5 à 25 000 rpm | ~1–5 min | Le corps monobloc et symétrique conserve équilibrage et prise à haute vitesse |
| Alésage de trous 8 mm H7, lot de 20 pièces | Mandrin hydraulique | ≤0.003 mm TIR, préréglage à froid | <30 s | Maîtrise du faux-rond et réglage rapide de la longueur sur le banc de préréglage |
| Atelier à forte diversité, moins de 25 porte-outils de précision | Mandrin hydraulique | Aucun équipement auxiliaire | <30 s | Évite une machine à $5 000–15 000 que moins de 25 porte-outils ne peuvent typiquement pas amortir |
| Micro-fraise de 3 mm, portée réduite | Frettage (alésage de 3 mm) | Alésage direct de 3 mm | ~1–5 min | Aucune douille de réduction entre l'outil et le porte-outil : une seule interface détermine le faux-rond |
Choisir le frettage pour la portée, la prise et la vitesse ; l'hydraulique pour l'amortissement, les changements rapides et un faible coût d'entrée.
Le porte-outil à frettage et le mandrin hydraulique partent tous deux de ≤0.003 mm TIR à 3×D : le choix porte donc sur tout le reste. Le frettage serre typiquement à 25 000–40 000 N, va plus profond avec un nez de 4.5° et conserve son équilibrage à haute vitesse, mais il exige une machine à induction de $5 000–15 000 et environ 1–5 minutes par changement, selon le mode de refroidissement du porte-outil. Les mandrins hydrauliques serrent à 10 000–20 000 N, amortissent le broutement en finition à grande portée et se changent en moins de 30 secondes avec une clé six pans. En dessous d'environ 25 porte-outils de précision, l'hydraulique coûte généralement moins cher ; au-delà d'environ 100, le frettage amortit généralement sa machine.
Le frettage est-il meilleur qu'un mandrin hydraulique ?
Le frettage est meilleur pour la prise et la portée, avec une force de serrage typique de 25 000–40 000 N contre 10 000–20 000 N et un nez élancé de 4.5°. Les mandrins hydrauliques sont meilleurs pour amortir le broutement et pour des changements rapides en moins de 30 secondes sans appareil de chauffe. Les deux partent de ≤0.003 mm TIR à 3×D : le faux-rond seul ne permet donc pas de trancher.
Peut-on utiliser un chalumeau à la place d'une machine de frettage ?
Un chalumeau peut libérer un outil, mais il chauffe de manière inégale depuis l'extérieur et ne peut pas tenir la fenêtre typique de 200–300°C. Au-delà d'environ 350°C, l'acier du porte-outil commence à perdre sa dureté et l'alésage peut s'ouvrir de façon permanente, ce qui augmente le faux-rond. Au-delà d'un ou deux porte-outils, une machine à induction à régulation de température coûte typiquement moins cher que des porte-outils mis au rebut.
Combien de porte-outils justifient l'achat d'une machine de frettage ?
Il suffit de diviser le coût de la machine par l'écart de prix par porte-outil entre mandrins hydrauliques et porte-outils à frettage. Avec une machine à $10 000 et un écart de $100, le seuil de rentabilité se situe à environ 100 porte-outils ; avec une machine à $5 000 et un écart de $200, à environ 25. En dessous d'environ 25 porte-outils de précision, les mandrins hydrauliques coûtent généralement moins cher au total.
Les mandrins hydrauliques perdent-ils leur faux-rond avec le temps ?
Pas progressivement en usage propre ; un mandrin hydraulique tient typiquement ≤0.003 mm TIR jusqu'à ce qu'un incident survienne. Un faux-rond supérieur à environ 0.010 mm indique généralement un défaut, comme un copeau coincé, un joint ayant perdu sa pression ou un manchon bosselé. Une révision des joints est typiquement nécessaire à un intervalle d'environ 10 000 cycles, sans pince ni consommable entre-temps.
Quel porte-outil est le meilleur pour les micro-outils de 3 mm ?
Le frettage est généralement le meilleur choix, car de nombreuses gammes de frettage proposent un alésage direct de 3 mm, alors que les mandrins hydrauliques démarrent souvent à 6 mm et nécessitent des douilles de réduction. La difficulté est la chaleur : un alésage de 3 mm ne grandit que d'environ 9 µm pour une élévation de 250°C ; il faut donc régler d'abord la butée de profondeur et insérer l'outil d'un seul geste rapide.
Sources
- ISO 1940-1:2003 — Mechanical vibration: Balance quality requirements for rotors in a constant (rigid) state
- ISO 286-2 — Tables of standard tolerance classes and limit deviations for holes and shafts
- BIG DAISHOWA — Shrink-fit chucks
- SCHUNK — TENDO hydraulic expansion toolholders
- Kennametal — Technical Information: Shrink Fit (heat-cycle life, HSS and carbide shanks)
- Machinery's Handbook, 31st Edition — Beam deflection and thermal expansion formulas