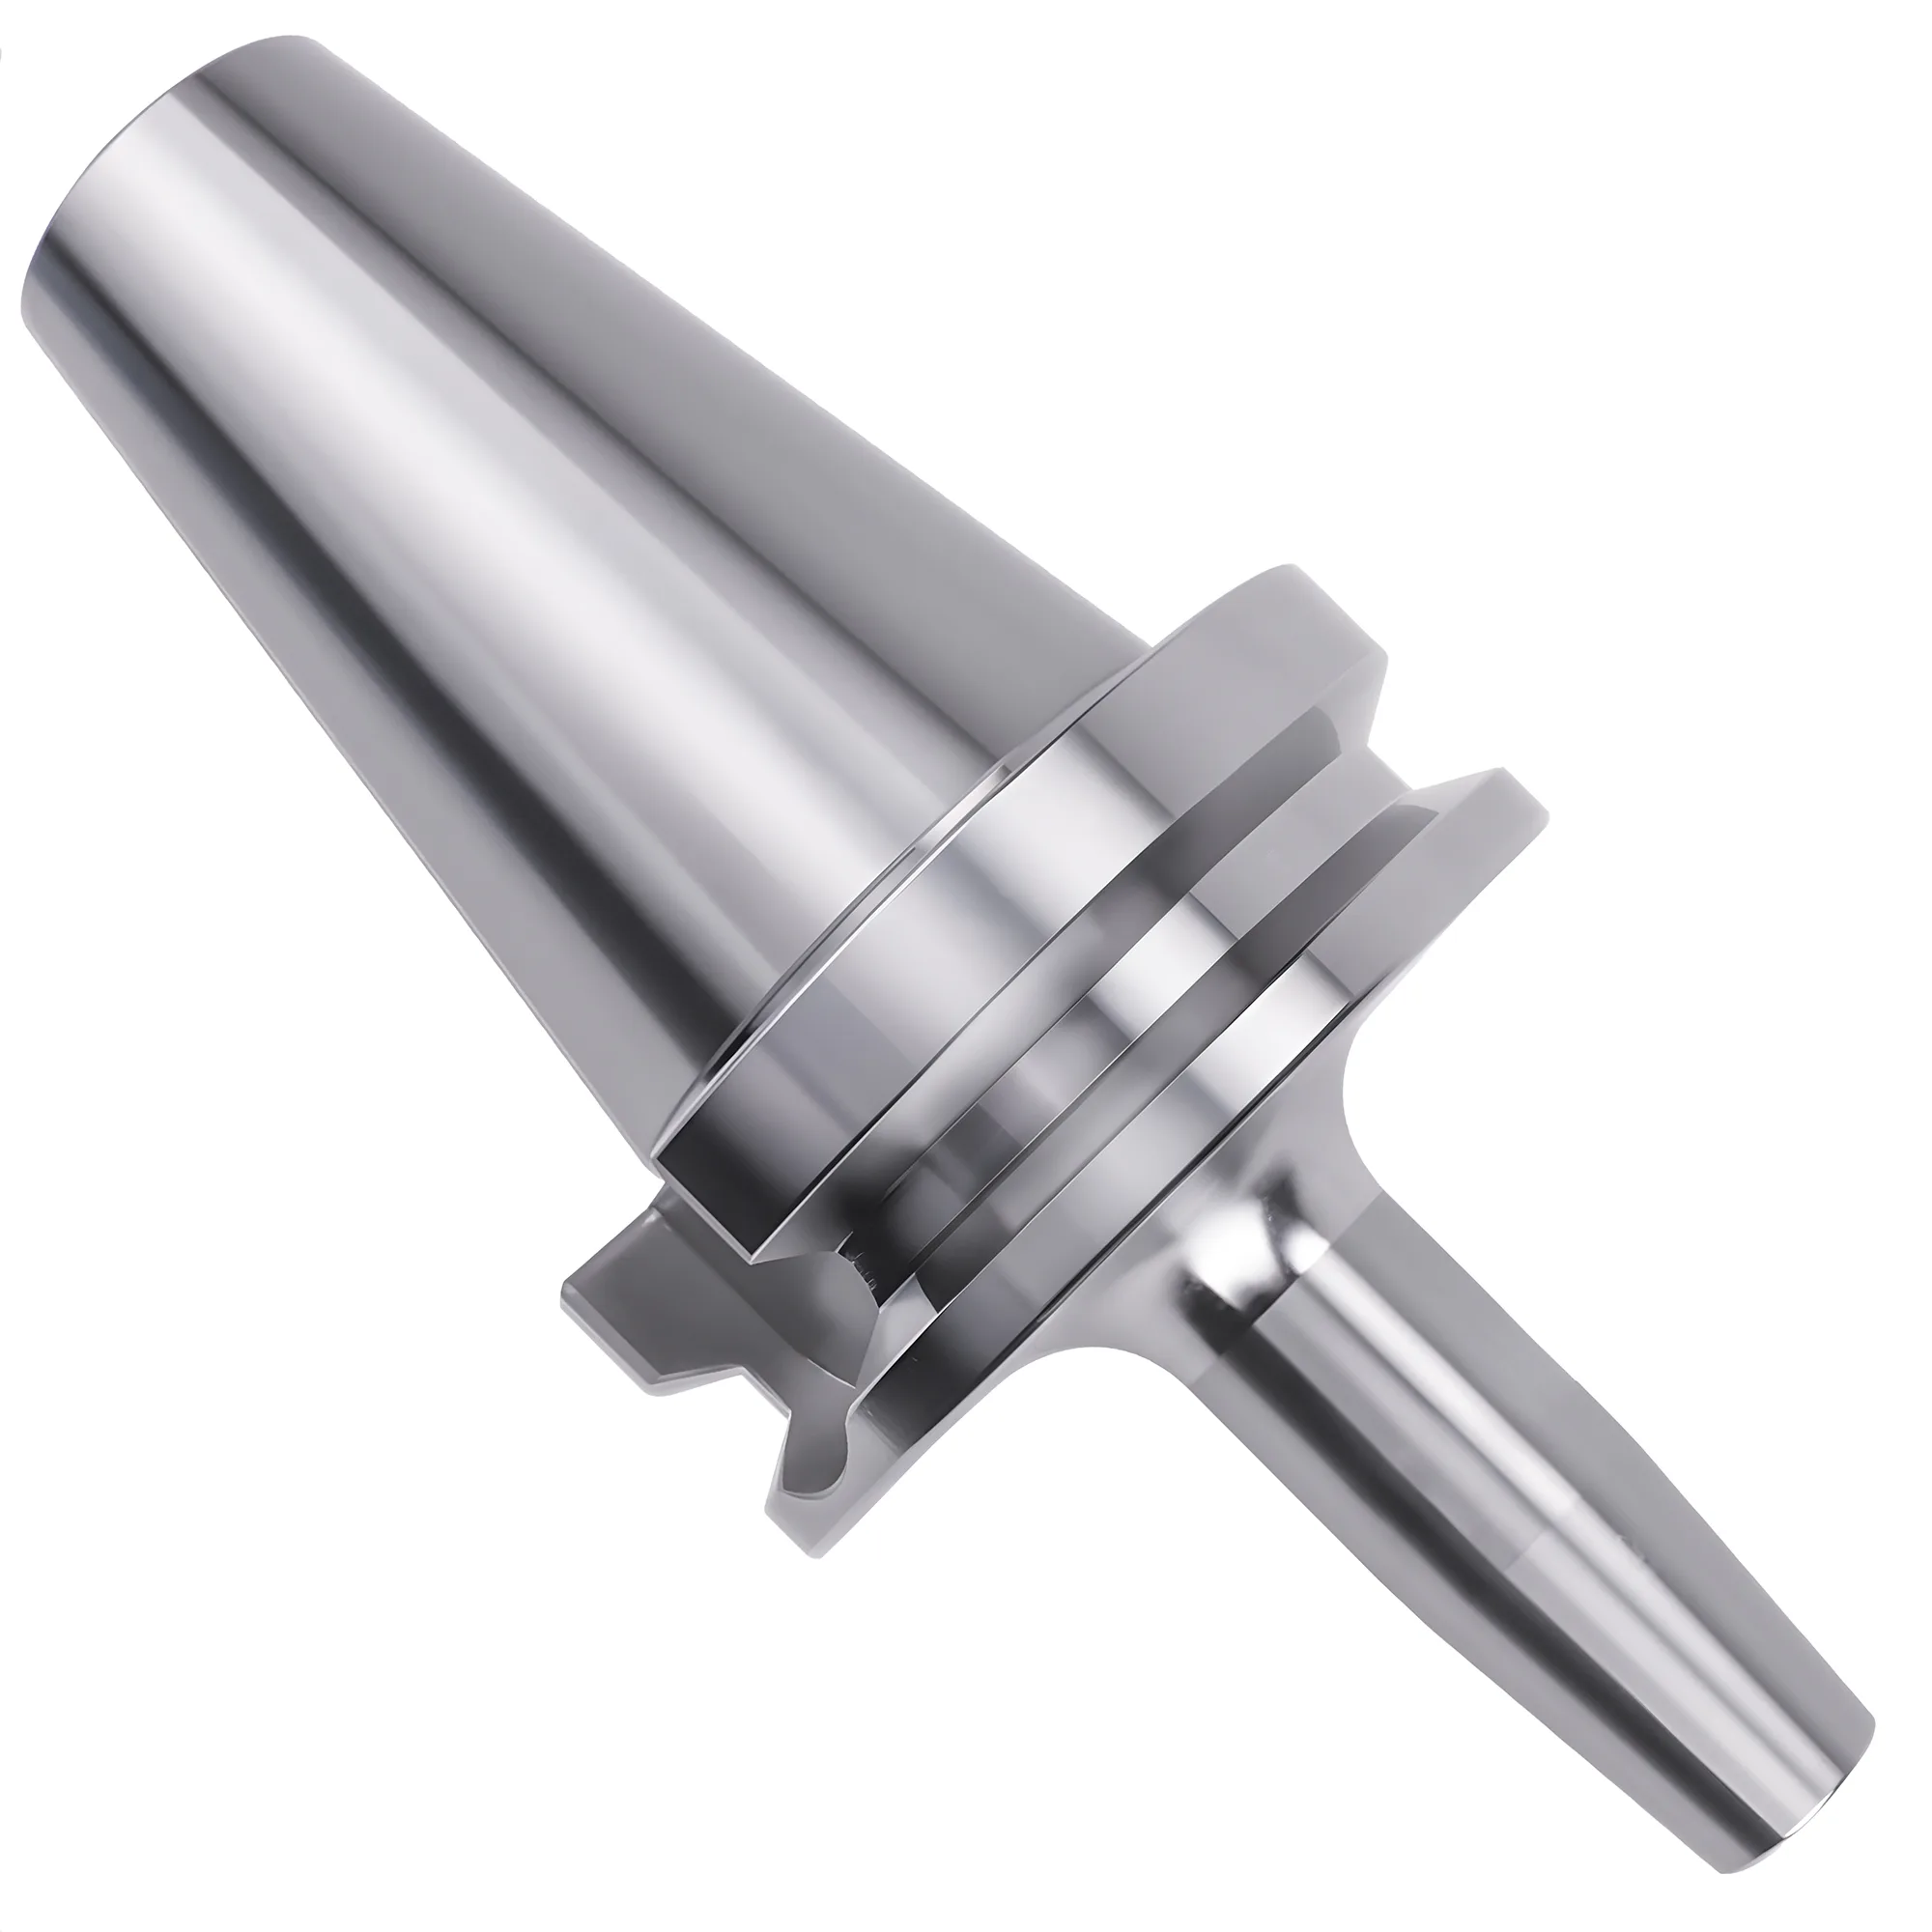
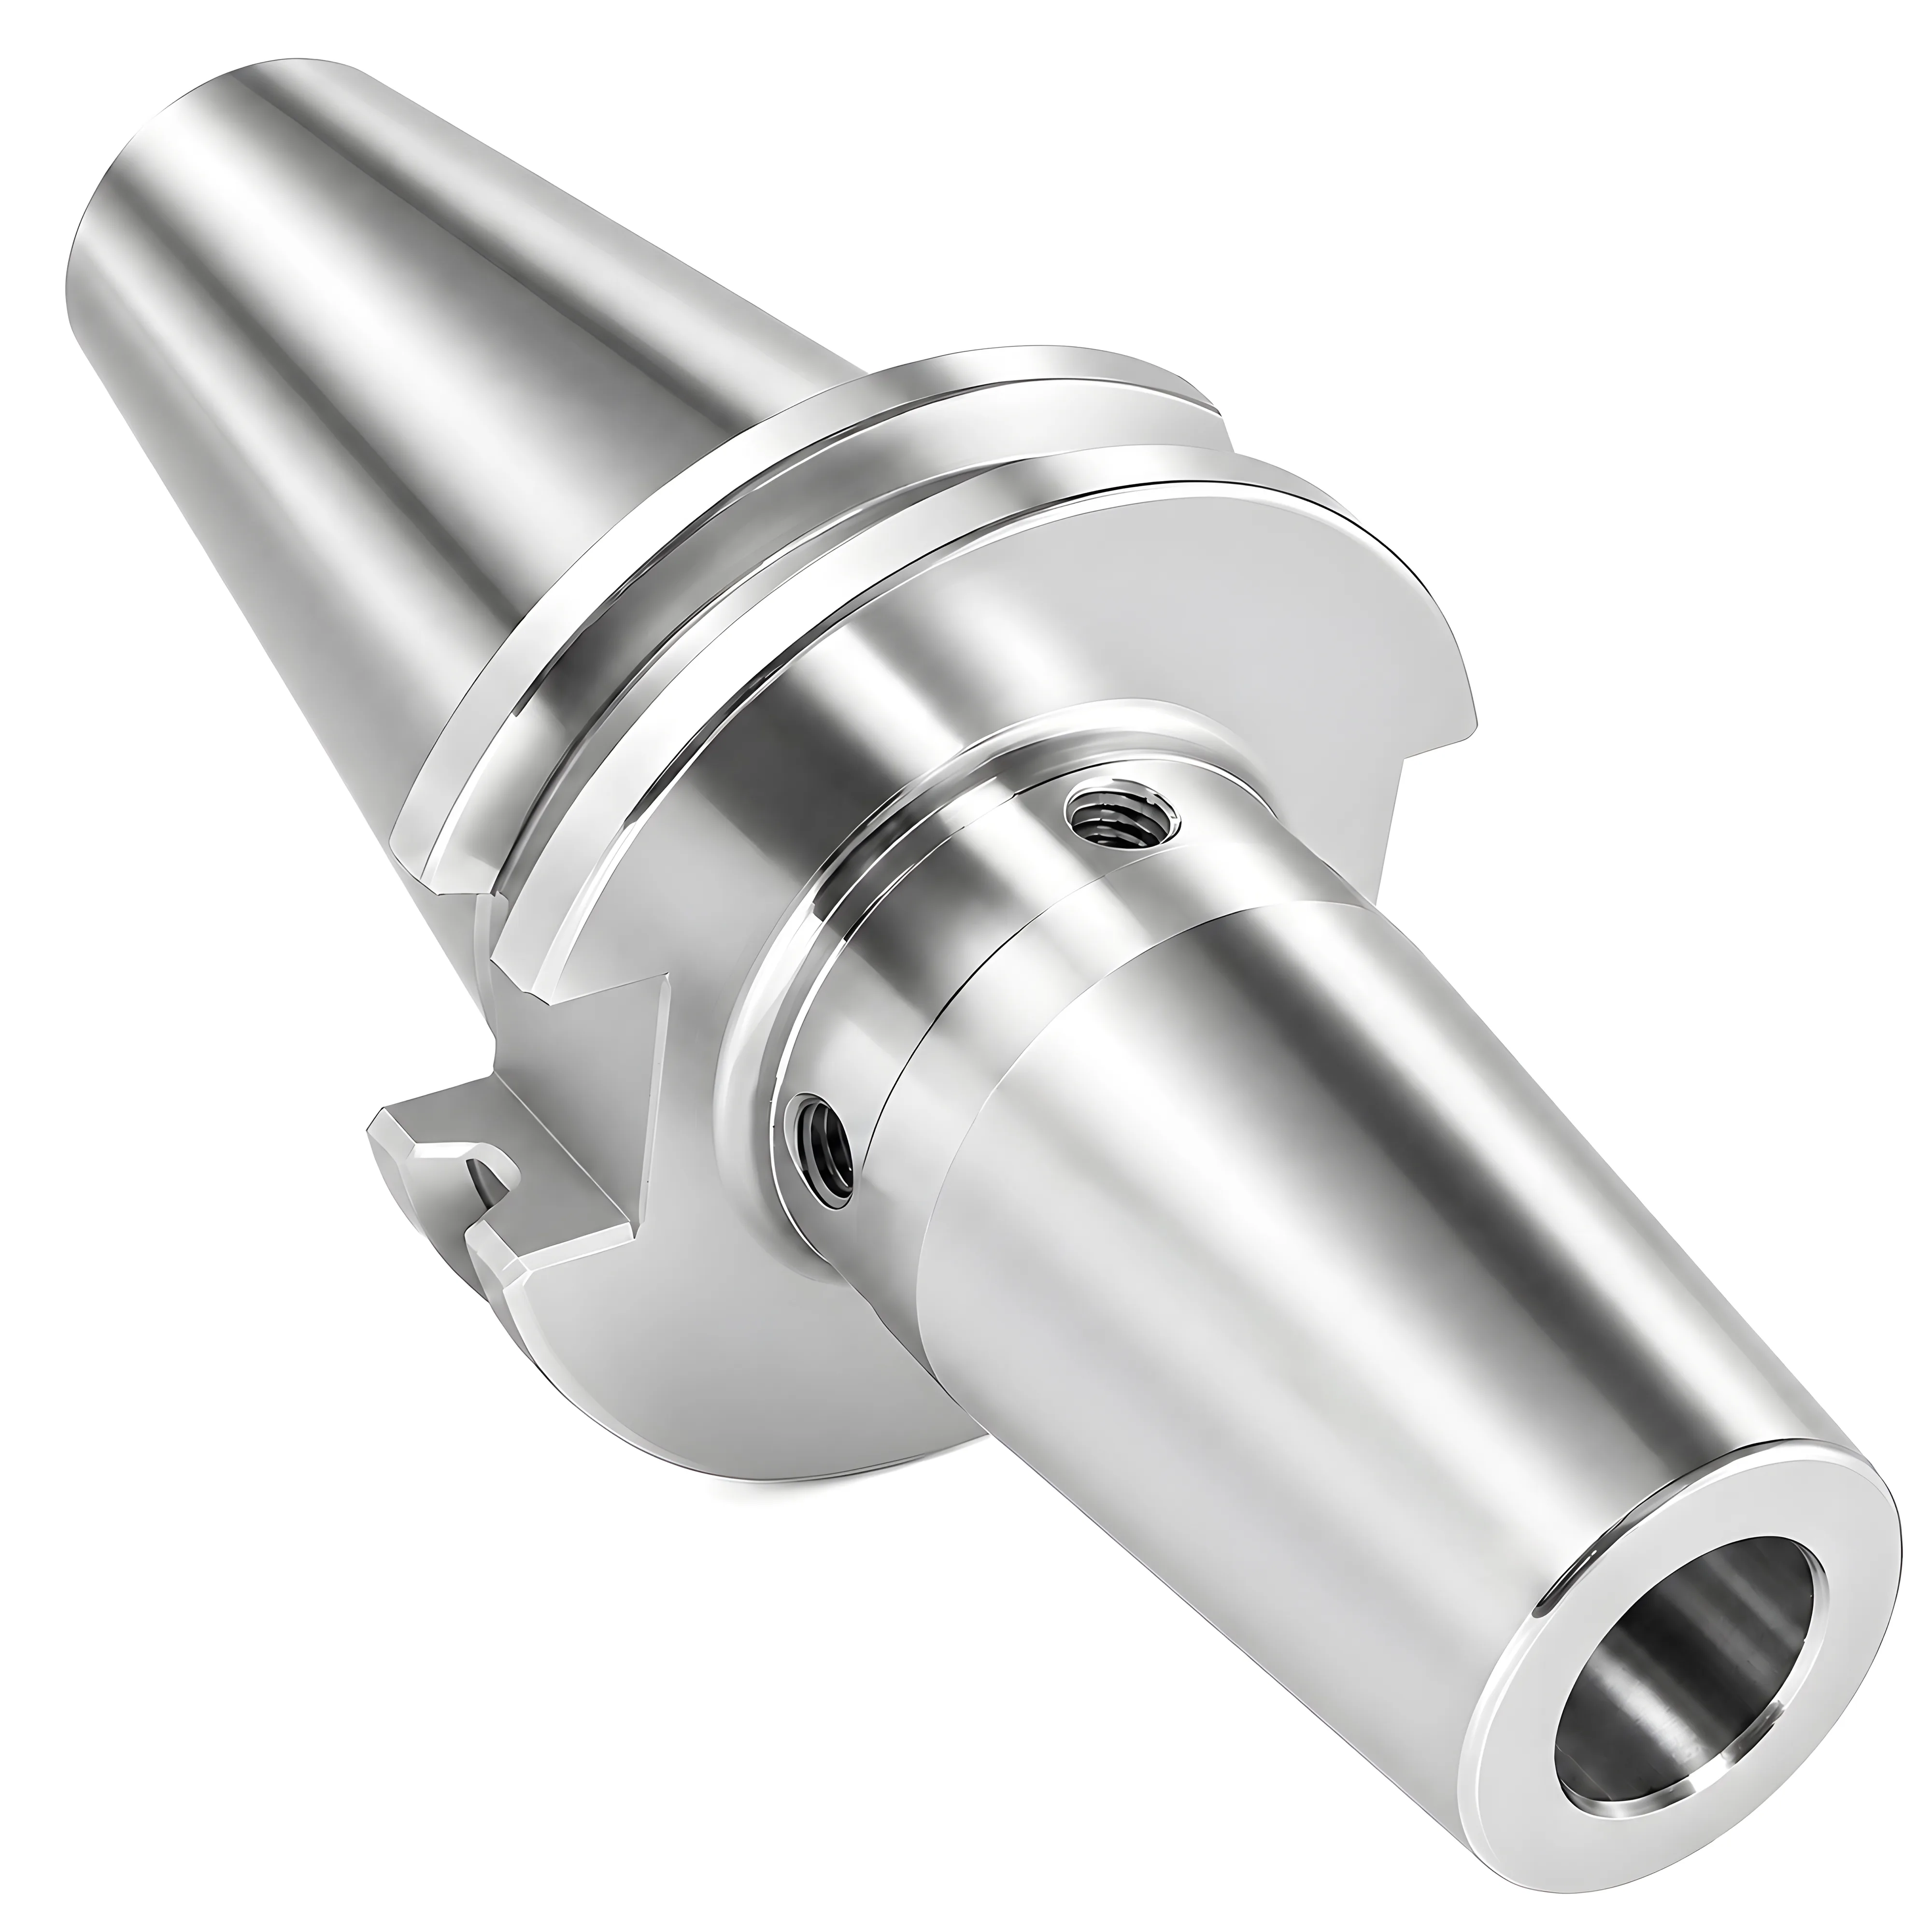
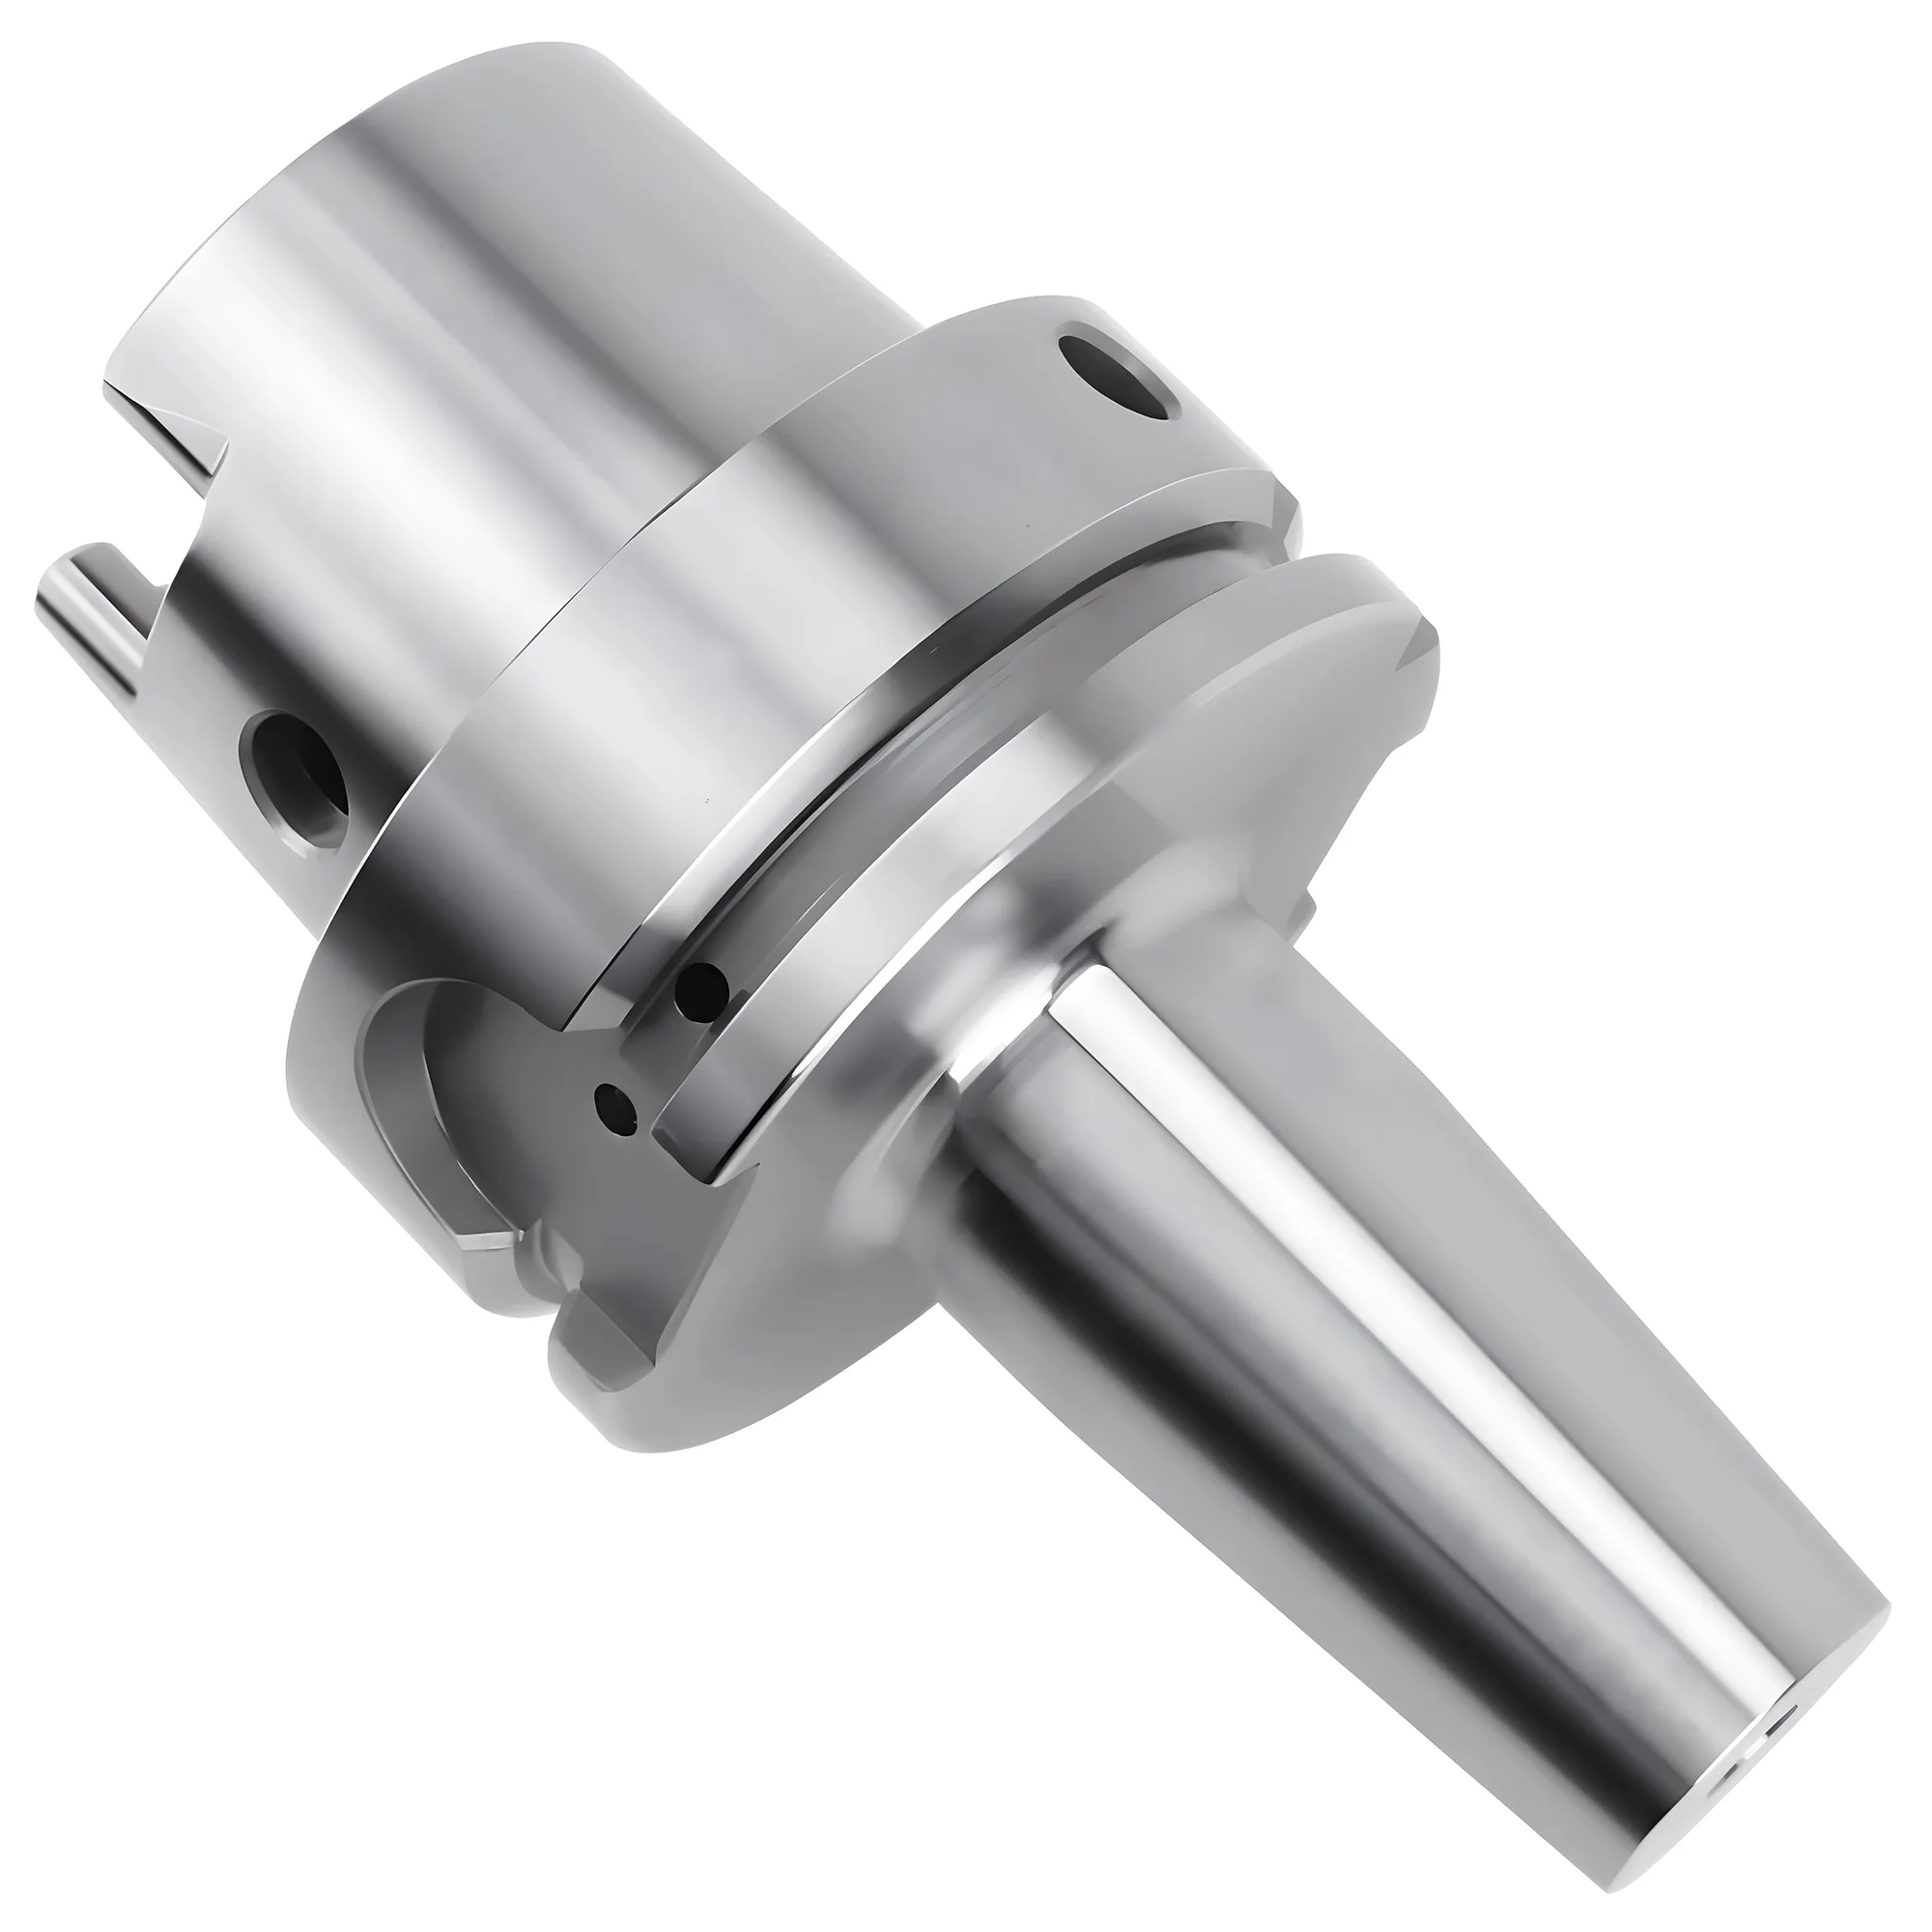
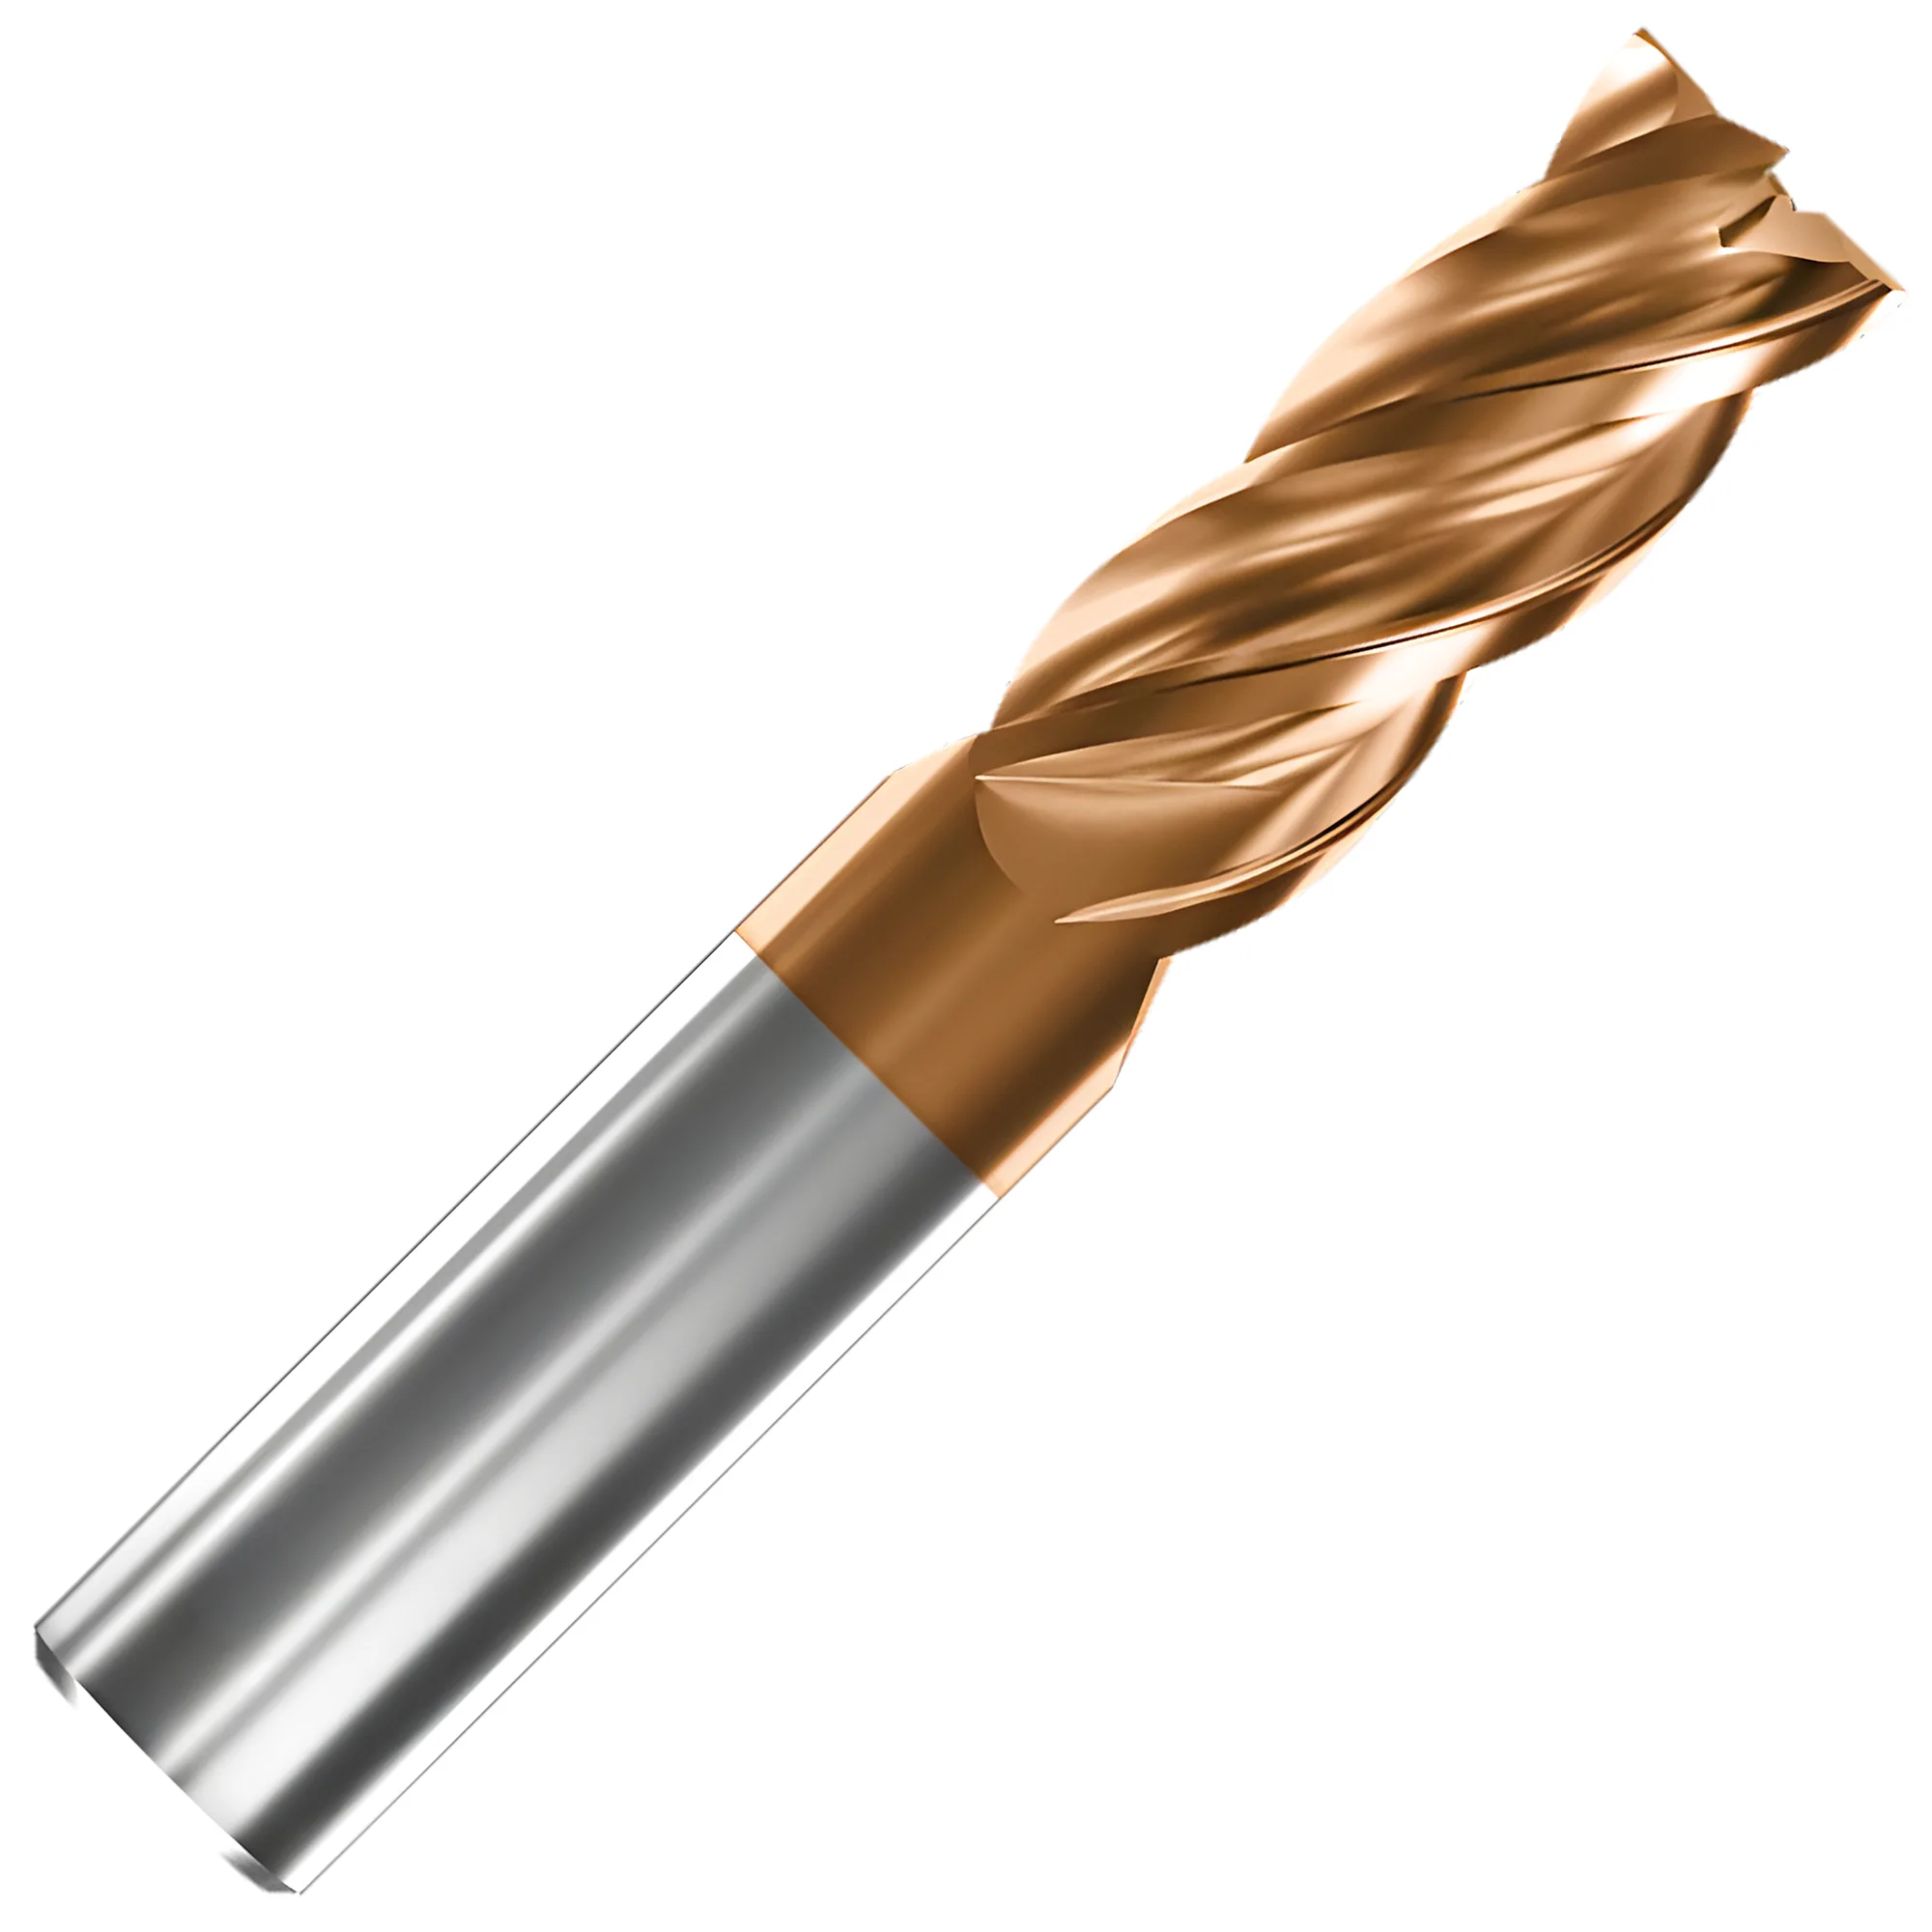
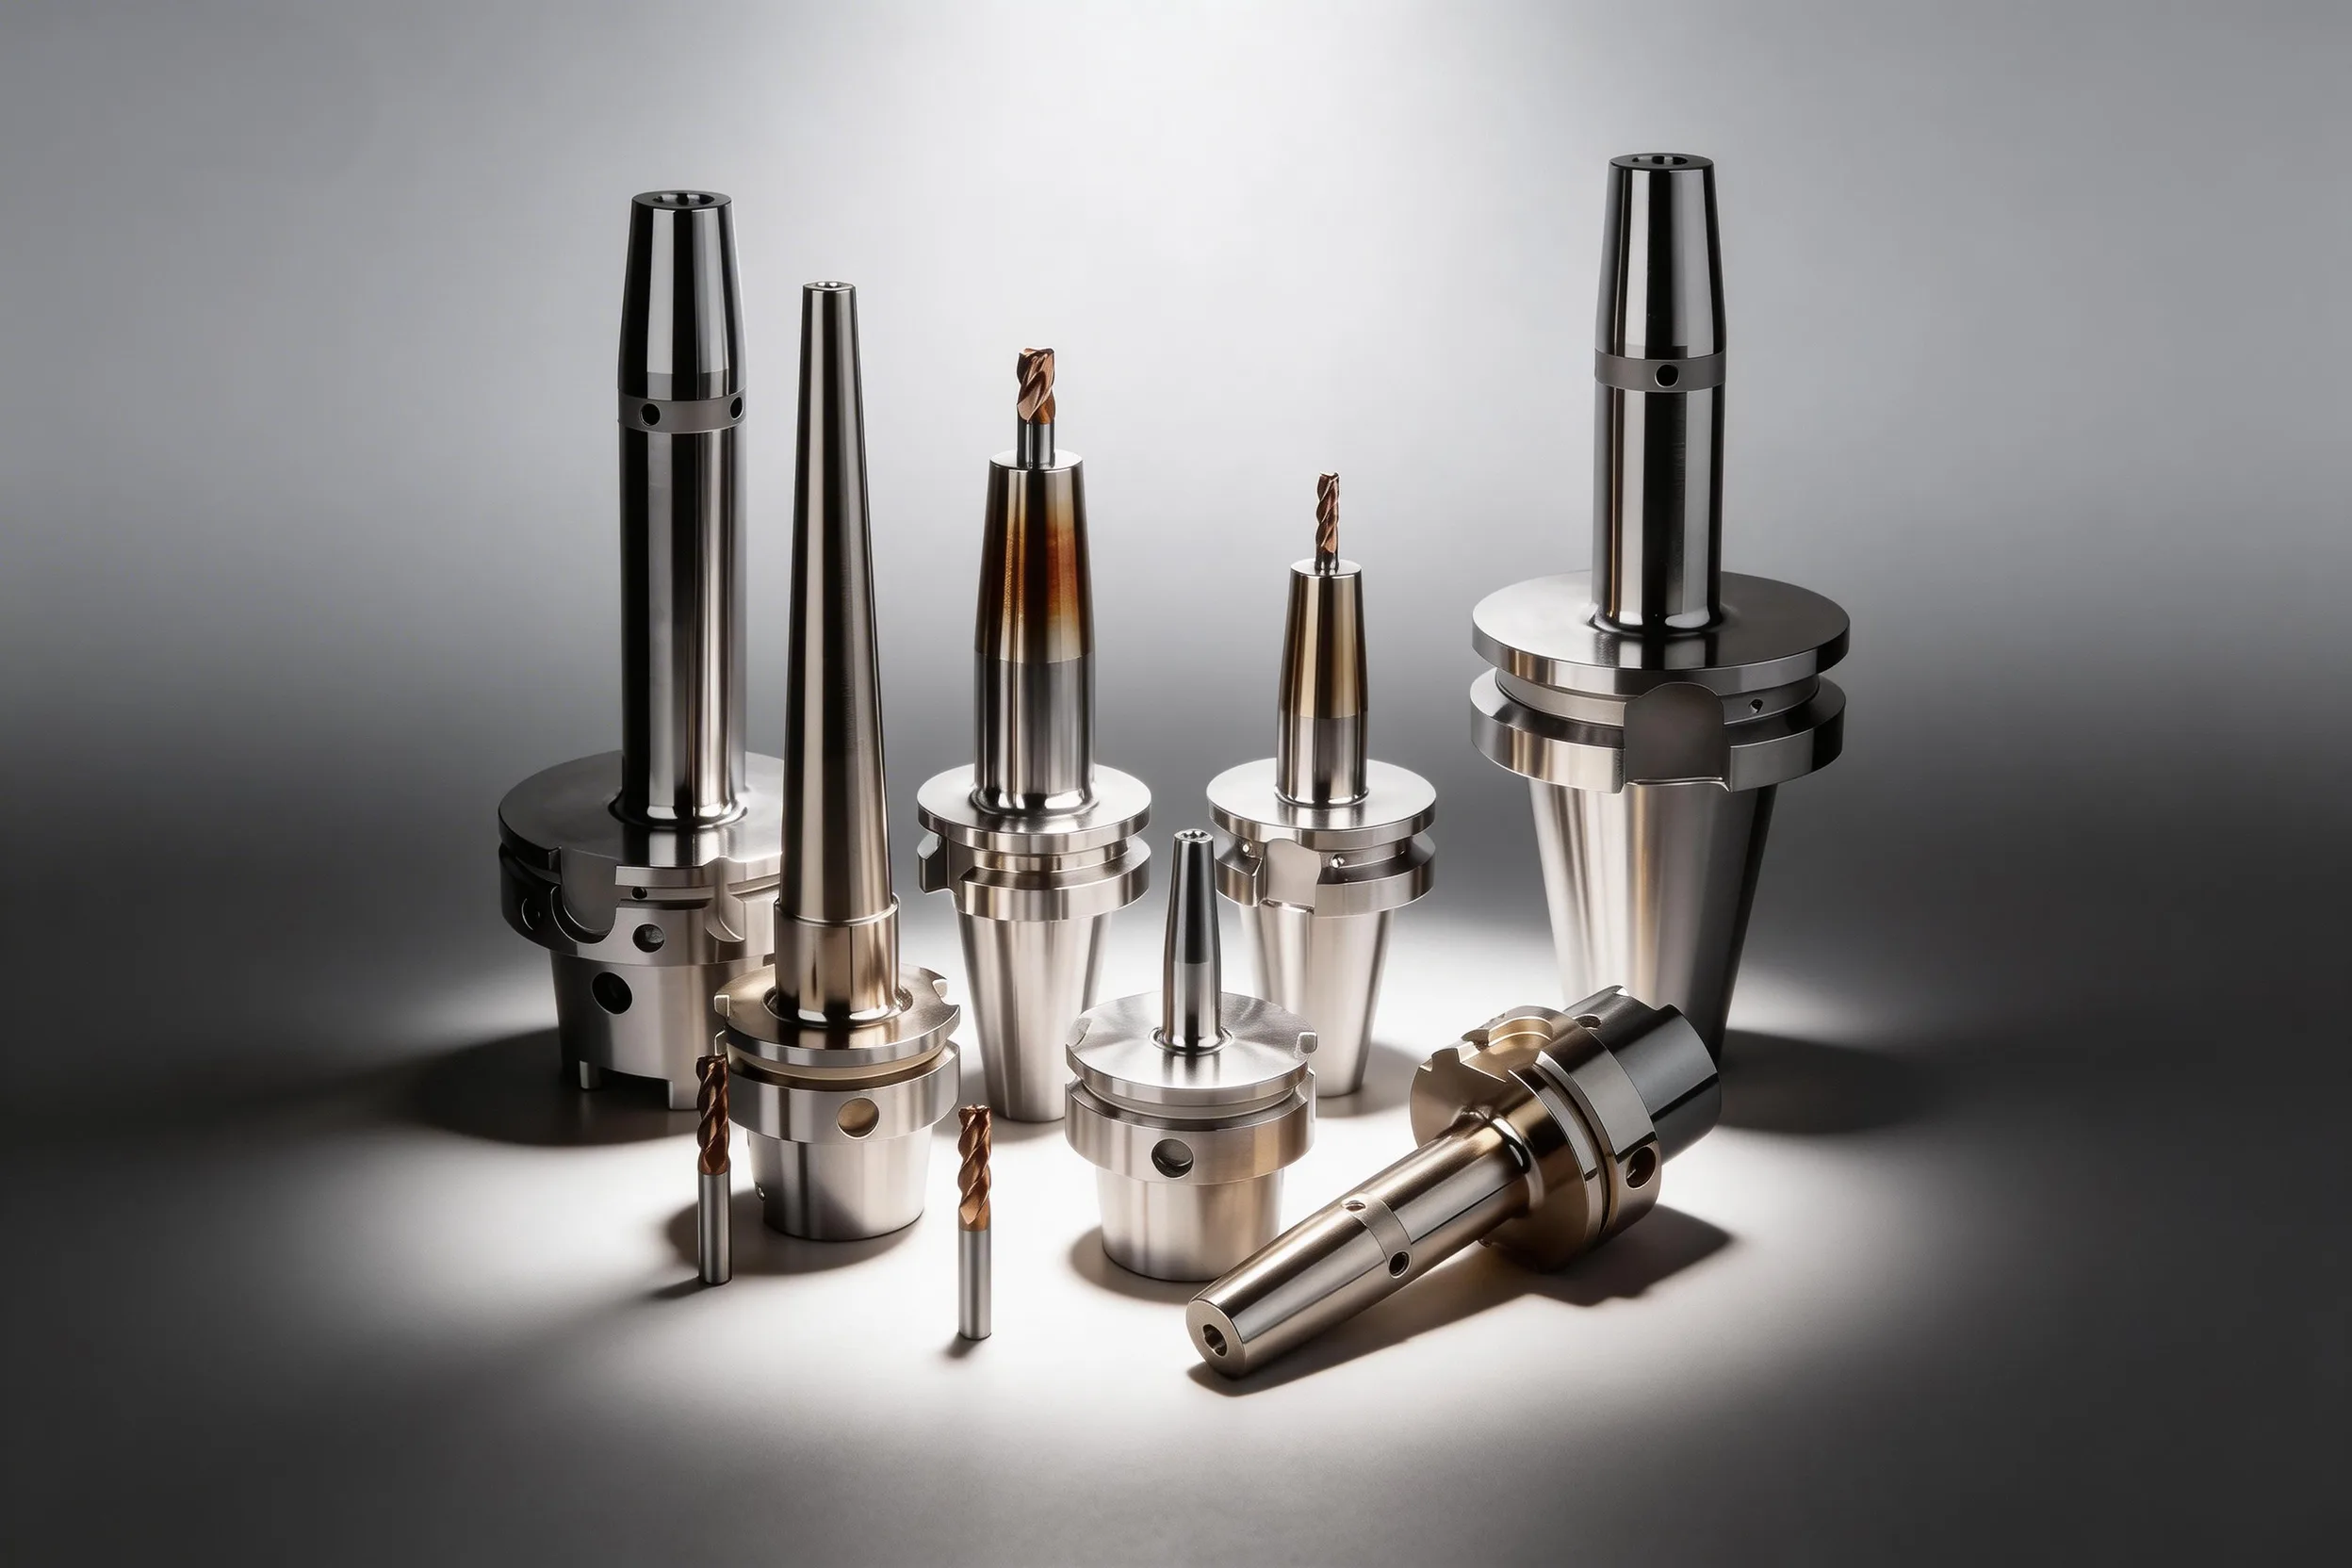
Les porte-outils à frettage atteignent un TIR ≤0.003 mm à 3×D et typiquement 25 000–40 000 N de force de serrage en chauffant l'alésage à 200–300°C pour des queues en carbure — assez pour dilater l'alésage d'environ 48–72 µm sur un porte-outil standard de 20 mm (selon ΔD ≈ α × D × ΔT avec α ≈ 12 × 10⁻⁶ /°C). Au-dessus de 8 000 RPM de vitesse de broche, utiliser des ensembles équilibrés G2.5 ; en dessous de 8 000 RPM, le G6.3 reste généralement acceptable pour le travail d'atelier standard.
Référence rapide de réglage du frettage
| Problème / Objectif | Action principale | Impact attendu |
|---|---|---|
| L'outil ne se libère pas — alésage trop serré | Chauffer à 250–300°C et maintenir 5 s | Dilatation de l'alésage de ~60–72 µm sur 20 mm de diamètre ; l'outil glisse librement |
| Mauvais état de surface après changement d'outil | Vérifier l'atteinte de la température dans l'alésage avant insertion ; contrôler la concentricité | Restaure un TIR ≤0.003 mm ; le Ra s'améliore d'environ 30–50 % à haute RPM |
| Vibration à >10 000 RPM après assemblage | Équilibrer l'ensemble porte-outil+outil à G2.5 sur équilibreuse dédiée | Réduit l'amplitude de vibration ≥50 % par rapport à un ensemble non équilibré dans des configurations typiques |
| L'outil HSS ne se libère pas du porte-outil | Laisser le porte-outil refroidir complètement, vérifier une queue h6, puis réchauffer une seule fois avec la bobine appariée | Une chauffe rapide et localisée ouvre l'alésage avant que la queue HSS — qui se dilate presque autant que le porte-outil — ne s'échauffe et grandisse avec lui |
| Usure prématurée de l'alésage du porte-outil | Confirmer que la queue d'outil est à la tolérance h6 ; éviter les queues surdimensionnées | Maintient le frettage sur plusieurs milliers de cycles (Kennametal annonce jusqu'à 5 000 cycles de chauffe/frettage) |
| Longue attente avant de pouvoir manipuler le porte-outil | Utiliser un refroidissement par contact refroidi à l'eau au lieu de souffler de l'air | Env. 20–30 s contre environ 1.5–5 min à l'air forcé, selon les données des fabricants |
La colonne « impact attendu » reflète des résultats d'atelier typiques ; les résultats réels dépendent de la conception du porte-outil, de l'appariement de la bobine d'induction et de la tolérance de la queue d'outil.
Comment fonctionne le serrage par frettage
Les porte-outils à frettage serrent par ajustement avec interférence — l'alésage est typiquement usiné 0.008–0.015 mm plus petit que le diamètre de queue de l'outil à température ambiante. Cette sous-cote intentionnelle crée la force de serrage : une fois l'alésage revenu à température ambiante après chauffage, il agrippe la queue avec typiquement 25 000–40 000 N (selon les spécifications du fabricant) — au-dessus même du haut de la plage 3 000–25 000 N typique des pinces ER tailles ER11 à ER40.
Le phénomène physique suit la formule d'expansion du cylindre à paroi épaisse :
ΔD ≈ α × D × ΔT
Où ΔD est la dilatation du diamètre d'alésage, α est le coefficient de dilatation thermique (environ 11–13 × 10⁻⁶ /°C pour l'acier à outils trempé), D est le diamètre nominal de l'alésage en mm et ΔT est l'élévation de température en °C. Pour un alésage de 20 mm chauffé de 250°C : ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm — ce qui signifie que l'alésage croît d'environ 60 µm, soit un jeu amplement suffisant pour faire glisser proprement une queue h6 standard. L'élévation de température domine cette équation parce qu'elle intervient linéairement, tandis que la taille de l'alésage multiplie une constante fixe ; doubler le diamètre d'alésage double la dilatation absolue à la même température.
Un faux-rond ≤0.003 mm TIR à 3×D est atteignable avec le frettage parce qu'il n'y a aucune pièce mobile — pas d'écrou, de pince ni de vis de serrage susceptible d'introduire de l'excentricité. La concentricité de l'alésage est usinée une fois pour toutes en usine ; chaque changement d'outil repart simplement du même centre géométrique. Le frettage devient ainsi le choix préféré pour les finitions à tolérance serrée, le profilage haute vitesse et les applications à long porte-à-faux où les porte-outils ER ou à serrage latéral autoriseraient une flexion trop importante. Pour une comparaison du frettage avec les systèmes à mandrin à pince et à mandrin hydraulique, se reporter à Mandrin à pince vs mandrin hydraulique.
Température de chauffage selon le matériau de la queue d'outil
La température de chauffage correcte dépend du matériau de la queue d'outil, et pas seulement de la taille du porte-outil. Se tromper sur ce point est la cause la plus fréquente d'outillage endommagé et d'alésage de porte-outil à durée de vie raccourcie.
Les queues en carbure (les plus répandues sur les fraises modernes en carbure monobloc) doivent être chauffées à 200–300°C. Dans cette plage, l'alésage du porte-outil se dilate d'environ 48–72 µm sur une queue de 20 mm — ouvrant un jeu d'environ 40–60 µm au-dessus de l'interférence de conception (qui est de 8–15 µm à température ambiante) pour permettre une insertion aisée de l'outil. Le carbure — avec son faible coefficient de dilatation thermique (~5–6 × 10⁻⁶ /°C) — change à peine de taille, si bien que la dilatation différentielle se produit presque entièrement dans l'acier du porte-outil.
Les queues HSS peuvent être frettées, et aucune source de fabricant que nous avons consultée ne publie pour elles de limite de chauffe plus basse — la contrainte est la libération, pas la dureté de la queue. Le HSS est revenu à environ 550°C (552–566°C est une plage typique pour le M2), bien au-dessus des 200–300°C de l'alésage, et dans un cycle d'induction correctement réglé de quelques secondes, la queue n'a guère le temps de chauffer. La vraie différence est la dilatation thermique : le HSS se dilate presque autant que l'acier du porte-outil, de sorte que si la chaleur passe de l'alésage à la queue, la queue grandit avec l'alésage et l'outil reste serré. Les fabricants de machines indiquent des queues HSS en tolérance h6, souvent à partir de Ø6 mm plutôt que Ø3 mm (BILZ et KELCH annoncent HSS Ø6–32 mm contre carbure Ø3–32 mm), et misent sur une chauffe rapide et localisée ; si un outil HSS ne se libère pas, laisser le porte-outil refroidir complètement avant une seconde tentative plutôt que de chauffer plus longtemps.
Éviter de dépasser 350°C : la plupart des aciers de porte-outils sont pré-trempés à 55–62 HRC, et des températures soutenues au-dessus de ce seuil commencent à réduire cette dureté. Un porte-outil surchauffé montre une moindre prise sur l'alésage, un faux-rond accru après les changements d'outil et — dans les pires cas — une décoloration visible (une oxydation bleu-pourpre indique typiquement la plage ~280–350°C ; un jaune-paille indique typiquement ~220–270°C, ces teintes variant selon l'alliage d'acier). Suivre l'historique thermique de chaque porte-outil lorsque le nombre de cycles est élevé.
Risques de surchauffe
Chauffer au-dessus de 350°C risque une perte permanente de dureté du porte-outil — mettre au rebut tout porte-outil présentant une coloration d'oxydation bleue ou pourpre. Une coloration jaune-paille (typiquement ~220–270°C) constitue un avertissement limite ; surveiller de près le faux-rond de ce porte-outil. Utiliser une unité d'induction avec capteur de température calibré plutôt que se fier à l'estimation visuelle de la couleur, l'apparition de la teinte variant selon l'alliage d'acier.
Équipement de chauffage par induction et choix de la bobine
Les unités de frettage par induction chauffent uniquement la zone de l'alésage du porte-outil — non l'ensemble du corps — en faisant circuler un courant alternatif haute fréquence dans une bobine appariée au diamètre du porte-outil. L'écart entre le diamètre intérieur de la bobine et le diamètre extérieur du porte-outil doit être de 1–3 mm pour un transfert d'énergie efficace ; un écart trop important affaiblit le couplage magnétique et exige des temps de chauffage plus longs, augmentant le risque de propagation thermique.
Apparier le diamètre de la bobine à ±2 mm près du diamètre du corps du porte-outil pour un chauffage optimal. De nombreuses unités actuelles couvrent toute la plage Ø3–32 mm avec une seule bobine adaptée par des disques de butée ou une bobine réglable (HAIMER : une seule bobine plus cinq disques de butée) ; les porte-outils renforcés jusqu'à Ø50 mm nécessitent une seconde bobine plus grande. Utiliser une bobine de deux tailles trop grandes allonge le temps de chauffage nécessaire pour atteindre la température d'alésage, période durant laquelle la perte de chaleur par conduction vers le corps du porte-outil devient significative.
Les machines de frettage dédiées couvrant la plage Ø3–32 mm utilisée par la plupart des porte-outils BT30/BT40 (selon la JIS B6339) et HSK-A63 (selon la DIN 69893) affichent typiquement une puissance d'environ 10–14 kW. Le temps de chauffage est typiquement de 2–8 secondes pour une bobine correctement appariée — assez court pour limiter la propagation thermique mais suffisant pour une dilatation uniforme de l'alésage. Une puissance supplémentaire raccourcit surtout chaque chauffe plutôt qu'elle n'élargit la plage d'alésage : HAIMER annonce env. 8 s pour son unité de 10 kVA et env. 5 s pour ses unités de 13 kVA sur la même plage Ø3–32 mm. Les unités équipées de pyromètres intégrés (capteurs de température IR sans contact) éliminent les approximations ; régler la température cible et laisser l'unité couper la puissance automatiquement.
C'est le refroidissement, et non la chauffe, qui fixe le rythme d'un changement d'outil fretté : l'air forcé demande environ 1.5–5 minutes, tandis que le refroidissement par contact refroidi à l'eau demande env. 20–30 secondes. Lyndex-Nikken annonce 90–180 s pour son unité de refroidissement par air et BILZ env. 300 s pour son Starter refroidi par air, tandis que BILZ (20 s) et HAIMER (env. 30 s) spécifient leurs corps de refroidissement par contact refroidis à l'eau, qui enserrent la zone chauffée. Un refroidissement plus rapide réduit aussi le risque de déplacement de l'outil pendant que l'ajustement serré se reforme ; l'air forcé suffit lorsque seuls quelques outils sont changés par poste.
Grade d'équilibrage G2.5 vs G6.3 : quand cela compte
L'ISO 1940-1 définit les grades de qualité d'équilibrage (grades G) où G = e_per × Ω, avec G en mm/s, e_per le déséquilibre spécifique admissible en µm (= g·mm/kg) et Ω la vitesse angulaire en rad/s. Un nombre G plus bas signifie une tolérance d'équilibrage plus serrée — un ensemble G2.5 admet 2.5× moins de déséquilibre résiduel par unité de masse qu'un ensemble G6.3 à la même vitesse.
Le G6.3 est le grade généraliste et reste acceptable pour des vitesses de broche inférieures à 8 000 RPM dans la plupart des applications de fraisage et de tournage. À 6 000 RPM (Ω = 628 rad/s), le G6.3 admet environ 10 µm de déséquilibre spécifique (e_per = G/Ω = 6.3/628 ≈ 10 µm) — une valeur qui génère une force centrifuge bien en deçà de la précharge des roulements des broches standard. Les ateliers réalisant du fraisage acier généraliste, du taraudage ou de la finition à basse vitesse n'ont pas besoin de payer la prime d'une certification G2.5.
Le G2.5 devient nécessaire au-dessus de 8 000 RPM, et il est effectivement requis au-dessus de 15 000 RPM pour la durée de vie des roulements de broche. La force centrifuge issue d'un déséquilibre résiduel évolue avec le carré de la RPM — doubler la vitesse quadruple la force de déséquilibre. Un ensemble G6.3 acceptable à 6 000 RPM génère 2.8× plus de force centrifuge à 10 000 RPM, ce qui suffit à réduire mesurablement la durée de vie des roulements et à dégrader l'état de surface sur des éléments à parois minces. Au-dessus de 25 000 RPM (courant sur les broches haute vitesse HSK-A63 et HSK-E32), le G1.0 ou mieux constitue la cible appropriée.
Pour une comparaison plus large des types de porte-outils et de leur compatibilité vitesse-RPM, se reporter à Serrage latéral vs pince ER vs frettage : porte-fraise.
Le point clé est que le grade d'équilibrage doit être spécifié pour l'ensemble outil+porte-outil assemblé, pas pour le porte-outil seul. Un porte-outil équilibré en usine à G2.5 chez le fournisseur devient effectivement G6.3 ou pire dès lors qu'un outil de longueur ou de diamètre différents du mandrin de référence d'équilibrage y est inséré. Pour le travail haute vitesse critique, équilibrer toujours l'ensemble complet sur un préréglage d'outil ou une équilibreuse à deux plans dédiée après chaque insertion d'un nouvel outil.
L'équilibrage à deux plans corrige le déséquilibre dynamique (couple) que l'équilibrage statique à un seul plan ne détecte pas. Un outil équilibré statiquement — répartition de masse égale autour de l'axe de rotation — peut encore présenter un déséquilibre de couple si l'asymétrie de masse varie le long de l'outil. Les équilibreuses à deux plans mesurent à deux plans axiaux, ce qui permet des masses de correction indépendantes pour traiter à la fois les composantes statiques et de couple. Au-dessus de 15 000 RPM, l'équilibrage à deux plans constitue la procédure correcte pour les porte-outils assemblés.
Procédure étape par étape pour un changement d'outil en toute sécurité
Suivre cette séquence pour chaque changement d'outil par frettage afin d'assurer un faux-rond constant et la sécurité de l'opérateur.
Étape 1 — Vérifier la tolérance de la queue d'outil. Mesurer le diamètre de la queue au micromètre. Il doit se situer dans la bande de tolérance h6 : pour un nominal de 20 mm, h6 = 20.000 à 19.987 mm (écart supérieur 0, écart inférieur –0.013 mm). Une queue surdimensionnée au-dessus du diamètre nominal bloquera l'alésage sans chauffage ; une queue sous-dimensionnée en deçà de la limite inférieure h6 n'atteindra pas la pression d'interférence prévue.
Étape 2 — Nettoyer toutes les surfaces. Essuyer la queue d'outil et l'alésage du porte-outil avec un chiffon non pelucheux et de l'alcool isopropylique. Tout film d'huile, résidu de fluide de coupe ou fragment de copeau dans l'alésage sera serré en position et empêchera le contact alésage-queue à cet endroit, créant une prise excentrique et augmentant le faux-rond 2–5× au-dessus de la spécification.
Étape 3 — Chauffer le porte-outil. Placer le porte-outil dans l'unité d'induction avec une bobine appariée. Régler la température cible (typiquement 250–280°C pour un porte-outil de 20 mm avec queue carbure). Chauffer pour le temps de maintien recommandé par le fabricant — typiquement 3–8 secondes à pleine puissance. Retirer immédiatement dès la cible atteinte.
Étape 4 — Insérer l'outil avec une jauge de butée de profondeur. Utiliser le collier ou la jauge de butée de profondeur fournis avec la station de frettage pour positionner l'outil à la profondeur axiale correcte avant que l'alésage ne commence à se contracter. La fenêtre d'insertion est étroite : la chaleur se dissipe rapidement, et un alésage qui commence à se contracter autour d'un outil partiellement inséré ne peut plus être ajusté sans rechauffage. Régler la butée de profondeur avant le chauffage, insérer d'un seul mouvement fluide et ne pas faire tourner l'outil pendant l'insertion.
Étape 5 — Refroidir à température ambiante avant mesure ou utilisation. Attendre le retour du porte-outil à température ambiante (corps extérieur froid au toucher, ou vérification par thermomètre IR sous 40°C). Mesurer le faux-rond sur un porte-outil chaud donne des lectures faussement basses, le gradient thermique provoquant une géométrie d'alésage non uniforme. En production, le refroidissement à l'air forcé demande environ 1.5–5 minutes, tandis que le refroidissement par contact refroidi à l'eau ramène l'attente à env. 20–30 secondes.
Étape 6 — Vérifier le faux-rond. Monter le porte-outil dans la broche et mesurer le TIR avec un comparateur à cadran à 3×D depuis le nez du porte-outil. Un porte-outil à frettage correctement réglé mesure typiquement ≤0.003 mm TIR — si la lecture dépasse 0.005 mm, retirer l'outil, rechauffer et vérifier l'état et la propreté de la queue avant réinsertion.
Étape 7 — Équilibrer l'ensemble (au-dessus de 8 000 RPM). Pour les applications haute vitesse, équilibrer l'ensemble complet porte-outil+outil selon l'étape 6. Insérer des masses de correction dans les gorges de la bague d'équilibrage du porte-outil, ou utiliser une équilibreuse dynamique dédiée, en visant G2.5 ou mieux.
Bonne pratique — la butée de profondeur est non négociable
Utiliser la jauge de butée de profondeur à chaque insertion d'outil — estimer la profondeur à l'œil est peu fiable et à éviter. Un outil inséré 1–2 mm trop court décale le centre de masse vers l'arrière et modifie le grade d'équilibrage de l'ensemble d'un montant imprévisible. En alésage de précision, une erreur de position axiale de 1 mm se traduit directement par une erreur de profondeur de coupe en pointe.
Erreurs courantes et comment les éviter
Erreur 1 : réutiliser un porte-outil ayant été surchauffé. Si un porte-outil présente une coloration d'oxydation bleu-pourpre, il a été exposé à 280–350°C ou plus. La dureté de l'alésage s'est dégradée et la force d'interférence est plus faible. Mettre le porte-outil au rebut ; toute utilisation prolongée engendre un faux-rond incohérent et difficile à diagnostiquer parce que la géométrie varie à chaque cycle. La coloration bleu-pourpre apparaît typiquement dans la plage ~280–350°C ; le jaune-paille survient typiquement dans la plage ~220–270°C — ce sont des indicateurs et non des mesures précises, la coloration variant selon l'alliage d'acier et le temps d'oxydation.
Erreur 2 : chauffer sans bobine appariée. Une bobine sous-dimensionnée ne chauffe que la zone proche de l'alésage ; une bobine surdimensionnée chauffe l'ensemble de la queue uniformément mais avec une mauvaise efficacité. Les deux produisent une dilatation d'alésage incohérente. Apparier le diamètre intérieur de la bobine au diamètre extérieur du porte-outil à ±2 mm près.
Erreur 3 : réchauffer un porte-outil qui n'a pas refroidi. Si un outil ne se libère pas dans le temps de chauffe réglé, ne pas le réchauffer immédiatement — le manuel d'utilisation HAIMER avertit que le porte-outil serait surchauffé et détruit. Laisser le porte-outil refroidir complètement, vérifier que la queue est h6 et intacte et que la bobine est correctement réglée, puis faire une nouvelle tentative de libération.
Erreur 4 : équilibrer le porte-outil sans outil installé. Les certificats d'équilibrage d'usine s'appliquent au porte-outil avec un mandrin de référence. Un outil de production de masse, de diamètre ou de longueur différents modifie l'état d'équilibrage de l'ensemble. Dans les ateliers tournant au-dessus de 10 000 RPM, équilibrer l'ensemble complet — porte-outil plus l'outil spécifique qu'il portera.
Erreur 5 : ignorer la classe de tolérance de la queue. Le h6 est la tolérance correcte pour les queues de frettage. Les queues h8 ou k6 sont occasionnellement rencontrées sur des outillages anciens ; h8 est trop lâche (interférence insuffisante) et les queues k6 sont surdimensionnées (ne se libèrent pas sans températures extrêmes). Vérifier la tolérance de queue avant de commander un nouvel outillage pour une série de porte-outils à frettage existante.
À quelle température chauffer un porte-outil à frettage pour une queue en carbure ?
Pour des queues en carbure dans des porte-outils typiques d'alésage 12–32 mm, chauffer à 230–280°C pendant un maintien de 3–8 secondes. Sur un alésage de 20 mm, cela produit environ 55–67 µm de dilatation d'alésage — un jeu suffisant pour des queues h6 standard. Éviter de dépasser 300°C pour des changements de routine ; les températures au-dessus de 350°C risquent une perte de dureté permanente dans l'alésage du porte-outil.
Quand spécifier un équilibrage G2.5 plutôt que G6.3 pour un porte-outil à frettage ?
Utiliser le G6.3 pour des vitesses de broche inférieures à 8 000 RPM, où la force de déséquilibre résiduel reste dans la capacité normale des roulements de broche. Spécifier le G2.5 pour les opérations à 8 000–25 000 RPM — la force centrifuge évolue avec le carré de la RPM, si bien qu'un ensemble G6.3 acceptable à 6 000 RPM génère environ 6× plus de force à 15 000 RPM. Équilibrer l'ensemble complet outil+porte-outil, pas le porte-outil seul.
Combien de temps dure l'alésage d'un porte-outil à frettage avant de devoir être remplacé ?
En conditions propres, avec des queues h6 et un chauffage dans la plage 200–300°C, les porte-outils de frettage durent typiquement plusieurs milliers de cycles de chauffe — Kennametal annonce pour ses porte-outils (alésages à partir de 6 mm) jusqu'à 5 000 cycles de chauffe/frettage avec une utilisation correcte. L'augmentation du diamètre d'alésage est le principal mode d'usure ; mesurer l'alésage annuellement ou dès que le faux-rond dépasse régulièrement 0.005 mm TIR.
Puis-je utiliser un porte-outil à frettage avec une queue d'outil HSS ?
Oui — les fabricants indiquent des queues HSS en tolérance h6, typiquement à partir de Ø6 mm (BILZ, KELCH : HSS Ø6–32 mm contre carbure Ø3–32 mm). Un alésage à 200–300°C ne ramollit pas le HSS, revenu à environ 550°C ; le problème est la libération, car le HSS se dilate presque autant que l'acier du porte-outil. Chauffer vite, et laisser refroidir un porte-outil bloqué avant de le réchauffer.
Pourquoi mon porte-outil à frettage affiche-t-il un faux-rond plus élevé après réassemblage qu'au départ ?
La cause la plus courante est un alésage ou une queue sale — toute particule serrée à l'interface crée de l'excentricité. Les causes secondaires incluent une croissance du diamètre d'alésage due à des cycles de surchauffe (mesurer l'alésage directement) ou une queue d'outil hors de la bande de tolérance h6. Nettoyer et mesurer les deux surfaces ; si le diamètre d'alésage a dépassé la plage d'interférence h6, mettre le porte-outil au rebut.
Surfaces propres, bobine appariée, température correcte, G2.5 au-dessus de 8 000 RPM.
Les porte-outils à frettage délivrent un TIR ≤0.003 mm et typiquement 25 000–40 000 N de force de serrage — mais seulement lorsque la procédure de réglage est suivie avec précision. Chauffer les queues en carbure à 230–280°C avec une bobine appariée, insérer avec une jauge de butée de profondeur, refroidir complètement avant mesure et équilibrer l'ensemble complet à G2.5 pour toute vitesse de broche supérieure à 8 000 RPM. Les pertes de qualité les plus fréquentes proviennent d'interfaces sales, de surchauffe (la coloration d'oxydation est l'indicateur) et d'un équilibrage du porte-outil seul plutôt que de l'ensemble outil+porte-outil assemblé.
Sources
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)