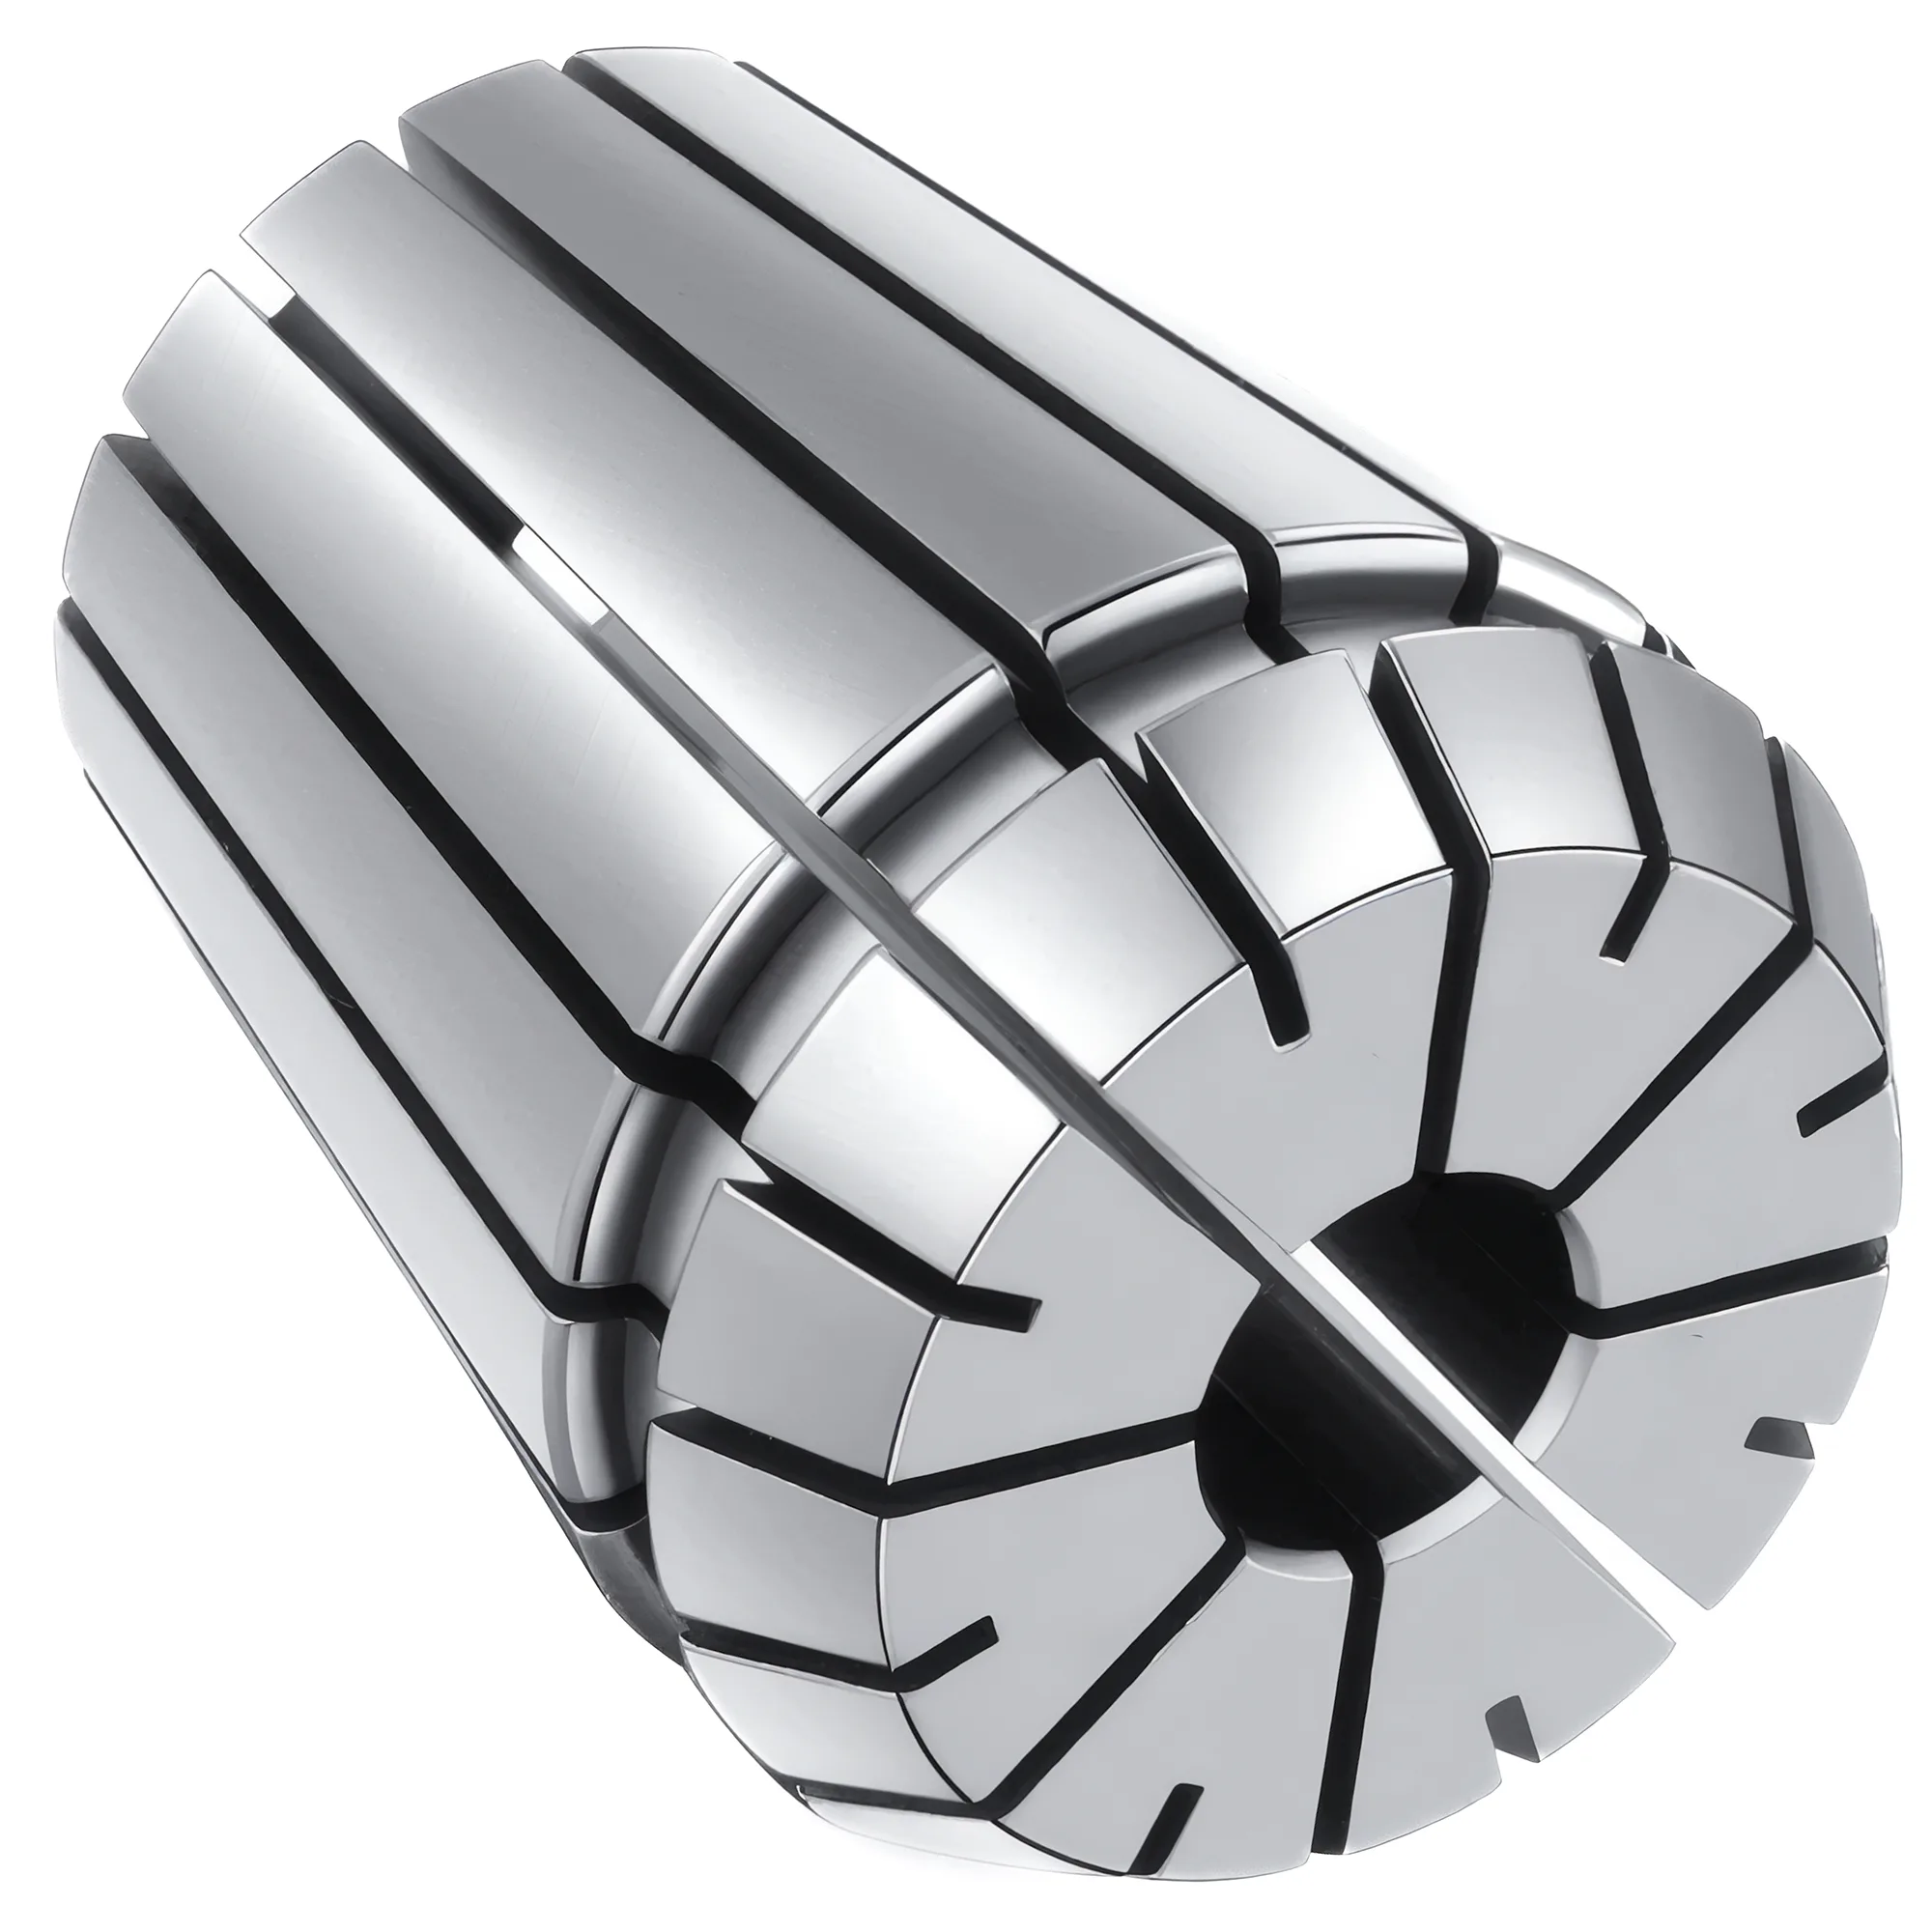
Les pinces ER se nettoient au solvant avec une brosse en nylon ou en laiton plutôt qu'avec des tampons abrasifs, se stockent huilées ou dans des tiroirs protégés par VCI sous environ 50 % d'humidité relative, et toute pince présentant une fente fissurée, un alésage évasé, un cône rayé ou un faux-rond supérieur à la limite ISO 15488 classe 2 de 0.015–0.020 mm est à mettre au rebut. Une pince est un consommable qui dure généralement 500–1 000 cycles de serrage ; ce guide couvre le nettoyage, le stockage, le tri après collision et un contrôle bon/mauvais pour un parc de plusieurs centaines de pinces.
Référence rapide pour l'entretien des pinces
| Problème / Objectif | Action principale | Effet attendu |
|---|---|---|
| Copeaux tassés ou liquide d'arrosage séché dans les fentes | Tremper dans un dégraissant, brosser les fentes avec une brosse en nylon ou en laiton, sécher à l'air comprimé sous 30 psi | Rétablit la plage de serrage complète de 1 mm (ER16–ER40) et supprime les points hauts qui font basculer la pince |
| Légère rouille superficielle sur une pince stockée | Huile dégrippante et brosse en laiton ; aucun tampon abrasif sur le cône ni sur l'alésage | Élimine les taches sans entamer le cône rectifié, dont la tolérance angulaire AT3 n'admet qu'environ 1–2.5 µm d'écart sur sa longueur selon la taille de pince (ISO 15488 Annexe A) |
| Pinces qui rouillent dans un tiroir ou un râtelier en bois | Passer à des plateaux en plastique à alvéoles avec VCI ou un léger film d'huile ; maintenir l'armoire sous ~50 % HR | Sort l'environnement de stockage de la zone de corrosion rapide de l'acier, typiquement vers ~60 % HR |
| Pince impliquée dans une collision ou un glissement d'outil | Mettre en quarantaine, puis appliquer le tri post-collision en 4 points avant réemploi | Écarte les pinces fissurées ou évasées avant qu'elles ne travaillent ; ce type de dégât porte généralement le faux-rond au-delà de la limite classe 2 de 0.015–0.020 mm |
| Des centaines de pinces d'historique inconnu | Trier, contrôler visuellement, vérifier l'ajustement sur pige, puis mesurer le faux-rond sur un mandrin de référence | Le contrôle visuel et à la pige prend environ 30–60 s par pince ; le faux-rond n'est mesuré que sur les pinces retenues |
Pour le côté serrage du même système — couple nominal de l'écrou et signes de remplacement fondés sur le faux-rond — voir le tableau des couples et guide du faux-rond des pinces ER. Pour l'usure de l'écrou (encoches de clé, grippage du filetage, rayures du cône de contact), voir le guide de sélection et d'entretien des écrous de pince. Cet article traite la pince elle-même comme un consommable : comment la garder propre, comment éviter qu'elle ne rouille, comment juger les dégâts d'une collision et comment trier un stock important.
Pourquoi l'entretien de la pince se traduit en faux-rond
Une pince ER se positionne sur deux cônes rectifiés — le cône à angle de réglage de 8° qui s'assoit dans le mandrin et le cône avant de 30° sur lequel pousse l'écrou — et serre la queue au moyen d'un alésage fendu. Chaque particule, bosse de rouille ou bavure sur ces trois surfaces se traduit par une inclinaison ou un décalage à la pointe de l'outil : la propreté de la pince relève donc de la spécification de faux-rond, et non d'une simple préférence de rangement.
L'ISO 15488 exige que l'alésage et le cône de la pince soient trempés à 44–48 HRC (44 +4/0 HRC), dans un acier d'une résistance à la traction d'au moins 700 N/mm². L'acier à ressort est le choix habituel pour les pinces ER, car le corps fendu doit fléchir de 1 mm (ER16–ER40) et revenir à sa cote après chaque desserrage ; à 44–48 HRC, il reste toutefois plus tendre que l'alésage du mandrin à 56–60 HRC — en cas de contamination, c'est donc la surface de la pince qui se marque.
Une estimation de premier ordre montre à quel point il faut peu de contamination. Un point haut de hauteur h sur le cône, agissant sur une longueur de contact L, incline la pince d'environ h / L, et cette inclinaison est amplifiée par la projection P jusqu'au comparateur :
TIR ≈ 2 × h × P / L
La longueur de projection domine cette erreur, car elle intervient de façon linéaire : un copeau ou une bosse de rouille de 0.005 mm sur un cône d'environ 30 mm de contact, lu à la projection d'essai ISO 15488 de 40 mm, donne environ 2 × 0.005 × 40 / 30 ≈ 0.013 mm de TIR — l'essentiel du budget de 0.020 mm de la classe 2 pour une pince de 10–18 mm, avant même toute contribution de la pince elle-même. Le même point haut lu à 80 mm de dépassement d'outil double à peu près, à ~0.027 mm. Le modèle néglige la souplesse du cône : il s'agit d'un contrôle d'ordre de grandeur, non d'une prévision.
L'ISO 15488 est la norme de référence pour juger l'état d'une pince, car sa Table 4 fixe à la fois la limite de faux-rond et la projection d'essai pour chaque plage d'alésage : les lectures relevées sur des pinces, des mandrins et des jours différents sont ainsi directement comparables.
Le coût de ce faux-rond en durée de vie d'outil est bien documenté : selon la règle du « dixième » de BIG DAISHOWA, chaque 0.0001 pouce (2.5 µm) de faux-rond réduit la durée de vie de l'outil d'environ 10 %, de sorte que 0.01 mm en coûte environ 40 %, avec des variations selon le diamètre d'outil, le matériau et les paramètres de coupe.
Comment nettoyer les pinces ER : fentes, alésage, cône et filetage de l'écrou
Le nettoyage s'organise au mieux sur deux niveaux : un essuyage de 30 secondes à chaque changement d'outil et un nettoyage complet chaque fois qu'une pince revient au magasin ou présente des résidus.
À chaque changement d'outil (environ 20–30 secondes) :
- Essuyer le cône de 8° et le cône avant de 30° avec un chiffon propre non pelucheux.
- Essuyer l'alésage conique du mandrin avec un essuie-cône ou un chiffon — une pince propre dans un alésage sale n'apporte rien.
- Vérifier l'absence d'un anneau de copeaux ou de dépôt d'aluminium dans l'alésage avant d'introduire la queue.
Nettoyage complet (retour au magasin, résidus de liquide d'arrosage ou après usinage d'aluminium) :
- Tremper. Immerger 5–15 minutes dans un bain de dégraissant ou de white-spirit pour ramollir le liquide d'arrosage séché et les huiles parasites. Les bains à ultrasons aqueux additionnés d'un détergent doux dégagent efficacement les fentes encrassées, mais un acier non protégé peut se couvrir de rouille éclair en quelques heures une fois mouillé : sécher et huiler immédiatement après le bain.
- Brosser les fentes. Frotter chaque fente par les deux extrémités avec une brosse à poils de nylon ou de laiton ; une fine cale en laiton ou une pointe en plastique permet de dégager les copeaux tassés sans rayer les faces des fentes. Des copeaux tassés dans les fentes empêchent les segments de se refermer uniformément, ce qui se manifeste généralement par une prise réduite en bas de plage de la pince et par un faux-rond qui varie d'un serrage à l'autre.
- Nettoyer l'alésage. Passer un écouvillon en nylon ou un cure-pipe dans l'alésage. L'aluminium étalé sur la paroi de l'alésage s'élimine généralement au solvant et à la brosse en laiton ; un apport d'acier soudé à l'alésage est un signe de mise au rebut, pas un travail de nettoyage (voir section 04).
- Essuyage final des cônes. Terminer le cône de 8° et le cône de 30° avec de l'alcool isopropylique ou un autre solvant sans résidu sur un chiffon non pelucheux, afin que le cône s'assoie à sec, métal contre métal.
- Sécher. Souffler les fentes à l'air comprimé détendu sous 30 psi (environ 2 bar), avec protection contre les projections de copeaux et protection oculaire — l'OSHA fixe cette limite dans 29 CFR 1910.242(b) pour l'air comprimé utilisé au nettoyage sur les lieux de travail américains, car une pression plus élevée en sortie obturée peut projeter des copeaux dans la peau et les yeux —, puis appliquer le film de stockage décrit en section 03.
Le filetage de l'écrou. Nettoyer le filetage intérieur de l'écrou et le filetage extérieur du mandrin à la brosse en laiton et au solvant, puis déposer un léger film d'huile sur le filetage et sur la portée d'appui de l'écrou uniquement — pas sur le cône de la pince. Un filetage qui reste rugueux au vissage à la main après nettoyage signale un problème d'écrou ou de mandrin ; le guide d'entretien des écrous explique comment les distinguer.
Tenir les tampons abrasifs à l'écart des surfaces rectifiées
Les tampons abrasifs non tissés, la toile émeri et les brosses métalliques rotatives enlèvent la matière de façon irrégulière. L'ISO 15488 Annexe A limite l'angle du cône de pince au degré de tolérance AT3 — 80 µrad pour une longueur de cône d'environ 16–25 mm, soit seulement environ 1.3–2.0 µm d'écart de diamètre sur cette longueur (AT_D = AT_α × L). Quelques passes de tampon abrasif peuvent enlever davantage sur un côté du cône et incliner définitivement la pince. Les abrasifs sont à réserver, le cas échéant, aux surfaces non fonctionnelles comme la collerette extérieure d'un mandrin — jamais au cône de la pince, au cône avant ni à l'alésage.
Stockage longue durée sans rouille
L'expérience courante des ateliers et la pratique anticorrosion indiquent que la rouille des aciers au carbone et des aciers à ressort s'accélère dès que l'humidité relative reste au-dessus d'environ 60 %, et qu'il se forme de la condensation chaque fois qu'une pince froide rencontre un air chaud et humide — la maîtrise du stockage est donc avant tout une maîtrise de l'humidité. Un atelier doté d'un magasin d'outillage non chauffé, d'un stockage en conteneur ou d'une machine voisine d'une porte sectionnelle voit davantage de pinces rouillées qu'un atelier disposant d'un magasin climatisé, quel que soit le soin apporté à l'huilage.
Choisir la protection selon la durée de stockage :
| Durée de stockage | Protection | Retrait avant emploi | Usage typique |
|---|---|---|---|
| Moins de ~1 semaine | Film mince d'huile machine légère après nettoyage | Essuyer les cônes à sec avec un solvant sans résidu | Pinces en rotation quotidienne |
| ~1 semaine à ~6 mois | Antirouille hydrofuge en film mince (type huile) dans un tiroir fermé | Essuyage au solvant des cônes et de l'alésage | Tailles peu utilisées d'un jeu de travail |
| ~6 mois et plus | Papier, sachet ou diffuseur VCI dans une boîte fermée, plus film d'huile sur les cônes | Essuyage au solvant ; contrôle des taches | Jeux de rechange, tailles rares, pinces en pouces dans un atelier métrique |
| Lourde, longue durée | Antirouille de type cire ou film souple | Nettoyage complet au solvant avant emploi | Stock archivé ou expédié outre-mer |
Les produits VCI (inhibiteur de corrosion en phase vapeur) n'agissent que dans un volume clos — la vapeur d'inhibiteur doit saturer l'air autour de l'acier, si bien qu'un râtelier ouvert muni d'une bande VCI ne protège guère. Adapter la taille du diffuseur au volume du tiroir ou de la boîte et le remplacer selon l'intervalle indiqué par le fabricant.
Matériau du râtelier et protection du nez :
- Éviter le bois nu pour le stockage longue durée. Le bois retient l'humidité contre les points de contact, et certaines essences — le chêne en particulier — dégagent des vapeurs d'acide acétique qui corrodent l'acier. Sur les pinces rangées dans des supports en bois, la rouille apparaît généralement d'abord aux points de contact avec le bois.
- Utiliser des plateaux en plastique à alvéoles ou des râteliers revêtus qui maintiennent chaque pince séparément par son corps. Des pinces en vrac dans un bac s'entrechoquent cône contre cône et pointe de fente contre pointe de fente ; chaque marque sur un cône est un futur point haut.
- Protéger le nez. L'extrémité avant fendue, avec le cône de 30°, porte les fines pointes de fente qui se déforment le plus facilement. Stocker les pinces nez vers le haut ou dans des alvéoles assez profondes pour que le cône avant ne supporte pas le poids de la pince et ne touche pas sa voisine.
- Stocker les pinces desserrées, et non serrées dans un mandrin. Une pince laissée serrée dans un mandrin pendant des mois emprisonne l'humidité au contact du cône et constitue une cause fréquente de pinces grippées ; rangée dans son plateau, elle garde ses cônes accessibles pour le film d'huile.
- Laisser le marquage de taille visible, afin que le magasinier n'ait pas à manipuler des pinces huilées pour trouver une taille.
Bonne pratique : un hygromètre par armoire à pinces
Un hygromètre bon marché placé dans l'armoire à pinces transforme la prévention de la rouille, d'une estimation, en une lecture. L'armoire est à maintenir sous environ 50 % d'humidité relative à l'aide d'une cartouche déshydratante régénérable, à régénérer dès que la lecture remonte. La maîtrise de l'humidité compte généralement davantage que le choix de l'huile.
Une rouille légère qui part en traces brunes avec de l'huile dégrippante et une brosse en laiton est cosmétique ; une rouille qui laisse des piqûres accrochant l'ongle sur le cône, le cône avant ou l'alésage condamne la pince, car chaque bord de piqûre est un point haut que le nettoyage de la section 02 ne peut pas éliminer.
Tri après collision : dégât cosmétique ou rebut ?
Après une collision, un arrachement d'outil ou une queue qui a tourné, la pince et l'écrou sont à mettre ensemble en quarantaine et à inspecter avant tout réemploi — une pince accidentée d'apparence intacte peut tout de même présenter une fissure en fond de fente ou un alésage évasé. Utiliser une loupe 10× et un éclairage vif, et contrôler dans l'ordre les quatre zones ci-dessous.
| Zone | Cosmétique — nettoyer et réutiliser | Rebut — mettre au rebut immédiatement |
|---|---|---|
| Cône de 8° et cône avant de 30° | Décoloration, légère tache de liquide d'arrosage, rayure imperceptible à l'ongle | Toute rayure ou arête qui accroche l'ongle, grippage, méplat ou bosse dû à un choc |
| Alésage | Dépôt d'aluminium qui se dissout ou part à la brosse | Rayure hélicoïdale due à un outil qui a tourné, apport d'acier soudé, alésage qui n'accepte plus sa pige nominale |
| Fentes et segments | Copeaux ou bavures qui partent à la brosse | Fissure en fond de fente, segment déformé au point que les largeurs de fente diffèrent visiblement, pointe de fente manquante ou ébréchée |
| Gorge d'extraction et face avant | Légère bavure sur la face avant, hors du contact du cône | Gorge d'extraction bosselée ou matée qui ne s'encliquette plus franchement dans l'écrou |
Alésage évasé. Une collision qui fait levier latéralement sur l'outil peut ouvrir les segments avant, si bien que l'alésage devient plus grand au nez qu'à l'arrière. Signes : une pige nominale bascule à l'avant mais reste ajustée à l'arrière, et le faux-rond lu à deux hauteurs le long d'une pige d'essai serrée augmente bien plus vite que ne le prévoit le rapport des projections. Une pince évasée ne serre que sur la longueur arrière de ses segments et perd généralement à la fois sa concentricité et sa résistance à l'arrachement — elle est à mettre au rebut.
Cône rayé. Des rayures sur le cône signifient généralement que des débris ont été piégés au serrage ou que la pince a tourné dans le mandrin sous charge. Même si la pince reste une fois dans les limites, des cônes rayés produisent une dispersion du faux-rond d'un serrage à l'autre : elle est donc à mettre au rebut — et l'alésage conique du mandrin, qui peut porter la rayure correspondante, est à inspecter.
Fente fissurée. Les fissures s'amorcent en fond de fente, là où se concentre la contrainte de flexion. Une fente qui montre une fissure à la loupe, ou une fissure capillaire révélée par ressuage, condamne la pince — un segment fissuré peut se détacher en rotation.
Filetage de l'écrou endommagé. Une collision qui frappe l'écrou peut matter ou déformer son filetage. Si l'écrou ne se visse plus à la main sur le filetage du mandrin, essayer un écrou connu en bon état : s'il se visse librement, c'est l'écrou accidenté qui est endommagé ; s'il accroche lui aussi, le dégât se situe côté mandrin. Les deux cas sont traités dans le guide d'entretien des écrous. Une gorge d'extraction bosselée mérite la même attention que l'écrou : si la pince ne s'encliquette plus dans l'écrou, la lèvre d'extraction excentrique ne peut pas l'extraire, et la pince risque de se gripper dans le mandrin au desserrage suivant.
Ne pas « sauver » une pince accidentée en la rectifiant
Pierrer, roder ou rectifier en atelier le cône ou l'alésage d'une pince accidentée ne peut pas rétablir l'angle de cône AT3 ni la concentricité d'une pièce rectifiée de précision. Une pince de remplacement coûte généralement à peu près autant, voire moins, qu'une fraise en carbure monobloc de même diamètre de queue — bien moins qu'un outil cassé ou une pièce rebutée à cause d'une pince « sauvée ».
Un contrôle bon/mauvais pratique pour un grand parc de pinces
Un atelier qui possède des centaines de pinces ER — certaines vieilles de plusieurs décennies, certaines écrasées, d'autres marquées pour une taille qu'elles n'acceptent plus — a besoin d'un tri reproductible qu'une seule personne peut mener sans décision d'appréciation. La séquence la plus efficace filtre d'abord à moindre coût et ne mesure le faux-rond que sur les pinces retenues : un parc de 300 pinces peut ainsi généralement être trié en quelques jours de travail plutôt qu'en plusieurs semaines.
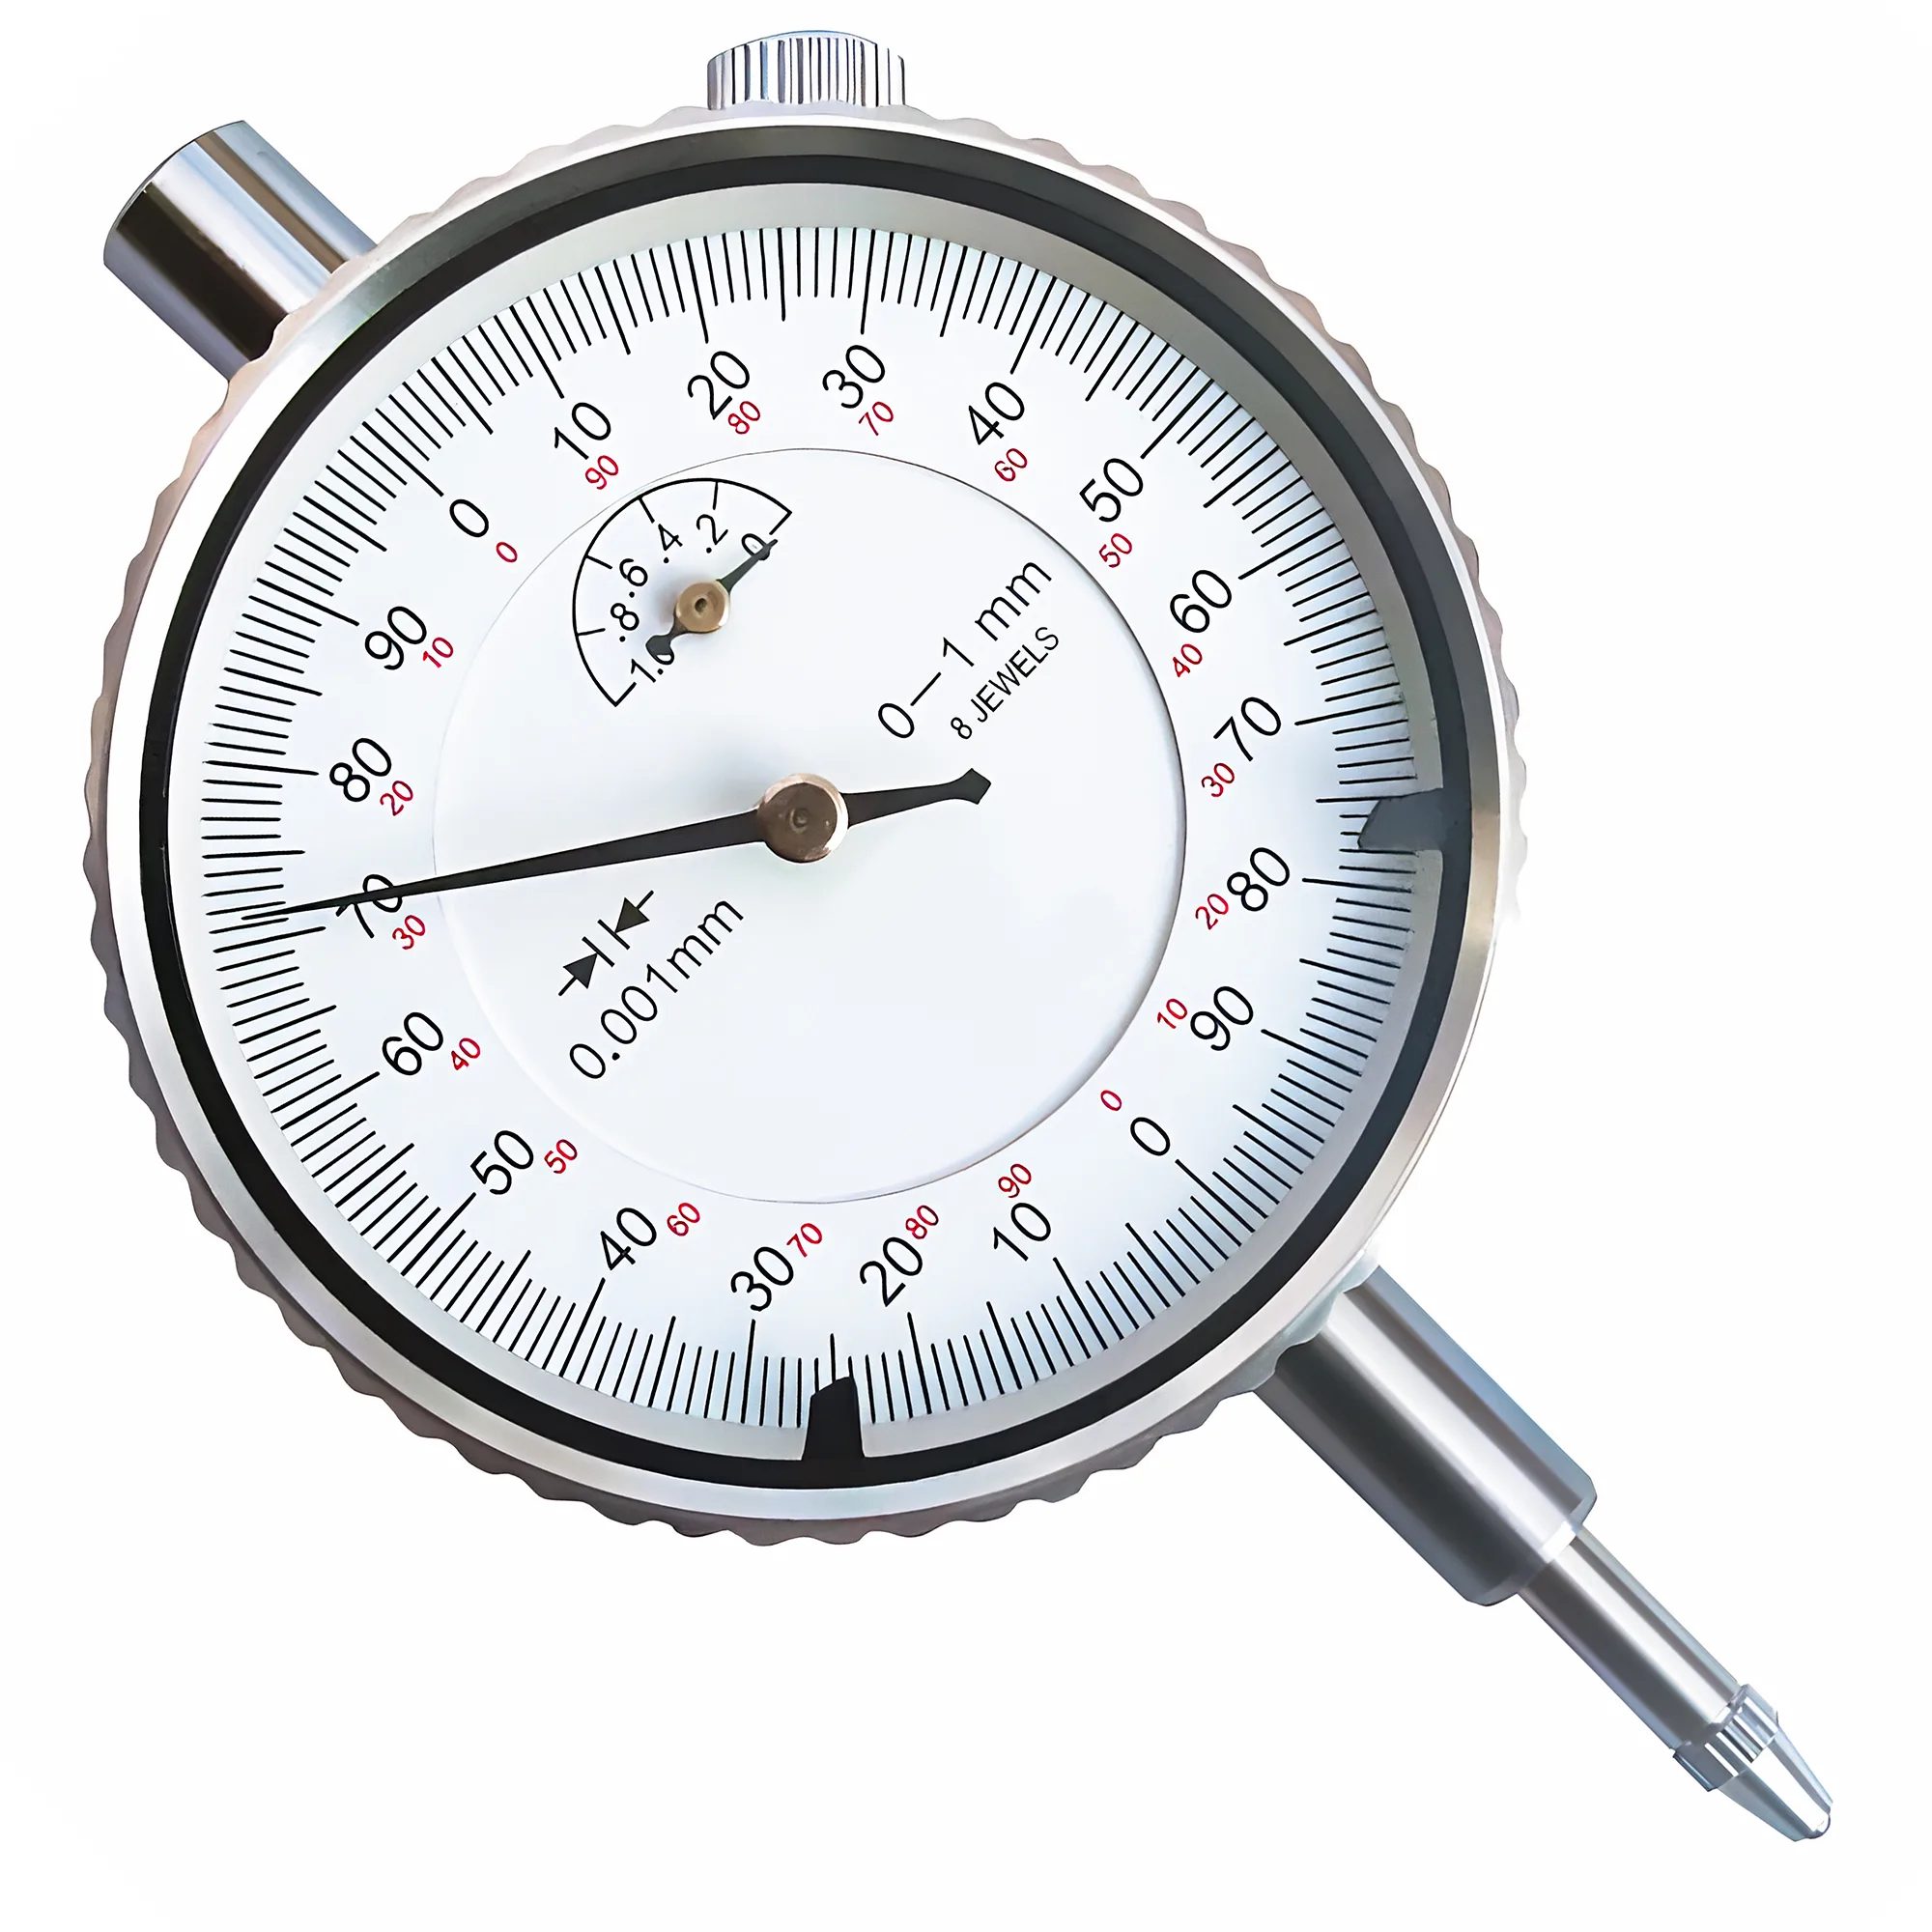
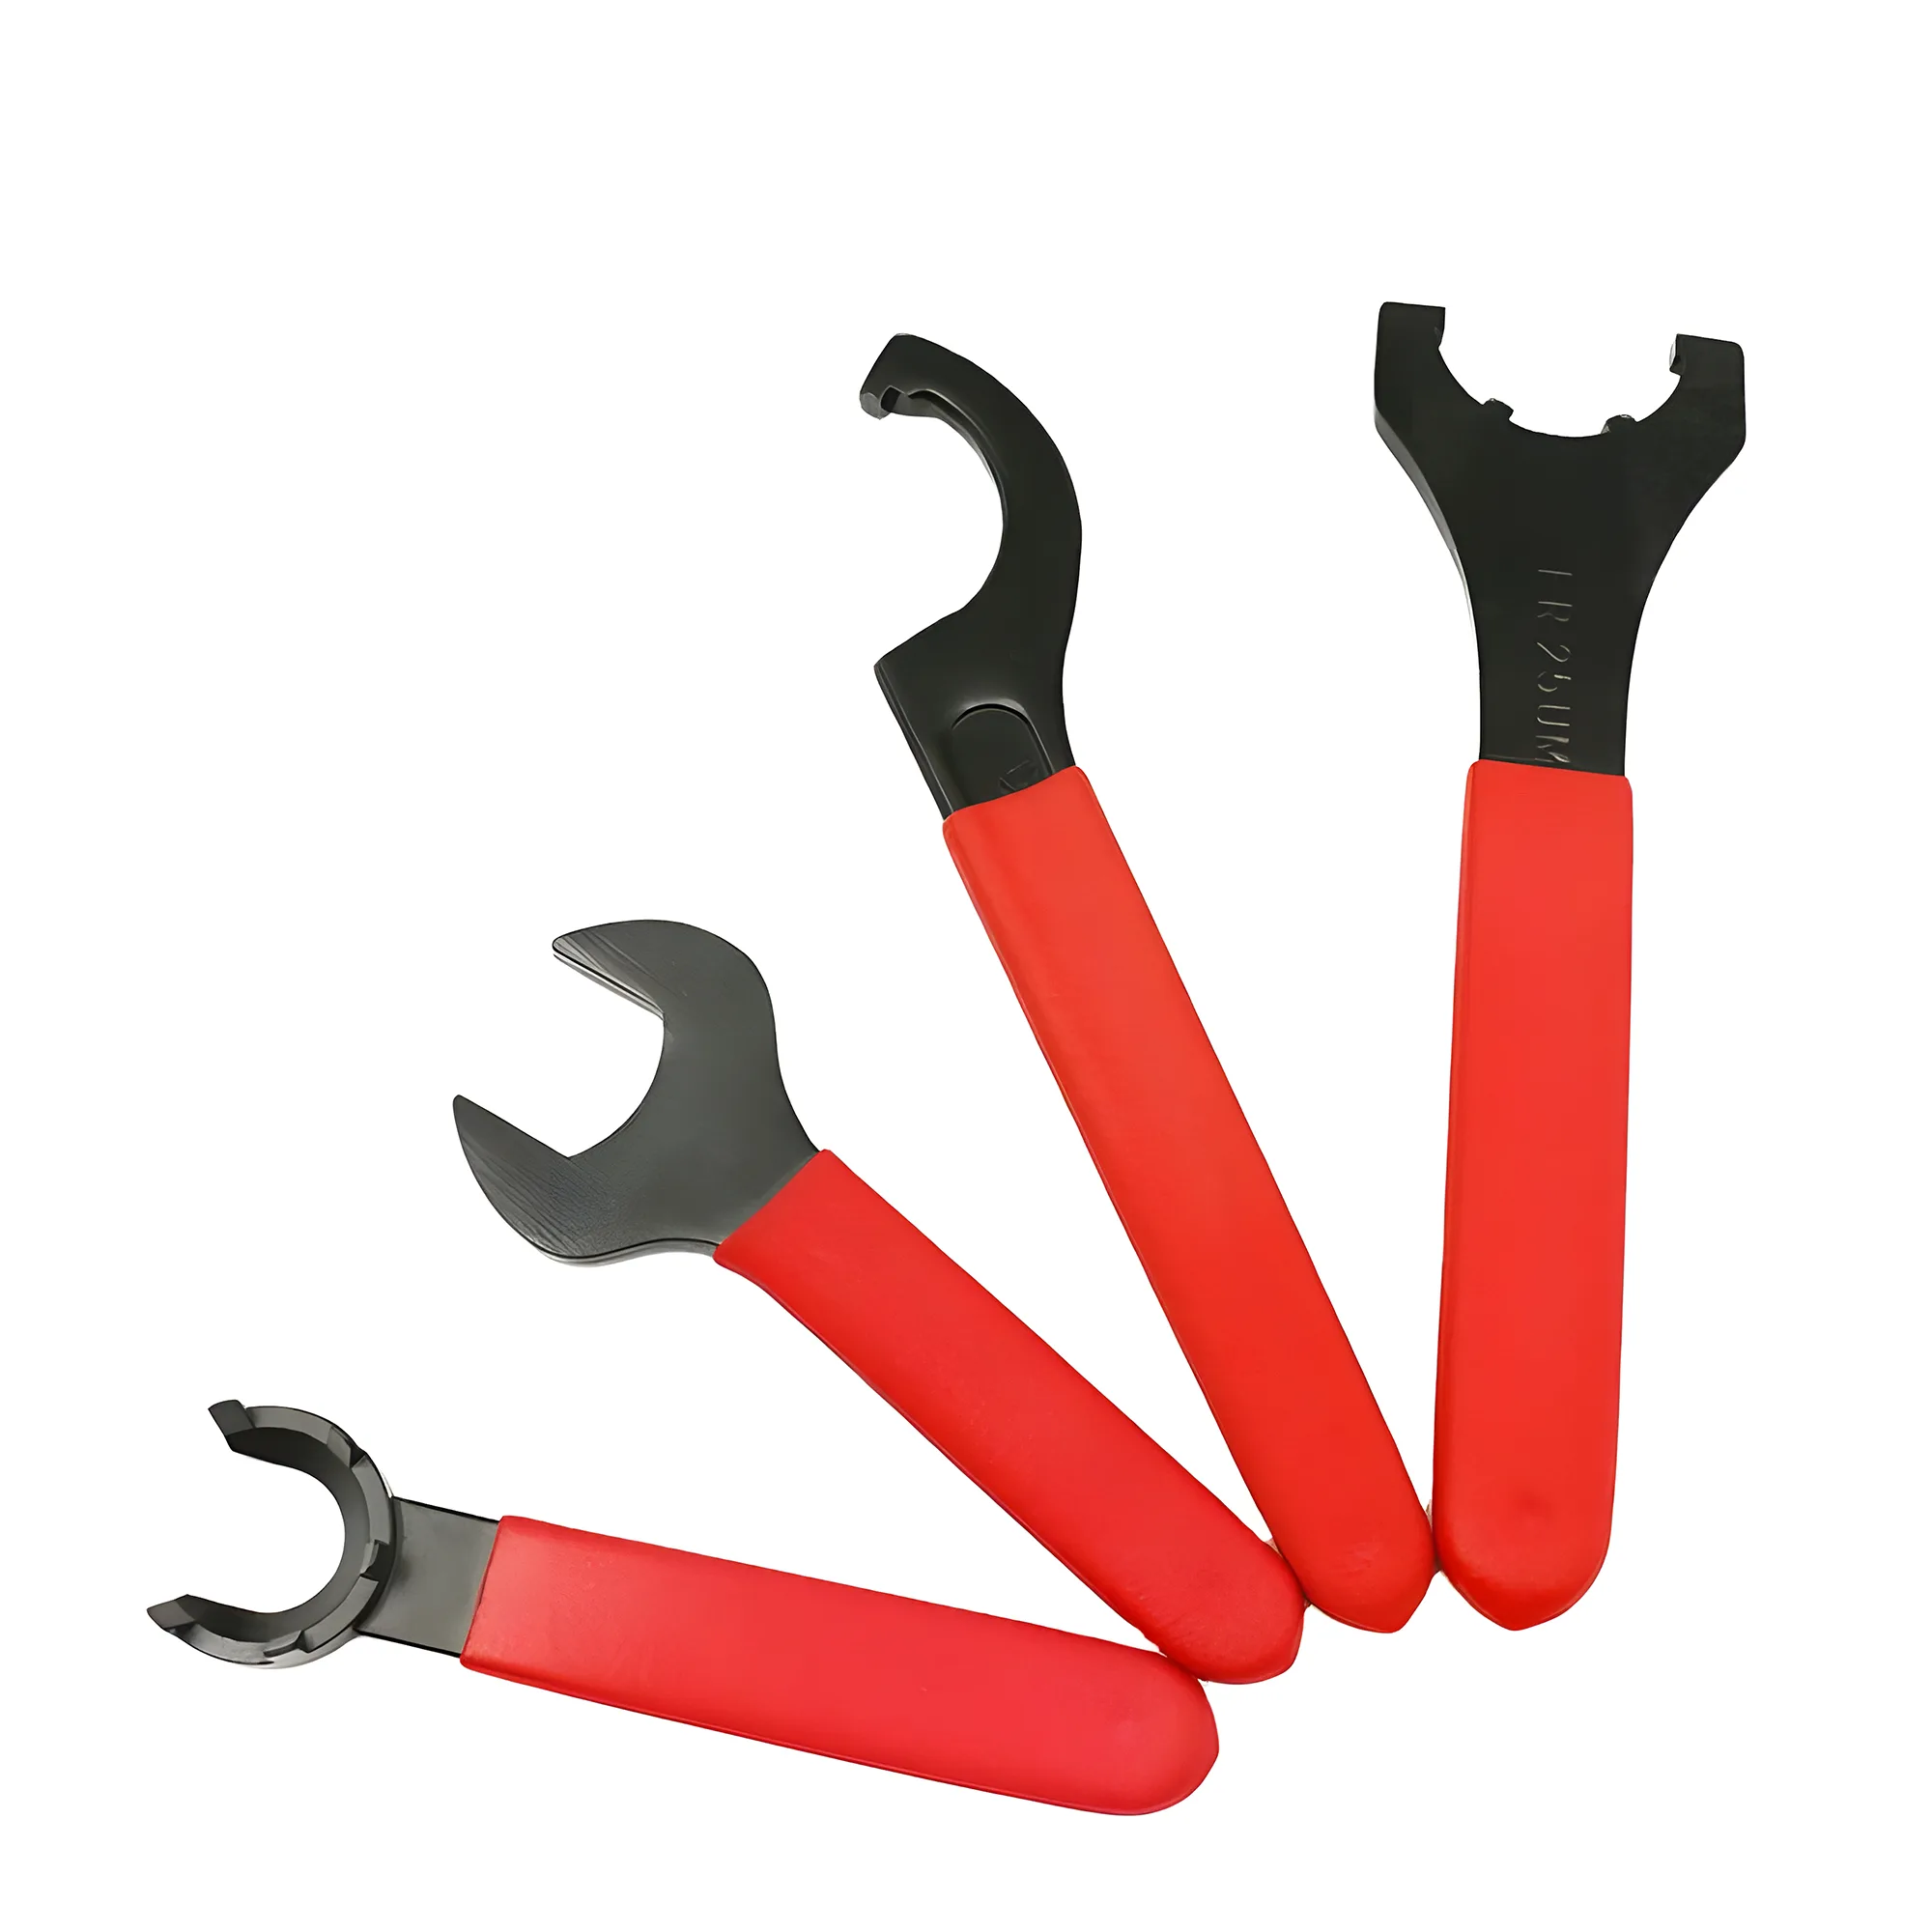
Équipement : une loupe 10× et un éclairage vif ; un jeu de piges ou de mandrins d'essai rectifiés aux tailles nominales (des piges rectifiées de classe h6 constituent une meilleure référence que des corps de foret, qui présentent une dépouille arrière et une tolérance de diamètre plus large) ; un mandrin de référence dédié par taille ER, qualifié avec une pince neuve ; une clé dynamométrique et la clé à ergots adaptée ; et un comparateur à cadran gradué au 0.001 mm selon l'ISO 463. Les comparateurs à cadran ISO 463 servent à ce contrôle, car comparer des pinces à une limite de 0.015–0.020 mm demande des échelons de 0.001 mm reproductibles.
Étape 1 — Trier et identifier (environ 10 secondes par pince). Regrouper par taille ER et par alésage nominal. Les pinces dont le marquage de taille est illisible vont directement dans un bac « à mesurer ou à rebuter » ; une pince dont la taille doit être devinée est une erreur de réglage en puissance.
Étape 2 — Rejet visuel (environ 20–30 secondes). Appliquer à la loupe la colonne « rebut » du tableau de la section 04 : fente fissurée, rayure ou piqûre accrochant l'ongle sur l'un des cônes ou dans l'alésage, segment déformé, gorge d'extraction endommagée. Tout ce qui échoue ici n'est pas mesuré.
Étape 3 — Ajustement sur pige (environ 15–30 secondes). À l'état libre (non serré), la pige de taille nominale devrait entrer à la main dans l'alésage sur toute sa longueur avec un frottement léger et régulier. Une pince qui n'accepte pas sa pige nominale a été écrasée ou sur-serrée au-delà de son domaine élastique — rejet. Une pige qui bascule nettement au nez mais pas à l'arrière révèle un évasement — rejet.
Étape 4 — Faux-rond sur le mandrin de référence (environ 2–3 minutes). Encliqueter la pince dans l'écrou, serrer une pige d'essai au couple nominal de la taille (par exemple 136 Nm pour un écrou standard ER32 selon le couple de serrage recommandé par REGO-FIX), et lire le TIR à la projection d'essai ISO 15488 de cet alésage — par exemple 25 mm pour les alésages de 6–10 mm et 40 mm pour les alésages de 10–18 mm. Comparer à la limite de la classe 2 : ≤0.015 mm pour d₁ ≤ 10 mm, ≤0.020 mm pour d₁ 10–26 mm. La classe 2 est le seuil de mise au rebut, pas la cible de chaque pince : les qualités de précision des fabricants (souvent marquées UP ou AA) sont fabriquées à environ 0.005 mm de TIR, plus serré que la classe 1 de la norme ; pour la finition, juger donc les pinces achetées dans une telle qualité à la tolérance spécifiée à l'achat — à condition que le mandrin de référence, l'écrou et la pige d'essai soient aussi précis. Pour les pinces utilisées en finition, répéter après un desserrage-resserrage ; en règle pratique d'atelier, une lecture qui varie de plus d'environ 0.005 mm entre deux serrages indique un cône endommagé.
Étape 5 — Classer, marquer et enregistrer. Répartir les pinces retenues dans trois bacs et les marquer pour qu'elles ne puissent pas revenir dans le mauvais circuit :
Les pinces rebutées sont à détruire physiquement — une pince de rebut laissée dans un bac revient sur une machine dès la première pénurie d'une taille. Enregistrer la lecture de chaque pince retenue en regard de sa taille et de son numéro de série ou de son emplacement de râtelier, afin que le contrôle suivant établisse une tendance et non une nouvelle estimation. Le contrôle qualité côté mandrin — fréquence d'inspection, fiches de suivi et étiquettes de quarantaine pour les mandrins eux-mêmes — constitue un système distinct, mené en parallèle de ce tri des pinces.
Quand mettre une pince ER au rebut
Une pince ER se met au rebut sur un signe mesuré ou visible, non sur son âge : une pince de dix ans qui passe encore le contrôle bon/mauvais reste utilisable, alors qu'une pince neuve ayant subi une collision peut ne plus l'être. Les pinces standard de classe 2 durent généralement 500–1 000 cycles de serrage ; les pinces de qualité UP durent plus longtemps, et une discipline de couple prolonge la vie des unes comme des autres.
La pince est à mettre au rebut dès que l'un des cas suivants s'applique :
- Faux-rond supérieur à la limite ISO 15488 classe 2 sur deux réglages propres consécutifs dans un mandrin connu en bon état — les critères fondés sur le faux-rond, y compris la dispersion couple/TIR et la distorsion de la plage de serrage, sont détaillés à la section 06 du guide du couple et du faux-rond des pinces ER.
- Une fissure, un segment déformé ou une pointe de fente manquante en un point quelconque de la pince.
- Une rayure, une trace de grippage ou une piqûre de rouille qui accroche l'ongle sur le cône de 8°, le cône avant de 30° ou l'alésage.
- Un alésage qui n'accepte plus sa pige nominale, ou un évasement.
- Un glissement d'outil ou une queue qui a tourné en marquant l'alésage — l'alésage a perdu la surface qui assure la prise.
- Une gorge d'extraction qui ne s'encliquette plus dans l'écrou.
- Plus d'environ 1 000 cycles cumulés sur une pince de classe 2 utilisée en finition, même si elle passe encore le contrôle — mieux vaut la reverser dans un bac d'ébauche ou de perçage que de tenir des tolérances de finition avec une pince en fin de durée de vie typique.
Le déclassement est légitime, mais dans un seul sens : une pince qui quitte la finition pour le perçage et l'ébauche est à marquer de sorte qu'elle ne revienne pas sur un réglage de finition. Les pinces du bac restreint doivent tout de même passer les étapes 2 et 3 du contrôle bon/mauvais, car une pince fissurée ou évasée est dangereuse quelle que soit l'opération.
Synthèse
Traiter les pinces ER comme des consommables : les nettoyer sans abrasif, les stocker au sec et les mettre au rebut sur des preuves.
Essuyer les deux cônes à chaque changement d'outil et procéder à un nettoyage complet au solvant et à la brosse lorsqu'une pince revient au magasin ; tenir les tampons abrasifs à l'écart du cône, du cône avant et de l'alésage, dont la tolérance angulaire AT3 n'admet qu'environ 1–2.5 µm d'écart selon la taille de pince. Stocker les pinces desserrées, séparées dans des alvéoles en plastique, huilées ou protégées par VCI, dans une armoire sous environ 50 % d'humidité relative. Après une collision, mettre la pince et l'écrou en quarantaine et mettre au rebut toute pince présentant une fente fissurée, un alésage évasé, une rayure accrochant l'ongle ou une gorge d'extraction endommagée. Trier un grand parc dans l'ordre — contrôle visuel, ajustement sur pige, puis faux-rond sur mandrin de référence par rapport à la limite ISO 15488 classe 2 de 0.015–0.020 mm — et détruire physiquement les pinces rejetées.
Comment nettoyer des pinces ER ?
Faire tremper la pince 5–15 minutes dans un dégraissant ou du white-spirit, brosser chaque fente par les deux extrémités avec une brosse en nylon ou en laiton, passer un écouvillon dans l'alésage et terminer le cône de 8° à l'alcool isopropylique sur un chiffon non pelucheux. Sécher à l'air comprimé sous 30 psi, puis appliquer un léger film d'huile pour le stockage.
Peut-on utiliser des tampons abrasifs ou de la toile émeri pour dérouiller des pinces ER ?
Les tampons abrasifs et la toile émeri sont à éviter sur le cône, le cône avant et l'alésage de la pince. L'ISO 15488 limite l'angle du cône de pince au degré AT3, soit environ 1.3–2.0 µm d'écart sur un cône de 16–25 mm, et les abrasifs enlèvent la matière de façon irrégulière. Utiliser de l'huile dégrippante et une brosse en laiton ; mettre au rebut les pinces présentant des piqûres perceptibles au toucher.
Quelle est la meilleure façon de stocker des pinces ER à long terme sans rouille ?
Stocker les pinces nettoyées, desserrées et séparées dans des plateaux en plastique à alvéoles, avec un léger film d'huile ou un diffuseur VCI dans un tiroir fermé, et maintenir l'armoire sous environ 50 % d'humidité relative. La corrosion de l'acier s'accélère généralement au-dessus d'environ 60 % HR, et les râteliers en bois nu emprisonnent l'humidité contre la pince.
Comment contrôler un grand nombre de pinces ER en bon/mauvais ?
Trier en quatre étapes : contrôle visuel à la loupe 10× pour détecter fissures, rayures et piqûres ; ajustement de la pige nominale à l'état libre ; faux-rond sur un mandrin de référence qualifié, au couple nominal, par rapport à la limite ISO 15488 classe 2 de 0.015–0.020 mm ; puis classement, marquage et destruction des pinces rejetées. Les contrôles visuel et à la pige prennent environ 30–60 secondes par pince.
Quand faut-il jeter une pince ER ?
Une pince ER est à mettre au rebut lorsqu'elle présente une fente fissurée, un segment déformé, un alésage évasé, une rayure ou une piqûre de rouille accrochant l'ongle sur un cône ou dans l'alésage, une gorge d'extraction endommagée, ou un faux-rond supérieur à la limite ISO 15488 classe 2 de 0.015–0.020 mm sur deux réglages propres. Les pinces de classe 2 durent généralement 500–1 000 cycles de serrage.
Sources
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 463:2006 — Geometrical product specifications — Dimensional measuring equipment — Mechanical dial gauges
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- OSHA 29 CFR 1910.242 — Hand and portable powered tools and equipment, general
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts