Les écrous de pince ER existent en trois types de corps — l'écrou standard de forme ISO (souvent vendu sous la désignation UM ou RD), l'écrou A mince au même filetage et le mini-écrou M à filetage plus fin — et l'écrou doit correspondre au filetage du porte-outil, pas seulement au numéro ER : un écrou standard ER32 est en M40×1.5 et se serre à 136 N·m (REGO-FIX). Au sein d'un même type, choisir un écrou standard pour le fraisage et le tournage CNC général lorsqu'un faux-rond inférieur à 0.015 mm TIR est acceptable, et un écrou de précision à bague de roulement lorsque le faux-rond doit rester sous 0.005 mm TIR ou que la vitesse de broche dépasse 18 000 RPM. Un couple correct est tout aussi critique : la force de serrage évolue à peu près proportionnellement au couple de l'écrou, si bien qu'un écrou ER32 sous-serré perd une part comparable de sa tenue et augmente le risque d'arrachement de l'outil, tandis qu'un sur-serrage peut déformer le cône de la pince et dégrader durablement le faux-rond.
L'écrou de pince ER est le consommable le plus mécaniquement sollicité du système porte-outil ER. Il transmet chaque newton de force de serrage, tourne à la vitesse de broche et est manipulé des dizaines de fois par poste. Pourtant, il est fréquemment traité comme un consommable non critique — remplacé seulement après défaillance visible. Comprendre comment la conception de l'écrou affecte le faux-rond, ce que les chiffres de couple signifient réellement et comment identifier l'usure avant qu'elle ne cause des défauts dimensionnels peut réduire les taux de rebut et les arrêts non planifiés dans les opérations dépendant des pinces ER. Pour un guide complet des classes de pinces ER et du choix de taille, voir Guide de sélection des pinces ER.
Types d'écrous de pince ER : standard (UM/RD), A mince et mini M
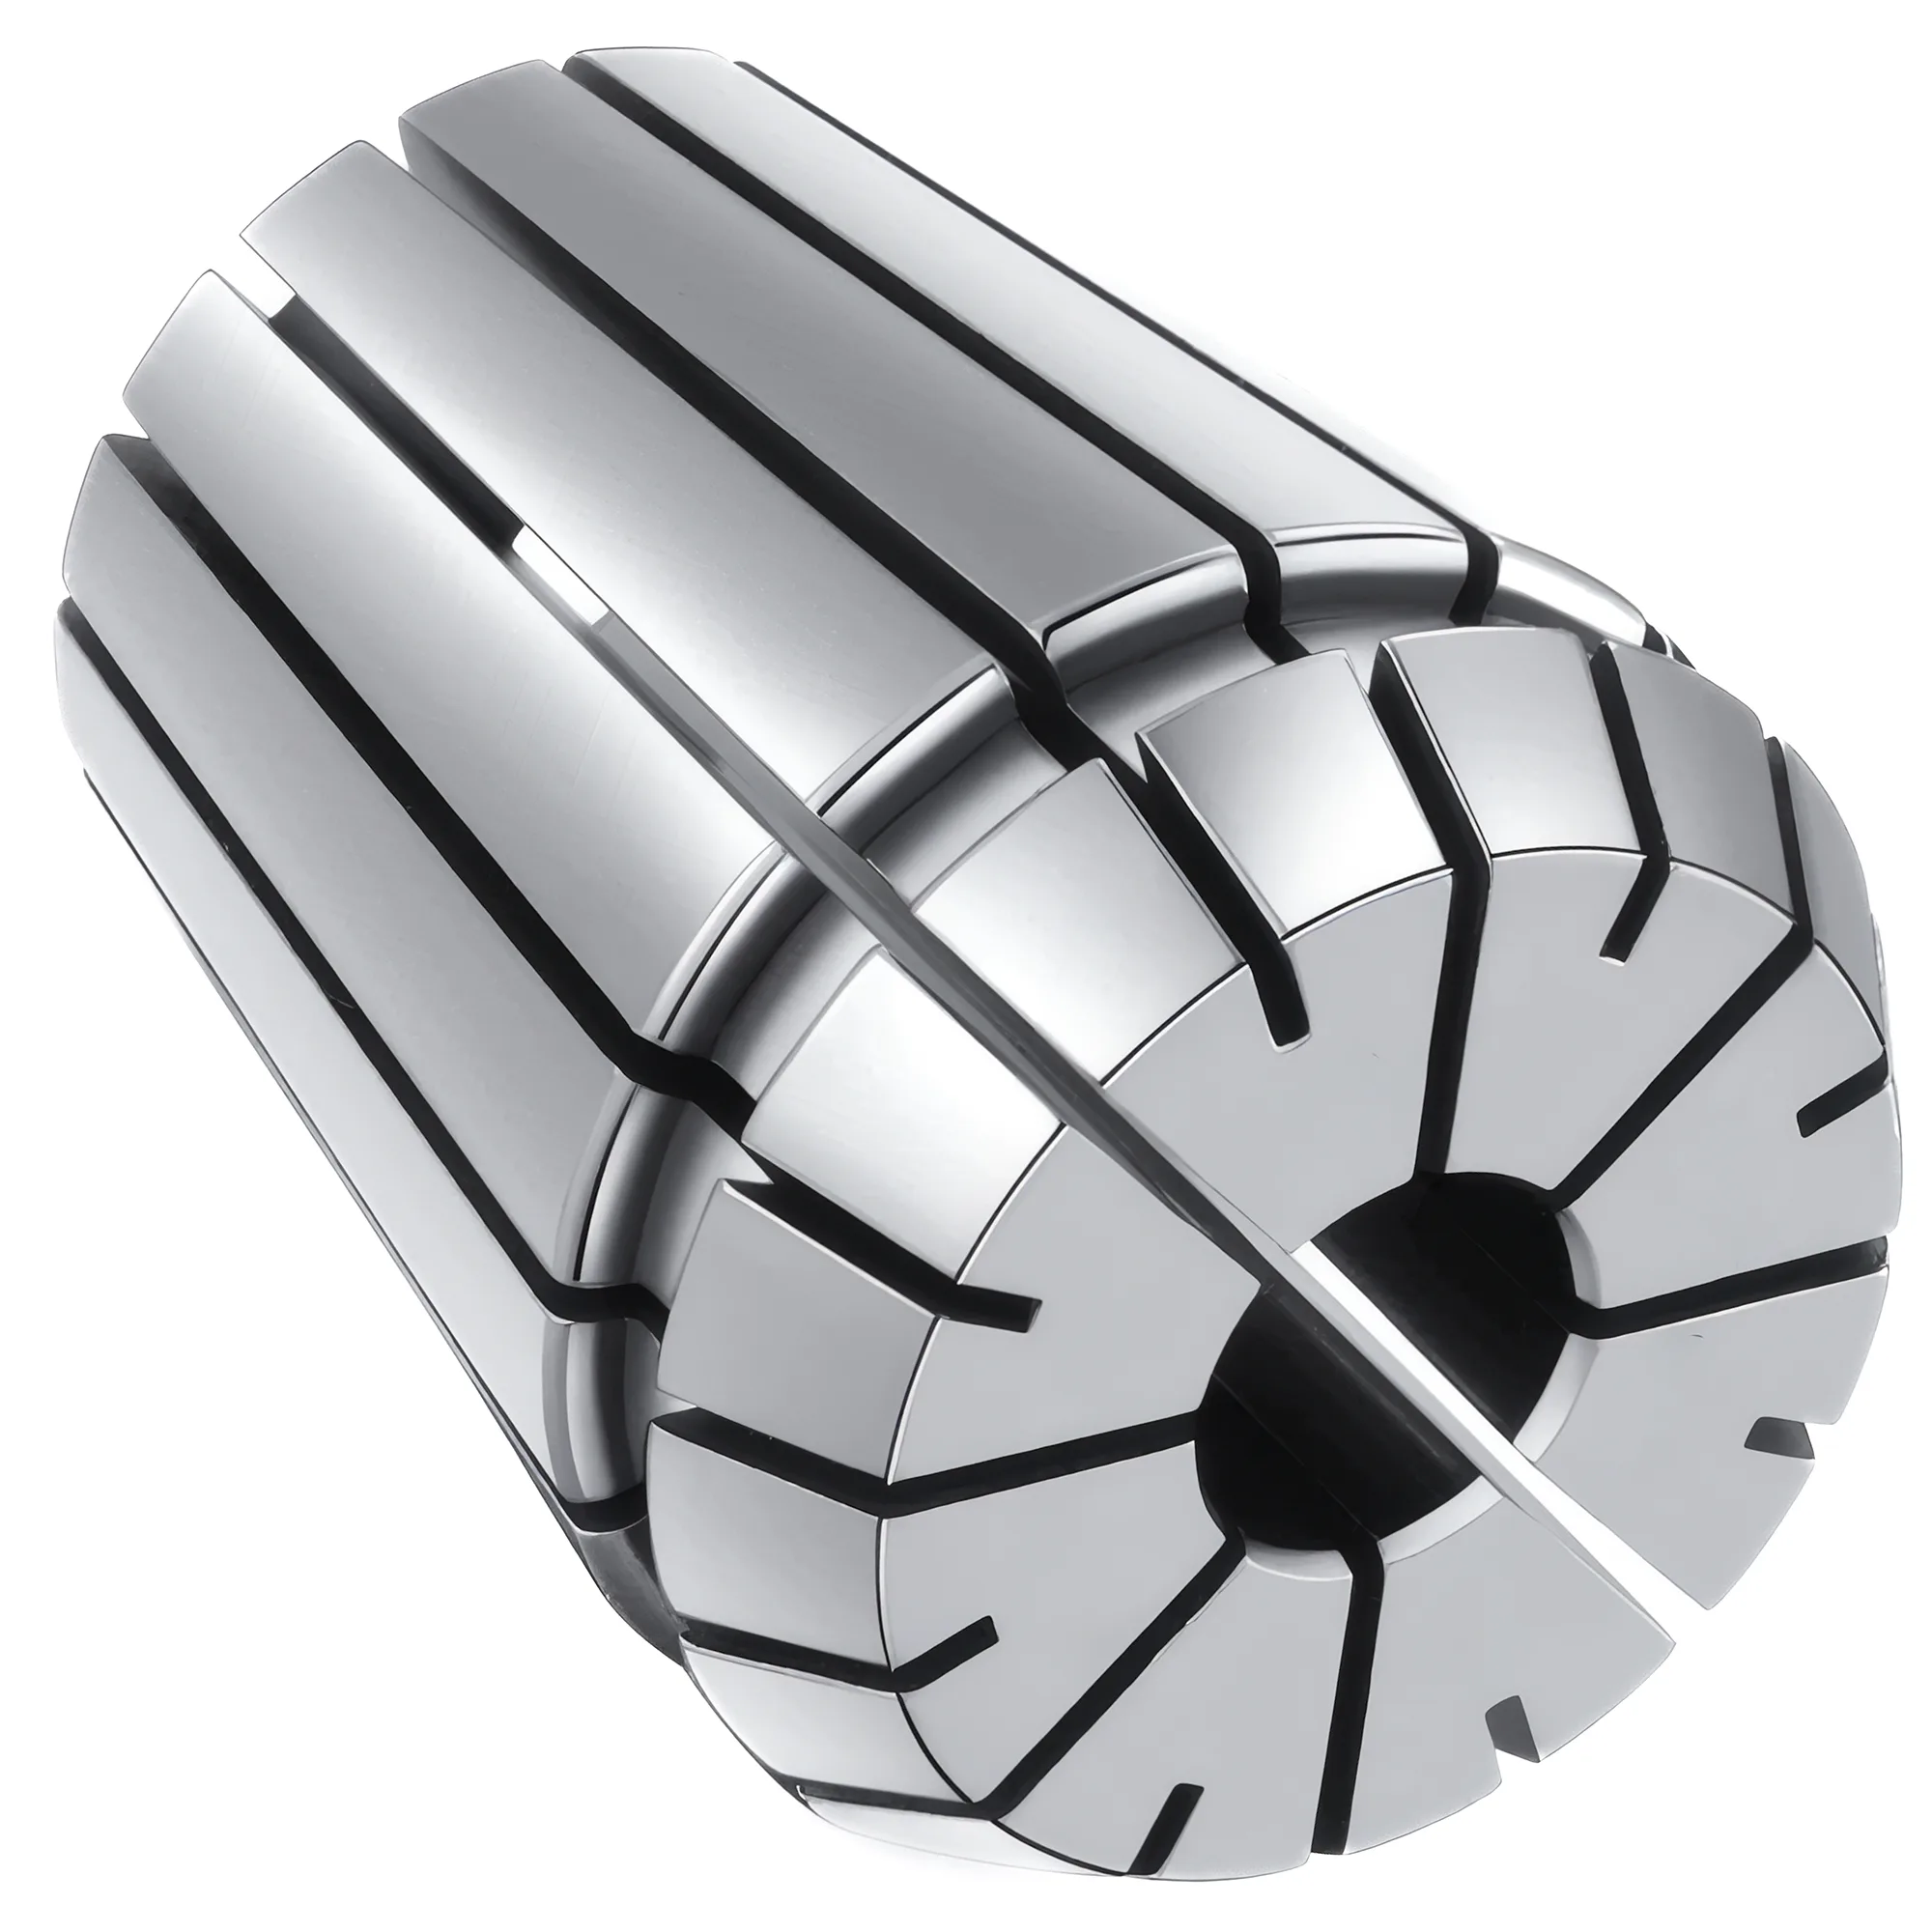
Le numéro ER désigne la pince, pas l'écrou : pour une même taille ER, les écrous sont fabriqués en plusieurs types de corps qui diffèrent par le filetage, le diamètre extérieur ou les deux, et seul un écrou taillé pour le filetage du porte-outil s'y monte. L'ISO 15488 spécifie un seul écrou — la forme D du Tableau 3 — et laisse pour le reste la conception de l'écrou au fabricant. Les catalogues construisent autour de lui trois familles courantes :
- Écrou standard (couramment UM ou RD) : reprend les cotes de la forme D du Tableau 3 de l'ISO 15488 — l'ER32 est en M40×1.5 avec un diamètre extérieur de 50 mm. C'est l'écrou pour lequel la plupart des porte-outils ER sont filetés.
- Écrou type A (mince) : même filetage que l'écrou standard à chaque taille, mais diamètre extérieur plus faible (ER16 : 28 mm contre 32 mm), pour dégager de la place le long d'une paroi de montage.
- Écrou type M (mini) : un filetage plus fin et plus petit pour les porte-outils à nez mince — l'ER16 est en M19×1.0 au lieu de M22×1.5. Un écrou type M ne se monte pas sur un porte-outil fileté pour l'écrou standard, et inversement.
| Taille ER | Standard UM/RD (ISO 15488 forme D) : filetage / DE (mm) | Type A : filetage / DE (mm) | Mini type M : filetage / DE (mm) |
|---|---|---|---|
| ER8* | — | M10×0.75 / 13.5 | M10×0.75 / 12 |
| ER11 | M14×0.75 / 19 | M14×0.75 / 19 | M13×0.75 / 16 |
| ER16 | M22×1.5 / 32 | M22×1.5 / 28 | M19×1.0 / 22 |
| ER20 | M25×1.5 / 35 | M25×1.5 / 34 | M24×1.0 / 28 |
| ER25 | M32×1.5 / 42 | — | M30×1.0 / 35 |
| ER32 | M40×1.5 / 50 | — | — |
| ER40 | M50×1.5 / 63 | — | — |
| ER50* | M64×2.0 / 78 | — | — |
*ER8 et ER50 sont des extensions de fabricants hors ISO 15488, qui couvre ER11–ER40 ; leurs valeurs sont des cotes de catalogue typiques. Les autres types d'écrous des catalogues (par exemple les versions étanches ou haute vitesse) reprennent généralement l'un de ces filetages à une taille donnée. Comme les diamètres extérieurs diffèrent, les écrous A, M et standard d'une même taille ER demandent aussi des clés à ergots différentes.
Identifier un écrou de rechange par son filetage et son diamètre extérieur, et non par le numéro ER inscrit sur la pince. Le filetage est imposé par le porte-outil ; le diamètre extérieur détermine la taille de clé et le dégagement par rapport au montage.
Écrou de pince standard vs précision : ce qui diffère vraiment
Un écrou de pince ER standard et un écrou de précision du même type partagent le filetage et la géométrie du logement de pince, mais diffèrent par la géométrie de la surface d'appui interne, la qualité du filetage et la classe de tolérance de fabrication. Un écrou de précision se monte sur tout porte-outil fileté pour ce type d'écrou ; les différences sont internes.
Les écrous standard portent sur le cône avant à 30° de la pince par l'intermédiaire d'un cône de contact interne. Pendant le serrage, la pince doit à la fois se comprimer radialement et tourner légèrement contre ce cône de contact, ce qui introduit une petite charge asymétrique pouvant déplacer l'axe de la pince de 0.005–0.015 mm (estimations typiques) avant l'assise complète. Pour les travaux de production générale où le faux-rond classe 2 ISO 15488 (≤0.015 mm TIR pour d₁ ≤ 10 mm ; ≤0.020 mm TIR pour d₁ 10–26 mm selon le Tableau 4) est l'objectif, ce déplacement est généralement tolérable, même s'il peut, dans le haut de la fourchette, consommer l'essentiel de la bande classe 2.
Les écrous de précision intègrent une bague de roulement — une butée à aiguilles ou une butée à billes — entre l'écrou et le cône avant à 30° de la pince. Le roulement permet à l'écrou de tourner pendant le serrage tandis que la pince reste fixe en rotation, éliminant le frottement de torsion-assise qui cause le déplacement d'axe. Un écrou à bague de roulement peut réduire la contribution de l'écrou au faux-rond, selon la qualité du porte-outil et la classe de pince.
L'ISO 15488 (et son équivalent allemand DIN 6499) définit les tolérances dimensionnelles et de faux-rond des pinces ER ainsi qu'une seule forme d'écrou, et non un type d'écrou de précision — aucune des deux normes n'impose d'écrous à bague de roulement pour quelque classe de faux-rond que ce soit. L'écrou de précision est un choix de conception du fabricant qui améliore le faux-rond système en pratique sans modifier la spécification de la pince. Les deux types d'écrous serrent de façon sûre lorsqu'ils sont serrés au bon couple, et REGO-FIX présente son écrou à roulement comme conçu pour une force de serrage supérieure à celle de son écrou standard.
Exigences de couple par taille ER
Le couple d'écrou de pince n'est pas une préférence de serrage — c'est une spécification de force de serrage, et un écart dans un sens ou l'autre provoque des modes de défaillance. Un sous-serrage réduit la résistance à l'arrachement axial ; un sur-serrage déforme la pince et fait monter le faux-rond en concentrant la contrainte de façon asymétrique sur la surface d'assise du cône.
L'ISO 15488 spécifie les cotes de l'écrou mais aucun couple de serrage : le couple relève donc des données du fabricant. Les valeurs ci-dessous sont les couples de serrage recommandés par REGO-FIX pour la plage d'alésage de pince la plus grande de chaque taille, appliqués avec une clé dynamométrique étalonnée ; les alésages plus petits d'une même taille demandent moins (par exemple 8 Nm pour les pinces ER11 sous 3 mm, 24 Nm pour les pinces ER32 sous 3 mm). D'autres fabricants d'écrous publient des chiffres différents, car la conception de l'écrou modifie la relation entre couple et force de serrage ; lorsque la marque de l'écrou est connue, utiliser la valeur de ce fabricant.
| Taille ER | Plage de diamètre de queue (mm) | Couple écrou standard (N·m) | Couple mini-écrou type M (N·m) | Force de serrage typique (estimation) |
|---|---|---|---|---|
| ER11 | 1–7 | 24 | 16 | 3–5 kN |
| ER16 | 1–10 | 56 | 24 | 5–8 kN |
| ER20 | 1–13 | 80 | 28 | 6–9 kN |
| ER25 | 1–16 | 104 | 32 | 8–12 kN |
| ER32 | 2–20 | 136 | — (pas de mini-écrou) | 10–15 kN |
| ER40 | 3–26 | 176 | — (pas de mini-écrou) | 15–25 kN |
La colonne écrou standard s'applique aux écrous de forme standard (cotes du Tableau 3 de l'ISO 15488) ; REGO-FIX attribue à son écrou à roulement les mêmes valeurs à ces alésages pour ER16–ER40. Les mini-écrous type M des porte-outils à nez mince supportent bien moins de couple — ne jamais appliquer la valeur de l'écrou standard à un mini-écrou. En unités impériales, 136 Nm correspondent à environ 100 ft-lb et 176 Nm à environ 130 ft-lb. La colonne force de serrage est une estimation typique : aucun fabricant ne publie de tableau de force de serrage ER par taille.
Choix de l'outil de serrage
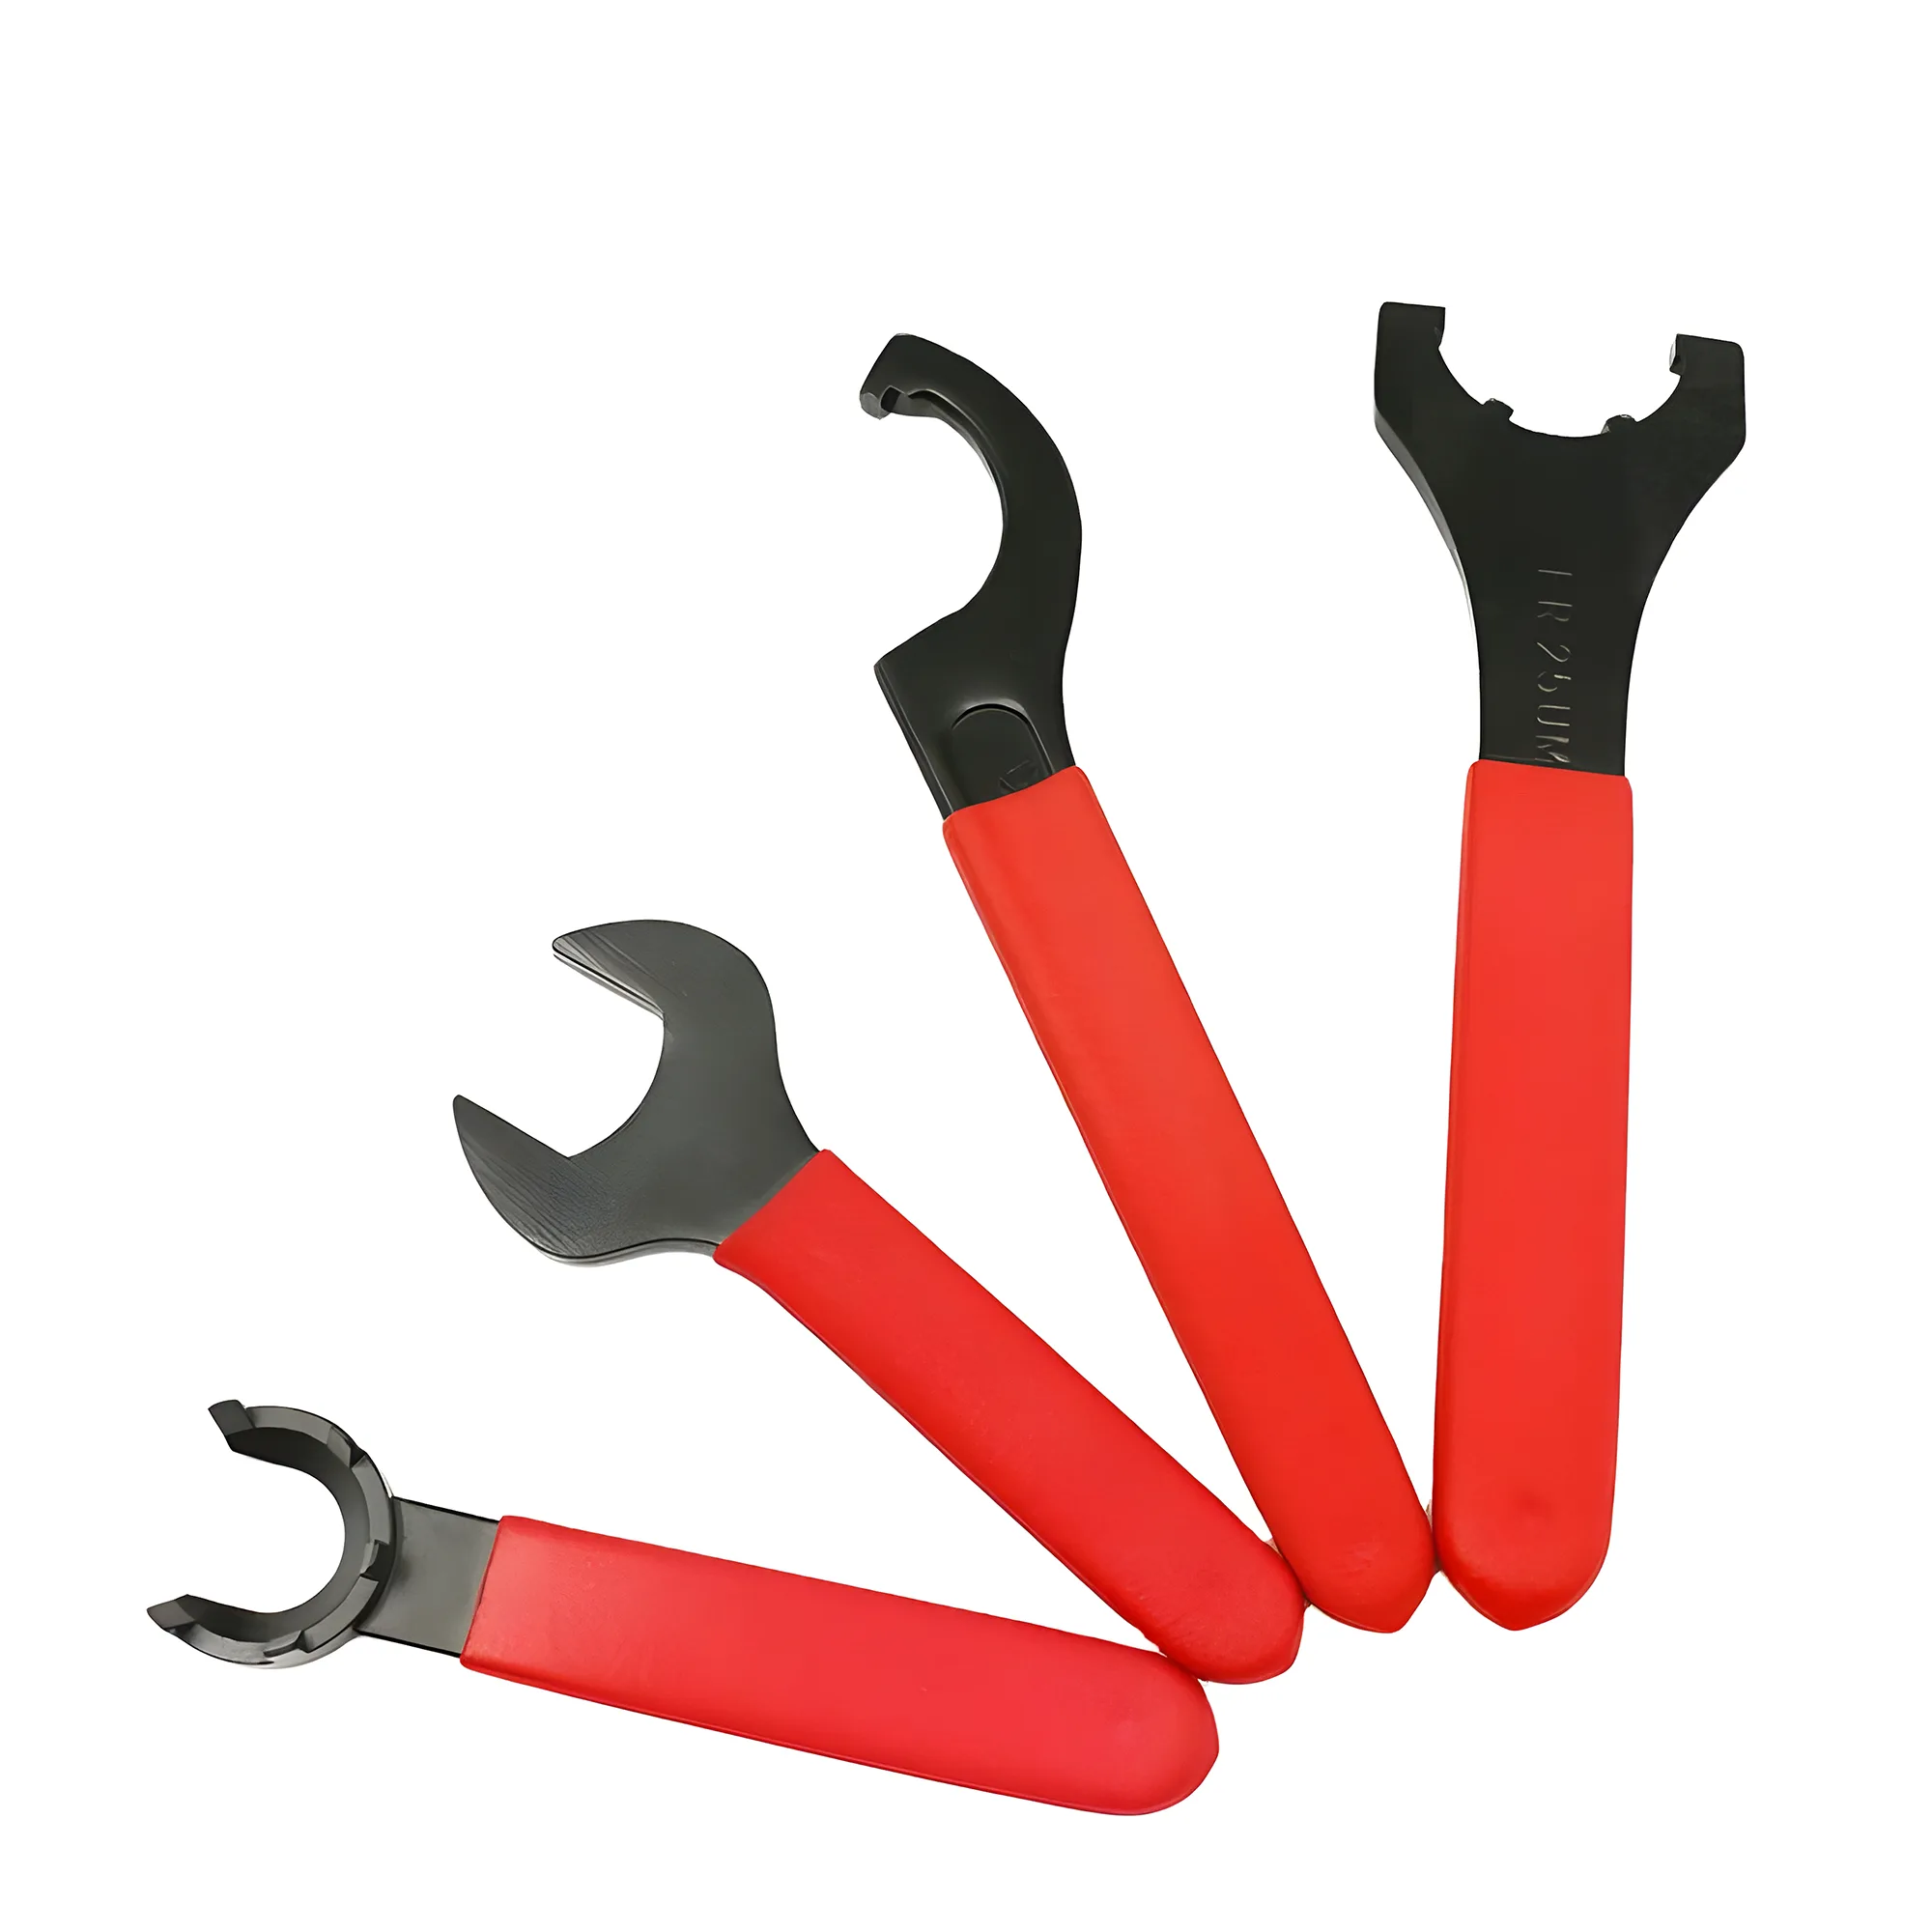
Utiliser une clé à ergots ER dédiée plutôt qu'une clé à molette ou une clé plate. Les outils ajustables concentrent la force sur deux points des pans ou des encoches de l'écrou au lieu de la répartir sur toutes les faces d'engagement, ce qui provoque une déformation locale qui élargit progressivement l'ouverture des encoches — un chemin sûr vers un remplacement prématuré de l'écrou.
La valeur de couple à elle seule ne garantit pas la force de serrage correcte si le filetage ou la surface d'appui est sec, contaminé ou usé. L'état de lubrification modifie la conversion du couple en force de serrage (coefficient de frottement aux flancs de filetage et sur le cône de contact de l'écrou). En conditions propres et sèches avec écrou et pince neufs, les cibles de couple publiées s'appliquent. Après des cycles répétés avec contamination par liquide de coupe et copeaux, le même couple d'entrée produit une force de serrage mesurablement plus faible parce que le frottement du filetage augmente. C'est l'argument principal pour maintenir des filetages propres et remplacer les écrous avant qu'ils n'atteignent une usure visible.
Une clé dynamométrique lit la résistance à la rotation, non la force axiale sur la pince. L'état du filetage, la lubrification et l'usure de l'écrou décalent tous le facteur de conversion entre ce que la clé mesure et ce que la pince reçoit réellement.
Quand passer de l'écrou standard à l'écrou de précision
Passer à un écrou de précision à bague de roulement lorsque le faux-rond système dépasse régulièrement 0.008 mm TIR après que l'inspection de la pince et du porte-outil a confirmé que ces composants sont en état de service. Dans la plupart des cas, un mauvais faux-rond dans un système ER est causé par une pince usée ou hors spécification, un alésage conique contaminé ou un porte-outil hors tolérance — pas par l'écrou. Confirmer que la pince et le porte-outil sont dans les tolérances avant d'acheter des écrous de précision. Le guide couple de serrage et faux-rond des pinces ER couvre en détail les seuils de classe de pince.
Les quatre scénarios où un écrou de précision offre un retour mesurable :
Finition à haute vitesse au-dessus de 18 000 RPM. À des vitesses de broche élevées, même de petites valeurs de faux-rond génèrent des vibrations qui dégradent l'état de surface et accélèrent l'usure de l'outil et de la pince. Un écrou de précision réduit la contribution au faux-rond induite par le frottement en rotation.
Opérations micro-outils avec fraises sous 3 mm de diamètre. Pour les outils typiquement dans la plage 1–3 mm de diamètre, une déviation de 0.010 mm de faux-rond représente 0.3–1.0 % du diamètre de l'outil — le seuil où le déséquilibre de charge des arêtes individuelles cause une déflexion mesurable et une rupture précoce. Les écrous de précision en tailles ER11 et ER16 réduisent ce risque dans la plage de tailles où les écrous standard contribuent le plus de faux-rond en pourcentage du diamètre d'outil.
Alésages tolérancés et fraisage de précision où IT6 ou mieux est requis. Atteindre une tolérance d'alésage IT6 (13–16 µm pour les diamètres au-delà de 18 jusqu'à 50 mm, selon l'ISO 286-1) exige que le faux-rond total du système porte-outil reste nettement sous la moitié de cette bande. La contribution de 0.003 mm d'un écrou de précision laisse un budget adéquat pour le faux-rond de pince et de porte-outil.
Production grande série où le nombre de cycles accélère l'usure. Dans les opérations tournant à 50+ changements d'outils par poste, les écrous standard atteignent le seuil d'usure plus vite que dans les environnements à faible fréquence. Les écrous de précision coûtent typiquement plus cher à l'achat — 2–5× le prix d'un écrou standard — mais leurs bagues de roulement sont remplaçables sur certaines conceptions, de sorte que le corps de l'écrou peut rester en service lorsque seule la bague est usée.
Identifier l'usure : sept signes qu'un écrou de pince doit être remplacé
Un écrou de pince usé tombe rarement en panne brutale — il se dégrade silencieusement par dérive dimensionnelle qui se manifeste par un faux-rond croissant et un serrage incohérent. Les indicateurs suivants sont classés du plus facile à détecter avec des outils d'atelier basiques à ceux qui exigent une mesure de précision.
Signes visuels et tactiles
Déformation des encoches à ergots. Mesurer la largeur d'ouverture de l'encoche avec un pied à coulisse numérique et la comparer à celle d'un écrou neuf du même type. Si l'ouverture s'est élargie de façon mesurable, la paroi de l'encoche a cédé plastiquement et l'écrou offre une surface d'engagement de clé réduite — le remplacer avant que la clé ne commence à glisser sous charge.
Grippage du filetage et marques d'arrachement. Inspecter les filetages de l'écrou sous lumière vive après nettoyage. Des marques d'étalement gris-argent traversant plusieurs flancs de filetage indiquent une usure adhésive (grippage), typiquement causée par un serrage sans lubrification du filetage. Un écrou grippé produira une conversion couple-force incohérente et doit être remplacé ; passer un outil de reprise de filetage dans un écrou grippé ne restaure la forme du filetage que si le grippage est superficiel.
Rayures sur le cône de contact (écrou standard). Sur les écrous standard (sans roulement), le cône de contact interne devrait être lisse comme un miroir. Des rayures circonférentielles visibles sous grossissement indiquent que le cône avant à 30° de la pince a tourné contre lui pendant le serrage — soit parce que l'alésage conique était sale, soit parce que l'écrou a été utilisé sans pratique adéquate de nettoyage et d'inspection. Les rayures ajoutent une asymétrie de frottement qui augmente la contribution au faux-rond.
Jeu de la bague de roulement (écrou de précision). Tenir le corps de l'écrou de précision fixe et tourner la bague de roulement à la pression des doigts. La bague doit tourner avec un freinage léger et régulier et un jeu axial nul. Un jeu axial supérieur à 0.05 mm, ou une sensation de grincement pendant la rotation, indique une usure de la cage à aiguilles — la bague de roulement est remplaçable sur certaines conceptions de fabricants.
Signes par mesure dimensionnelle
Tendance à la hausse du faux-rond système. Mesurer le faux-rond à la pointe de l'outil mensuellement avec un comparateur à cadran gradué au 0.001 mm (ISO 463) dans un montage d'essai dédié en utilisant une barre d'essai étalonnée. Si le faux-rond a augmenté de plus de 0.005 mm par rapport à la ligne de base sur la même combinaison porte-outil et pince, éliminer systématiquement les autres causes (usure de pince, contamination d'alésage) avant d'attribuer le changement à l'écrou. Si le faux-rond chute lorsqu'un écrou neuf est installé sur la même pince et le même porte-outil, l'usure de l'ancien écrou est confirmée.
Diamètre sur flancs du filetage hors tolérance. Les filetages d'écrous ER sont métriques à pas fin — pour la forme d'écrou standard, ER16 M22×1.5, ER32 M40×1.5 et ER40 M50×1.5 selon le Tableau 2 de l'ISO 15488:2003 ; les mini-écrous type M utilisent des filetages plus fins (ER16 M19×1.0, ER25 M30×1.0) et l'extension ER50 utilise M64×2.0. Contrôler par rapport au filetage réellement présent sur l'écrou. Un jeu de jauges de filetage ou un micromètre à filetage étalonné permet de vérifier le diamètre sur flancs. Une usure mesurable du diamètre sur flancs permet un basculement de la pince pendant le serrage et introduit une erreur de position. Dans les ateliers grande série, contrôler les filetages selon un calendrier régulier ; dans les environnements à plus faible volume, vérifier lorsque des évènements de faux-rond ou d'arrachement surviennent.
Asymétrie de la portée sur le cône de contact. Après serrage et desserrage d'une pince dont le cône avant à 30° a reçu une fine couche de bleu de Prusse (bleu de traçage), inspecter la marque témoin sur le cône de contact interne de l'écrou. Un anneau uniforme à 360° confirme une géométrie correcte. Un arc couvrant moins de 270° ou un anneau clairement excentrique indique que le cône de contact s'est usé jusqu'à perdre sa concentricité avec l'axe du filetage — l'écrou ne centre plus correctement la pince et devrait être remplacé.
Mélanger des générations d'écrous
Les écrous de précision à bague de roulement de fabricants différents ne sont pas interchangeables au sein de la même taille ER si la longueur d'engagement du filetage ou les cotes de saillie de la bague de roulement diffèrent. Un écrou de précision utilisé avec un porte-outil conçu pour un profil d'écrou standard peut laisser la pince partiellement non assise, réduisant la force de serrage tout en paraissant entièrement serré. Toujours confirmer la compatibilité entre série de porte-outil et série d'écrou avant substitution.
Référence rapide de choix et d'entretien
| Scénario | Type d'écrou | Plage de couple | Déclencheur de remplacement | Pourquoi |
|---|---|---|---|---|
| Fraisage CNC général, faux-rond ≤0.015 mm | Standard | Selon le tableau par taille ER ci-dessus | Encoche élargie de façon mesurable, grippage du filetage ou faux-rond +0.005 mm par rapport à la ligne de base | Contact direct sur le cône suffisant pour un faux-rond classe 2 |
| Broche haute vitesse >18 000 RPM | Précision (à aiguilles) | Selon le tableau par taille ER ci-dessus | Jeu axial de bague >0.05 mm | La bague de roulement prévient le décalage d'axe en rotation à haute vitesse |
| Micro-outils <3 mm de diamètre (ER11/ER16) | Précision (bague de roulement) | Selon le tableau par taille ER ci-dessus | Toute augmentation mesurable du faux-rond | Les outils de petit diamètre sont sensibles au faux-rond rapporté au diamètre |
| Alésage IT6 ou alésage de précision | Précision (à aiguilles) | Selon le tableau par taille ER ci-dessus | Vérification mensuelle de la tendance du faux-rond | Le budget TIR système exige <0.003 mm de contribution écrou |
| Production grande série >50 changements/poste | Précision (bague remplaçable) | Selon le tableau par taille ER ci-dessus | Jeu axial de bague >0.05 mm (remplacer la bague) | Coût par cycle plus faible sur la vie de l'écrou vs remplacement standard |
| Coupes interrompues, charges latérales lourdes | Standard (paroi renforcée) | Couple nominal complet de la taille | Grippage sur flancs de filetage | Un écrou standard à encoche pleine largeur supporte mieux l'effort de clé |
Écrou standard pour la production ; écrou de précision pour la précision ou la haute vitesse.
Choisir un écrou de pince ER standard pour les opérations CNC générales où le faux-rond classe 2 (≤0.015 mm TIR pour d₁ ≤ 10 mm ; ≤0.020 mm TIR pour d₁ 10–26 mm) suffit. Passer à un écrou de précision à bague de roulement lorsque le faux-rond système doit rester sous 0.005–0.008 mm TIR, que la vitesse de broche dépasse 18 000 RPM ou que le diamètre d'outil est inférieur à 3 mm. Dans les deux cas, appliquer le couple correct selon la taille ER avec une clé à ergots dédiée, inspecter la largeur des encoches selon un calendrier régulier, et remplacer l'écrou lorsque l'usure des encoches, le grippage du filetage ou la hausse du faux-rond confirme la dégradation, en choisissant le rechange par son filetage et son diamètre extérieur plutôt que par le seul numéro ER — l'écrou est le composant le moins coûteux du système ER et le plus rentable à remplacer de façon proactive.
Quels sont les différents types d'écrous de pince ER ?
Les écrous de pince ER existent en trois types de corps courants. Le type standard (souvent appelé UM ou RD) suit les cotes d'écrou de l'ISO 15488 ; le type A garde le même filetage avec un diamètre extérieur plus mince ; le mini type M utilise un filetage plus fin et plus petit pour les porte-outils minces. Des écrous de précision à bague de roulement existent au sein de ces familles. Choisir le type d'après le filetage du porte-outil.
Quel est le filetage d'un écrou de pince ER32 ?
Dans la forme standard ISO 15488, un écrou de pince ER32 a un filetage M40×1.5 et un diamètre extérieur de 50 mm ; l'ER16 est en M22×1.5, l'ER20 en M25×1.5, l'ER25 en M32×1.5 et l'ER40 en M50×1.5. Les mini-écrous de même numéro ER utilisent des filetages plus fins, comme M19×1.0 pour l'ER16 : toujours vérifier d'abord le filetage du porte-outil.
Les écrous de pince ER sont-ils interchangeables ?
Seulement si le filetage correspond. Les écrous de forme standard et de type A d'une même taille ER partagent le filetage et peuvent donc être échangés si le diamètre extérieur dégage le montage. Un mini-écrou a un filetage différent de l'écrou standard de même numéro ER et ne se monte pas sur ce porte-outil. Vérifier le filetage et le diamètre extérieur, pas seulement le numéro ER.
Quelle est la différence entre un écrou de pince standard et un écrou de précision ?
Un écrou de pince ER standard porte sur le cône avant à 30° de la pince par un cône de contact interne et ajoute, selon une estimation typique, 0.005–0.015 mm de faux-rond pendant le serrage. Un écrou de précision ajoute une butée à aiguilles ou à billes qui laisse l'écrou tourner pendant que la pince reste fixe, limitant sa contribution au faux-rond à une estimation typique de ≤0.003 mm TIR. Les écrous de précision coûtent 2–5× plus cher, et certaines conceptions permettent de ne remplacer que la bague de roulement.
Quel couple utiliser pour un écrou de pince ER32 ?
Le couple de serrage recommandé par REGO-FIX pour un écrou standard ER32 est de 136 N·m (environ 100 ft-lb), appliqué avec une clé à ergots ER dédiée ou une clé dynamométrique ; les pinces sous 3 mm ne demandent que 24 N·m. REGO-FIX attribue à son écrou ER32 à roulement les mêmes 136 N·m pour les pinces de 8 mm et plus. Appliquer le couple en un seul mouvement continu plutôt qu'en plusieurs incréments pour assurer une assise homogène de la pince. Confirmer selon la spécification du fabricant du porte-outil si elle est disponible, car l'épaisseur de paroi varie entre séries.
À quelle fréquence faut-il remplacer les écrous de pince ER ?
Remplacer un écrou de pince ER standard lorsque ses encoches se sont élargies de façon mesurable par rapport à un écrou neuf, qu'un grippage du filetage est visible ou que le faux-rond a augmenté de plus de 0.005 mm par rapport à la ligne de base avec la même pince et le même porte-outil. Sur les écrous de précision, remplacer la bague de roulement dès qu'elle présente plus de 0.05 mm de jeu axial. Dans les ateliers grande série, consigner les changements par écrou et contrôler selon un calendrier.
Puis-je utiliser un écrou de pince de précision dans un mandrin ER standard ?
Oui, si l'écrou de précision a le même filetage que le porte-outil. Les écrous de forme standard et les écrous minces de type A partagent le filetage à chaque taille ER, tandis que les mini-écrous type M utilisent un filetage plus fin (ER16 : M19×1.0 contre M22×1.5) et ne se montent pas sur un porte-outil standard. Vérifier aussi la longueur d'engagement du filetage, faute de quoi la pince risque de ne s'asseoir que partiellement.
Comment identifier un écrou de pince usé sans instruments de précision ?
Comparer la largeur des encoches à celle d'un écrou neuf avec un pied à coulisse numérique — remplacer l'écrou si l'ouverture s'est élargie de façon mesurable. Inspecter les flancs de filetage sous lumière vive à la recherche de marques de grippage gris-argent traversant plusieurs filets. Sur les écrous standard, chercher des rayures sur le cône de contact interne. Ces trois vérifications ne demandent aucun instrument de précision.