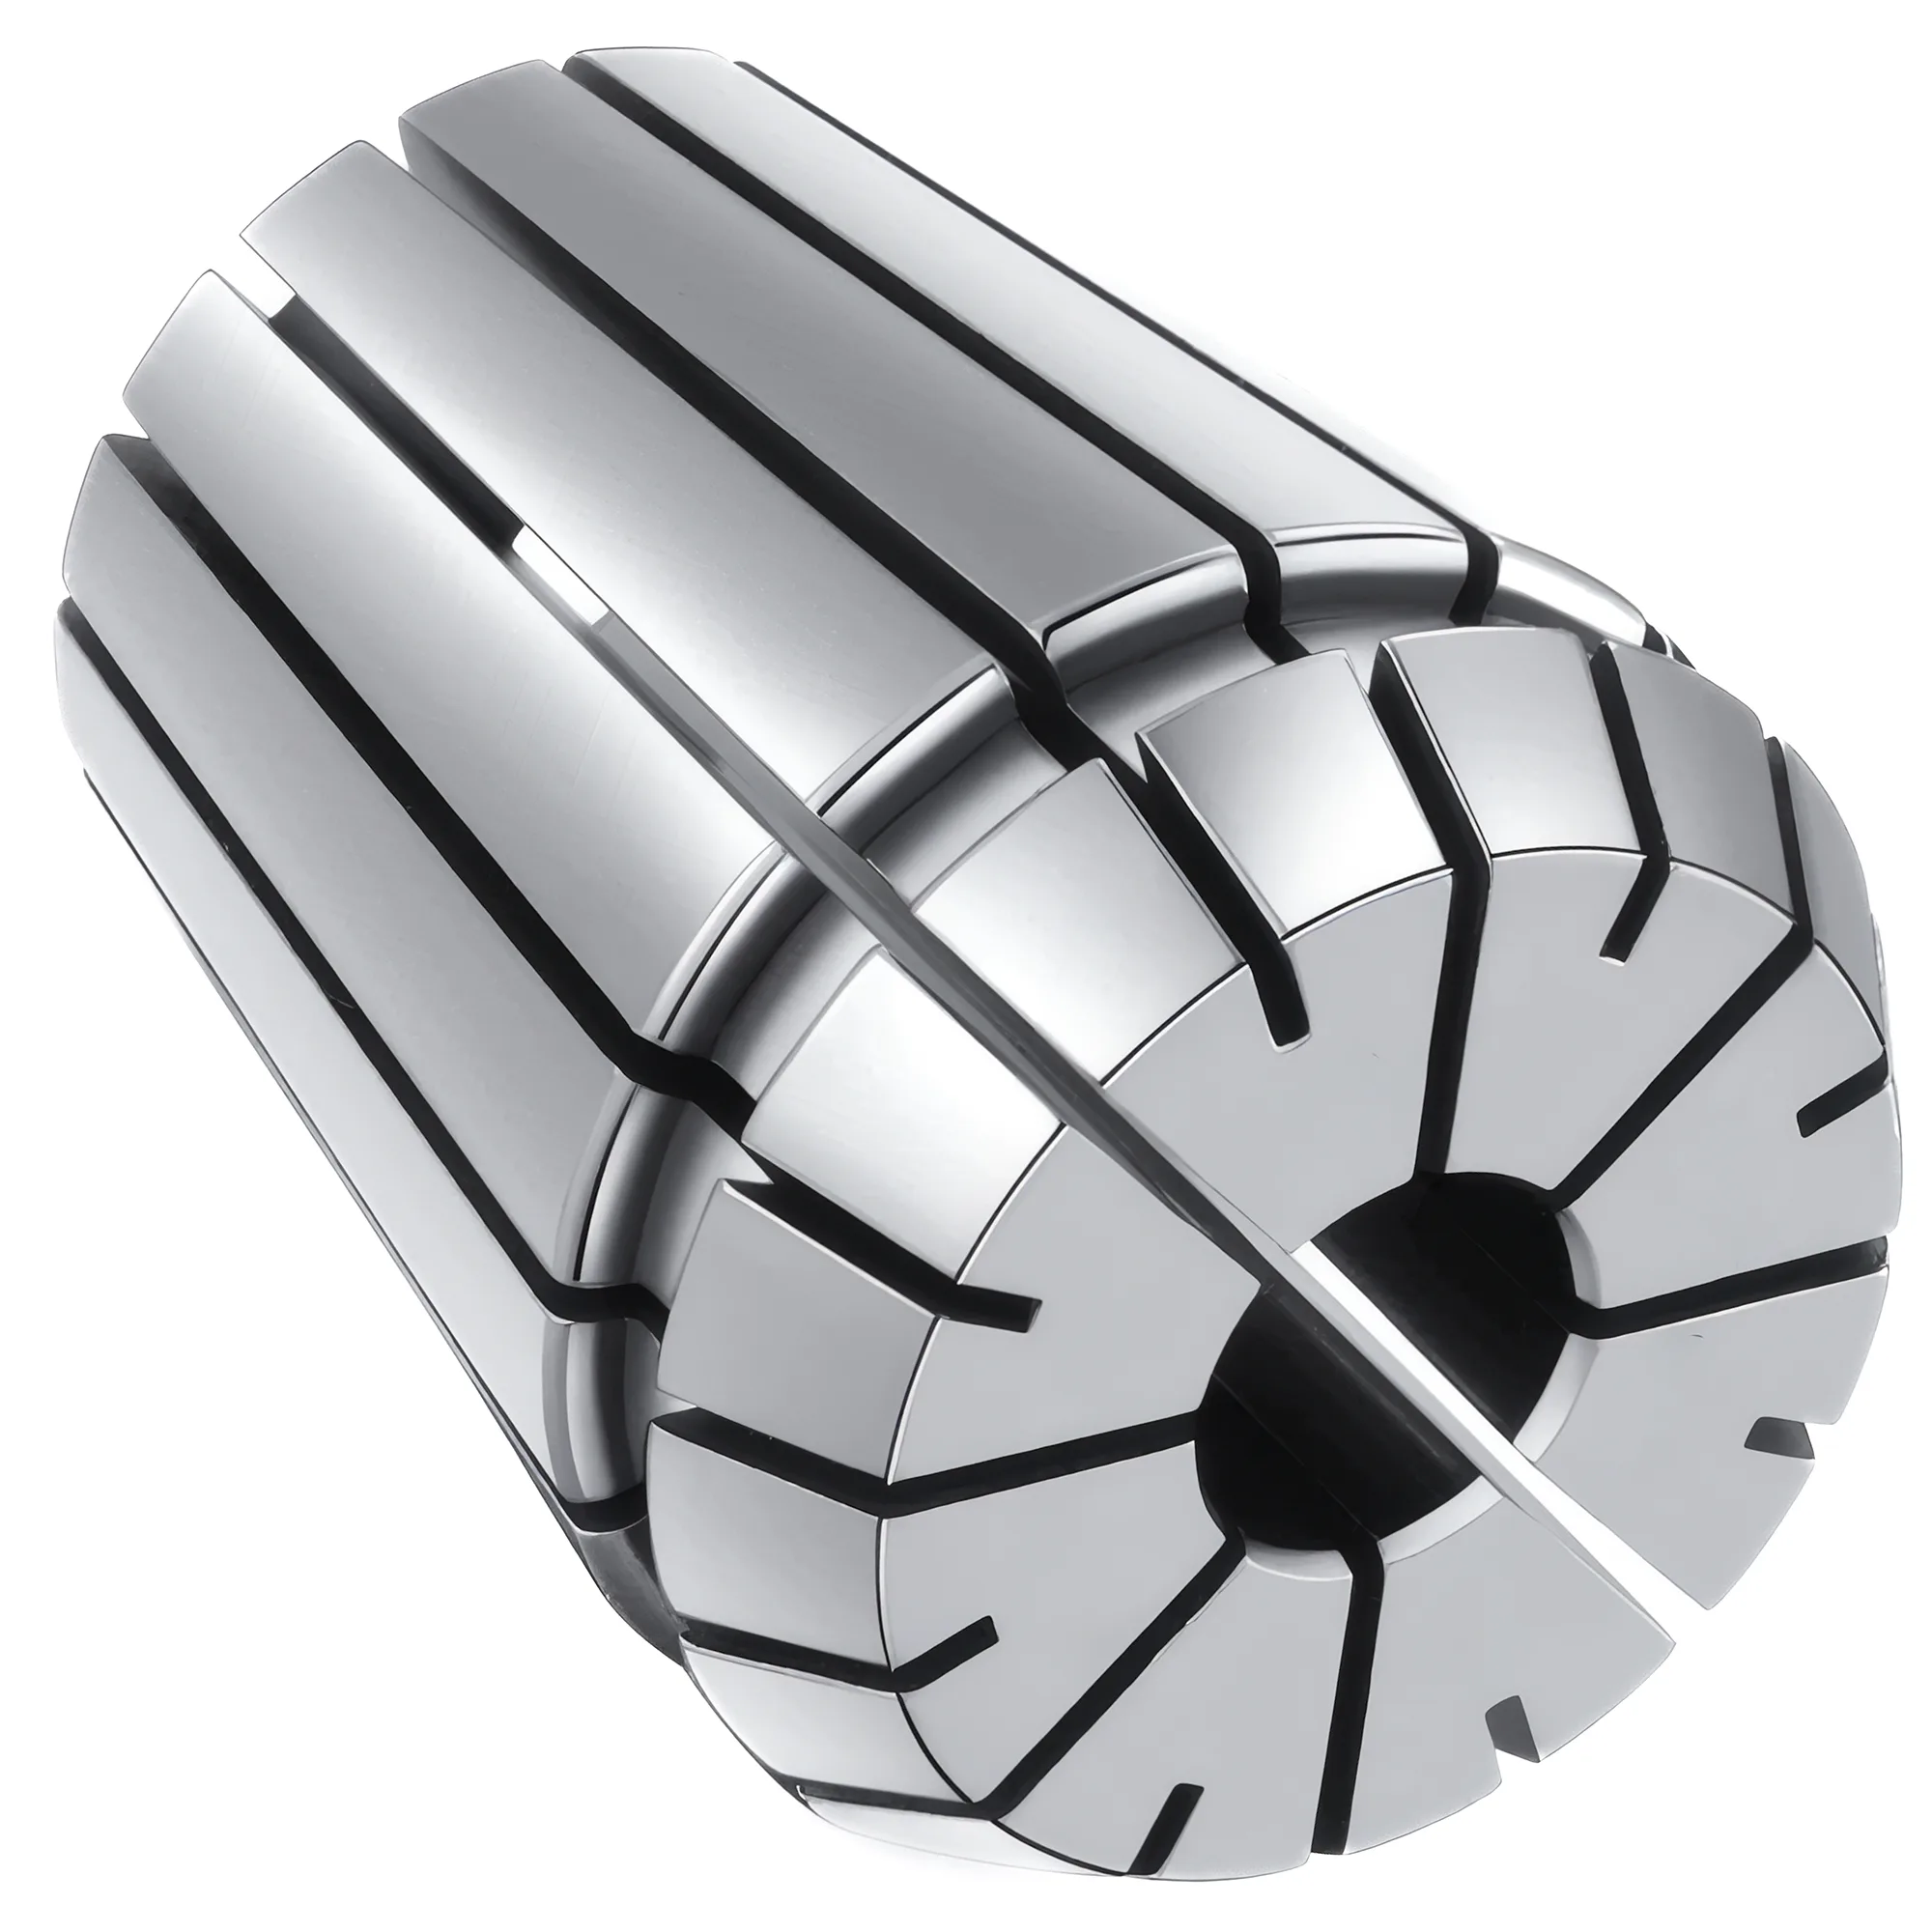
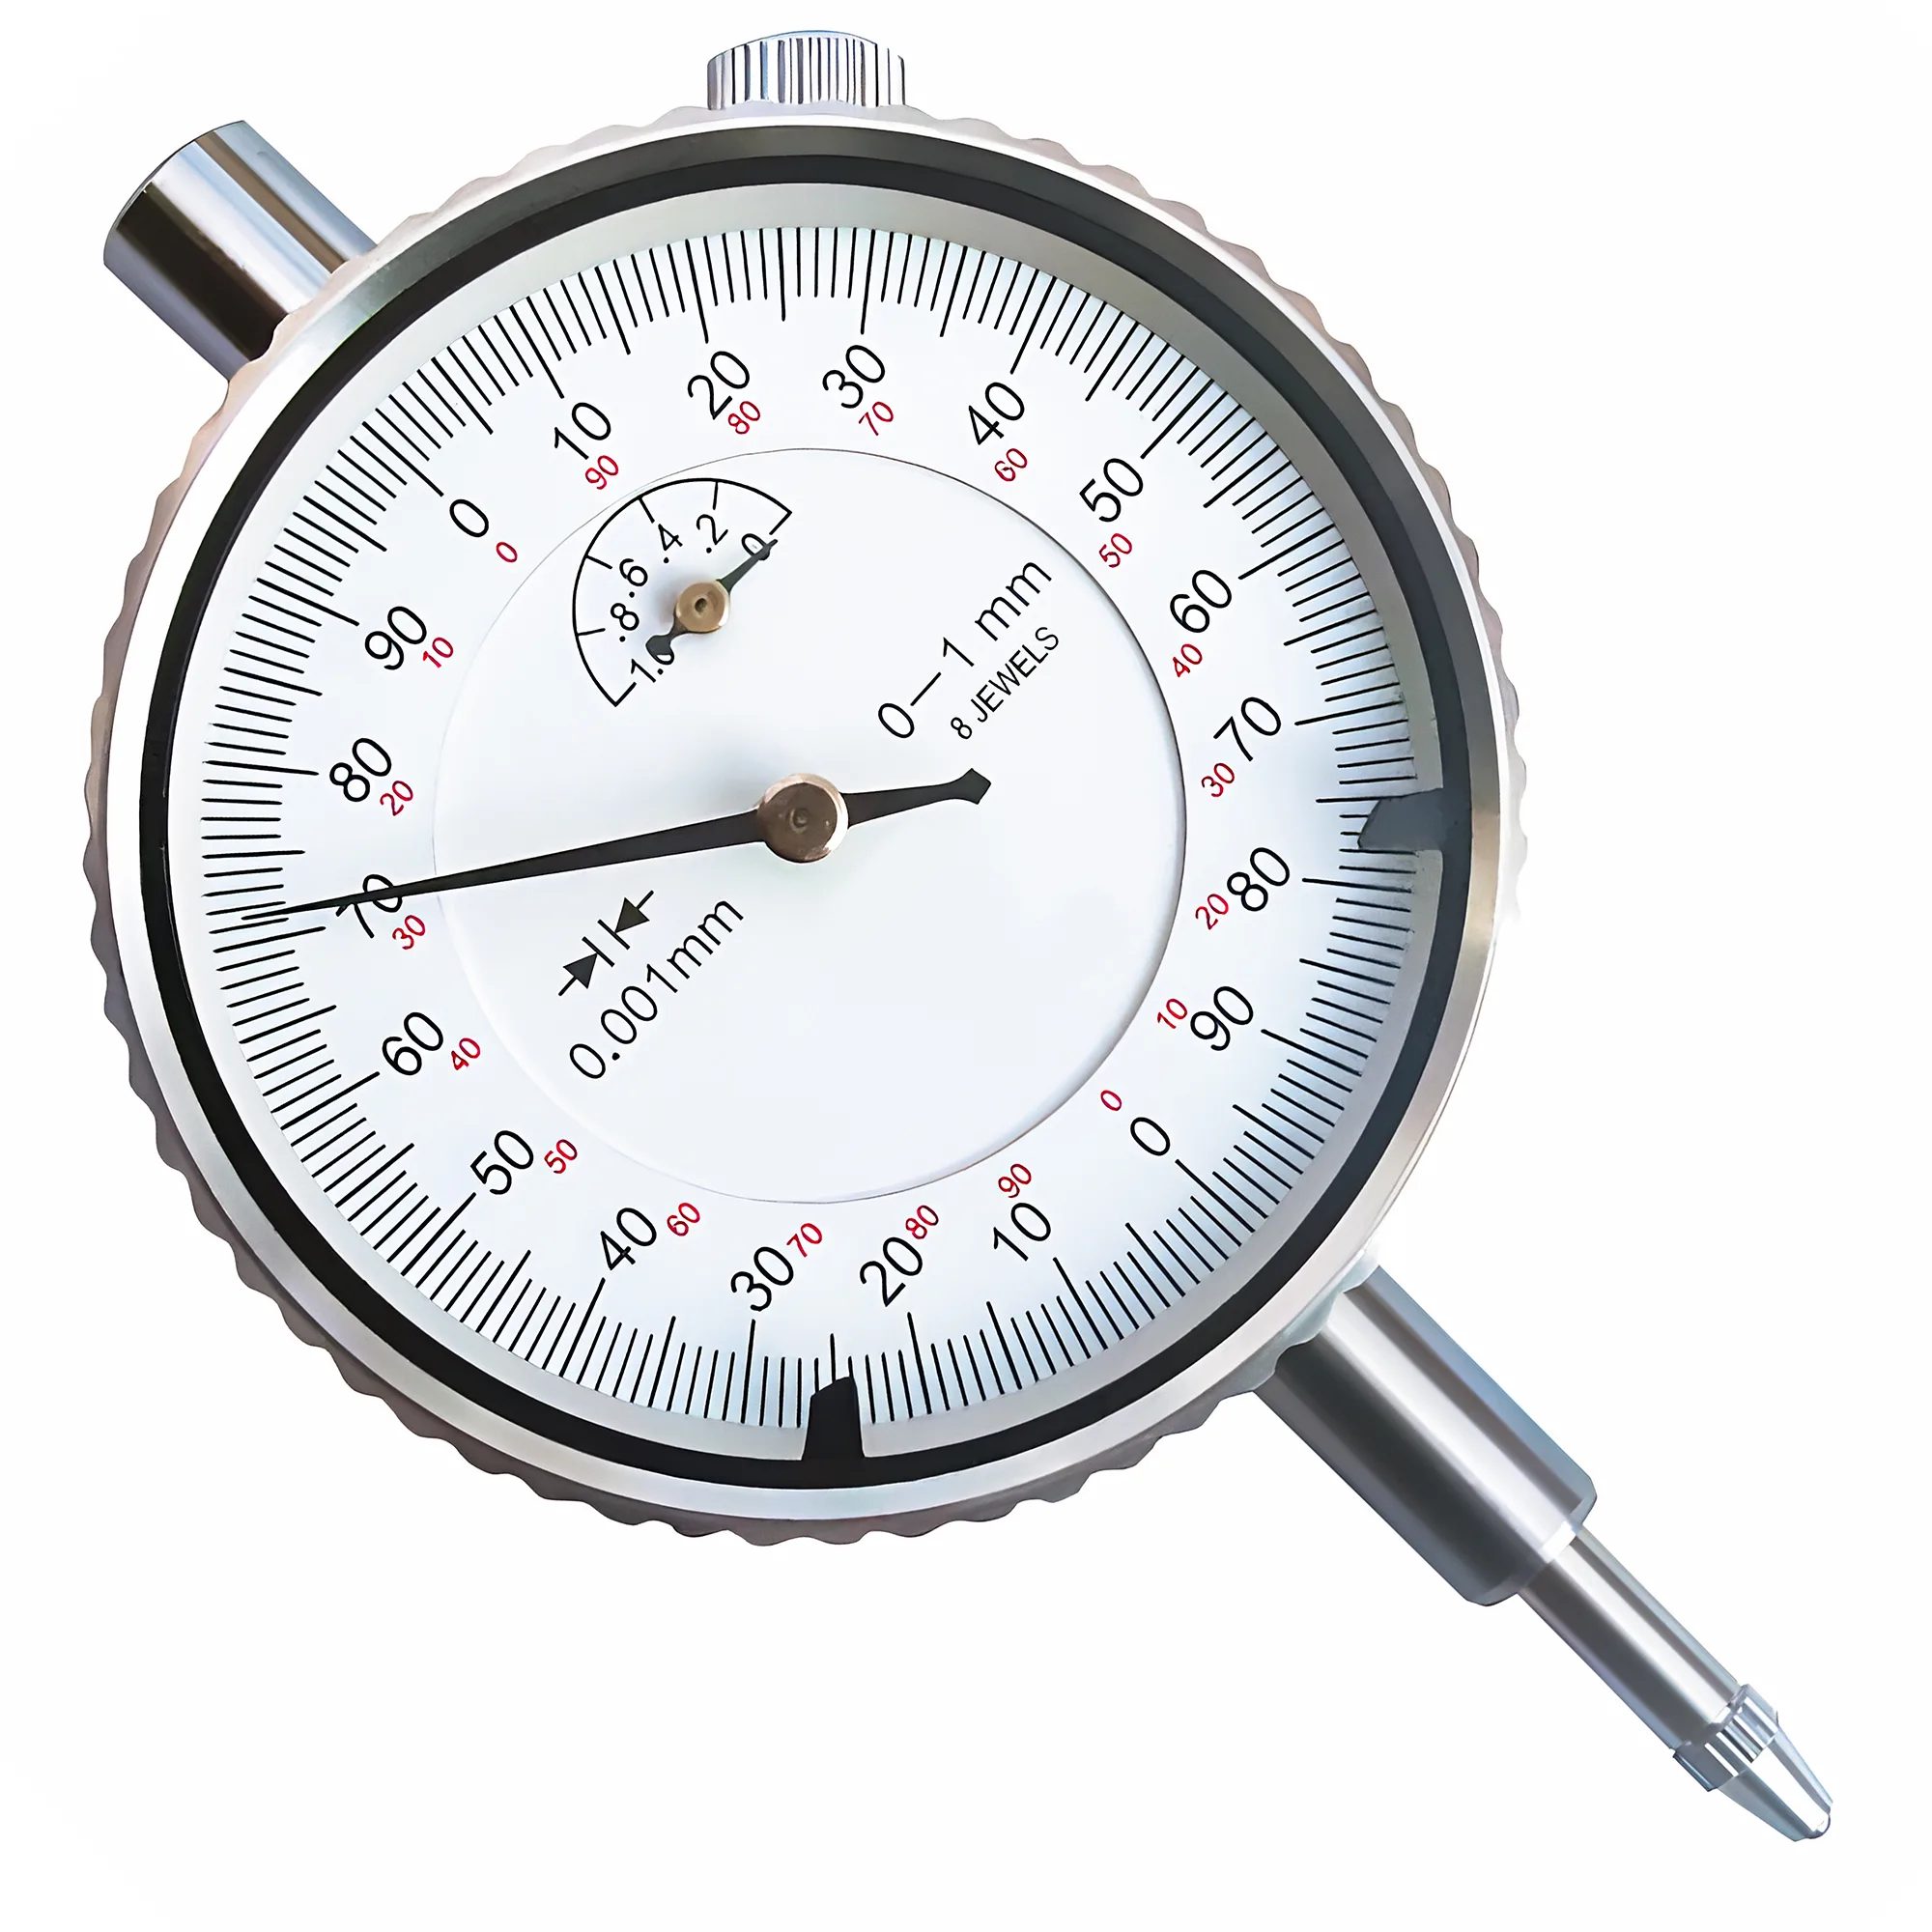
Les pinces ER économiques et premium partagent les mêmes dimensions ISO 15488 ; la ligne de partage utile n'est donc pas le prix, mais le caractère vérifiable de la valeur de faux-rond annoncée : une valeur déclarée comme ≤0.005 mm (UP/AA) ou la limite de 0.015–0.020 mm de la classe 2, la projection à laquelle elle a été mesurée, et un rapport de contrôle. Les prix vont généralement d'environ $1–5 pièce dans les jeux vendus sur une place de marché en ligne à $30–60 pour les marques premium, avec entre les deux des pinces de prix moyen qui annoncent une classe. Une barre d'essai, un comparateur au 0.001 mm et un mandrin connu en bon état suffisent pour vérifier n'importe quelle annonce en 10 minutes environ.
Ce guide porte sur les pinces elles-mêmes : ce qui sépare une pince bien fabriquée d'une pince mal fabriquée, quel qu'en soit le prix, comment vérifier une valeur de faux-rond annoncée dès la réception et dans quels cas une pince de classe normale convient parfaitement. Pour le choix de la taille de pince et de la plage de serrage, voir le guide de sélection des pinces ER ; pour le couple de l'écrou et la séquence de serrage dont dépend tout essai de faux-rond, voir le guide couple de serrage et faux-rond des pinces ER.
Qu'est-ce qui distingue réellement une pince ER économique d'une pince premium ?
Toute pince ER — économique ou premium — respecte la même géométrie d'interface : un angle de réglage de 8° (demi-angle ; 16° d'angle inclus) défini par l'ISO 15488 et par sa devancière allemande, la DIN 6499, des fentes taillées alternativement depuis les deux extrémités pour que le corps se referme uniformément, et une plage de serrage standard de 1 mm pour ER16–ER40 (0.5 mm pour ER11). L'ISO 15488 sert de référence pour juger n'importe quelle pince ER, car elle fixe à la fois les dimensions et les limites de faux-rond qu'une pince « normale » est censée respecter, quel qu'en soit le fabricant. La DIN 6499 reste la désignation imprimée dans de nombreux catalogues, le système ER y ayant d'abord été normalisé avant que l'ISO 15488 n'en devienne l'équivalent international.
Ce que la norme ne fixe pas, c'est le soin apporté à la fabrication de chaque élément, et le prix affiché ne le révèle pas. Les différences qui comptent se concentrent en cinq points :
| Élément | Ce que fait une pince bien fabriquée | Ce qui pèche souvent sur une pince mal fabriquée | Effet mesurable |
|---|---|---|---|
| Rectification de l'alésage | Alésage rectifié en finition concentriquement au cône extérieur ; état de surface brillant et uniforme sur toute la longueur de serrage | Alésage rectifié dans une prise séparée de celle du cône, ou seulement sur une partie de sa longueur, laissant des traces de tournage plus en profondeur | Faux-rond au-dessus de la limite de 0.015–0.020 mm de la classe 2 à la projection d'essai ISO |
| Finition des fentes | Fentes ébavurées ; arêtes lisses au passage de l'ongle | Bavures de sciage ou d'électroérosion laissées sur les arêtes et en fond de fente | Rayures sur la queue, fermeture irrégulière, point haut qui se déplace d'un serrage à l'autre |
| Revenu élastique | Alésage et cône trempés dans la fenêtre ISO 15488 de 44–48 HRC, avec un retour élastique homogène | Trop doux (déformation permanente) ou trop dur (fissures en fond de fente) | La pince reste partiellement fermée après desserrage ; fissures précoces en fond de fente |
| Géométrie du cône de 8° | Angle du cône tenu dans la classe de tolérance de cône AT3 | Erreur d'angle qui concentre le contact à l'avant ou à l'arrière du cône | Faux-rond qui varie avec le couple de l'écrou ; la pince bascule dans l'alésage |
| Finition du nez et de la face | Face avant rectifiée d'équerre à l'alésage ; gorge d'extraction propre | Nez brut ou hors d'équerre ; gorge qui ne s'encliquette pas franchement dans l'écrou | Pince inclinée après serrage ; la pince tombe de l'écrou |
Deux pinces ER de même taille sont interchangeables dans le mandrin, quel que soit leur prix ; elles diffèrent surtout par la concentricité réelle de l'alésage par rapport au cône. La dureté, la finition des fentes et l'angle du cône déterminent pour l'essentiel combien de temps cette concentricité résiste aux serrages répétés.
Classes de faux-rond annoncées et réalité à la livraison
Les pinces ER de toutes gammes de prix portent couramment une classe de faux-rond — généralement 0.008 mm, 0.005 mm (souvent marquée UP ou « AA ») ou plus serrée. ≤0.005 mm est une classe fabricant, ni une classe ISO 15488 ni une gamme de prix. Une valeur de faux-rond annoncée est vérifiable lorsque trois éléments sont réunis : la valeur, la projection ou la méthode à laquelle elle a été mesurée (par exemple la projection d'essai de l'ISO 15488), et un rapport de contrôle par pince ou par lot. Un simple chiffre imprimé sur un coffret ou dans une annonce, sans projection ni rapport, est une affirmation à vérifier à la réception plutôt qu'une classe, quel qu'ait été le prix de la pince.
Le tableau 4 de l'ISO 15488 définit l'essai de faux-rond d'une pince : un mandrin d'essai trempé h6 serré dans la pince, lu à une projection fixe qui augmente avec la taille de l'alésage.
| Alésage de pince d₁ | Projection d'essai ISO | Limite classe 2 | Limite classe 1 | Valeur annoncée UP/AA |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
Une valeur de faux-rond sans projection de mesure ne veut presque rien dire, car la même pince peut afficher plusieurs fois plus à 40 mm de sortie qu'au niveau de son nez. La façon dont des valeurs relevées au nez flattent les spécifications de faux-rond est traitée en détail ailleurs pour les mandrins ; pour les pinces, la règle pratique est plus simple — vérifier soi-même la valeur à la projection ISO correspondant à la taille d'alésage.
Le cône lui-même est également tolérancé. L'annexe A de l'ISO 15488 impose au cône de la pince la classe de tolérance d'angle de cône AT3 de l'ISO 1947, qui se convertit en écart de diamètre le long du cône :
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
La longueur de contact L est la variable dominante : une tolérance AT3 de 80 µrad sur une longueur de contact de 20 mm autorise environ 1.6 µm d'écart de diamètre, tandis que la même erreur d'angle sur 40 mm autorise 3.2 µm. Une erreur d'angle d'une seule minute d'arc (environ 291 µrad) représente à peu près 3–5× la fenêtre AT3 entière, assez pour que la pince ne porte que sur une extrémité du cône et bascule sous charge. L'ISO 1947 est citée pour ce contrôle parce qu'elle définit les classes AT qui transforment « le cône a l'air correct » en une valeur qu'un rectifieur peut tenir.
Accepter ou refuser un jeu de pinces neuf en 10 minutes environ
Un contrôle de réception ne demande pas de laboratoire, mais un mandrin fiable, une pince de référence fiable, une barre d'essai et un comparateur. Il faut compter environ 1 minute pour qualifier le mandrin et 1–2 minutes par pince, de sorte qu'environ 10 minutes couvrent les cinq ou six tailles les plus utilisées ; les autres se contrôlent lors de leur premier emploi.
L'ISO 463 sert de référence pour le comparateur à cadran utilisé dans ce contrôle, car elle précise l'exactitude que doit tenir un comparateur gradué au 0.001 mm — un comparateur aux engrenages usés peut ajouter plus d'erreur que la pince contrôlée.
- Examen visuel (environ 30 secondes par pince). Sous un éclairage vif et avec une loupe 10×, vérifier que l'alésage présente une surface rectifiée brillante et continue, puis passer l'ongle le long de chaque arête de fente. Écarter les pinces dont les bavures accrochent, qui présentent de la rouille, des fissures visibles en fond de fente ou une face avant marquée de broutement.
- Qualifier le mandrin (environ 1 minute). Serrer la barre d'essai dans la pince de référence au couple nominal et lire à la projection ISO. Si la pince de référence dépasse sa propre classe, s'arrêter : le problème vient du mandrin, de l'écrou ou de la broche, et toutes les pinces contrôlées dans ce montage paraîtront mauvaises.
- Contrôler chaque pince neuve. Serrer la barre d'essai à son diamètre nominal — le haut de la plage de serrage — au couple nominal, lire au nez puis à la projection ISO, et noter la position du point haut.
- Resserrer une fois après avoir tourné la pince de 180°. Repérer la pince, la tourner d'un demi-tour par rapport au mandrin, resserrer et relire. Le faux-rond dû à la pince suit la pince ; celui dû au mandrin reste en place.
- Desserrer et vérifier le retour élastique. Après desserrage, la barre d'essai devrait coulisser librement. Une pince qui retient encore la barre après desserrage a pris une déformation permanente ou présente une bavure intérieure.
Accepter une pince de classe normale lorsque sa lecture à la projection ISO reste dans la limite de la classe 2 sur les deux serrages ; la refuser si elle dépasse cette limite deux fois dans un mandrin que la pince de référence vient de qualifier. Comme le mandrin d'atelier ajoute quelques microns qui lui sont propres — les lectures sur l'ensemble monté dépassent généralement de 3–8 µm la valeur de la pince seule —, une lecture qui dépasse la limite d'environ 0.005 mm au plus est à considérer comme limite et à recontrôler dans un second mandrin avant tout refus. Une pince vendue comme UP ou « AA », quel qu'en soit le prix, qui dépasse la limite de la classe 1 (0.010 mm pour d₁ ≤ 10 mm) dans un mandrin qualifié ne tient pas ce qu'annonce son marquage. À titre d'ordre de grandeur, une lecture de 0.002 in (0.05 mm) sur une pince neuve représente plus de trois fois la limite de 0.015 mm de la classe 2 pour les petits alésages — un refus net une fois le mandrin mis hors de cause.
Conserver une pince de référence
Une pince vérifiée, rangée dans un étui étiqueté et réservée au contrôle, ramène chaque discussion ultérieure sur le faux-rond à un essai de deux minutes. Elle distingue « pince neuve défectueuse » de « mandrin défectueux » plus vite que n'importe quelle fiche technique.
La pince, l'écrou ou le mandrin ?
Une bonne pince peut donner de mauvaises lectures dans un mauvais montage, et beaucoup de pinces sont mises au rebut pour des défauts dont elles ne sont pas responsables. L'essai de rotation de 180° isole la source : un point haut qui suit la pince désigne un problème de pince, tandis qu'un point haut qui reste fixe par rapport au mandrin met en cause le cône du mandrin ou la broche. Des lectures qui varient au hasard d'un serrage à l'autre, sans point haut fixe, désignent généralement l'écrou ou une contamination.
| Symptôme | Source la plus probable | Vérification |
|---|---|---|
| Le point haut suit la pince après rotation de 180° | Alésage de la pince non concentrique à son cône | Répéter avec une seconde pince de même taille |
| Le point haut reste au même angle sur le mandrin | Alésage conique du mandrin ou cône de broche | Mesurer directement l'alésage du mandrin au comparateur ; nettoyer le cône de broche |
| Lectures dispersées d'un serrage à l'autre, sans point haut fixe | Surface d'appui de l'écrou, bague excentrique ou débris | Nettoyer et inspecter l'écrou ; essayer un écrou neuf |
| Toutes les pinces, quels que soient leur classe ou leur prix, donnent des valeurs élevées | Mandrin, écrou ou broche | Monter la pince de référence ; elle devrait rester dans sa classe |
| Le faux-rond chute nettement quand le couple monte jusqu'à la valeur nominale | Écrou insuffisamment serré ou désaccord d'angle de cône | Serrer au couple spécifié avec une clé, pas au jugé |
L'écrou mérite une attention particulière, car c'est lui qui pousse la pince dans le cône. Un écrou dont la surface d'appui est rugueuse ou grippée, ou dont la bague excentrique n'engage pas uniformément la gorge d'extraction de la pince, peut incliner au serrage une pince parfaitement rectifiée. Le couple de l'écrou compte autant que sa qualité : un serrage à la main d'un écrou ER32 n'atteint généralement que 40–60 Nm, contre 136 Nm pour la valeur REGO-FIX d'un écrou standard, soit moins de la moitié de la force de serrage nominale, et le glissement de queue qui en résulte est souvent imputé à la pince. Les types d'écrous et leur entretien sont traités dans le guide de sélection et d'entretien des écrous de pince ER.
Erreur courante
Acheter des pinces de classe plus serrée pour corriger le faux-rond d'un mandrin qui n'a jamais été qualifié. Si l'alésage conique du mandrin est endommagé ou si l'écrou est usé, une pince à ≤0.005 mm donne des lectures presque aussi mauvaises qu'une pince non vérifiée — contrôler le mandrin avec une pince de référence avant de remplacer quoi que ce soit.
Quelles tailles justifient une classe plus serrée ?
L'importance du faux-rond croît avec la petitesse de l'outil et le degré de finition de la coupe. Selon la règle du dixième de BIG DAISHOWA, chaque 0.0001 in (2.5 µm) de faux-rond réduit la durée de vie d'une fraise d'environ 10 %, de sorte que 0.01 mm de faux-rond peut coûter environ 40 % de la durée de vie d'un outil de finition. La qualité de la pince devient ainsi une question de coût outil, et pas seulement de précision.
Une simple comparaison du coût par serrage remet l'écart de prix en perspective :
Coût par cycle de serrage = prix de la pince / nombre de cycles de serrage
La durée de vie en serrage est la variable dominante : avec 500–1 000 cycles typiques pour une pince de classe normale, une pince à $10 revient à environ $0.01–0.02 par serrage et une pince à $45 à environ $0.05–0.09, tandis que toute pince à mettre au rebut après une dérive précoce hors tolérance finit par coûter plus cher par serrage valable que ne le laisse penser son prix. Face à une fraise carbure qui coûte généralement $40–80, perdre ne serait-ce que 20–40 % de sa durée de vie à cause du faux-rond dépasse l'écart de prix des pinces en quelques outils seulement.
Cas où une classe UP/AA à ≤0.005 mm avec mesure documentée vaut généralement la dépense :
- Les tailles qui tiennent les fraises de finition — couramment 6, 8, 10 et 12 mm, ou 1/4, 3/8 et 1/2 in sur l'outillage en pouces — car ces pinces serrent le plus grand nombre d'outils sensibles au déséquilibre de charge par dent.
- Les petits alésages en dessous d'environ 3 mm, où 0.015 mm de faux-rond représente une large part de l'avance par dent d'un micro-outil.
- Les alésoirs et outils d'alésage fin, où la contribution de la pince au faux-rond doit rester proche de 0.005 mm pour maintenir un alésage H7 dans ses tolérances.
- L'usinage sur broche haute vitesse et sur défonceuse, où un outil décentré ajoute en plus du balourd.
Cas où une pince classe 2 vérifiée convient généralement :
✦ Usages privilégiés des pinces de qualité UP/AA
- Fraises de finition dans la plage 6–12 mm
- Micro-outils en dessous d'environ 3 mm
- Alésage à l'alésoir et alésage fin en H7
- Outils longs, dont le faux-rond augmente avec la sortie
✦ Usages privilégiés des pinces classe 2
- Perçage avec des forets hélicoïdaux de longueur jobber
- Ébauche laissant une surépaisseur de finition de 0.1 mm ou plus
- Tailles peu courantes utilisées quelques fois par an
- Loisirs et travail du bois sur machines légères à faibles charges par dent
Les pinces classe 2 qui passent le contrôle de réception suffisent généralement pour le perçage et l'ébauche, où la déviation propre du foret hélicoïdal et la surépaisseur de finition absorbent un faux-rond au niveau de 0.020 mm de la classe 2. Comme les pinces de perçage et d'ébauche ont rarement besoin de la qualité UP, de nombreux ateliers combinent les classes : des pinces UP/AA avec mesure documentée pour leurs 4–6 tailles de finition les plus utilisées, et des pinces classe 2 vérifiées pour compléter le reste. Le perçage en pince ER est comparé au perçage en mandrin de perçage dans mandrin de perçage vs pince ER pour le perçage CNC.
Choix rapide : classe de pince selon l'application
Une classe UP/AA documentée à ≤0.005 mm est généralement rentable pour les outils de finition, les micro-outils et les alésoirs, tandis que des pinces classe 2 vérifiées à la réception suffisent le plus souvent pour le perçage et l'ébauche, quel que soit leur prix. Le tableau associe les travaux courants à une classe de pince et à la lecture à accepter à la projection d'essai de l'ISO 15488.
| Scénario | Classe de pince | Faux-rond visé à la projection ISO | Contrôle de réception | Pourquoi |
|---|---|---|---|---|
| Fraises de finition 6–12 mm | UP/AA, documentée | ≤0.005 mm | Chaque pince | Chaque 2.5 µm de faux-rond coûte environ 10 % de durée de vie outil |
| Micro-fraises en dessous de 3 mm | UP/AA, documentée | ≤0.005 mm | Chaque pince | Le faux-rond représente une large part d'une très faible charge par dent |
| Alésage à l'alésoir et alésage fin en H7 | UP/AA, documentée | ≤0.005 mm | Chaque pince | Le faux-rond de la pince s'ajoute directement à la cote de l'alésage |
| Fraisage général et rainurage | Classe 2 ou mieux, vérifiée | ≤0.015–0.020 mm | Tailles les plus utilisées | La classe 2 convient aux travaux en IT8 ou plus larges |
| Perçage au foret hélicoïdal | Classe 2, vérifiée | ≤0.020 mm | Visuel + échantillon | La déviation du foret domine à ce niveau |
| Ébauche avec surépaisseur de finition | Classe 2, vérifiée | ≤0.020 mm | Visuel + échantillon | La passe de finition élimine l'erreur |
Acheter la classe dont l'outil a besoin ; vérifier chaque annonce.
Le prix seul est un indicateur peu fiable de la qualité d'une pince ER ; un alésage rectifié concentrique au cône de 8°, des fentes propres et un revenu élastique homogène se traduisent par une valeur de faux-rond vérifiable — valeur, projection de mesure et rapport de contrôle — et par votre propre contrôle de réception. Les pinces UP/AA documentées à ≤0.005 mm sont à réserver aux 4–6 tailles qui tiennent les outils de finition, les micro-outils et les alésoirs ; chaque pince neuve est à contrôler avec une barre d'essai et un comparateur au 0.001 mm à la projection ISO 15488, et le mandrin et l'écrou sont à qualifier avec une pince de référence avant d'imputer le faux-rond à une pince.
Les pinces ER bon marché sont-elles suffisantes ?
Les pinces ER à petit prix suffisent généralement pour le perçage, l'ébauche et les travaux de loisir si elles passent un contrôle de réception dans la limite de la classe 2 de l'ISO 15488 — 0.015 mm pour les alésages jusqu'à 10 mm, 0.020 mm au-delà. Pour la finition et l'alésage à l'alésoir, choisir une classe à ≤0.005 mm avec projection déclarée et rapport de contrôle, puis la confirmer à la réception.
Quelle est la différence entre pinces ER économiques et premium ?
Les deux partagent les dimensions ISO 15488 et le cône de 8° ; les prix vont généralement d'environ $1–5 à $30–60 pièce. Plus parlante que le prix est une valeur de faux-rond vérifiable — classe 2 à 0.015–0.020 mm ou UP/AA à ≤0.005 mm, avec projection déclarée et rapport de contrôle — ainsi qu'un alésage rectifié concentrique, des fentes ébavurées et un revenu de 44–48 HRC.
Comment contrôler le faux-rond d'une pince ER neuve ?
Serrer une barre d'essai h6 au diamètre nominal de la pince, au couple nominal de l'écrou, dans un mandrin qualifié avec une pince connue en bon état. Lire avec un comparateur au 0.001 mm à la projection ISO 15488 — 25 mm pour les alésages de 6–10 mm, 40 mm pour 10–18 mm. Resserrer après avoir tourné la pince de 180° et n'accepter que si les deux lectures respectent sa classe.
Comment savoir si le faux-rond vient de la pince ou du mandrin ?
Tourner la pince de 180° dans le mandrin et mesurer à nouveau. Si le point haut suit la pince, l'alésage de la pince est décentré ; s'il reste fixe sur le mandrin, le cône du mandrin ou la broche est en cause. Une pince de référence qui dépasse sa propre classe de 0.005–0.015 mm confirme un problème de mandrin ou d'écrou.
Quelles tailles de pinces ER valent l'achat dans une classe plus serrée ?
Une classe UP/AA à ≤0.005 mm se justifie pour les 4–6 tailles qui tiennent les fraises de finition — couramment 6, 8, 10 et 12 mm — ainsi que pour les pinces de moins de 3 mm et celles utilisées pour l'alésage à l'alésoir. Selon la règle du dixième, 0.01 mm de faux-rond peut coûter environ 40 % de la durée de vie d'un outil de finition, ce qui dépasse rapidement le prix de la pince, quelle qu'en soit la gamme.
Sources
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout