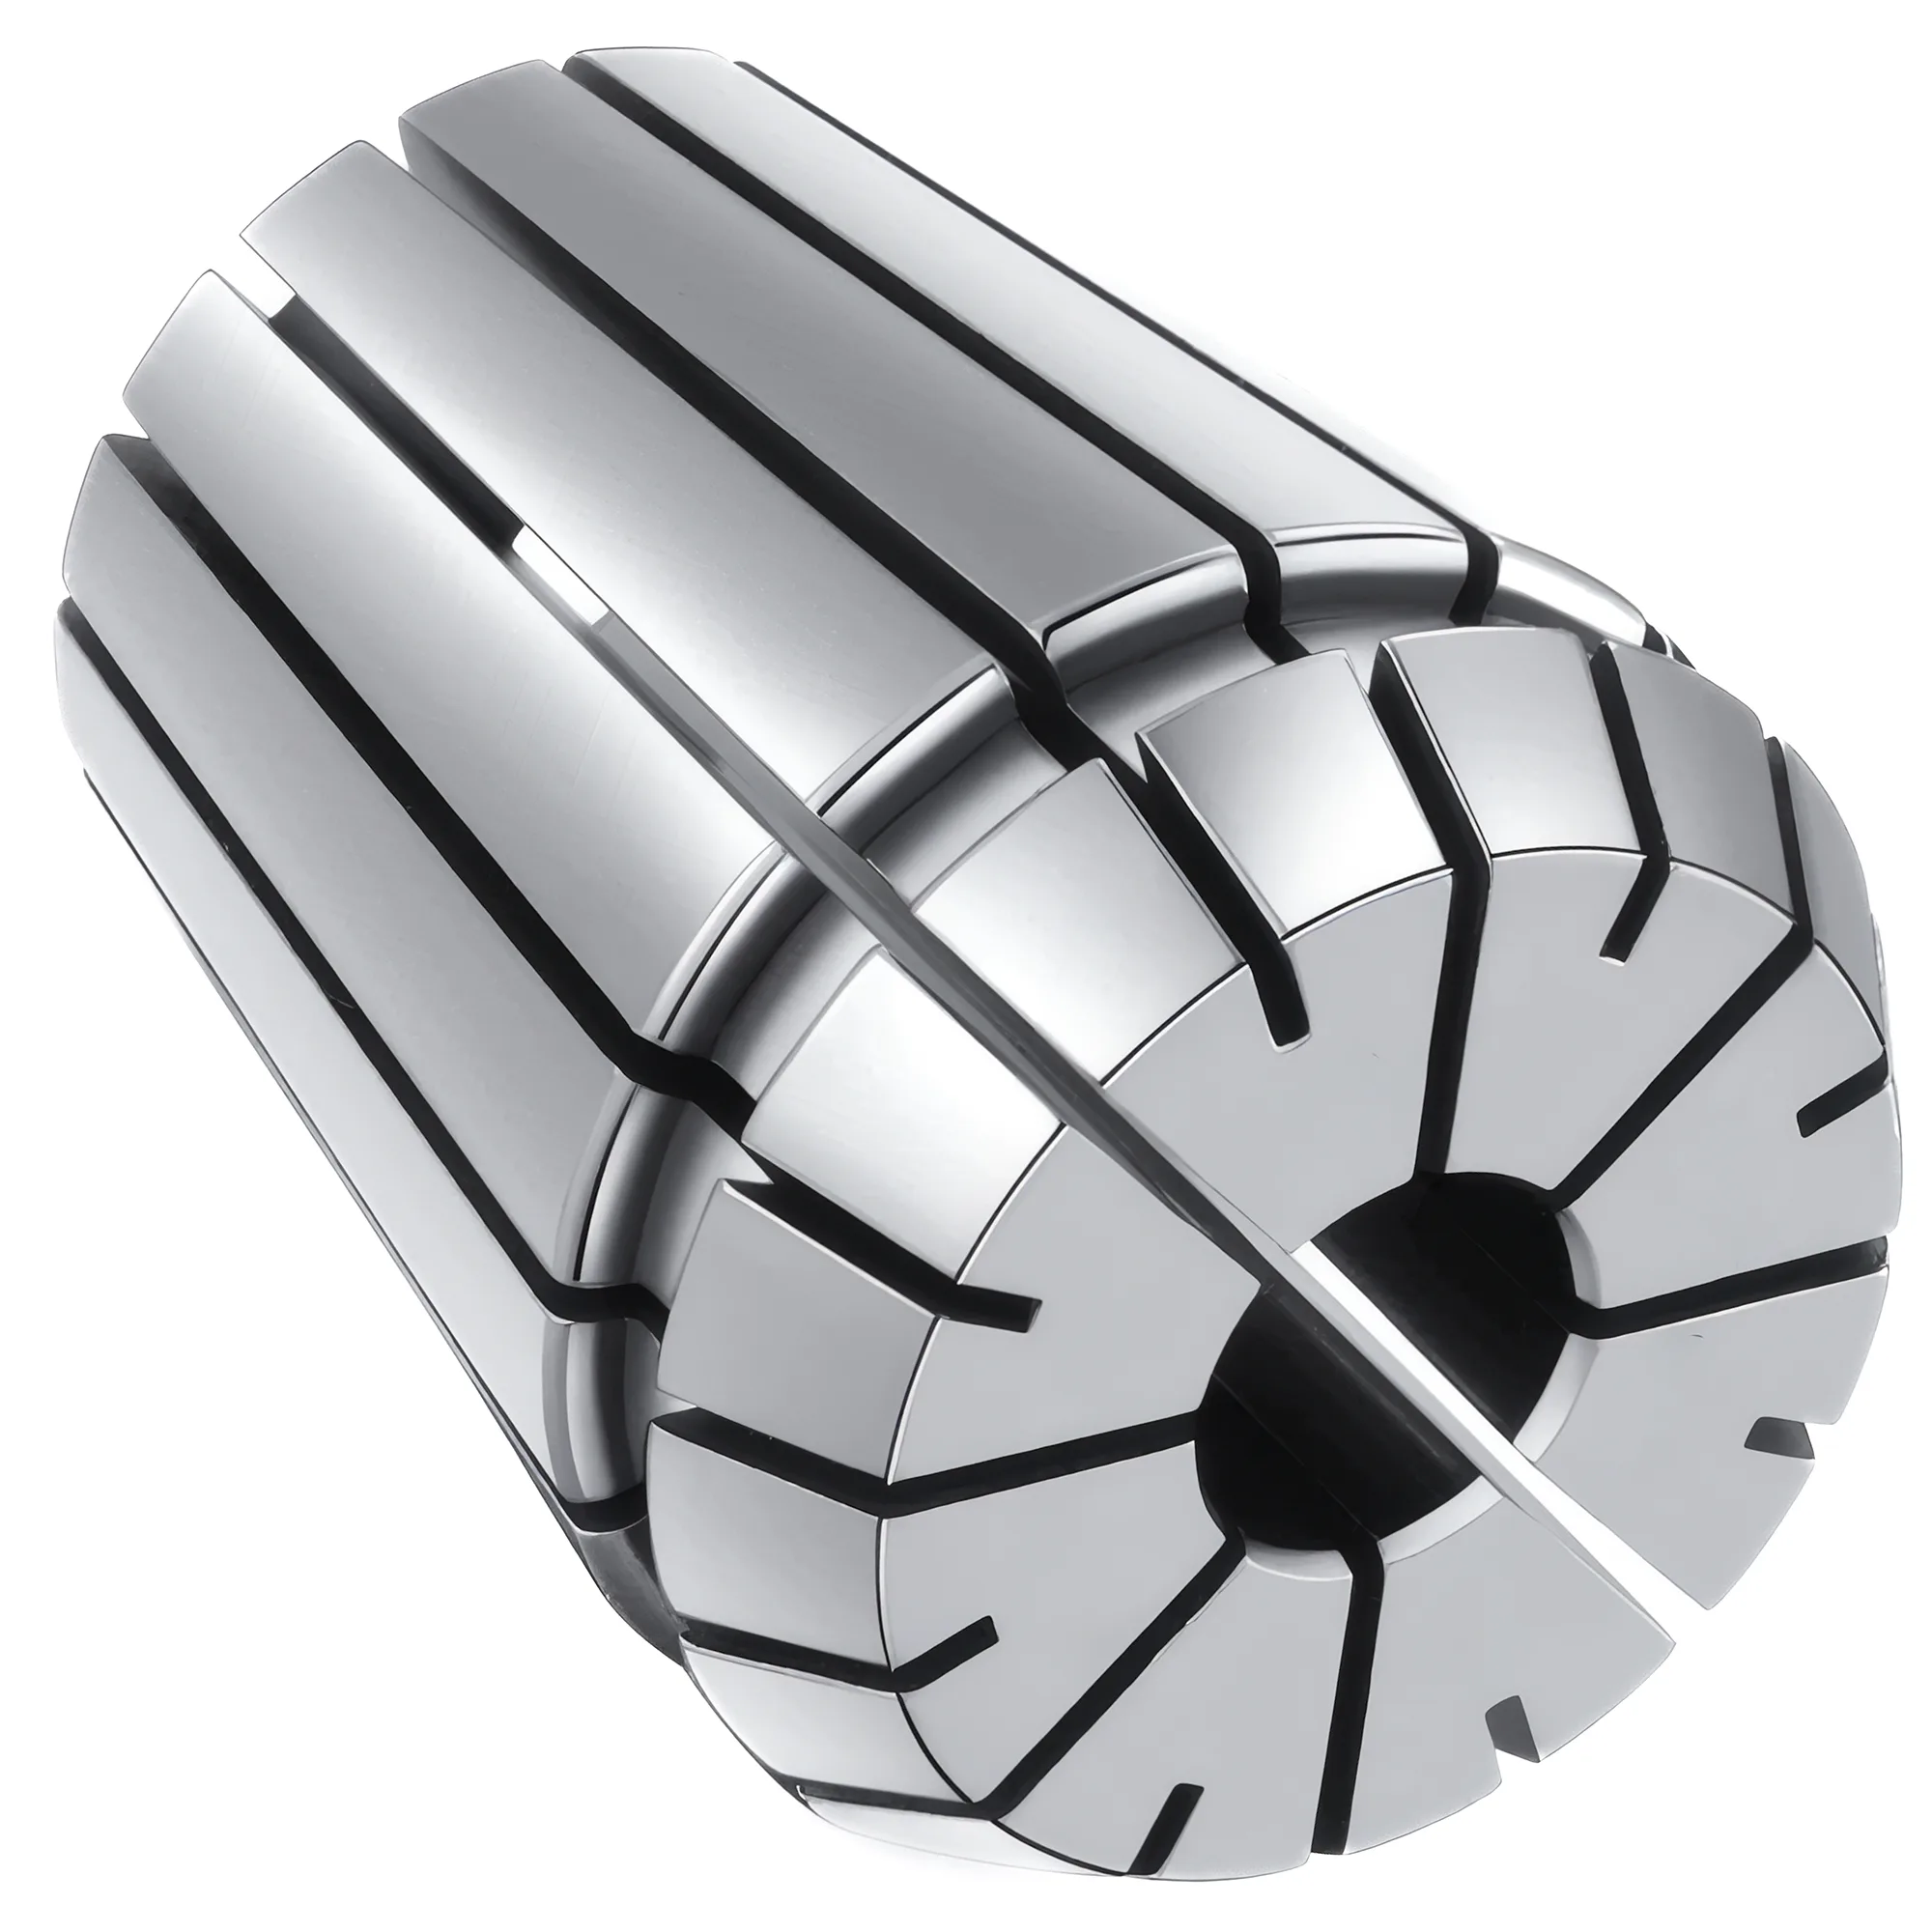
ER, DA y TG son los tres tipos habituales de pinza cerrada por tuerca para herramientas rotativas, y se diferencian en un compromiso clave: rango de sujeción frente a agarre. Las pinzas ER cierran unos 1 mm por pinza de ER16 a ER40 (0.5 mm en ER11, según ISO 15488), de modo que un solo juego cubre la mayor cantidad de diámetros de mango. Las pinzas DA (doble ángulo) cierran 0.3–0.8 mm según el tamaño y están pensadas sobre todo para taladrado. Las pinzas TG solo cierran unos 0.4 mm (1/64 in), pero emplean un cono de 8° de ángulo total que agarra con más fuerza que la ER (catálogos de fabricantes). Conviene elegir ER por rango e intercambiabilidad, TG por agarre en fresado y DA para mantener en servicio el utillaje de taladrado existente.
Este artículo compara tipos de pinza. Para dimensionar dentro de la familia ER, consulte la guía de selección de pinzas ER; para el par de apriete de la tuerca y el procedimiento de excentricidad, la guía de excentricidad y par de apriete de pinzas ER. Para una comparación más amplia de portaherramientas, vea portafresas Weldon vs ER vs térmico.
¿Cuáles son los principales tipos de pinza?
Las pinzas ER, DA y TG se cierran todas mediante una tuerca roscada en el portapinzas; ninguna se retrae con un tirante. Lo que las distingue es la geometría del cono, el rango de sujeción y la norma que las respalda.
- Las pinzas ER tienen un semiángulo de 8° (16° de ángulo total) y están normalizadas internacionalmente en la ISO 15488, que abarca de ER11 a ER40; la norma alemana original es la DIN 6499. ER8 y ER50 son extensiones de fabricante fuera de la ISO 15488.
- Las pinzas TG ("Tremendous Grip") son un diseño de ángulo simple con un cono suave de 8° de ángulo total, aproximadamente la mitad del ángulo ER. Proceden del sistema Erickson original y no están cubiertas por la ISO 15488, aunque las pinzas TG estándar se fabrican con la precisión de la clase 2 de la DIN 6499 y las TGHP de alta precisión con la clase 1 (catálogo WIDIA).
- Las pinzas DA (doble ángulo) son cónicas en ambos extremos y también provienen del sistema Erickson. Los fabricantes no publican un ángulo de cono normalizado para ellas y se orientan principalmente al taladrado.
Las pinzas de tirante forman una categoría distinta. Las pinzas de fresadoras de consola y de tornos, como R8 y 5C, se introducen en el husillo o en el cierre de pinzas mediante un tirante, de modo que la herramienta o la pieza se sujeta desde atrás y no con una tuerca en la nariz. Resuelven un problema de interfaz de máquina, no de portaherramientas, y quedan fuera de esta comparación.
Rango de sujeción: por qué la ER cubre más diámetros por pinza
La ER ofrece el mayor rango de sujeción de los tres tipos a partir de ER16 —1 mm por pinza según ISO 15488—, frente a 0.3–0.8 mm de la DA y unos 0.4 mm de la TG estándar. Una excepción mantiene la comparación honesta: la ER11 solo cierra 0.5 mm, menos que los 0.8 mm de una pinza DA grande.
El rango de sujeción determina cuántas pinzas necesita un taller. Con ER, cada pinza cubre una banda de 1 mm, de modo que un juego en pasos de 1 mm alcanza cualquier diámetro de mango dentro de su intervalo. Una pinza TG estándar solo sujeta desde su diámetro nominal hasta unos 0.4 mm por debajo, por lo que en la práctica sirve para un único diámetro de mango; cubrir el mismo intervalo sin huecos exige bastante más del doble de pinzas TG. La DA se sitúa entre ambas, y sus tamaños mayores se acercan a 0.8 mm.
| Factor | ER | DA | TG |
|---|---|---|---|
| Rango de sujeción por pinza estándar | 1 mm (ER16–ER40); 0.5 mm (ER11) | 0.3–0.8 mm según el tamaño (máx. 1/32 in) | ~0.4 mm (1/64 in) |
| Cono | Semiángulo de 8° (16° de ángulo total) | Doble ángulo (ángulo no publicado como norma) | 8° de ángulo total, ángulo simple |
| Series y capacidad | ER11 1–7, ER16 1–10, ER20 1–13, ER25 1–16, ER32 2–20, ER40 3–26 mm (ISO 15488) | 300DA hasta 1/4 in, 200DA hasta 3/8 in, 100DA hasta 9/16 in, 180DA hasta 3/4 in | TG50 1.5–13.5, TG75 3–20, TG100 3–25.5, TG150 12–40 mm |
| Norma | ISO 15488 / DIN 6499 | Fabricante (sistema Erickson) | Fabricante; precisión según las clases de la DIN 6499 |
| Sujeción | Tuerca | Tuerca | Tuerca |
La designación de tamaños DA suele confundir: los números de serie no aumentan con la capacidad. La 180DA es el tamaño DA común más grande y llega a 3/4 in, mientras que la 300DA es la más pequeña, con 1/4 in. En el otro extremo, la TG150 llega a 40 mm, muy por encima del límite de 26 mm de la ER40 en la ISO 15488.
Consejo de selección
Cuente las pinzas que realmente va a necesitar. Si la lista de herramientas abarca muchos diámetros de mango, el rango de 1 mm de la ER mantiene el juego reducido. Si se trabaja con pocos diámetros fijos y se necesita el máximo agarre, el rango estrecho de la TG apenas penaliza, porque cada mango solo necesita su propia pinza.
Excentricidad y agarre según el sistema de pinza
Las pinzas ER estándar y las TG estándar pertenecen a la misma clase de precisión —clase 2 de ISO 15488 / DIN 6499—, por lo que la diferencia de excentricidad entre ellas es menor de lo que sugiere su reputación. La clase 2 de la ISO 15488 admite ≤0.015 mm de TIR para d₁ ≤ 10 mm y ≤0.020 mm para d₁ 10–26 mm; los grados ER UP/AA de fabricante alcanzan ≤0.005 mm de TIR, y las pinzas TGHP se fabrican en clase 1. Kennametal especifica para las pinzas DA 0.001 in (0.025 mm) de TIR en la nariz de la pinza, un valor más holgado que cualquiera de las dos.
La ventaja de agarre de la TG procede de su cono: un ángulo total de 8° proporciona una ventaja mecánica de aproximadamente 3:1 (WIDIA), y Lyndex-Nikken afirma que ofrece un par de sujeción mayor que un portapinzas ER de 16°. El precio de ese cono suave es el estrecho rango de sujeción de 0.4 mm. La ER cede algo de agarre a cambio de rango; la DA ni siquiera es una pinza de fresado: Lyndex-Nikken indica que los portapinzas DA no están diseñados para fresar y pueden agrietarse en la nariz bajo carga radial o por exceso de apriete, y Kennametal señala el taladrado como su aplicación principal.
| Factor | ER (estándar) | DA (estándar) | TG (estándar) |
|---|---|---|---|
| Precisión | ISO 15488 clase 2: ≤0.015–0.020 mm de TIR | ~0.025 mm de TIR en la nariz de la pinza (Kennametal) | DIN 6499 clase 2 |
| Opción de precisión | Grados UP/AA ≤0.005 mm de TIR (fabricante) | No se trata aquí | TGHP según DIN 6499 clase 1 |
| Agarre | Referencia; cono de 16° de ángulo total | Orientada al taladrado; no apta para fresado | Mayor que la ER; cono de 8° de ángulo total (~3:1) |
| Uso principal | Fresado, taladrado, herramientas mixtas | Taladrado, herramientas pequeñas | Fresado donde el agarre es decisivo |
Aun así, la excentricidad pesa al elegir entre tipos, porque acorta la vida de la herramienta. Cada 0.0001 inch (2.5 µm) de excentricidad reduce la vida de la herramienta aproximadamente un 10% (regla de una décima de BIG DAISHOWA), de modo que un montaje DA de 0.025 mm le cuesta a una fresa de acabado mucha más vida que una pinza ER o TG de clase 2. El efecto varía con el diámetro de la herramienta, el material y el avance.
Error común
Montar una fresa de mango en un portapinzas DA porque el taller ya dispone de uno es un error frecuente. Los portapinzas DA están concebidos para taladrar; la carga lateral del fresado puede agrietar la nariz del portapinzas. Las herramientas de fresado deben pasar a portapinzas ER o TG.
¿Cuándo conviene elegir cada tipo de pinza?
✦ La ER es mejor para
- Inventarios de herramientas mixtos, donde 1 mm de rango de sujeción mantiene bajo el número de pinzas
- Acabado y fresado general (clase 2 estándar; grados UP/AA hasta ≤0.005 mm)
- Pinzas intercambiables entre marcas según ISO 15488 / DIN 6499
✦ La DA es mejor para
- Taladrado con portapinzas y pinzas DA ya existentes
- Mangos pequeños, hasta 3/4 in en el tamaño mayor (180DA)
- Mantener en servicio el utillaje de taladrado heredado en lugar de sustituirlo
Conviene elegir ER cuando el rango de mangos y la intercambiabilidad deciden, TG cuando importa más el agarre sobre un conjunto fijo de diámetros, y DA solo para taladrar con portapinzas que ya se tienen. Para la mayoría de los talleres con centros de mecanizado que compran portaherramientas nuevos, la ER es la opción por defecto, porque la ISO 15488 hace sus pinzas intercambiables entre marcas y su rango de 1 mm cubre la mezcla de herramientas más amplia. Para comparar la ER con métodos de sujeción fundamentalmente distintos, vea portapinzas vs portaherramientas hidráulico, y para el panorama completo, la guía completa de sujeción de herramientas.
Recomendaciones prácticas
Tabla de selección rápida
| Escenario | Tipo de pinza recomendado | Precisión | Por qué |
|---|---|---|---|
| Fresado y taladrado mixtos, muchos diámetros de mango | ER (estándar) | Clase 2, ≤0.015–0.020 mm | 1 mm de rango (ER16–ER40) cubre más diámetros por pinza |
| Acabado, tolerancia ajustada | ER (grado UP/AA) | ≤0.005 mm (fabricante) | Los grados de precisión superan la clase 1 de la ISO 15488 |
| Fresado pesado con pocos diámetros fijos | TG | DIN 6499 clase 2 (TGHP clase 1) | El cono de 8° de ángulo total agarra más que la ER |
| Mangos de más de 26 mm | TG150 o extensión ER50 | Especificación del fabricante | Por encima del límite ER40 de la ISO 15488 |
| Taladrado con portapinzas DA existentes | DA | ~0.025 mm en la nariz | El taladrado es la aplicación prevista |
| Fresado en un portapinzas DA | Pasar a ER o TG | — | Los portapinzas DA no están diseñados para fresar |
ER por defecto para rango, TG para agarre y DA para taladrar.
Las pinzas ER cierran 1 mm por pinza de ER16 a ER40 (0.5 mm en ER11) y son intercambiables según la ISO 15488, lo que las convierte en la opción por defecto para el trabajo CNC mixto. Las pinzas TG solo cierran unos 0.4 mm, pero agarran más que la ER gracias a un cono de 8° de ángulo total y llegan a 40 mm en la TG150. Las pinzas DA cierran 0.3–0.8 mm, trabajan con unos 0.025 mm de TIR en la nariz y están pensadas para taladrar, no para fresar. Las tres se cierran por tuerca; las pinzas de tirante como R8 y 5C son una categoría aparte de interfaz de máquina.
La ISO 15488 y la DIN 6499 definen la geometría del cono, el rango de sujeción y las clases de excentricidad que hacen intercambiables las pinzas ER entre marcas, principal motivo de que la ER domine el utillaje nuevo de los centros de mecanizado, mientras que TG y DA siguen siendo sistemas de fabricante de la línea Erickson original.
¿Qué diferencia hay entre las pinzas ER, DA y TG?
Las tres se cierran por tuerca. Las pinzas ER cierran 1 mm por pinza de ER16 a ER40 y siguen la ISO 15488. Las pinzas TG cierran unos 0.4 mm, pero agarran más que la ER gracias a un cono de 8° de ángulo total. Las pinzas DA cierran 0.3–0.8 mm, trabajan con unos 0.025 mm de TIR en la nariz y están pensadas sobre todo para taladrar.
¿Qué tipo de pinza tiene el mayor rango de sujeción?
La ER, a partir de ER16: la ISO 15488 establece 1 mm de rango por pinza, frente a 0.3–0.8 mm de la DA y unos 0.4 mm de la TG estándar. La ER11 es la excepción con 0.5 mm, menos que los 0.8 mm de una pinza DA grande. Un rango mayor implica menos pinzas para cubrir una gama de diámetros de mango.
¿Se pueden usar pinzas DA para fresar?
No es recomendable. Lyndex-Nikken indica que los portapinzas DA no están diseñados para fresar y pueden agrietarse en la nariz bajo carga radial o por exceso de apriete, y Kennametal señala el taladrado como la aplicación principal de la DA. Para fresado ligero o medio conviene usar portapinzas ER o TG y reservar la DA para taladrar.
¿Qué es una pinza TG?
Una pinza TG ("Tremendous Grip") es una pinza de ángulo simple cerrada por tuerca con un cono de 8° de ángulo total, que proporciona una ventaja mecánica de aproximadamente 3:1. Las pinzas TG estándar cierran unos 0.4 mm y se fabrican con la precisión de la clase 2 de la DIN 6499. Las series TG50 a TG150 cubren mangos de aproximadamente 1.5 a 40 mm.
¿Qué es un sistema de pinzas ER?
Un sistema de pinzas ER es un portapinzas cerrado por tuerca más pinzas ER según la ISO 15488, que abarca de ER11 a ER40. Las pinzas cierran unos 1 mm por pinza de ER16 a ER40, 0.5 mm en ER11, y mantienen de 0.015 a 0.020 mm de TIR en clase 2. ER8 y ER50 son extensiones de fabricante fuera de la norma.
Fuentes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- WIDIA (Kennametal) — Erickson TG Single-Angle Collets catalogue
- Kennametal — Double Angle (DA) Collet Systems, Toolholding Systems catalogue pp. S282–S283
- Kennametal — DA Double-Angle Standard Collets
- Lyndex-Nikken — BIG BLUE Tooling System Catalog (TG and DA collet chucks)
- Techniks — Certified Collets & Nuts catalogue
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout