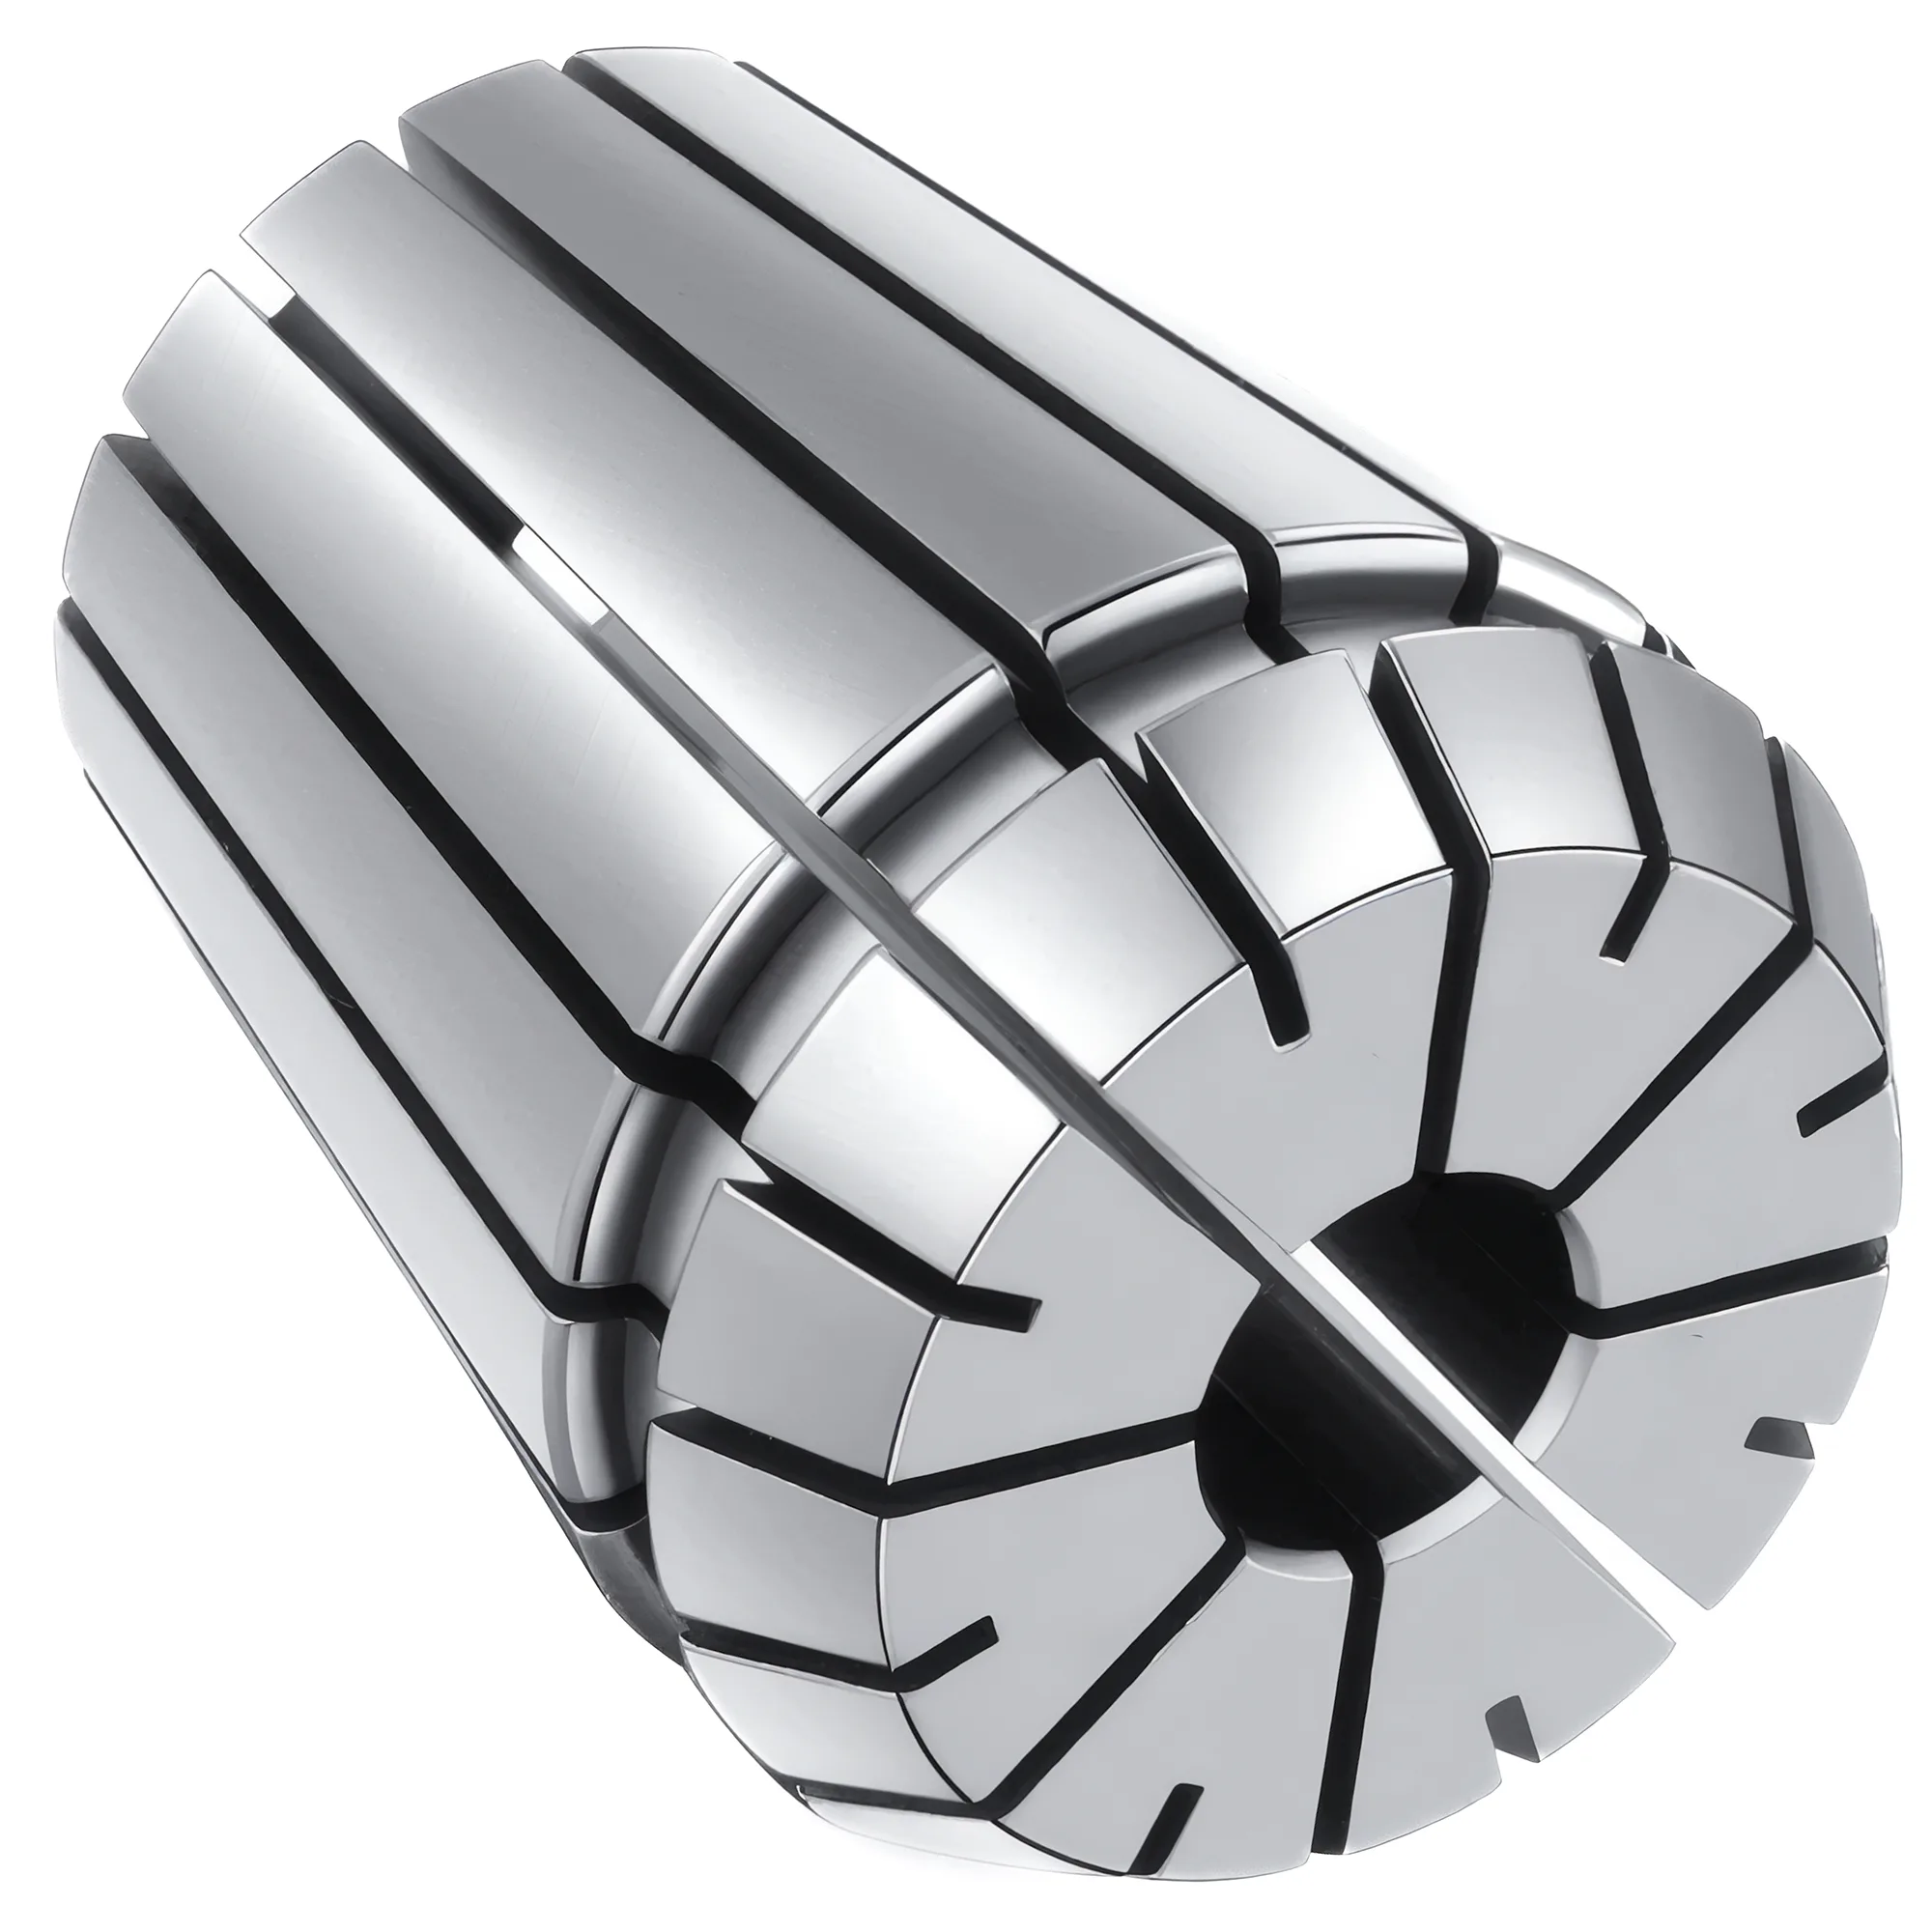
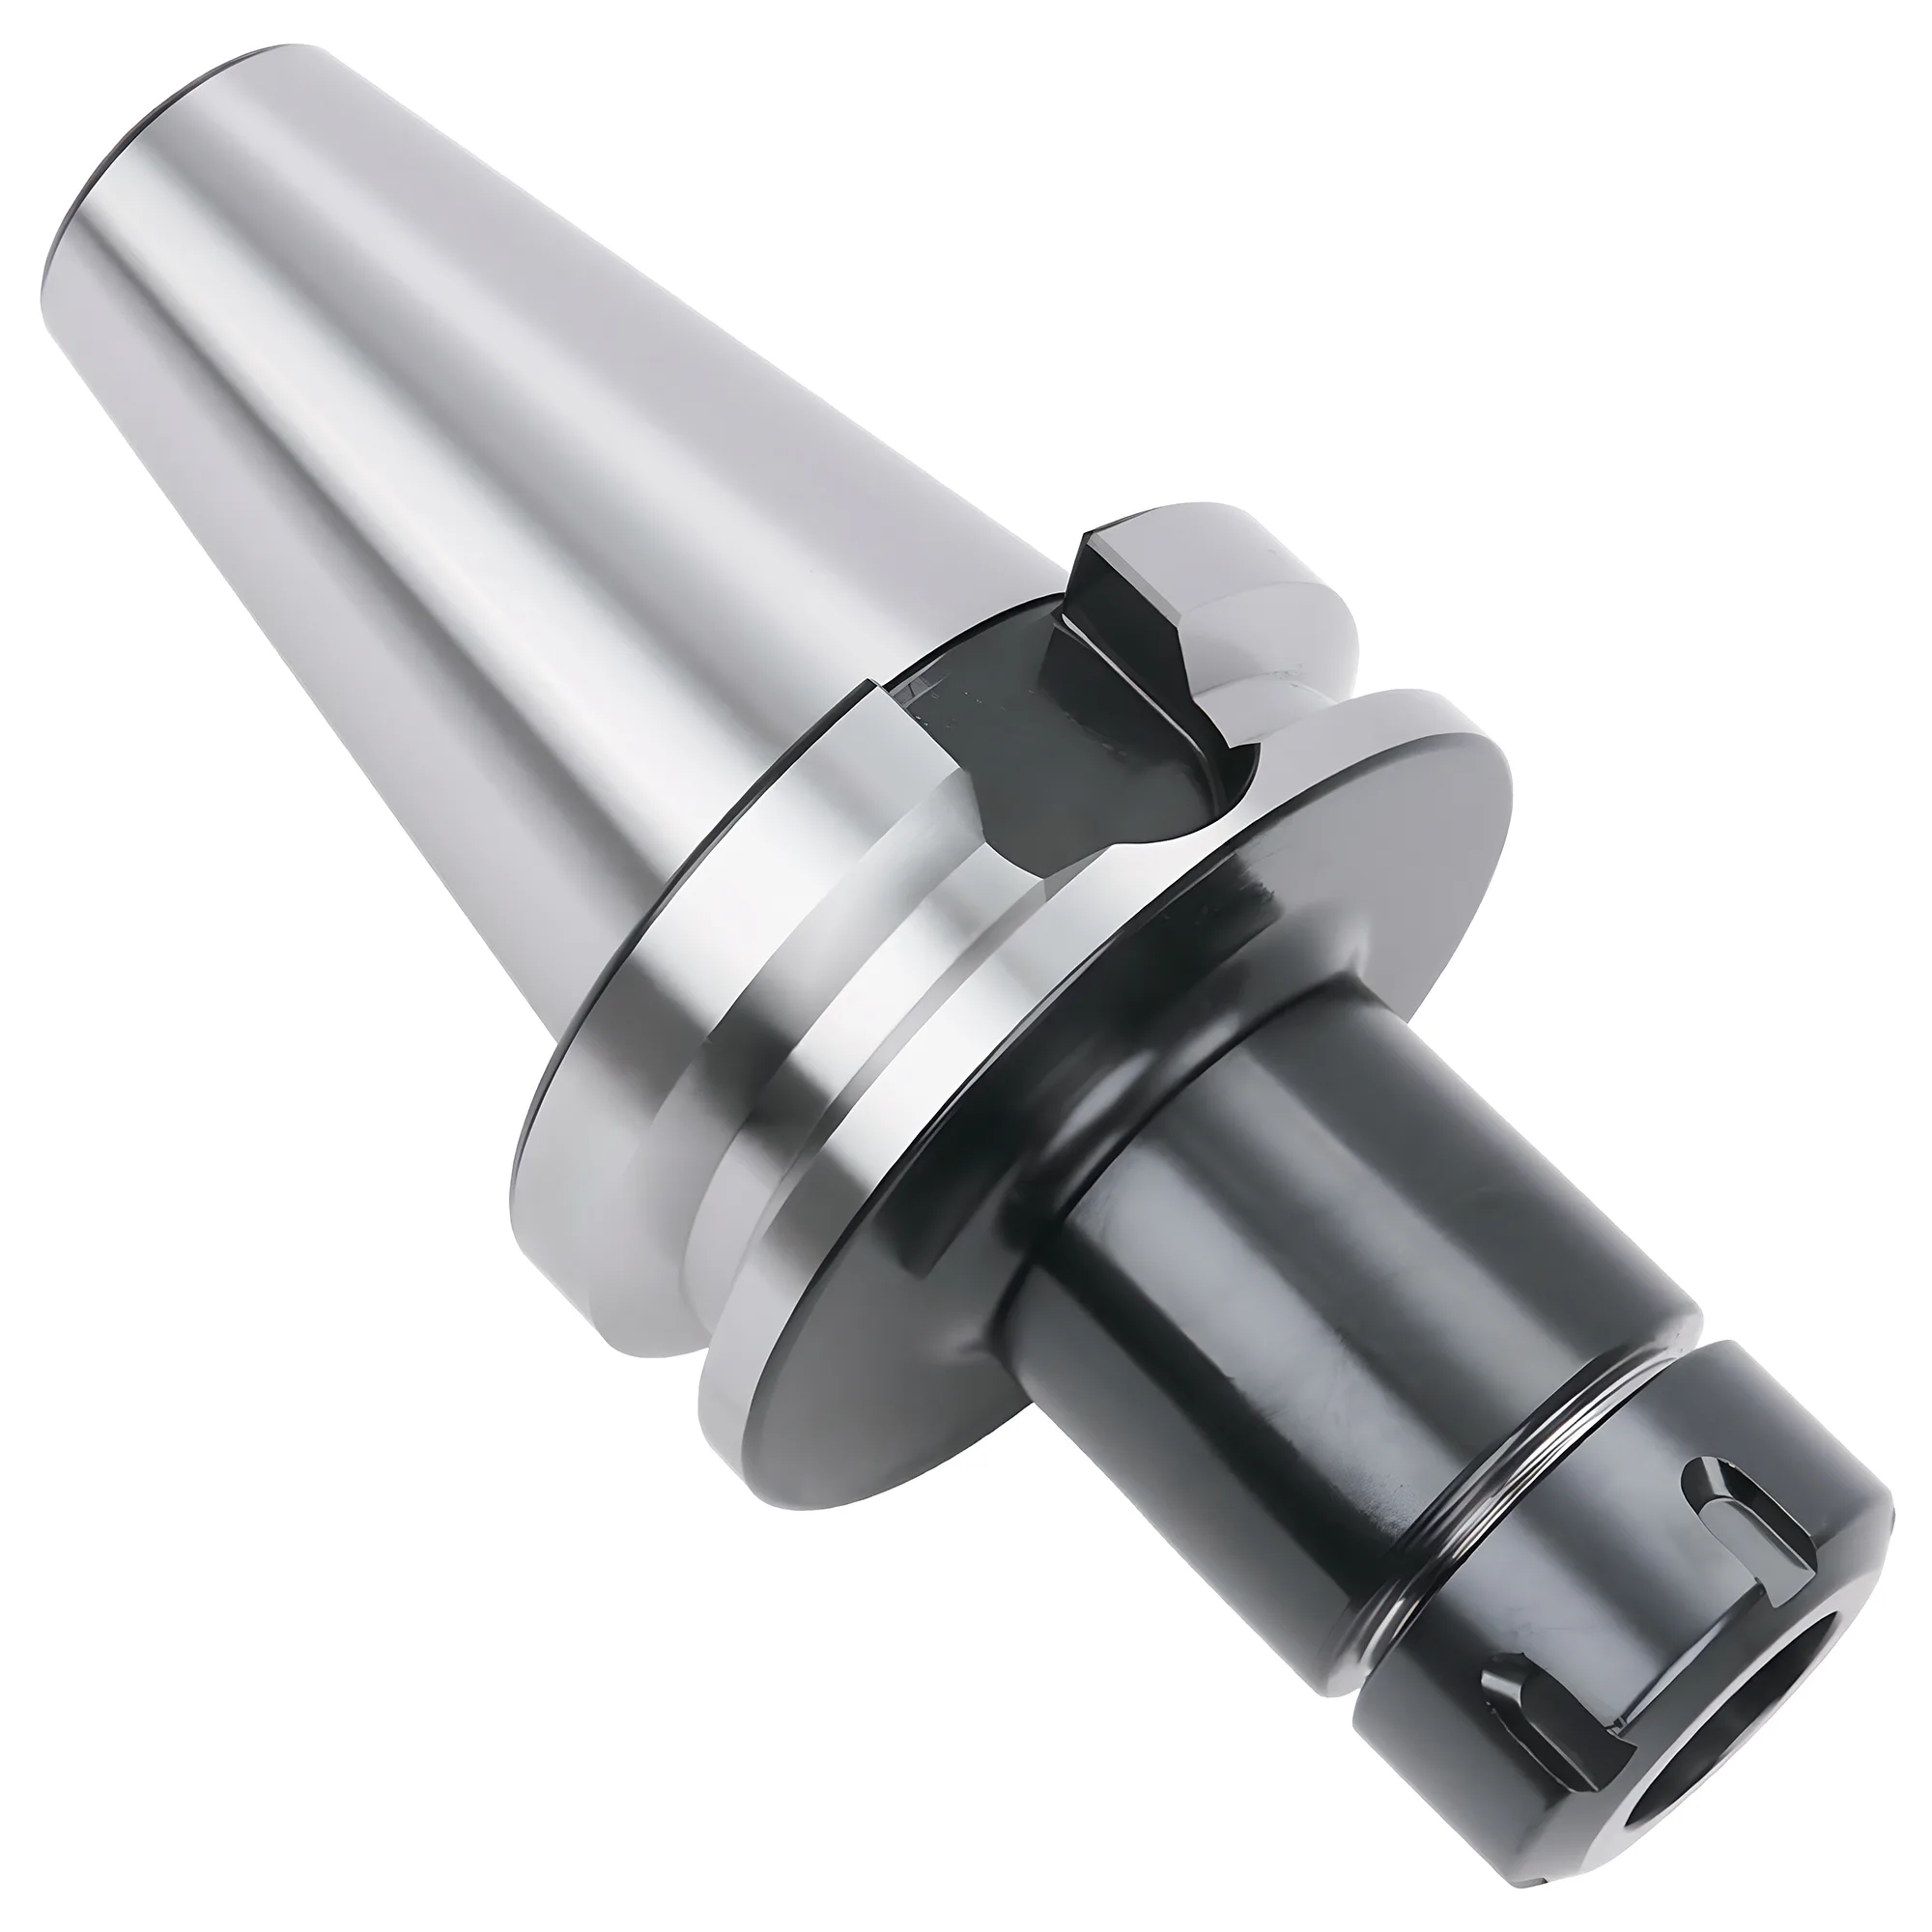
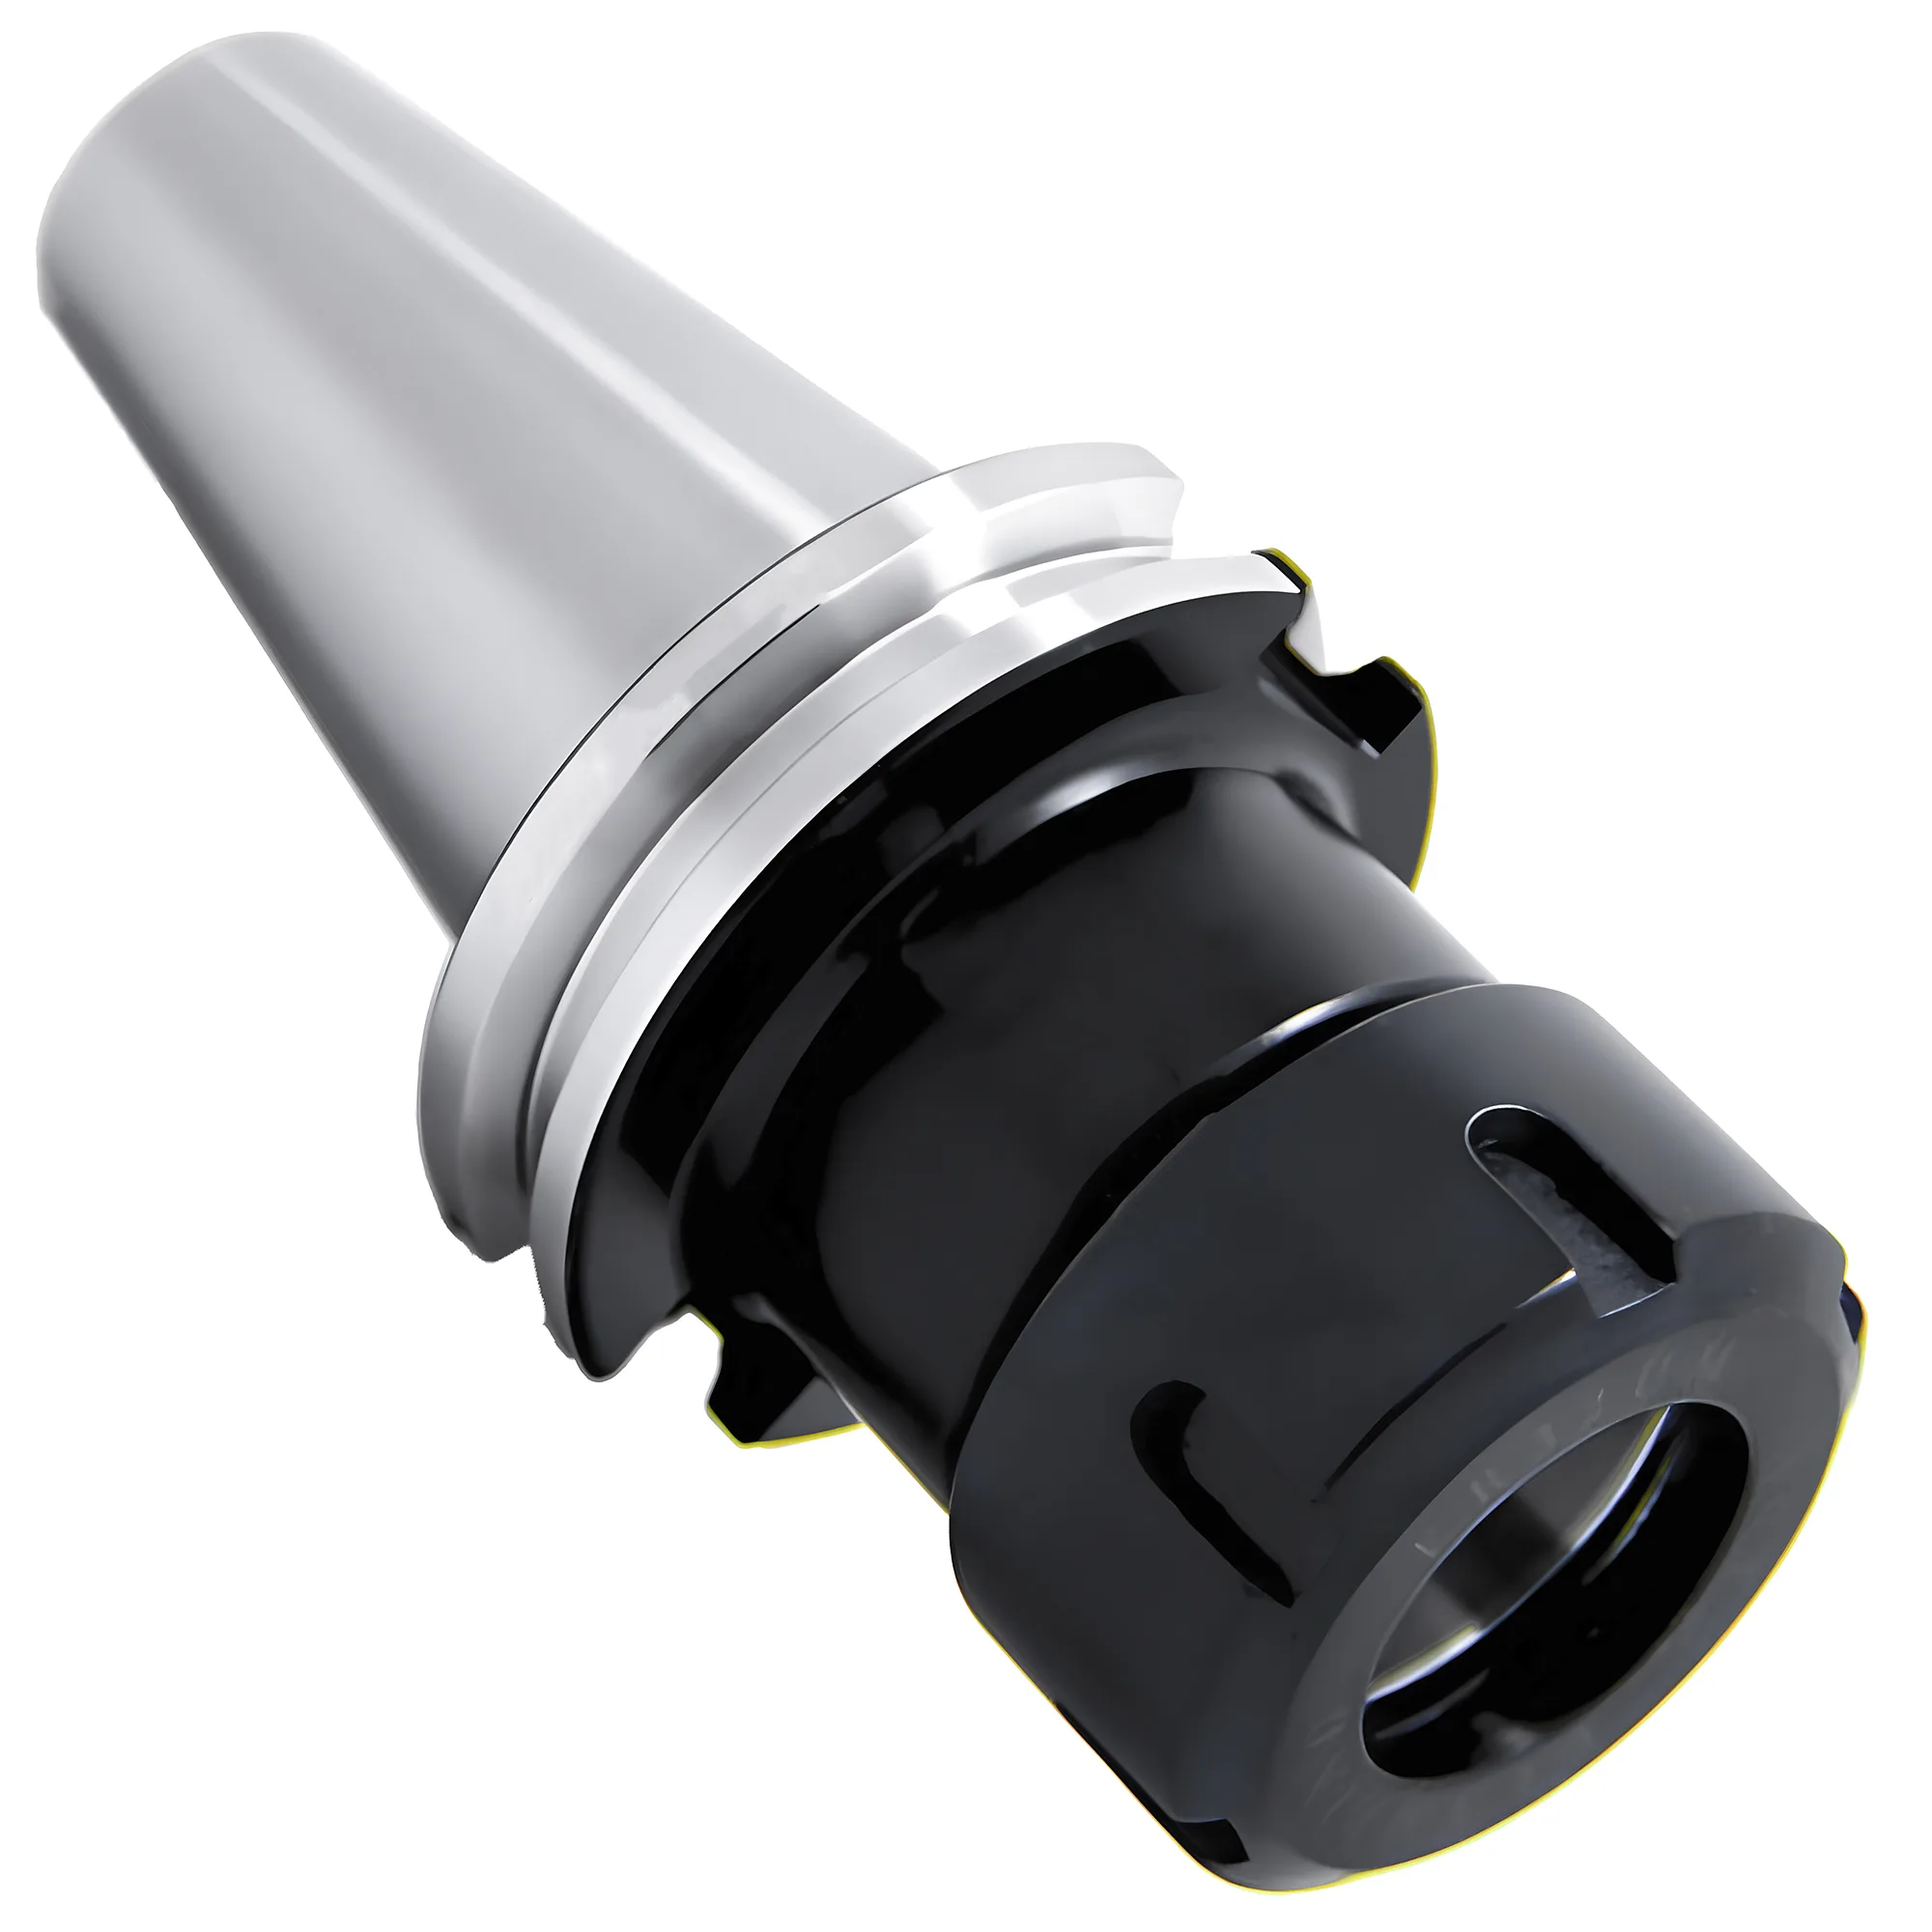
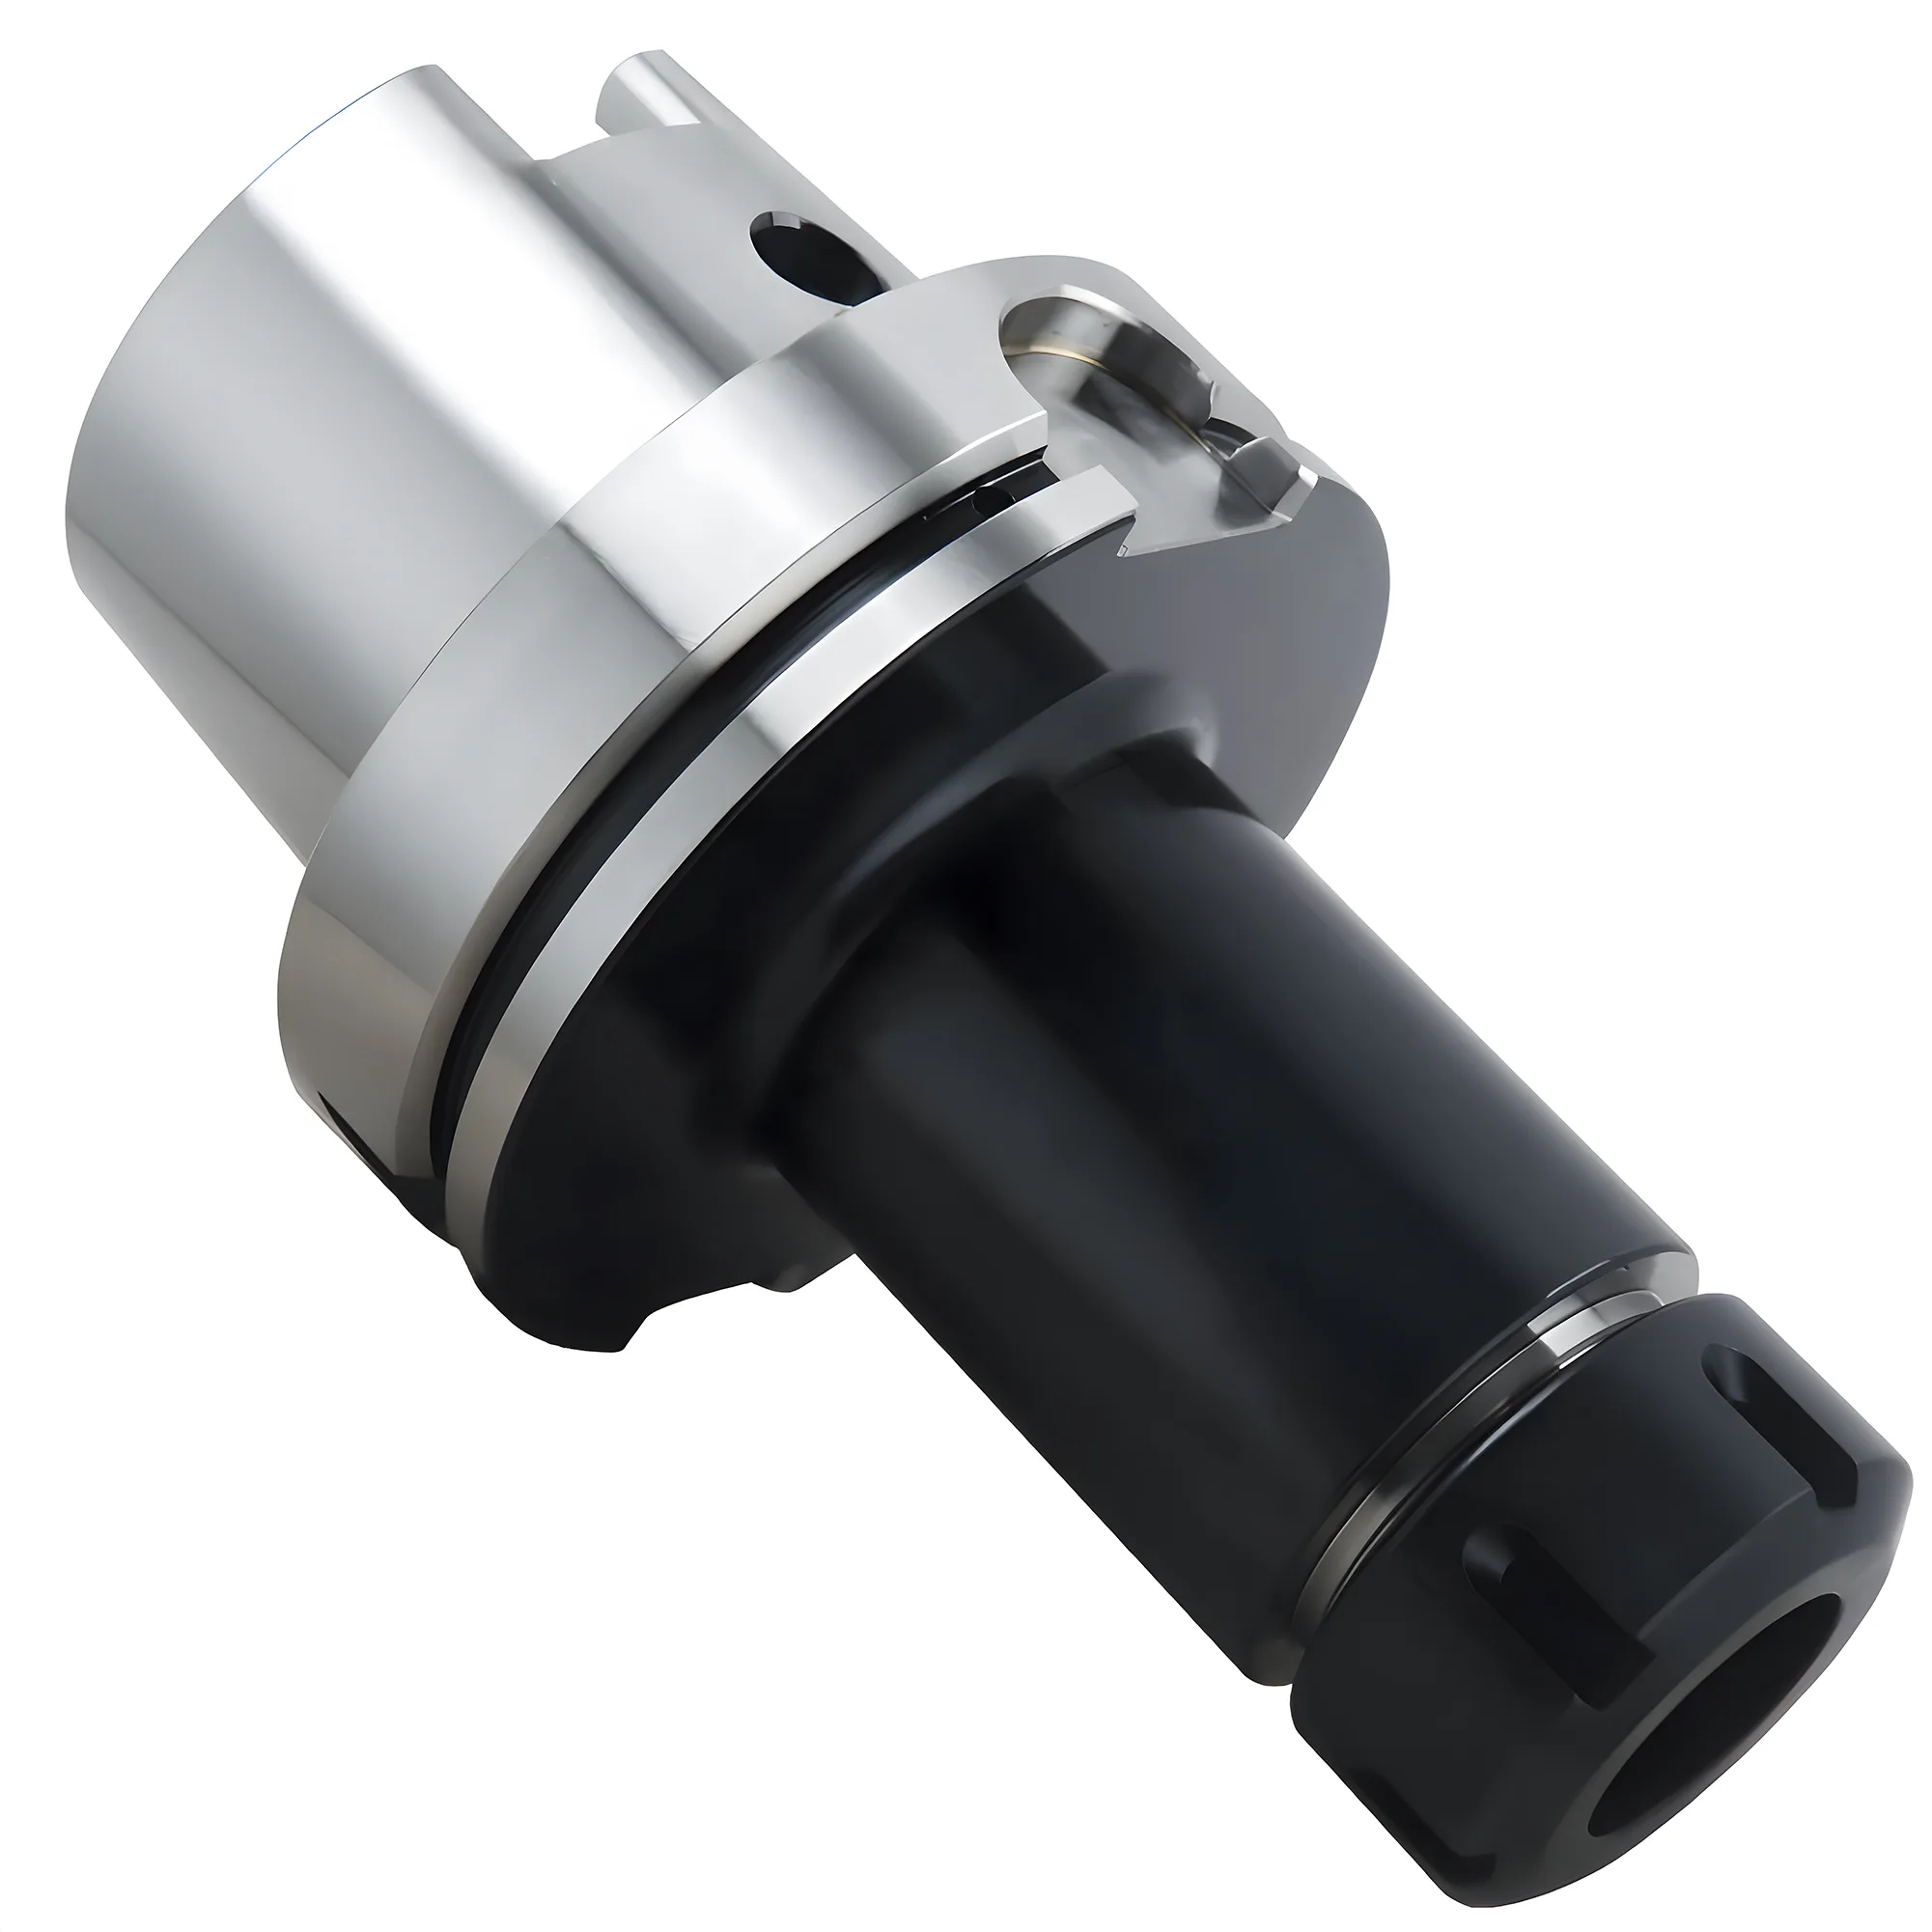
ISO 15488 (DIN 6499) normaliza seis tamaños de pinzas ER — ER11, ER16, ER20, ER25, ER32 y ER40 — que sujetan vástagos de 1 mm a 26 mm; ER8 y ER50 son extensiones habituales de los fabricantes por debajo y por encima de ese rango. Las pinzas de Clase 2 (grado normal) mantienen una excentricidad ≤0.015 mm TIR (d₁ ≤ 10 mm) o ≤0.020 mm TIR (d₁ 10–26 mm) según ISO 15488:2003 Tabla 4, mientras que los grados UP/AA de los fabricantes alcanzan ≤0.005 mm, más estrecho que la Clase 1. Cada pinza estándar (Forma B) de ER16–ER40 se contrae 1 mm (ER11: 0.5 mm), por lo que un juego ER32 de 18 pinzas cubre 2-20 mm. Las estimaciones habituales sitúan la fuerza de sujeción en 3.000-25.000 N según el tamaño de la pinza.
Para una visión completa de los sistemas de sujeción de herramientas, incluyendo conos, portapinzas y sujeción de piezas, consulte la guía completa de sujeción de herramientas.
Tabla de tamaños de pinzas ER (ER8 a ER50, mm y pulgadas)
El número después de "ER" indica, en milímetros, el diámetro del alojamiento del portaherramientas que recibe el extremo mayor de la pinza — ER32 asienta en un alojamiento de 32 mm en el extremo mayor del cono de 8°, ER40 en uno de 40 mm, y así sucesivamente según ISO 15488 Tabla 2. Cada tamaño está diseñado para un rango específico de diámetros de herramienta y un par de apriete determinado.
| Tamaño ER | Alojamiento del portaherramientas | Rango ISO 15488 (Formas A y B) | Mayor pinza en pulgadas habitual | ¿Incluido en ISO 15488? | Aplicaciones comunes |
|---|---|---|---|---|---|
| ER8 | 8 mm | Definido por el fabricante, típicamente hasta ~5 mm | ~3/16 in | No | Microbrocas, grabado |
| ER11 | 11 mm | 1-7 mm | 1/4 in | Sí | Fresas de mango pequeñas, herramientas de grabado |
| ER16 | 16 mm | 1-10 mm | 13/32 in (10.3 mm, en el límite superior del rango) | Sí | Fresado ligero, taladrado |
| ER20 | 20 mm | 1-13 mm | 1/2 in | Sí | Mecanizado de uso general |
| ER25 | 25 mm | 1-16 mm | 5/8 in | Sí | Operaciones de fresado estándar |
| ER32 | 32 mm | 2-20 mm | 3/4 in | Sí | Fresado pesado, herramientas de gran tamaño |
| ER40 | 40 mm | 3-26 mm | 1 in | Sí | Aplicaciones de servicio pesado |
| ER50 | 50 mm | Definido por el fabricante, típicamente hasta ~36 mm | ~1-1/4 in | No | Vástagos grandes de más de 26 mm |
Las pinzas en pulgadas suelen fabricarse en pasos de aproximadamente 1/32 in; el mayor tamaño en pulgadas suele ser la fracción habitual más grande por debajo de cada máximo métrico, salvo en ER16, donde 13/32 in (10.3 mm) queda justo por encima del máximo ISO de 10 mm. Muchos fabricantes producen además diámetros por debajo del mínimo ISO (por ejemplo, pinzas de 1 mm en ER32 o ER40), por lo que conviene consultar la tabla de tamaños del fabricante y no la serie nominal.
ER60 aparece a veces en las búsquedas, pero no forma parte de ISO 15488, que termina en ER40; los tamaños por encima de ER40 (ER50 y mayores) son diseños de fabricante, por lo que las dimensiones de pinza, tuerca y portaherramientas deberían tomarse de la tabla de un mismo fabricante.
Consideraciones sobre el rango de sujeción
Según ISO 15488, cada pinza estándar (Forma B) de ER16–ER40 se contrae 1 mm y cada pinza ER11 0.5 mm, de modo que un juego completo de 18 pinzas ER32 cubre todo el rango de vástagos de 2-20 mm sin interrupciones — las pinzas también suelen ofrecerse en pasos de 0.5 mm, pero cada pinza de ER16–ER40 sigue contrayéndose 1 mm, de modo que los medios pasos se solapan en lugar de ampliar el rango. Una pinza marcada "12" sujeta herramientas de 11-12 mm.
Opción de alta precisión
Las pinzas de alta precisión alcanzan una excentricidad ≤0.005 mm (5 micras), y algunos grados premium están especificados con valores aún más estrechos; al igual que las pinzas estándar, suelen ofrecerse en pasos de 0.5 mm, y cada pinza de ER16–ER40 sigue contrayéndose 1 mm. Son la opción indicada para operaciones de acabado donde la calidad superficial es crítica.
Las pinzas ER de Clase 2 (grado normal) proporcionan típicamente una concentricidad adecuada para fresado general con tolerancias IT8 o más amplias, mientras que los grados de precisión UP suelen preferirse para el escariado H7 y las operaciones de acabado de moldes, donde la excentricidad de la herramienta amplifica el error superficial.
ER32 vs ER40: qué tamaño elegir
ER32 llega hasta un vástago de 20 mm (3/4 in) y se monta en portaherramientas de cono 30 y 40; ER40 alcanza 26 mm (1 in) pero requiere una tuerca y un cuerpo más grandes, por lo que ER40 solo suele compensar si se trabajan con regularidad vástagos de más de 20 mm. ER32 es generalmente el tamaño ER más común para fresado CNC general, ya que su rango de 2-20 mm cubre la mayoría de los vástagos habituales de fresas de mango y brocas sin dejar de ser compacto. Por encima de 26 mm toma el relevo ER50 (un tamaño de fabricante fuera de ISO 15488).
✦ Piezas pequeñas y acabado
- Sistemas ER8, ER11 o ER16
- Fuerza de sujeción reducida, adecuada para cortes ligeros
- Ideal para relojería, joyería y micromecanizado
✦ Remoción intensiva de material
- Sistemas ER32, ER40 o ER50
- Máxima fuerza de sujeción
- Necesarios para herramientas de gran diámetro
Para mecanizado general:
- ER32 es la opción de uso general por defecto en máquinas de cono 40; ER20 o ER25 se adaptan a máquinas más pequeñas
- Constituye la opción más habitual en talleres de trabajo variado
- Proporciona fuerza de sujeción suficiente para remoción moderada de material
Para una visión general de una reciente familia completa de portapinzas ER, consulte el lanzamiento del sistema de pinzas ER.
Material, dureza y tuercas de las pinzas
ISO 15488 exige que las pinzas ER se fabriquen en acero con una resistencia a la tracción de al menos 700 N/mm², con el agujero y el cono templados a 44-48 HRC (44 +4/0 HRC), mientras que el cono interior del portaherramientas se templa a 56-60 HRC (56 +4/0 HRC). Los aceros para muelles son la elección habitual, ya que el cuerpo ranurado debe recuperar su medida tras cada liberación.
La tuerca es la parte menos intercambiable del sistema. ISO 15488 Tabla 2 fija una rosca de tuerca estándar para cada tamaño (M22 × 1.5 para ER16, M40 × 1.5 para ER32, M50 × 1.5 para ER40), pero las tuercas mini y otros estilos de tuerca esbelta utilizan roscas y diámetros exteriores distintos con el mismo número ER. Una tuerca de recambio debe coincidir con la rosca del portaherramientas, no solo con el tamaño de la pinza.
Prácticas recomendadas para el uso de pinzas ER
Las pinzas ER estándar duran típicamente entre 500 y 1.000 ciclos de sujeción antes de que la excentricidad supere el límite de ISO 15488; los grados UP y unos conos limpios, junto con una llave dinamométrica calibrada, pueden prolongar esa vida útil. Las cinco prácticas siguientes preservan la concentricidad durante series prolongadas.
- Seleccionar la pinza correspondiente al vástago - No utilizar una pinza de tamaño inferior al necesario, ya que esto daña tanto la pinza como el vástago de la herramienta
- Emplear pinzas selladas para aplicaciones con refrigerante interior a fin de evitar la contaminación
- Verificar la concentricidad con un reloj comparador antes de las series de producción
- Reemplazar las pinzas desgastadas - Inspeccionar las superficies de sujeción en busca de marcas o deformaciones
- Aplicar el par adecuado - Utilizar una llave dinamométrica para una sujeción consistente
Evitar el apriete excesivo
Un par excesivo puede deformar las pinzas y reducir la precisión. Respetar siempre las especificaciones de par del fabricante y utilizar una llave dinamométrica calibrada.
Mantenimiento de pinzas
Limpiar los conos de las pinzas y las tuercas con regularidad. La suciedad en el cono genera problemas de excentricidad que ningún nivel de apriete puede corregir.
Resumen
Para talleres de fresado CNC de uso general, un sistema ER32 en máquinas de cono 40 (ER20 o ER25 en máquinas más pequeñas) ofrece típicamente el mejor equilibrio entre rango de sujeción, capacidad de par y disponibilidad de portaherramientas — las configuraciones ER40, más robustas, se reservan para vástagos de más de 20 mm (3/4 in), y ER50 para vástagos de más de 26 mm.
Selección rápida de pinzas ER por aplicación
Esta matriz permite seleccionar un tamaño ER, una clase de excentricidad y un caso de uso a partir de los escenarios de mecanizado más habituales — contrastar con el cono del husillo y el inventario de herramientas.
| Escenario | Tamaño | Clase de excentricidad | Aplicación | Motivo |
|---|---|---|---|---|
| Relojería, joyería, micromecanizado (herramientas ≤4 mm) | ER11 | Grado UP ≤0.005 mm TIR | Grabado, microfresas, brocas para PCB | El cuerpo compacto se adapta a husillos pequeños; la concentricidad UP es necesaria porque los diámetros reducidos amplifican el error de excentricidad |
| Fresado y taladrado ligero (herramientas 1-10 mm) | ER16 | Clase 2 ≤0.015 mm TIR | Trabajo de detalle en moldes, operaciones CNC secundarias | El par de apriete de la tuerca de 56 Nm (tuerca estándar) cubre la mayoría de los trabajos con herramientas pequeñas sin sobredimensionar el cuerpo del portaherramientas |
| Fresado CNC general, inventario mixto (1-13 mm) | ER20 | Clase 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Taller de trabajo, series de prototipos | Mejor equilibrio de rango y rigidez para portaherramientas BT30/HSK40; cubre la mayoría de los vástagos de fresas de mango habituales |
| Fresado de producción estándar (herramientas 1-16 mm) | ER25 | Clase 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Producción en acero y aluminio, portaherramientas BT40 | El par de apriete de la tuerca de 104 Nm (tuerca estándar) permite desbaste agresivo; ampliamente disponible en todas las marcas de herramientas |
| Desbaste pesado, fresas de mango grandes (2-20 mm) | ER32 | Clase 2 ≤0.015 mm (≤10 mm) / ≤0.020 mm (>10 mm) | Tamaño CNC más habitual | El par de apriete de la tuerca de 136 Nm sujeta con seguridad vástagos de 20 mm; un juego completo cubre todo el rango medio |
| Escariado y acabado en portaherramientas ER32 | ER32 | Grado UP ≤0.005 mm TIR | Escariado H7, acabado de moldes | El grado UP disminuye la excentricidad 3-4x frente a la Clase 2 para tolerancias más estrechas en agujeros y acabados |
| Fresado pesado, vástagos grandes (3-26 mm) | ER40 | Clase 2 ≤0.020 mm TIR (>10 mm) | Desbaste en acero, fresas de mango y brocas grandes | Par de apriete de la tuerca de 176 Nm (tuerca estándar, todos los diámetros ER40); el cuerpo de gran tamaño limita el uso a portaherramientas BT40 o superiores |
| Alimentación de refrigerante interior | Pinza ER sellada (cualquier tamaño) | Según grado seleccionado | Taladrado profundo, fresado MQL | La pinza sellada cierra las ranuras para que la presión del refrigerante pase a través de la herramienta en lugar de escaparse entre los segmentos de la pinza |
Seleccionar el tamaño ER según la operación habitual más exigente.
Elegir un sistema ER basándose en el mayor diámetro de herramienta de uso frecuente y en los requisitos de remoción de material. ER32 cubre la mayor parte del mecanizado general en máquinas de cono 40 (ER20/ER25 en máquinas más pequeñas), mientras que ER40 se ocupa de vástagos de más de 20 mm y ER50 va más allá de 26 mm. Para trabajos de precisión, invertir en pinzas de alta precisión (UP/AA).
DIN 6499 e ISO 15488 definen la geometría del cono, las clases de excentricidad y las tolerancias dimensionales que hacen a las pinzas ER intercambiables entre fabricantes — una razón clave por la que los sistemas ER se han convertido en la interfaz de sujeción de herramientas dominante en centros de mecanizado con conos 30 y 40 en todo el mundo.
Correctamente seleccionadas y mantenidas, las pinzas ER duran típicamente entre 500 y 1.000 ciclos de sujeción o más, dependiendo de la disciplina de par y la tolerancia del vástago, y deberían reemplazarse cuando la excentricidad supere el límite de Clase 2 de ISO 15488.
¿En qué tamaños se fabrican las pinzas ER?
ISO 15488 normaliza seis tamaños ER — ER11, ER16, ER20, ER25, ER32 y ER40 — que cubren vástagos de 1-26 mm. ER8 y ER50 son extensiones de fabricante muy extendidas por debajo y por encima de ese rango. Dentro de cada tamaño, las pinzas métricas suelen ofrecerse en pasos de 0.5 mm o 1 mm y las de pulgadas en pasos de aproximadamente 1/32 in; cada pinza estándar (Forma B) de ER16–ER40 se contrae 1 mm (ER11: 0.5 mm).
ER32 vs ER40: ¿cuál conviene comprar?
ER32 es la elección adecuada si el vástago más grande de uso habitual es de 20 mm (3/4 in) o menos; es lo bastante compacta para portaherramientas de cono 30 y es el tamaño con mayor disponibilidad. ER40 solo compensa para vástagos de 21-26 mm (hasta 1 in), asumiendo una tuerca y un cuerpo más grandes que normalmente implican un husillo de cono 40 o mayor.
¿Las pinzas ER de distintas marcas encajan en el mismo portapinzas?
Sí, dentro del mismo número ER, porque ISO 15488 fija el cono de 8° y el alojamiento del portaherramientas. El punto delicado es la tuerca: con el mismo tamaño ER, las tuercas estándar, mini y de otros estilos pueden usar roscas y diámetros exteriores distintos, por lo que una tuerca de recambio debe coincidir con el portaherramientas y no con la pinza.
¿Cuál es el tamaño de pinza ER más común?
ER32 es el tamaño más utilizado, con un rango de sujeción de 2-20 mm y una excentricidad de Clase 2 (grado normal) de ≤0.015-0.020 mm TIR según el diámetro, conforme a ISO 15488. Su rango se adapta a la mayoría de los diámetros de vástago de fresas de mango y brocas en mecanizado general, y un juego completo de 18 pinzas cubre el rango en incrementos de 1 mm.
¿Se puede usar una pinza ER20 en un portapinzas ER32?
No — los tamaños ER no son intercambiables. Cada tamaño asienta en un alojamiento cónico de 8° diferente (ER20 = 20 mm, ER32 = 32 mm según ISO 15488 Tabla 2) y tiene un rango de sujeción distinto (1-13 mm frente a 2-20 mm). Forzar una pinza no correspondiente daña tanto el cono de la pinza como el cuerpo del portapinzas.
¿Con qué frecuencia deben reemplazarse las pinzas ER?
Las pinzas ER estándar duran típicamente entre 500 y 1.000 ciclos de sujeción antes de que la excentricidad supere el límite de ISO 15488, y el uso constante de una llave dinamométrica con vástagos de tolerancia h6 prolonga esa vida útil. Verificar la excentricidad con un reloj comparador en cada montaje y reemplazar cualquier pinza que supere el límite de Clase 2 de ISO 15488 en dos montajes limpios consecutivos.
¿Cuál es la diferencia entre las pinzas ER de Clase 2 y las de alta precisión?
Las pinzas de Clase 2 (grado normal) mantienen la excentricidad en ≤0.015 mm TIR (d₁ ≤ 10 mm) o ≤0.020 mm TIR (d₁ 10–26 mm), según ISO 15488:2003 Tabla 4. Las pinzas de alta precisión (grado UP/AA) alcanzan una excentricidad ≤0.005 mm TIR, un grado de fabricante más estrecho que la Clase 1. El grado no modifica el rango de sujeción: una pinza estándar (Forma B) de ER16–ER40 se contrae 1 mm (ER11: 0.5 mm) en cualquiera de los dos grados.