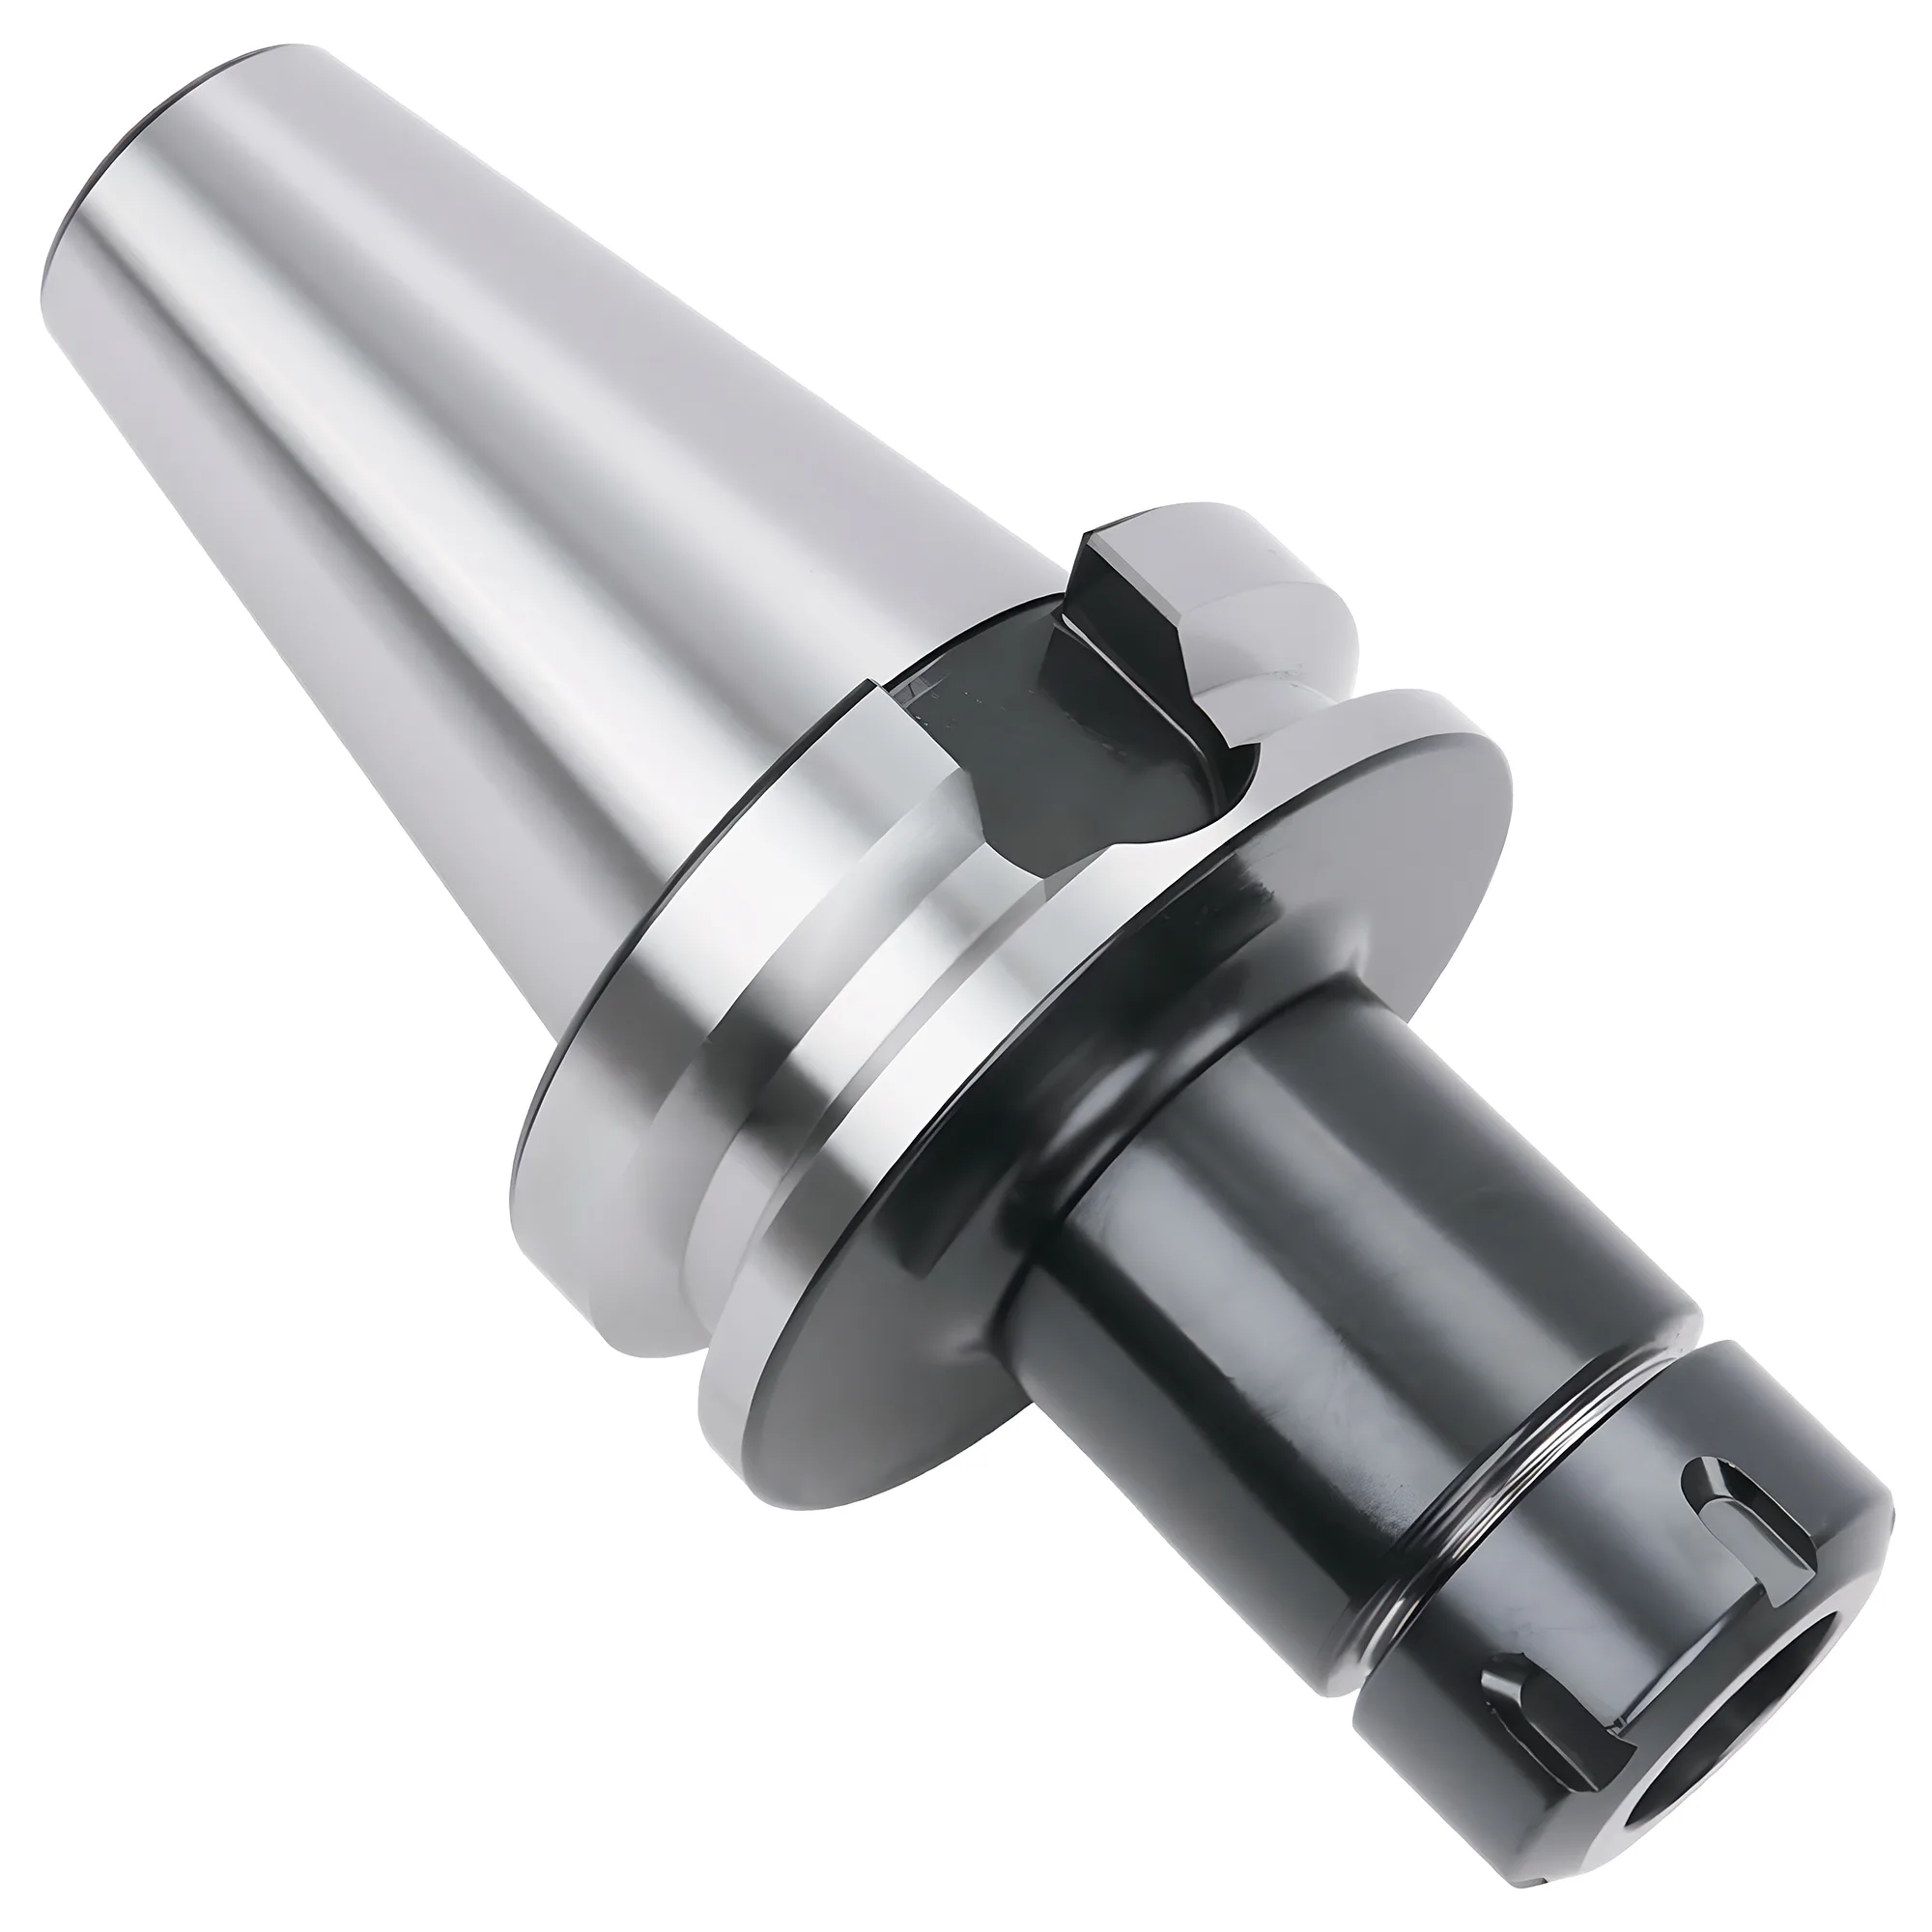
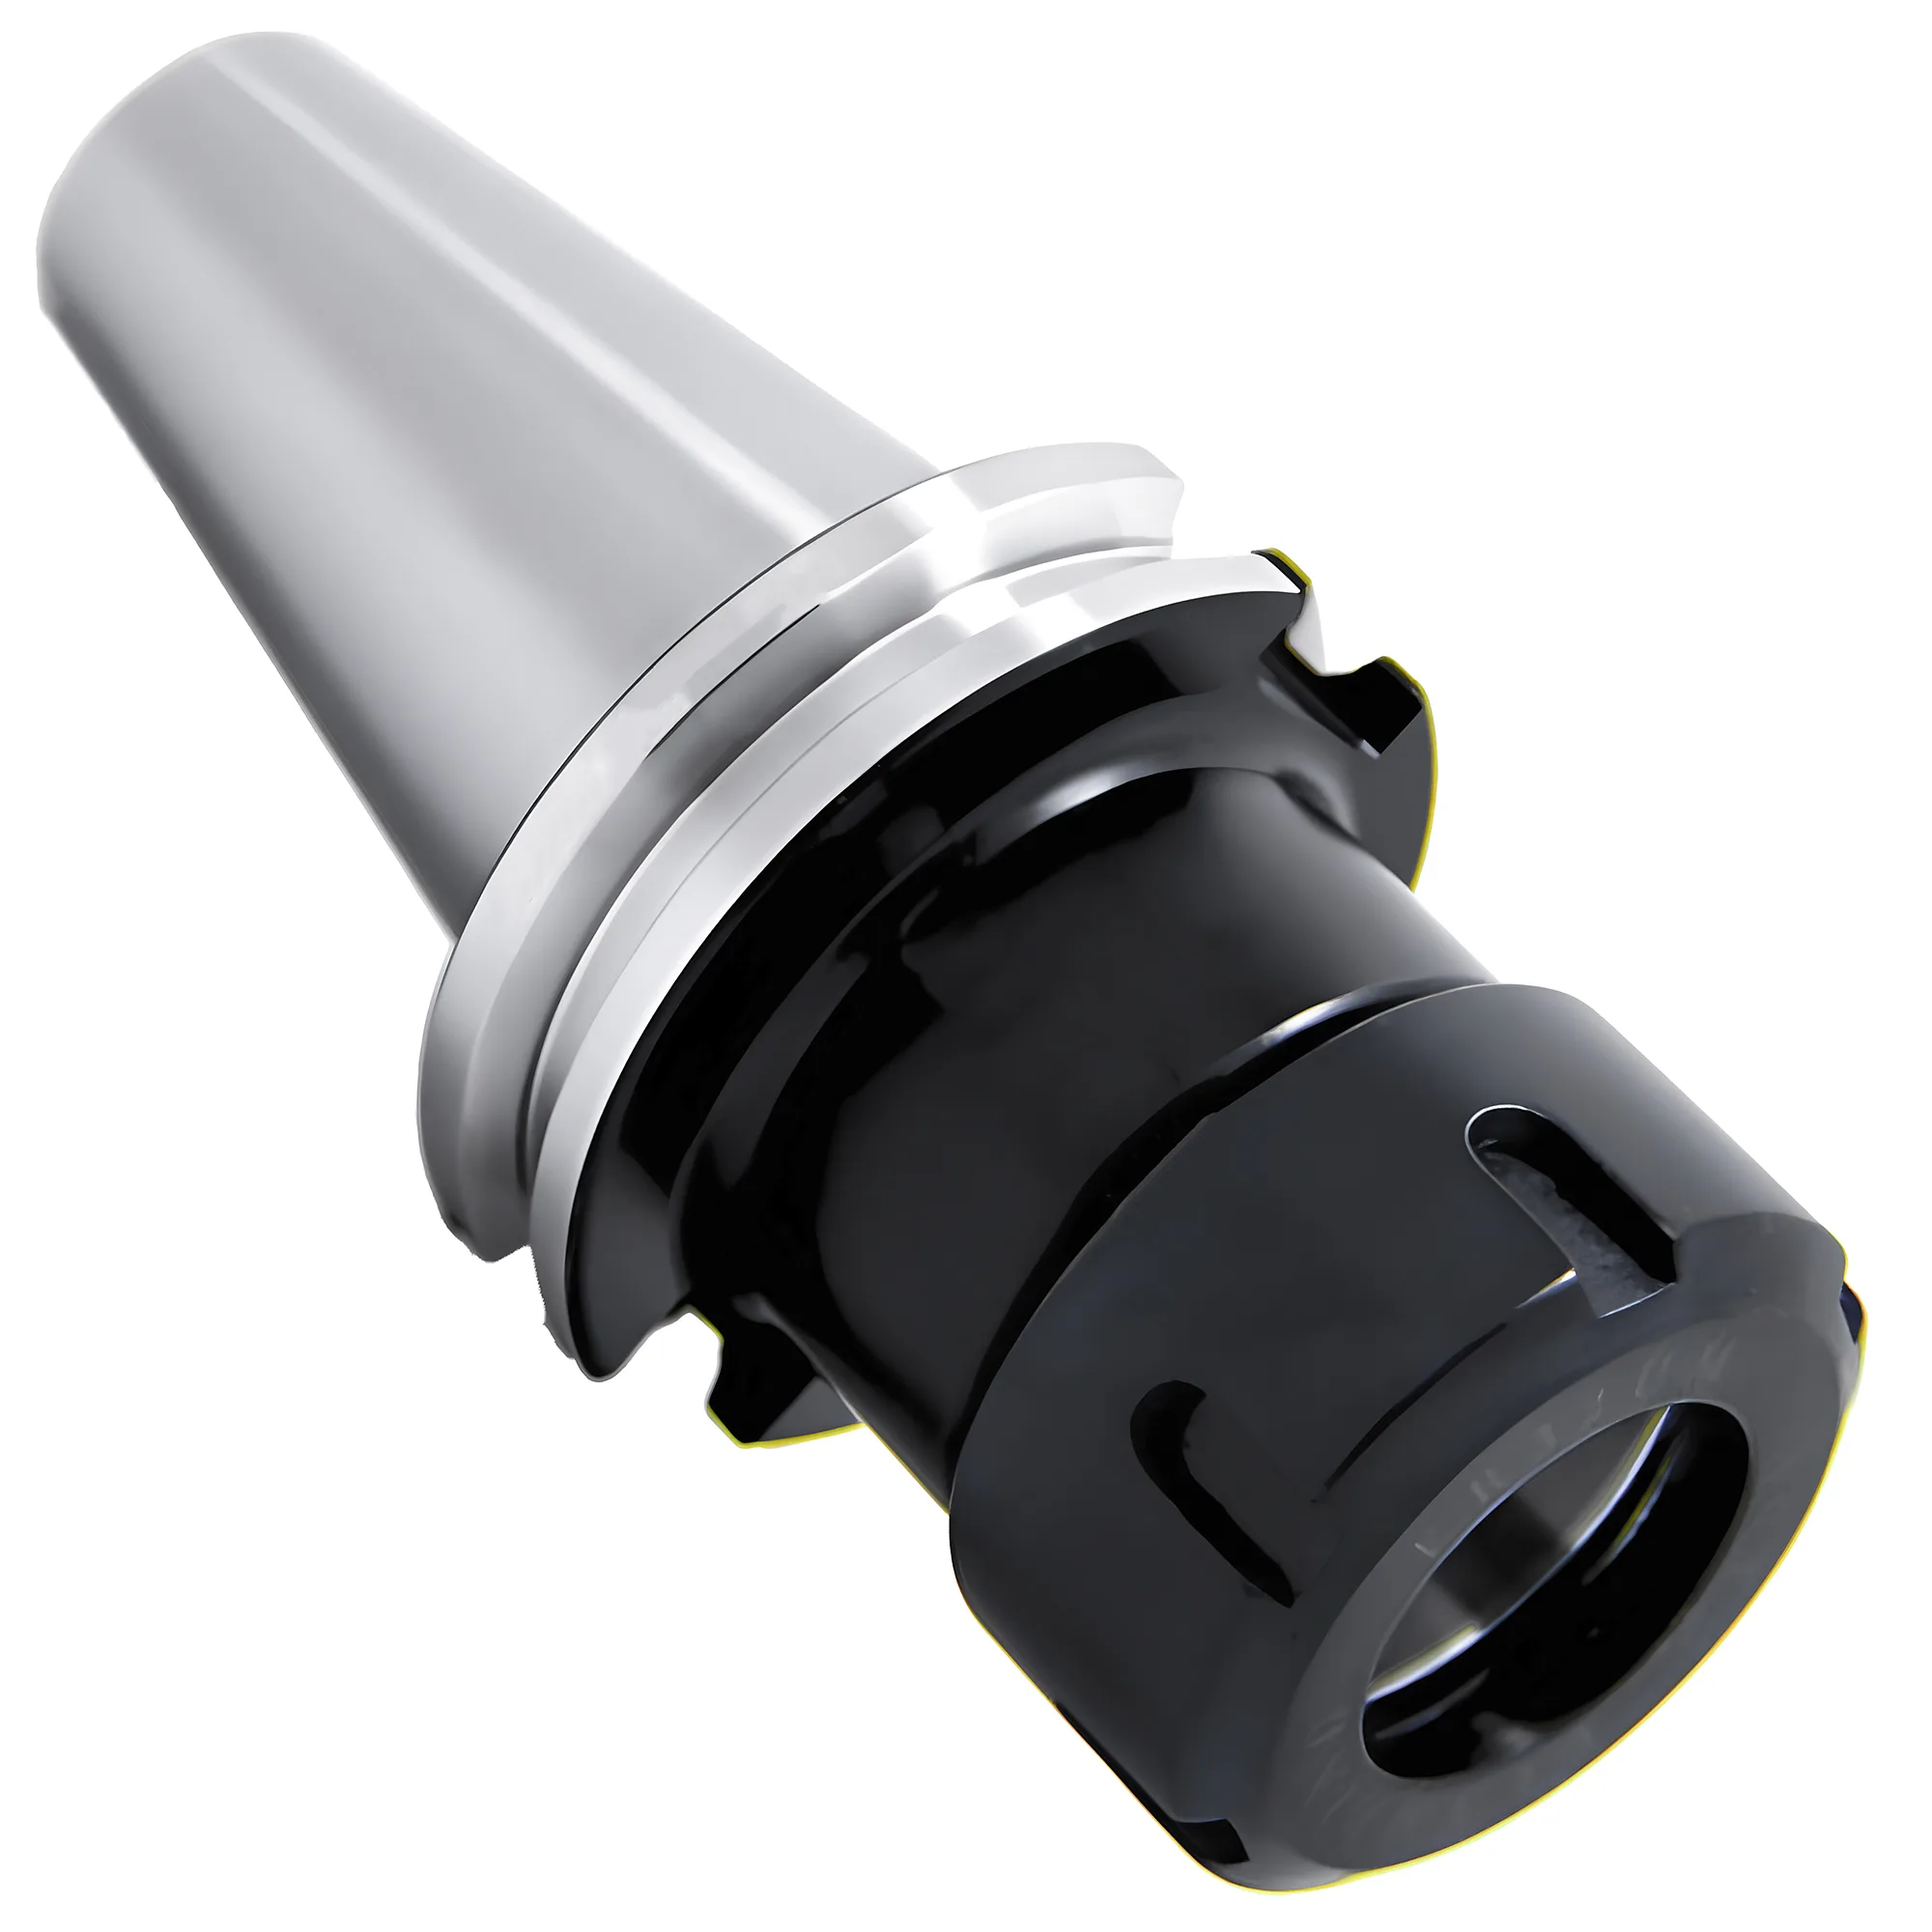
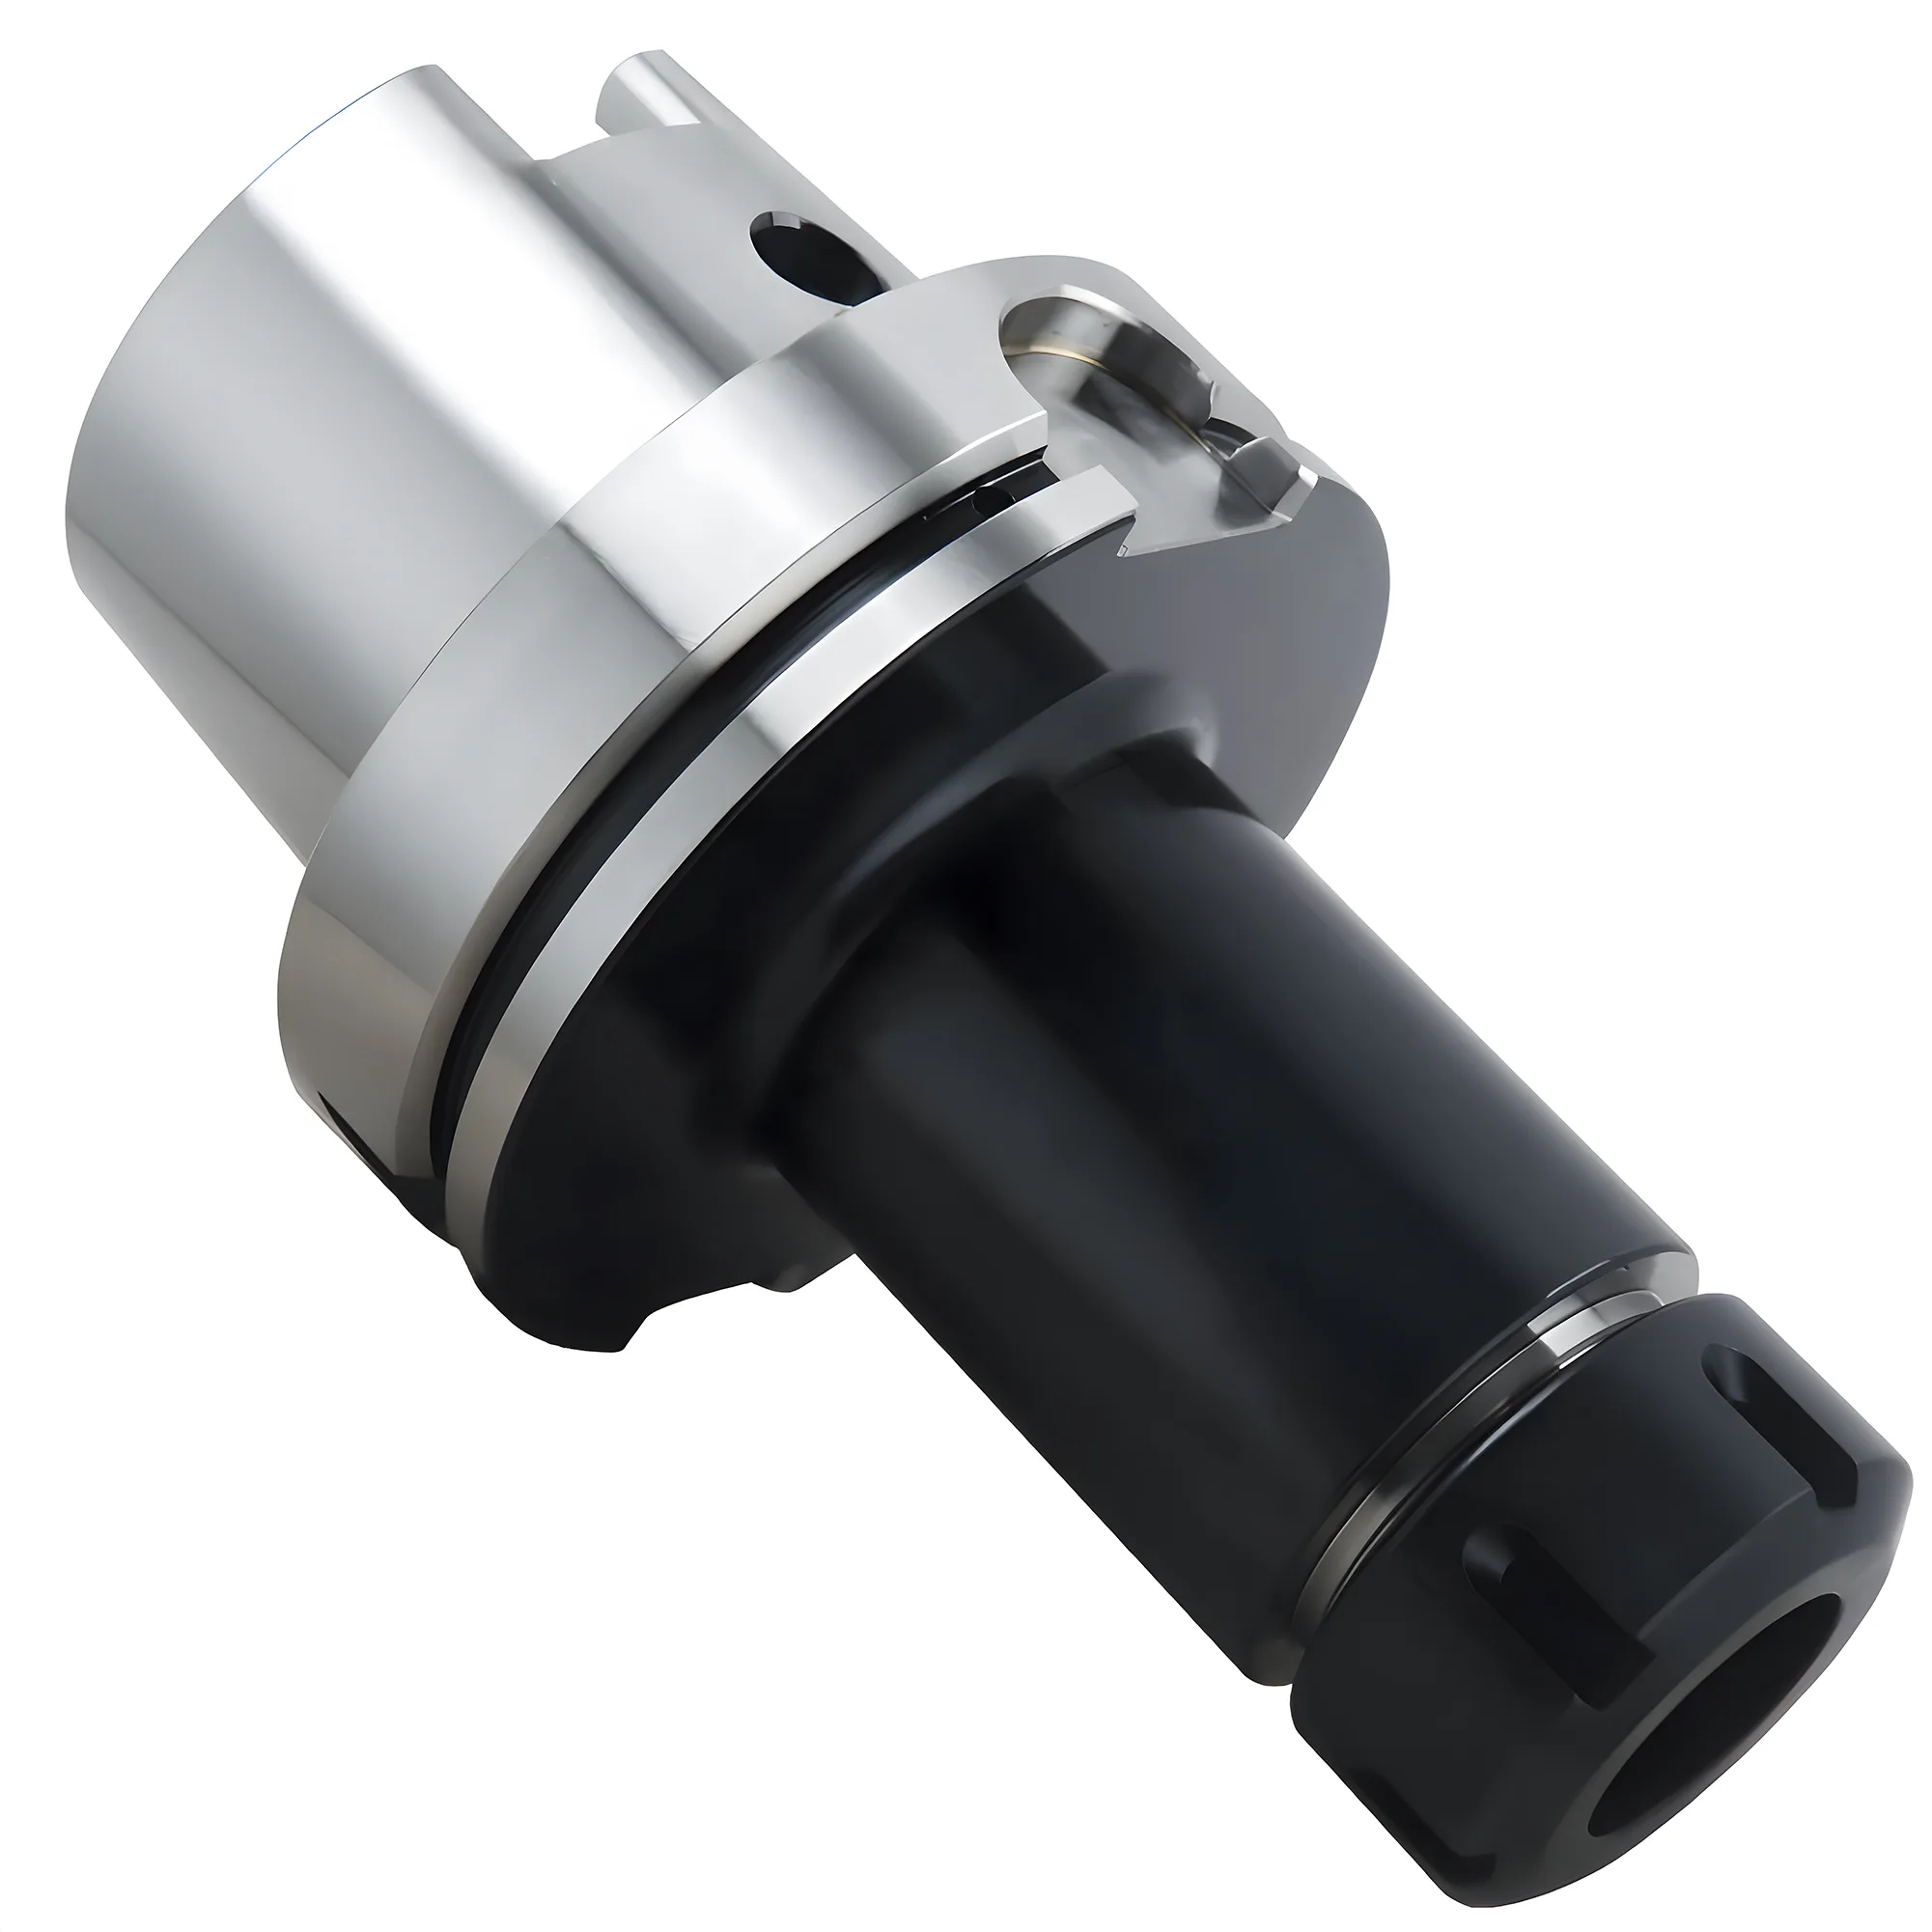
Un portapinzas sujeta mediante una pinza ranurada que una tuerca comprime y cubre una franja de diámetros de mango por pinza; un portaherramientas hidráulico sujeta mediante la presión de aceite sobre un manguito de pared delgada y admite un solo diámetro de alojamiento. Los portapinzas ER mantienen ≤0.015–0.020 mm TIR con pinzas ISO 15488 Clase 2 (grado normal), o unos 0.005 mm con pinzas de grado UP/AA, con una fuerza de sujeción que se estima típicamente en 3.000-25.000 N según el tamaño (unos 10.000-15.000 N en ER32), a $80-200 por portapinzas ($230-600 con un juego de 18 pinzas ER32). Los portaherramientas hidráulicos consiguen 0.003 mm TIR con un amortiguamiento de vibraciones superior a un precio de $300-600, pero transmiten menos par bajo cargas de fresado intensas. En operaciones de acabado, donde la excentricidad determina la vida de la herramienta y la calidad superficial, los portaherramientas hidráulicos pueden prolongar la vida útil entre un 25 y un 50% (según la regla de la décima parte; los resultados reales varían con el material y el diámetro de la herramienta) al sustituir pinzas ER de grado estándar por hidráulicos (0.003 mm TIR) en acabado de acero. Para desbaste y trabajo general, las pinzas ER ofrecen mejor relación calidad-precio y mayor flexibilidad.
Para una visión completa de los sistemas de sujeción de herramientas, incluyendo conos, pinzas y sujeción de piezas, consulte la guía completa de portaherramientas.
Pinza vs mandril: ¿en qué se diferencian?
Una pinza es un manguito cónico ranurado que se cierra sobre una franja estrecha de diámetros de mango cuando una tuerca la introduce en un alojamiento cónico; un mandril es el portaherramientas que realiza la sujeción, ya sea con garras (portabrocas), presión de aceite (portaherramientas hidráulico), calor (portaherramientas térmico) o con pinza y tuerca (portapinzas). En un portapinzas CNC, la pinza define el diámetro del mango y el cuerpo del portaherramientas define la interfaz con el husillo, de modo que un mismo portapinzas admite muchos tamaños de pinza. Un portaherramientas hidráulico no lleva pinza: el propio alojamiento es la superficie de sujeción, por lo que cada portaherramientas hidráulico sujeta un único diámetro de mango.
Cómo funciona cada sistema
Los portapinzas ER conforme a ISO 15488 / DIN 6499 son la solución de sujeción de uso general más habitual en fresado, ya que con un solo portaherramientas y un juego de 18 pinzas se cubre un rango de mango de 2-20 mm (ER32) a un coste moderado, y los tamaños ISO 15488 ER11-ER40 abarcan en conjunto 1-26 mm.
Los portapinzas emplean un manguito ranurado cónico (la pinza) que se comprime mediante una tuerca para sujetar el mango de la herramienta. La pinza se deforma elásticamente y reparte la fuerza de sujeción sobre toda la circunferencia. Las pinzas ER conforme a ISO 15488 (con la geometría de la pinza detallada en DIN 6499) son las más extendidas, con un rango de sujeción de 1 mm por pinza en ER16-ER40 y de 0.5 mm en ER11. ISO 15488 abarca de ER11 a ER40; ER8 y ER50 son ampliaciones de los fabricantes. La elección de la serie y del grado de excentricidad adecuados se trata en la guía de selección de pinzas ER.
Los portaherramientas hidráulicos disponen de una cámara interior de aceite sellada por un manguito de pared delgada. Al apretar un tornillo prisionero se presuriza el aceite, que expande el manguito de forma uniforme alrededor del mango de la herramienta. No se requiere pinza alguna: la herramienta se introduce directamente en el alojamiento. Los cuerpos de los portaherramientas hidráulicos se construyen normalmente sobre vástagos de portaherramientas estándar como HSK (DIN 69893) o HSK-T (ISO 12164) para torneado, de modo que el portaherramientas se integra con los sistemas de husillo existentes.
Diseño del portapinzas hidráulico: cómo funciona
En la sujeción de herramientas CNC, «portapinzas hidráulico» suele referirse a un portaherramientas de expansión hidráulica: al girar un tornillo de presión se acciona un pistón que presuriza el aceite de una cámara sellada situada detrás de un manguito de expansión de pared delgada, el cual se flexiona hacia dentro de forma uniforme alrededor de un mango h6. Al aflojar el tornillo, el manguito recupera elásticamente su diámetro libre.
- Tornillo de presión y pistón -- convierten el recorrido del tornillo en presión de aceite; no intervienen ni pinza ni tuerca
- Cámara y canales de aceite -- reparten la presión a lo largo de la longitud de sujeción, lo que proporciona un agarre casi uniforme y el efecto amortiguador
- Manguito de expansión de pared delgada -- la única pieza en contacto con la herramienta; la tolerancia de su alojamiento determina la excentricidad
- Casquillos reductores -- manguitos intermedios ranurados que permiten que un mismo portaherramientas admita diámetros de mango menores, a costa de cierta pérdida de excentricidad y de agarre
- Inserción de la herramienta -- el mango debería cubrir toda la zona de sujeción antes de presurizar; apretar un portaherramientas vacío puede sobrecargar el manguito
En los tornos, «portapinzas hidráulico» también puede designar un plato de sujeción de piezas cuya pinza se cierra mediante un cilindro hidráulico a través de un tubo de tracción. Se trata de otro dispositivo: sujeta la pieza, no la herramienta de corte.
Tipos de portapinzas
Los portapinzas se diferencian sobre todo en cómo se introduce la pinza en el cono y en qué longitud de mango sujeta; el ER es la opción de uso general por defecto, y los demás tipos sacrifican rango a cambio de agarre, precisión o estabilidad de longitud.
- Portapinzas ER -- pinzas ISO 15488 con ángulo de asiento de 8°, cerradas por una tuerca frontal; el mayor rango por pinza y el ecosistema intercambiable más amplio
- Portapinzas ER de alta precisión / alta potencia -- admiten pinzas ER convencionales pero emplean una tuerca reforzada, a menudo de contorno cilíndrico completo, para un mayor agarre y una excentricidad más ajustada que un portapinzas ER estándar
- Portapinzas DA -- un sistema de pinzas de doble ángulo más antiguo, utilizado sobre todo en taladrado
- Portapinzas TG -- un sistema de pinzas de conicidad suave (8° incluidos) que sacrifica rango de sujeción (unos 0.4 mm de cierre) a cambio de un agarre superior al del ER en fresado
- Portapinzas de tiro (tipo SDC) -- retraen la pinza hacia el husillo al sujetar, de modo que la herramienta no se desplaza hacia fuera y la longitud de reglaje se mantiene estable
- Portapinzas tipo SK -- asientos de pinza específicos de cada fabricante que cubren un rango de sujeción continuo (unos 1–25 mm entre todos los tamaños)
- Mandriles de fresado (de alta potencia) -- sujetan sobre un alojamiento paralelo largo con pinzas rectas o sin ellas, diseñados para desbaste de par elevado más que para cubrir rango
Los portaherramientas hidráulicos y los térmicos no son portapinzas: ambos sujetan el mango directamente con el alojamiento del portaherramientas.
Comparación de excentricidad y precisión
La excentricidad es, con diferencia, el mayor factor diferenciador entre ambos sistemas. Los portaherramientas hidráulicos logran típicamente 0.003 mm TIR a proyección de 3xD, es decir, aproximadamente 5-7x más ajustado que los límites de ISO 15488 Clase 2 para pinzas ER en montajes de acabado de acero.
| Punto de medición | Portapinzas (ISO 15488 Clase 2) | Portapinzas (grado UP/AA) | Portaherramientas hidráulico |
|---|---|---|---|
| En la longitud de ensayo (según ISO 15488) | ≤0.015 mm (d₁ ≤ 10 mm); ≤0.020 mm (d₁ 10–26 mm) | ~0.005 mm | ≤0.003 mm (a 3xD, especificación del fabricante) |
La Clase 2 de ISO 15488 es el estándar de producción para las pinzas ER convencionales. Los grados «UP» o «AA» que comercializan fabricantes como Rego-Fix, Schunk y BIG DAISHOWA superan la Clase 1 de la norma ISO: exigen que el conjunto completo (husillo, portaherramientas, pinza, mango h6) mantenga esa precisión.
Por qué la excentricidad importa cuantitativamente
La «regla de la décima parte» de BIG DAISHOWA estima una reducción aproximada del 10% en la vida de la herramienta por cada 0.0001 pulgada (2.5 µm) de excentricidad, basada en ensayos de acabado en acero con fresas de carburo. El impacto real varía con el material, el contacto radial y el número de filos. A 0.01 mm (4 décimas), el impacto ronda el 40%. Por tanto, un portaherramientas hidráulico a 0.003 mm frente a una pinza estándar a 0.015 mm prolonga la vida de la herramienta entre un 25 y un 50% (según la regla de la décima parte; los resultados reales varían con el material y el diámetro de la herramienta). En talleres que utilizan fresas de carburo costosas, la aritmética favorece a los portaherramientas hidráulicos en operaciones de acabado.
Los portaherramientas hidráulicos consiguen una excentricidad superior porque el aceite presurizado distribuye la fuerza con una presión casi uniforme alrededor del mango. Los portapinzas, en cambio, dependen de la flexibilidad mecánica de la pinza, lo que introduce pequeñas asimetrías.
Fuerza de sujeción y rigidez
Los portapinzas transmiten más par antes de deslizar, aunque los portaherramientas hidráulicos sujetan con una fuerza radial comparable o superior (10.000-20.000 N), porque la película de aceite detrás de un alojamiento liso puede permitir microdeslizamiento bajo cargas extremas. Las tuercas de las pinzas ER32 se aprietan a 136 Nm (unos 100 ft-lb, el par de apriete recomendado por REGO-FIX para una tuerca estándar), y el agarre segmentado de la pinza resiste la extracción mejor que el alojamiento liso de un portaherramientas hidráulico; por ello, los portapinzas suelen preferirse en desbaste y ranurado, donde el riesgo de extracción es mayor.
✦ Puntos fuertes del portapinzas
- Mayor transmisión de par antes del deslizamiento cuando la tuerca se aprieta a su par nominal (136 Nm para una tuerca estándar ER32)
- Mejor para desbaste y ranurado intensivos
- Rango de diámetros de herramienta más amplio por juego de pinzas
- Admite mangos Weldon y mangos cilíndricos h7-h10 (el hidráulico necesita h6)
✦ Puntos fuertes del portaherramientas hidráulico
- Amortiguamiento de vibraciones superior gracias a la cámara de aceite
- Mejor acabado superficial en operaciones de acabado
- Cambios de herramienta más rápidos (basta con introducirla y apretar un tornillo)
- Menor mantenimiento (sin desgaste ni reposición de pinzas)
Para desbaste agresivo con espesores de viruta elevados, los portapinzas aportan la fuerza de agarre necesaria para evitar la extracción de la herramienta. En operaciones de acabado, donde el control de vibraciones y la calidad superficial son lo más importante, los portaherramientas hidráulicos destacan.
Mandril de fresado y portaherramientas térmico vs portapinzas
Un mandril de fresado (de alta potencia) sujeta sobre un alojamiento paralelo largo con un cuerpo robusto, por lo que resiste la extracción en desbaste intenso mejor que un portapinzas ER de tamaño similar, mientras que un portapinzas ER cubre muchos diámetros de mango por portaherramientas y cuesta menos para trabajos mixtos de carga ligera a media. Los mandriles de fresado suelen limitarse a los diámetros de mango más grandes y añaden peso en la nariz del husillo.
Los portaherramientas térmicos (que a veces se buscan como «ajuste a presión») alcanzan típicamente ≤0.003 mm TIR y una fuerza de sujeción de 25.000-40.000 N, frente al límite de ≤0.015-0.020 mm de ISO 15488 Clase 2 para pinzas ER. Como contrapartida, requieren una unidad de calentamiento, admiten un solo diámetro de alojamiento por portaherramientas y solo mangos h6.
| Sistema | Excentricidad típica | Fuerza de sujeción | Rango de mango por portaherramientas | Mejor uso |
|---|---|---|---|---|
| Portapinzas ER (Clase 2) | ≤0.015-0.020 mm (ISO 15488) | 3.000-25.000 N según tamaño (estimación típica) | Juego completo de pinzas (p. ej. 2-20 mm en ER32) | Fresado general, taladrado, herramientas variadas |
| Portapinzas ER (pinzas UP/AA) | ~0.005 mm | 3.000-25.000 N según tamaño (estimación típica) | Juego completo de pinzas | Acabado en portapinzas ER existentes |
| Portaherramientas hidráulico | ≤0.003 mm a 3xD | 10.000-20.000 N | Un alojamiento (menor con casquillos reductores) | Acabado, gran alcance, amortiguamiento |
| Portaherramientas térmico | ≤0.003 mm a 3xD | 25.000-40.000 N | Un alojamiento | Alta velocidad, alcance esbelto, gran agarre |
| Mandril de fresado | Según el fabricante | Según el fabricante | Un alojamiento por pinza recta | Desbaste intenso, par elevado |
Amortiguamiento de vibraciones
La cámara de aceite del portaherramientas hidráulico actúa como amortiguador pasivo de vibraciones y absorbe las frecuencias de vibración (chatter) que, de otro modo, se transmitirían entre la herramienta y el husillo. Los portaherramientas hidráulicos pueden mejorar típicamente el acabado superficial en 0.2-0.4 µm Ra en operaciones de acabado con gran alcance (4xD o superior) donde hay chatter, aunque la ventaja se reduce casi a cero en cortes rígidos de voladizo corto. En montajes con chatter presente o marginal (voladizo largo, paredes finas, materiales duros), este efecto amortiguador puede mejorar el acabado superficial en 0.2-0.4 µm Ra. En montajes rígidos con proyección de herramienta corta, la mejora puede ser insignificante porque no hay chatter que amortiguar.
Esta ventaja resulta más marcada en:
- Operaciones de acabado de gran alcance (voladizo de 4xD o superior)
- Mecanizado de paredes finas, donde las marcas de chatter son inaceptables
- Acabado de materiales duros, en los que la vibración de la herramienta acelera el desgaste
Coste y consideraciones prácticas
Un portapinzas ER32 más un juego de 18 pinzas suele costar en total entre $230 y $600 y cubre mangos de 2 mm a 20 mm, mientras que un solo portaherramientas hidráulico cubre únicamente un diámetro de mango a un precio de $300-$600 — lo que hace que los sistemas de pinzas sean considerablemente más económicos para talleres con diámetros de herramienta variados.
Los portapinzas tienen un coste de entrada más bajo y, con un solo portaherramientas y un juego de pinzas, cubren un amplio rango de diámetros de herramienta. Los portaherramientas hidráulicos requieren uno por cada diámetro de mango, lo que aumenta la inversión inicial. Sin embargo, los hidráulicos prácticamente no generan costes de consumibles: no hay pinzas que se desgasten o haya que reemplazar.
Marco de decisión para la selección
Los talleres más productivos utilizan ambos sistemas en paralelo, ya que los portapinzas son la opción óptima en economía de desbaste mientras que los portaherramientas hidráulicos son superiores en calidad superficial de acabado y vida de la herramienta.
- Operaciones de desbaste, espesores de viruta altos -- Portapinzas (mayor transmisión de par)
- Operaciones de acabado, especificaciones superficiales estrictas -- Portaherramientas hidráulico (mejor excentricidad y amortiguamiento)
- Taller de mecanizado con tamaños de herramienta variados -- Portapinzas (un solo portaherramientas cubre muchos diámetros)
- Línea de producción con utillaje fijo -- Portaherramientas hidráulico (cambios más rápidos, excentricidad consistente)
- Mecanizado a alta velocidad (20.000+ RPM) -- Portaherramientas hidráulico (mejor balanceo, menor excentricidad)
Para ajustar la geometría de fresa adecuada a estas opciones de portaherramientas, véase la guía de selección de fresas de mango.
Selección rápida por aplicación
| Escenario | Sistema recomendado | Rango de velocidad | Especificación | Motivo |
|---|---|---|---|---|
| Desbaste de acero 1045 con fresa de 10 mm a 0.15 mm/diente | Portapinzas ER (ISO 15488 Clase 2) | 6.000-10.000 RPM | Balanceo G6.3, par de apriete de tuerca de 136 Nm (tuerca estándar ER32) | El agarre segmentado de la pinza soporta la mayor demanda de par del desbaste sin el microdeslizamiento que puede desarrollar un portaherramientas de película de aceite |
| Herramienta de acabado de 6 mm en acero de molde P20 | Portaherramientas hidráulico | 12.000-18.000 RPM | 0.003 mm TIR, G2.5 | Una excentricidad inferior a 0.005 mm prolonga típicamente la vida de la herramienta de acabado entre un 25-50% mediante la regla de la décima parte, amortizando el coste del portaherramientas solo con el ahorro de carburo |
| Herramienta de 12 mm, alcance de 6xD en cavidad de pared delgada | Portaherramientas hidráulico | 8.000-14.000 RPM | 0.003 mm TIR, amortiguamiento de cámara de aceite | La cámara de aceite absorbe el chatter a la frecuencia natural de la herramienta, mejorando típicamente la Ra en 0.2-0.4 µm con voladizo largo |
| Trabajo variado en taller, rango de mango de 3-20 mm | Portapinzas ER32 + juego de 18 pinzas | hasta 15.000 RPM | G6.3, rango de sujeción de 1 mm por pinza | Un portaherramientas más el juego de pinzas cubre todo el rango de diámetros por $230-$600 frente a 18 portaherramientas hidráulicos independientes |
| Célula de producción, mango fijo de 8 mm, operación desatendida | Portaherramientas hidráulico | 12.000-20.000 RPM | 0.003 mm TIR, mango h6, sin consumibles | Sin desgaste de pinzas entre revisiones de juntas, lo que reduce los modos de fallo en turnos desatendidos |
| Mecanizado de alta velocidad de aluminio a 20.000+ RPM | Portaherramientas hidráulico o térmico sobre vástago HSK-A (DIN 69893) | 20.000-25.000 RPM | Balanceo G2.5, 0.003 mm TIR | Un hidráulico sobre vástago HSK-A combina el balanceo a altas RPM con una baja excentricidad porque el contacto en cara y cono se mantiene a velocidad |
Utilice ambos sistemas de forma estratégica para obtener el máximo rendimiento del taller.
Los portapinzas siguen siendo el sistema de sujeción de herramientas de uso general más recomendable por su versatilidad, su resistencia al deslizamiento en desbaste y su relación calidad-precio. Los portaherramientas hidráulicos justifican su precio superior en estaciones de acabado, máquinas de alta velocidad y en cualquier operación en la que una excentricidad por debajo de 0.005mm mejore directamente la calidad de la pieza o la vida de la herramienta. Los talleres más productivos utilizan portapinzas para desbaste y portaherramientas hidráulicos para acabado.
¿Cuál es la diferencia entre una pinza y un mandril?
Una pinza es un manguito cónico ranurado que se cierra sobre una franja estrecha de diámetros de mango cuando una tuerca la introduce en un alojamiento cónico. Un mandril es el portaherramientas que realiza la sujeción, ya sea con garras (portabrocas), presión de aceite (portaherramientas hidráulico) o con pinza y tuerca (portapinzas). En un portapinzas, la pinza define el diámetro y el portaherramientas define la interfaz con el husillo.
¿Qué es un portapinzas hidráulico?
En la sujeción de herramientas CNC suele referirse a un portaherramientas de expansión hidráulica: al girar un tornillo de presión se acciona un pistón que presuriza el aceite detrás de un manguito de pared delgada, que se cierra de forma uniforme alrededor de un mango h6. Admite un solo diámetro de alojamiento, con casquillos reductores para mangos menores. En los tornos, la misma expresión puede designar un portapinzas de sujeción de piezas de accionamiento hidráulico.
Mandril de fresado vs portapinzas: ¿cuál sujeta mejor en desbaste?
Un mandril de fresado (de alta potencia) sujeta sobre un alojamiento paralelo largo con un cuerpo robusto, por lo que típicamente resiste la extracción en desbaste intenso mejor que un portapinzas ER de tamaño similar. Un portapinzas ER cubre muchos diámetros de mango por portaherramientas y cuesta menos, lo que lo convierte en la mejor opción de uso general para cortes mixtos de carga ligera a media.
¿Es mejor un portaherramientas térmico que un portapinzas?
En excentricidad y agarre, por lo general sí: los portaherramientas térmicos alcanzan típicamente ≤0.003 mm TIR y una fuerza de sujeción de 25.000-40.000 N, frente a ≤0.015-0.020 mm para pinzas ER ISO 15488 Clase 2. Como contrapartida, requieren una unidad de calentamiento, admiten un solo diámetro de alojamiento por portaherramientas y solo mangos h6, por lo que los portapinzas ER siguen siendo más económicos y flexibles para herramientas variadas.
¿Cuál es la diferencia típica de excentricidad entre los portapinzas y los portaherramientas hidráulicos?
Los portapinzas ER con pinzas de Clase 2 (grado normal) están limitados a ≤0.015-0.020 mm TIR en la proyección de ensayo de ISO 15488, mientras que los portaherramientas hidráulicos alcanzan 0.003 mm o mejor, es decir, aproximadamente 5-7x más ajustado. Las pinzas de precisión de grado UP/AA reducen la diferencia a unos 0.005 mm, pero los portaherramientas hidráulicos siguen en cabeza en operaciones de acabado donde la excentricidad determina la calidad superficial.
¿Pueden los portaherramientas hidráulicos asumir operaciones de desbaste intensivo?
Los portaherramientas hidráulicos transmiten menos par que los portapinzas ER porque la película de aceite puede deslizarse bajo cargas laterales elevadas. Para desbaste intensivo con espesores de viruta altos, los portapinzas ER ofrecen una sujeción de herramienta más segura, siempre que la tuerca se apriete a su par nominal (136 Nm para una tuerca estándar ER32).
¿Cuánto duran los portaherramientas hidráulicos antes de requerir mantenimiento?
Los portaherramientas hidráulicos suelen funcionar durante intervalos largos entre revisiones de juntas y, a diferencia de los sistemas de pinzas, no tienen piezas consumibles: no hay pinzas que reemplazar ni tuercas que volver a apretar. Como la revisión periódica de juntas cuesta menos que sustituir las pinzas desgastadas a lo largo del mismo número de cambios de herramienta, el coste total a largo plazo suele ser comparable.
¿Cuándo conviene utilizar ambos sistemas en el mismo taller?
Los talleres más productivos emplean portapinzas en las estaciones de desbaste —una pinza ER32 correctamente apretada (136 Nm de par en la tuerca) resiste la extracción bajo cargas de viruta elevadas— y portaherramientas hidráulicos en las estaciones de acabado, donde 0.003 mm TIR y el amortiguamiento de vibraciones de la cámara de aceite mejoran la calidad superficial y prolongan la vida de las fresas de carburo hasta un 25-50%.