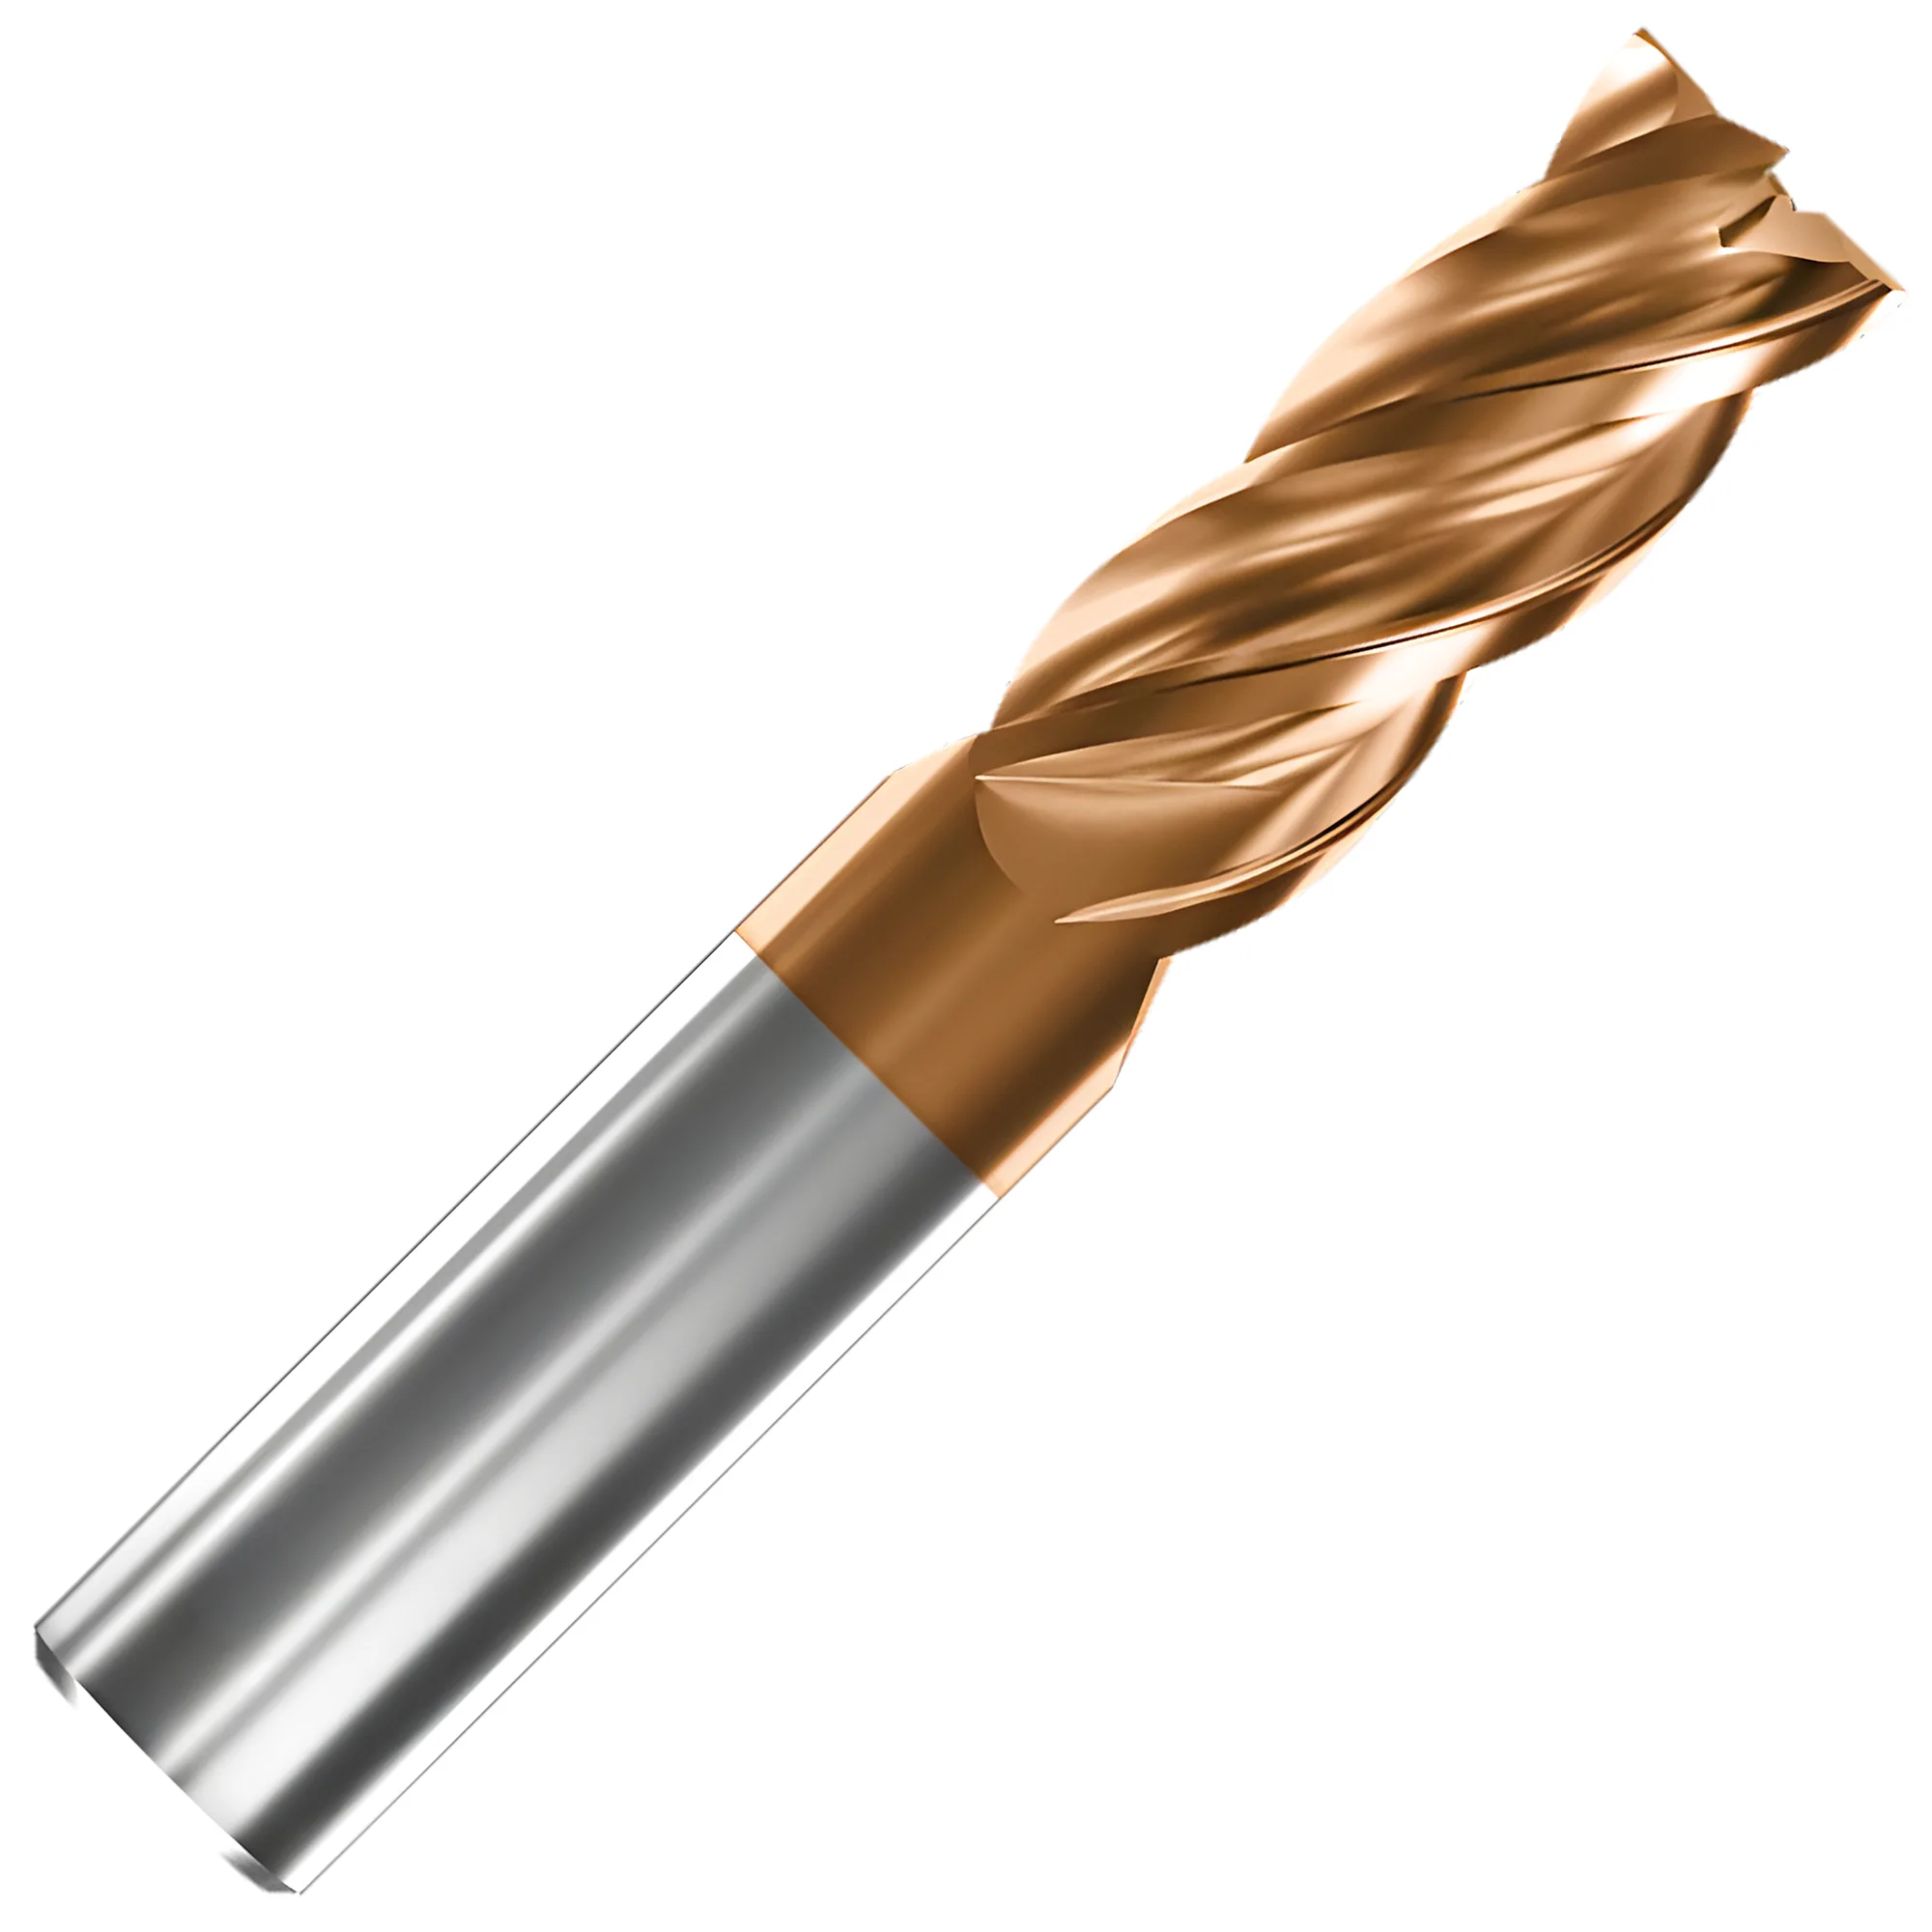
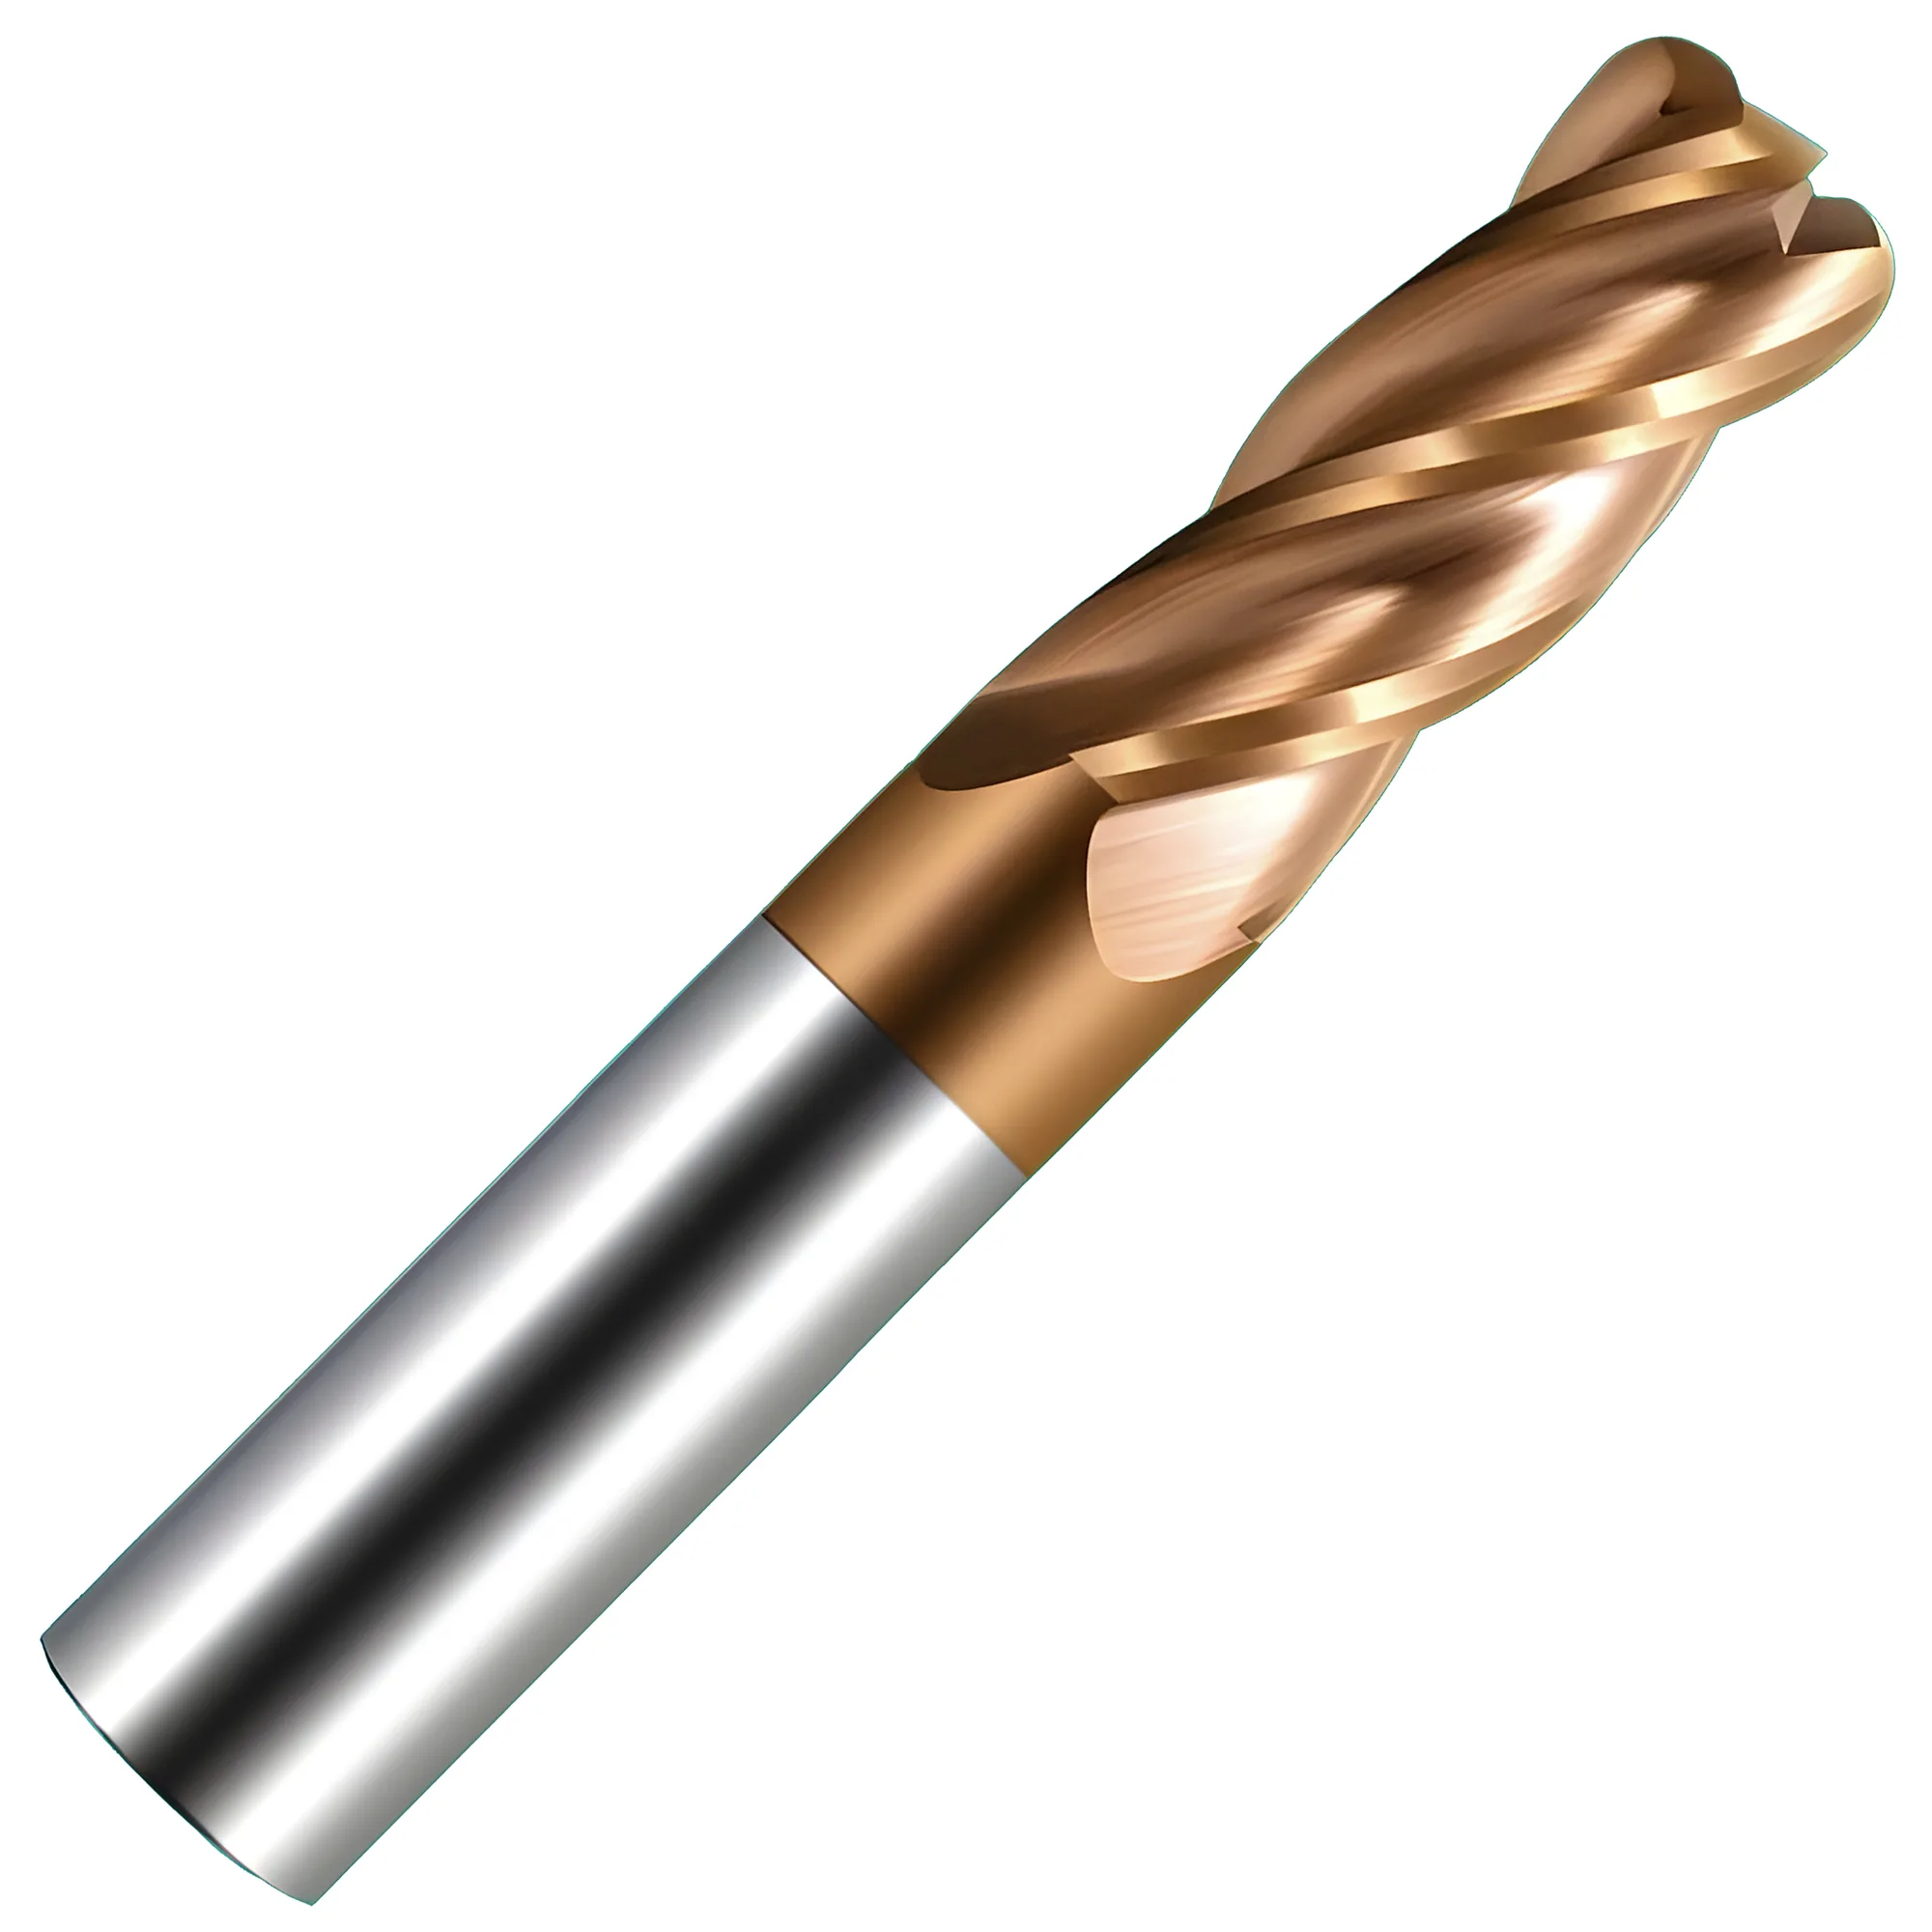
Para aluminio se recomiendan fresas de carburo de 2-3 filos sin recubrimiento o con recubrimiento ZrN a velocidades superiores a 300 m/min. Para acero, lo idóneo son fresas de carburo de 4 filos con recubrimiento TiAlN (dureza de 3.000-3.500 HV) a 80-200 m/min. Para inoxidable y titanio, conviene utilizar fresas de 4-5 filos (4 para desbaste y 5 para acabado) con recubrimiento AlCrN a 30-80 m/min, con paso de refrigerante interior siempre que sea posible. El número de filos, el sustrato y el recubrimiento deben coincidir con el material de la pieza — una combinación inadecuada puede reducir la vida útil de la herramienta entre un 50% y un 80% en condiciones típicas.
Para una visión completa de los tipos, calidades y recubrimientos de herramientas de corte, véase la guía completa de herramientas de corte.
Fundamentos del número de filos
El número de filos escala aproximadamente la velocidad de avance de forma lineal — pasar de 2 a 4 filos duplica la velocidad de avance alcanzable con la misma carga de viruta —, pero más filos reducen el canal de viruta y asfixian la evacuación en materiales blandos. El número adecuado depende del material y de la operación.
| Número de filos | Espacio para viruta | Aplicación recomendada | Multiplicador típico de avance |
|---|---|---|---|
| 2 filos | Máximo | Aluminio, plásticos, ranurado | 1.0x base |
| 3 filos | Amplio | Aluminio a avances mayores, aleaciones blandas | 1.5x |
| 4 filos | Moderado | Acero, inoxidable, uso general | 2.0x |
| 5+ filos | Mínimo | Acero endurecido, acabado, alto avance | 2.5x+ |
Por qué importa el espacio para viruta: el aluminio produce virutas largas y filamentosas. Sin valles de canal suficientes para evacuarlas, las virutas se vuelven a cortar y se sueldan a la herramienta. El acero genera normalmente virutas más cortas y frágiles que salen de forma limpia, razón por la que los números de 4-5 filos son estándar en el fresado de acero e inoxidable.
Selección del material del sustrato
Las fresas de carburo macizo suelen funcionar entre 3-5x más rápido que el HSS en acero y duran entre 5-10x más por filo, lo que las convierte en el estándar para el mecanizado CNC en producción; el HSS sigue siendo útil para prototipos y montajes de baja rigidez. Tres sustratos principales dominan el mecanizado moderno.
Acero rápido (HSS/HSS-E)
- Dureza: 62-65 HRC
- Aplicación recomendada: trabajos de bajo volumen, máquinas manuales, cortes interrumpidos en materiales blandos
- Coste: el más bajo, reafilable
- Velocidad de corte máxima: típicamente 30-60 m/min en acero
Carburo de grano fino
- Dureza: 89-93 HRA (equivalente a ~73-78 HRC)
- Aplicación recomendada: mecanizado CNC, series de producción, la mayoría de los materiales
- Coste: típicamente 3-5x el del HSS, pero con 5-10x de vida útil
- Velocidad de corte máxima: 100-300 m/min en acero
Cerámica y CBN
- Dureza: 93+ HRA
- Aplicación recomendada: acabado de acero endurecido (>55 HRC), fundición a alta velocidad
- Coste: el más elevado, reservado a aplicaciones especializadas
✦ Fresas de carburo
- Vida útil de 3-5x mayor que el HSS
- Mayores velocidades de corte y avances
- Mejor consistencia dimensional en series largas
- Imprescindibles para el mecanizado moderno a alta velocidad
✦ Fresas de HSS
- Menor coste por herramienta
- Más tolerantes en montajes inestables
- Reafilables varias veces
- Más adecuadas para máquinas manuales y prototipado
Para los trabajos de producción CNC, el carburo es la opción estándar. El HSS sigue siendo viable para prototipado, mecanizado manual y aplicaciones donde el riesgo de rotura de la herramienta es elevado.
Tecnologías de recubrimiento
Un recubrimiento correctamente emparejado prolonga típicamente la vida útil de la fresa entre 2-5x frente al carburo sin recubrimiento al reducir la fricción en el filo y añadir aislamiento térmico; los recubrimientos mal emparejados (p. ej., TiAlN en HSS) suelen acortar la vida útil porque el sustrato se ablanda antes de que falle el recubrimiento. La clave está en ajustar la clase de temperatura del recubrimiento a la del sustrato.
| Recubrimiento | Dureza típica (HV) | Temp. máx. (°C) | Aplicación recomendada |
|---|---|---|---|
| TiN | ~2.300 | ~600 | Uso general, acero suave |
| TiCN | ~3.000 | ~450 | Acero inoxidable, materiales abrasivos |
| TiAlN | 3.000-3.500 | ~800 (inicio de oxidación) | Mecanizado en seco, acero endurecido |
| AlCrN | ~3.200 | ~1.100 | Aleaciones de alta temperatura, titanio |
| DLC | 6.000+ | ~350 | Aluminio (evita el filo recrecido) |
| Sin recubrimiento | — | — | Aluminio con refrigerante, plásticos |
Los valores de los recubrimientos son típicos, según datos del fabricante (Oerlikon Balzers, CemeCon, IonBond). La dureza real y la temperatura de oxidación varían en función del proceso de deposición y del sustrato.
Interacción entre recubrimiento y refrigerante
Los recubrimientos TiAlN y AlCrN ofrecen mejor rendimiento en condiciones de mecanizado en seco o con MQL (lubricación de cantidad mínima). En el fresado, el refrigerante por inundación puede provocar ciclos de choque térmico que agrietan estos recubrimientos. En el taladrado y el torneado continuo, el refrigerante por inundación con TiAlN constituye una práctica habitual. Para aplicaciones con refrigerante por inundación, los recubrimientos TiN o TiCN resultan más adecuados.
Consideraciones geométricas
La deflexión de la herramienta escala con el cubo de la longitud de voladizo, de modo que doblar el voladizo de 2xD a 4xD aumenta la deflexión aproximadamente 8x — lo que convierte habitualmente el voladizo en el parámetro geométrico de mayor influencia sobre la precisión de acabado. Más allá de los filos y los recubrimientos, la geometría de la fresa influye de forma notable en su rendimiento.
- Ángulo de hélice: 30 grados es el valor estándar. Una hélice alta de 45 grados mejora el acabado superficial en aluminio y materiales blandos. Una hélice variable de 35 grados reduce el chatter.
- Radio de esquina: incluso un radio de esquina de 0.5mm puede aumentar la vida útil de la herramienta un 50% frente a una esquina viva, al distribuir las fuerzas de corte sobre un área mayor.
- Longitud de corte (LOC): utilice la LOC más corta que cubra la geometría de la pieza. Cada diámetro adicional de voladizo reduce la rigidez y aumenta la deflexión.
- Alcance frente a voladizo: los diseños con cuello rebajado ofrecen alcance sin sacrificar la robustez del núcleo.
Regla práctica de deflexión
La deflexión de la herramienta aumenta con el cubo de la longitud de voladizo. Doblar el voladizo de 2xD a 4xD multiplica la deflexión por 8x. Mantenga el voladizo por debajo de 3xD siempre que sea posible y evite superar 5xD sin amortiguación de vibraciones o estrategias de trayectoria HSM.
La rigidez de una fresa está limitada tanto por el portaherramientas como por la propia herramienta — para las comparaciones de excentricidad y amortiguamiento entre portapinzas, portaherramientas térmicos e hidráulicos que determinan cuánta de la precisión de la herramienta llega realmente a la pieza, véase la guía completa de portaherramientas.
Marco práctico de selección
Una selección fiable de fresa suele seguir una secuencia fija de seis pasos — material primero, después operación, capacidad de máquina, sustrato, recubrimiento y geometría — porque cada paso posterior depende de las restricciones fijadas por los anteriores. Aplique esta secuencia de decisión en cualquier trabajo nuevo:
- Identificar el material de la pieza — determina el rango del número de filos y el recubrimiento
- Definir la operación — el ranurado requiere menos filos; el acabado admite más
- Verificar la capacidad de la máquina — la velocidad del husillo y la rigidez condicionan la elección de la herramienta
- Seleccionar el sustrato — carburo para CNC, HSS para máquinas manuales o riesgo elevado de rotura
- Elegir el recubrimiento — adecuarlo al material y a la estrategia de refrigerante
- Definir la geometría — la longitud más corta posible y un ángulo de hélice apropiado
Una vez elegidos herramienta, sustrato y recubrimiento, conviene afinar la velocidad del husillo, el avance por diente y la profundidad de corte frente a la envolvente de rigidez de la máquina — para el marco de ajuste de parámetros, véase la guía de optimización del mecanizado CNC.
Selección rápida de fresa por aplicación
Use esta matriz para preseleccionar una combinación de número de filos, sustrato y recubrimiento para los materiales de pieza y operaciones más comunes — confirme los parámetros de corte con su máquina y envolvente de rigidez.
| Escenario | Número de filos | Material | Recubrimiento | Motivo |
|---|---|---|---|---|
| Ranurado y vaciado de aluminio | 2-3 | Carburo macizo | DLC o sin recubrimiento | El canal de viruta amplio evacúa virutas largas de aluminio; la baja fricción del DLC previene el filo recrecido por debajo de 350°C |
| Fresado general de acero dulce | 4 | Carburo macizo | TiAlN | TiAlN soporta el calor de corte en seco hasta 800°C y el número de filos equilibrado proporciona tanto avance como evacuación de viruta |
| Desbaste de acero inoxidable | 4 | Carburo macizo | AlCrN | El límite de oxidación de 1.100°C del AlCrN gestiona las virutas austeníticas con endurecimiento por deformación localizado |
| Acabado de inoxidable y titanio | 5 | Carburo macizo | AlCrN | Un número de filos superior permite avances más altos para limitar el tiempo de permanencia en aleaciones sensibles al calor |
| Acabado de acero endurecido por encima de 45 HRC | 5-7 | Carburo macizo o CBN | TiAlN o AlCrN | Carga de viruta ligera por diente más muchos filos mantiene las fuerzas de corte bajas para que el sustrato duro no se astille |
| Fresado de cara y ranura en fundición | 4-6 | Carburo macizo | TiAlN | Las virutas frágiles discontinuas salen fácilmente; TiAlN resiste el desgaste abrasivo de las inclusiones de carburo en la fundición |
| Montajes manuales o de baja rigidez, prototipado | 2-4 | HSS o HSS-Co | TiN o TiCN | El HSS tolera el chatter y la rotura; TiN aumenta la dureza del filo sin sobrecalentamiento por debajo de 600°C |
| Fresado de aluminio a alto avance con refrigerante por inundación | 3 | Carburo macizo | Sin recubrimiento | El refrigerante por inundación más el filo pulido sin recubrimiento elimina el choque térmico que fisura los recubrimientos PVD en cortes interrumpidos |
Adapte cada especificación al material y a la operación.
El número de filos, el sustrato y el recubrimiento funcionan como un sistema. Dos o tres filos con DLC o sin recubrimiento para aluminio; cuatro o cinco filos con TiAlN para acero; un número elevado de filos con AlCrN para superaleaciones. Conviene partir de las recomendaciones del fabricante y, a partir de ahí, optimizar en función del desgaste medido en las condiciones específicas de cada taller.
¿Cuántos filos se deben utilizar para mecanizar aluminio?
Para el aluminio se recomiendan fresas de 2-3 filos. Los amplios valles entre canales son imprescindibles para evacuar las virutas largas y filamentosas que produce el aluminio. Un número mayor de filos provoca empaquetamiento de viruta y recorte.
¿Es siempre mejor el carburo que el HSS para fresas?
El carburo ofrece típicamente una vida útil 3-5x mayor y admite velocidades de corte muy superiores (100-300 m/min frente a 30-60 m/min en acero), lo que lo convierte en el estándar para el trabajo CNC. El HSS sigue siendo viable para prototipado, máquinas manuales y montajes con elevado riesgo de rotura.
¿Por qué influye tanto el voladizo de la herramienta en las fresas?
La deflexión de la herramienta aumenta con el cubo de la longitud de voladizo — doblar el voladizo de 2xD a 4xD multiplica la deflexión por 8x. A un voladizo de 5xD en acero, incluso un montaje rígido puede producir errores dimensionales de 0.05-0.10 mm por pasada. Mantenga el voladizo por debajo de 3xD siempre que sea posible; por encima de 5xD, utilice trayectorias HSM o portaherramientas amortiguados para mantenerse dentro de tolerancia.
¿Qué recubrimiento conviene utilizar para mecanizar acero en seco?
El TiAlN es de uso generalizado para el mecanizado en seco de acero, con una dureza típica de 3.000-3.500 HV y un inicio de oxidación en torno a 800°C. Ofrece su mejor rendimiento sin refrigerante por inundación en fresado continuo, ya que este puede provocar grietas por choque térmico; el refrigerante por inundación con TiAlN sigue siendo habitual en taladrado y torneado continuo, donde la evacuación de la viruta resulta determinante.