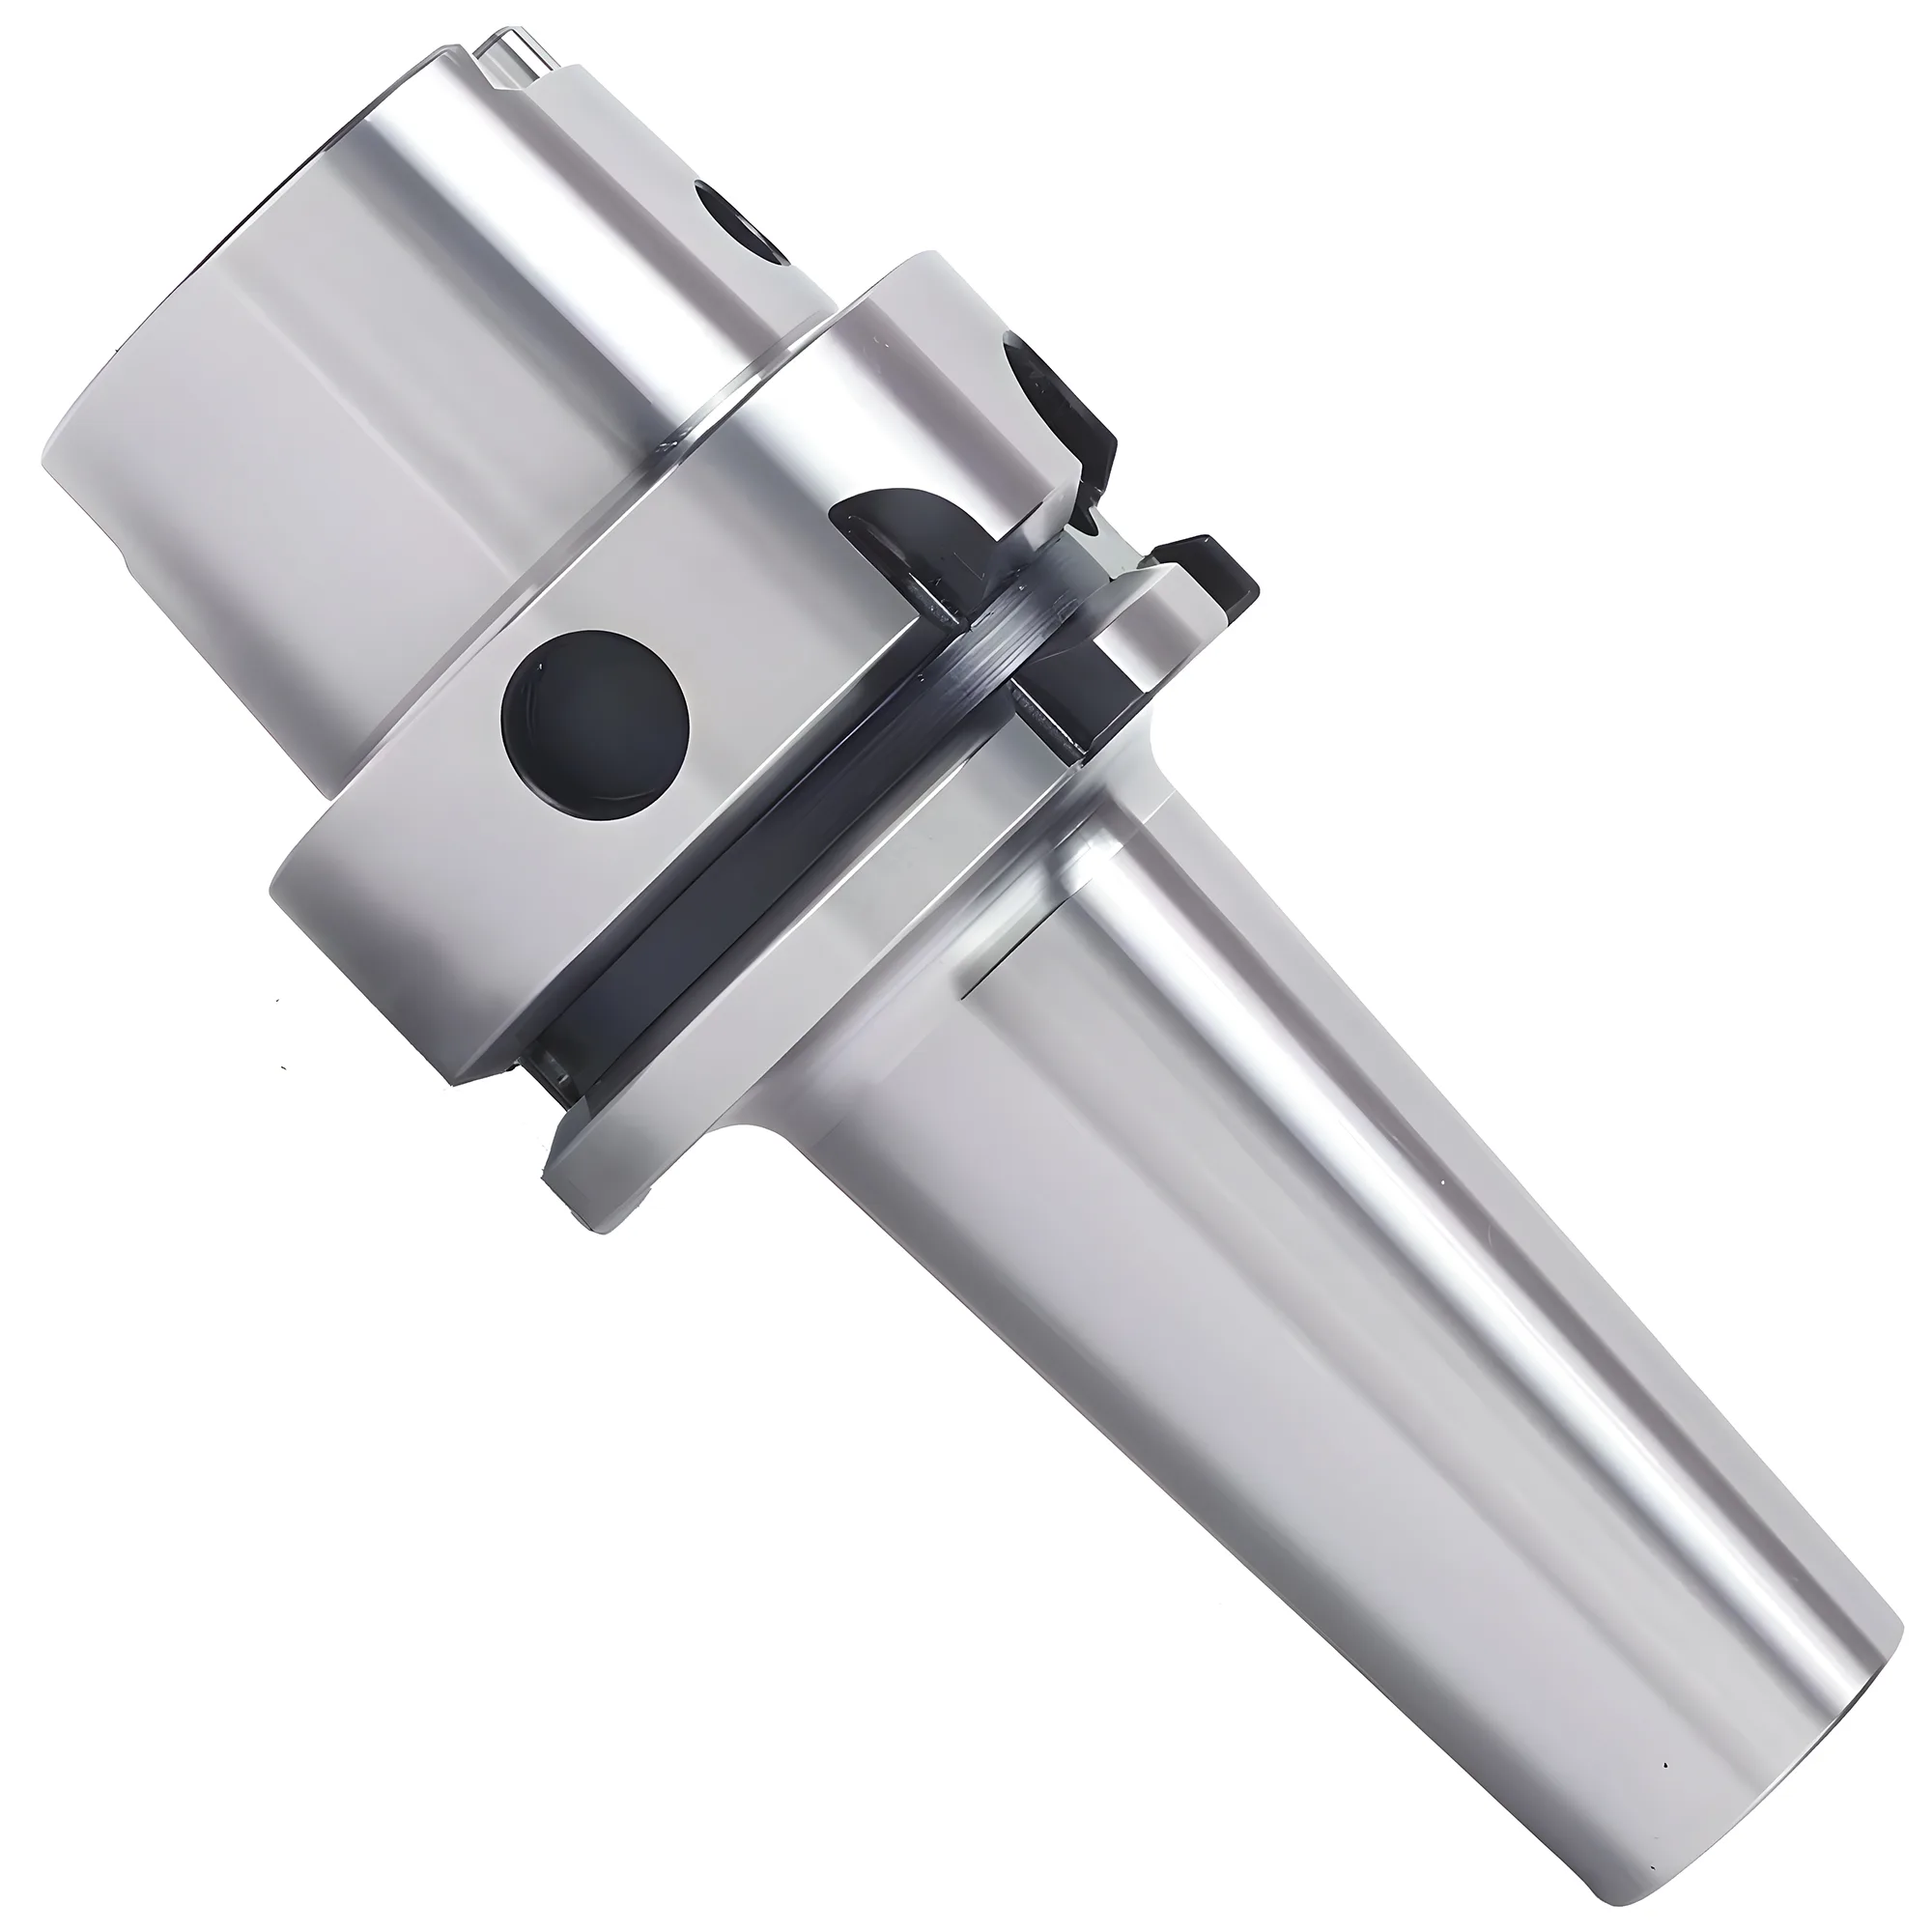
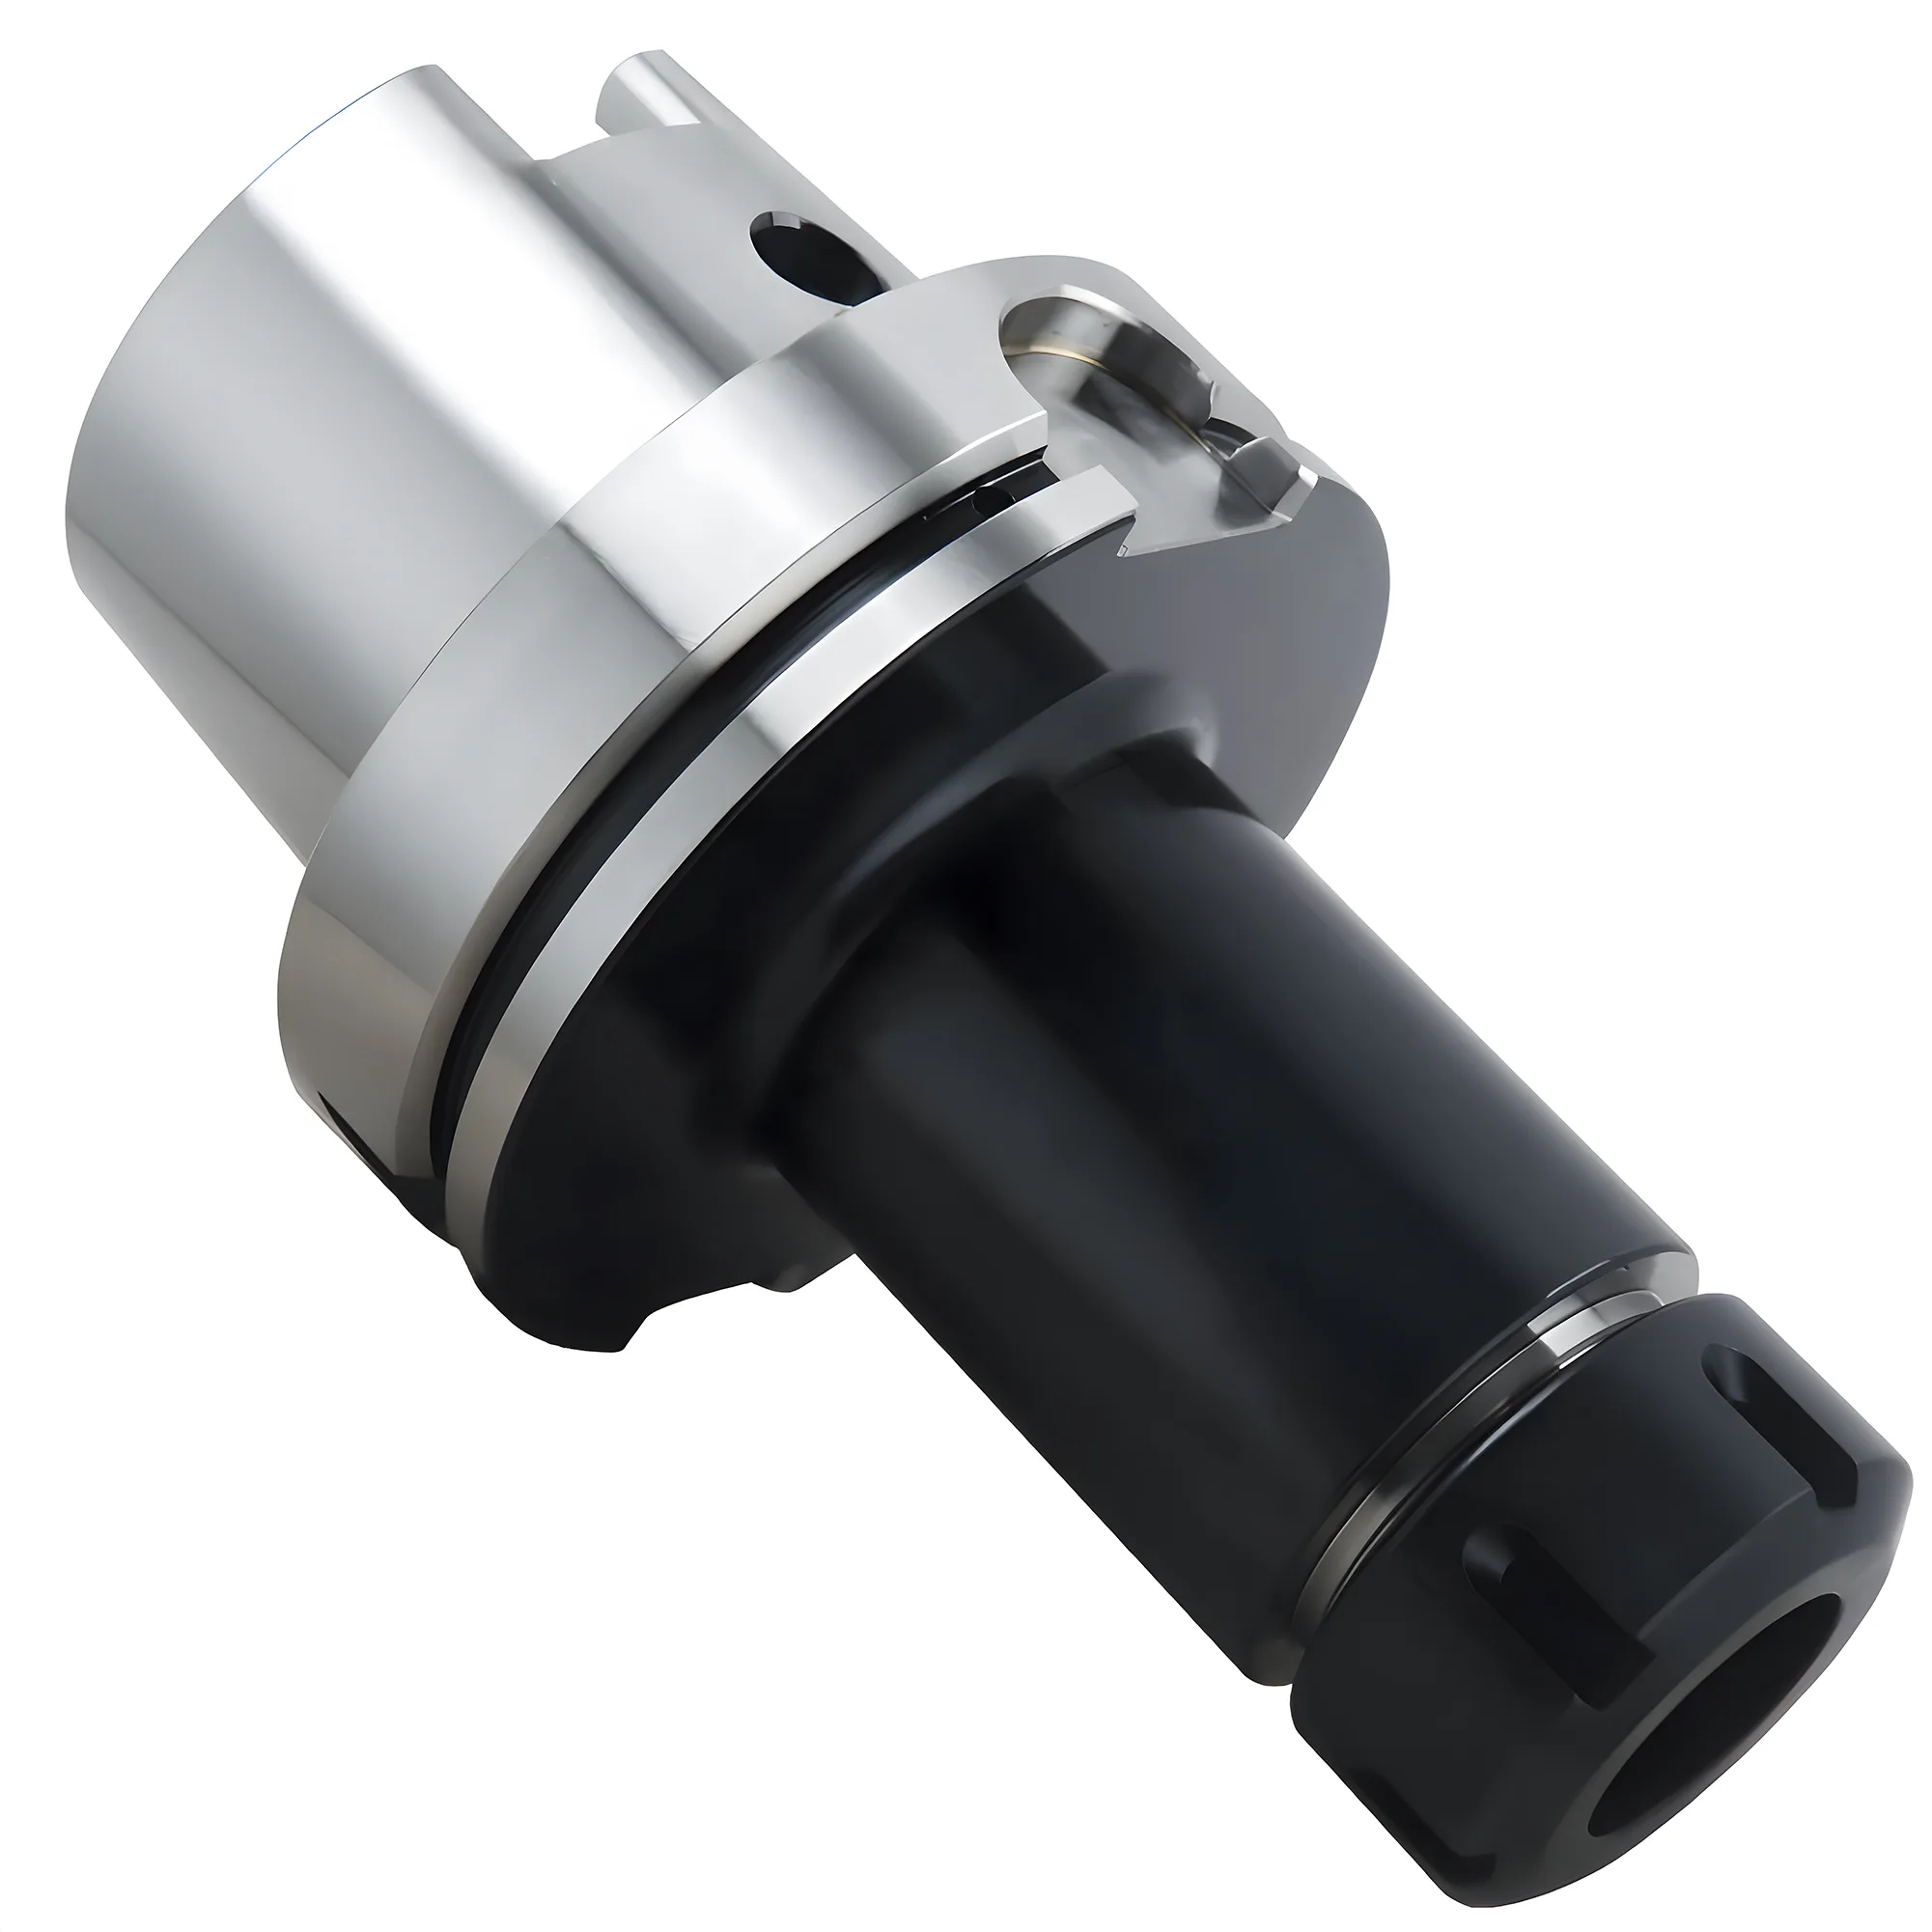
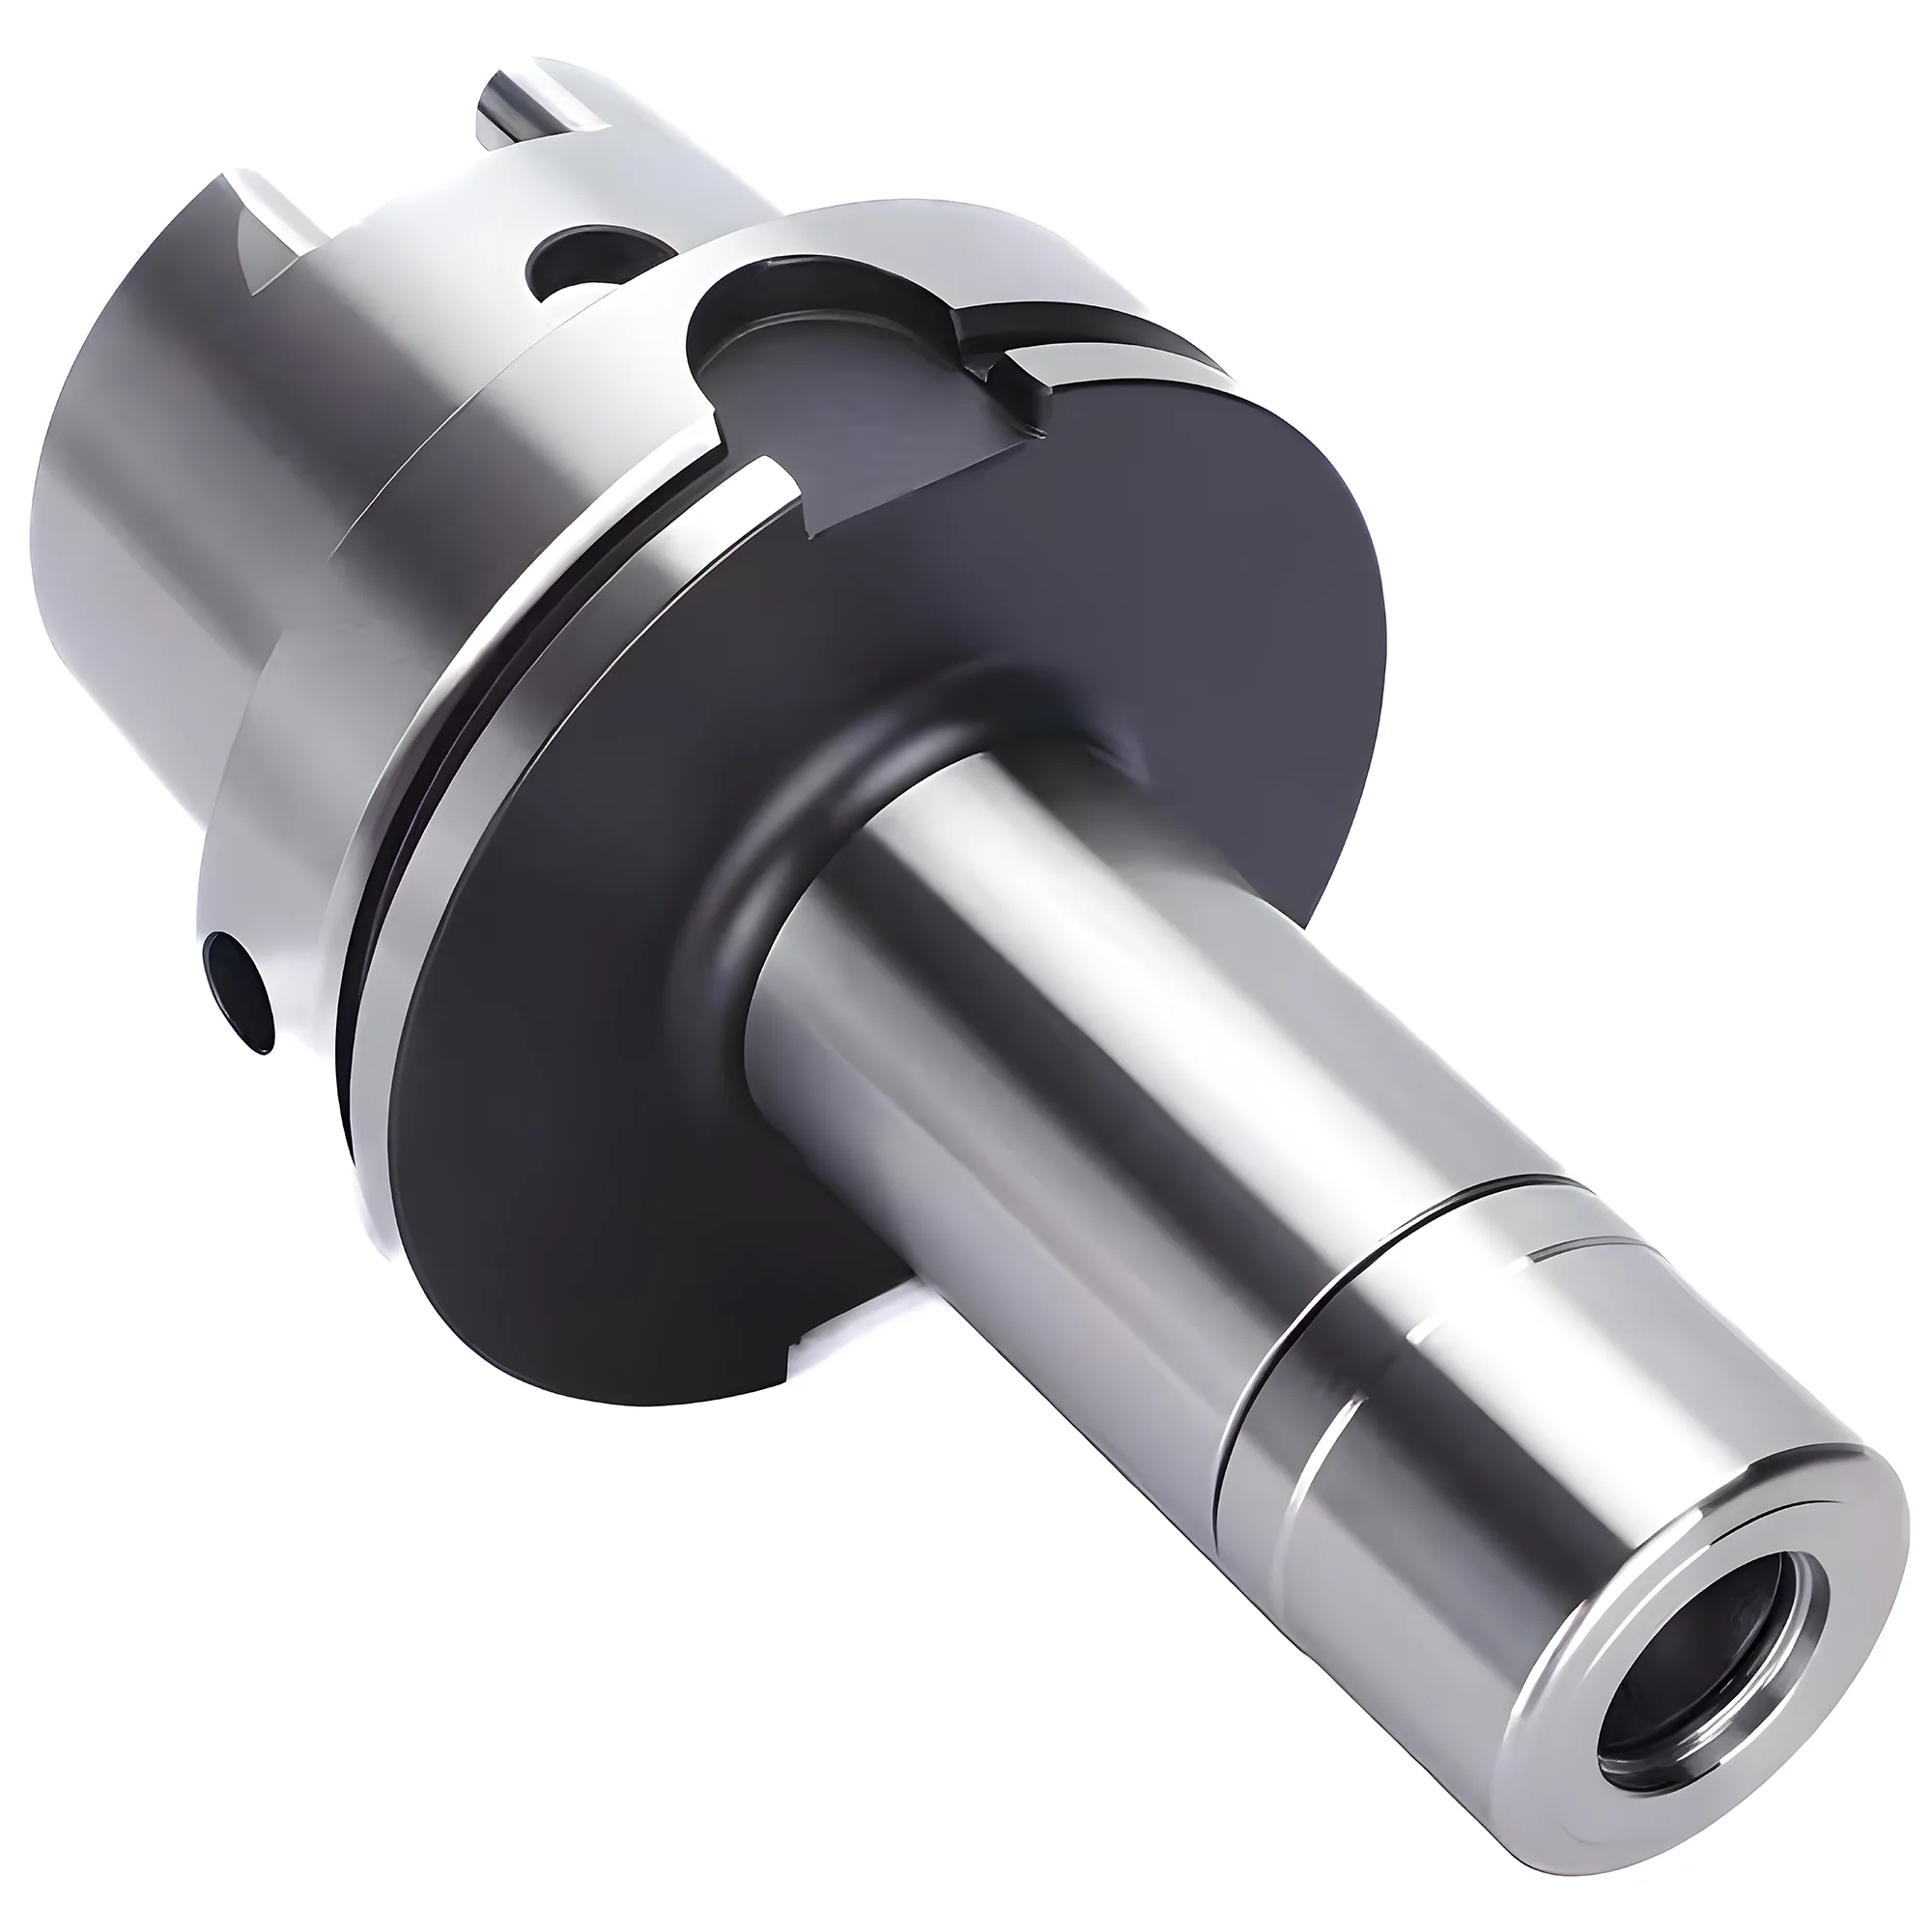
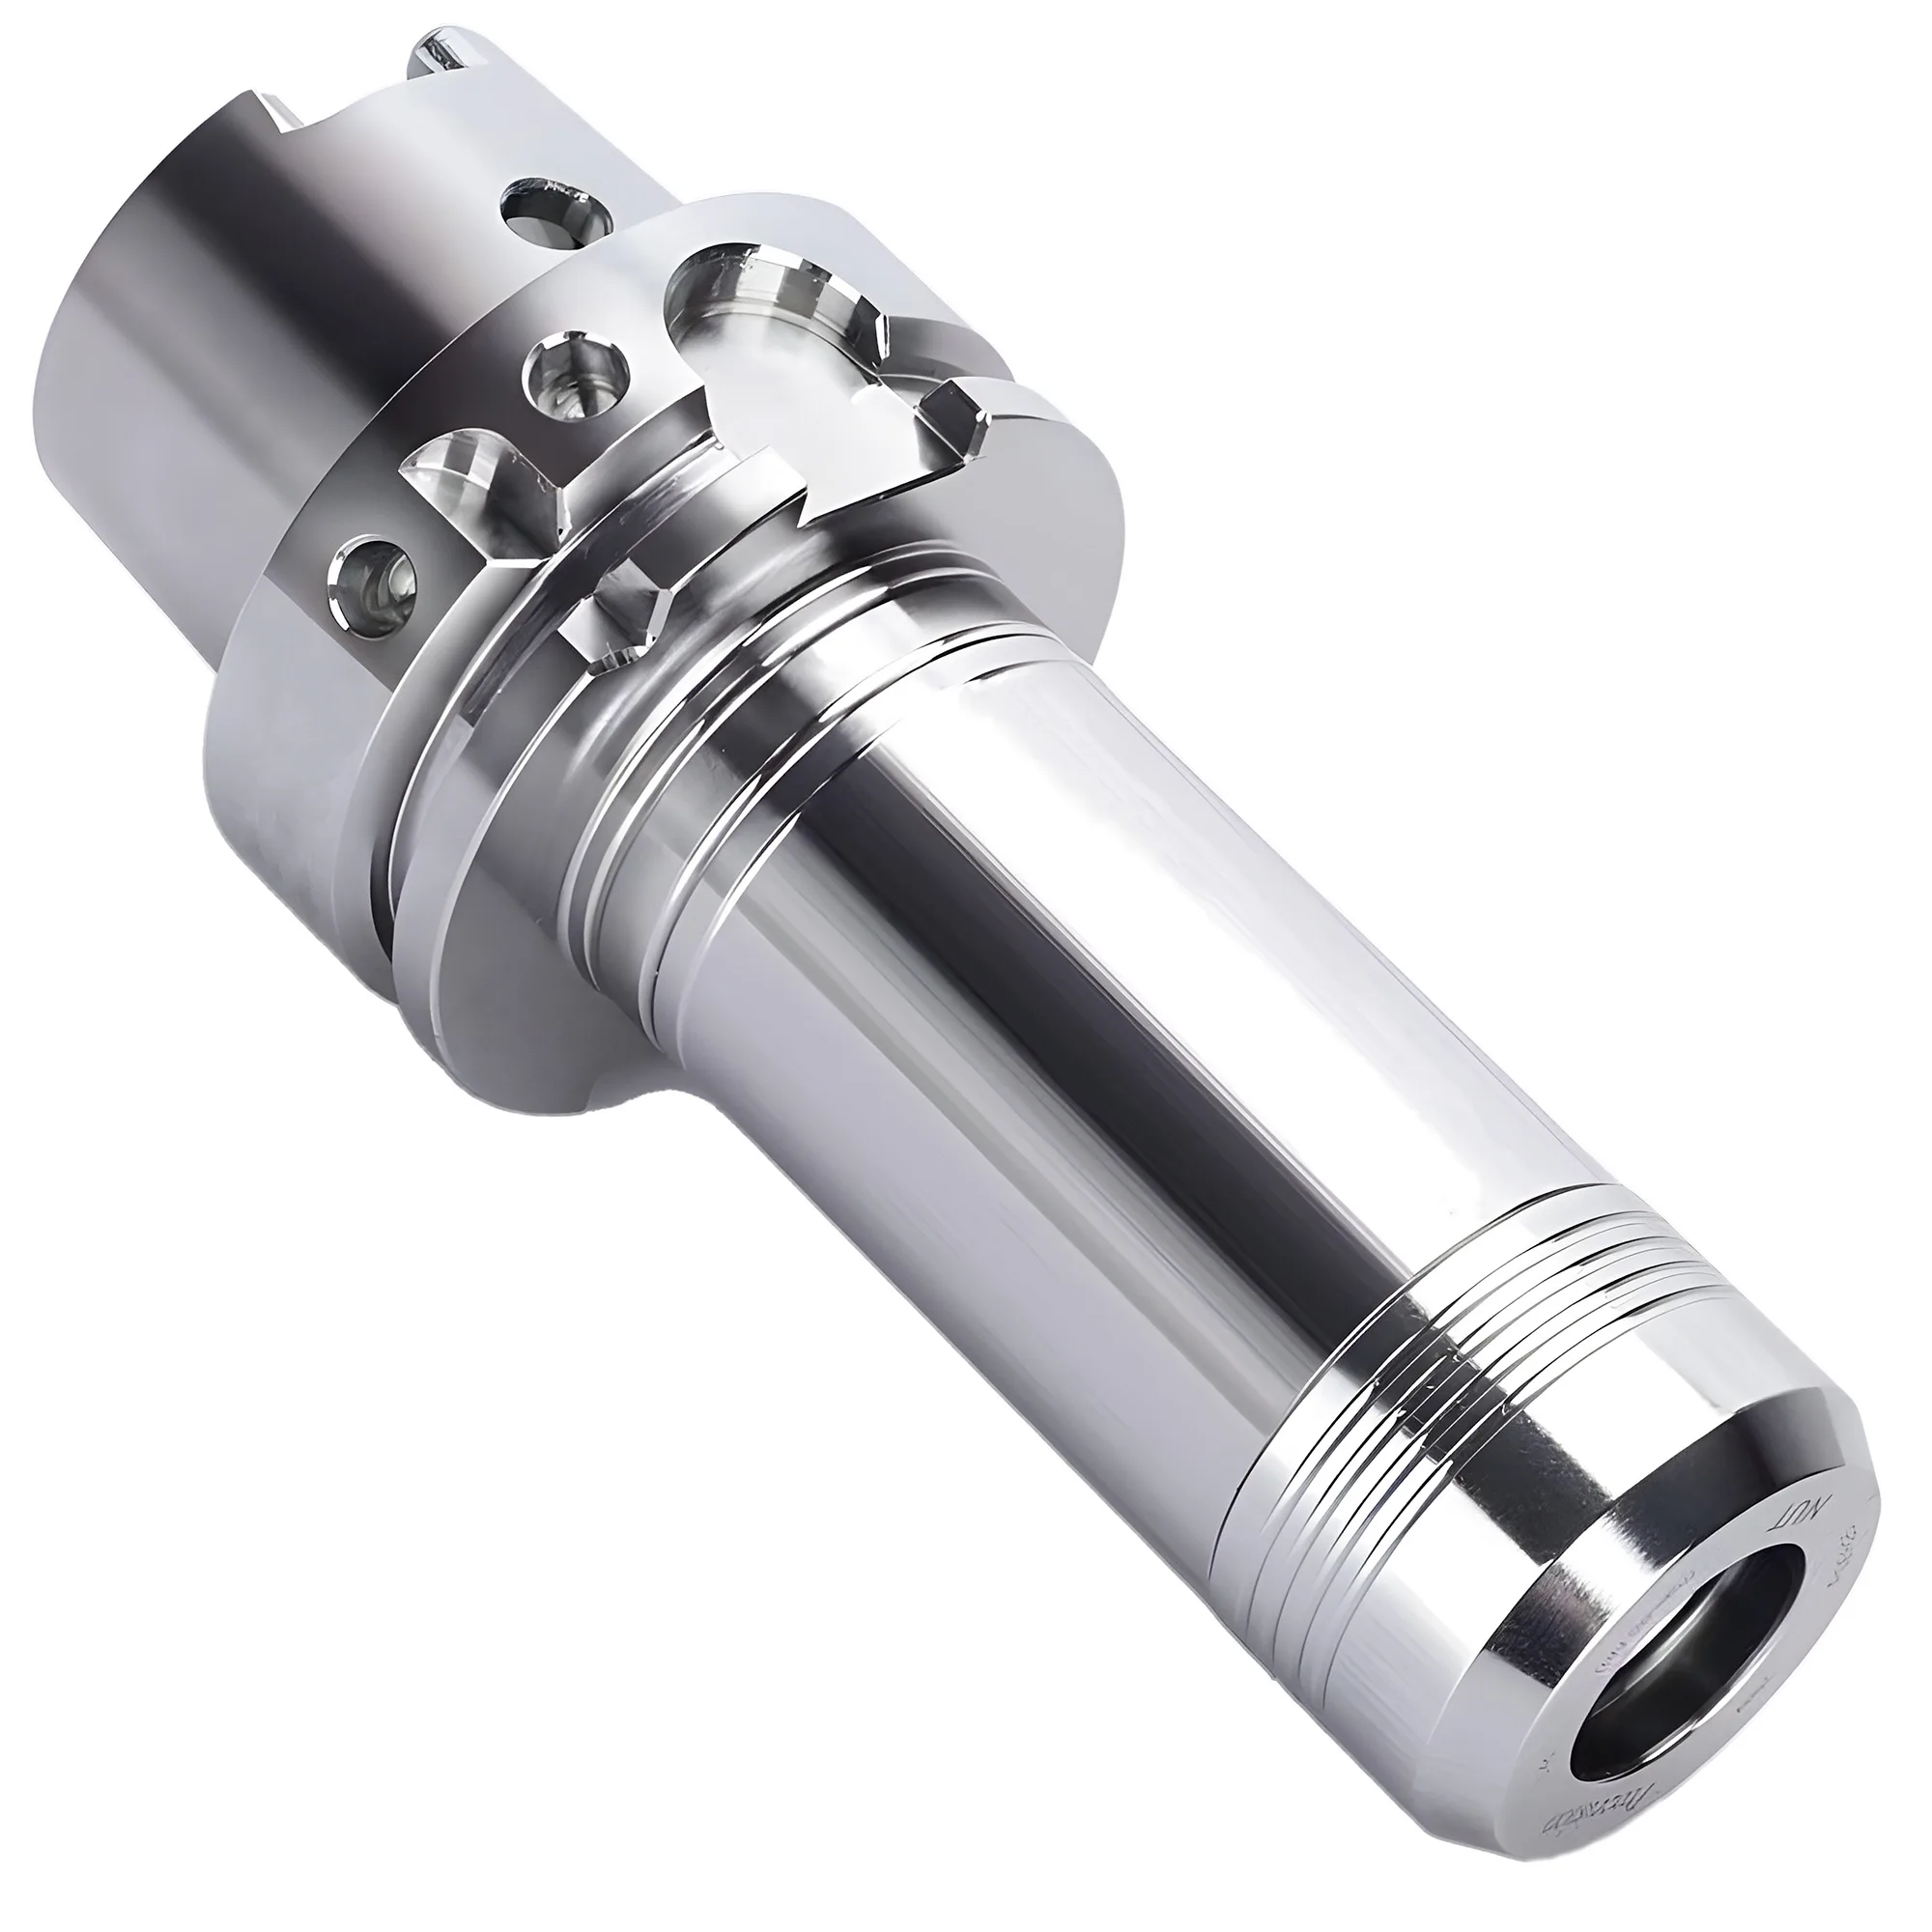
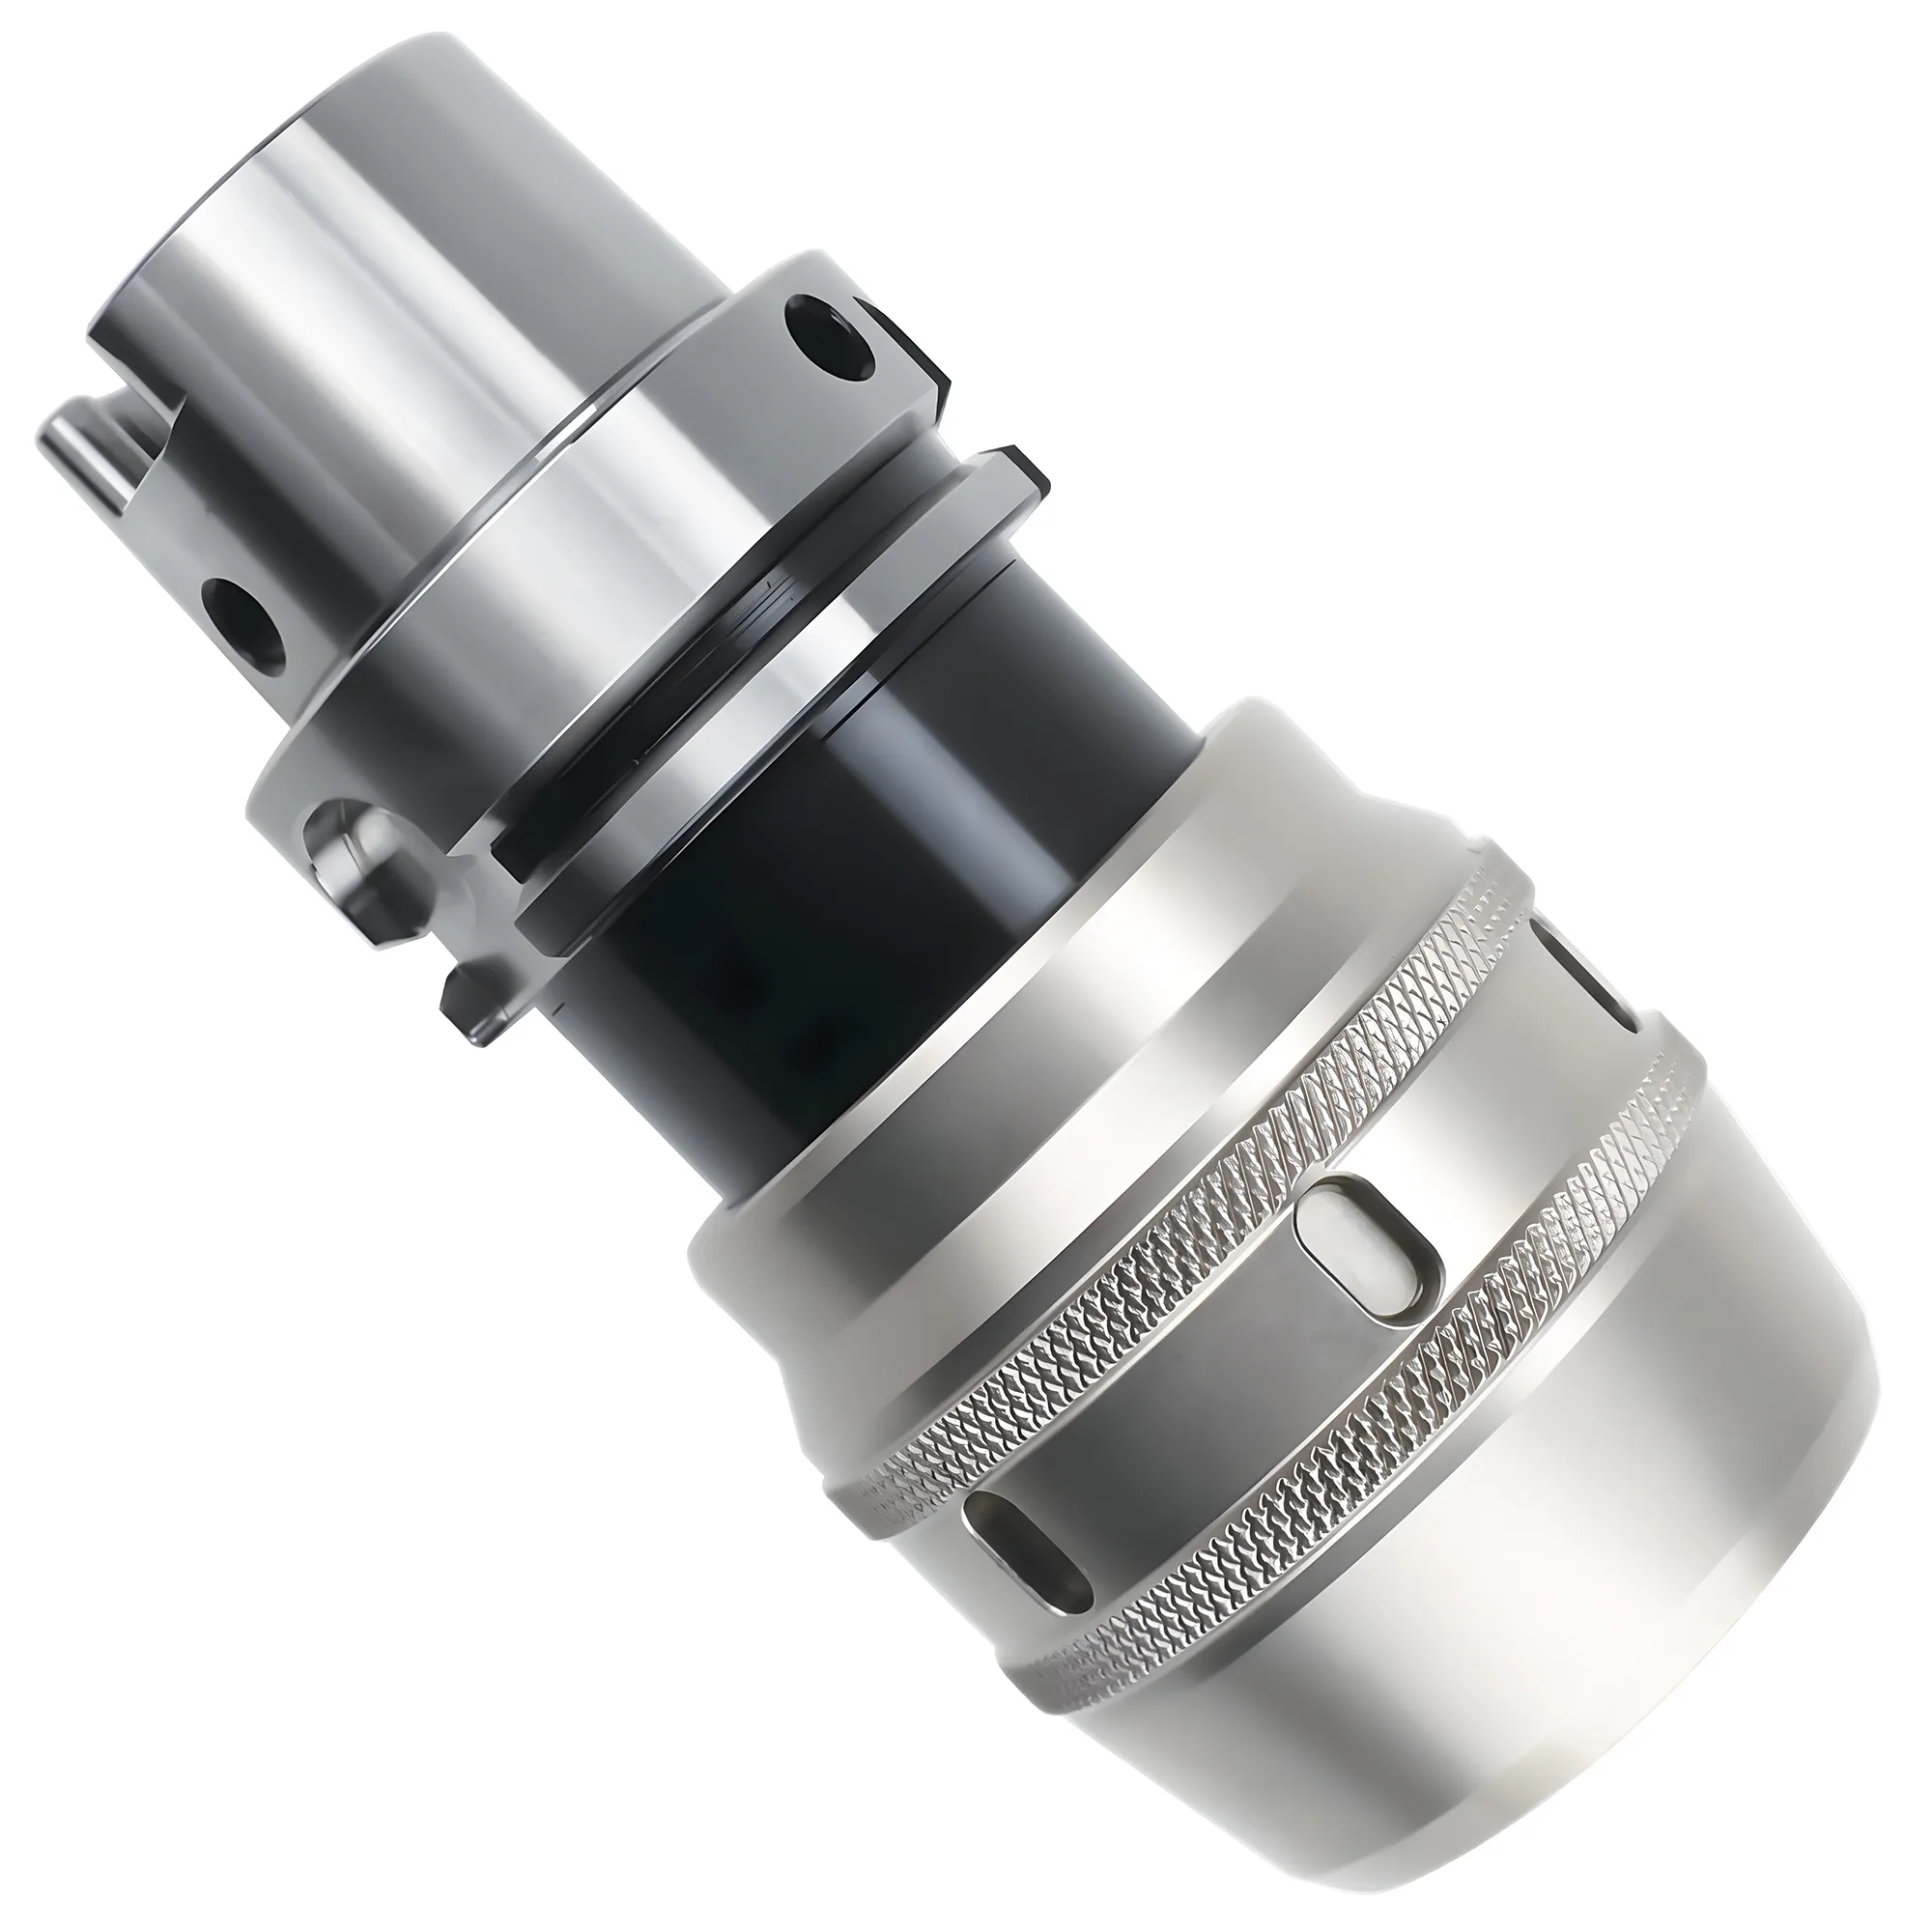
Un portapinzas HSK-SDC de tracción es un portaherramientas de nariz esbelta para mangos pequeños —típicamente 2–12 mm con las pinzas SDC04 a SDC12— cuya pinza monobloque se retrae hacia el husillo al sujetar, de modo que la fresa queda atraída hacia el interior del portaherramientas en lugar de empujada hacia fuera. Conviene elegirlo para herramientas de diámetro pequeño que deben llegar a cajeados profundos y estrechos sorteando un utillaje o una pared de la pieza. Un portapinzas ER es preferible cuando se necesita una cobertura amplia de mangos (unos 1–26 mm con ER16–ER40 según ISO 15488, más con la extensión ER50) y la nariz más voluminosa no estorba.
El portapinzas de tracción responde a una pregunta concreta: ¿cómo sujetar una fresa de 3 mm o de 6 mm en un husillo HSK cuando una tuerca ER es demasiado gruesa para llegar adonde tiene que ir la herramienta? Esta guía explica cómo funciona el diseño de tracción, los tamaños de pinza SDC, los mangos HSK en los que se ofrece y cómo se compara con los demás sistemas de pinza que admite un portaherramientas HSK-63. Para el dimensionamiento ER propiamente dicho, consulte la guía de selección de pinzas ER.
¿Qué es un portapinzas HSK-SDC de tracción?
SDC es una designación de pinza del fabricante, no una norma ISO de pinzas: un portapinzas SDC admite una pinza SDC monobloque dimensionada para su asiento, y la acción de apriete retrae esa pinza hacia el cuerpo del portaherramientas. En el lado del mango hay un cono hueco HSK estándar según DIN 69893 (la misma geometría que cubre la ISO 12164), por lo que el portapinzas encaja en cualquier husillo HSK del tamaño y la forma correspondientes.
La expresión "pull back collet chuck" también se usa para los platos de nariz de husillo de torno que sujetan la pieza. Un portapinzas HSK-SDC no es uno de ellos: es un portaherramientas rotativo que sujeta el mango de la fresa en un centro de mecanizado.
El rasgo que lo define es el sentido del desplazamiento: una tuerca ER empuja la pinza hacia delante dentro de su cono, mientras que un portapinzas SDC tira de la pinza hacia atrás, hacia el husillo. Como la pinza se desplaza hacia la línea de referencia al cerrarse, el movimiento de apriete no puede hacer que la fresa avance fuera del portaherramientas, y la nariz puede fabricarse mucho más esbelta que un cuerpo que debe llevar una tuerca de apriete ER exterior.
Tracción frente a empuje: por qué la nariz es más esbelta
En un portapinzas ER, la tuerca de apriete se rosca por fuera de la nariz del portaherramientas y empuja la pinza hacia delante dentro de un alojamiento cónico de 8° (ISO 15488). La tuerca tiene que rodear la pinza, de modo que es ella la que fija el diámetro de la nariz: según la Tabla 3 de la ISO 15488, una tuerca ER16 estándar mide 32 mm, una ER20 35 mm y una ER25 42 mm. Las tuercas ER tipo mini son más esbeltas —una tuerca mini ER16 mide unos 22 mm—, pero también envuelven la pinza.
En un portapinzas SDC de tracción no hay ninguna tuerca alrededor de la nariz. La pinza se retrae hacia el cuerpo, de modo que la nariz solo tiene que alojar la propia pinza.
En la herramienta, una nariz SDC06 de unos 14 mm se compara con los 32 mm de una tuerca ER16 estándar que sujeta el mismo mango de 6 mm: menos de la mitad del diámetro que debe salvar el utillaje y la pared del cajeado. Ese margen, multiplicado a lo largo de un voladizo largo, es la razón para comprar un portapinzas de tracción.
| Factor | Portapinzas ER (empuje) | Portapinzas SDC de tracción |
|---|---|---|
| Desplazamiento de la pinza al sujetar | Hacia delante, dentro del cono | Hacia atrás, hacia el husillo |
| Elemento de apriete en la nariz | Tuerca roscada exterior | Ninguno: la pinza se retrae hacia el cuerpo |
| Diámetro de nariz para un mango de 6 mm | 32 mm (tuerca ER16 estándar, ISO 15488 Tabla 3); unos 22 mm con tuerca mini | Aproximadamente 14 mm (SDC06, catálogo típico) |
| Rango de mangos por portaherramientas | Unos 1–10 mm (ER16) a 3–26 mm (ER40) | Típicamente 2–12 mm con SDC04–SDC12 |
| Norma de la pinza | ISO 15488 / DIN 6499: intercambiable entre marcas | SDC propia del fabricante |
| Mejor aplicación | Fresado general, taladrado, amplia variedad de herramientas | Herramientas pequeñas en formas profundas y estrechas |
Nota sobre compatibilidad de pinzas
Las pinzas SDC no son intercambiables con las pinzas ER. Las pinzas deben pedirse según el tamaño SDC del portapinzas (SDC04, SDC06, SDC08 o SDC12) y el diámetro del mango, y conviene comprobarlas con la tabla del fabricante del portapinzas: las dimensiones SDC no están normalizadas entre marcas como lo están las pinzas ER según ISO 15488.
Tamaños de pinza SDC y opciones de mango HSK
Cada tamaño SDC cubre una banda de mangos que empieza en 2 o 3 mm, por lo que la elección depende de la herramienta más grande que haya que sujetar y del diámetro de nariz que se pueda permitir. En los catálogos típicos, la SDC04 admite 2–4 mm, la SDC06 2–6 mm, la SDC08 2–8 mm y la SDC12 3–12 mm. Conviene elegir el tamaño SDC más pequeño que cubra el mango mayor: es el que da la nariz más esbelta.
En el lado del mango son habituales los cuerpos HSK-A50, HSK-A63 y HSK-A100, junto con las formas de alta velocidad HSK-E40 y HSK-E50. Las formas HSK E y F prescinden de las ranuras de arrastre de la forma A, lo que da un cuerpo simétrico que se equilibra mejor a alta velocidad (DIN 69893). Los cuerpos HSK-E más pequeños suelen llegar solo hasta SDC08.
El voladizo es la segunda decisión. Las longitudes de catálogo van de unos 60 mm a 250 mm. Conviene elegir el voladizo más corto que libre la pieza: el error de inclinación y la flexión crecen con la distancia a la línea de referencia, de modo que cada milímetro adicional de alcance cuesta algo de precisión. La nariz esbelta es lo que permite a una herramienta corta alcanzar una forma profunda sin un voladizo de herramienta largo y flexible: el alcance lo aporta el portaherramientas, no la fresa.
¿Qué pinzas admite un portaherramientas HSK-63?
Un husillo HSK-63 no impone un sistema de pinza; lo determina el portapinzas montado sobre el cono. El mismo mango HSK-A63 se incorpora a varias familias de portapinzas, cada una con sus propias pinzas:
| Sistema de pinza sobre HSK-A63 | Rango de mangos típico | Norma de la pinza | Mejor para |
|---|---|---|---|
| Portapinzas ER | Unos 1–26 mm (ER16–ER40); hasta 34 mm con ER50 | ISO 15488 / DIN 6499 | Fresado y taladrado general, la mayor variedad de herramientas |
| Portapinzas ER de precisión (clase PGER) | Unos 3–20 mm | Pinzas ER estándar, tuerca específica del portapinzas | Acabado cuando la excentricidad limita la vida de la herramienta |
| Portapinzas tipo SK (GSK) | Unos 1–25 mm | Asientos SK del fabricante | Rango de sujeción continuo por asiento |
| Portapinzas SDC de tracción | Típicamente 2–12 mm | SDC del fabricante | Herramientas pequeñas en formas profundas y estrechas |
| Portapinzas de fresado de alta potencia tipo C | Hasta 42 mm | Tipo C del fabricante | Desbaste pesado con mangos grandes |
Al buscar una "pinza HSK 63", la respuesta depende del portapinzas: antes de pedir pinzas hay que identificar el sistema de pinza marcado en el portaherramientas (ER, SK, SDC o C). Para el desbaste de alto par, un portapinzas de tracción no es la herramienta adecuada: esa carga la soporta un portapinzas de fresado de alta potencia o un portafresas Weldon. Para el dimensionamiento dentro de la familia ER, la guía de selección de pinzas ER explica los compromisos.
Excentricidad y velocidad: qué revisar en la ficha técnica
La excentricidad de un portapinzas SDC es una especificación del fabricante, no una clase normalizada, por lo que las cifras de catálogo solo deben compararse cuando se indica el método de medición: mandril de verificación, voladizo y posición del comparador. Las pinzas ER tienen una referencia normalizada: la clase 2 de la ISO 15488 admite ≤0.015 mm de TIR para d₁ ≤ 10 mm y ≤0.020 mm para d₁ 10–26 mm, y los grados de pinza UP/AA de los fabricantes alcanzan ≤0.005 mm de TIR. Ninguna norma equivalente cubre las pinzas SDC.
La excentricidad pesa más precisamente en las herramientas pequeñas que sujetan los portapinzas SDC. Cada 0.0001 inch (2.5 µm) de excentricidad reduce la vida de la herramienta aproximadamente un 10% (regla de una décima de BIG DAISHOWA), y en una fresa de 2–6 mm la misma excentricidad representa una proporción de la carga de viruta mucho mayor que en una herramienta de 20 mm.
La velocidad la fijan la forma del mango, el equilibrado y la especificación del fabricante, no el tipo de pinza. Los portaherramientas HSK-A63 suelen trabajar en producción a 15.000–25.000 RPM, mientras que las variantes HSK-E sin ranuras alcanzan 40.000+ RPM; la DIN 69893 define la geometría, no un límite de velocidad. El grado de equilibrado sigue la ISO 1940-1, donde el desequilibrio específico admisible es e_per ≈ 9549 × G / n (g·mm/kg, n en RPM): duplicar la velocidad del husillo reduce a la mitad el desequilibrio que puede tener un portaherramientas para un grado dado. Antes de hacer girar rápido herramientas pequeñas, conviene contrastar el grado de equilibrado del portapinzas con la velocidad del husillo. Para el lado del cono en la decisión, consulte la comparación BT, CAT y HSK.
Cuándo elegir HSK-SDC frente a un portapinzas ER
✦ HSK-SDC de tracción: ideal para
- Fresas pequeñas (típicamente 2–12 mm) que deben sortear un utillaje o entrar en un cajeado profundo y estrecho
- Trabajos de detalle en moldes y matrices donde el margen de la nariz limita la trayectoria
- Mantener corto el voladizo de la fresa dejando que un portaherramientas esbelto aporte el alcance
- Husillos HSK-A y HSK-E ya presentes en el taller
✦ Portapinzas ER: ideal para
- Cobertura amplia de mangos, desde aproximadamente 1 mm hasta 26 mm (ER40), o más con ER50
- Pinzas intercambiables entre marcas según ISO 15488 / DIN 6499
- Taladrado, roscado y fresado general donde el diámetro de nariz no es una limitación
- Husillos BT y CAT además de HSK
Tabla de selección rápida
| Escenario | Portaherramientas recomendado | Por qué |
|---|---|---|
| Fresa de punta esférica de 3 mm acabando una nervadura profunda en un molde | HSK-SDC (SDC04 o SDC06) | La nariz esbelta salva las paredes de la nervadura; voladizo de fresa corto |
| Fresa de mango de 6 mm, pieza abierta, fresado general | Portapinzas ER (ER16–ER25) | El margen de la nariz no limita; pinzas estándar |
| Herramienta de 10–12 mm que debe sortear una brida alta | HSK-SDC (SDC12) | La nariz de tracción es más esbelta que una tuerca ER20 o ER25 estándar |
| Fresa de desbaste de 16–20 mm | Portapinzas ER o portapinzas de fresado de alta potencia | Fuera del rango SDC; requiere agarre, no esbeltez |
| Taladrado y fresado mixtos, muchos diámetros | Portapinzas ER | Un portaherramientas más un juego de pinzas cubre el rango más amplio |
HSK-SDC para alcance esbelto con herramientas pequeñas; ER para rango e intercambiabilidad.
Un portapinzas HSK-SDC de tracción sujeta típicamente mangos de 2–12 mm en una pinza monobloque que se retrae hacia el husillo, lo que elimina la tuerca exterior y da una nariz de menos de la mitad del diámetro de una tuerca ER16 estándar. Conviene elegirlo cuando lo que limita el trabajo es el margen de la nariz, no el agarre ni el rango de mangos; para una cobertura amplia de mangos, pinzas normalizadas y fresado y taladrado general, conviene un portapinzas ER. La excentricidad SDC solo debe compararse con condiciones de medición declaradas, porque ninguna clase ISO cubre las pinzas SDC.
¿Qué es un portapinzas HSK SDC?
Un portapinzas HSK SDC es un portaherramientas de nariz esbelta cuya pinza SDC monobloque se retrae hacia el husillo al sujetar, de modo que la fresa queda atraída hacia dentro en lugar de empujada fuera del portaherramientas. Las pinzas SDC04 a SDC12 habituales cubren mangos de 2 a 12 mm, sobre mangos HSK-A y HSK-E según DIN 69893.
¿Para qué sirve un portapinzas de tracción?
Un portapinzas de tracción sujeta fresas pequeñas allí donde una tuerca ER resultaría demasiado grande. Como la pinza se retrae hacia el cuerpo en lugar de apretarse con una tuerca exterior, la nariz se mantiene esbelta y permite que herramientas de 2 a 12 mm lleguen a cajeados profundos y estrechos y sorteen utillajes con un voladizo de fresa corto. No está pensado para el desbaste pesado.
¿Qué pinzas admite un portaherramientas HSK 63?
Los portaherramientas HSK-63 admiten varios sistemas de pinza. Los portapinzas ER cubren unos 1 a 34 mm con pinzas ER16 a ER50; los asientos tipo SK (GSK) sujetan de 1 a 25 mm; los portapinzas SDC de tracción sujetan de 2 a 12 mm para un alcance esbelto; y los portapinzas de fresado de alta potencia tipo C agarran hasta 42 mm para desbaste. Es el portaherramientas, no el cono HSK, el que decide qué pinza encaja.
¿Se pueden usar pinzas ER en un portapinzas SDC?
No. Un portapinzas SDC solo admite pinzas SDC monobloque dimensionadas para su asiento, como la SDC06 para mangos de 2 a 6 mm. Las pinzas ER siguen la geometría de 8° de la ISO 15488 y se aprietan hacia delante con una tuerca roscada, por lo que ni encajan en el asiento SDC ni sujetan correctamente en él. Las pinzas deben pedirse según el tamaño SDC del portapinzas.
¿A qué velocidad puede girar un portapinzas HSK SDC?
El límite de velocidad viene de la forma del mango HSK, el grado de equilibrado y la especificación del fabricante, no de la pinza SDC. Los portaherramientas HSK-A63 suelen trabajar a 15.000 a 25.000 RPM en producción, mientras que los mangos HSK-E sin ranuras alcanzan 40.000 RPM o más. Conviene contrastar el grado de equilibrado declarado del portapinzas según ISO 1940-1 con la velocidad del husillo.
Fuentes
- DIN 69893 / ISO 12164 — HSK Hollow-Shank Taper Specifications
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- ISO 1940-1:2003 — Balance quality requirements for rotors in a constant (rigid) state
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout