Aprieta la tuerca de una pinza ER al par nominal de su tamaño y tipo de tuerca con una llave dinamométrica calibrada, en un único movimiento continuo — 136 Nm (unos 100 ft-lb) para una tuerca estándar ER32 según el par de apriete recomendado por REGO-FIX — y mantén limpios ambos conos: es la acción de mayor impacto para mantener la excentricidad dentro de los límites ISO 15488. Como la fuerza de sujeción aumenta de forma aproximadamente proporcional al par de la tuerca, un par insuficiente reduce el agarre y eleva el riesgo de arrastre de la herramienta, mientras que un par excesivo puede deformar plásticamente la pinza y llevar el TIR de forma permanente por encima del límite de 0.015–0.020 mm de Clase 2 (grado normal). Esta guía aborda la tabla de pares, la selección de grado, la secuencia de apriete y los signos medibles de una pinza desgastada.
Para la selección de tamaño y rango de sujeción de la pinza, consulta la guía de selección de pinzas ER. Para una comparación más amplia entre pinzas ER y sistemas hidráulicos o térmicos, consulta portapinzas vs portaherramientas hidráulico.
Par de apriete de pinzas ER por tamaño
El par de apriete de la tuerca ER aumenta con el tamaño de la pinza — el par recomendado por REGO-FIX para una tuerca estándar pasa de 24 Nm en ER11 a 176 Nm en ER40 — y la fuerza de sujeción lo acompaña, desde unos 3.000 N estimados de forma típica (ER11) hasta 25.000 N (ER40), de modo que aplicar el par de una ER32 a una tuerca ER11 supera con creces su valor nominal y puede deformar la pinza de forma permanente.
Estos valores corresponden a tuercas estándar de rosca completa en el extremo superior del rango de diámetros de cada tamaño; los alojamientos de pinza más pequeños del mismo tamaño requieren menos par (REGO-FIX indica 8 Nm para pinzas ER11 por debajo de 3 mm). Las minituercas tienen una rosca más fina y un diámetro exterior menor con el mismo número ER, y su par nominal es más bajo, como muestran los valores de minituerca indicados arriba. ER8 y ER50 quedan fuera de ISO 15488: REGO-FIX indica 6 Nm para ER8, que solo existe con minituerca, y 240 Nm para ER50. Otros fabricantes de tuercas publican valores distintos, así que, cuando se conoce la marca de la tuerca, conviene usar el par de ese fabricante.
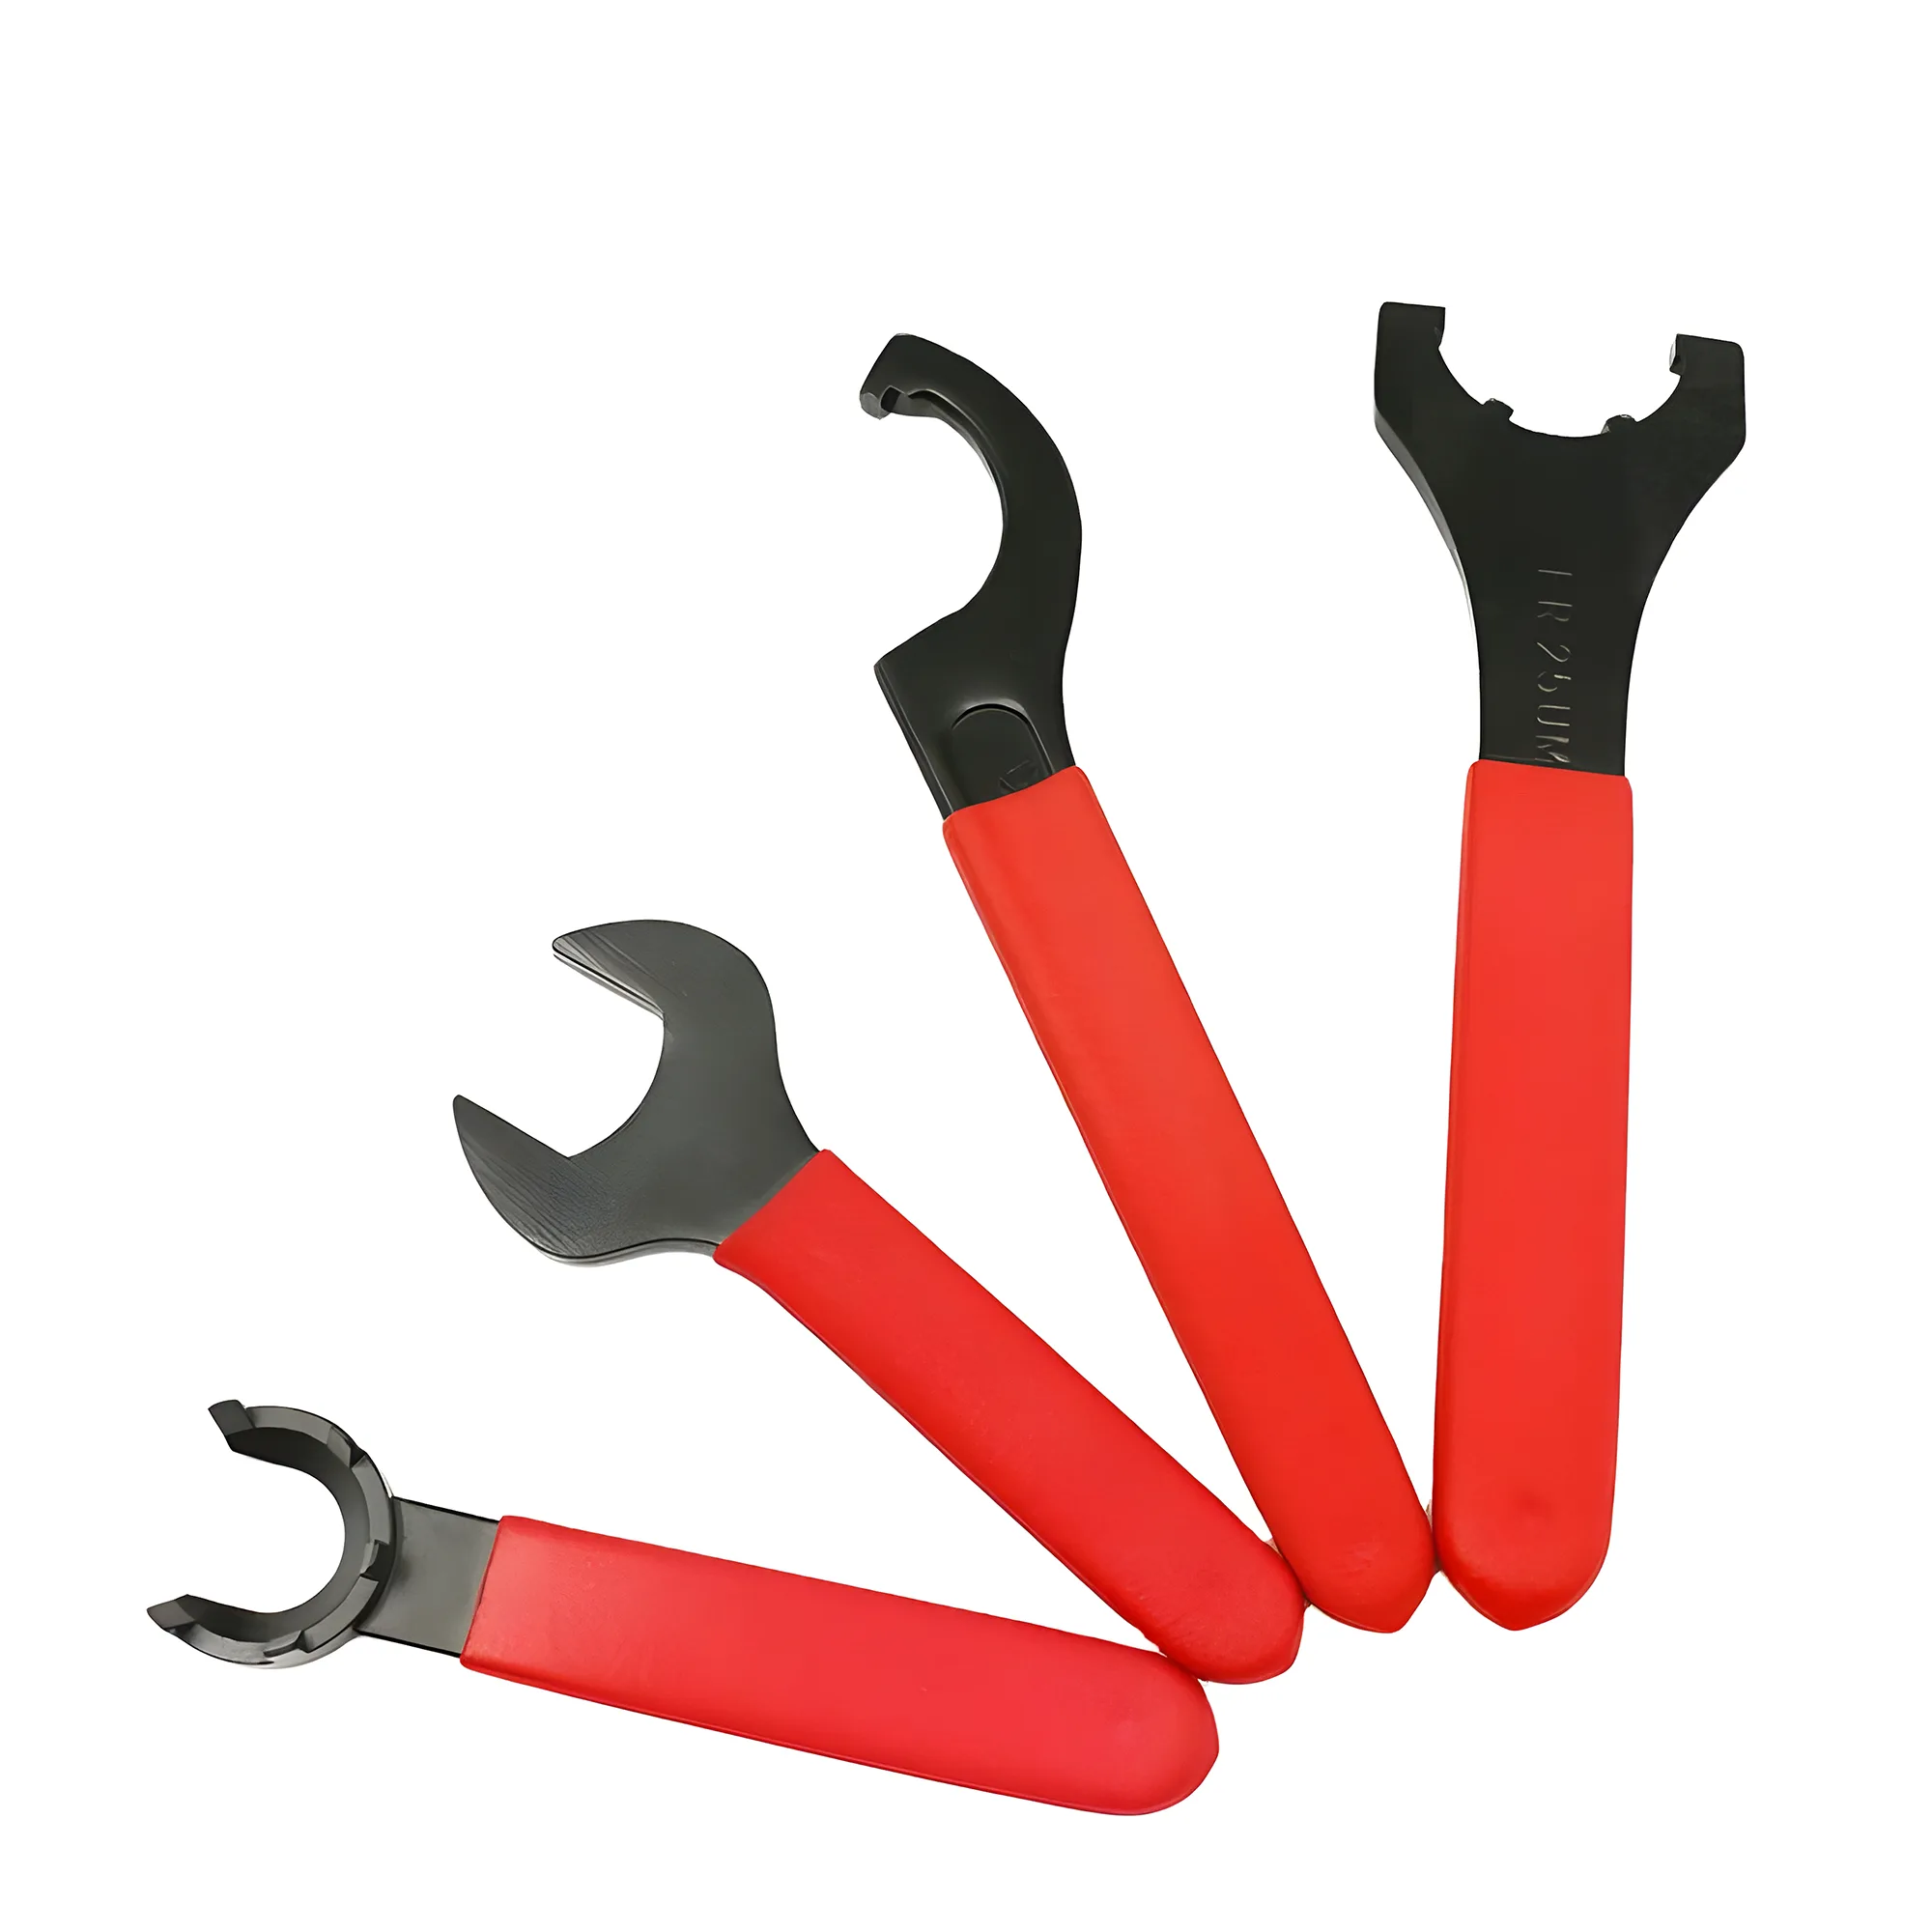
Para series de producción, la llave dinamométrica calibrada es claramente preferible al apriete manual: el apriete manual de una tuerca ER32 entrega típicamente solo 40–60 Nm, menos de la mitad del par nominal de 136 Nm y, por tanto, menos de la mitad de la fuerza de sujeción nominal, lo que deja la herramienta expuesta a arrastre en cortes interrumpidos moderados.
Referencia rápida de par y excentricidad
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| Excentricidad por encima del límite ISO 15488 Clase 2 en el primer montaje | Verificar el asiento de la tuerca y la limpieza del cono de la pinza antes de reapretar | Resuelve la mayoría de los errores de excentricidad del primer montaje sin sustituir piezas |
| Arrastre de la herramienta durante el desbaste | Aplicar el par nominal con llave dinamométrica calibrada; verificar que la pinza no esté infradimensionada | Alcanza la fuerza de sujeción completa, estimada típicamente en 3.000–25.000 N según el tamaño ER |
| Variaciones de excentricidad entre montajes (misma pinza) | Sustituir la pinza; la vida típica de Clase 2 (grado normal) es de 500–1.000 ciclos | Restablece el TIR a ≤0.015 mm (d₁ ≤ 10 mm) o ≤0.020 mm (d₁ 10–26 mm) según ISO 15488:2003 Tabla 4 |
| Acabado o escariado por encima de tolerancia IT7 | Cambiar a pinza de grado UP/AA (TIR ≤0.005 mm) | Reduce la contribución a la excentricidad en 3–4× frente a los límites de Clase 2 |
| Tuerca de pinza que se agarrota o picos de par tempranos | Limpiar y lubricar ligeramente la cara de apoyo de la tuerca; no lubricar el cono de la pinza | Reduce la dispersión por fricción y mejora la repetibilidad par–fuerza de sujeción |
Cómo el par en pinzas ER se convierte en fuerza de sujeción
La fuerza de sujeción en un sistema de pinza ER se genera cuando la tuerca comprime el cono de 8° de la pinza (semiángulo según la geometría DIN 6499 / ISO 15488; ángulo total 16°) contra el cuerpo del portapinzas, lo que convierte el avance axial de la tuerca en una presión radial sobre el mango de la herramienta.
En condiciones típicas, la fuerza de sujeción aumenta de forma aproximadamente proporcional al par de la tuerca, y el cono poco inclinado de 8° multiplica la fuerza axial de la tuerca hasta convertirla en un agarre radial mucho mayor. La parte del par aplicado que llega a convertirse en fuerza de sujeción depende en gran medida de la fricción en la rosca de la tuerca, en su cara de apoyo y en el cono; por eso, unas caras de tuerca limpias y lubricadas de forma uniforme importan tanto como el propio valor de par.
Grados de excentricidad: Clase 2 (grado normal) vs UP/AA de precisión
ISO 15488:2003 define dos clases estándar de precisión para pinzas ER, mientras que los grados UP/AA representan un nivel definido por el fabricante por encima de Clase 1.
ISO 15488 Clase 2 (grado normal) especifica una excentricidad ≤0.015 mm TIR para d₁ ≤ 10 mm y ≤0.020 mm TIR para d₁ 10–26 mm, medida sobre un mandril de prueba a las longitudes de proyección absolutas especificadas en la Tabla 4. Este grado es adecuado para fresado, taladrado y roscado general donde las tolerancias dimensionales son IT8 o más laxas.
ISO 15488 Clase 1 especifica ≤0.010 mm TIR para d₁ ≤ 10 mm y ≤0.015 mm para d₁ en el rango 10–26 mm según ISO 15488:2003 Tabla 4 — una mejora significativa para acabado ligero donde la rugosidad superficial Ra es importante pero las tolerancias del agujero permanecen en IT7 o más laxas.
Las pinzas de grado UP/AA (especificación del fabricante) alcanzan ≤0.005 mm TIR gracias a un rectificado más preciso del cono y del alojamiento de la pinza, y suelen ofrecerse en escalones de 0.5 mm; aun así, cada pinza conserva un rango de cierre de 1 mm (ER16–ER40). Las pinzas grado UP son claramente preferibles para escariado H7, mandrinado fino y acabado de cavidades de molde, donde la contribución de la pinza a la excentricidad tiene que mantenerse en torno a ~0.005 mm para que el conjunto de tolerancias del agujero quede dentro de los límites del plano. Un juego UP completo en escalones de 0.5 mm necesita aproximadamente el doble de pinzas para cubrir el mismo rango de mangos — un factor de coste a tener en cuenta en la planificación.
Regla de selección de grado
Usa Clase 2 para torneado, desbaste y taladrado a IT8 o más laxo. Usa Clase 1 para acabado con fresa de mango a IT7. Usa grado UP/AA para escariado, mandrinado fino y cualquier operación donde una excentricidad de la pinza claramente superior a 0.005 mm haga que la tolerancia dimensional supere los límites del plano.
La relación entre excentricidad y vida de la herramienta es significativa: cada 0.0001 pulgadas (2.5 µm) de excentricidad reduce típicamente la vida de la herramienta aproximadamente un 10% en condiciones de acabado con fresa de mango, de modo que 0.01 mm de excentricidad cuesta en torno al 40% de la vida útil (regla de «un décimo» de BIG DAISHOWA; varía según diámetro, material y avance) — lo que explica por qué los talleres que utilizan pinzas UP en operaciones de acabado suelen reportar una vida de herramienta notablemente mayor que con montajes Clase 2 a los mismos parámetros de corte.
Secuencia de apriete: encaje, inserción y par final
La secuencia correcta de apriete ER consta de tres pasos, no de uno: condensar la secuencia en un único evento de sobrepar es una causa habitual de excentricidad asimétrica en el momento del montaje.
Paso 1 — Limpiar y encajar. Limpia el cono de la pinza, el cono del portapinzas y la tuerca con un paño limpio y sin pelusa. Cualquier fragmento de viruta o residuo seco de refrigerante entre las superficies cónicas crea un punto alto que puede inclinar la pinza fuera del eje incluso antes de iniciar el apriete. Encaja primero la pinza en la tuerca hasta que quede asentada en la ranura de retención: esto garantiza que la pinza entre axialmente en el alojamiento del portapinzas, no de forma angular.
Paso 2 — Insertar la herramienta y apretar a mano. Con la pinza sujeta en la tuerca, inserta la herramienta de modo que el mango sobrepase la longitud de sujeción efectiva del alojamiento de la pinza; un mango sujeto solo por la parte delantera del alojamiento puede inclinar la pinza y perder agarre. Después enrosca la tuerca a mano sobre el cuerpo del portapinzas hasta sentir resistencia. En ese punto el cono de la pinza queda asentado, pero las superficies de sujeción aún no están cargadas.
Paso 3 — Aplicar el par especificado. Aplica una llave dinamométrica calibrada a la tuerca y aprieta hasta el valor nominal del tamaño ER y del tipo de tuerca en un único movimiento continuo. Aplicar el par en varios incrementos parciales introduce una adherencia–deslizamiento rotacional que puede desviar ligeramente la pinza fuera del eje en el cono.
Apriete en un solo movimiento
Aplicar el par final en dos o tres movimientos separados — aflojando entre uno y otro «para comprobar el tacto» — es un hábito habitual en taller que puede añadir contacto cónico asimétrico y elevar el TIR respecto a un único movimiento continuo. Aprieta una sola vez hasta la especificación y detente.
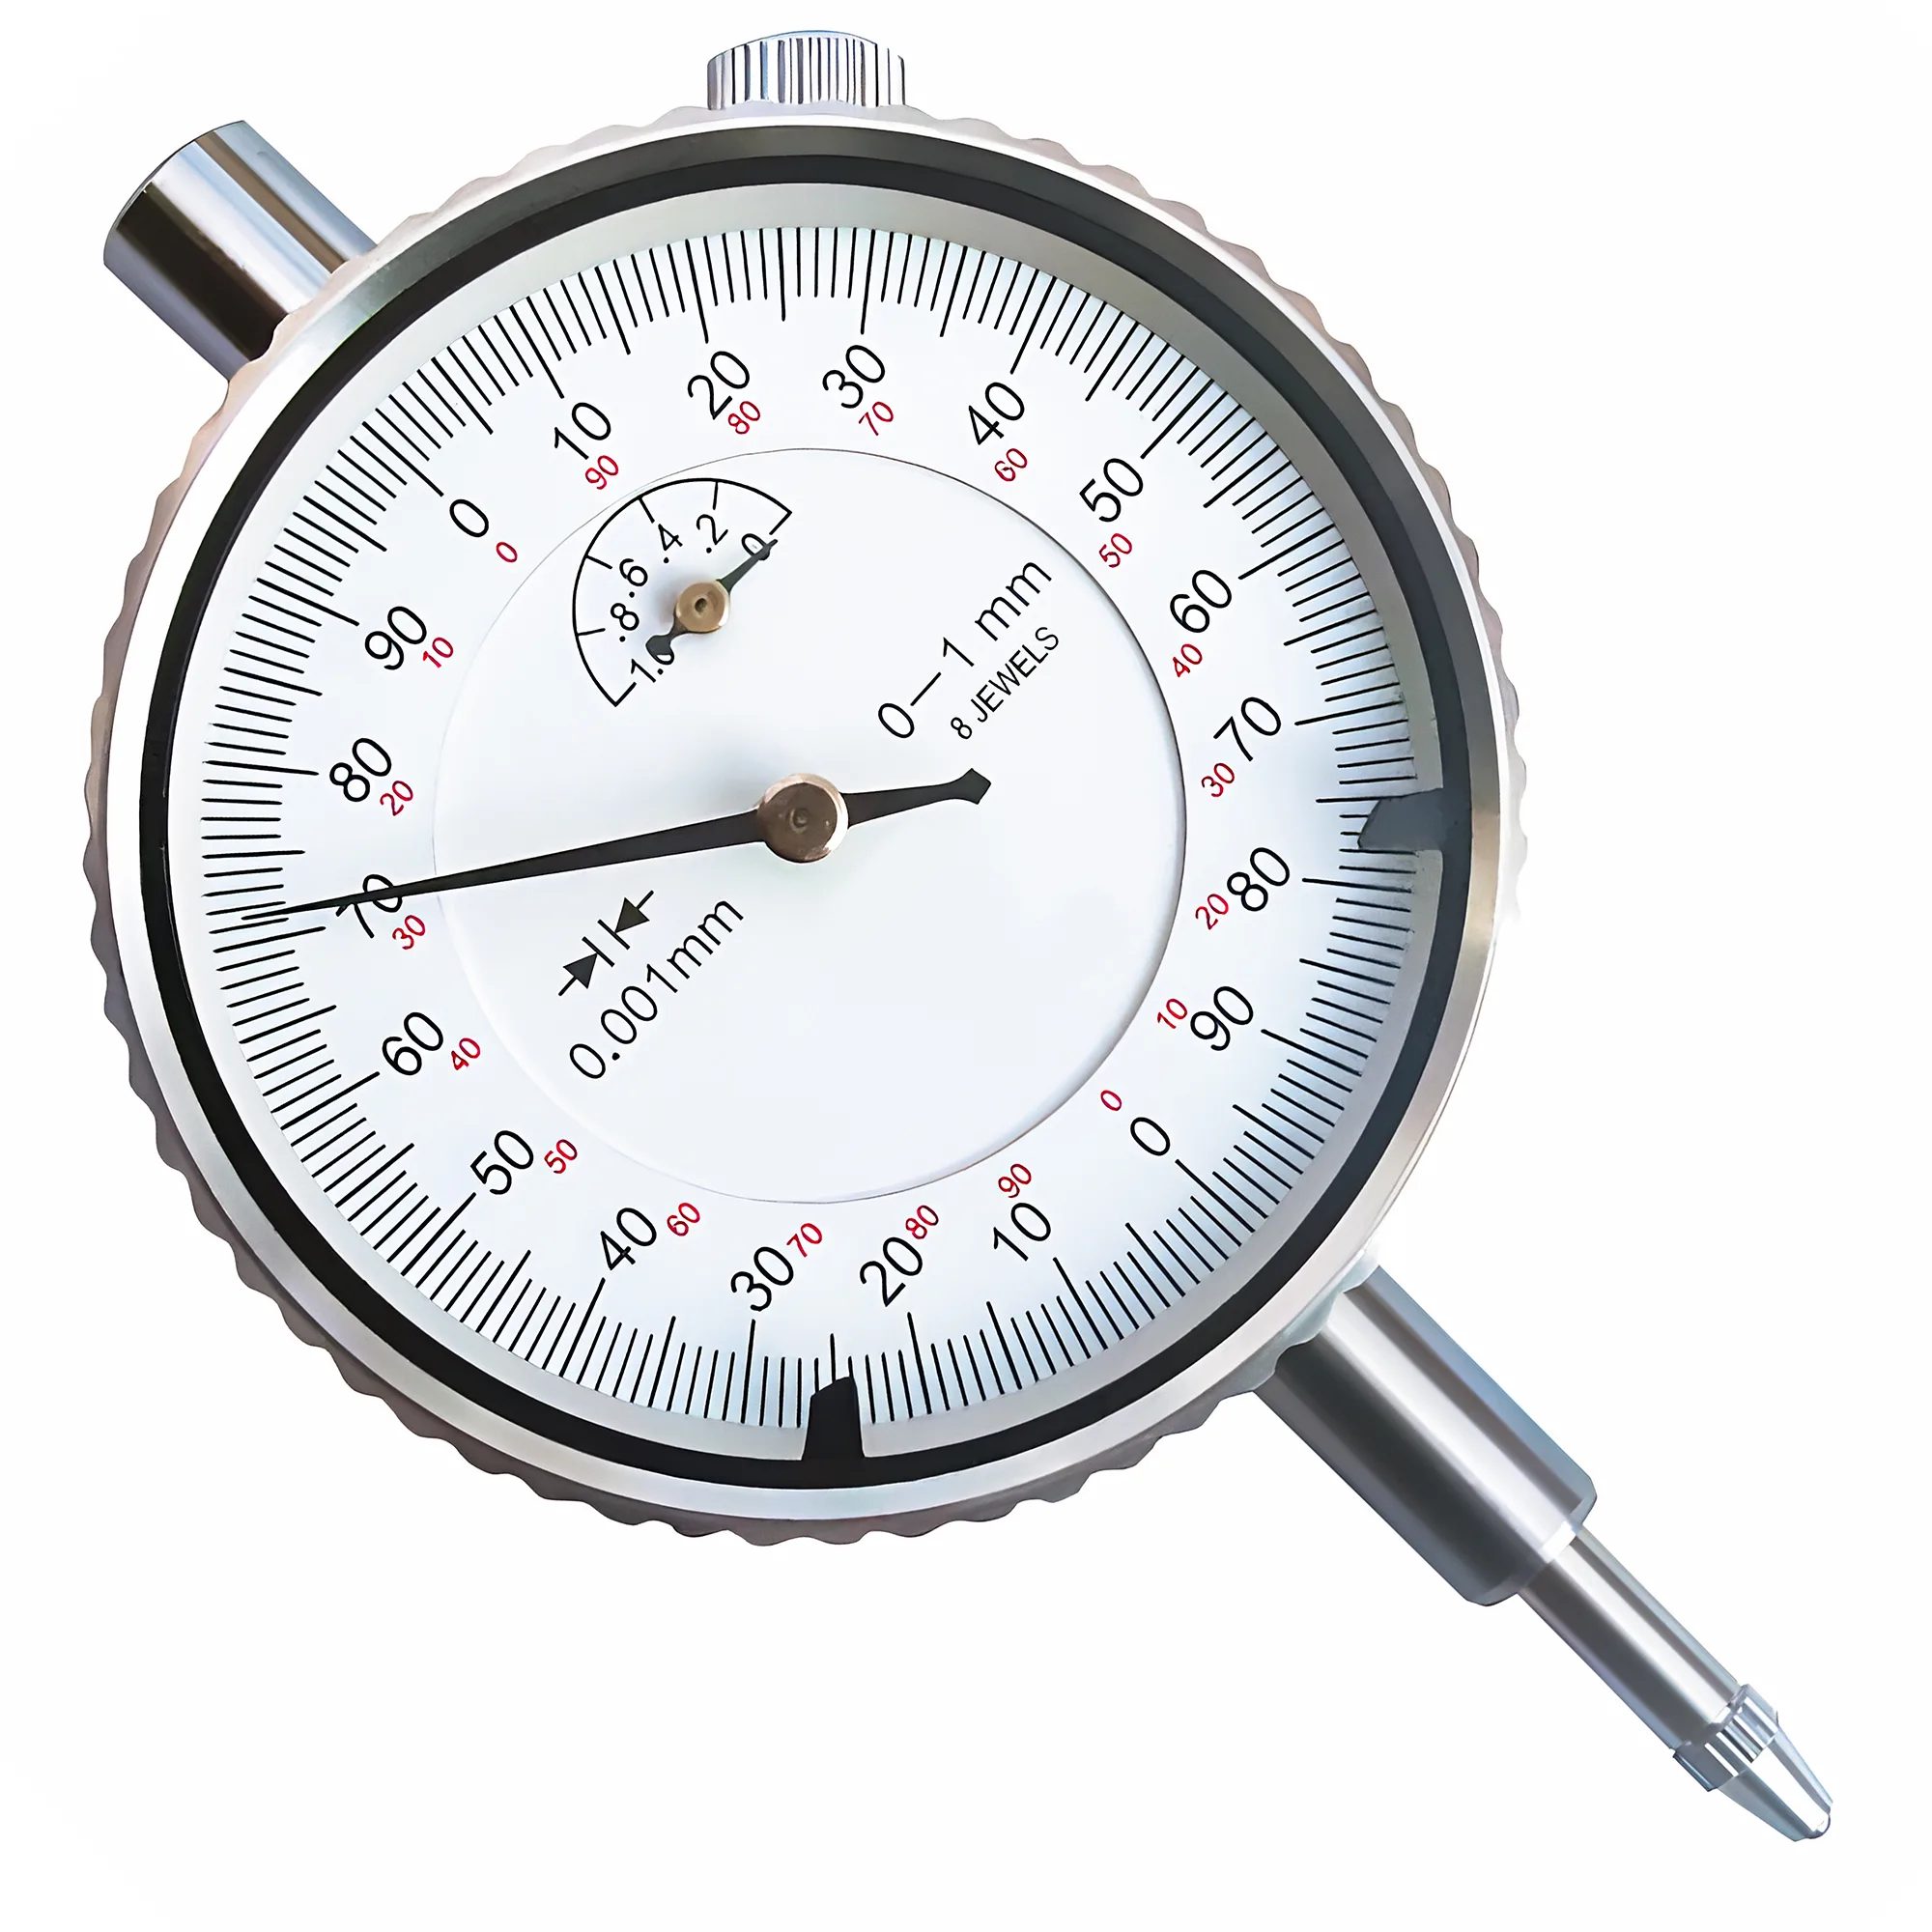
Verifica la excentricidad con un reloj comparador tras cada montaje: una pinza correctamente apretada en un portapinzas limpio y sin daños debería quedar dentro del límite de su grado en la proyección de ensayo de ISO 15488 (por ejemplo, 40 mm para alojamientos de 10–18 mm), con margen para la variación normal del sistema. Lecturas por encima de 0.020 mm en una pinza nueva suelen indicar un cono contaminado o una cara de apoyo de la tuerca dañada.
Degradación de la precisión: signos medibles y criterios de sustitución
La degradación de una pinza ER es progresiva y medible: esperar a una grieta visible o a una pérdida evidente de agarre del mango suele significar que ya se han aceptado muchos ciclos de excentricidad creciente en producción.
Signo 1 — Aumento gradual del TIR por encima del límite ISO 15488. El indicador más directo. Mide el TIR al inicio del montaje con un reloj comparador de resolución 0.001 mm. Las pinzas Clase 2 (grado normal) duran típicamente 500–1.000 ciclos de sujeción antes de que el TIR supere el límite ISO 15488; una disciplina adecuada de par y mangos con tolerancia h6 pueden prolongar esa vida útil. Cuando el TIR en un portapinzas sano supera el límite ISO 15488 Clase 2 en dos montajes consecutivos con cono limpio, sustituye la pinza — no compenses ajustando los parámetros de corte.
Signo 2 — Distorsión del rango de sujeción. Una pinza desgastada pierde su rango original de cierre (1 mm en ER16–ER40, 0.5 mm en ER11): la zona de mayor desgaste cerca de las puntas de las ranuras se deforma hacia fuera, por lo que la pinza ya no se asienta concéntricamente en todo el rango. Visualmente, las puntas de las ranuras desgastadas muestran marcas brillantes de desgaste. Dimensionalmente, una pinza que falla de este modo suele medir más TIR en tamaños de mango cercanos al extremo inferior de su rango nominal que en el superior.
Signo 3 — Dispersión par–TIR. Una pinza sana produce un TIR consistente a lo largo de cinco ciclos repetidos de cierre–apertura al mismo par. Una pinza degradada en la superficie del cono muestra en el mismo ensayo una dispersión de TIR varias veces mayor, lo que significa que cada montaje es una incógnita independientemente de la precisión del par.
Signo 4 — Desgaste de la cara de apoyo de la tuerca. No solo la pinza contribuye al sistema, también la tuerca. Una cara de apoyo de tuerca agarrotada o desgastada introduce dispersión de par que se traduce directamente en dispersión de la fuerza de sujeción y variación de TIR. Sustituir únicamente la pinza manteniendo una tuerca desgastada suele recuperar solo una parte de la mejora de TIR esperada.
Cada incremento de 0.0001 pulgadas (2.5 µm) de excentricidad por encima de la línea base inicial representa aproximadamente un 10% adicional de pérdida de vida útil de la herramienta en condiciones típicas de acabado — registrar el TIR en cada montaje proporciona una alerta temprana que suele amortizarse en roturas de herramienta y rechazos evitados muy por encima del coste de una pinza nueva.
Resumen
El par calibrado y los conos limpios son los controles principales de la precisión en pinzas ER.
Aplica el par especificado para el tamaño ER y el tipo de tuerca con una llave calibrada en un único movimiento continuo; limpia ambos conos antes de cada montaje; selecciona grado UP/AA cuando la tolerancia de la operación exija TIR ≤0.005 mm; sustituye la pinza cuando el TIR supere el límite ISO 15488 Clase 2 en dos montajes consecutivos con cono limpio. El sistema completo — pinza, tuerca y cono del portapinzas — se degrada en conjunto, e ignorar el desgaste de la tuerca anula buena parte del beneficio de instalar una pinza nueva.
ISO 15488 y DIN 6499 definen la geometría del cono y las clases de excentricidad que hacen de las pinzas ER la interfaz dominante de sujeción de herramientas en centros de mecanizado de cono 30 y 40 — su intercambiabilidad depende de mantener las dimensiones de la interfaz mediante disciplina de par y sustitución oportuna. Para una visión completa de los sistemas de sujeción de herramientas más allá de las pinzas ER, incluidos conos, portaherramientas hidráulicos y térmicos, consulta la guía completa de sujeción de herramientas para mecanizado CNC.
¿Cuánto se debería apretar la tuerca de una pinza ER?
Hasta el par nominal del tamaño ER y del tipo de tuerca, con llave dinamométrica y en un único movimiento continuo: 136 Nm (unos 100 ft-lb) para una tuerca estándar ER32 según REGO-FIX. El apriete manual suele alcanzar solo 40–60 Nm, menos de la mitad de la fuerza de sujeción nominal; un apriete excesivo puede deformar la pinza y empeorar la excentricidad de forma permanente.
¿Cuál es el par de apriete correcto para una pinza ER32?
El par de apriete recomendado por REGO-FIX para una tuerca estándar ER32 es 136 Nm (unos 100 ft-lb), aplicado con llave dinamométrica calibrada en un único movimiento continuo; las pinzas por debajo de 3 mm solo requieren 24 Nm. Un par insuficiente de 40–60 Nm (típico del apriete manual) entrega menos de la mitad de la fuerza de sujeción estimada típicamente en 10.000–15.000 N, creando riesgo de arrastre bajo cortes interrumpidos moderados. Utiliza el par especificado para el tamaño de pinza y el tipo de tuerca, no un valor único para todas las tuercas ER.
¿Cómo sé si mi pinza ER necesita sustitución?
Mide el TIR con un reloj comparador de 0.001 mm. Si el TIR supera el límite ISO 15488 Clase 2 — según ISO 15488:2003 Tabla 4: ≤0.015 mm para d₁ ≤ 10 mm; ≤0.020 mm para d₁ en el rango 10–26 mm — en dos montajes consecutivos limpios y bien apretados, sustituye la pinza. Las pinzas Clase 2 duran típicamente 500–1.000 ciclos; una disciplina de par adecuada puede prolongar esa vida.
¿Cuándo debo usar pinzas de precisión UP/AA en lugar de Clase 2 (grado normal)?
Usa grado UP/AA (TIR ≤0.005 mm) para escariado H7, mandrinado fino y acabado de cavidades de molde donde la contribución de la pinza a la excentricidad tenga que mantenerse en torno a 0.005 mm para que la tolerancia del agujero quede dentro de los límites del plano. Para fresado y taladrado general a IT8 o más laxo, las pinzas ISO 15488 Clase 2 suelen ser suficientes y tienen menor coste por ciclo.
¿Lubricar el cono de la pinza mejora la excentricidad?
No: mantén el cono de la pinza y el alojamiento del portapinzas limpios y secos para que el cono asiente metal con metal y de forma concéntrica según la geometría ISO 15488. Lubrica únicamente la cara de apoyo y la rosca de la tuerca con una película ligera de aceite de máquina, lo que reduce la dispersión por fricción y mejora la repetibilidad par–fuerza de sujeción. El aceite en el cono puede dejar que la pinza flote axialmente y elevar el TIR.
¿Cómo afecta la excentricidad de la pinza a la vida útil de la herramienta?
Según la regla de «un décimo» de BIG DAISHOWA, cada 0.0001 pulgadas (2.5 µm) de excentricidad reduce la vida útil de la herramienta aproximadamente un 10%, de modo que 0.01 mm de excentricidad cuesta en torno al 40% en ensayos de acabado. Pasar del límite ISO 15488 Clase 2 (0.015–0.020 mm) a una pinza UP/AA (≤0.005 mm) reduce la contribución de la pinza a la excentricidad en 3–4× y suele alargar la vida de la herramienta en acabado.
Fuentes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- Rego-Fix ER Collet System Technical Reference
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- ISO 463:2006 — Geometrical product specifications — Dial gauges