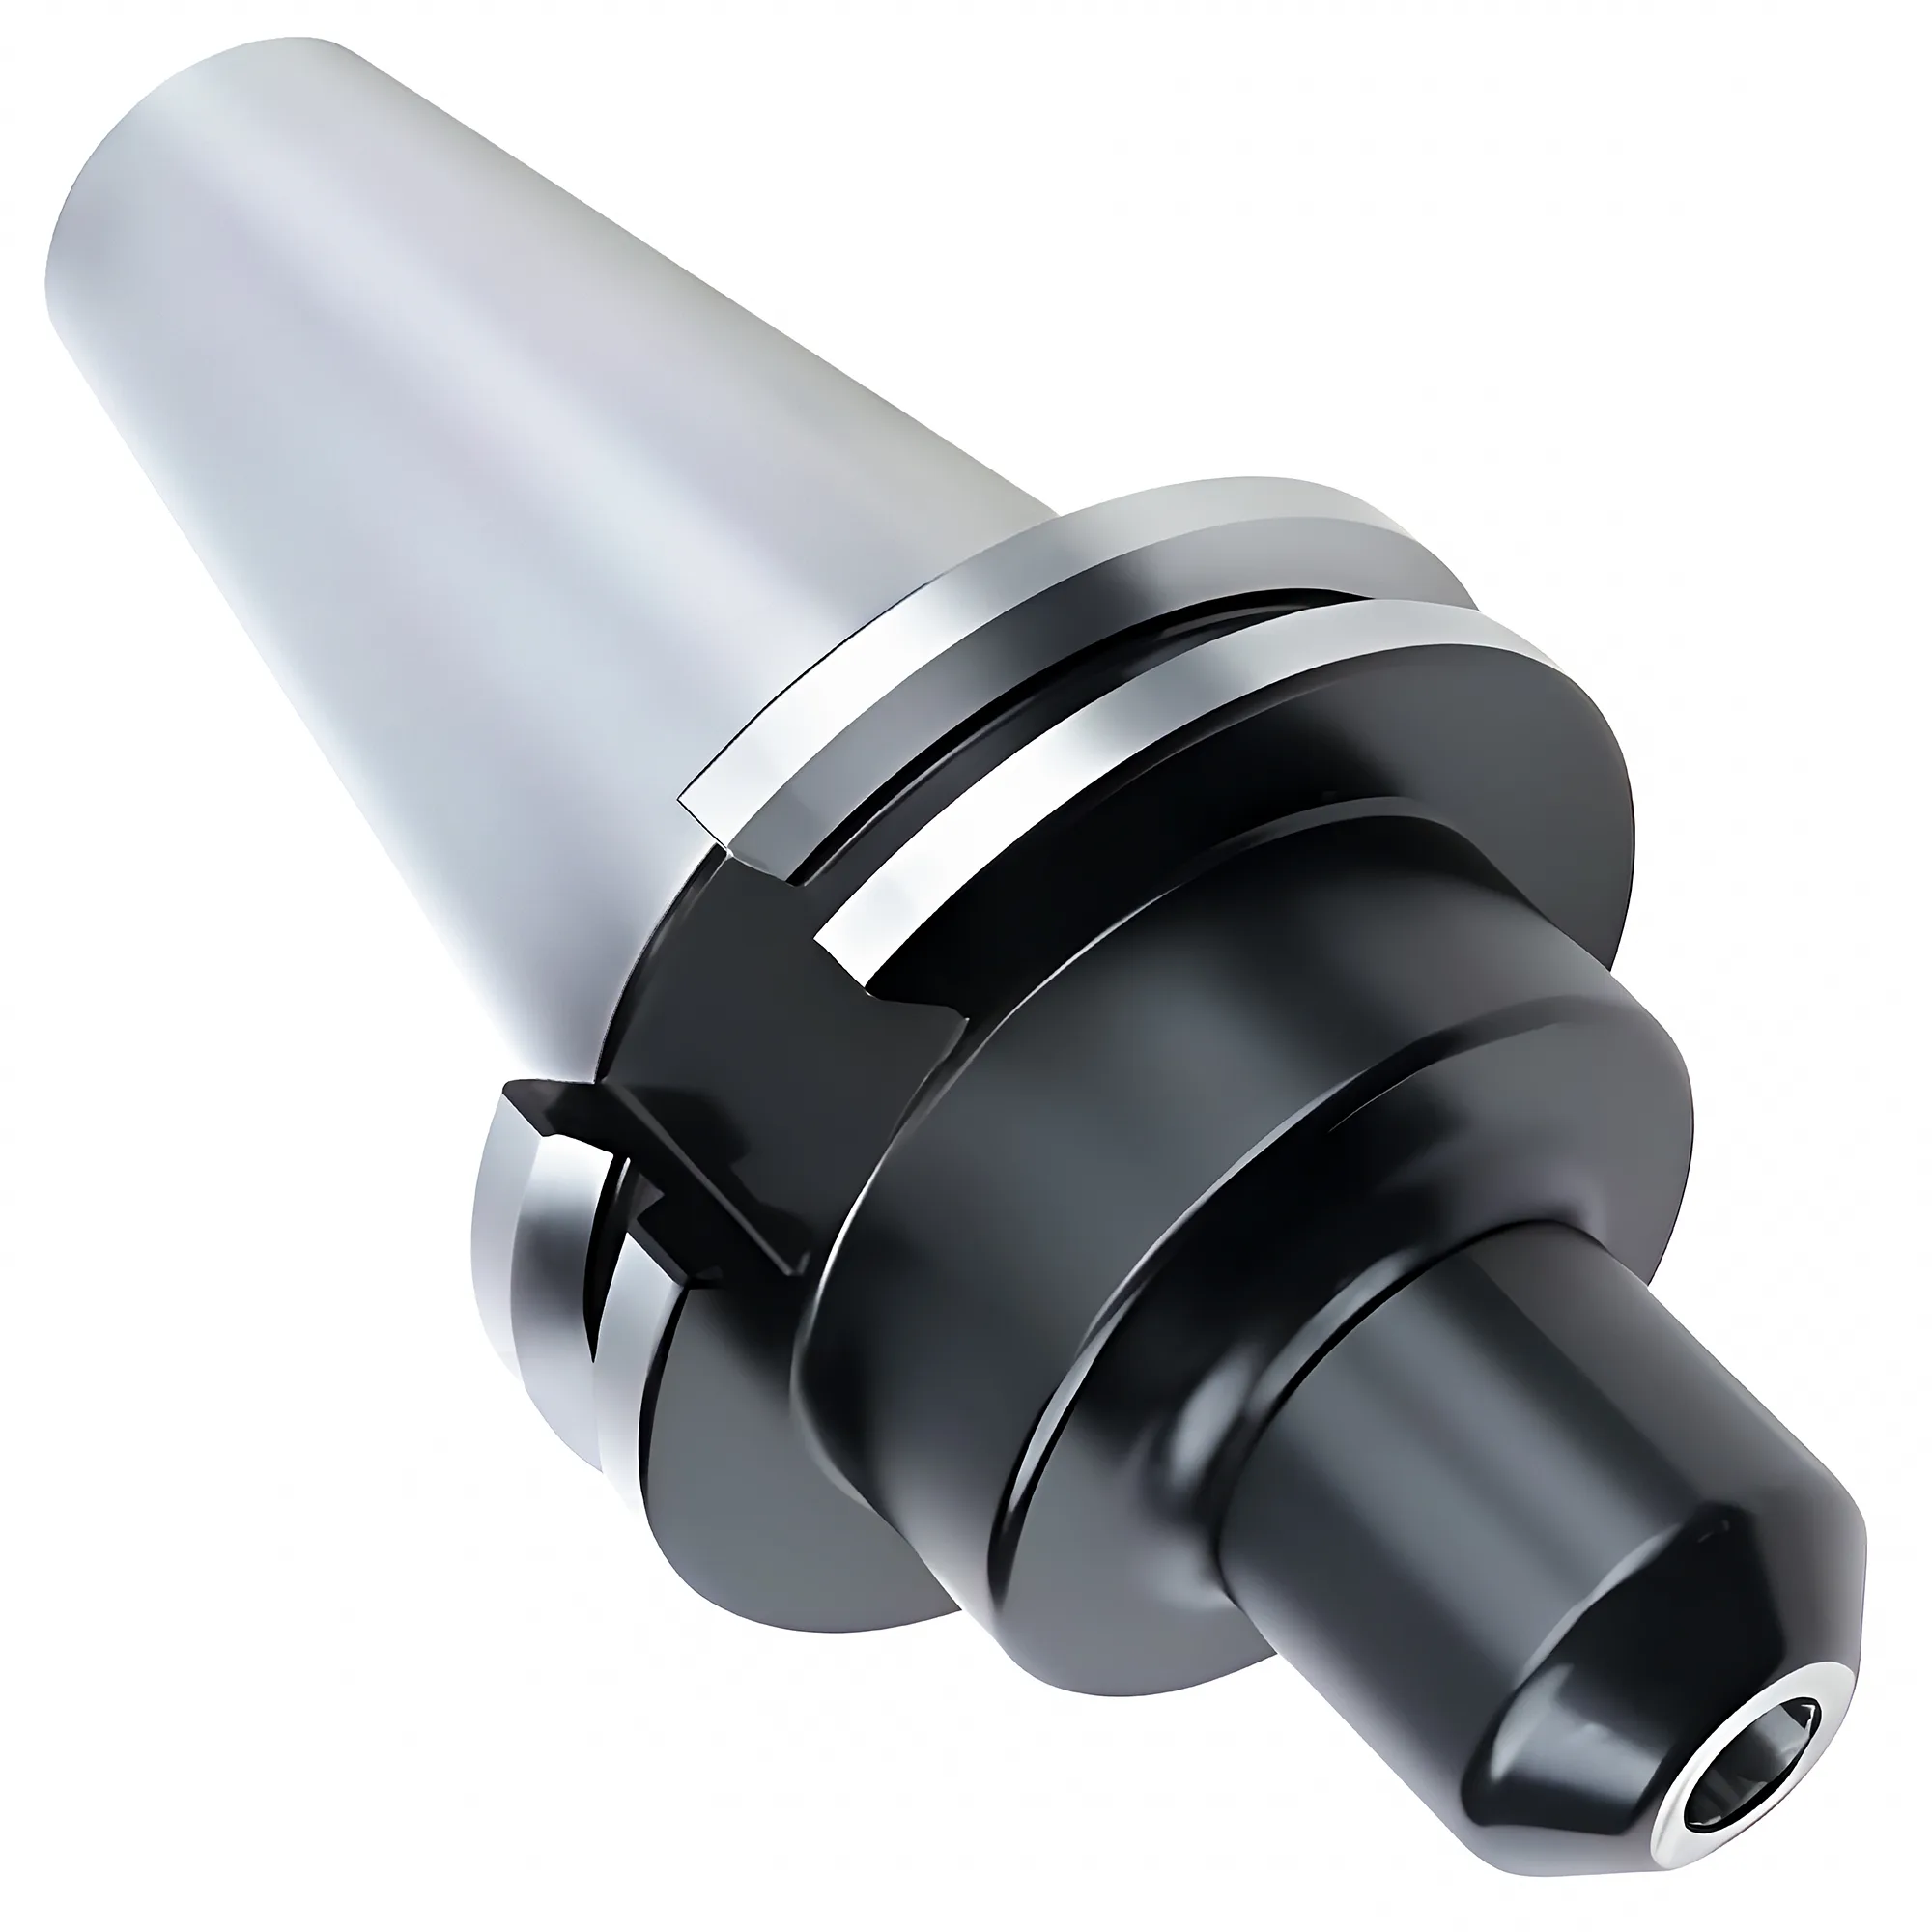
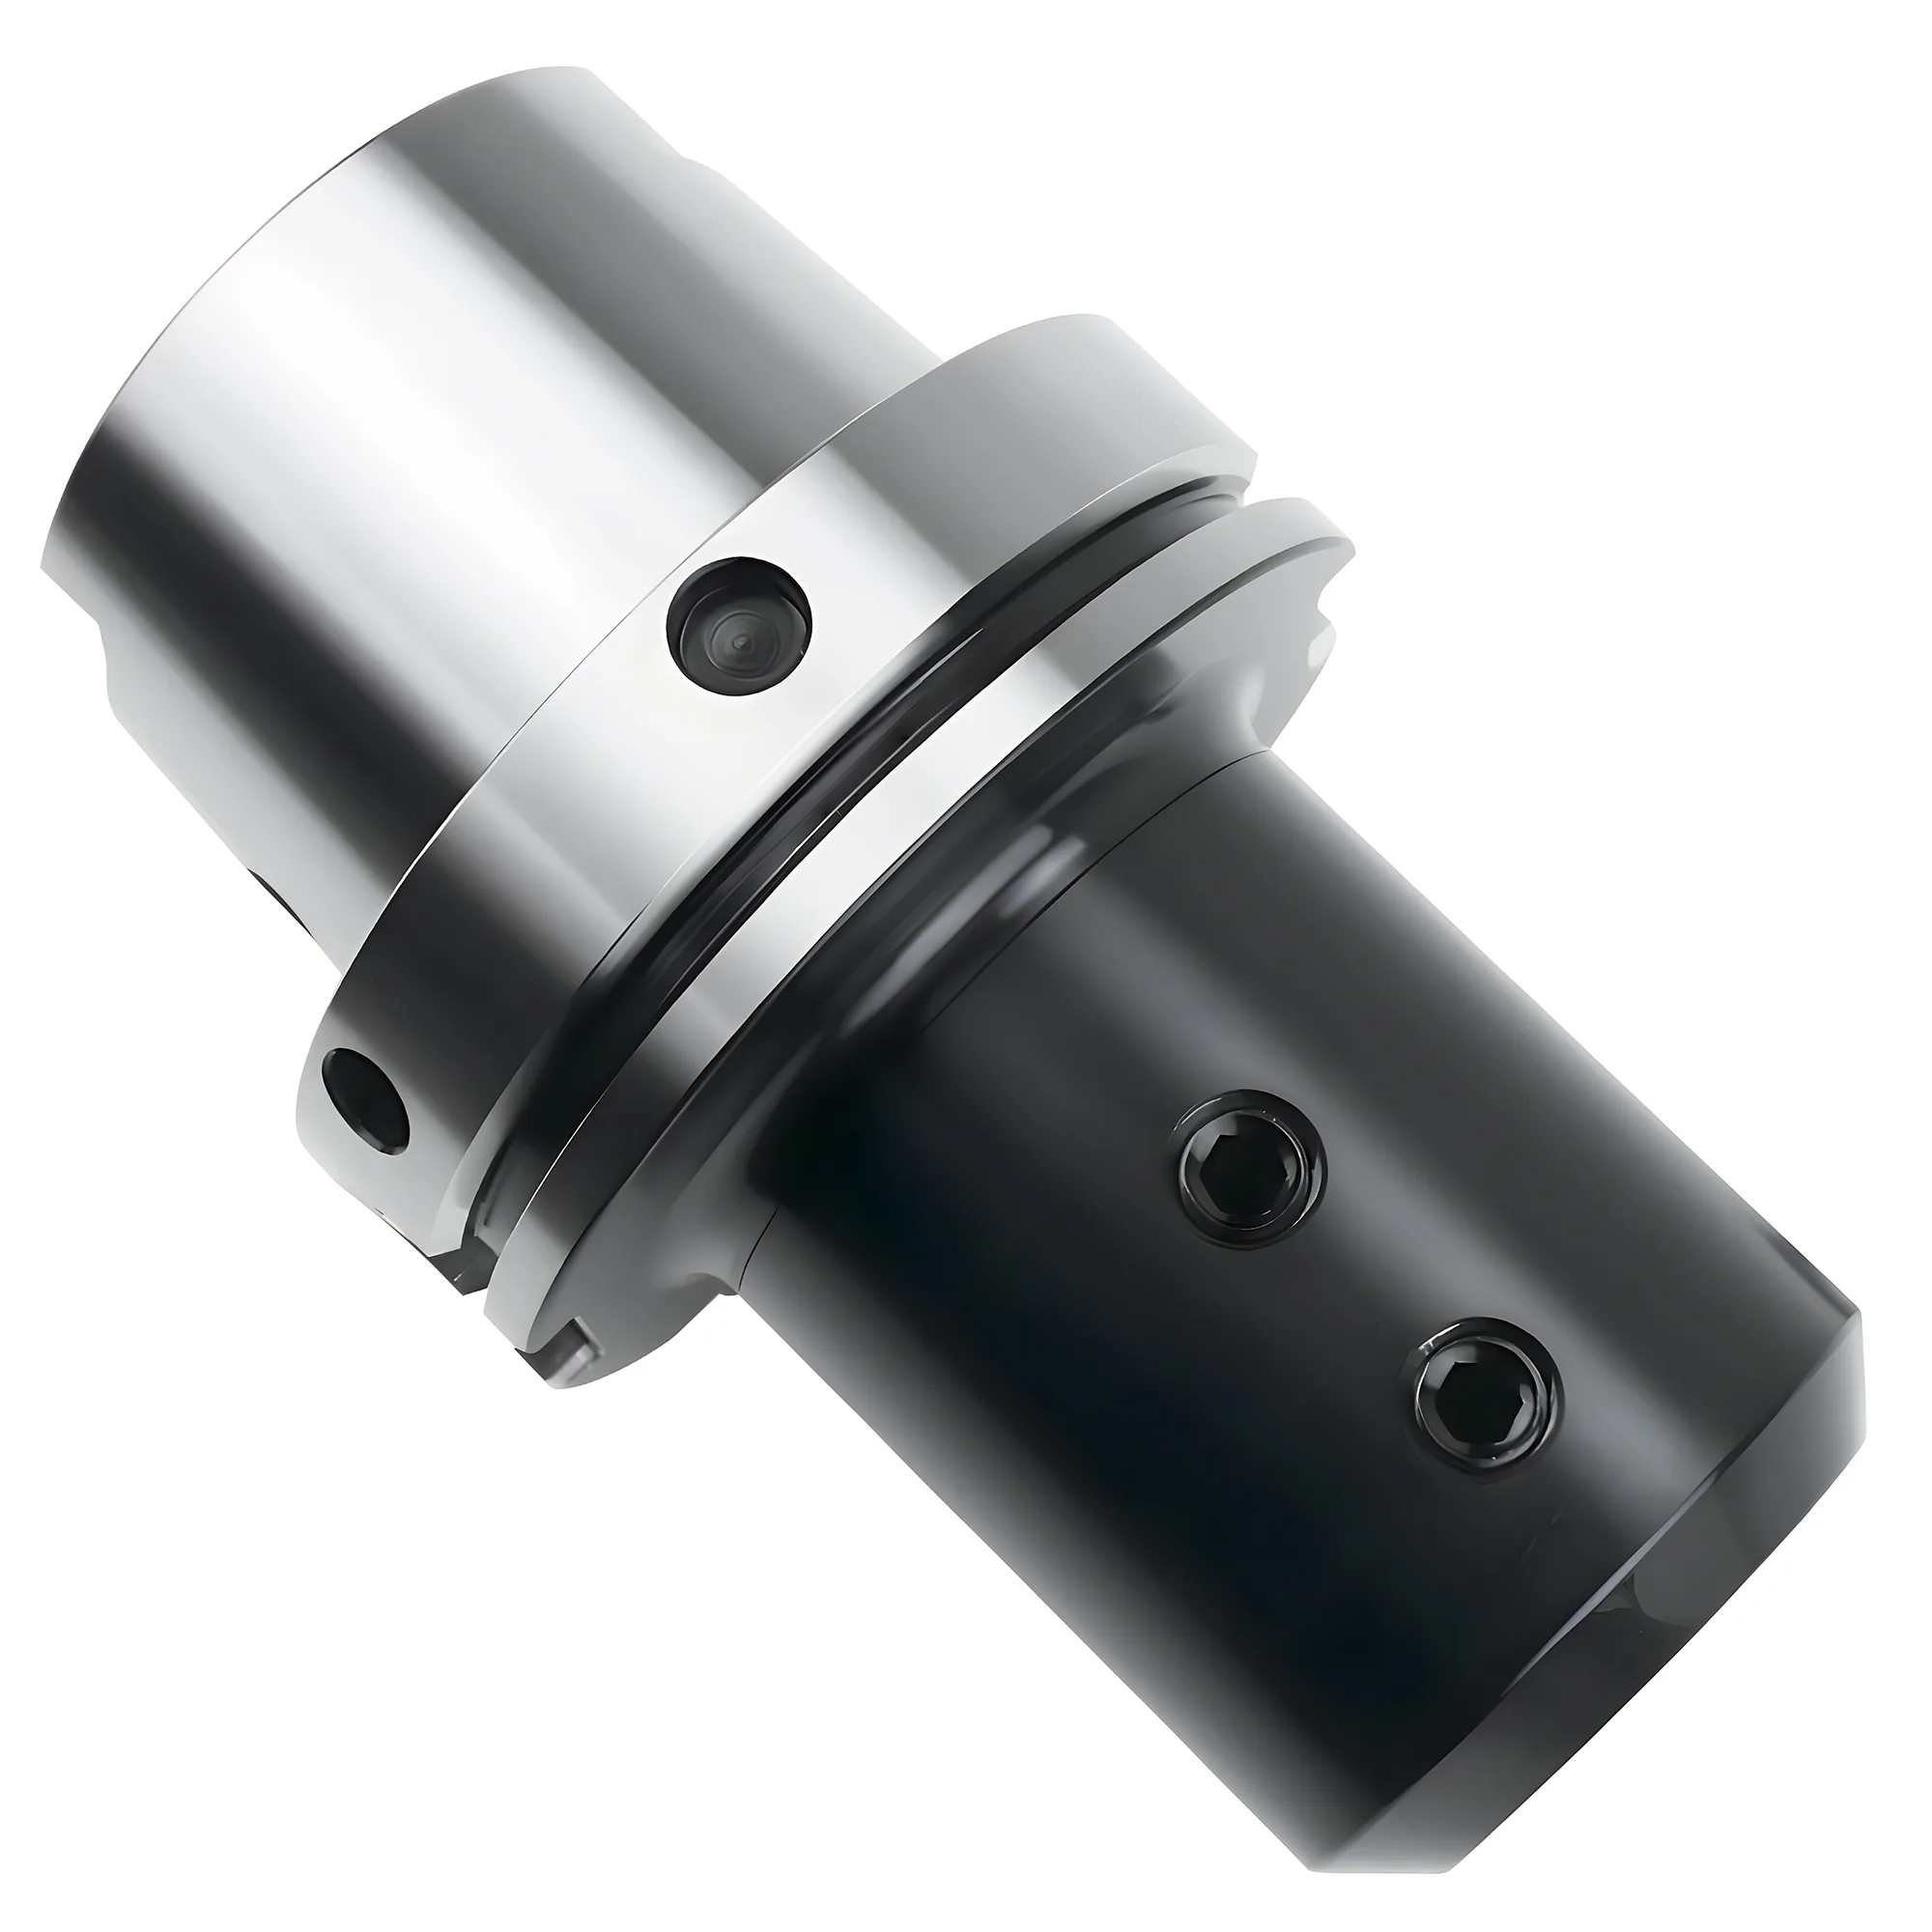
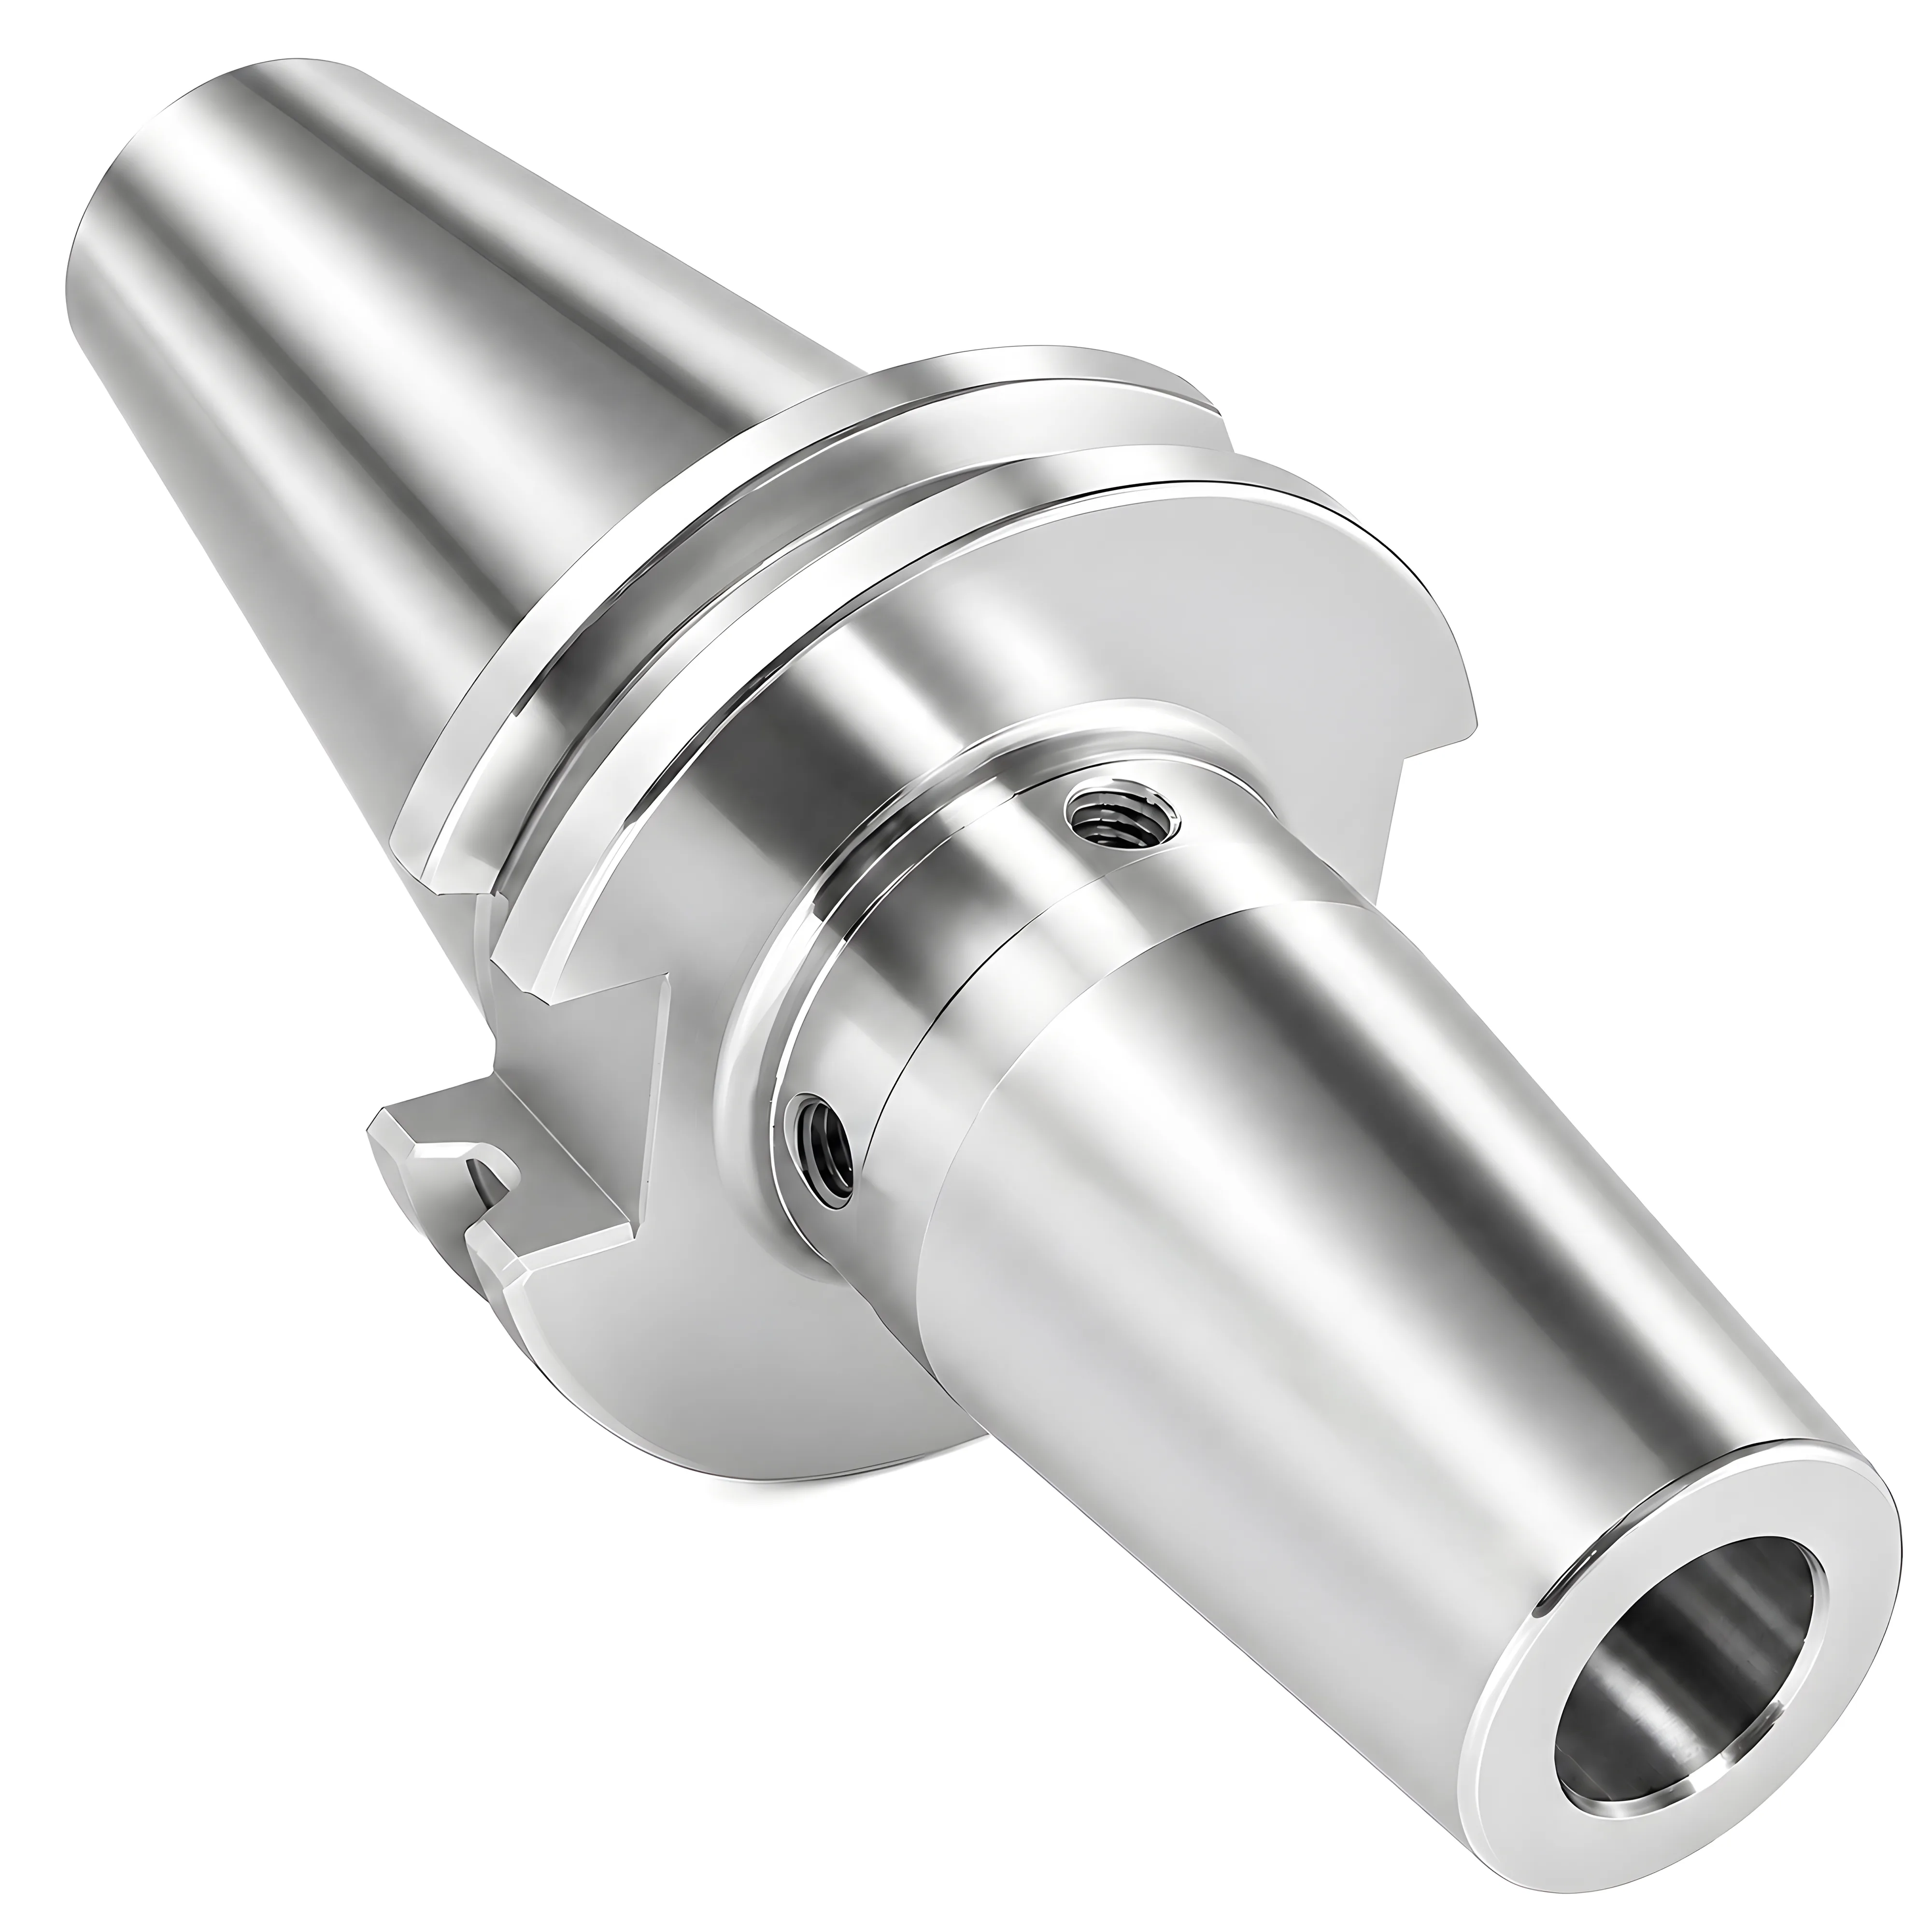
Conviene elegir portafresas Weldon (con plano lateral) para desbaste por debajo de 12.000 RPM cuando la resistencia al arrancamiento importa más que la excentricidad (TIR típico 0.010-0.030 mm, 30-150 USD por portaherramientas). Para fresado de uso general con diámetros de mango mixtos se utilizan portapinzas ER según ISO 15488 / DIN 6499 (TIR clase 2 ≤0.020 mm en d₁ 10-26 mm, 100-400 USD). Por encima de 15.000 RPM se sube a portaherramientas térmicos para acabado a alta velocidad, donde ≤0.003 mm de TIR y balanceo G2.5 determinan la calidad superficial y la vida útil de la herramienta — el coste de capital añade un calentador por inducción de 5.000-15.000 USD por encima de los 200-500 USD por portaherramientas.
Para una visión general de los sistemas de sujeción de herramientas incluyendo interfaces de cono y sujeción de pieza, consulte la guía completa de portaherramientas.
Los tres tipos dominantes de portafresas
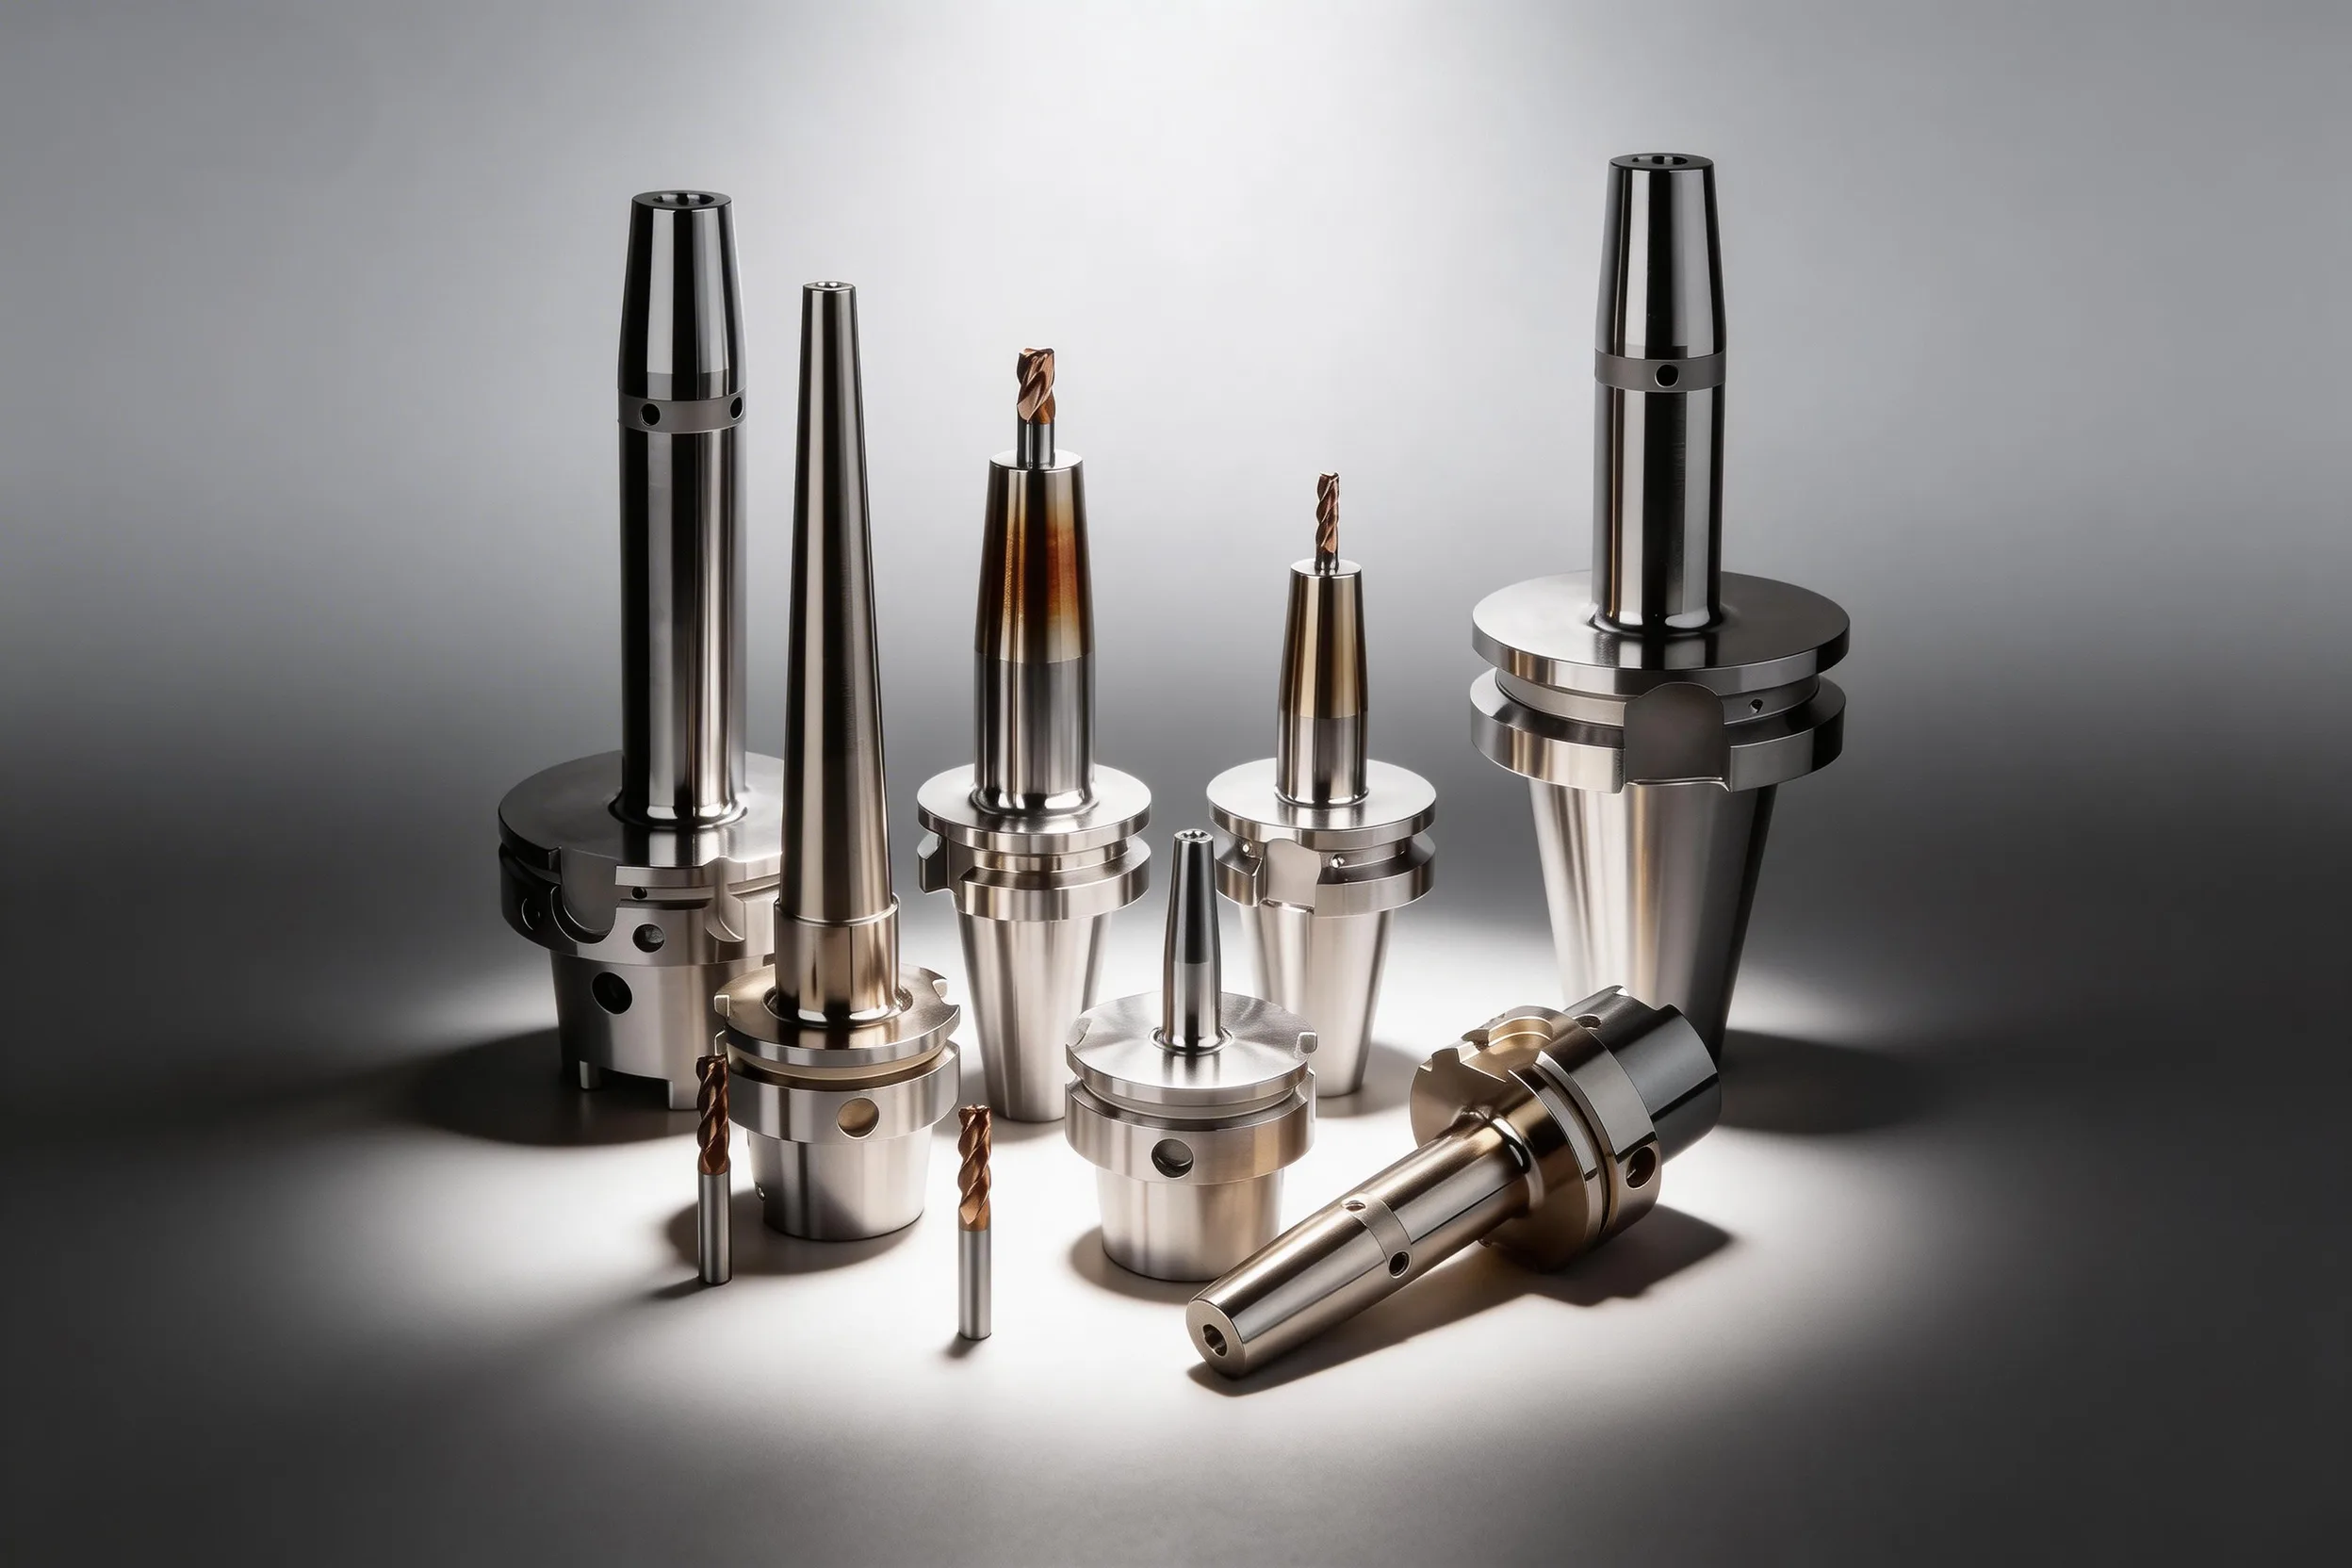
Las fresas de mango cilíndrico (típicamente según DIN 1835 forma B/E o DIN 6535 forma HA/HB/HE) se sujetan con tres familias de portaherramientas principales. Cada familia juega con una palanca diferente — el Weldon compra resistencia al arrancamiento, las pinzas ER compran flexibilidad de diámetro, el térmico compra excentricidad y balanceo — por lo que la elección correcta depende de cuál de esos compromisos domina la operación.
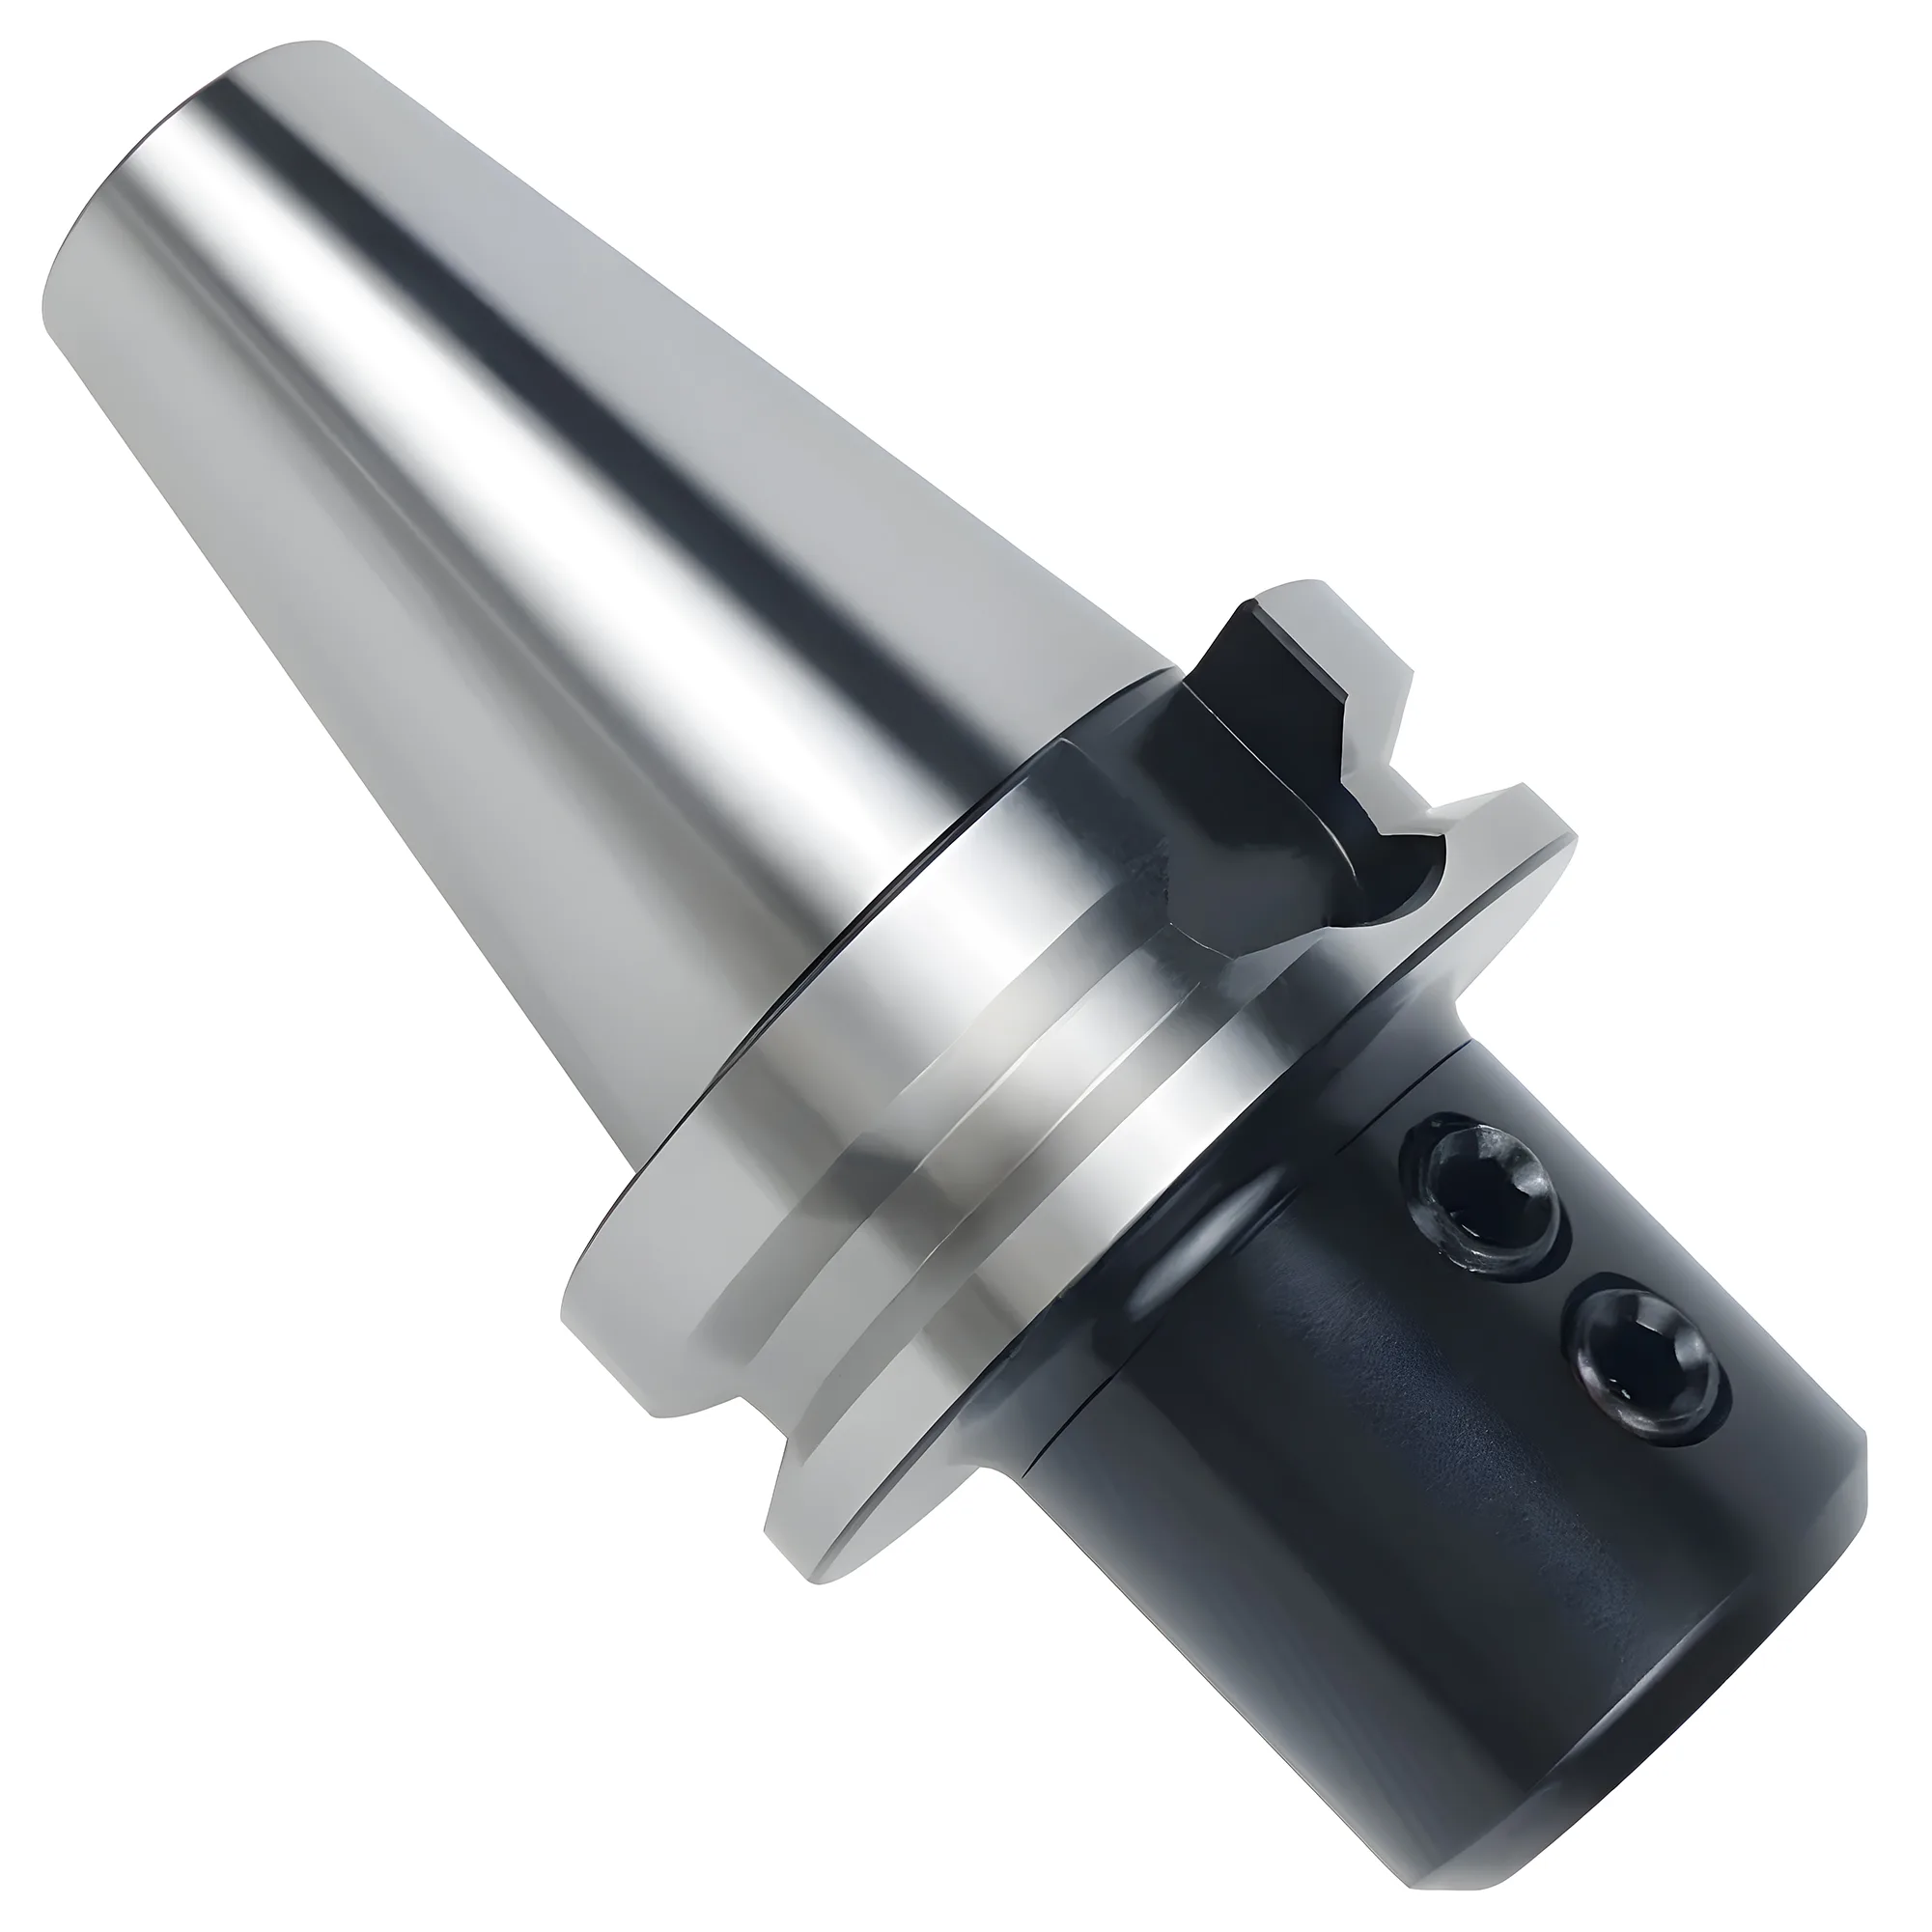
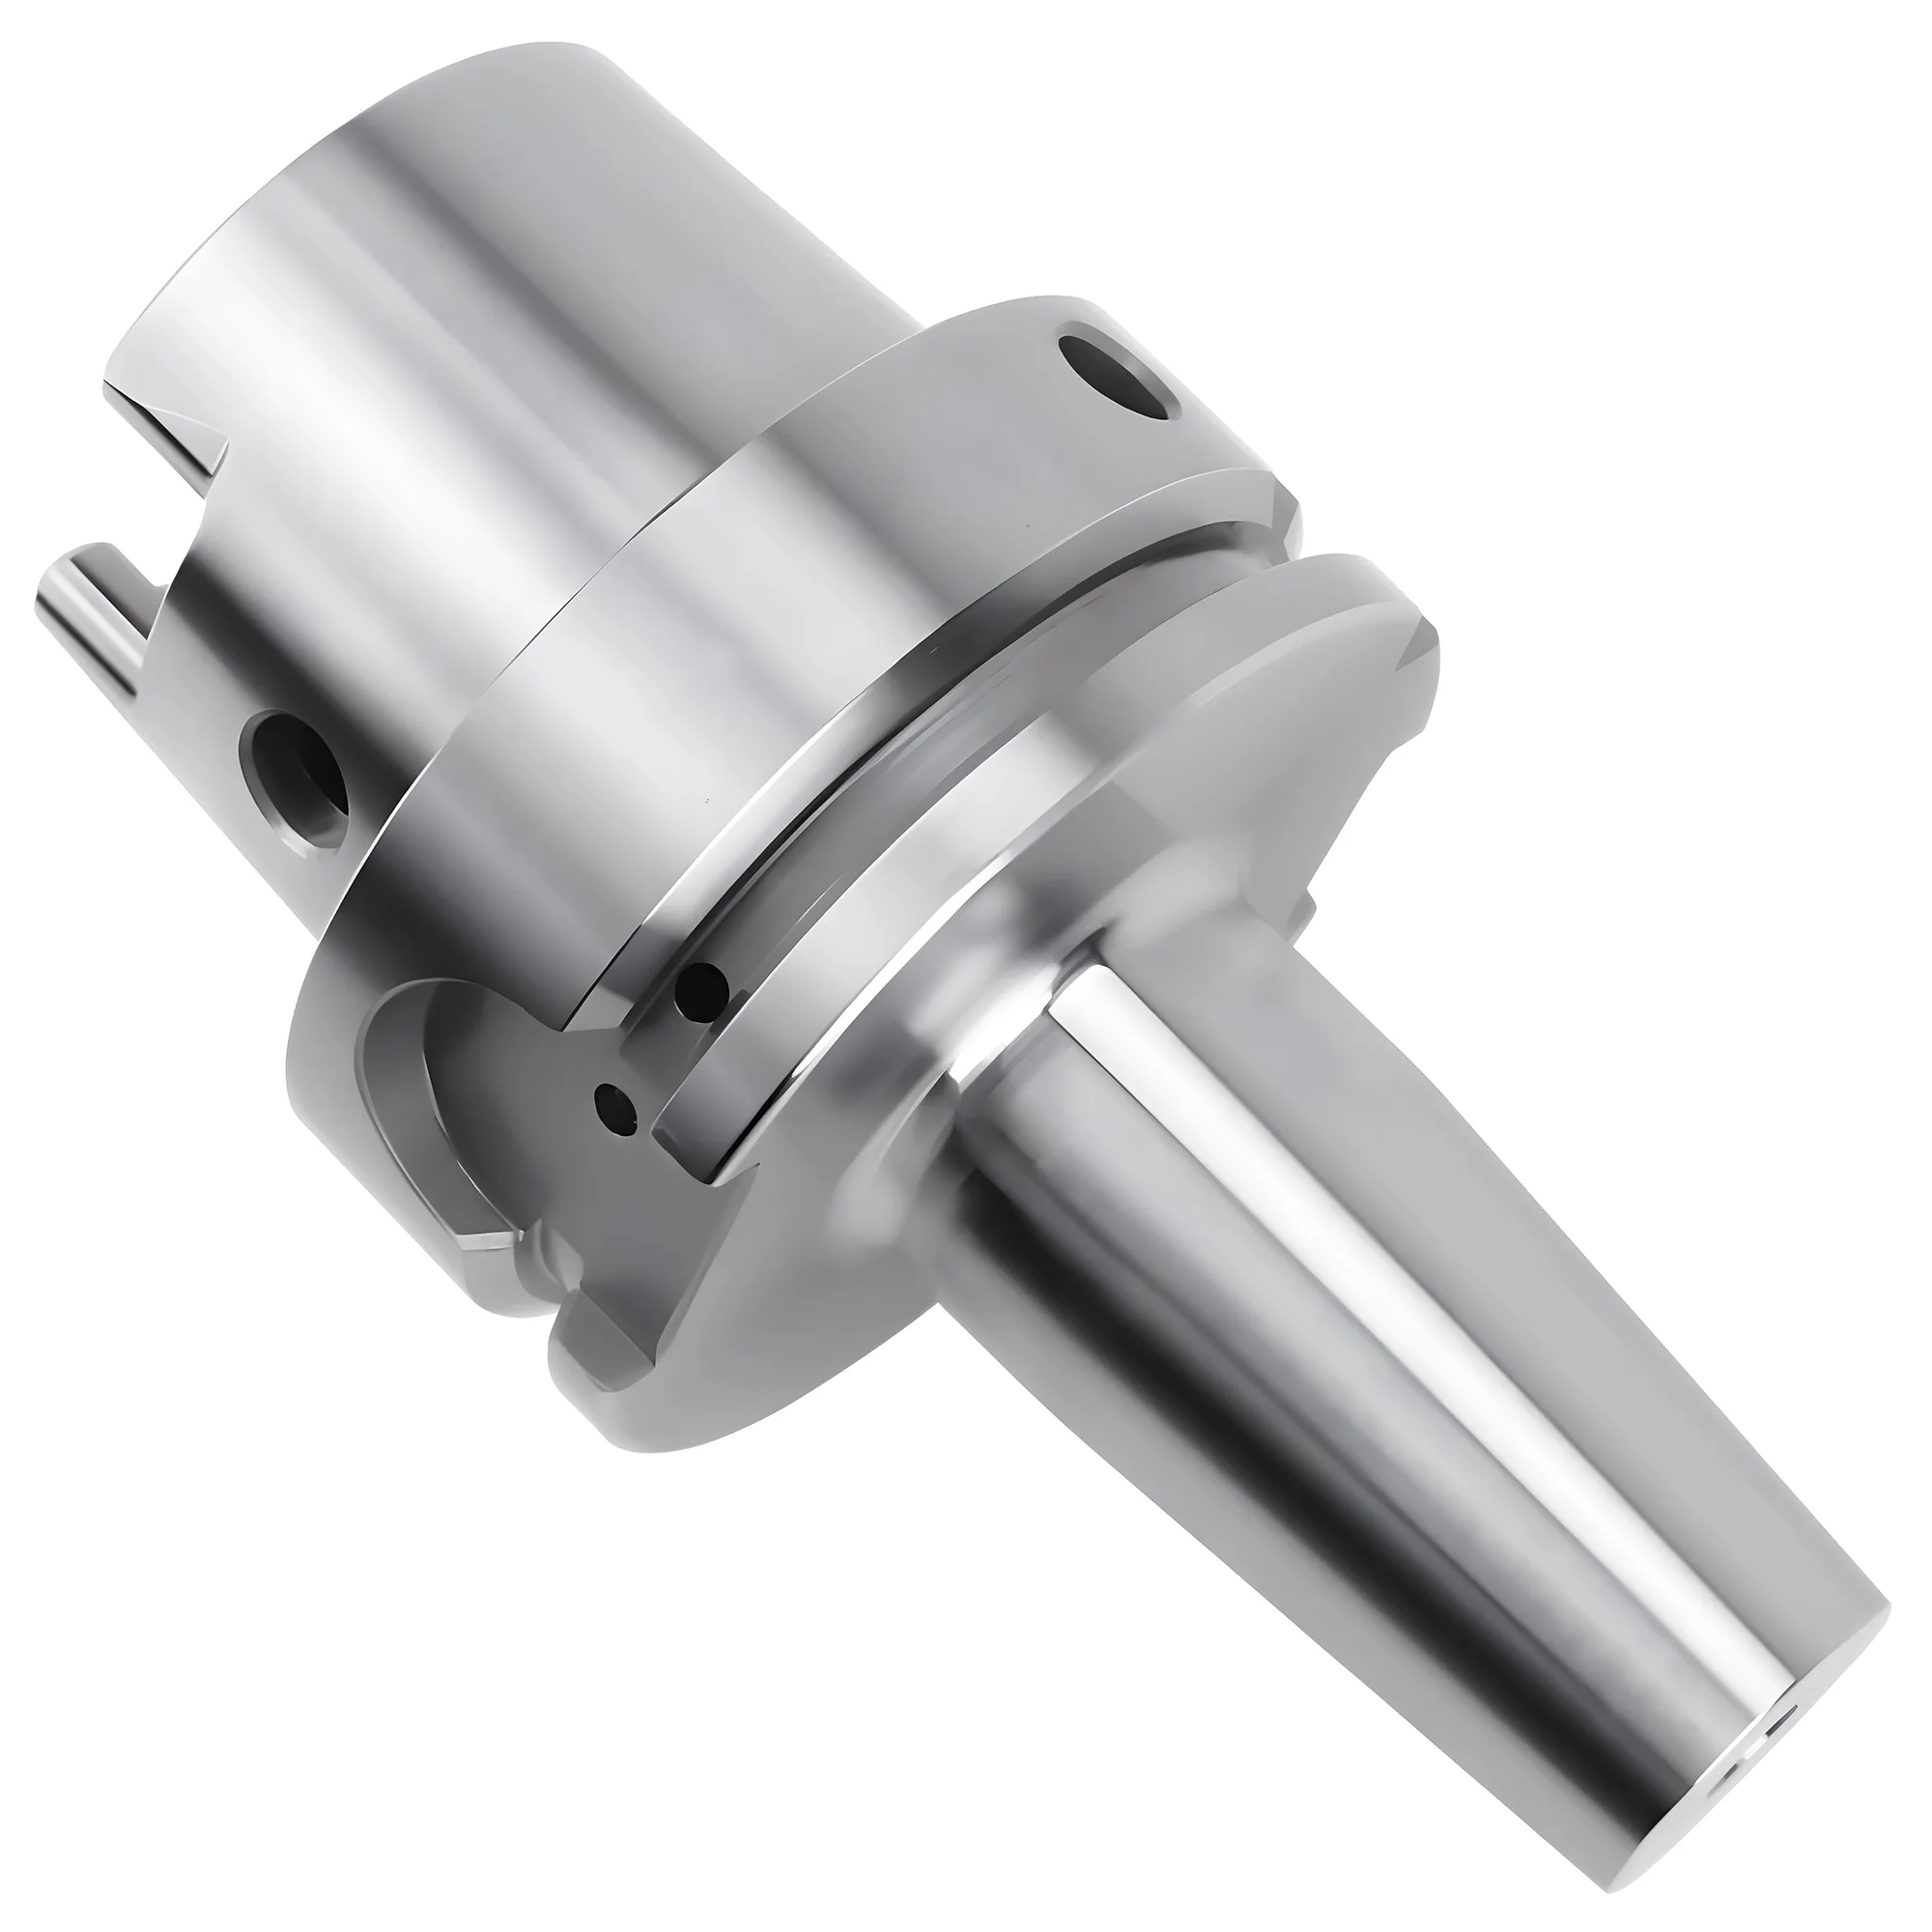
Los portafresas Weldon (con plano lateral) sujetan el mango con un único tornillo prisionero que apoya contra un plano rectificado en la herramienta. La geometría del plano Weldon viene definida por la DIN 1835 forma B (para HSS) y la DIN 6535 forma HB (para metal duro integral), por lo que los portafresas Weldon solo admiten mangos que llevan ese plano. La sujeción en un solo punto ofrece una resistencia al arrancamiento axial muy alta, pero desplaza la herramienta de la línea central del portaherramientas un pequeño offset que limita la excentricidad a aproximadamente 0.010-0.030 mm de TIR.
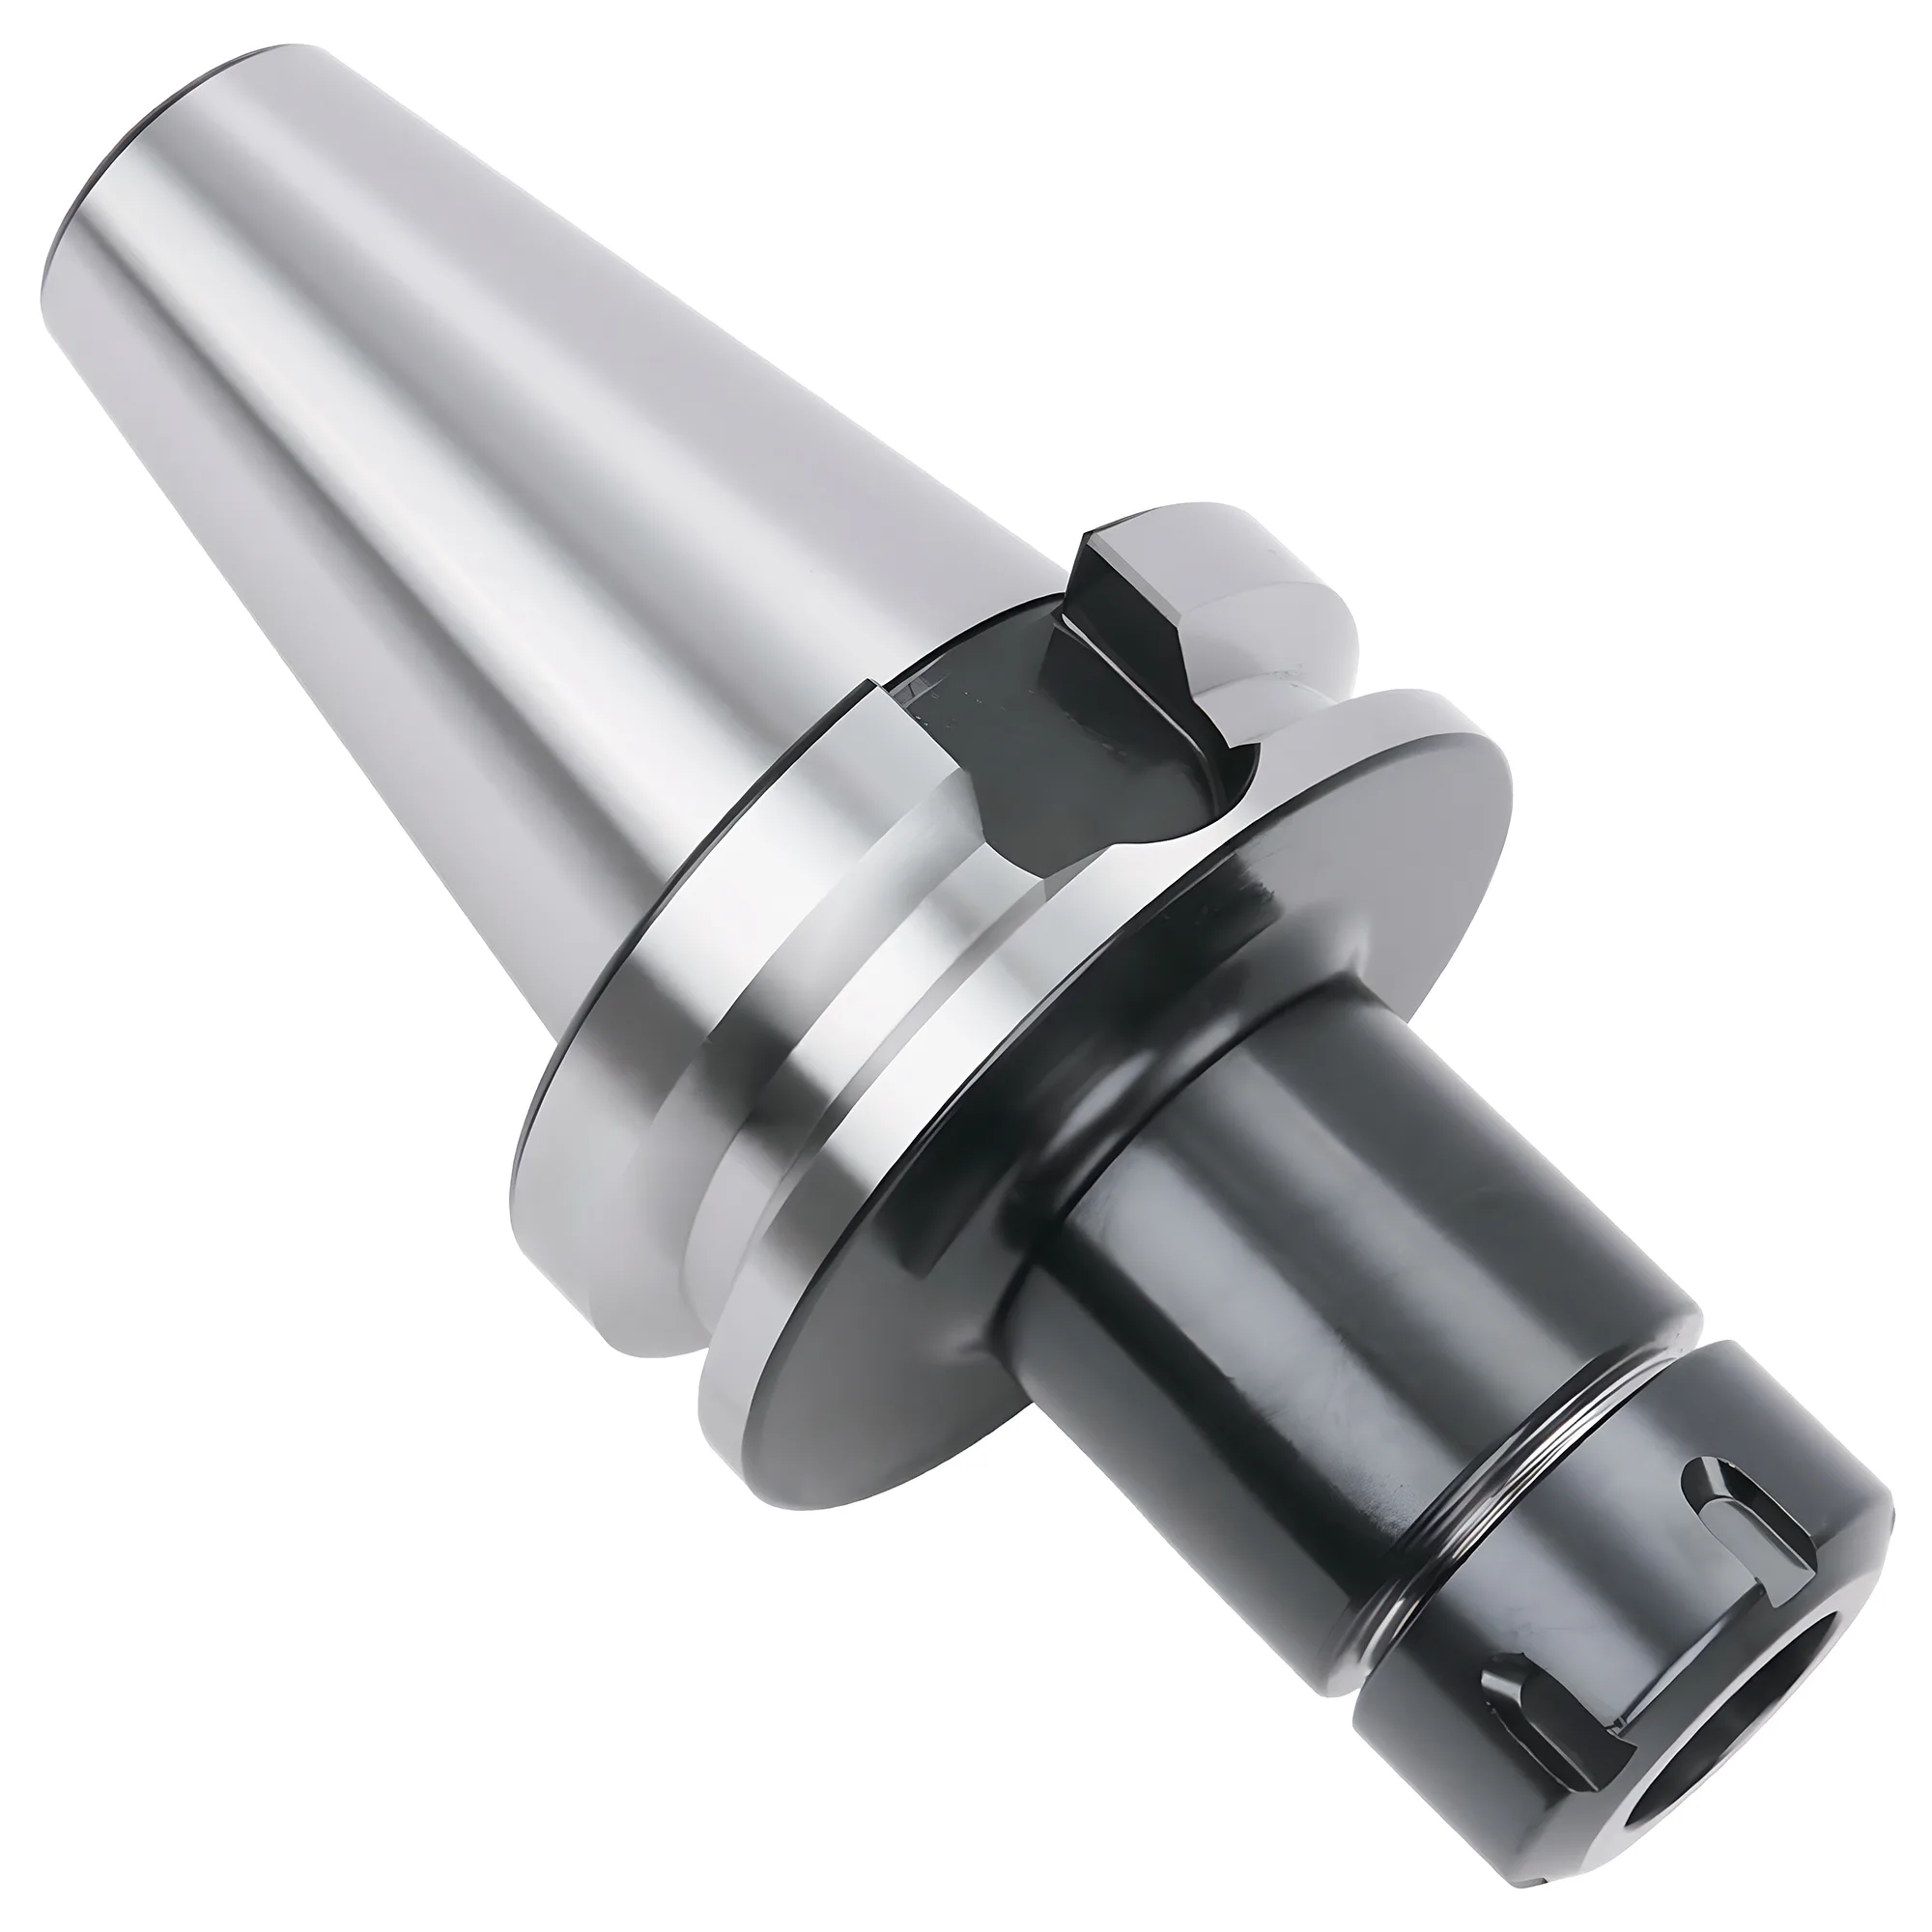
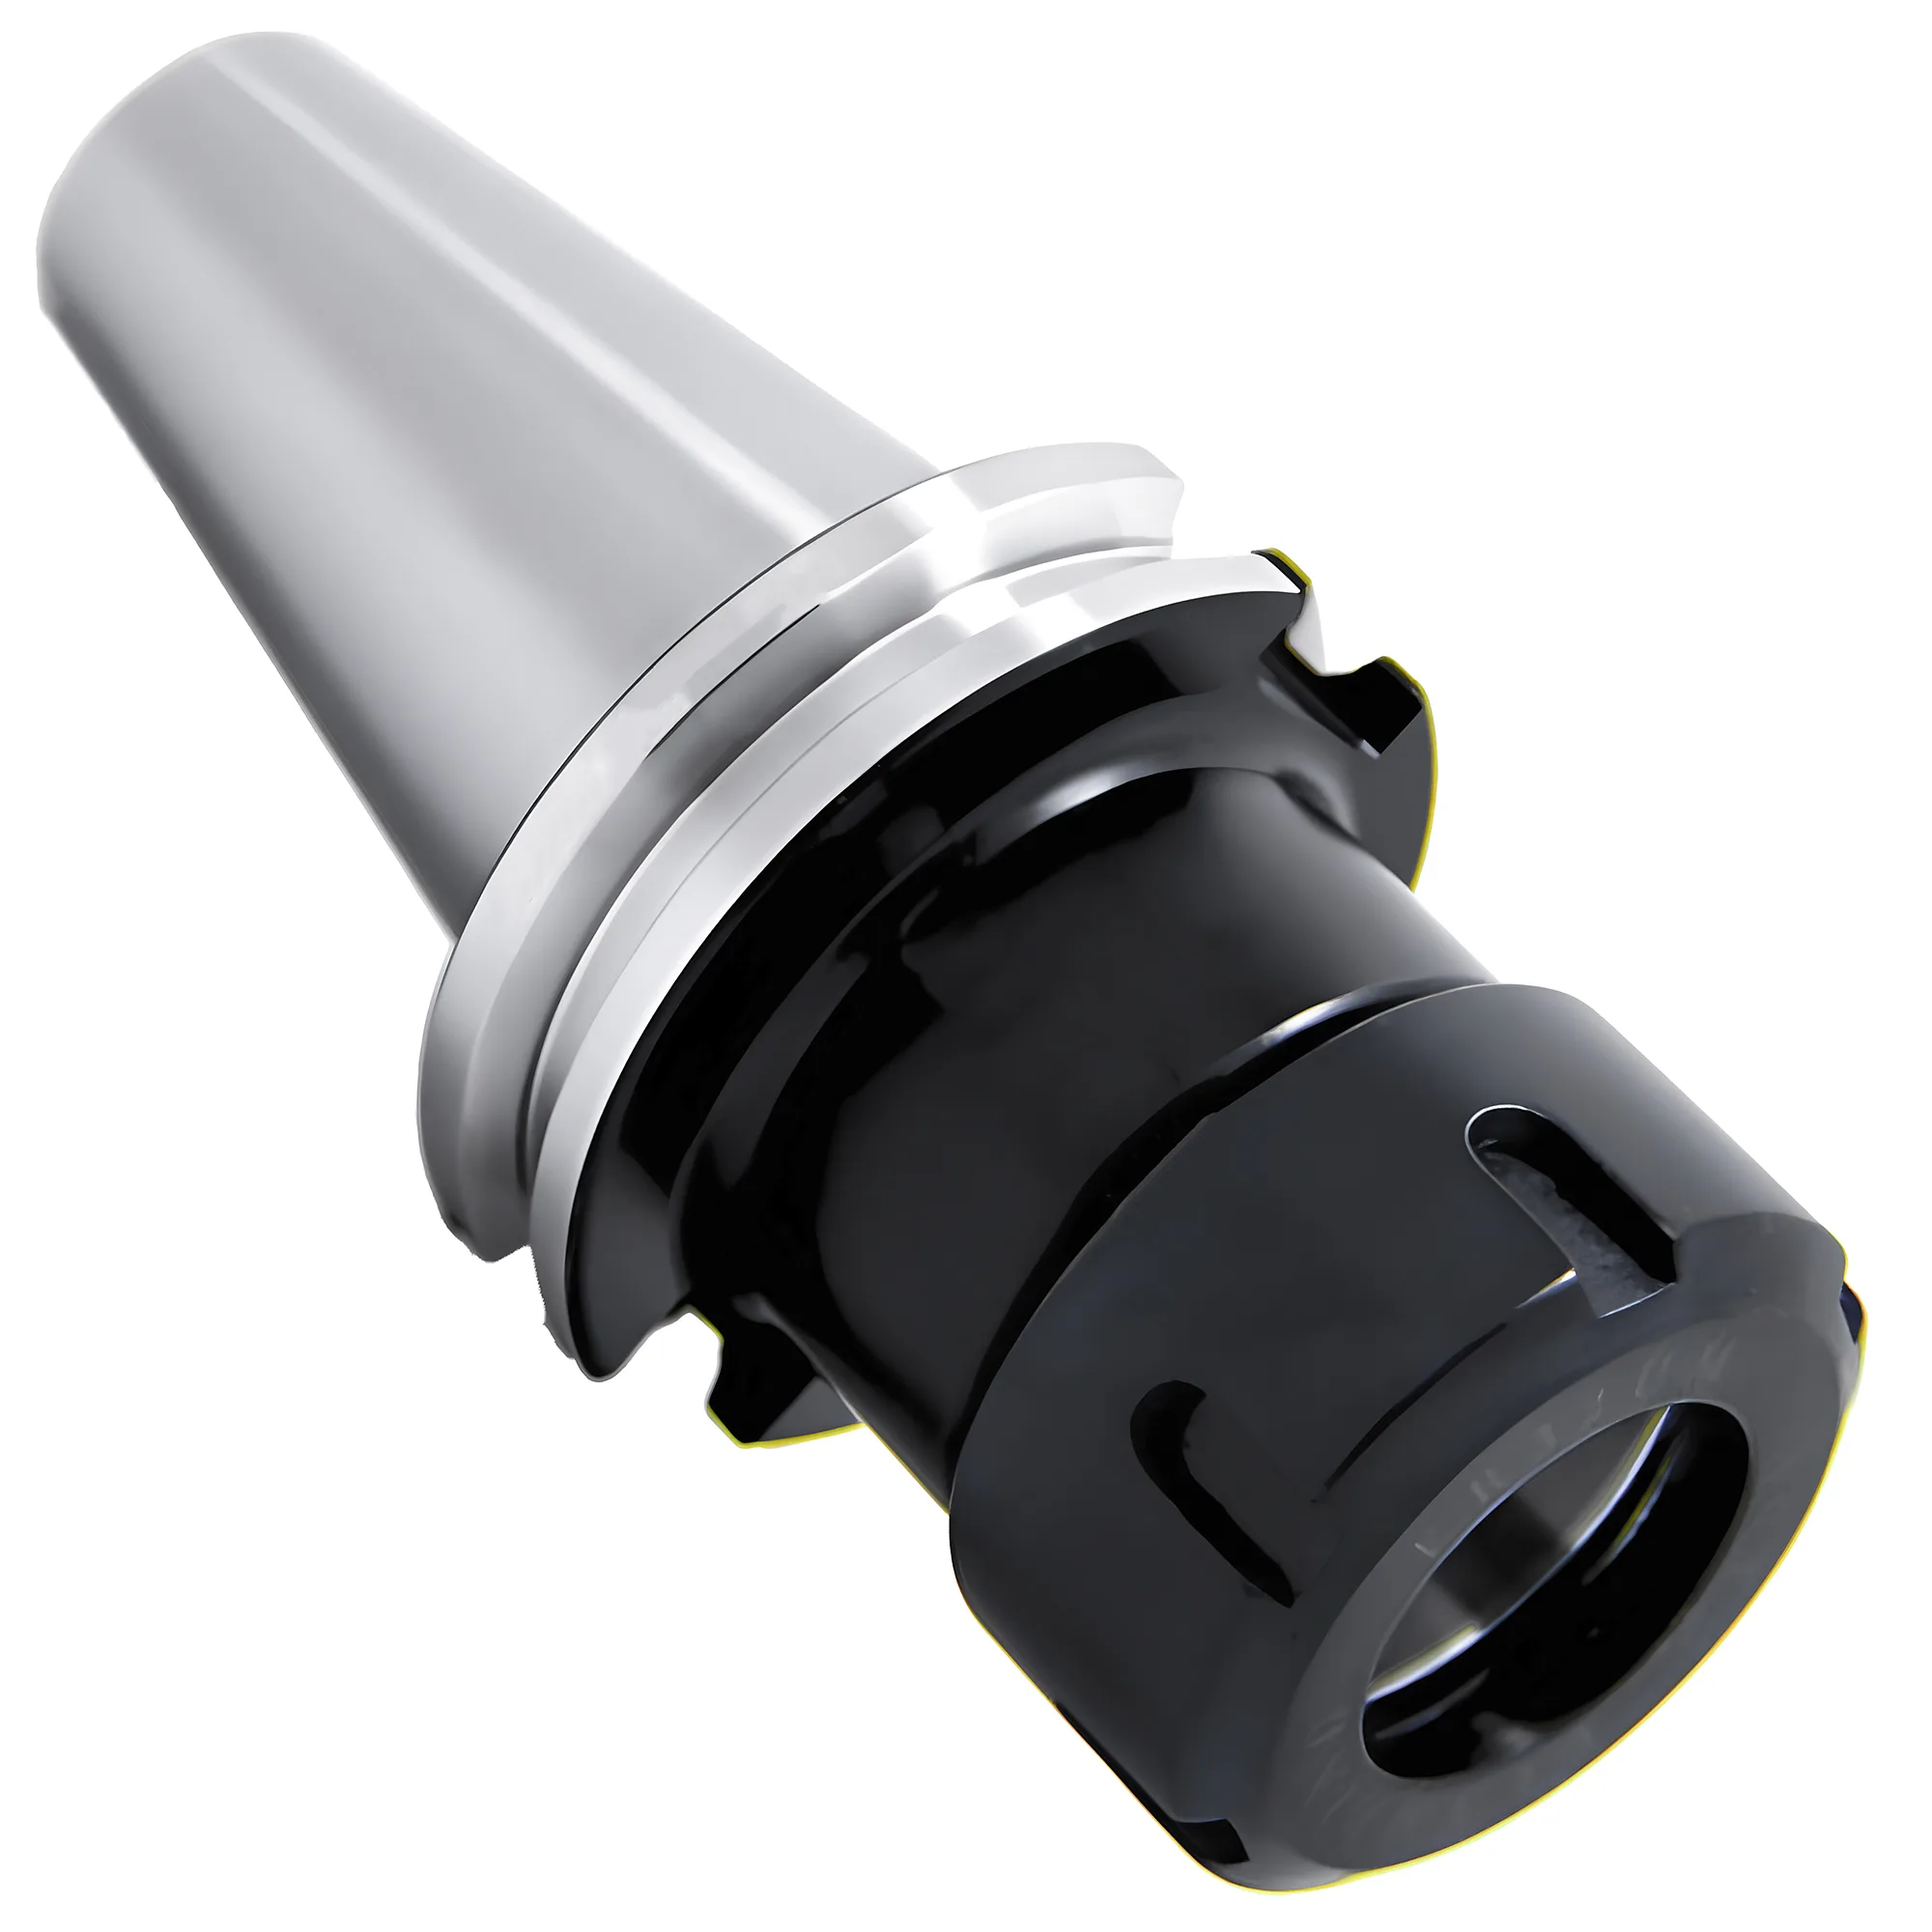
Los portapinzas ER según DIN 6499 / ISO 15488:2003 aprietan una pinza ranurada y cónica alrededor de un mango cilíndrico liso mediante una tuerca exterior. Cada portapinzas ER admite una sola serie de pinzas; en los tamaños de ISO 15488 (ER11–ER40) las pinzas cubren mangos de 1–26 mm, y las extensiones ER8 y ER50 de los fabricantes amplían ese rango por debajo de 1 mm y por encima de 30 mm. La excentricidad clase 2 (normal) se mantiene a ≤0.015 mm de TIR para d₁ ≤ 10 mm y ≤0.020 mm de TIR para d₁ 10-26 mm según ISO 15488:2003 Tabla 4; los grados UP/AA del fabricante alcanzan aproximadamente 0.005 mm en el sistema adecuado.
Los portaherramientas térmicos sujetan por interferencia térmica. Un calentador por inducción expande el alojamiento del portaherramientas unas centésimas de milímetro, el mango con tolerancia h6 se introduce y, al enfriarse el portaherramientas (típicamente 30-120 segundos con aire forzado), el alojamiento se contrae para agarrar el mango con contacto continuo metal-metal. La geometría simétrica y monolítica suele entregar ≤0.003 mm de TIR a 3xD y admite un grado de balanceo G2.5 (tal como se define en ISO 1940-1:2003) a 25.000 RPM en montajes de producción — una especificación del fabricante, no un requisito ISO.
Comparativa de excentricidad, coste y RPM
Las tres familias de portaherramientas se separan con claridad en seis dimensiones que importan para el trabajo con fresas de mango. La excentricidad mejora aproximadamente en un orden de magnitud al pasar de Weldon (~0.020 mm) a ER (~0.010 mm) y a térmico (~0.003 mm), mientras que el coste de capital inicial se mueve en sentido contrario — el Weldon no requiere equipo auxiliar, el ER necesita una llave dinamométrica y el térmico necesita un calentador por inducción que a menudo cuesta más que toda la flota de portafresas Weldon que reemplaza.
| Factor | Weldon (plano lateral) | Portapinzas ER | Térmico |
|---|---|---|---|
| Excentricidad típica TIR (ER: longitud de ensayo ISO 15488; resto: a 3xD) | 0.010-0.030 mm | 0.005-0.020 mm (clase 2 / UP) | ≤0.003 mm |
| Coste por portaherramientas | 30-150 USD | 100-400 USD + 8-25 USD por pinza | 200-500 USD |
| Inversión inicial | Ninguna | Llave dinamométrica (~200 USD) | Calentador por inducción 5.000-15.000 USD |
| RPM máxima práctica | ~12.000 RPM | 20.000-25.000 RPM (G2.5) | 25.000-40.000+ RPM (G2.5/G1.0) |
| Tiempo de cambio de herramienta | ~30-60 segundos | 15-30 segundos | ~2-3 minutos (calentar + enfriar) |
| Flexibilidad de diámetro | Fijo por portaherramientas | Un portapinzas + juego de pinzas cubre bandas de 1 mm | Fijo por portaherramientas (mango h6) |
| Requisito del mango | Plano Weldon rectificado (DIN 1835/6535) | Cilíndrico liso, h6 preferido | Cilíndrico liso, h6 obligatorio |
| Resistencia al arrancamiento | La más alta (tornillo prisionero sobre plano) | Moderada (agarre por fricción) | Alta (ajuste por interferencia) |
El impacto de la excentricidad es cuantificable. Según la "regla de una décima" de BIG DAISHOWA, cada 2.5 µm de excentricidad reduce típicamente la vida útil de la herramienta en aproximadamente un 10% en fresas de mango de metal duro durante el acabado de acero. Un portafresas Weldon a 0.020 mm frente a un térmico a 0.003 mm implica, por tanto, aproximadamente entre un 60 y un 70% de diferencia de vida útil de herramienta en condiciones equivalentes — relevante cuando las fresas de mango integrales de metal duro caras dominan el coste consumible.
El coste rara vez es un cálculo de un solo portaherramientas. Una flota de 30 portafresas Weldon a 80 USD cada uno cuesta 2.400 USD sin equipo auxiliar. Una flota de 30 portapinzas ER a 100-400 USD cada uno cuesta 3.000-12.000 USD, más 8-25 USD por pinza; mantener un solo portapinzas por máquina e ir cambiando pinzas reduce esa cifra de forma drástica, pero obliga a volver a medir la longitud de herramienta en cada cambio. Una flota de 30 portaherramientas térmicos suele costar entre 6.000 y 15.000 USD más el calentador, por lo que el punto de equilibrio depende de si las ganancias en vida de herramienta y acabado superficial amortizan el capital dentro del volumen de producción.
Por qué el Weldon sigue teniendo su sitio
En montajes rígidos de desbaste sobre acero, en los que la carga por filo es alta, el arrancamiento axial bajo fuerzas radiales de corte elevadas es un modo de fallo real. El tornillo prisionero del plano Weldon apoya directamente sobre el plano y proporciona una sujeción axial positiva que los agarres solo por fricción no pueden igualar. Para desbaste pesado por debajo de 12.000 RPM, el Weldon suele durar más que una pinza ER sobre la misma herramienta porque la pinza puede microdeslizarse sobre el mango, mientras que el tornillo lateral normalmente no.
Cuando domina la resistencia al arrancamiento: Weldon
Los portafresas Weldon son los más sencillos, baratos y resistentes al arrancamiento de los tres. Para operaciones de desbaste donde la penetración radial supera el 50% y la profundidad de corte excede 1.5xD, los portafresas Weldon suelen ser preferibles a las alternativas con agarre por fricción porque el tornillo prisionero sobre el plano Weldon proporciona una sujeción mecánica positiva contra el arrancamiento axial.
El compromiso es geométrico. El tornillo prisionero apoya sobre un solo lado del mango, por lo que el eje de la herramienta suele quedar desplazado 5–15 µm respecto al eje del portaherramientas. Ese offset es repetible — una vez cargada la herramienta, la excentricidad es estable — pero no se corrige cambiando la herramienta. El acabado superficial sufre proporcionalmente y el balanceo a altas RPM es pobre porque el tornillo y el contrabarreno crean una masa asimétrica.
Aplicaciones de Weldon en las que el compromiso resulta aceptable:
- Desbaste pesado en acero e inoxidable, donde las fuerzas radiales descolocarían un agarre por fricción
- Fresas de mango con plaquita de gran diámetro (típicamente ≥16 mm), donde el arrancamiento del mango bajo carga por filo es el modo de fallo dominante
- Taladrado con brocas de mango recto grandes (cuando no se dispone de un ER40 o de un portabrocas con árbol)
- Talleres más antiguos con husillos BT40/CAT40 por debajo de 10.000 RPM, donde el grado de balanceo no es crítico
Conviene evitar el Weldon donde se exija un acabado superficial inferior a Ra 1.6 µm, donde el husillo opere en producción por encima de 12.000 RPM, o donde el mango de la herramienta carezca de plano Weldon.
Balanceo asimétrico a altas RPM
Los portafresas Weldon estándar suelen clasificarse como G6.3 o peor sin reequilibrar. Por encima de 12.000 RPM, la geometría asimétrica del tornillo prisionero genera vibración centrífuga que suma a la excentricidad y acelera el desgaste del rodamiento del husillo. Si la operación realmente exige un Weldon a alta velocidad, conviene especificar una variante balanceada (G2.5) con un contrabarreno opuesto al tornillo prisionero.
Cuando domina la flexibilidad de diámetro: portapinzas ER
Los portapinzas ER son el caballo de batalla del fresado CNC de uso general porque un solo portapinzas más un juego de pinzas cubre un amplio rango de diámetros de mango a un coste moderado. Para talleres que trabajan con tamaños de mango mixtos (típicamente de 3 mm a 20 mm en la misma jornada), los portapinzas ER32 según DIN 6499 son la opción de menor coste por cambio de herramienta porque un único portapinzas de 200-400 USD más un juego de 18 pinzas cubre todo el rango de 2-20 mm sin volver a comprar portaherramientas.
Los compromisos del ER están en el centro del espectro excentricidad/coste/balanceo:
- La excentricidad la dicta la clase 2 de ISO 15488 (≤0.015-0.020 mm) para el grado normal; las pinzas de grado UP/AA tiran de ese valor hasta ~0.005 mm pero requieren mangos h6 y un asiento de pinza limpio y sin daños.
- El balanceo suele alcanzar G2.5 con tuercas de portapinzas premium y pinzas balanceadas, lo que soporta 20.000-25.000 RPM en producción. La tuerca ER y la pinza ranurada siguen siendo una pequeña fuente de desequilibrio que el térmico elimina.
- La cobertura de diámetros es la fortaleza principal. Un único portapinzas ER32 cubre 2-20 mm en bandas de 1 mm; un ER40 cubre 3-26 mm. Por esto los talleres se estandarizan en ER incluso cuando las operaciones de acabado podrían justificar el térmico.
Aplicaciones del ER:
- Fresado de uso general con diámetros de herramienta mixtos a lo largo de un mismo montaje
- Talleres donde la variedad dentro del mismo día domina sobre la optimización por herramienta
- Desbaste y acabado ligeros a medios a velocidades de husillo típicas de 8.000-20.000 RPM
- Realización de agujeros con brocas y escariadores de mango recto (evita la penalización por excentricidad de un portabrocas con árbol)
Conviene replantearse el ER cuando la operación funciona por encima de 25.000 RPM (el balanceo se convierte en el límite), cuando se requiere un acabado superficial inferior a Ra 0.8 µm (la asimetría de la pinza se hace visible), o cuando un único diámetro de herramienta domina el volumen de producción (un portaherramientas térmico dedicado se amortiza más rápido). Para orientación sobre dimensionamiento de ER11 a ER40, consulte la guía de selección de pinzas ER.
Pinzas ER clase 2 frente a grado UP
Una pinza estándar clase 2 a ≤0.020 mm de TIR está bien para desbaste y la mayoría del acabado por debajo de Ra 1.6. Un grado UP/AA a ~0.005 mm solo entrega su excentricidad nominal cuando el husillo, el cono del portapinzas, la pinza y el mango con tolerancia h6 están todos dentro de especificación. Comprar pinzas de grado UP para usarlas en un portapinzas desgastado o sobre un mango fuera de tolerancia suele devolver la misma excentricidad que una pinza clase 2 nueva.
Cuando dominan la excentricidad y el balanceo: térmico
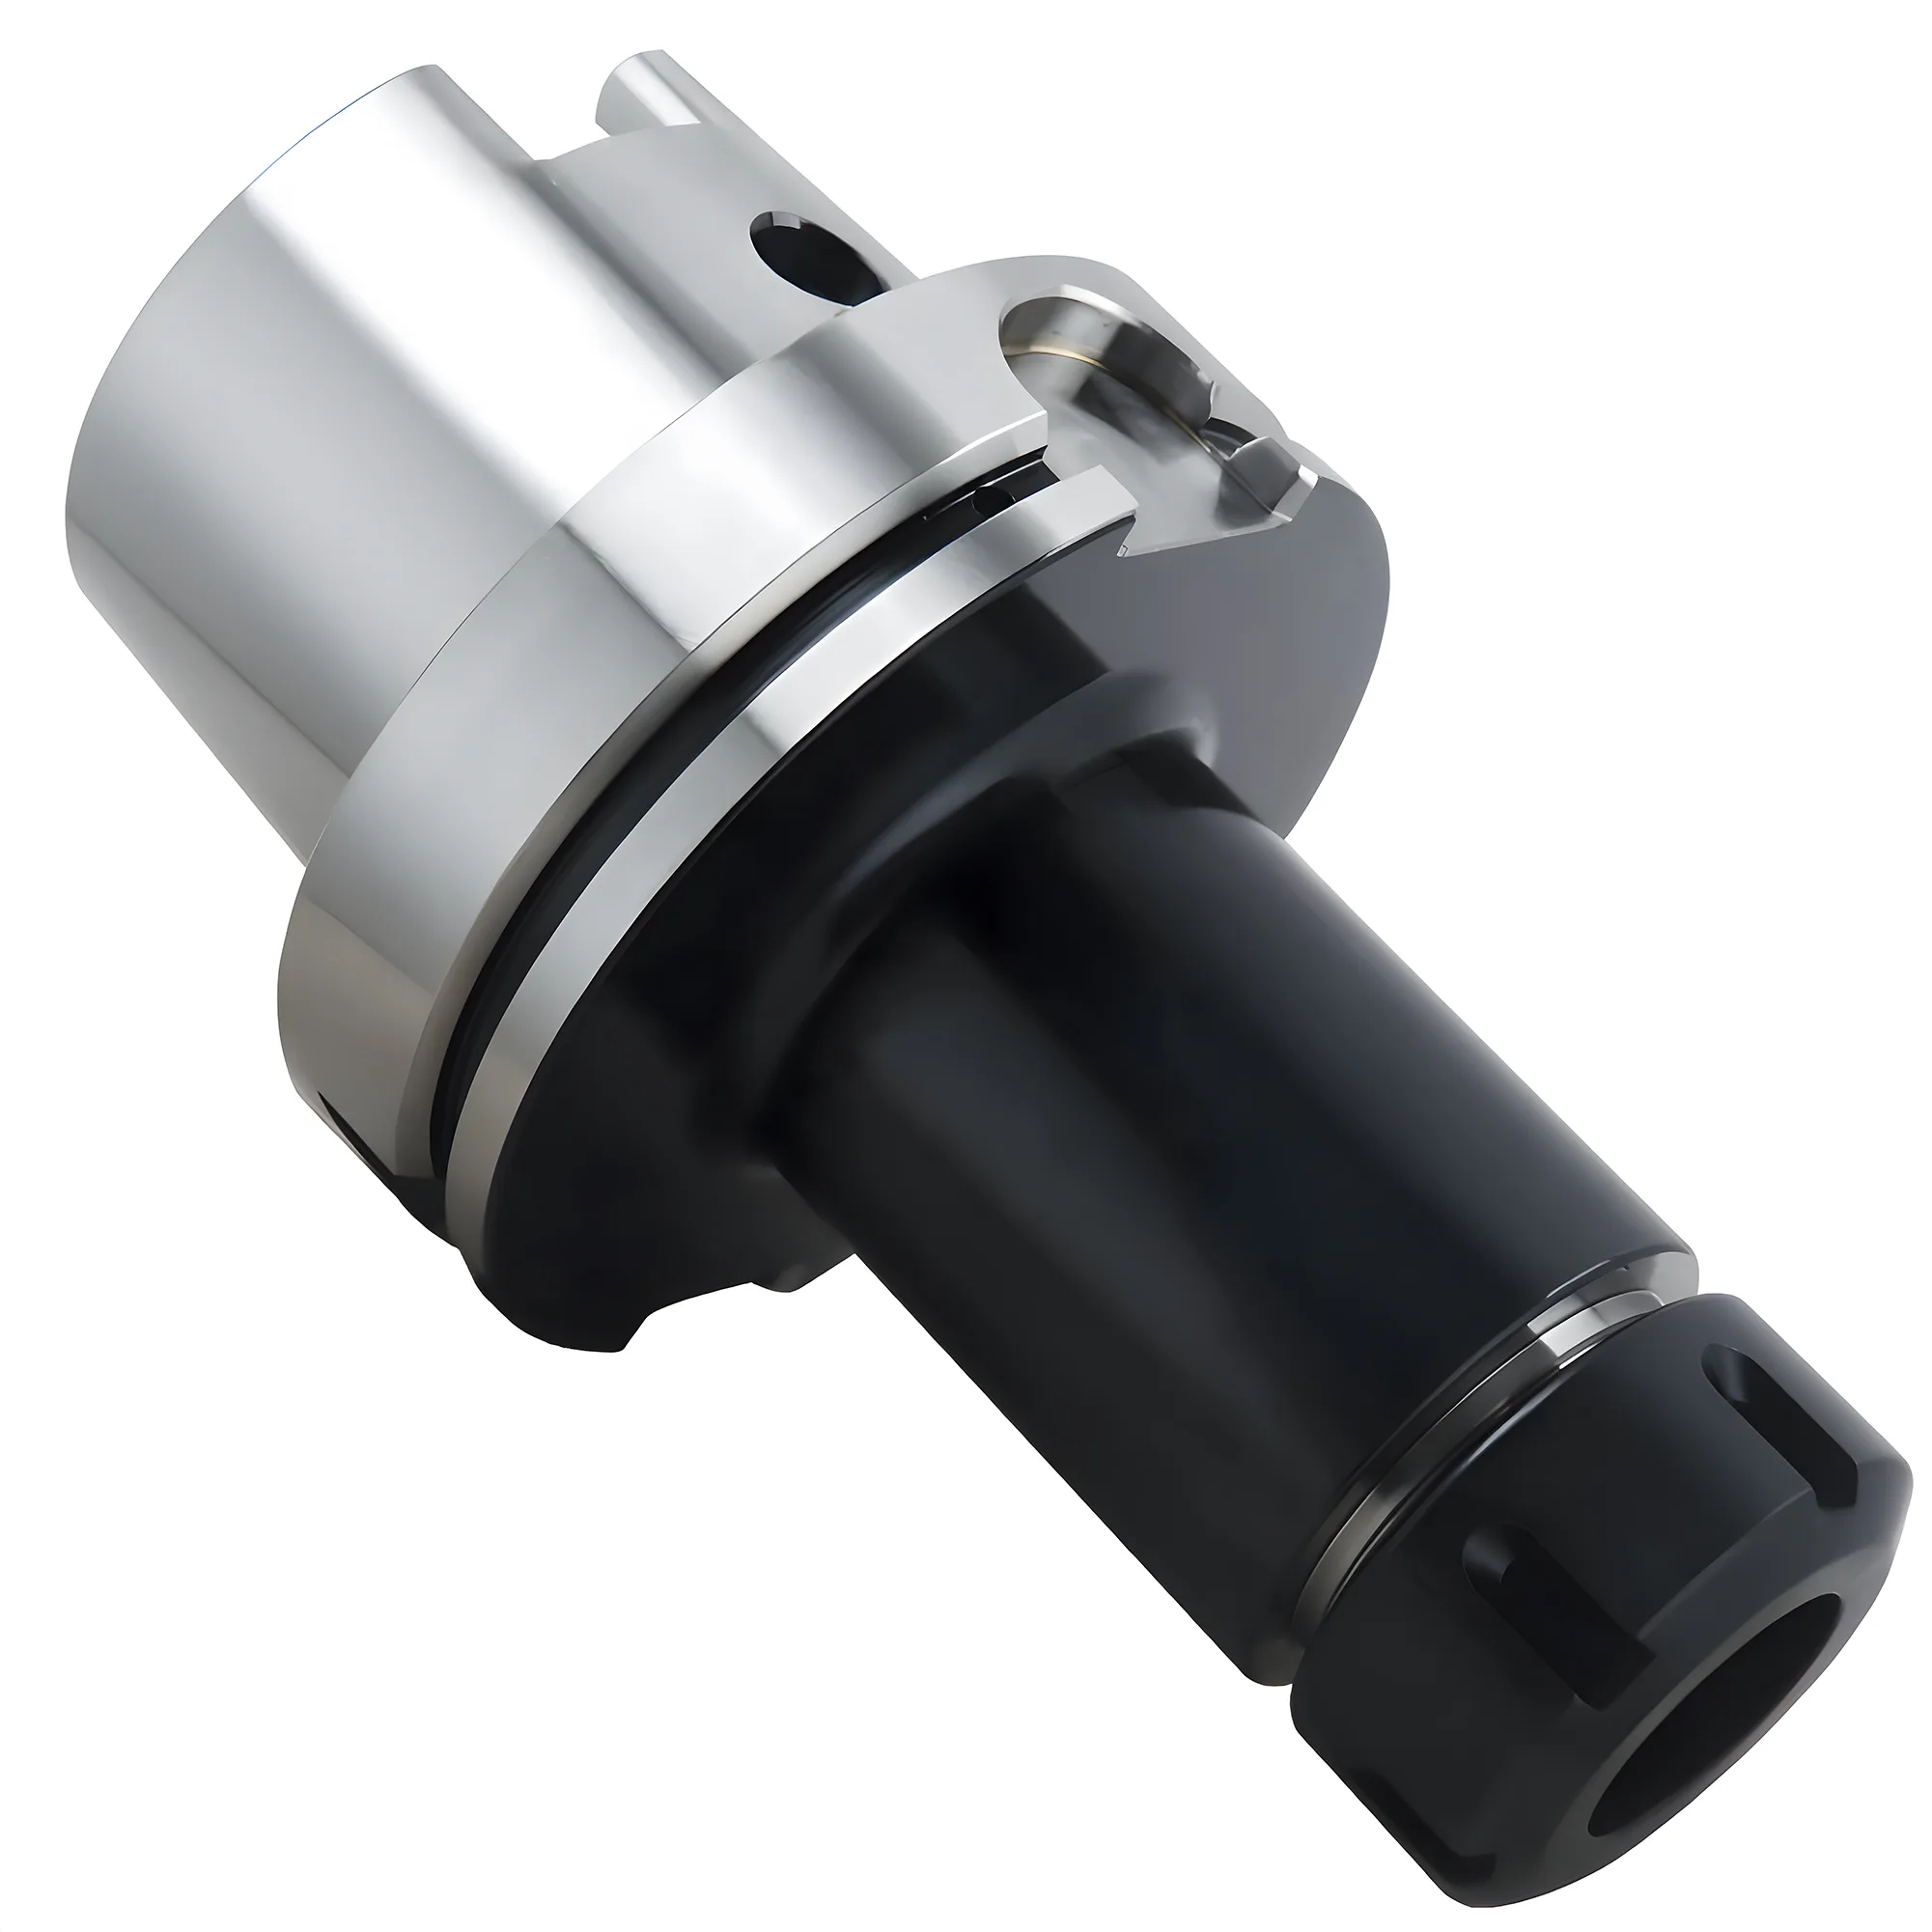
El térmico es la tecnología de sujeción de fresas de mango de mayor prestación dentro del uso de producción habitual. Para acabado a alta velocidad por encima de 15.000 RPM en aluminio, acero endurecido o grafito — y para husillos HSK-E/F que operan por encima de 25.000 RPM — los portaherramientas térmicos suelen ser preferibles porque la geometría simétrica y monolítica mantiene ≤0.003 mm de TIR y admite la clase de balanceo G2.5 (o más fina) que las tuercas ER no pueden igualar.
Compromisos del térmico:
- Suelo de inversión. Una flota útil de portaherramientas térmicos requiere un calentador por inducción (5.000-15.000 USD según la potencia y los tamaños soportados) además de portaherramientas suficientes para cubrir las herramientas de producción. Una inversión inicial típica para un taller centrado en acabado es de 10.000-25.000 USD antes de procesar la primera herramienta.
- Inflexibilidad por herramienta. Cada portaherramientas admite exactamente un diámetro de mango con tolerancia h6. No hay pinza que cambiar. Un portaherramientas de 12 mm no sujeta un mango de 12.5 mm.
- Exposición térmica del recubrimiento. Las temperaturas de calentamiento del alojamiento suelen alcanzar 200-300°C en el alojamiento. Algunos recubrimientos de fresa (en especial DLC y ciertos post-tratamientos a baja temperatura) pueden degradarse con la exposición térmica repetida; los recubrimientos estándar TiAlN, AlTiN y AlCrN toleran el ciclo sin problema.
- Tiempo de cambio de herramienta. Un ciclo completo de calentar-insertar-enfriar tarda unos 2-3 minutos frente a 15-30 segundos del ER. Resulta aceptable en producción donde las herramientas cambian una vez por turno; es poco práctico en taller con muchos montajes al día.
Aplicaciones del térmico en las que los compromisos se amortizan:
- Fresado a alta velocidad por encima de 15.000 RPM, especialmente husillos HSK-A63/HSK-E50 en aluminio y acero endurecido
- Operaciones de acabado en las que la ganancia del 25-50% de vida de herramienta sobre un ER estándar (impulsada por la excentricidad) amortiza el capital en 6-18 meses sobre herramientas caras de metal duro
- Trabajo con voladizos largos en los que el perfil de morro delgado del térmico llega a cajeados donde las tuercas ER no caben
- Acabado en 5 ejes donde la trayectoria simétrica de la herramienta se beneficia de una masa rotatoria balanceada
Para acabado a alta velocidad en el que la amortiguación importa más que el balanceo, los portaherramientas hidráulicos son una alternativa — consulte la comparativa entre portapinzas y portaherramientas hidráulico.
Bloqueo en un único diámetro
Los portaherramientas térmicos admiten exactamente un diámetro de mango. Conviene pedir los portaherramientas solo después de confirmar el cono del husillo, el diámetro de la herramienta y la longitud de proyección L/D. Un portaherramientas térmico de 12 mm pedido para un mango de 11.95 mm no sujetará porque el ajuste por interferencia depende del control dimensional h6 a ambos lados del alojamiento.
Vista comparada lado a lado
✦ El Weldon (con plano lateral) es lo mejor para
- Desbaste pesado donde domina la resistencia al arrancamiento
- Husillos por debajo de 12.000 RPM donde el grado de balanceo no es crítico
- Herramientas con planos Weldon rectificados (DIN 1835/6535) ya en inventario
- El menor coste inicial — no se requiere equipo auxiliar
✦ El portapinzas ER es lo mejor para
- Fresado de uso general con diámetros de mango mixtos
- Talleres que trabajan con 5-50 tamaños de herramienta distintos por jornada
- 8.000-25.000 RPM con variantes premium G2.5
- Mejor coste por cambio de herramienta cuando un portapinzas cubre una banda de 1 mm de pinzas
Tabla rápida de selección
| Escenario | Portaherramientas recomendado | Excentricidad típica | RPM objetivo | Por qué |
|---|---|---|---|---|
| Desbaste pesado, husillo BT40, ≤10.000 RPM, acero/inoxidable | Weldon (DIN 1835/6535) | 0.010-0.030 mm | ≤12.000 RPM | El tornillo prisionero sobre el plano Weldon resiste el arrancamiento axial bajo carga por filo elevada |
| Taller, diámetros de mango mixtos 3-20 mm, ≤20.000 RPM | Portapinzas ER32 (DIN 6499) | 0.005-0.020 mm | 20.000-25.000 RPM | Un portapinzas más un juego de 18 pinzas cubre todo el rango de 2-20 mm; el menor coste por cambio de herramienta |
| Línea de producción, diámetro único, 12.000-20.000 RPM | Portapinzas ER (grado UP) o térmico | 0.005-0.010 mm | 20.000 RPM | El ER grado UP alcanza ~0.005 mm si el mango es h6; el térmico ofrece típicamente ≤0.003 mm |
| Acabado a alta velocidad, acero endurecido o aluminio, >15.000 RPM | Térmico (BT/CAT/HSK-A) | ≤0.003 mm | 25.000 RPM | La geometría simétrica y monolítica mantiene balanceo G2.5 y ≤0.003 mm de TIR |
| Microacabado HSK-E/F, 25.000-40.000+ RPM | Térmico sobre HSK-E/F | ≤0.003 mm | 30.000-40.000+ RPM | Sin ranuras de arrastre (DIN 69893) → totalmente simétrico → balanceo G1.0 alcanzable a alta velocidad |
| Objetivo de acabado superficial Ra ≤0.8 µm en acero 4140 | Térmico o hidráulico | ≤0.003 mm | 15.000-20.000 RPM | El suelo de excentricidad y la amortiguación (hidráulico) bajan el patrón de festoneado por debajo del objetivo de Ra |
| Presupuesto ajustado, sin calentador por inducción disponible | Portapinzas ER (clase 2) | ≤0.015-0.020 mm | 20.000 RPM | Evita la inversión de 5K-15K USD; el grado UP puede añadirse después para estaciones de acabado |
| Acabado pesado en 5 ejes en titanio, cajeados profundos | Térmico (morro delgado) | ≤0.003 mm | 12.000-18.000 RPM | El perfil delgado llega a los cajeados; la masa balanceada favorece la cinemática multieje |
Empareje excentricidad, balanceo y resistencia al arrancamiento con la operación, no con una única cifra de rendimiento.
Los portafresas Weldon suelen ser preferibles para desbaste pesado por debajo de 12.000 RPM, donde el tornillo prisionero sobre el plano Weldon ofrece resistencia positiva al arrancamiento con el menor coste inicial. Los portapinzas ER según DIN 6499 / ISO 15488 son la opción por defecto para fresado de uso general con diámetros de mango mixtos porque un portapinzas más un juego de pinzas cubre un amplio rango a coste moderado (TIR clase 2 ≤0.020 mm en mangos de 10-26 mm). Los portaherramientas térmicos suelen ser preferibles para acabado a alta velocidad por encima de 15.000 RPM y para husillos HSK-E/F por encima de 25.000 RPM, donde ≤0.003 mm de excentricidad y balanceo G2.5/G1.0 determinan la calidad superficial y la vida útil de la herramienta — siempre que el volumen de producción justifique los 5.000-15.000 USD de inversión inicial en el calentador por inducción. La mayoría de talleres productivos mezcla los tres, desplegando cada uno donde su compromiso se amortiza.
¿Puedo usar un portafresas Weldon en una fresa de mango sin plano Weldon?
No — el tornillo prisionero necesita el plano rectificado para apoyar. Sujetar un mango cilíndrico liso en un portafresas Weldon concentra la fuerza del tornillo prisionero en una sola línea de contacto, lo que puede marcar el mango, permitir deslizamiento rotacional bajo carga de corte y acelerar la deriva de la excentricidad. Conviene utilizar un portapinzas ER para mangos lisos.
¿Cuánta vida de herramienta gano al pasar de ER a térmico?
Según la regla de una décima de BIG DAISHOWA (≈10% por cada 2.5 µm), un ER estándar a 0.015 mm de TIR pierde aproximadamente un 40-50% de la vida de herramienta en acabado que logra un térmico a 0.003 mm; la diferencia de ~12 µm equivale a unas cinco «décimas». En la práctica de taller, las ganancias al cambiar suelen cifrarse en un 25-50%, según el material, el número de filos y la penetración radial.
¿Daña el térmico los recubrimientos de las fresas?
Los recubrimientos PVD estándar (TiAlN, AlTiN, AlCrN) toleran el ciclo de calentamiento del alojamiento a 200-300°C sin degradación medible a lo largo de cientos de ciclos. El DLC y algunos post-tratamientos a baja temperatura pueden degradarse con la exposición térmica repetida — conviene confirmarlo con el proveedor de recubrimientos antes de estandarizar el térmico para esas herramientas. El calor se aplica al alojamiento del portaherramientas, no a los filos de la herramienta, por lo que la integridad del filo de corte se preserva en general.
Portaherramientas térmico (ajuste a presión) vs portapinzas: ¿cuándo gana el ER?
El ER gana al térmico siempre que dominen la flexibilidad de diámetros, los cambios de herramienta rápidos o la evitación de inversión. Los talleres que trabajan con más de 30 tamaños de herramienta por turno rara vez pueden justificar una flota de térmico por diámetro más la inversión del calentador. El ER también suele ser preferible por debajo de 15.000 RPM donde la excentricidad clase 2 (≤0.020 mm) o grado UP (~0.005 mm) ya cumple los objetivos de acabado superficial.
¿Qué excentricidad debo esperar realmente de una pinza ER clase 2 en una máquina real?
Aproximadamente 0.015-0.025 mm de TIR en la punta de la herramienta con un mango de 12-18 mm es realista en un husillo bien mantenido, ligeramente por encima de los límites de la Tabla 4 de ISO 15488:2003 porque las tolerancias del husillo, el portapinzas y el mango se acumulan. Los límites de clase 2 (≤0.015 mm para d₁ ≤ 10 mm; ≤0.020 mm para d₁ 10-26 mm) se ensayan aisladamente sobre un mandril calibrado, no sobre un husillo de producción.
Fuentes
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 6499 — Collet chucks ISO 15488
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 1940-1:2003 — Mechanical balance of rotors
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout