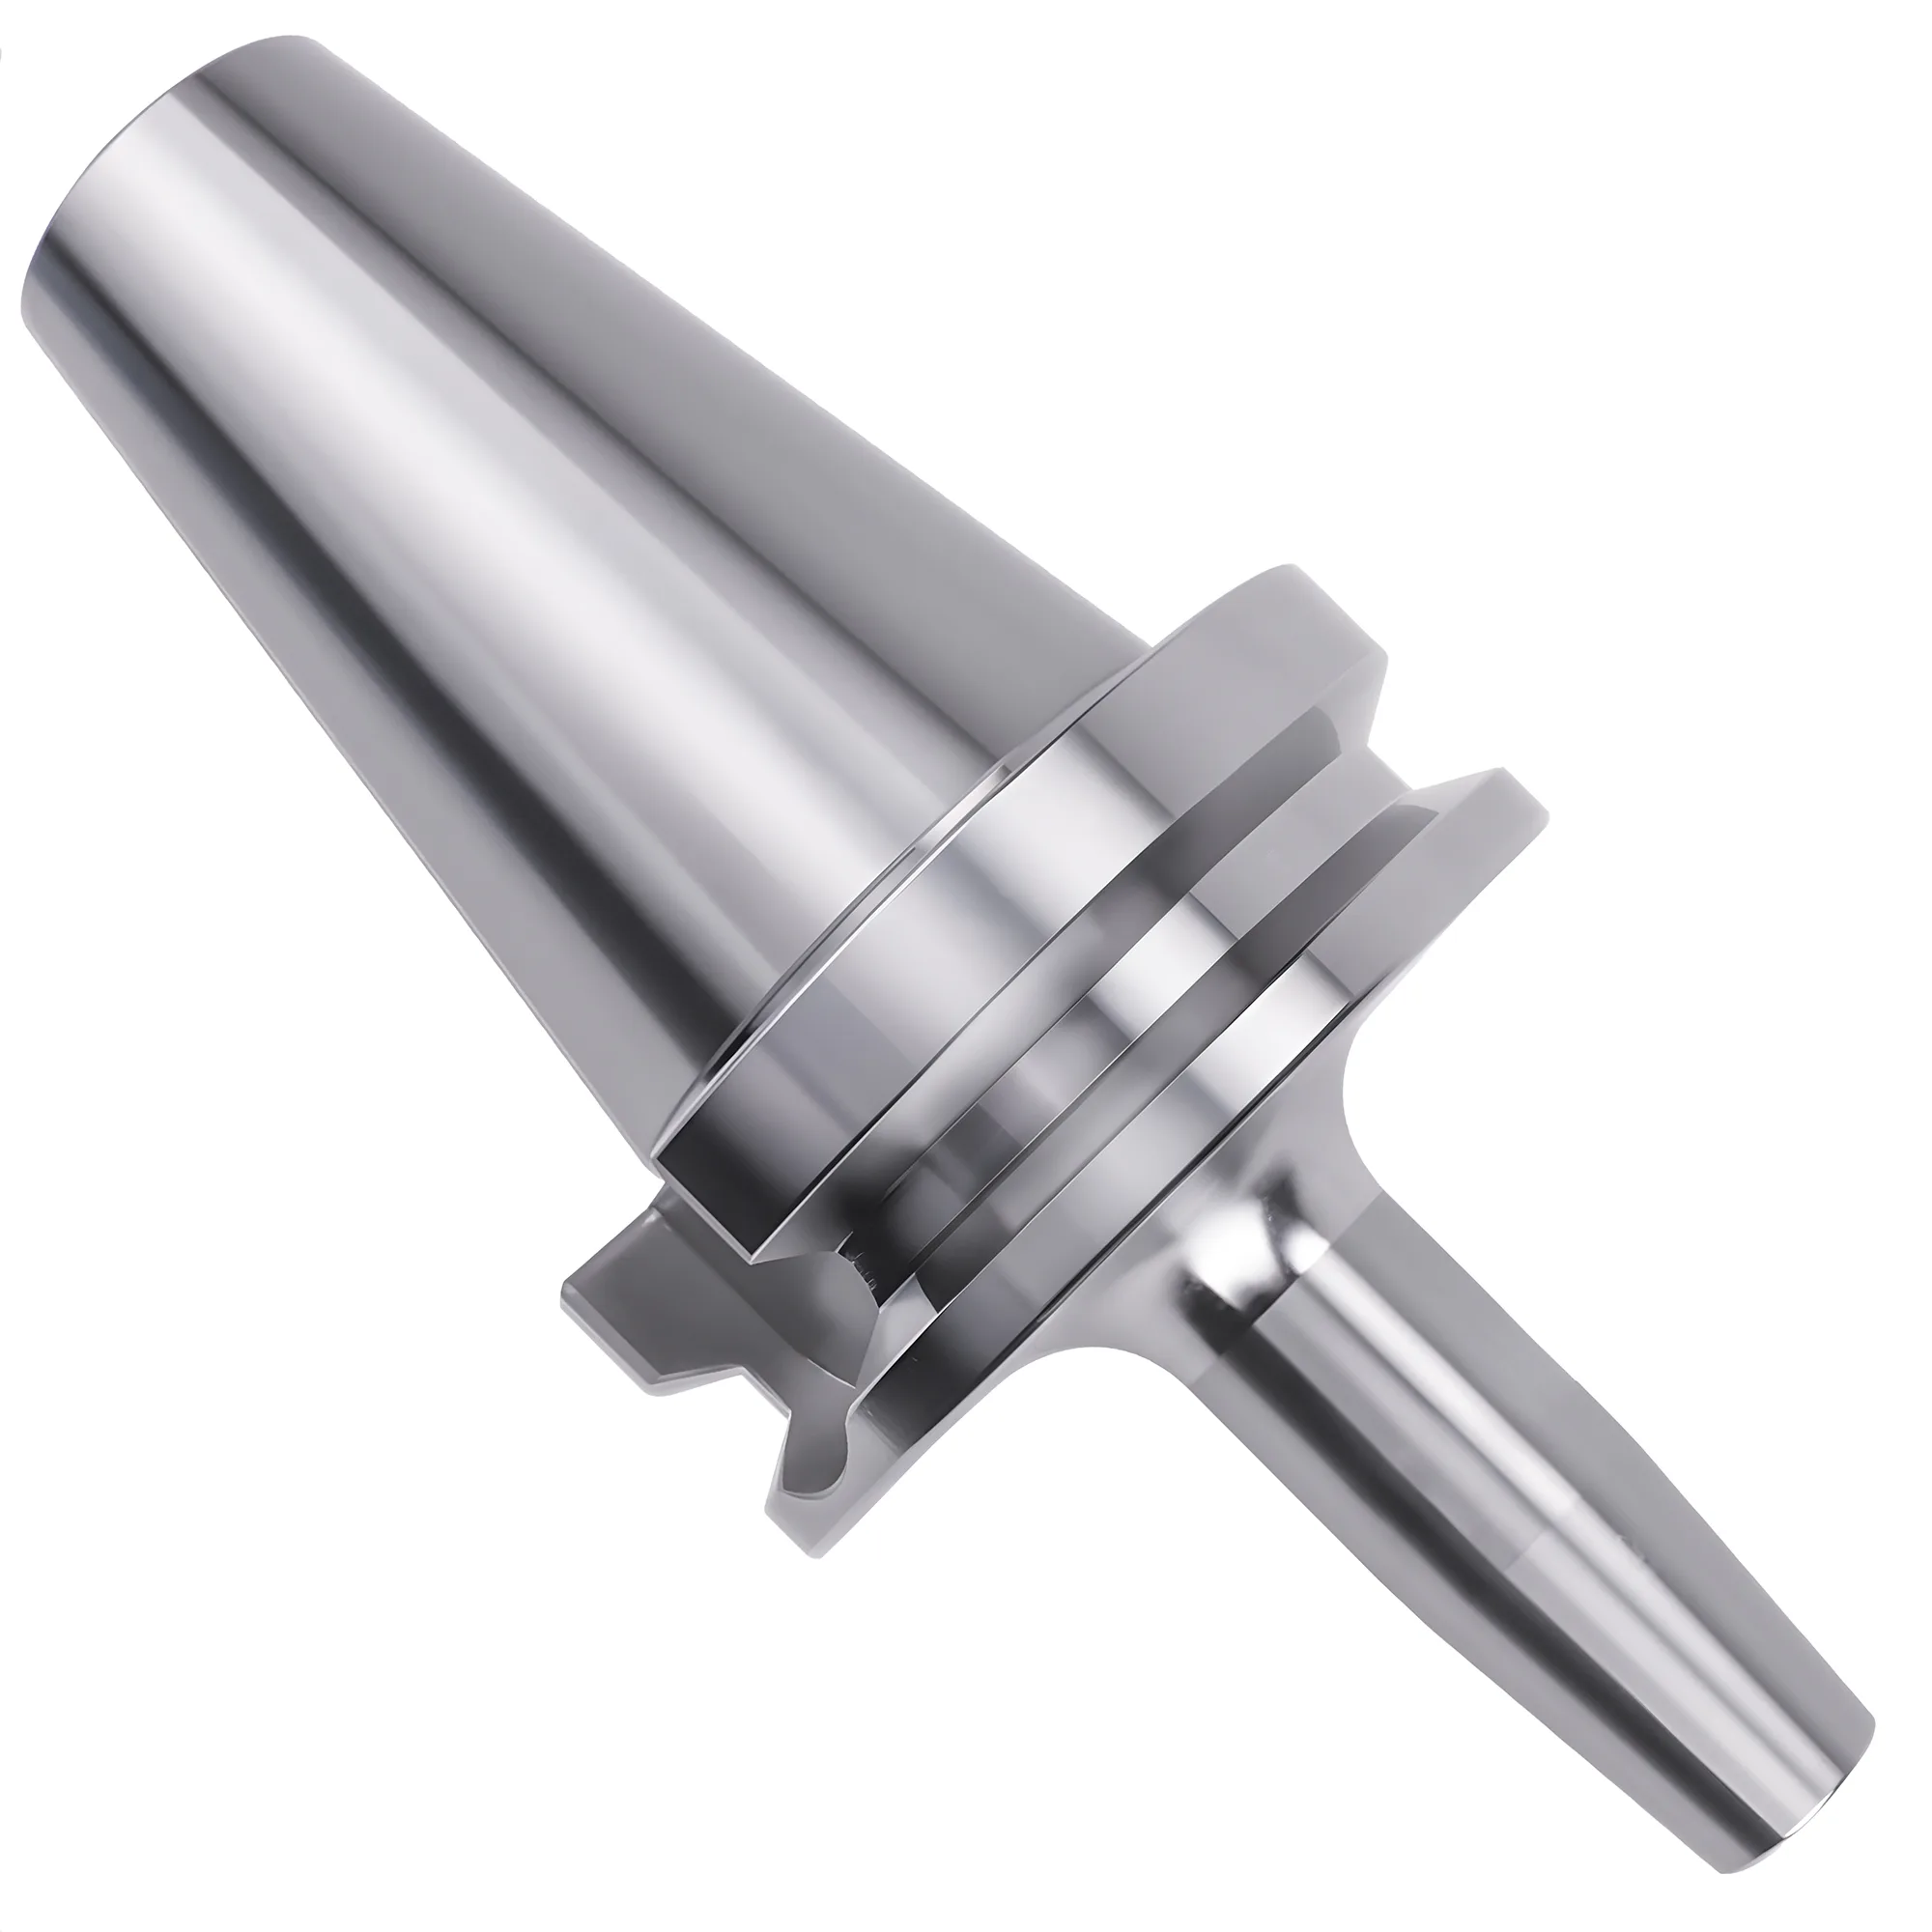
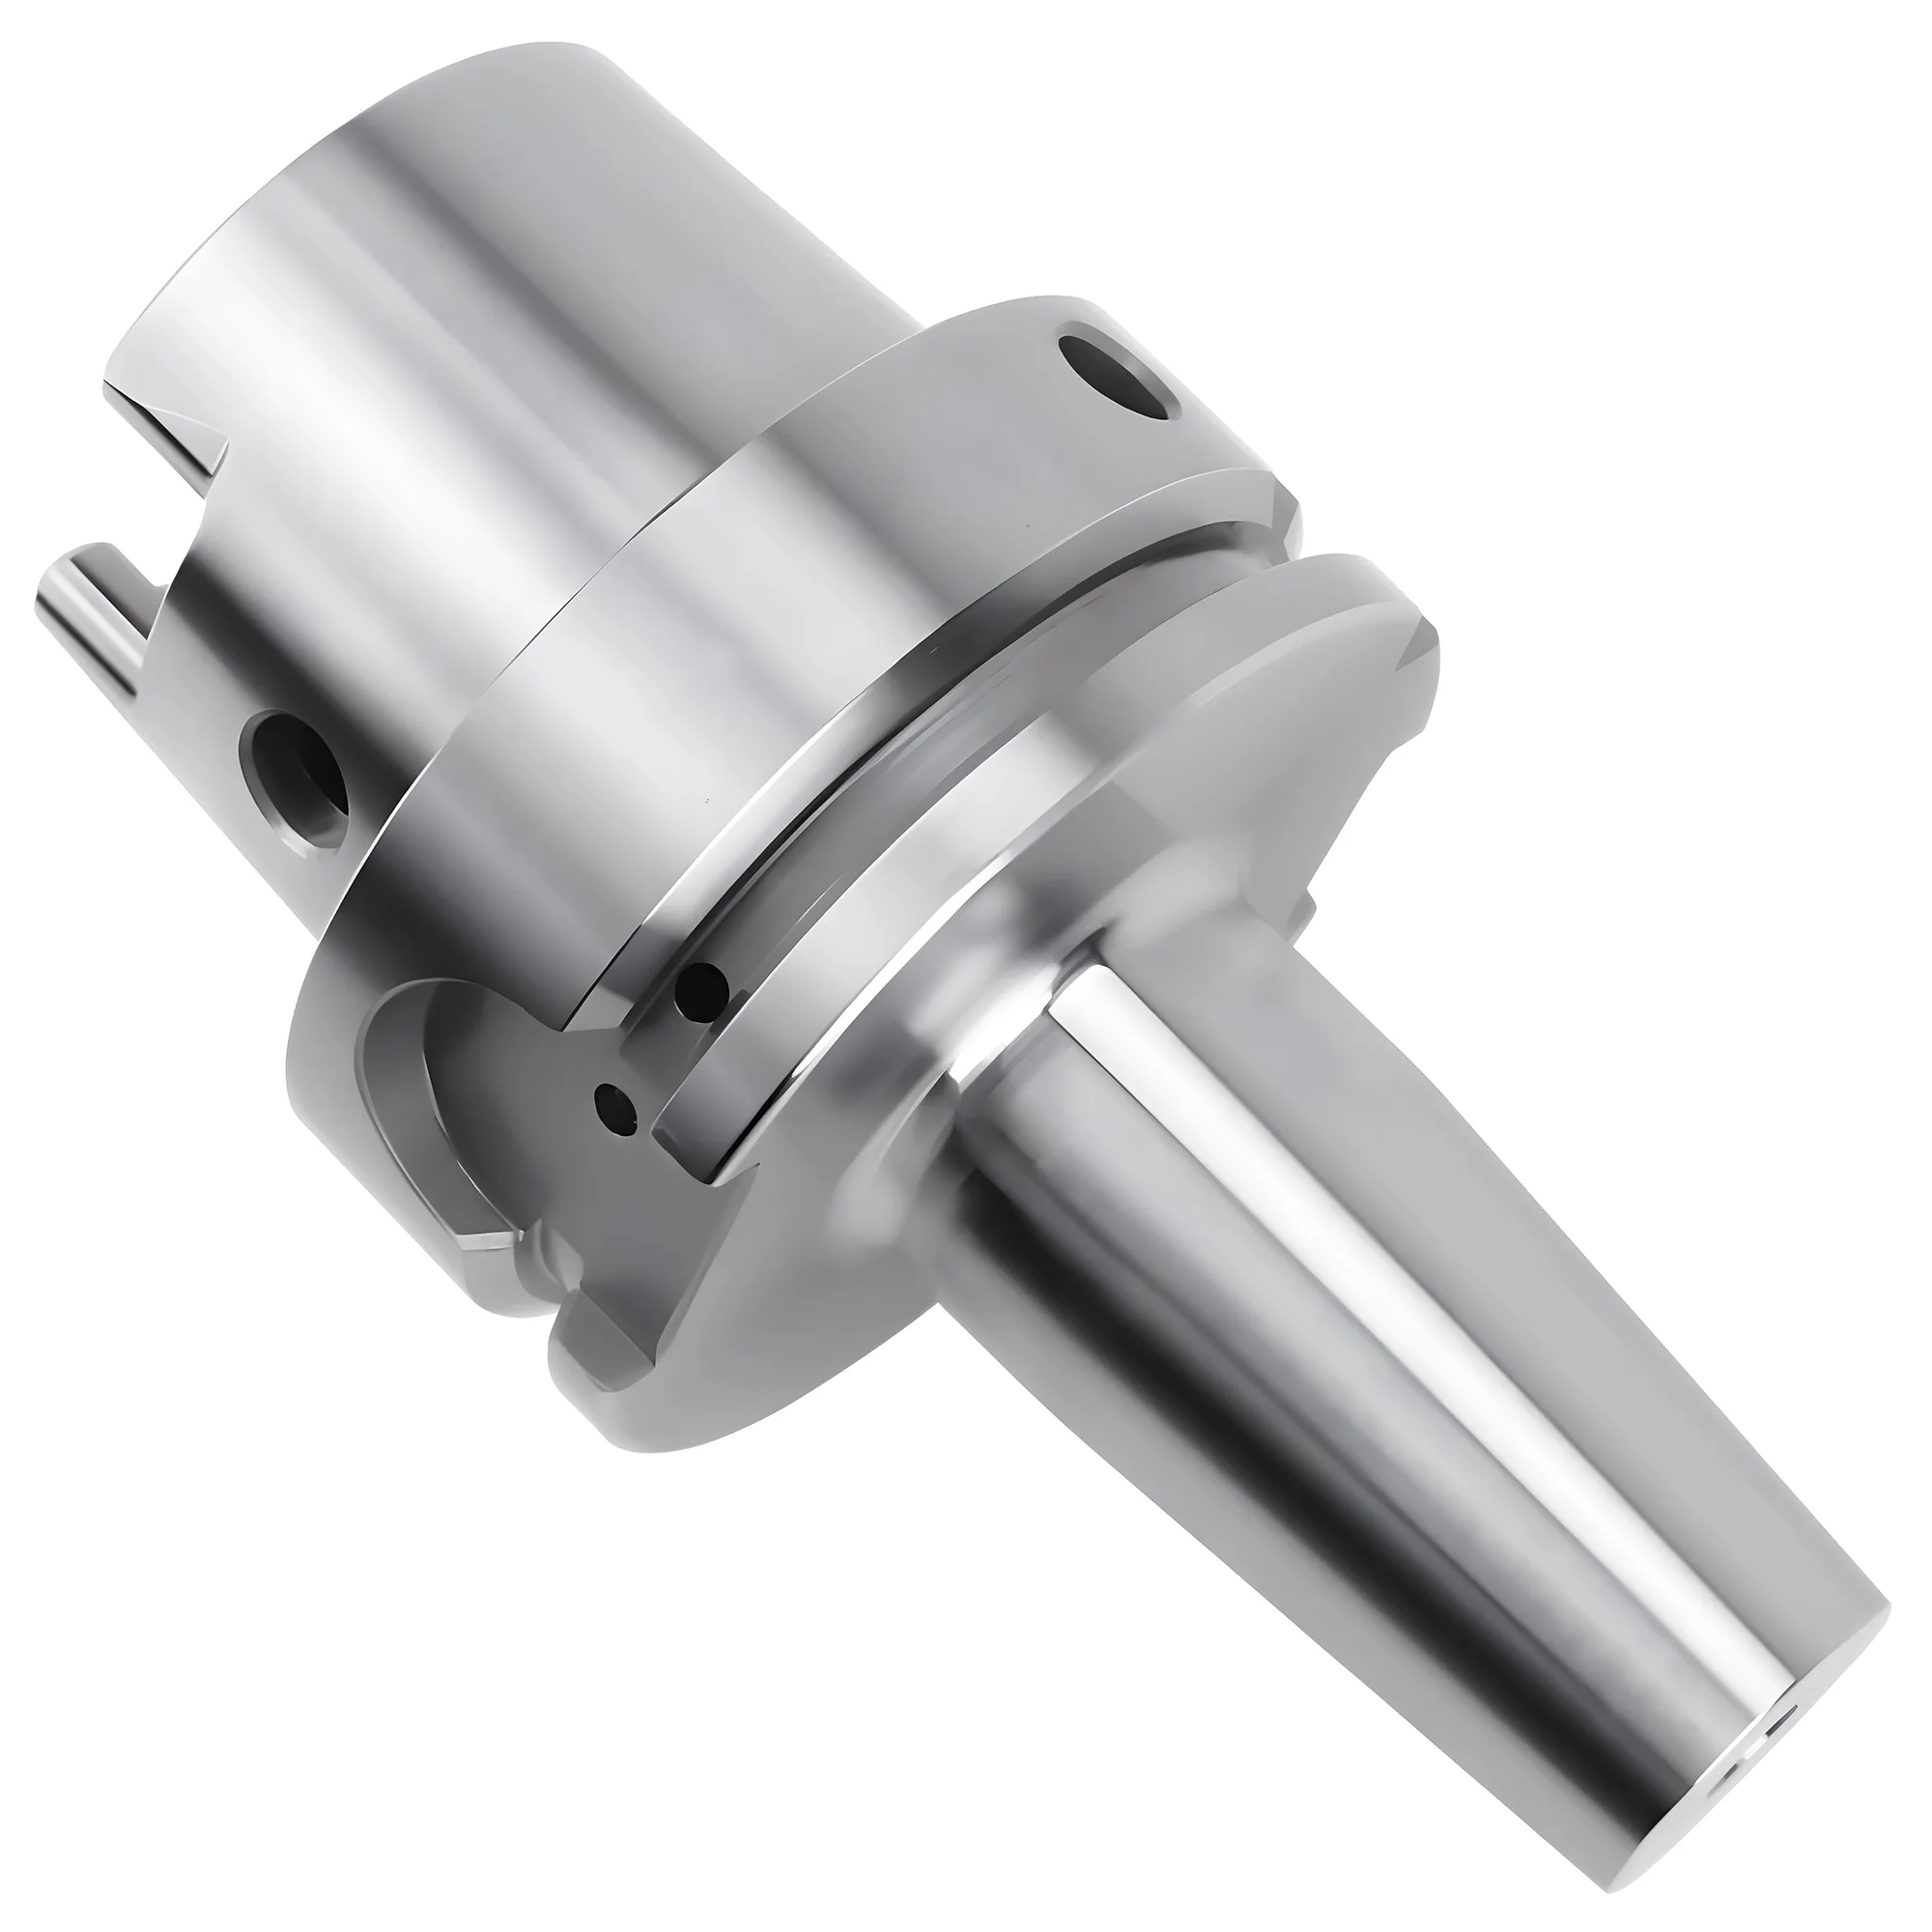
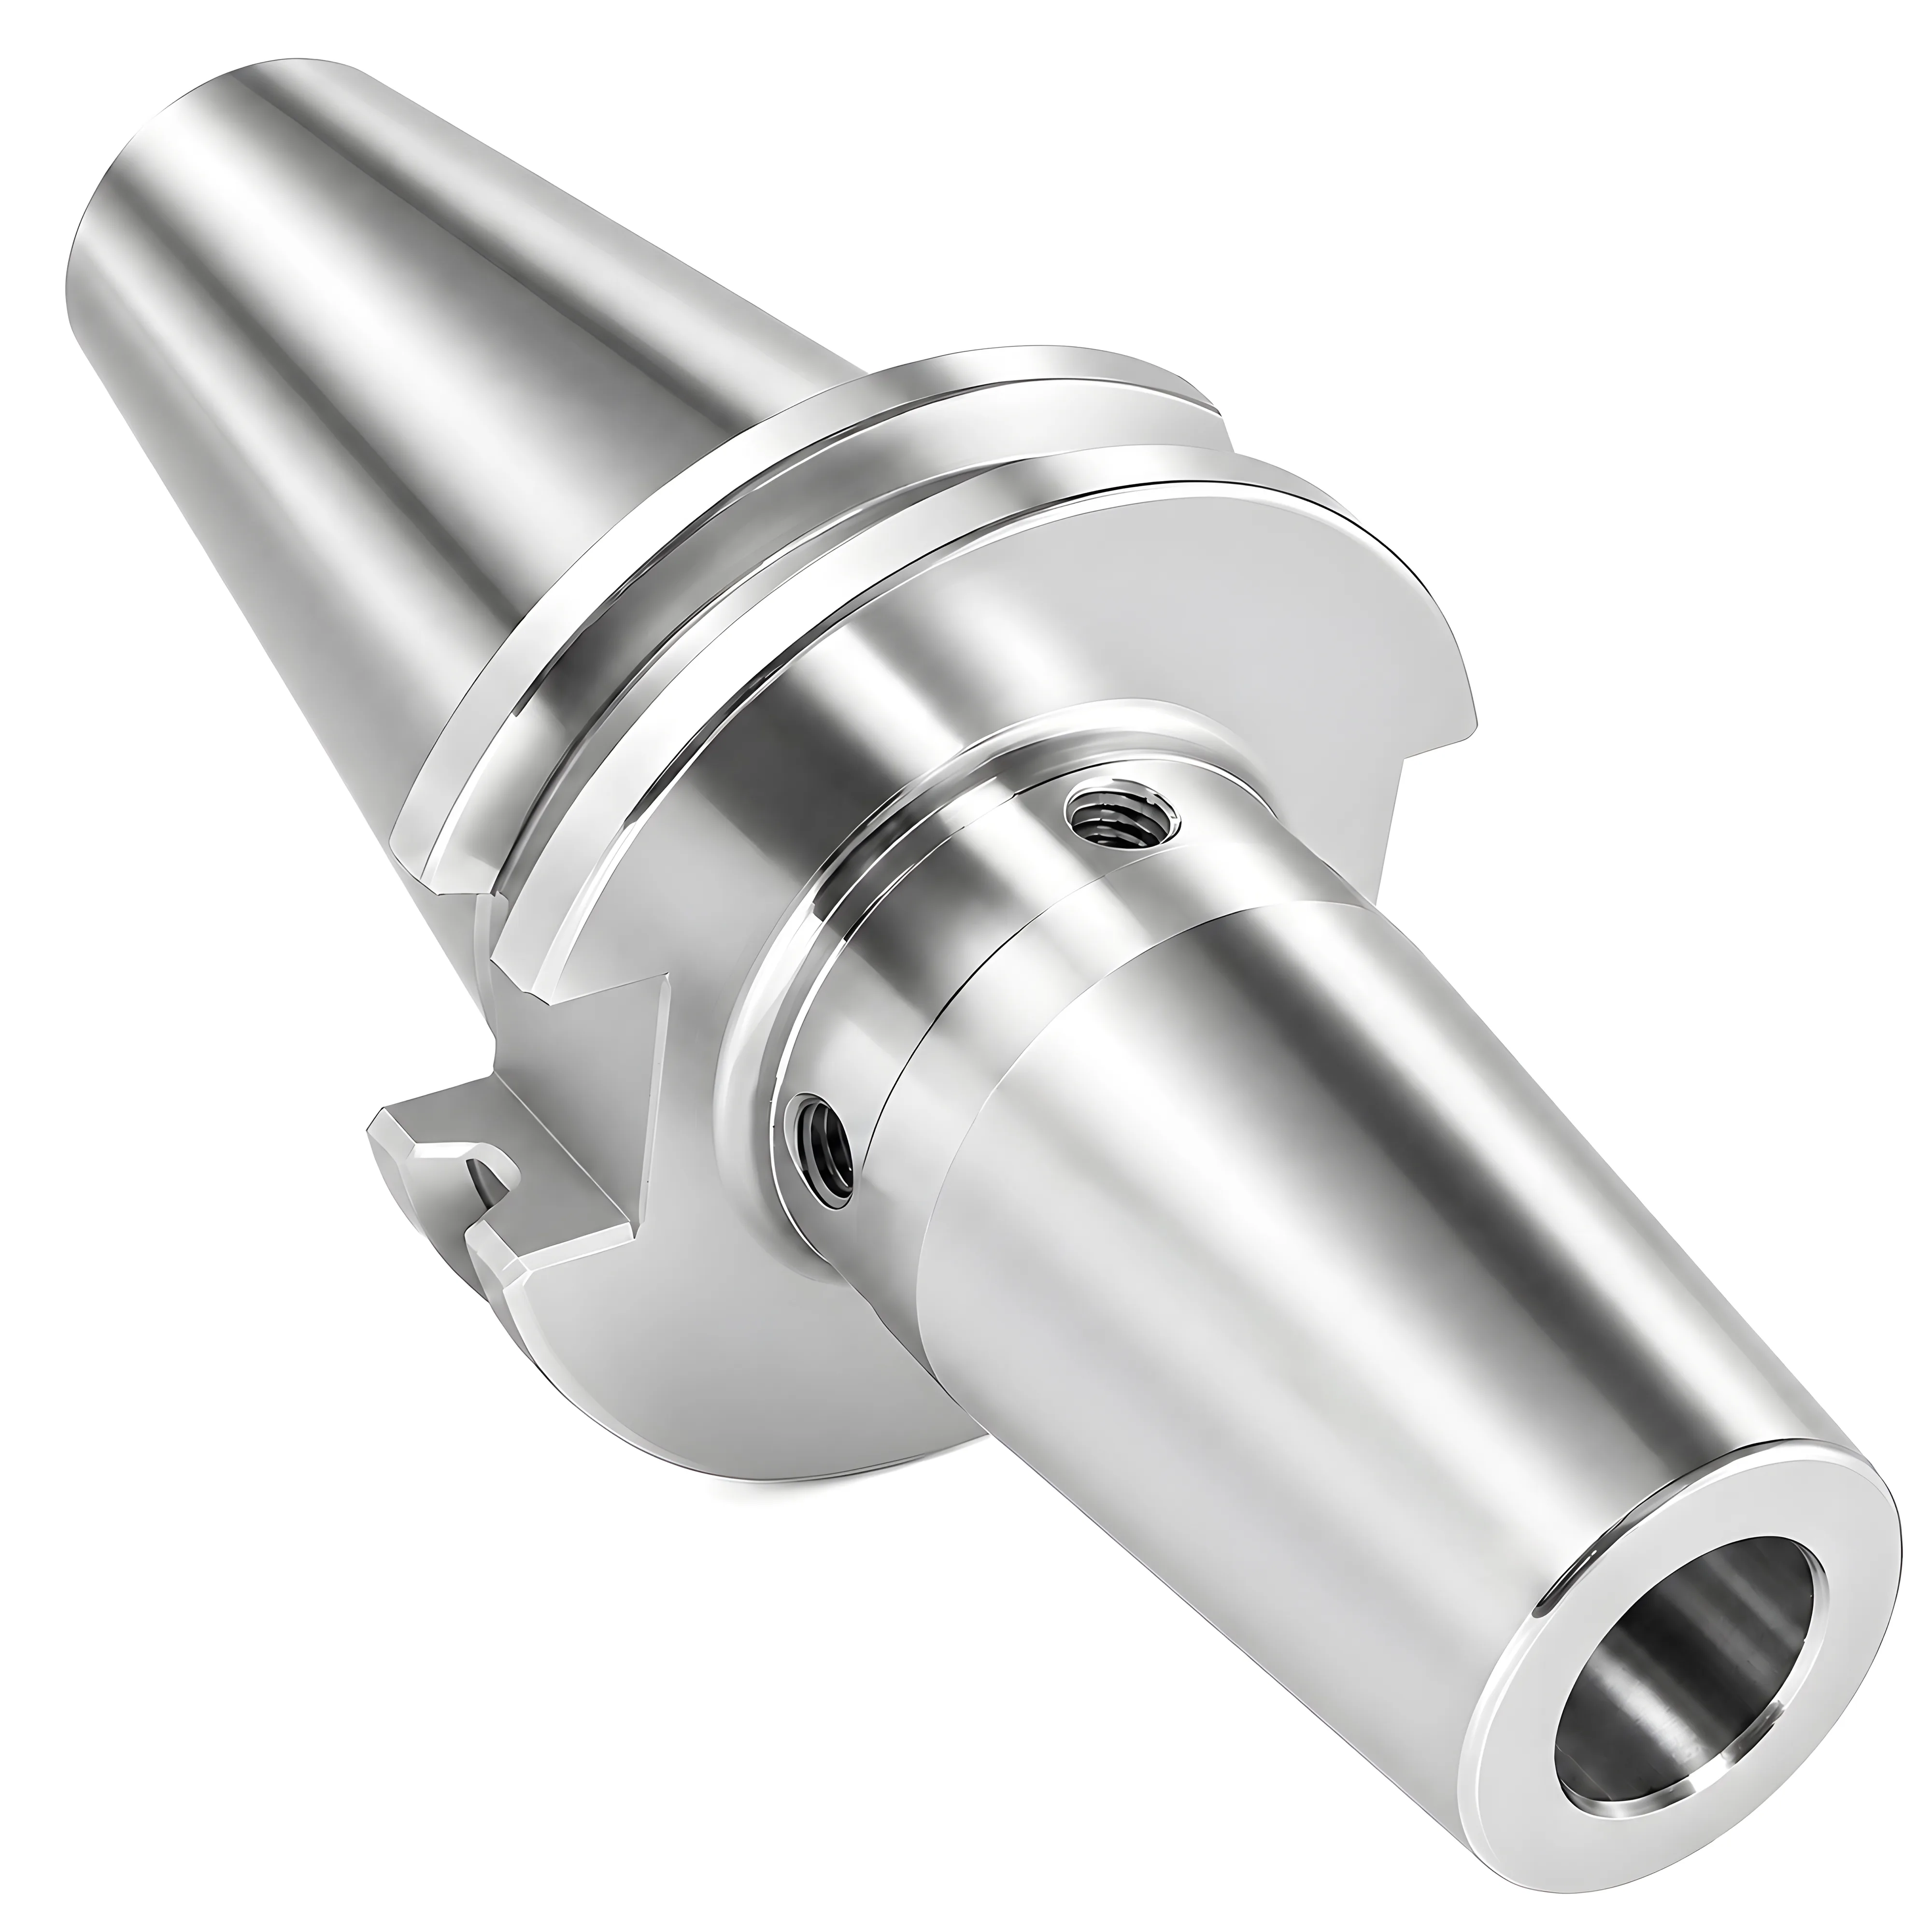
Das Schrumpffutter ist die richtige Wahl, wenn die schlankste Kontur, die höchste Spannkraft (typischerweise 25.000–40.000 N) und lange, mannlose Laufzeiten gefragt sind; das Hydrodehnspannfutter (typischerweise 10.000–20.000 N), wenn Dämpfung durch die Ölkammer, Werkzeugwechsel unter 30 Sekunden mit einem einzigen Innensechskantschlüssel und der Verzicht auf ein Induktions-Schrumpfgerät für $5.000–15.000 zählen. Beide starten bei ≤0.003 mm TIR bei 3×D, im Neuzustand herrscht beim Rundlauf also Gleichstand: Den Ausschlag geben Reichweite, Spannkraft, Wechselzeit und Investition.
Dieser Beitrag vergleicht ausschließlich die beiden Präzisionsaufnahmen miteinander. Wie sich beide gegenüber einem ER-Spannzangenfutter schlagen, zeigt Spannzangenfutter vs Hydrodehnspannfutter; welche Aufnahme Kollisionen und grobe Handhabung übersteht, behandelt Haltbarkeit vs Rundlauf von Werkzeugaufnahmen.
Wie spannen Schrumpffutter und Hydrodehnspannfutter?
Ein Schrumpffutter spannt über Übermaß: Eine mittelgroße Bohrung (etwa 20 mm) wird typischerweise rund 8–15 µm kleiner als der Schaft gefertigt, sodass sie auf etwa 200–300°C erwärmt werden muss, bevor ein Hartmetallschaft hineingleitet, und beim Abkühlen spannt. Ein Hydrodehnspannfutter spannt über Druck: Eine einzige Betätigungsschraube drückt einen Kolben in eine abgedichtete Ölkammer, und die dünnwandige Dehnhülse schließt sich um etwa 0.02–0.05 mm um den Schaft. Beide Bohrungen nehmen einfache zylindrische Schäfte mit h6-Schliff auf.
Aus diesem Unterschied im Wirkprinzip ergeben sich sämtliche nachfolgenden Abwägungen. Das Schrumpffutter besteht aus einem Stück Stahl ohne bewegliche Teile, sodass Steifigkeit, Spannkraft und Wuchtgüte bereits bei der Fertigung der Aufnahme feststehen. Ein Hydrodehnspannfutter enthält dagegen Ölkammer, Dichtungen und Dehnhülse – das kostet etwas Spannkraft und Schlankheit an der Spitze, bringt aber Schwingungsdämpfung und einen Werkzeugwechsel, für den lediglich ein Innensechskantschlüssel nötig ist.
Rundlauf im Neuzustand und nach Tausenden Werkzeugwechseln
Schrumpffutter und Hydrodehnspannfutter starten beide typischerweise bei ≤0.003 mm TIR bei 3×D; der eigentliche Unterschied im Rundlauf zeigt sich daher erst nach Tausenden Werkzeugwechseln, nicht am ersten Tag. Beide Aufnahmen altern auf unterschiedliche Weise.
Eine Schrumpfbohrung kehrt bei jedem Zyklus in dasselbe gefertigte Zentrum zurück, da sich außer dem sich ausdehnenden und zusammenziehenden Stahl nichts bewegt. Ihre Schwachstelle ist die Wärme: Bei korrekter Anwendung hält eine Bohrung typischerweise mehrere tausend Wärmezyklen (Kennametal gibt für Bohrungen ab 6 mm bis zu 5.000 Wärme-/Schrumpfzyklen an), doch eine einzige Überhitzung über rund 350°C kann die Bohrung anlassen und dauerhaft aufweiten. Der Rundlauf driftet dann, und ein gängiges Kriterium für die Ausmusterung ist ein TIR über 0.010 mm.
Auch beim Hydrodehnspannfutter bleibt der Rundlauf bei sauberem Einsatz stabil, er hängt jedoch von einem abgedichteten Kreislauf ab. Eine verschlissene Dichtung lässt Druck entweichen, ein unter dem Schaft eingeklemmter Span drückt ihn aus dem Zentrum, und das Betätigen eines leeren Futters kann die Dehnhülse überlasten. Beim Hydrodehnspannfutter weist ein Rundlauf über etwa 0.010 mm meist auf einen Fehler hin – eine verschmutzte Bohrung, eine undichte Dichtung oder eine beschädigte Dehnhülse – und nicht auf allmählichen Verschleiß. Die Vorgehensweise zur Fehlereingrenzung beschreibt der Leitfaden zur Fehlerbehebung am Hydrodehnspannfutter unter den verwandten Artikeln.
| Rundlauffaktor | Schrumpffutter | Hydrodehnspannfutter |
|---|---|---|
| Rundlauf im Neuzustand bei 3×D | ≤0.003 mm | ≤0.003 mm |
| Ursache der Alterung | Anlassen und Aufweiten der Bohrung durch Wärmezyklen | Dichtungsverschleiß, Schäden an der Dehnhülse, Riefen in der Bohrung |
| Typische Lebensdauer bis zum Service | Mehrere tausend Wärmezyklen (Kennametal: bis zu ~5.000) | Dichtungsservice nach ~10.000 Zyklen |
| Einzelereignis, das sie beendet | Eine Überhitzung über ~350°C | Kollision, die die Dehnhülse eindellt; Betätigen bei leerer Bohrung |
| Auslöser für Ausmusterung oder Service | TIR über ~0.010 mm oder Bohrung um 5–10 µm aufgeweitet | TIR über ~0.010 mm oder Druckverlust |
Schlanke Spitze und Störkontur
Bei der Reichweite liegt typischerweise das Schrumpffutter vorn, denn dank seiner Spitze mit 4.5° Kegel je Seite kann die Aufnahme dem Werkzeug in eine Tasche folgen, während ein Standard-Hydrodehnspannfutter einen dickeren Körper benötigt, der die Ölkammer um die Bohrung aufnimmt. Diese Geometrie entscheidet darüber, ob eine 5-Achs-Werkzeugbahn an einer Vorrichtungswand vorbeikommt oder ein längeres Werkzeug erzwingt.
Der Spitzendurchmesser einer kegeligen Aufnahme wächst mit dem Abstand von ihrer Spitze:
D(x) ≈ D₀ + 2 × x × tan(4.5°) ≈ D₀ + 0.157 × x
Dabei ist D₀ der Durchmesser an der Spitze und x der Abstand von ihr nach hinten in mm. Maßgeblich ist der Abstand von der Spitze: Mit jeden 10 mm, die die Aufnahme tiefer eintaucht, kommen nur etwa 1.6 mm Durchmesser hinzu, sodass eine Schrumpffutterspitze 30 mm tief in einer Tasche sitzen kann und dabei um weniger als 5 mm im Durchmesser zunimmt. Mehrere Hersteller von Hydrodehnspannfuttern bieten inzwischen schlanke Hydrodehnspannfutter an, die die 4.5°-Kontur übernehmen; da die Ölkammer jedoch in diese Hüllkontur passen muss, fallen Spannkraft und Dämpfung bei den schlanken Ausführungen typischerweise geringer aus als beim Standardkörper (herstellerabhängig).
Eine kürzere Auskragung verringert die Durchbiegung mit der dritten Potenz des Längenverhältnisses – die Reichweite ist also ein Steifigkeitshebel und nicht nur eine Frage des Freiraums. Für ein einseitig eingespanntes Werkzeug gilt für die Durchbiegung δ = F × L³ / (3 × E × I). Lässt sich die Auskragung dank einer schlanken Schrumpffutterspitze von 4×D auf 3×D verkürzen, sinkt die Durchbiegung bei gleicher Schnittkraft auf (3/4)³ ≈ 0.42 des vorherigen Werts, also um rund 58%. Bei gegebenem Werkzeugdurchmesser dominiert die Auskraglänge diese Formel, weil sie in der dritten Potenz eingeht; der Werkzeugdurchmesser wirkt über I, das mit der vierten Potenz des Durchmessers skaliert, und der Aufnahmetyp bestimmt lediglich, wie kurz L sein kann. Die Schwingungsseite desselben Problems behandelt Rattern erkennen und beheben.
Dämpfung vs Steifigkeit
Hydrodehnspannfutter dämpfen Schwingungen über ihre Ölkammer, was die Oberflächengüte beim Schlichten mit großer Auskragung (4×D oder mehr) und auftretendem Rattern um etwa 0.2–0.4 µm Ra verbessern kann. Bei kurzen, steifen Schnitten ohne Rattern, das gedämpft werden müsste, schrumpft dieser Gewinn gegen null.
Das Schrumpffutter geht den umgekehrten Weg: Ein monolithischer Stahlkörper mit 360° Metall-zu-Metall-Kontakt bietet die steifere Verbindung, trägt selbst aber kaum zur Dämpfung bei. In der Praxis treffen sich beide Strategien in der Mitte. Ein schlankes Schrumpffutter, das die Auskragung verkürzt, beseitigt oft genau das Rattern, das ein Hydrodehnspannfutter sonst dämpfen müsste, während ein Hydrodehnspannfutter eine Aufspannung rettet, bei der sich die Reichweite nicht verkürzen lässt.
- Schlichten dünnwandiger Teile oder mit großer Auskragung bei bereits auftretendem Rattern: Hydraulische Dämpfung ist typischerweise die erste Wahl.
- Tiefe Taschen, in die die Aufnahme dem Werkzeug folgen kann: Schrumpffutter, denn eine um 25% kürzere Auskragung senkt die Durchbiegung um etwa 58%.
- Unterbrochene oder eintrittsintensive Schnitte an steifen Teilen: beide Aufnahmen; Steifigkeit und Spannkraft zählen hier mehr als Dämpfung.
Kleine Schäfte und Mikrowerkzeuge: Spannkraft und Einschieben
Bei kleinen Schäften wird das Schrumpffutter heikel: Eine 3-mm-Bohrung weitet sich bei einer Erwärmung um 250°C nur um etwa 9 µm auf, rund 6.7× weniger als eine 20-mm-Bohrung bei gleicher Temperatur. Mit ΔD ≈ α × D × ΔT und α ≈ 12 × 10⁻⁶ /°C für gehärteten Werkzeugstahl ergibt eine 3-mm-Bohrung 12 × 10⁻⁶ × 3 × 250 ≈ 0.009 mm, eine 20-mm-Bohrung dagegen etwa 0.060 mm. Der Bohrungsdurchmesser bestimmt das absolute Spiel; bei Mikrowerkzeugen ist das Einführfenster daher schmal, und die kleine Aufnahme gibt ihre Wärme typischerweise innerhalb von Sekunden ab. Der Tiefenanschlag ist deshalb vor dem Erwärmen einzustellen und das Werkzeug in einer einzigen Bewegung bis zum Anschlag einzuschieben. Die Hersteller verringern das Übermaß bei kleinen Bohrungen, damit es innerhalb dieses Spiels bleibt, sodass die nutzbare Reserve bei einer 3-mm-Aufnahme typischerweise nur wenige Mikrometer beträgt.
Bei dieser Größe gewinnt die Schafttoleranz an Gewicht. ISO 286-2 legt das h6-Toleranzfeld für Schäfte über 1 bis 3 mm auf 6 µm und für Schäfte über 3 bis 6 mm auf 8 µm fest, gegenüber 13 µm für Schäfte über 18 bis 30 mm. ISO 286-2 ist die Referenz für h6-Schäfte, weil beide Aufnahmetypen ihre Bohrungen auf diese Toleranz auslegen, und bei einer 3-mm-Schrumpfbohrung macht das h6-Toleranzfeld einen großen Teil des thermischen Spiels von rund 9 µm aus. Hartmetallschäfte mit einer Wärmeausdehnung von etwa 5–6 × 10⁻⁶ /°C wachsen kaum, während sich die Stahlbohrung ausdehnt – deshalb ist Hartmetall der Standard-Schaftwerkstoff für Schrumpffutter. Bei HSS-Schäften liegt der Fall anders: HSS wird weit oberhalb der Schrumpftemperaturen angelassen, die Härte ist also nicht die Grenze – HSS dehnt sich jedoch fast so stark aus wie der Aufnahmestahl, sodass jede Wärme, die in den Schaft eindringt, ihn beim Lösen festhält. Deshalb geben mehrere Gerätehersteller HSS-Schäfte erst ab Ø6 mm an und setzen auf schnelle, örtlich begrenzte Erwärmung.
Hydrodehnspannfutter gehen mit kleinen Schäften anders um. Viele Standardbaureihen beginnen bei einer direkten Bohrung von 6 mm und erreichen 3 mm oder darunter über geschlitzte Reduzierhülsen, was eine zweite Trennstelle hinzufügt und typischerweise etwas Rundlauf und Spannkraft kostet. Zudem muss der Schaft die gesamte Spannzone abdecken, bevor die Schraube betätigt wird; ein Mikrowerkzeug mit kurzem Schaft reicht unter Umständen nicht so weit. Die Längeneinstellung fällt dafür leichter: Ein Hydrodehnspannfutter lässt sich kalt auf einem Voreinstellgerät voreinstellen und über seine hintere Anschlagschraube justieren, während beim Schrumpffutter die Länge im Moment des Einschiebens festgelegt wird.
Spannkraft, Drehmoment und Werkzeugauszug
Schrumpffutter spannen typischerweise mit 25.000–40.000 N gegenüber 10.000–20.000 N bei Hydrodehnspannfuttern und übertragen damit bei gleichem Reibwert etwa 1.3–4× mehr Reibmoment, bevor das Werkzeug durchrutscht. Das übertragbare Drehmoment ist proportional zu Spannkraft × Reibwert × Schaftradius; bei gleichem Schaft und gleichem Oberflächenzustand bestimmt also das Kraftverhältnis das Drehmomentverhältnis: 25.000/20.000 ≈ 1.3 im Überschneidungsbereich der beiden Spannen und 40.000/10.000 = 4 an den Extremen.
Unter hoher Last büßen Hydrodehnspannfutter mehr als nur Spannkraft ein. Ihre glatte Hülsenbohrung und das dahinterliegende Öl können unter extremen Querkräften Mikroschlupf zulassen, weshalb Hydrodehnspannfutter in der Regel für Schlicht- und Vorschlichtbearbeitung und nicht für Vollnutfräsen ausgelegt sind. Schaftfräser mit großem Drallwinkel ziehen beim schweren Schruppen axial am Schaft, und eine rein kraftschlüssige Spannung in beiden Aufnahmen kann das Werkzeug aus der Bohrung wandern lassen – das Werkstück ist dann Ausschuss. Mehrere Hersteller bieten für beide Aufnahmetypen formschlüssige Auszugssicherungen an, bei denen ein profilierter Schaft in Mitnehmerelemente in der Bohrung eingreift; beim Schruppen von Titan oder Edelstahl mit Werkzeugen mit großem Drallwinkel sind sie in Betracht zu ziehen.
Für das schwerste Schruppen jenseits der Komfortzone beider Aufnahmen wechseln Betriebe typischerweise auf ein Kraftspannfutter oder eine Weldon-Seitenklemmaufnahme, statt eine Präzisionsaufnahme bis an ihre Spannkraftgrenze zu treiben.
Werkzeugwechselzeit und die Kosten eines Schrumpfgeräts
Ein Werkzeugwechsel am Hydrodehnspannfutter dauert typischerweise unter 30 Sekunden mit einem einzigen Innensechskantschlüssel, ein Wechsel am Schrumpffutter dagegen rund 2–5 Minuten einschließlich Erwärmen, Einschieben und Abkühlen mit Druckluft – oder etwa 1 Minute mit wassergekühlter Kontaktkühlung. Das Erwärmen selbst ist kurz, typischerweise 3–8 Sekunden mit passender Spule; das Abkühlen ist der langsame Schritt – rund 1.5–5 Minuten mit Druckluft gegenüber rund 20–30 Sekunden mit einer wassergekühlten Kontaktkühlung.
Der größere Unterschied liegt in der Investition. Schrumpffutter kosten typischerweise $200–500 pro Stück gegenüber $300–600 für ein Hydrodehnspannfutter, doch der Schrumpffutterbestand benötigt ein Induktions-Schrumpfgerät für typischerweise $5.000–15.000. Die Break-Even-Anzahl an Aufnahmen beträgt:
N ≈ C_machine / (P_hydraulic − P_shrink)
Dabei ist C_machine der Preis des Induktions-Schrumpfgeräts und P der Preis je Aufnahme. Maßgeblich ist die Preisdifferenz je Aufnahme: Bei einem Gerät für $10.000 und einer Differenz von $100 ergibt sich N ≈ 100 Aufnahmen; bei einem Gerät für $5.000 und einer Differenz von $200 N ≈ 25 Aufnahmen. Ein Betrieb mit weniger als rund 25 Präzisionsaufnahmen fährt mit Hydrodehnspannfuttern in der Regel günstiger, und oberhalb von rund 100 Aufnahmen amortisiert sich das Schrumpfgerät typischerweise allein über den Aufnahmepreis – noch bevor berücksichtigt wird, dass das Gerät ein zentraler Ausfallpunkt ist, von dem jeder Schrumpffutterwechsel im Betrieb abhängt.
Kleine Betriebe fragen häufig, ob ein Brenner oder ein universelles Hand-Induktionsheizgerät ein Schrumpfgerät ersetzen kann. Ein Brenner kann ein Werkzeug zwar lösen, erwärmt aber von außen nach innen, kann das Fenster von 200–300°C nicht halten und kann die Spitze über den Punkt von ~350°C treiben, ab dem der Aufnahmestahl an Härte zu verlieren beginnt. Die Flammenerwärmung erzeugt eine ungleichmäßige Ausdehnung, die die Bohrung verziehen und den Rundlauf verschieben kann. Ein für den Kfz-Bereich verkauftes Hand-Induktionsheizgerät vermeidet zwar die Flamme, teilt aber ohne aufnahmespezifische Spule, Tiefenanschlag und Temperaturregelung das Risiko von Überhitzung und mangelnder Wiederholgenauigkeit. Für einen gelegentlichen Wechsel an ein oder zwei Aufnahmen mag das funktionieren; für einen ganzen Bestand schützt erst ein für die Aufnahmen ausgelegtes Gerät mit Leistungsabschaltung den teuer bezahlten Rundlauf von ≤0.003 mm.
Häufiger Fehler
Ein Schrumpffutterbestand für einen Betrieb mit großer Teilevielfalt, der Dutzende Male pro Schicht Werkzeuge wechselt. Bei rund 2–5 Minuten pro Wechsel mit Druckluftkühlung – oder etwa 1 Minute selbst mit wassergekühlter Kontaktkühlung – und einem gemeinsam genutzten Schrumpfgerät stauen sich die Werkzeugwechsel an der Maschine. In einem solchen Betrieb zählen der Wechsel unter 30 Sekunden und der Verzicht auf jede Zusatzausrüstung beim Hydrodehnspannfutter in der Regel mehr als die zusätzliche Spannkraft des Schrumpffutters.
Direktvergleich: Schrumpffutter vs Hydrodehnspannfutter
Das Schrumpffutter liegt typischerweise bei Spannkraft, Reichweite und Wuchtgüte bei hoher Drehzahl vorn, das Hydrodehnspannfutter typischerweise bei Dämpfung, Werkzeugwechselzeit und Einstiegskosten; beim Rundlauf im Neuzustand herrscht mit ≤0.003 mm Gleichstand.
| Kriterium | Schrumpffutter | Hydrodehnspannfutter |
|---|---|---|
| Rundlauf im Neuzustand (3×D) | ≤0.003 mm | ≤0.003 mm |
| Spannkraft | 25.000–40.000 N | 10.000–20.000 N |
| Kontur der Spitze | 4.5° je Seite typisch | Größerer Körper; schlanke 4.5°-Varianten erhältlich |
| Dämpfung | Keine Ölkammer; setzt auf kürzere Auskragung (~58% weniger Durchbiegung bei 3×D vs 4×D) | Rund 0.2–0.4 µm Ra Gewinn bei ratteranfälliger großer Auskragung |
| Werkzeugwechsel | ~2–5 min mit Druckluftkühlung; ~1 min mit Wasser-Kontaktkühlung | Unter ~30 s mit Innensechskantschlüssel |
| Aufnahmepreis | ~$200–500 | ~$300–600 |
| Zusatzausrüstung | Induktions-Schrumpfgerät ~$5.000–15.000 | Keine |
| Kleinste direkte Bohrung | Üblicherweise 3 mm | Üblicherweise 6 mm; kleiner über Reduzierhülsen |
Die Spindelschnittstelle ändert an diesem Vergleich nichts. Beide Aufnahmetypen sind mit BT- und CAT-Steilkegel sowie mit HSK erhältlich. JIS B6339 legt die Geometrie des BT-Kegels fest, sodass ein BT40-Schrumpffutter und ein BT40-Hydrodehnspannfutter in derselben Spindel sitzen und die Wahl zwischen beiden unabhängig vom Maschinenkegel ist. HSK-A-Schäfte, deren Geometrie DIN 69893 festlegt, werden für beide Aufnahmen oberhalb von etwa 20.000 rpm häufig bevorzugt, weil die Plan- und Kegelanlage die Aufnahme axial hält, während sich die Spindelbohrung aufweitet – eine aus Herstellerdaten abgeleitete Praxis, denn die Norm legt keine Drehzahlgrenze fest. Die Kegelauswahl selbst behandelt BT vs CAT vs HSK.
Auch bei der Wuchtgüte herrscht nahezu Gleichstand. ISO 1940-1 liefert das G-Klassen-System, nach dem beide Familien gewuchtet werden, und Hersteller spezifizieren sowohl Schrumpffutter als auch Hydrodehnspannfutter üblicherweise mit G2.5 bei 25.000 rpm – eine Herstellerangabe, keine Anforderung der Norm. Für Bearbeitungen oberhalb von rund 15.000 rpm ist die montierte Einheit aus Werkzeug und Aufnahme zu wuchten, nicht die Aufnahme allein.
✦ Schrumpffutter am besten für
- Tiefe Taschen, Formhohlräume und 5-Achs-Bahnen, bei denen die 4.5°-Spitze an Vorrichtungen vorbeikommt
- Hochgeschwindigkeits-Schlichten in Aluminium und Graphit oberhalb von 20.000 rpm
- Vorschruppen mit Vollhartmetall, bei dem 25.000–40.000 N Spannkraft dem Durchrutschen widerstehen
- Lange Serien, bei denen die Werkzeuge einmal pro Schicht gewechselt werden
✦ Hydrodehnspannfutter am besten für
- Schlichten mit großer Auskragung und Rattern, bei dem die Öldämpfung rund 0.2–0.4 µm Ra bringt
- Zellen mit großer Teilevielfalt, die Werkzeuge in unter 30 Sekunden mit einem Innensechskantschlüssel wechseln
- Reibahlen und kleine Schlichtwerkzeuge, die kalt auf einem Voreinstellgerät voreingestellt werden
- Betriebe mit weniger als rund 25 Präzisionsaufnahmen und ohne Induktions-Schrumpfgerät
Schnellauswahl-Tabelle
Bei den meisten Aufgaben entscheidet die Frage, ob die Aufnahme dem Werkzeug ins Werkstück folgen kann (Schrumpffutter) oder ob Rattern und Wechselhäufigkeit dominieren (Hydrodehnspannfutter).
| Szenario | Empfohlene Aufnahme | Kennwert | Wechselzeit | Begründung |
|---|---|---|---|---|
| 6-mm-Kugelfräser, 40 mm tiefer Formhohlraum | Schrumpffutter | 4.5°-Spitze, ≤0.003 mm TIR | ~1–5 min | Schlanke Spitze folgt dem Werkzeug, Auskragung und Durchbiegung sinken |
| 12-mm-Schlichtfräser, 5×D Reichweite, dünne Wand | Hydrodehnspannfutter | Dämpfung durch Ölkammer | <30 s | Dämpfung absorbiert Rattern, wo sich die Auskragung nicht verkürzen lässt |
| 10 mm, großer Drallwinkel, Vorschruppen in 4140 | Schrumpffutter | 25.000–40.000 N Spannkraft | ~1–5 min | 1.3–4× das Reibmoment eines Hydrodehnspannfutters vor dem Durchrutschen |
| Aluminium-HSC bei 20.000–25.000 rpm auf HSK-A63 | Schrumpffutter | G2.5 bei 25.000 rpm | ~1–5 min | Monolithischer, symmetrischer Körper hält Wuchtgüte und Spannkraft bei hoher Drehzahl |
| Reiben von 8-mm-H7-Bohrungen, Los von 20 Teilen | Hydrodehnspannfutter | ≤0.003 mm TIR, kalte Voreinstellung | <30 s | Rundlaufkontrolle plus schnelle Längeneinstellung am Voreinstellgerät |
| Lohnfertiger mit großer Teilevielfalt, unter 25 Präzisionsaufnahmen | Hydrodehnspannfutter | Keine Zusatzausrüstung | <30 s | Vermeidet ein Gerät für $5.000–15.000, das sich mit weniger als 25 Aufnahmen typischerweise nicht amortisiert |
| 3-mm-Mikro-Schaftfräser, knappe Reichweite | Schrumpffutter (3-mm-Bohrung) | 3 mm direkte Bohrung | ~1–5 min | Keine Reduzierhülse zwischen Werkzeug und Aufnahme, sodass eine einzige Trennstelle den Rundlauf bestimmt |
Schrumpffutter für Reichweite, Spannkraft und Drehzahl; Hydrodehnspannfutter für Dämpfung, schnelle Wechsel und niedrige Einstiegskosten.
Schrumpffutter und Hydrodehnspannfutter starten beide bei ≤0.003 mm TIR bei 3×D, die Wahl hängt also von allem anderen ab. Das Schrumpffutter spannt typischerweise mit 25.000–40.000 N, reicht mit seiner 4.5°-Spitze tiefer und hält die Wuchtgüte bei hoher Drehzahl, benötigt aber ein Induktions-Schrumpfgerät für $5.000–15.000 und rund 1–5 Minuten pro Wechsel, je nachdem, wie die Aufnahme gekühlt wird. Hydrodehnspannfutter spannen mit 10.000–20.000 N, dämpfen Rattern beim Schlichten mit großer Auskragung und wechseln in unter 30 Sekunden mit einem Innensechskantschlüssel. Unter rund 25 Präzisionsaufnahmen ist das Hydrodehnspannfutter in der Regel günstiger; über rund 100 amortisiert das Schrumpffutter sein Gerät in der Regel.
Ist ein Schrumpffutter besser als ein Hydrodehnspannfutter?
Bei Spannkraft und Reichweite ist das Schrumpffutter besser: typischerweise 25.000–40.000 N Spannkraft gegenüber 10.000–20.000 N und eine schlanke 4.5°-Spitze. Hydrodehnspannfutter sind besser bei der Dämpfung von Rattern und bei schnellen Wechseln unter 30 Sekunden ohne Schrumpfgerät. Beide starten bei ≤0.003 mm TIR bei 3×D, der Rundlauf allein entscheidet die Frage also nicht.
Kann statt eines Schrumpfgeräts ein Brenner verwendet werden?
Ein Brenner kann ein Werkzeug lösen, erwärmt aber ungleichmäßig von außen und kann das typische Fenster von 200–300°C nicht halten. Oberhalb von etwa 350°C beginnt der Aufnahmestahl an Härte zu verlieren, und die Bohrung kann sich dauerhaft aufweiten, was den Rundlauf verschlechtert. Bei mehr als ein oder zwei Aufnahmen kostet ein temperaturgeregeltes Induktions-Schrumpfgerät typischerweise weniger als verschrottete Aufnahmen.
Ab wie vielen Aufnahmen lohnt sich ein Schrumpfgerät?
Der Gerätepreis wird durch die Preisdifferenz je Aufnahme zwischen Hydrodehnspannfutter und Schrumpffutter geteilt. Bei einem Gerät für $10.000 und einer Differenz von $100 liegt der Break-Even bei etwa 100 Aufnahmen; bei einem Gerät für $5.000 und einer Differenz von $200 bei etwa 25. Unter rund 25 Präzisionsaufnahmen sind Hydrodehnspannfutter insgesamt in der Regel günstiger.
Verlieren Hydrodehnspannfutter mit der Zeit an Rundlauf?
Bei sauberem Einsatz nicht allmählich; ein Hydrodehnspannfutter hält typischerweise ≤0.003 mm TIR, bis ein Fehler auftritt. Ein Rundlauf über etwa 0.010 mm deutet meist auf einen Fehler wie einen eingeklemmten Span, eine undichte Dichtung oder eine eingedellte Dehnhülse hin. Ein Dichtungsservice ist typischerweise in einem Intervall von rund 10.000 Zyklen nötig, dazwischen fallen weder Spannzangen noch Verbrauchsteile an.
Welche Aufnahme eignet sich besser für 3-mm-Mikrowerkzeuge?
In der Regel das Schrumpffutter, denn viele Schrumpffutter-Baureihen bieten eine direkte 3-mm-Bohrung, während Hydrodehnspannfutter oft erst bei 6 mm beginnen und Reduzierhülsen benötigen. Der Haken ist die Wärme: Eine 3-mm-Bohrung weitet sich bei einer Erwärmung um 250°C nur um etwa 9 µm auf; daher zuerst den Tiefenanschlag einstellen und das Werkzeug in einer schnellen Bewegung einschieben.
Quellen
- ISO 1940-1:2003 — Mechanical vibration: Balance quality requirements for rotors in a constant (rigid) state
- ISO 286-2 — Tables of standard tolerance classes and limit deviations for holes and shafts
- BIG DAISHOWA — Shrink-fit chucks
- SCHUNK — TENDO hydraulic expansion toolholders
- Kennametal — Technical Information: Shrink Fit (heat-cycle life, HSS and carbide shanks)
- Machinery's Handbook, 31st Edition — Beam deflection and thermal expansion formulas