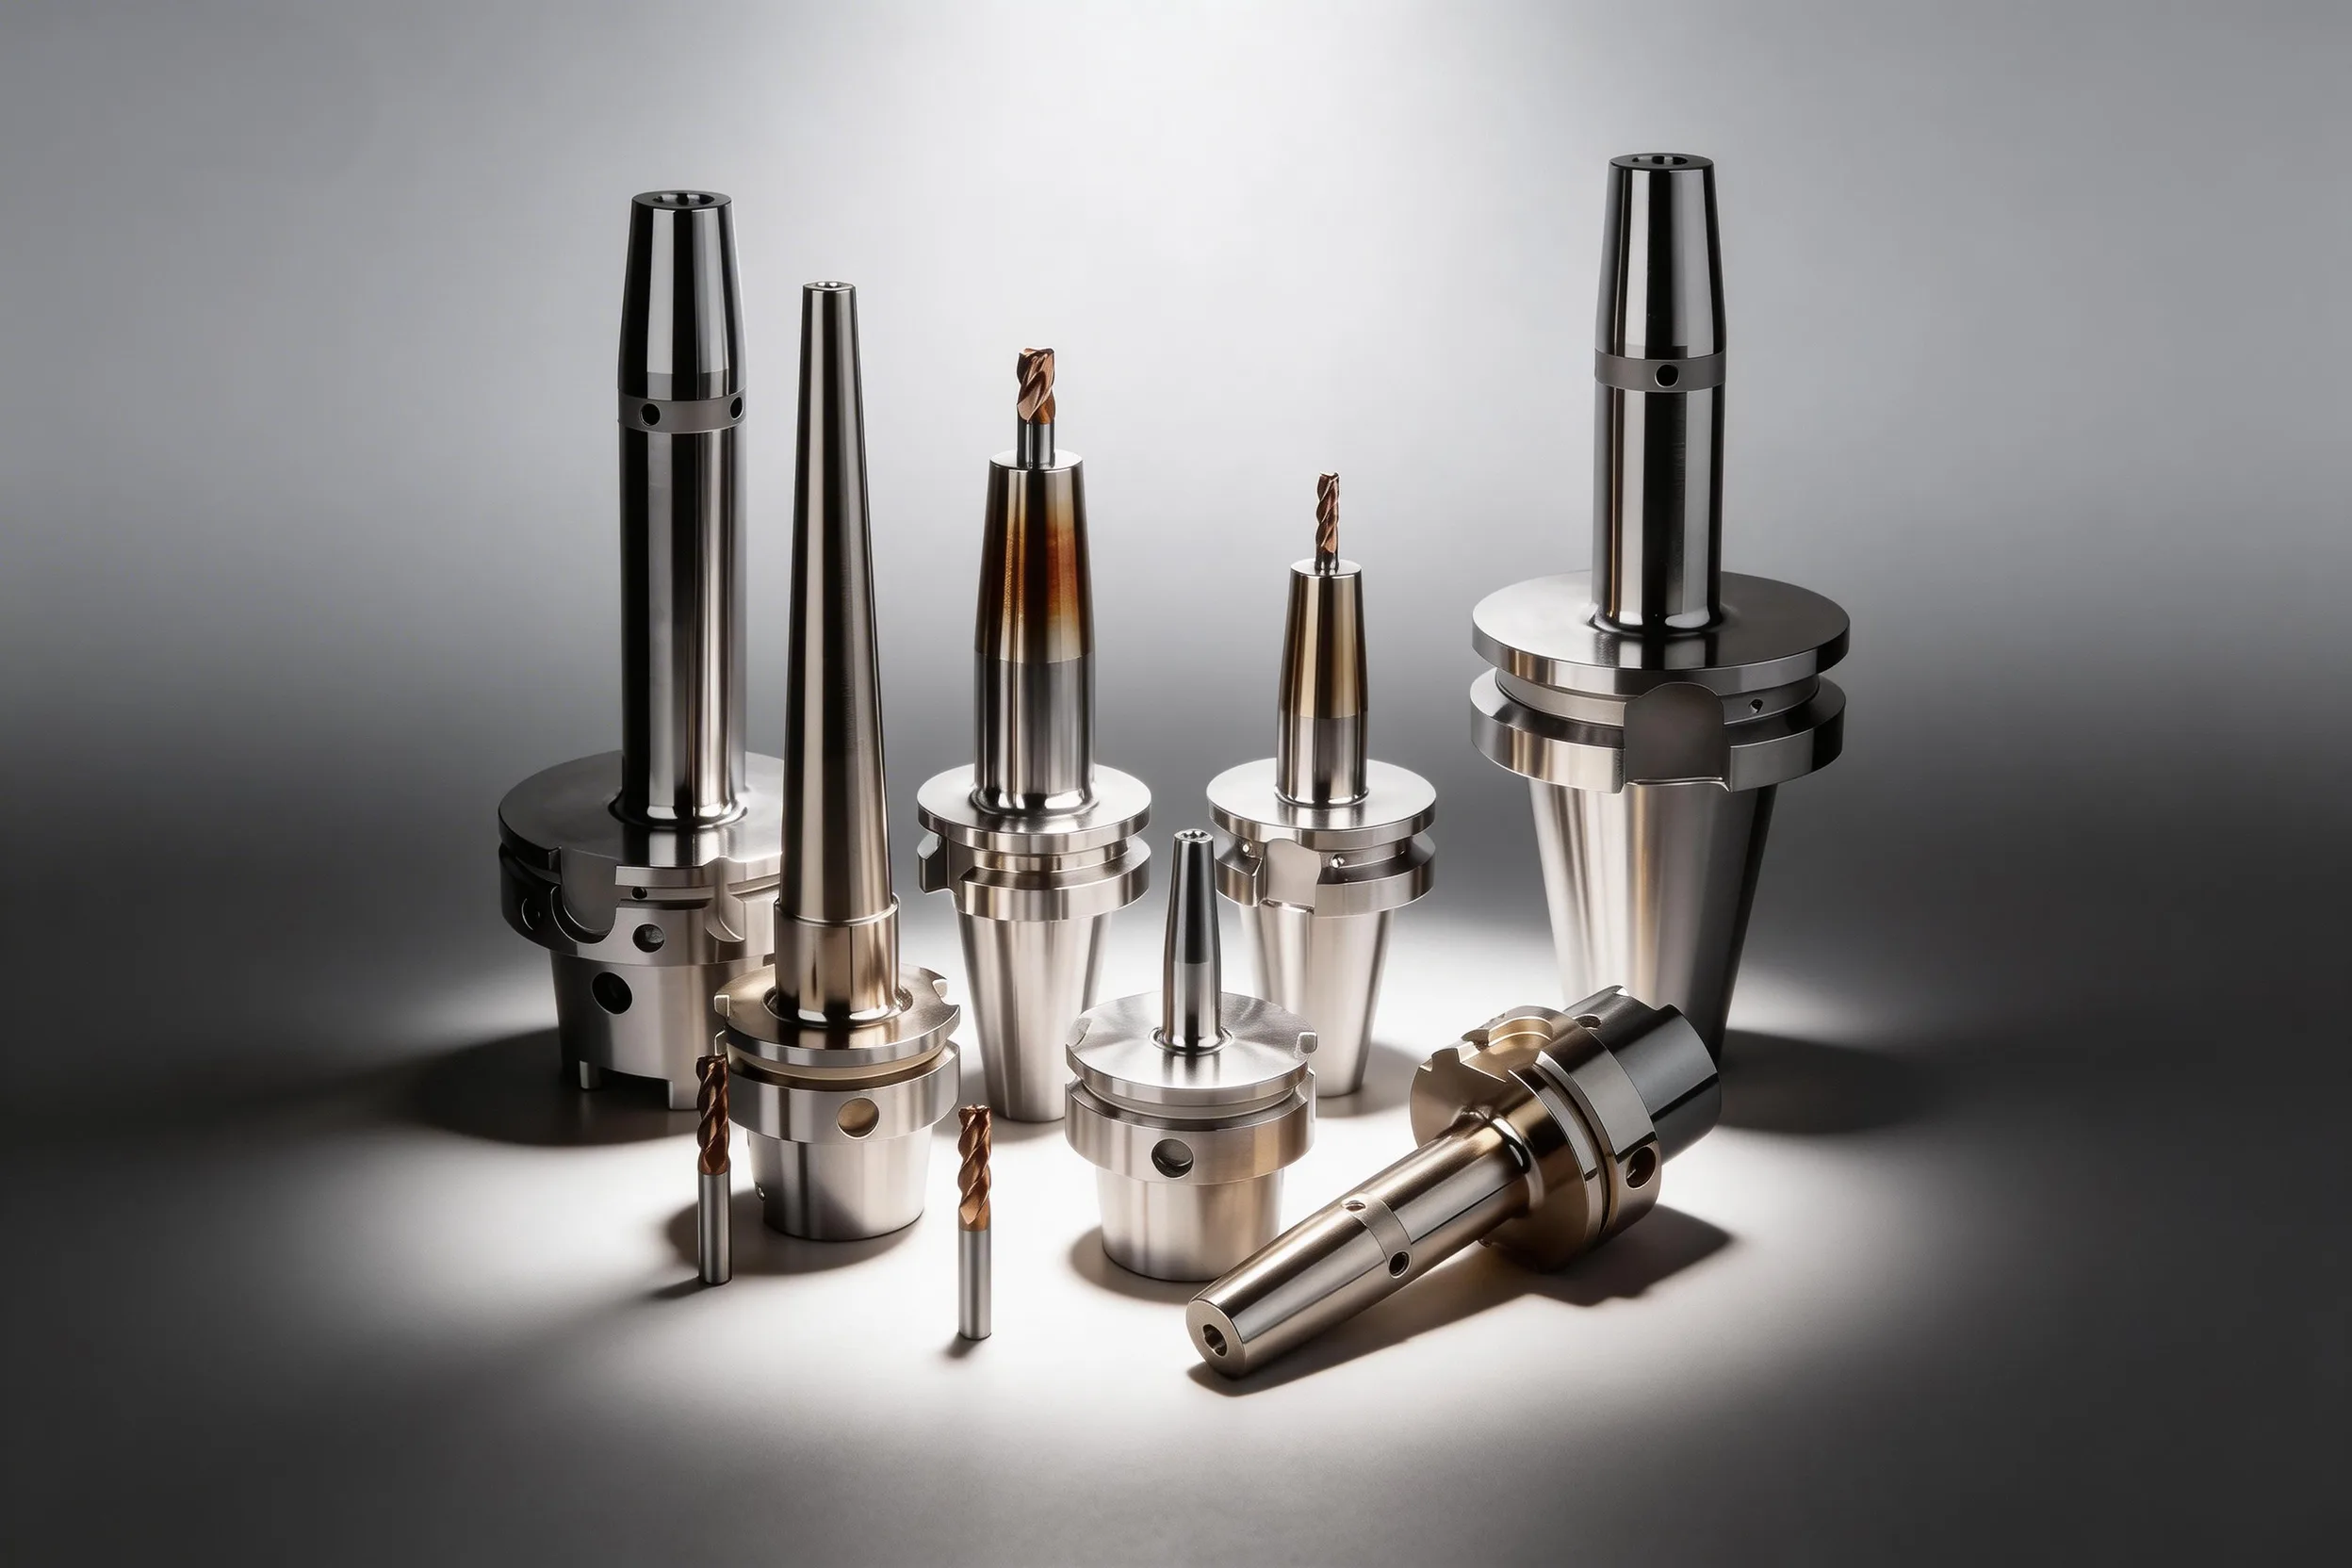
Schrumpffutter erreichen ≤0.003 mm TIR bei 3×D und typischerweise 25.000–40.000 N Spannkraft, indem die Aufnahmebohrung für Hartmetallschäfte auf 200–300 °C erwärmt wird — genug, um die Bohrung an einer Standard-20-mm-Aufnahme um etwa 48–72 µm aufzuweiten (gemäß ΔD ≈ α × D × ΔT mit α ≈ 12 × 10⁻⁶ /°C). Bei Spindeldrehzahlen oberhalb 8.000 RPM sind G2.5-gewuchtete Baugruppen einzusetzen; unterhalb 8.000 RPM ist G6.3 für allgemeine Werkstattarbeiten in der Regel akzeptabel.
Schnellreferenz Schrumpffutter-Einrichtung
| Problem / Ziel | Hauptmaßnahme | Erwartete Wirkung |
|---|---|---|
| Werkzeug lässt sich nicht lösen — Bohrung zu eng | auf 250–300 °C erwärmen, 5 s halten | Bohrungsaufweitung ~60–72 µm an 20 mm Durchmesser; Werkzeug lässt sich entnehmen |
| schlechte Oberflächengüte nach Werkzeugwechsel | Erreichen der Bohrungstemperatur vor dem Einsetzen prüfen; Konzentrizität kontrollieren | stellt ≤0.003 mm TIR wieder her; Ra bei hoher Drehzahl etwa 30–50 % verbessert |
| Vibration oberhalb 10.000 RPM nach Montage | Aufnahme+Werkzeug-Baugruppe auf dedizierter Auswuchtmaschine auf G2.5 wuchten | reduziert die Vibrationsamplitude in typischen Aufbauten ≥50 % gegenüber ungewuchteter Baugruppe |
| HSS-Werkzeug lässt sich nicht aus der Aufnahme lösen | Aufnahme vollständig abkühlen lassen, h6-Schaft prüfen, dann einmal mit passendem Induktor erneut erwärmen | Schnelle, lokale Erwärmung öffnet die Bohrung, bevor sich der HSS-Schaft — der sich fast so stark ausdehnt wie die Aufnahme — erwärmt und mitwächst |
| vorzeitiger Verschleiß der Aufnahmebohrung | Werkzeugschaft auf h6-Toleranz prüfen; übergroße Schäfte vermeiden | erhält den Übermaßsitz über mehrere tausend Zyklen (Kennametal nennt bis zu 5.000 Schrumpfzyklen) |
| lange Wartezeit, bevor die Aufnahme gehandhabt werden kann | wassergekühlte Kontaktkühlung statt Luftanblasen verwenden | ca. 20–30 s gegenüber rund 1.5–5 min mit Zwangsluft, gemäß Herstellerangaben |
Die Spalte „Erwartete Wirkung“ beschreibt typische Werkstattergebnisse; die tatsächlichen Werte hängen von Aufnahmebauart, Induktorabstimmung und Schafttoleranz ab.
Wie das Schrumpfklemmen funktioniert
Schrumpffutter klemmen durch Übermaßsitz — die Bohrung ist bei Umgebungstemperatur typischerweise 0.008–0.015 mm kleiner gefertigt als der Werkzeugschaftdurchmesser. Dieses konstruktive Untermaß erzeugt die Spannkraft: Sobald die Bohrung nach dem Erwärmen wieder auf Raumtemperatur sinkt, greift sie den Schaft mit typischerweise 25.000–40.000 N (gemäß Herstellerangaben) — und damit sogar oberhalb des oberen Endes der für ER-Spannzangen typischen Spanne von 3.000–25.000 N über die Größen ER11–ER40.
Die Physik folgt der Aufweitformel für dickwandige Zylinder:
ΔD ≈ α × D × ΔT
Dabei ist ΔD die Bohrungsaufweitung, α der Wärmeausdehnungskoeffizient (etwa 11–13 × 10⁻⁶ /°C für gehärteten Werkzeugstahl), D der Nennbohrungsdurchmesser in mm und ΔT die Temperaturerhöhung in °C. Für eine 20-mm-Bohrung mit 250 °C Erwärmung: ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm — die Bohrung wächst also rund 60 µm, was reichlich Spiel ist, um einen Standard-h6-Schaft sauber einzuschieben. Die Temperaturerhöhung dominiert diese Gleichung, weil sie linear einfließt, während der Bohrungsdurchmesser einen festen Faktor multipliziert; eine Verdopplung des Bohrungsdurchmessers verdoppelt bei gleicher Temperatur die absolute Aufweitung.
Ein Rundlauf ≤0.003 mm TIR bei 3×D ist mit Schrumpffuttern erreichbar, weil keine beweglichen Teile vorhanden sind — keine Muttern, Spannzangen oder Stellschrauben, die Exzentrizität einbringen könnten. Die Konzentrizität der Bohrung wird einmal im Werk eingearbeitet; jeder Werkzeugwechsel setzt einfach auf demselben geometrischen Mittelpunkt auf. Damit ist das Schrumpffutter die bevorzugte Wahl für eng tolerierte Schlichtbearbeitung, Hochgeschwindigkeitskonturieren und Anwendungen mit langer Auskragung, bei denen ER- oder Seitenklemmaufnahmen zu viel Durchbiegung zulassen würden. Eine Gegenüberstellung von Schrumpffutter, Spannzangenfutter und Hydrodehnspannfutter bietet Spannzangenfutter vs Hydrodehnspannfutter.
Schrumpftemperatur nach Werkzeugschaftmaterial
Die korrekte Schrumpftemperatur richtet sich nach dem Werkzeugschaftmaterial, nicht nur nach der Aufnahmegröße. Ein Fehler hier ist die häufigste Ursache für beschädigte Werkzeuge und verkürzte Bohrungslebensdauer.
Hartmetallschäfte (in modernen Vollhartmetall-Schaftfräsern am verbreitetsten) sind auf 200–300 °C zu erwärmen. In diesem Bereich weitet sich die Aufnahmebohrung an einem 20-mm-Schaft um etwa 48–72 µm auf — und öffnet damit oberhalb des konstruktiven Übermaßes (8–15 µm bei Raumtemperatur) einen Spalt von ~40–60 µm, der das problemlose Einsetzen erlaubt. Hartmetall — mit seinem niedrigen Wärmeausdehnungskoeffizienten (~5–6 × 10⁻⁶ /°C) — verändert seine Größe kaum, sodass die Differentialaufweitung fast ausschließlich im Aufnahmestahl stattfindet.
HSS-Schäfte lassen sich schrumpfen, und keine der von uns geprüften Herstellerquellen nennt dafür eine niedrigere Temperaturobergrenze — die Einschränkung ist das Lösen, nicht die Schafthärte. HSS wird bei etwa 550 °C angelassen (552–566 °C ist ein typischer Bereich für M2), weit oberhalb der Bohrungstemperatur von 200–300 °C, und in einem korrekt getakteten Induktionszyklus von wenigen Sekunden hat der Schaft kaum Zeit, sich überhaupt zu erwärmen. Der eigentliche Unterschied ist die Wärmeausdehnung: HSS dehnt sich fast so stark aus wie der Aufnahmestahl; dringt Wärme von der Bohrung in den Schaft ein, wächst der Schaft mit der Bohrung mit, und das Werkzeug bleibt geklemmt. Maschinenhersteller führen HSS-Schäfte in h6-Toleranz, oft ab Ø6 mm statt Ø3 mm (BILZ und KELCH nennen HSS Ø6–32 mm gegenüber Hartmetall Ø3–32 mm), und setzen auf schnelle, lokale Erwärmung; lässt sich ein HSS-Werkzeug nicht lösen, ist die Aufnahme vor einem zweiten Versuch vollständig abzukühlen, statt länger zu erwärmen.
350 °C sind nicht zu überschreiten: Die meisten Aufnahmestähle sind auf 55–62 HRC vorgehärtet, und anhaltende Temperaturen oberhalb dieser Schwelle beginnen, diese Härte zu reduzieren. Eine überhitzte Aufnahme zeigt verringerten Bohrungsgriff, erhöhten Rundlauf nach Werkzeugwechseln und — im schlimmsten Fall — sichtbare Verfärbung (blau-violette Oxidation deutet typischerweise auf ~280–350 °C hin; strohgelbe Färbung auf ~220–270 °C, wobei die Farben mit der Stahllegierung variieren). Bei hoher Zyklenzahl ist die Thermozyklenhistorie je Aufnahme zu verfolgen.
Risiken durch Überhitzung
Erwärmung oberhalb 350 °C birgt das Risiko eines dauerhaften Härteverlusts — jede Aufnahme mit blau-violetter Oxidationsfarbe ist auszumustern. Strohgelbe Färbung (typischerweise ~220–270 °C) ist eine Grenzwarnung; eine solche Aufnahme ist genau auf Rundlaufabweichungen zu beobachten. Ein Induktionsgerät mit kalibriertem Temperatursensor ist gegenüber reiner Farbschätzung vorzuziehen, da der Farbansatz mit der Stahllegierung variiert.
Induktionsgerät und Induktor-Auswahl
Induktions-Schrumpfgeräte erwärmen nur den Bohrungsbereich der Aufnahme — nicht den gesamten Aufnahmekörper —, indem sie hochfrequenten Wechselstrom durch einen auf den Aufnahmedurchmesser abgestimmten Induktor leiten. Der Spalt zwischen Induktorinnendurchmesser und Aufnahmeaußendurchmesser sollte für eine effiziente Energieübertragung 1–3 mm betragen; ein zu großer Spalt schwächt die magnetische Kopplung und verlängert die Erwärmzeit, was das Risiko der Wärmeausbreitung erhöht.
Der Induktordurchmesser ist auf ±2 mm an den Aufnahmekörperdurchmesser anzupassen, um eine optimale Erwärmung zu erreichen. Viele aktuelle Geräte decken den gesamten Bereich Ø3–32 mm mit einem Induktor ab, der über Anschlagscheiben oder als verstellbarer Induktor angepasst wird (HAIMER: ein einziger Induktor plus fünf Anschlagscheiben); Schwerlastaufnahmen bis Ø50 mm benötigen einen zweiten, größeren Induktor. Ein um zwei Größen zu großer Induktor verlängert die Erwärmzeit zum Erreichen der Bohrungstemperatur, während gleichzeitig konduktive Wärmeverluste in den Aufnahmekörper signifikant werden.
Dedizierte Schrumpfgeräte für den Bereich Ø3–32 mm, den die meisten BT30/BT40-Aufnahmen (nach JIS B6339) und HSK-A63-Aufnahmen (nach DIN 69893) nutzen, sind typischerweise mit etwa 10–14 kW ausgelegt. Die Erwärmzeit beträgt mit passendem Induktor typischerweise 2–8 Sekunden — kurz genug, um die Wärmeausbreitung zu minimieren, und lang genug für eine gleichmäßige Bohrungsaufweitung. Zusätzliche Leistung verkürzt vor allem jeden einzelnen Erwärmvorgang, statt den Bohrungsbereich zu erweitern: HAIMER gibt für sein 10-kVA-Gerät ca. 8 s und für seine 13-kVA-Geräte ca. 5 s im selben Bereich Ø3–32 mm an. Geräte mit integriertem Pyrometer (berührungsloser IR-Temperatursensor) machen das Schätzen überflüssig; die Zieltemperatur wird eingestellt, das Gerät schaltet die Leistung automatisch ab.
Nicht das Erwärmen, sondern das Abkühlen bestimmt das Tempo eines Schrumpf-Werkzeugwechsels: Zwangsluft braucht rund 1.5–5 Minuten, eine wassergekühlte Kontaktkühlung ca. 20–30 Sekunden. Lyndex-Nikken nennt 90–180 s für seine Luftkühleinheit und BILZ ca. 300 s für sein luftgekühltes Gerät Starter, während BILZ (20 s) und HAIMER (ca. 30 s) ihre wassergekühlten Kontaktkühlkörper angeben, die den erwärmten Bereich umschließen. Eine schnellere Abkühlung reduziert zudem das Risiko des Werkzeugverschiebens, während sich der Übermaßsitz neu bildet; Zwangsluft reicht aus, wo pro Schicht nur wenige Werkzeuge gewechselt werden.
Wuchtgüte G2.5 vs G6.3: wann der Unterschied zählt
ISO 1940-1 definiert Wuchtgüteklassen (G-Klassen) als G = e_per × Ω, wobei G in mm/s, e_per die zulässige spezifische Unwucht in µm (= g·mm/kg) und Ω die Winkelgeschwindigkeit in rad/s ist. Eine niedrigere G-Zahl bedeutet eine engere Wuchttoleranz — eine G2.5-Baugruppe darf bei gleicher Drehzahl 2.5× weniger Restunwucht pro Masseeinheit aufweisen als eine G6.3-Baugruppe.
G6.3 ist die Allzweckklasse und ist für Spindeldrehzahlen unterhalb 8.000 RPM in den meisten Fräs- und Drehanwendungen akzeptabel. Bei 6.000 RPM (Ω = 628 rad/s) erlaubt G6.3 etwa 10 µm zulässige spezifische Unwucht (e_per = G/Ω = 6.3/628 ≈ 10 µm) — ein Wert, dessen Fliehkraft deutlich innerhalb der Lagervorspannung der meisten Standardspindeln bleibt. Werkstätten, die allgemeines Stahlfräsen, Gewindeschneiden oder Niedrigdrehzahl-Schlichten betreiben, müssen den Aufpreis für eine G2.5-Zertifizierung nicht zahlen.
G2.5 wird oberhalb 8.000 RPM notwendig und ist oberhalb 15.000 RPM für die Spindellagerlebensdauer faktisch erforderlich. Die Fliehkraft aus Restunwucht skaliert mit dem Quadrat der Drehzahl — eine Verdopplung der Drehzahl vervierfacht die Unwuchtkraft. Eine G6.3-Baugruppe, die bei 6.000 RPM akzeptabel ist, erzeugt bei 10.000 RPM eine 2.8× höhere Fliehkraft, was ausreicht, um die Lagerlebensdauer messbar zu verkürzen und die Oberflächengüte an dünnwandigen Konturen zu beeinträchtigen. Oberhalb 25.000 RPM (üblich in HSK-A63- und HSK-E32-Hochgeschwindigkeitsspindeln) ist G1.0 oder besser das zutreffende Ziel.
Einen umfassenderen Vergleich der Aufnahmetypen und ihrer Drehzahlkompatibilität bietet Seitenklemm- vs ER-Spannzangen- vs Schrumpf-Schaftfräseraufnahmen.
Die entscheidende Erkenntnis ist: Die Wuchtgüte muss für die montierte Baugruppe aus Werkzeug + Aufnahme spezifiziert werden, nicht für die Aufnahme allein. Eine vom Werk auf G2.5 gewuchtete Aufnahme wird faktisch zu G6.3 oder schlechter, sobald ein Werkzeug mit anderer Länge oder anderem Durchmesser als der für die Wuchtung verwendete Referenzdorn eingesetzt wird. Für sicherheitskritische Hochgeschwindigkeitsarbeit ist nach jedem neuen Werkzeugeinsatz die komplette Baugruppe auf einem Werkzeugvoreinstellgerät oder einer dedizierten Zwei-Ebenen-Auswuchtmaschine zu wuchten.
Das Zwei-Ebenen-Wuchten behandelt die dynamische (Momenten-)Unwucht, die ein einebenes Statikwuchten nicht erfasst. Ein statisch gewuchtetes Werkzeug — gleichmäßige Masseverteilung um die Rotationsachse — kann immer noch eine Momenten-Unwucht aufweisen, wenn sich die Masseasymmetrie entlang der Werkzeuglänge verändert. Zwei-Ebenen-Auswuchtmaschinen messen in zwei Axialebenen und erlauben unabhängige Korrekturmassen für die statische und die Momenten-Komponente. Oberhalb 15.000 RPM ist das Zwei-Ebenen-Wuchten das korrekte Verfahren für montierte Werkzeugaufnahmen.
Sicherer Werkzeugwechsel Schritt für Schritt
Für jeden Schrumpf-Werkzeugwechsel ist die folgende Reihenfolge einzuhalten, damit Rundlauf und Bedienersicherheit konsistent bleiben.
Schritt 1 — Schafttoleranz prüfen. Den Schaftdurchmesser mit einer Bügelmessschraube messen. Er muss innerhalb des h6-Toleranzbandes liegen: für ein Nennmaß 20 mm gilt h6 = 20.000 bis 19.987 mm (obere Abweichung 0, untere Abweichung –0.013 mm). Ein Schaft oberhalb des Nennmaßes klemmt die Bohrung ohne Erwärmung; ein Schaft unterhalb der h6-Untergrenze erreicht nicht den vorgesehenen Übermaßdruck.
Schritt 2 — alle Flächen reinigen. Werkzeugschaft und Aufnahmebohrung mit einem fusselfreien Tuch und Isopropanol abwischen. Ein Ölfilm, Kühlschmierstoffreste oder Spanrückstände in der Bohrung werden eingeklemmt, verhindern dort den Bohrungs-Schaft-Kontakt, erzeugen einen exzentrischen Griff und erhöhen den Rundlauf um das 2–5× über die Spezifikation hinaus.
Schritt 3 — Aufnahme erwärmen. Die Aufnahme mit passendem Induktor in das Induktionsgerät einsetzen. Zieltemperatur einstellen (typischerweise 250–280 °C für eine 20-mm-Hartmetallschaftaufnahme). Für die vom Hersteller empfohlene Haltedauer erwärmen — typischerweise 3–8 Sekunden bei voller Leistung. Bei Erreichen des Ziels sofort entnehmen.
Schritt 4 — Werkzeug mit Tiefenanschlag einsetzen. Den mit der Schrumpfstation gelieferten Tiefenanschlag oder die Lehre verwenden, um das Werkzeug in der korrekten Axialposition zu fixieren, bevor die Bohrung zu schrumpfen beginnt. Das Zeitfenster für das Einsetzen ist kurz: Wärme wird schnell abgeführt, und eine Bohrung, die sich um ein teilweise eingesetztes Werkzeug zusammenzieht, lässt sich ohne erneutes Erwärmen nicht justieren. Der Tiefenanschlag ist vor dem Erwärmen einzustellen, das Einsetzen in einer einzigen flüssigen Bewegung durchzuführen und das Werkzeug dabei nicht zu drehen.
Schritt 5 — vor Messung oder Einsatz auf Raumtemperatur abkühlen. Warten, bis die Aufnahme die Umgebungstemperatur erreicht (am Außenkörper handwarm oder mit einem IR-Thermometer unter 40 °C bestätigt). Rundlaufmessungen an warmer Aufnahme liefern fälschlich niedrige Werte, weil der Temperaturgradient eine ungleichmäßige Bohrungsgeometrie erzeugt. In Produktionsumgebungen braucht Zwangsluftkühlung rund 1.5–5 Minuten, während eine wassergekühlte Kontaktkühlung die Wartezeit auf ca. 20–30 Sekunden verkürzt.
Schritt 6 — Rundlauf prüfen. Die Aufnahme in die Spindel einsetzen und den TIR mit einer Messuhr bei 3×D von der Aufnahmenase messen. Eine korrekt eingerichtete Schrumpfaufnahme liegt typischerweise bei ≤0.003 mm TIR — überschreitet der Wert 0.005 mm, ist das Werkzeug zu entnehmen, erneut zu erwärmen sowie Schaftzustand und Sauberkeit vor dem erneuten Einsetzen zu prüfen.
Schritt 7 — Baugruppe wuchten (oberhalb 8.000 RPM). Für Hochgeschwindigkeitsanwendungen ist die komplette Aufnahme-Werkzeug-Baugruppe gemäß Schritt 6 zu wuchten. Korrekturmassen in die Wuchtringnuten der Aufnahme einsetzen oder eine dedizierte dynamische Auswuchtmaschine verwenden; Ziel ist G2.5 oder besser.
Best Practice — der Tiefenanschlag ist nicht verhandelbar
Für jedes Werkzeugeinsetzen ist die Tiefenanschlaglehre zu verwenden — eine Tiefenschätzung nach Augenmaß ist unzuverlässig und zu vermeiden. Ein um 1–2 mm zu flach eingesetztes Werkzeug verschiebt den Massenschwerpunkt nach hinten und verändert die Wuchtgüte der Baugruppe um einen unvorhersehbaren Betrag. In Präzisionsausbohranwendungen entspricht ein Axialpositionsfehler von 1 mm direkt einem Schnitttiefenfehler an der Spitze.
Häufige Fehler und wie sie zu vermeiden sind
Fehler 1: Wiederverwendung einer überhitzten Aufnahme. Zeigt eine Aufnahme blau-violette Oxidationsfärbung, war sie 280–350 °C oder mehr ausgesetzt. Die Bohrungshärte hat nachgelassen, die Übermaßkraft ist geringer. Die Aufnahme ist auszumustern; die fortgesetzte Nutzung führt zu inkonsistentem Rundlauf, der schwer zu diagnostizieren ist, weil die Geometrie mit jedem Zyklus variiert. Blau-violette Oxidation tritt typischerweise im Bereich ~280–350 °C auf; strohgelbe Färbung typischerweise bei ~220–270 °C — diese Farben sind Anhaltspunkte, keine präzisen Werte, da die Färbung mit Stahllegierung und Oxidationsdauer variiert.
Fehler 2: Erwärmen ohne passenden Induktor. Ein zu kleiner Induktor erwärmt nur den bohrungsnahen Bereich; ein zu großer Induktor erwärmt den gesamten Schaft gleichmäßig mit schlechtem Wirkungsgrad. Beides erzeugt eine inkonsistente Bohrungsaufweitung. Der Induktorinnendurchmesser ist auf ±2 mm an den Aufnahmeaußendurchmesser anzupassen.
Fehler 3: Erneutes Erwärmen einer nicht abgekühlten Aufnahme. Löst sich ein Werkzeug nicht innerhalb der eingestellten Erwärmzeit, ist es nicht sofort erneut zu erwärmen — die Betriebsanleitung von HAIMER warnt, dass das Futter dabei überhitzt und zerstört würde. Die Aufnahme vollständig abkühlen lassen, prüfen, ob der Schaft h6 und unbeschädigt und der Induktor korrekt eingestellt ist, dann einen neuen Löseversuch unternehmen.
Fehler 4: Wuchten der Aufnahme ohne montiertes Werkzeug. Werks-Wuchtzertifikate gelten für die Aufnahme mit einem Referenzdorn. Ein Produktionswerkzeug mit anderer Masse, anderem Durchmesser oder anderer Länge verändert den Wuchtzustand der Baugruppe. In Werkstätten oberhalb 10.000 RPM ist die komplette Baugruppe zu wuchten — Aufnahme plus konkretes Werkzeug, das sie tragen wird.
Fehler 5: Schafttoleranzklasse ignorieren. h6 ist die korrekte Toleranz für Schrumpfschäfte. h8- oder k6-Schäfte begegnen gelegentlich in älteren Werkzeugen; h8 ist zu lose (unzureichendes Übermaß), und k6-Schäfte sind zu groß (lassen sich ohne extreme Temperaturen nicht lösen). Vor der Bestellung neuer Werkzeuge für eine bestehende Schrumpffutterserie ist die Schafttoleranz zu prüfen.
Auf welche Temperatur ist ein Schrumpffutter für einen Hartmetallschaft zu erwärmen?
Für Hartmetallschäfte in typischen Bohrungsaufnahmen 12–32 mm ist auf 230–280 °C bei 3–8 s Haltedauer zu erwärmen. An einer 20-mm-Bohrung erzeugt das rund 55–67 µm Bohrungsaufweitung — genug Spiel für Standard-h6-Schäfte. 300 °C sind im Routinewechsel nicht zu überschreiten; Temperaturen oberhalb 350 °C bergen das Risiko eines dauerhaften Härteverlusts in der Aufnahmebohrung.
Wann ist G2.5 statt G6.3 für ein Schrumpffutter zu spezifizieren?
G6.3 ist für Spindeldrehzahlen unterhalb 8.000 RPM zu verwenden, wenn die Restunwuchtkraft innerhalb der normalen Lagerbelastbarkeit der Spindel bleibt. G2.5 ist für Vorgänge bei 8.000–25.000 RPM zu spezifizieren — die Fliehkraft skaliert mit dem Quadrat der Drehzahl; eine bei 6.000 RPM akzeptable G6.3-Baugruppe erzeugt bei 15.000 RPM rund die 6× Kraft. Die komplette montierte Baugruppe aus Werkzeug und Aufnahme ist zu wuchten, nicht die Aufnahme allein.
Wie lange hält die Bohrung eines Schrumpffutters, bevor sie ersetzt werden muss?
Unter sauberen Bedingungen mit h6-Schäften und Erwärmung im Bereich 200–300 °C halten Schrumpffutter typischerweise mehrere tausend Thermozyklen — Kennametal gibt für seine Aufnahmen (Bohrungen ab 6 mm) bei korrekter Anwendung bis zu 5.000 Schrumpfzyklen an. Das Wachstum des Bohrungsdurchmessers ist das wichtigste Verschleißmuster; die Bohrung ist jährlich zu messen oder immer dann, wenn der Rundlauf dauerhaft 0.005 mm TIR überschreitet.
Kann ein Schrumpffutter mit einem HSS-Werkzeugschaft verwendet werden?
Ja — Hersteller führen HSS-Schäfte in h6-Toleranz, typischerweise ab Ø6 mm (BILZ, KELCH: HSS Ø6–32 mm gegenüber Hartmetall Ø3–32 mm). Eine Bohrung mit 200–300 °C macht HSS nicht weich, da es bei etwa 550 °C angelassen wird; das Problem ist das Lösen, weil sich HSS fast so stark ausdehnt wie der Aufnahmestahl. Schnell erwärmen und eine klemmende Aufnahme vor dem erneuten Erwärmen abkühlen lassen.
Warum zeigt ein Schrumpffutter nach erneuter Montage einen höheren Rundlauf als anfänglich?
Die häufigste Ursache ist eine verschmutzte Bohrung oder ein verschmutzter Schaft — jedes eingeklemmte Partikel an der Kontaktstelle erzeugt Exzentrizität. Sekundäre Ursachen sind ein Bohrungsdurchmesserwachstum durch Überhitzungszyklen (Bohrung direkt messen) oder ein Werkzeugschaft außerhalb des h6-Toleranzbandes. Beide Flächen reinigen und messen; ist der Bohrungsdurchmesser über den h6-Übermaßbereich hinausgewachsen, ist die Aufnahme auszumustern.
Saubere Flächen, passender Induktor, korrekte Temperatur, G2.5 oberhalb 8.000 RPM.
Schrumpffutter liefern ≤0.003 mm TIR und typischerweise 25.000–40.000 N Spannkraft — aber nur, wenn die Einrichtprozedur exakt befolgt wird. Hartmetallschäfte sind mit passendem Induktor auf 230–280 °C zu erwärmen, mit Tiefenanschlag einzusetzen, vor dem Messen vollständig abzukühlen und für jede Spindeldrehzahl oberhalb 8.000 RPM ist die komplette Baugruppe auf G2.5 zu wuchten. Der häufigste Qualitätsverlust entsteht durch verschmutzte Kontaktflächen, Überhitzung (Oxidationsfärbung als Indikator) und durch Wuchten der Aufnahme allein statt der montierten Aufnahme-Werkzeug-Baugruppe.
Quellen
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)