Fräser rutschen in ER-Spannzangen durch oder fallen heraus, vor allem weil die Spannmutter zu schwach angezogen ist (REGO-FIX empfiehlt 24 Nm für ER11 und 80 Nm für ER20 bei voller Bohrungsgröße), weil die Spannzange am unteren Ende ihres Spannbereichs von 0.5–1.0 mm nach ISO 15488 spannt oder weil Harz und Staub Schaft und Kegel überziehen. Diese Ursachen sind zuerst zu beheben; die Spindel wird erst dann ersetzt, wenn ein Rundlauftest mit Umsetzen der Spannzange zeigt, dass der Fehler beim Spindelkegel bleibt. Dieser Leitfaden behandelt ER11, ER16, ER20 und ER32 an wassergekühlten Spindeln, Portalfräsen und Kantenfräsen mit ER11-Adaptern.
Frässpindeln von CNC-Fräsen nehmen dieselben Spannzangen nach ISO 15488 auf wie Werkzeugaufnahmen von Bearbeitungszentren, allerdings unter anderen Einsatzbedingungen: Die Spannmutter wird direkt an der Spindel angezogen, die Fräser haben häufig zöllige Schäfte und stecken in metrischen Spannzangensätzen, und statt Metallspänen fallen feiner Staub und Harz an. Zur allgemeinen Größenwahl siehe die ER-Spannzangen-Größentabelle mit Auswahlleitfaden; die vollständige Anzugsmomenttabelle und die übliche Anzugsfolge enthält der Leitfaden zu Anzugsmoment und Rundlauf von ER-Spannzangen.
Spannzangen an der CNC-Fräse: Kurzübersicht
| Problem / Ziel | Wichtigste Maßnahme | Erwartete Wirkung |
|---|---|---|
| Aufwärtsschneidender Fräser wandert während des Auftrags nach unten und schneidet tiefer | Spannmutter mit dem Nennmoment für die Spannzangenbohrung anziehen (z. B. 56 Nm für einen 1/4-Zoll-Schaft in einer ER16-Standardmutter, laut REGO-FIX) | Die Spannkraft steigt annähernd proportional zum Anzugsmoment, eine Mutter mit halbem Nennmoment liefert also nur etwa den halben Nennhalt |
| 1/8-Zoll-Fräser (3.175 mm) rutscht oder taumelt in einer ER16 | Die 4-mm-Spannzange (Bereich 4.0–3.0 mm nach ISO 15488) durch eine eigene 1/8-Zoll-Spannzange ersetzen, angezogen mit 20 Nm | Verlagert die Spannung von 0.825 mm unter Nennmaß auf das Nennmaß und stellt die Anlage über die volle Bohrungslänge wieder her |
| Ausgefranste Kanten oder eine Schneide übernimmt die gesamte Zerspanung | Rundlauf an einem geschliffenen Prüfdorn messen; Spannzange ersetzen, wenn sie allein über 0.015 mm liegt (ISO 15488 Klasse 2, Bohrungen ≤10 mm) | Bei 0.05 mm Vorschub pro Zahn steigt der Span der kurzen Schneide nach Beseitigung von 0.025 mm Rundlauf von 0.025 mm wieder auf die vollen 0.05 mm |
| Spannzange bleibt beim Abnehmen der Mutter in der Spindel stecken | Spannzange vor dem Aufschrauben in den Exzenterring der Mutter einrasten | Die Mutter zieht die Spannzange beim Lösen aus dem Kegel; kein Heraushebeln am Kegel nötig |
| Neue Spannzange beseitigt weder Schlupf noch Rundlauffehler | Den 90°-Umsetztest durchführen, um Spannzangenfehler von Spindelkegelfehlern zu trennen | Vermeidet Ausgaben für Spannzangen und Muttern, wenn Spindelwelle oder Lager die eigentliche Ursache sind |
Welche ER-Größe die Frässpindel nutzt und was sie aufnehmen kann
An einer CNC-Fräse bestimmt die ER-Spannzangengröße den größten Schaft, den die Spindel aufnehmen kann: Nach ISO 15488 endet ER11 bei 7 mm, ER16 bei 10 mm, ER20 bei 13 mm und ER32 bei 20 mm. Deshalb passt ein Planfräser mit 1/2-Zoll-Schaft (12.7 mm) überhaupt nicht in eine ER16-Spindel, sondern erfordert ER20 oder größer.
Typische Konfigurationen, die je nach Hersteller variieren:
- Kleine Fräsen mit Bürstenmotor (Desktop-Klasse „3018“): ER11, oft als separate Verlängerungswelle, die mit Madenschrauben auf einer 5-mm-Motorwelle geklemmt ist, statt als integrierte Spindelnase.
- Wasser- und luftgekühlte Spindeln mit etwa 0.8–1.5 kW: meist ER11 oder ER16.
- Spindeln um 2.2 kW: meist ER20, die kleinste Größe, die 1/2-Zoll-Schäfte aufnimmt.
- Industrielle CNC-Fräsen mit Werkzeugwechsler: ER25- oder ER32-Spannzangenfutter in Werkzeugaufnahmen mit 30er-Kegel oder HSK, in denen Fräser mit 1/2- und 3/4-Zoll-Schaft gängig sind.
- Kantenfräsen: eine Original-Spannzange für 1/4 Zoll, 6 mm oder 8 mm; Modelle für 1/4 Zoll und 6 mm werden häufig mit einer nachgerüsteten ER11-Spindelnase oder einem Adapter ausgestattet (ER11 endet bei 7 mm, also nicht für 8-mm-Schäfte).
ISO 15488 legt Spannzange, Aufnahmebohrung und Muttergewinde für die Größen ER11 bis ER40 fest, weshalb eine ER20-Spannzange des einen Herstellers in die ER20-Frässpindel eines anderen passt. Zudem definiert ISO 15488 den Spannbereich der Form B: 0.5 mm für ER11 und 1.0 mm für ER16 bis ER40. Eine ER11-Spannzange mit der Kennzeichnung 7 mm spannt folglich von 7.0 bis 6.5 mm, während eine 7-mm-Spannzange in ER16 oder ER20 von 7.0 bis 6.0 mm spannt. Gerade das schmale ER11-Fenster ist der Grund, warum ER11-Anwender häufiger auf Passungsprobleme zwischen zölligen und metrischen Maßen stoßen als ER20-Anwender.
Warum Fräser in ER-Spannzangen rutschen oder herausfallen
An Frässpindeln ist Schlupf meist zuerst ein Spannkraftproblem und erst ganz zuletzt ein Spindelproblem. Die folgende Liste wird der Reihe nach abgearbeitet — jeder Schritt kostet weniger als der nächste:
- Zu geringes Anzugsmoment. Die Mutter wird an der Spindel mit zwei Maulschlüsseln angezogen. 80 Nm an einer ER20 erfordern weit mehr Kraft, als die meisten Bediener nach Gefühl aufbringen (Abschnitt 04 zeigt die Rechnung), und die Spannkraft steigt annähernd proportional zum Anzugsmoment der Mutter.
- Falsche Spannzange für den Schaft. Ein Schaft nahe dem unteren Ende des Spannbereichs wird hauptsächlich vorn und hinten in der Bohrung gehalten, nicht über ihre volle Länge (Abschnitt 03).
- Zu geringe Einspanntiefe. Kurzschaftige Fräs- und Gravierwerkzeuge werden oft nur über einen Teil der Bohrung gespannt. Eine häufig zitierte Werkstattregel lautet, mindestens zwei Drittel der Bohrungslänge der Spannzange auszufüllen; bei weniger weitet sich die Spannzange trichterförmig auf und verliert an Halt.
- Harz-, Öl- oder Staubfilm. Holzharz und MDF-Staub auf dem Schaft oder in den Schlitzen der Spannzange verringern die Reibung zwischen Schaft und Bohrung, sodass dasselbe Anzugsmoment weniger Haltekraft überträgt.
- Spannzange nicht in der Mutter eingerastet. Wird die Spannzange zuerst in den Spindelkegel gedrückt und erst danach die Mutter aufgesetzt, kann sie schief sitzen, sodass die Mutter eine Seite der Spannzange stärker belastet als die andere.
- Verschlissene Spannzange. Spannzangen der Klasse 2 halten typischerweise 500–1.000 Spannzyklen. Eine Fräse mit zehn Werkzeugwechseln pro Schicht erreicht diesen Bereich nach etwa 50 bis 100 Schichten.
- Beschädigter Spindelkegel. Eine Spannzange, die gerutscht ist und sich mitgedreht hat, hinterlässt blanke Ringe oder Reibkorrosion im Spindelkegel; von da an kann selbst eine neue Spannzange rutschen, und der Kegel muss in der Regel nachgeschliffen oder die Welle ersetzt werden.
Aufwärtsschneidende Spiralfräser ziehen sich selbst aus der Spannzange, weil ihre Wendel den Span anhebt und das Werkzeug dabei axial nach unten drückt — ein Fräser, der während eines Auftrags tiefer wandert, ist daher ein Symptom fehlender Spannkraft, kein Fehler der Z-Achse. Abwärtsschneidende Fräser drücken das Werkzeug dagegen in die Spannzange und verdecken eine schwache Spannung meist bis zu einem kräftigen Eintauchen.
Schäden durch mitdrehende Spannzangen
Hat sich ein Fräser oder eine Spannzange unter Last mitgedreht, ist der Spindelkegel vor dem Einsetzen einer neuen Spannzange auf blanke Riefen zu prüfen. Ein riefiger Kegel verringert die Anlagefläche, sodass eine neue Spannzange schon nach wenigen Aufträgen erneut rutschen und den Kegel weiter beschädigen kann.
Das 1/8-Zoll-Problem: Spannbereich und zöllige Schäfte in metrischen Spannzangen
Ein 1/8-Zoll-Fräser (3.175 mm) landet in einem metrischen ER16-Satz mit 1-mm-Stufen in der 4-mm-Spannzange, die nach dem Standardbereich der ISO 15488 von 4.0 bis 3.0 mm reicht — die Spannzange ist also um 0.825 mm geschlossen, rund 83% ihres Bereichs von 1.0 mm, und hält den Schaft typischerweise überwiegend an den Bohrungsenden. Die 3-mm-Spannzange nimmt den Schaft gar nicht erst auf (3.0 bis 2.0 mm). Sätze in 0.5-mm-Stufen enthalten zusätzlich eine 3.5-mm-Spannzange, die den Schaft 0.325 mm unter Nennmaß spannt. ISO 15488 lässt für ER16 bis ER40 nach Vereinbarung auch einen Spannbereich von 0.5 mm zu, und manche Hersteller geben jede Spannzange in Halbmillimeter-Abstufung so an; eine 4-mm-Spannzange mit der Angabe 4.0–3.5 mm erreicht einen 1/8-Zoll-Schaft überhaupt nicht, daher den vom Hersteller angegebenen Spannbereich prüfen. Eine eigene 1/8-Zoll-Spannzange spannt denselben Schaft auf Nennmaß, wobei die Bohrung über ihre volle Länge anliegt.
Dieselbe Rechnung trifft auch andere gängige Fräserschäfte. Gewählt wird die Spannzange, deren Nennmaß gleich dem Schaft ist oder knapp darüber liegt — so nah daran, wie der Satz es zulässt:
| Fräserschaft | ER11 (0.5 mm Spannbereich) | ER16 / ER20 (1.0 mm Spannbereich) | ER32 (1.0 mm Spannbereich) |
|---|---|---|---|
| 1/8 Zoll (3.175 mm) | 1/8-Zoll-Spannzange; oder 3.5 mm (0.325 mm unter Nennmaß) | 1/8-Zoll-Spannzange; oder 3.5 mm (0.325 mm darunter); 4 mm liegt 0.825 mm unter Nennmaß | 1/8-Zoll-Spannzange; oder 3.5 mm (0.325 mm darunter); 4 mm liegt 0.825 mm unter Nennmaß |
| 6 mm | 6-mm-Spannzange; 1/4-Zoll-Spannzange liegt 0.35 mm unter Nennmaß | 6-mm-Spannzange | 6-mm-Spannzange |
| 1/4 Zoll (6.35 mm) | 1/4-Zoll-Spannzange; oder 6.5 mm (0.15 mm darunter); 7 mm reicht nicht aus (7.0–6.5) | 1/4-Zoll-Spannzange; oder 6.5 mm (0.15 mm darunter) | 1/4-Zoll-Spannzange; oder 6.5 mm (0.15 mm darunter) |
| 8 mm | Nicht möglich (ER11 max. 7 mm) | 8-mm-Spannzange | 8-mm-Spannzange |
| 1/2 Zoll (12.7 mm) | Nicht möglich | Nur ER20: 1/2-Zoll- oder 13-mm-Spannzange (0.3 mm darunter); ER16 max. 10 mm | 1/2-Zoll- oder 13-mm-Spannzange (0.3 mm darunter) |
Ein 1/4-Zoll-Fräser passt nicht in eine 6-mm-Spannzange, und ein 6-mm-Fräser in einer 1/4-Zoll-ER11-Spannzange beansprucht 0.35 mm eines Bereichs von 0.5 mm — machbar, doch eine 6-mm-Spannzange spannt ihn auf Nennmaß. Vor der Auswahl ist der Schaft mit einer Bügelmessschraube zu messen: Als 1/4 Zoll verkaufte Fräser liegen mitunter leicht unter 6.35 mm, wodurch sie noch weiter nach unten in den Spannbereich rutschen.
Die zweite Hälfte des 1/8-Zoll-Problems ist das Anzugsmoment. Laut REGO-FIX ist eine ER16-Standardmutter für Spannzangenbohrungen von 1.5–3.5 mm nur für 20 Nm ausgelegt, gegenüber 56 Nm für Bohrungen von 5–10 mm; wird eine 1/8-Zoll-Spannzange mit dem ER16-Wert für volle Größe angezogen, droht die kleine Spannzange gequetscht zu werden. Dieselbe Tabelle nennt 32 Nm für ER20-Bohrungen von 1.5–6.5 mm — was sowohl 1/8- als auch 1/4-Zoll-Schäfte einschließt — und 80 Nm erst ab 7 mm.
Regel für kleine Schäfte
Für die täglich genutzten Schaftgrößen (meist 1/8 und 1/4 Zoll) empfehlen sich eigene zöllige Spannzangen, während der metrische Satz für gelegentliche Größen bereitliegt. An ER11-Spindeln ist das am wichtigsten, weil der Spannbereich von 0.5 mm kaum Spielraum für eine nur annähernd passende Spannzange lässt.
Anzugsmoment an der Frässpindel: Werte, Schlüsselkraft und Mini-Muttern
REGO-FIX, der Urheber des ER-Systems, veröffentlicht eine nach Muttertyp und Spannzangenbohrung aufgeschlüsselte Anzugsmomenttabelle, die mehrere andere Hersteller übernehmen; sie ist der praktische Bezugswert, wenn die Marke der Mutter an einer Frässpindel unbekannt ist. ISO 15488 legt die Maße von Spannzange, Aufnahme und Mutter fest, aber kein Anzugsmoment. Werte für eine Standardmutter, nach Spannzangenbohrung:
Mini-Muttern haben ein feineres Gewinde außerhalb der ISO-Norm und vertragen ein deutlich geringeres Anzugsmoment; die Mutter ist daher zu identifizieren, bevor ein Standardmutter-Wert angewendet wird. Das Gewinde unterscheidet sie: ER11 Standard M14×0.75 gegenüber Mini M13×0.75, ER16 M22×1.5 gegenüber M19×1 und ER20 M25×1.5 gegenüber M24×1.
Die erforderliche Zugkraft ergibt sich aus dem Hebelarm:
F = T / L
Dabei ist F die Handkraft am Ende des Schlüssels (N), T das Anzugsmoment der Mutter (Nm) und L der Abstand von der Mutternmitte bis zur Hand (m). Die Grifflänge ist entscheidend: 80 Nm an einer ER20 erfordern am Ende eines 150-mm-Schlüssels etwa 533 N (rund 54 kg Zugkraft), mit einem 250-mm-Griff dagegen etwa 320 N. Für ER11 ergeben 24 Nm bei 100 mm etwa 240 N, für ER16 mit 56 Nm und 150 mm etwa 373 N. Solche Kräfte bringen nur wenige Bediener nach Gefühl auf, weshalb zu schwach angezogene Muttern eine häufige Ursache wandernder Fräser sind.
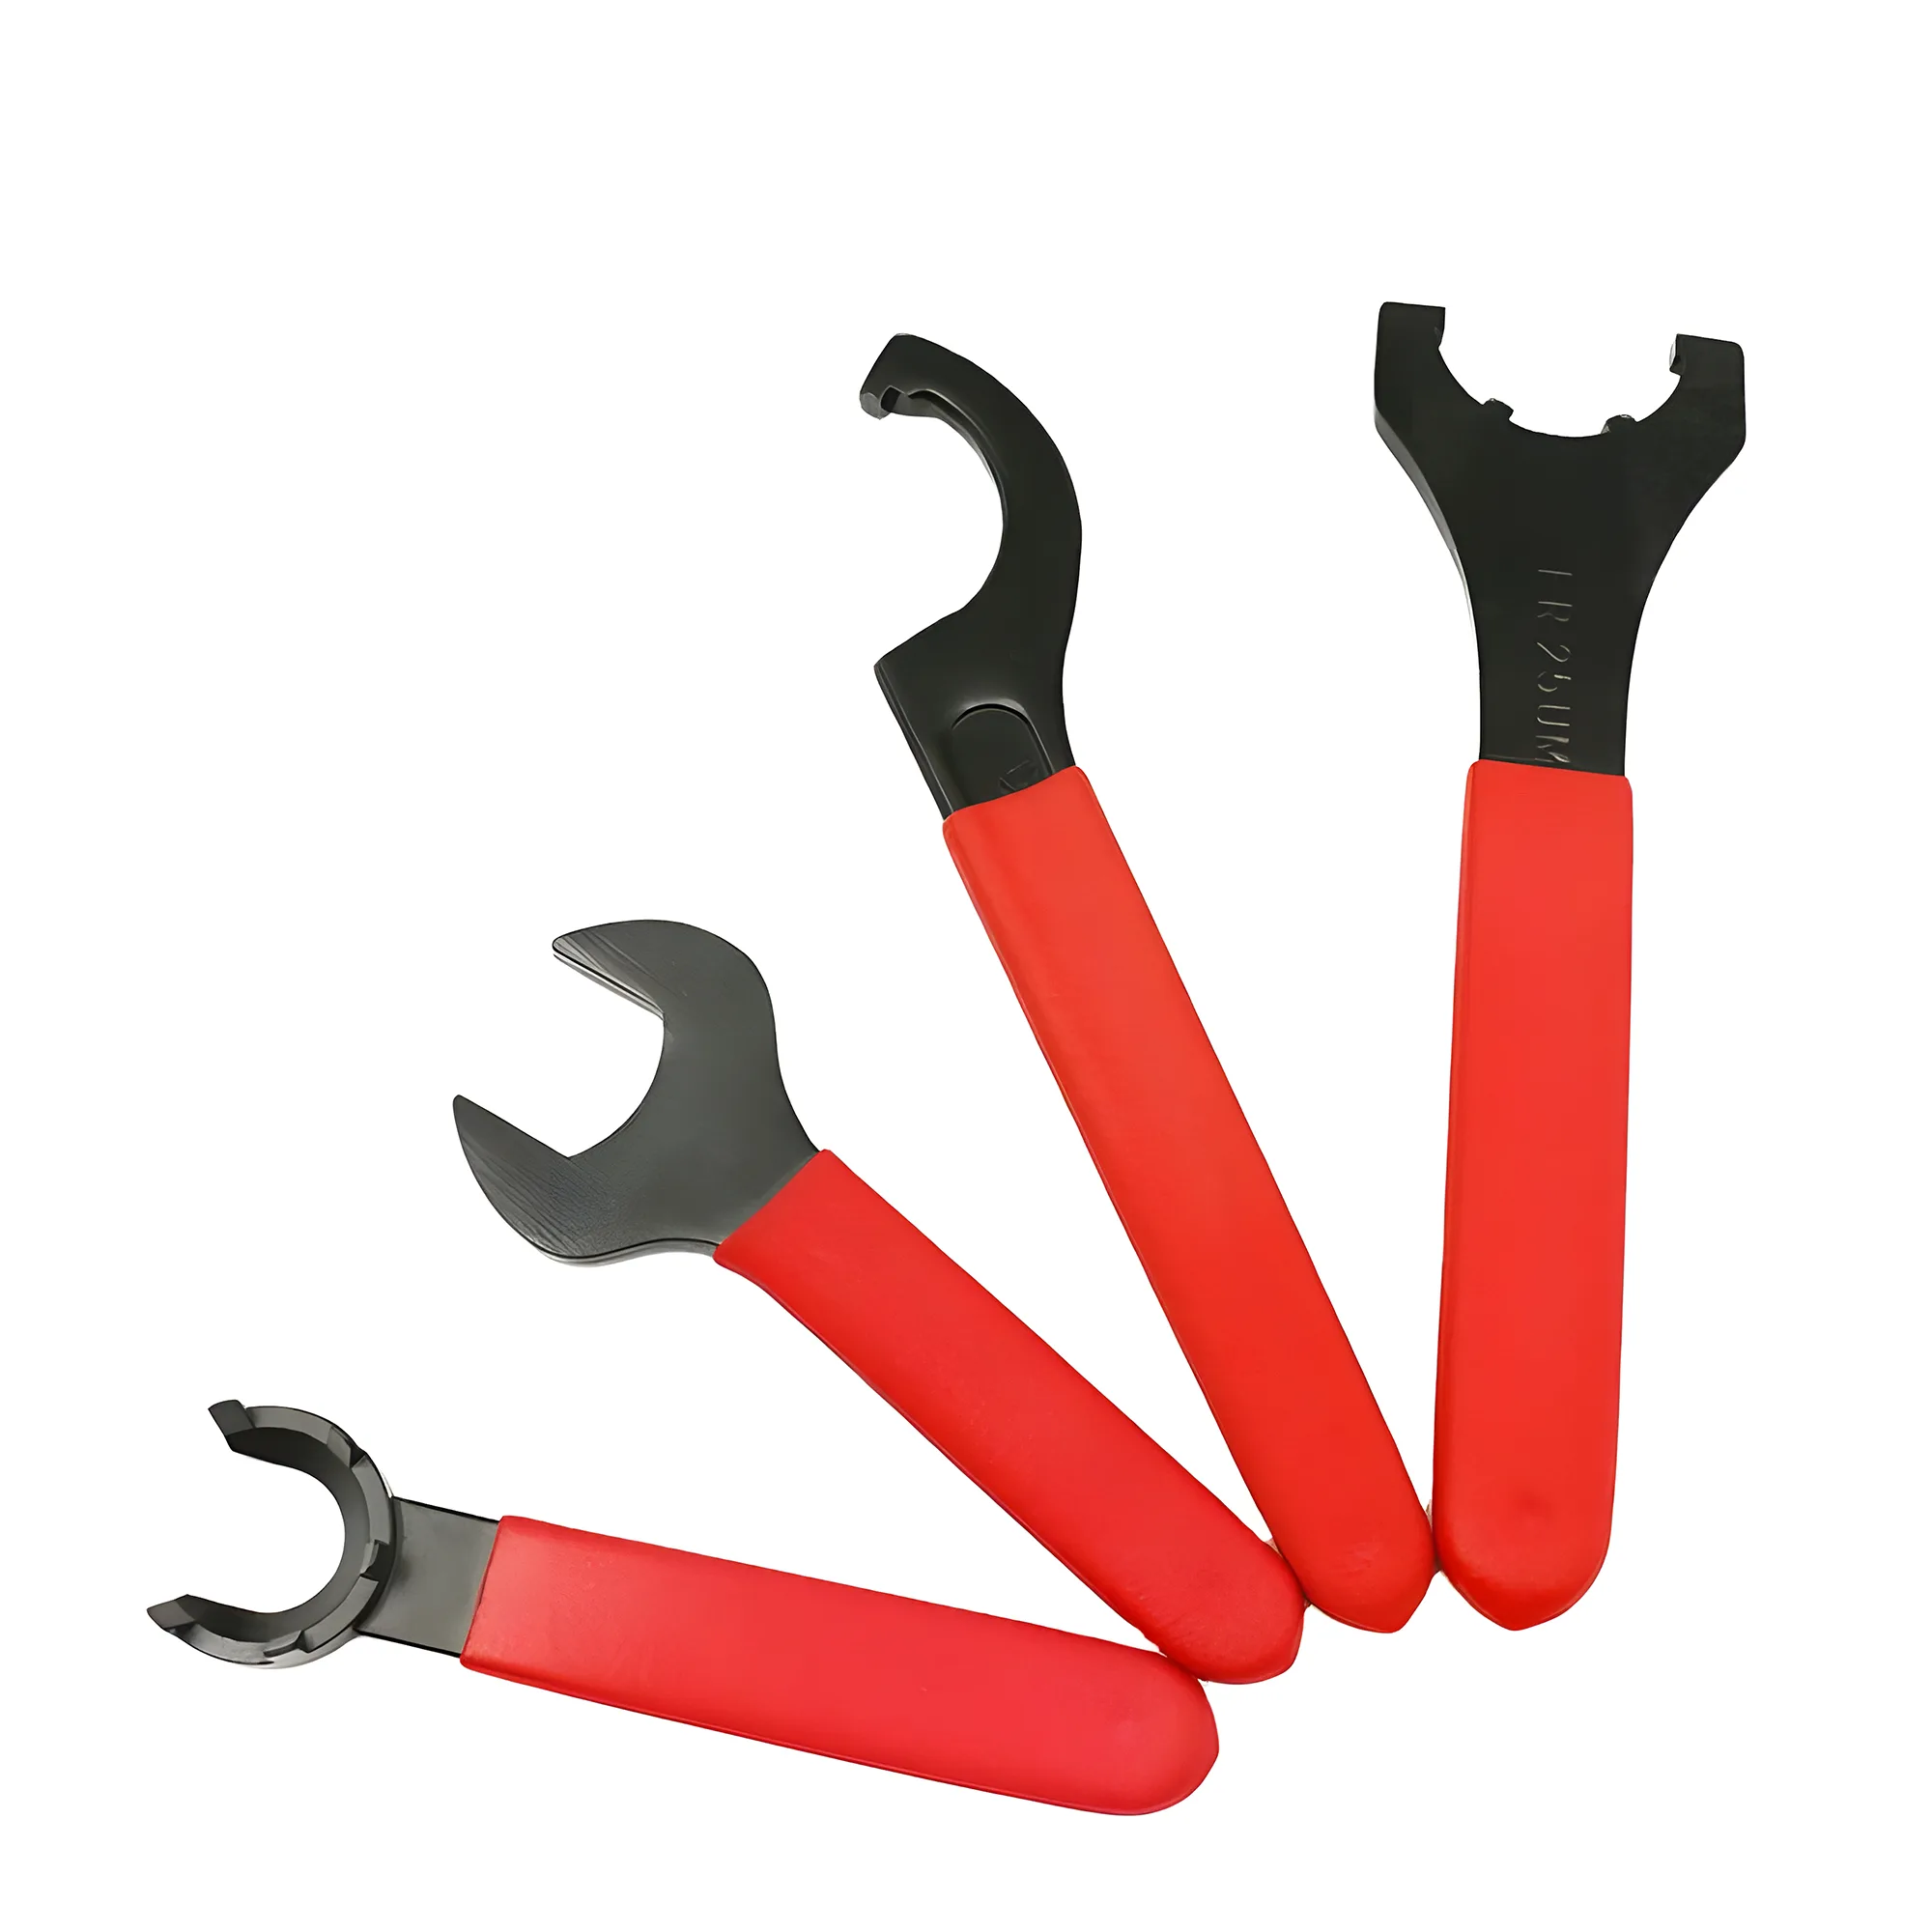
An einer Frässpindel wird das Anzugsmoment der Mutter über einen zweiten Schlüssel an den Schlüsselflächen der Welle — oder über die Spindelarretierung — abgestützt, nicht über die Spindellager oder das Portal. Viele Anwender von CNC-Fräsen verwenden für die Mutter einen ER-Spannschlüssel mit Aufnahme für einen Drehmomentschlüssel (oder einen Drehmomentschlüssel-Adapter) und halten die Schlüsselflächen der Welle mit dem Spindelschlüssel gegen; ein Anziehen gegen eine frei drehende Welle oder einen blockierten Motor liefert kein reproduzierbares Anzugsmoment.
Einrasten, Bestücken und Reinigen in einer Werkstatt mit Holzstaub
Die meisten ER-Muttern besitzen einen exzentrischen Auszugsring, in den die Spannzange eingeklickt werden muss, bevor die Mutter auf die Spindel kommt — andernfalls kann die Mutter die Spannzange beim Lösen nicht aus dem Kegel ziehen. An einer senkrechten Frässpindel verhindert die folgende Reihenfolge zudem, dass Spannzange und Fräser beim Wechsel auf die Opferplatte fallen:
- Kippen Sie die Spannzange so in die Mutter, dass ihre Nut den Exzenterring fasst, und drücken Sie dann die gegenüberliegende Seite, bis sie hörbar einrastet. Halten Sie die Mutter mit der Stirnseite nach unten: Eine eingerastete Spannzange bleibt an ihrem Platz und dreht sich frei und zentriert.
- Schrauben Sie die Mutter zwei bis drei Umdrehungen auf die Spindel und setzen Sie dann den Fräser bis zur geplanten Tiefe ein, wobei der Schaft die Bohrung so weit wie möglich ausfüllen sollte.
- Ziehen Sie die Mutter von Hand an und bringen Sie dann das Anzugsmoment in einem gleichmäßigen Zug auf, während die Welle gegengehalten wird.
- Zum Fräserwechsel lösen Sie die Mutter über den ersten Widerstandspunkt hinaus; der zweite Widerstand ist der Exzenterring, der die Spannzange aus dem Kegel zieht.
Holzharz ist die typische Verunreinigung an der Frässpindel: Harz auf dem Schaft und in den Schlitzen der Spannzange verringert die Reibung, die den Fräser hält; Bohrung und Schlitze der Spannzange sowie der Fräserschaft sind daher bei sichtbaren Ablagerungen mit einem Harzlöser und einer Messingbürste zu reinigen. Der Spindelkegel wird bei jedem Spannzangenwechsel mit einem sauberen, fusselfreien Tuch oder einem Kegelwischer ausgewischt. Hochdruckluft sollte nicht direkt in die Spindelnase geblasen werden, da sie feinen Staub an der vorderen Lagerdichtung vorbeitreiben kann; stattdessen wird gebürstet und gewischt. Spannzangenkegel und Spindelkegel sind sauber und trocken zu halten, und nur das Muttergewinde erhält einen leichten Ölfilm.
Welcher Rundlauf zu erwarten ist und wie sich Spannzange und Spindel unterscheiden lassen
Der Rundlauf an der CNC-Fräse ist entscheidend, weil sich die Spandicke jeder Schneide um bis zu den Rundlaufbetrag verschiebt: Bei einem zweischneidigen Fräser schneidet im ungünstigsten Fall die lange Schneide ungefähr den Vorschub pro Zahn plus den Rundlauf, die kurze Schneide den Vorschub pro Zahn minus den Rundlauf.
h_long ≈ f_z + TIR und h_short ≈ f_z − TIR
Dabei ist f_z der programmierte Vorschub pro Zahn und TIR der Rundlauf von Schneide zu Schneide. Dies ist der ungünstigste Fall, wenn der Rundlauf-Hochpunkt mit einer Schneide fluchtet; bei anderen Winkellagen fällt die Aufteilung geringer aus, doch die lange Schneide trägt weiterhin mehr als ihren Anteil. Der Rundlauf dominiert, sobald er sich dem Vorschub pro Zahn nähert: Bei f_z = 0.05 mm ergeben 0.025 mm Rundlauf 0.075 mm an der einen und 0.025 mm an der anderen Schneide, und bei 0.05 mm Rundlauf hört die zweite Schneide ganz auf zu schneiden, sodass eine einzige Schneide mit dem doppelten vorgesehenen Vorschub pro Zahn arbeitet. Das zeigt sich als ausgefranste Kanten in Sperrholz, geschmolzene Späne in Kunststoffen und ein Fräser, der an einer Schneide abstumpft. Zu den Grundlagen des Vorschubs pro Zahn siehe Schnittwerte für VHM-Schaftfräser.
Die „Ein-Zehntel-Regel“ von BIG DAISHOWA schätzt, dass jedes 0.0001 in (2.5 µm) Rundlauf rund 10% Standzeit kostet, sodass 0.01 mm Rundlauf unter typischen Schlichtbedingungen rund 40% kosten. Die Regel stammt aus der Metallzerspanung mit Schaftfräsern, doch der oben beschriebene Spandicken-Mechanismus gilt ebenso für Fräser in Holz und Kunststoffen.
Das Rundlaufbudget am Fräser setzt sich aus Spindelkegel, Spannzange und Fräserschaft zusammen. Eine Spannzange der Klasse 2 nach ISO 15488 darf für Bohrungen bis 10 mm bei der genormten Prüfauskragung (16 mm für Bohrungen von 3–6 mm, 25 mm für 6–10 mm) bis zu 0.015 mm TIR aufweisen, während Präzisionsklassen der Hersteller 0.005 mm oder besser erreichen. Als Faustregel gilt ein Fräsensystem, dessen Messwert die Toleranz der Klasse 2 der Spannzange erreicht oder unterschreitet, als in Ordnung; Messwerte über etwa dem Doppelten dieser Toleranz weisen auf ein bestimmtes fehlerhaftes Bauteil hin, das sich zu suchen lohnt.
Der 90°-Umsetztest trennt Spannzangenfehler von Spindelfehlern in etwa zehn Minuten:
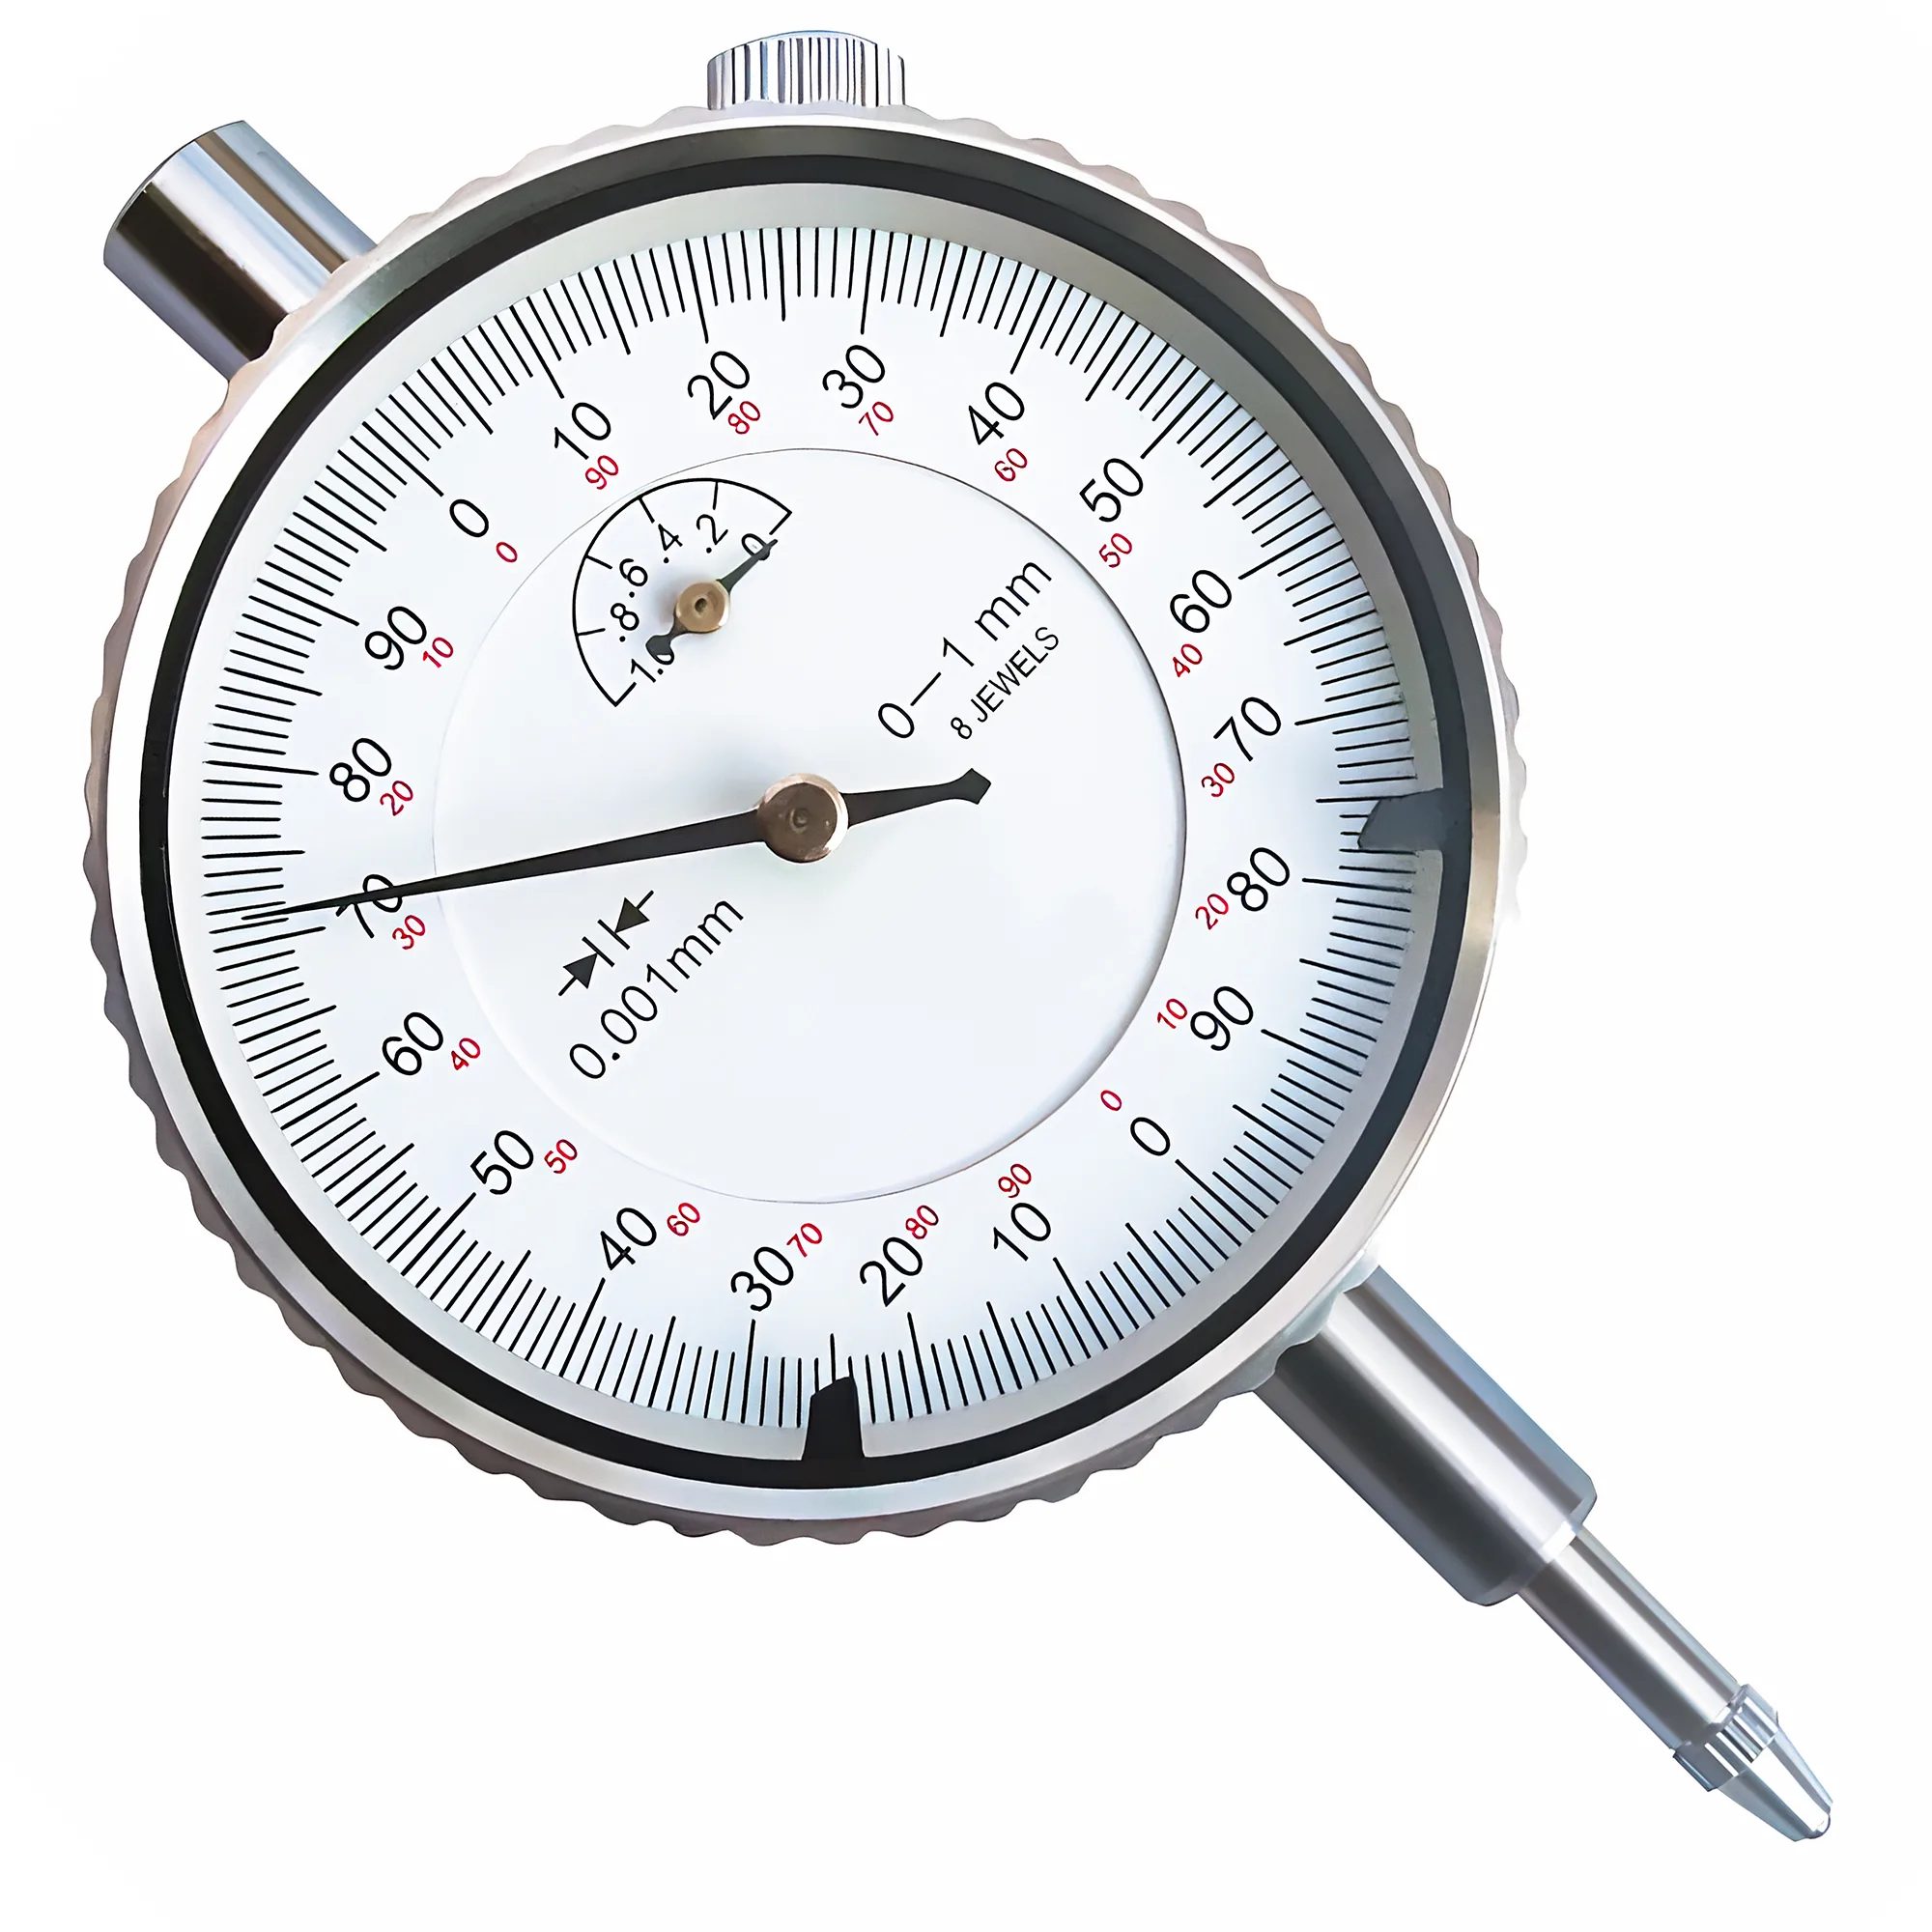
- Spannen Sie statt eines Fräsers einen geschliffenen Prüfdorn oder einen nachweislich geraden Hartmetallrohling und messen Sie ihn nahe der Mutter sowie erneut etwa 25 mm weiter außen mit einer Messuhr mit 0.001 mm oder 0.002 mm Auflösung (siehe den Auswahlleitfaden für Bügelmessschrauben und Messuhren).
- Markieren Sie den Hochpunkt relativ zur Spindelnase. Lösen Sie die Spannung, drehen Sie die Spannzange gegenüber der Spindel um 90°, spannen Sie mit demselben Anzugsmoment neu und messen Sie erneut.
- Wandert der Hochpunkt mit der Spannzange, liegt die Ursache bei Spannzange oder Mutter; bleibt er an derselben Winkelposition der Spindel, liegt sie bei Spindelkegel oder Welle.
- Messen Sie die leere Spindelkegelbohrung direkt. Ein Kegelmesswert nahe oder über der Hälfte der Spannzangentoleranz (etwa 0.008 mm) bedeutet, dass die Spindel das Budget schon aufbraucht, bevor überhaupt eine Spannzange eingesetzt ist.
Kantenfräsen mit ER11-Adaptern schalten zwei Spannschnittstellen in Reihe, sodass ihr Rundlauf die Summe beider Schnittstellen erreichen kann, wenn die beiden Hochpunkte zusammenfallen. Ein Adapter, dessen Schaft in der eigenen 1/4-Zoll- oder 6-mm-Spannzange der Fräse gespannt wird, reiht den Fehler der Fräsenspannzange und den des Adapters hintereinander, zuzüglich zusätzlicher Auskragung; eine Ersatz-Spindelnase, die direkt auf die Fräsenwelle geschraubt wird, beseitigt eine Schnittstelle. Bei Desktop-Fräsen, deren ER11-Spindelnase eine mit Madenschrauben befestigte Verlängerungswelle auf einer 5-mm-Motorwelle ist, dominiert meist diese Verbindung den Messwert, und keine bessere Spannzange kann das ausgleichen.
Zusammenfassung
Anzugsmoment, passende Spannzange und saubere Kegel beheben die meisten Fälle von Fräserschlupf, bevor die Spindel angefasst werden muss.
Maßgeblich ist das REGO-FIX-Anzugsmoment für die Spannzangenbohrung, nicht das Maximum der Größe (20 Nm für eine 1/8-Zoll-ER16-Spannzange, 56 Nm ab 1/4 Zoll). Für 1/8- und 1/4-Zoll-Fräser werden eigene zöllige Spannzangen verwendet, statt nahe dem unteren Ende des Spannbereichs von 0.5–1.0 mm einer metrischen Spannzange nach ISO 15488 zu spannen. Die Spannzange wird zuerst in die Mutter eingerastet, Harz wird von Schaft und Schlitzen entfernt, und der Rundlauf wird an der Toleranz der Klasse 2 von 0.015 mm gemessen. Erst wenn der 90°-Umsetztest zeigt, dass der Fehler bei der Spindel bleibt, ist die Spindel das Problem.
Warum rutscht mein Fräser immer wieder in der ER-Spannzange?
Eine häufige Ursache ist eine zu schwach angezogene Mutter: REGO-FIX empfiehlt 24 Nm für eine ER11-Standardmutter (Bohrungen 3.0–7.0 mm) und 80 Nm für eine ER20-Standardmutter mit einer 1/2-Zoll-Spannzange (Bohrungen 7.0–13.0 mm), weit mehr als ein beiläufiges Anziehen von Hand. Danach sind die Passung der Spannzange (Schaft nahe am Nennmaß der Spannzange innerhalb ihres Bereichs von 0.5–1.0 mm nach ISO 15488), die Einspanntiefe und Harz auf dem Schaft zu prüfen.
Kann ich eine 4-mm-ER16-Spannzange für einen 1/8-Zoll-Fräser verwenden?
Ja, sofern die Spannzange den Standardbereich nach ISO 15488 von 4.0 bis 3.0 mm hat; eine 4-mm-Spannzange mit der Angabe 4.0–3.5 mm reicht nicht aus. Selbst dann liegt der 3.175-mm-Schaft 0.825 mm unter Nennmaß und wird hauptsächlich an den Bohrungsenden gehalten. Eine eigene 1/8-Zoll-Spannzange oder eine 3.5-mm-Spannzange passt besser; sie wird mit etwa 20 Nm angezogen, dem REGO-FIX-Wert für ER16-Bohrungen von 1.5–3.5 mm.
Wie fest sollte eine ER11-Spannmutter an einer Frässpindel angezogen werden?
Laut REGO-FIX verträgt eine ER11-Standardmutter mit Spannzangen von 3.0–7.0 mm, die 1/8- und 1/4-Zoll-Fräser abdecken, 24 Nm (etwa 18 ft-lb), eine ER11-Mini-Mutter mit Gewinde M13×0.75 dagegen 16 Nm. Die Schlüsselflächen der Spindelwelle werden mit einem zweiten Schlüssel gegengehalten, damit das Anzugsmoment nicht die Lager belastet.
Verursacht die Spannzange oder die Spindel den Rundlauffehler an meiner CNC-Fräse?
Ein 90°-Umsetztest schafft Klarheit: einen geschliffenen Prüfdorn etwa 25 mm weiter außen messen, die Spannzange gegenüber der Spindel um 90° drehen und erneut messen. Wandert der Hochpunkt mit der Spannzange, wird die Spannzange oder Mutter ersetzt; bleibt er an der Spindel fest, liegt die Ursache bei Kegel oder Welle. Spannzangen der Klasse 2 dürfen für Bohrungen bis 10 mm 0.015 mm TIR aufweisen.
Wie oft sollten Spannzangen an einer CNC-Fräse ersetzt werden?
Standard-ER-Spannzangen der Klasse 2 halten typischerweise 500–1.000 Spannzyklen, sodass eine Fräse mit zehn Werkzeugwechseln pro Schicht diesen Bereich nach etwa 50 bis 100 Schichten erreicht. Früher ersetzt werden sollte die Spannzange, wenn sie blanken Verschleiß an den Schlitzenden zeigt, Fräser trotz korrektem Anzugsmoment wandern oder ein Rundlauf über 0.015 mm der Spannzange folgt.