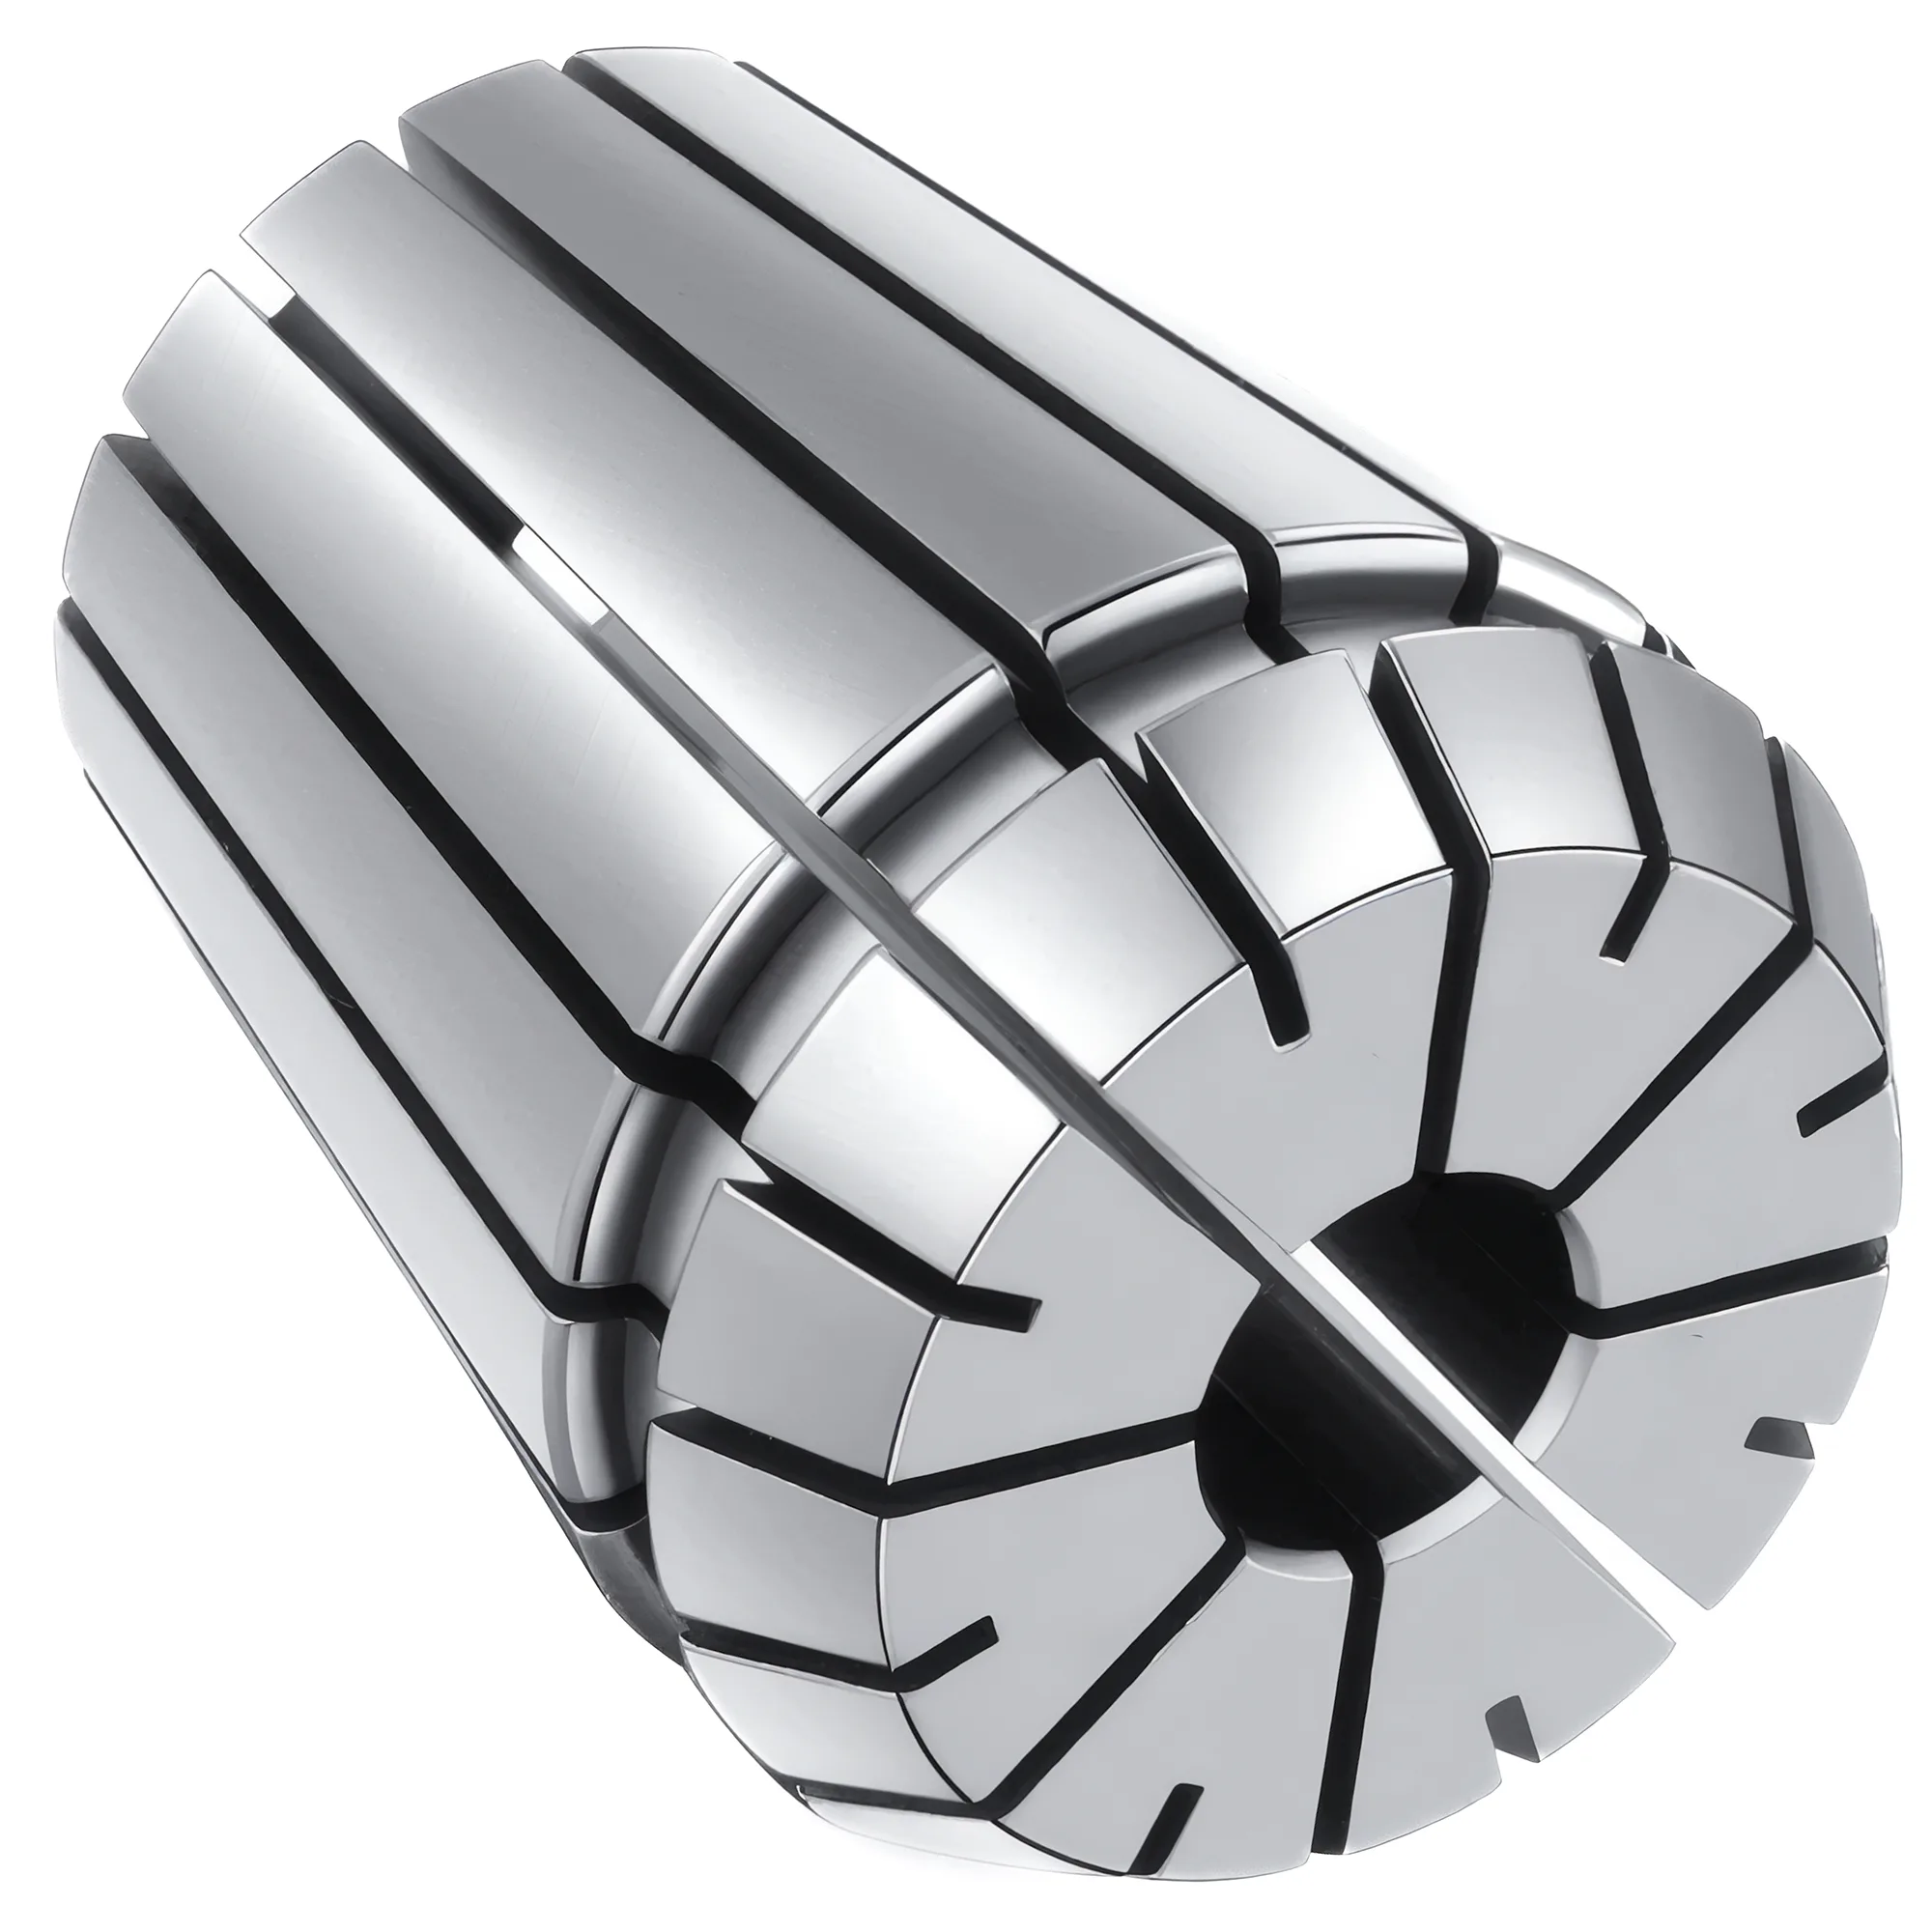
ER-Spannzangen werden mit Lösemittel und einer Nylon- oder Messingbürste gereinigt statt mit Schleifvlies, geölt oder in VCI-geschützten Schubladen unterhalb von rund 50 % relativer Luftfeuchte gelagert und ausgesondert, sobald ein Schlitz gerissen, die Bohrung trichterförmig aufgeweitet, der Kegel riefig ist oder der Rundlauf die Grenze der ISO 15488 Klasse 2 von 0.015–0.020 mm überschreitet. Eine Spannzange ist ein Verschleißteil, das typischerweise 500–1.000 Spannzyklen hält; dieser Leitfaden behandelt Reinigung, Lagerung, Crash-Bewertung und eine Gut/Schlecht-Prüfung für einen Bestand von Hunderten Spannzangen.
Kurzreferenz Spannzangenpflege
| Problem / Ziel | Erste Maßnahme | Erwartete Wirkung |
|---|---|---|
| Festsitzende Späne oder eingetrockneter Kühlschmierstoff in den Schlitzen | In Entfetter einweichen, Schlitze mit Nylon- oder Messingbürste ausbürsten, mit unter 30 psi trockenblasen | Stellt den vollen Spannbereich von 1 mm (ER16–ER40) wieder her und beseitigt die Erhebungen, die die Spannzange verkippen |
| Leichter Flugrost an einer gelagerten Spannzange | Kriechöl plus Messingbürste; kein Schleifvlies an Kegel oder Bohrung | Entfernt Verfärbungen, ohne den geschliffenen Kegel anzugreifen, dessen AT3-Winkeltoleranz je nach Spannzangengröße nur rund 1–2.5 µm Abweichung über seine Länge zulässt (ISO 15488 Anhang A) |
| Spannzangen rosten in der Schublade oder im Holzständer | Umlagern in Kunststoff-Fächereinsätze mit VCI oder dünnem Ölfilm; Schrank unter ~50 % r. F. halten | Holt die Lagerumgebung aus dem für Stahl typischen Bereich schneller Korrosion ab ~60 % r. F. heraus |
| Spannzange an einem Crash oder Werkzeugdurchrutschen beteiligt | Sperren, dann vor der Wiederverwendung die 4-Punkt-Crash-Bewertung durchführen | Sortiert gerissene oder trichterförmig aufgeweitete Spannzangen aus, bevor sie zerspanen; solche Schäden treiben den Rundlauf typischerweise über die Klasse-2-Grenze von 0.015–0.020 mm |
| Hunderte Spannzangen unbekannter Vorgeschichte | Sortieren, Sichtprüfung, Prüfstift-Passung, danach Rundlaufmessung im Referenzfutter | Sicht- und Stiftprüfung dauern rund 30–60 s pro Spannzange; der Rundlauf wird nur an den verbleibenden Spannzangen gemessen |
Zur Spannseite desselben Systems — Nennanzugsmoment der Mutter und rundlaufbasierte Austauschsignale — siehe die ER-Anzugsmomenttabelle und den Rundlaufleitfaden. Zum Mutternverschleiß (Schlüsselnuten, Gewindefressen, Riefen am Kontaktkegel) siehe den Leitfaden zu Auswahl und Wartung von Spannmuttern. Dieser Beitrag behandelt die Spannzange selbst als Verschleißteil: wie sie sauber bleibt, wie Rost vermieden wird, wie Crashschäden zu beurteilen sind und wie sich ein großer Bestand ausdünnen lässt.
Warum sich Spannzangenpflege im Rundlauf zeigt
Eine ER-Spannzange zentriert sich an zwei geschliffenen Kegeln — dem 8°-Einstellwinkelkegel, der im Futter sitzt, und dem 30°-Frontkegel, auf den die Mutter drückt — und spannt den Schaft über eine geschlitzte Bohrung. Jedes Partikel, jede Rostpocke und jeder Grat auf diesen drei Flächen wird an der Werkzeugspitze zu einer Kippung oder einem Versatz; die Sauberkeit der Spannzange ist damit eine Rundlaufspezifikation und keine Frage der Ordnungsliebe.
ISO 15488 fordert, dass Bohrung und Kegel der Spannzange auf 44–48 HRC (44 +4/0 HRC) gehärtet sind, aus einem Stahl mit einer Zugfestigkeit von mindestens 700 N/mm². Federstahl ist die übliche Wahl für ER-Spannzangen, weil der geschlitzte Körper um 1 mm (ER16–ER40) federn und nach jedem Lösen wieder auf Maß zurückgehen muss; mit 44–48 HRC ist er jedoch weicher als die Futterbohrung mit 56–60 HRC — bei jeder Verschmutzung trägt also die Oberfläche der Spannzange die Spuren davon.
Eine Abschätzung erster Ordnung zeigt, wie wenig Verschmutzung genügt. Eine Erhebung der Höhe h auf dem Kegel, die über eine Kontaktlänge L wirkt, kippt die Spannzange um etwa h / L, und diese Kippung wird durch die Auskragung P bis zur Messuhr verstärkt:
TIR ≈ 2 × h × P / L
Die Auskraglänge dominiert diesen Fehler, weil sie linear eingeht: Ein Span oder eine Rostpocke von 0.005 mm auf einem Kegel mit rund 30 mm Kontaktlänge ergibt, gemessen bei der Prüfauskragung von 40 mm nach ISO 15488, etwa 2 × 0.005 × 40 / 30 ≈ 0.013 mm TIR — der größte Teil des Klasse-2-Budgets von 0.020 mm für eine Spannzange mit 10–18 mm Bohrung, bevor die Spannzange selbst überhaupt etwas beiträgt. Bei 80 mm Werkzeugauskragung verdoppelt sich derselbe Wert ungefähr auf ~0.027 mm. Das Modell vernachlässigt die Nachgiebigkeit des Kegels und ist daher als Abschätzung der Größenordnung zu verstehen, nicht als Vorhersage.
ISO 15488 ist die maßgebliche Norm zur Beurteilung des Spannzangenzustands, weil ihre Tabelle 4 für jeden Bohrungsbereich sowohl die Rundlaufgrenze als auch die Prüfauskragung festlegt; Messwerte an unterschiedlichen Spannzangen, Futtern und Tagen sind dadurch direkt vergleichbar.
Was dieser Rundlauf an Standzeit kostet, ist gut belegt: Nach der „Ein-Zehntel-Regel“ von BIG DAISHOWA verringert jede 0.0001 inch (2.5 µm) Rundlauf die Standzeit um etwa 10 %, sodass 0.01 mm rund 40 % kosten — abhängig von Werkzeugdurchmesser, Werkstoff und Schnittparametern.
ER-Spannzangen reinigen: Schlitze, Bohrung, Kegel und Muttergewinde
Am besten bewährt sich eine Reinigung in zwei Stufen: ein 30-Sekunden-Abwischen bei jedem Werkzeugwechsel und eine Gründlichreinigung, sobald eine Spannzange in die Werkzeugausgabe zurückkommt oder Rückstände zeigt.
Bei jedem Werkzeugwechsel (rund 20–30 Sekunden):
- 8°-Kegel und 30°-Frontkegel mit einem sauberen, fusselfreien Tuch abwischen.
- Die Futterkegelbohrung mit einem kegelförmigen Kegelwischer oder einem Tuch reinigen — eine saubere Spannzange in einer verschmutzten Bohrung bringt nichts.
- Vor dem Einsetzen des Schafts die Bohrung auf einen Spänering oder Aluminiumaufschmierungen prüfen.
Gründlichreinigung (Rückgabe an die Werkzeugausgabe, Kühlschmierstoffrückstände oder nach Aluminiumbearbeitung):
- Einweichen. 5–15 Minuten in ein Bad aus Entfetter oder Testbenzin legen, um eingetrockneten Kühlschmierstoff und Fremdöl anzulösen. Wasserbasierte Ultraschallbäder mit mildem Reiniger lösen festsitzende Späne in den Schlitzen wirkungsvoll; ungeschützter Stahl kann nach dem Benetzen jedoch innerhalb von Stunden Flugrost ansetzen, weshalb direkt nach dem Bad zu trocknen und einzuölen ist.
- Schlitze ausbürsten. Jeden Schlitz von beiden Enden mit einer Nylon- oder Messingborstenbürste ausbürsten; eine dünne Messingfolie oder ein Kunststoffhaken hebt festsitzende Späne heraus, ohne die Schlitzflanken zu verkratzen. Späne in den Schlitzen verhindern, dass sich die Segmente gleichmäßig schließen; das zeigt sich typischerweise in verringertem Halt am unteren Ende des Spannbereichs und in einem Rundlauf, der sich von Spannung zu Spannung ändert.
- Bohrung reinigen. Eine Nylon-Bohrungsbürste oder einen Pfeifenreiniger durch die Bohrung ziehen. Auf die Bohrungswand aufgeschmiertes Aluminium lässt sich meist mit Lösemittel und Messingbürste entfernen; mit der Bohrung verschweißte Stahlaufschmierungen sind ein Ausschusssignal und keine Reinigungsaufgabe (siehe Abschnitt 04).
- Kegel abschließend abwischen. 8°-Kegel und 30°-Kegel zum Schluss mit Isopropanol oder einem anderen rückstandsfreien Lösemittel auf einem fusselfreien Tuch abwischen, damit der Kegel trocken, Metall auf Metall, sitzt.
- Trocknen. Die Schlitze mit Druckluft unter 30 psi (etwa 2 bar) bei Spanschutz und mit Augenschutz ausblasen — OSHA legt diese Grenze in 29 CFR 1910.242(b) für Druckluft zu Reinigungszwecken an US-Arbeitsplätzen fest, weil höherer Staudruck Späne in Haut und Augen treiben kann — und anschließend den Konservierungsfilm aus Abschnitt 03 auftragen.
Das Muttergewinde. Innengewinde der Mutter und Außengewinde des Futters mit Messingbürste und Lösemittel reinigen und dann einen leichten Ölfilm nur auf Gewinde und Mutterauflagefläche auftragen — nicht auf den Spannzangenkegel. Läuft ein Gewinde nach der Reinigung beim Drehen von Hand rau, liegt das Problem bei Mutter oder Futter; wie sich das unterscheiden lässt, beschreibt der Leitfaden zur Mutternwartung.
Schleifvlies von geschliffenen Flächen fernhalten
Schleifvliese, Schmirgelleinen und Drahtbürsten tragen Material ungleichmäßig ab. ISO 15488 Anhang A begrenzt den Kegelwinkel der Spannzange auf Toleranzgrad AT3 — 80 µrad bei einer Kegellänge von rund 16–25 mm, was über diese Länge nur etwa 1.3–2.0 µm Durchmesserabweichung entspricht (AT_D = AT_α × L). Schon wenige Züge mit Schleifvlies können auf einer Seite des Kegels mehr abtragen und die Spannzange dauerhaft verkippen. Schleifmittel, wenn überhaupt, nur an nicht zentrierenden Flächen wie dem äußeren Bund eines Futters einsetzen — nicht an Spannzangenkegel, Frontkegel oder Bohrung.
Rostsichere Langzeitlagerung
Werkstatterfahrung und Korrosionsschutzpraxis deuten darauf hin, dass Rost an unlegierten Stählen und Federstählen typischerweise schneller fortschreitet, sobald die relative Luftfeuchte dauerhaft über rund 60 % liegt, und dass sich Kondenswasser bildet, wann immer eine kalte Spannzange auf warme, feuchte Luft trifft — Lagerschutz ist daher vor allem Feuchtekontrolle. Ein Betrieb mit unbeheizter Werkzeugausgabe, einem Lagercontainer oder einer Maschine neben einem Rolltor sieht mehr Rost an Spannzangen als einer mit klimatisierter Werkzeugausgabe, unabhängig davon, wie gut die Spannzangen geölt sind.
Den Schutz nach Lagerdauer wählen:
| Lagerdauer | Schutz | Entfernen vor Gebrauch | Typischer Einsatz |
|---|---|---|---|
| Unter ~1 Woche | Dünner Film aus leichtem Maschinenöl nach der Reinigung | Kegel mit rückstandsfreiem Lösemittel trocken wischen | Spannzangen im täglichen Wechsel |
| ~1 Woche bis ~6 Monate | Wasserverdrängender Dünnfilm-Korrosionsschutz (Öltyp) in geschlossener Schublade | Kegel und Bohrung mit Lösemittel abwischen | Selten genutzte Größen eines Arbeitssatzes |
| ~6 Monate und länger | VCI-Papier, -Beutel oder -Emitter in geschlossener Box, plus Ölfilm auf den Kegeln | Mit Lösemittel abwischen; auf Verfärbungen prüfen | Ersatzsätze, seltene Größen, Zoll-Spannzangen in einem metrischen Betrieb |
| Schwer, langfristig | Wachsartiger oder weichfilmbildender Korrosionsschutz | Vollständige Lösemittelreinigung vor Gebrauch | Archivierter oder nach Übersee versandter Bestand |
VCI-Produkte (Volatile Corrosion Inhibitor, flüchtiger Korrosionsinhibitor) wirken nur in einem geschlossenen Raum — der Inhibitordampf muss die Luft um den Stahl sättigen, ein offener Ständer mit VCI-Streifen schützt daher kaum. Die Emittergröße ist auf das Volumen von Schublade oder Box abzustimmen und im vom Hersteller angegebenen Intervall zu ersetzen.
Werkstoff des Ständers und Schutz der Spannzangenspitze:
- Kein unbehandeltes Holz für die Langzeitlagerung. Holz hält Feuchtigkeit an den Auflagepunkten, und manche Holzarten — insbesondere Eiche — geben Essigsäuredampf ab, der Stahl angreift. Bei Spannzangen in Holzhaltern zeigt sich Rost typischerweise zuerst an den Auflagepunkten.
- Kunststoff-Fächereinsätze oder beschichtete Ständer verwenden, die jede Spannzange einzeln am Körper halten. Lose Spannzangen in einer Kiste schlagen Kegel an Kegel und Schlitzspitze an Schlitzspitze; jede Macke an einem Kegel ist eine künftige Erhebung.
- Die Spitze schützen. Das geschlitzte Vorderende mit dem 30°-Kegel trägt die dünnen Schlitzspitzen, die sich am leichtesten verbiegen. Spannzangen mit der Spitze nach oben lagern oder in Fächern, die tief genug sind, dass der Frontkegel weder das Gewicht der Spannzange trägt noch die Nachbarzange berührt.
- Spannzangen gelöst lagern, nicht im Futter angezogen. Eine monatelang im Futter gespannte Spannzange schließt Feuchtigkeit am Kegelkontakt ein und ist eine häufige Ursache festsitzender Spannzangen; im Fächereinsatz bleiben die Kegel für den Ölfilm zugänglich.
- Die Größenkennzeichnung sichtbar halten, damit die Werkzeugausgabe keine geölten Spannzangen in die Hand nehmen muss, um eine Größe zu finden.
Bewährte Praxis: ein Hygrometer pro Spannzangenschrank
Ein preiswertes Hygrometer im Spannzangenschrank macht aus Rostschutz statt einer Vermutung einen Messwert. Den Schrank mit einer regenerierbaren Trockenmittelpatrone unter rund 50 % relativer Luftfeuchte halten und die Patrone regenerieren, wenn der Wert steigt. Die Feuchtekontrolle ist typischerweise wichtiger als die Wahl des Öls.
Leichter Rost, der sich mit Kriechöl und Messingbürste als braune Verfärbung abwischen lässt, ist kosmetisch; Rost, der auf Kegel, Frontkegel oder Bohrung Narben hinterlässt, an denen ein Fingernagel hängen bleibt, bedeutet das Aus für die Spannzange, weil jede Narbenkante eine Erhebung ist, die die Reinigung aus Abschnitt 02 nicht entfernen kann.
Crash-Bewertung: kosmetischer Schaden oder Ausschuss?
Nach einem Crash, einem Werkzeugauszug oder einem durchgedrehten Schaft sind Spannzange und Mutter gemeinsam zu sperren und vor der Wiederverwendung zu prüfen — eine Crash-Spannzange, die unversehrt aussieht, kann dennoch einen Anriss am Schlitzgrund oder eine trichterförmig aufgeweitete Bohrung haben. Dazu eine 10×-Lupe und helles Licht verwenden und die vier folgenden Zonen der Reihe nach prüfen.
| Zone | Kosmetisch — reinigen und weiterverwenden | Ausschuss — sofort aussondern |
|---|---|---|
| 8°-Kegel und 30°-Frontkegel | Verfärbung, leichter Kühlschmierstofffleck, ein Kratzer, der mit dem Fingernagel nicht fühlbar ist | Jede Riefe oder Kante, an der ein Fingernagel hängen bleibt, Fressspuren, eine Abflachung oder Delle durch Aufprall |
| Bohrung | Aluminiumaufschmierung, die sich löst oder ausbürsten lässt | Wendelförmige Riefe durch ein durchgedrehtes Werkzeug, aufgeschweißter Stahl, eine Bohrung, die ihren Nennstift nicht mehr aufnimmt |
| Schlitze und Segmente | Späne oder Grate, die sich aus dem Schlitz bürsten lassen | Ein Riss am Schlitzgrund, ein so verbogenes Segment, dass die Schlitzbreiten sichtbar abweichen, eine fehlende oder ausgebrochene Schlitzspitze |
| Auszugsnut und Stirnfläche | Leichter Grat auf der Stirnfläche außerhalb des Kegelkontakts | Eine eingedellte oder gestauchte Auszugsnut, die nicht mehr sauber in die Mutter einrastet |
Trichterförmig aufgeweitete Bohrung. Ein Crash, der das Werkzeug seitlich aushebelt, kann die vorderen Segmente aufbiegen, sodass die Bohrung an der Spitze größer ist als hinten. Anzeichen: Ein Prüfstift mit Nennmaß kippelt vorn, sitzt hinten aber stramm, und der Rundlauf, gemessen in zwei Höhen an einem gespannten Prüfstift, wächst deutlich schneller, als das Verhältnis der Auskragungen erwarten lässt. Eine aufgeweitete Spannzange spannt nur noch über die Länge der hinteren Segmente und verliert typischerweise sowohl Konzentrizität als auch Auszugsfestigkeit — sie ist auszusondern.
Riefiger Kegel. Riefen am Kegel bedeuten meist, dass beim Spannen Schmutz eingeschlossen war oder die Spannzange sich unter Last im Futter gedreht hat. Selbst wenn die Spannzange einmal noch innerhalb der Grenzen misst, erzeugen riefige Kegel eine Rundlaufstreuung von Spannung zu Spannung; die Spannzange ist daher auszusondern — und die Futterkegelbohrung zu prüfen, die die passende Riefe tragen kann.
Gerissener Schlitz. Risse entstehen am Schlitzgrund, wo sich die Biegespannung konzentriert. Ein Schlitz, der unter Vergrößerung einen Riss zeigt, oder ein Haarriss, der mit Farbeindringprüfung sichtbar wird, bedeutet das Aus für die Spannzange — ein gerissenes Segment kann bei Drehzahl abbrechen.
Schäden am Muttergewinde. Ein Crash, der die Mutter trifft, kann ihr Gewinde stauchen oder verformen. Lässt sich die Mutter nicht mehr von Hand auf das Futtergewinde drehen, ist eine als einwandfrei bekannte Mutter zu probieren: Läuft diese leicht, ist die Crash-Mutter beschädigt; läuft auch sie rau, liegt der Schaden auf der Futterseite. Beide Fälle behandelt der Leitfaden zur Mutternwartung. Eine eingedellte Auszugsnut der Spannzange verdient dieselbe Aufmerksamkeit wie die Mutter: Rastet die Spannzange nicht in die Mutter ein, kann der Exzenterring sie nicht herausziehen, und die Spannzange wird beim nächsten Lösen wahrscheinlich im Futter festsitzen.
Crash-Spannzangen nicht durch Schleifen „retten“
Abziehen, Läppen oder Nachschleifen von Kegel oder Bohrung einer Crash-Spannzange in der Werkstatt kann weder den AT3-Kegelwinkel noch die Konzentrizität eines präzisionsgeschliffenen Teils wiederherstellen. Eine Ersatzspannzange kostet typischerweise etwa so viel wie ein VHM-Schaftfräser gleicher Schaftgröße oder weniger — weit weniger als ein abgebrochenes Werkzeug oder ein Ausschussteil durch eine „gerettete“ Spannzange.
Praktische Gut/Schlecht-Prüfung für einen großen Spannzangenbestand
Ein Betrieb mit Hunderten ER-Spannzangen — manche jahrzehntealt, manche gequetscht, manche mit einer Größe gekennzeichnet, die sie nicht mehr aufnehmen — braucht eine wiederholbare Aussortierung, die eine Person ohne Ermessensentscheidungen durchführen kann. Die effizienteste Reihenfolge siebt zuerst mit geringem Aufwand und misst den Rundlauf nur an den verbleibenden Spannzangen; ein Bestand von 300 Spannzangen lässt sich so typischerweise in wenigen Arbeitstagen statt Wochen sortieren.
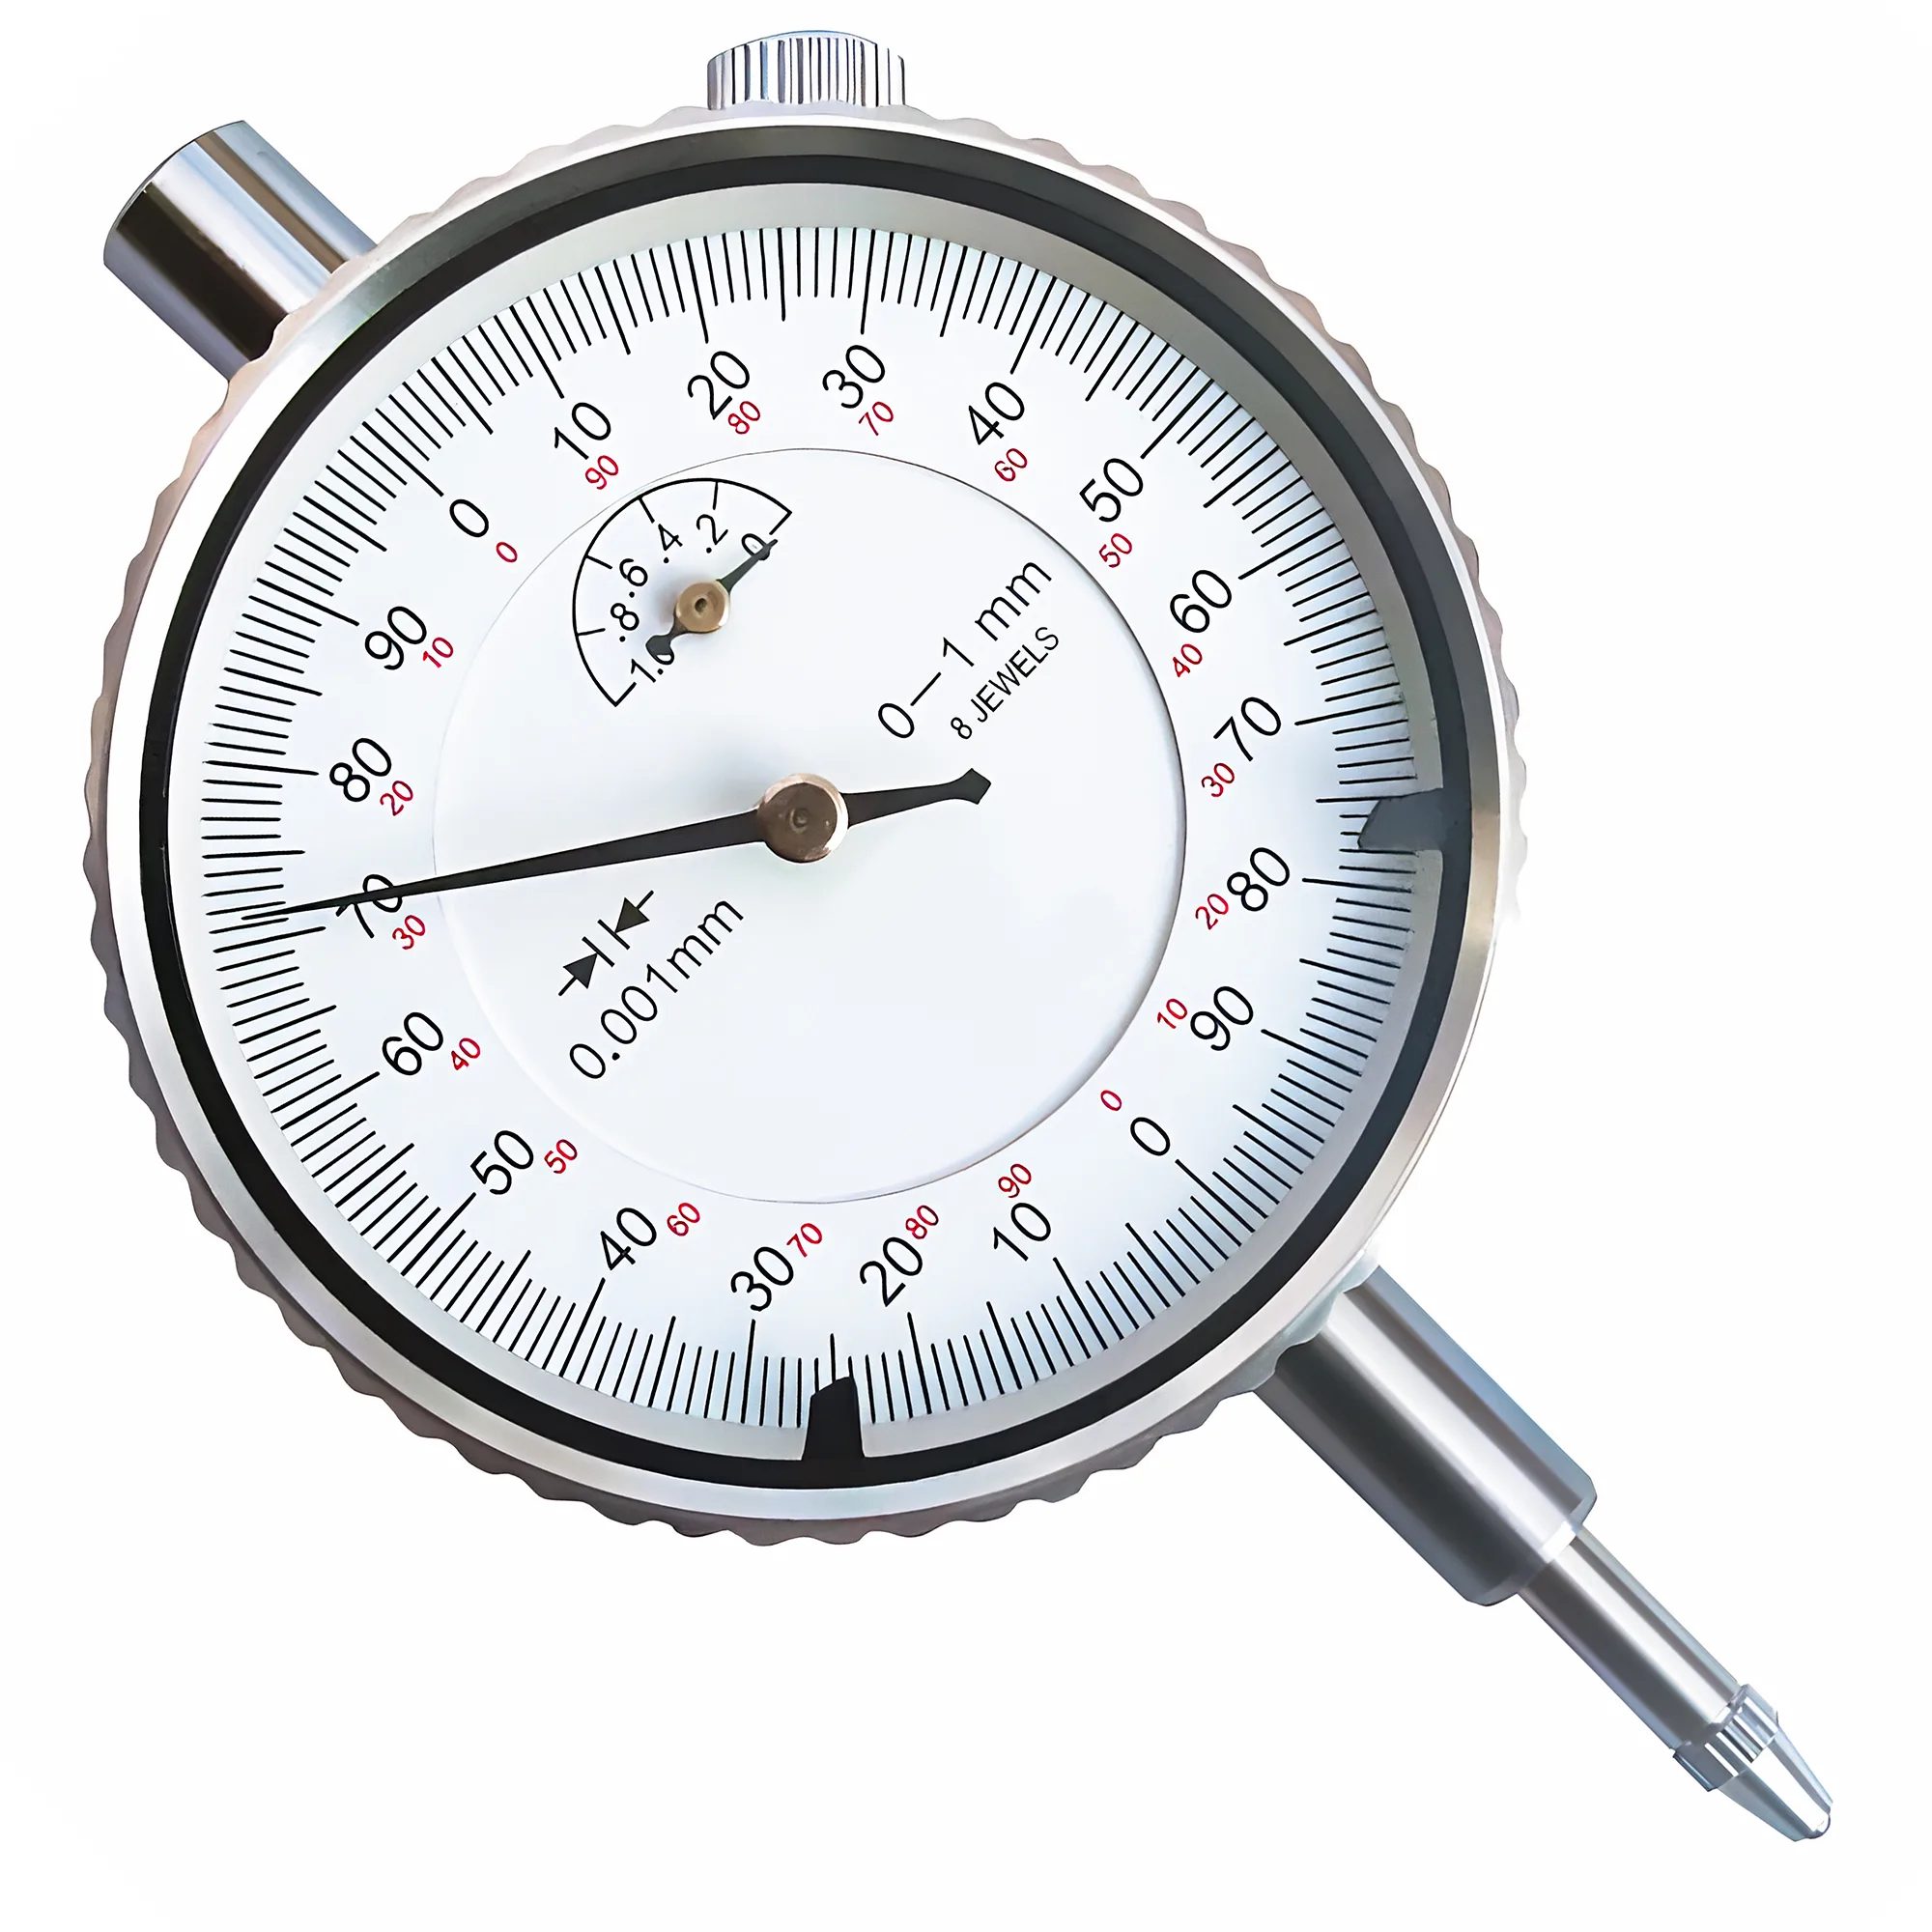
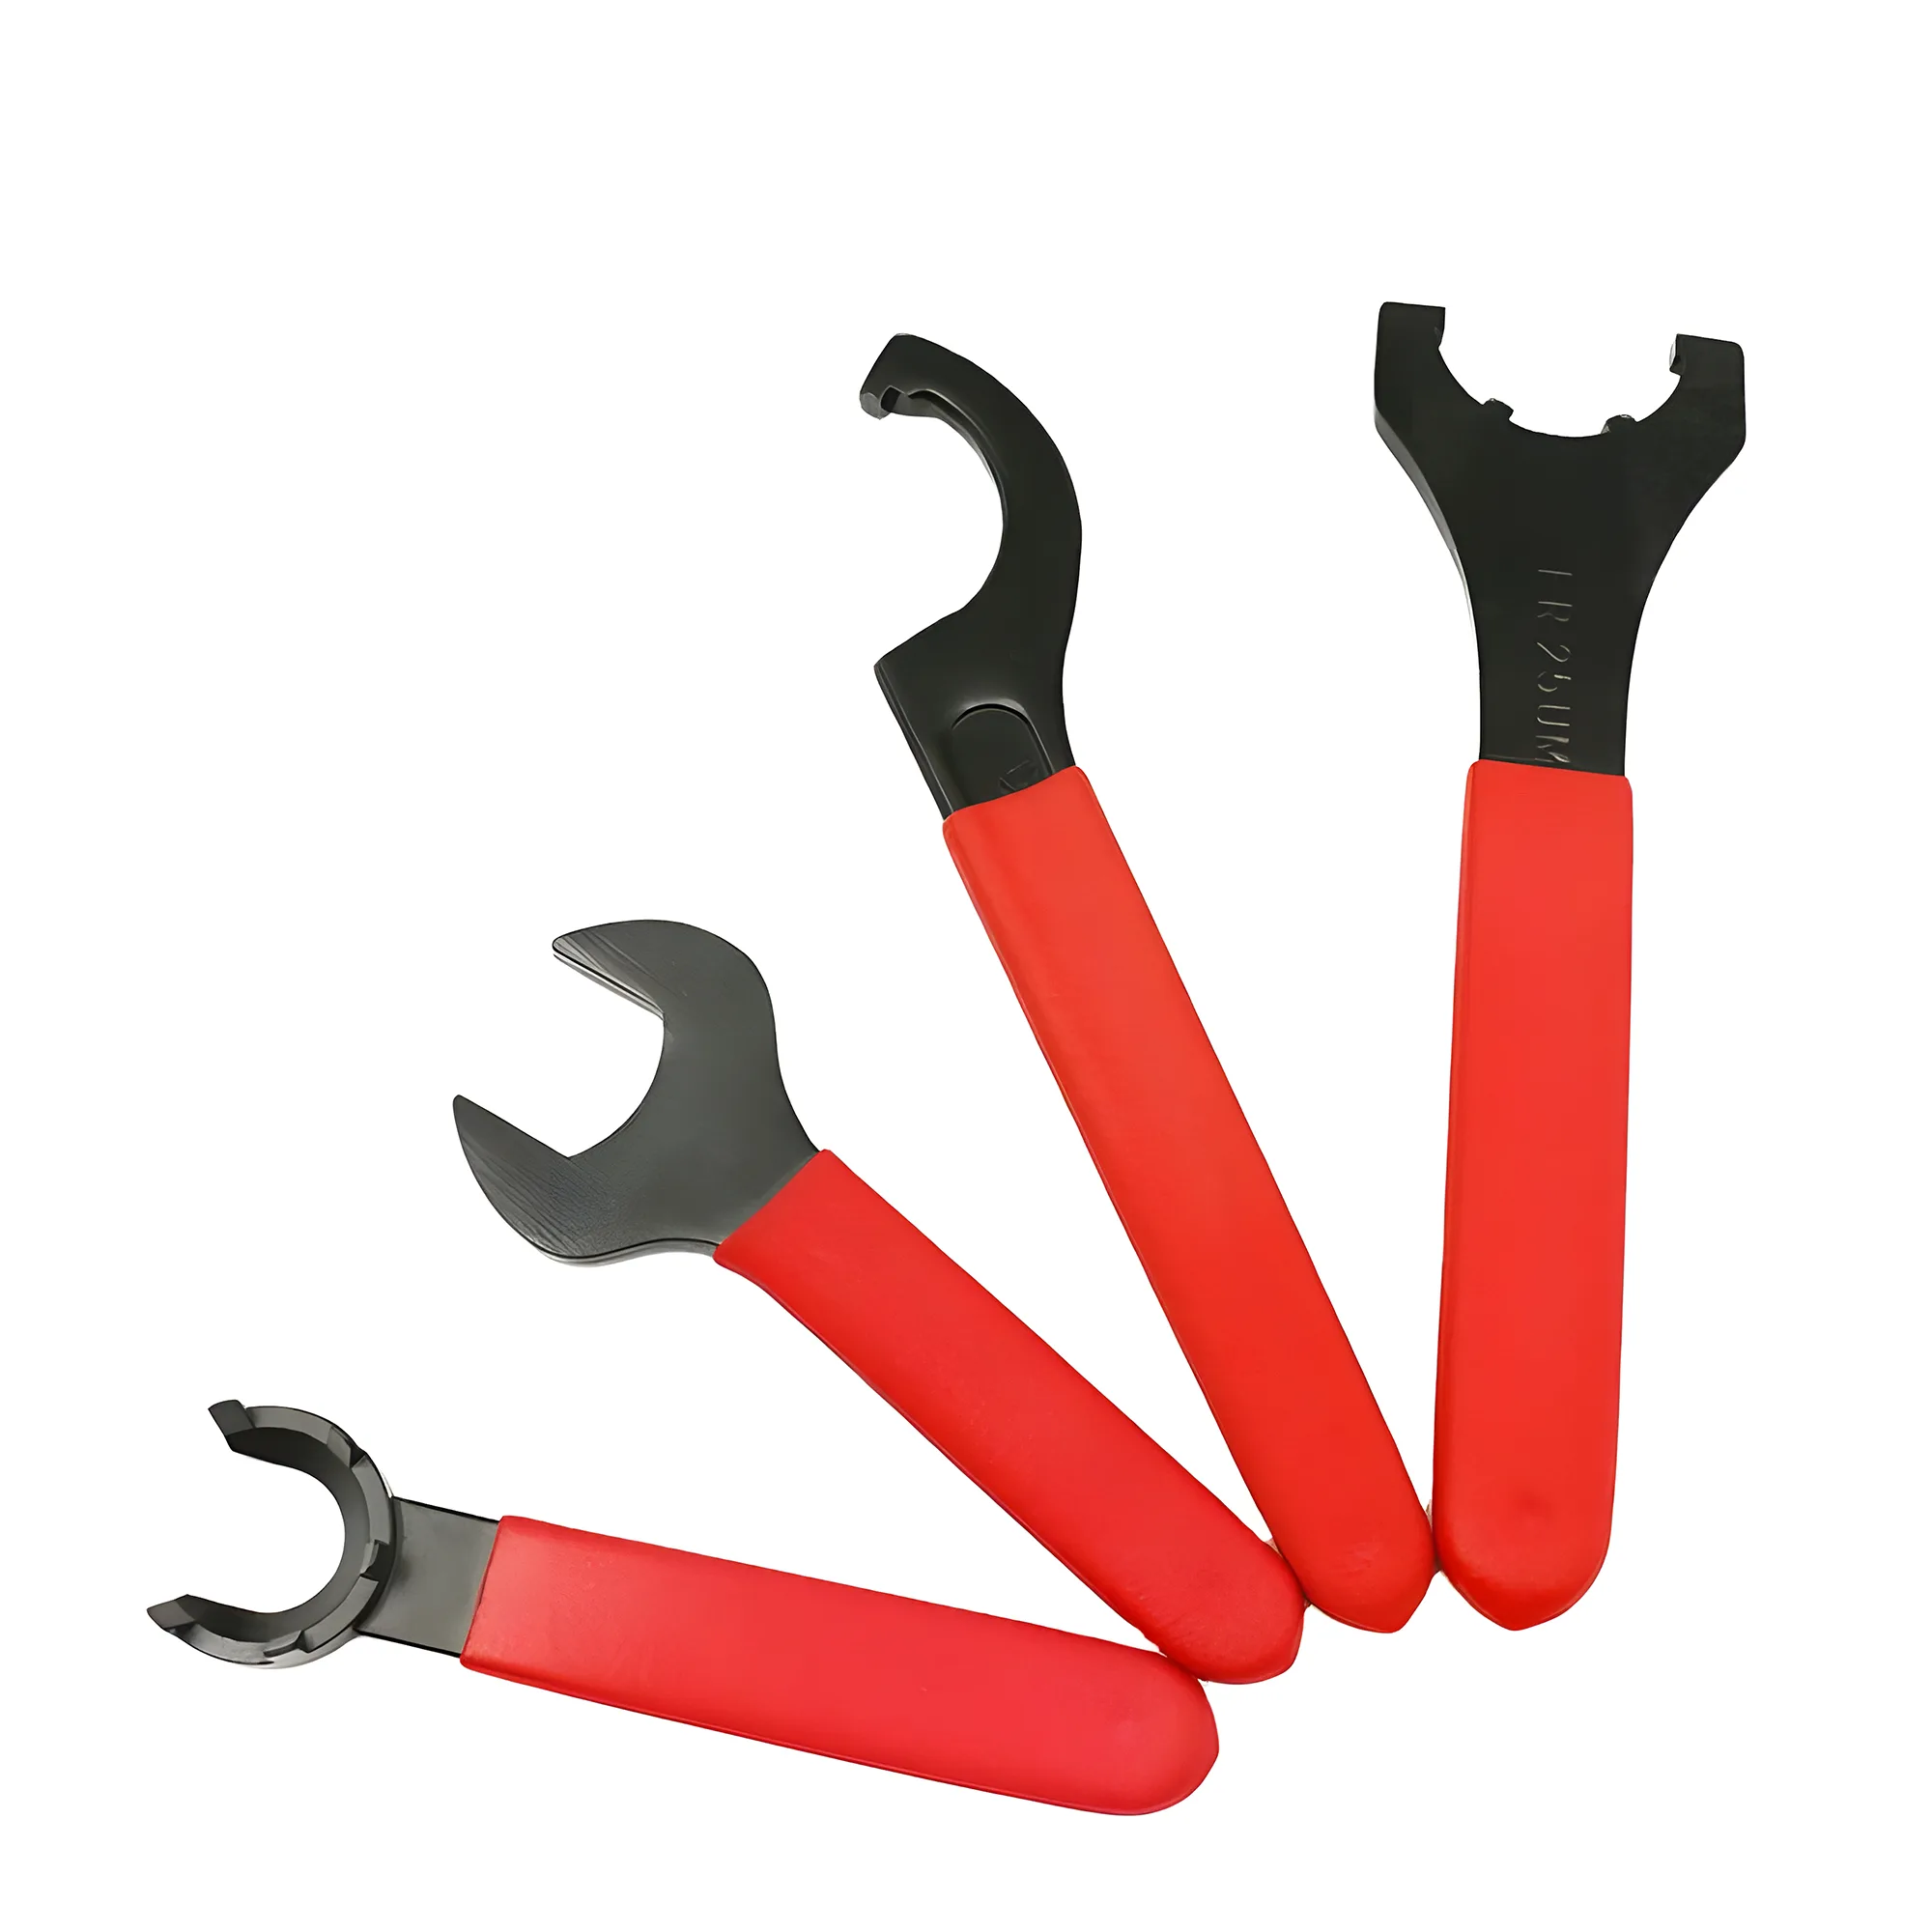
Ausrüstung: eine 10×-Lupe und helles Licht; ein Satz Prüfstifte oder geschliffener Prüfdorne in den Nennmaßen (in h6 geschliffene Stifte sind eine bessere Referenz als Bohrerschäfte, die eine Rückverjüngung und eine gröbere Durchmessertoleranz aufweisen); ein eigenes Referenzfutter pro ER-Größe, mit einer neuen Spannzange verifiziert; ein Drehmomentschlüssel und der passende Hakenschlüssel; sowie eine Messuhr mit 0.001 mm Skalenteilungswert nach ISO 463. Messuhren nach ISO 463 werden für diese Prüfung verwendet, weil der Vergleich von Spannzangen mit einer Grenze von 0.015–0.020 mm wiederholbare Skalenteilungen von 0.001 mm erfordert.
Schritt 1 — Sortieren und identifizieren (rund 10 Sekunden pro Spannzange). Nach ER-Größe und Nennbohrung gruppieren. Spannzangen mit unleserlicher Größenkennzeichnung kommen direkt in eine Kiste „messen oder verschrotten“; eine Spannzange, deren Größe geraten werden muss, ist eine Fehlbestückung mit Ansage.
Schritt 2 — Sichtprüfung (rund 20–30 Sekunden). Die Ausschussspalte der Tabelle aus Abschnitt 04 unter der Lupe anwenden: gerissener Schlitz, mit dem Fingernagel fühlbare Riefe oder Narbe an einem der Kegel oder an der Bohrung, verbogenes Segment, beschädigte Auszugsnut. Was hier durchfällt, wird nicht gemessen.
Schritt 3 — Stiftpassung (rund 15–30 Sekunden). Im freien (ungespannten) Zustand sollte der Stift mit Nennmaß von Hand über die gesamte Länge mit leichtem, gleichmäßigem Widerstand in die Bohrung gleiten. Eine Spannzange, die ihren Nennstift nicht aufnimmt, wurde gequetscht oder über ihren elastischen Bereich hinaus überdreht — durchgefallen. Ein Stift, der an der Spitze deutlich kippelt, hinten aber nicht, zeigt eine trichterförmige Aufweitung an — durchgefallen.
Schritt 4 — Rundlauf im Referenzfutter (rund 2–3 Minuten). Die Spannzange in die Mutter einrasten, einen Prüfstift mit dem Nennanzugsmoment der Größe spannen (zum Beispiel 136 Nm bei einer ER32-Standardmutter laut dem von REGO-FIX empfohlenen Anzugsmoment) und den TIR bei der Prüfauskragung nach ISO 15488 für diese Bohrung ablesen — zum Beispiel 25 mm bei Bohrungen von 6–10 mm und 40 mm bei Bohrungen von 10–18 mm. Mit der Klasse-2-Grenze vergleichen: ≤0.015 mm für d₁ ≤ 10 mm, ≤0.020 mm für d₁ 10–26 mm. Klasse 2 ist die Grenze zum Aussortieren, nicht das Ziel für jede Spannzange: Präzisionsklassen der Hersteller (oft mit UP oder AA gekennzeichnet) werden auf etwa 0.005 mm TIR gefertigt, enger als Klasse 1 der Norm; Spannzangen, die in einer solchen Klasse gekauft wurden, für Schlichtarbeiten daher am beim Kauf spezifizierten Rundlaufwert messen — vorausgesetzt, Referenzfutter, Mutter und Prüfstift sind ebenso genau. Bei Spannzangen für Schlichtarbeiten nach einmaligem Lösen und erneutem Spannen wiederholen; als praktische Werkstattregel deutet eine Abweichung von mehr als rund 0.005 mm zwischen den Spannungen auf einen Kegelschaden hin.
Schritt 5 — Einstufen, kennzeichnen und dokumentieren. Die verbleibenden Spannzangen in drei Kisten sortieren und so kennzeichnen, dass sie nicht zurückwandern können:
Ausgesonderte Spannzangen physisch unbrauchbar machen — eine Ausschussspannzange, die in einer Kiste liegen bleibt, landet wieder an einer Maschine, sobald eine Größe knapp wird. Den Messwert jeder verbleibenden Spannzange gegen Größe und Seriennummer oder Ständerposition dokumentieren, damit die nächste Prüfung einen Trend zeigt statt einer neuen Schätzung. Die Qualitätsprüfung auf der Futterseite — Prüfrhythmus, Prüfkarten und Sperrvermerke für die Futter selbst — ist ein separates System, das parallel zu dieser Aussortierung der Spannzangen läuft.
Wann eine ER-Spannzange auszusondern ist
Eine ER-Spannzange wird aufgrund eines gemessenen oder sichtbaren Signals ausgesondert, nicht nach Alter: Eine zehn Jahre alte Spannzange, die die Gut/Schlecht-Prüfung noch besteht, ist einsatzfähig, eine neue Spannzange nach einem Crash dagegen möglicherweise nicht. Standard-Spannzangen der Klasse 2 halten typischerweise 500–1.000 Spannzyklen; Spannzangen der UP-Klasse halten länger, und Drehmomentdisziplin verlängert beide.
Die Spannzange ist auszusondern, wenn einer der folgenden Punkte zutrifft:
- Rundlauf über der Grenze der ISO 15488 Klasse 2 bei zwei aufeinanderfolgenden sauberen Setups in einem als einwandfrei bekannten Futter — die rundlaufbasierten Kriterien, einschließlich Streuung Drehmoment zu TIR und Spannbereichsverzerrung, sind in Abschnitt 06 des Leitfadens zu ER-Anzugsmoment und Rundlauf beschrieben.
- Ein Riss, ein verbogenes Segment oder eine fehlende Schlitzspitze an beliebiger Stelle der Spannzange.
- Eine Riefe, Fressspur oder Rostnarbe, an der ein Fingernagel hängen bleibt, auf dem 8°-Kegel, dem 30°-Frontkegel oder in der Bohrung.
- Eine Bohrung, die ihren Nennstift nicht mehr aufnimmt, oder eine trichterförmige Aufweitung.
- Ein durchgerutschtes Werkzeug oder durchgedrehter Schaft, der Spuren in der Bohrung hinterlassen hat — die Bohrung hat die Oberfläche verloren, die den Halt erzeugt.
- Eine Auszugsnut, die nicht mehr in die Mutter einrastet.
- Mehr als rund 1.000 aufgelaufene Zyklen bei einer Spannzange der Klasse 2 für Schlichtarbeiten, auch wenn sie noch besteht — sie gehört dann in die Kiste für Schruppen oder Bohren, statt mit einer Spannzange am Ende ihrer typischen Nutzungsdauer Schlichttoleranzen halten zu wollen.
Herabstufen ist legitim, aber nur in eine Richtung: Eine Spannzange, die vom Schlichten zum Bohren und Schruppen wechselt, ist so zu kennzeichnen, dass sie nicht in ein Schlicht-Setup zurückkehrt. Auch Spannzangen in der Kiste „eingeschränkt“ müssen Schritt 2 und 3 der Gut/Schlecht-Prüfung bestehen, weil eine gerissene oder aufgeweitete Spannzange bei keiner Bearbeitung sicher ist.
Zusammenfassung
ER-Spannzangen als Verschleißteile behandeln: ohne Schleifmittel reinigen, trocken lagern und anhand von Befunden aussondern.
Beide Kegel bei jedem Werkzeugwechsel abwischen und eine Gründlichreinigung mit Lösemittel und Bürste durchführen, wenn eine Spannzange in die Werkzeugausgabe zurückkommt; Schleifvlies von Kegel, Frontkegel und Bohrung fernhalten, deren AT3-Winkeltoleranz je nach Spannzangengröße nur rund 1–2.5 µm Abweichung zulässt. Spannzangen gelöst, einzeln in Kunststofffächern, geölt oder VCI-geschützt in einem Schrank unter rund 50 % relativer Luftfeuchte lagern. Nach einem Crash Spannzange und Mutter sperren und alles verschrotten, was einen gerissenen Schlitz, eine trichterförmig aufgeweitete Bohrung, eine mit dem Fingernagel fühlbare Riefe oder eine beschädigte Auszugsnut aufweist. Einen großen Bestand der Reihe nach aussortieren — Sichtprüfung, Stiftpassung, dann Rundlauf im Referenzfutter gegen die Grenze der ISO 15488 Klasse 2 von 0.015–0.020 mm — und die Ausschussteile physisch unbrauchbar machen.
Wie reinigt man ER-Spannzangen?
Die Spannzange 5–15 Minuten in Entfetter oder Testbenzin einweichen, jeden Schlitz von beiden Enden mit einer Nylon- oder Messingbürste ausbürsten, eine Bohrungsbürste durch die Bohrung ziehen und den 8°-Kegel abschließend mit Isopropanol auf einem fusselfreien Tuch abwischen. Mit unter 30 psi trockenblasen und für die Lagerung einen leichten Ölfilm auftragen.
Darf man Rost an ER-Spannzangen mit Schleifvlies oder Schmirgelleinen entfernen?
Schleifvlies und Schmirgel sind an Spannzangenkegel, Frontkegel und Bohrung zu vermeiden. ISO 15488 begrenzt den Kegelwinkel der Spannzange auf Grad AT3, rund 1.3–2.0 µm Abweichung über einen Kegel von 16–25 mm, und Schleifmittel tragen Material ungleichmäßig ab. Kriechöl und Messingbürste verwenden; Spannzangen mit fühlbaren Narben aussondern.
Wie lagert man ER-Spannzangen langfristig ohne Rost?
Spannzangen gereinigt, gelöst und einzeln in Kunststoff-Fächereinsätzen lagern, mit leichtem Ölfilm oder einem VCI-Emitter in einer geschlossenen Schublade, und den Schrank unter rund 50 % relativer Luftfeuchte halten. Stahlkorrosion beschleunigt sich typischerweise oberhalb von etwa 60 % r. F., und unbehandelte Holzständer halten Feuchtigkeit an der Spannzange.
Wie prüfe ich eine große Zahl von ER-Spannzangen auf Gut/Schlecht?
In vier Schritten sieben: Sichtprüfung unter einer 10×-Lupe auf Risse, Riefen und Narben; Passung des Nenn-Prüfstifts im freien Zustand; Rundlauf in einem verifizierten Referenzfutter bei Nennanzugsmoment gegen die Grenze der ISO 15488 Klasse 2 von 0.015–0.020 mm; dann einstufen, kennzeichnen und Ausschuss vernichten. Sicht- und Stiftprüfung dauern rund 30–60 Sekunden pro Spannzange.
Wann sollte eine ER-Spannzange entsorgt werden?
Eine ER-Spannzange ist auszusondern bei gerissenem Schlitz, verbogenem Segment, trichterförmig aufgeweiteter Bohrung, einer mit dem Fingernagel fühlbaren Riefe oder Rostnarbe an einem Kegel oder in der Bohrung, beschädigter Auszugsnut oder Rundlauf über der Grenze der ISO 15488 Klasse 2 von 0.015–0.020 mm bei zwei sauberen Setups. Spannzangen der Klasse 2 halten typischerweise 500–1.000 Spannzyklen.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 463:2006 — Geometrical product specifications — Dimensional measuring equipment — Mechanical dial gauges
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- OSHA 29 CFR 1910.242 — Hand and portable powered tools and equipment, general
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts