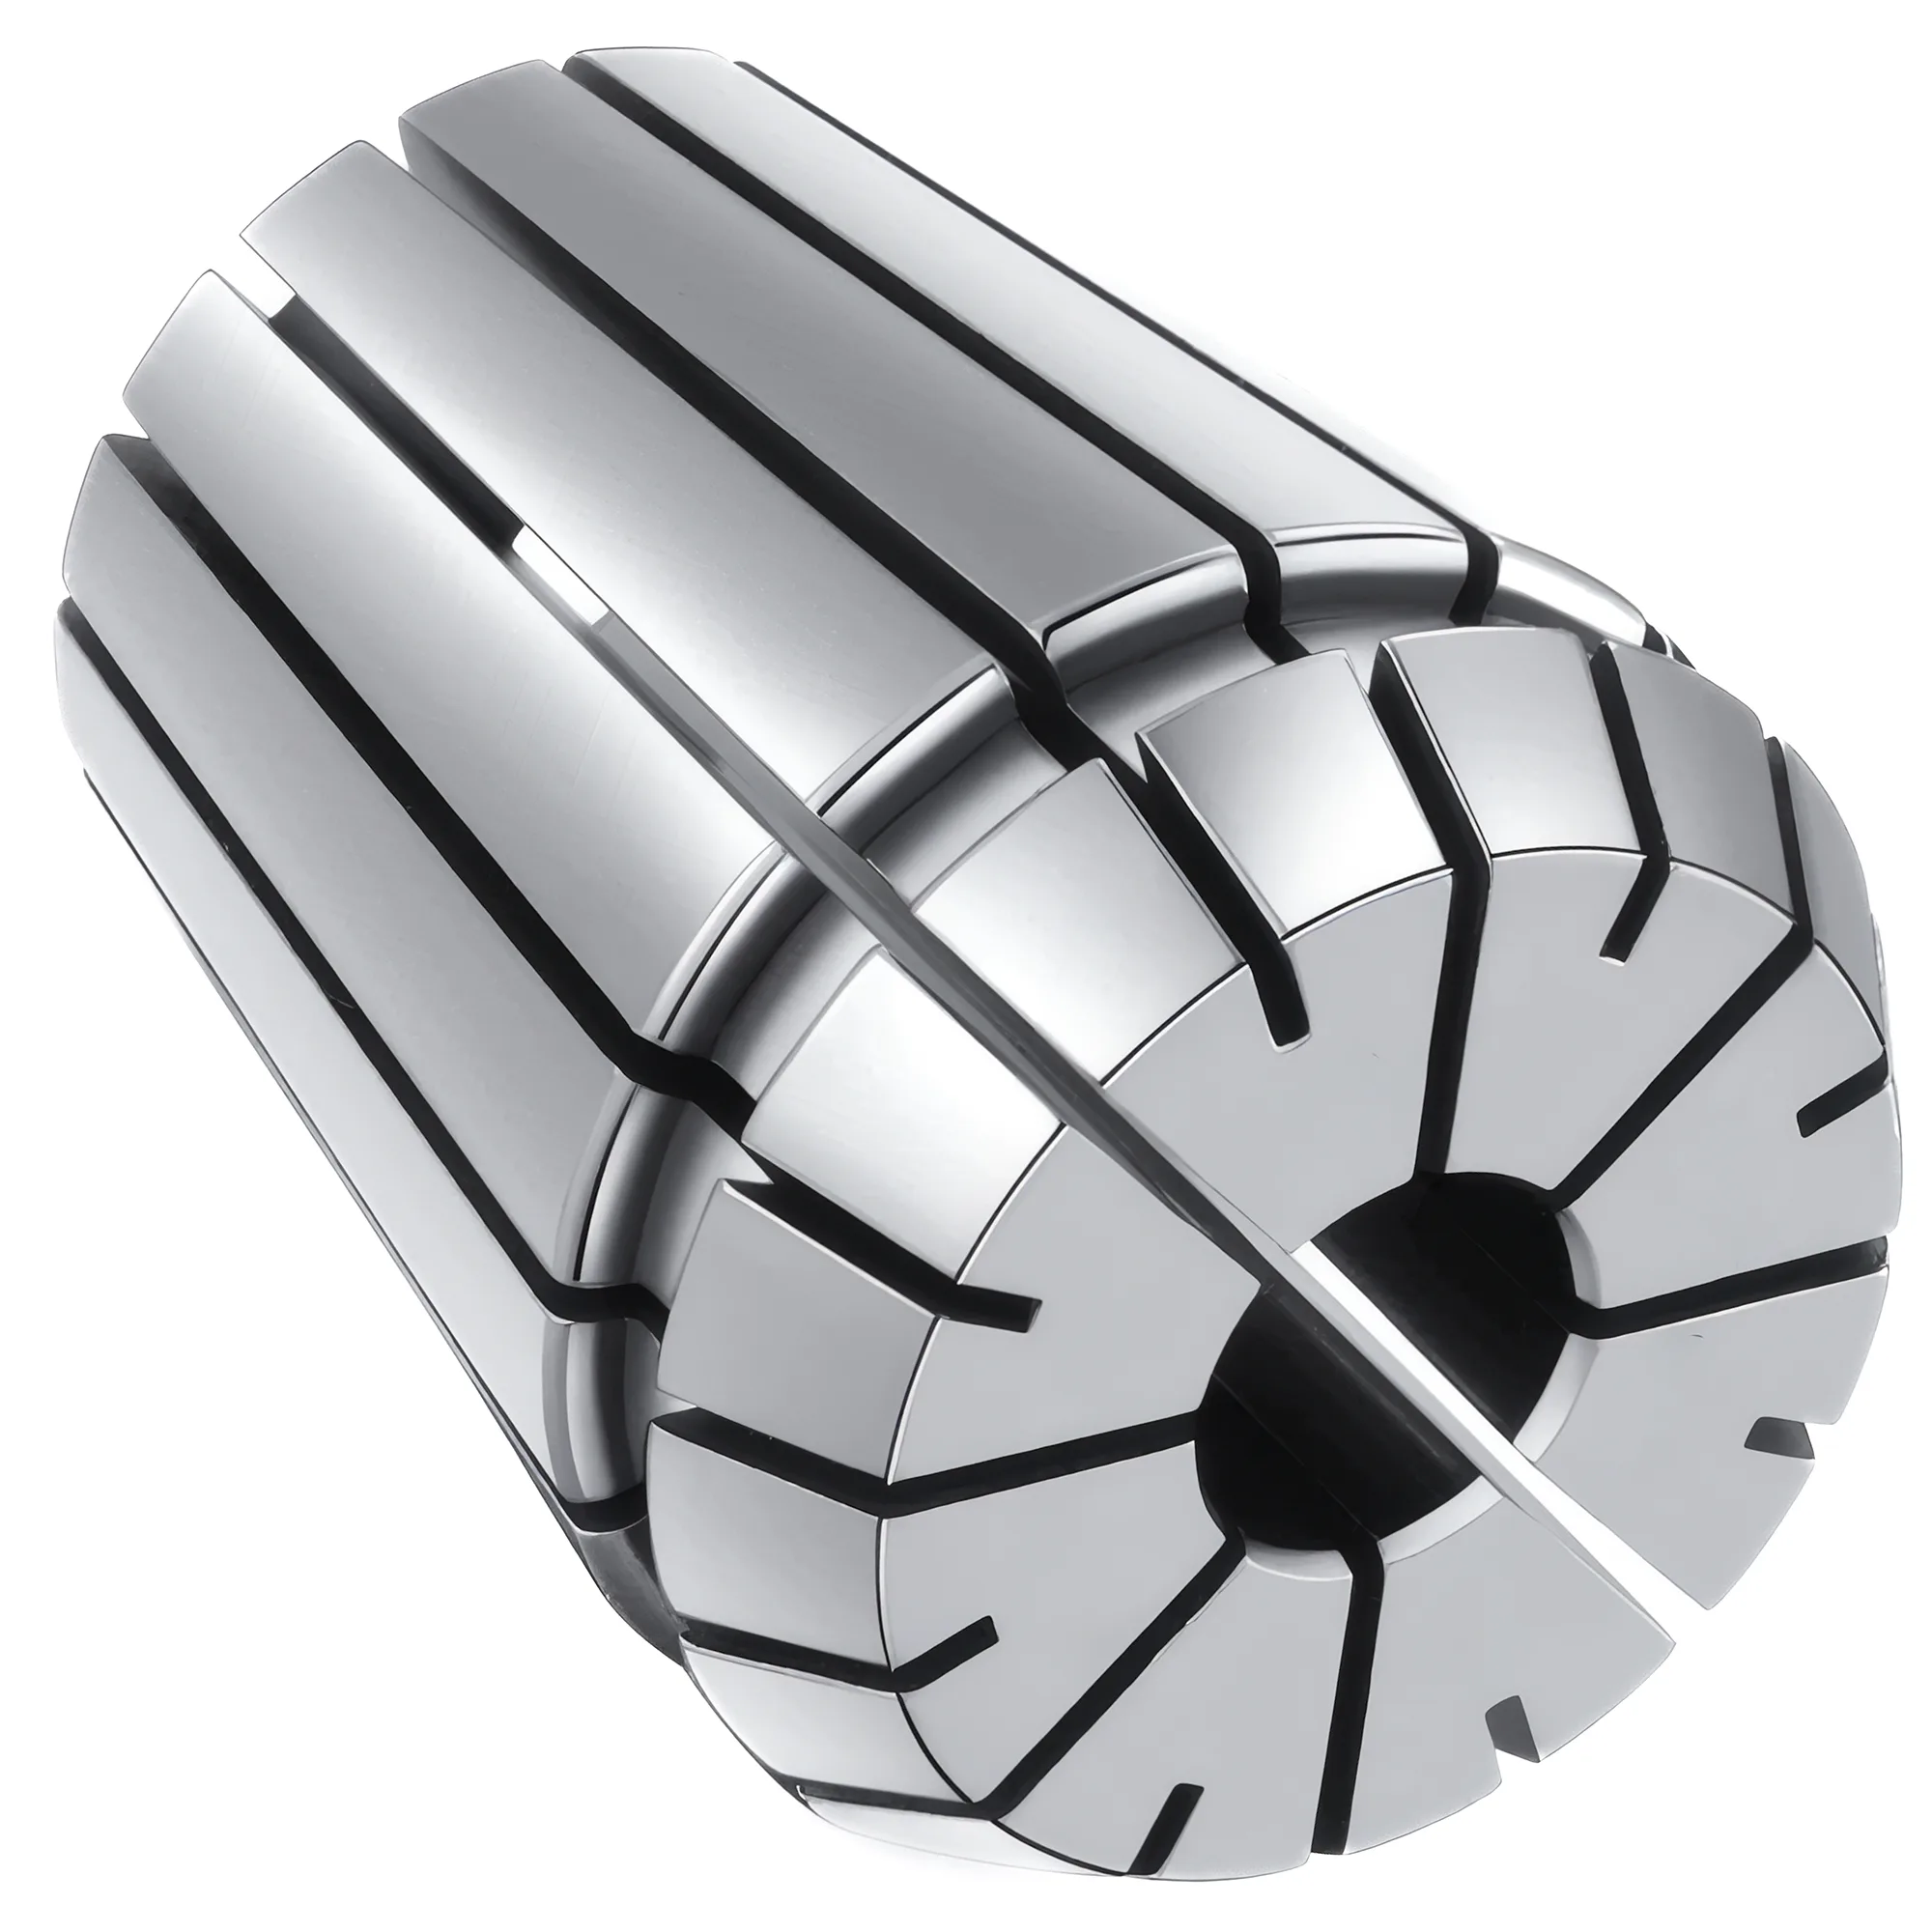
ER-Spannmuttern gibt es in drei Bauformen — die ISO-Form-Standardmutter (oft als UM oder RD angeboten), die schlanke A-Mutter mit demselben Gewinde und die Mini-M-Mutter mit feinerem Gewinde —, und eine Mutter muss zum Gewinde der Aufnahme passen, nicht nur zur ER-Nummer: Eine ER32-Standardmutter hat M40×1.5 und wird mit 136 N·m angezogen (REGO-FIX). Innerhalb einer Bauform eignet sich die Standardmutter für allgemeines CNC-Fräsen und -Drehen, wenn ein Rundlauf unter 0.015 mm TIR akzeptabel ist; eine Präzisionsmutter mit Lagerring ist zu wählen, wenn der Rundlauf unter 0.005 mm TIR bleiben muss oder die Spindeldrehzahl 18.000 RPM übersteigt. Das korrekte Drehmoment ist ebenso kritisch: Die Spannkraft steigt annähernd proportional zum Anzugsdrehmoment, sodass eine zu schwach angezogene ER32-Mutter einen vergleichbaren Anteil ihrer Klemmkraft verliert und das Auszugsrisiko steigt, während ein Überanzug den Spannzangenkegel verformen und den Rundlauf dauerhaft verschlechtern kann.
Die ER-Spannmutter ist das mechanisch am stärksten beanspruchte Verschleißteil im ER-Werkzeugaufnahmesystem. Sie überträgt jedes Newton Spannkraft, dreht mit Spindeldrehzahl und wird dutzendfach pro Schicht in die Hand genommen. Trotzdem wird sie häufig als unkritisches Verbrauchsteil behandelt — und erst nach sichtbarem Versagen ersetzt. Wer versteht, wie das Mutterdesign den Rundlauf beeinflusst, was die Drehmomentangaben tatsächlich bedeuten und wie sich Verschleiß vor Maßabweichungen erkennen lässt, kann Ausschussquoten und ungeplante Stillstandszeiten in ER-abhängigen Anwendungen reduzieren. Einen vollständigen Leitfaden zu ER-Spannzangenklassen und Größenauswahl bietet der ER-Spannzangen-Auswahlleitfaden.
ER-Spannmuttertypen: Standard (UM/RD), schlanke A-Mutter und Mini-M-Mutter
Die ER-Nummer bezeichnet die Spannzange, nicht die Mutter: Für eine ER-Größe werden Muttern in mehreren Bauformen gefertigt, die sich im Gewinde, im Außendurchmesser oder in beidem unterscheiden — und nur eine Mutter mit dem Gewinde der Aufnahme passt. ISO 15488 legt genau eine Mutter fest — Form D in Tabelle 3 — und überlässt die übrige Mutterkonstruktion dem Hersteller. Die Kataloge bauen darum drei verbreitete Familien auf:
- Standardmutter (meist UM oder RD): folgt den Maßen der Form D nach ISO 15488 Tabelle 3 — ER32 hat M40×1.5 bei 50 mm Außendurchmesser. Für diese Mutter sind die meisten ER-Aufnahmen ausgelegt.
- A-Mutter (schlank): dasselbe Gewinde wie die Standardmutter der jeweiligen Größe, aber ein kleinerer Außendurchmesser (ER16: 28 mm vs. 32 mm), für mehr Freiraum neben einer Vorrichtungswand.
- M-Mutter (Mini): ein feineres, kleineres Gewinde für Aufnahmen mit schlanker Nase — ER16 hat M19×1.0 statt M22×1.5. Eine M-Mutter passt nicht auf eine Aufnahme mit Standardmuttergewinde und umgekehrt.
| ER-Größe | Standard UM/RD (ISO 15488 Form D): Gewinde / AD (mm) | A-Mutter: Gewinde / AD (mm) | Mini-M-Mutter: Gewinde / AD (mm) |
|---|---|---|---|
| ER8* | — | M10×0.75 / 13.5 | M10×0.75 / 12 |
| ER11 | M14×0.75 / 19 | M14×0.75 / 19 | M13×0.75 / 16 |
| ER16 | M22×1.5 / 32 | M22×1.5 / 28 | M19×1.0 / 22 |
| ER20 | M25×1.5 / 35 | M25×1.5 / 34 | M24×1.0 / 28 |
| ER25 | M32×1.5 / 42 | — | M30×1.0 / 35 |
| ER32 | M40×1.5 / 50 | — | — |
| ER40 | M50×1.5 / 63 | — | — |
| ER50* | M64×2.0 / 78 | — | — |
*ER8 und ER50 sind Herstellererweiterungen außerhalb von ISO 15488, die ER11–ER40 abdeckt; ihre Werte sind typische Katalogmaße. Weitere Muttertypen aus den Katalogen (etwa abgedichtete oder Hochgeschwindigkeitsausführungen) verwenden bei gegebener Größe in der Regel eines dieser Gewinde. Da sich die Außendurchmesser unterscheiden, benötigen A-, M- und Standardmutter derselben ER-Größe zudem unterschiedliche Spannmutter-Schlüssel.
Eine Ersatzmutter ist nach Gewinde und Außendurchmesser zu bestimmen, nicht nach der ER-Nummer auf der Spannzange. Das Gewinde gibt die Aufnahme vor; der Außendurchmesser entscheidet über Schlüsselgröße und Freiraum zur Vorrichtung.
Standard- vs. Präzisions-Spannmutter: Worin liegt der tatsächliche Unterschied
Eine Standard-ER-Spannmutter und eine Präzisionsmutter derselben Bauform teilen Gewinde und Spannzangenaufnahme, unterscheiden sich aber in der inneren Auflagegeometrie, der Gewindequalität und der Fertigungstoleranzklasse. Eine Präzisionsmutter passt auf jede Aufnahme, die für diese Bauform ausgelegt ist; die Unterschiede liegen innen.
Standardmuttern liegen über einen inneren Kontaktkegel am 30°-Frontkegel der Spannzange an. Beim Anziehen muss sich die Spannzange sowohl radial zusammenziehen als auch leicht gegen diesen Kontaktkegel drehen; dabei entsteht eine kleine asymmetrische Last, die die Spannzangenachse um 0.005–0.015 mm (typische Schätzwerte) verschieben kann, bevor die Spannzange vollständig sitzt. Für allgemeine Fertigungsarbeiten, bei denen ISO-15488-Klasse-2-Rundlauf (≤0.015 mm TIR für d₁ ≤ 10 mm; ≤0.020 mm TIR für d₁ 10–26 mm gemäß Tabelle 4) das Ziel ist, ist diese Verschiebung in der Regel tolerierbar, auch wenn sie am oberen Ende den größten Teil des Klasse-2-Bandes aufbrauchen kann.
Präzisionsmuttern enthalten einen Lagerring — entweder ein Nadel- oder ein Kugelaxiallager — zwischen Mutter und 30°-Frontkegel der Spannzange. Das Lager erlaubt der Mutter, sich beim Anziehen zu drehen, während die Spannzange rotatorisch stehen bleibt; damit entfällt die Verdreh-und-Setz-Reibung, die die Achsverschiebung verursacht. Eine Lagerring-Mutter kann den Rundlaufbeitrag der Mutter verringern, abhängig von Aufnahmequalität und Spannzangenklasse.
ISO 15488 (und das deutsche Äquivalent DIN 6499) definiert die Maß- und Rundlauftoleranzen für ER-Spannzangen sowie eine einzige Mutterform, aber keinen Präzisionsmuttertyp — keine der beiden Normen schreibt Lagerring-Muttern für eine Rundlaufklasse vor. Die Präzisionsmutter ist eine Designentscheidung des Herstellers, die den praktischen Systemrundlauf verbessert, ohne die Spannzangenspezifikation zu ändern. Beide Muttertypen spannen bei korrektem Drehmoment sicher, und REGO-FIX beschreibt seine Lagermutter als für eine höhere Spannkraft ausgelegt als seine Standardmutter.
Drehmomentanforderungen nach ER-Größe
Das Drehmoment der Spannmutter ist keine Vorliebe beim Anziehen, sondern eine Spannkraftspezifikation — Abweichungen in beide Richtungen führen zu Versagensmustern. Ein Unteranzug reduziert den axialen Auszugswiderstand; ein Überanzug deformiert die Spannzange und hebt den Rundlauf an, indem die Belastung asymmetrisch auf die Kegelsitzfläche konzentriert wird.
ISO 15488 legt die Muttermaße fest, aber kein Anzugsdrehmoment — das Drehmoment ist daher eine Herstellerangabe. Die folgenden Werte sind die von REGO-FIX empfohlenen Anzugsdrehmomente für den größten Bohrungsbereich der jeweiligen Spannzangengröße, aufgebracht mit einem kalibrierten Drehmomentschlüssel; kleinere Bohrungen innerhalb einer Größe erhalten weniger (zum Beispiel 8 Nm für ER11-Spannzangen unter 3 mm, 24 Nm für ER32-Spannzangen unter 3 mm). Andere Mutterhersteller veröffentlichen abweichende Werte, weil die Mutterkonstruktion das Verhältnis von Drehmoment zu Spannkraft verändert; ist die Muttermarke bekannt, gilt deshalb der Wert dieses Herstellers.
| ER-Größe | Schaftdurchmesserbereich (mm) | Standardmutter-Drehmoment (N·m) | Mini-M-Mutter-Drehmoment (N·m) | Typische Spannkraft (Schätzwert) |
|---|---|---|---|---|
| ER11 | 1–7 | 24 | 16 | 3–5 kN |
| ER16 | 1–10 | 56 | 24 | 5–8 kN |
| ER20 | 1–13 | 80 | 28 | 6–9 kN |
| ER25 | 1–16 | 104 | 32 | 8–12 kN |
| ER32 | 2–20 | 136 | — (keine Mini-Mutter) | 10–15 kN |
| ER40 | 3–26 | 176 | — (keine Mini-Mutter) | 15–25 kN |
Die Standardmutter-Spalte gilt für Muttern in Standardform (Maße nach ISO 15488 Tabelle 3); REGO-FIX gibt für seine Lagermutter bei diesen Bohrungsgrößen für ER16–ER40 dieselben Werte an. Mini-M-Muttern auf Aufnahmen mit schlanker Nase vertragen deutlich weniger Drehmoment — der Standardmutterwert darf niemals auf eine Mini-Mutter angewendet werden. In zölligen Einheiten entsprechen 136 Nm etwa 100 ft-lb und 176 Nm etwa 130 ft-lb. Die Spannkraftspalte ist ein typischer Schätzwert: Kein Hersteller veröffentlicht eine ER-Spannkrafttabelle je Größe.
Werkzeugauswahl für das Anzugsdrehmoment
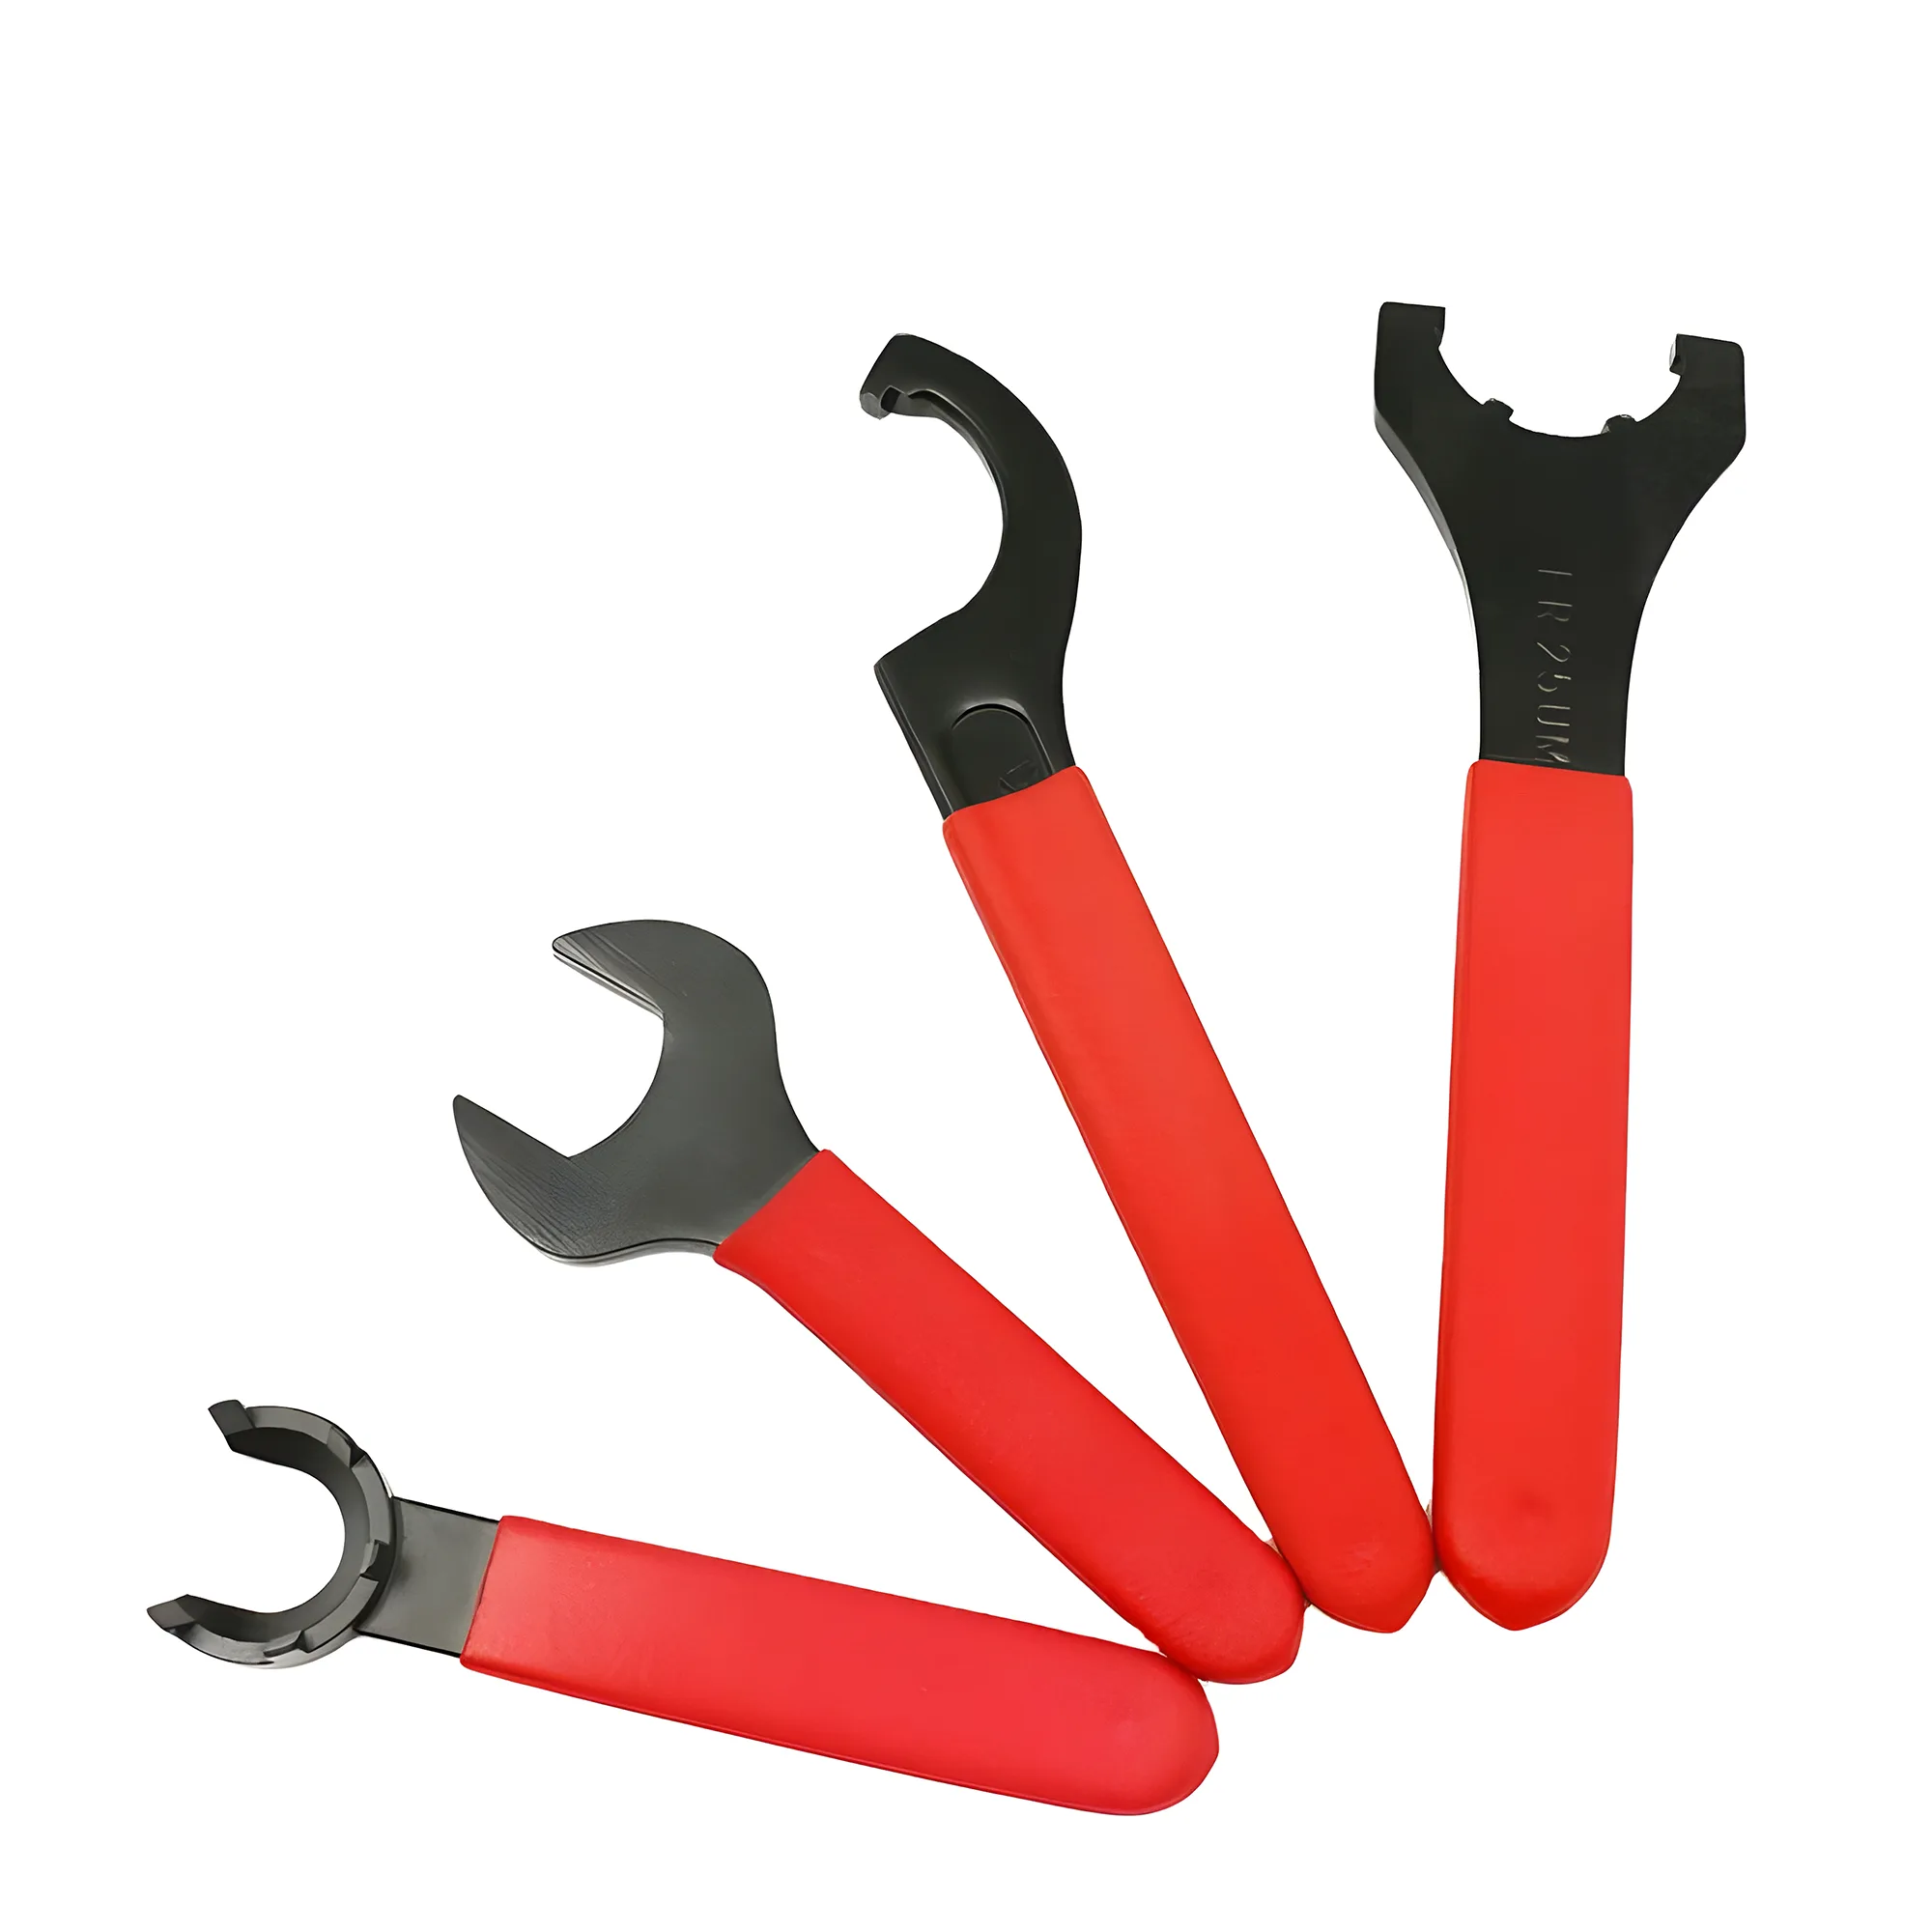
Einen dedizierten ER-Spannmutter-Schlüssel statt eines verstellbaren Schraubenschlüssels oder Maulschlüssels verwenden. Verstellbare Werkzeuge konzentrieren die Kraft auf zwei Punkte des Sechskants oder der Schlüsselnuten, anstatt sie über alle Eingriffsflächen zu verteilen; die dadurch entstehende örtliche Verformung weitet die Schlüsselnut allmählich auf — ein zuverlässiger Weg zu vorzeitigem Mutteraustausch.
Allein der Drehmomentwert garantiert keine korrekte Spannkraft, wenn die Gewinde- oder Auflagefläche trocken, verschmutzt oder verschlissen ist. Der Schmierzustand verändert die Umrechnung von Drehmoment in Spannkraft (Reibwert an den Gewindeflanken und am Kontaktkegel der Mutter). Unter sauberen, trockenen Bedingungen mit neuer Mutter und Spannzange gelten die veröffentlichten Drehmomentwerte. Nach wiederholten Zyklen mit Kühlmittel- und Spanverschmutzung erzeugt derselbe Drehmomenteinsatz eine messbar geringere Spannkraft, weil die Gewindereibung steigt. Das ist das Hauptargument, Gewinde sauber zu halten und Muttern vor sichtbarem Verschleiß zu ersetzen.
Ein Drehmomentschlüssel misst den Drehwiderstand, nicht die axiale Kraft auf die Spannzange. Gewindezustand, Schmierung und Mutterverschleiß verschieben den Umrechnungsfaktor zwischen dem, was der Schlüssel misst, und dem, was die Spannzange tatsächlich erhält.
Wann auf eine Präzisionsmutter aufgerüstet werden sollte
Auf eine Präzisionsmutter mit Lagerring aufrüsten, wenn der Systemrundlauf nach Inspektion von Spannzange und Aufnahme dauerhaft 0.008 mm TIR überschreitet und diese Komponenten als einsatzfähig bestätigt sind. In den meisten Fällen wird ein schlechter Rundlauf in einem ER-System durch eine verschlissene oder außerhalb der Spezifikation liegende Spannzange, eine verunreinigte Kegelbohrung oder eine außertolerante Aufnahme verursacht — nicht durch die Mutter. Vor dem Kauf von Präzisionsmuttern bestätigen, dass Spannzange und Aufnahme innerhalb der Spezifikation liegen. Der Leitfaden zu Anzugsmoment und Rundlauf von ER-Spannzangen behandelt die Schwellen der Spannzangenklassen detailliert.
Die vier Szenarien, in denen eine Präzisionsmutter einen messbaren Mehrwert bringt:
Hochgeschwindigkeits-Schlichten oberhalb 18.000 RPM. Bei erhöhten Spindeldrehzahlen erzeugen schon kleine Rundlaufwerte Vibrationen, die die Oberflächengüte verschlechtern und sowohl Werkzeug- als auch Spannzangenverschleiß beschleunigen. Eine Präzisionsmutter reduziert den durch Rotationsreibung induzierten Rundlaufbeitrag.
Mikrowerkzeugbearbeitung mit Fräsern unter 3 mm Durchmesser. Für Werkzeuge typischerweise im Durchmesserbereich 1–3 mm entspricht eine Rundlaufabweichung von 0.010 mm 0.3–1.0 % des Werkzeugdurchmessers — die Schwelle, ab der die Lastungleichheit der einzelnen Schneidkanten messbare Durchbiegung und frühen Bruch verursacht. Präzisionsmuttern in den Größen ER11 und ER16 reduzieren dieses Risiko in dem Größenbereich, in dem Standardmuttern den größten Rundlauf in Prozent des Werkzeugdurchmessers beitragen.
Tolerierte Bohrungen und Präzisionsfräsen, bei denen IT6 oder besser gefordert ist. Eine IT6-Bohrungstoleranz zu erreichen (13–16 µm für Durchmesser über 18 bis 50 mm, gemäß ISO 286-1) verlangt, dass der Gesamtrundlauf des Werkzeugaufnahmesystems deutlich unter der Hälfte dieses Bandes bleibt. Der Beitrag einer Präzisionsmutter von 0.003 mm lässt ausreichend Budget für Spannzangen- und Aufnahmerundlauf.
Hochvolumige Fertigung, in der die Zyklusrate den Verschleiß beschleunigt. Bei Anwendungen mit 50+ Werkzeugwechseln pro Schicht erreichen Standardmuttern die Verschleißschwelle schneller als in Umgebungen mit geringer Wechselfrequenz. Präzisionsmuttern verursachen typischerweise höhere Anschaffungskosten — 2–5× einer Standardmutter —, doch ihre Lagerringe sind bei manchen Designs austauschbar, sodass der Mutterkörper im Einsatz bleiben kann, wenn nur der Ring verschlissen ist.
Verschleißerkennung: sieben Anzeichen, dass eine Spannmutter ausgetauscht werden muss
Eine verschlissene Spannmutter versagt selten schlagartig — sie degradiert lautlos durch maßliche Drift, die sich als steigender Rundlauf und inkonsistente Klemmung äußert. Die folgenden Indikatoren sind von „mit Werkstattmitteln am einfachsten zu erkennen“ hin zu „erfordert Präzisionsmessung“ geordnet.
Visuelle und haptische Zeichen
Verformung der Schlüsselnuten. Die Nutweite mit einem digitalen Messschieber messen und mit einer neuen Mutter desselben Typs vergleichen. Hat sich die Öffnung messbar geweitet, hat die Nutwand plastisch nachgegeben und die Mutter bietet eine reduzierte Schlüsselangriffsfläche — sie ist zu ersetzen, bevor der Schlüssel unter Last abzurutschen beginnt.
Gewindefressen und Aufschmierungen. Die Muttergewinde nach der Reinigung unter hellem Licht inspizieren. Silbrig-graue Schmierspuren, die mehrere Gewindeflanken überqueren, deuten auf adhäsiven Verschleiß (Fressen) hin, typischerweise durch Anziehen ohne Gewindeschmierung. Eine fressende Mutter liefert eine inkonsistente Umrechnung Drehmoment zu Kraft und sollte ersetzt werden; ein Gewindenachschneider stellt die Gewindeform nur dann wieder her, wenn das Fressen flach ist.
Riefen am Kontaktkegel (Standardmutter). An Standard- (lagerlosen) Muttern soll der innere Kontaktkegel spiegelnd glatt sein. Umlaufende Kratzer, die unter Vergrößerung sichtbar sind, deuten darauf hin, dass sich der 30°-Frontkegel der Spannzange beim Anziehen gegen ihn gedreht hat — entweder weil die Kegelbohrung verschmutzt war oder die Mutter ohne ausreichende Reinigung und Sichtprüfung verwendet wurde. Riefen erzeugen Reibungsasymmetrie, die den Rundlaufbeitrag erhöht.
Spiel im Lagerring (Präzisionsmutter). Den Körper der Präzisionsmutter festhalten und den Lagerring mit Fingerdruck drehen. Der Ring sollte sich mit leichtem, konsistentem Widerstand und ohne axiales Spiel drehen. Axiales Spiel über 0.05 mm oder ein knirschendes Gefühl beim Drehen weist auf einen Verschleiß des Nadelkäfigs hin — der Lagerring ist bei manchen Hersteller-Designs austauschbar.
Maßliche Anzeichen
Steigender Trend des Systemrundlaufs. Den Rundlauf monatlich an der Werkzeugspitze mit einer Messuhr mit 0.001-mm-Skalenteilung (ISO 463) in einem dedizierten Prüfaufbau mit kalibriertem Prüfdorn messen. Hat sich der Rundlauf gegenüber der Ausgangsmessung an derselben Aufnahme-Spannzangen-Kombination um mehr als 0.005 mm erhöht, sind andere Ursachen (Spannzangenverschleiß, Bohrungsverschmutzung) systematisch auszuschließen, bevor die Änderung der Mutter zugeschrieben wird. Sinkt der Rundlauf, wenn an derselben Spannzange und Aufnahme eine neue Mutter montiert wird, ist der Verschleiß der alten Mutter bestätigt.
Gewindeflankendurchmesser außerhalb der Toleranz. ER-Muttergewinde sind metrische Feingewinde — für die Standardmutterform ER16 M22×1.5, ER32 M40×1.5 und ER40 M50×1.5 gemäß ISO 15488:2003 Tabelle 2; Mini-M-Muttern verwenden feinere Gewinde (ER16 M19×1.0, ER25 M30×1.0), und die ER50-Erweiterung verwendet M64×2.0. Geprüft wird gegen das Gewinde, das tatsächlich auf der Mutter sitzt. Ein Gewindelehrensatz oder eine kalibrierte Gewindemessschraube kann den Flankendurchmesser prüfen. Messbarer Flankendurchmesserverschleiß erlaubt während der Klemmung ein Kippen der Spannzange und führt Positionsfehler ein. In hochvolumigen Werkstätten sind die Gewinde nach einem festen Plan zu lehren; in Umgebungen mit geringerem Volumen erfolgt die Prüfung bei Rundlauf- oder Auszugsereignissen.
Asymmetrisches Tragbild am Kontaktkegel. Nach Anziehen und Lösen einer Spannzange mit dünnem Auftrag von Tuschierpaste (Berliner Blau) auf ihrem 30°-Frontkegel das Tragbild auf dem inneren Kontaktkegel der Mutter inspizieren. Ein gleichmäßiger 360°-Ring bestätigt die korrekte Geometrie. Ein Bogen unter 270° Abdeckung oder ein deutlich exzentrischer Ring weist darauf hin, dass der Kontaktkegel gegenüber der Gewindeachse aus der Konzentrizität verschlissen ist — die Mutter zentriert die Spannzange nicht mehr korrekt und sollte ersetzt werden.
Muttergenerationen nicht mischen
Präzisions-Lagerring-Muttern verschiedener Hersteller sind innerhalb derselben ER-Größe nicht austauschbar, wenn sich Gewindeeingriffslänge oder Lagerring-Überstand unterscheiden. Eine Präzisionsmutter, die mit einer für ein Standardmutterprofil konstruierten Aufnahme verwendet wird, kann die Spannzange nur teilweise zum Sitzen bringen und die Spannkraft reduzieren, während sie äußerlich vollständig festgezogen wirkt. Vor dem Austausch immer die Kompatibilität zwischen Aufnahmeserie und Mutterserie prüfen.
Schnellauswahl und Wartungsreferenz
| Szenario | Muttertyp | Drehmomentbereich | Austauschauslöser | Begründung |
|---|---|---|---|---|
| Allgemeines CNC-Fräsen, Rundlauf ≤0.015 mm | Standard | Gemäß ER-Größentabelle oben | Messbar geweitete Nut, Gewindefressen oder Rundlauf +0.005 mm gegenüber Ausgangswert | Direkter Kegelkontakt ausreichend für Klasse-2-Rundlauf |
| Hochgeschwindigkeitsspindel >18.000 RPM | Präzision (Nadellager) | Gemäß ER-Größentabelle oben | Lagerringspiel >0.05 mm axial | Lagerring verhindert Achsverschiebung bei Drehzahl |
| Mikrowerkzeuge <3 mm Durchmesser (ER11/ER16) | Präzision (Lagerring) | Gemäß ER-Größentabelle oben | Jede messbare Rundlaufzunahme | Werkzeuge kleinen Durchmessers reagieren empfindlich auf Rundlauf je Einheit |
| IT6-Bohrung oder Präzisionsreiben | Präzision (Nadellager) | Gemäß ER-Größentabelle oben | Monatlicher Rundlauf-Basistrend | System-TIR-Budget verlangt <0.003 mm Mutterbeitrag |
| Hochvolumige Fertigung >50 Wechsel/Schicht | Präzision (austauschbarer Ring) | Gemäß ER-Größentabelle oben | Axiales Lagerringspiel >0.05 mm (Ring tauschen) | Niedrigere Kosten pro Zyklus über Mutterlebenszeit vs. Standardtausch |
| Unterbrochene Schnitte, hohe Querkräfte | Standard (Schwerlastwandung) | Volles Nenndrehmoment der Größe | Fressen an den Gewindeflanken | Standardmutter mit voller Nutbreite verträgt Schlüsselkraft besser |
Standardmutter für die Fertigung; Präzisionsmutter für Genauigkeit oder hohe Drehzahl.
Eine Standard-ER-Spannmutter ist für allgemeine CNC-Arbeiten zu wählen, bei denen Klasse-2-Rundlauf (≤0.015 mm TIR für d₁ ≤ 10 mm; ≤0.020 mm TIR für d₁ 10–26 mm) ausreicht. Auf eine Präzisionsmutter mit Lagerring aufrüsten, wenn der Systemrundlauf unter 0.005–0.008 mm TIR bleiben muss, die Spindeldrehzahl 18.000 RPM übersteigt oder der Werkzeugdurchmesser unter 3 mm liegt. In beiden Fällen das korrekte Drehmoment nach ER-Größe mit einem dedizierten Spannmutter-Schlüssel aufbringen, die Schlüsselnutweite nach festem Plan prüfen und die Mutter ersetzen, sobald Nutverschleiß, Gewindefressen oder steigender Rundlauf den Abbau bestätigen — die Ersatzmutter nach Gewinde und Außendurchmesser auswählen, nicht allein nach der ER-Nummer. Die Mutter ist die preisgünstigste Komponente im ER-System und am wirtschaftlichsten proaktiv zu tauschen.
Welche Arten von ER-Spannmuttern gibt es?
ER-Spannmuttern gibt es in drei verbreiteten Bauformen. Die Standardform (oft UM oder RD genannt) folgt den Muttermaßen nach ISO 15488; die A-Form behält dasselbe Gewinde bei schlankerem Außendurchmesser; die Mini-M-Form verwendet ein feineres, kleineres Gewinde für schlanke Aufnahmen. Präzisionsmuttern mit Lagerring gibt es innerhalb dieser Familien. Der Typ ist nach dem Gewinde der Aufnahme zu wählen.
Welches Gewinde hat eine ER32-Spannmutter?
In der Standardform nach ISO 15488 hat eine ER32-Spannmutter ein Gewinde M40×1.5 und 50 mm Außendurchmesser; ER16 hat M22×1.5, ER20 M25×1.5, ER25 M32×1.5 und ER40 M50×1.5. Mini-Muttern derselben ER-Nummer verwenden feinere Gewinde, etwa M19×1.0 für ER16 — deshalb immer zuerst das Gewinde der Aufnahme prüfen.
Sind ER-Spannmuttern untereinander austauschbar?
Nur bei passendem Gewinde. Standard- und A-Muttern einer ER-Größe teilen das Gewinde und lassen sich tauschen, sofern der Außendurchmesser an der Vorrichtung vorbeikommt. Eine Mini-Mutter hat ein anderes Gewinde als die Standardmutter derselben ER-Nummer und passt nicht auf diese Aufnahme. Maßgeblich sind Gewinde und Außendurchmesser, nicht nur die ER-Nummer.
Worin liegt der Unterschied zwischen einer Standard- und einer Präzisions-Spannmutter?
Eine Standard-ER-Spannmutter liegt über einen inneren Kontaktkegel am 30°-Frontkegel der Spannzange an und trägt beim Anziehen typischerweise geschätzte 0.005–0.015 mm zusätzlichen Rundlauf bei. Eine Präzisionsmutter ergänzt ein Nadel- oder Kugelaxiallager, das die Mutter drehen lässt, während die Spannzange stehen bleibt, und begrenzt den Rundlaufbeitrag der Mutter auf typischerweise geschätzte ≤0.003 mm TIR. Präzisionsmuttern kosten 2–5× mehr, und bei manchen Ausführungen lässt sich allein der Lagerring tauschen.
Welches Drehmoment ist für eine ER32-Spannmutter zu verwenden?
Das von REGO-FIX empfohlene Anzugsdrehmoment für eine ER32-Standardmutter beträgt 136 N·m (etwa 100 ft-lb), aufgebracht mit einem dedizierten ER-Spannmutter-Schlüssel oder Drehmomentschlüssel; Spannzangen unter 3 mm erhalten nur 24 N·m. Für seine ER32-Lagermutter gibt REGO-FIX bei Spannzangen ab 8 mm dieselben 136 N·m an. Das Drehmoment in einer einzigen kontinuierlichen Bewegung aufbringen, nicht in mehreren Teilschritten, um ein gleichmäßiges Setzen der Spannzange sicherzustellen. Sofern verfügbar, gegen die Spezifikation des Aufnahmeherstellers abgleichen, da die Wandstärke zwischen Serien variiert.
Wie oft sollten ER-Spannmuttern ersetzt werden?
Eine Standard-ER-Spannmutter ist zu ersetzen, wenn sich ihre Schlüsselnut gegenüber einer neuen Mutter messbar geweitet hat, Gewindefressen sichtbar ist oder der Rundlauf an derselben Spannzange und Aufnahme um mehr als 0.005 mm über den Ausgangswert gestiegen ist. Bei Präzisionsmuttern wird der Lagerring getauscht, sobald er mehr als 0.05 mm axiales Spiel zeigt. In hochvolumigen Werkstätten Wechsel je Mutter protokollieren und nach festem Plan prüfen.
Kann ich eine Präzisions-Spannmutter in einem Standard-ER-Futter verwenden?
Ja, sofern die Präzisionsmutter dasselbe Gewinde wie die Aufnahme hat. Standard- und schlanke A-Muttern teilen in jeder ER-Größe das Gewinde, während Mini-M-Muttern ein feineres Gewinde verwenden (ER16: M19×1.0 vs. M22×1.5) und nicht auf eine Standardaufnahme passen. Zusätzlich die Gewindeeingriffslänge prüfen, sonst sitzt die Spannzange womöglich nur teilweise.
Wie erkenne ich eine verschlissene Spannmutter ohne Präzisionsinstrumente?
Die Schlüsselnutweite mit einem digitalen Messschieber gegen eine neue Mutter prüfen — hat sich die Öffnung messbar geweitet, ist die Mutter zu ersetzen. Die Gewindeflanken unter hellem Licht auf silbrig-graue Fressmarken untersuchen, die mehrere Gewindegänge überqueren. An Standardmuttern auf Kratzer am inneren Kontaktkegel achten. Diese drei Prüfungen kommen ohne Präzisionsinstrumente aus.