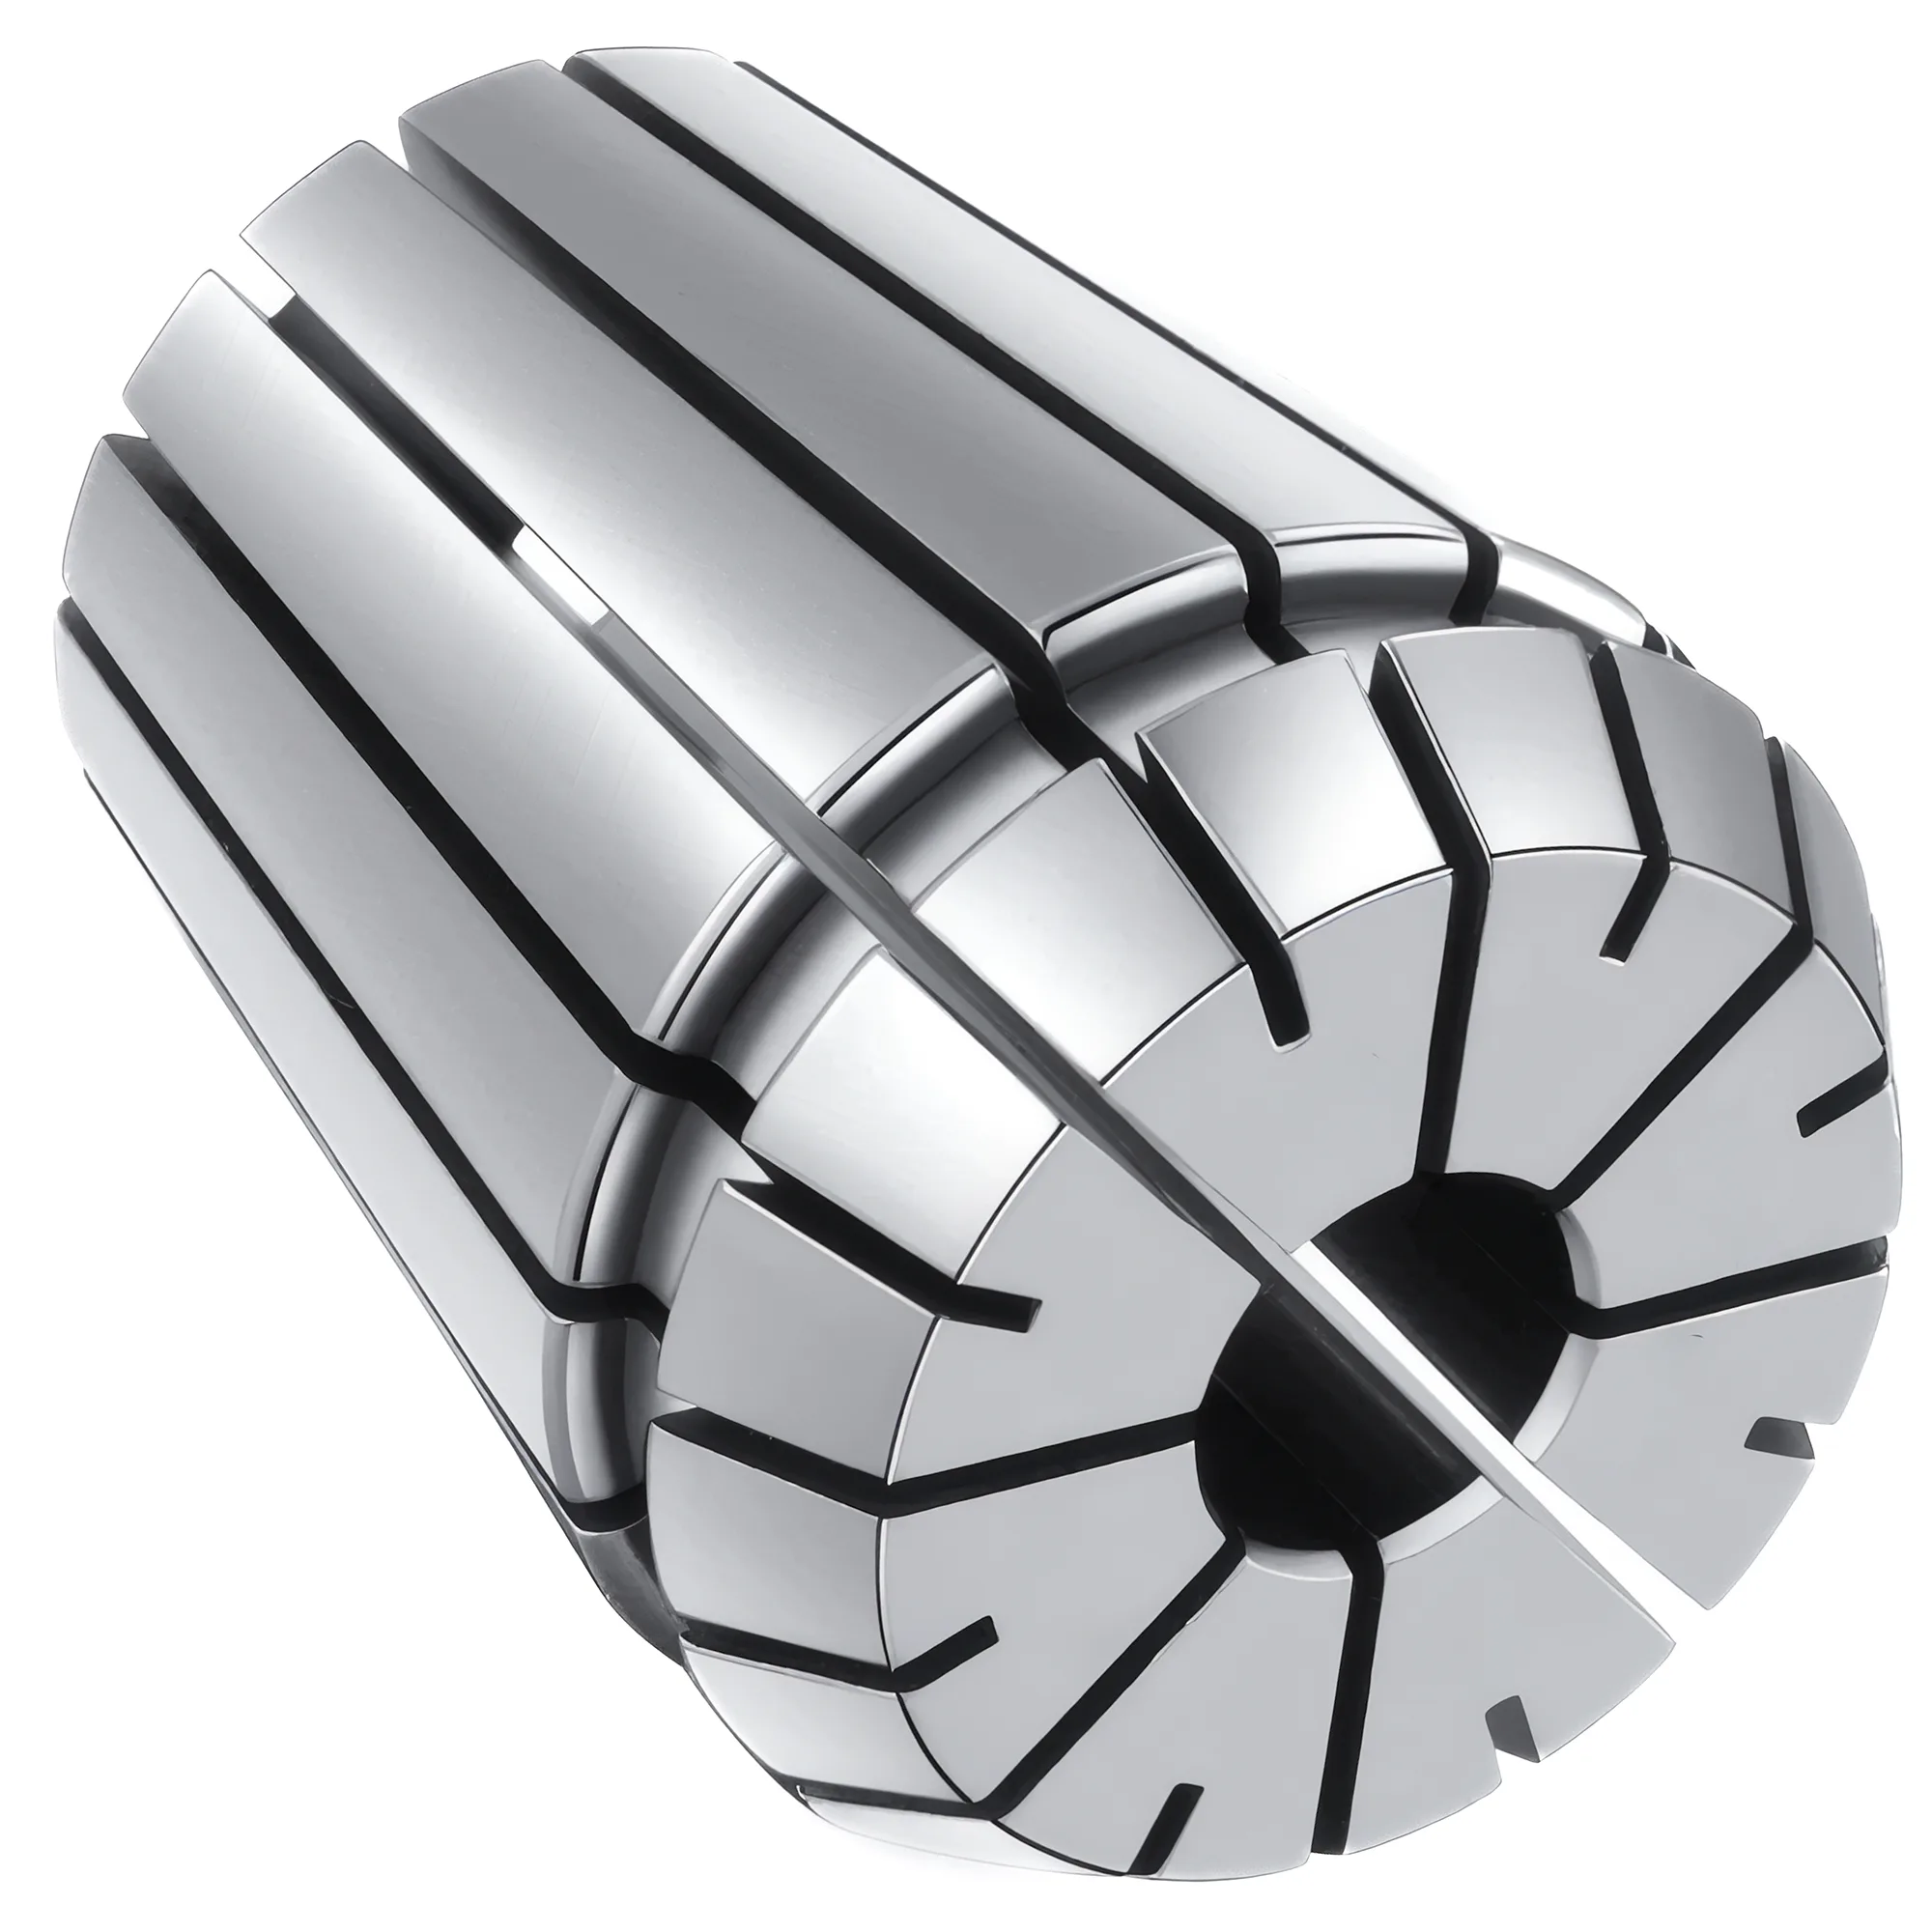
Der Schaft des ER-Futters richtet sich nach der Spindel: Ein MT3-Schaft mit M12-Anzugstange passt in die meisten Spindelstöcke von Mini-Drehmaschinen und typischen Tischdrehmaschinen mit 9–10 in Umlaufdurchmesser, ein MT2-Schaft in den Reitstock und ein R8-Schaft mit 7/16-20-Anzugstange in Konsolfräsmaschinen im Bridgeport-Muster. Für Arbeiten am Spindelstock eignen sich ER32 (2–20 mm nach ISO 15488) oder ER40 (3–26 mm); anschließend sind Spindel, Futter und Spannzange getrennt mit der Messuhr zu prüfen, weil sich ihre Rundlauffehler addieren.
Mit einem ER-Spannzangenfutter lassen sich runde Werkstücke und kleine Fräser an einer konventionellen Dreh- oder Fräsmaschine wiederholgenau umspannen — vorausgesetzt, das Futter sitzt auf einer Schnittstelle, für die die Spindel ausgelegt ist, und die Rundlaufkette wird nach der Montage einmal geprüft. Dieser Leitfaden behandelt die Montageseite: Schafttypen, Anzugstangen, Größenwahl und Rundlaufdiagnose. Spannbereich und Genauigkeitsklasse jeder ER-Größe beschreibt der Leitfaden zur Auswahl von ER-Spannzangen; Anzugsmoment und Anzugsfolge der Mutter behandelt der Leitfaden zu ER-Anzugsmomenten und Rundlauf.
Welcher ER-Futterschaft passt zur eigenen Maschine?
Konventionelle Maschinen nehmen ER-Futter über drei Spindelschnittstellen auf, die sich unterschiedlich verhalten. Der Morsekegel (MT) ist ein selbsthaltender Kegel, genormt in DIN 228 und ISO 296; ISO 296 beschreibt ihn als kleinen Kegel von etwa 4–5%, flach genug, dass allein die Reibung einen sauberen Schaft hält. R8 ist ein selbstlösender Kegel mit einem eingeschlossenen Winkel von etwa 16°51′, der ohne Anzugstange nichts hält. ER-Aufnahmen mit Zylinderschaft haben einen zylindrischen Schaft und werden von einem anderen Element gespannt — einer R8-Spannzange, einer größeren ER-Spannzange oder der Klemmung eines Ausdrehkopfs bzw. Stahlhalters.
DIN 228 und ISO 296 sind die Maßnormen für MT-Schäfte, weshalb ein MT3-ER-Futter eines Herstellers in jeder MT3-Spindelaufnahme sitzt, die nach demselben Kegel gefertigt ist. Keine der beiden Normen legt Drehmoment, Auszugskraft oder Drehzahl fest, sodass der Halt von der Endform des Schafts und von der Anzugstange abhängt.
Den MT-Schaft gibt es in zwei Endformen: mit Austreiblappen für Reitstöcke und Bohrmaschinen sowie mit Gewindeende für eine Anzugstange durch die Spindelstockspindel. Ein Schaft nur mit Austreiblappen hält im Spindelstock einer Drehmaschine allein durch Reibung, die sich unter Seitenlast und unterbrochenem Schnitt lösen kann; ein Schaft mit Gewindeende, den eine Anzugstange einzieht, bleibt unter denselben Schnitten sicher sitzen. Die Endform ist daher vor der Bestellung zu prüfen — denn auch der umgekehrte Fall kommt vor: Ein Schaft mit Gewindeende in der Reitstockpinole hat keine Anzugstange und wird nur durch Reibung gehalten.
Spindelstock und Reitstock: MT2- und MT3-ER-Futter an der Drehmaschine
Die meisten Mini-Drehmaschinen der Klasse 7×10 bis 7×16 und viele Tischdrehmaschinen mit etwa 9–10 in Umlaufdurchmesser haben eine MT3-Aufnahme im Spindelstock und eine MT2-Aufnahme im Reitstock; das schwankt jedoch je nach Hersteller und Baujahr, weshalb der Durchmesser am großen Ende der Aufnahme vor der Bestellung zu messen ist. Ein MT2-Schaft sitzt nicht in einer MT3-Aufnahme, weil sein großes Ende 6.045 mm kleiner ist — kleiner sogar als das kleine Ende der MT3-Aufnahme, sodass der Schaft an keiner Stelle des Kegels trägt. Ist bereits ein MT2-Futter vorhanden, macht eine MT2-auf-MT3-Reduzierhülse es nutzbar, fügt aber gemäß der Hülsentoleranz nach DIN 228 etwa 0.015–0.020 mm Systemrundlauf hinzu.
Montage im Spindelstock. Das Futter für den Spindelstock wird nach dem Abnehmen des Backenfutters direkt in die Spindelaufnahme gesetzt. Eine Anzugstange führt durch die Spindelbohrung und wird in das Gewindeende des Schafts geschraubt. Sie wird mit einem Handschlüssel fest angezogen; das Schnittmoment überträgt der Kegel, die Anzugstange hält lediglich den Schaft im Sitz, sodass zusätzliche Vorspannung kaum mehr Haltekraft bringt und den Kegel nur schwerer lösbar macht. Zum Ausbau wird die Anzugstange ein bis zwei Umdrehungen gelöst und mit einem weichen Hammer auf ihr Ende geklopft.
Eine Anzugstange, die am Spindelende außermittig herausragt, ist meist unbedenklich: Eine 12-mm-Stange hängt in einer Bohrung von etwa 20 mm oder mehr unter ihrem Eigengewicht zur Seite. Entscheidend ist, ob sich der Rundlauf an der Futternase beim Anziehen der Anzugstange verändert — verschiebt sich der Messwert beim Festziehen um mehr als einige Mikrometer, ist die Schulter der Anzugstange oder das Gewindeende des Futters nicht rechtwinklig und verbiegt den Schaft im Kegel. Zur Kontrolle wird das Futter vor und nach dem Anziehen mit der Messuhr geprüft.
Abstützen des Reaktionsmoments der Mutter. Das empfohlene Anzugsmoment der Mutter ist hoch — REGO-FIX nennt 136 Nm für eine ER32-Standardmutter und 176 Nm für ER40. An einer konventionellen Drehmaschine stützt sich dieses Moment über den MT-Kegel und die Anzugstange ab, sofern der Futterkörper nicht gehalten wird; daher die Spindel arretieren (Rädervorgelege oder Spindelarretierung) und den Futterkörper beim Anziehen der Mutter mit einem zweiten Schlüssel an seinen Schlüsselflächen gegenhalten. Wird der Futterkörper beim Anziehen der Mutter mit einem eigenen Schlüssel gegengehalten, gelangt das Reaktionsmoment der Mutter nicht in den Morsekegel, der sich sonst verdrehen und lösen oder Passungsrost ansetzen kann.
Montage im Reitstock. Ein ER-Futter mit MT2- oder MT3-Schaft und Austreiblappen in der Reitstockpinole macht den Reitstock zur Aufnahme für Bohrer und Reibahlen, die Werkzeuge mit Zylinderschaft im 1-mm-Spannbereich einer Standard-ER16–ER40-Spannzange spannt. Der Reitstock hat keine Anzugstange, daher sollte das Bohrmoment innerhalb dessen bleiben, was die Reibverbindung übertragen kann: Ein Bohrer, der beim Durchbruch hakt, kann den Schaft durchdrehen lassen und die Pinolenaufnahme riefen. Beim Bohren vom Reitstock aus ist die Fluchtung des Reitstocks zur Spindelachse meist wichtiger als der Eigenrundlauf des ER-Futters, weil ein Achsversatz zu große oder trichterförmige Bohrungen erzeugt, unabhängig davon, wie rund der Bohrer läuft.
R8- und Zylinderschaft-ER-Aufnahmen an Konsol- und Tischfräsmaschinen
R8 ist die Standardspindel an Konsolfräsmaschinen im Bridgeport-Muster und an vielen Tischfräsmaschinen der G0704-Klasse, und eine ER32-Aufnahme mit R8-Schaft ist der übliche Weg, diesen Maschinen den vollen ER32-Bereich (2–20 mm nach ISO 15488) zu erschließen. Der R8-Schaft der Aufnahme sitzt in der Spindel, die 7/16-20-Anzugstange wird in sein hinteres Ende geschraubt, und ein Stift in der Spindel greift in die Nut des Schafts und verhindert das Mitdrehen. Manche ältere Bohrfräsmaschinen und kleine Tischfräsmaschinen haben stattdessen MT2- oder MT3-Spindeln; sie nehmen ER-Futter mit MT-Schaft, Gewindeende und Anzugstange auf — genau wie der Spindelstock einer Drehmaschine.
Die Wahl zwischen R8-Spannzange und R8-ER-Aufnahme ist eine Abwägung, kein Upgrade. Eine R8-Spannzange spannt einen einzigen Nenndurchmesser und sitzt nahezu bündig mit der Spindelnase, bei typischem Rundlauf von 0.013–0.025 mm in einer sauberen Spindel. Eine ER32-Aufnahme bringt eine zweite Kegelverbindung und ihre Körperlänge unterhalb der Spindelnase mit, was an einer Konsolfräsmaschine Z-Weg kostet — allein die ER32-Mutter ist nach ISO 15488 Tabelle 3 22.5 mm lang und 50 mm breit —, dafür deckt jede Spannzange beim Standard-Spannbereich nach ISO 15488 1 mm Schaftbereich ab (manche Hersteller geben Spannzangen in Zwischengrößen mit nur 0.5 mm an) und nimmt metrische und zöllige Werkzeuge in derselben Aufnahme auf.
Eine ER-Aufnahme mit Zylinderschaft, etwa eine ER11- oder ER16-Verlängerung auf einem 16- oder 20-mm-Schaft, verschafft kleinen Fräsern an einer konventionellen Fräsmaschine Reichweite und Sicht, doch jede zusätzliche Spannzangenverbindung in der Kette bringt ihren eigenen Rundlauf mit. Die Verlängerung wird in einer R8-Spannzange oder einer größeren ER-Spannzange mit gleichem Schaftdurchmesser gespannt, die Auskraglänge so kurz gehalten, wie das Werkstück es zulässt, und die Spitze nach der Montage mit der Messuhr geprüft, statt sich auf den Katalogrundlauf der Aufnahme zu verlassen.
Rundlauf prüfen und Spindel, Futter und Spannzange unterscheiden
Der Gesamtrundlauf am Werkzeug ist die Summe aus drei Anteilen — Spindelaufnahme, Futterkörper und Spannzange —, und nur die getrennte Messung jedes Anteils zeigt, welches Teil nachzubessern ist. Im ungünstigsten Fall addieren sich die Anteile linear:
TIR_total ≤ TIR_spindle + TIR_chuck + TIR_collet
Der größte Einzelterm dominiert. Zur Veranschaulichung: Eine Spindel mit 0.005 mm, ein Futter mit 0.010 mm und eine Spannzange der Klasse 2 nach ISO 15488 an ihrer Grenze von 0.015 mm (d₁ ≤ 10 mm) summieren sich im ungünstigsten Fall auf 0.030 mm; der Ersatz durch eine UP-Spannzange mit ≤0.005 mm senkt den ungünstigsten Fall auf 0.020 mm; ab diesem Punkt ist das Futter mit 0.010 mm der größte Term, den eine bessere Spannzange nicht verringern kann — dann ist das Futter neu zu setzen oder zu ersetzen.
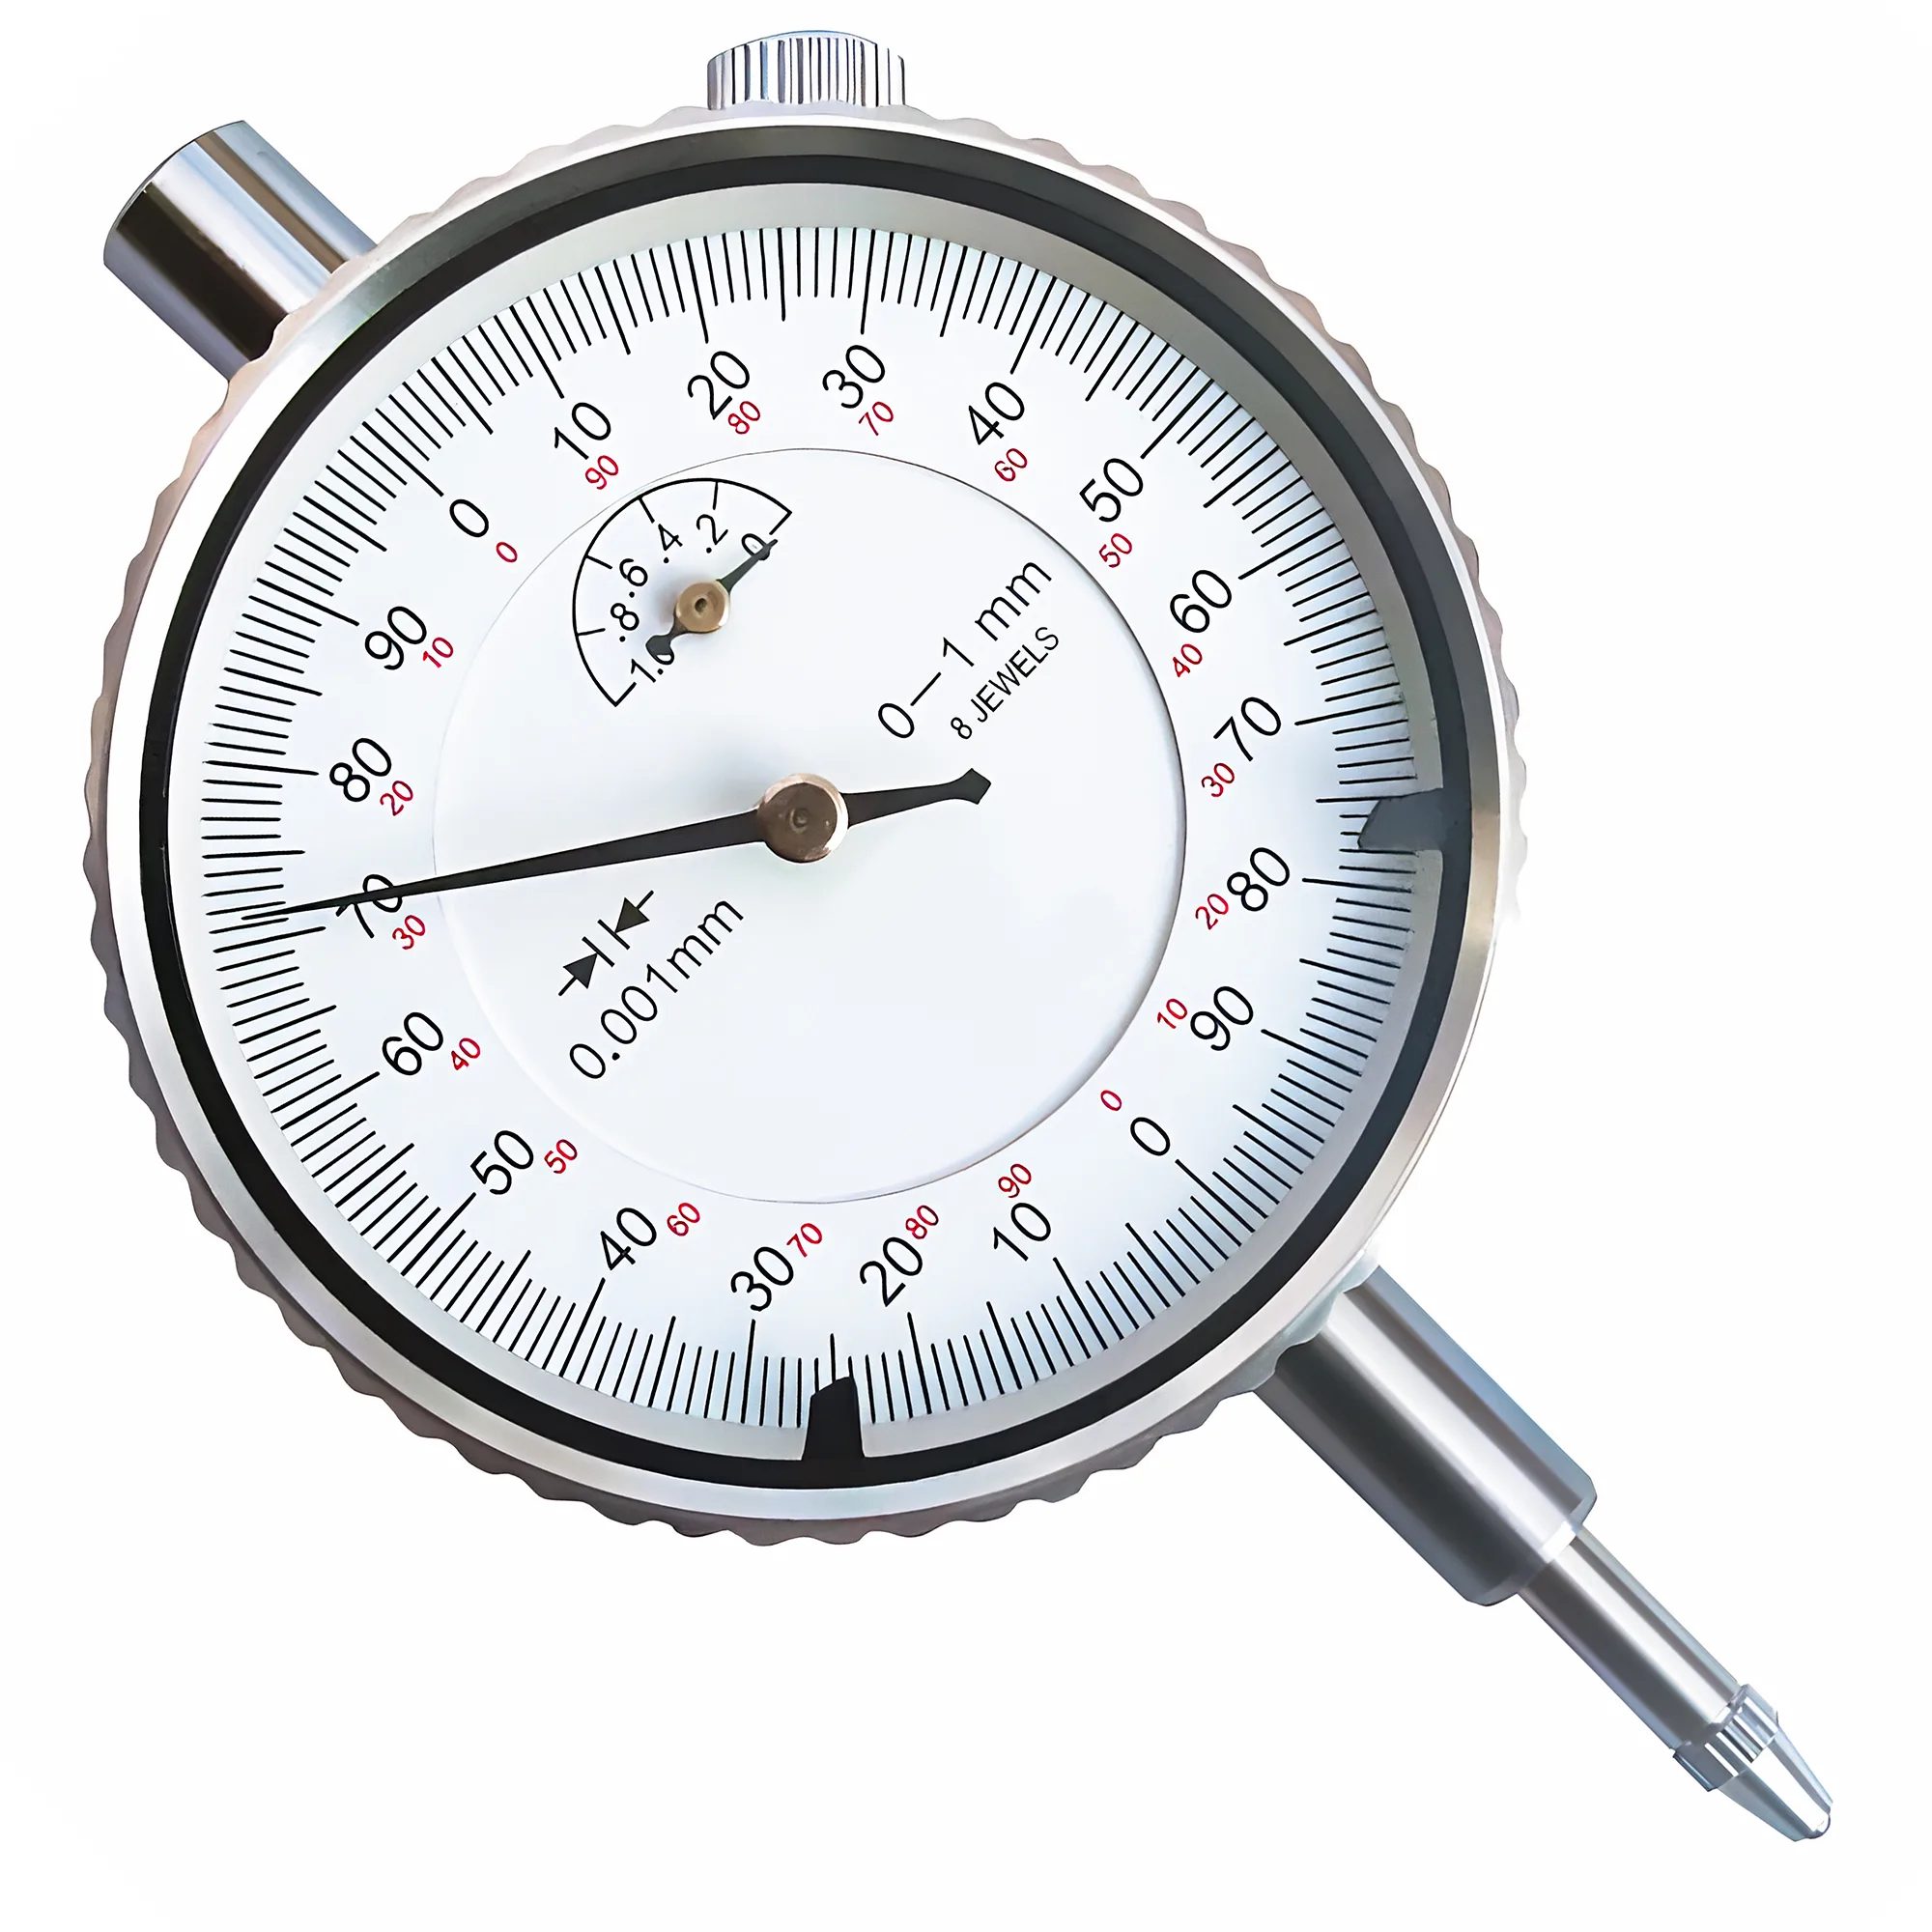
ISO 230-1 Abschnitt 12.5 beschreibt den Rundlauf rotierender Bauteile als Prüfverfahren; Abnahmewerte legt die Norm nicht fest, sodass die Messwerte an der Spannzangenklasse und der Werkstücktoleranz zu messen sind. Verwendet wird ein Messgerät mit 0.001 mm (bzw. 0.0001 in) Auflösung auf einem steifen Stativ — ein Fühlhebelmessgerät, um in die Aufnahme und den Spannzangenkegel zu gelangen, und am Prüfdorn ein Fühlhebelmessgerät oder eine Messuhr; eine Messuhr mit 0.01 mm kann die hier relevanten Unterschiede nicht auflösen. Die Prüfungen erfolgen in dieser Reihenfolge:
- Spindelaufnahme. Bei abgenommenem Futter innen in der MT- oder R8-Aufnahme nahe der Öffnung messen und die Spindel dabei von Hand drehen. Dieser Messwert ist der Anteil der Spindel und die Untergrenze für alles, was darin montiert wird.
- Futterkörper. Futter montieren, Anzugstange anziehen und den inneren Spannzangenkegel des Futters (oder, falls vorhanden, einen geschliffenen Referenzbund am Körper) messen. Den Hochpunkt markieren, dann das Futter ausbauen, in einer MT-Aufnahme um 180° gedreht wieder einsetzen und erneut messen. Wandert der Hochpunkt mit dem Futter, liegt der Fehler im Futter; bleibt er an derselben Spindelposition, liegt der Fehler in der Spindel. R8-Aufnahmen sind verstiftet und lassen sich nicht umsetzen; hier wird stattdessen der Messwert der R8-Aufnahme mit dem der Spindelaufnahme aus Schritt 1 verglichen.
- Spannzange. Einen geschliffenen Prüfdorn oder Lehrdorn mit bekannter Auskraglänge spannen — ISO 15488 Tabelle 4 verwendet 40 mm für Dorne von 10–18 mm und 25 mm für Dorne von 6–10 mm — und nahe der Nase sowie an der Spitze messen. Die Mutter lösen, die Spannzange gegenüber dem Futter um etwa 180° verdrehen, wieder anziehen und erneut messen. Ein Hochpunkt, der mit der Spannzange wandert, weist auf die Spannzange hin; einer, der stehen bleibt, auf Futter oder Spindel.
Ein Messwert, der von der Nase zur Spitze des Prüfdorns zunimmt, deutet auf einen Winkelfehler hin, etwa einen Span auf einem Kegel oder einen verbogenen Schaft, während ein entlang des Dorns ähnlicher Messwert auf einen Parallelversatz in Futter oder Spindel hinweist. Nach der Ein-Zehntel-Regel von BIG DAISHOWA kostet jedes 0.0001 in (2.5 µm) Rundlauf beim Schlichten typischerweise etwa 10% der Standzeit eines Schaftfräsers, sodass sich die Suche nach einem Term von 0.010 mm an einer Fräsmaschine lohnt. Liegt die Ursache bei der Spannzange, gelten die Austauschkriterien aus dem Leitfaden zu ER-Anzugsmomenten und Rundlauf; Messstative und Aufbauten behandelt der Leitfaden zur Montage von Messuhren.
Häufiger Fehler
Wird nur ein Fräser oder ein Bohrerschaft gemessen, fließen vier Fehlerquellen — Spindel, Futter, Spannzange und die Schafttoleranz des Werkzeugs selbst — in einen einzigen Wert ein. Aus einem so gewonnenen schlechten Messwert lässt sich nicht ablesen, ob die Spannzange zu ersetzen, das Futter neu zu setzen oder die Spindel zu warten ist. Vor dem Kauf von Teilen einen geschliffenen Prüfdorn und die dreistufige Prüffolge verwenden.
ER-Futter mit MT-Schaft vs ER-Futter mit Futterflansch
Ein ER-Futter mit Futterflansch wird — wie ein Backenfutter — über eine Zwischenplatte an die Spindelnase der Drehmaschine (Gewinde, Camlock oder Flansch) geschraubt, statt in der Spindelaufnahme zu sitzen.
| Kriterium | ER-Futter mit MT-Schaft (MT3) | ER-Futter mit Futterflansch |
|---|---|---|
| Aufnahmepunkt | In der Spindelaufnahme, 23.825 mm am großen Ende des MT3 | Spindelnasenflansch über Futterflansch |
| Stangenmaterial durch die Spindel | Nicht möglich — die Anzugstange belegt die Bohrung | Ja, bis zur Spannzangenkapazität (ER40: 26 mm) oder zur Spindelbohrung, je nachdem, was kleiner ist |
| Rundlaufkorrektur | Durch den Kegelsitz festgelegt; um 90° oder 180° umsetzen, um die beste Position zu finden | Einstellbare Körper lassen sich mit Radialschrauben bis auf die Auflösung der Messuhr ausrichten |
| Auskragung ab dem vorderen Spindellager | Futterkörper kragt über die Spindelnase hinaus | Kürzere Kette, Körper auf der Spindelnase zentriert |
| Umrüsten | Backenfutter abnehmen, Schaft einsetzen, Anzugstange montieren | Backenfutter abnehmen, Futter wie ein Backenfutter montieren |
| Typischer Einsatz | Kurze Teile, Zweitbearbeitung, leichte Schnitte | Stangenarbeit, lange Teile, schwerere Drehbearbeitung |
Ein ER-Futter mit MT-Schaft ist für kurze Teile und Zweitbearbeitungen typischerweise der günstigere Weg, weil es die vorhandene Spindelaufnahme nutzt und nur eine Anzugstange benötigt — ohne Futterflansch, der gekauft und angepasst werden müsste. Stangenmaterial kann es nicht durch die Spindel führen, die Teilelänge ist also auf das begrenzt, was vor der Spannzange im Futter Platz findet, und sein Rundlauf ist das, was der Kegelsitz hergibt.
Ein ER-Futter mit Futterflansch ist meist die bessere Wahl, wenn Teile länger sind, als das Futter aufnehmen kann, wenn Material durch die Spindel laufen soll oder wenn schwerere Drehschnitte anstehen. Die Zentrierung auf der Spindelnase verkürzt die Auskragung ab dem vorderen Lager, und einstellbare Körper lassen sich ähnlich wie beim Ausrichten eines Vierbackenfutters einmessen, sodass der Eigenrundlauf des Futters nahezu auf null sinken kann.
✦ ER-Futter mit MT-Schaft am besten für
- Kurze Teile und Zweitbearbeitung auf Mini- und Tischdrehmaschinen
- Maschinen, an denen keine Stangenarbeit durch die Spindel nötig ist
- Knappe Budgets, mit Nutzung der vorhandenen MT3-Aufnahme
- Bohren vom Reitstock mit Austreiblappen-Schaft
✦ ER-Futter mit Futterflansch am besten für
- Stangenmaterial, das bis zur Spannzangenkapazität durch die Spindel geführt wird
- Lange Teile, die vor der Spannzange keinen Platz finden
- Schwerere Drehschnitte, bei denen die Auskragung zählt
- Arbeiten, die einen nahezu auf null eingemessenen Rundlauf am Futter erfordern
ER-Größe passend zur Maschine wählen
Die ER-Größe richtet sich nach dem größten Werkstück- oder Werkzeugdurchmesser, der regelmäßig gespannt wird; anschließend ist zu prüfen, ob die Mutter an der Maschine Platz findet. ISO 15488 umfasst ER11 bis ER40; die Spannbereiche je Größe unten sind die Vereinigung der Formen A und B nach ISO 15488.
| Maschine und Aufnahme | Typische ER-Größe | Bereich nach ISO 15488 | Mutter-Ø (ISO 15488) | Hinweise |
|---|---|---|---|---|
| Mini-Drehmaschine der 7×-Klasse, MT3-Spindelstock | ER25 oder ER32 | 1–16 / 2–20 mm | 42 / 50 mm | ER32 deckt 3/4-in-Material ab; eine 63-mm-ER40-Mutter kann an kleinen Drehmaschinen dem Schlitten in die Quere kommen |
| Tischdrehmaschine 9–10 in, MT3-Spindelstock | ER32 oder ER40 | 2–20 / 3–26 mm | 50 / 63 mm | ER40 reicht bis 1-in-Material; Auskragung prüfen |
| Reitstock, MT2 oder MT3 | ER16 oder ER20 | 1–10 / 1–13 mm | 32 / 35 mm | Deckt die meisten kurzen Spiralbohrer und Zentrierbohrer ab |
| Konsolfräsmaschine im Bridgeport-Muster, R8 | ER32 | 2–20 mm | 50 mm | Gängige Größe für R8-Aufnahmen, Schaftfräser 3/4 in |
| Tischfräsmaschine, R8 oder MT3 | ER20 bis ER32 | 1–13 bis 2–20 mm | 35–50 mm | Kleinere Mutter spart Z-Freiraum |
| Fräser unter 3 mm, beliebige Fräsmaschine | ER11- oder ER16-Verlängerung | 1–7 / 1–10 mm | 19 / 32 mm | Zylinderschaft in R8- oder ER-Spannzange |
Überdimensionierung ist der übliche Fehler: Ein ER40-Futter auf einem MT2-Schaft lässt eine 63-mm-Mutter vor einem 17.780-mm-Kegel auskragen, und das empfohlene Anzugsmoment der Mutter von 176 Nm lässt sich kaum aufbringen, ohne den kleinen Kegel zu verdrehen. An Drehmaschinen deckt ER32 die meisten Arbeiten auf Mini-Drehmaschinen ab; ER40 lohnt sich vor allem auf Tischdrehmaschinen mit steifer Spindel und echtem Bedarf an Material von etwa 20–26 mm Durchmesser.
Schnellauswahl und Entscheidungsregel
Für die meisten Besitzer konventioneller Maschinen decken ein MT3-ER32-Futter mit Gewindeende an der Drehmaschine und eine R8-ER32-Aufnahme an der Fräsmaschine typischerweise Arbeiten von 2–20 mm ohne Futterflansch ab.
| Szenario | Schaft / Aufnahme | ER-Größe | Halt | Begründung |
|---|---|---|---|---|
| Umspannen kleiner Drehteile auf einer Mini-Drehmaschine | MT3, Gewindeende | ER32 | M12-Anzugstange | Bereich 2–20 mm, wiederholgenaues Umspannen gegenüber einem Dreibackenfutter mit 0.05–0.10 mm TIR |
| Stangenarbeit durch die Spindel auf einer Tischdrehmaschine | Futterflansch an der Spindelnase | ER40 | Flanschschrauben | Durchgangsbohrung führt Material bis 26 mm durch |
| Bohren und Reiben vom Reitstock | MT2, Austreiblappen | ER16 oder ER20 | Kegelreibung | Deckt Bohrer von 1–13 mm ohne Bohrfutter ab |
| Schaftfräsen auf einer Konsolfräsmaschine im Bridgeport-Muster | R8-Aufnahme | ER32 | 7/16-20-Anzugstange | Jede Standard-Spannzange deckt 1 mm ab und nimmt metrische oder zöllige Schäfte auf |
| Kleine Fräser auf einer Tischfräsmaschine | Zylinderschaft-Verlängerung in R8- oder ER-Spannzange | ER11 oder ER16 | Aufnehmende Spannzange | Reichweite und Sicht für Werkzeuge unter 3 mm |
| MT2-Futter vorhanden, MT3-Spindel | MT2-auf-MT3-Reduzierhülse | Vorhanden | Anzugstange oder Reibung | Nutzbar, fügt aber etwa 0.015–0.020 mm Rundlauf hinzu |
Schaft passend zur Spindel wählen, Spannzange passend zum Werkstück dimensionieren und jeden Rundlaufanteil getrennt messen.
Für die meisten Spindelstöcke von Tisch- und Mini-Drehmaschinen ein MT3-ER32- oder -ER40-Futter mit Gewindeende und Anzugstange verwenden, im Reitstock ein MT2-ER16 oder -ER20 mit Austreiblappen und an Fräsmaschinen im Bridgeport-Muster eine R8-ER32-Aufnahme. Auf ein Futter mit Futterflansch wechseln, wenn Material durch die Spindel laufen muss oder die Teile dem Futter entwachsen. Nach der Montage Spindelaufnahme, Futter und Spannzange mit einem 0.001-mm-Messgerät prüfen, denn die drei Anteile addieren sich, und der größte ist als Erstes zu beheben.
Lässt sich ein MT2-ER-Spannzangenfutter in einer MT3-Drehmaschinenspindel verwenden?
Nicht direkt — das große Ende eines MT2-Schafts misst 17.780 mm gegenüber 23.825 mm bei MT3, sodass er an keiner Stelle des Aufnahmekegels trägt. Eine MT2-auf-MT3-Reduzierhülse macht es nutzbar, fügt aber gemäß der Hülsentoleranz nach DIN 228 typischerweise 0.015–0.020 mm Rundlauf hinzu; genauer ist daher der Kauf eines MT3-Futters.
Welches Anzugstangengewinde hat ein MT3-ER-Spannzangenfutter?
Metrische MT3-ER-Futter mit Gewindeende haben meist ein M12-Anzugstangengewinde, MT2-Futter meist M10. Manche Futter für den Zollmarkt verwenden stattdessen ein UNC-Gewinde, daher ist die Gewindebohrung des Schafts vor dem Anfertigen einer Anzugstange zu messen. Die Anzugstange hält lediglich den Kegel im Sitz; festes Anziehen mit dem Handschlüssel genügt typischerweise.
Ist eine R8-ER32-Spannzangenaufnahme genauer als eine R8-Spannzange?
Nicht automatisch — eine R8-Spannzange läuft in einer sauberen Spindel typischerweise mit 0.013–0.025 mm, während eine R8-ER32-Aufnahme eine zweite Kegelverbindung plus die eigene Klasse-2-Grenze der Spannzange von 0.015–0.020 mm mitbringt. Die eigentlichen Vorteile der ER-Aufnahme sind ein Spannbereich von 1 mm je Standard-Spannzange nach ISO 15488 sowie metrische und zöllige Schäfte in einer Aufnahme.
Wie lässt sich feststellen, ob der Rundlauf von Spindel, Futter oder Spannzange stammt?
Zuerst die leere Spindelaufnahme messen, dann den Spannzangenkegel des Futters, dann einen geschliffenen Prüfdorn in der Spannzange, jeweils mit einem 0.001-mm-Messgerät. Zwischen den Messungen das Futter in einer MT-Aufnahme um 180° und die Spannzange im Futter um 180° drehen: Ein Hochpunkt, der mit einem Teil wandert, weist dieses Teil als Ursache aus.
Wann ist an einer Drehmaschine ein ER-Futter mit Futterflansch besser als ein Futter mit MT-Schaft?
Ein Futter mit Futterflansch ist typischerweise besser, wenn Material durch die Spindel laufen muss, wenn Teile länger sind, als der Futterkörper aufnehmen kann, oder bei schwererer Drehbearbeitung. Es zentriert sich auf der Spindelnase statt in der 23.825-mm-MT3-Aufnahme, verkürzt die Auskragung, und einstellbare Ausführungen lassen sich nahezu bis auf die Auflösung der Messuhr einmessen.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 296:1991 — Machine tools — Self-holding tapers for tool shanks
- SIS — DIN 228 Part 1: Morse tapers and metric tapers; taper shanks
- ISO 230-1:2012 — Test code for machine tools, Part 1: Geometric accuracy
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout