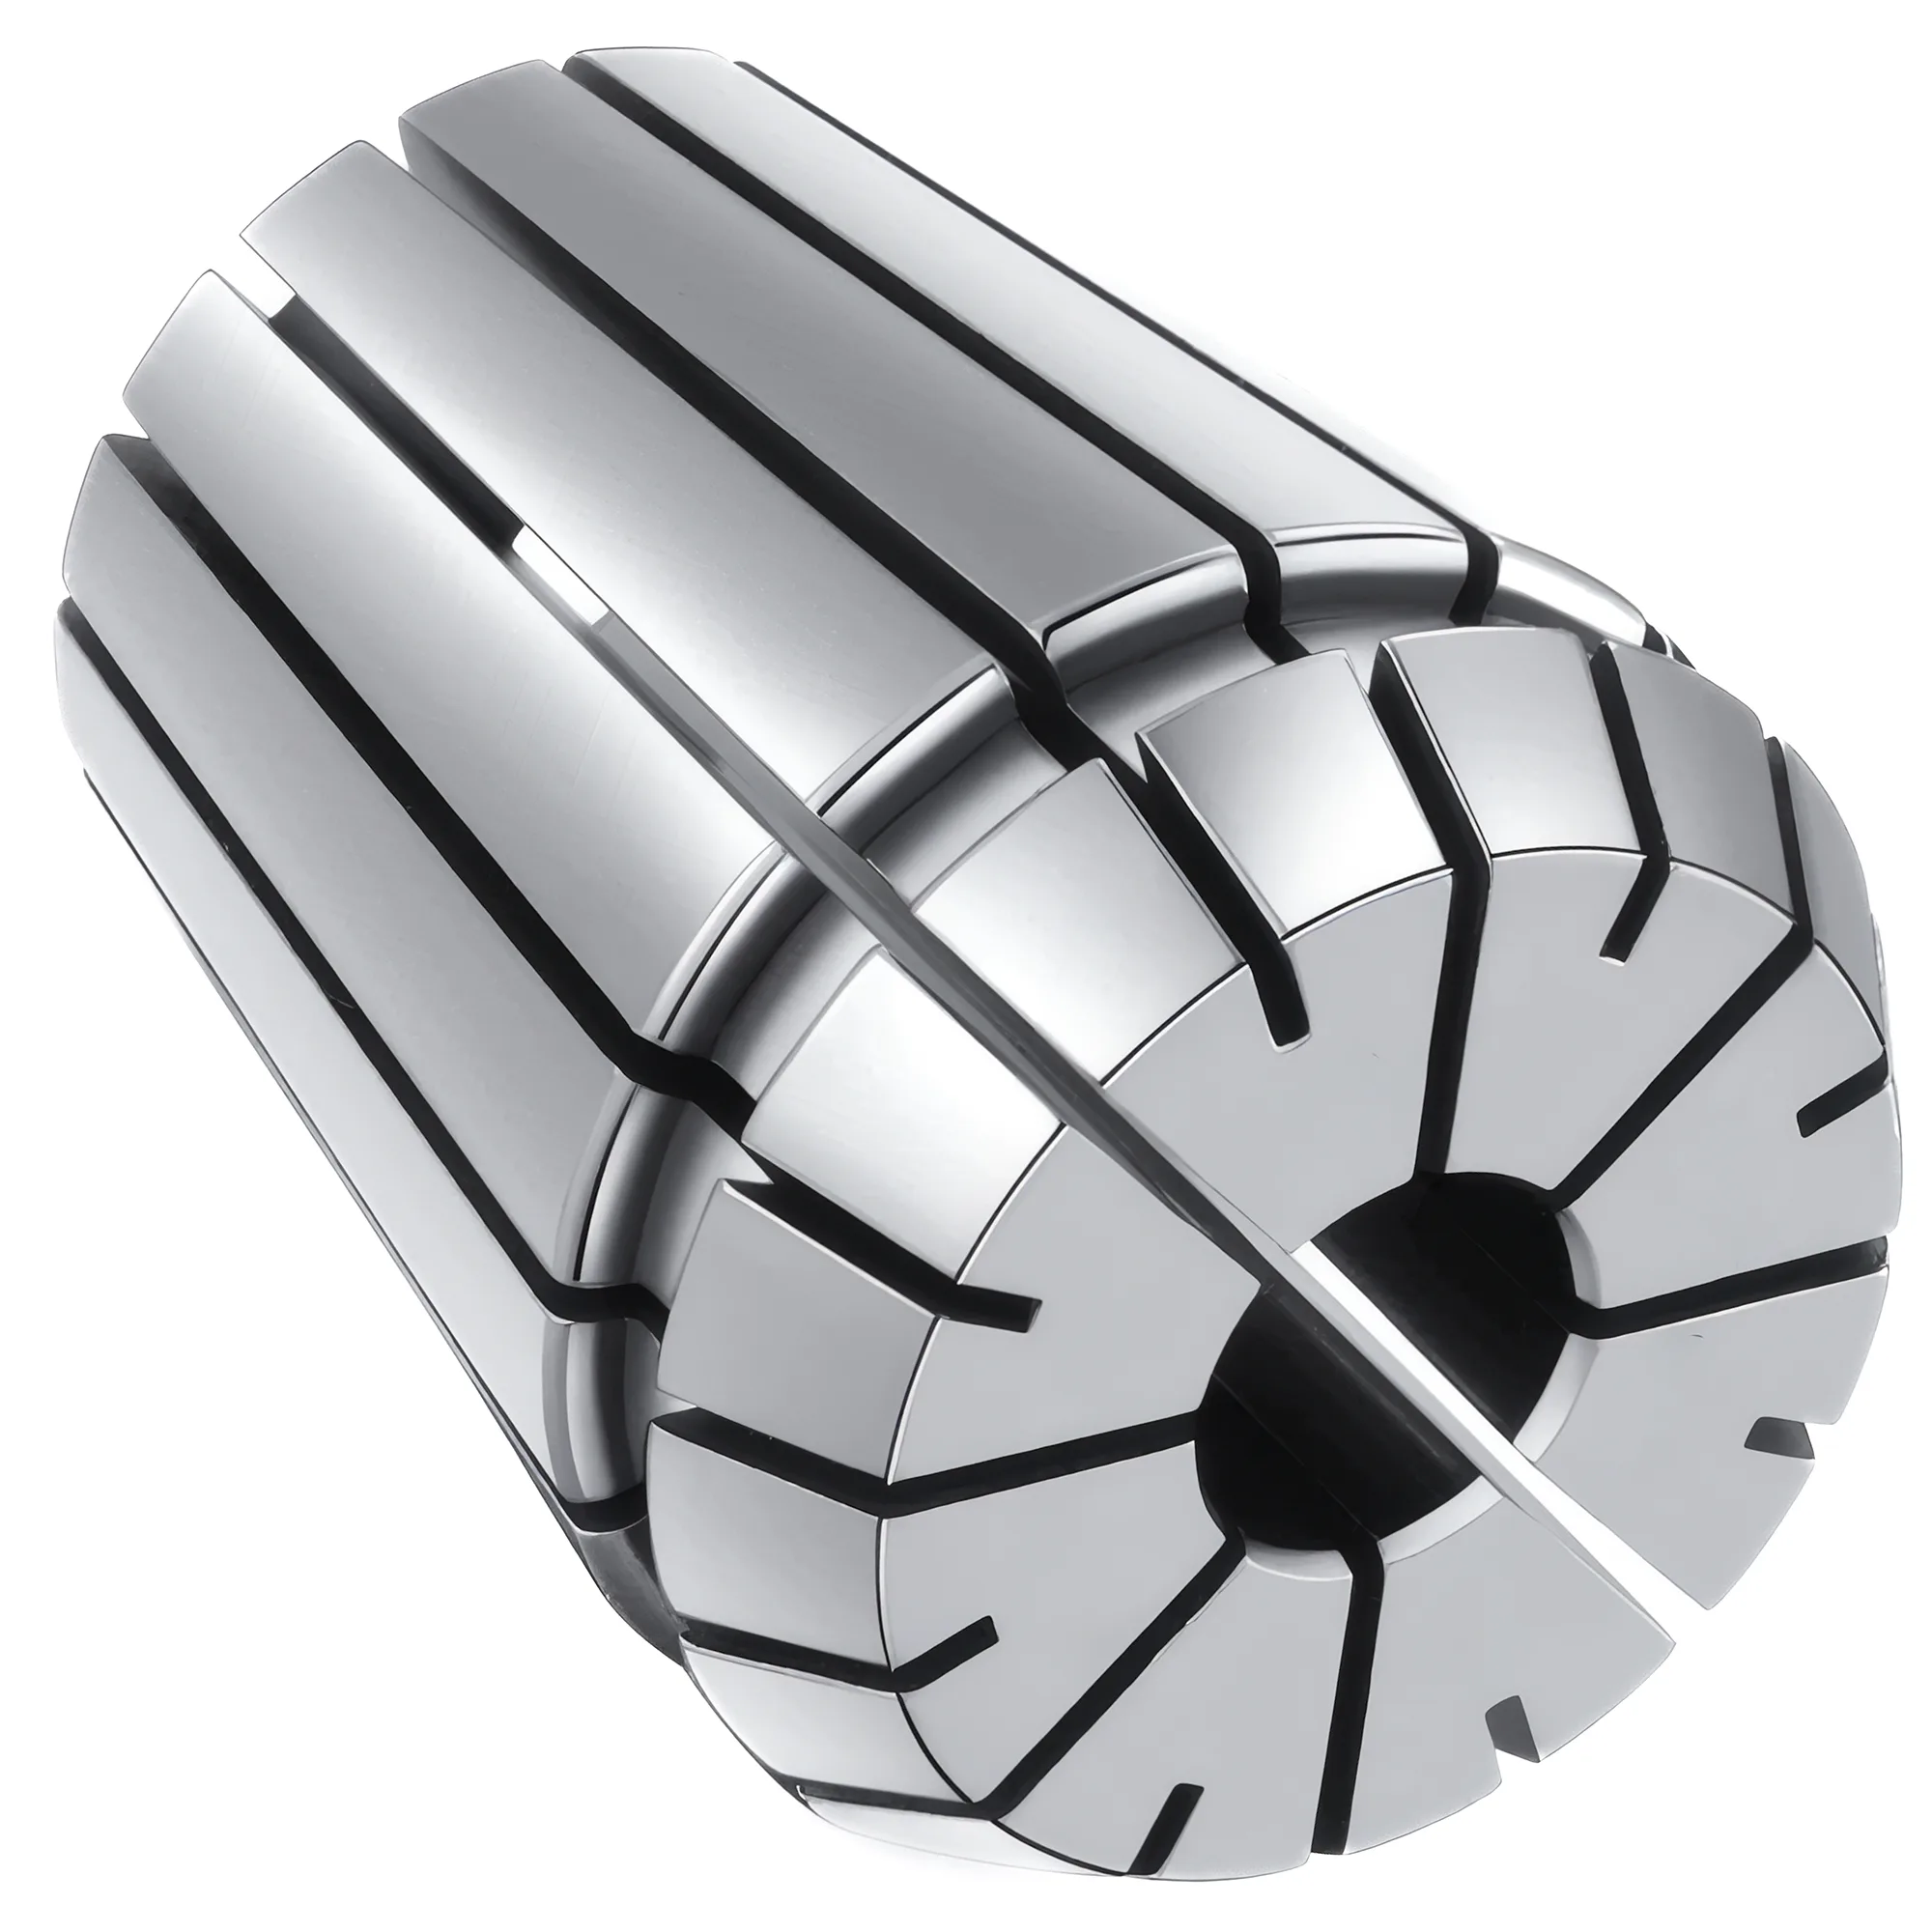
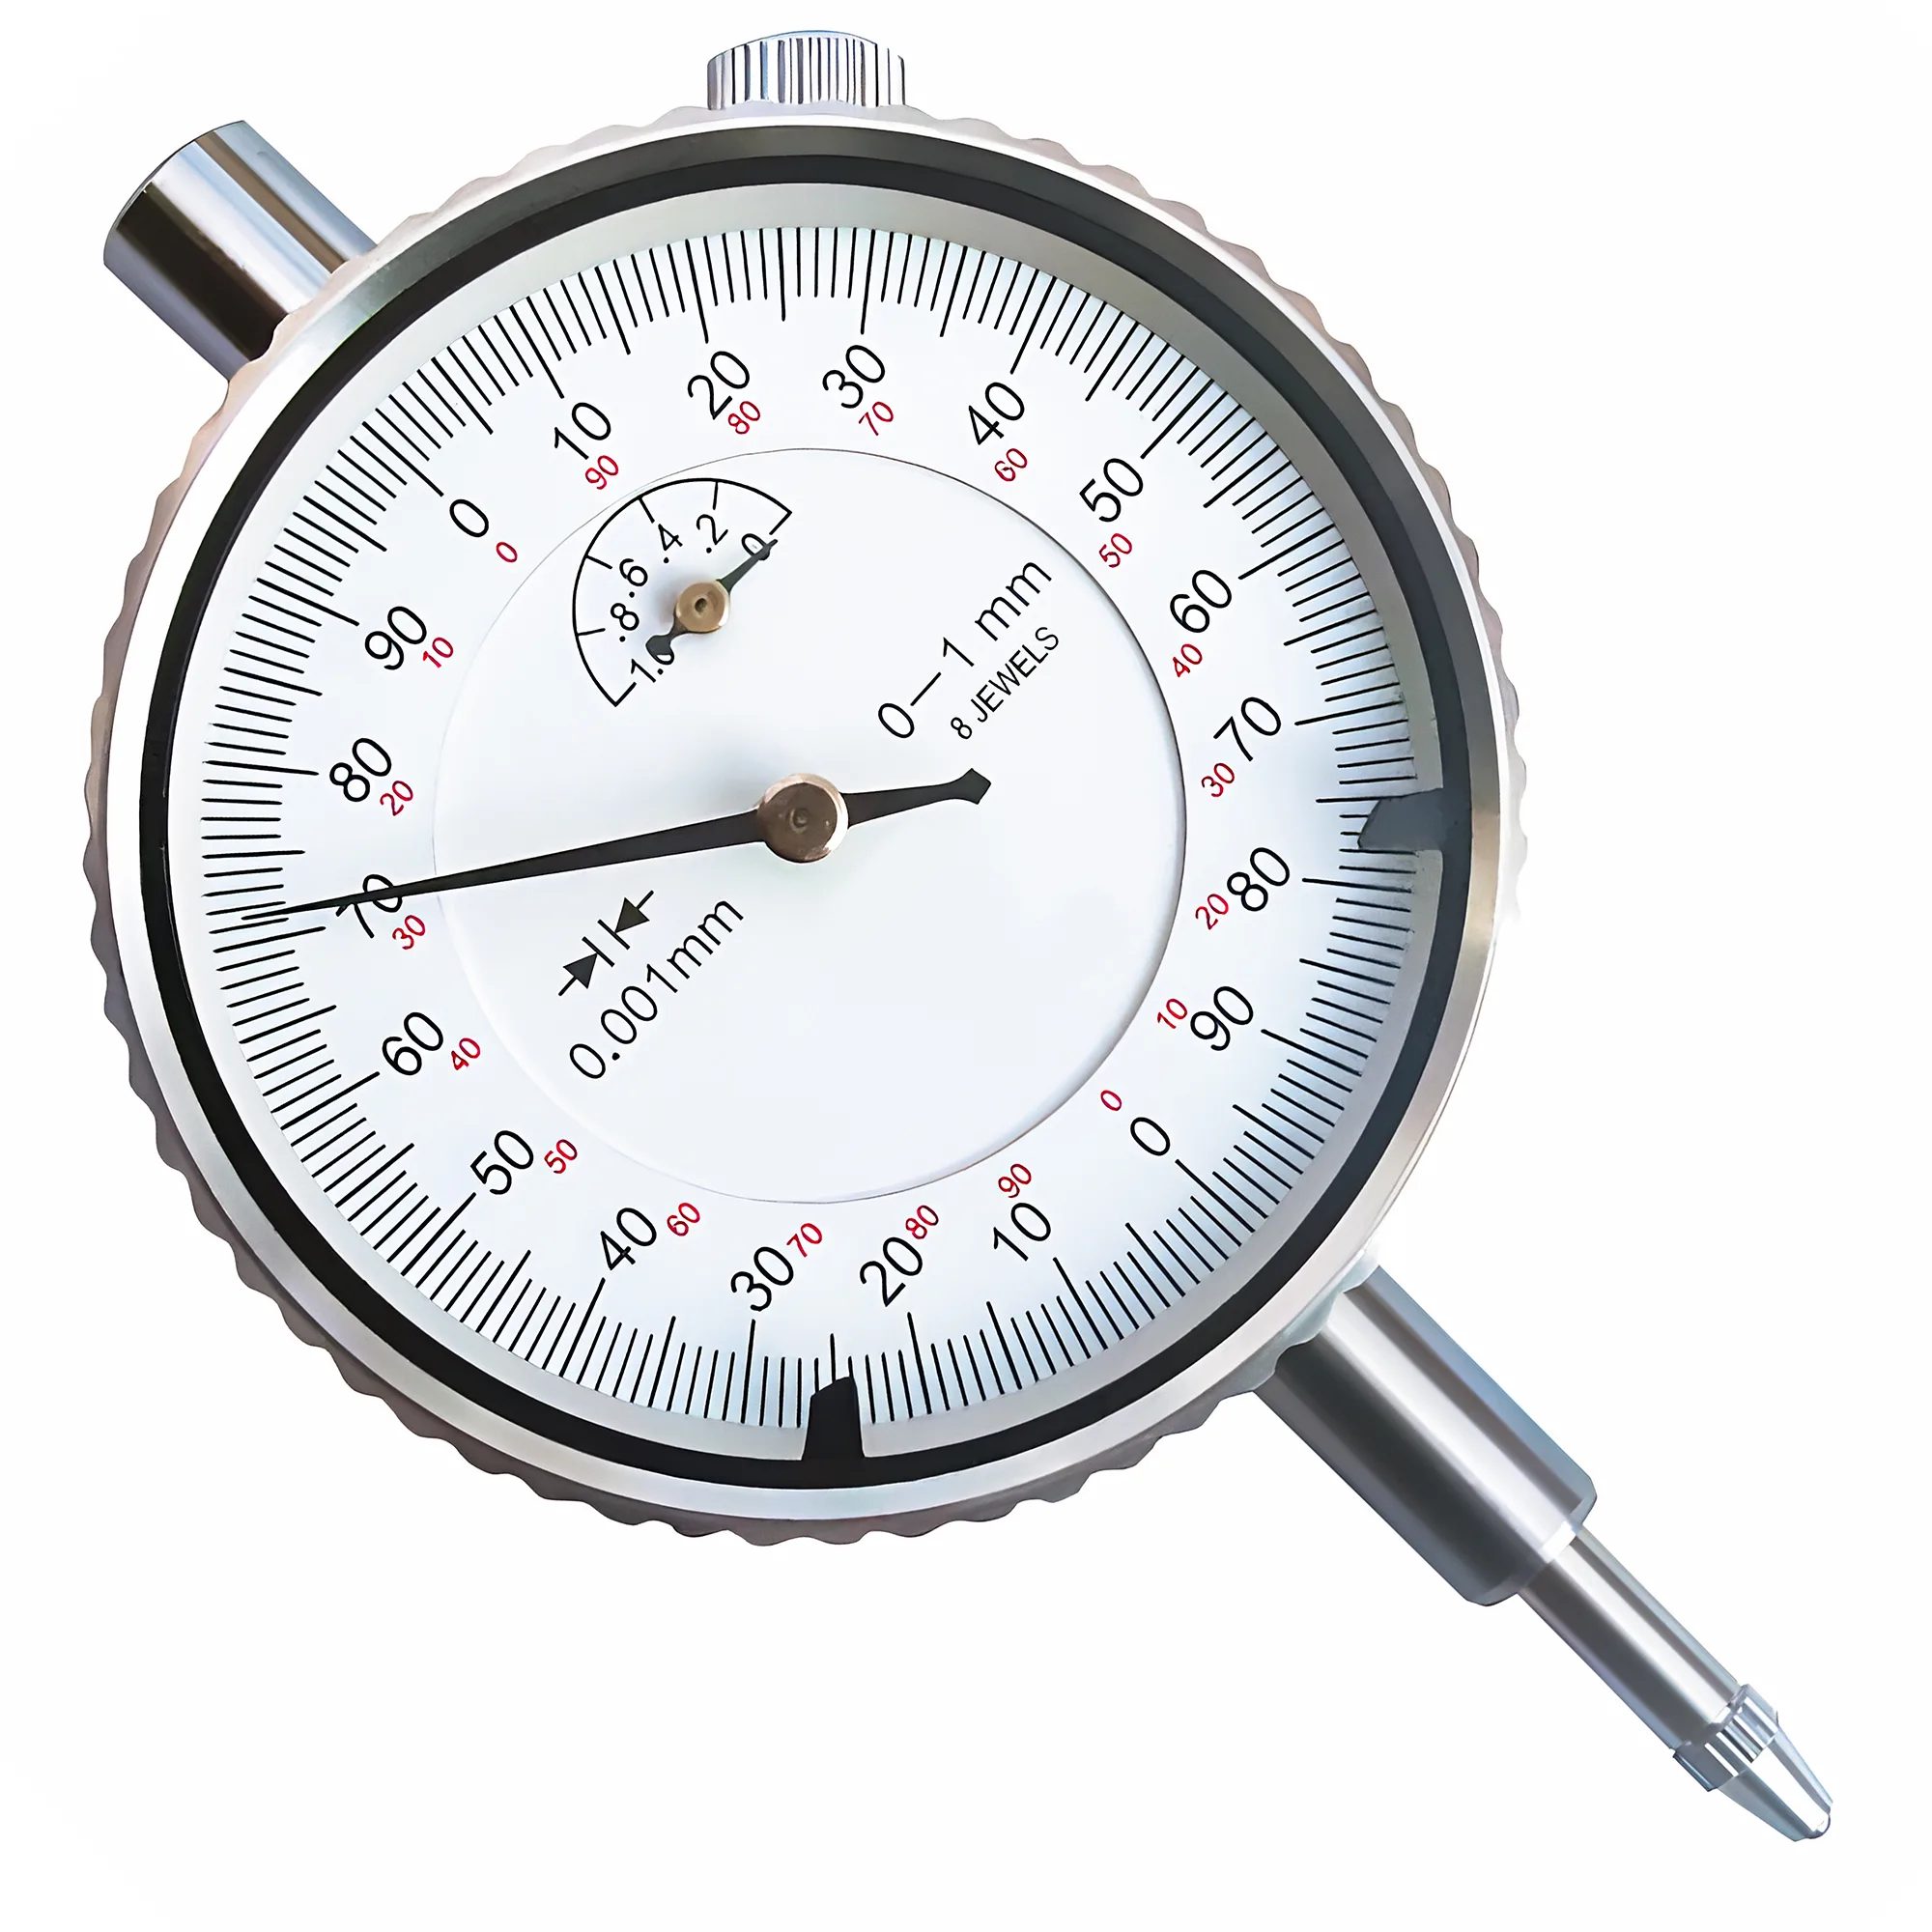
Budget- und Premium-ER-Spannzangen teilen dieselben Maße nach ISO 15488; die sinnvolle Trennlinie ist daher nicht der Preis, sondern ob die Rundlaufangabe prüfbar ist: ein genannter Wert wie ≤0.005 mm (UP/AA) oder die Klasse-2-Grenze von 0.015–0.020 mm, die Auskragung, bei der er gemessen wurde, und ein Prüfprotokoll. Die Preise reichen typischerweise von etwa $1–5 pro Stück in Marktplatz-Sätzen bis $30–60 für Premiummarken, dazwischen liegen mittelpreisige Spannzangen mit angegebener Klasse. Mit einem Prüfdorn, einer Messuhr mit 0.001 mm Auflösung und einer als einwandfrei bekannten Aufnahme lässt sich jede Angabe in rund 10 Minuten überprüfen.
Dieser Leitfaden behandelt die Spannzangen selbst — was eine sorgfältig gefertigte Spannzange in jeder Preislage von einer schlecht gefertigten unterscheidet, wie sich eine Rundlaufangabe bei Anlieferung überprüfen lässt und wo eine Spannzange der Normalklasse völlig ausreicht. Zur Wahl von Spannzangengröße und Spannbereich siehe den ER-Spannzangen-Auswahlleitfaden; zum Anzugsmoment der Mutter und zur Anzugsfolge, von denen jede Rundlaufprüfung abhängt, siehe den Leitfaden zu ER-Anzugsmoment und Rundlauf.
Was unterscheidet eine Budget- tatsächlich von einer Premium-ER-Spannzange?
Jede ER-Spannzange — ob Budget oder Premium — folgt derselben Schnittstellengeometrie: einem 8°-Einstellwinkel (Halbwinkel; Vollwinkel 16°) nach ISO 15488 und ihrer deutschen Vorgängernorm DIN 6499, abwechselnd von beiden Enden eingeschnittenen Schlitzen, damit sich der Körper gleichmäßig zusammenzieht, und einem Standard-Spannbereich von 1 mm für ER16–ER40 (0.5 mm für ER11). ISO 15488 ist der Maßstab für die Beurteilung jeder ER-Spannzange, weil sie sowohl die Maße als auch die Rundlaufgrenzen festlegt, die eine Spannzange der Normalklasse unabhängig vom Hersteller einhalten soll. DIN 6499 ist nach wie vor die Bezeichnung, die viele Kataloge drucken, da das ER-System dort zuerst genormt wurde, bevor ISO 15488 zu ihrem internationalen Gegenstück wurde.
Was die Norm nicht festlegt, ist die Sorgfalt, mit der jedes Merkmal gefertigt wird, und das Preisschild verrät sie nicht. Die entscheidenden Unterschiede zeigen sich an fünf Stellen:
| Merkmal | Was eine sorgfältig gefertigte Spannzange leistet | Was bei schlecht gefertigten Spannzangen oft schiefgeht | Messbare Auswirkung |
|---|---|---|---|
| Bohrungsschliff | Bohrung konzentrisch zum Außenkegel fertiggeschliffen; blanke, gleichmäßige Oberfläche über die gesamte Spannlänge | Bohrung in einer separaten Aufspannung zum Kegel geschliffen oder nur teilweise geschliffen, sodass tiefer innen Drehriefen bleiben | Rundlauf über der Klasse-2-Grenze von 0.015–0.020 mm bei der ISO-Prüfauskragung |
| Schlitzgüte | Schlitze entgratet; Kanten glatt bei der Fingernagelprobe | Säge- oder Erodiergrate an Schlitzkanten und Schlitzenden | Riefen am Schaft, ungleichmäßiges Zusammenziehen, Hochpunkt, der zwischen Neuspannungen wandert |
| Federhärte | Bohrung und Kegel auf das ISO-15488-Fenster von 44–48 HRC gehärtet, mit gleichmäßiger Rückfederung | Zu weich (bleibende Verformung) oder zu hart (Risse am Schlitzgrund) | Spannzange bleibt nach dem Lösen teilweise geschlossen; frühe Risse am Schlitzgrund im Einsatz |
| Geometrie des 8°-Kegels | Kegelwinkel innerhalb der Kegeltoleranzklasse AT3 | Winkelfehler, der den Kontakt auf das vordere oder hintere Kegelende konzentriert | Rundlauf, der sich mit dem Anzugsmoment der Mutter ändert; Spannzange kippelt in der Bohrung |
| Güte von Nase und Stirnfläche | Stirnfläche rechtwinklig zur Bohrung geschliffen; saubere Auszugsnut | Raue oder nicht rechtwinklige Stirnfläche; Nut, die nicht sauber in der Mutter einrastet | Verkippte Spannzange nach dem Anziehen; Spannzange fällt aus der Mutter |
Zwei ER-Spannzangen derselben Größe sind in der Aufnahme austauschbar, unabhängig vom Preis; sie unterscheiden sich vor allem darin, ob die Bohrung wirklich konzentrisch zum Kegel liegt. Härte, Schlitzgüte und Kegelwinkel entscheiden dann weitgehend darüber, wie lange diese Konzentrizität wiederholtes Spannen übersteht.
Angaben zur Rundlaufklasse vs. das, was tatsächlich geliefert wird
ER-Spannzangen jeder Preislage tragen häufig eine Rundlaufklasse — typischerweise 0.008 mm, 0.005 mm (oft als UP oder „AA“ gekennzeichnet) oder enger. ≤0.005 mm ist eine Herstellerklasse, weder eine Klasse nach ISO 15488 noch eine Preisstufe. Eine Rundlaufangabe ist prüfbar, wenn drei Dinge zusammenkommen: der Wert, die Auskragung oder Methode, bei der er gemessen wurde (zum Beispiel die Prüfauskragung nach ISO 15488), und ein Prüfprotokoll pro Spannzange oder pro Charge. Eine bloße Zahl auf dem Koffer oder im Angebotstext, ohne Auskragung und ohne Protokoll, ist eine bei Anlieferung zu prüfende Behauptung, keine Klasse — gleichgültig, was die Spannzange gekostet hat.
ISO 15488 Tabelle 4 legt fest, wie der Rundlauf einer Spannzange geprüft wird: Ein gehärteter Prüfdorn h6 wird in der Spannzange gespannt und bei einer festen Auskragung abgelesen, die mit der Bohrungsgröße wächst.
| Spannzangenbohrung d₁ | ISO-Prüfauskragung | Grenze Klasse 2 | Grenze Klasse 1 | UP/AA-Angabe |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
Ein Rundlaufwert ohne Messauskragung ist nahezu bedeutungslos, weil dieselbe Spannzange bei 40 mm Auskragung ein Mehrfaches dessen anzeigen kann, was an ihrer Stirn gemessen wird. Wie Rundlaufangaben durch stirnbezogene Werte geschönt werden, ist für Werkzeugaufnahmen an anderer Stelle ausführlich beschrieben; für Spannzangen ist die praktische Regel einfacher — den Wert selbst bei der ISO-Auskragung für die jeweilige Bohrungsgröße prüfen.
Auch der Kegel selbst ist toleriert. ISO 15488 Anhang A verlangt, dass der Spannzangenkegel die Kegelwinkeltoleranzklasse AT3 nach ISO 1947 einhält, die sich in eine Durchmesserabweichung entlang des Kegels umrechnen lässt:
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
Die Kontaktlänge L ist die bestimmende Größe: Eine AT3-Toleranz von 80 µrad über 20 mm Kontaktlänge erlaubt rund 1.6 µm Durchmesserabweichung, derselbe Winkelfehler über 40 mm dagegen 3.2 µm. Schon ein Winkelfehler von einer Bogenminute (etwa 291 µrad) ist rund 3–5× so groß wie das gesamte AT3-Fenster — genug, damit die Spannzange nur an einem Kegelende trägt und unter Last kippelt. ISO 1947 wird für diese Prüfung herangezogen, weil sie die AT-Klassen definiert, die aus „der Kegel sieht gut aus“ eine Zahl machen, die ein Schleifer einhalten kann.
Einen neuen Spannzangensatz in rund 10 Minuten annehmen oder zurückweisen
Eine Eingangsprüfung braucht kein Messlabor, sondern eine verlässliche Aufnahme, eine verlässliche Referenzspannzange, einen Prüfdorn und eine Messuhr. Zu veranschlagen sind rund 1 Minute für die Qualifizierung der Aufnahme und 1–2 Minuten pro Spannzange; etwa 10 Minuten decken damit die fünf oder sechs meistgenutzten Größen ab, die übrigen werden geprüft, sobald sie erstmals gebraucht werden.
ISO 463 ist bei dieser Prüfung die maßgebliche Norm für die Messuhr, weil sie festlegt, welche Genauigkeit eine Messuhr mit 0.001 mm Skalenteilung einhalten muss — eine Messuhr mit verschlissenem Getriebe kann mehr Fehler beitragen als die zu beurteilende Spannzange.
- Sichtprüfung (etwa 30 Sekunden pro Spannzange). Unter heller Beleuchtung und mit einer 10× Lupe in die Bohrung auf eine durchgehend blanke Schlifffläche prüfen und anschließend mit dem Fingernagel an jeder Schlitzkante entlangfahren. Spannzangen mit hakenden Graten, Rost, sichtbaren Rissen am Schlitzgrund oder Rattermarken an der Stirnfläche aussortieren.
- Aufnahme qualifizieren (etwa 1 Minute). Den Prüfdorn in der Referenzspannzange mit Nennmoment spannen und bei der ISO-Auskragung ablesen. Liegt die Referenzspannzange über ihrer eigenen Klasse, ist abzubrechen: Dann liegt das Problem bei Aufnahme, Mutter oder Spindel, und jede darin geprüfte Spannzange würde schlecht abschneiden.
- Jede neue Spannzange prüfen. Den Prüfdorn im Nennmaß — dem oberen Ende des Spannbereichs — mit Nennmoment spannen, an der Stirn und bei der ISO-Auskragung ablesen und den Hochpunkt notieren.
- Einmal mit um 180° gedrehter Spannzange neu spannen. Die Spannzange markieren, gegenüber der Aufnahme um eine halbe Umdrehung drehen, neu anziehen und erneut ablesen. Rundlauf aus der Spannzange wandert mit der Spannzange; Rundlauf aus der Aufnahme bleibt an Ort und Stelle.
- Lösen und Rückfederung prüfen. Nach dem Entspannen sollte sich der Prüfdorn frei herausziehen lassen. Eine Spannzange, die den Dorn nach dem Lösen noch festhält, hat sich bleibend verformt oder trägt innen einen Grat.
Eine Spannzange der Normalklasse ist anzunehmen, wenn ihr Wert bei der ISO-Auskragung bei beiden Spannungen innerhalb der Klasse-2-Grenze bleibt; zurückzuweisen ist sie, wenn sie diese Grenze zweimal in einer Aufnahme überschreitet, die die Referenzspannzange gerade qualifiziert hat. Da die Werkstattaufnahme selbst einige Mikrometer beiträgt — montierte Werte liegen typischerweise 3–8 µm über dem Wert der Spannzange allein —, gilt ein Wert bis etwa 0.005 mm über der Grenze als Grenzfall, der vor dem Zurückweisen in einer zweiten Aufnahme nachgeprüft werden sollte. Eine als UP oder „AA“ verkaufte Spannzange, gleich zu welchem Preis, die in einer qualifizierten Aufnahme über der Klasse-1-Grenze (0.010 mm für d₁ ≤ 10 mm) liegt, hält ihre Kennzeichnung nicht ein. Zur Einordnung: Ein Wert von 0.002 in (0.05 mm) an einer fabrikneuen Spannzange ist mehr als das Dreifache der Klasse-2-Grenze von 0.015 mm für kleine Bohrungen — eine klare Zurückweisung, sobald die Aufnahme als Ursache ausgeschlossen ist.
Eine Referenzspannzange bereithalten
Eine geprüfte Spannzange, in einem beschrifteten Etui aufbewahrt und ausschließlich für Prüfungen verwendet, macht aus jeder späteren Rundlaufdiskussion einen Zwei-Minuten-Test. Sie trennt „schlechte neue Spannzange“ schneller von „schlechter Aufnahme“ als jedes Datenblatt.
Liegt es an der Spannzange, der Mutter oder der Aufnahme?
Eine gute Spannzange kann in einer schlechten Baugruppe schlechte Werte liefern, und viele Spannzangen werden wegen Problemen verschrottet, die sie gar nicht verursacht haben. Der 180°-Drehtest grenzt die Ursache ein: Ein Hochpunkt, der mit der Spannzange wandert, ist ein Spannzangenproblem, während ein relativ zur Aufnahme feststehender Hochpunkt auf die Kegelbohrung der Aufnahme oder die Spindel hinweist. Werte, die zwischen Neuspannungen ohne festen Hochpunkt zufällig springen, deuten meist auf die Mutter oder auf Verschmutzung hin.
| Symptom | Wahrscheinlichste Ursache | Prüfung |
|---|---|---|
| Hochpunkt wandert beim Drehen um 180° mit der Spannzange | Spannzangenbohrung nicht konzentrisch zum Kegel | Mit einer zweiten Spannzange derselben Größe wiederholen |
| Hochpunkt bleibt am selben Winkel der Aufnahme | Kegelbohrung der Aufnahme oder Spindelkegel | Aufnahmebohrung direkt abtasten; Spindelkegel reinigen |
| Wert streut zwischen Neuspannungen, kein fester Hochpunkt | Auflagefläche der Mutter, Exzenterring oder Schmutz | Mutter reinigen und prüfen; neue Mutter testen |
| Jede Spannzange, unabhängig von Klasse oder Preis, zeigt hohe Werte | Aufnahme, Mutter oder Spindel | Referenzspannzange einsetzen; sie sollte innerhalb ihrer Klasse liegen |
| Rundlauf fällt deutlich, wenn das Moment auf den Nennwert steigt | Zu schwach angezogene Mutter oder abweichender Kegelwinkel | Mit Schlüssel auf Sollmoment anziehen, nicht nach Gefühl |
Die Mutter verdient besondere Aufmerksamkeit, weil sie das Bauteil ist, das die Spannzange in den Kegel drückt. Eine Mutter mit rauer oder angefressener Auflagefläche oder ein Exzenterring, der nicht gleichmäßig in die Auszugsnut der Spannzange eingreift, kann eine perfekt geschliffene Spannzange beim Anziehen verkippen. Das Anzugsmoment zählt dabei ebenso viel wie die Qualität der Mutter: Beim Handanzug einer ER32-Mutter werden typischerweise nur 40–60 Nm erreicht, gegenüber den von REGO-FIX für eine Standardmutter angegebenen 136 Nm — weniger als die Hälfte der Nennspannkraft —, und das daraus folgende Durchrutschen des Schafts wird oft der Spannzange angelastet. Muttertypen und Wartung behandelt der Leitfaden zur Auswahl und Wartung von ER-Spannmuttern.
Häufiger Fehler
Spannzangen einer engeren Klasse zu kaufen, um den Rundlauf in einer nie qualifizierten Aufnahme zu beheben. Ist die Kegelbohrung der Aufnahme beschädigt oder die Mutter verschlissen, zeigt eine Spannzange mit ≤0.005 mm fast ebenso schlechte Werte wie eine ungeprüfte — vor jedem Austausch ist die Aufnahme mit einer Referenzspannzange zu prüfen.
Für welche Größen lohnt sich die engere Klasse?
Der Rundlauf zählt umso mehr, je kleiner und je feiner der Schnitt ist. Nach der Ein-Zehntel-Regel von BIG DAISHOWA verkürzt jede 0.0001 in (2.5 µm) Rundlauf die Standzeit von Schaftfräsern um etwa 10 %, sodass 0.01 mm Rundlauf rund 40 % der Standzeit beim Schlichten kosten können. Damit wird die Spannzangenqualität zu einer Frage der Werkzeugkosten, nicht nur der Genauigkeit.
Ein einfacher Vergleich der Kosten pro Spannvorgang ordnet den Preisunterschied ein:
Kosten pro Spannzyklus = Spannzangenpreis / Spannzyklen
Die Nutzungsdauer ist die bestimmende Größe: Bei typischen 500–1.000 Zyklen für eine Spannzange der Normalklasse kostet eine Spannzange für $10 rund $0.01–0.02 pro Spannvorgang und eine für $45 rund $0.05–0.09, während jede Spannzange, die nach frühem Abdriften aus der Toleranz ausgesondert werden muss, pro brauchbarem Spannvorgang am Ende mehr kostet, als ihr Preis vermuten lässt. Gemessen an einem VHM-Schaftfräser, der typischerweise $40–80 kostet, wiegt schon ein Verlust von 20–40 % seiner Standzeit durch Rundlauf die Preisdifferenz der Spannzange innerhalb weniger Werkzeuge auf.
Wo sich eine UP/AA-Klasse mit ≤0.005 mm und dokumentierter Messung typischerweise lohnt:
- Die Größen für Schlicht-Schaftfräser — üblicherweise 6, 8, 10 und 12 mm, bei Zoll-Werkzeugen 1/4, 3/8 und 1/2 in —, weil diese Spannzangen die meisten Werkzeuge spannen, die empfindlich auf ungleiche Spanbelastung reagieren.
- Kleine Bohrungen unter etwa 3 mm, bei denen 0.015 mm Rundlauf einen großen Anteil am Zahnvorschub eines Mikrowerkzeugs ausmachen.
- Reibahlen und Feinbohrwerkzeuge, bei denen der Rundlaufbeitrag der Spannzange nahe 0.005 mm bleiben muss, damit eine H7-Bohrung in der Toleranz bleibt.
- Hochgeschwindigkeitsarbeiten auf Fräsmotoren und Spindeln, bei denen ein außermittiges Werkzeug zusätzlich Unwucht erzeugt.
Wo eine geprüfte Spannzange der Klasse 2 typischerweise genügt:
✦ Spannzangen der Klasse UP/AA eignen sich für
- Schlicht-Schaftfräser im Bereich 6–12 mm
- Mikrowerkzeuge unter etwa 3 mm
- Reiben und Feinbohren auf H7
- Lange Werkzeuge, bei denen der Rundlauf mit der Auskragung wächst
✦ Spannzangen der Klasse 2 eignen sich für
- Bohren mit Spiralbohrern in Normallänge
- Schruppen mit 0.1 mm oder mehr Schlichtaufmaß
- Selten benötigte Sondergrößen, die nur wenige Male im Jahr gebraucht werden
- Hobby- und Holzbearbeitung auf leichten Maschinen mit geringer Spanbelastung
Spannzangen der Klasse 2, die die Eingangsprüfung bestehen, reichen typischerweise für Bohren und Schruppen aus, wo das Verlaufen des Spiralbohrers und das Schlichtaufmaß einen Rundlauf auf dem Klasse-2-Niveau von 0.020 mm auffangen. Da Spannzangen für Bohr- und Schruppwerkzeuge selten die UP-Klasse benötigen, mischen viele Betriebe die Klassen: UP/AA-Spannzangen mit dokumentierter Messung für die 4–6 meistgenutzten Schlichtgrößen, geprüfte Spannzangen der Klasse 2 für den Rest. Bohren in ER-Spannzangen im Vergleich zum Bohrfutter behandelt der Beitrag Bohrfutter vs. ER-Spannzange beim CNC-Bohren.
Schnellauswahl: Spannzangenklasse nach Anwendung
Eine dokumentierte UP/AA-Klasse mit ≤0.005 mm amortisiert sich typischerweise bei Schlicht-, Mikro- und Reibwerkzeugen, während eingangsgeprüfte Spannzangen der Klasse 2 für Bohren und Schruppen in der Regel ausreichen, unabhängig von ihrem Preis. Die Tabelle ordnet gängige Aufgaben einer Spannzangenklasse und dem bei der Prüfauskragung nach ISO 15488 zu akzeptierenden Wert zu.
| Anwendung | Spannzangenklasse | Rundlaufziel bei ISO-Auskragung | Eingangsprüfung | Begründung |
|---|---|---|---|---|
| Schlicht-Schaftfräser 6–12 mm | UP/AA, dokumentiert | ≤0.005 mm | Jede Spannzange | Jede 2.5 µm Rundlauf kosten rund 10 % Standzeit |
| Mikro-Schaftfräser unter 3 mm | UP/AA, dokumentiert | ≤0.005 mm | Jede Spannzange | Rundlauf ist ein großer Anteil einer sehr kleinen Spanbelastung |
| Reiben und Feinbohren auf H7 | UP/AA, dokumentiert | ≤0.005 mm | Jede Spannzange | Spannzangenrundlauf geht direkt in das Bohrungsmaß ein |
| Allgemeines Fräsen und Nutenfräsen | Klasse 2 oder besser, geprüft | ≤0.015–0.020 mm | Meistgenutzte Größen | Klasse 2 genügt für IT8 oder gröber |
| Bohren mit Spiralbohrern | Klasse 2, geprüft | ≤0.020 mm | Sichtprüfung + Stichprobe | Das Verlaufen des Bohrers überwiegt auf diesem Niveau |
| Schruppen mit Schlichtaufmaß | Klasse 2, geprüft | ≤0.020 mm | Sichtprüfung + Stichprobe | Der Schlichtgang entfernt den Fehler |
Die Klasse kaufen, die das Werkzeug braucht; jede Angabe prüfen.
Der Preis allein ist ein unzuverlässiger Maßstab für die Qualität von ER-Spannzangen; eine konzentrisch zum 8°-Kegel geschliffene Bohrung, saubere Schlitze und eine gleichmäßige Federhärte zeigen sich in einer prüfbaren Rundlaufangabe — Wert, Messauskragung und Prüfprotokoll — und in der eigenen Eingangsprüfung. Dokumentierte UP/AA-Spannzangen mit ≤0.005 mm gehören auf die 4–6 Größen, die Schlicht-, Mikro- und Reibwerkzeuge spannen; jede neue Spannzange ist mit Prüfdorn und einer Messuhr mit 0.001 mm Auflösung bei der Auskragung nach ISO 15488 zu prüfen, und Aufnahme und Mutter sind mit einer Referenzspannzange zu qualifizieren, bevor eine Spannzange für den Rundlauf verantwortlich gemacht wird.
Sind günstige ER-Spannzangen gut genug?
Niedrigpreisige ER-Spannzangen sind für Bohren, Schruppen und Hobbyarbeiten typischerweise gut genug, sofern sie eine Eingangsprüfung innerhalb der Klasse-2-Grenze nach ISO 15488 bestehen — 0.015 mm für Bohrungen bis 10 mm, 0.020 mm darüber. Für Schlichten und Reiben eine Klasse mit ≤0.005 mm, genannter Messauskragung und Prüfprotokoll wählen und sie bei Anlieferung bestätigen.
Was ist der Unterschied zwischen Budget- und Premium-ER-Spannzangen?
Beide teilen die Maße nach ISO 15488 und den 8°-Kegel; die Preise reichen typischerweise von etwa $1–5 bis $30–60 pro Stück. Aussagekräftiger als der Preis ist eine prüfbare Rundlaufangabe — Klasse 2 mit 0.015–0.020 mm oder UP/AA mit ≤0.005 mm, mit genannter Messauskragung und Prüfprotokoll — sowie eine konzentrisch geschliffene Bohrung, entgratete Schlitze und eine Härte von 44–48 HRC.
Wie prüfe ich eine neue ER-Spannzange auf Rundlauf?
Einen h6-Prüfdorn im Nennmaß der Spannzange mit dem Nennmoment der Mutter in einer Aufnahme spannen, die mit einer als einwandfrei bekannten Spannzange qualifiziert wurde. Mit einer Messuhr mit 0.001 mm Auflösung bei der Auskragung nach ISO 15488 ablesen — 25 mm für Bohrungen von 6–10 mm, 40 mm für 10–18 mm. Mit um 180° gedrehter Spannzange neu spannen und nur annehmen, wenn beide Werte ihre Klasse einhalten.
Wie erkenne ich, ob die Spannzange oder die Aufnahme den Rundlauf verursacht?
Die Spannzange in der Aufnahme um 180° drehen und erneut messen. Wandert der Hochpunkt mit der Spannzange, ist die Spannzangenbohrung außermittig; bleibt er an der Aufnahme fest, liegt der Fehler beim Aufnahmekegel oder der Spindel. Liegt eine Referenzspannzange über ihrer eigenen Klasse von 0.005–0.015 mm, bestätigt das ein Problem an Aufnahme oder Mutter.
Welche ER-Spannzangengrößen lohnen sich in einer engeren Klasse?
Eine UP/AA-Klasse mit ≤0.005 mm lohnt sich für die 4–6 Größen, die Schlicht-Schaftfräser spannen — üblicherweise 6, 8, 10 und 12 mm —, dazu für alle Spannzangen unter 3 mm und solche, die zum Reiben dienen. Nach der Ein-Zehntel-Regel können 0.01 mm Rundlauf rund 40 % der Standzeit beim Schlichten kosten, was den Preis der Spannzange in jeder Preisklasse schnell aufwiegt.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout