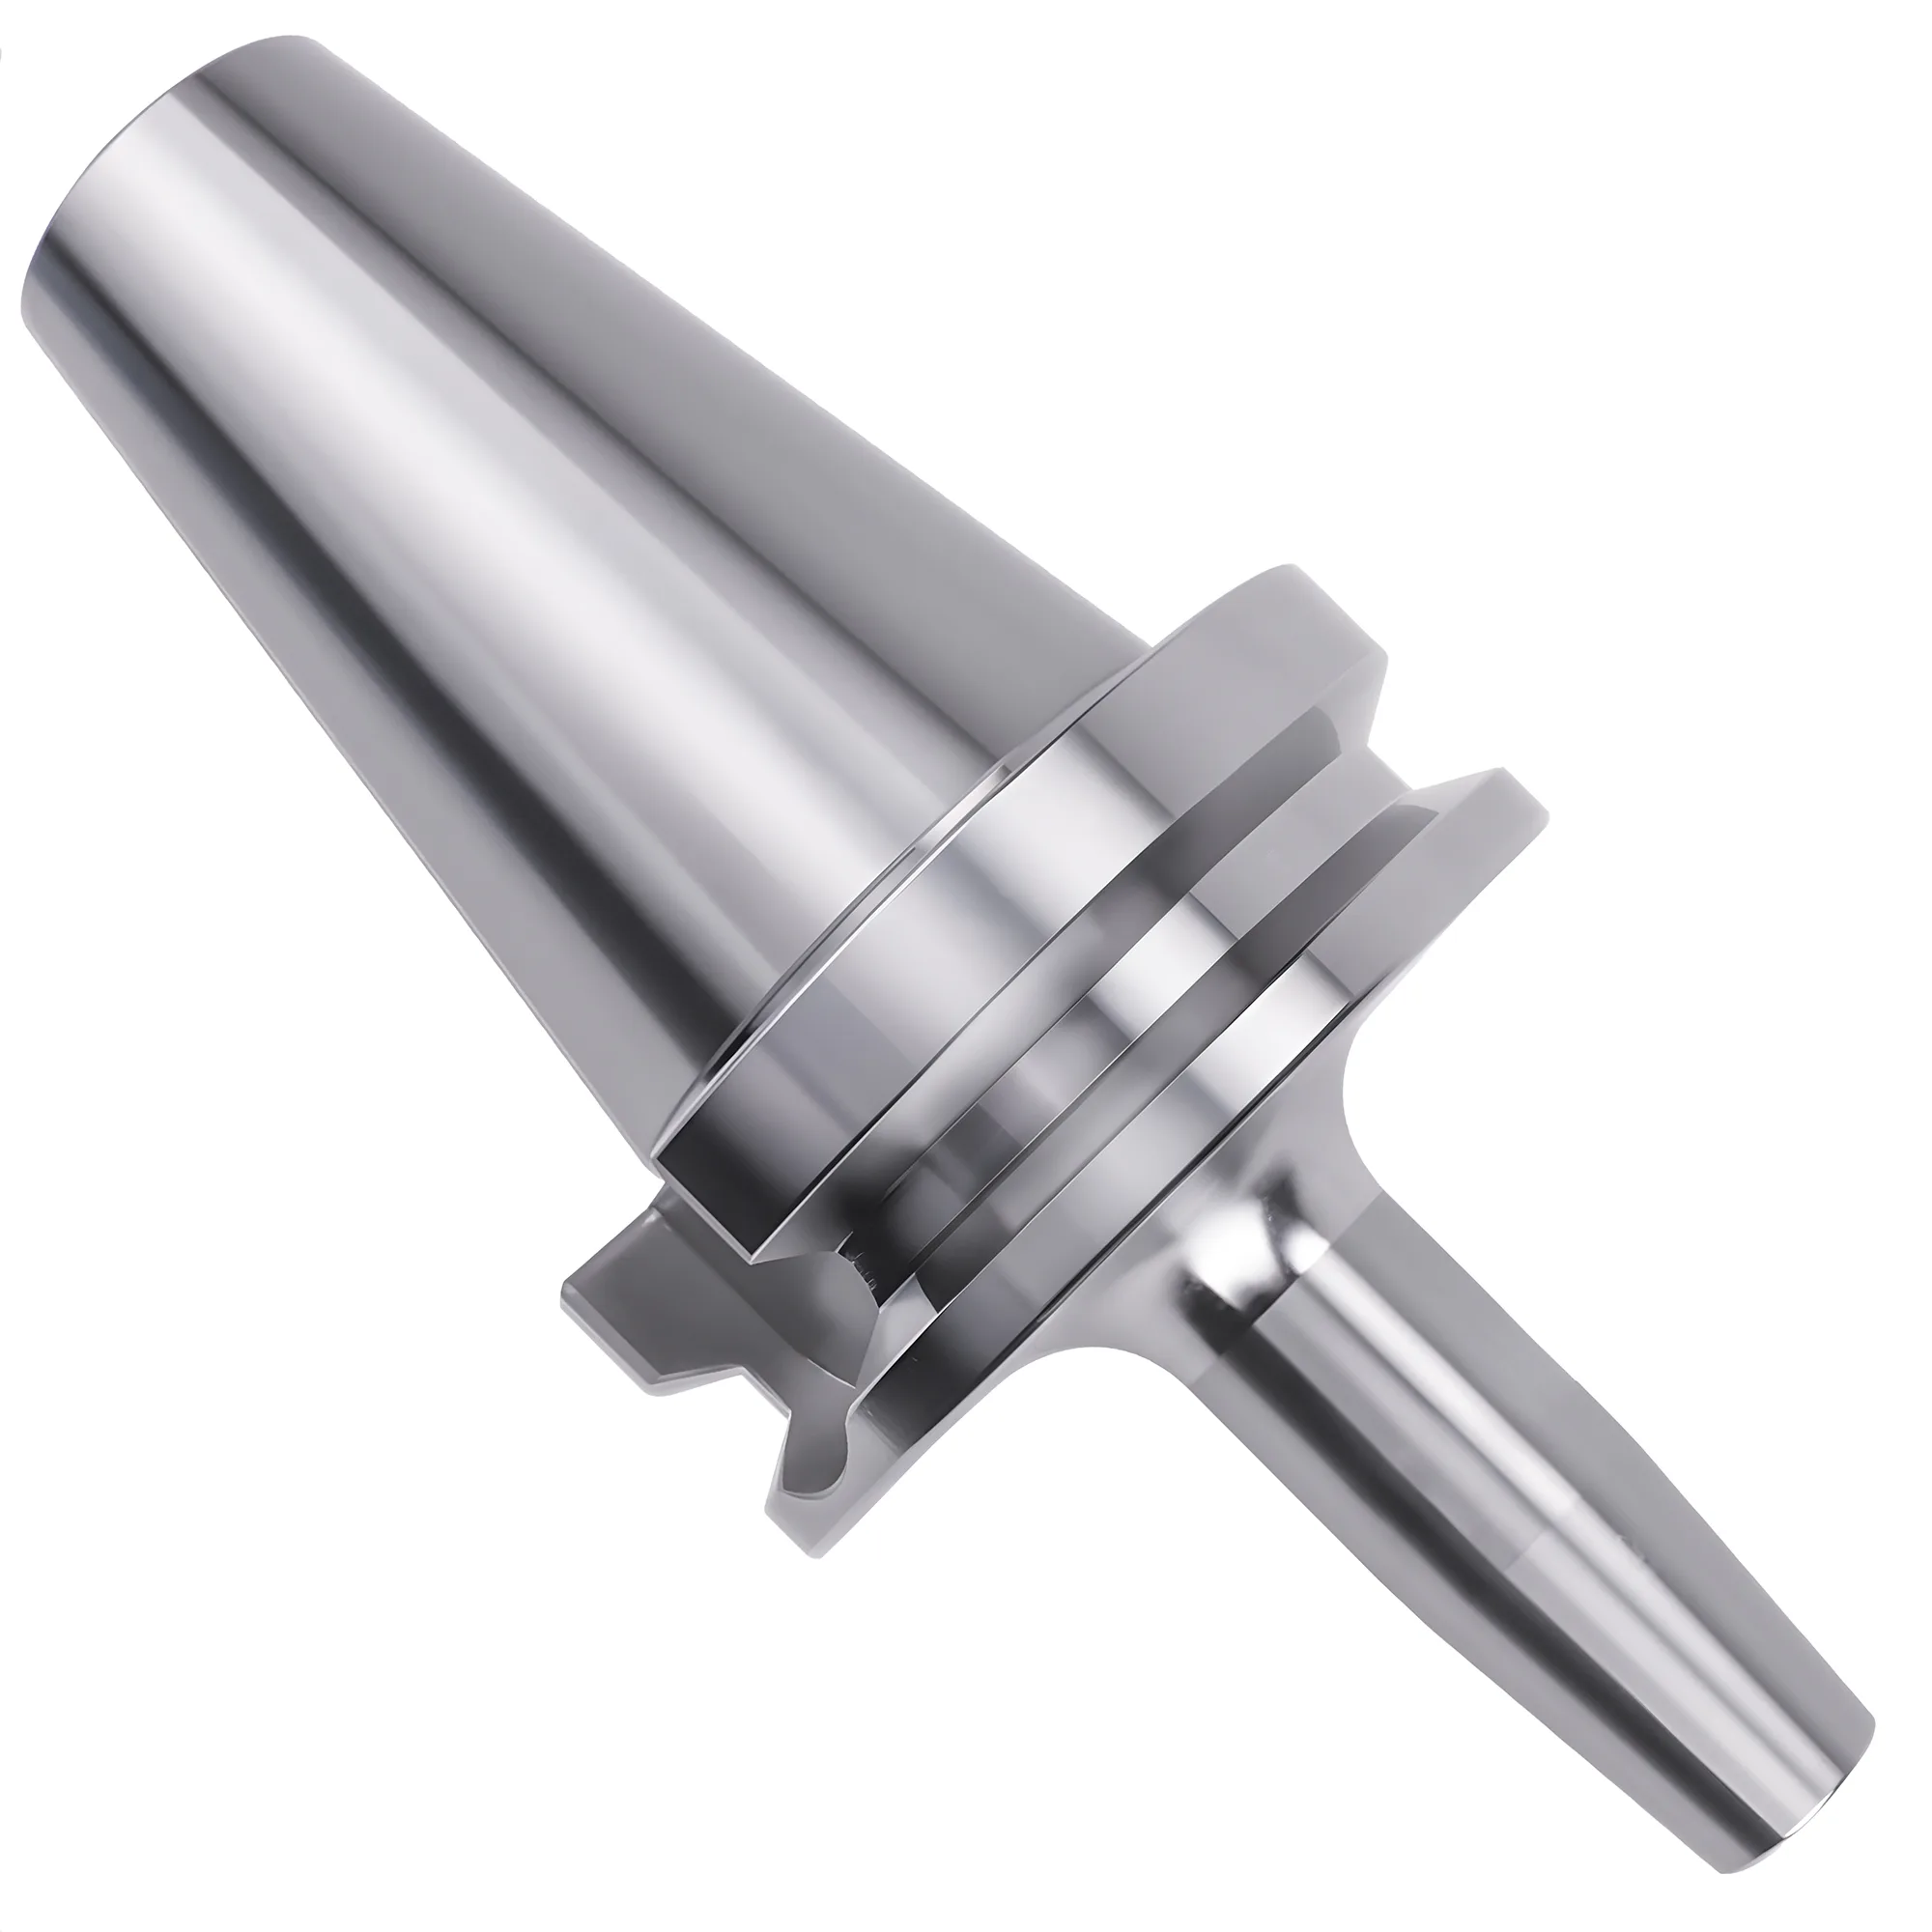
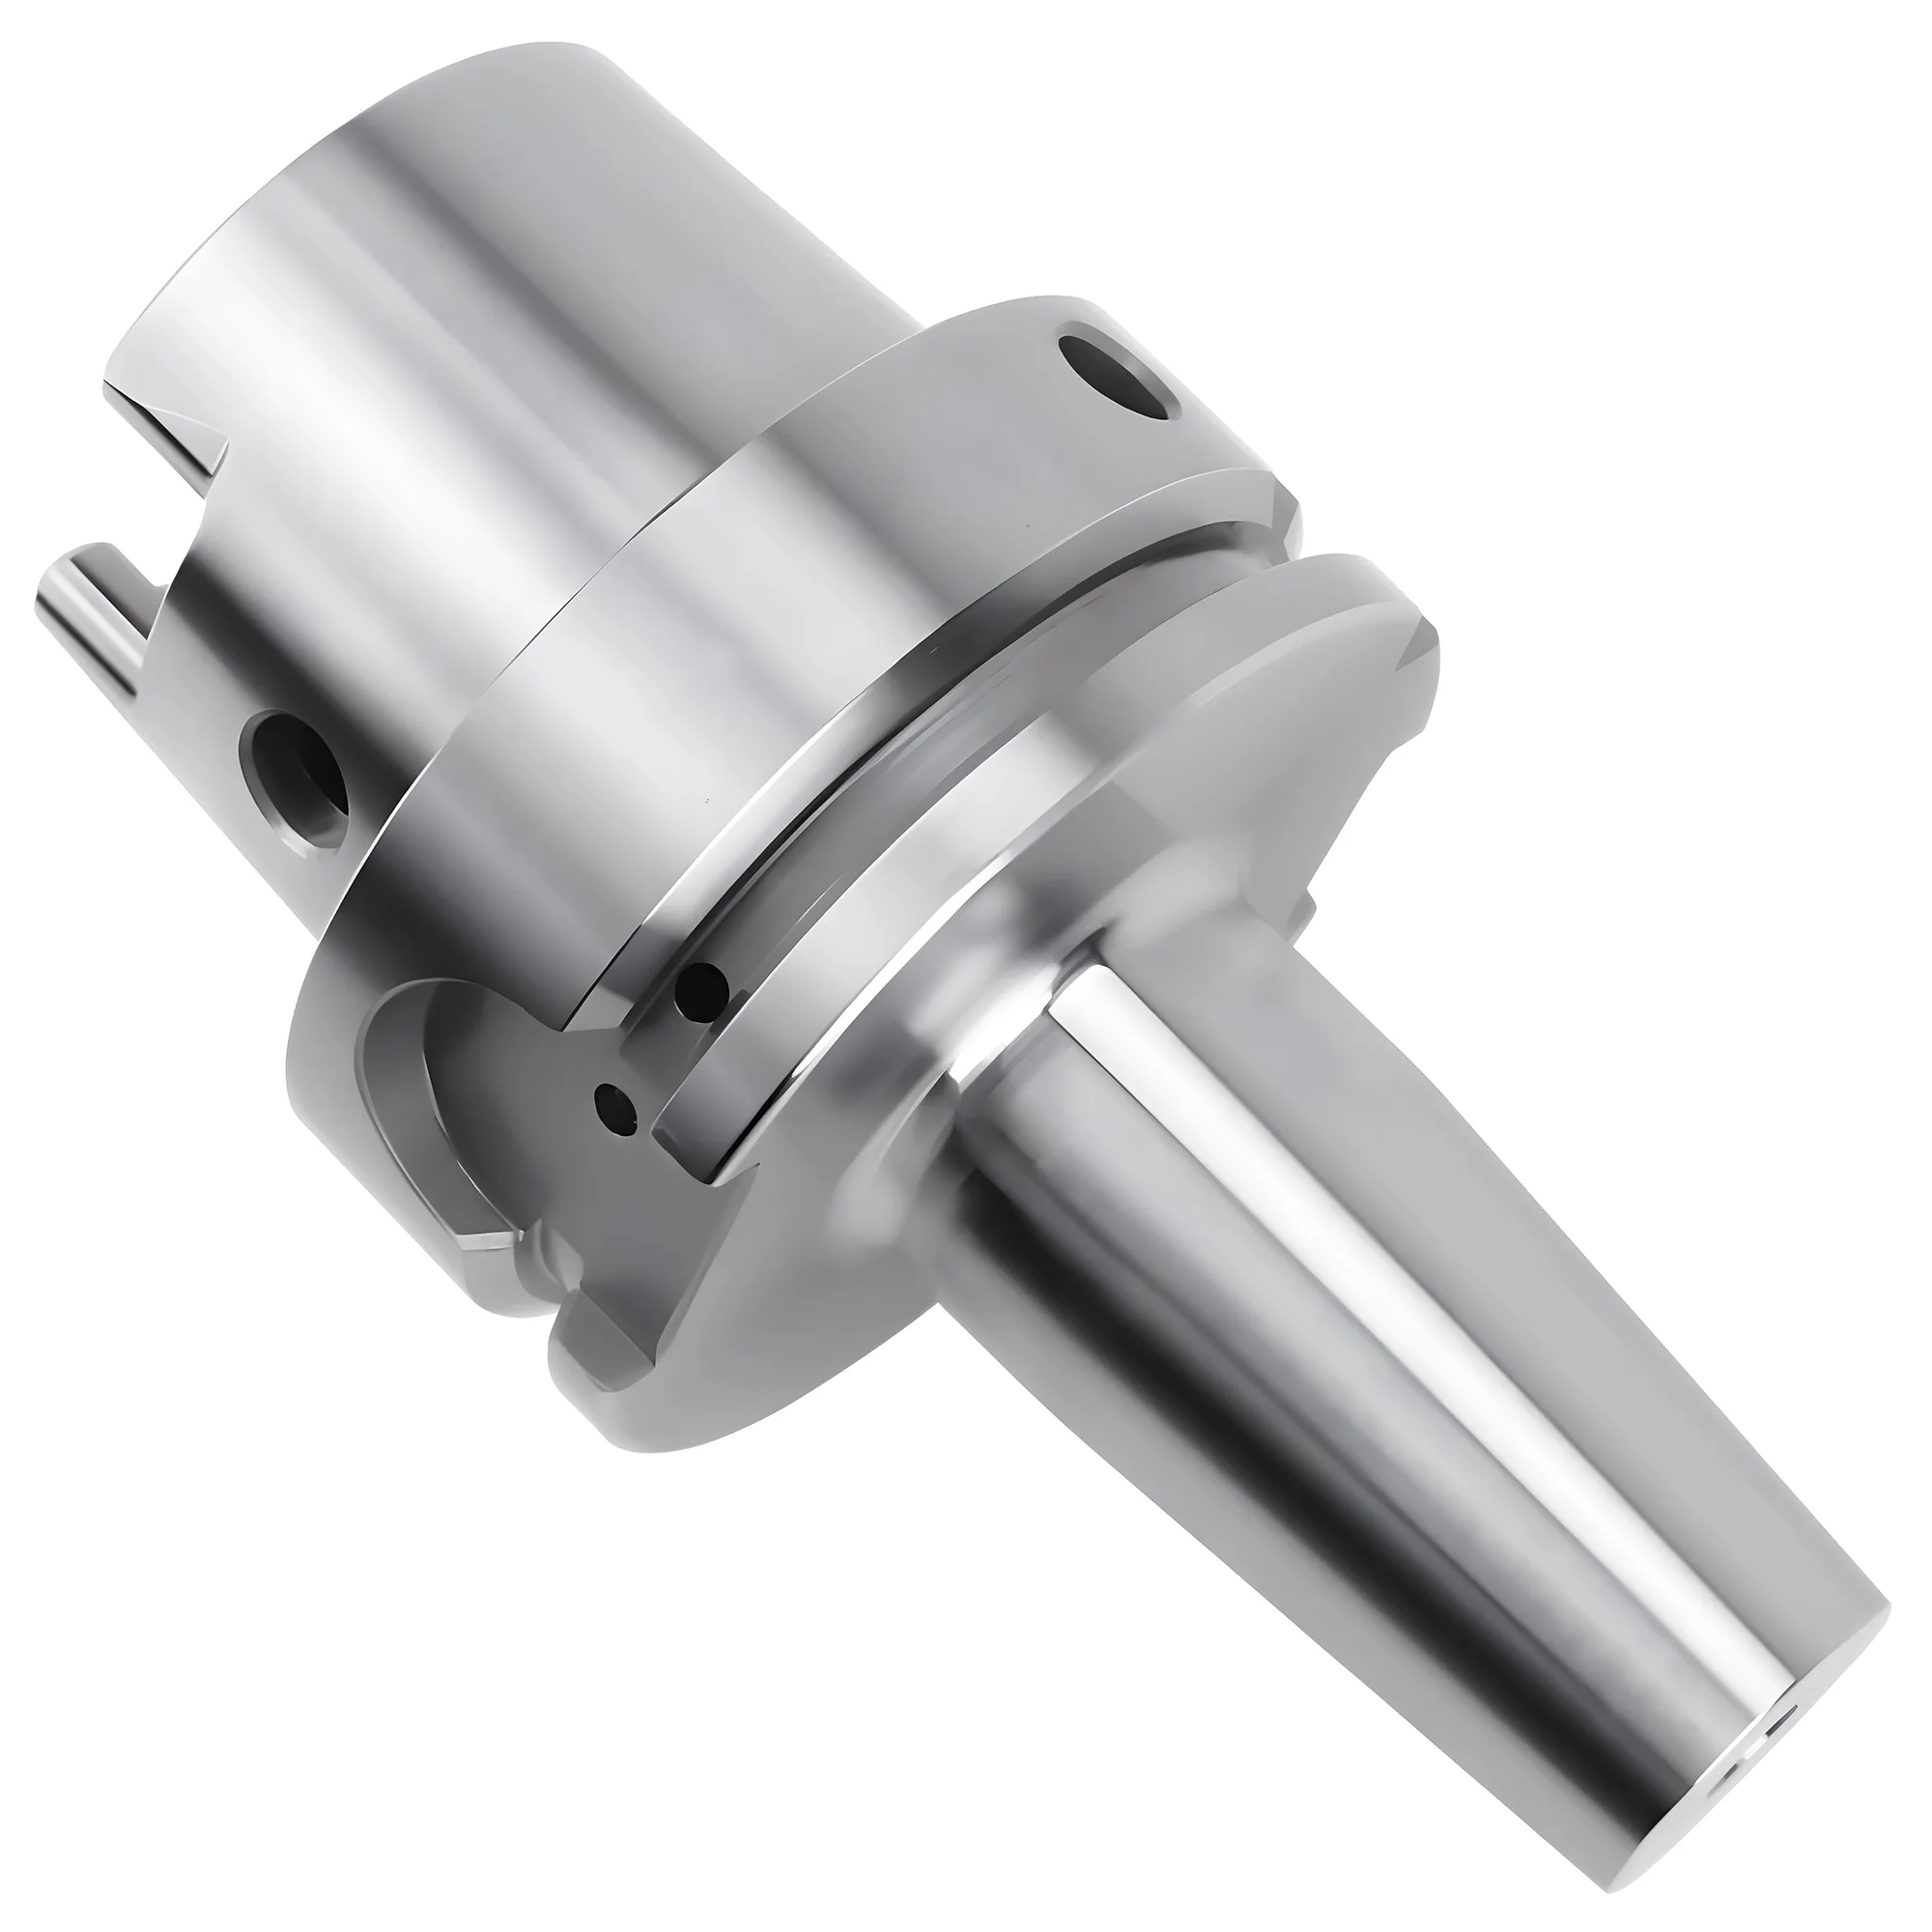
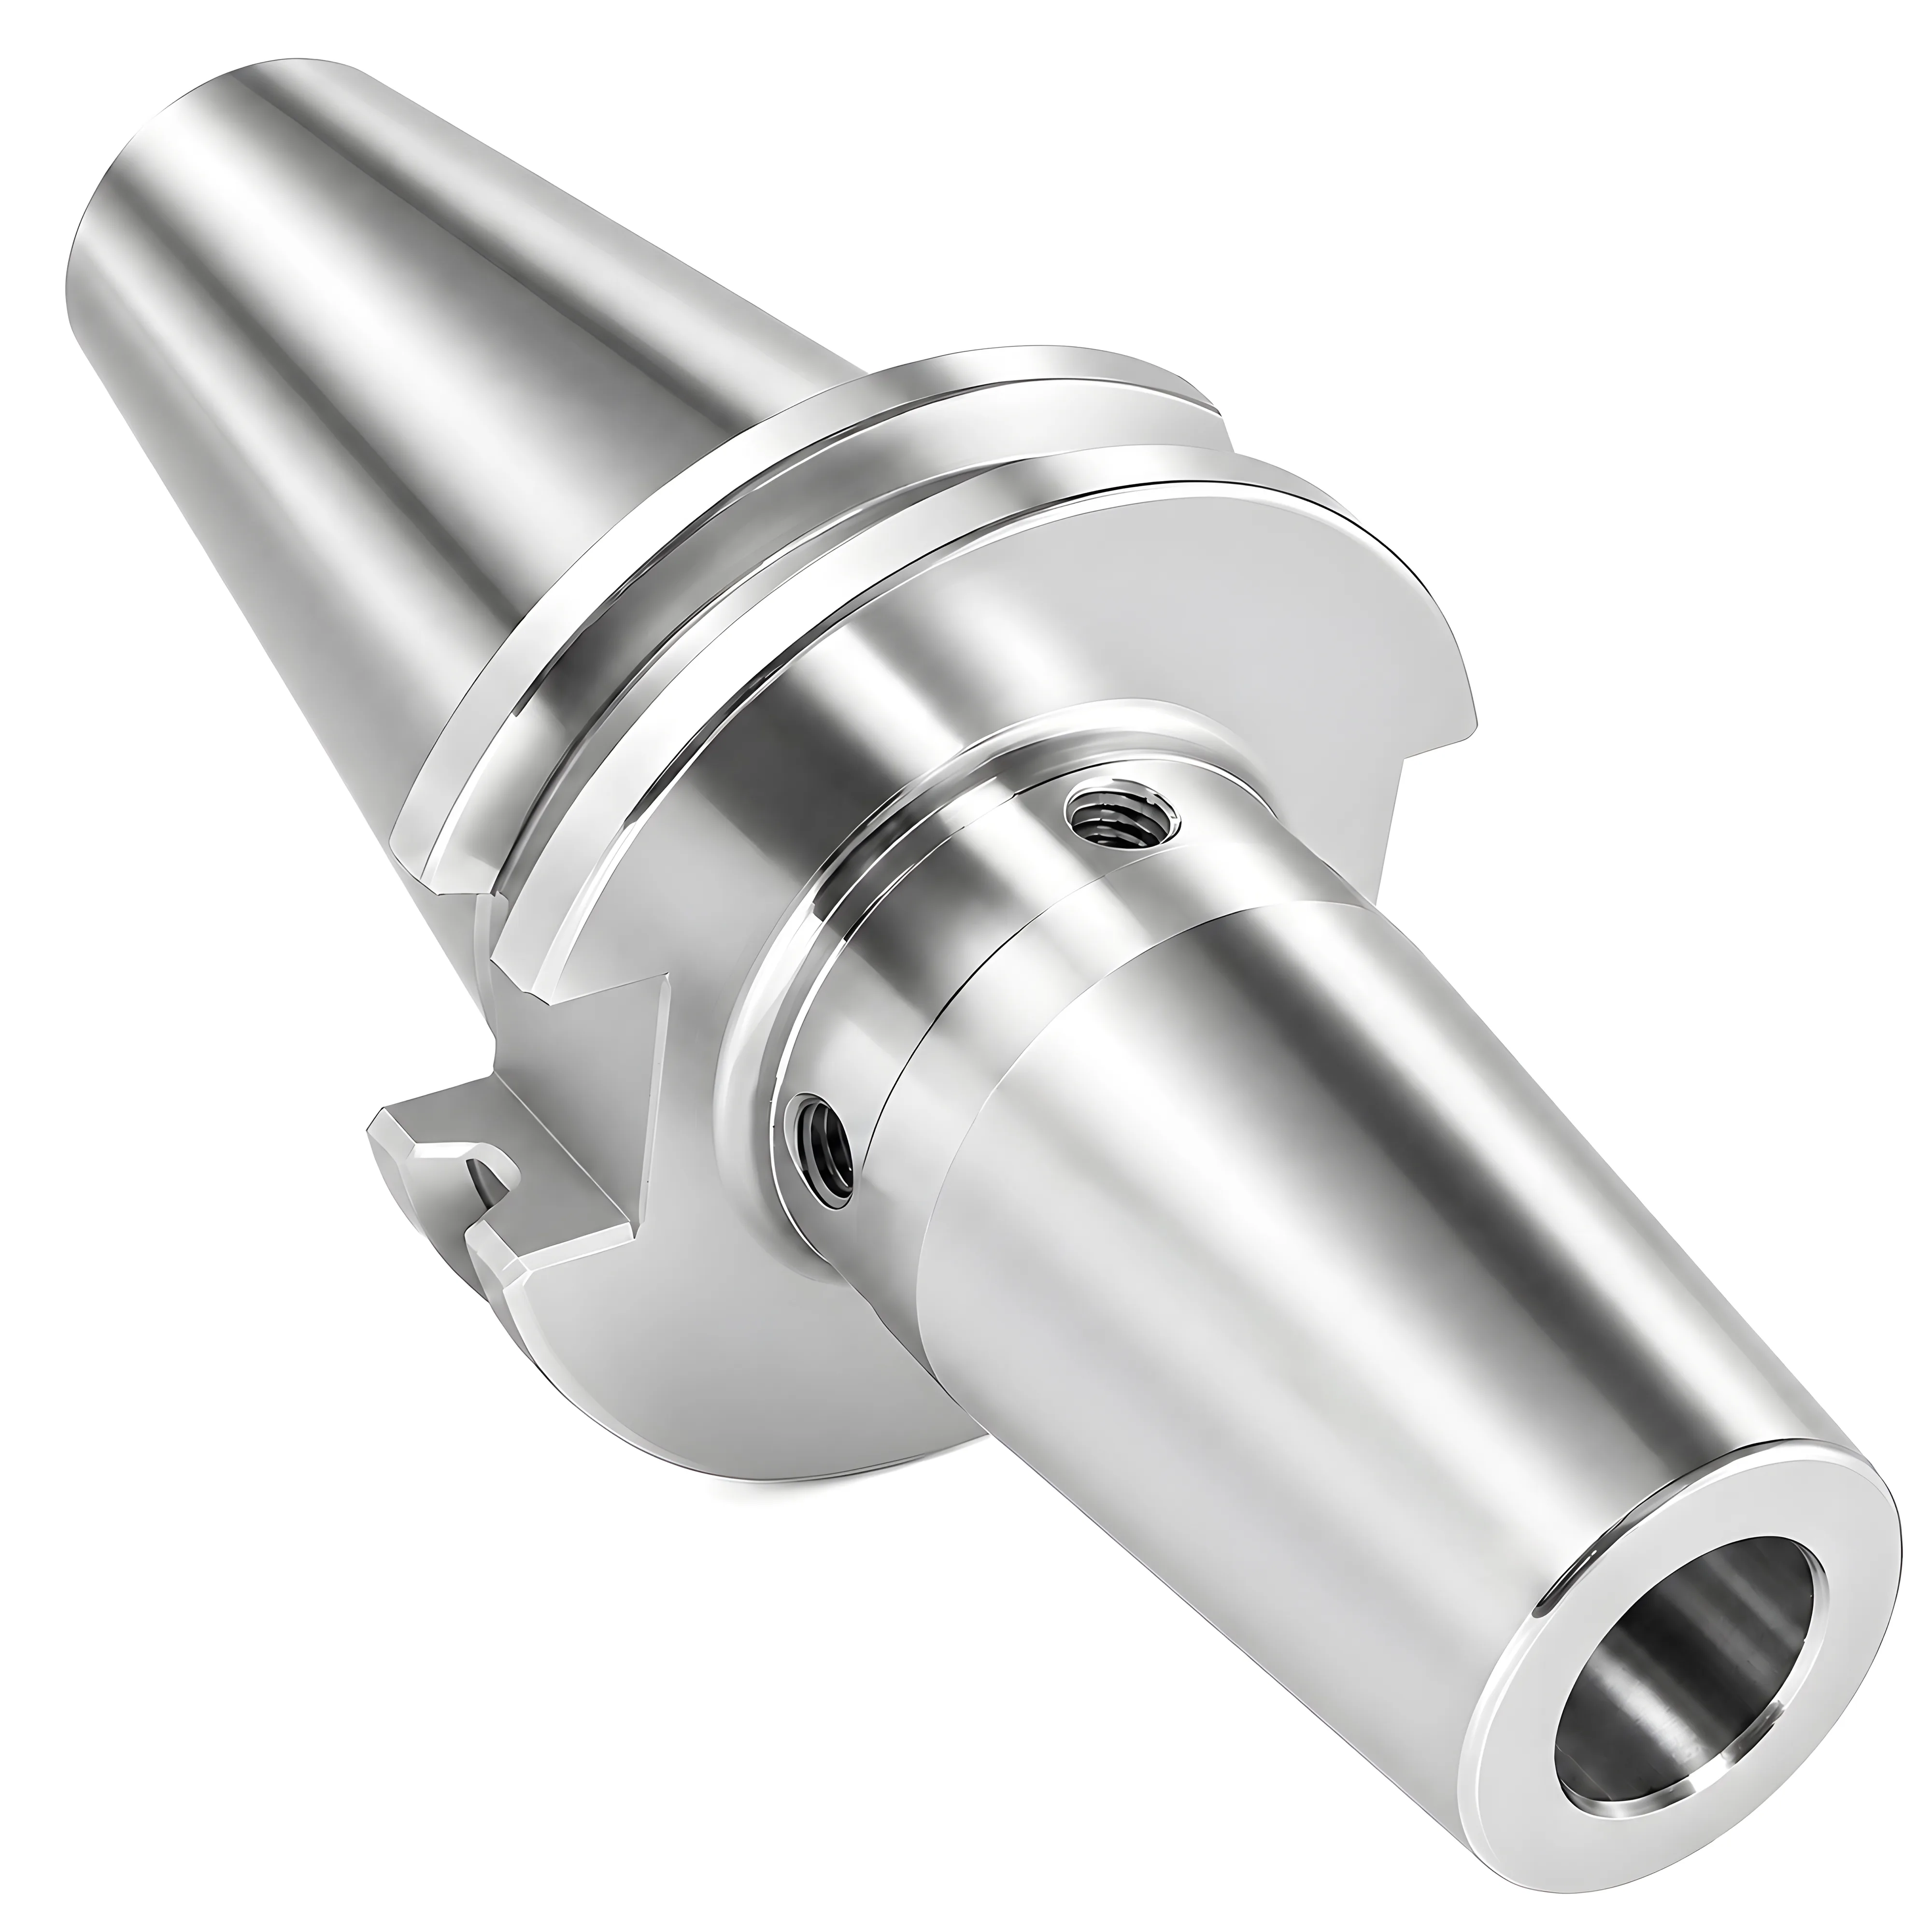
Escolha o Shrink Fit quando for preciso o nariz mais esbelto, o maior aperto (tipicamente 25.000–40.000 N) e longas séries sem supervisão; escolha o mandril hidráulico (tipicamente 10.000–20.000 N) quando forem necessários amortecimento pela câmara de óleo, trocas de ferramenta abaixo de 30 segundos com uma única chave Allen e nenhum aquecedor por indução de $5.000–15.000. Ambos partem de ≤0.003 mm de TIR a 3×D, de modo que o batimento novo é um empate: a decisão se resume a alcance, aperto, tempo de troca e capital.
Esta é uma comparação direta apenas entre os dois porta-ferramentas de precisão. Para saber como cada um se compara a um mandril de pinça ER, consulte Mandril de Pinça vs Mandril Hidráulico; para saber qual porta-ferramenta resiste a colisões e manuseio brusco, consulte Durabilidade vs Batimento do Porta-Ferramenta.
Como os Porta-Ferramentas Shrink Fit e os Mandris Hidráulicos Fixam a Ferramenta?
O porta-ferramenta Shrink Fit fixa por interferência: um furo de tamanho médio (cerca de 20 mm) é tipicamente usinado cerca de 8–15 µm menor que a haste, por isso precisa ser aquecido a aproximadamente 200–300°C antes que uma haste de metal duro deslize para dentro, e aperta à medida que esfria. O mandril hidráulico fixa por pressão: ao girar um único parafuso de acionamento, um pistão avança para dentro de uma câmara de óleo vedada, e a luva de expansão de parede fina se fecha cerca de 0.02–0.05 mm em torno da haste. Ambos os furos aceitam hastes cilíndricas lisas retificadas em h6.
A diferença de mecanismo determina cada compromisso descrito a seguir. O Shrink Fit é uma única peça de aço sem partes móveis, de modo que rigidez, aperto e balanceamento ficam definidos quando o porta-ferramenta é usinado. O mandril hidráulico carrega uma câmara de óleo, vedações e uma luva, o que custa parte do aperto e da esbeltez do nariz, mas garante amortecimento de vibrações e uma troca de ferramenta que não exige nada além de uma chave Allen.
Batimento Novo e Após Milhares de Trocas de Ferramenta
Os porta-ferramentas Shrink Fit e os mandris hidráulicos partem tipicamente de ≤0.003 mm de TIR a 3×D, de modo que a diferença real de batimento aparece após milhares de trocas de ferramenta, e não no primeiro dia. Os dois porta-ferramentas envelhecem de formas diferentes.
O furo do Shrink Fit retorna ao mesmo centro usinado a cada ciclo, porque nada se move além do aço que se expande e se contrai. Seu ponto fraco é o calor: usado corretamente, um furo tipicamente dura vários milhares de ciclos de aquecimento (a Kennametal indica até 5.000 ciclos de aquecimento/contração para furos a partir de 6 mm), mas um único superaquecimento acima de cerca de 350°C pode revenir o furo e abri-lo permanentemente. O batimento passa então a aumentar aos poucos, e um critério comum de descarte é TIR acima de 0.010 mm.
O batimento do mandril hidráulico também se mantém estável em uso limpo, mas depende de um circuito vedado. Uma vedação desgastada deixa a pressão escapar, um cavaco preso sob a haste a desloca do centro, e pressurizar um mandril vazio pode sobrecarregar a luva. No mandril hidráulico, batimento acima de aproximadamente 0.010 mm geralmente sinaliza uma falha — furo contaminado, vedação com perda de pressão ou luva danificada — e não desgaste gradual. A sequência de isolamento de falhas é abordada no guia de solução de problemas de mandris hidráulicos listado entre os artigos relacionados.
| Fator de batimento | Shrink Fit | Mandril hidráulico |
|---|---|---|
| Batimento novo a 3×D | ≤0.003 mm | ≤0.003 mm |
| O que o envelhece | Revenimento e crescimento do furo pelos ciclos de aquecimento | Desgaste das vedações, dano à luva, riscos no furo |
| Vida típica antes da manutenção | Vários milhares de ciclos de aquecimento (Kennametal: até ~5.000) | Manutenção das vedações a cada ~10.000 ciclos |
| Evento único que o inutiliza | Um superaquecimento acima de ~350°C | Colisão que amassa a luva; pressurização com furo vazio |
| Critério de descarte ou manutenção | TIR acima de ~0.010 mm ou furo crescido 5–10 µm | TIR acima de ~0.010 mm ou perda de pressão |
Nariz Esbelto e Contorno de Interferência
O Shrink Fit tipicamente vence em alcance, porque a conicidade do nariz de 4.5° por lado permite que o porta-ferramenta acompanhe a ferramenta para dentro de um bolsão, enquanto o mandril hidráulico padrão precisa de um corpo mais espesso para envolver o furo com a câmara de óleo. Essa geometria decide se uma trajetória de 5 eixos passa livre por uma parede do dispositivo de fixação ou obriga a usar uma ferramenta mais longa.
O diâmetro do nariz de um porta-ferramenta cônico cresce com a distância a partir da ponta:
D(x) ≈ D₀ + 2 × x × tan(4.5°) ≈ D₀ + 0.157 × x
Onde D₀ é o diâmetro do nariz na ponta e x é a distância para trás a partir dela, em mm. A distância a partir da ponta é o fator dominante: cada 10 mm a mais de profundidade acrescenta apenas cerca de 1.6 mm de diâmetro, de modo que um nariz Shrink Fit pode avançar 30 mm dentro de um bolsão crescendo menos de 5 mm em diâmetro. Vários fabricantes de mandris hidráulicos já vendem mandris hidráulicos esbeltos que copiam o contorno de 4.5°, mas a câmara de óleo precisa caber dentro desse envelope, por isso o aperto e o amortecimento das versões esbeltas são tipicamente menores que os do corpo padrão (dependendo do fabricante).
Um balanço menor da ferramenta reduz a deflexão na proporção do cubo da razão entre os comprimentos, de modo que o alcance é uma alavanca de rigidez, e não apenas uma questão de folga. Para uma ferramenta em balanço, a deflexão segue δ = F × L³ / (3 × E × I). Se um nariz Shrink Fit esbelto permitir reduzir o balanço de 4×D para 3×D, a deflexão cai para (3/4)³ ≈ 0.42 do valor anterior, cerca de 58% a menos, com a mesma força de corte. Para um dado diâmetro de ferramenta, o comprimento em balanço domina essa fórmula por estar elevado ao cubo; o diâmetro da ferramenta entra por meio de I, que varia com a quarta potência do diâmetro, e o tipo de porta-ferramenta só altera o quanto L pode ser encurtado. O lado vibratório do mesmo problema é abordado em Diagnóstico e Solução da Trepidação.
Amortecimento vs Rigidez
Os mandris hidráulicos amortecem vibrações por meio da câmara de óleo, o que pode melhorar o acabamento superficial em aproximadamente 0.2–0.4 µm Ra no acabamento com longo alcance (4×D ou mais) quando há trepidação. O ganho se aproxima de zero em cortes curtos e rígidos, nos quais não há trepidação a absorver.
O Shrink Fit segue o caminho oposto: um corpo monolítico de aço com contato metal-metal em 360° proporciona a ligação mais rígida, mas acrescenta pouco amortecimento próprio. Na prática, as duas estratégias se encontram no meio. Um porta-ferramenta Shrink Fit esbelto que encurta o balanço muitas vezes elimina a trepidação que o mandril hidráulico teria de absorver, enquanto o mandril hidráulico salva uma preparação em que o alcance não pode ser encurtado.
- Acabamento de paredes finas ou com longo alcance, já com trepidação presente: o amortecimento hidráulico é a primeira escolha típica.
- Bolsões profundos em que o porta-ferramenta pode acompanhar a ferramenta: Shrink Fit, pois um balanço 25% menor reduz a deflexão em cerca de 58%.
- Cortes interrompidos ou com muitas entradas em peças rígidas: qualquer um dos dois; rigidez e aperto importam mais que o amortecimento.
Hastes Pequenas e Microferramentas: Aperto e Inserção
É nas hastes pequenas que o Shrink Fit se torna delicado: um furo de 3 mm aquecido em 250°C cresce apenas cerca de 9 µm, aproximadamente 6.7× menos que um furo de 20 mm à mesma temperatura. Usando ΔD ≈ α × D × ΔT com α ≈ 12 × 10⁻⁶ /°C para aço-ferramenta temperado, um furo de 3 mm resulta em 12 × 10⁻⁶ × 3 × 250 ≈ 0.009 mm, enquanto um furo de 20 mm resulta em cerca de 0.060 mm. O diâmetro do furo domina a folga absoluta, por isso, nas microferramentas, a janela de inserção é estreita e o porta-ferramenta pequeno tipicamente perde calor em poucos segundos; ajuste o batente de profundidade antes de aquecer e empurre a ferramenta até o fim em um único movimento. Os fabricantes reduzem a interferência nos furos pequenos para mantê-la dentro dessa folga, de modo que a margem de trabalho em um porta-ferramenta de 3 mm é tipicamente de apenas alguns mícrons.
A tolerância da haste pesa mais nesse tamanho. A ISO 286-2 define a faixa h6 em 6 µm para hastes acima de 1 até 3 mm e em 8 µm para hastes acima de 3 até 6 mm, contra 13 µm para hastes acima de 18 até 30 mm. A ISO 286-2 é a referência para hastes h6 porque os dois tipos de porta-ferramenta dimensionam seus furos em torno dessa tolerância, e, em um furo Shrink Fit de 3 mm, a faixa h6 representa uma parcela grande da folga térmica de cerca de 9 µm. As hastes de metal duro, com dilatação térmica de aproximadamente 5–6 × 10⁻⁶ /°C, quase não crescem enquanto o furo de aço se expande, e é por isso que o metal duro é o material padrão de haste para Shrink Fit. As hastes de HSS são um caso diferente: o HSS é revenido muito acima das temperaturas de Shrink Fit, então a dureza não é o limite, mas ele se expande quase tanto quanto o aço do porta-ferramenta, de modo que qualquer calor que penetre na haste a mantém presa na liberação. É por isso que vários fabricantes de máquinas só admitem hastes de HSS a partir de Ø6 mm e contam com aquecimento rápido e localizado.
Os mandris hidráulicos lidam com hastes pequenas de outra forma. Muitas linhas padrão começam com furo direto de 6 mm e chegam a 3 mm ou menos por meio de luvas de redução fendidas, o que acrescenta uma segunda interface e tipicamente alguma perda de batimento e de aperto. A haste também precisa cobrir toda a zona de fixação antes de o parafuso ser girado; uma microferramenta de haste curta pode não alcançá-la. O ajuste de comprimento, por outro lado, é mais simples: o mandril hidráulico pode ser pré-ajustado a frio em um pré-ajustador e regulado com o parafuso de batente traseiro, enquanto o Shrink Fit fixa o comprimento no momento da inserção.
Força de Fixação, Torque e Arrancamento
Os porta-ferramentas Shrink Fit tipicamente fixam com 25.000–40.000 N, contra 10.000–20.000 N dos mandris hidráulicos, de modo que o Shrink Fit transmite aproximadamente 1.3–4× mais torque de atrito antes de escorregar, com o mesmo coeficiente de atrito. O torque transmitido é proporcional a força de fixação × coeficiente de atrito × raio da haste; assim, com a mesma haste e a mesma condição de superfície, a razão entre as forças define a razão entre os torques: 25.000/20.000 ≈ 1.3 na sobreposição das duas faixas e 40.000/10.000 = 4 nos extremos.
Sob carga pesada, os mandris hidráulicos perdem mais do que força de fixação. O furo liso da luva e o óleo por trás dela podem permitir microescorregamento sob cargas laterais extremas, e é por isso que os mandris hidráulicos geralmente são indicados para acabamento e semiacabamento, e não para ranhuramento em largura total. Fresas de topo de hélice alta em desbaste pesado puxam a haste axialmente, e uma fixação apenas por atrito, em qualquer dos dois porta-ferramentas, pode deixar a ferramenta deslizar para fora do furo, sucateando a peça. Vários fabricantes oferecem sistemas positivos antiarrancamento para ambos os tipos de porta-ferramenta, com uma haste perfilada que engata em elementos de arraste no furo; vale considerá-los para desbaste com ferramentas de hélice alta em titânio ou aço inoxidável.
Para o desbaste mais pesado, além da zona de conforto de qualquer um dos dois, as oficinas tipicamente passam para um mandril de fresamento de potência ou um porta-ferramenta Side Lock Weldon, em vez de levar um porta-ferramenta de precisão ao limite de aperto.
Tempo de Troca e o Custo de uma Máquina de Shrink Fit
Uma troca de ferramenta no mandril hidráulico tipicamente leva menos de 30 segundos com uma única chave Allen, enquanto uma troca no Shrink Fit leva aproximadamente 2–5 minutos, incluindo aquecimento, inserção e resfriamento com ar forçado, ou cerca de 1 minuto com resfriamento por contato a água. O aquecimento em si é curto, tipicamente 3–8 segundos com uma bobina compatível; o resfriamento é a etapa lenta, com aproximadamente 1.5–5 minutos com ar forçado contra cerca de 20–30 segundos com um resfriador por contato a água.
A diferença maior está no capital. Os porta-ferramentas Shrink Fit custam tipicamente $200–500 cada, contra $300–600 de um mandril hidráulico, mas a frota Shrink Fit exige uma máquina por indução, tipicamente de $5.000–15.000. A quantidade de porta-ferramentas no ponto de equilíbrio é:
N ≈ C_machine / (P_hydraulic − P_shrink)
Onde C_machine é o custo da máquina por indução e P é o preço por porta-ferramenta. A diferença de preço por porta-ferramenta é o fator dominante: com uma máquina de $10.000 e uma diferença de $100, N ≈ 100 porta-ferramentas; com uma máquina de $5.000 e uma diferença de $200, N ≈ 25 porta-ferramentas. Uma oficina que opera menos de aproximadamente 25 porta-ferramentas de precisão geralmente gasta menos com mandris hidráulicos, e acima de aproximadamente 100 porta-ferramentas a máquina de Shrink Fit tipicamente se paga apenas pelo preço dos porta-ferramentas — antes mesmo de considerar o aquecedor como ponto único de falha para todas as trocas Shrink Fit da oficina.
Oficinas pequenas costumam perguntar se um maçarico ou um aquecedor por indução portátil de uso geral pode substituir uma máquina de Shrink Fit. O maçarico consegue soltar uma ferramenta, mas aquece de fora para dentro, não consegue manter a janela de 200–300°C e pode levar o nariz além do ponto de ~350°C, a partir do qual o aço do porta-ferramenta começa a perder dureza. O aquecimento por chama gera dilatação irregular, que pode distorcer o furo e alterar o batimento. Um aquecedor por indução portátil vendido para uso automotivo evita a chama, mas, sem uma bobina compatível com o porta-ferramenta, um batente de profundidade e controle de temperatura, compartilha o mesmo risco de superaquecimento e de falta de repetibilidade. Para uma troca ocasional em um ou dois porta-ferramentas, pode funcionar; para uma frota, uma máquina projetada para porta-ferramentas, com corte automático de potência, é o que protege o batimento de ≤0.003 mm pelo qual se pagou.
Erro Comum
Comprar uma frota Shrink Fit para uma oficina de alta variedade que troca ferramentas dezenas de vezes por turno. Com aproximadamente 2–5 minutos por troca com resfriamento por ar forçado, ou cerca de 1 minuto mesmo com resfriamento por contato a água, e um único aquecedor compartilhado, as trocas de ferramenta formam fila na máquina. Nessa oficina, a troca abaixo de 30 segundos do mandril hidráulico e a ausência de equipamento auxiliar geralmente importam mais que o aperto extra do Shrink Fit.
Comparação Direta: Shrink Fit vs Mandril Hidráulico
O Shrink Fit tipicamente vence em aperto, alcance e balanceamento em alta rotação, enquanto o hidráulico tipicamente vence em amortecimento, tempo de troca e custo de entrada; o batimento novo é um empate em ≤0.003 mm.
| Fator | Shrink Fit | Mandril hidráulico |
|---|---|---|
| Batimento novo (3×D) | ≤0.003 mm | ≤0.003 mm |
| Força de fixação | 25.000–40.000 N | 10.000–20.000 N |
| Contorno do nariz | 4.5° por lado típico | Corpo maior; existem variantes esbeltas de 4.5° |
| Amortecimento | Sem câmara de óleo; depende de balanço menor (~58% menos deflexão a 3×D vs 4×D) | Ganho de aproximadamente 0.2–0.4 µm Ra em longo alcance sujeito a trepidação |
| Troca de ferramenta | ~2–5 min com resfriamento por ar forçado; ~1 min com resfriamento por contato a água | Menos de ~30 s com chave Allen |
| Preço do porta-ferramenta | ~$200–500 | ~$300–600 |
| Equipamento adicional | Máquina por indução ~$5.000–15.000 | Nenhum |
| Menor furo direto | Comumente 3 mm | Comumente 6 mm; menores por meio de luvas de redução |
A interface do fuso não altera esta comparação. Os dois tipos de porta-ferramenta são vendidos com cones BT e CAT e com HSK. A JIS B6339 define a geometria do cone BT, de modo que um porta-ferramenta Shrink Fit BT40 e um mandril hidráulico BT40 assentam no mesmo fuso, e a escolha entre eles independe do cone da máquina. As hastes HSK-A, cuja geometria é definida pela DIN 69893, são comumente preferidas para qualquer dos dois porta-ferramentas acima de aproximadamente 20.000 rpm, porque o contato simultâneo na face e no cone mantém o porta-ferramenta axialmente à medida que o furo do fuso se expande — uma prática extraída de dados de fabricantes, já que a norma não define limite de rotação. A escolha do cone em si é abordada em BT vs CAT vs HSK.
O balanceamento também é praticamente um empate. A ISO 1940-1 fornece a estrutura de classes G segundo a qual as duas famílias são balanceadas, e os fabricantes comumente classificam tanto os porta-ferramentas Shrink Fit quanto os mandris hidráulicos em G2.5 a 25.000 rpm — uma classificação do fabricante, e não uma exigência da norma. Para trabalhos acima de aproximadamente 15.000 rpm, balanceie o conjunto ferramenta e porta-ferramenta, e não apenas o porta-ferramenta.
✦ Shrink Fit É Ideal Para
- Bolsões profundos, cavidades de moldes e trajetórias de 5 eixos em que o nariz de 4.5° passa livre pelos dispositivos de fixação
- Acabamento em alta velocidade em alumínio e grafite acima de 20.000 rpm
- Semidesbaste com metal duro integral, em que o aperto de 25.000–40.000 N resiste ao escorregamento
- Longas séries de produção em que as ferramentas são trocadas uma vez por turno
✦ Mandril Hidráulico É Ideal Para
- Acabamento com longo alcance e trepidação, em que o amortecimento pelo óleo acrescenta aproximadamente 0.2–0.4 µm Ra
- Células de alta variedade que trocam ferramentas em menos de 30 segundos com uma chave Allen
- Alargadores e pequenas ferramentas de acabamento pré-ajustadas a frio em um pré-ajustador
- Oficinas com menos de aproximadamente 25 porta-ferramentas de precisão e sem máquina por indução
Tabela Rápida de Seleção
Na maioria dos trabalhos, a questão decisiva é se o porta-ferramenta consegue acompanhar a ferramenta para dentro da peça (Shrink Fit) ou se a trepidação e a frequência de troca predominam (hidráulico).
| Cenário | Porta-ferramenta recomendado | Especificação-chave | Tempo de troca | Por quê |
|---|---|---|---|---|
| Fresa esférica de 6 mm, cavidade de molde com 40 mm de profundidade | Shrink Fit | Nariz de 4.5°, ≤0.003 mm de TIR | ~1–5 min | O nariz esbelto acompanha a ferramenta, então o balanço e a deflexão diminuem |
| Fresa de acabamento de 12 mm, alcance de 5×D, parede fina | Mandril hidráulico | Amortecimento pela câmara de óleo | <30 s | O amortecimento absorve a trepidação quando o balanço não pode ser encurtado |
| Semidesbaste com hélice alta de 10 mm em 4140 | Shrink Fit | Aperto de 25.000–40.000 N | ~1–5 min | 1.3–4× o torque de atrito de um mandril hidráulico antes de escorregar |
| HSM em alumínio a 20.000–25.000 rpm em HSK-A63 | Shrink Fit | G2.5 a 25.000 rpm | ~1–5 min | O corpo monolítico e simétrico mantém balanceamento e aperto em alta rotação |
| Alargamento de furos de 8 mm H7, lote de 20 peças | Mandril hidráulico | ≤0.003 mm de TIR, pré-ajuste a frio | <30 s | Controle de batimento e ajuste rápido de comprimento no pré-ajustador |
| Oficina de alta variedade, menos de 25 porta-ferramentas de precisão | Mandril hidráulico | Nenhum equipamento auxiliar | <30 s | Evita uma máquina de $5.000–15.000 que menos de 25 porta-ferramentas tipicamente não conseguem pagar |
| Microfresa de topo de 3 mm, alcance restrito | Shrink Fit (furo de 3 mm) | Furo direto de 3 mm | ~1–5 min | Sem luva de redução entre ferramenta e porta-ferramenta, uma única interface define o batimento |
Compre Shrink Fit para alcance, aperto e velocidade; compre hidráulico para amortecimento, trocas rápidas e baixo custo de entrada.
Os porta-ferramentas Shrink Fit e os mandris hidráulicos partem de ≤0.003 mm de TIR a 3×D, de modo que a escolha depende de todo o resto. O Shrink Fit fixa tipicamente com 25.000–40.000 N, alcança mais fundo com um nariz de 4.5° e mantém o balanceamento em alta rotação, mas exige uma máquina por indução de $5.000–15.000 e aproximadamente 1–5 minutos por troca, dependendo de como o porta-ferramenta é resfriado. Os mandris hidráulicos fixam com 10.000–20.000 N, amortecem a trepidação no acabamento com longo alcance e trocam a ferramenta em menos de 30 segundos com uma chave Allen. Abaixo de aproximadamente 25 porta-ferramentas de precisão, o hidráulico geralmente custa menos; acima de aproximadamente 100, o Shrink Fit geralmente paga a sua máquina.
O Shrink Fit é melhor que um mandril hidráulico?
O Shrink Fit é melhor em aperto e alcance, com força de fixação tipicamente de 25.000–40.000 N contra 10.000–20.000 N e um nariz esbelto de 4.5°. Os mandris hidráulicos são melhores para amortecer a trepidação e para trocas rápidas, abaixo de 30 segundos, sem aquecedor. Ambos partem de ≤0.003 mm de TIR a 3×D, portanto o batimento, sozinho, não decide a escolha.
Posso usar um maçarico em vez de uma máquina de Shrink Fit?
O maçarico consegue soltar uma ferramenta, mas aquece de forma irregular, de fora para dentro, e não consegue manter a janela típica de 200–300°C. Acima de aproximadamente 350°C, o aço do porta-ferramenta começa a perder dureza e o furo pode abrir permanentemente, aumentando o batimento. Para mais de um ou dois porta-ferramentas, uma máquina por indução com controle de temperatura tipicamente custa menos que porta-ferramentas sucateados.
Quantos porta-ferramentas justificam a compra de uma máquina de Shrink Fit?
Divida o custo da máquina pela diferença de preço por porta-ferramenta entre mandris hidráulicos e porta-ferramentas Shrink Fit. Com uma máquina de $10.000 e uma diferença de $100, o ponto de equilíbrio é de cerca de 100 porta-ferramentas; com uma máquina de $5.000 e uma diferença de $200, é de cerca de 25. Abaixo de aproximadamente 25 porta-ferramentas de precisão, os mandris hidráulicos geralmente custam menos no total.
Os mandris hidráulicos perdem batimento com o tempo?
Não de forma gradual em uso limpo; um mandril hidráulico tipicamente mantém ≤0.003 mm de TIR até que algo dê errado. Batimento acima de aproximadamente 0.010 mm geralmente indica uma falha, como cavaco preso, vedação com perda de pressão ou luva amassada. A manutenção das vedações é tipicamente necessária em um intervalo de cerca de 10.000 ciclos, sem pinças nem consumíveis nesse meio-tempo.
Qual porta-ferramenta é melhor para microferramentas de 3 mm?
O Shrink Fit geralmente é melhor, porque muitas linhas Shrink Fit oferecem furo direto de 3 mm, enquanto os mandris hidráulicos muitas vezes começam em 6 mm e precisam de luvas de redução. O ponto crítico é o calor: um furo de 3 mm cresce apenas cerca de 9 µm com uma elevação de 250°C, por isso ajuste primeiro o batente de profundidade e insira a ferramenta em um único movimento rápido.
Fontes
- ISO 1940-1:2003 — Mechanical vibration: Balance quality requirements for rotors in a constant (rigid) state
- ISO 286-2 — Tables of standard tolerance classes and limit deviations for holes and shafts
- BIG DAISHOWA — Shrink-fit chucks
- SCHUNK — TENDO hydraulic expansion toolholders
- Kennametal — Technical Information: Shrink Fit (heat-cycle life, HSS and carbide shanks)
- Machinery's Handbook, 31st Edition — Beam deflection and thermal expansion formulas