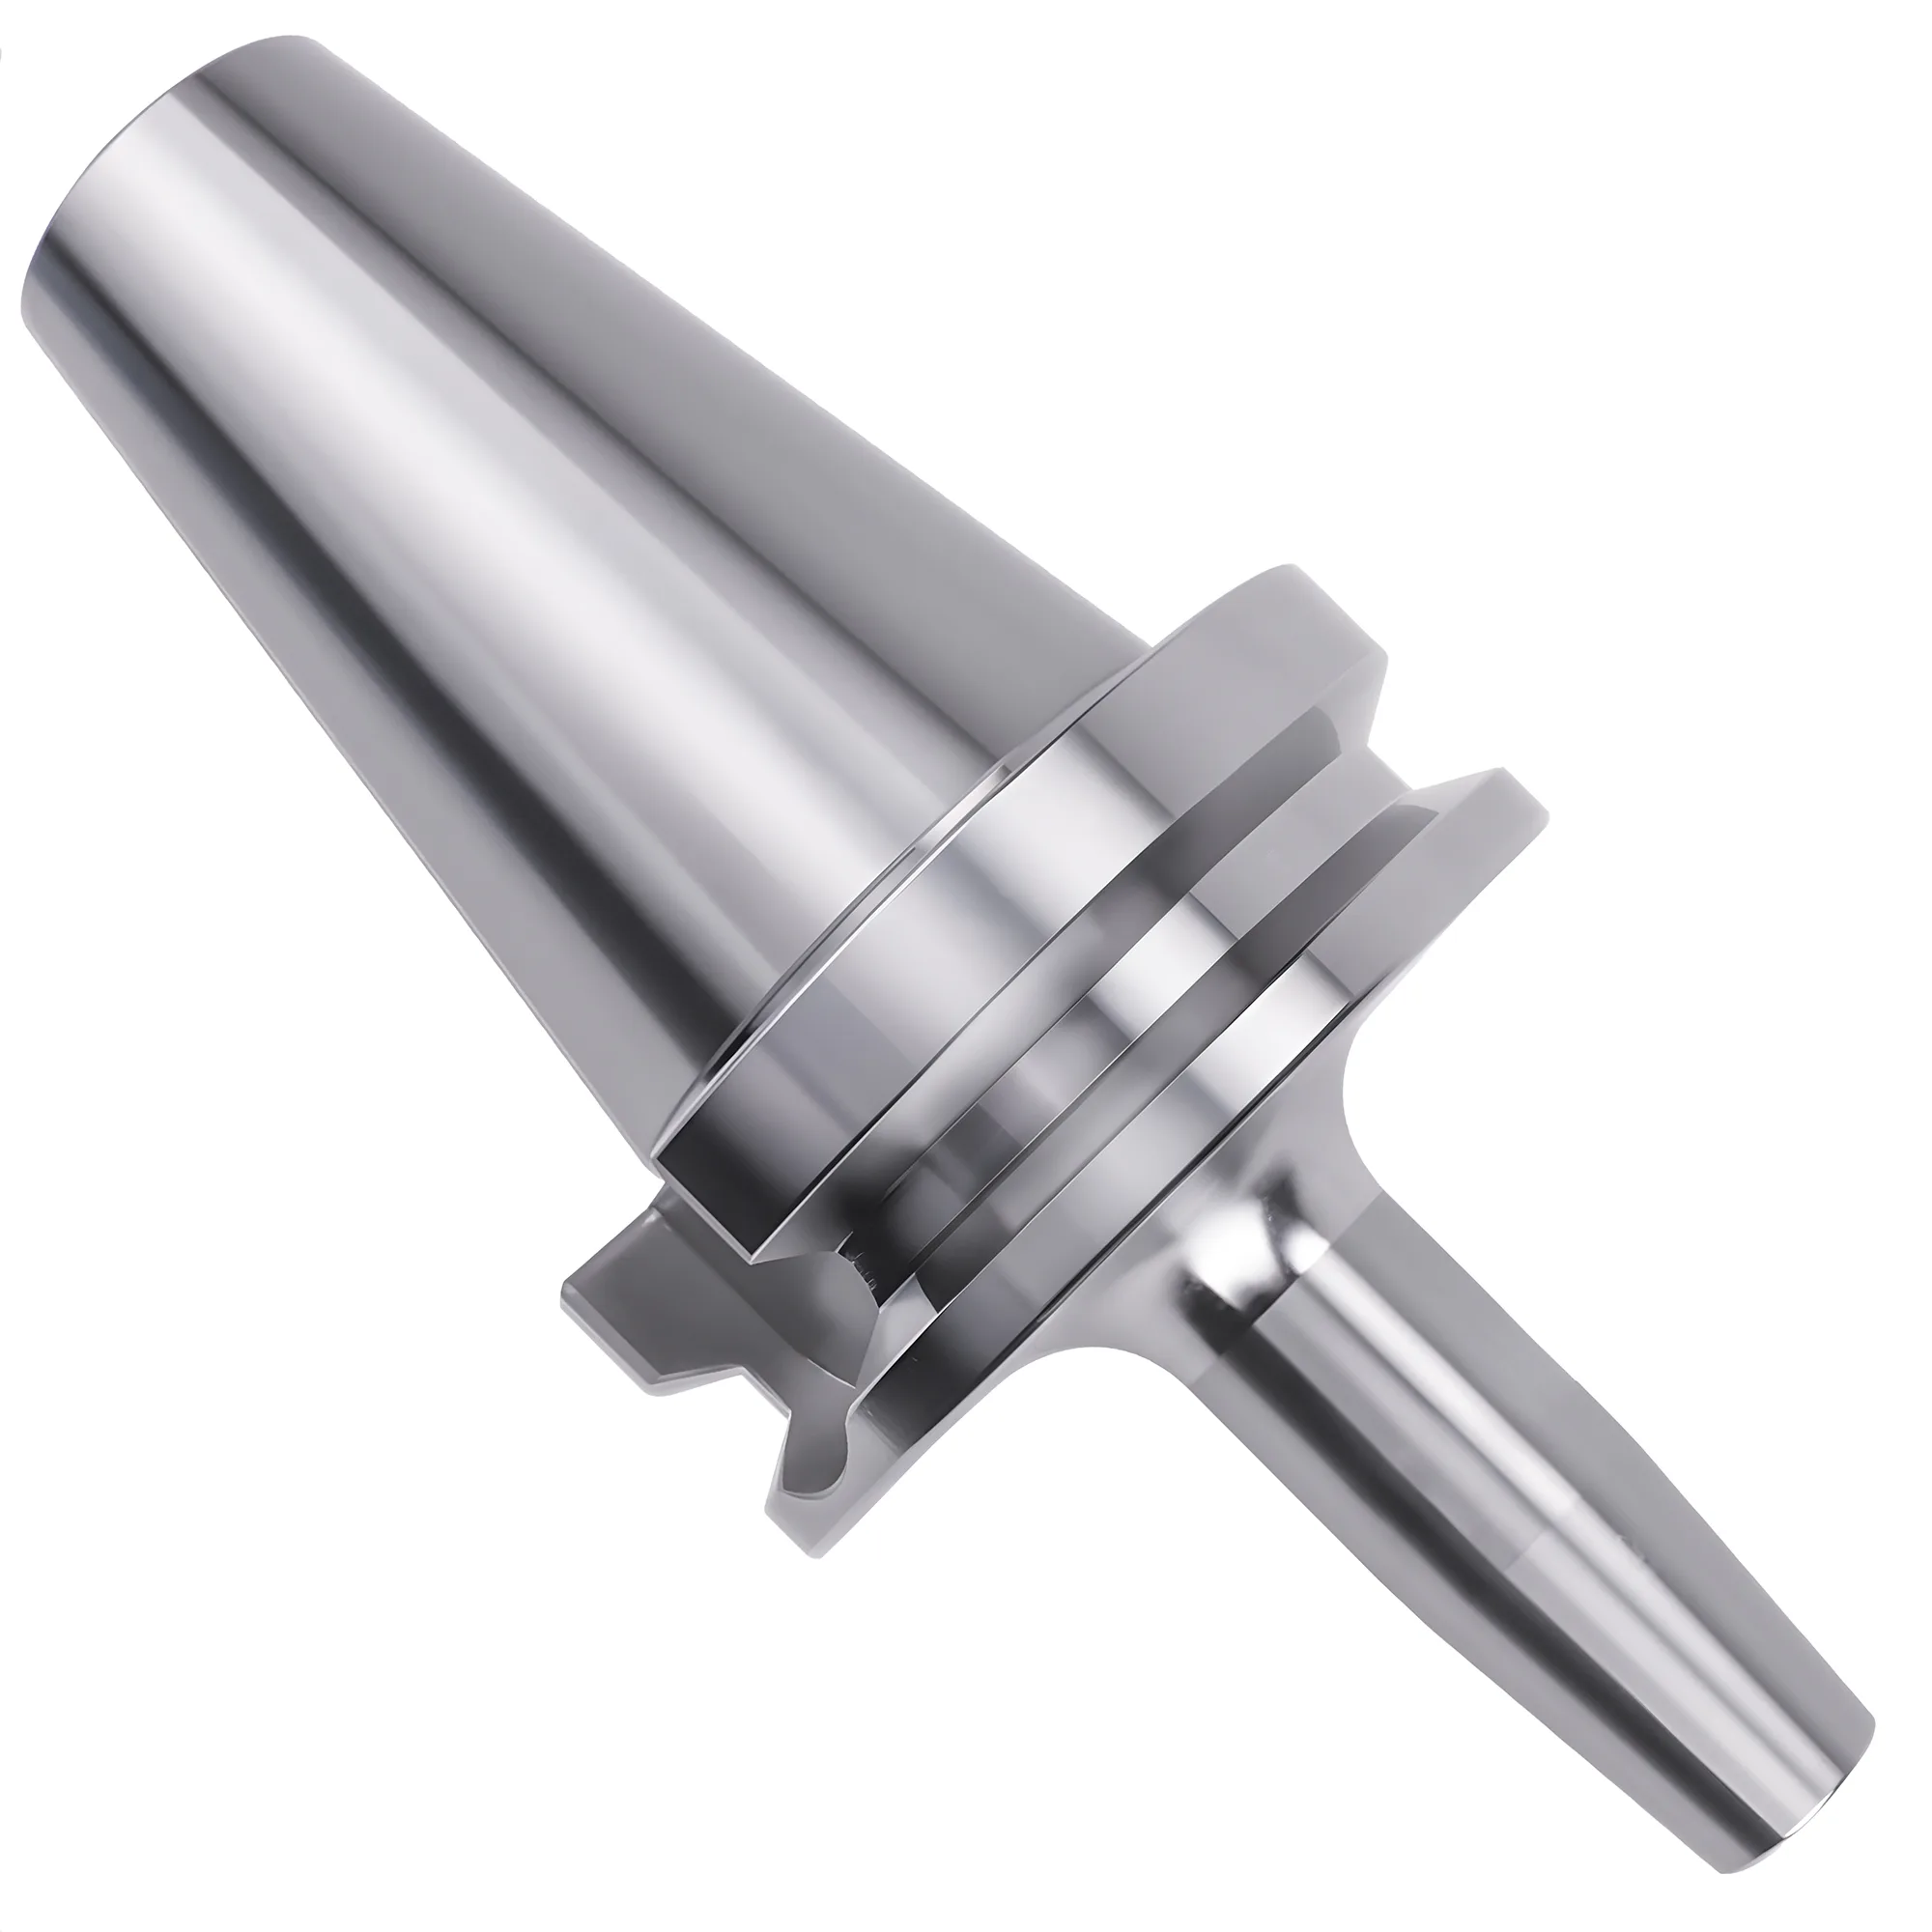
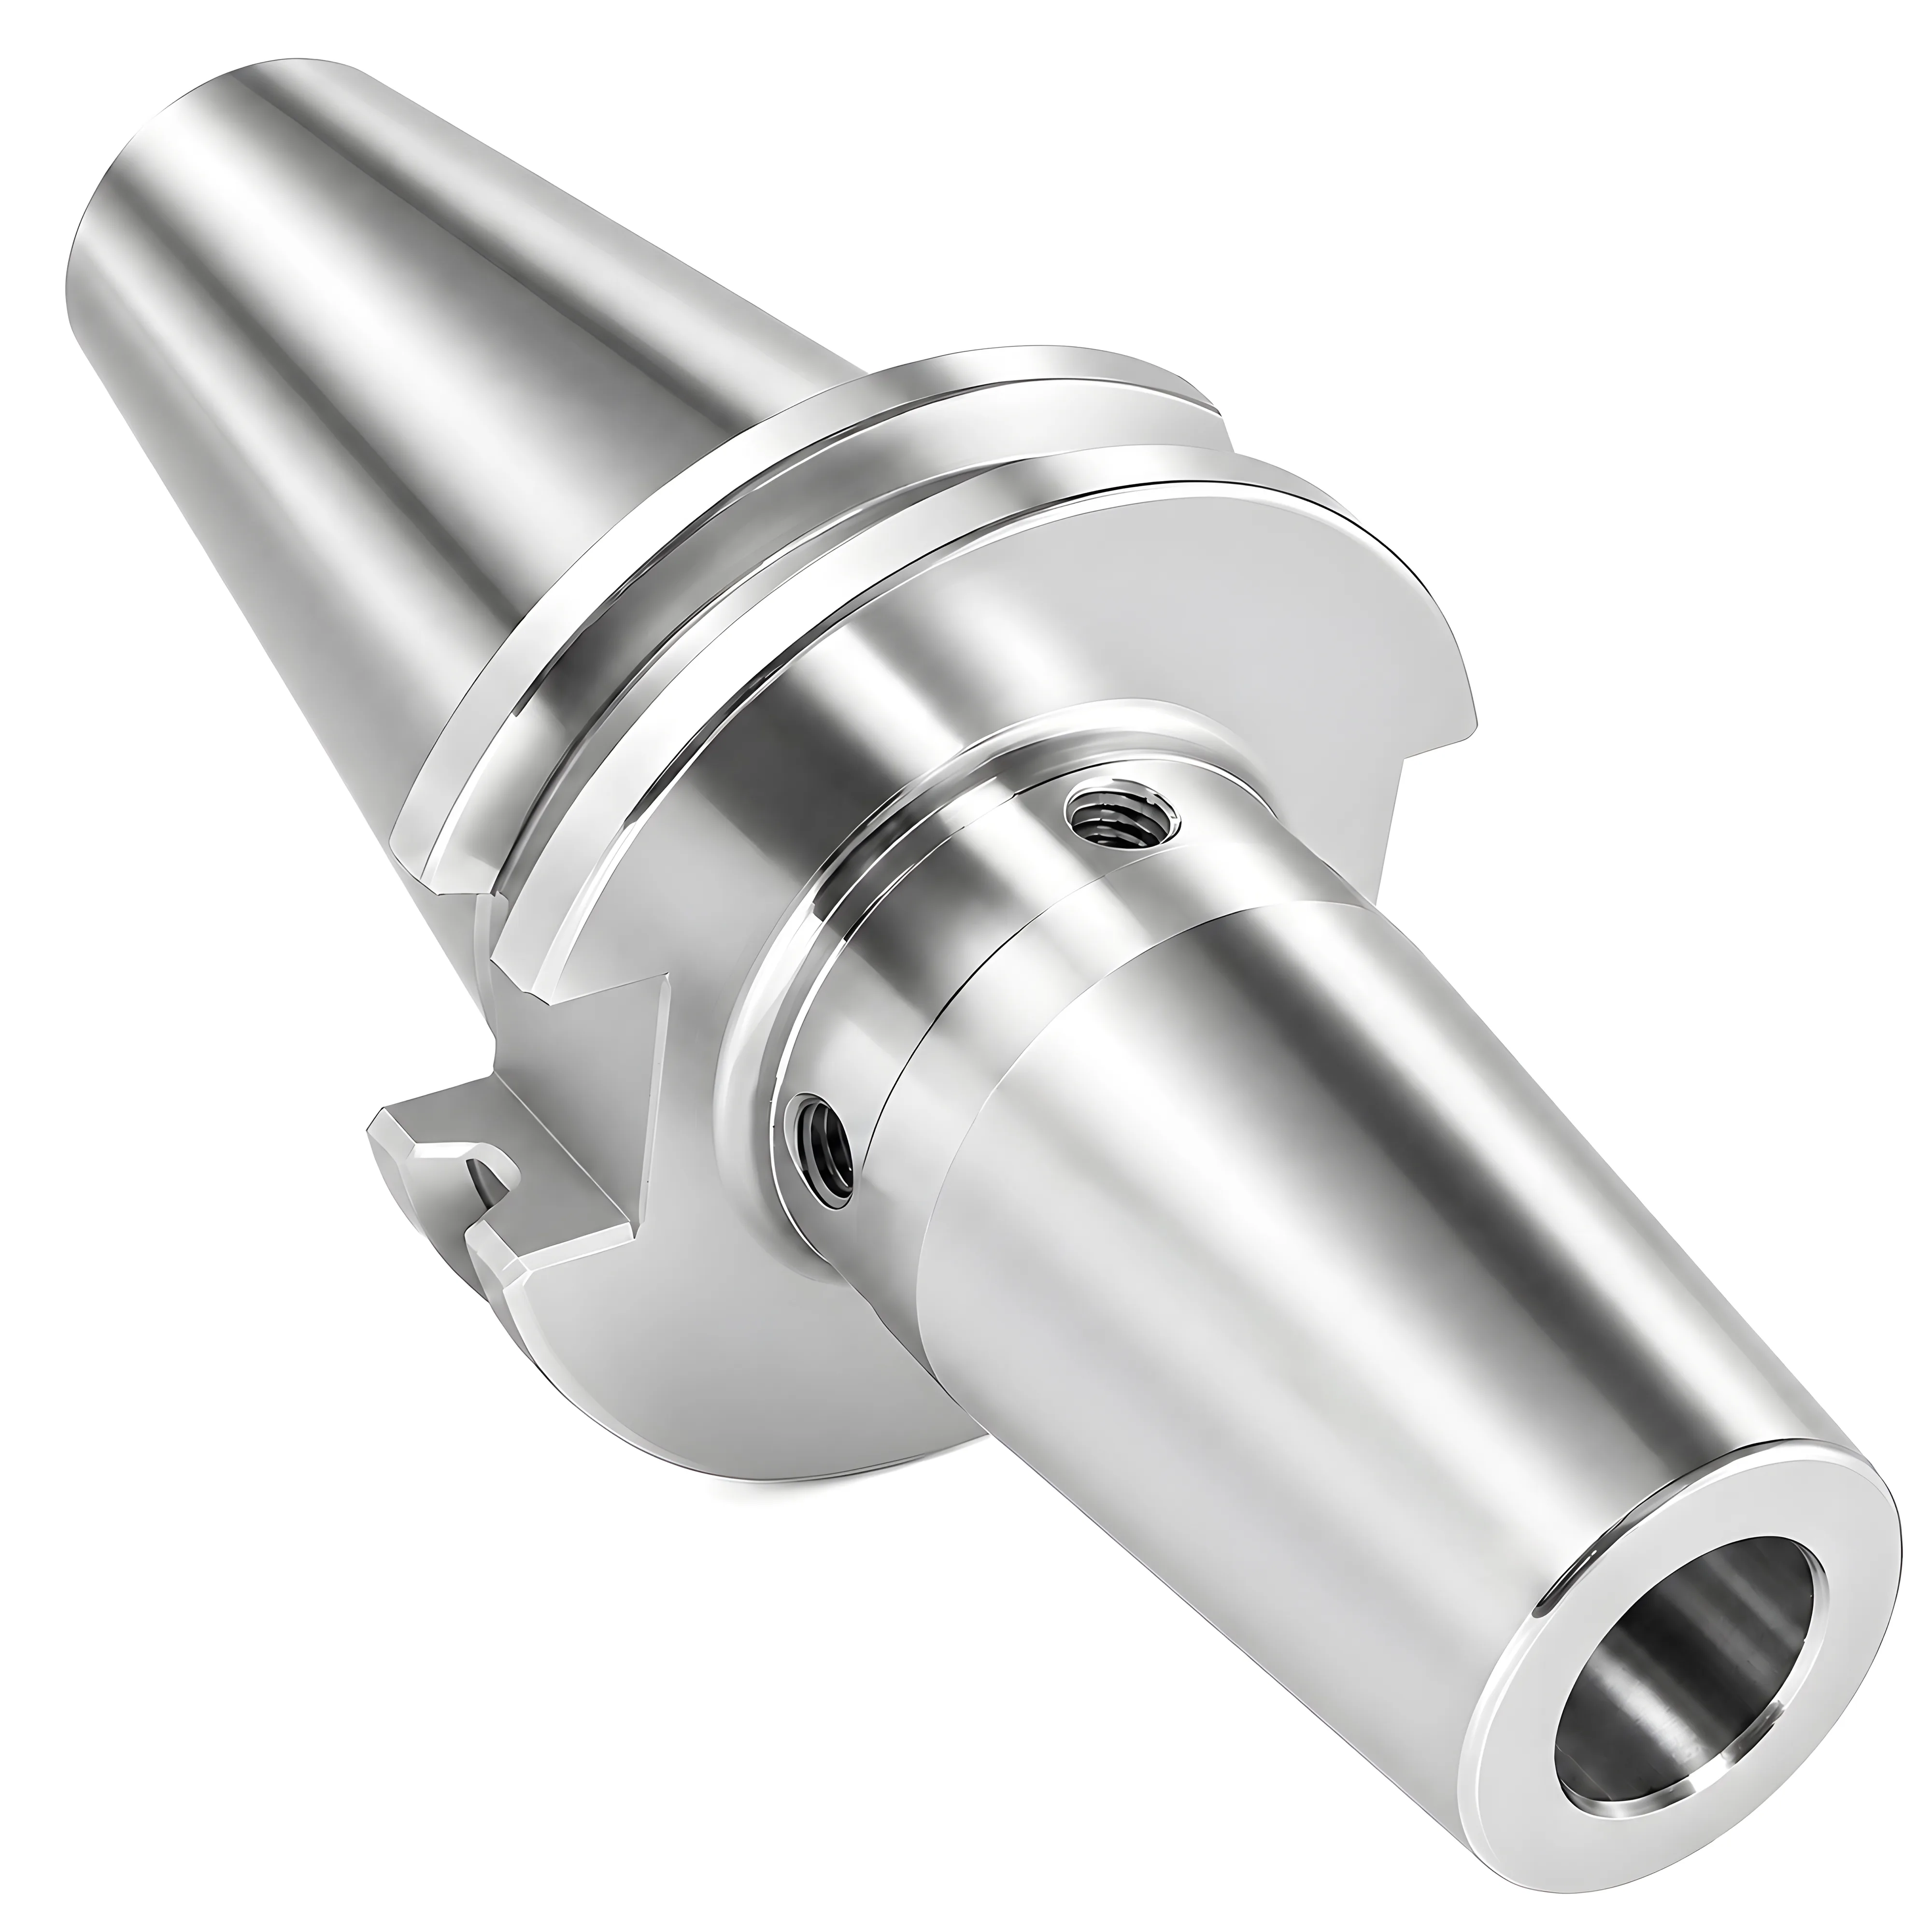
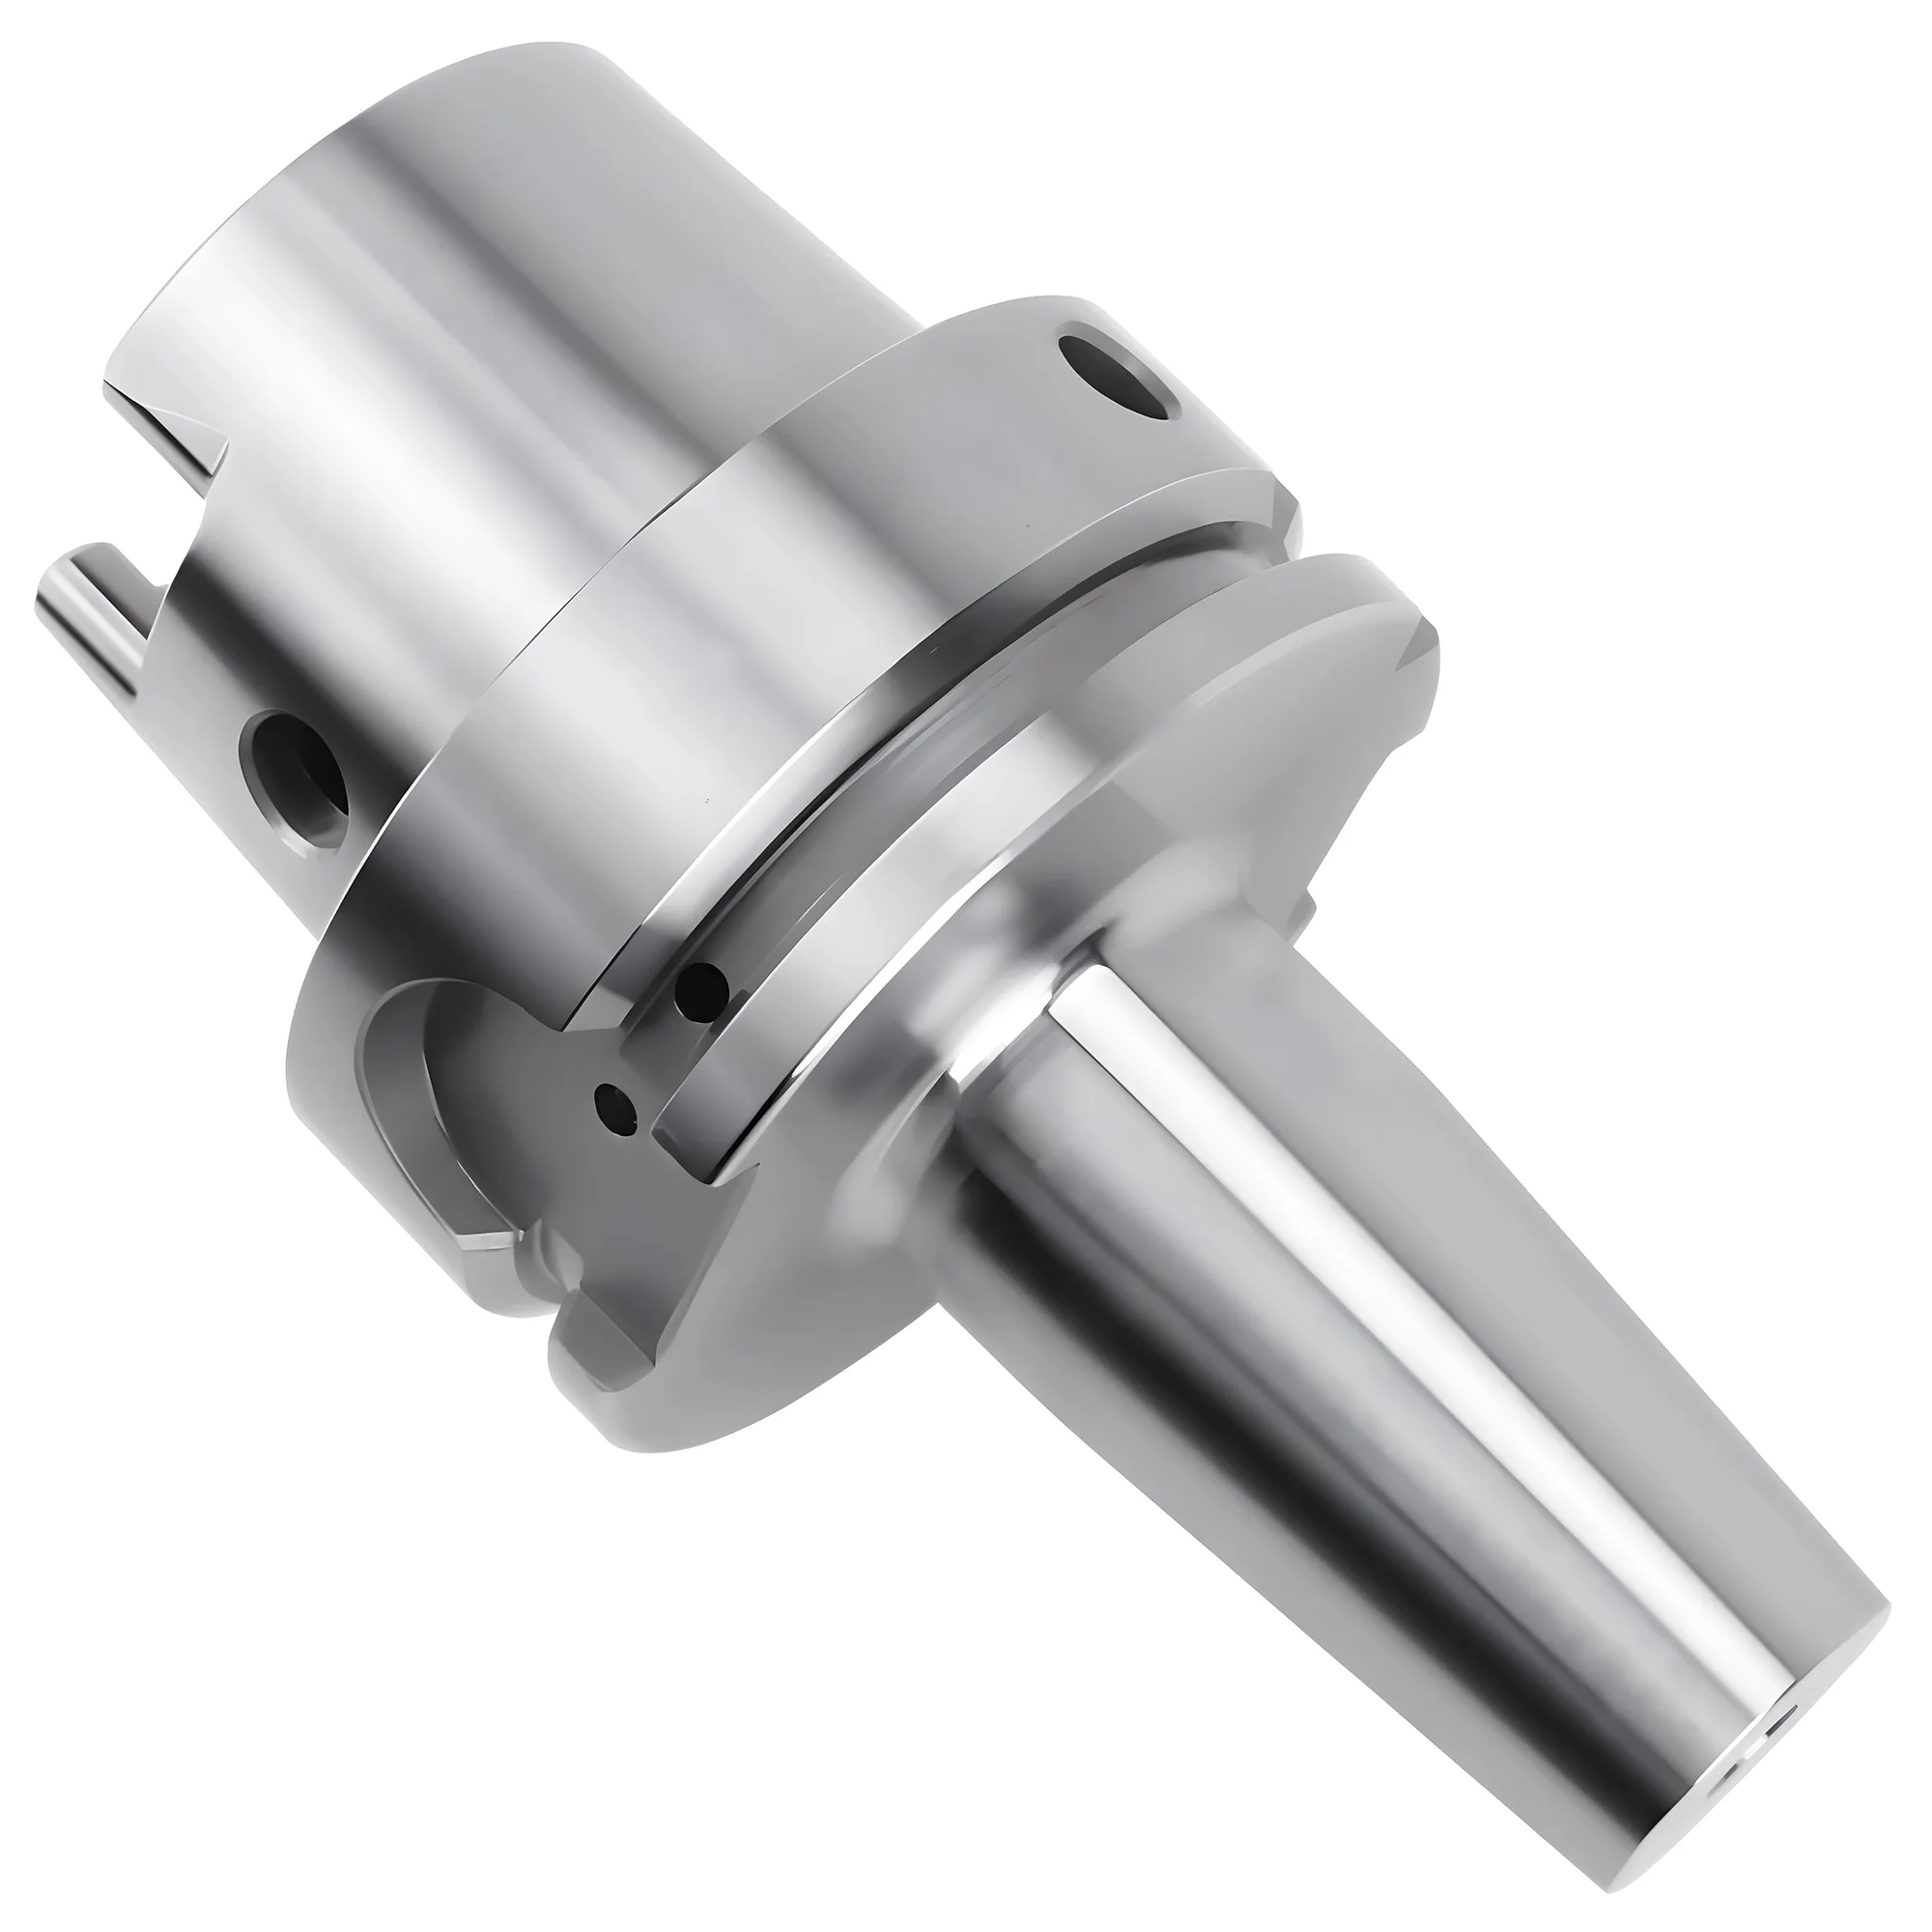
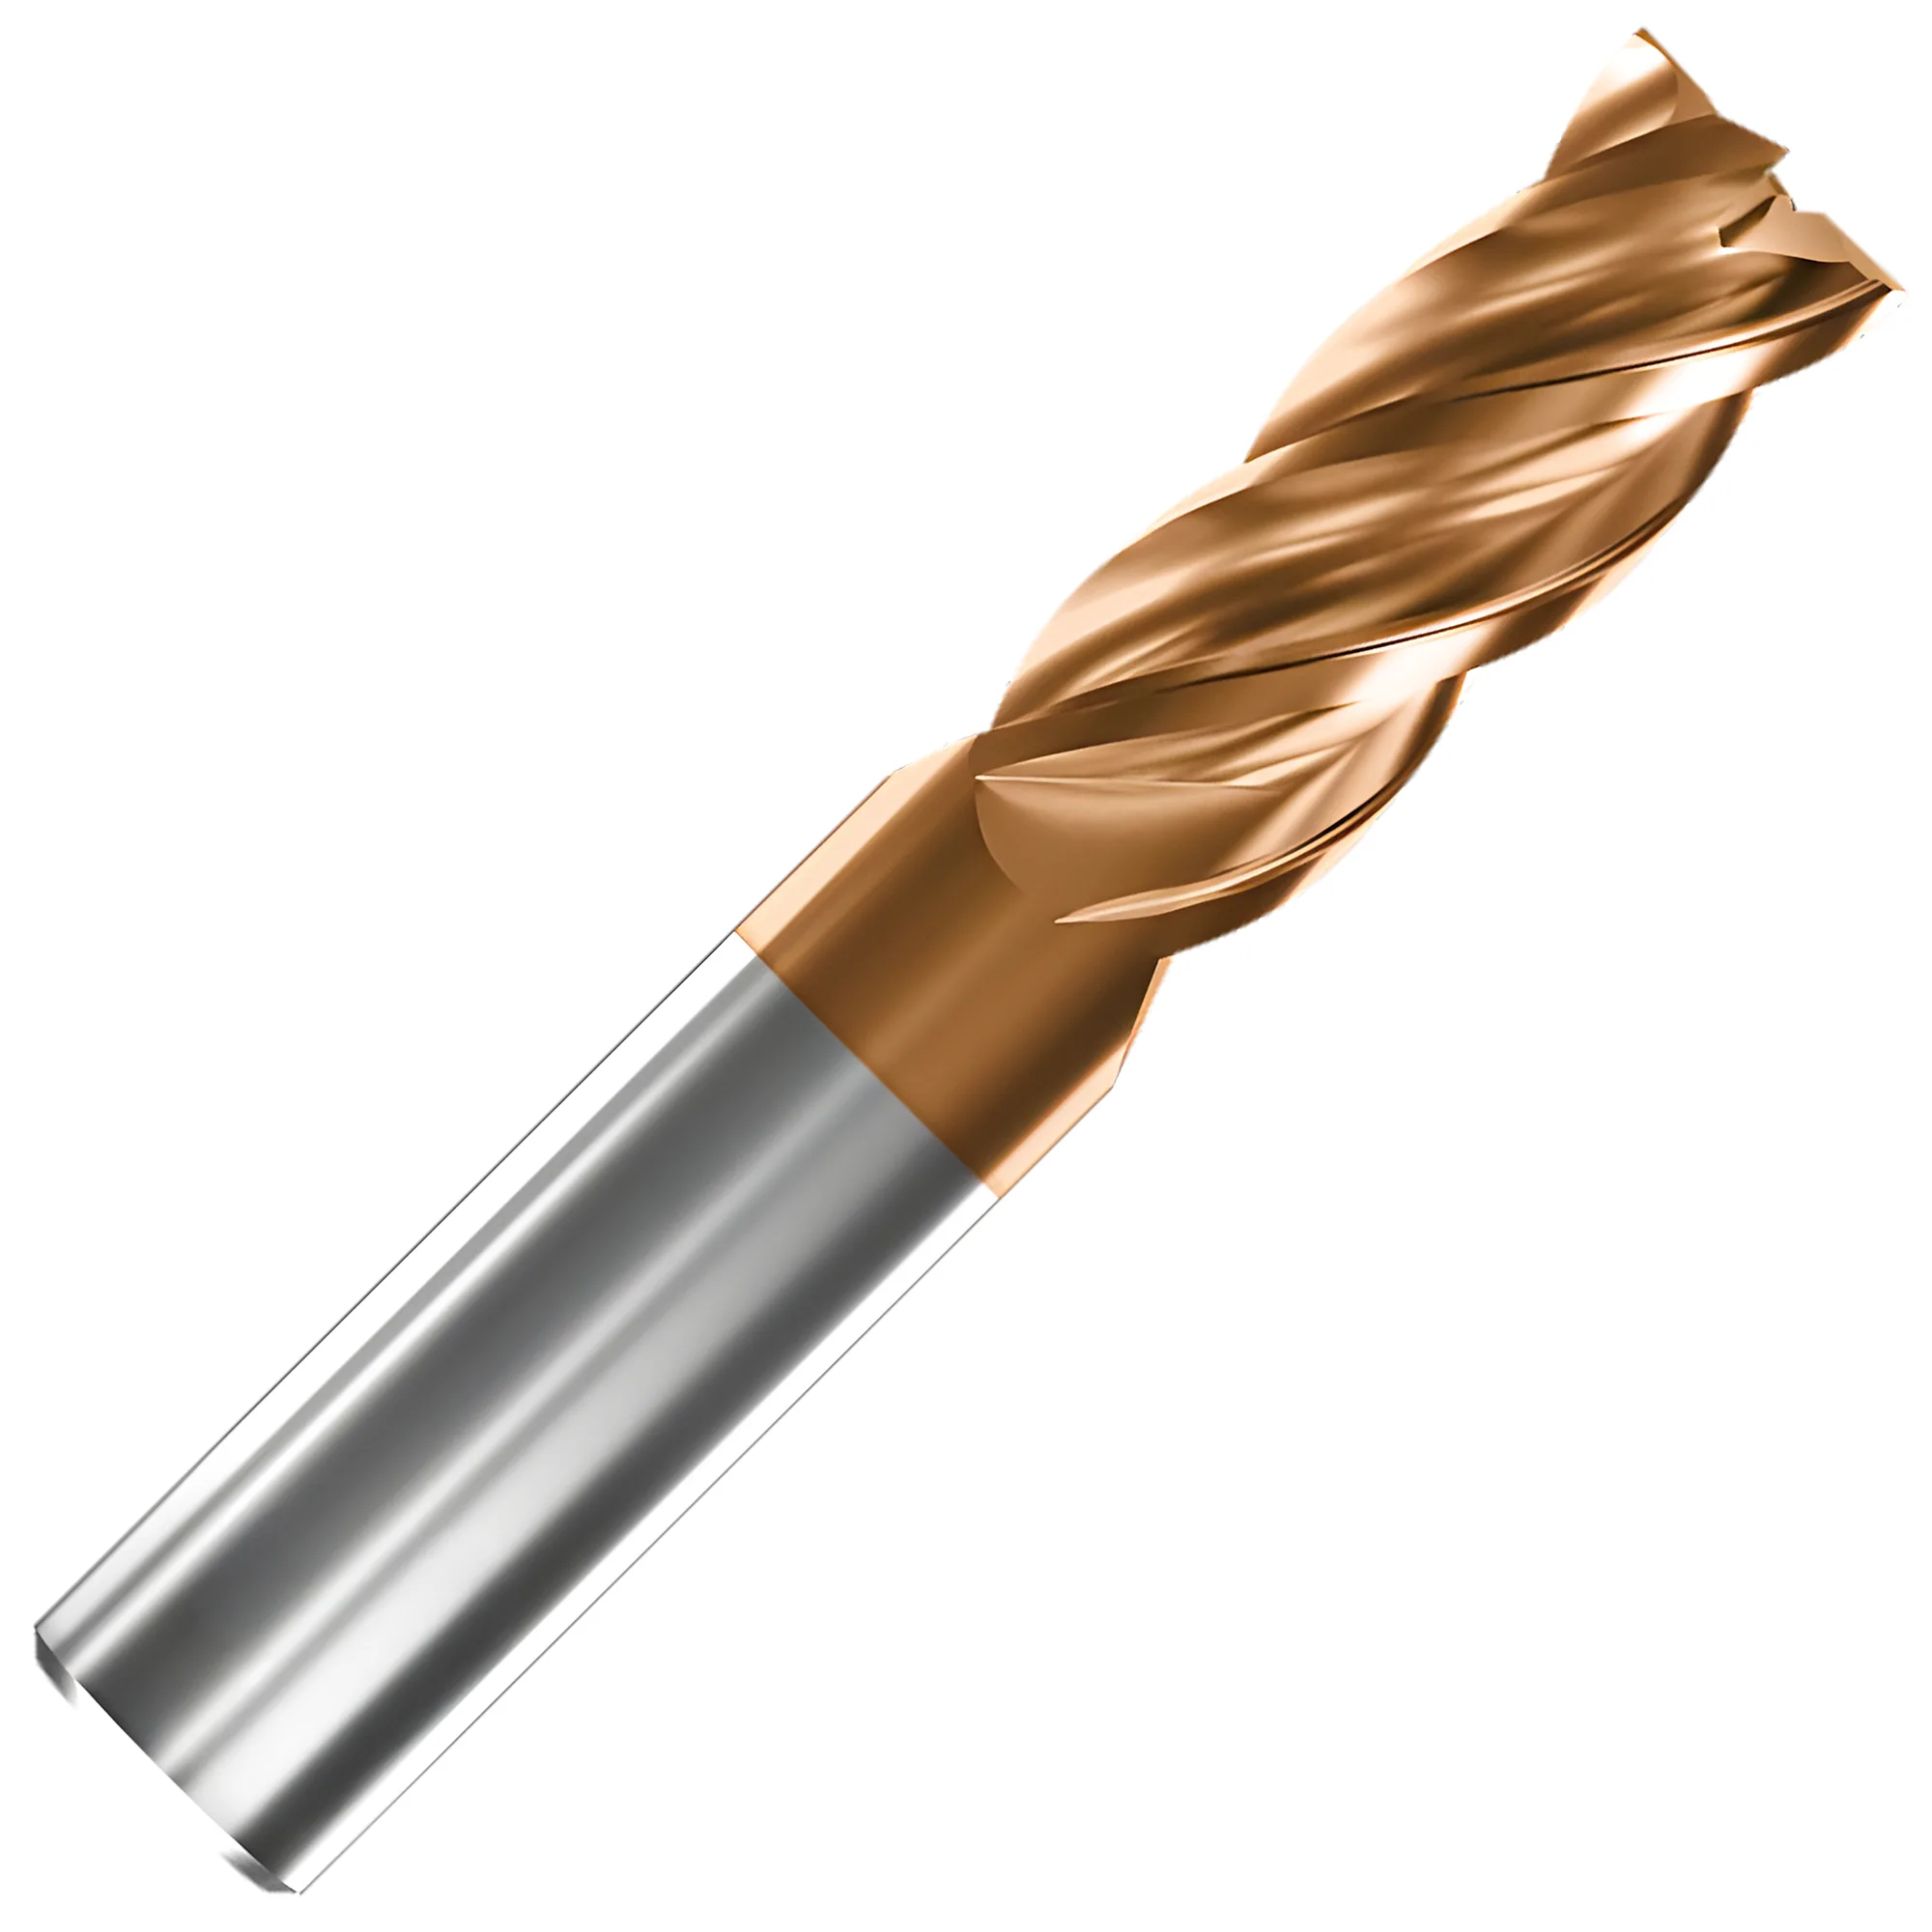
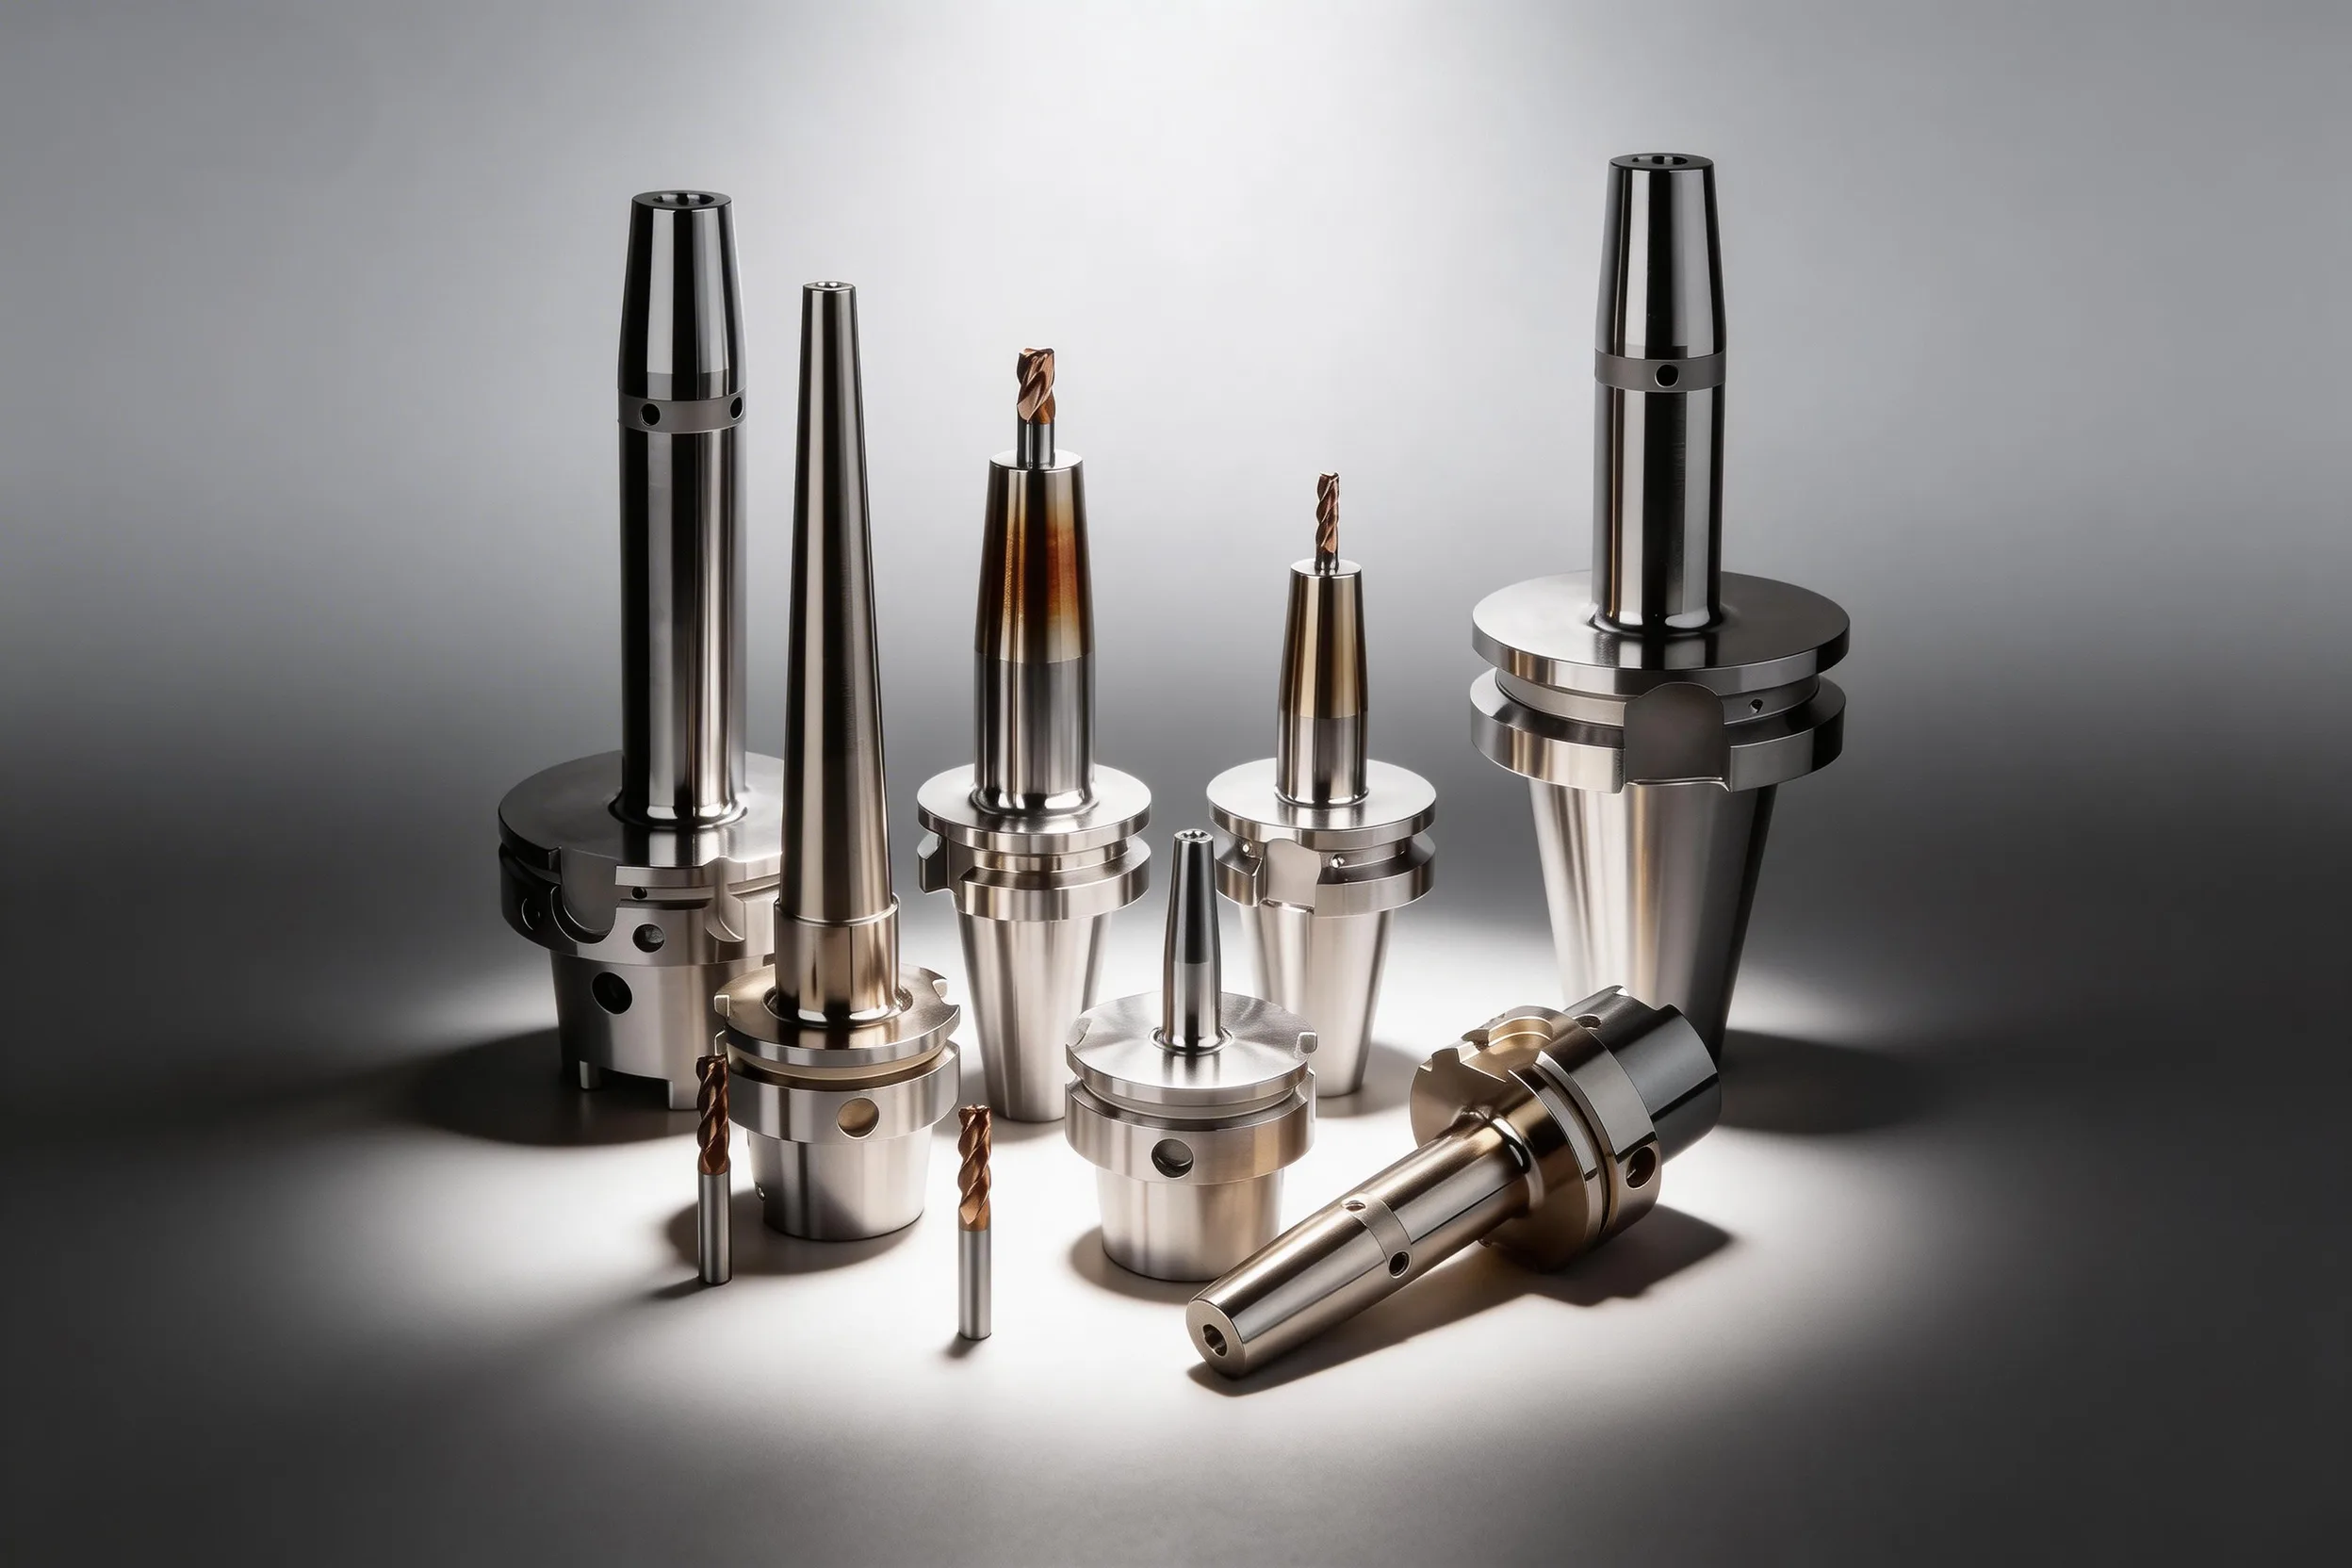
Os porta-ferramentas Shrink Fit alcançam ≤0.003 mm TIR em 3×D e tipicamente 25.000–40.000 N de força de fixação ao aquecer o furo a 200–300°C para hastes de metal duro — suficiente para expandi-lo em aproximadamente 48–72 µm em um porta-ferramenta padrão de 20 mm (conforme ΔD ≈ α × D × ΔT com α ≈ 12 × 10⁻⁶ /°C). Em rotações de fuso acima de 8.000 RPM, utilize conjuntos balanceados em G2.5; abaixo de 8.000 RPM, a classe G6.3 é geralmente aceitável para trabalhos comuns de oficina.
Referência Rápida de Setup Shrink Fit
| Problema / Objetivo | Ação Principal | Impacto Esperado |
|---|---|---|
| A ferramenta não se solta — furo apertado demais | Aquecer a 250–300°C e manter por 5 s | Expansão do furo de ~60–72 µm em 20 mm de diâmetro; ferramenta sai livremente |
| Acabamento superficial ruim após troca de ferramenta | Verificar se a temperatura do furo foi atingida antes da inserção; checar concentricidade | Restaura ≤0.003 mm TIR; Ra melhora ~30–50% em alta RPM |
| Vibração acima de 10.000 RPM após montagem | Balancear o conjunto porta-ferramenta+ferramenta em G2.5 em balanceadora dedicada | Reduz a amplitude de vibração ≥50% em relação a um conjunto não balanceado, em setups típicos |
| A ferramenta HSS não se solta do porta-ferramenta | Deixe o porta-ferramenta esfriar totalmente, confirme uma haste h6 e reaqueça uma única vez com a bobina compatível | O aquecimento rápido e localizado abre o furo antes que a haste HSS — que se dilata quase tanto quanto o porta-ferramenta — aqueça e cresça junto com ele |
| Desgaste prematuro do furo do porta-ferramenta | Confirmar que a haste da ferramenta esteja na tolerância h6; evitar hastes superdimensionadas | Mantém a interferência ao longo de vários milhares de ciclos (a Kennametal especifica até 5.000 ciclos de aquecimento/contração) |
| Longa espera até que o porta-ferramenta possa ser manuseado | Use resfriamento por contato refrigerado a água em vez de soprar ar | Aprox. 20–30 s contra cerca de 1.5–5 min com ar forçado, conforme dados dos fabricantes |
A coluna de impacto esperado reflete resultados típicos de oficina; os valores reais dependem do projeto do porta-ferramenta, da compatibilidade da bobina de indução e da tolerância da haste da ferramenta.
Como Funciona a Fixação Shrink Fit
Os porta-ferramentas Shrink Fit fixam por ajuste de interferência — o furo é tipicamente usinado 0.008–0.015 mm menor do que o diâmetro da haste da ferramenta na temperatura ambiente. Esse subdimensionamento projetado cria a força de fixação: uma vez que o furo retorna à temperatura ambiente após o aquecimento, ele aperta a haste com tipicamente 25.000–40.000 N (conforme especificações do fabricante) — acima até do limite superior da faixa de 3.000–25.000 N típica das pinças ER nos tamanhos ER11–ER40.
A física segue a fórmula de expansão do cilindro de parede espessa:
ΔD ≈ α × D × ΔT
Onde ΔD é a expansão do diâmetro do furo, α é o coeficiente de expansão térmica (aproximadamente 11–13 × 10⁻⁶ /°C para aço para ferramentas endurecido), D é o diâmetro nominal do furo em mm e ΔT é a elevação de temperatura em °C. Para um furo de 20 mm aquecido em 250°C: ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm — ou seja, o furo cresce cerca de 60 µm, folga ampla para inserir limpamente uma haste padrão h6. A elevação de temperatura domina essa equação porque escala linearmente, enquanto o tamanho do furo multiplica uma constante fixa; dobrar o diâmetro do furo dobra a expansão absoluta na mesma temperatura.
Batimento de ≤0.003 mm TIR em 3×D é alcançável com o Shrink Fit porque não há partes móveis — sem porcas, pinças ou parafusos de fixação que introduzam excentricidade. A concentricidade do furo é usinada uma única vez na fábrica; cada troca de ferramenta simplesmente retorna ao mesmo centro geométrico. Isso torna o Shrink Fit a escolha preferida para acabamento de tolerância estreita, perfilamento em alta velocidade e aplicações com grandes balanços, em que porta-ferramentas ER ou de fixação lateral permitiriam excesso de deflexão. Para uma comparação do Shrink Fit com sistemas de mandril de pinça e mandril hidráulico, consulte Mandril de Pinça vs Mandril Hidráulico.
Temperatura de Aquecimento por Material da Haste da Ferramenta
A temperatura correta de aquecimento depende do material da haste da ferramenta, não apenas do tamanho do porta-ferramenta. Errar nesse ponto é a causa mais comum de ferramentas danificadas e redução da vida útil do furo do porta-ferramenta.
As hastes de metal duro (as mais comuns em fresas de topo modernas de metal duro inteiriço) devem ser aquecidas a 200–300°C. Nessa faixa, o furo do porta-ferramenta expande aproximadamente 48–72 µm em uma haste de 20 mm — abrindo uma folga de cerca de 40–60 µm acima da interferência de projeto (que é de 8–15 µm em temperatura ambiente) para permitir a inserção fácil da ferramenta. O metal duro — com seu baixo coeficiente de expansão térmica (~5–6 × 10⁻⁶ /°C) — praticamente não muda de tamanho, portanto a expansão diferencial fica quase inteiramente no aço do porta-ferramenta.
Hastes HSS podem ser fixadas por Shrink Fit, e nenhuma fonte de fabricante que analisamos publica um limite de aquecimento mais baixo para elas — a restrição é a liberação, não a dureza da haste. O HSS é revenido a aproximadamente 550°C (552–566°C é uma faixa típica para o M2), muito acima dos 200–300°C do furo, e em um ciclo de indução corretamente temporizado de poucos segundos a haste mal tem tempo de aquecer. A diferença real é a dilatação térmica: o HSS se dilata quase tanto quanto o aço do porta-ferramenta, de modo que, se o calor passar do furo para a haste, a haste cresce junto com o furo e a ferramenta continua presa. Os fabricantes de máquinas indicam hastes HSS na tolerância h6, muitas vezes a partir de Ø6 mm em vez de Ø3 mm (BILZ e KELCH indicam HSS Ø6–32 mm contra metal duro Ø3–32 mm), e contam com aquecimento rápido e localizado; se uma ferramenta HSS não se soltar, deixe o porta-ferramenta esfriar completamente antes de uma segunda tentativa, em vez de aquecer por mais tempo.
Evite ultrapassar 350°C: a maioria dos aços de porta-ferramenta é pré-endurecida para 55–62 HRC, e temperaturas sustentadas acima desse limiar começam a reduzir essa dureza. Um porta-ferramenta superaquecido apresentará menor aderência no furo, batimento maior após trocas de ferramenta e, em casos extremos, descoloração visível (a oxidação azul-violeta indica tipicamente a faixa de ~280–350°C; o tom palha/amarelo indica tipicamente ~220–270°C, embora as cores variem conforme a liga de aço). Acompanhe o histórico térmico de cada porta-ferramenta quando os ciclos forem numerosos.
Riscos de Superaquecimento
O aquecimento acima de 350°C arrisca perda permanente de dureza do porta-ferramenta — descarte qualquer porta-ferramenta que apresente coloração azul ou violeta de oxidação. A coloração amarelo-palha (tipicamente ~220–270°C) é um alerta de fronteira; monitore esse porta-ferramenta de perto quanto à degradação do batimento. Utilize uma unidade de indução com sensor de temperatura calibrado, em vez de depender apenas da estimativa por cor, já que o início da coloração varia conforme a liga de aço.
Equipamento de Aquecimento por Indução e Seleção da Bobina
As unidades Shrink Fit por indução aquecem somente a região do furo do porta-ferramenta — não o corpo inteiro — ao passar corrente alternada de alta frequência por uma bobina compatível com o diâmetro do porta-ferramenta. A folga entre o diâmetro interno da bobina e o diâmetro externo do porta-ferramenta deve ser de 1–3 mm para transferência eficiente de energia; uma folga grande demais enfraquece o acoplamento magnético e exige tempos de aquecimento mais longos, aumentando o risco de espalhamento térmico.
Combine o diâmetro da bobina dentro de ±2 mm do diâmetro do corpo do porta-ferramenta para um aquecimento ótimo. Muitas unidades atuais cobrem toda a faixa de Ø3–32 mm com uma única bobina adaptada por discos de batente ou uma bobina ajustável (HAIMER: uma única bobina mais cinco discos de batente); mandris de serviço pesado de até Ø50 mm exigem uma segunda bobina, maior. Usar uma bobina dois tamanhos acima prolonga o tempo de aquecimento necessário para atingir a temperatura do furo, durante o qual a perda condutiva de calor para o corpo do porta-ferramenta se torna significativa.
As máquinas Shrink Fit dedicadas que cobrem a faixa de Ø3–32 mm usada pela maioria dos porta-ferramentas BT30/BT40 (conforme JIS B6339) e HSK-A63 (conforme DIN 69893) têm tipicamente potência nominal de cerca de 10–14 kW. O tempo de aquecimento é tipicamente de 2–8 segundos para uma bobina adequadamente combinada — curto o suficiente para minimizar o espalhamento térmico, porém longo o bastante para uma expansão uniforme do furo. Potência extra encurta principalmente cada aquecimento, em vez de ampliar a faixa de furos: a HAIMER especifica aprox. 8 s para sua unidade de 10 kVA e aprox. 5 s para suas unidades de 13 kVA na mesma faixa de Ø3–32 mm. Unidades com pirômetros integrados (sensores IR de temperatura sem contato) eliminam as suposições; basta definir a temperatura-alvo e a unidade interromperá a potência automaticamente.
É o resfriamento, e não o aquecimento, que dita o ritmo de uma troca de ferramenta Shrink Fit: o ar forçado leva cerca de 1.5–5 minutos, enquanto o resfriamento por contato refrigerado a água leva aprox. 20–30 segundos. A Lyndex-Nikken indica 90–180 s para sua unidade de resfriamento a ar e a BILZ aprox. 300 s para seu Starter resfriado a ar, enquanto a BILZ (20 s) e a HAIMER (aprox. 30 s) especificam seus corpos de resfriamento por contato refrigerados a água, que se fecham em torno da zona aquecida. Um resfriamento mais rápido também reduz a chance de deslocamento da ferramenta enquanto o ajuste de interferência se restabelece; o ar forçado é suficiente onde apenas algumas ferramentas são trocadas por turno.
Classe de Balanceamento G2.5 vs G6.3: Quando Importa
A ISO 1940-1 define as classes de qualidade de balanceamento (classes G) em que G = e_per × Ω, com G em mm/s, e_per o desbalanceamento específico admissível em µm (= g·mm/kg) e Ω a velocidade angular em rad/s. Um número G menor significa tolerância de balanceamento mais estreita — um conjunto G2.5 é permitido ter 2.5× menos desbalanceamento residual por unidade de massa do que um conjunto G6.3 na mesma rotação.
A G6.3 é a classe de uso geral e é aceitável para rotações de fuso abaixo de 8.000 RPM na maioria das aplicações de fresamento e torneamento. A 6.000 RPM (Ω = 628 rad/s), a G6.3 admite aproximadamente 10 µm de desbalanceamento específico (e_per = G/Ω = 6.3/628 ≈ 10 µm) — valor que gera força centrífuga bem dentro da pré-carga dos rolamentos da maioria dos fusos padrão. Oficinas que realizam fresamento geral de aço, rosqueamento ou acabamento em baixa rotação não precisam pagar o adicional pela certificação G2.5.
A G2.5 torna-se necessária acima de 8.000 RPM e é efetivamente exigida acima de 15.000 RPM para a vida útil dos rolamentos do fuso. A força centrífuga decorrente do desbalanceamento residual escala com o quadrado da RPM — dobrar a rotação quadruplica a força de desbalanceamento. Um conjunto G6.3 aceitável a 6.000 RPM gera 2.8× mais força centrífuga a 10.000 RPM, valor suficiente para reduzir de modo mensurável a vida útil dos rolamentos e degradar o acabamento superficial em features de parede fina. Acima de 25.000 RPM (comum em fusos de alta velocidade HSK-A63 e HSK-E32), G1.0 ou melhor é o alvo apropriado.
Para uma comparação mais ampla dos tipos de porta-ferramenta e sua compatibilidade com a faixa de RPM, consulte Porta-Fresa de Topo: Fixação Lateral vs Pinça ER vs Shrink Fit.
O insight-chave é que a classe de balanceamento deve ser especificada para o sistema ferramenta+porta-ferramenta montado, não para o porta-ferramenta isolado. Um porta-ferramenta balanceado de fábrica que sai do fornecedor em G2.5 torna-se efetivamente G6.3 ou pior assim que se insere uma ferramenta com comprimento ou diâmetro distintos do mandril de referência utilizado no balanceamento. Para trabalhos críticos em alta velocidade, balanceie sempre o conjunto completo em um preset de ferramenta ou em uma balanceadora dedicada de dois planos após cada nova inserção de ferramenta.
O balanceamento em dois planos endereça o desbalanceamento dinâmico (de binário) que o balanceamento estático em plano único deixa passar. Uma ferramenta estaticamente balanceada — com distribuição de massa equilibrada em torno do eixo de rotação — ainda pode apresentar desbalanceamento do tipo momento se a assimetria de massa variar ao longo do comprimento da ferramenta. As balanceadoras de dois planos medem em dois planos axiais, permitindo pesos de correção independentes para tratar os componentes estático e de binário. Acima de 15.000 RPM, o balanceamento em dois planos é o procedimento correto para porta-ferramentas montados.
Procedimento Seguro de Troca de Ferramenta Passo a Passo
Siga esta sequência em toda troca de ferramenta Shrink Fit para garantir batimento consistente e a segurança do operador.
Passo 1 — Verifique a tolerância da haste da ferramenta. Meça o diâmetro da haste com um micrômetro. Ele deve estar dentro da faixa de tolerância h6: para um nominal de 20 mm, h6 = 20.000 a 19.987 mm (desvio superior 0, desvio inferior –0.013 mm). Uma haste superdimensionada acima do diâmetro nominal travará o furo sem aquecimento; uma haste subdimensionada abaixo do limite inferior h6 não atingirá a pressão de interferência projetada.
Passo 2 — Limpe todas as superfícies. Limpe a haste da ferramenta e o furo do porta-ferramenta com um pano sem fiapos e álcool isopropílico. Qualquer película de óleo, resíduo de fluido de corte ou fragmento de cavaco no furo será fixado em posição e impedirá o contato furo-haste naquele ponto, criando uma aderência excêntrica e aumentando o batimento de 2–5× acima da especificação.
Passo 3 — Aqueça o porta-ferramenta. Posicione o porta-ferramenta na unidade de indução com uma bobina compatível. Defina a temperatura-alvo (tipicamente 250–280°C para um porta-ferramenta de 20 mm com haste de metal duro). Aqueça pelo tempo de dwell recomendado pelo fabricante — tipicamente 3–8 segundos em potência total. Retire imediatamente quando o alvo for atingido.
Passo 4 — Insira a ferramenta com um gabarito de batente de profundidade. Utilize o colar ou gabarito de batente de profundidade fornecido com a estação Shrink Fit para posicionar a ferramenta na profundidade axial correta antes que o furo comece a contrair. A janela de inserção é estreita: o calor dissipa-se rapidamente, e um furo que começa a contrair em torno de uma ferramenta parcialmente inserida não pode ser ajustado sem reaquecer. Defina o batente de profundidade antes de aquecer, insira em um movimento contínuo e não gire a ferramenta durante a inserção.
Passo 5 — Resfrie até a temperatura ambiente antes de medir ou utilizar. Aguarde até que o porta-ferramenta retorne à temperatura ambiente (frio ao toque no corpo externo, ou verificação por termômetro IR com leitura abaixo de 40°C). Medir o batimento em um porta-ferramenta quente fornece leituras falsamente baixas, pois o gradiente térmico provoca geometria não uniforme do furo. Em ambientes de produção, o resfriamento por ar forçado leva cerca de 1.5–5 minutos, enquanto o resfriamento por contato refrigerado a água reduz a espera para aprox. 20–30 segundos.
Passo 6 — Verifique o batimento. Monte o porta-ferramenta no fuso e meça o TIR com um relógio comparador em 3×D a partir do nariz do porta-ferramenta. Um porta-ferramenta Shrink Fit corretamente configurado mede tipicamente ≤0.003 mm TIR — se a leitura exceder 0.005 mm, retire a ferramenta, reaqueça e verifique a condição e a limpeza da haste antes de reinserir.
Passo 7 — Balanceie o conjunto (acima de 8.000 RPM). Para aplicações de alta velocidade, balanceie o conjunto completo porta-ferramenta+ferramenta conforme o Passo 6. Insira pesos de correção nos rasgos dos anéis de balanceamento do porta-ferramenta, ou utilize uma balanceadora dinâmica dedicada, mirando G2.5 ou melhor.
Boa Prática — O Batente de Profundidade é Inegociável
Utilize o gabarito de batente de profundidade em toda inserção de ferramenta — estimar a profundidade a olho é não confiável e deve ser evitado. Uma ferramenta inserida 1–2 mm rasa demais desloca o centro de massa para trás e altera a classe de balanceamento do conjunto em quantidade imprevisível. Em aplicações de mandrilamento de precisão, um erro de posição axial de 1 mm corresponde diretamente a erro de profundidade de corte na ponta.
Erros Comuns e Como Evitá-los
Erro 1: Reutilizar um porta-ferramenta que foi superaquecido. Se um porta-ferramenta apresenta coloração de oxidação azul-violeta, ele foi exposto a 280–350°C ou mais. A dureza do furo degradou-se e a força de interferência é menor. Aposente o porta-ferramenta; o uso continuado leva a batimento inconsistente difícil de diagnosticar, porque a geometria varia a cada ciclo. A oxidação azul-violeta tipicamente aparece na faixa de ~280–350°C; a coloração amarelo-palha tipicamente ocorre em ~220–270°C — esses são indicativos, não precisos, já que a coloração varia conforme a liga de aço e o tempo de oxidação.
Erro 2: Aquecer sem uma bobina compatível. Uma bobina subdimensionada aquece apenas a região próxima ao furo; uma bobina superdimensionada aquece a haste inteira de modo uniforme, com baixa eficiência. Ambas produzem expansão inconsistente do furo. Combine o diâmetro interno da bobina com o diâmetro externo do porta-ferramenta dentro de ±2 mm.
Erro 3: Reaquecer um porta-ferramenta que não esfriou. Se uma ferramenta não se soltar dentro do tempo de aquecimento ajustado, não a aqueça novamente de imediato — o manual de operação da HAIMER adverte que o porta-ferramenta seria superaquecido e destruído. Deixe o porta-ferramenta esfriar completamente, verifique se a haste é h6 e está intacta e se a bobina está ajustada corretamente, e então faça uma nova tentativa de liberação.
Erro 4: Balancear o porta-ferramenta sem a ferramenta instalada. Os certificados de balanceamento de fábrica aplicam-se ao porta-ferramenta com um mandril de referência. Uma ferramenta de produção com massa, diâmetro ou comprimento distintos altera o estado de balanceamento do conjunto. Em oficinas que operam acima de 10.000 RPM, balanceie o conjunto completo — porta-ferramenta mais a ferramenta específica que ele irá portar.
Erro 5: Ignorar a classe de tolerância da haste. A h6 é a tolerância correta para hastes de Shrink Fit. Hastes h8 ou k6 são ocasionalmente encontradas em ferramental mais antigo; a h8 é frouxa demais (interferência insuficiente), e as hastes k6 são superdimensionadas (não se soltam sem temperaturas extremas). Verifique a tolerância da haste antes de encomendar nova ferramenta para uma série existente de porta-ferramenta Shrink Fit.
A que temperatura devo aquecer um porta-ferramenta Shrink Fit para uma haste de metal duro?
Para hastes de metal duro em porta-ferramentas típicos de furo 12–32 mm, aqueça a 230–280°C com dwell de 3–8 segundos. Em um furo de 20 mm, isso produz cerca de 55–67 µm de expansão do furo — folga suficiente para hastes h6 padrão. Evite ultrapassar 300°C em trocas rotineiras; temperaturas acima de 350°C arriscam perda permanente de dureza no furo do porta-ferramenta.
Quando devo especificar balanceamento G2.5 vs G6.3 para um porta-ferramenta Shrink Fit?
Utilize G6.3 para rotações de fuso abaixo de 8.000 RPM, onde a força de desbalanceamento residual permanece dentro da capacidade normal dos rolamentos do fuso. Especifique G2.5 para operações em 8.000–25.000 RPM — a força centrífuga escala com o quadrado da RPM, de modo que um conjunto G6.3 aceitável a 6.000 RPM gera cerca de 6× mais força a 15.000 RPM. Balanceie o sistema ferramenta+porta-ferramenta completo, não o porta-ferramenta isolado.
Quanto tempo dura o furo de um porta-ferramenta Shrink Fit antes de precisar ser substituído?
Sob condições limpas, com hastes h6 e aquecimento dentro de 200–300°C, os porta-ferramentas Shrink Fit duram tipicamente vários milhares de ciclos de aquecimento — a Kennametal especifica seus porta-ferramentas (furos a partir de 6 mm) para até 5.000 ciclos de aquecimento/contração com uso correto. O crescimento do diâmetro do furo é o principal modo de desgaste; meça o furo anualmente ou sempre que o batimento exceder de forma consistente 0.005 mm TIR.
Posso utilizar um porta-ferramenta Shrink Fit com haste de ferramenta em HSS?
Sim — os fabricantes indicam hastes HSS na tolerância h6, tipicamente a partir de Ø6 mm (BILZ, KELCH: HSS Ø6–32 mm contra metal duro Ø3–32 mm). Um furo a 200–300°C não amolece o HSS, que é revenido a aproximadamente 550°C; o problema é a liberação, pois o HSS se dilata quase tanto quanto o aço do porta-ferramenta. Aqueça rápido e deixe um porta-ferramenta travado esfriar antes de reaquecer.
Por que meu porta-ferramenta Shrink Fit apresenta batimento maior após a remontagem do que apresentava inicialmente?
A causa mais comum é um furo ou haste sujos — qualquer partícula presa na interface cria excentricidade. Causas secundárias incluem o crescimento do diâmetro do furo decorrente de ciclos de superaquecimento (meça o furo diretamente) ou uma haste de ferramenta fora da faixa h6. Limpe e meça ambas as superfícies; se o diâmetro do furo cresceu além da faixa de interferência h6, aposente o porta-ferramenta.
Superfícies limpas, bobina compatível, temperatura correta, G2.5 acima de 8.000 RPM.
Os porta-ferramentas Shrink Fit entregam ≤0.003 mm TIR e tipicamente 25.000–40.000 N de força de fixação — porém somente quando o procedimento de setup é seguido com precisão. Aqueça hastes de metal duro a 230–280°C com bobina compatível, insira com gabarito de batente de profundidade, resfrie totalmente antes de medir e balanceie o conjunto completo em G2.5 para qualquer rotação de fuso acima de 8.000 RPM. A perda de qualidade mais comum decorre de interfaces sujas, superaquecimento (a coloração de oxidação é o indicador) e do balanceamento do porta-ferramenta isolado em vez do sistema ferramenta+porta-ferramenta montado.
Fontes
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)