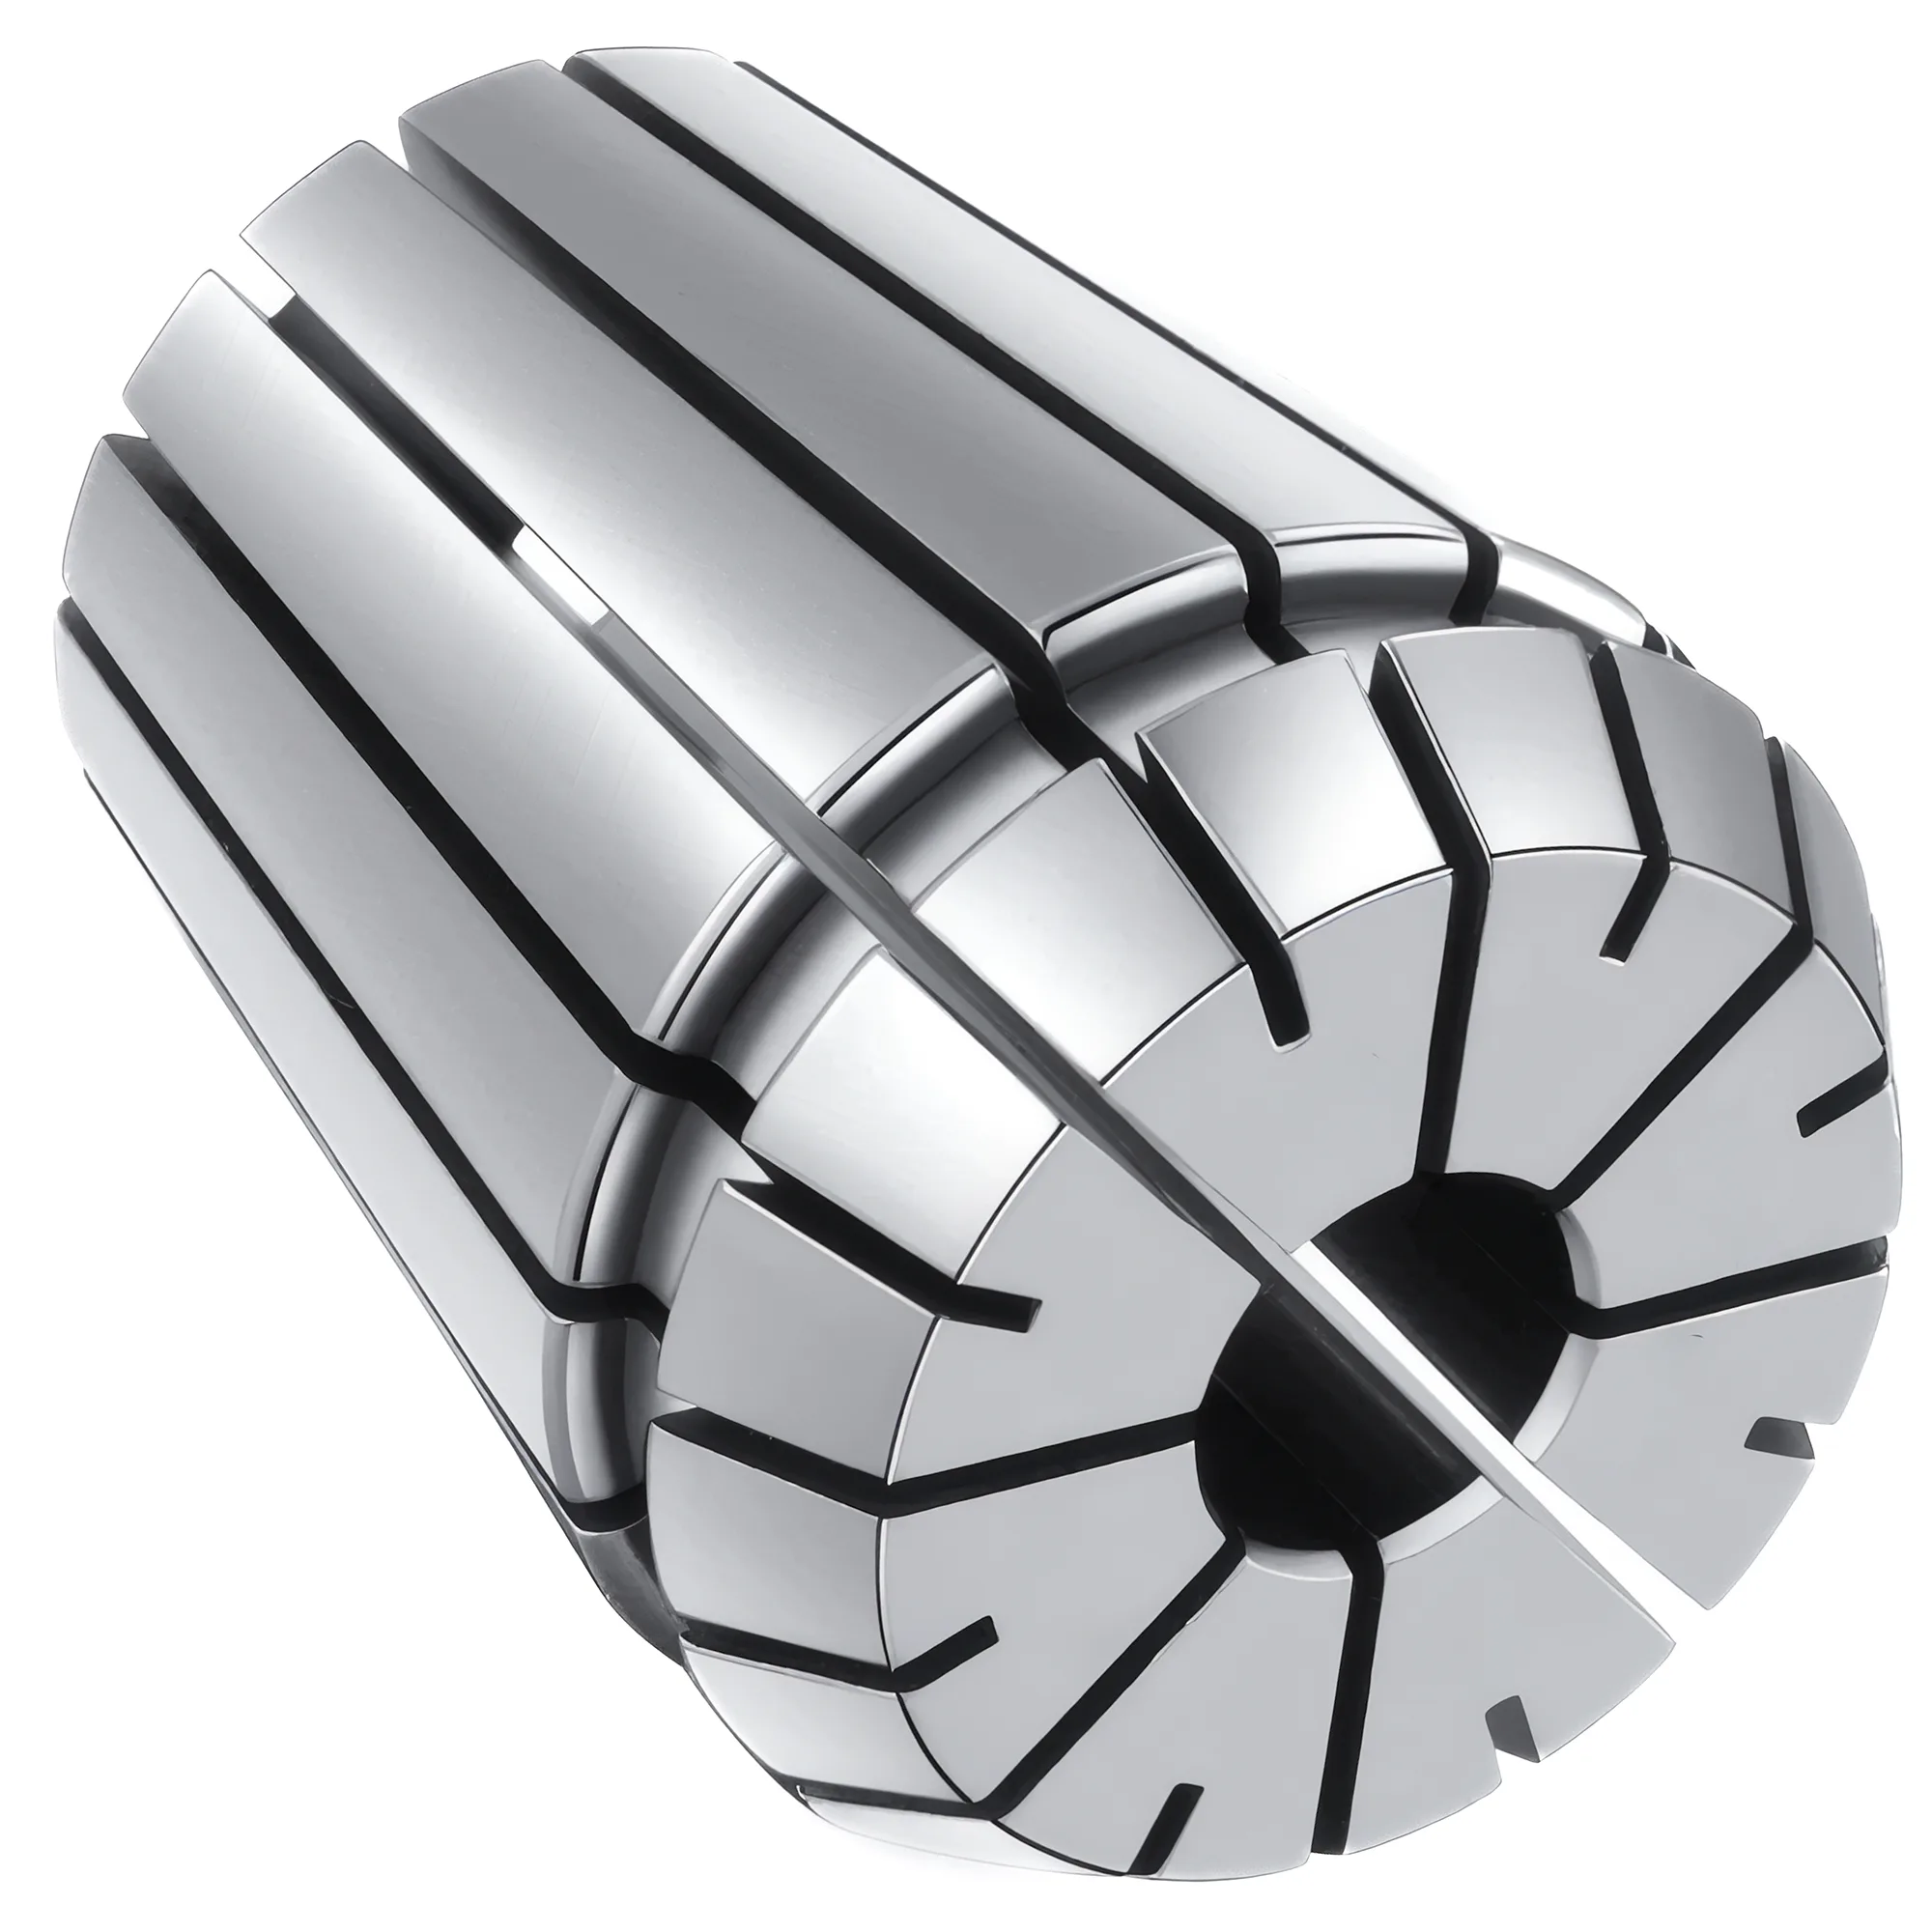
ER 척의 샹크는 주축에 맞춰 고른다. M12 드로우바를 쓰는 MT3 샹크는 대부분의 미니 선반과 스윙 9–10 in급 일반 탁상 선반의 주축대에, MT2 샹크는 심압대에, 7/16-20 드로우바를 쓰는 R8 샹크는 브리지포트형 니 밀링에 맞는다. 주축대 작업에는 ER32(ISO 15488 기준 2–20 mm) 또는 ER40(3–26 mm)을 선택하고, 주축·척·콜릿의 런아웃은 서로 더해지므로 장착 후 각각을 따로 다이얼 게이지로 측정한다.
ER 콜릿척을 쓰면 수동 선반이나 밀링에서 환봉 공작물과 소경 커터를 반복 정밀도 있게 다시 물릴 수 있다. 다만 이는 주축이 설계된 인터페이스에 척을 장착하고, 설치 후 런아웃 누적을 한 번 점검한 경우에 한한다. 이 가이드는 장착 측면, 즉 샹크 종류, 드로우바, 사이즈 선정, 런아웃 진단을 다룬다. ER 사이즈별 콜릿 클램핑 범위와 등급은 ER 콜릿 선정 가이드를, 너트 체결 토크와 체결 순서는 ER 콜릿 체결 토크와 런아웃 가이드를 참고한다.
내 기계에 맞는 ER 척 샹크는?
수동 기계가 ER 척을 받는 주축 인터페이스는 세 가지이며, 각각 거동이 다르다. **모스테이퍼(MT)**는 DIN 228과 ISO 296에 규정된 셀프홀딩 테이퍼로, ISO 296은 이를 약 4–5%의 작은 테이퍼로 설명한다. 경사가 완만해 깨끗한 샹크라면 마찰만으로 유지된다. R8은 협각 약 16°51′의 셀프릴리스 테이퍼로, 드로우바 없이는 아무것도 유지하지 못한다. 스트레이트 샹크 ER 홀더는 원통형 샹크를 가지며, R8 콜릿, 더 큰 ER 콜릿, 또는 보링헤드나 공구대 클램프 같은 다른 요소로 고정한다.
DIN 228과 ISO 296은 MT 샹크의 치수 규격이며, 그래서 한 공급업체의 MT3 ER 척은 같은 테이퍼로 제작된 어떤 MT3 주축 구멍에도 안착된다. 두 규격 모두 토크, 인발력, 회전 속도는 규정하지 않으므로, 유지력은 샹크 끝단 형상과 드로우바에 달려 있다.
MT 샹크의 끝단 형상은 두 가지다. 심압대와 드릴 프레스용 탱 타입, 그리고 주축대 주축을 관통하는 드로우바용 암나사 타입이다. 탱만 있는 샹크를 선반 주축대에 꽂으면 마찰에만 의존하게 되어 측면 하중이나 단속 절삭에 풀릴 수 있다. 반면 드로우바로 당기는 암나사 샹크는 같은 절삭에서도 안착 상태를 유지한다. 주문 전에 끝단 형상을 확인해야 한다. 반대 문제도 있는데, 암나사 샹크를 심압대 퀼에 꽂으면 쓸 드로우바가 없어 마찰로만 유지된다.
주축대와 심압대: 선반용 MT2·MT3 ER 척
7×10~7×16급 미니 선반 대부분과 스윙 약 9–10 in급 탁상 선반 다수는 주축대에 MT3, 심압대에 MT2 테이퍼 구멍을 갖지만, 제조사와 연식에 따라 다르므로 주문 전에 테이퍼 구멍의 대단 지름을 측정해야 한다. MT2 샹크는 MT3 테이퍼 구멍에 안착되지 않는다. 대단이 6.045 mm 작아 MT3 테이퍼 구멍의 소단보다도 작기 때문에, 샹크가 테이퍼 어디에도 닿지 않는다. 이미 MT2 척을 가지고 있다면 MT2→MT3 축소 슬리브로 사용할 수 있지만, DIN 228 슬리브 공차에 따라 시스템 런아웃이 약 0.015–0.020 mm 늘어난다.
주축대 장착. 주축대용 척은 조 척을 떼어낸 뒤 주축 테이퍼 구멍에 직접 장착한다. 드로우바를 주축 구멍에 통과시켜 샹크의 암나사 끝단에 체결한다. 핸드 렌치로 단단히 조이는 정도면 충분하다. 절삭 토크는 테이퍼가 전달하고 드로우바의 역할은 샹크를 안착 상태로 유지하는 것이므로, 드로우바를 더 세게 조여도 유지력은 거의 늘지 않고 테이퍼만 빼기 어려워진다. 척을 분리할 때는 드로우바를 한두 바퀴 풀고 그 끝을 연질 망치로 두드린다.
주축 뒤쪽으로 나온 드로우바가 편심되어 보이는 것은 대개 정상이다. 약 20 mm 이상의 구멍에 들어간 12 mm 봉은 자중으로 한쪽으로 처지기 때문이다. 중요한 것은 드로우바를 조일 때 척 선단의 런아웃이 변하는지 여부다. 조이는 동안 측정값이 몇 미크론 이상 움직이면 드로우바의 어깨나 척의 암나사 끝단이 직각이 아니어서 테이퍼 안에서 샹크를 휘게 하고 있는 것이다. 확인하려면 체결 전후로 척을 다이얼 게이지로 측정한다.
너트 반력 토크 잡아주기. 권장 너트 체결 토크는 크다. REGO-FIX는 ER32 표준 너트에 136 Nm, ER40에 176 Nm을 제시한다. 수동 선반에서는 척 본체를 잡지 않으면 이 토크의 반력이 MT 테이퍼와 드로우바로 전달되므로, 주축을 잠그고(백기어 또는 주축 잠금) 너트를 조이는 동안 두 번째 스패너로 척 본체의 렌치 면을 잡아야 한다. 너트를 조일 때 척 본체를 전용 렌치로 잡아 두면 너트의 반력 토크가 모스테이퍼로 전달되지 않으며, 그렇지 않으면 테이퍼가 비틀려 풀리거나 프레팅이 생길 수 있다.
심압대 장착. 탱 타입 MT2 또는 MT3 ER 척을 심압대 퀼에 꽂으면 심압대가 드릴·리머 홀더가 되어, 표준 ER16–ER40 콜릿의 1 mm 수축 범위 안에서 스트레이트 샹크 공구를 물 수 있다. 심압대에는 드로우바가 없으므로 드릴링 토크는 마찰 결합이 전달할 수 있는 범위 안으로 유지하는 것이 좋다. 관통 시 걸린 드릴은 샹크를 헛돌게 해 퀼 테이퍼 구멍에 흠집을 낼 수 있다. 심압대 드릴링에서는 ER 척 자체의 런아웃보다 심압대와 주축 축선의 정렬이 대개 더 중요하다. 축선이 어긋나면 드릴이 아무리 정확하게 돌아도 구멍이 커지거나 나팔 모양이 되기 때문이다.
니 밀링·탁상 밀링용 R8 및 스트레이트 샹크 ER 홀더
R8은 브리지포트형 니 밀링과 다수의 G0704급 탁상 밀링의 표준 주축이며, R8 샹크 ER32 홀더는 이런 기계에서 ER32 전체 범위(ISO 15488 기준 2–20 mm)를 쓰게 해 주는 일반적인 방법이다. 홀더의 R8 샹크가 주축에 안착되고, 7/16-20 드로우바가 후단에 체결되며, 주축 안의 키가 샹크의 홈에 물려 회전을 막는다. 일부 구형 밀드릴과 소형 탁상 밀링은 MT2 또는 MT3 주축을 쓰는데, 이 경우 선반 주축대와 똑같이 암나사 끝단과 드로우바를 갖춘 MT 샹크 ER 척을 장착한다.
R8 콜릿과 R8 ER 홀더 사이의 선택은 성능 향상이 아니라 트레이드오프다. R8 콜릿은 호칭 지름 하나만 물고 주축 선단과 거의 같은 높이에 위치하며, 깨끗한 주축에서 런아웃은 일반적으로 0.013–0.025 mm다. ER32 홀더는 두 번째 테이퍼 결합과 주축 선단 아래로 나오는 본체 길이가 더해져 니 밀링의 Z축 행정을 잡아먹는다. ISO 15488 표 3에 따르면 ER32 너트만 해도 길이 22.5 mm, 외경 50 mm다. 그 대신 ISO 15488 표준 수축량에서는 콜릿 하나가 샹크 지름 1 mm 범위를 커버하고(일부 제조사는 중간 사이즈 콜릿을 0.5 mm 범위로만 표기한다), 같은 홀더에서 미터계와 인치계 공구를 모두 쓸 수 있다.
16 mm나 20 mm 샹크에 붙은 ER11·ER16 연장 홀더 같은 스트레이트 샹크 ER 홀더는 수동 밀링에서 소경 커터에 도달 거리와 시야를 확보해 주지만, 누적되는 콜릿 결합이 하나 늘 때마다 고유의 런아웃도 더해진다. 연장 홀더는 같은 샹크 지름의 R8 콜릿이나 더 큰 ER 콜릿으로 고정하고, 돌출 길이는 공작물이 허용하는 한 짧게 하며, 홀더의 카탈로그 런아웃 값을 그대로 믿지 말고 장착 후 선단을 다이얼 게이지로 측정한다.
런아웃 점검과 주축·척·콜릿 구분 방법
공구 위치의 총 런아웃은 주축 테이퍼 구멍, 척 본체, 콜릿 세 요소의 합이며, 각각을 따로 측정해야만 어느 부품을 손봐야 하는지 알 수 있다. 최악의 경우 각 요소는 선형으로 더해진다.
TIR_total ≤ TIR_spindle + TIR_chuck + TIR_collet
가장 큰 단일 항이 지배적이다. 예를 들어 주축 0.005 mm, 척 0.010 mm, 한계값 0.015 mm(d₁ ≤ 10 mm)에 있는 ISO 15488 Class 2 콜릿을 합하면 최악의 경우 0.030 mm가 된다. 콜릿을 ≤0.005 mm인 UP 등급 콜릿으로 바꾸면 최악값은 0.020 mm로 내려가지만, 그 이후로는 척의 0.010 mm가 가장 큰 항이 되어 더 좋은 콜릿으로는 줄일 수 없다. 이때는 척을 다시 안착시키거나 교체해야 한다.
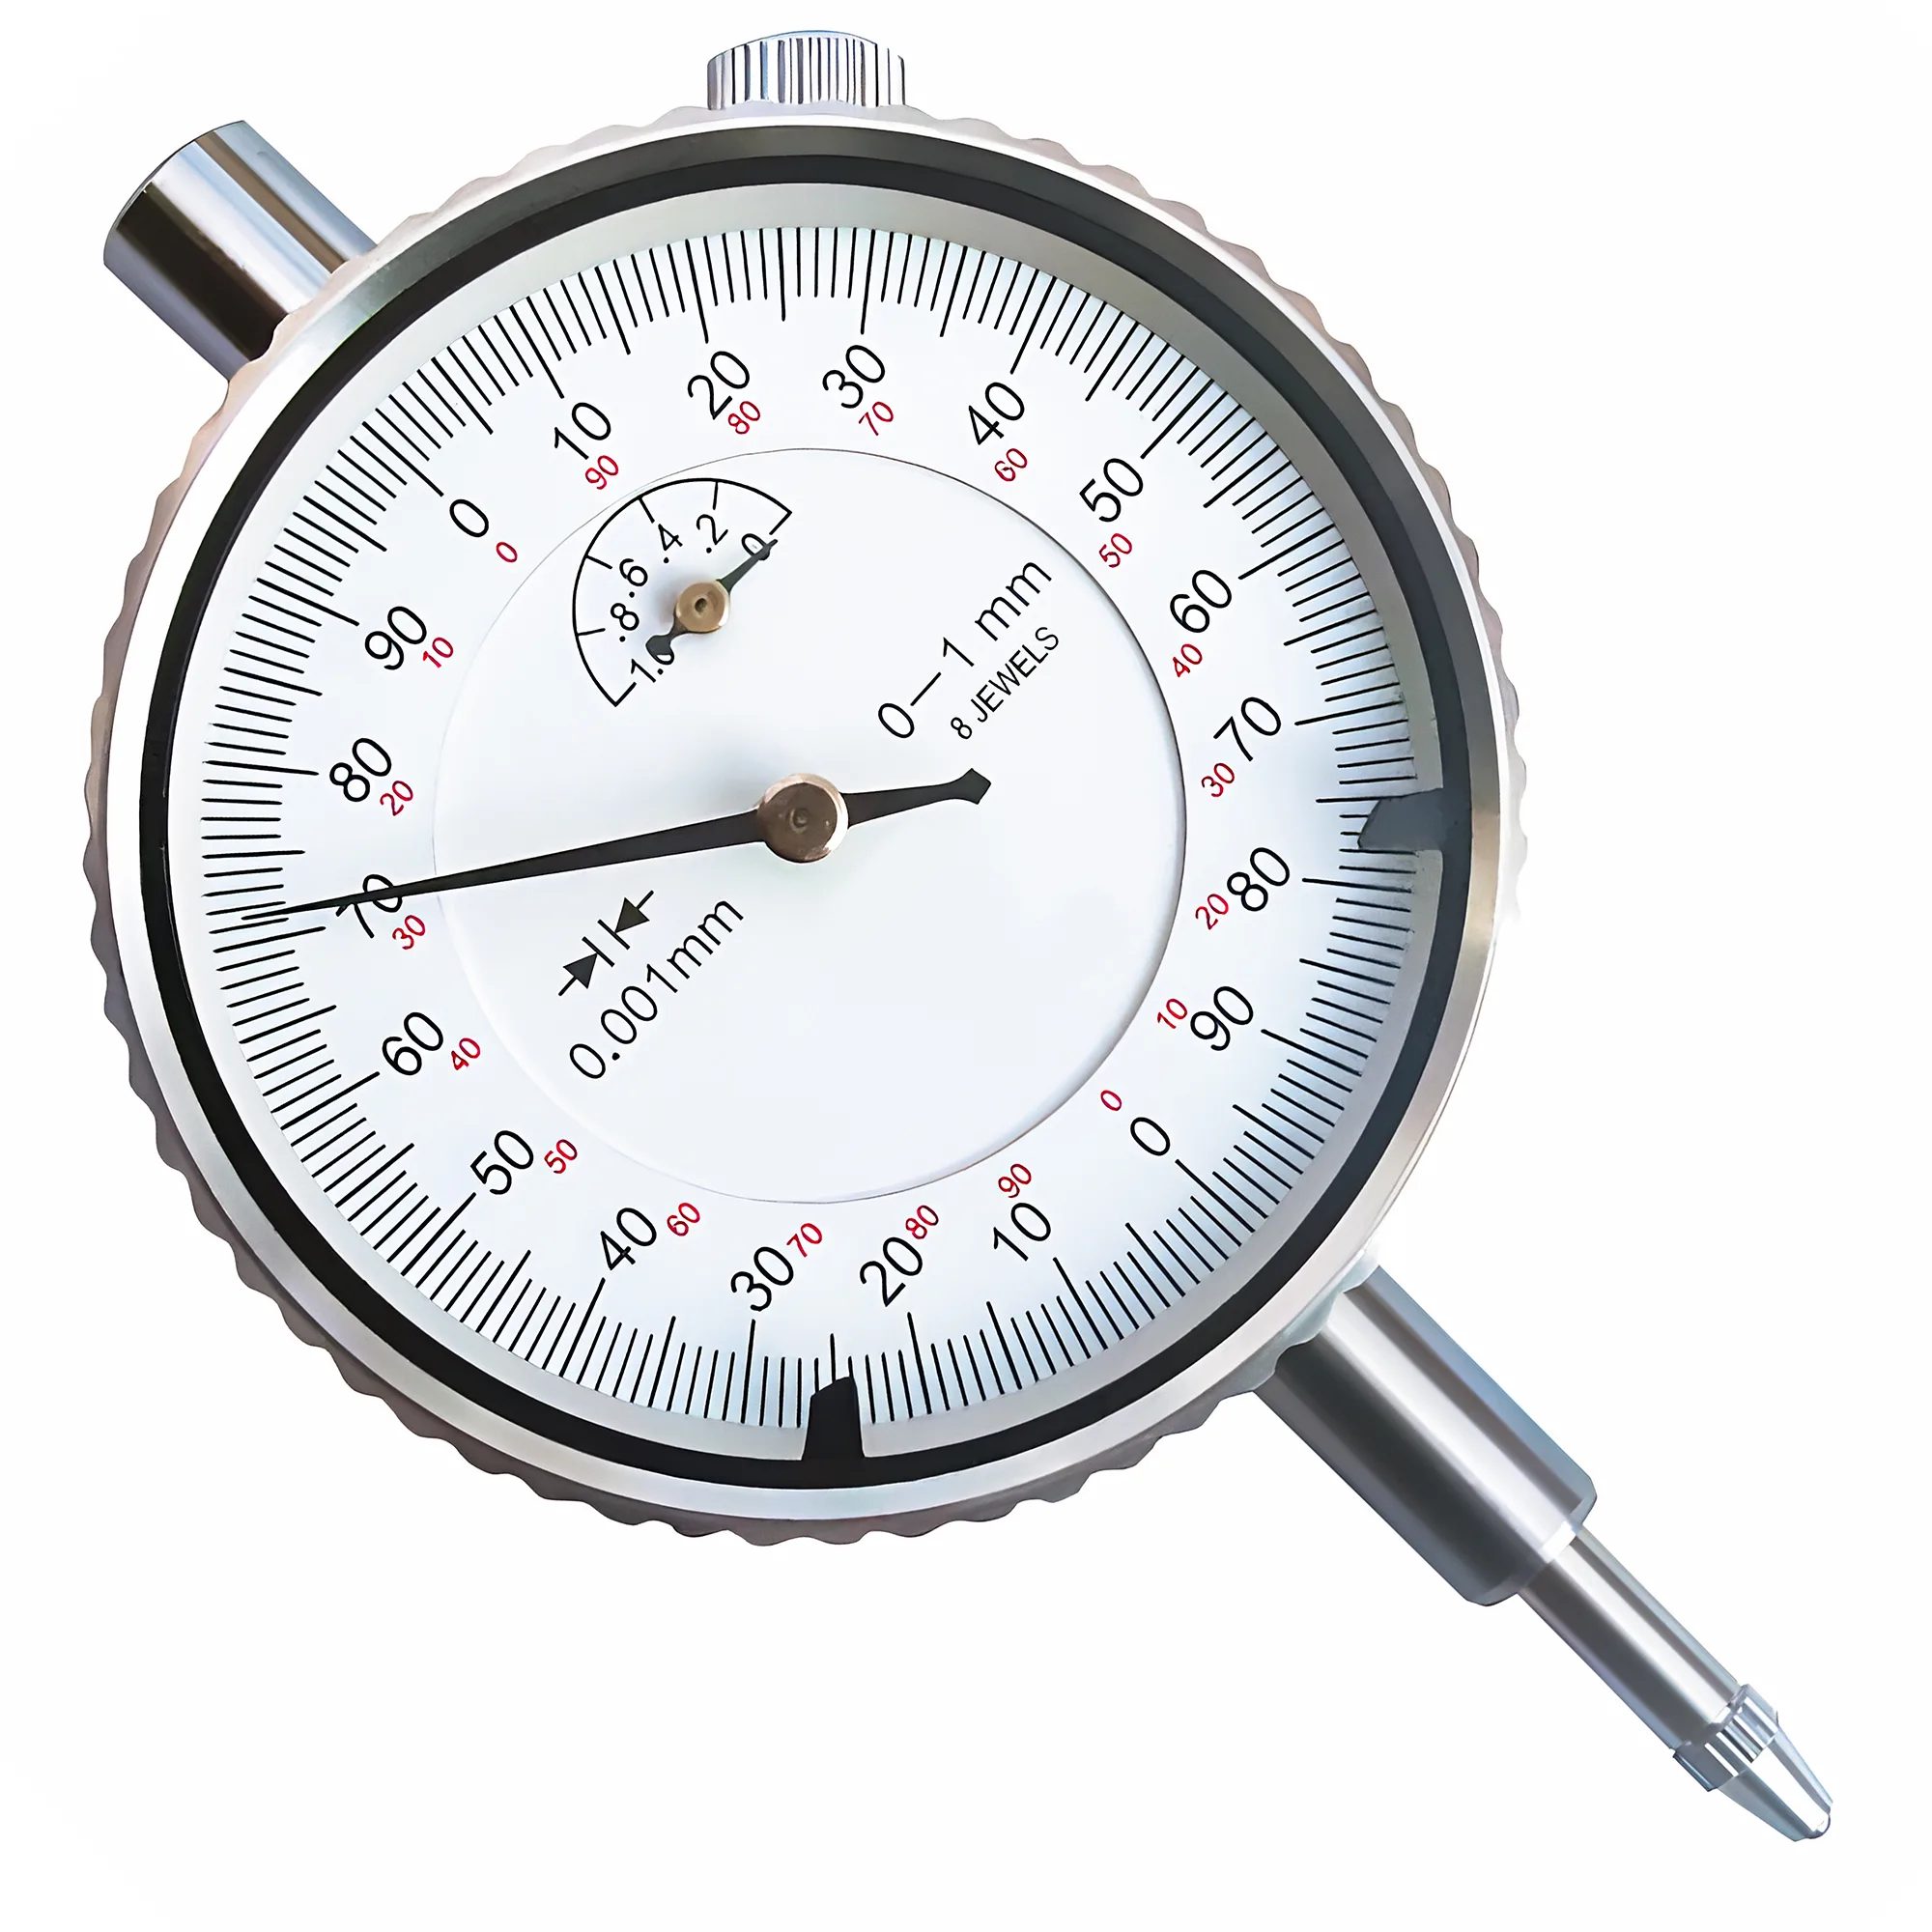
ISO 230-1 12.5항은 회전 부품의 런아웃을 시험 방법으로 다루지만 합격 기준값은 정하지 않으므로, 측정값은 콜릿 등급과 공작물 공차에 비추어 판단한다. 강성 있는 베이스에 분해능 0.001 mm(또는 0.0001 in)의 다이얼 게이지를 사용한다. 테이퍼 구멍과 콜릿 테이퍼 안쪽은 레버식 다이얼 게이지로, 테스트 핀은 레버식 또는 플런저식 다이얼 게이지로 측정한다. 0.01 mm 다이얼 게이지로는 여기서 중요한 차이를 읽어낼 수 없다. 점검은 다음 순서로 한다.
- 주축 테이퍼 구멍. 척을 분리한 상태에서 주축을 손으로 돌리며 MT 또는 R8 테이퍼 구멍 입구 근처의 안쪽을 측정한다. 이 값이 주축의 기여분이며, 여기에 장착되는 모든 것의 하한이 된다.
- 척 본체. 척을 장착하고 드로우바를 조인 다음, 척 내부의 콜릿 테이퍼(본체에 연삭된 기준 밴드가 있으면 그 부분)를 측정한다. 최고점을 표시한 뒤 척을 빼서 MT 테이퍼 구멍 안에서 180° 돌려 다시 장착하고 재측정한다. 최고점이 척과 함께 움직이면 척의 오차이고, 같은 주축 위치에 머물면 주축의 오차다. R8 홀더는 키로 위치가 고정되어 인덱싱할 수 없으므로, 대신 홀더 측정값을 1단계의 테이퍼 구멍 측정값과 비교한다.
- 콜릿. 연삭된 테스트 핀이나 게이지 핀을 알려진 돌출 길이로 물리고(ISO 15488 표 4는 10–18 mm 핀에 40 mm, 6–10 mm 핀에 25 mm를 적용한다) 척 선단 근처와 핀 끝에서 측정한다. 너트를 풀고 콜릿을 척에 대해 약 180° 돌린 뒤 다시 조여 재측정한다. 최고점이 콜릿을 따라가면 콜릿이 원인이고, 제자리에 머물면 척이나 주축이 원인이다.
척 선단 쪽에서 테스트 핀 끝으로 갈수록 측정값이 커지면 테이퍼에 낀 칩이나 휜 샹크 같은 각도 오차를, 핀 전체에서 측정값이 비슷하면 척이나 주축의 평행 편심을 의미한다. BIG DAISHOWA의 1/10 규칙에 따르면 정삭에서 런아웃 0.0001 in(2.5 µm)마다 엔드밀 공구 수명이 일반적으로 약 10% 줄어들므로, 밀링에서는 0.010 mm 항을 찾아내는 데 시간을 들일 가치가 있다. 콜릿이 원인이라면 ER 콜릿 체결 토크와 런아웃 가이드의 교체 기준을 적용하고, 다이얼 게이지 스탠드와 셋업은 다이얼 게이지 장착 가이드를 참고한다.
흔한 실수
커터나 드릴 샹크만 측정하면 주축, 척, 콜릿, 그리고 공구 자체의 샹크 공차라는 네 가지 오차 요인이 하나의 숫자로 합쳐진다. 이렇게 얻은 나쁜 측정값으로는 콜릿을 바꿔야 할지, 척을 다시 안착시켜야 할지, 주축을 정비해야 할지 판단할 수 없다. 부품을 구매하기 전에 연삭된 테스트 핀과 3단계 점검 순서를 사용해야 한다.
MT 샹크 ER 척 vs 백플레이트 장착 ER 척
백플레이트 장착 ER 척은 주축 테이퍼 구멍에 꽂는 대신, 조 척과 마찬가지로 어댑터 플레이트를 통해 선반의 주축 선단(나사식, 캠록식, 플랜지식)에 볼트로 고정한다.
| 항목 | MT 샹크 ER 척(MT3) | 백플레이트 장착 ER 척 |
|---|---|---|
| 장착 위치 | 주축 테이퍼 구멍 안, MT3 대단 23.825 mm | 백플레이트를 통해 주축 선단 플랜지 |
| 주축 관통 소재 | 불가 — 드로우바가 구멍을 차지한다 | 가능, 콜릿 용량(ER40: 26 mm)과 주축 구멍 중 작은 쪽까지 |
| 런아웃 조정 | 테이퍼 끼워맞춤으로 결정됨. 90° 또는 180° 인덱싱해 최적 위치를 찾는다 | 조정식 본체는 반경 방향 나사로 다이얼 게이지 분해능까지 심출할 수 있다 |
| 주축 전방 베어링으로부터의 돌출 | 척 본체가 주축 선단 너머로 외팔보 형태로 돌출 | 전체 길이가 짧고 본체가 주축 선단에 위치 결정됨 |
| 교체 작업 | 조 척을 떼고, 샹크를 꽂고, 드로우바를 장착 | 조 척을 떼고, 조 척과 같은 방식으로 척을 장착 |
| 주요 용도 | 짧은 부품, 2차 가공, 경절삭 | 봉재 가공, 긴 부품, 비교적 무거운 선삭 |
짧은 부품과 2차 가공에는 주축의 기존 테이퍼 구멍을 그대로 쓰고 드로우바만 있으면 되며, 따로 구매해 가공할 백플레이트도 필요 없는 MT 샹크 ER 척이 일반적으로 더 저렴한 선택이다. 주축으로 소재를 통과시킬 수 없으므로 부품 길이는 콜릿 앞쪽 척 안에 들어가는 범위로 제한되고, 런아웃은 테이퍼 끼워맞춤이 주는 만큼이다.
부품이 척에 들어가지 않을 만큼 길 때, 소재를 주축으로 통과시켜야 할 때, 또는 비교적 무거운 선삭 작업일 때는 대개 백플레이트 장착 ER 척이 더 나은 선택이다. 주축 선단에 위치 결정되므로 전방 베어링으로부터의 돌출이 짧아지고, 조정식 본체는 4조척 심출 셋업과 거의 같은 방식으로 심출할 수 있어 척 자체의 런아웃 항을 0에 가깝게 낮출 수 있다.
✦ MT 샹크 ER 척이 적합한 경우
- 미니 선반과 탁상 선반에서의 짧은 부품 및 2차 가공
- 주축 관통 봉재 가공이 필요 없는 기계
- 기존 MT3 테이퍼 구멍을 활용하는 빠듯한 예산
- 탱 타입 샹크를 이용한 심압대 드릴링
✦ 백플레이트 장착 ER 척이 적합한 경우
- 콜릿 용량까지 주축을 관통해 공급하는 봉재
- 콜릿 앞쪽에 들어가지 않는 긴 부품
- 돌출이 문제가 되는 비교적 무거운 선삭
- 척 위치에서 런아웃을 0에 가깝게 심출해야 하는 작업
기계에 맞는 ER 사이즈 선정
ER 사이즈는 평소 자주 무는 가장 큰 공작물 지름이나 공구 지름을 기준으로 고르고, 그다음 너트가 기계에 들어가는지 확인한다. ISO 15488은 ER11부터 ER40까지를 다루며, 아래 사이즈별 클램핑 범위는 ISO 15488의 Form A와 Form B를 합친 범위다.
| 기계와 장착 | 일반적인 ER 사이즈 | ISO 15488 범위 | 너트 외경(ISO 15488) | 비고 |
|---|---|---|---|---|
| 7×급 미니 선반, MT3 주축대 | ER25 또는 ER32 | 1–16 / 2–20 mm | 42 / 50 mm | ER32로 3/4 in 소재 대응. 소형 선반에서는 63 mm ER40 너트가 왕복대와 간섭할 수 있다 |
| 9–10 in 탁상 선반, MT3 주축대 | ER32 또는 ER40 | 2–20 / 3–26 mm | 50 / 63 mm | ER40은 1 in 소재까지 대응. 돌출을 확인한다 |
| 선반 심압대, MT2 또는 MT3 | ER16 또는 ER20 | 1–10 / 1–13 mm | 32 / 35 mm | 대부분의 자버 드릴과 센터드릴에 대응 |
| 브리지포트형 니 밀링, R8 | ER32 | 2–20 mm | 50 mm | 일반적인 R8 홀더 사이즈, 3/4 in 엔드밀 |
| 탁상 밀링, R8 또는 MT3 | ER20~ER32 | 1–13~2–20 mm | 35–50 mm | 작은 너트가 Z축 여유 공간을 아껴 준다 |
| 3 mm 미만 커터, 모든 밀링 | ER11 또는 ER16 연장 홀더 | 1–7 / 1–10 mm | 19 / 32 mm | R8 또는 ER 콜릿에 스트레이트 샹크 고정 |
흔한 실수는 사이즈를 과하게 고르는 것이다. MT2 샹크의 ER40 척은 17.780 mm 테이퍼에서 63 mm 너트를 외팔보로 내밀게 되고, 권장 너트 체결 토크 176 Nm을 작은 테이퍼를 비틀지 않고 가하기 어렵다. 선반에서는 ER32로 미니 선반 작업 대부분을 커버할 수 있으며, ER40은 주로 주축 강성이 높고 지름 약 20–26 mm 소재가 실제로 필요한 탁상 선반에서 그 크기만큼의 값어치를 한다.
빠른 선정과 판단 기준
대부분의 수동 기계 사용자에게는 선반에 암나사 끝단 MT3 ER32 척, 밀링에 R8 ER32 홀더를 갖추면 일반적으로 백플레이트 없이 2–20 mm 작업을 커버할 수 있다.
| 상황 | 샹크 / 장착 | ER 사이즈 | 유지 방식 | 이유 |
|---|---|---|---|---|
| 미니 선반에서 작은 선삭 부품 다시 물리기 | MT3, 암나사 끝단 | ER32 | M12 드로우바 | 2–20 mm 범위, TIR 0.05–0.10 mm인 3조 척 대비 반복 가능한 재척킹 |
| 탁상 선반에서 주축 관통 봉재 가공 | 주축 선단의 백플레이트 | ER40 | 백플레이트 볼트 | 관통 구멍으로 26 mm까지 소재 통과 |
| 심압대에서 드릴링과 리밍 | MT2, 탱 타입 | ER16 또는 ER20 | 테이퍼 마찰 | 드릴척 없이 1–13 mm 드릴 대응 |
| 브리지포트형 니 밀링에서 엔드밀 가공 | R8 홀더 | ER32 | 7/16-20 드로우바 | 표준 콜릿마다 1 mm를 커버하며 미터계·인치계 샹크 모두 사용 가능 |
| 탁상 밀링에서 소경 커터 | R8 또는 ER 콜릿에 고정한 스트레이트 샹크 연장 홀더 | ER11 또는 ER16 | 받는 쪽 콜릿 | 3 mm 미만 공구의 도달 거리와 시야 확보 |
| MT2 척 보유, MT3 주축 | MT2→MT3 슬리브 | 기존 척 | 드로우바 또는 마찰 | 사용 가능하나 런아웃이 약 0.015–0.020 mm 증가 |
샹크는 주축에, 콜릿은 작업에 맞추고, 런아웃 항은 각각 따로 측정한다.
대부분의 탁상 선반과 미니 선반 주축대에는 드로우바를 쓰는 암나사 끝단 MT3 ER32 또는 ER40 척을, 심압대에는 탱 타입 MT2 ER16 또는 ER20을, 브리지포트형 밀링에는 R8 ER32 홀더를 사용한다. 소재를 주축으로 통과시켜야 하거나 부품이 척에 들어가지 않게 되면 백플레이트 장착 척으로 넘어간다. 장착 후에는 0.001 mm 다이얼 게이지로 테이퍼 구멍, 척, 콜릿을 측정한다. 세 항은 더해지며, 가장 큰 항을 가장 먼저 바로잡아야 하기 때문이다.
MT2 ER 콜릿척을 MT3 선반 주축에 쓸 수 있나요?
그대로는 쓸 수 없습니다. MT2 샹크의 대단은 17.780 mm로 MT3의 23.825 mm보다 작아 테이퍼 구멍 어디에도 닿지 않습니다. MT2→MT3 축소 슬리브를 쓰면 사용할 수 있지만 DIN 228 슬리브 공차에 따라 일반적으로 0.015–0.020 mm의 런아웃이 더해지므로, MT3 척을 구매하는 편이 더 정확한 해결책입니다.
MT3 ER 콜릿척은 어떤 드로우바 나사를 쓰나요?
암나사 끝단이 있는 미터계 MT3 ER 척은 일반적으로 M12 드로우바 나사를, MT2 척은 일반적으로 M10을 씁니다. 인치 시장용 척 중에는 UNC 나사를 쓰는 것도 있으므로 드로우바를 제작하기 전에 샹크의 암나사 구멍을 측정해야 합니다. 드로우바는 테이퍼를 안착 상태로 유지하는 역할만 하므로, 핸드 렌치로 단단히 조이는 정도면 일반적으로 충분합니다.
R8 ER32 콜릿 홀더가 R8 콜릿보다 더 정밀한가요?
꼭 그렇지는 않습니다. R8 콜릿은 깨끗한 주축에서 일반적으로 0.013–0.025 mm의 런아웃을 보이는 반면, R8 ER32 홀더는 두 번째 테이퍼 결합에 더해 콜릿 자체의 Class 2 한계값 0.015–0.020 mm가 추가됩니다. ER 홀더의 실질적인 장점은 ISO 15488 표준 콜릿당 1 mm의 클램핑 범위와, 하나의 홀더로 미터계와 인치계 샹크를 모두 쓸 수 있다는 점입니다.
런아웃이 주축, 척, 콜릿 중 어디서 오는지 어떻게 구분하나요?
0.001 mm 다이얼 게이지로 먼저 빈 주축 테이퍼 구멍을, 다음으로 척의 콜릿 테이퍼를, 마지막으로 콜릿에 물린 연삭 테스트 핀을 측정합니다. 측정 사이에 척은 MT 테이퍼 구멍 안에서 180°, 콜릿은 척 안에서 180° 돌립니다. 어떤 부품과 함께 최고점이 움직이면 그 부품이 원인입니다.
선반에서 백플레이트 장착 ER 척이 MT 샹크 척보다 나은 경우는 언제인가요?
소재를 주축으로 통과시켜야 할 때, 부품이 척 본체에 들어가지 않을 만큼 길 때, 또는 비교적 무거운 선삭 작업에서는 일반적으로 백플레이트 장착 척이 더 낫습니다. 23.825 mm MT3 테이퍼 구멍 대신 주축 선단에 위치 결정되어 돌출이 짧아지고, 조정식은 다이얼 게이지 분해능에 가깝게 심출할 수 있습니다.
출처
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 296:1991 — Machine tools — Self-holding tapers for tool shanks
- SIS — DIN 228 Part 1: Morse tapers and metric tapers; taper shanks
- ISO 230-1:2012 — Test code for machine tools, Part 1: Geometric accuracy
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout