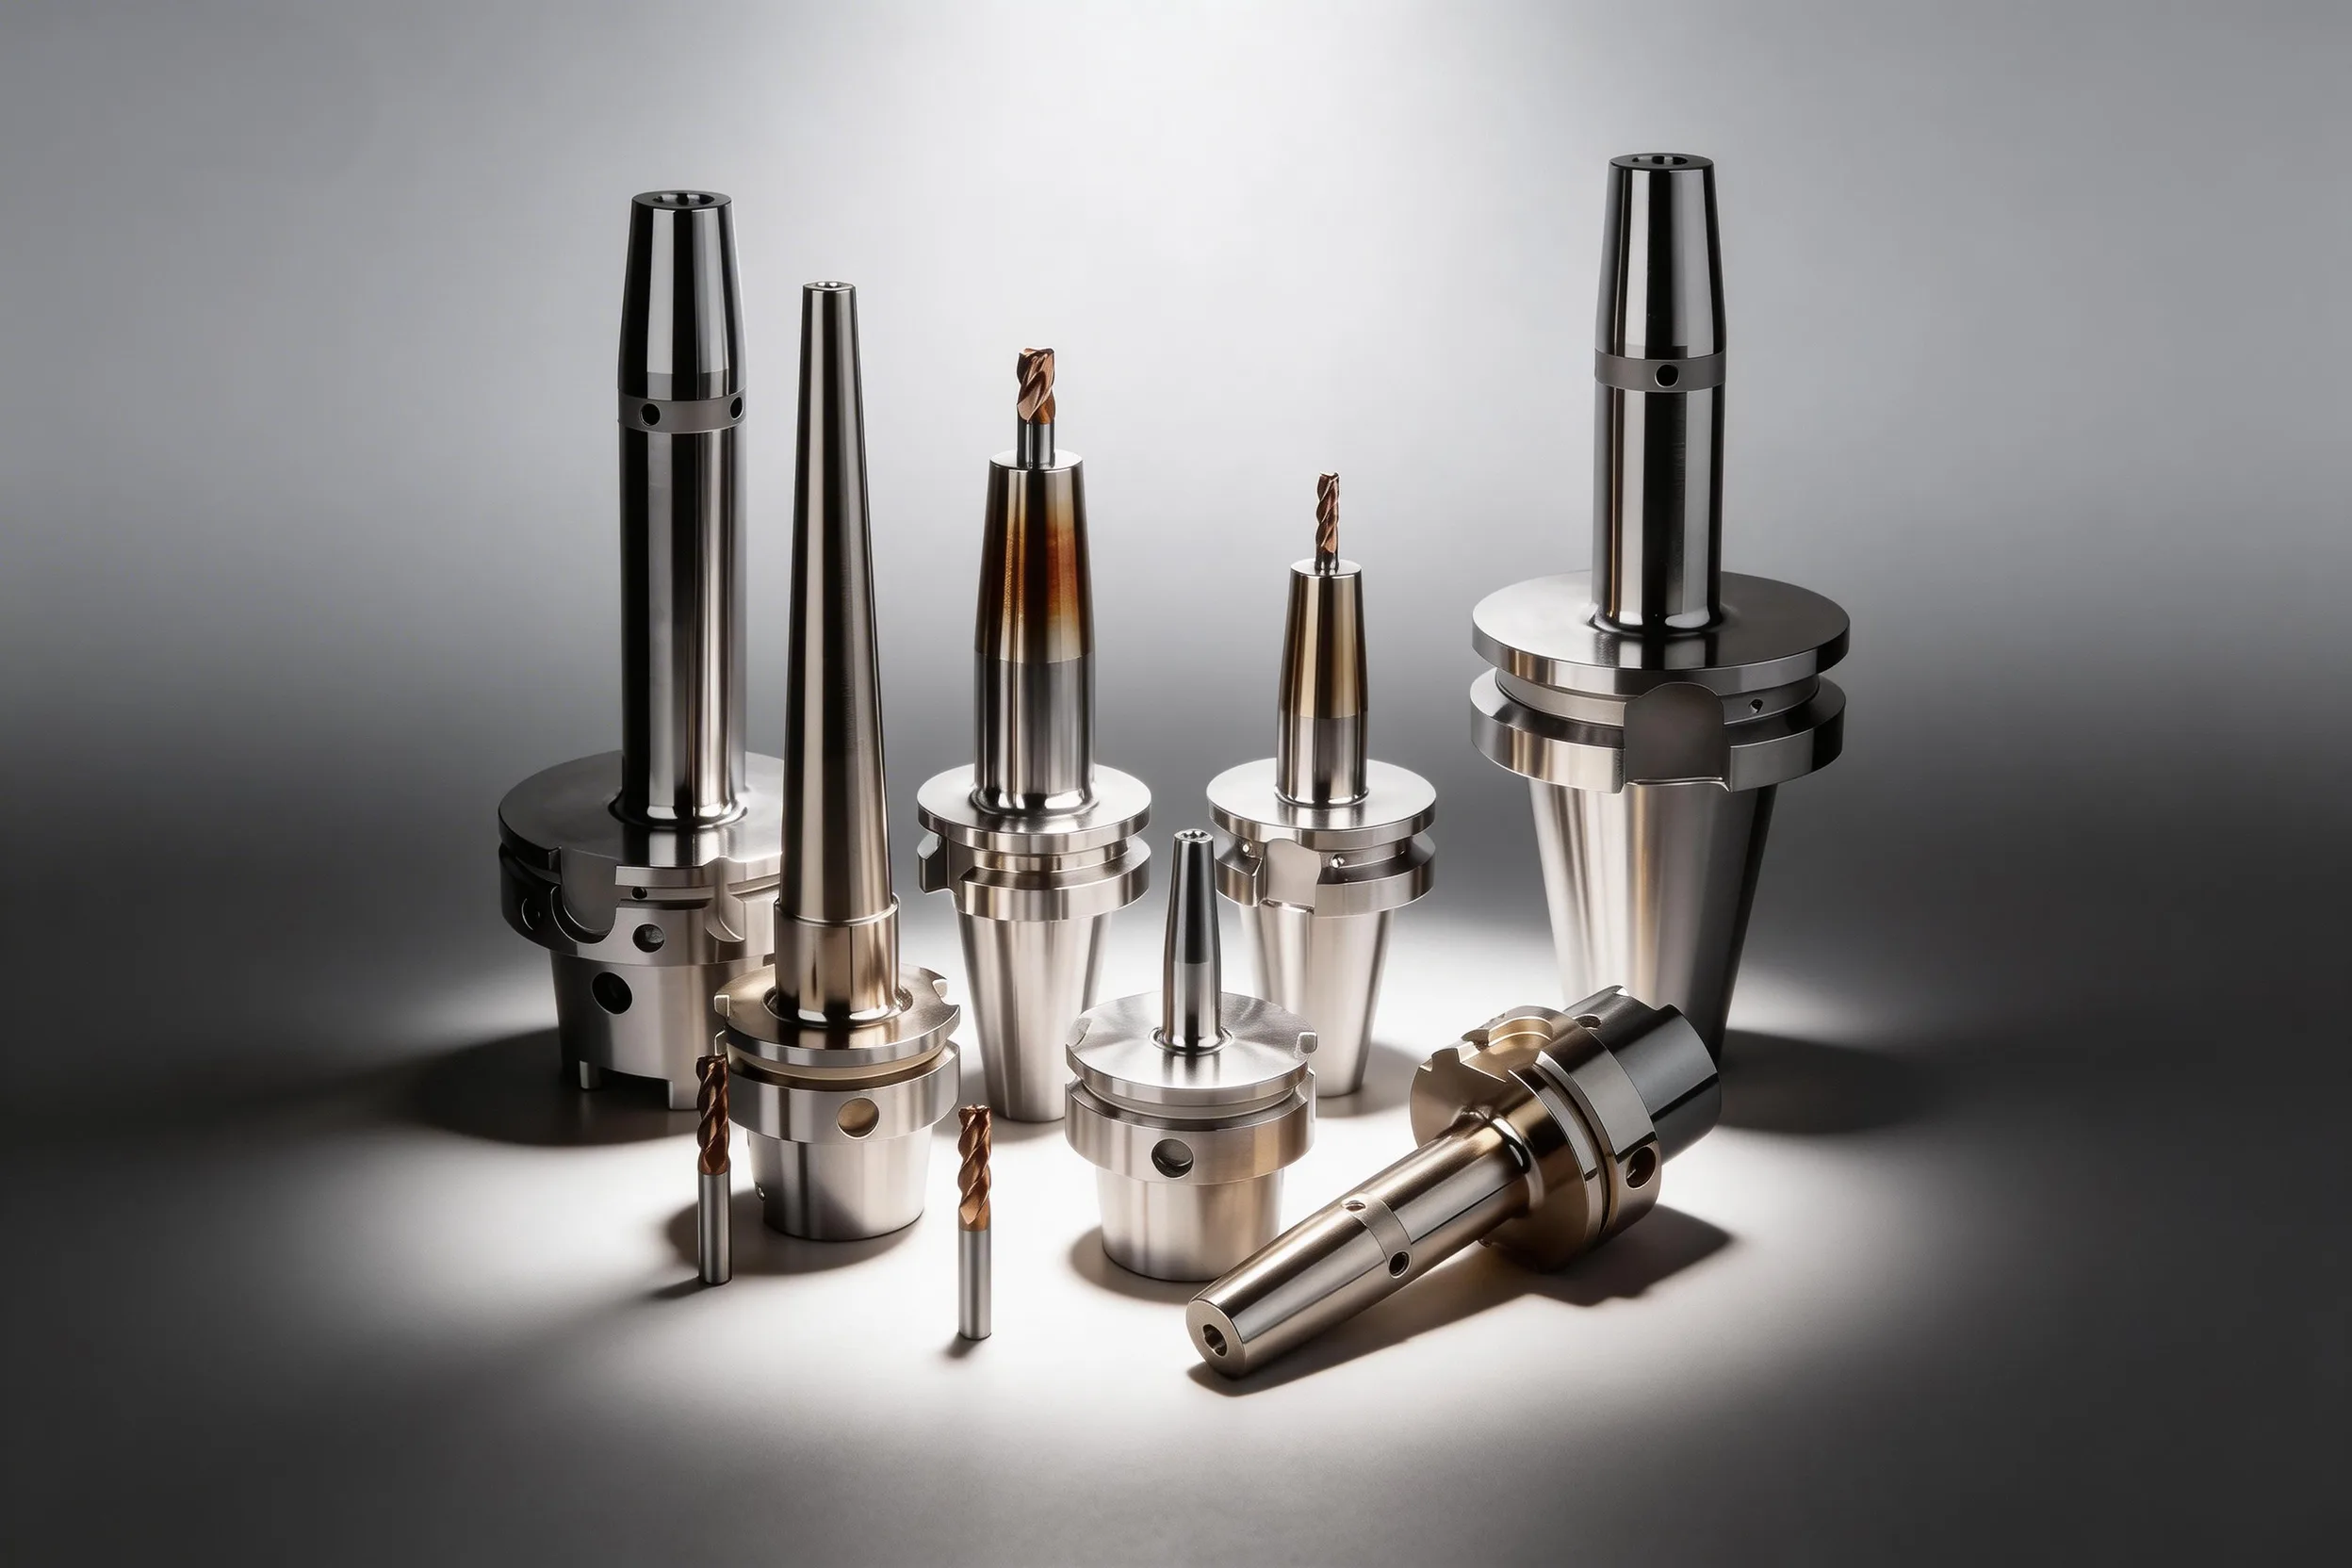
焼きばめホルダーは、超硬シャンクに対して 200–300°C でボアを加熱することにより、3×D で ≤0.003 mm TIR と通常 25,000–40,000 N の把持力を達成する。これは標準 20 mm ホルダーで約 48–72 µm のボア膨張に相当する(α ≈ 12 × 10⁻⁶ /°C を用いた ΔD ≈ α × D × ΔT による)。主軸速度が 8,000 RPM を超える場合は G2.5 バランスの組立体を使用する。8,000 RPM 未満では、標準的な工場作業において一般に G6.3 が許容される。
焼きばめ段取り早見表
| 問題/目標 | 主要な対処 | 想定される効果 |
|---|---|---|
| 工具が抜けない — ボアが締まりすぎ | 250–300°C まで加熱し 5 秒保持 | 20 mm 径で約 60–72 µm のボア膨張、工具が抜ける |
| 工具交換後の面粗さ低下 | 挿入前にボア温度到達を確認、同芯度を点検 | ≤0.003 mm TIR が復元、高 RPM で Ra がおよそ 30–50% 改善 |
| 組立後 >10,000 RPM で振動 | 専用バランサーで組立済みホルダー+工具を G2.5 にバランス調整 | 一般的なセットアップでアンバランス組立体比で振動振幅 ≥50% 低減 |
| HSS 工具がホルダーから抜けない | ホルダーを完全に冷却し、h6 シャンクであることを確認したうえで、整合コイルで 1 回だけ再加熱 | 高速かつ局所的な加熱により、ホルダーとほぼ同程度に膨張する HSS シャンクが温まって一緒に膨張する前にボアが開く |
| ホルダーボアの早期摩耗 | 工具シャンクが h6 公差であることを確認、過大シャンクを避ける | 数千サイクルにわたりしまりばめを維持(Kennametal は最大 5,000 回の加熱/焼きばめサイクルを公表) |
| ホルダーを扱えるまでの待ち時間が長い | 送風ではなく水冷接触冷却を使用 | メーカーデータによると約 20–30 秒、強制空冷ではおよそ 1.5–5 分 |
想定効果欄は一般的な工場での結果を反映している。実際の結果はホルダー設計、誘導コイル整合、工具シャンク公差によって異なる。
焼きばめ把持の仕組み
焼きばめホルダーはしまりばめにより締結する。ボアは常温で工具シャンク径よりも通常 0.008–0.015 mm 小径に加工されている。 この設計上のアンダーサイズが把持力を生む。加熱後にボアが室温に戻ると、ホルダーは通常 25,000–40,000 N でシャンクを把持する(メーカー仕様による)。これは ER11–ER40 サイズの ER コレットで一般的な 3,000–25,000 N の範囲の上限をも上回る。
物理は厚肉円筒膨張式に従う:
ΔD ≈ α × D × ΔT
ここで ΔD はボア径膨張、α は熱膨張係数(硬化工具鋼で約 11–13 × 10⁻⁶ /°C)、D は公称ボア径(mm)、ΔT は温度上昇(°C)である。20 mm ボアを 250°C 加熱した場合、ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm となり、ボアはおよそ 60 µm 拡大する。これは標準 h6 シャンクを問題なく挿入できる十分なクリアランスである。温度上昇は線形でスケールするためこの式を支配する一方、ボアサイズは一定の係数を乗じるだけである。同一温度ではボア径を2倍にすると絶対膨張量も2倍になる。
3×D での ≤0.003 mm TIR が焼きばめで達成可能なのは、可動部品がないためである。すなわち、偏心を生むナット、コレット、止めねじが存在しない。 ボアの同芯度は工場で1回だけ加工で作り込まれ、工具交換のたびに同じ幾何中心にリセットされる。これにより焼きばめは、ER やサイドロックホルダーではたわみが過大となる、精密公差仕上げ、高速輪郭加工、長突出し用途で推奨される選択肢となる。コレットチャックおよび油圧チャック方式と焼きばめの比較については、コレットチャック vs 油圧チャックを参照されたい。
工具シャンク材質別の加熱温度
正しい加熱温度はホルダーサイズだけでなく工具シャンク材質に依存する。この点を誤ることが、工具損傷とホルダーボア寿命短縮の最も一般的な原因である。
超硬シャンク(現代のソリッド超硬エンドミルで最も一般的)は 200–300°C へ加熱することが望ましい。 この範囲では、20 mm シャンクでホルダーボアが約 48–72 µm 拡大する。常温でのしまりばめ(8–15 µm)を超えて約 40–60 µm のクリアランスが開き、工具を容易に挿入できる。超硬は熱膨張係数が低い(約 5–6 × 10⁻⁶ /°C)ため、サイズ変化はわずかであり、差動膨張のほぼ全てがホルダー鋼で生じる。
HSS シャンクも焼きばめが可能であり、調査したメーカー資料のいずれも HSS 向けにより低い加熱上限を公表していない。制約となるのはシャンク硬度ではなく、工具の解放である。 HSS の焼戻し温度は約 550°C(M2 の典型的な範囲は 552–566°C)で、ボア温度 200–300°C をはるかに上回る。さらに、適切に時間設定された数秒の誘導加熱サイクルでは、シャンクはほとんど加熱される時間がない。本当の違いは熱膨張である。HSS はホルダー鋼とほぼ同程度に膨張するため、熱がボアからシャンクへ伝わると、シャンクがボアとともに膨張し、工具は把持されたままとなる。機械メーカーは HSS シャンクを h6 公差とし、多くの場合 Ø3 mm ではなく Ø6 mm からとしており(BILZ と KELCH は HSS Ø6–32 mm、超硬 Ø3–32 mm と公表)、高速かつ局所的な加熱を前提としている。HSS 工具が抜けない場合は、加熱時間を延ばすのではなく、ホルダーを完全に冷却してから再試行することが望ましい。
350°C を超える加熱は避けることが望ましい。多くのツールホルダー鋼は 55–62 HRC に予硬化されており、この閾値を超える持続的な温度はその硬度を低下させ始める。 過熱されたホルダーは、工具交換後にボア把持力が低下し、振れが増加し、最悪の場合は目視可能な変色を示す(青紫色の酸化は通常 約 280–350°C 範囲、ストロー/黄色は通常 約 220–270°C 範囲を示すが、色は鋼合金により異なる)。サイクル数が多い場合は各ホルダーの熱履歴を追跡することが望ましい。
過熱リスク
350°C を超える加熱は永続的なホルダー硬度損失のリスクがある。青または紫の酸化変色を示すホルダーは廃棄することが望ましい。ストロー黄色の変色(通常 約 220–270°C)は限界的な警告である。当該ホルダーは振れの劣化について注意深く追跡することが望ましい。色の発生は鋼合金および酸化時間により異なるため、色の推定のみに頼らず、校正済み温度センサー付きの誘導加熱ユニットを使用することが望ましい。
誘導加熱装置とコイル選定
誘導焼きばめユニットは、ホルダー径に整合したコイルに高周波交流を流すことにより、ホルダーボア領域のみを加熱する(ホルダー本体全体ではない)。コイル内径とホルダー外径の隙間は、効率的なエネルギー伝達のため 1–3 mm が望ましい。隙間が大きすぎると磁気結合が弱まり、加熱時間が長くなり、熱拡散のリスクが増す。
最適な加熱のため、コイル径をホルダー本体径の ±2 mm 以内に整合させることが望ましい。 現行の多くのユニットは、ストップディスクまたは調整式コイルで適合させる 1 つのコイルで Ø3–32 mm の全範囲をカバーする(HAIMER:1 つのコイルと 5 枚のストップディスク)。Ø50 mm までのヘビーデューティーチャックには、2 つ目の大型コイルが必要となる。2 サイズ大きすぎるコイルを使用すると、ボア温度に到達するまでの加熱時間が長くなり、その間にホルダー本体への伝導熱損失が無視できなくなる。
JIS B6339 準拠の BT30/BT40 および DIN 69893 準拠の HSK-A63 の大半のホルダーが用いる Ø3–32 mm 範囲をカバーする専用焼きばめ機は、通常約 10–14 kW の定格である。整合コイルでの加熱時間は通常 2–8 秒である。熱拡散を最小化するには十分短く、均一なボア膨張を得るには十分長い。出力を上げても主に 1 回あたりの加熱時間が短くなるだけで、ボア範囲が広がるわけではない。HAIMER は同じ Ø3–32 mm 範囲で、10 kVA ユニットを約 8 秒、13 kVA ユニットを約 5 秒と公表している。一体型パイロメーター(非接触 IR 温度センサー)付きユニットは推量を排除する。目標温度を設定すれば、ユニットが自動的に電源を遮断する。
焼きばめによる工具交換のペースを決めるのは加熱ではなく冷却である。強制空冷ではおよそ 1.5–5 分かかるのに対し、水冷接触冷却では約 20–30 秒である。 Lyndex-Nikken は自社の空冷ユニットで 90–180 秒、BILZ は空冷式の Starter で約 300 秒としているのに対し、BILZ(20 秒)と HAIMER(約 30 秒)は、加熱部を挟み込む水冷接触冷却体の冷却時間として公表している。冷却が速いほど、しまりばめが再形成される間に工具がずれる可能性も低下する。1 シフトあたり数本の工具しか交換しない場合は、強制空冷で十分である。
バランス等級 G2.5 と G6.3:使い分けの基準
ISO 1940-1 はバランス品質等級(G 等級)を G = e_per × Ω として定義する。ここで G は mm/s、e_per は許容比不釣り合い µm(= g·mm/kg)、Ω は角速度 rad/s である。G 数が小さいほど許容バランス公差が厳しい。G2.5 組立体は、同一速度において G6.3 組立体の 2.5× 少ない残留不釣り合いしか許容されない。
G6.3 は汎用等級であり、大半のフライス加工および旋削用途で 8,000 RPM 未満の主軸速度において許容される。 6,000 RPM(Ω = 628 rad/s)では、G6.3 は約 10 µm の許容比不釣り合いを許容する(e_per = G/Ω = 6.3/628 ≈ 10 µm)。この値が生じる遠心力は、ほとんどの標準主軸のベアリング予圧の範囲内に十分収まる。汎用鋼フライス加工、タッピング、低速仕上げを行う工場では、G2.5 認証のプレミアムを支払う必要はない。
G2.5 は 8,000 RPM を超えると必要となり、15,000 RPM を超えると主軸ベアリング寿命のため実質的に必須となる。 残留不釣り合いによる遠心力は RPM の2乗でスケールする。速度を2倍にすると不釣り合い力は4倍になる。6,000 RPM で許容される G6.3 組立体は、10,000 RPM で 2.8× 高い遠心力を発生し、これはベアリング寿命を測定可能な範囲で低下させ、薄肉特徴の面粗さ劣化を引き起こすに十分である。25,000 RPM 超(HSK-A63 および HSK-E32 高速主軸で一般的)では、G1.0 以上が適切な目標である。
ホルダー形式と速度・RPM 互換性のより広範な比較については、サイドロック vs ER vs 焼きばめエンドミルホルダーを参照されたい。
重要な洞察は、バランス等級を組立済み工具+ホルダーシステムに対して指定する必要があり、ホルダー単体ではない点である。 サプライヤーから G2.5 で出荷された工場バランス済みホルダーは、バランス調整に用いた基準アーバーと異なる長さまたは径の工具を挿入すると、実質的に G6.3 以下になる。重要な高速作業では、新しい工具を挿入するたびに、工具プリセッターまたは専用 2 面バランサーで組立体全体をバランス調整することが望ましい。
2 面バランス調整は、単面静的バランス調整では検出されない動的(カップル)不釣り合いに対処する。 静的にバランスされた工具 — 回転軸周りの質量分布が等しい — でも、質量非対称性が工具長手方向に変化するモーメント型不釣り合いを持つ可能性がある。2 面バランサーは2つの軸方向面で測定し、静的成分とカップル成分の両方に対する独立した補正質量配置を可能にする。15,000 RPM を超える場合、組立済みツールホルダーには 2 面バランス調整が正しい手順となる。
安全な工具交換の段階別手順
一貫した振れとオペレーター安全を確保するため、焼きばめ工具交換ごとに以下の手順を守ることが望ましい。
ステップ 1 — 工具シャンク公差を確認する。 マイクロメーターでシャンク径を測定する。h6 公差帯内にあることが必要:20 mm 公称では h6 = 20.000 から 19.987 mm(上偏差 0、下偏差 –0.013 mm)。公称径を超える過大シャンクは加熱なしでボアに固着し、h6 下限未満のアンダーサイズシャンクは設計しまりばめ圧力を達成しない。
ステップ 2 — すべての表面を洗浄する。 工具シャンクおよびホルダーボアを、糸くずの出ない布とイソプロピルアルコールで拭き取る。油膜、切削液残渣、ボア内の切りくず片はそのまま固定され、その箇所でボア-シャンク接触を妨げ、偏心把持を生み、振れを仕様値の 2–5× に増加させる。
ステップ 3 — ホルダーを加熱する。 整合コイルを装着した誘導ユニットにホルダーを置く。目標温度を設定する(超硬シャンクの 20 mm ホルダーで通常 250–280°C)。メーカー推奨保持時間(通常、全出力で 3–8 秒)で加熱する。目標到達後、直ちに取り出す。
ステップ 4 — 深さストップゲージで工具を挿入する。 ボアが収縮し始める前に工具を正しい軸方向深さに位置決めするため、焼きばめステーション付属の深さストップカラーまたはゲージを使用する。挿入の時間幅は狭い:熱は急速に散逸し、部分的に挿入された工具周りで収縮を始めたボアは、再加熱なしには調整できない。加熱前に深さストップを設定し、1回の滑らかな動作で挿入し、挿入中に工具を回転させない。
ステップ 5 — 測定または使用前に室温まで冷却する。 ホルダーが周囲温度に戻るまで待つ(外側本体を触って冷たい、または IR 温度計で 40°C 未満を確認)。温かいホルダーで振れを測定すると、熱勾配により非均一なボア形状が生じるため、誤って低い値が得られる。生産環境では、強制空冷にはおよそ 1.5–5 分かかるが、水冷接触冷却なら待ち時間を約 20–30 秒に短縮できる。
ステップ 6 — 振れを確認する。 ホルダーを主軸に装着し、ホルダー鼻先から 3×D の位置でダイヤルゲージにより TIR を測定する。正しく段取りされた焼きばめホルダーは通常 ≤0.003 mm TIR を示す。読み値が 0.005 mm を超える場合、工具を取り外し、再加熱し、再挿入する前にシャンク状態と清浄度を点検する。
ステップ 7 — 組立体をバランス調整する(8,000 RPM 超)。 高速用途では、ステップ 6 の後にホルダー+工具の組立体全体をバランス調整する。ホルダーのバランスリング溝に補正質量を挿入するか、専用動的バランサーを使用し、G2.5 以上を目標とする。
ベストプラクティス — 深さストップは必須
工具挿入のたびに深さストップゲージを使用する。目視による深さ推定は信頼性が低いため避けることが望ましい。1–2 mm 浅く挿入された工具は質量中心を後方へずらし、組立体のバランス等級を予測不能な量だけ変化させる。精密中ぐり用途では、軸方向位置誤差 1 mm は工具先端での切込み誤差に直接対応する。
よくある誤りとその回避方法
誤り 1:過熱されたホルダーの再使用。 ホルダーに青紫の酸化変色が見られる場合、280–350°C 以上に晒されている。ボア硬度が劣化しており、しまりばめ力が低下している。ホルダーを退役させる。継続使用はサイクルごとに形状が変動するため診断困難な不安定な振れを招く。青紫の酸化変色は通常 約 280–350°C 範囲で現れ、ストロー黄色の変色は通常 約 220–270°C 範囲で発生する。これらは目安であって厳密ではない。変色は鋼合金および酸化時間により異なる。
誤り 2:整合していないコイルでの加熱。 アンダーサイズコイルはボア近傍のみを加熱し、オーバーサイズコイルはシャンク全体を低効率で均一に加熱する。両方とも不均一なボア膨張を生む。コイル内径をホルダー外径の ±2 mm 以内に整合させる。
誤り 3:冷却されていないホルダーの再加熱。 設定した加熱時間内に工具が抜けない場合、すぐに再加熱してはならない。HAIMER の取扱説明書は、チャックが過熱して破損すると警告している。ホルダーを完全に冷却し、シャンクが h6 で損傷がないこと、コイルが正しく設定されていることを確認してから、改めて 1 回解放を試みることが望ましい。
誤り 4:工具を装着せずにホルダーをバランス調整する。 工場バランス証明書は基準アーバーを装着したホルダーに適用される。質量、径、長さの異なる生産工具は組立体のバランス状態を変化させる。10,000 RPM を超えて運転される工場では、ホルダーと装着する特定の工具を含めて組立体全体をバランス調整する。
誤り 5:シャンク公差クラスの軽視。 焼きばめシャンクの正しい公差は h6 である。h8 または k6 シャンクは旧式のツーリングで時々見られる。h8 はゆるすぎ(しまりばめ不足)、k6 シャンクは過大(極端な温度なしでは抜けない)。既存の焼きばめホルダーシリーズ用に新規ツーリングを発注する前に、シャンク公差を確認することが望ましい。
超硬シャンクの焼きばめホルダーは何度まで加熱すべきか。
典型的な 12–32 mm ボアホルダーの超硬シャンクには、230–280°C で 3–8 秒保持する。20 mm ボアでは、これによりおよそ 55–67 µm のボア膨張が得られ、標準 h6 シャンクに十分なクリアランスとなる。日常的な交換では 300°C 超を避けることが望ましい。350°C を超える温度はホルダーボアで永続的な硬度損失のリスクとなる。
焼きばめホルダーで G2.5 と G6.3 のバランスをいつ指定すべきか。
残留不釣り合い力が通常の主軸ベアリング容量内に収まる 8,000 RPM 未満の主軸速度では G6.3 を使用する。8,000–25,000 RPM の作業では G2.5 を指定することが望ましい。遠心力は RPM の2乗でスケールするため、6,000 RPM で許容される G6.3 組立体は 15,000 RPM でおよそ 6× 大きな力を発生する。ホルダー単体ではなく、組立済みの工具+ホルダーシステム全体をバランス調整することが望ましい。
焼きばめホルダーのボアは交換が必要になるまでどのくらい持つか。
清浄な条件下で h6 シャンクを用い、200–300°C 範囲内で加熱する場合、焼きばめホルダーは通常数千回の加熱サイクルに耐える。Kennametal は自社ホルダー(ボア 6 mm 以上)について、正しく使用すれば最大 5,000 回の加熱/焼きばめサイクルと公表している。主な摩耗モードはボア径の成長である。ボアを毎年または振れが継続的に 0.005 mm TIR を超える時点で測定することが望ましい。
HSS 工具シャンクで焼きばめホルダーを使用できるか。
可能である。メーカーは HSS シャンクを h6 公差、通常 Ø6 mm からとしている(BILZ、KELCH:HSS Ø6–32 mm、超硬 Ø3–32 mm)。200–300°C のボアでは、焼戻し温度が約 550°C の HSS は軟化しない。問題は解放であり、HSS はホルダー鋼とほぼ同程度に膨張するためである。素早く加熱し、固着したホルダーは再加熱の前に冷却することが望ましい。
焼きばめホルダーが再組立後に当初より高い振れを示すのはなぜか。
最も一般的な原因は汚れたボアまたはシャンクである。界面に挟まれた粒子はいかなるものも偏心を生む。二次的原因として、過熱サイクルによるボア径の成長(ボアを直接測定)、または h6 公差帯外の工具シャンクが挙げられる。両方の表面を洗浄して測定する。ボア径が h6 しまりばめ範囲を超えて成長している場合、ホルダーを退役させる。
清浄な表面、整合コイル、正しい温度、8,000 RPM 超では G2.5。
焼きばめホルダーは ≤0.003 mm TIR と通常 25,000–40,000 N の把持力を発揮するが、これは段取り手順を正確に守った場合に限られる。超硬シャンクを 230–280°C へ整合コイルで加熱し、深さストップゲージで挿入し、測定前に完全に冷却し、8,000 RPM を超えるあらゆる主軸速度では組立体全体を G2.5 にバランス調整することが望ましい。最も一般的な品質低下は、界面の汚れ、過熱(酸化変色が指標)、組立済み工具+ホルダーシステムではなくホルダー単体でのバランス調整に由来する。
出典
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)