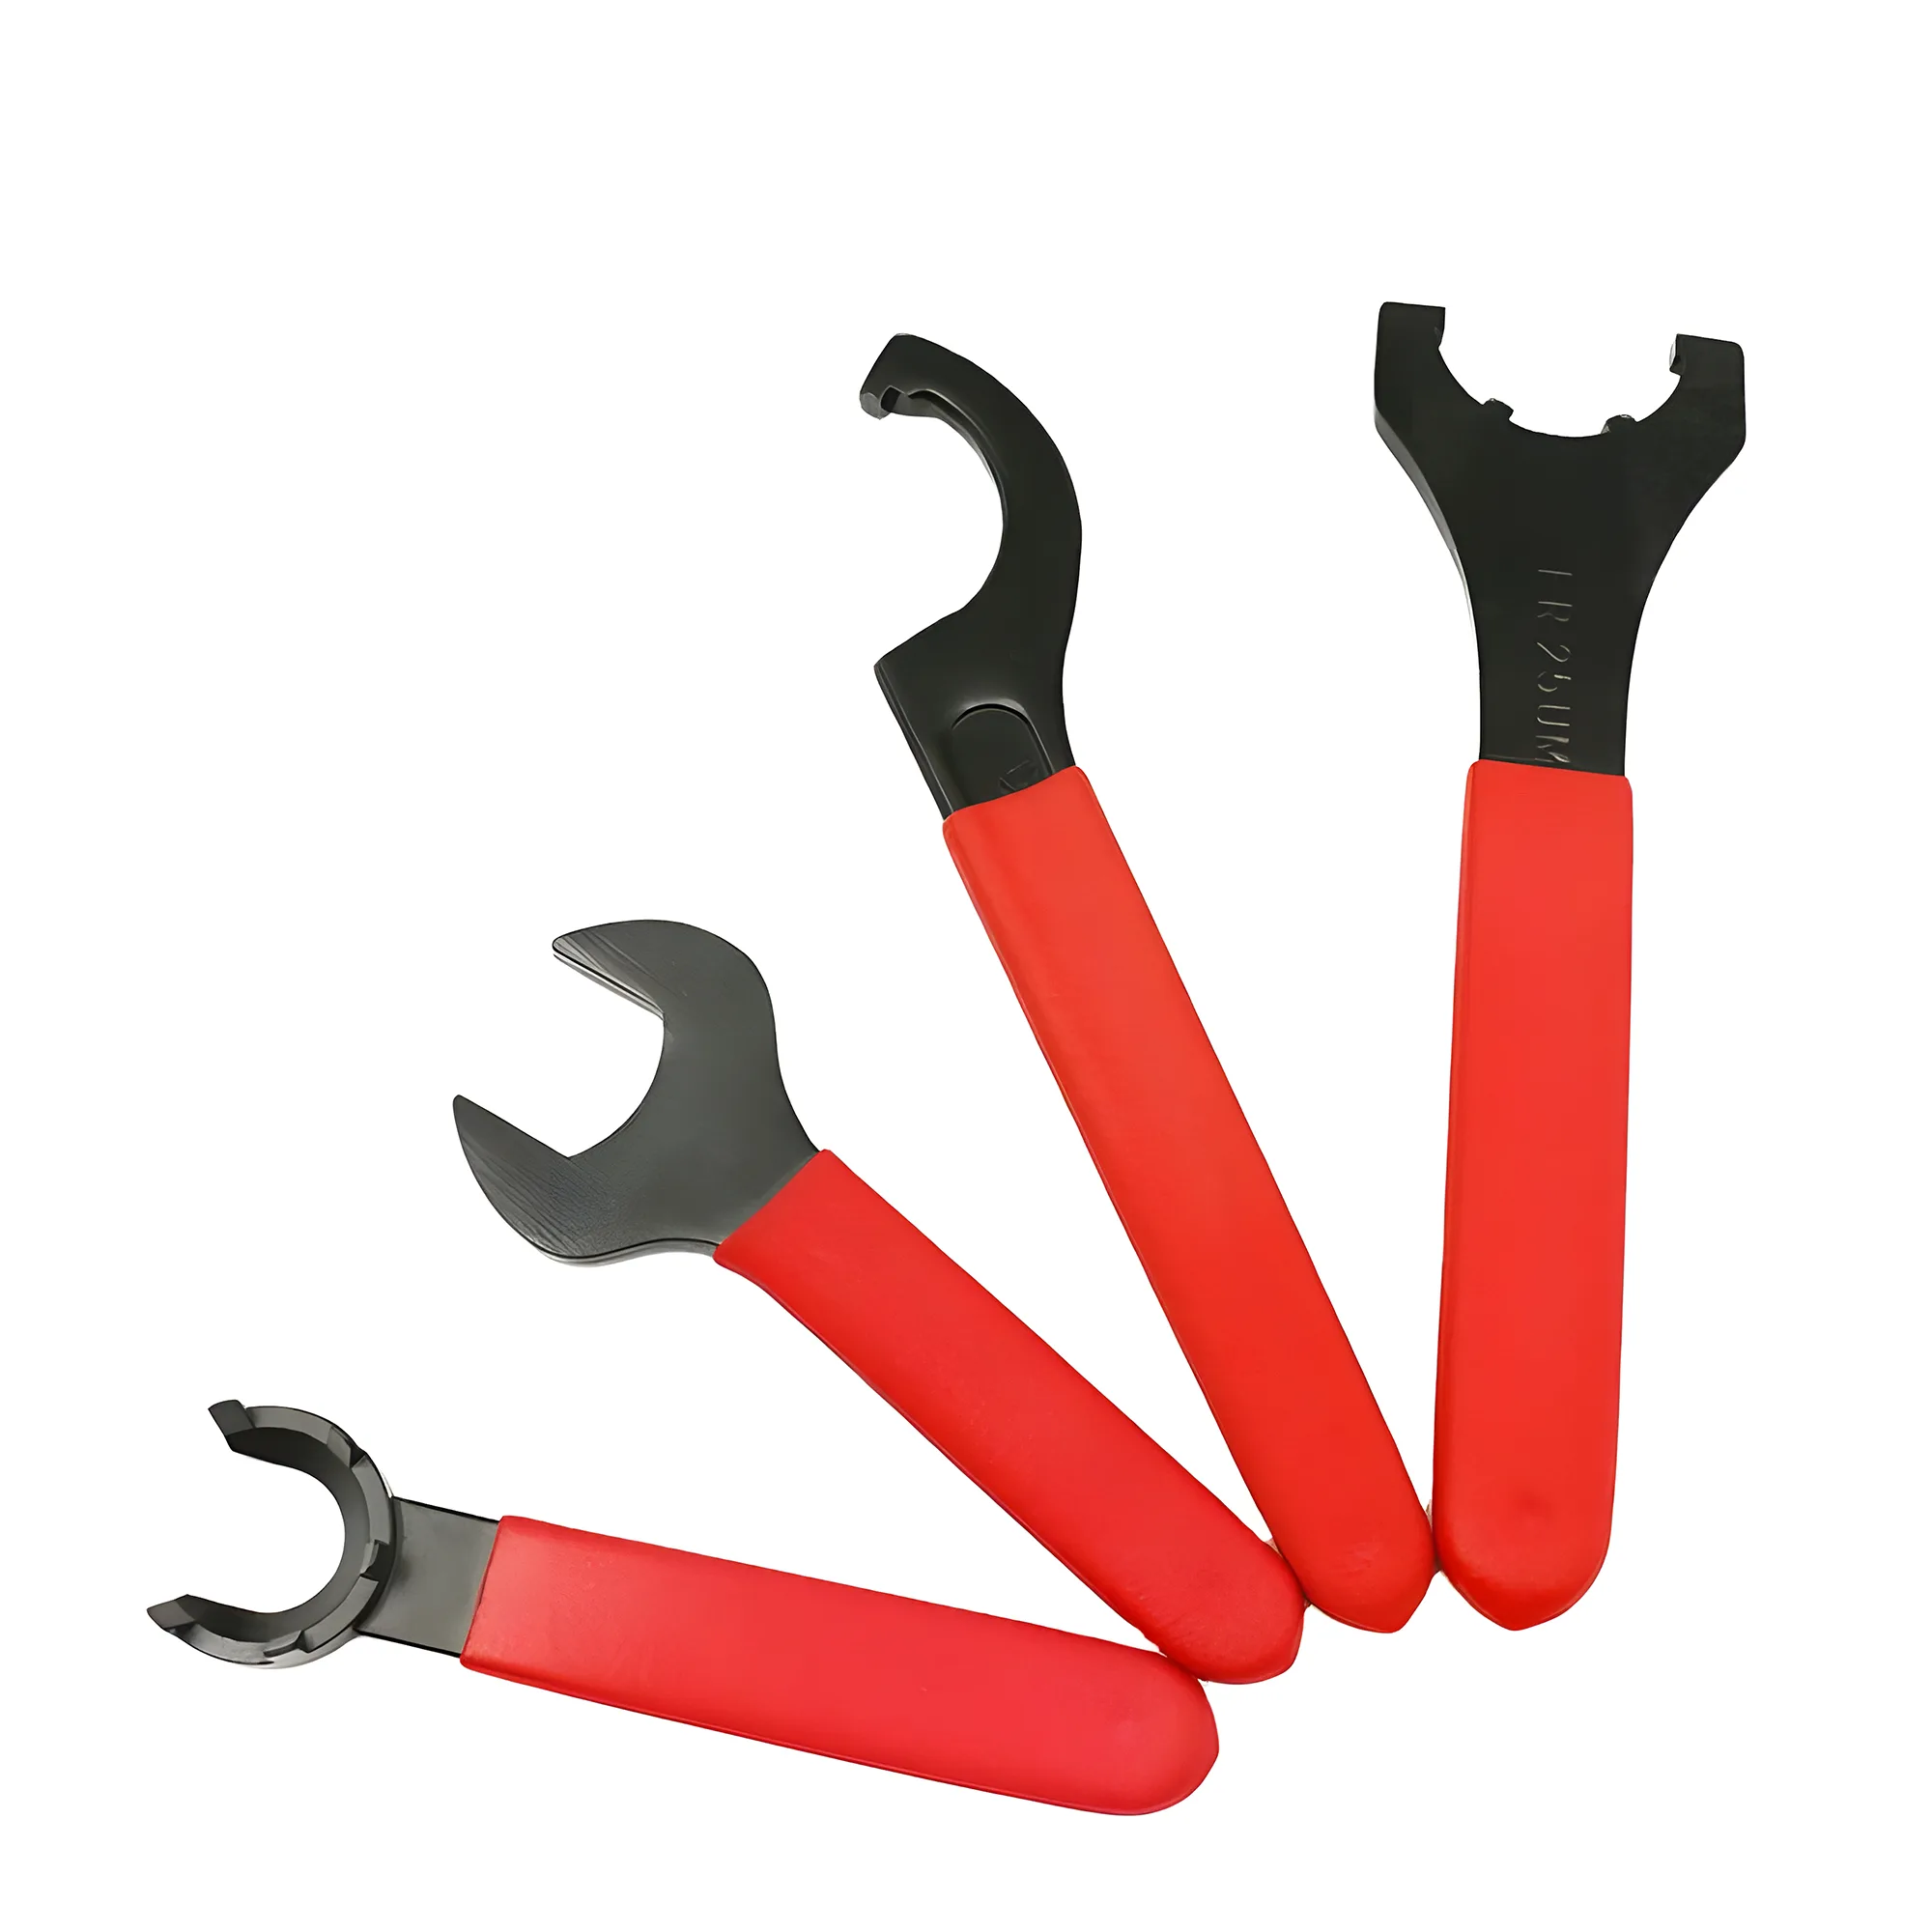
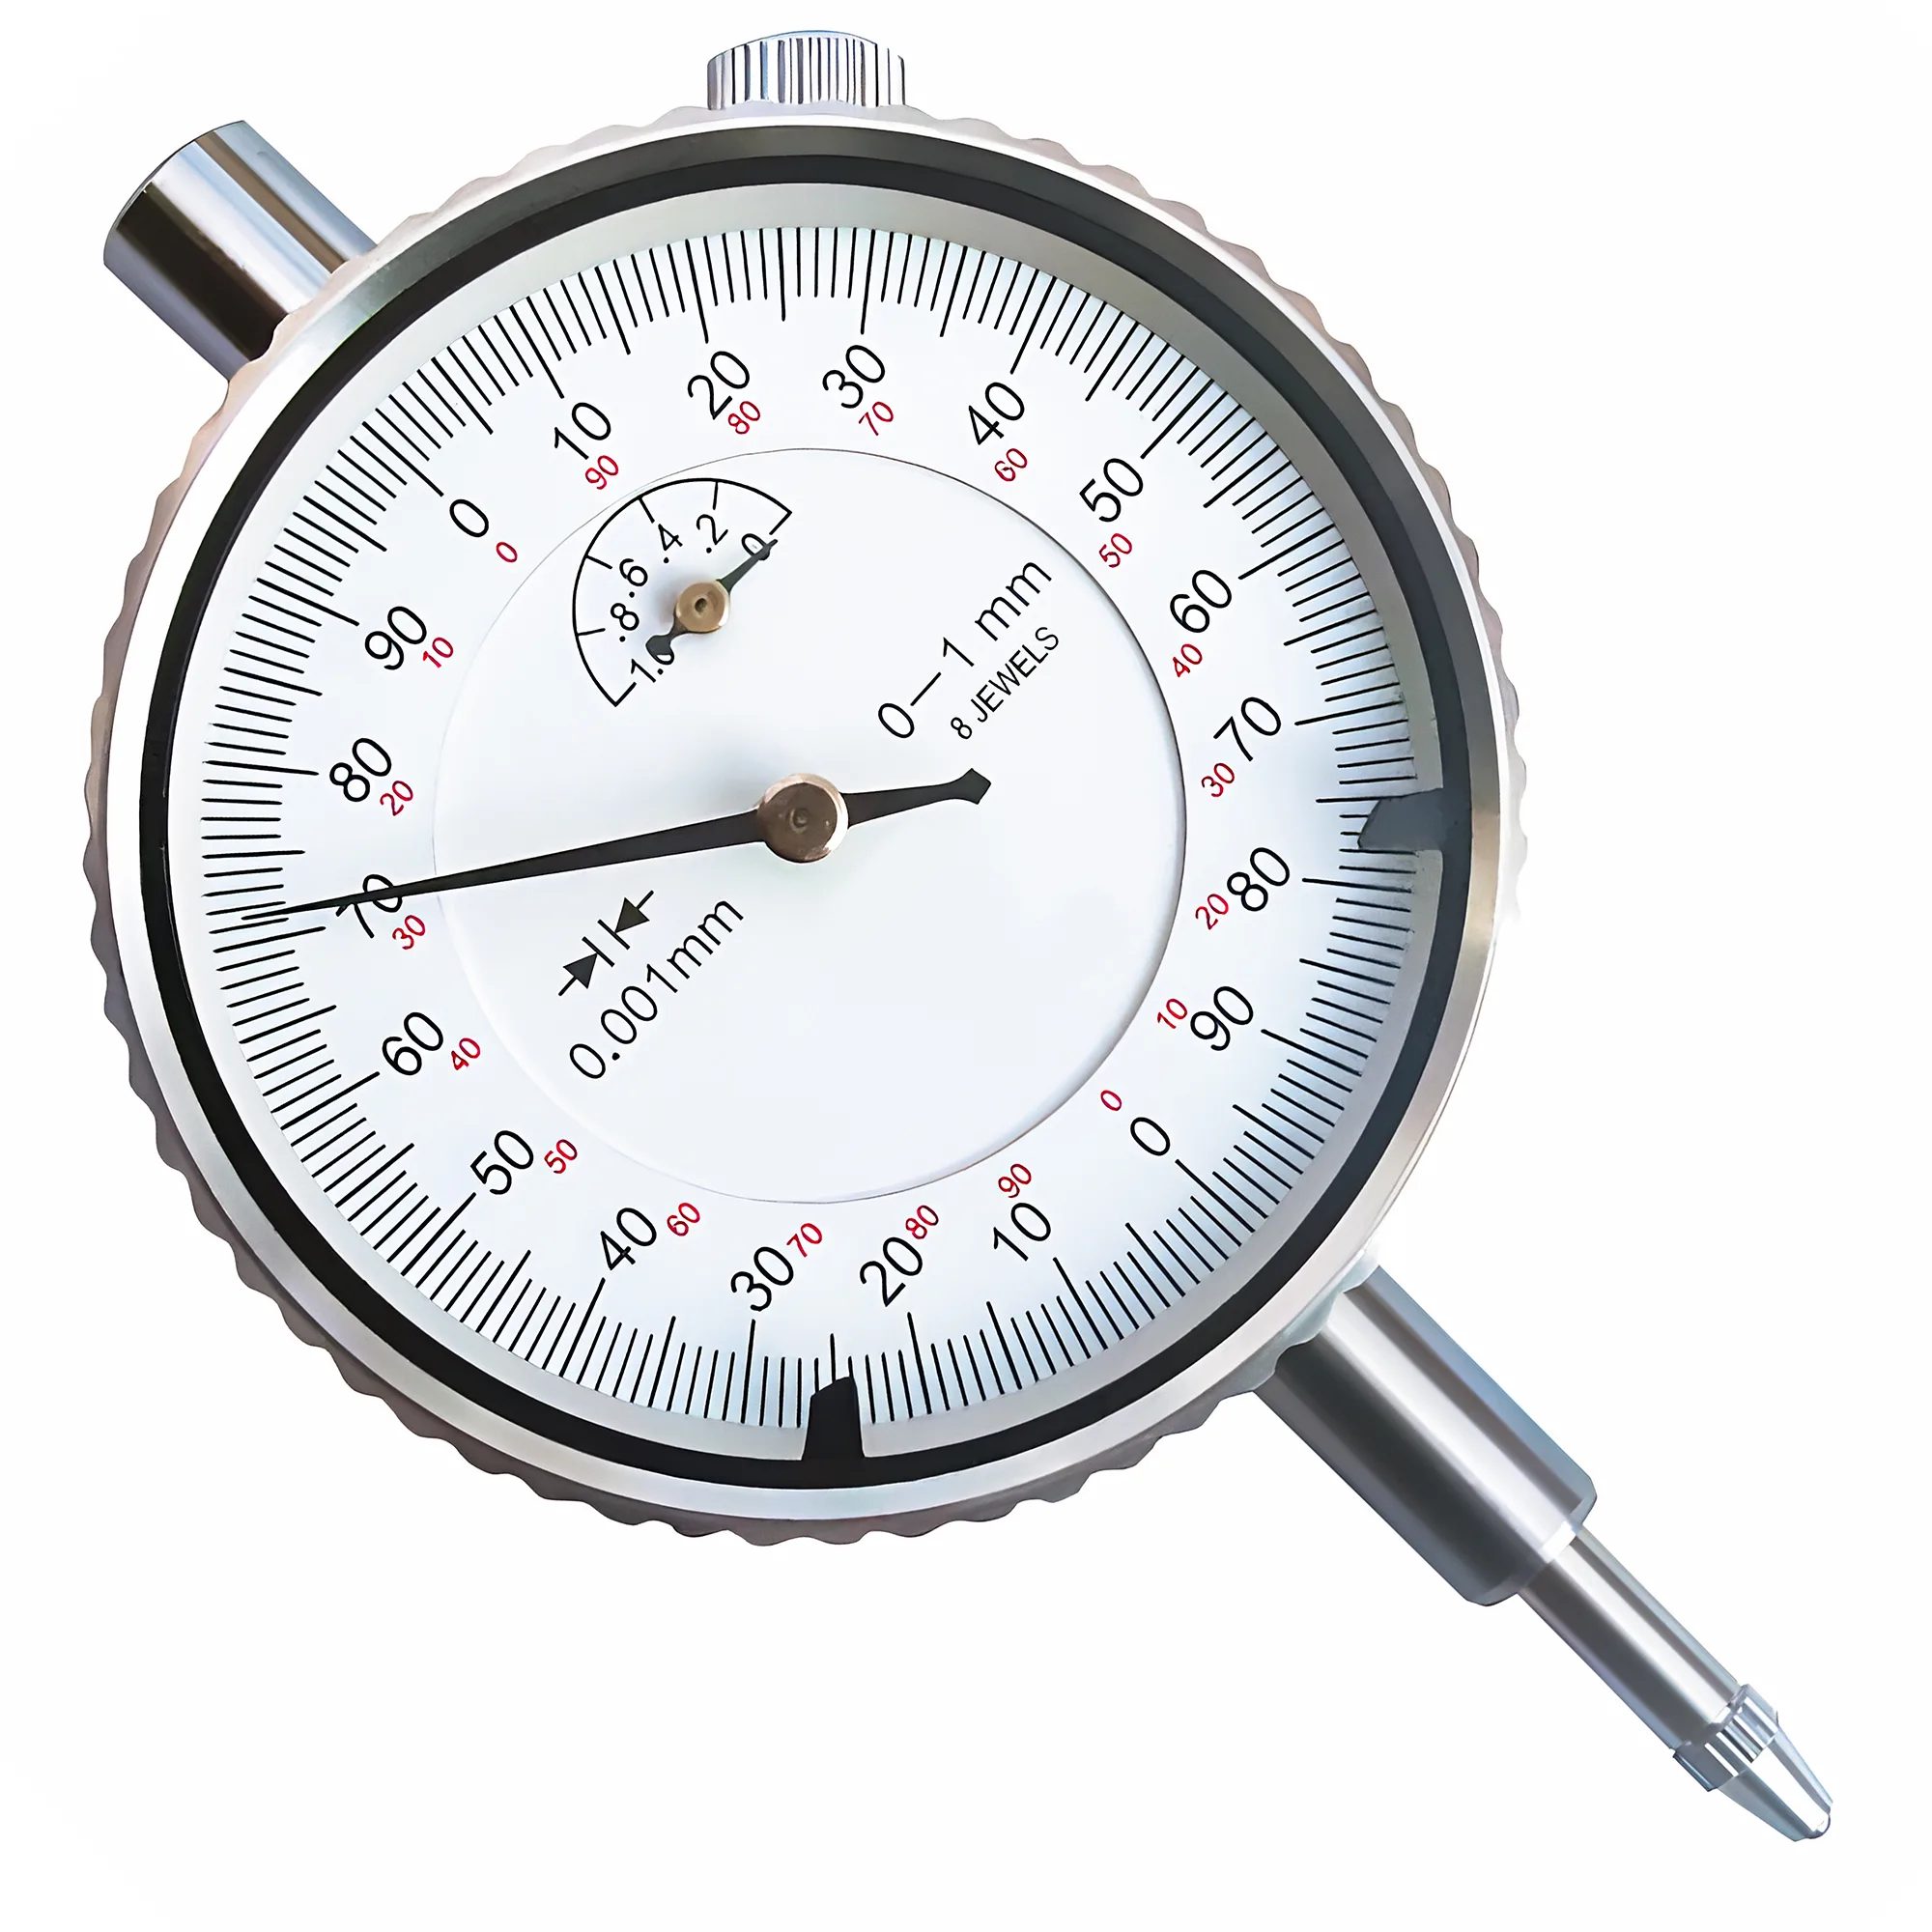
ルータービットがERコレット内で滑ったり抜け落ちたりする主な原因は、ナットの締付トルク不足(REGO-FIXはフルサイズの穴径でER11に24 Nm、ER20に80 Nmを推奨)、ISO 15488に基づく0.5–1.0 mmの収縮量の下限近くでコレットが把持していること、あるいは樹脂や粉じんがシャンクとテーパーを覆っていることである。まずこれらを解消し、インデックス式の振れ試験で誤差が主軸テーパー側に残ると確認された場合にのみ主軸を交換する。本ガイドでは、水冷主軸、ガントリー型ルーター、ER11アダプター付きトリマーにおけるER11、ER16、ER20、ER32を対象とする。
ルーター主軸はマシニングセンタ用ホルダーと同じISO 15488コレットを使用するが、使用条件は異なる。ナットは主軸そのものに締め付け、ビットはメトリックのコレットセットにインチシャンクを組み合わせることが多く、切りくずは金属ではなく微細な粉じんと樹脂である。コレットサイズ選定の基本はERコレットサイズ表と選定ガイドを、トルク表の全体と標準的な締付手順はERコレットの締付トルクと振れガイドを参照されたい。
ルーター用コレットのクイックリファレンス
| 問題/目的 | 主な対策 | 期待される効果 |
|---|---|---|
| 加工中にアップカットビットが下がり、切込みが深くなる | コレット穴径に対する定格値までナットを締め付ける(例:REGO-FIXによればER16標準ナットで1/4 inシャンクなら56 Nm) | 把持力はトルクにおおむね比例して増加するため、定格の半分のトルクでは把持力もおおむね定格の半分となる |
| 1/8 in(3.175 mm)ビットがER16内で滑る、またはぶれる | 4 mmコレット(ISO 15488の範囲4.0–3.0 mm)を1/8 in専用コレットに替え、20 Nmで締め付ける | 呼び寸法より0.825 mm小さい位置での把持から呼び寸法での把持に移り、穴全長での接触を回復 |
| 切断縁が毛羽立つ、または1枚の刃だけが削っている | 研削済みテストバーで振れを測定し、コレット単体で0.015 mm(ISO 15488 Class 2、穴径≤10 mm)を超えれば交換 | 1刃送り0.05 mmの場合、振れを0.025 mm減らすと短い側の刃の切りくず厚が0.025 mmから本来の0.05 mmに戻る |
| ナットを外してもコレットが主軸に固着したまま残る | ナットをねじ込む前に、コレットをナットの偏心リングにはめ込む | 緩める際にナットがコレットをテーパーから引き抜くため、テーパーをこじる必要がない |
| 新品コレットでも滑りや振れが改善しない | 90°インデックステストでコレット誤差と主軸テーパー誤差を切り分ける | 原因が主軸シャフトやベアリングにある場合に、コレットやナットへ無駄な出費をせずに済む |
ルーター主軸のERサイズと把持可能な範囲
CNCルーターでは、ERコレットのサイズが主軸で把持できる最大シャンク径を決める。ISO 15488によれば、上限はER11で7 mm、ER16で10 mm、ER20で13 mm、ER32で20 mmである。 このため、1/2 in(12.7 mm)シャンクの面出しビットはER16主軸にはそもそも装着できず、ER20以上が必要となる。
代表的なルーター構成は次のとおりである(メーカーにより異なる)。
- 小型のブラシモーター式ルーター(卓上「3018」クラス): ER11。一体型の主軸ノーズではなく、5 mmのモーター軸に止めねじで固定する別体の延長ロッドとなっていることが多い。
- 出力およそ0.8–1.5 kWの水冷・空冷主軸: 一般にER11またはER16。
- 2.2 kW前後の主軸: 一般にER20。1/2 inシャンクを装着できる最小サイズである。
- 工具交換装置付きの産業用ルーター: 30番テーパーまたはHSKツールホルダーに組み込んだER25またはER32コレットチャック。1/2 inおよび3/4 inシャンクのビットが一般的である。
- トリマー(パームルーター): 純正の1/4 in、6 mm、または8 mmコレット。1/4 inおよび6 mmのモデルには後付けのER11ノーズやアダプターが取り付けられることが多い(ER11の上限は7 mmのため、8 mmシャンクには使えない)。
ISO 15488はER11からER40までのサイズについて、コレット、ホルダー穴、ナットのねじを規定している。あるメーカーのER20コレットが別メーカーのER20ルーター主軸に適合するのはこのためである。 ISO 15488はForm Bの収縮量も定めており、ER11では0.5 mm、ER16からER40では1.0 mmである。したがって、ER11で7 mmと表示されたコレットは7.0 mmから6.5 mmまでを把持し、ER16またはER20の7 mmコレットは7.0 mmから6.0 mmまでを把持する。ER11の把持範囲が狭いことが、ER20の使用者よりもER11の使用者のほうがインチとメトリックの適合問題に直面しやすい理由である。
ルータービットがERコレットで滑る・抜ける原因
ルーター主軸におけるビットの滑りは、多くの場合まず把持力の問題であり、主軸の問題は最後に疑うべきものである。 以下の項目を順に確認する。各段階は次の段階よりも低コストである。
- 締付トルク不足。 ナットは2本のスパナで主軸上で締め付ける。ER20で80 Nmに達するには、多くの作業者が感覚で加える力をはるかに上回る力が必要であり(計算は第04節を参照)、把持力はナットの締付トルクにおおむね比例して増加する。
- シャンクに合わないコレット。 収縮量の下限近くにあるシャンクは、穴の全長ではなく主に穴の前端と後端で把持される(第03節)。
- 挿入長さ不足。 短いシャンクのルータービットや彫刻ビットは、穴の一部だけで把持されることが多い。よく引用される現場の目安は、コレット穴長さの少なくとも3分の2を埋めることである。それより短いとコレットがベルマウス状に開き、把持力を失う。
- 樹脂、油、粉じんの膜。 シャンクやコレットのスリットに付着した木材のヤニやMDFの粉じんは、シャンクと穴の間の摩擦を低下させるため、同じトルクでも伝わる保持力が小さくなる。
- コレットがナットに装着されていない。 コレットを先に主軸テーパーに押し込んでからナットをかぶせると、コレットが傾いて収まり、ナットがコレットの片側に偏って荷重をかけることがある。
- コレットの摩耗。 Class 2コレットの寿命は通常500–1,000回の把持サイクルである。1シフトに10回ビットを交換するルーターでは、およそ50~100シフトでその範囲に達する。
- 主軸テーパーの損傷。 滑って空転したコレットは、主軸テーパーに光沢のあるリング状の痕やフレッティングを残す。以後は新品コレットでも滑ることがあり、テーパーの再研削または主軸シャフトの交換が通常必要となる。
アップカットスパイラルビットは、ねじれ刃が切りくずを持ち上げる反作用で工具を軸方向下向きに押すため、自らコレットから抜け出そうとする。したがって、加工中に切込みが深くなっていくビットは把持力不足の症状であり、Z軸の不具合ではない。 一方ダウンカットビットは工具をコレット内へ押し込むため、重い突込み加工を行うまで把持力不足が表面化しにくい。
コレット空転による損傷
ビットやコレットが負荷下で空転した場合は、新品コレットを装着する前に、主軸テーパーに光沢のあるかじり傷がないかを確認する。傷付いたテーパーは接触面積が減少しているため、新品コレットでも数回の加工で再び滑り、テーパーをさらに傷付けるおそれがある。
1/8 inビットの問題:収縮量とメトリックコレットでのインチシャンク
1 mm刻みのメトリックのER16セットでは、1/8 in(3.175 mm)ビットは、ISO 15488の標準範囲で4.0 mmから3.0 mmまでをカバーする4 mmコレットに入る。つまりコレットは0.825 mm、1.0 mmの範囲のおよそ83%まで縮められた状態となり、通常はシャンクを主に穴の両端で把持する。 3 mmコレット(3.0 mmから2.0 mm)にはシャンクがそもそも入らない。0.5 mm刻みのセットには3.5 mmコレットが加わり、シャンクを呼び寸法より0.325 mm小さい位置で把持する。ISO 15488はER16からER40について、協定により0.5 mmの範囲も認めており、0.5 mm刻みの各コレットをこの範囲で表示するメーカーもある。4.0–3.5 mmと表示された4 mmコレットは1/8 inシャンクにまったく届かないため、メーカーが表示する把持範囲を確認すること。1/8 in専用コレットであれば同じシャンクを呼び寸法で把持し、穴が全長にわたって接触する。
同じ計算は、他の一般的なルーター用シャンクにも当てはまる。呼び寸法がシャンク径と同じか、わずかに大きいコレットのうち、セット内でシャンク径に最も近いものを選ぶ。
| ルーター用シャンク | ER11(収縮量0.5 mm) | ER16 / ER20(収縮量1.0 mm) | ER32(収縮量1.0 mm) |
|---|---|---|---|
| 1/8 in(3.175 mm) | 1/8 inコレット、または3.5 mm(呼び寸法より0.325 mm小) | 1/8 inコレット、または3.5 mm(0.325 mm小)。4 mmでは呼び寸法より0.825 mm小 | 1/8 inコレット、または3.5 mm(0.325 mm小)。4 mmでは呼び寸法より0.825 mm小 |
| 6 mm | 6 mmコレット。1/4 inコレットでは呼び寸法より0.35 mm小 | 6 mmコレット | 6 mmコレット |
| 1/4 in(6.35 mm) | 1/4 inコレット、または6.5 mm(0.15 mm小)。7 mmは届かない(7.0–6.5) | 1/4 inコレット、または6.5 mm(0.15 mm小) | 1/4 inコレット、または6.5 mm(0.15 mm小) |
| 8 mm | 不可(ER11の上限は7 mm) | 8 mmコレット | 8 mmコレット |
| 1/2 in(12.7 mm) | 不可 | ER20のみ:1/2 inまたは13 mmコレット(0.3 mm小)。ER16の上限は10 mm | 1/2 inまたは13 mmコレット(0.3 mm小) |
1/4 inビットは6 mmコレットには入らない。また、6 mmビットを1/4 inのER11コレットに入れると0.5 mmの範囲のうち0.35 mmを使うことになる。使用は可能だが、6 mmコレットであれば呼び寸法で把持できる。 選定の前にマイクロメーターでシャンク径を測定しておく。1/4 inとして販売されているビットでも6.35 mmをわずかに下回る場合があり、その分コレットの範囲のさらに下側で把持されることになる。
1/8 inの問題のもう半分はトルクである。REGO-FIXによれば、ER16標準ナットの定格は穴径1.5–3.5 mmのコレットではわずか20 Nmであり、穴径5–10 mmの56 Nmと比べて大幅に低い。そのため、1/8 inコレットをER16のフルサイズ値まで締め付けると、小径コレットを押しつぶすおそれがある。 同じ表では、ER20の穴径1.5–6.5 mm(1/8 inと1/4 inの両シャンクを含む)は32 Nmで、80 Nmとなるのは7 mm以上からである。
小径シャンクの原則
日常的に使用するシャンク径(通常は1/8 inと1/4 in)には専用のインチコレットを用意し、メトリックセットはそれ以外のサイズに充てる。0.5 mmの収縮量では寸法がわずかに合わないコレットの許容余地がほとんどないため、ER11主軸ではこの点が最も重要となる。
ルーター主軸でのナット締付トルク:値、スパナに加える力、ミニナット
ERシステムの考案元であるREGO-FIXは、ナット種別とコレット穴径ごとに締付トルク表を公開しており、複数の他メーカーもこれを転載している。ルーター主軸のナットのブランドが不明な場合は、この表が実用上の基準となる。 ISO 15488はコレット、ホルダー、ナットの寸法を規定しているが、締付トルクは規定していない。標準ナットのコレット穴径別の値は次のとおりである。
ミニナットはISO規格外の細目ねじを用い、締付トルクもはるかに低いため、標準ナットの値を適用する前にナットの種別を確認する。 見分け方はねじであり、ER11は標準M14×0.75に対しミニM13×0.75、ER16はM22×1.5に対しM19×1、ER20はM25×1.5に対しM24×1である。
どれだけの力で引く必要があるかは、てこの腕の長さから求められる。
F = T / L
ここで、Fはスパナ端に加える手の力(N)、Tはナットの締付トルク(Nm)、Lはナット中心から手までの距離(m)である。支配的なのは柄の長さである。ER20で80 Nmを得るには、150 mmのスパナの端で約533 N(およそ54 kgの引張り)が必要だが、250 mmの柄なら約320 Nで済む。 ER11を24 Nm、100 mmで締める場合は約240 N、ER16を56 Nm、150 mmで締める場合は約373 Nである。いずれも感覚で加える作業者は少ない荷重であり、締付不足のナットがビットの下がりの頻繁な原因となるのはこのためである。
ルーター主軸では、ナットの締付トルクの反力を主軸の二面幅にかけた2本目のスパナ、または主軸ロックで受け、主軸ベアリングやガントリーで受けてはならない。 多くのルーター作業者は、トルクレンチに取り付けられるERスパナ(またはトルクレンチ用アダプター)をナットに使い、主軸用スパナで二面幅を保持している。自由に回る主軸シャフトや停止したモーターに対して締め付けても、再現性のあるトルクは得られない。
木粉の多い現場でのはめ込み、装着、清掃
ほとんどのERナットには偏心式の引き抜きリングが備わっており、ナットを主軸に取り付ける前にコレットをそのリングにカチッとはめ込んでおく必要がある。そうしないと、緩める際にナットがコレットをテーパーから引き抜けない。 縦型のルーター主軸では、以下の手順によりビット交換時にコレットとビットが捨て板の上に落下することも防げる。
- コレットを傾けてナットに入れ、溝を偏心リングに掛けてから、反対側をカチッと音がするまで押し込む。ナットを下向きに持っても、はめ込まれたコレットは脱落せず、中心を保って自由に回転する。
- ナットを主軸に2~3回転ねじ込み、次にビットを予定の深さまで挿入する。シャンクが許す限り穴を埋めるようにする。
- ナットを手で軽く締めてから、主軸を保持した状態で1回の滑らかな動作で規定トルクまで締め付ける。
- ビットを交換する際は、最初の抵抗点を越えてナットを緩める。2回目の抵抗は、偏心リングがコレットをテーパーから引き抜いているものである。
木材の樹脂はルーター特有の汚染物質である。シャンクやコレットのスリットに付いたヤニはビットを保持する摩擦を低下させるため、付着物が見えたらコレット穴、スリット、ビットのシャンクを樹脂除去剤と真鍮ブラシで清掃する。 主軸テーパーは、コレット交換のたびに糸くずの出ない清潔な布またはテーパーワイパーで拭く。高圧エアを主軸ノーズに直接吹き付けると、微細な粉じんが前側ベアリングのシールの奥へ押し込まれるおそれがあるため避け、代わりにブラシと拭き取りで清掃する。コレットのテーパーと主軸テーパーは清潔で乾いた状態に保ち、ナットのねじには薄く油を塗る程度にとどめる。
想定すべき振れとコレット・主軸の切り分け方
ルーターで振れが問題となるのは、各刃の切りくず厚が最大で振れ量の分だけ変化するためである。2枚刃ビットの最悪条件では、長い側の刃はおよそ1刃送りに振れを加えた厚さを、短い側の刃は1刃送りから振れを差し引いた厚さを削る。
h_long ≈ f_z + TIR、h_short ≈ f_z − TIR
ここで、f_zはプログラム上の1刃送り、TIRは刃間の振れである。これは振れの最大点が刃と一致する最悪条件であり、それ以外の位相では差は小さくなるが、長い側の刃が依然として多くの負荷を受け持つ。振れが1刃送りに近づくと、振れの影響が支配的になる。f_z = 0.05 mmで振れが0.025 mmなら、一方の刃は0.075 mm、もう一方は0.025 mmとなり、振れが0.05 mmに達するともう一方の刃はまったく削らなくなり、1枚の刃が意図した1刃送りの2倍を受け持つことになる。 これは合板での切断縁の毛羽立ち、樹脂材での切りくずの溶着、片側の刃だけが摩耗するビットとして現れる。1刃送りの基礎については超硬エンドミルの切削条件を参照されたい。
BIG DAISHOWAの「十分の一の法則」では、0.0001 in(2.5 µm)の振れごとに工具寿命がおよそ10%失われると見積もっており、一般的な仕上げ条件下では0.01 mmの振れで工具寿命のおよそ40%が失われる。 この法則は金属切削用エンドミルに由来するものだが、上記の切りくず厚のメカニズムは木材や樹脂材を削るルータービットにも同様に当てはまる。
ビット先端での振れの許容量は、主軸テーパー、コレット、ビットシャンクの合計で決まる。ISO 15488 Class 2コレットは、標準試験突出し長さ(穴径3–6 mmで16 mm、6–10 mmで25 mm)において、穴径10 mmまでで最大0.015 mm TIRまで許容されるのに対し、メーカー独自の精密グレードでは0.005 mm以下に達する。 実務上の目安として、コレットのClass 2許容値以下の値を示すルーターシステムは健全であり、その許容値のおよそ2倍を超える値は、特定すべき不具合部品の存在を示している。
90°インデックステストを行えば、およそ10分でコレットの誤差と主軸の誤差を切り分けられる。
- ルータービットの代わりに研削済みテストバー、または真直度が確認済みの超硬素材棒を把持し、ナット付近と約25 mm先の2か所で、分解能0.001 mmまたは0.002 mmのダイヤルゲージを当てて測定する(マイクロメーターとダイヤルゲージの選定ガイドを参照)。
- 主軸ノーズを基準に振れの最大点に印を付ける。把持を解き、コレットを主軸に対して90°回転させ、同じトルクで締め直して再測定する。
- 最大点がコレットとともに移動すればコレットまたはナットが原因であり、主軸上の同じ角度位置にとどまれば主軸テーパーまたは主軸シャフトが原因である。
- コレットを装着しない状態で主軸テーパー穴を直接測定する。テーパーの値がコレット許容値の半分(約0.008 mm)に近いかそれ以上であれば、コレットを装着する前に主軸だけで許容量を使い切っていることを意味する。
ER11アダプター付きのトリマーは2つの把持インターフェースが直列に重なるため、2つの最大点がそろうと、振れが両インターフェースの合計に達することがある。 シャンクをトリマー本体の1/4 inまたは6 mmコレットで把持するアダプターでは、トリマー側コレットの誤差とアダプターの誤差が直列に重なり、さらに突出しも長くなる。トリマーの主軸に直接ねじ込む交換用ノーズであれば、インターフェースを1つ減らせる。ER11ノーズが5 mmのモーター軸に止めねじで固定された延長ロッドである卓上ルーターでは、通常その接合部が測定値の大半を占め、コレットをどれほど上位品に替えても補正できない。
まとめ
トルク、コレットの適合、清浄なテーパーで、主軸に手を入れる前にルータービットの滑りの大半は解決する。
サイズの最大値ではなく、コレット穴径に対するREGO-FIXのトルクを使用する(ER16の1/8 inコレットで20 Nm、1/4 in以上で56 Nm)。1/8 inと1/4 inのビットには専用のインチコレットを使用し、ISO 15488に基づくメトリックコレットの0.5–1.0 mmの収縮量の下限近くで把持することを避ける。コレットは先にナットにはめ込み、シャンクとスリットの樹脂を清掃し、振れは0.015 mmのClass 2許容値を基準に判断する。主軸に問題があるのは、90°インデックステストで誤差が主軸側に残ると示された場合に限られる。
ルータービットがERコレット内で滑り続けるのはなぜですか?
よくある原因はナットの締付トルク不足です。REGO-FIXはER11標準ナット(穴径3.0–7.0 mm)に24 Nm、1/2 inコレットを用いたER20標準ナット(穴径7.0–13.0 mm)に80 Nmを推奨しており、手で軽く締めた程度をはるかに上回ります。次に、コレットの適合(ISO 15488に基づく0.5–1.0 mmの範囲内で、シャンク径がコレットの呼び寸法に近いか)、挿入深さ、シャンクへの樹脂付着を確認します。
1/8 inのルータービットに4 mmのER16コレットを使えますか?
はい。ただし、コレットがISO 15488の標準範囲である4.0 mmから3.0 mmの場合に限ります。4.0–3.5 mmと表示された4 mmコレットでは届きません。その場合でも、3.175 mmのシャンクは呼び寸法より0.825 mm小さく、主に穴の両端で把持されます。1/8 in専用コレット、または3.5 mmコレットのほうがよく適合します。締付トルクは、穴径1.5–3.5 mmのER16に対するREGO-FIXの値である約20 Nmとします。
ルーター主軸のER11コレットナットはどの程度締め付ければよいですか?
REGO-FIXによれば、ER11標準ナットは3.0–7.0 mmのコレット(1/8 inと1/4 inのビットを含む)で24 Nm(約18 ft-lb)、M13×0.75ねじのER11ミニナットでは16 Nmです。トルクがベアリングにかからないよう、主軸シャフトの二面幅を2本目のスパナで保持します。
ルーターの振れの原因はコレットですか、それとも主軸ですか?
90°インデックステストを行います。約25 mm先で研削済みテストバーの振れを測定し、コレットを主軸に対して90°回転させて再測定します。最大点がコレットとともに移動すればコレットまたはナットを交換し、主軸上で固定されたままならテーパーまたは主軸シャフトが原因です。Class 2コレットの許容値は、穴径10 mmまでで0.015 mm TIRです。
ルーター用コレットはどのくらいの頻度で交換すべきですか?
標準的なClass 2のERコレットの寿命は通常500–1,000回の把持サイクルであり、1シフトに10回ビットを交換するルーターではおよそ50~100シフトでその範囲に達します。スリット先端に光沢のある摩耗が見られる、正しいトルクでもビットが下がる、あるいは0.015 mmを超える振れがコレットに追従する場合は、それより早く交換します。