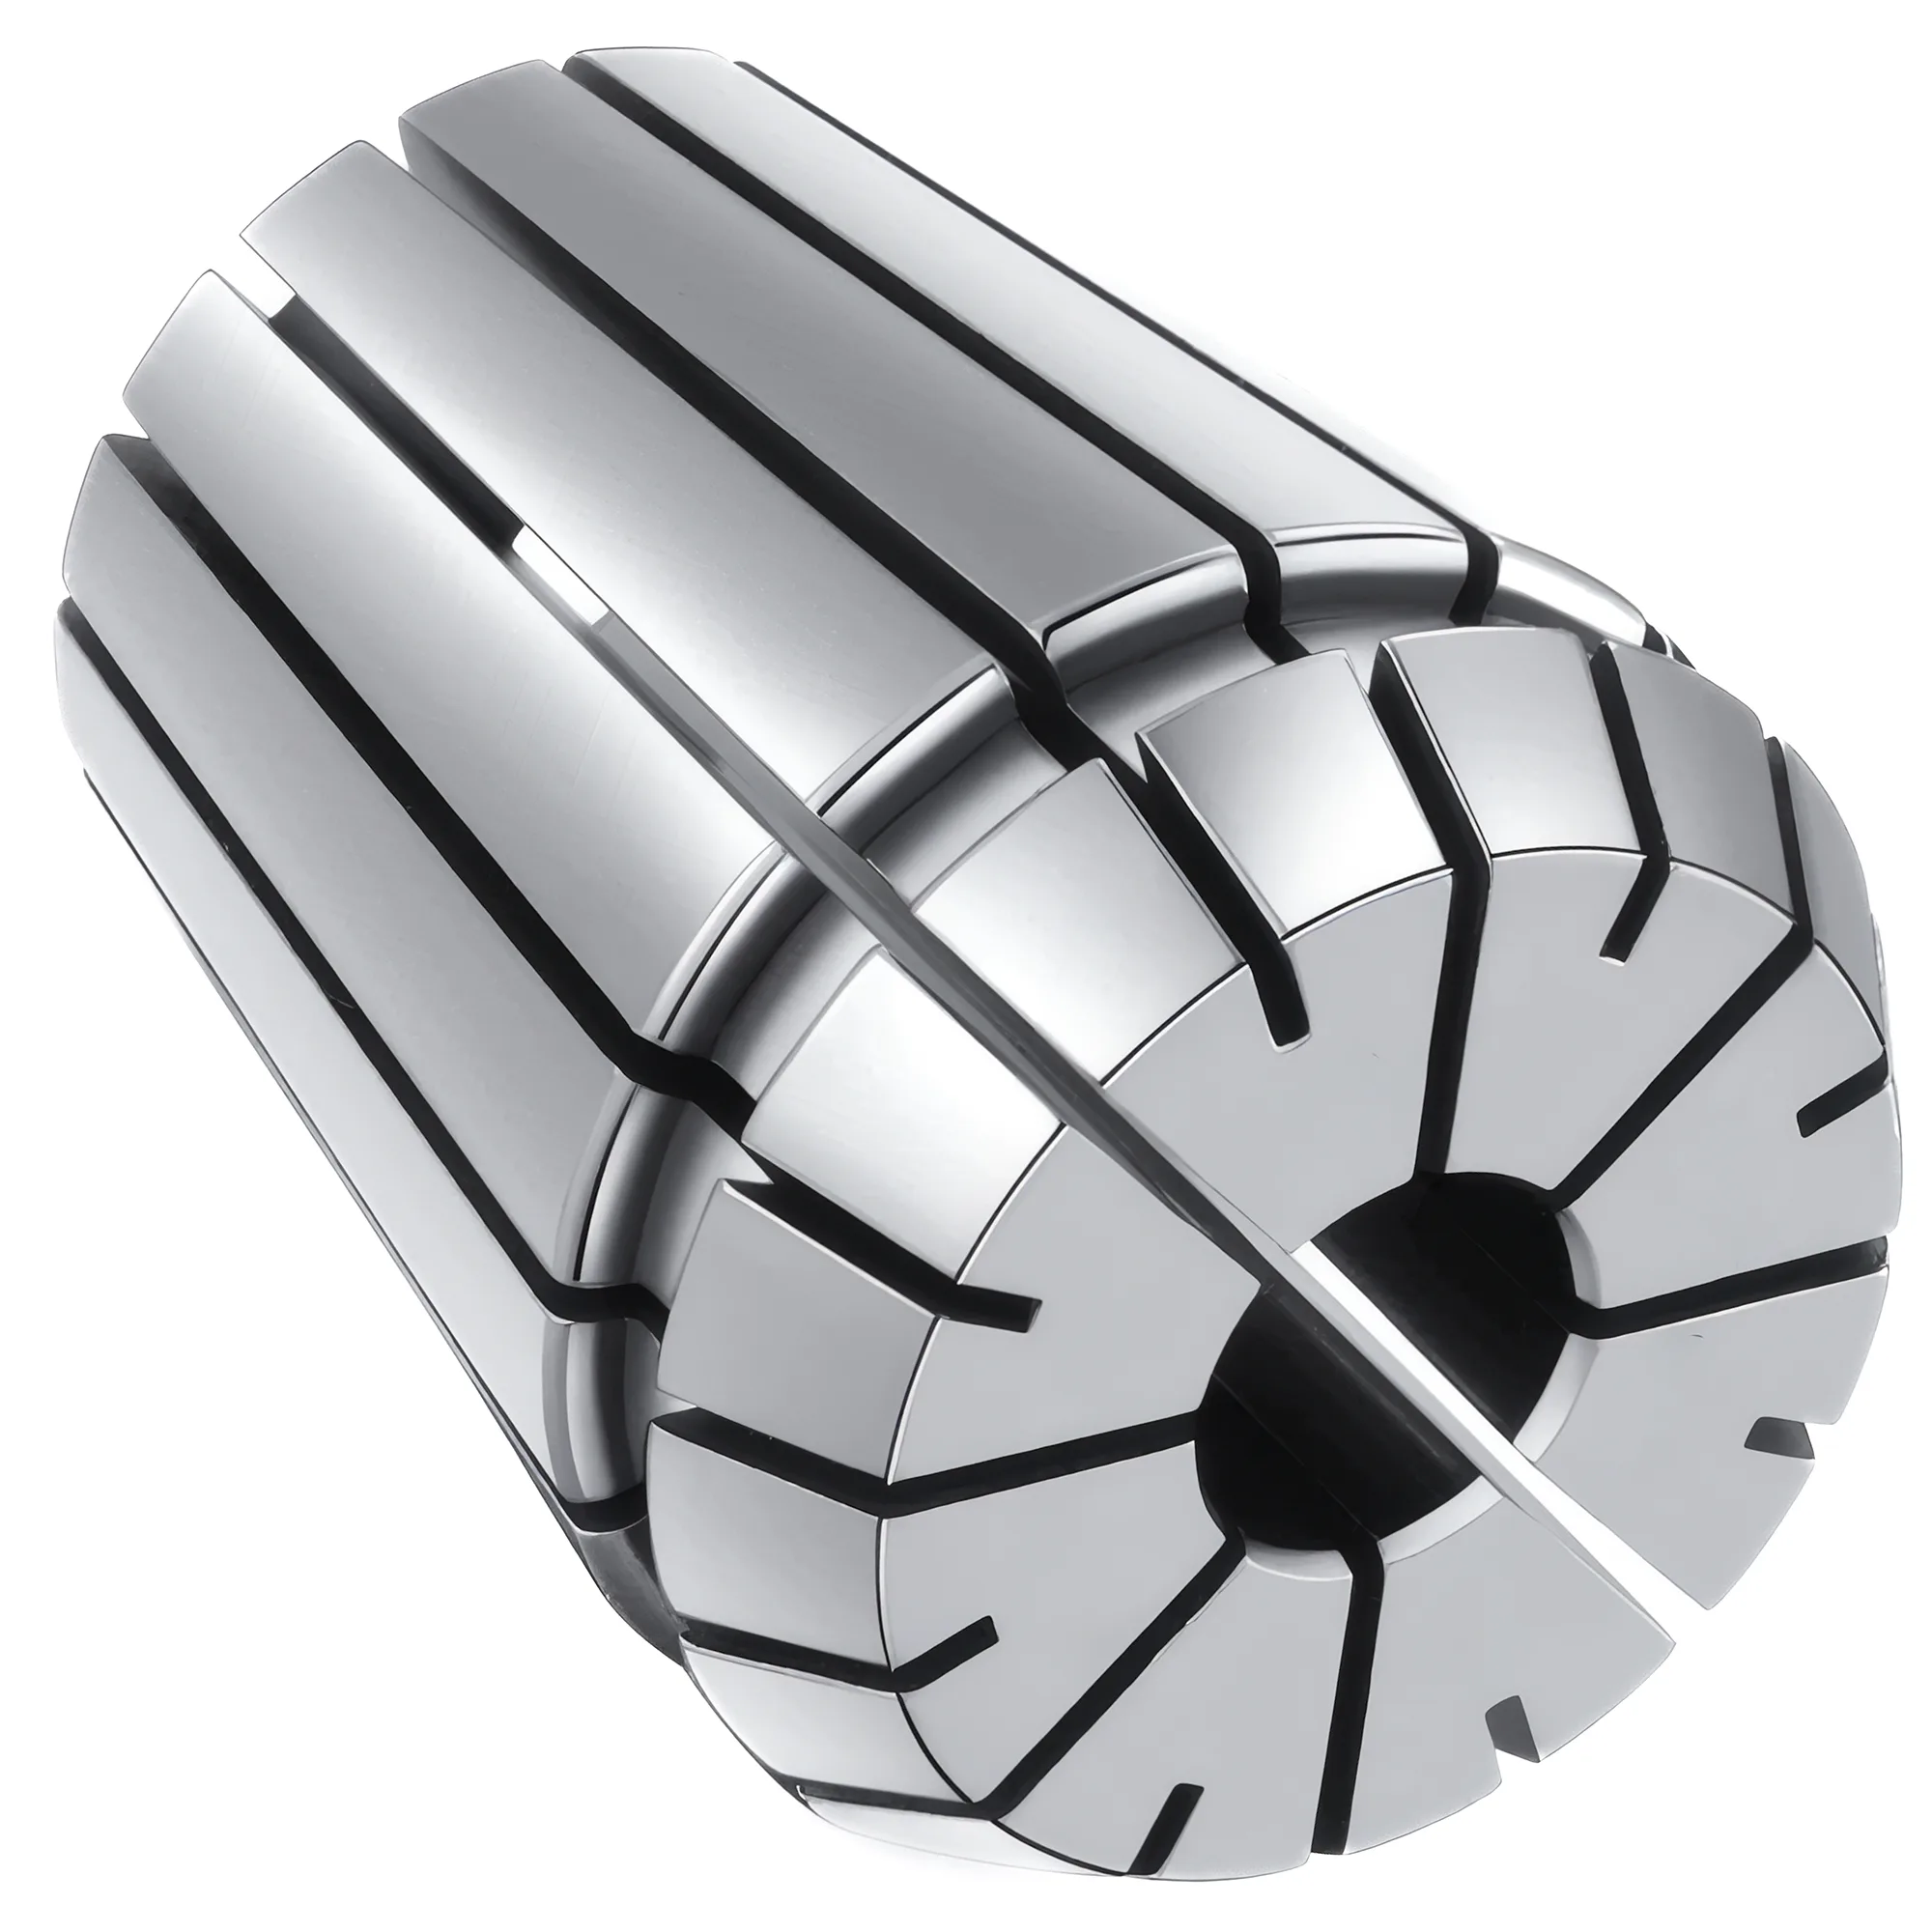
旋盤では、標準棒材径のリピート加工には5Cコレットを、半端な径を低予算で扱うならERコレットを選ぶ。 5Cコレットは刻印寸法から千分の数インチ以内で把持し、丸材は1-1/16 in(27 mm)まで、さらに六角材と角材にも対応する。Hardingeの標準5Cコレットの振れは0.001 in(0.025 mm)TIR以下である。標準(Form B)ERコレットは1 mm収縮する(ER16–ER40、ISO 15488による)ため、ER40コレット約23本で3–26 mmを連続的にカバーできるが、対象は丸材に限られる。
本稿で扱うのは旋盤のワーク保持に使うコレット、すなわち部品を保持するコレットクローザーと主軸端取付のコレットチャックである。フライス盤のツールホルダーとしてのERコレットについてはERコレット選定ガイドを、コレットより爪チャックが有利になる場合については3爪 vs 4爪旋盤チャックの選定を参照されたい。
旋盤における5CコレットとERコレットの違い
2つのシステムは逆方向に閉じる。5Cコレットは引込み式コレットであり、ドローチューブまたはチャックの締付けリングがコレットを夾角20°(ヘッド角10°)の座へ引き込むため、閉じる際にコレットと部品はわずかに主軸台側へ移動する。 一方ERコレットは、ノーズ側のねじ式ナットによって夾角16°(セッティング角8°)のテーパーへ押し込まれる。この形状はISO 15488と、その前身であるドイツ規格DIN 6499で規格化されている。
この締付け機構の違いが、以下に挙げる実用上のトレードオフのほぼすべてを左右する。
- スリット。 標準5Cコレットはノーズ側からのみスリット(3本)が入っているため、主に前側で閉じる。ERコレットは両端から交互にスリットが入っており、1 mmの全収縮範囲にわたって穴が全長で平行に閉じる。
- 形状。 5Cコレットには丸穴、六角穴、角穴、矩形穴の各タイプがある。ISO 15488は円筒シャンク用コレットのみを対象としているため、ERは丸材専用のシステムである。
- アクセサリー。 5Cには同じコレット座を共通基盤とする豊富な周辺機器があり、内部コレットストッパー、デッドレングスコレット、エマージェンシー(生)コレット、最大6 inのステップチャックがそろう。ERにはこれらの標準品が存在しない。
把持能力、収縮範囲、棒材貫通能力
収縮範囲こそ最大の違いである。ER16からER40までの標準(Form B)ERコレットは呼び寸法より1 mm小さい径まで閉じるのに対し、5Cコレットは刻印寸法またはそのごく近くで把持するよう設計されている。 Hardingeが5Cコレットを0.001 in刻みという細かさで販売しているのはまさにこのためであり、一般的な現場の慣行では材料径を呼び寸法から千分の数インチ(およそ0.05–0.08 mm)以内に収める。それ以上細い材料はフロントスリット式5Cコレットのノーズ部だけで保持されやすく、把持力と同芯度の両方が損なわれる。
収縮範囲によって、フルセットに必要なコレット本数が決まる。
| カバー範囲の目標 | 必要な5Cコレット | 必要なERコレット | 根拠 |
|---|---|---|---|
| 1/16–1-1/16 in、1/32 in刻み | 33 | — | Hardinge 5C丸コレットキット |
| 1/16–1-1/16 in、1/64 in刻み | 65 | — | Hardinge 5C丸コレットキット |
| 2–27 mm、0.5 mm刻み | 51 | — | Hardinge 5Cメトリックキット |
| 3–26 mmを連続カバー | — | ~23(ER40、1 mmステップ) | ISO 15488の範囲、1 mm収縮 |
| 2–20 mmを連続カバー | — | ~18(ER32、1 mmステップ) | ISO 15488の範囲、1 mm収縮 |
65本組の5Cセットでもサイズ間に1/64 in(0.4 mm)の隙間が残るが、1 mmステップのERセットでは各コレットの範囲が次のコレットにつながるため、隙間はまったく生じない。この本数はISO 15488の標準である1 mmの範囲を前提としている。同規格はER16–ER40については協定により0.5 mmの範囲も認めており、0.5 mm幅で表示されたコレットで隙間をなくすには0.5 mmステップが必要となる。そのため、セットを注文する前にメーカーの把持範囲表を確認しておきたい。半端なメトリック材とインチ材を購入する工場では、ER40コレット約23本のほうが、33本組の5Cセットよりも多くの実用径を通常カバーできる。 その反面、丸材の最大把持能力はほぼ同等(ER40の26 mmに対し5Cは27 mm)であり、ER32は20 mmで頭打ちとなる。
棒材貫通能力はコレットだけでなく取付方式にも左右される。5Cドローチューブ式クローザーでは、棒材がコレットとドローチューブを通って主軸穴へ抜け、Hardingeの貫通穴付きデッドレングス5Cコレットは3/4 inまでの棒材を受け入れる。バックプレートまたはカムロック取付のERチャックは、通常コレット後方の主軸穴を塞がない。これに対し、ドローバー付きモーステーパーシャンクのERチャックは主軸を塞ぐため、保持できるのはチャック本体内に収まる材料だけとなる。
精度と振れ:コレット単体かシステム全体か
Hardingeによれば、標準5Cコレットの振れは0.001 in(0.025 mm)TIR以下、特級精度5C丸コレットは0.0002 in(0.005 mm)であり、後者はHardinge主軸に取り付けて端面から1 inの位置で測定した値である。 ISO 15488のクラス2 ERコレットは、規定のテストマンドレル突出し位置で0.015 mm(穴径10 mmまで)または0.020 mm(10–26 mm)が許容され、クラス1ではこれが0.010–0.015 mmに厳しくなる。メーカー独自のUP/AAグレードは通常0.005 mm以下の振れを実現する。
旋盤上では、これらのコレットの数値は誤差の連鎖の最後の一環にすぎない。部品における全振れは、通常次の合計となる。
- 主軸端での主軸の振れ
- 取付誤差 — D1カムロックのテーパー、ねじ式主軸端、バックプレートのインロー、またはモーステーパーシャンク
- チャック本体の座の振れ(5Cの座またはERのテーパー穴)
- コレットの振れ、および材料径の呼び寸法からのずれ
一体型D1カムロックコレットチャックは調整できないため、テーパーとチャックのコレット座の間にある誤差はそのまま部品に現れる。 バックプレート取付のチャックはインローを旋盤上でその場で削り直せるため、多くのホビーユーザーや小規模工場がコレットチャックにバックプレート取付を好む。ISO 702-2はカムロック式主軸端とチャックの接続寸法を規定しており、そのためどのメーカーのD1-4、D1-5、D1-6コレットチャックも対応する主軸端に適合する。ただし適合しただけで同芯度が保証されるわけではないため、信頼して使う前にピンゲージとダイヤルゲージで穴を確認する必要がある。
箱のラベルではなくシステムを確認する
研削仕上げのピンゲージをコレットで把持し、ノーズ位置と、そこから約25 mm(1 in)先の位置でダイヤルゲージを当てる。2つの読みを比較すると、偏心(取付または座の誤差)と傾き(コレットまたはテーパーの当たり)を切り分けられ、バックプレートを削り直すべきか、コレットを交換すべきかを判断できる。
ERチャックでは、ナットの締付けトルクがコレットの等級と同じくらい重要である。REGO-FIXは、最大穴径帯でER32標準ナットに136 Nm、ER40に176 Nmを推奨している。締付け不足は把持力を低下させ、締め過ぎはコレットを変形させる場合がある。詳しい手順はERコレットの振れと締付けトルクガイドにまとめている。
六角材・角材、ストッパー、デッドレングス、ステップチャック
材料が六角材や角材の場合、旋盤で実用的なコレットは通常5Cに限られる。ISO 15488のERコレットは丸シャンク専用に規格化されているためである。 Hardingeは六角5Cコレットを7/8 inまで、角コレットを3/4 inまでラインアップしており、ナット、継手、スタンドオフに使われる六角棒の大半をカバーする。
長さ管理も5Cならではの強みである。大半の5Cコレットには、ねじ込み式コレットストッパー用の1.041-24の内ねじが切られているが、ストッパーはコレットとともに動く。Hardingeはヘッド角10°のコレットについて1:3の法則を示している。材料径が0.001 in変わるごとに、部品は0.003 in引き込まれるか、突き出す。 したがって、材料径に0.003 inのばらつきがあると、最大0.009 inの長さばらつきが生じうる。デッドレングス5Cコレットは把持するコレットを主軸端面に対して静止させたまま閉じるため、Hardingeによれば、同じ材料径のばらつきでも仕上がり長さのばらつきは通常0.0002–0.0005 inにとどまる。
ERコレットは引き込まれるのではなくテーパーへ押し込まれて閉じるため、肩までの長さを再現するには主軸穴またはチャック本体内に固定バックストップを設けるのが一般的である。その場合の再現性は、部品ごとにナットの締付けトルクを一定に保てるかどうかに大きく依存する。
どのコレットよりも大きい部品には、次の手段がある。
- 5Cステップチャックは、専用のステップチャッククローザーと組み合わせることで、5Cクローザーで最大6 inの径を加工できるようにする。Hardingeは鋳鉄製クローザーの許容回転数を5,000 rpm未満(2–4 in)、4,000 rpm未満(5–6 in)としている。
- 5Cエマージェンシーコレットは生材の状態で供給され、半端なサイズや形状に合わせて現物で中ぐりして使う。Hardingeの目安では寿命は300–500個であるため、量産用ツーリングではなく、一時的なつなぎとして扱うべきである。
- ERには規格化されたステップチャックやエマージェンシーコレットに相当するものがない。 その役割は通常、生爪を付けた3爪チャックが担う。
旋盤への取付方式とフルセットのコスト
手動旋盤と小型CNC旋盤のほぼすべては、次の4つの取付方式でカバーできる。
| 取付方式 | コレット | 貫通穴 | 主な用途 | 主な制約 |
|---|---|---|---|---|
| ドローチューブ式(レバーまたはハンドホイール)5Cクローザー | 5C | あり(ドローチューブ経由) | リピート生産、ツールルーム旋盤 | 1.250 inのコレット本体にかぶさるドローチューブが主軸穴を通る必要がある |
| キー操作式5Cコレットチャック(バックプレートまたはD1) | 5C | あり、1-1/16 inまで | 大径の主軸穴をもたない小型旋盤 | ドローチューブ式クローザーより突出しが大きい |
| ERコレットチャック(バックプレートまたはD1) | ER32 / ER40 | 通常あり、20 / 26 mmまで | ホビー旋盤、ジョブショップの旋盤 | 部品交換のたびにレンチ操作とトルク管理が必要 |
| モーステーパーシャンク+ドローバーのERチャック | ER25–ER40 | なし | ミニ旋盤、時折の小物加工 | 棒材送りができない。モーステーパー座が振れを増やす |
ドローチューブ式5Cクローザーは、ドローチューブを通すために通常およそ1.4–1.5 in(36–38 mm)の主軸穴を必要とするため、主軸穴がおよそ20 mmのミニ旋盤や9x20クラスの旋盤の大半では使えない。 そうした機械では通常、主軸端取付のコレットチャック — バックプレート取付のER32/ER40チャックまたはキー操作式5Cチャック — を使い、主軸穴を棒材用に空けておく。
コストを主に左右するのはチャックではなく、コレットの本数と等級である。連続カバーのER40セットは約23本、1/32 in刻みの5C分数セットは33本、1/64 in刻みでは65本となる。したがってコレット1本あたりの価格が同程度なら、5Cをフルにそろえた構成には、連続カバーのER40セットのおよそ1.4–2.8×のコレットが必要になり、しかもストッパーやステップチャックなどのアクセサリーはこれに含まれない。D1カムロック上で3爪チャックからコレットチャックへの交換は通常数分で済み、取付の再現性がない場合に限りダイヤルゲージでの再芯出しが必要となる。これも、チャックを一度確認して最良のカム位置に印を付けておく理由の一つである。
よくある誤り
コストを抑えるためにモーステーパーシャンクのERチャックを購入し、後になって主軸穴を塞いでしまうことに気づくケースである。長尺の棒材やパイプを保持する可能性が少しでもあるなら、最初からバックプレート取付またはカムロック取付のコレットチャックを購入すべきである。
ホビー旋盤・小規模工場の旋盤にはどちらを買うか — 両方を持つべき場合
✦ 5Cコレットが向く用途
- 長さ管理が重要な、標準棒材径のリピートバッチ
- 六角7/8 in、角3/4 inまでの六角材・角材
- ストッパーやデッドレングスコレットを使う短い部品と二次工程
- ステップチャックによる最大6 inの大径加工
✦ ERコレットが向く用途
- 半端な径が混在するメトリック材とインチ材
- 主軸穴が小さく予算が限られたホビー旋盤
- フライス盤やルーターのERホルダーとコレットを共用する旋削作業
- 連続カバーに必要なコレット本数が少ない(ER40で~23本)
大半のホビー旋盤や小規模工場の旋盤には、まずバックプレート取付のER40チャックが適している。約23本のコレットで3–26 mmを隙間なくカバーできるためである。 六角棒・角棒、バッチでの長さ管理、ステップチャックが必要になった段階で、5Cコレットチャックまたはクローザーを追加するとよい。両方を持つことも一般的であり、ERは一品物や半端な径の丸材加工を、5Cはリピート作業と異形材を受け持ち、それより大きいものに備えて3爪チャックを棚に置いておく。
| シナリオ | 推奨システム | 取付 | 把持能力 | 理由 |
|---|---|---|---|---|
| ホビー旋盤で初めてのコレットチャック、材料が混在 | ER40 | バックプレートまたはD1 | 丸材3–26 mm | 1 mm収縮により~23本で半端な径をカバー |
| ミニ旋盤または9x20クラス旋盤、小物のみ | ER32またはER25 | バックプレートまたはねじ式主軸端 | 2–20 mm(ER32) | 小さなチャック本体が主軸に合い、主軸穴を塞がない |
| 六角棒・角棒(ナット、継手、スタンドオフ) | 5C | コレットチャックまたはクローザー | 六角7/8 in、角3/4 in | ISO 15488のERコレットは丸シャンク専用に規格化されている |
| 肩までの長さの再現性が必要なバッチ | 5Cデッドレングス | ドローチューブ式クローザー | 最大1-1/16 in | コレットが静止するため1:3の引き込みがなくなる |
| 1-1/16 in超、最大径6 inの部品 | 5Cステップチャック | ステップチャッククローザー | 最大6 in | 全周把持により変形を抑えられる |
| 標準サイズで最高の同芯度 | 5C特級精度 | ドローチューブ式クローザーまたは振れ取りしたバックプレート | 最大1-1/16 in | Hardingeによるコレット単体TIR 0.0002 in(0.005 mm) |
範囲重視ならまずバックプレート取付のER40チャック、六角材・長さ管理・リピート作業には5Cを追加する。
ISO 15488ではER32およびER40コレットはそれぞれ1 mm収縮するため、ER40コレット約23本で3から26 mmまでのあらゆる丸材を保持でき、材料が混在するホビー旋盤やジョブショップの旋盤に適している。5Cコレットは呼び寸法から千分の数インチ以内で把持し、振れは0.001 in TIR以下(Hardinge標準等級)で、六角材と角材に対応し、ストッパー、デッドレングスコレット、6 inまでのステップチャックも使える。いずれもモーステーパーシャンクではなくバックプレートまたはカムロックに取り付けて主軸穴を空けておき、ピンゲージでシステム全体の振れを確認する。
旋盤における5CコレットとERコレットの違いは何か?
5Cコレットは夾角20°の座へ引き込まれ、そのサイズから千分の数インチ以内で把持する。一方ER32またはER40コレットはナットで押し込まれ、1 mm収縮する。5Cは1-1/16 inまでの丸材、六角材、角材を保持でき、ERは丸材のみで、ER40では26 mmまでである。
旋盤ではERコレットと5Cコレットのどちらが高精度か?
コレット単体で比べると、Hardingeは標準5Cコレットを0.001 in(0.025 mm)TIR以下としており、ISO 15488のクラス2 ERコレットの許容値は0.015–0.020 mmである。実際には旋盤への取付が支配的になることが多く、振れ取りしていないカムロックやモーステーパー座は、どちらのコレットよりも大きな振れを加えうる。そのため、ピンゲージを使ってシステム全体にダイヤルゲージを当てて確認する必要がある。
フルセットにはコレットが何本必要か?
1 mmステップのER40コレット約23本で、3–26 mmを隙間なくカバーできる。ISO 15488標準の各コレットが1 mm収縮するためである。0.5 mmの範囲しか表示されていないコレットでは0.5 mmステップが必要になる。5C分数セットで1/16–1-1/16 inをカバーするには、1/32 in刻みで33本、1/64 in刻みで65本が必要であり、それでも良好に把持できるのは各刻印サイズの近くに限られる。
小型のホビー旋盤に5Cコレットクローザーを付けられるか?
主軸貫通のドローチューブ式クローザーとしては、通常付けられない。これは一般におよそ1.4–1.5 in(36–38 mm)の主軸穴を必要とするためである。主軸穴がおよそ20 mmの旋盤では、代わりにキー操作式5Cコレットチャック、またはバックプレート取付のER32/ER40チャックを使うのが普通であり、これなら主軸穴を棒材用に空けておける。
ERコレットチャックはモーステーパーシャンクとバックプレート取付のどちらにすべきか?
チャックより長い棒材を保持する可能性が少しでもあるなら、バックプレート取付またはカムロック取付を選ぶべきである。ドローバー付きのモーステーパーシャンクは主軸穴を塞ぐためである。テーパーシャンク版は安価でミニ旋盤の短い部品に適しているが、テーパー座が振れを増やし、一般的な20 mmの主軸穴に材料を通すこともできない。
出典
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 702-2:2007 — Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 2: Camlock type
- Hardinge — Workholding Spindle Tooling for Manual & CNC Lathes, catalogue #2348J (2023)
- Hardinge — 5C Round Collet Kit, 33 pieces 1/16 in to 1-1/16 in by 32nds
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts