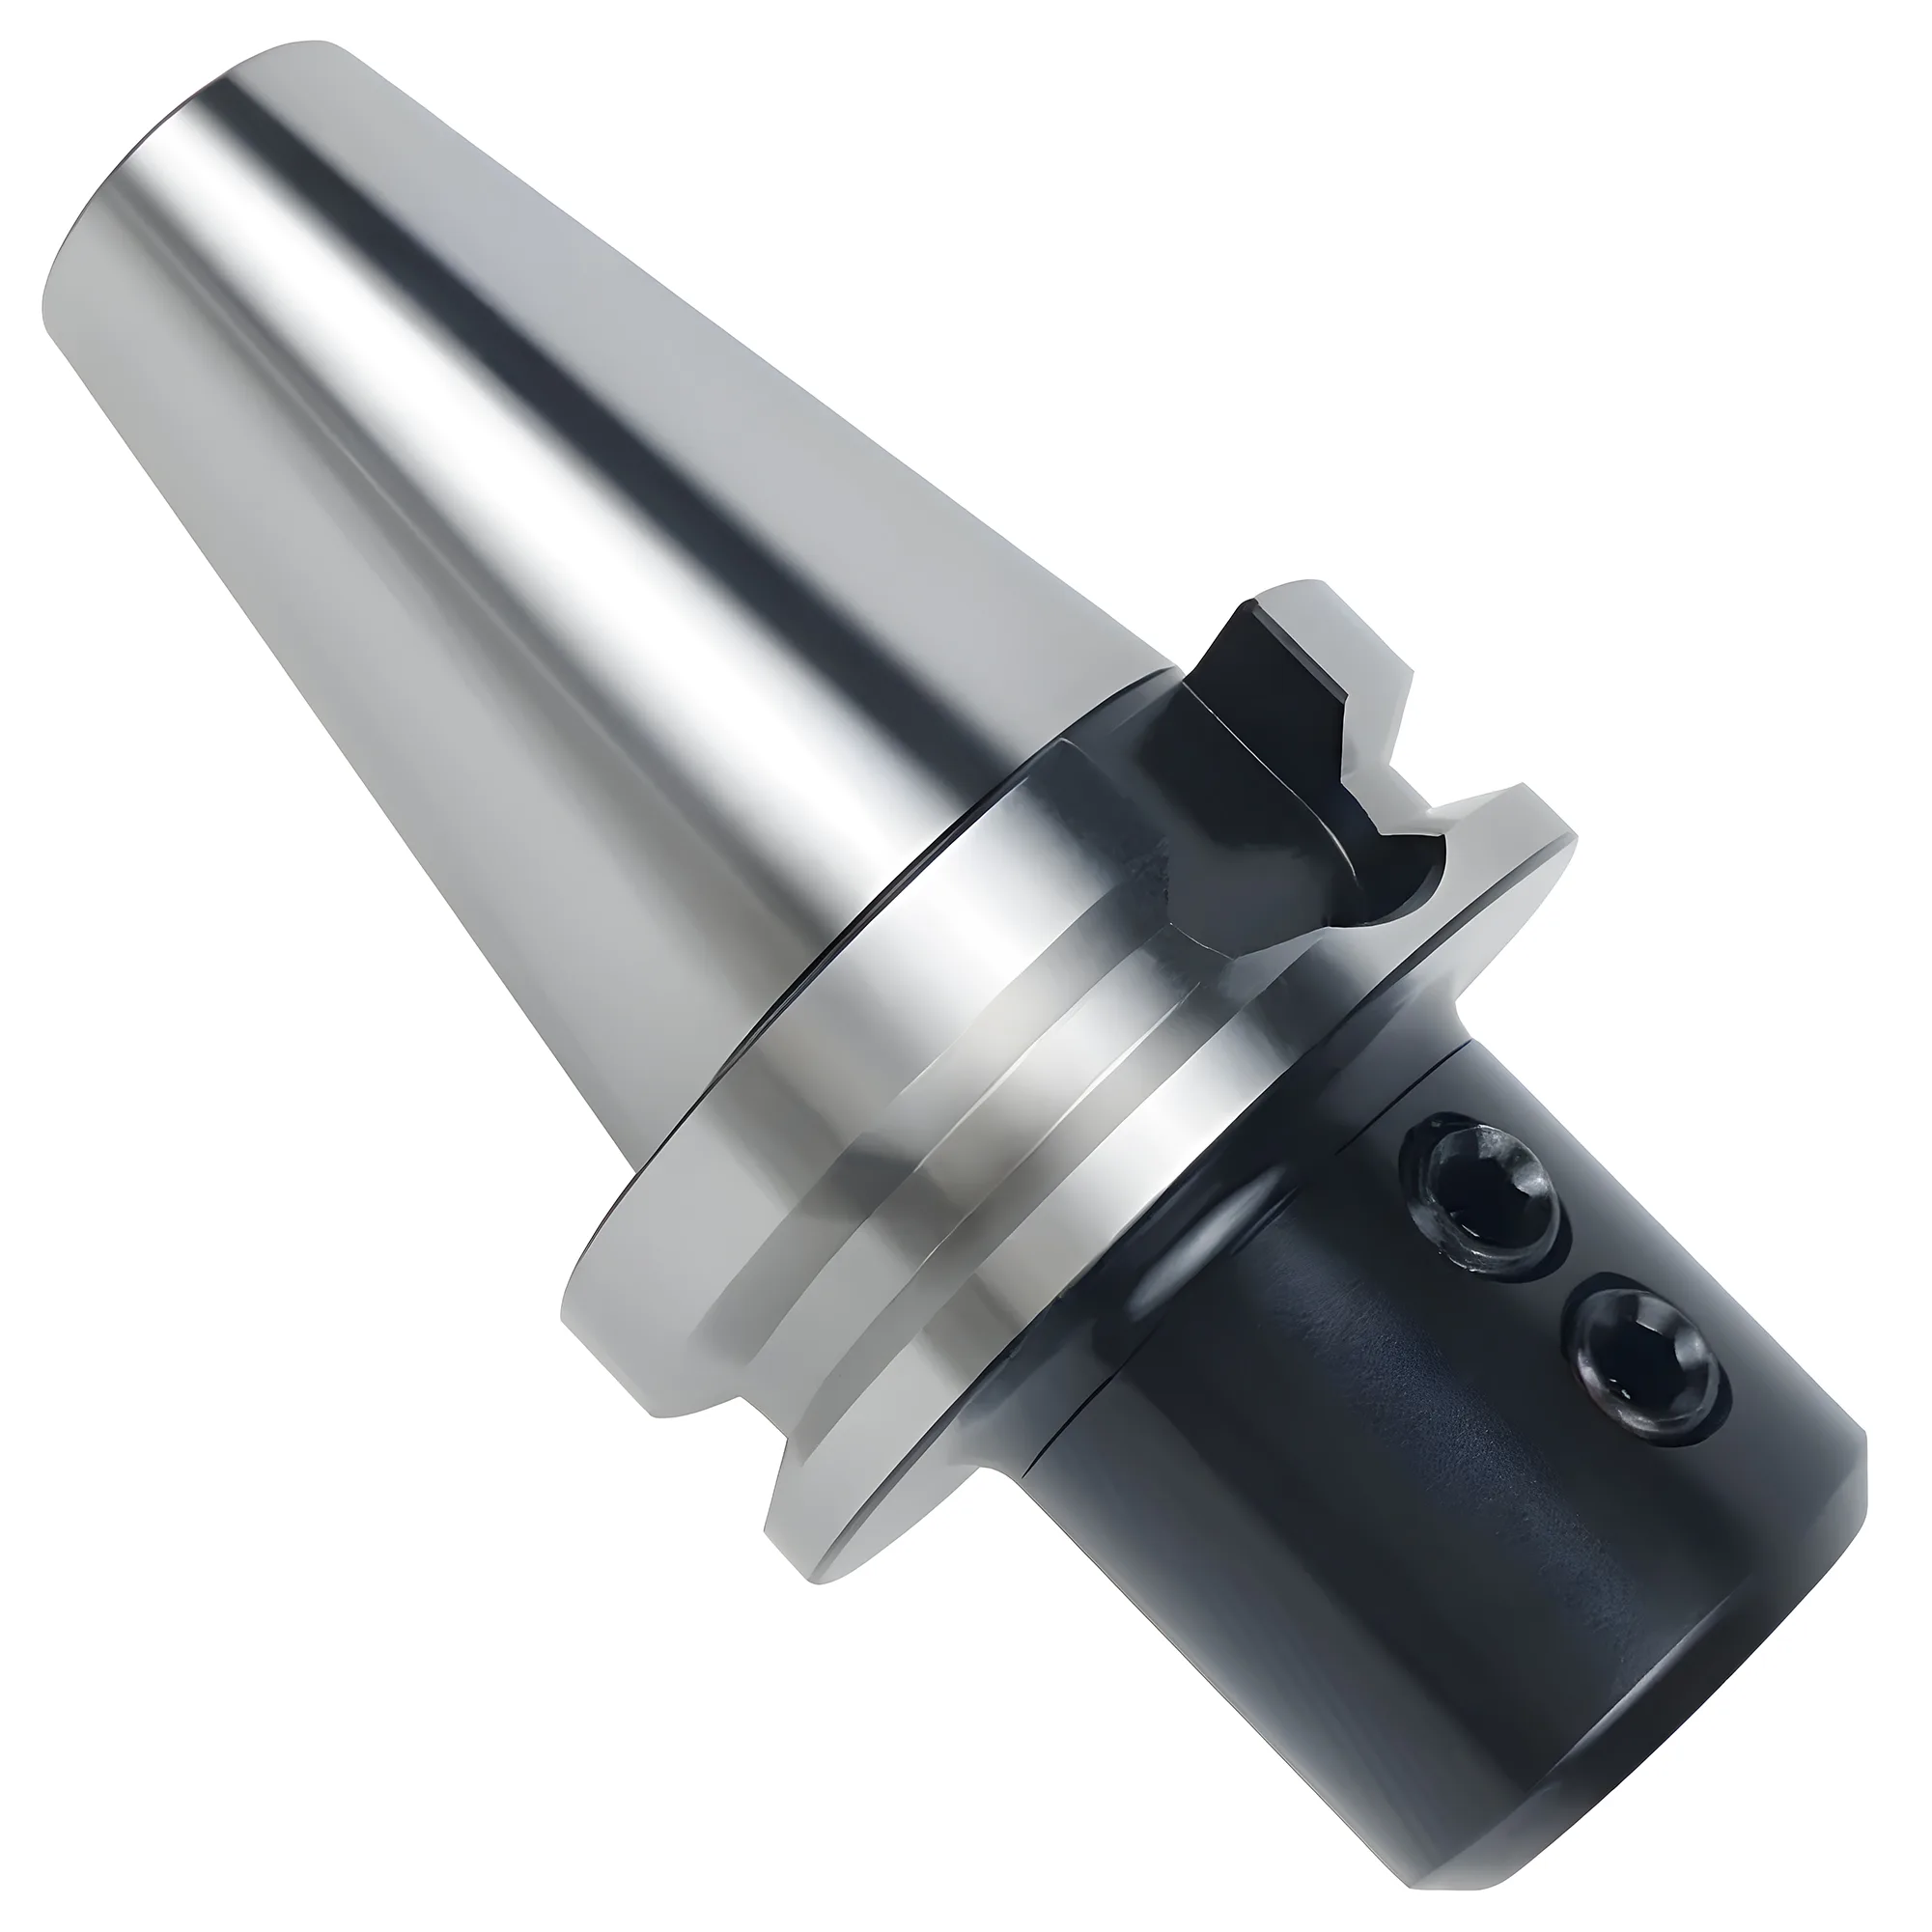
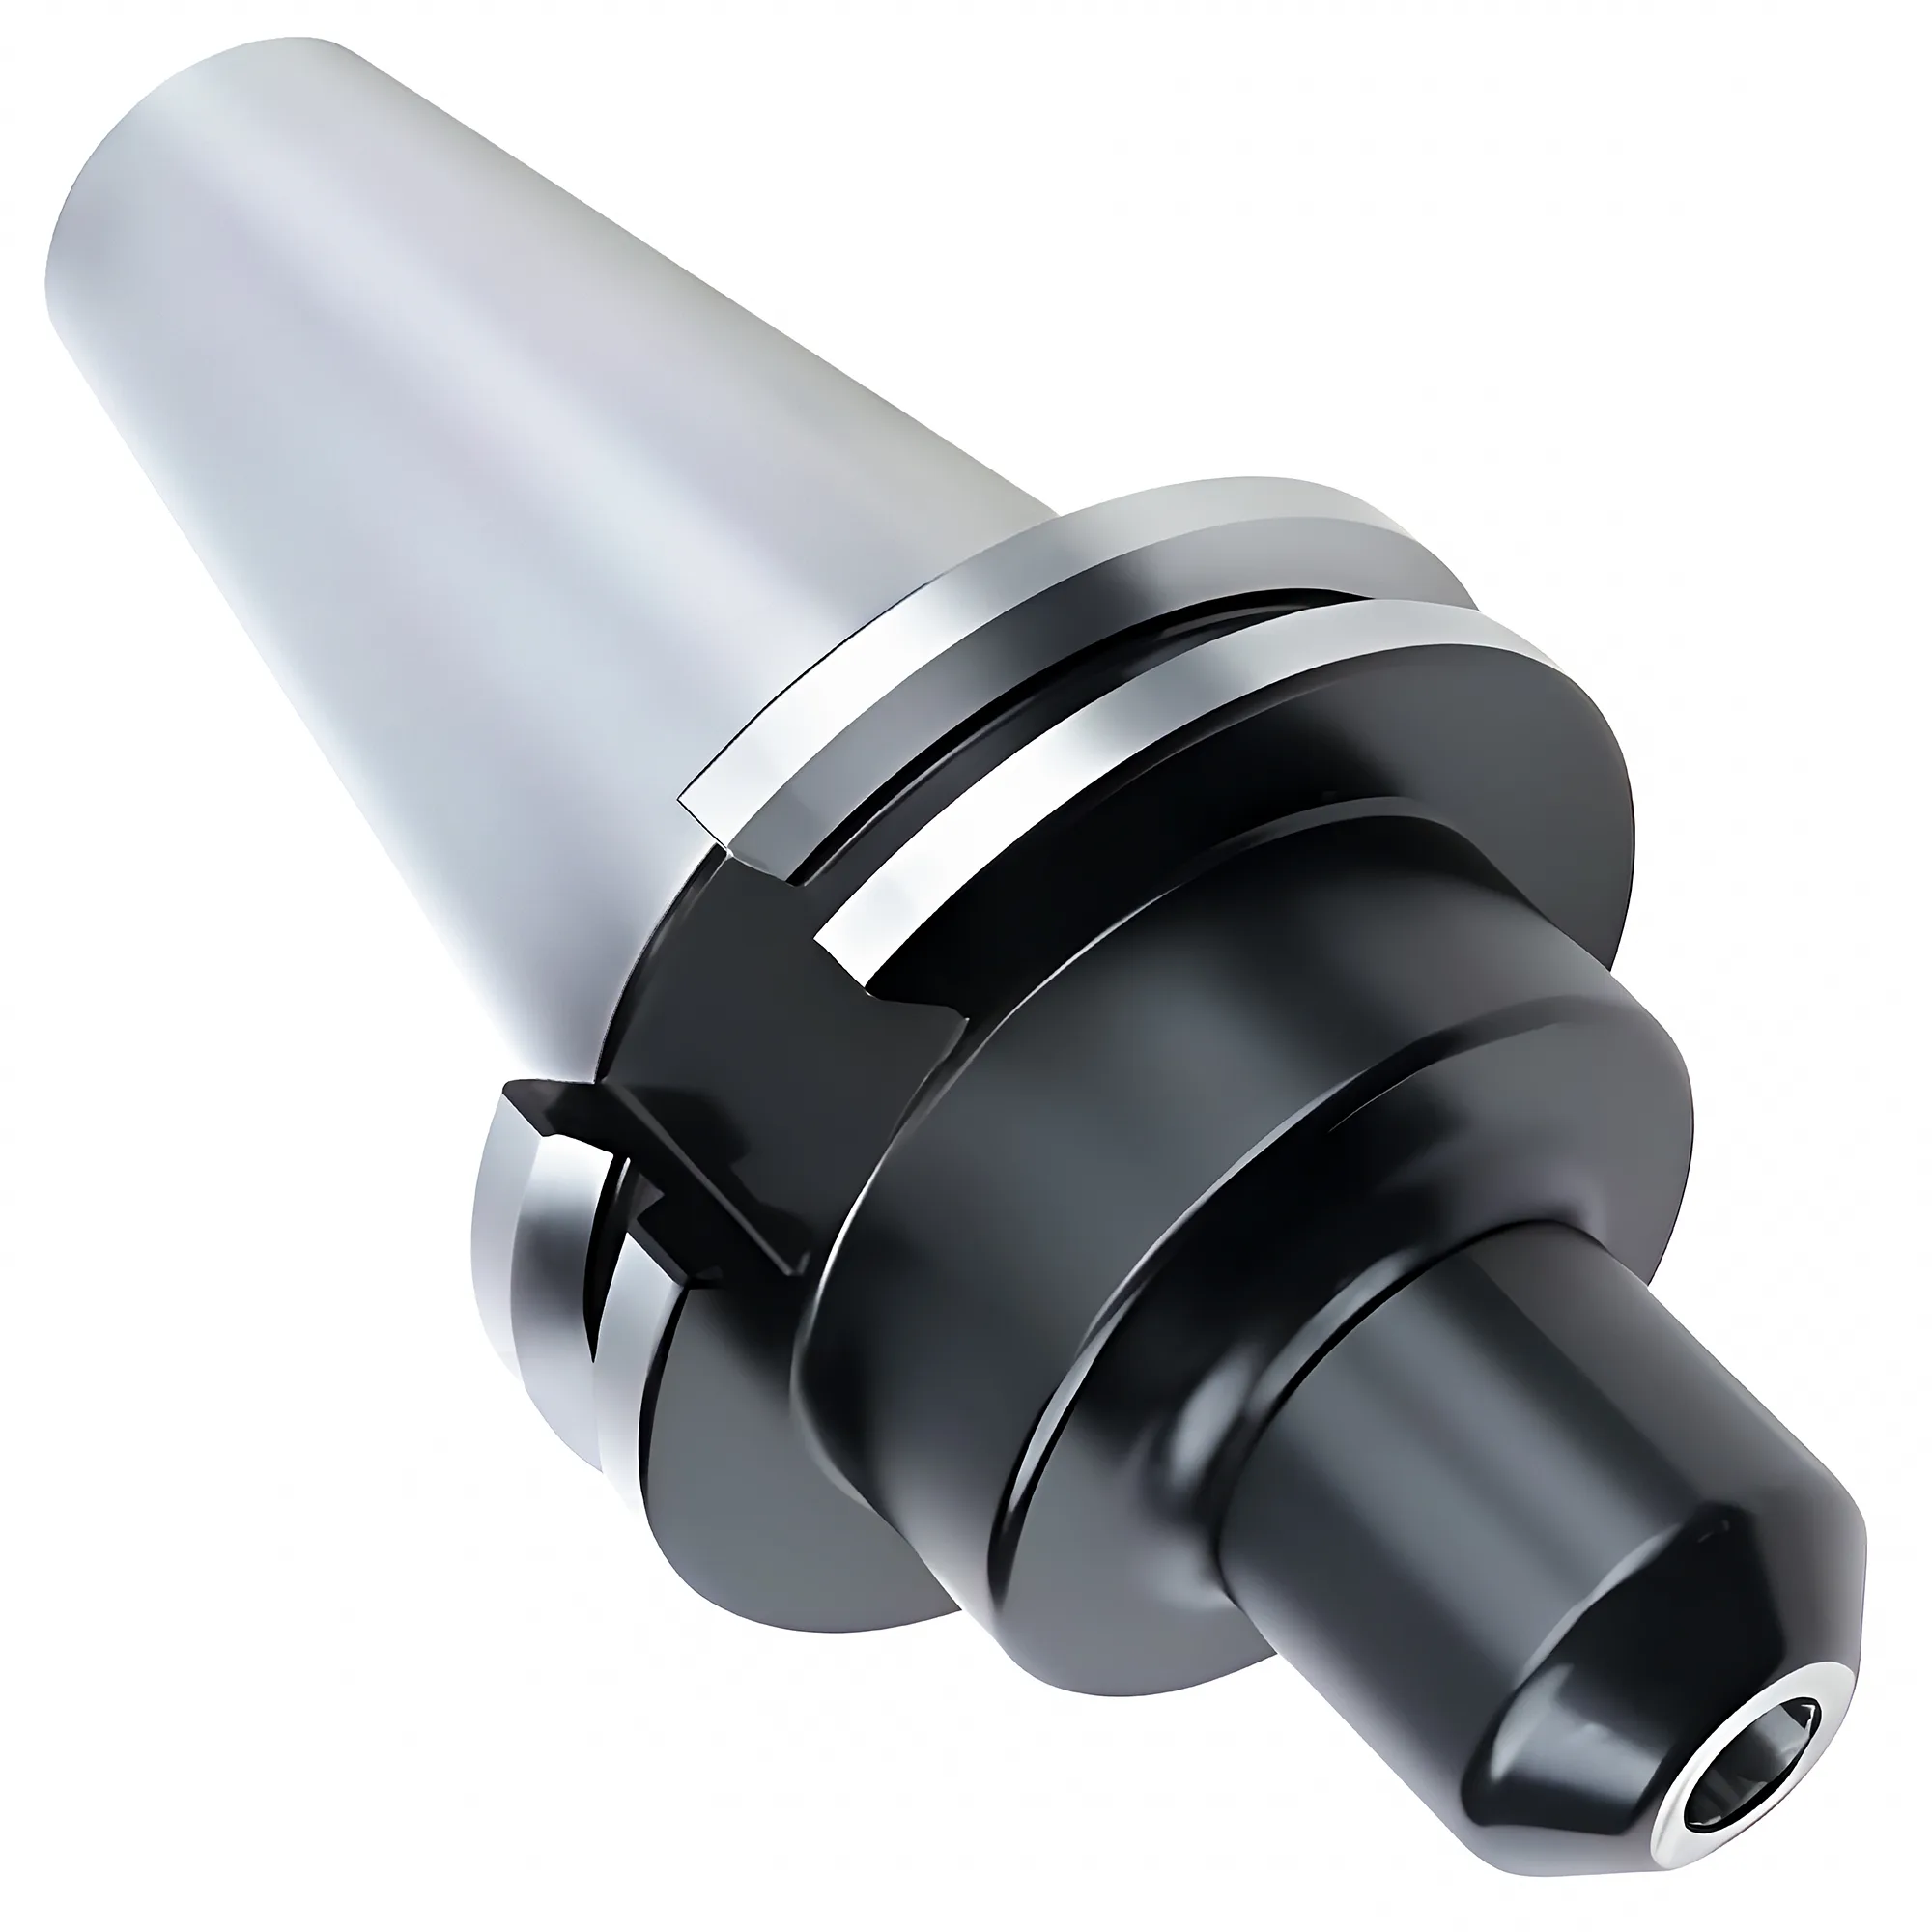
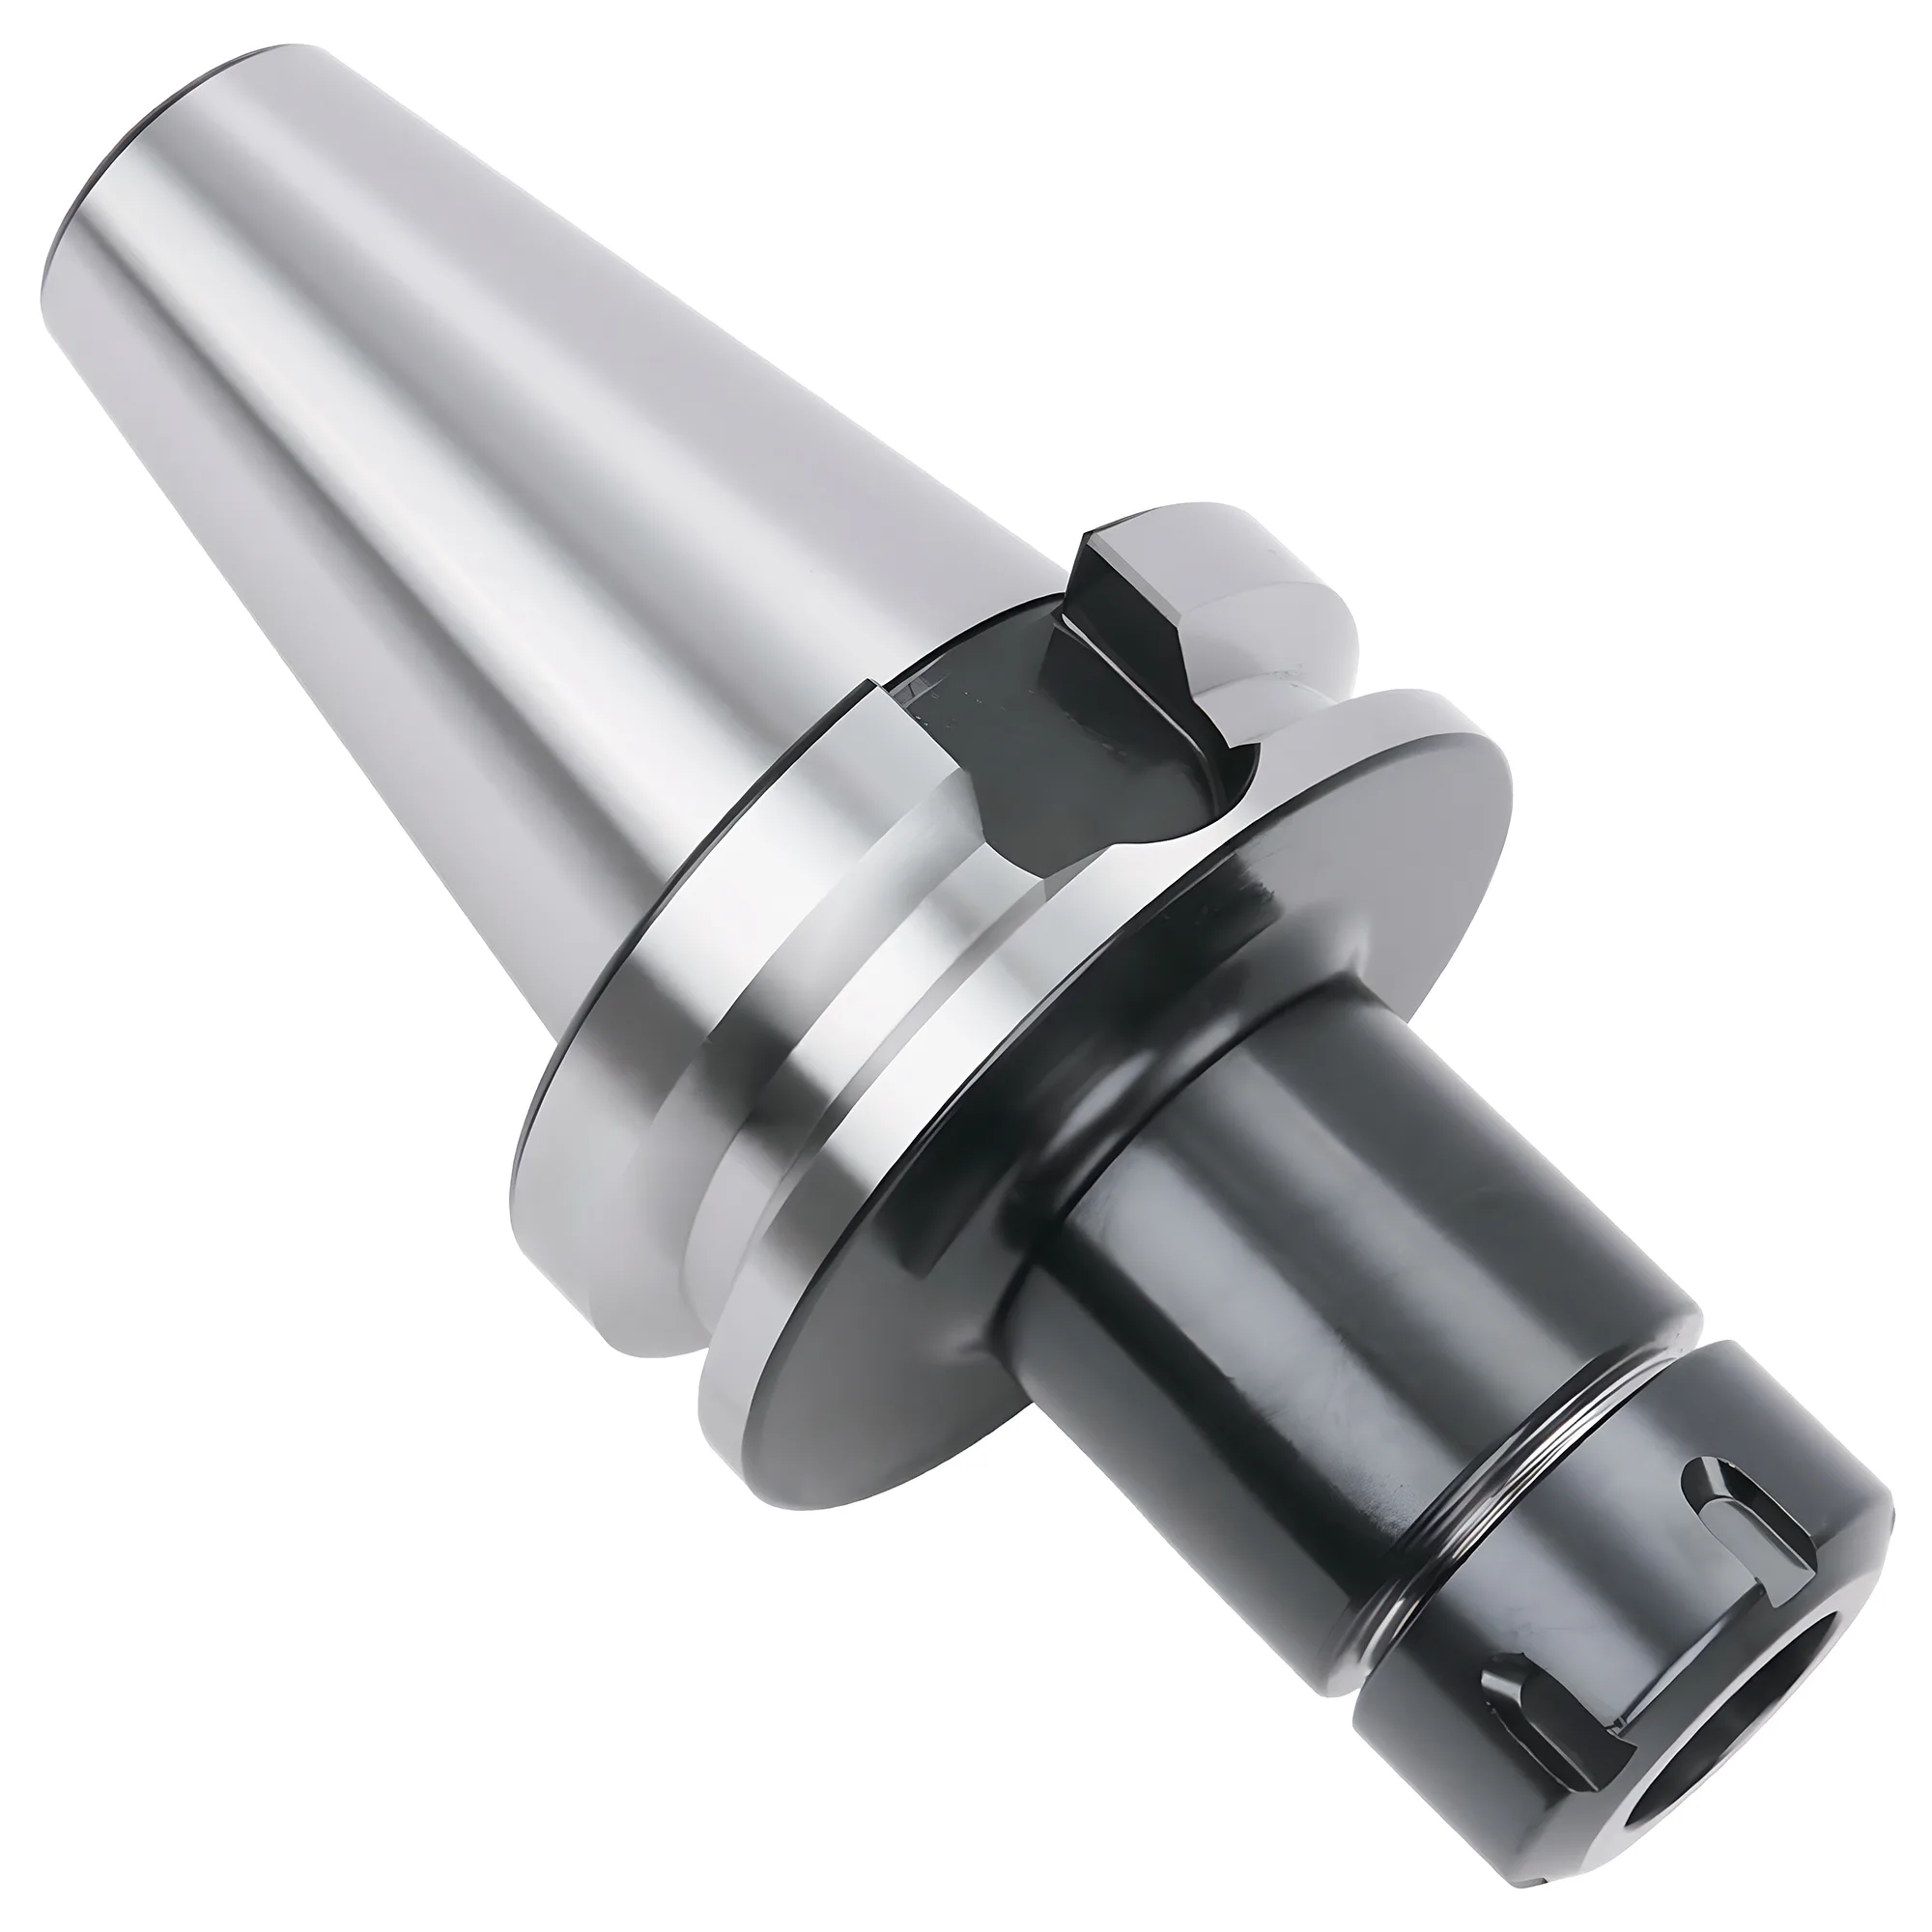
Una fresa a codolo a inserti impiegata in sgrossatura con tagli interrotti va serrata in un portautensile side-lock Weldon o in un mandrino per fresatura pesante: la vite di pressione che agisce sul piano DIN 1835 forma B blocca meccanicamente l'estrazione, mentre un mandrino per fresatura pesante a rulli mantiene tipicamente 0.005-0.01 mm TIR con una presa sull'intera circonferenza. La pinza ER (Classe 2, ≤0.020 mm TIR) è adatta a lavorazioni leggere e medie su codoli fino a 20 mm (ER32) o 26 mm (ER40), mentre i mandrini idraulici e i portautensili a calettamento a caldo (≤0.003 mm TIR) vanno riservati alla finitura con frese a inserti, dove l'eccentricità carica un inserto più degli altri.
Un corpo fresa portainserti non è una fresa a codolo in metallo duro integrale con alcune viti sopra. Il suo codolo in acciaio è più rigido di quanto i suoi taglienti siano precisi, gli inserti entrano nel pezzo uno alla volta e i taglienti presentano già una variazione di altezza da sede a sede prima ancora che il portautensile aggiunga la propria eccentricità. Questo cambia la scelta del portautensile. Il confronto generale fra le famiglie di portautensili per frese a codolo in metallo duro integrale si trova nella guida side-lock vs pinza ER vs calettamento a caldo; questa guida riguarda le frese a codolo a inserti con codolo cilindrico, le frese ad alto avanzamento e i corpi a guscio di diametro più piccolo.
Perché le frese a inserti sono difficili da serrare
Tre caratteristiche distinguono i corpi a inserti dagli utensili in metallo duro integrale. Le frese a codolo a inserti sollecitano il portautensile con urti ripetuti anziché con una forza costante, perché ciascuno dei loro 1-5 inserti entra ed esce dal taglio separatamente; per questo la resistenza all'estrazione conta più per loro che per una fresa a codolo in metallo duro integrale dello stesso diametro.
In primo luogo, il taglio è interrotto a livello del singolo inserto. Un corpo da 25 mm con 3 inserti a 1.500 RPM produce 75 ingressi di inserto al secondo. Ogni ingresso è un piccolo colpo di martello che la presa del portautensile deve assorbire senza scorrimento. Le prese puramente ad attrito (pinze, bussole idrauliche, fori a calettamento a caldo) si oppongono allo scorrimento solo con la forza di serraggio; una vite di pressione su un piano vi si oppone con la geometria.
In secondo luogo, molte frese a spallamento a inserti adottano un angolo di spoglia assiale positivo per tagliare in modo libero, e questa spoglia assiale positiva genera una componente di forza assiale che tende a sfilare la fresa dal portautensile. In una cava a piena larghezza o in una rampa elicoidale, questa trazione cresce con il carico truciolo. Un corpo che si sfila di 0.1 mm durante un ciclo di sgrossatura lascia un gradino sul fondo e, nel caso peggiore, affonda sempre di più a ogni passata finché un inserto si rompe.
In terzo luogo, il corpo è in acciaio. L'acciaio ha un modulo di Young di circa 210 GPa contro i 580-620 GPa del metallo duro sinterizzato, per cui un corpo a inserti flette circa 3× rispetto a un utensile in metallo duro integrale di pari diametro e sporgenza. La scelta del portautensile non può modificare questo rapporto, ma la lunghezza calibrata del portautensile e la rigidità della presa possono aggravarlo oppure no.
DIN 1835 è la norma secondo cui viene specificata la maggior parte dei codoli delle frese a codolo a inserti, perché copre i codoli cilindrici delle frese indipendentemente dal fatto che i taglienti siano inserti o scanalature rettificate. La forma A è il cilindro liscio; la forma B aggiunge il piano Weldon. DIN 6535 definisce le forme equivalenti (HA, HB, HE) per le frese in metallo duro integrale, per cui qui è rilevante soprattutto quando nell'insieme compare un corpo a inserti con codolo in metallo duro o una prolunga in metallo duro. La scelta della forma del codolo (liscio vs Weldon vs Whistle-notch) è una decisione separata da quella del portautensile; questa guida presuppone che il codolo del corpo sia già stabilito dal produttore della fresa.
Come ogni portautensile gestisce l'estrazione e le forze interrotte
Le cinque famiglie di portautensili si dividono in due gruppi: trascinamento positivo (per forma) e trascinamento per attrito. Il portautensile side-lock (Weldon o Whistle-notch) è il tipo di portautensile più diffuso che impedisce meccanicamente l'estrazione di un corpo a inserti, perché la vite di pressione agisce su un piano oltre il quale il codolo non può scorrere, a meno che la vite non si allenti o si tranci.
| Portautensile | Meccanismo di presa | Resistenza all'estrazione | Eccentricità tipica (TIR) | RPM pratici | Codolo richiesto |
|---|---|---|---|---|---|
| Side-lock Weldon | Vite di pressione sul piano DIN 1835 forma B | Positiva (bloccaggio per forma) | 0.010-0.030 mm | ~12.000 | Piano Weldon |
| Mandrino per fresatura pesante (a rulli) | Rullini ad aghi spingono una bussola verso l'interno | Elevata (attrito sull'intera circonferenza) | 0.005-0.01 mm a 3xD | ~12.000 | Liscio o con piano, h6 |
| Pinza ER (ISO 15488) | Pinza intagliata stretta dalla ghiera | Moderata (attrito, campo di 1 mm) | ≤0.020 mm (Classe 2, d₁ 10-26 mm); ~0.005 mm grado UP/AA | 20.000-25.000 bilanciato | Liscio o con piano |
| Mandrino idraulico | La pressione dell'olio espande una bussola sottile | Da moderata a elevata (attrito) | ≤0.003 mm a 3xD | 20.000+ | Liscio, h6 |
| Calettamento a caldo | Interferenza termica | Elevata (attrito, 25.000-40.000 N) | ≤0.003 mm a 3xD | 25.000+ | Liscio, h6 |
I portautensili side-lock si abbinano in modo naturale ai corpi a inserti, perché molti corpi vengono forniti con il piano Weldon già rettificato. L'unica vite di pressione spinge il codolo contro un lato del foro, per cui l'utensile gira tipicamente con 0.010-0.030 mm TIR — una penalità che pesa molto meno su un corpo da sgrossatura che su una fresa a codolo da finitura (la Sezione 03 ne quantifica il motivo).
I mandrini per fresatura pesante (venduti anche come mandrini di potenza o a rulli) serrano l'intera circonferenza tramite gabbie a rullini ad aghi e un naso massiccio. Accettano sia codoli lisci sia codoli con piano Weldon, perché i rulli fanno presa sul cilindro, non sul piano. Molti mandrini per fresatura pesante hanno un unico foro grande (comunemente 20, 25, 32 o 42 mm) e accolgono codoli più piccoli tramite pinze di riduzione diritte e cilindriche — spesso chiamate pinze di tipo C — che si inseriscono nel foro cilindrico. Mantengono tipicamente 0.005-0.01 mm TIR a 3xD e rappresentano il consueto passo successivo al side-lock quando un'officina vuole riunire in un solo portautensile la presa da sgrossatura e un'eccentricità migliore.
Le pinze ER secondo ISO 15488 coprono il maggior numero di dimensioni di codolo per singolo portautensile, ed è per questo che sono la scelta predefinita nelle officine che non possiedono altro. ISO 15488 fissa il limite di eccentricità della Classe 2 per fori della pinza da 10-26 mm a ≤0.020 mm TIR, valore adeguato alla sgrossatura con frese a inserti. I gradi di precisione dei produttori (spesso marcati UP o AA) sono realizzati a circa 0.005 mm TIR, più stretti della Classe 1 della norma, ma li garantiscono solo quando portautensile, ghiera e codolo sono altrettanto precisi. Il punto debole è l'estrazione: la pinza fa presa per attrito su un campo di serraggio di 1 mm, e un corpo serrato vicino al limite inferiore di quel campo, o con la ghiera serrata a una coppia insufficiente, può scorrere sotto gli urti ripetuti degli inserti. La ER32 arriva al massimo a 20 mm (3/4 in entra nella pinza 20-19 mm); la ER40 arriva al massimo a 26 mm, per cui i codoli da 1 in entrano, mentre quelli da 32 mm o 1-1/4 in no.
I mandrini idraulici e i portautensili a calettamento a caldo raggiungono entrambi ≤0.003 mm TIR a 3xD. I mandrini idraulici aggiungono lo smorzamento delle vibrazioni grazie alla camera d'olio, ma sono tipicamente dichiarati per una coppia trasmissibile inferiore a quella dei mandrini per fresatura pesante con lo stesso foro, per cui la maggior parte dei produttori destina le versioni standard alla finitura e alla fresatura leggera e media. I portautensili a calettamento a caldo serrano con più forza (tipicamente 25.000-40.000 N), ma richiedono un cambio più lento e sono progettati per codoli in metallo duro. Un codolo in acciaio di una fresa a inserti si dilata con il calore quasi alla stessa velocità del foro del portautensile (circa 11-13 × 10⁻⁶ /°C per entrambi), per cui lo sbloccaggio dipende dal riscaldare il portautensile più rapidamente di quanto il calore penetri nel codolo — un procedimento praticabile, ma più lento e meno tollerante rispetto al metallo duro.
Rettificare in proprio il piano Weldon
Rettificare un piano su un corpo a inserti con codolo liscio per adattarlo a un portautensile side-lock è una pratica comune, ma un piano rettificato a mano con profondità o angolo errati fa sì che la vite di pressione appoggi su uno spigolo anziché sulla faccia. In questo modo non si ripristinano né la resistenza all'estrazione né un'eccentricità ripetibile. Se si prevede un portautensile side-lock, conviene acquistare il corpo con piano Weldon di fabbrica (DIN 1835 forma B), oppure serrare il codolo liscio in un mandrino per fresatura pesante.
Quanto conta l'eccentricità su una fresa a più inserti?
Su un corpo a inserti l'eccentricità modifica la ripartizione del truciolo fra gli inserti. Su una fresa a codolo a due inserti, l'eccentricità radiale si somma quasi per intero, con il suo valore TIR, al truciolo dell'inserto più sporgente: 0.020 mm di eccentricità con un avanzamento per dente di 0.10 mm sovraccaricano quindi un inserto di circa il 20%, mentre l'altro lavora con un carico inferiore del 20%.
L'effetto dipende dallo spessore del truciolo rispetto all'eccentricità:
Δh ≈ TIR × sin κ
dove Δh è lo spessore di truciolo aggiuntivo sull'inserto più sporgente (mm), TIR è l'eccentricità radiale sul tagliente (mm) e κ è l'angolo di registrazione (di attacco) dell'inserto. L'avanzamento per dente rispetto all'eccentricità è la variabile dominante: gli stessi 0.020 mm TIR sono trascurabili su una fresa ad alto avanzamento ma decisivi in una passata di finitura.
Tre casi di calcolo mostrano l'ampiezza dell'effetto, tutti per un corpo a due inserti con 0.020 mm TIR. Con tre o quattro inserti il salto fra taglienti adiacenti è minore (all'incirca da metà a tre quarti del TIR per un corpo eccentrico), per cui il sovraccarico si riduce, ma l'inserto più sporgente continua a tagliare di più:
- Fresa a spallamento a 90°, finitura con f_z = 0.05 mm: sin 90° = 1, quindi l'inserto più sporgente taglia circa 0.07 mm — all'incirca il 40% sopra il valore nominale. Quell'inserto si usura per primo e sulla parete genera spesso da solo la superficie finale, per cui un corpo a più inserti può finire come un corpo a inserto singolo con un avanzamento per dente pari a diverse volte quello programmato.
- Fresa a spallamento a 90°, sgrossatura con f_z = 0.15 mm: il sovraccarico scende a circa il 13%. La maggior parte dei gradi per sgrossatura lo assorbe senza una variazione visibile della vita utile dell'utensile.
- Fresa ad alto avanzamento, κ ≈ 10°, f_z = 2.5 mm: il truciolo effettivo è di circa 0.43 mm (2.5 × sin 10°) e l'eccentricità aggiunge all'incirca 0.0035 mm (0.020 × 0.174) — meno dell'1%. Per il carico truciolo, l'eccentricità radiale è quasi irrilevante sui corpi ad alto avanzamento.
Le frese ad alto avanzamento sono sensibili all'eccentricità assiale più che a quella radiale, perché il piccolo angolo di registrazione trasforma qualsiasi differenza di altezza fra gli inserti direttamente in una profondità assiale aggiuntiva su un solo inserto. Si tratta più di una questione di corpo fresa e di posizionamento degli inserti che di portautensile, ed è per questo che un portautensile di precisione rende meno su un corpo ad alto avanzamento che su una fresa a codolo da finitura.
Il corpo fresa stesso fissa un limite inferiore. ISO 8688-1:1989 §4.5 ammette fino a 100 µm di eccentricità radiale e 50 µm di eccentricità assiale, con non più di 50 µm fra taglienti consecutivi, nel montaggio della fresa a spianare di riferimento per le prove di durata. Questa tolleranza, scritta per una fresa di riferimento in una prova normalizzata, mostra che una variazione da tagliente a tagliente di decine di micron è considerata normale per i corpi a inserti — la stessa clausola raccomanda il montaggio selettivo degli inserti per ridurla. Passare da un portautensile con 0.020 mm a uno con 0.003 mm TIR è un miglioramento reale, ma su un corpo i cui taglienti variano già di decine di micron ripaga soprattutto in finitura, non in sgrossatura. Secondo la «regola del decimo» di BIG DAISHOWA, ogni 2.5 µm di eccentricità riducono la vita utile dell'utensile di circa il 10%; questa regola empirica si applica nel modo più diretto quando il portautensile domina il bilancio di eccentricità, il che su un corpo a inserti corrisponde al caso della finitura.
Controllare l'eccentricità sugli inserti, non sul codolo
Dopo il serraggio del corpo conviene rilevare con il comparatore lo spigolo tagliente di ciascun inserto (in direzione radiale e assiale), non soltanto il codolo o il naso del portautensile. Su un corpo a inserti, un inserto mal posizionato o un truciolo sotto una sede aggiunge spesso più variazione da tagliente a tagliente della differenza fra un portautensile side-lock e un mandrino idraulico.
Sporgenza, lunghezza calibrata e dimensione del codolo
Una volta risolto il problema dell'estrazione, a limitare la maggior parte delle sgrossature con frese a inserti è la flessione, non la presa. Per un utensile a sbalzo la flessione segue la formula della trave:
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
dove F è la forza di taglio radiale, L la sporgenza dalla faccia del portautensile, E il modulo di Young (210 GPa per un corpo in acciaio) e d il diametro effettivo del codolo o del collo. La lunghezza di sporgenza domina la flessione perché compare al cubo: portare un corpo a inserti da una sporgenza di 2×D a 3×D aumenta la flessione di circa 3.4× (1.5³) a parità di forza di taglio, e a 5×D la flessione è all'incirca 15.6× quella a 2×D.
Le conseguenze pratiche per la scelta del portautensile:
- Scegliere la lunghezza calibrata del portautensile più corta che garantisca il disimpegno dal pezzo. Un portautensile side-lock corto o un mandrino per fresatura pesante corto supera spesso una lunga prolunga ER nella sgrossatura con frese a inserti, perché ogni millimetro di sporgenza del portautensile si somma al termine al cubo esattamente come la sporgenza dell'utensile.
- Serrare l'intera lunghezza del codolo. Un corpo a inserti serrato solo sulla parte anteriore del codolo si comporta come un utensile più lungo e concentra la forza sul bordo del portautensile. In una pinza ER, il codolo va inserito oltre la lunghezza di serraggio effettiva della pinza; un codolo afferrato solo nella parte anteriore del foro può inclinare la pinza.
- Aumentare la dimensione del codolo prima di aumentare la precisione del portautensile. Poiché I varia con d⁴, un codolo da 25 mm è circa 2.4× più rigido di un codolo da 20 mm ((25/20)⁴ ≈ 2.44). In una lavorazione a lunga portata questo guadagno di rigidità supera di norma qualsiasi differenza di eccentricità fra i tipi di portautensile.
Per i corpi a inserti utilizzati oltre circa 3×D di sporgenza, un codolo più grande in un portautensile corto e rigido fa tipicamente di più per la stabilità di un portautensile più preciso della stessa lunghezza. Le frese che devono raggiungere tasche profonde sono spesso servite meglio da una geometria ad alto avanzamento, che reindirizza gran parte della forza di taglio in direzione assiale verso il mandrino, dove l'attrezzamento è più rigido.
Abbinare il portautensile a diametro della fresa, operazione e cono
Il cono della macchina limita sia il portautensile più grande utilizzabile in pratica sia la coppia disponibile. Un mandrino con cono 30 (BT30/CAT30) è tipicamente limitato a codoli di frese a inserti da 20 mm (3/4 in) o meno in portautensili ER32 e a circa 25 mm (1 in) in portautensili side-lock, mentre i mandrini con cono 40 e superiori consentono codoli da 25-32 mm in mandrini per fresatura pesante e portautensili side-lock. A 25 mm su una macchina con cono 30, a limitare il taglio sono di solito la coppia e la rigidezza del cono del mandrino, non il foro del portautensile.
| Diametro della fresa | Codolo tipico | Sgrossatura (interrotta, cava piena) | Alto avanzamento | Finitura / semifinitura |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | Side-lock o ER32 con ghiera alla coppia piena | Side-lock o ER32 | ER32 grado UP o idraulico |
| 20-25 mm | 20 mm / 3/4 in | Side-lock o mandrino per fresatura pesante | Side-lock o ER32/ER40 | Idraulico o mandrino per fresatura pesante |
| 25-32 mm | 25 mm / 1 in | Side-lock o mandrino per fresatura pesante (cono 40 e superiori) | Side-lock o ER40 | Idraulico o calettamento a caldo |
| 32-50 mm | 32 mm / 1-1/4 in | Side-lock o mandrino per fresatura pesante massiccio (cono 40/50) | Side-lock | Mandrino per fresatura pesante o idraulico |
| Corpo a guscio (~32 mm e oltre) | Montaggio a foro | Albero portafresa a guscio | Albero portafresa a guscio | Albero portafresa a guscio |
Le dimensioni del codolo sono abbinamenti tipici, non regole fisse: molti produttori offrono lo stesso diametro di fresa su due dimensioni di codolo, e le varianti a collo lungo passano a un codolo maggiore. I corpi a guscio — comunemente a partire da circa 32-40 mm di diametro — si montano su un albero portafresa a guscio tramite un foro centrale e una chiavetta di trascinamento secondo ISO 6462 anziché in un portautensile per codolo, il che cambia completamente la decisione; per questa scelta di montaggio si rimanda alla guida fresa a spianare vs fresa a guscio.
Le pinze ER si guadagnano il loro posto nella parte sinistra della tabella. Per corpi da 16-20 mm in sgrossatura leggera e media, una ER32 con la ghiera serrata alla coppia piena (136 Nm per la ghiera standard, secondo i dati REGO-FIX) trattiene tipicamente la maggior parte delle frese a inserti senza scorrimento, ed è ciò che la maggior parte delle officine con cono 30 possiede già. Dove la pinza ER ha già dato problemi di estrazione su una specifica lavorazione, il rimedio è di solito un portautensile side-lock per quella sola fresa anziché un nuovo sistema di portautensili. La guida alla scelta delle pinze ER tratta il dimensionamento delle pinze e le classi di precisione ISO 15488.
✦ Side-lock / mandrino per fresatura pesante: ideale per
- Sgrossatura interrotta e cave a piena larghezza con frese a spallamento a spoglia positiva
- Rampe elicoidali e ingressi in tuffo che tendono a sfilare il corpo
- Corpi forniti con piano Weldon DIN 1835 forma B
- Mandrini che lavorano sotto ~12.000 RPM
✦ ER / idraulico / calettamento a caldo: ideale per
- Sgrossatura leggera e media con frese a inserti su codoli da 16-20 mm (ER32)
- Finitura con frese a inserti, dove 0.003-0.020 mm TIR modificano la ripartizione del carico fra gli inserti
- Officine che standardizzano un'unica famiglia di portautensili su molte dimensioni di codolo
- Lavorazioni a RPM più elevati sull'alluminio, dove la bilanciatura conta
Tabella di scelta rapida
Per le frese a codolo a inserti è l'operazione, prima del diametro, a determinare il portautensile: la sgrossatura interrotta favorisce la presa di un side-lock o di un mandrino per fresatura pesante, mentre la finitura favorisce i ≤0.003 mm TIR dei mandrini idraulici o dei portautensili a calettamento a caldo. Le righe seguenti associano scenari tipici a una scelta di partenza.
| Scenario | Codolo | Portautensile consigliato | Cono | Motivo |
|---|---|---|---|---|
| Fresa a spallamento da 20-25 mm, sgrossatura a cava piena su acciaio | 20-25 mm Weldon (DIN 1835 forma B) | Side-lock | BT40/CAT40 | La vite di pressione sul piano impedisce lo scorrimento sotto gli urti ripetuti degli inserti e la trazione assiale dovuta alla spoglia positiva |
| Corpo da 25-32 mm, sgrossatura pesante, codolo liscio | 25-32 mm liscio h6 | Mandrino per fresatura pesante (a rulli) | BT40/CAT40/BT50 | Presa sull'intera circonferenza con 0.005-0.01 mm TIR, senza bisogno del piano |
| Corpo da 16-20 mm su macchina con cono 30 | 16-20 mm / 5/8-3/4 in | ER32 con ghiera alla coppia piena, o side-lock | BT30/CAT30 | La ER32 copre fino a 20 mm ed è abbastanza leggera per un mandrino con cono 30 |
| Fresa ad alto avanzamento da 25 mm, κ ≈ 10° | 25 mm / 1 in | Side-lock o ER40 | BT40 | L'eccentricità radiale aggiunge meno dell'1% a un truciolo di 0.43 mm; la forza assiale spinge il corpo dentro il portautensile |
| Finitura con frese a inserti, f_z ≤0.05 mm | 16-25 mm liscio h6 | Mandrino idraulico | BT40/HSK-A63 | ≤0.003 mm TIR mantengono il sovraccarico dell'inserto più sporgente di un corpo a due inserti vicino al 6% anziché al 40% |
| Lunga portata oltre 3×D di sporgenza | Il codolo più grande che entra | Mandrino per fresatura pesante corto o side-lock corto | BT40 e superiori | La flessione cresce con L³; un portautensile corto e rigido riduce la sporgenza |
| Corpo a guscio, diametro ~32-63 mm | Montaggio a foro | Albero portafresa a guscio (interfaccia ISO 6462) | Qualsiasi | I corpi con montaggio a foro sono trascinati da chiavetta e vite, non da una presa sul codolo |
Sgrossare con frese a inserti serrate per geometria, finire su portautensili di precisione.
Nella sgrossatura interrotta con frese a codolo a inserti la priorità è la resistenza all'estrazione: un portautensile side-lock Weldon su piano DIN 1835 forma B, oppure un mandrino per fresatura pesante su codolo liscio. Le pinze ER32/ER40 sono adeguate per lavorazioni leggere e medie su codoli fino a 20 mm e 26 mm, se la ghiera è serrata alla coppia prescritta. Conviene investire in mandrini idraulici o portautensili a calettamento a caldo solo per la finitura con frese a inserti, dove l'eccentricità decide quale inserto lavora; sui corpi ad alto avanzamento e da sgrossatura pesante, la dimensione del codolo e una sporgenza ridotta contano più della precisione del portautensile.
Si può serrare una fresa a codolo a inserti in una pinza ER?
Sì, una pinza ER trattiene tipicamente in modo adeguato la maggior parte delle frese a codolo a inserti da 16-20 mm per tagli leggeri e medi, se la ghiera è serrata alla coppia prescritta, per esempio 136 Nm su una ghiera ER32 standard. Per la sgrossatura a cava piena o le rampe elicoidali, un portautensile side-lock Weldon o un mandrino per fresatura pesante è la scelta meno rischiosa, perché le prese ad attrito possono scorrere sotto gli urti ripetuti degli inserti.
Il codolo di una fresa a codolo a inserti deve avere il piano Weldon?
Il piano Weldon (DIN 1835 forma B) è necessario solo quando il corpo va montato in un portautensile side-lock, dove la vite di pressione vi agisce per impedire l'estrazione. I corpi con codolo liscio lavorano in mandrini per fresatura pesante, pinze ER, mandrini idraulici o portautensili a calettamento a caldo. I piani di fabbrica sono preferibili a quelli rettificati a mano, che spesso fanno appoggiare la vite su uno spigolo.
Conviene un mandrino idraulico per le frese a codolo a inserti?
Un mandrino idraulico conviene soprattutto per la finitura con frese a inserti, dove i suoi ≤0.003 mm TIR a 3xD distribuiscono il truciolo in modo uniforme fra gli inserti. Su un corpo a due inserti con 0.05 mm di avanzamento per dente, 0.020 mm di eccentricità sovraccaricano un inserto di circa il 40%. Per la sgrossatura pesante, un portautensile side-lock o un mandrino per fresatura pesante offre tipicamente più presa per ogni dollaro speso.
Quale portautensile usare per una fresa ad alto avanzamento a inserti?
Un portautensile side-lock o una pinza ER di grandi dimensioni (ER40 per codoli da 25 mm) è tipicamente adatto alle frese ad alto avanzamento, perché l'angolo di registrazione di 9-17° dirige gran parte della forza di taglio in direzione assiale verso il mandrino. Con un avanzamento per dente di 2.5 mm l'eccentricità radiale aggiunge meno dell'1% al truciolo effettivo, per cui la precisione del portautensile conta meno del posizionamento degli inserti.
Quanto può sporgere una fresa a codolo a inserti dal portautensile?
Per la sgrossatura a pieno impegno conviene contenere la sporgenza entro circa 3× il diametro della fresa. La flessione cresce con il cubo della lunghezza, per cui passare da 2×D a 3×D aumenta la flessione di circa 3.4×, e a 5×D la flessione è all'incirca 15.6× quella a 2×D. Oltre 3×D si ricorre a un codolo più grande, a un portautensile più corto o a una geometria ad alto avanzamento.
Fonti
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout