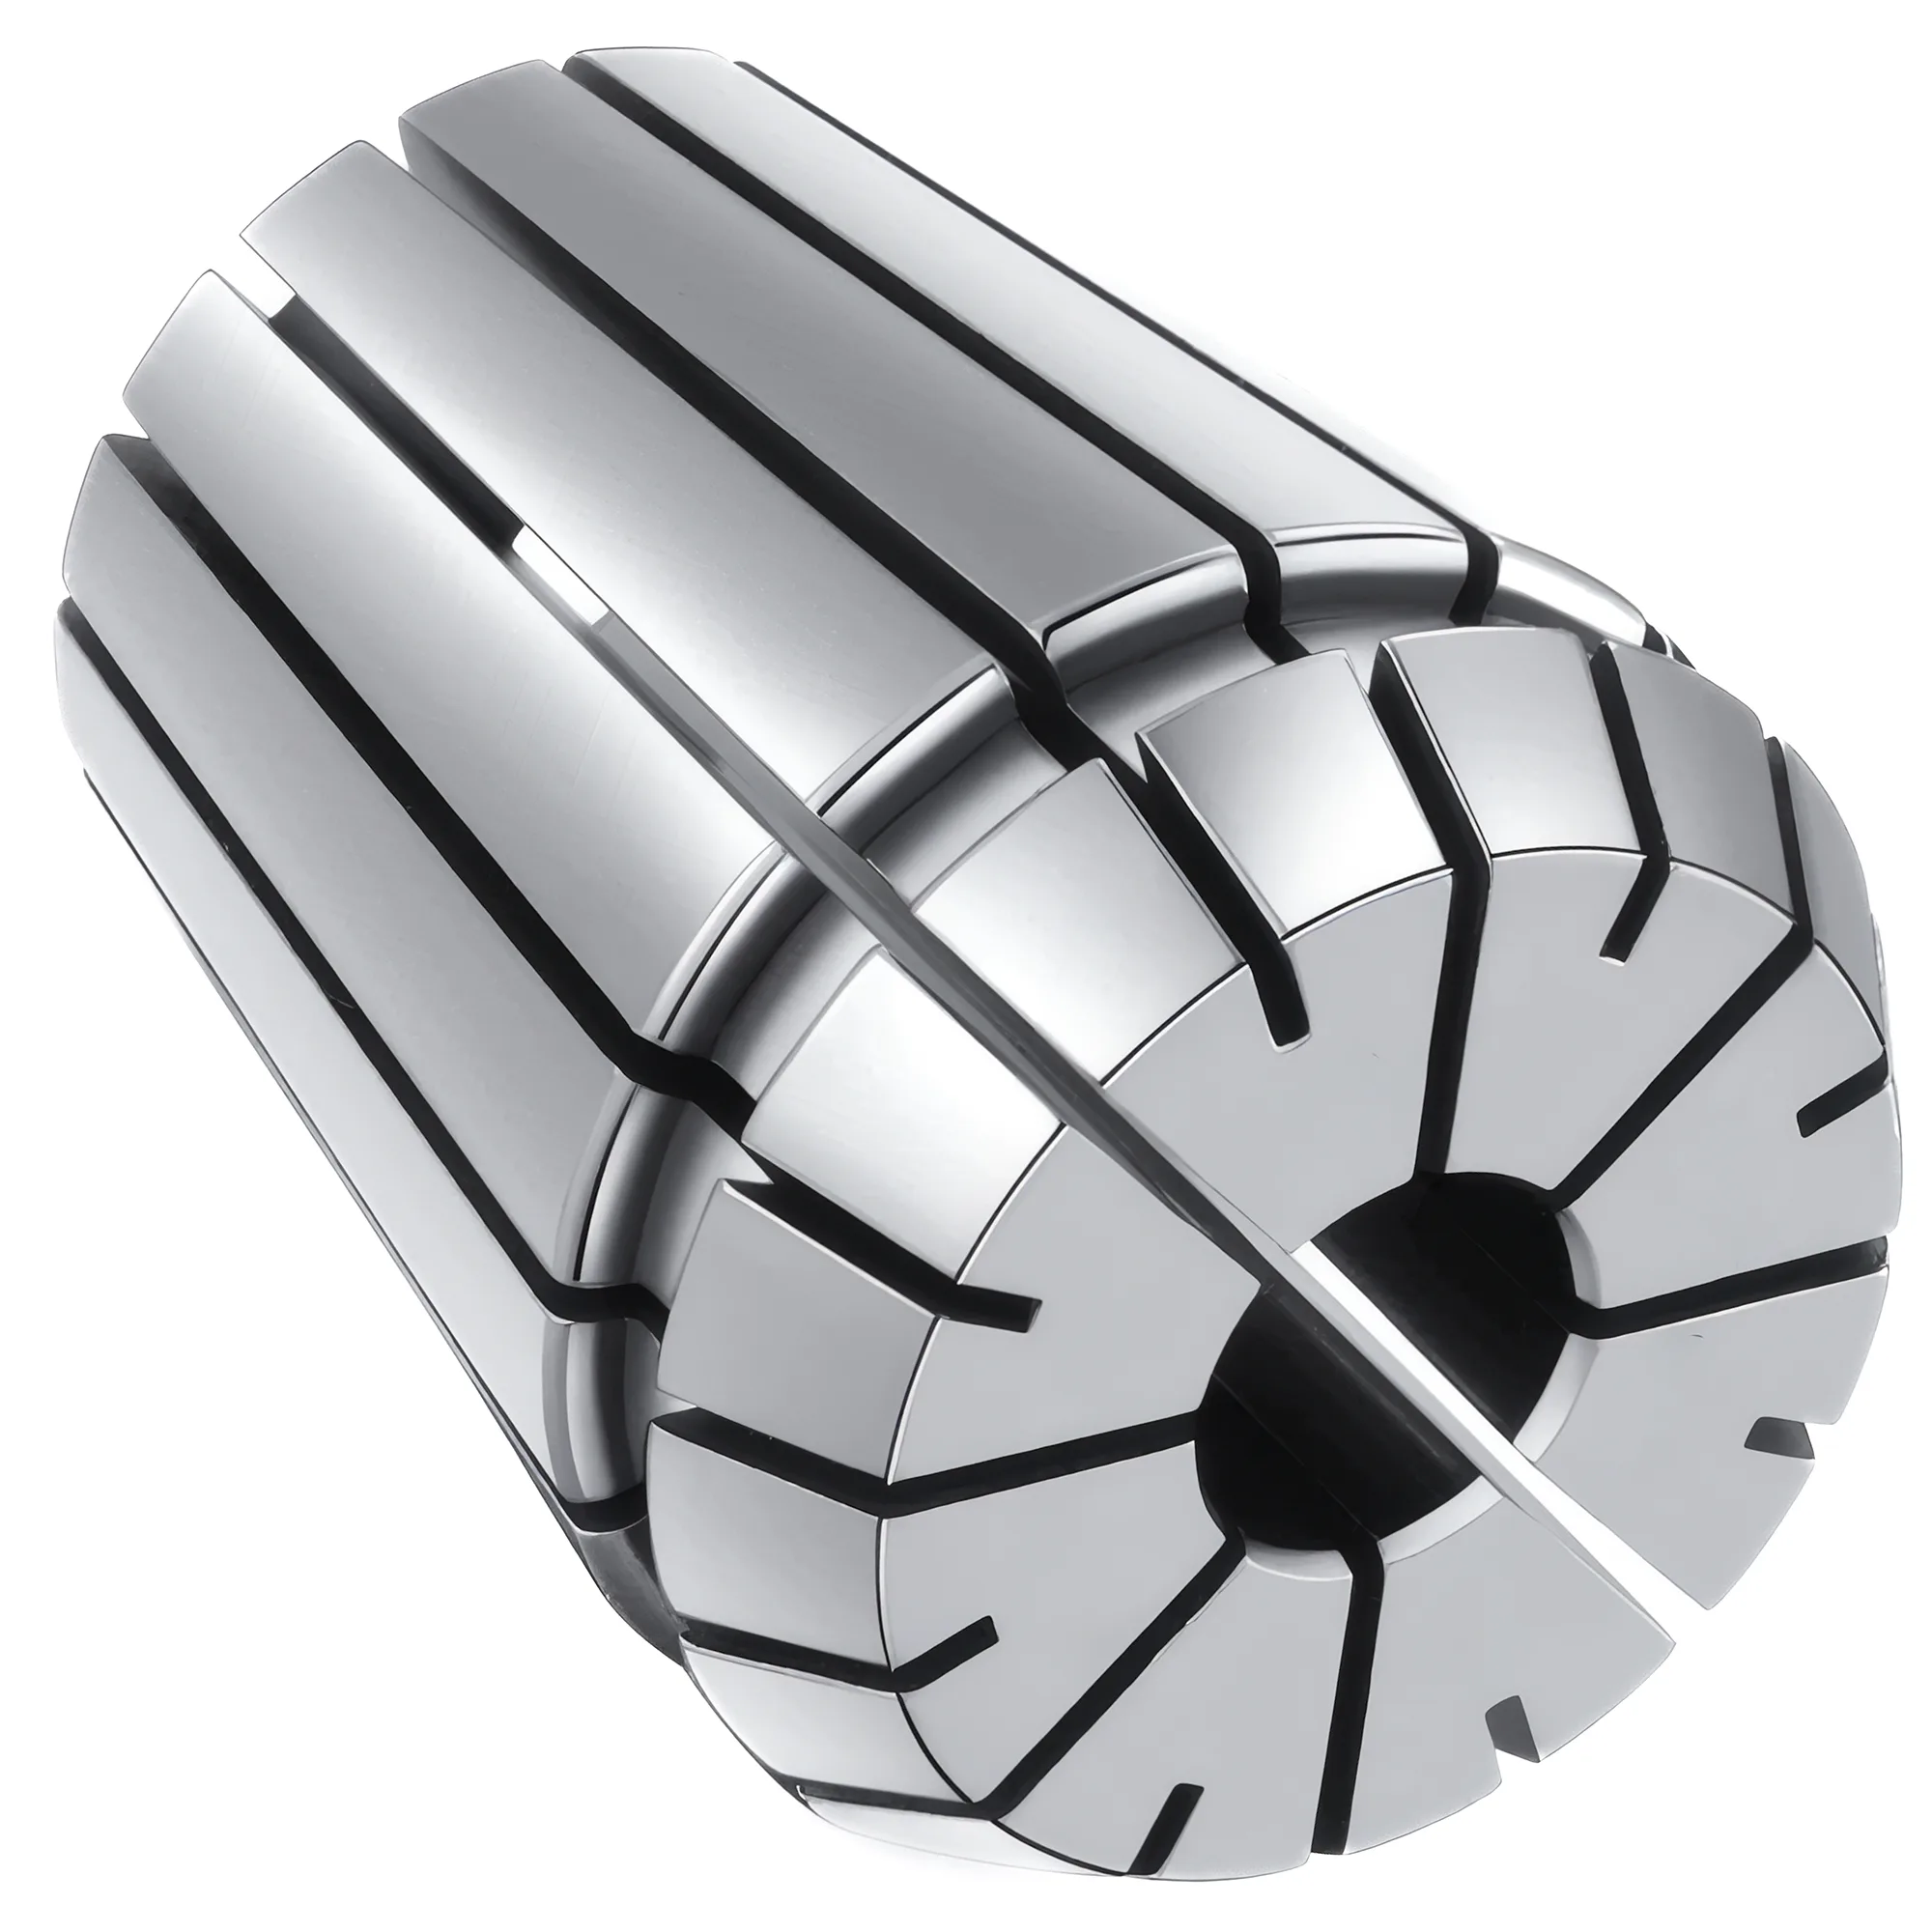
Il codolo del mandrino a pinza ER va scelto in base al mandrino della macchina: un codolo MT3 con tirante M12 è adatto alla maggior parte delle teste motrici dei minitorni e dei tipici torni da banco da 9–10 in di diametro tornibile, un codolo MT2 è adatto alle contropunte e un codolo R8 con tirante 7/16-20 è adatto alle fresatrici a mensola tipo Bridgeport. Per il lavoro in testa motrice si sceglie un ER32 (2–20 mm secondo ISO 15488) o un ER40 (3–26 mm), poi si controllano separatamente con il comparatore il mandrino, il mandrino a pinza e la pinza, perché le loro eccentricità si sommano.
Un mandrino a pinza ER consente a un tornio o a una fresatrice manuale di riprendere pezzi tondi e piccole frese in modo ripetibile, ma solo se è montato su un'interfaccia per cui il mandrino della macchina è stato progettato e se la catena delle eccentricità viene verificata una volta completata l'installazione. Questa guida tratta il lato del montaggio: tipi di codolo, tiranti, scelta della misura e diagnosi dell'eccentricità. Per il campo di serraggio e la classe di ogni misura ER si rimanda alla guida alla scelta delle pinze ER; per la coppia di serraggio della ghiera e la sequenza di serraggio, alla guida alla coppia di serraggio e all'eccentricità delle pinze ER.
Quale codolo del mandrino a pinza ER si adatta alla macchina?
Le macchine manuali accolgono i mandrini a pinza ER tramite tre interfacce del mandrino, che si comportano in modo diverso. Il cono Morse (MT) è un cono autobloccante normato dalla DIN 228 e dalla ISO 296; la ISO 296 lo descrive come un cono piccolo di circa 4–5%, abbastanza poco inclinato da permettere al solo attrito di trattenere un codolo pulito. L'R8 è un cono autosbloccante con un angolo incluso di circa 16°51′, che senza il suo tirante non trattiene nulla. I portapinze ER a codolo cilindrico hanno un codolo dritto e vengono serrati da un altro elemento: una pinza R8, una pinza ER più grande oppure il bloccaggio di una testa di alesatura o di un portautensili da torretta.
La DIN 228 e la ISO 296 sono le norme dimensionali dei codoli MT, ed è per questo che un mandrino a pinza ER MT3 di un fornitore si inserisce in qualsiasi sede MT3 di mandrino realizzata sullo stesso cono. Nessuna delle due norme specifica coppia, forza di estrazione o velocità, per cui la tenuta dipende dalla forma dell'estremità del codolo e dal tirante.
Il codolo MT esiste con due forme di estremità: a codolo di trascinamento, per contropunte e trapani a colonna, e filettata, per un tirante che attraversa il mandrino della testa motrice. Un codolo con la sola estremità di trascinamento nella testa motrice di un tornio si affida esclusivamente all'attrito, che il carico laterale e i tagli interrotti possono vincere; un codolo filettato richiamato da un tirante resta in sede sotto gli stessi tagli. È consigliabile verificare la forma dell'estremità prima dell'ordine, perché esiste anche il problema opposto: un codolo filettato nel cannotto della contropunta non dispone di tirante ed è trattenuto solo dall'attrito.
Testa motrice e contropunta: mandrini a pinza ER MT2 e MT3 sul tornio
La maggior parte dei minitorni della classe da 7×10 a 7×16 e molti torni da banco da circa 9–10 in di diametro tornibile hanno una sede MT3 nella testa motrice e una sede MT2 nella contropunta, ma la configurazione varia in base al costruttore e all'anno, per cui conviene misurare il diametro all'estremità maggiore della sede prima dell'ordine. Un codolo MT2 non va in battuta in una sede MT3 perché la sua estremità maggiore è più piccola di 6.045 mm — più piccola perfino dell'estremità minore della sede MT3, per cui il codolo non appoggia su nessuna parte del cono. Se si possiede già un mandrino a pinza MT2, una bussola di riduzione da MT2 a MT3 lo rende utilizzabile, ma aggiunge circa 0.015–0.020 mm di eccentricità al sistema secondo la tolleranza delle bussole della DIN 228.
Montaggio in testa motrice. Il mandrino a pinza per la testa motrice si monta direttamente nella sede del mandrino dopo aver rimosso l'autocentrante. Un tirante attraversa il foro del mandrino e si avvita nell'estremità filettata del codolo. Basta serrarlo con decisione con una chiave manuale: il cono trasmette la coppia di taglio e il compito del tirante è mantenere il codolo in sede, quindi un tiraggio supplementare aggiunge poca tenuta e rende il cono più difficile da sbloccare. Per smontare il mandrino a pinza si allenta il tirante di uno o due giri e se ne batte l'estremità con un mazzuolo morbido.
Un tirante che sembra fuori centro all'uscita del mandrino è di solito normale: un'asta da 12 mm in un foro di circa 20 mm o più pende da un lato per il proprio peso. Conta invece se il serraggio del tirante modifica l'eccentricità sul naso del mandrino a pinza: se la lettura cambia di più di qualche micron mentre si serra il tirante, lo spallamento del tirante o l'estremità filettata del mandrino a pinza non sono in squadra e flettono il codolo nel cono. Per verificarlo, si controlla il mandrino a pinza con il comparatore prima e dopo il serraggio.
Contrastare la coppia di reazione della ghiera. La coppia di serraggio raccomandata per la ghiera è elevata: REGO-FIX indica 136 Nm per una ghiera standard ER32 e 176 Nm per ER40. Su un tornio manuale questa coppia si scarica attraverso il cono MT e il tirante se il corpo del mandrino a pinza non viene trattenuto, per cui è consigliabile bloccare il mandrino (con il rinvio a ingranaggi o il blocco mandrino) e trattenere il corpo del mandrino a pinza per le sue facce chiave con una seconda chiave mentre si serra la ghiera. Trattenere il corpo del mandrino a pinza con la sua chiave mentre si serra la ghiera tiene la coppia di reazione della ghiera fuori dal cono Morse, che altrimenti può ruotare e allentarsi o subire corrosione da sfregamento.
Montaggio in contropunta. Un mandrino a pinza ER MT2 o MT3 a codolo di trascinamento nel cannotto della contropunta trasforma la contropunta in un supporto per punte e alesatori, che serra utensili a codolo cilindrico entro il campo di chiusura di 1 mm di una pinza ER16–ER40 standard. La contropunta non offre un tirante, quindi la coppia di foratura dovrebbe restare entro ciò che il giunto ad attrito può trasmettere: una punta che si impunta in uscita può far ruotare il codolo e rigare la sede del cannotto. Nella foratura dalla contropunta, l'allineamento della contropunta all'asse del mandrino conta di solito più dell'eccentricità propria del mandrino a pinza ER, perché un disassamento produce fori maggiorati o svasati indipendentemente da quanto la punta giri concentrica.
Portapinze ER R8 e a codolo cilindrico su fresatrici a mensola e da banco
L'R8 è il mandrino standard delle fresatrici a mensola tipo Bridgeport e di molte fresatrici da banco della classe G0704, e un portapinze ER32 con codolo R8 è il modo comune per dare a queste macchine l'intero campo ER32 (2–20 mm secondo ISO 15488). Il codolo R8 del portapinze si inserisce nel mandrino, il tirante 7/16-20 si avvita nella sua estremità posteriore e una chiavetta nel mandrino impegna la cava del codolo per impedirne la rotazione. Alcuni vecchi trapani-fresatori e piccole fresatrici da banco usano invece mandrini MT2 o MT3, che accolgono mandrini a pinza ER a codolo MT con estremità filettata e tirante, esattamente come la testa motrice di un tornio.
La scelta tra una pinza R8 e un portapinze ER R8 è un compromesso più che un miglioramento. Una pinza R8 serra un solo diametro nominale e resta quasi a filo del naso del mandrino, con un'eccentricità tipica di 0.013–0.025 mm in un mandrino pulito. Un portapinze ER32 aggiunge un secondo giunto conico e la lunghezza del proprio corpo sotto il naso, il che costa corsa in Z su una fresatrice a mensola — la sola ghiera ER32 è lunga 22.5 mm e ha un diametro di 50 mm secondo ISO 15488 Tabella 3 —, ma ogni pinza copre 1 mm di campo di codolo con la chiusura standard ISO 15488 (alcuni costruttori indicano le pinze di mezza misura con soli 0.5 mm) e accetta utensili metrici e in pollici nello stesso portapinze.
Un portapinze ER a codolo cilindrico, come una prolunga ER11 o ER16 su un codolo da 16 o 20 mm, dà alle piccole frese sbraccio e visibilità su una fresatrice manuale, ma ogni giunto di pinza aggiuntivo nella catena aggiunge la propria eccentricità. La prolunga va serrata in una pinza R8 o in una pinza ER più grande dello stesso diametro di codolo, con una sporgenza corta quanto il pezzo consente, e la punta va controllata con il comparatore dopo il montaggio anziché dare per buona l'eccentricità di catalogo del portapinze.
Come controllare l'eccentricità e distinguere mandrino, mandrino a pinza e pinza
L'eccentricità totale sull'utensile è la somma di tre contributi — sede del mandrino, corpo del mandrino a pinza e pinza — e solo misurandoli separatamente si capisce quale componente correggere. Nel caso peggiore i contributi si sommano linearmente:
TIR_total ≤ TIR_spindle + TIR_chuck + TIR_collet
Il termine singolo più grande è quello dominante. A titolo di esempio, un mandrino a 0.005 mm, un mandrino a pinza a 0.010 mm e una pinza ISO 15488 di Classe 2 al suo limite di 0.015 mm (d₁ ≤ 10 mm) si sommano a 0.030 mm nel caso peggiore; sostituendo la pinza con una pinza di grado UP da ≤0.005 mm il caso peggiore scende a 0.020 mm; oltre questo punto i 0.010 mm del mandrino a pinza sono il termine più grande, e una pinza migliore non può ridurlo: occorre invece rimettere in sede o sostituire il mandrino a pinza.
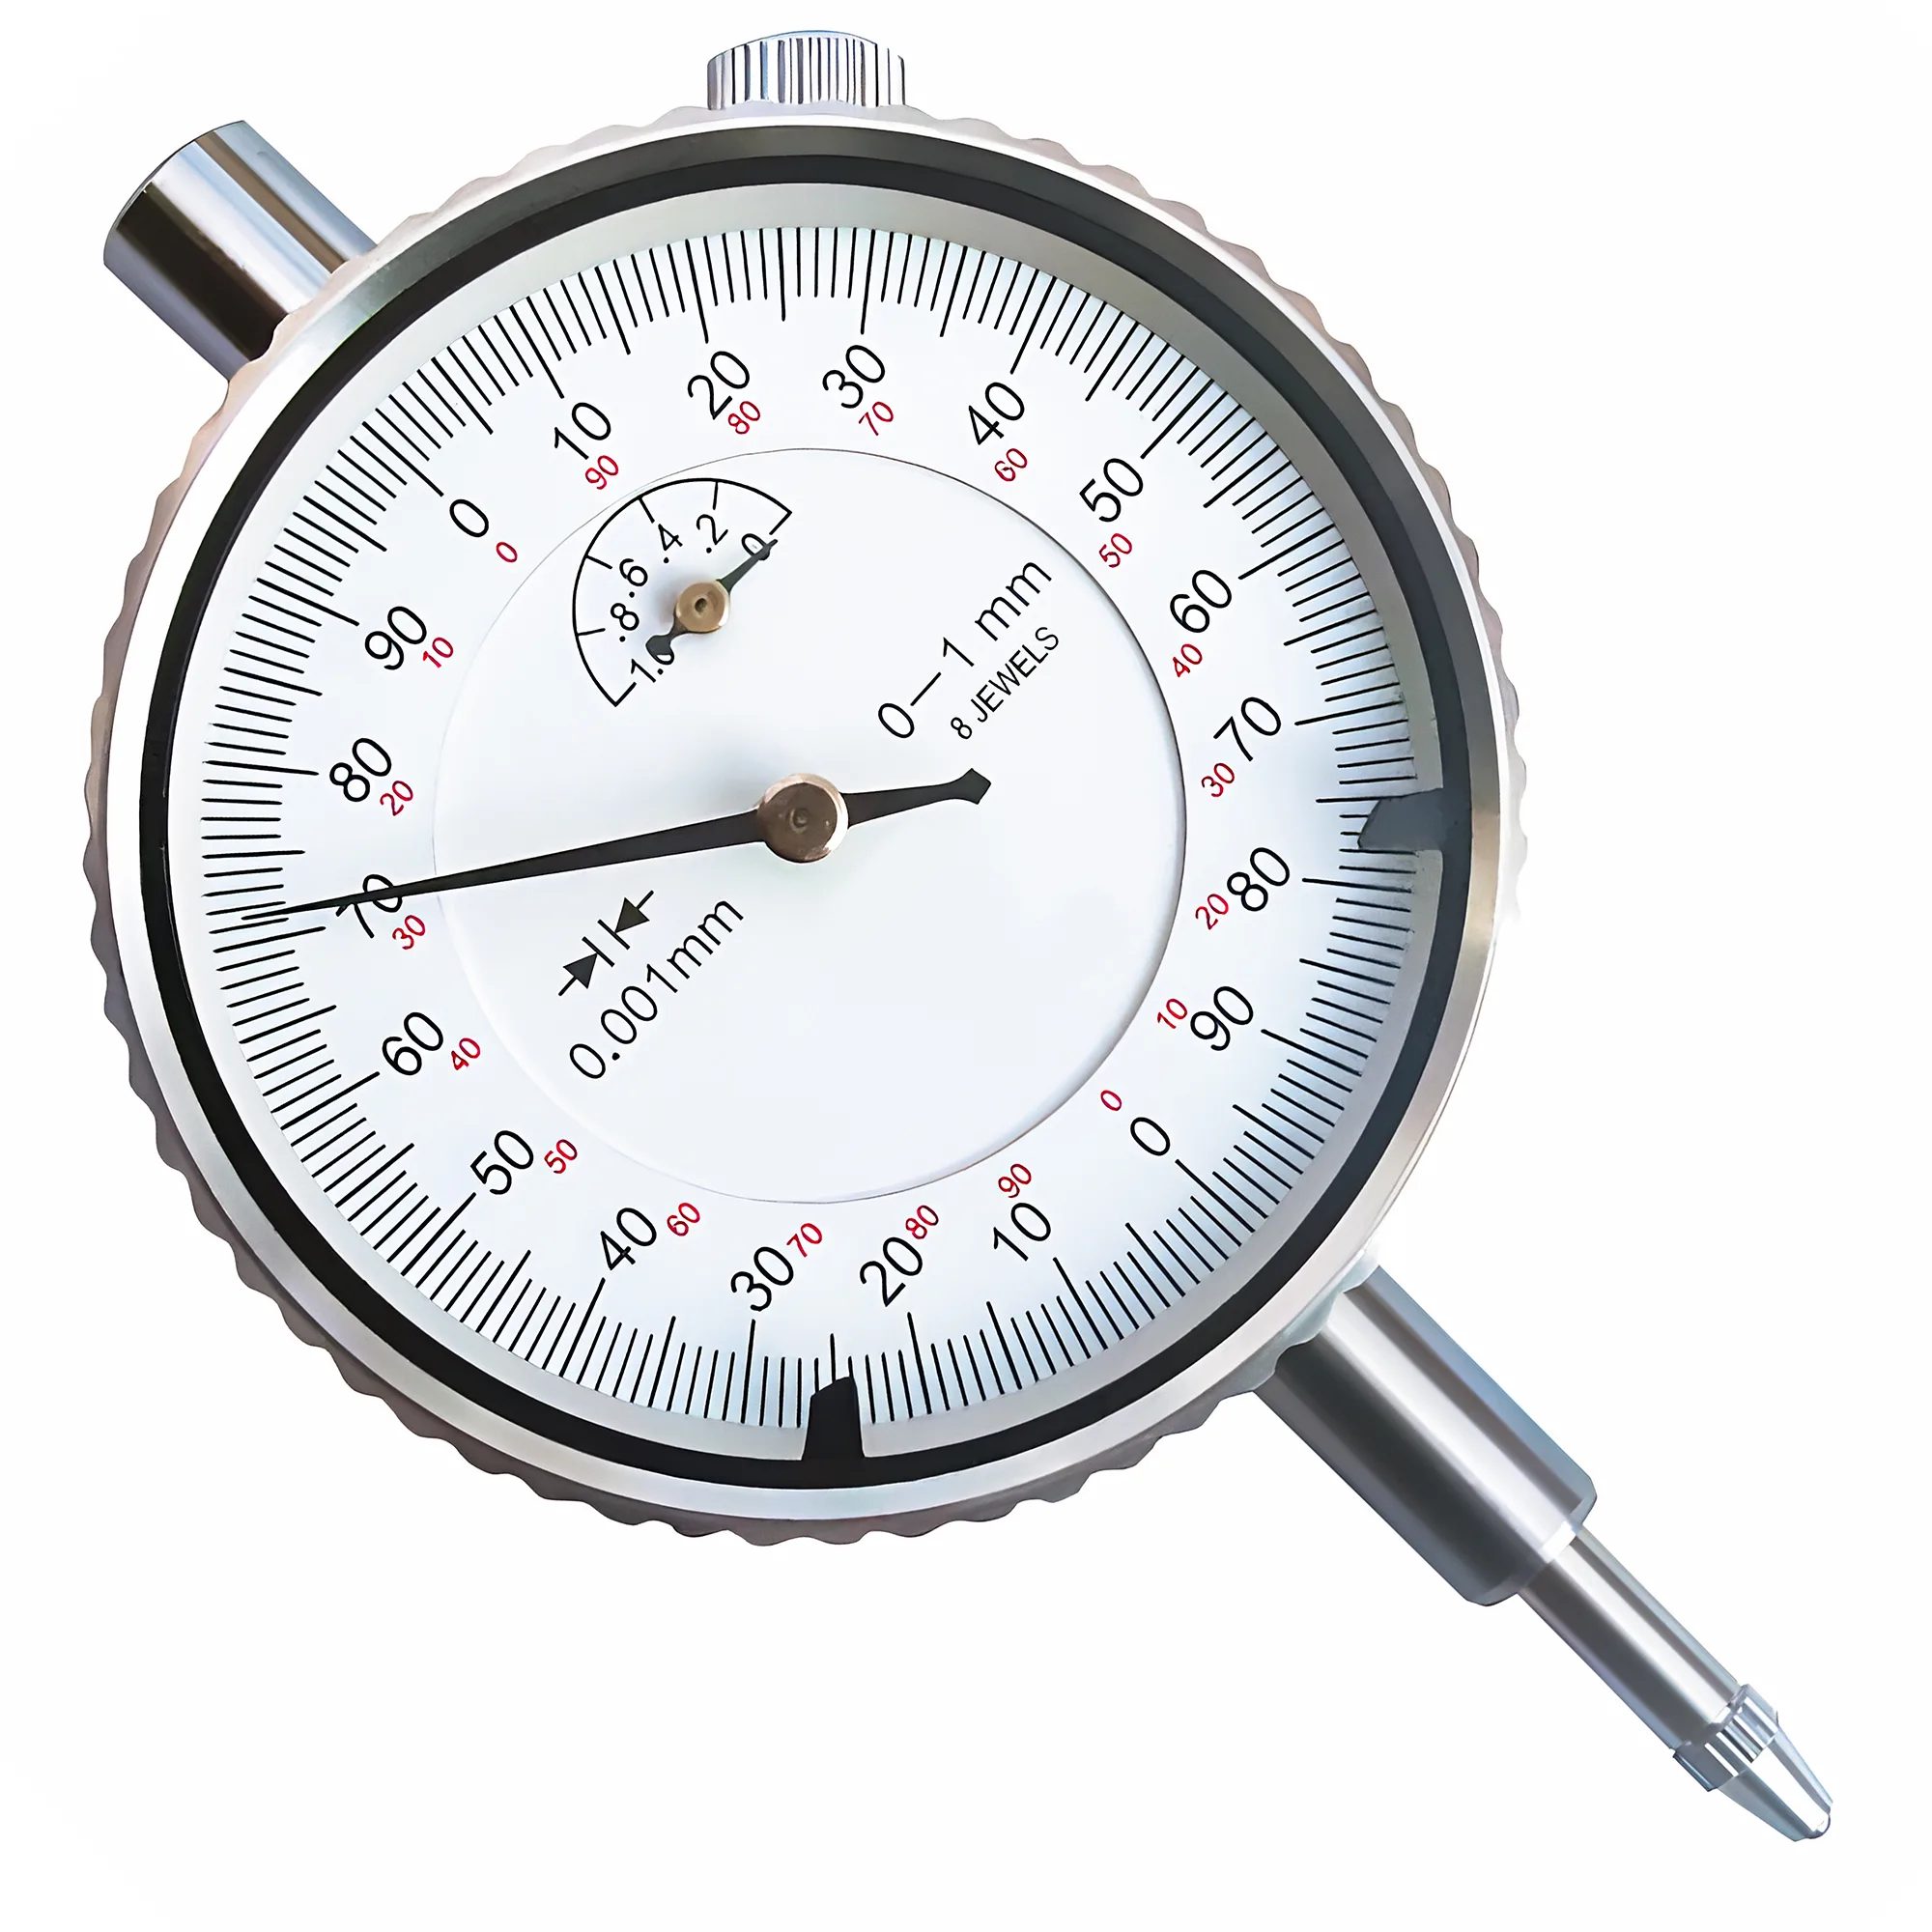
La ISO 230-1, punto 12.5, tratta l'eccentricità dei componenti rotanti come metodo di prova; non fissa valori di accettazione, per cui le letture vanno valutate rispetto alla classe della pinza e alla tolleranza del pezzo. Si utilizza un comparatore con risoluzione di 0.001 mm (o 0.0001 in) su una base rigida: a leva per raggiungere l'interno della sede e del cono della pinza, a leva o a stelo sul perno di prova; un comparatore da 0.01 mm non è in grado di risolvere le differenze che qui contano. I controlli si eseguono in questo ordine:
- Sede del mandrino. Con il mandrino a pinza smontato, rilevare con il comparatore l'interno della sede MT o R8 vicino all'imbocco ruotando il mandrino a mano. Questa lettura è il contributo del mandrino e il limite inferiore per tutto ciò che vi verrà montato.
- Corpo del mandrino a pinza. Montare il mandrino a pinza, serrare il tirante e rilevare il cono interno della pinza nel mandrino a pinza (o una fascia di riferimento rettificata sul corpo, se presente). Segnare il punto alto, poi smontare il mandrino a pinza, ruotarlo di 180° in una sede MT e misurare di nuovo. Se il punto alto si sposta con il mandrino a pinza, l'errore è nel mandrino a pinza; se resta nella stessa posizione del mandrino, l'errore è nel mandrino. I portapinze R8 sono vincolati da chiavetta e non possono essere indicizzati, per cui in questo caso si confronta la lettura del portapinze con quella della sede del passo 1.
- Pinza. Serrare un perno di prova rettificato o un calibro a tampone con una sporgenza nota — ISO 15488 Tabella 4 usa 40 mm per perni da 10–18 mm e 25 mm per perni da 6–10 mm — e rilevare vicino al naso e in punta. Allentare la ghiera, ruotare la pinza di circa 180° rispetto al mandrino a pinza, serrare di nuovo e misurare ancora. Un punto alto che segue la pinza indica la pinza; uno che resta fermo indica il mandrino a pinza o il mandrino.
Una lettura che cresce dal naso alla punta del perno di prova indica un errore angolare, come un truciolo su un cono o un codolo piegato, mentre una lettura simile lungo tutto il perno indica uno spostamento parallelo nel mandrino a pinza o nel mandrino. Secondo la regola del decimo di BIG DAISHOWA, ogni 0.0001 in (2.5 µm) di eccentricità costa tipicamente circa il 10% della durata di una fresa a codolo in finitura, per cui su una fresatrice vale la pena andare a cercare un termine di 0.010 mm. Se la colpevole è la pinza, valgono i criteri di sostituzione della guida alla coppia di serraggio e all'eccentricità delle pinze ER; per supporti e configurazioni del comparatore si rimanda alla guida al montaggio del comparatore.
Errore comune
Rilevare solo una fresa o il codolo di una punta riunisce quattro fonti di errore — mandrino, mandrino a pinza, pinza e tolleranza propria del codolo dell'utensile — in un unico valore. Una lettura negativa ottenuta in questo modo non permette di capire se sostituire la pinza, rimettere in sede il mandrino a pinza o revisionare il mandrino. Prima di acquistare ricambi è consigliabile usare un perno di prova rettificato e la sequenza in tre passi.
Mandrino a pinza ER a codolo MT vs mandrino a pinza ER su flangia
Un mandrino a pinza ER su flangia si fissa al naso del mandrino del tornio (filettato, camlock o a flangia) tramite una flangia di adattamento, come un mandrino a griffe, anziché alloggiare nella sede del mandrino.
| Fattore | Mandrino a pinza ER a codolo MT (MT3) | Mandrino a pinza ER su flangia |
|---|---|---|
| Punto di montaggio | Nella sede del mandrino, estremità maggiore MT3 da 23.825 mm | Flangia del naso del mandrino tramite flangia di adattamento |
| Barra passante nel mandrino | No: il tirante occupa il foro | Sì, fino alla capacità della pinza (ER40: 26 mm) o al foro del mandrino, a seconda di quale sia minore |
| Regolazione dell'eccentricità | Fissata dall'accoppiamento del cono; indicizzare di 90° o 180° per trovare la posizione migliore | I corpi regolabili si centrano con viti radiali fino alla risoluzione del comparatore |
| Sbalzo dal cuscinetto anteriore del mandrino | Corpo del mandrino a pinza a sbalzo oltre il naso | Catena più corta, corpo centrato sul naso |
| Cambio | Rimuovere il mandrino a griffe, inserire il codolo, montare il tirante | Rimuovere il mandrino a griffe, montare il mandrino a pinza come un mandrino a griffe |
| Impiego tipico | Pezzi corti, seconde operazioni, passate leggere | Lavoro da barra, pezzi lunghi, tornitura più pesante |
Un mandrino a pinza ER a codolo MT è tipicamente la soluzione più economica per pezzi corti e seconde operazioni, perché riutilizza la sede esistente del mandrino e richiede solo un tirante, senza flangia di adattamento da acquistare e lavorare. Non permette il passaggio della barra nel mandrino, per cui la lunghezza del pezzo è limitata a ciò che entra nel mandrino a pinza davanti alla pinza, e la sua eccentricità è quella che dà l'accoppiamento del cono.
Un mandrino a pinza ER su flangia è di solito la scelta migliore quando i pezzi sono più lunghi di quanto il mandrino a pinza possa contenere, quando il materiale deve passare attraverso il mandrino o quando il lavoro prevede passate di tornitura più pesanti. Il centraggio sul naso del mandrino riduce lo sbalzo dal cuscinetto anteriore, e i corpi regolabili si centrano in modo molto simile alla messa a punto di un mandrino a quattro griffe, così che l'eccentricità propria del mandrino a pinza può scendere vicino a zero.
✦ Mandrino a pinza ER a codolo MT: ideale per
- Pezzi corti e seconde operazioni su minitorni e torni da banco
- Macchine su cui non serve il lavoro da barra attraverso il mandrino
- Budget ridotti, riutilizzando la sede MT3 esistente
- Foratura dalla contropunta con codolo di trascinamento
✦ Mandrino a pinza ER su flangia: ideale per
- Barra alimentata attraverso il mandrino fino alla capacità della pinza
- Pezzi lunghi che non entrano davanti alla pinza
- Passate di tornitura più pesanti in cui lo sbalzo conta
- Lavori che richiedono un'eccentricità regolata vicino a zero sul mandrino a pinza
Abbinare la misura ER alla macchina
La misura ER si sceglie in base al diametro più grande di pezzo o utensile serrato abitualmente, poi si verifica che la ghiera trovi spazio sulla macchina. La ISO 15488 copre da ER11 a ER40; i campi di serraggio per misura riportati sotto sono l'unione delle forme A e B della ISO 15488.
| Macchina e attacco | Misura ER tipica | Campo ISO 15488 | Ø ghiera (ISO 15488) | Note |
|---|---|---|---|---|
| Minitornio classe 7×, testa motrice MT3 | ER25 o ER32 | 1–16 / 2–20 mm | 42 / 50 mm | ER32 copre barre da 3/4 in; una ghiera ER40 da 63 mm può ingombrare il carro sui torni piccoli |
| Tornio da banco da 9–10 in, testa motrice MT3 | ER32 o ER40 | 2–20 / 3–26 mm | 50 / 63 mm | ER40 arriva a barre da 1 in; verificare lo sbalzo |
| Contropunta del tornio, MT2 o MT3 | ER16 o ER20 | 1–10 / 1–13 mm | 32 / 35 mm | Copre la maggior parte delle punte di lunghezza standard e delle punte da centro |
| Fresatrice a mensola tipo Bridgeport, R8 | ER32 | 2–20 mm | 50 mm | Misura comune dei portapinze R8, frese a codolo da 3/4 in |
| Fresatrice da banco, R8 o MT3 | Da ER20 a ER32 | Da 1–13 a 2–20 mm | 35–50 mm | Una ghiera più piccola fa risparmiare luce in Z |
| Frese sotto i 3 mm, qualsiasi fresatrice | Prolunga ER11 o ER16 | 1–7 / 1–10 mm | 19 / 32 mm | Codolo cilindrico in pinza R8 o ER |
Il sovradimensionamento è l'errore più comune: un mandrino a pinza ER40 su un codolo MT2 mette a sbalzo una ghiera da 63 mm davanti a un cono da 17.780 mm, e la coppia di serraggio raccomandata di 176 Nm è difficile da applicare senza far ruotare il piccolo cono. Sui torni, l'ER32 copre la maggior parte del lavoro su minitornio, mentre l'ER40 vale il suo ingombro soprattutto sui torni da banco con mandrino rigido e una reale esigenza di barre di circa 20–26 mm di diametro.
Scelta rapida e regola decisionale
Per la maggior parte dei proprietari di macchine manuali, un mandrino a pinza ER32 MT3 con estremità filettata sul tornio e un portapinze ER32 R8 sulla fresatrice coprono tipicamente lavori da 2–20 mm senza flangia di adattamento.
| Scenario | Codolo / attacco | Misura ER | Tenuta | Motivo |
|---|---|---|---|---|
| Ripresa di piccoli pezzi torniti su un minitornio | MT3, estremità filettata | ER32 | Tirante M12 | Campo 2–20 mm, ripresa ripetibile rispetto a un autocentrante a 3 griffe con 0.05–0.10 mm di TIR |
| Lavoro da barra attraverso il mandrino su un tornio da banco | Flangia sul naso del mandrino | ER40 | Viti della flangia | Il foro passante lascia passare barre fino a 26 mm |
| Foratura e alesatura dalla contropunta | MT2, codolo di trascinamento | ER16 o ER20 | Attrito del cono | Copre punte da 1–13 mm senza mandrino portapunta |
| Fresatura con frese a codolo su fresatrice a mensola tipo Bridgeport | Portapinze R8 | ER32 | Tirante 7/16-20 | Ogni pinza standard copre 1 mm e accetta codoli metrici o in pollici |
| Piccole frese su fresatrice da banco | Prolunga a codolo cilindrico in pinza R8 o ER | ER11 o ER16 | Pinza ospite | Sbraccio e visibilità per utensili sotto i 3 mm |
| Mandrino a pinza MT2 già posseduto, mandrino MT3 | Bussola da MT2 a MT3 | Esistente | Tirante o attrito | Utilizzabile, ma aggiunge circa 0.015–0.020 mm di eccentricità |
Abbinare il codolo al mandrino, dimensionare la pinza sul lavoro e misurare separatamente ogni termine di eccentricità.
Per la maggior parte delle teste motrici di torni da banco e minitorni si usa un mandrino a pinza ER32 o ER40 MT3 con estremità filettata e tirante, in contropunta un ER16 o ER20 MT2 a codolo di trascinamento e sulle fresatrici tipo Bridgeport un portapinze ER32 R8. Si passa a un mandrino a pinza su flangia quando il materiale deve attraversare il mandrino o i pezzi superano la capacità del mandrino a pinza. Dopo il montaggio si controllano la sede, il mandrino a pinza e la pinza con un comparatore da 0.001 mm, perché i tre termini si sommano e il più grande è il primo da correggere.
Si può usare un mandrino a pinza ER MT2 nel mandrino MT3 di un tornio?
Non direttamente: l'estremità maggiore di un codolo MT2 misura 17.780 mm contro i 23.825 mm dell'MT3, per cui non appoggia su nessuna parte del cono della sede. Una bussola di riduzione da MT2 a MT3 lo rende utilizzabile, ma aggiunge tipicamente 0.015–0.020 mm di eccentricità secondo la tolleranza delle bussole della DIN 228; acquistare un mandrino a pinza MT3 è quindi la soluzione più precisa.
Quale filetto del tirante usa un mandrino a pinza ER MT3?
I mandrini a pinza ER MT3 metrici con estremità filettata usano comunemente un filetto del tirante M12, e quelli MT2 comunemente M10. Alcuni mandrini per il mercato in pollici usano invece un filetto UNC, per cui è consigliabile misurare il foro filettato del codolo prima di realizzare un tirante. Il tirante serve solo a mantenere il cono in sede; un serraggio deciso con una chiave manuale è tipicamente sufficiente.
Un portapinze ER32 R8 è più preciso di una pinza R8?
Non automaticamente: una pinza R8 gira tipicamente con 0.013–0.025 mm in un mandrino pulito, mentre un portapinze ER32 R8 aggiunge un secondo giunto conico più il limite proprio della pinza di Classe 2, pari a 0.015–0.020 mm. I veri vantaggi del portapinze ER sono un campo di serraggio di 1 mm per pinza ISO 15488 standard e codoli metrici e in pollici in un unico portapinze.
Come si capisce se l'eccentricità deriva dal mandrino, dal mandrino a pinza o dalla pinza?
Si rileva prima la sede vuota del mandrino, poi il cono della pinza nel mandrino a pinza, poi un perno di prova rettificato nella pinza, con un comparatore da 0.001 mm. Tra una lettura e l'altra si ruota il mandrino a pinza di 180° in una sede MT e la pinza di 180° nel mandrino a pinza: un punto alto che si sposta con un componente indica quel componente come origine.
Quando un mandrino a pinza ER su flangia è meglio di uno a codolo MT su un tornio?
Un mandrino a pinza su flangia è tipicamente migliore quando il materiale deve passare attraverso il mandrino, quando i pezzi sono più lunghi di quanto il corpo del mandrino a pinza possa contenere o per la tornitura più pesante. Si centra sul naso del mandrino anziché nella sede MT3 da 23.825 mm, riduce lo sbalzo e le versioni regolabili si centrano quasi fino alla risoluzione del comparatore.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 296:1991 — Machine tools — Self-holding tapers for tool shanks
- SIS — DIN 228 Part 1: Morse tapers and metric tapers; taper shanks
- ISO 230-1:2012 — Test code for machine tools, Part 1: Geometric accuracy
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout