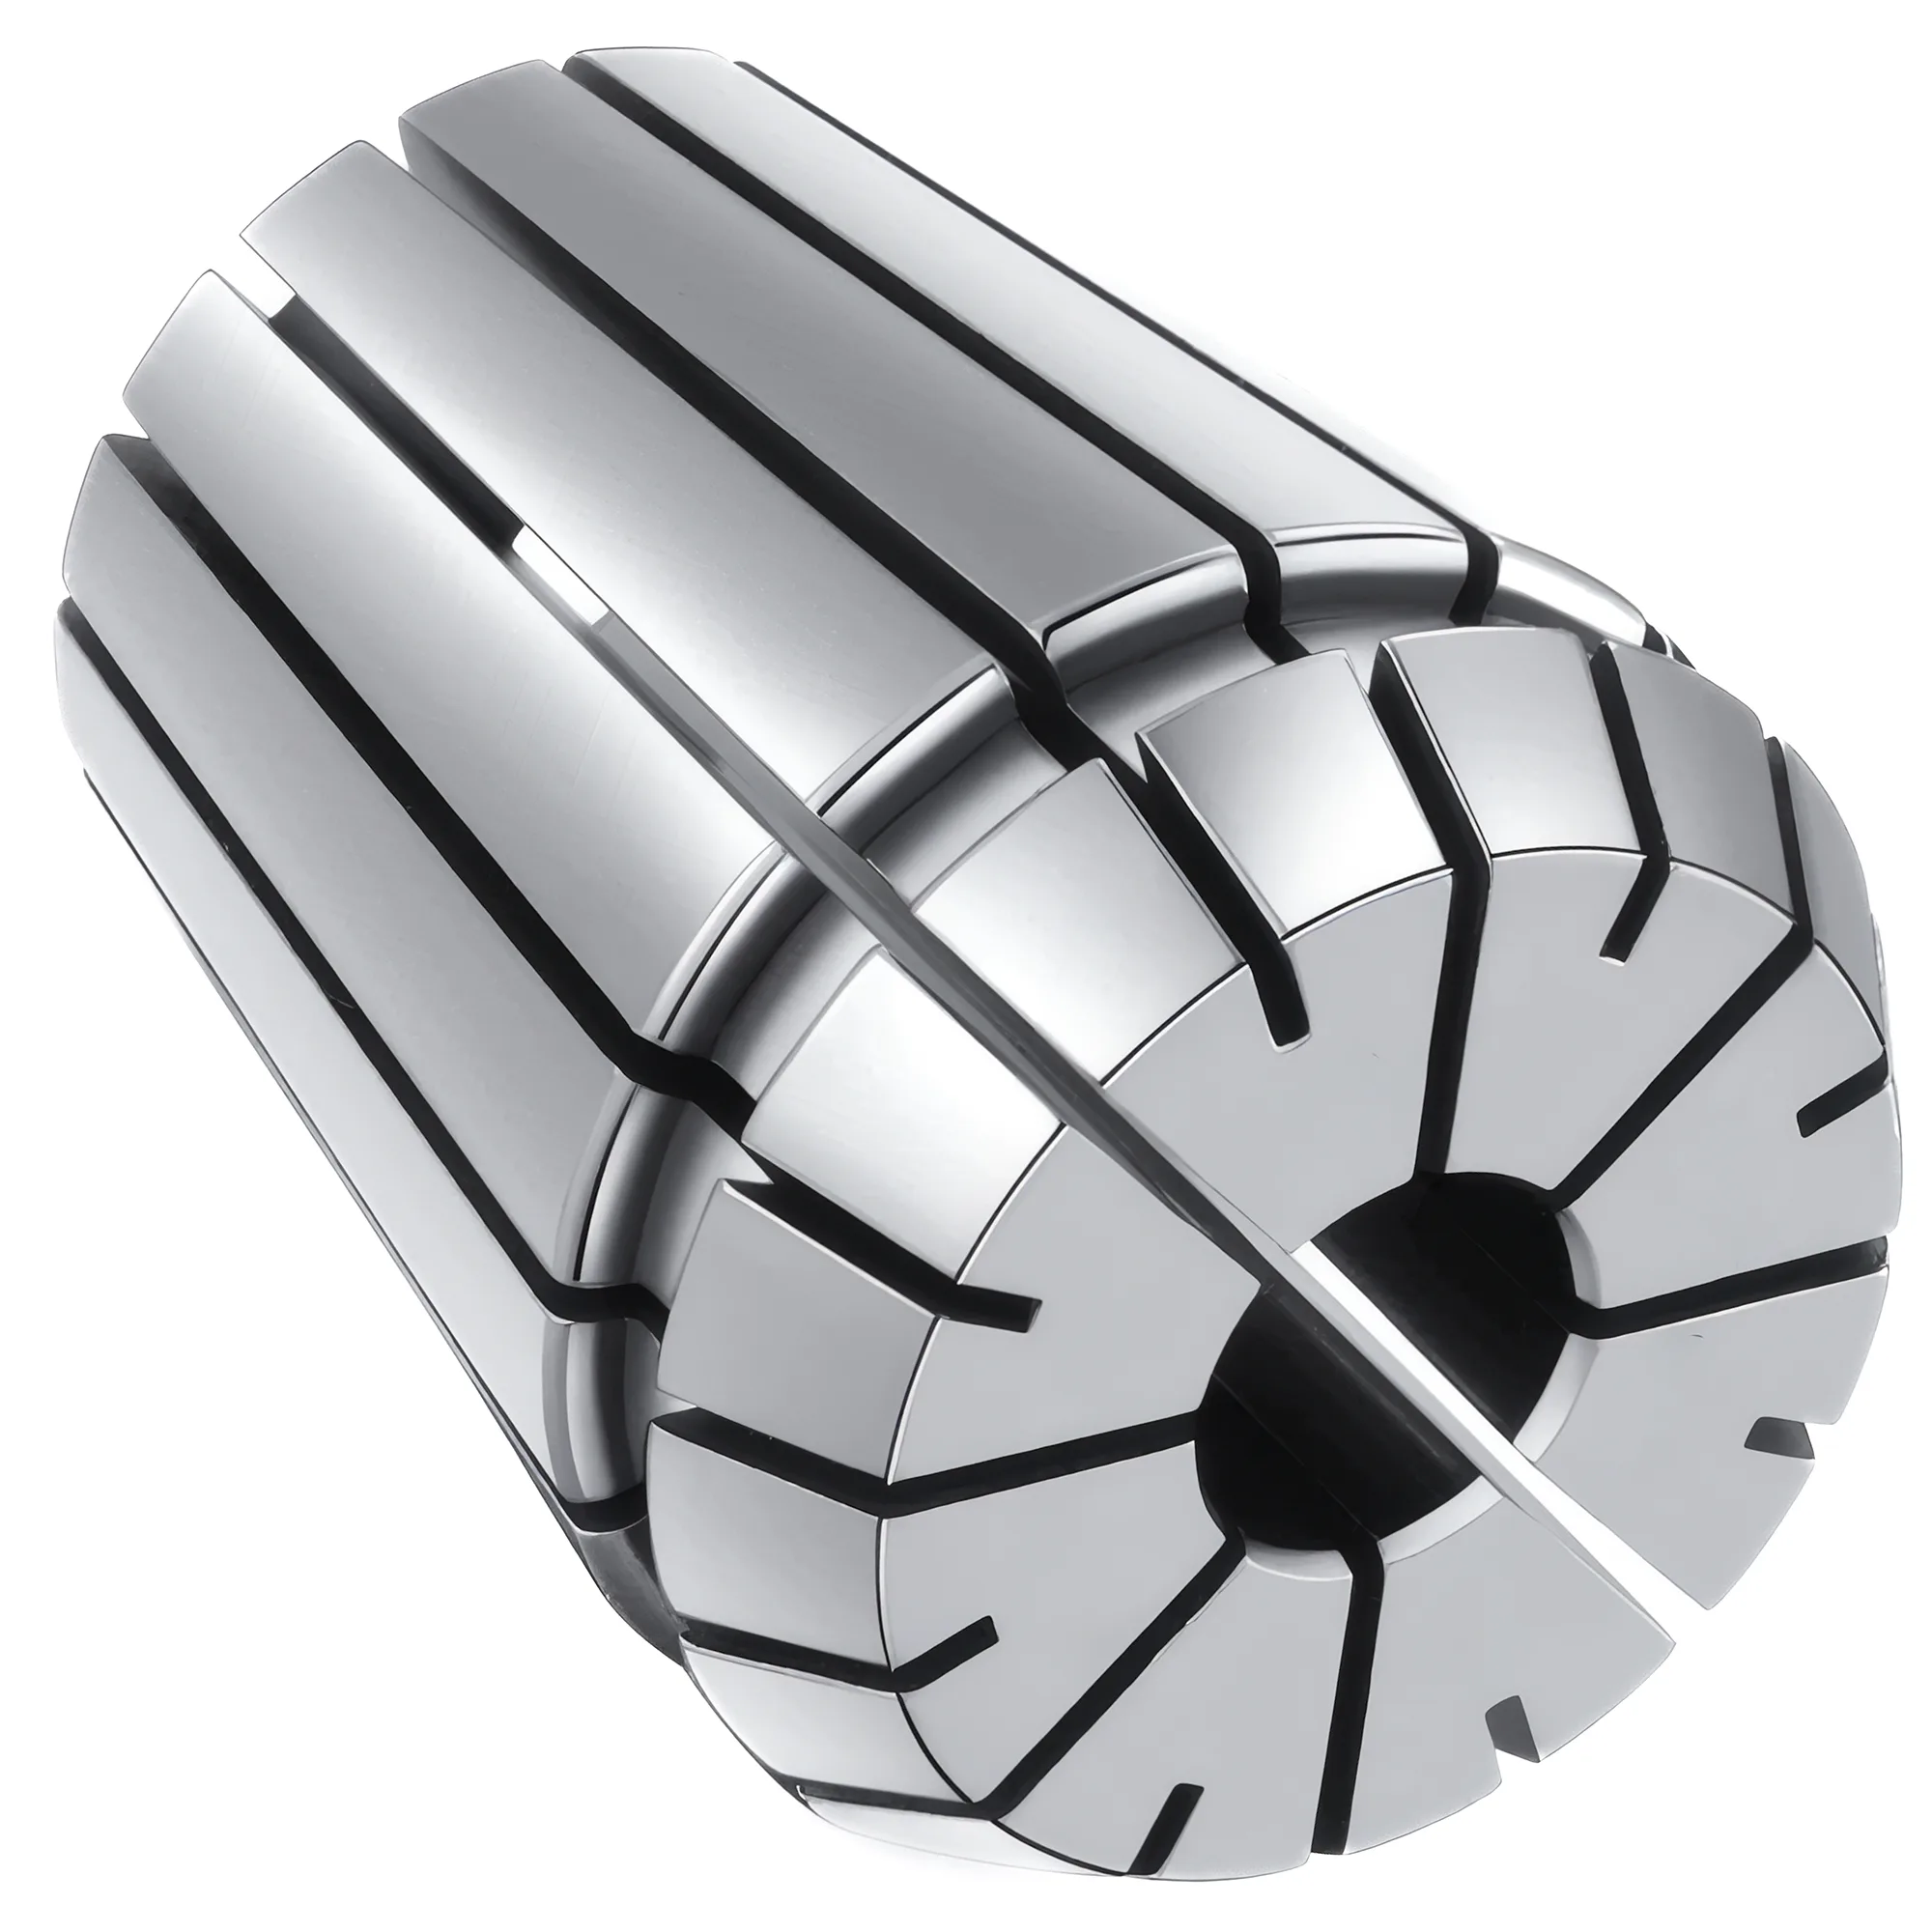
Sul tornio conviene scegliere le pinze 5C per lavorazioni ripetitive su diametri di barra standard e le pinze ER per misure fuori standard con un budget contenuto. Una pinza 5C serra entro pochi millesimi di pollice dalla propria misura nominale, ma accetta barre tonde fino a 1-1/16 in (27 mm) oltre a profili esagonali e quadri, e le pinze 5C standard Hardinge garantiscono 0.001 in (0.025 mm) di TIR o meglio. Una pinza ER standard (Form B) ha un campo di chiusura di 1 mm (ER16–ER40, secondo ISO 15488), per cui circa 23 pinze ER40 coprono 3–26 mm senza interruzioni, ma solo per barre tonde.
Questa guida tratta le pinze impiegate per il bloccaggio pezzo al tornio — chiudipinza e mandrini a pinza montati sul naso del mandrino che trattengono il pezzo. Per le pinze ER come portautensili sulla fresatrice si rimanda alla guida alla selezione delle pinze ER; per i casi in cui le griffe sono preferibili alle pinze, si veda mandrino tornio 3 vs 4 griffe: come scegliere.
In cosa differiscono le pinze 5C ed ER sul tornio?
I due sistemi chiudono in direzioni opposte. La pinza 5C è una pinza a trazione: un tubo di trazione o l'anello di chiusura del mandrino a pinza la richiama all'indietro in una sede di 20° inclusi (10° di angolo di testa), per cui pinza e pezzo si spostano leggermente verso la testa motrice durante la chiusura. La pinza ER viene invece spinta da una ghiera filettata sul naso in un cono di 16° inclusi (8° di angolo di regolazione), geometria normalizzata dalla ISO 15488 e dalla norma tedesca che l'ha preceduta, la DIN 6499.
Questa differenza nel meccanismo di chiusura determina quasi tutti i compromessi pratici descritti di seguito:
- Intagli. Le pinze 5C standard sono intagliate solo dal lato del naso (tre tagli), per cui chiudono soprattutto sul davanti. Le pinze ER sono intagliate alternativamente da entrambe le estremità, il che consente al foro di chiudersi parallelo su tutta la lunghezza lungo l'intero campo di 1 mm.
- Forme. Le pinze 5C sono prodotte con fori tondi, esagonali, quadri e rettangolari. La ISO 15488 copre solo pinze per codoli cilindrici, per cui ER è un sistema per barre tonde.
- Accessori. Attorno alla stessa sede della pinza 5C si è sviluppato un ampio ecosistema: battute interne, pinze a lunghezza fissa (dead-length), pinze d'emergenza (tenere) e mandrini a gradini fino a 6 in. Nessuno di questi è disponibile come articolo standard per ER.
Capacità, campo di chiusura e passaggio barra
Il campo di chiusura è la differenza più importante in assoluto: una pinza ER standard (Form B) da ER16 a ER40 chiude fino a 1 mm sotto la misura nominale, mentre una pinza 5C è progettata per serrare alla misura indicata o molto vicino a essa. Proprio per questo Hardinge vende pinze 5C con incrementi fini fino a 0.001 in, e la pratica d'officina comune mantiene la barra entro pochi millesimi di pollice (circa 0.05–0.08 mm) dalla misura nominale. Una barra più sottodimensionata tende a essere trattenuta solo sul naso di una pinza 5C intagliata dal davanti, con perdita sia di presa sia di concentricità.
Il campo di chiusura stabilisce quante pinze servono per un set completo:
| Obiettivo di copertura | Pinze 5C necessarie | Pinze ER necessarie | Riferimento |
|---|---|---|---|
| 1/16–1-1/16 in a passi di 1/32 in | 33 | — | Kit pinze tonde 5C Hardinge |
| 1/16–1-1/16 in a passi di 1/64 in | 65 | — | Kit pinze tonde 5C Hardinge |
| 2–27 mm a passi di 0.5 mm | 51 | — | Kit pinze 5C metriche Hardinge |
| 3–26 mm senza interruzioni | — | ~23 (ER40, passi di 1 mm) | Campo ISO 15488, chiusura 1 mm |
| 2–20 mm senza interruzioni | — | ~18 (ER32, passi di 1 mm) | Campo ISO 15488, chiusura 1 mm |
Anche un set 5C da 65 pezzi lascia vuoti di 1/64 in (0.4 mm) tra una misura e l'altra, mentre un set ER a passi di 1 mm non ne lascia alcuno, perché il campo di ogni pinza si raccorda con quello della successiva. Questo conteggio presuppone il campo standard ISO 15488 di 1 mm; la norma ammette anche 0.5 mm per ER16–ER40 previo accordo, e le pinze indicate con campi di 0.5 mm richiedono passi di 0.5 mm per non lasciare vuoti, quindi conviene verificare la tabella dei campi di serraggio del costruttore prima di ordinare un set. Per un'officina che acquista barre metriche e in pollici di misure fuori standard, circa 23 pinze ER40 coprono in genere più diametri reali di un set 5C da 33 pezzi. Il rovescio della medaglia: la capacità tonda massima è all'incirca la stessa (26 mm per ER40 contro 27 mm per 5C), e una ER32 si ferma a 20 mm.
Il passaggio barra dipende dal montaggio, non solo dalla pinza. Un chiudipinza 5C a tubo di trazione fa passare la barra attraverso la pinza e il tubo di trazione fino nel foro del mandrino, e le pinze 5C Hardinge a lunghezza fissa con foro passante accettano barre fino a 3/4 in. Un mandrino a pinza ER su flangia portamandrino o su attacco camlock lascia di solito libero il foro del mandrino dietro la pinza; un mandrino ER con codolo cono Morse e tirante blocca invece il mandrino, per cui si possono serrare solo pezzi che stanno all'interno del corpo del mandrino a pinza.
Precisione ed eccentricità: pinza o sistema completo
Hardinge dichiara per le proprie pinze 5C standard 0.001 in (0.025 mm) di TIR o meglio e per le pinze tonde 5C ad alta precisione 0.0002 in (0.005 mm), valore quest'ultimo misurato a 1 in dalla faccia in un mandrino Hardinge. Alle pinze ER ISO 15488 di Classe 2 sono ammessi 0.015 mm (foro fino a 10 mm) o 0.020 mm (10–26 mm) a una sporgenza definita del mandrino di prova; la Classe 1 restringe il limite a 0.010–0.015 mm e i gradi UP/AA dei costruttori arrivano in genere a 0.005 mm o meglio.
Sul tornio questi valori della pinza sono solo l'ultimo anello della catena. L'eccentricità totale sul pezzo è tipicamente la somma di:
- Eccentricità del mandrino del tornio sul naso
- Errore di montaggio — cono camlock D1, naso filettato, centraggio della flangia portamandrino o codolo cono Morse
- Eccentricità della sede nel corpo del mandrino a pinza (sede 5C o foro conico ER)
- Eccentricità della pinza, più lo scostamento della barra dalla misura nominale
Un mandrino a pinza con attacco camlock D1 integrale non è regolabile, per cui qualsiasi errore tra il suo cono e la sede della pinza si ritrova direttamente sul pezzo. Su un mandrino montato su flangia portamandrino il centraggio può invece essere ripassato in loco sul tornio, ed è per questo che molti hobbisti e piccole officine preferiscono il montaggio su flangia per i mandrini a pinza. La ISO 702-2 definisce le quote di raccordo tra naso del mandrino camlock e mandrini portapezzo, ed è per questo che un mandrino a pinza D1-4, D1-5 o D1-6 di qualsiasi costruttore si monta sul naso del mandrino corrispondente — il solo accoppiamento non garantisce però la concentricità, quindi prima di fidarsi del mandrino conviene controllare il foro con una spina calibrata e un comparatore.
Controllare il sistema, non l'etichetta sulla scatola
Serrare una spina calibrata rettificata nella pinza e rilevarla con il comparatore sul naso e a circa 25 mm (1 in) di sporgenza. Il confronto tra le due letture separa l'offset (errore di montaggio o di sede) dall'inclinazione (contatto tra pinza e cono) e indica se occorre ripassare la flangia portamandrino o sostituire la pinza.
Su un mandrino ER la coppia di serraggio della ghiera conta quanto il grado della pinza. REGO-FIX raccomanda 136 Nm per una ghiera standard ER32 e 176 Nm per ER40 nella fascia di foro più grande; un serraggio insufficiente riduce la presa, mentre un serraggio eccessivo può deformare la pinza. La procedura completa si trova nella guida a eccentricità e coppia di serraggio delle pinze ER.
Esagoni, quadri, battute, pinze a lunghezza fissa e mandrini a gradini
Quando la barra è esagonale o quadra, la 5C è tipicamente l'unica pinza praticabile sul tornio, perché le pinze ER ISO 15488 sono normalizzate solo per codoli tondi. Hardinge elenca pinze 5C esagonali fino a 7/8 in e quadre fino a 3/4 in, misure che coprono la maggior parte delle barre esagonali usate per dadi, raccordi e distanziali.
Il controllo della lunghezza è il secondo punto di forza esclusivo della 5C. La maggior parte delle pinze 5C ha un filetto interno 1.041-24 per una battuta filettata, ma la battuta si sposta insieme alla pinza. Per le pinze con angolo di testa di 10° Hardinge indica il rapporto 1:3: ogni variazione di 0.001 in del diametro della barra fa rientrare o sporgere il pezzo di 0.003 in. Una dispersione di diametro di 0.003 in può quindi produrre fino a 0.009 in di variazione di lunghezza. Le pinze 5C a lunghezza fissa mantengono ferma la pinza di serraggio contro la faccia del mandrino del tornio e, secondo Hardinge, le lunghezze finite variano allora tipicamente di soli 0.0002–0.0005 in a parità di dispersione della barra.
Le pinze ER chiudono venendo spinte nel cono anziché richiamate all'indietro, per cui il metodo abituale per ripetere le quote degli spallamenti è una battuta fissa nel foro del mandrino o nel corpo del mandrino a pinza; la ripetibilità dipende allora in larga misura da una coppia di serraggio della ghiera costante da un pezzo all'altro.
Per pezzi più grandi di qualsiasi pinza:
- I mandrini a gradini 5C estendono il chiudipinza 5C a pezzi fino a 6 in di diametro, con un chiudipinza dedicato per mandrini a gradini. Hardinge indica per i propri chiudipinza in ghisa meno di 5.000 rpm (2–4 in) e meno di 4.000 rpm (5–6 in).
- Le pinze d'emergenza 5C vengono fornite tenere e alesate in loco a una misura o un profilo fuori standard. La regola empirica di Hardinge è una durata di 300–500 pezzi, per cui vanno considerate una soluzione provvisoria, non un'attrezzatura di produzione.
- ER non dispone di un equivalente normalizzato del mandrino a gradini o della pinza d'emergenza; di solito questo ruolo è svolto da un mandrino a 3 griffe con griffe tenere.
Opzioni di montaggio sul tornio e costo di un equipaggiamento completo
Quattro soluzioni di montaggio coprono quasi tutti i torni manuali e i piccoli torni CNC:
| Montaggio | Pinze | Foro passante | Impiego tipico | Limite principale |
|---|---|---|---|---|
| Chiudipinza 5C a tubo di trazione (a leva o a volantino) | 5C | Sì, attraverso il tubo di trazione | Produzione ripetitiva, torni da attrezzeria | Il foro del mandrino deve lasciare passare un tubo di trazione sopra il corpo pinza da 1.250 in |
| Mandrino a pinza 5C a chiave (su flangia o D1) | 5C | Sì, fino a 1-1/16 in | Torni piccoli senza foro del mandrino ampio | Sbalzo maggiore rispetto a un chiudipinza a tubo di trazione |
| Mandrino a pinza ER (su flangia o D1) | ER32 / ER40 | Di solito sì, fino a 20 / 26 mm | Torni hobbistici e da officina conto terzi | Chiave e coppia di serraggio a ogni cambio pezzo |
| Mandrino ER con codolo cono Morse + tirante | ER25–ER40 | No | Minitorni, lavori piccoli occasionali | Blocca l'avanzamento barra; la sede del cono Morse aggiunge eccentricità |
Un chiudipinza 5C a tubo di trazione richiede tipicamente un foro del mandrino di circa 1.4–1.5 in (36–38 mm) per far passare il tubo di trazione, il che lo esclude sulla maggior parte dei minitorni e dei torni di classe 9x20 con fori di circa 20 mm. Su queste macchine si monta di solito un mandrino a pinza sul naso — un mandrino ER32/ER40 su flangia o un mandrino 5C a chiave — così che il foro del mandrino resti libero per la barra.
Il costo cresce soprattutto con il numero e il grado delle pinze più che con il mandrino a pinza. Un set ER40 continuo conta circa 23 pinze, un set 5C frazionario ne conta 33 a passi di 1/32 in e 65 a passi di 1/64 in, per cui, a prezzo unitario simile, un equipaggiamento 5C completo richiede circa 1.4–2.8× le pinze di un set ER40 continuo, prima ancora di aggiungere accessori come battute e mandrini a gradini. Passare da un mandrino a 3 griffe a un mandrino a pinza su attacco camlock D1 richiede di solito pochi minuti; una nuova centratura al comparatore è necessaria solo se il montaggio non è ripetibile, il che è un motivo in più per controllare il mandrino a pinza una volta e segnarne la posizione delle camme migliore.
Errore comune
Acquistare un mandrino ER con codolo cono Morse per risparmiare e scoprire poi che blocca il foro del mandrino. Se si prevede di dover serrare barre lunghe o tubi, conviene acquistare fin dall'inizio un mandrino a pinza su flangia portamandrino o con attacco camlock.
Cosa acquistare per un tornio hobbistico o da piccola officina — e quando averle entrambe
✦ Pinze 5C: impiego ideale
- Lotti ripetitivi su diametri di barra standard dove conta il controllo della lunghezza
- Barre esagonali e quadre fino a esagono 7/8 in e quadro 3/4 in
- Pezzi corti e seconde operazioni con battute o pinze a lunghezza fissa
- Grandi diametri con mandrini a gradini fino a 6 in
✦ Pinze ER: impiego ideale
- Barre miste metriche e in pollici con diametri fuori standard
- Torni hobbistici con fori del mandrino piccoli e budget limitato
- Lavori di tornitura che condividono le pinze con un portapinze ER di fresatrice o router
- Meno pinze per una copertura continua (~23 per ER40)
Per la maggior parte dei torni hobbistici e da piccola officina la prima scelta più indicata è un mandrino ER40 su flangia portamandrino, perché circa 23 pinze coprono 3–26 mm senza vuoti. Un mandrino a pinza o un chiudipinza 5C va aggiunto quando iniziano a contare barre esagonali o quadre, il controllo della lunghezza in serie o i mandrini a gradini. Avere entrambi i sistemi è comune: ER gestisce i pezzi singoli e i lavori tondi di misure fuori standard, 5C i lavori ripetitivi e i profili sagomati, mentre un mandrino a 3 griffe resta a disposizione per tutto ciò che è più grande.
| Scenario | Sistema consigliato | Montaggio | Capacità | Perché |
|---|---|---|---|---|
| Primo mandrino a pinza su un tornio hobbistico, barre miste | ER40 | Flangia o D1 | 3–26 mm tondo | La chiusura di 1 mm copre le misure fuori standard con ~23 pinze |
| Minitornio o tornio di classe 9x20, solo pezzi piccoli | ER32 o ER25 | Flangia o naso filettato | 2–20 mm (ER32) | Il corpo compatto si adatta al mandrino del tornio e lascia libero il foro |
| Barre esagonali o quadre (dadi, raccordi, distanziali) | 5C | Mandrino a pinza o chiudipinza | Esagono 7/8 in, quadro 3/4 in | Le pinze ER ISO 15488 sono normalizzate solo per codoli tondi |
| Lotti che richiedono lunghezze degli spallamenti ripetibili | 5C a lunghezza fissa | Chiudipinza a tubo di trazione | Fino a 1-1/16 in | La pinza ferma elimina il rientro 1:3 |
| Pezzi oltre 1-1/16 in e fino a 6 in di diametro | Mandrino a gradini 5C | Chiudipinza per mandrini a gradini | Fino a 6 in | La presa su tutta la circonferenza limita la deformazione |
| Massima concentricità su misure standard | 5C ad alta precisione | Chiudipinza a tubo di trazione o flangia ripassata | Fino a 1-1/16 in | TIR della pinza di 0.0002 in (0.005 mm) secondo Hardinge |
Partire con un mandrino ER40 su flangia per il campo; aggiungere la 5C per esagoni, controllo della lunghezza e lavori ripetitivi.
Secondo la ISO 15488 le pinze ER32 ed ER40 chiudono di 1 mm ciascuna, per cui circa 23 pinze ER40 serrano qualsiasi barra tonda da 3 a 26 mm, soluzione adatta a torni hobbistici e da officina conto terzi con barre miste. Le pinze 5C serrano entro pochi millesimi di pollice dalla misura nominale, garantiscono 0.001 in di TIR o meglio (grado standard Hardinge), tengono esagoni e quadri e supportano battute, pinze a lunghezza fissa e mandrini a gradini fino a 6 in. Entrambi i sistemi vanno montati su flangia o attacco camlock anziché su codolo cono Morse, per lasciare libero il foro del mandrino, e l'eccentricità del sistema va verificata con una spina calibrata.
Qual è la differenza tra pinze 5C ed ER sul tornio?
La pinza 5C viene richiamata all'indietro in una sede di 20° inclusi e serra entro pochi millesimi di pollice dalla propria misura, mentre la pinza ER32 o ER40 viene spinta da una ghiera e ha un campo di chiusura di 1 mm. La 5C tiene barre tonde, esagonali e quadre fino a 1-1/16 in; la ER tiene solo barre tonde, fino a 26 mm nella ER40.
Sul tornio sono più precise le pinze ER o le pinze 5C?
A confronto diretto tra pinze, Hardinge indica per le pinze 5C standard 0.001 in (0.025 mm) di TIR o meglio, mentre le pinze ER ISO 15488 di Classe 2 ammettono 0.015–0.020 mm. In pratica è spesso il montaggio sul tornio a prevalere: una sede camlock o cono Morse non ripassata può aggiungere più eccentricità di entrambe le pinze, per cui conviene rilevare con il comparatore l'intero sistema usando una spina calibrata.
Quante pinze servono per un set completo?
Circa 23 pinze ER40 a passi di 1 mm coprono 3–26 mm senza vuoti, perché ogni pinza ISO 15488 standard ha un campo di chiusura di 1 mm; le pinze indicate con un campo di soli 0.5 mm richiedono passi di 0.5 mm. Un set 5C frazionario richiede 33 pinze a passi di 1/32 in oppure 65 a passi di 1/64 in per coprire 1/16–1-1/16 in, e serra comunque bene solo vicino a ciascuna misura nominale.
Si può montare un chiudipinza 5C su un piccolo tornio hobbistico?
Di solito non come chiudipinza a tubo di trazione passante nel mandrino, che richiede tipicamente un foro del mandrino di circa 1.4–1.5 in (36–38 mm). Sui torni con fori di circa 20 mm si usa normalmente un mandrino a pinza 5C a chiave oppure un mandrino ER32/ER40 su flangia portamandrino, soluzione che lascia libero il foro del mandrino per le barre.
Meglio un mandrino a pinza ER con codolo cono Morse o con montaggio su flangia?
Conviene scegliere il montaggio su flangia o camlock se capita di serrare barre più lunghe del mandrino a pinza, perché un codolo cono Morse con tirante blocca il foro del mandrino. La versione con codolo conico costa meno ed è adatta a pezzi corti sui minitorni, ma la sua sede conica aggiunge eccentricità e non consente di far passare la barra attraverso un tipico foro del mandrino da 20 mm.
Fonti
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 702-2:2007 — Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 2: Camlock type
- Hardinge — Workholding Spindle Tooling for Manual & CNC Lathes, catalogue #2348J (2023)
- Hardinge — 5C Round Collet Kit, 33 pieces 1/16 in to 1-1/16 in by 32nds
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts