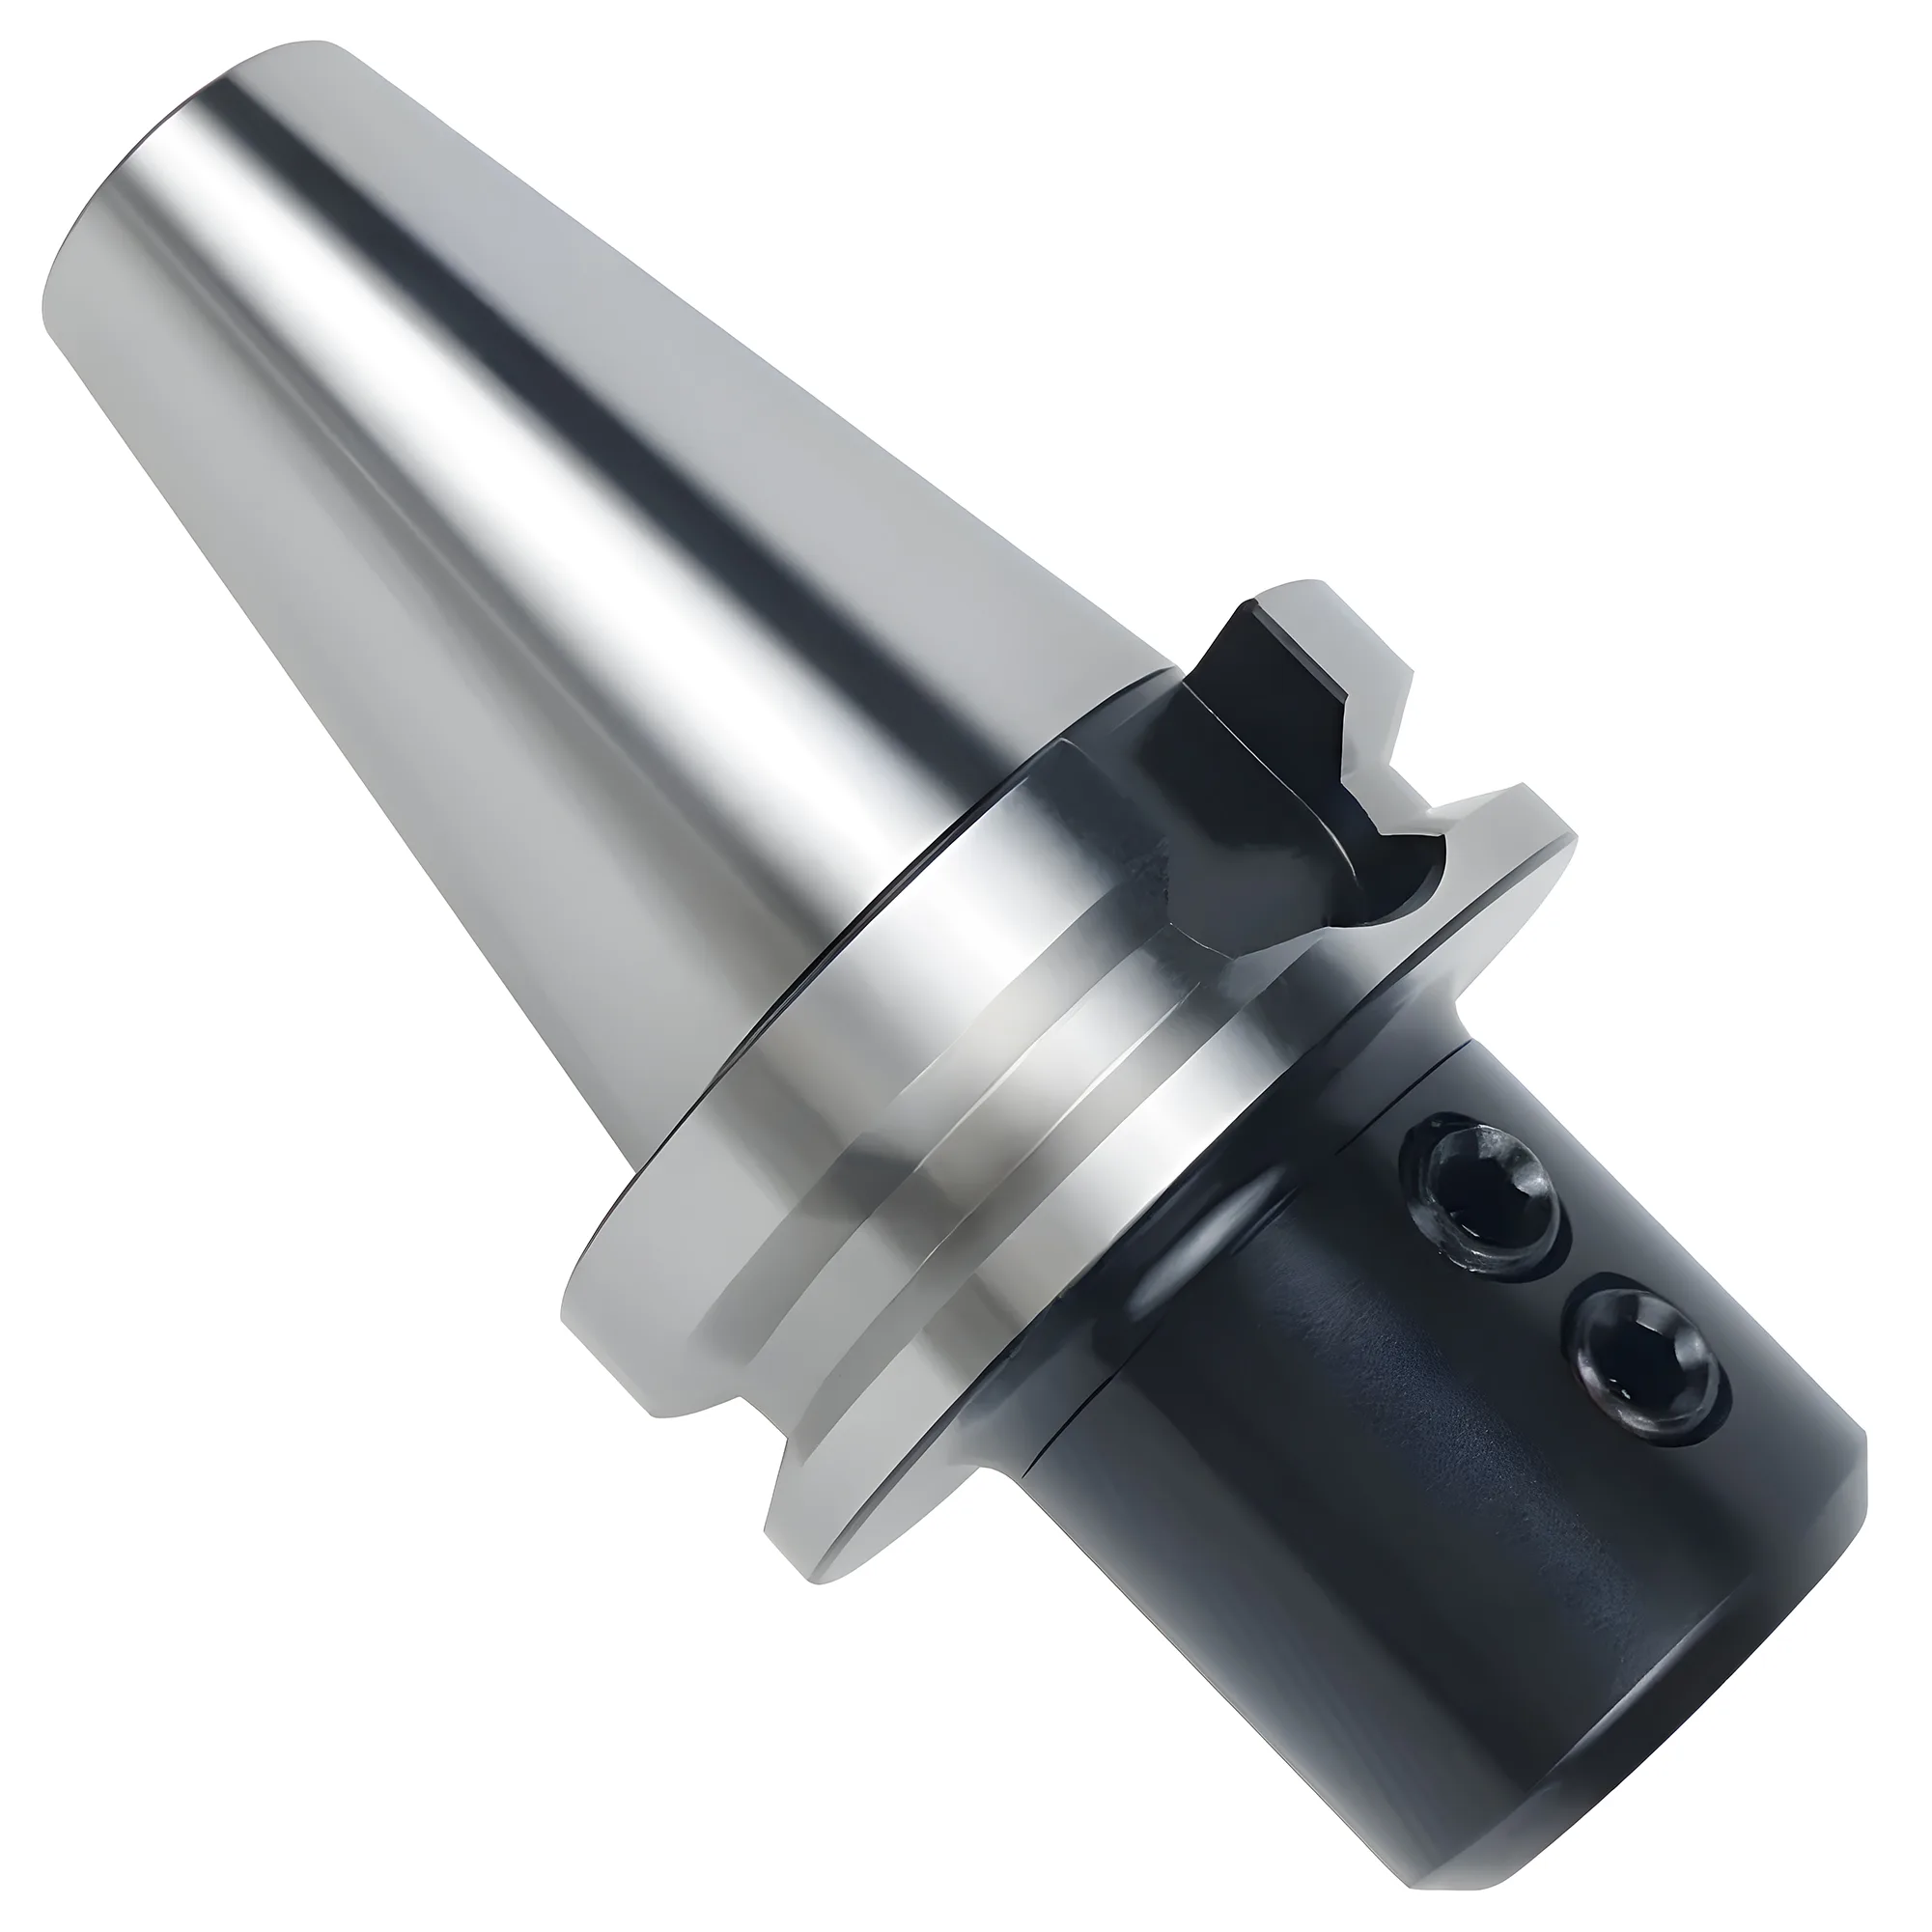
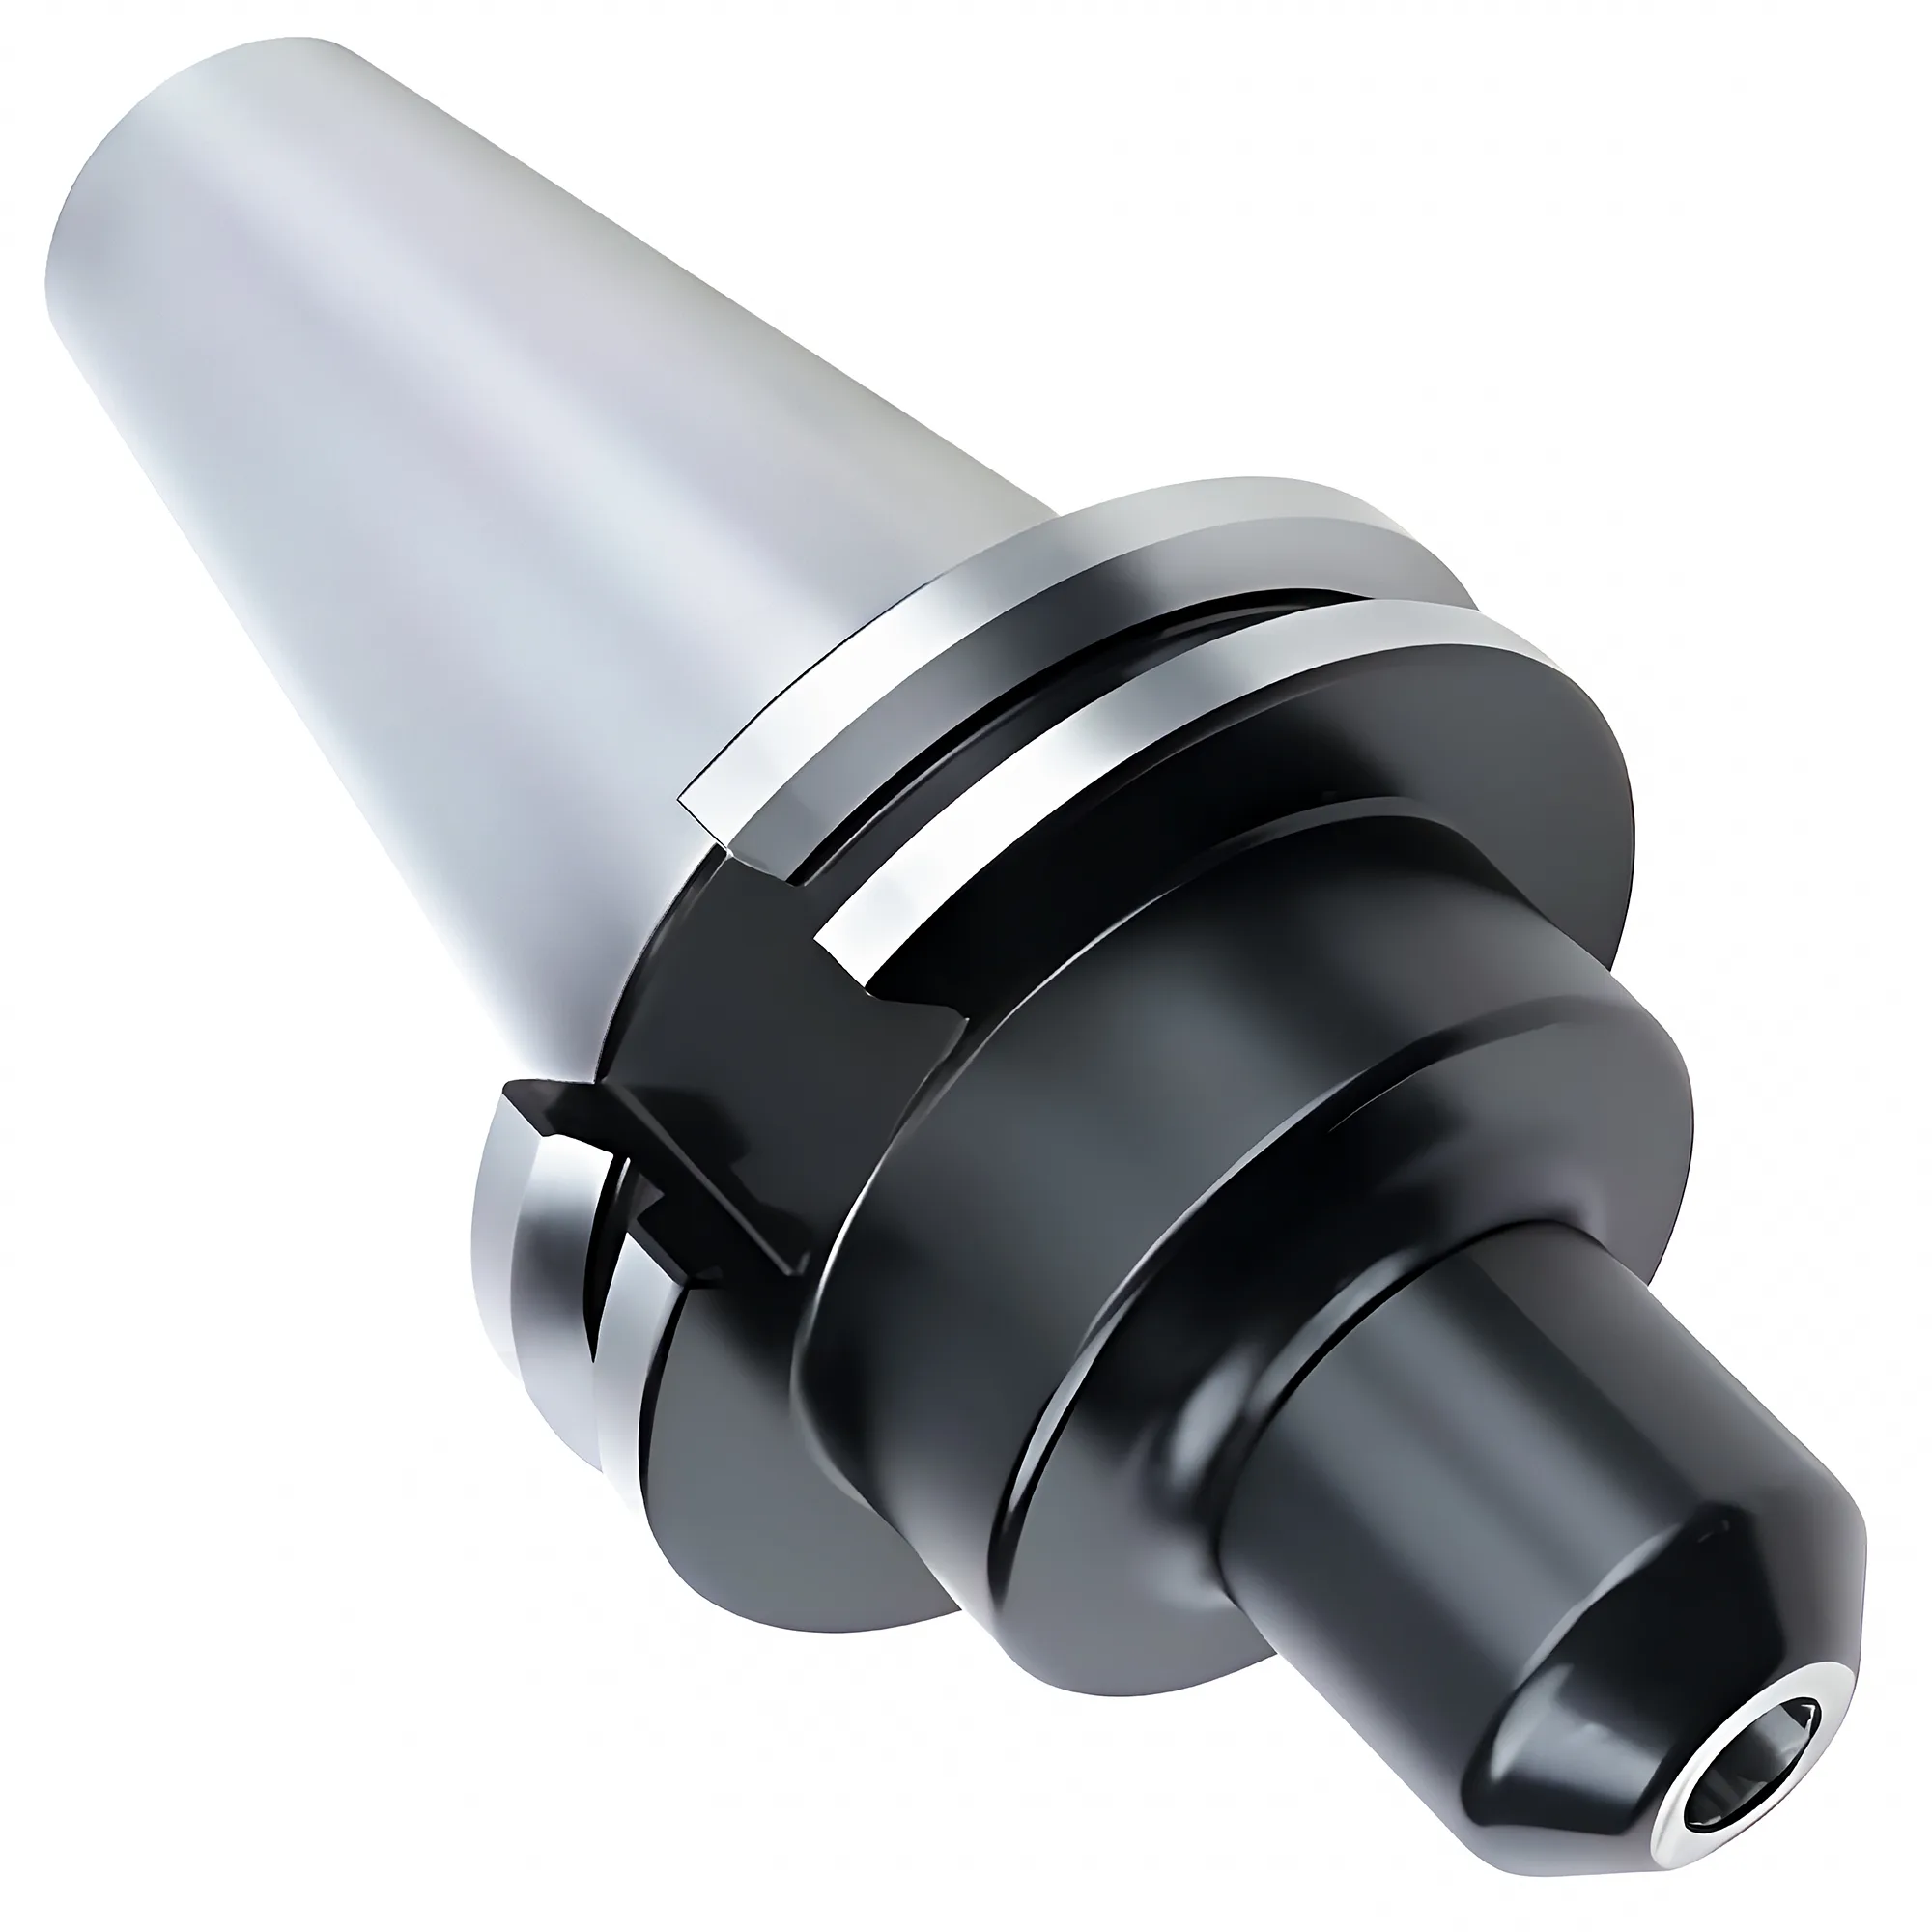
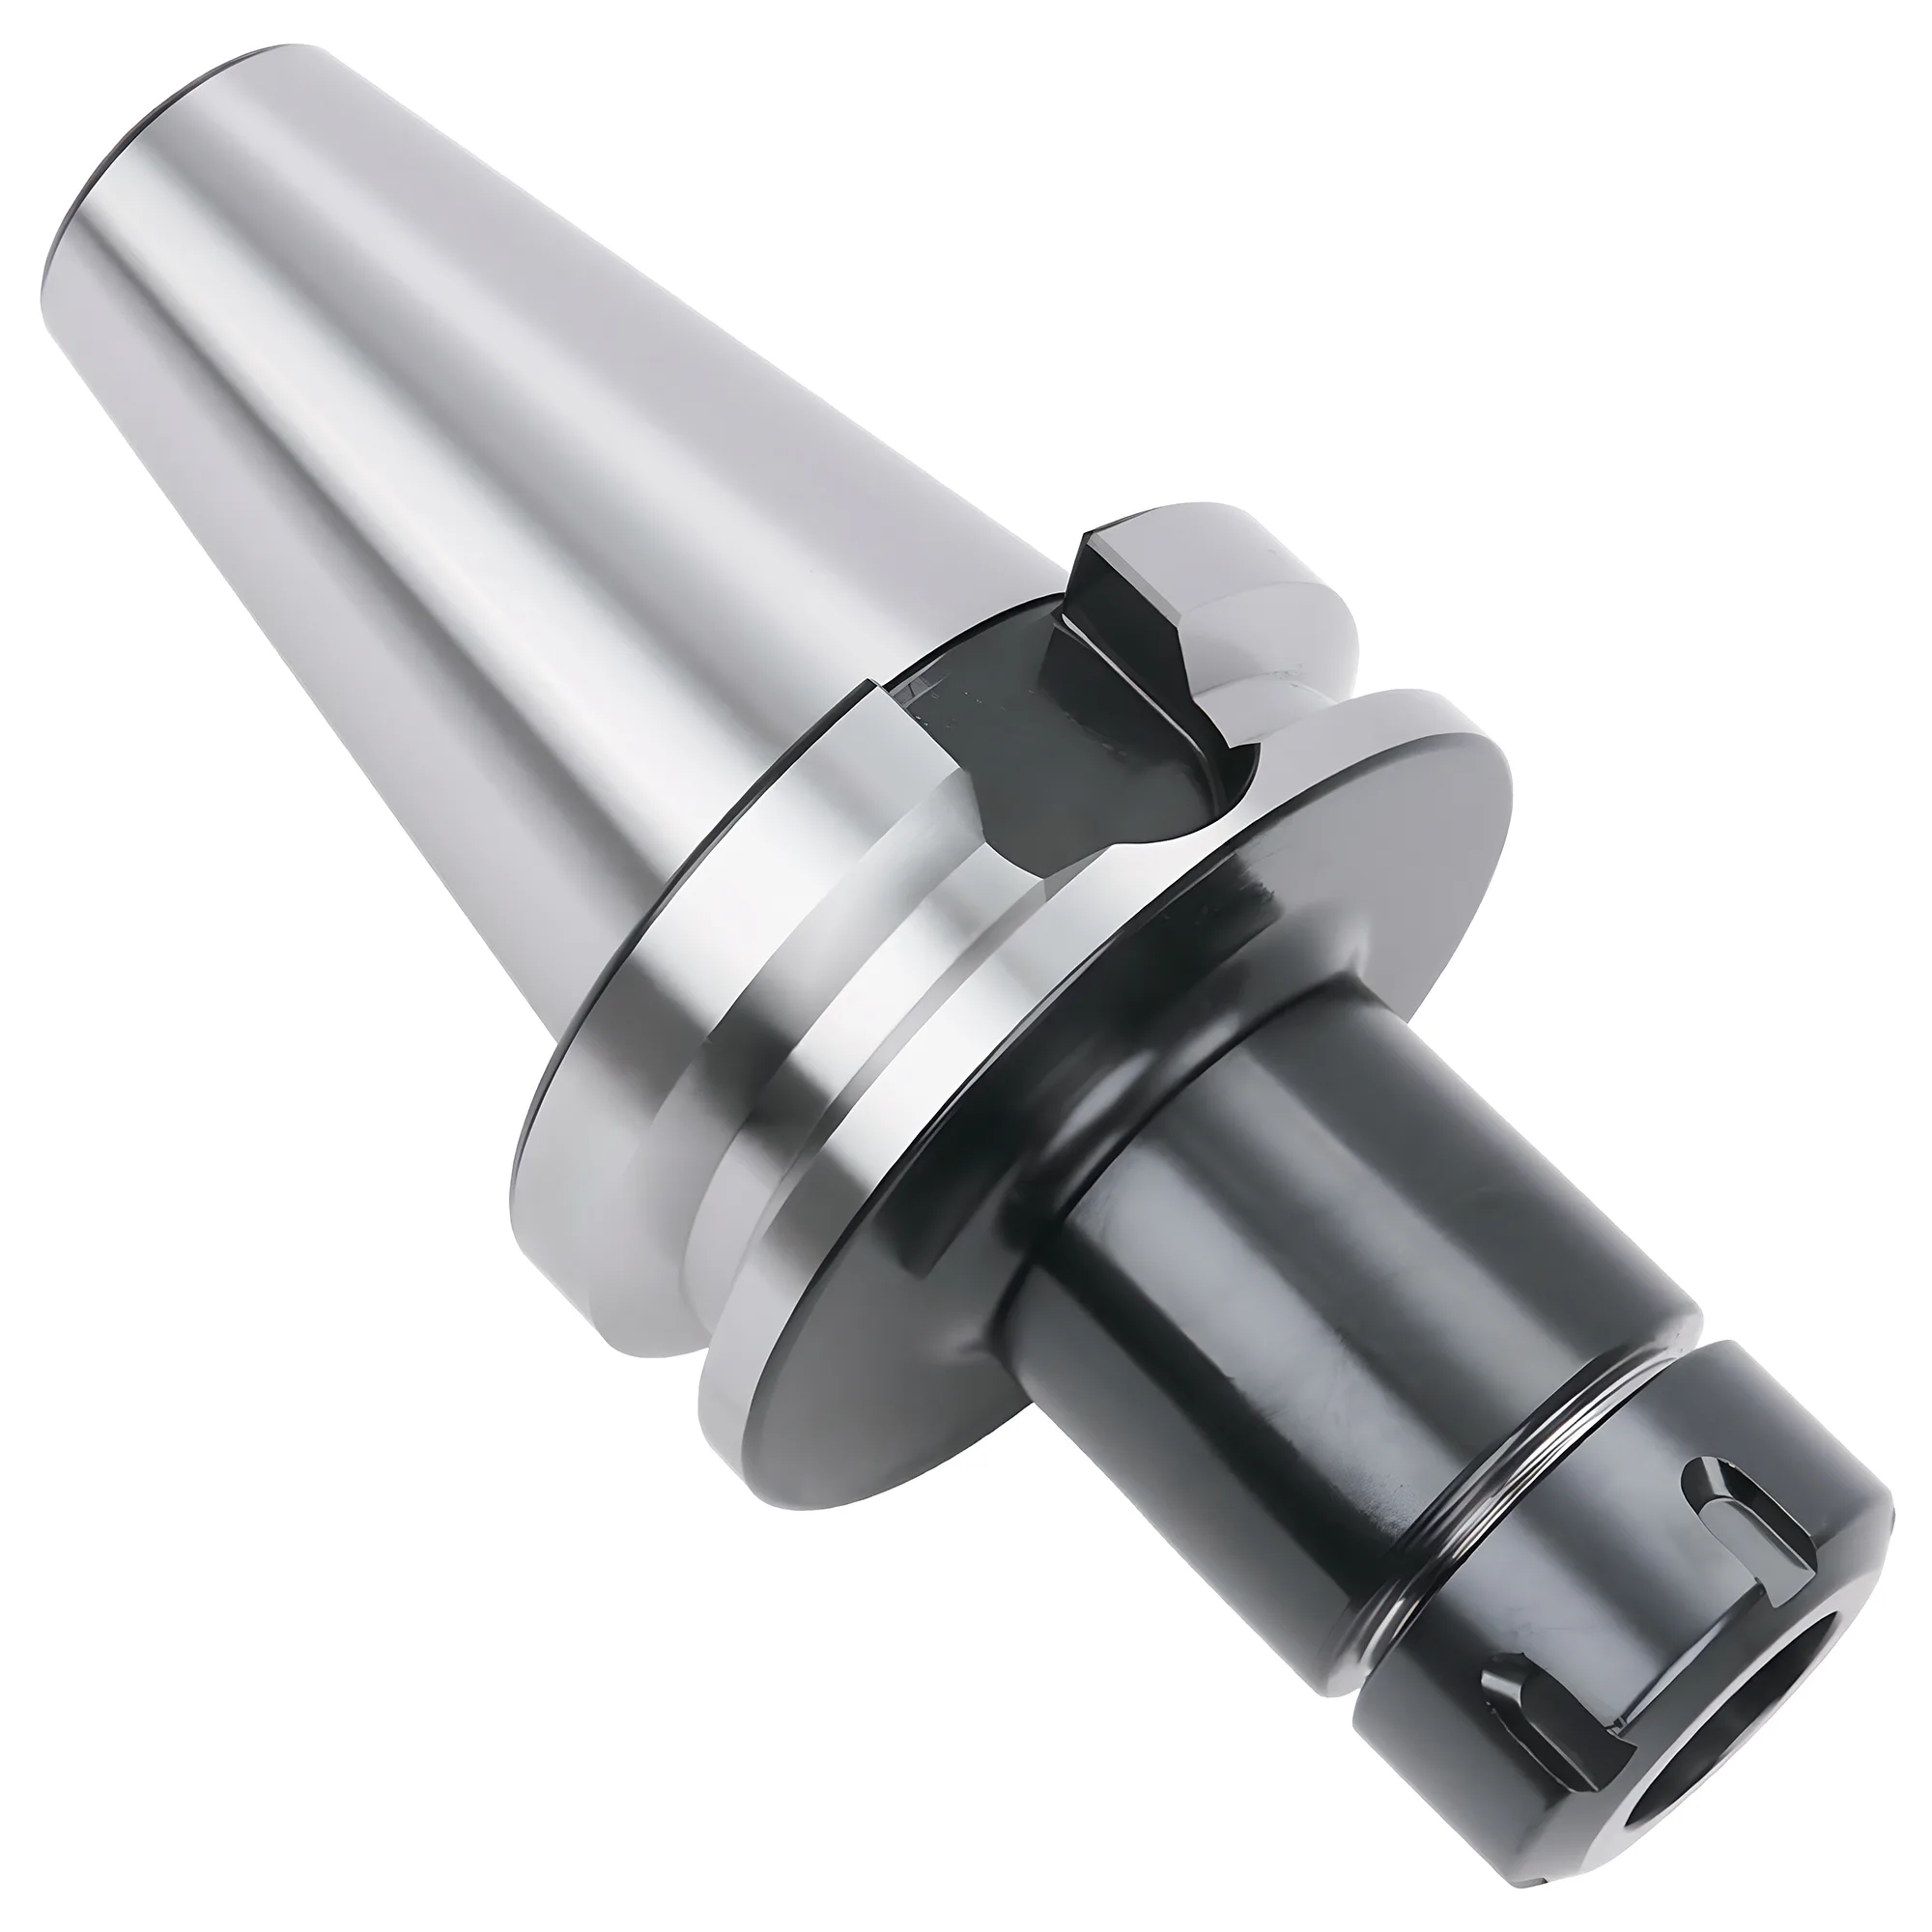
Pour l'ébauche en coupe interrompue, une fraise à plaquettes se monte dans un porte-outil à serrage latéral Weldon ou dans un mandrin de fraisage : la vis pression qui appuie sur un méplat DIN 1835 forme B bloque mécaniquement l'arrachement, et un mandrin de fraisage à rouleaux tient typiquement 0.005-0.01 mm TIR grâce à un serrage sur toute la circonférence. La pince ER (classe 2, ≤0.020 mm TIR) convient aux travaux légers à moyens sur des queues jusqu'à 20 mm (ER32) ou 26 mm (ER40), tandis que les mandrins hydrauliques et les porte-outils frettés (≤0.003 mm TIR) sont à réserver à la finition avec fraises à plaquettes, où le faux-rond charge une plaquette plus fortement que les autres.
Un corps de fraise porte-plaquettes n'est pas une fraise monobloc munie de vis. Sa queue en acier est plus rigide que ses arêtes ne sont précises, ses plaquettes attaquent la matière l'une après l'autre, et ses arêtes présentent déjà une variation de hauteur d'un logement à l'autre avant même que le porte-outil n'ajoute son propre faux-rond. Le choix du porte-outil s'en trouve modifié. La comparaison générale des familles de porte-outils pour fraises carbure monobloc fait l'objet du guide porte-fraise serrage latéral vs pince ER vs frettage ; le présent guide traite des fraises à plaquettes à queue cylindrique, des fraises à grande avance et des plus petits corps de type fraise à coquille.
Pourquoi les fraises à plaquettes sont difficiles à serrer
Trois propriétés distinguent les corps à plaquettes des outils carbure monobloc. Les fraises à plaquettes sollicitent le porte-outil par des chocs répétés plutôt que par un effort constant, car chacune de leurs 1-5 plaquettes entre dans la matière et en sort séparément ; la résistance à l'arrachement compte donc davantage pour elles que pour une fraise monobloc de même diamètre.
D'abord, la coupe est interrompue à l'échelle de la plaquette. Un corps de 25 mm à 3 plaquettes tournant à 1 500 RPM produit 75 entrées de plaquette par seconde. Chaque entrée est un petit coup de marteau que le serrage du porte-outil doit absorber sans glisser. Les serrages purement par friction (pinces, douilles hydrauliques, alésages frettés) ne résistent au glissement que par la force de serrage ; une vis pression sur un méplat y résiste par la géométrie.
Ensuite, de nombreuses fraises à épaulement à plaquettes adoptent un angle de coupe axial positif pour couper librement, et cet angle positif génère une composante d'effort axiale qui tend à extraire la fraise du porte-outil. En rainurage pleine largeur ou en rampe hélicoïdale, cette traction augmente avec la charge de copeau. Un corps qui sort de 0.1 mm au cours d'un cycle d'ébauche laisse une marche sur le fond et, dans le pire des cas, plonge plus profondément à chaque passe jusqu'à la rupture d'une plaquette.
Enfin, le corps est en acier. L'acier présente un module d'Young d'environ 210 GPa contre 580-620 GPa pour le carbure cémenté, de sorte qu'un corps à plaquettes fléchit environ 3× plus qu'un outil carbure monobloc de même diamètre et de même porte-à-faux. Le choix du porte-outil ne peut pas corriger ce rapport, mais la longueur de jauge et la rigidité du serrage s'y ajoutent ou non.
DIN 1835 est la norme de référence de la plupart des queues de fraises à plaquettes, car elle couvre les queues cylindriques des fraises, que les arêtes de coupe soient des plaquettes ou des goujures rectifiées. La forme A correspond au cylindre lisse ; la forme B ajoute le méplat Weldon. DIN 6535 définit les formes équivalentes (HA, HB, HE) pour les fraises carbure monobloc ; elle n'intervient donc ici que lorsqu'un corps à plaquettes à queue carbure ou une rallonge carbure fait partie de l'assemblage. Le choix de la forme de queue elle-même (lisse, Weldon ou Whistle-notch) est une décision distincte de celle du porte-outil ; ce guide part du principe que la queue du corps est déjà fixée par le fabricant de la fraise.
Comment chaque porte-outil gère l'arrachement et les efforts interrompus
Les cinq familles de porte-outils se répartissent en deux groupes : entraînement positif (par obstacle) et entraînement par friction. Le porte-outil à serrage latéral (Weldon ou Whistle-notch) est le type le plus courant qui empêche mécaniquement un corps à plaquettes de s'arracher, car la vis pression appuie sur un méplat que la queue ne peut franchir que si la vis se desserre ou se cisaille.
| Porte-outil | Mécanisme de serrage | Résistance à l'arrachement | Faux-rond typique (TIR) | RPM pratique | Queue requise |
|---|---|---|---|---|---|
| Serrage latéral Weldon | Vis pression sur méplat DIN 1835 forme B | Positive (par obstacle) | 0.010-0.030 mm | ~12 000 | Méplat Weldon |
| Mandrin de fraisage (à rouleaux) | Des rouleaux à aiguilles contractent une douille | Élevée (friction sur toute la circonférence) | 0.005-0.01 mm à 3xD | ~12 000 | Lisse ou méplat, h6 |
| Pince ER (ISO 15488) | Pince fendue serrée par un écrou | Modérée (friction, plage de 1 mm) | ≤0.020 mm (classe 2, d₁ 10-26 mm) ; ~0.005 mm qualité UP/AA | 20 000-25 000 équilibré | Lisse ou méplat |
| Mandrin hydraulique | La pression d'huile dilate une douille mince | Modérée à élevée (friction) | ≤0.003 mm à 3xD | 20 000+ | Lisse, h6 |
| Frettage | Interférence thermique | Élevée (friction, 25 000-40 000 N) | ≤0.003 mm à 3xD | 25 000+ | Lisse, h6 |
Les porte-outils à serrage latéral s'associent naturellement aux corps à plaquettes, car de nombreux corps sont livrés avec un méplat Weldon déjà rectifié. La vis pression unique repousse la queue contre un côté de l'alésage, si bien que l'outil tourne typiquement à 0.010-0.030 mm TIR — une pénalité qui pèse bien moins sur un corps d'ébauche que sur une fraise de finition (la section 03 en chiffre la raison).
Les mandrins de fraisage (également commercialisés comme mandrins de fraisage haute performance ou à rouleaux) serrent sur toute la circonférence au moyen de cages à rouleaux à aiguilles et d'un nez massif. Ils acceptent les queues lisses comme les queues à méplat Weldon, car les rouleaux saisissent le cylindre et non le méplat. Beaucoup de mandrins de fraisage n'ont qu'un seul grand alésage (couramment 20, 25, 32 ou 42 mm) et reçoivent des queues plus petites au moyen de pinces de réduction droites et cylindriques — souvent appelées pinces de type C — logées dans l'alésage cylindrique. Ils tiennent typiquement 0.005-0.01 mm TIR à 3xD et constituent la montée en gamme habituelle après le serrage latéral lorsqu'un atelier veut réunir dans un seul porte-outil le serrage d'ébauche et un meilleur faux-rond.
Les pinces ER selon ISO 15488 couvrent le plus grand nombre de diamètres de queue par porte-outil, ce qui explique qu'elles soient la solution par défaut dans les ateliers qui ne possèdent rien d'autre. ISO 15488 fixe la limite de faux-rond de la classe 2 pour les alésages de pince de 10-26 mm à ≤0.020 mm TIR, ce qui suffit pour l'ébauche avec fraises à plaquettes. Les qualités de précision des fabricants (souvent marquées UP ou AA) sont fabriquées à environ 0.005 mm TIR, plus serré que la classe 1 de la norme, mais ne l'atteignent que si le porte-outil, l'écrou et la queue sont aussi précis. Le point faible est l'arrachement : la pince serre par friction sur une plage de serrage de 1 mm, et un corps serré près du bas de cette plage, ou avec un écrou insuffisamment serré, peut glisser sous les chocs répétés des plaquettes. L'ER32 plafonne à 20 mm (une queue de 3/4 in entre dans la pince 20-19 mm) ; l'ER40 plafonne à 26 mm, de sorte que les queues de 1 in y entrent, mais pas celles de 32 mm ou de 1-1/4 in.
Les mandrins hydrauliques et les porte-outils frettés atteignent tous deux ≤0.003 mm TIR à 3xD. Les mandrins hydrauliques apportent un amortissement des vibrations grâce à leur chambre d'huile, mais sont typiquement donnés pour un couple transmissible inférieur à celui d'un mandrin de fraisage de même alésage ; la plupart des fabricants destinent donc leurs versions standard à la finition et au fraisage léger à moyen. Les porte-outils frettés serrent plus fort (typiquement 25 000-40 000 N), mais sont plus lents à changer et conçus autour des queues carbure. Une queue de fraise à plaquettes en acier se dilate sous l'effet de la chaleur presque au même rythme que l'alésage du porte-outil (environ 11-13 × 10⁻⁶ /°C pour les deux) ; le démontage suppose donc de chauffer le porte-outil plus vite que la chaleur ne pénètre dans la queue — faisable, mais plus lent et moins tolérant qu'avec du carbure.
Rectifier soi-même un méplat Weldon
Rectifier un méplat sur un corps à plaquettes à queue lisse pour l'adapter à un porte-outil à serrage latéral est une pratique courante, mais un méplat rectifié à la main à une profondeur ou un angle incorrects fait porter la vis pression sur une arête au lieu de la face. On ne retrouve alors ni la résistance à l'arrachement, ni un faux-rond répétable. Lorsqu'un porte-outil à serrage latéral est prévu, il convient d'acheter le corps avec un méplat Weldon d'usine (DIN 1835 forme B), ou à défaut de serrer la queue lisse dans un mandrin de fraisage.
Quel est le poids du faux-rond sur une fraise à plusieurs plaquettes ?
Sur un corps à plaquettes, le faux-rond modifie la répartition du copeau entre les plaquettes. Sur une fraise à deux plaquettes, le faux-rond radial s'ajoute presque intégralement, en valeur TIR, au copeau de la plaquette haute : 0.020 mm de faux-rond à une avance par dent de 0.10 mm surcharge ainsi une plaquette d'environ 20 % tandis que l'autre travaille 20 % en dessous.
L'effet dépend de l'épaisseur du copeau rapportée au faux-rond :
Δh ≈ TIR × sin κ
où Δh est la surépaisseur de copeau sur la plaquette haute (mm), TIR le faux-rond radial à l'arête de coupe (mm) et κ l'angle de direction d'arête (angle d'attaque) de la plaquette. L'avance par dent rapportée au faux-rond est la variable déterminante : les mêmes 0.020 mm TIR sont négligeables sur une fraise à grande avance mais décisifs en passe de finition.
Trois cas chiffrés illustrent l'étendue de l'effet, tous pour un corps à deux plaquettes à 0.020 mm TIR. Avec trois ou quatre plaquettes, l'écart entre arêtes adjacentes est plus faible (environ la moitié aux trois quarts du TIR pour un corps excentré) ; la surcharge diminue donc, mais la plaquette la plus haute reste celle qui coupe le plus :
- Fraise à épaulement 90°, finition à f_z = 0.05 mm : sin 90° = 1, la plaquette haute coupe donc environ 0.07 mm — soit près de 40 % au-dessus de la valeur nominale. Cette plaquette s'use en premier et, sur la paroi, génère souvent seule la surface finale ; un corps à plusieurs plaquettes peut ainsi finir comme un corps à une seule plaquette travaillant à plusieurs fois l'avance par dent programmée.
- Fraise à épaulement 90°, ébauche à f_z = 0.15 mm : la surcharge tombe à environ 13 %. La plupart des nuances d'ébauche l'absorbent sans variation visible de la durée de vie de l'outil.
- Fraise à grande avance, κ ≈ 10°, f_z = 2.5 mm : le copeau réel mesure environ 0.43 mm (2.5 × sin 10°), et le faux-rond y ajoute environ 0.0035 mm (0.020 × 0.174) — moins de 1 %. Du point de vue de la charge de copeau, le faux-rond radial est presque sans importance sur les corps à grande avance.
Les fraises à grande avance sont sensibles au faux-rond axial plutôt qu'au faux-rond radial, car le faible angle de direction d'arête convertit directement toute différence de hauteur entre plaquettes en profondeur axiale supplémentaire sur l'une d'elles. Il s'agit d'une question de corps de fraise et d'assise des plaquettes plus que de porte-outil, ce qui explique qu'un porte-outil de précision apporte moins sur un corps à grande avance que sur une fraise de finition.
Le corps de fraise fixe lui-même un plancher. ISO 8688-1:1989 §4.5 admet jusqu'à 100 µm de faux-rond radial et 50 µm de faux-rond axial, avec au plus 50 µm entre arêtes consécutives, lors du montage de la fraise à surfacer de référence pour les essais de durée de vie. Cette tolérance, rédigée pour une fraise de référence dans un essai normalisé, montre qu'une variation de quelques dizaines de microns d'une arête à l'autre est considérée comme normale pour les corps à plaquettes — la même clause recommande d'ailleurs un montage sélectif des plaquettes pour la réduire. Passer d'un porte-outil à 0.020 mm TIR à un porte-outil à 0.003 mm TIR apporte un gain réel, mais sur un corps dont les arêtes varient déjà de plusieurs dizaines de microns, ce gain se rentabilise surtout en finition, pas en ébauche. Selon la « règle du dixième » de BIG DAISHOWA, chaque tranche de 2.5 µm de faux-rond réduit la durée de vie de l'outil d'environ 10 % ; cette règle empirique s'applique le plus directement lorsque le porte-outil domine le budget de faux-rond, ce qui, sur un corps à plaquettes, correspond au cas de la finition.
Contrôler le faux-rond sur les plaquettes, pas sur la queue
Une fois le corps serré, il convient de palper au comparateur le bec de chaque plaquette (radialement et axialement), et pas seulement la queue ou le nez du porte-outil. Sur un corps à plaquettes, une plaquette mal assise ou un copeau coincé sous un logement ajoute souvent davantage de variation d'une arête à l'autre que la différence entre un porte-outil à serrage latéral et un mandrin hydraulique.
Porte-à-faux, longueur de jauge et diamètre de queue
Une fois l'arrachement maîtrisé, c'est la flexion, et non le serrage, qui limite la plupart des ébauches avec fraises à plaquettes. Pour un outil en porte-à-faux, la flexion suit la formule de la poutre :
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
où F est l'effort de coupe radial, L la longueur de projection depuis la face du porte-outil, E le module d'Young (210 GPa pour un corps en acier) et d le diamètre effectif de la queue ou du col. La longueur de projection domine la flexion parce qu'elle intervient au cube : faire passer un corps à plaquettes d'un porte-à-faux de 2×D à 3×D multiplie la flexion par environ 3.4× (1.5³) à effort de coupe égal, et à 5×D la flexion est environ 15.6× celle obtenue à 2×D.
Conséquences pratiques pour le choix du porte-outil :
- Choisir la longueur de jauge la plus courte qui dégage la pièce. Pour l'ébauche avec fraises à plaquettes, un porte-outil à serrage latéral court ou un mandrin de fraisage court l'emporte souvent sur une longue rallonge ER, car chaque millimètre de projection du porte-outil s'ajoute au terme au cube, tout comme le porte-à-faux de l'outil.
- Serrer la queue sur toute sa longueur. Un corps à plaquettes serré uniquement sur la partie avant de sa queue se comporte comme un outil plus long et concentre l'effort sur la lèvre du porte-outil. Dans une pince ER, la queue doit être engagée au-delà de la longueur de serrage effective de la pince ; une queue saisie uniquement à l'avant de l'alésage peut faire basculer la pince.
- Augmenter le diamètre de queue avant d'augmenter la précision du porte-outil. Comme I varie avec d⁴, une queue de 25 mm est environ 2.4× plus rigide qu'une queue de 20 mm ((25/20)⁴ ≈ 2.44). Sur un travail à grande portée, ce gain de rigidité l'emporte généralement sur toute différence de faux-rond entre types de porte-outils.
Pour les corps à plaquettes travaillant au-delà d'environ 3×D de porte-à-faux, une queue plus grosse dans un porte-outil court et rigide apporte typiquement davantage de stabilité qu'un porte-outil plus précis de même longueur. Les fraises qui doivent atteindre des poches profondes gagnent souvent à adopter une géométrie à grande avance, qui redirige l'essentiel de l'effort de coupe axialement vers la broche, là où le montage est le plus rigide.
Adapter le porte-outil au diamètre de fraise, à l'opération et au cône
Le cône machine limite à la fois le plus grand porte-outil utilisable et le couple disponible. Une broche à cône 30 (BT30/CAT30) se limite typiquement aux queues de fraises à plaquettes de 20 mm (3/4 in) ou moins en porte-outil ER32 et d'environ 25 mm (1 in) en serrage latéral, tandis que les broches à cône 40 et au-delà ouvrent l'accès aux queues de 25-32 mm en mandrin de fraisage et en serrage latéral. À 25 mm sur une machine à cône 30, ce sont généralement le couple et la rigidité du cône de la broche, et non l'alésage du porte-outil, qui limitent la coupe.
| Diamètre de fraise | Queue typique | Ébauche (coupe interrompue, rainure pleine) | Grande avance | Finition / semi-finition |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | Serrage latéral ou ER32 au couple d'écrou nominal | Serrage latéral ou ER32 | ER32 grade UP ou hydraulique |
| 20-25 mm | 20 mm / 3/4 in | Serrage latéral ou mandrin de fraisage | Serrage latéral ou ER32/ER40 | Hydraulique ou mandrin de fraisage |
| 25-32 mm | 25 mm / 1 in | Serrage latéral ou mandrin de fraisage (cône 40 et au-delà) | Serrage latéral ou ER40 | Hydraulique ou frettage |
| 32-50 mm | 32 mm / 1-1/4 in | Serrage latéral ou mandrin de fraisage lourd (cône 40/50) | Serrage latéral | Mandrin de fraisage ou hydraulique |
| Corps type fraise à coquille (~32 mm et plus) | Montage par alésage | Arbre porte-fraise | Arbre porte-fraise | Arbre porte-fraise |
Les diamètres de queue indiqués sont des associations typiques, pas des règles fixes : de nombreux fabricants proposent le même diamètre de fraise sur deux diamètres de queue, et les variantes à col long passent à la queue supérieure. Les corps de type fraise à coquille — couramment à partir d'environ 32-40 mm de diamètre — se montent sur un arbre porte-fraise par un alésage central et un tenon d'entraînement selon ISO 6462, et non dans un porte-outil à queue, ce qui change entièrement la décision ; ce choix de montage est traité dans le guide fraise à surfacer vs fraise à coquille.
Les pinces ER ont toute leur place dans la partie gauche du tableau. Pour les corps de 16-20 mm en ébauche légère à moyenne, une ER32 serrée au couple d'écrou nominal (136 Nm pour l'écrou standard, selon les données REGO-FIX) tient typiquement la plupart des fraises à plaquettes sans glissement, et c'est le porte-outil que possèdent déjà la plupart des ateliers équipés en cône 30. Lorsqu'une pince ER a déjà connu des arrachements sur un travail donné, la solution consiste généralement à passer en serrage latéral pour cette seule fraise plutôt qu'à adopter un nouveau système de porte-outils. Le guide de sélection des pinces ER traite du dimensionnement des pinces et des classes de précision ISO 15488.
✦ Serrage latéral / mandrin de fraisage : idéal pour
- L'ébauche en coupe interrompue et le rainurage pleine largeur avec des fraises à épaulement à coupe positive
- Les rampes hélicoïdales et les entrées en plongée qui tirent le corps vers l'extérieur
- Les corps livrés avec un méplat Weldon DIN 1835 forme B
- Les broches tournant sous ~12 000 RPM
✦ ER / hydraulique / frettage : idéal pour
- L'ébauche légère à moyenne avec fraises à plaquettes sur queues de 16-20 mm (ER32)
- La finition avec fraises à plaquettes, où 0.003-0.020 mm TIR modifie la répartition de charge entre plaquettes
- Les ateliers qui standardisent une seule famille de porte-outils sur de nombreux diamètres de queue
- Les travaux à RPM plus élevé sur aluminium, où l'équilibrage compte
Tableau de sélection rapide
Pour les fraises à plaquettes, l'opération détermine le porte-outil avant le diamètre : l'ébauche en coupe interrompue favorise le serrage latéral ou le mandrin de fraisage, tandis que la finition favorise le ≤0.003 mm TIR des mandrins hydrauliques ou des porte-outils frettés. Les lignes ci-dessous associent des scénarios typiques à un choix de départ.
| Scénario | Queue | Porte-outil recommandé | Cône | Pourquoi |
|---|---|---|---|---|
| Fraise à épaulement 20-25 mm, ébauche en rainure pleine dans l'acier | 20-25 mm Weldon (DIN 1835 forme B) | Serrage latéral | BT40/CAT40 | La vis pression sur le méplat empêche le glissement sous les chocs répétés des plaquettes et la traction axiale due à l'angle de coupe positif |
| Corps 25-32 mm, ébauche lourde, queue lisse | 25-32 mm lisse h6 | Mandrin de fraisage (à rouleaux) | BT40/CAT40/BT50 | Serrage sur toute la circonférence avec 0.005-0.01 mm TIR, sans méplat nécessaire |
| Corps 16-20 mm sur machine à cône 30 | 16-20 mm / 5/8-3/4 in | ER32 au couple d'écrou nominal, ou serrage latéral | BT30/CAT30 | L'ER32 couvre jusqu'à 20 mm et reste assez léger pour une broche à cône 30 |
| Fraise à grande avance 25 mm, κ ≈ 10° | 25 mm / 1 in | Serrage latéral ou ER40 | BT40 | Le faux-rond radial ajoute moins de 1 % à un copeau de 0.43 mm ; l'effort axial pousse le corps dans le porte-outil |
| Finition avec fraise à plaquettes, f_z ≤0.05 mm | 16-25 mm lisse h6 | Mandrin hydraulique | BT40/HSK-A63 | ≤0.003 mm TIR maintient la surcharge de la plaquette haute d'un corps à deux plaquettes près de 6 % au lieu de 40 % |
| Grande portée au-delà de 3×D de porte-à-faux | Plus grosse queue admissible | Mandrin de fraisage court ou porte-outil à serrage latéral court | BT40 et au-delà | La flexion varie avec L³ ; un porte-outil court et rigide réduit la projection |
| Corps type fraise à coquille, diamètre ~32-63 mm | Montage par alésage | Arbre porte-fraise (interface ISO 6462) | Tous | Les corps montés par alésage sont entraînés par un tenon et une vis, pas par un serrage de queue |
Serrer les fraises à plaquettes d'ébauche par la géométrie, les fraises à plaquettes de finition sur porte-outils de précision.
Pour l'ébauche en coupe interrompue avec fraises à plaquettes, la résistance à l'arrachement est prioritaire : porte-outil à serrage latéral Weldon sur méplat DIN 1835 forme B, ou mandrin de fraisage sur queue lisse. Les pinces ER32/ER40 conviennent aux travaux légers à moyens sur des queues jusqu'à 20 mm et 26 mm lorsque l'écrou est serré au couple spécifié. L'investissement dans un mandrin hydraulique ou un porte-outil fretté ne se justifie que pour la finition avec fraises à plaquettes, où le faux-rond décide quelle plaquette fait le travail ; sur les corps à grande avance et d'ébauche lourde, le diamètre de queue et une projection courte comptent davantage que la précision du porte-outil.
Peut-on serrer une fraise à plaquettes dans une pince ER ?
Oui, une pince ER tient typiquement de manière satisfaisante la plupart des fraises à plaquettes de 16-20 mm pour des coupes légères à moyennes, à condition que l'écrou soit serré au couple spécifié, par exemple 136 Nm sur un écrou ER32 standard. Pour l'ébauche en rainure pleine ou la rampe hélicoïdale, un porte-outil à serrage latéral Weldon ou un mandrin de fraisage représente le choix le moins risqué, car les serrages par friction peuvent glisser sous les chocs répétés des plaquettes.
Faut-il un méplat Weldon sur la queue d'une fraise à plaquettes ?
Un méplat Weldon (DIN 1835 forme B) n'est nécessaire que si le corps est monté dans un porte-outil à serrage latéral, où la vis pression appuie dessus pour empêcher l'arrachement. Les corps à queue lisse se montent en mandrin de fraisage, en pince ER, en mandrin hydraulique ou en frettage. Les méplats d'usine sont préférables aux méplats rectifiés à la main, qui font souvent porter la vis sur une arête.
Un mandrin hydraulique vaut-il la peine pour les fraises à plaquettes ?
Un mandrin hydraulique se justifie surtout en finition avec fraises à plaquettes, où son ≤0.003 mm TIR à 3xD répartit le copeau uniformément entre les plaquettes. Sur un corps à deux plaquettes à 0.05 mm d'avance par dent, 0.020 mm de faux-rond surcharge une plaquette d'environ 40 %. Pour l'ébauche lourde, un porte-outil à serrage latéral ou un mandrin de fraisage offre typiquement davantage de serrage par dollar investi.
Quel porte-outil choisir pour une fraise à plaquettes à grande avance ?
Un porte-outil à serrage latéral ou une grande pince ER (ER40 pour les queues de 25 mm) convient typiquement aux fraises à grande avance, car l'angle de direction d'arête de 9-17° dirige l'essentiel de l'effort de coupe axialement vers la broche. À une avance par dent de 2.5 mm, le faux-rond radial ajoute moins de 1 % au copeau réel ; la précision du porte-outil compte donc moins que l'assise des plaquettes.
Quel porte-à-faux admettre pour une fraise à plaquettes ?
Pour l'ébauche en pleine prise, le porte-à-faux est à limiter à environ 3× le diamètre de la fraise. La flexion varie avec le cube de la longueur : passer de 2×D à 3×D multiplie la flexion par environ 3.4×, et à 5×D la flexion est environ 15.6× celle obtenue à 2×D. Au-delà de 3×D, il convient d'utiliser une queue plus grosse, un porte-outil plus court ou une géométrie à grande avance.
Sources
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout