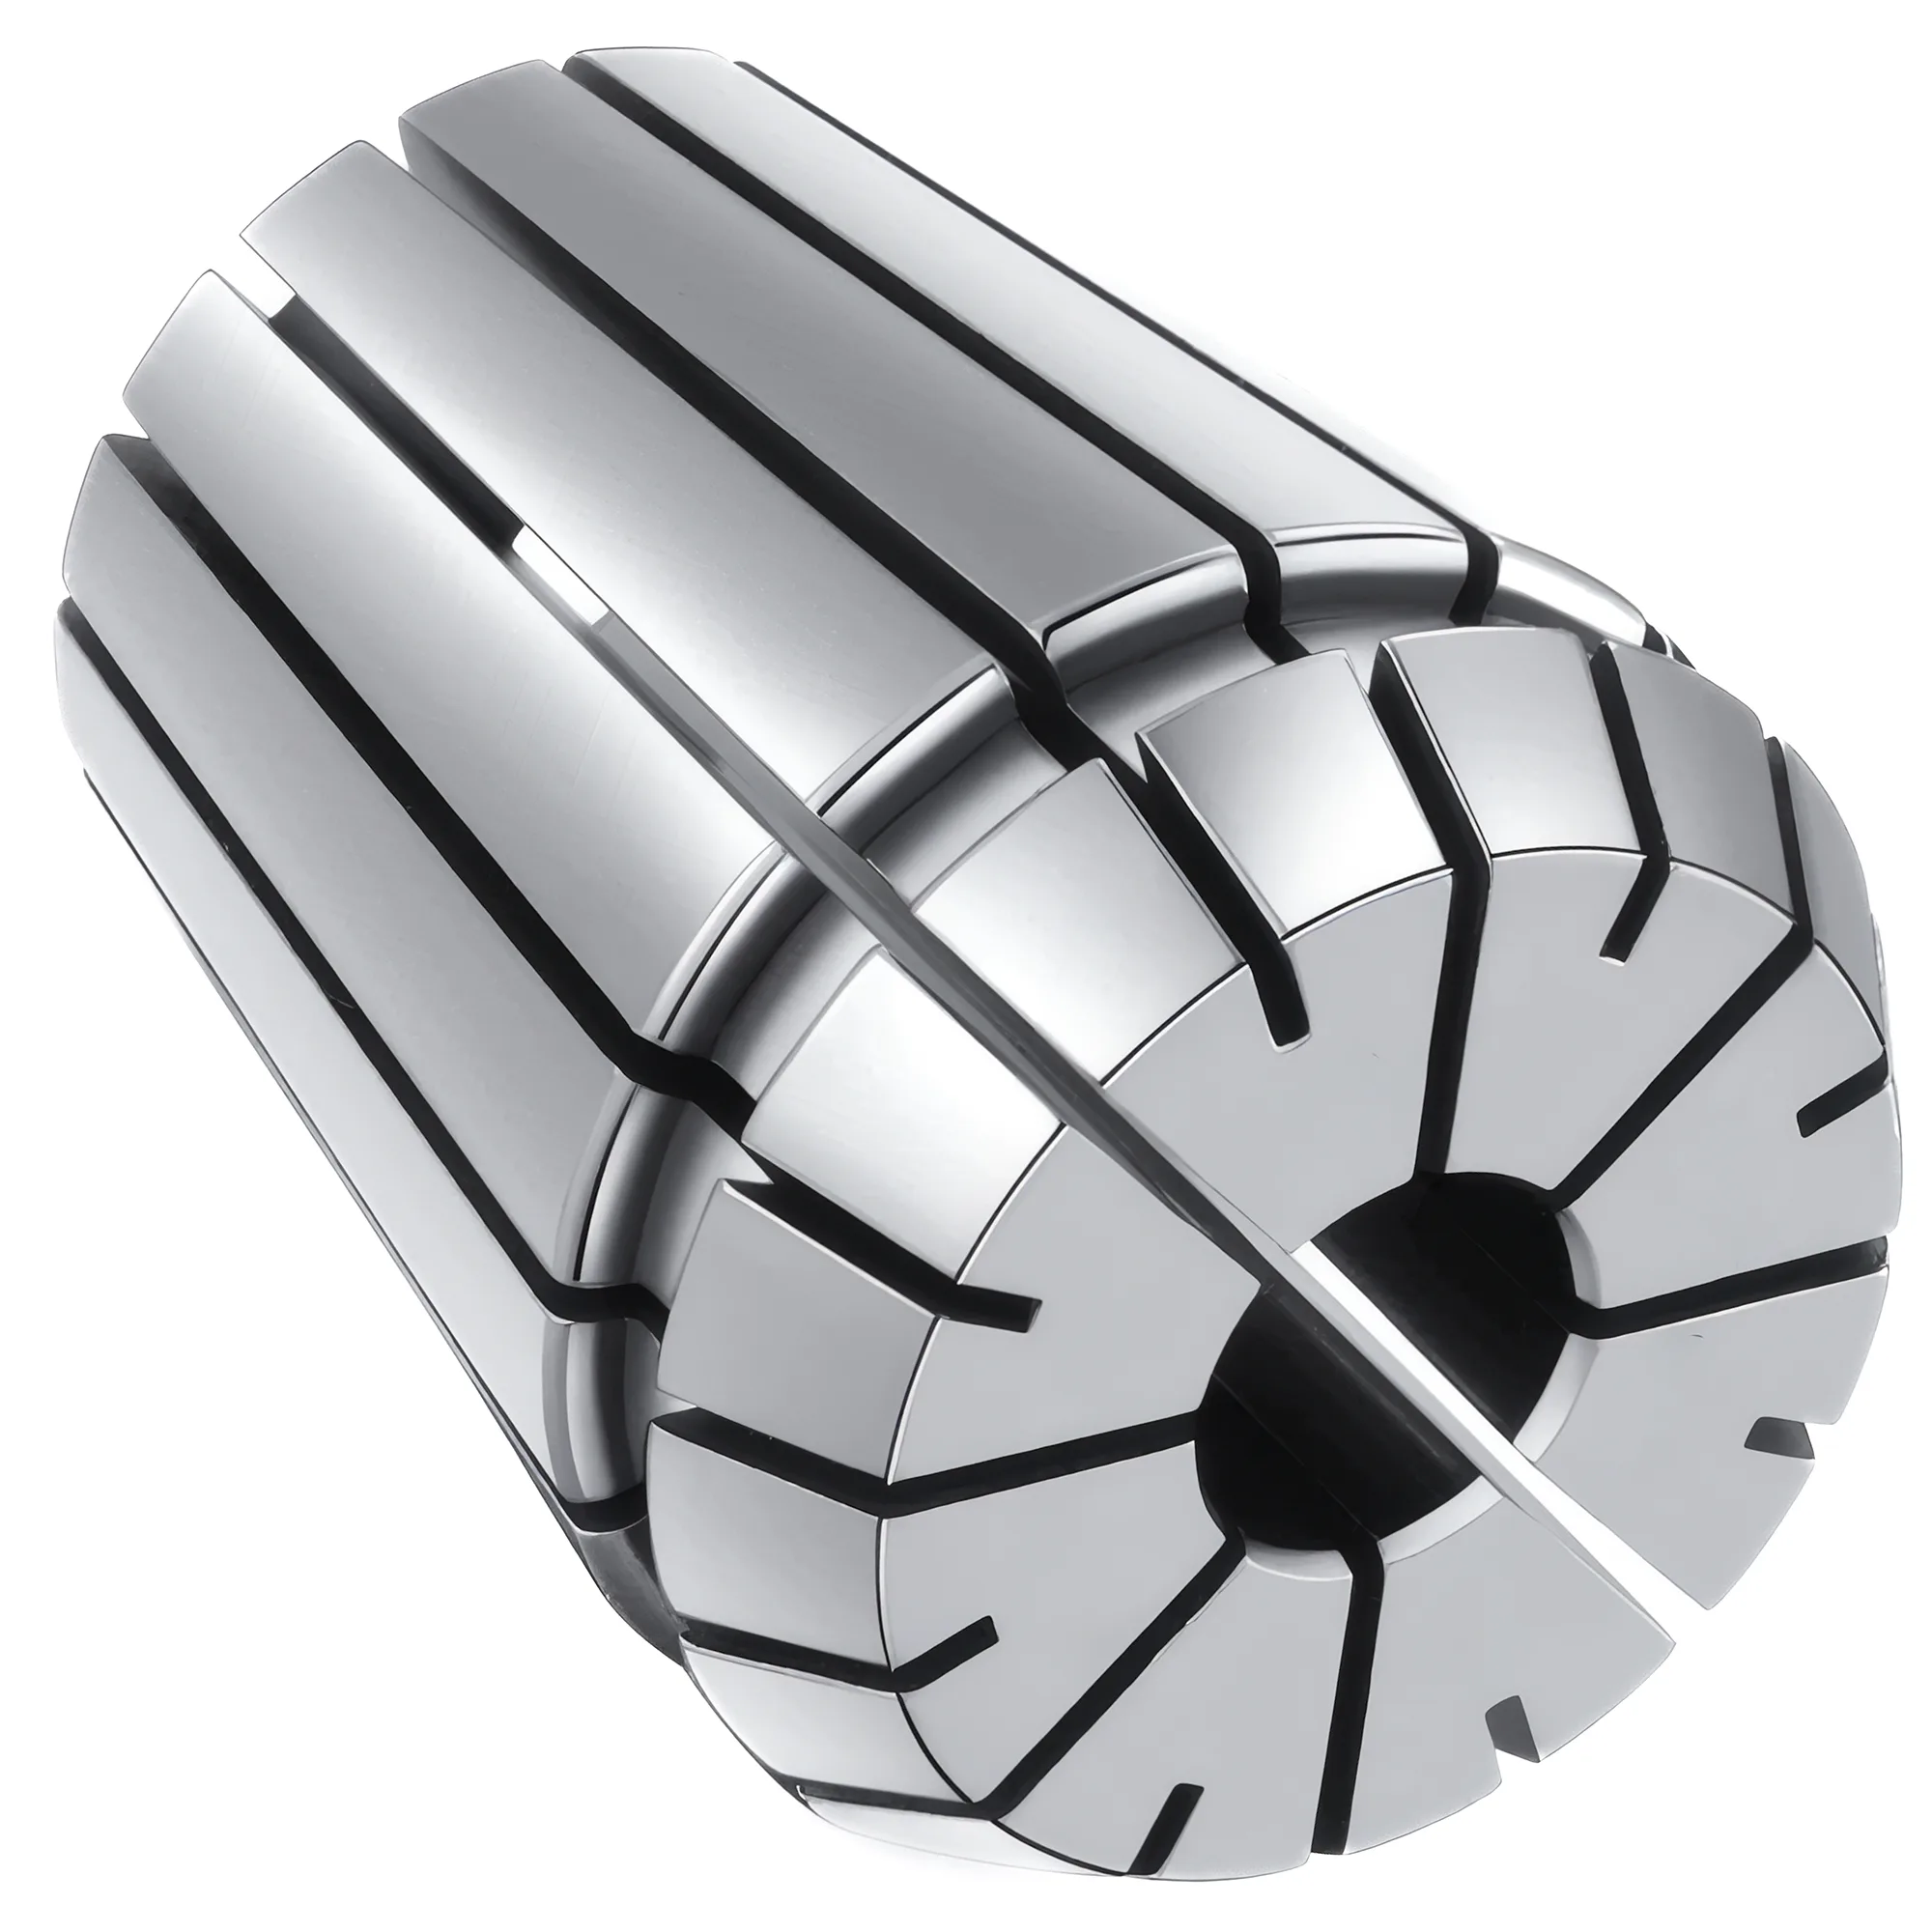
La queue du mandrin ER se choisit d'après la broche : une queue MT3 avec tirant M12 convient à la plupart des poupées fixes de mini-tours et de tours d'établi typiques de 9–10 in de diamètre admissible, une queue MT2 convient aux contre-poupées, et une queue R8 avec tirant 7/16-20 convient aux fraiseuses à console de type Bridgeport. Pour le travail en poupée fixe, on retient un ER32 (2–20 mm selon l'ISO 15488) ou un ER40 (3–26 mm), puis on contrôle séparément au comparateur la broche, le mandrin et la pince, car leurs faux-ronds s'additionnent.
Un mandrin à pince ER permet à un tour ou à une fraiseuse manuels de reprendre des pièces rondes et de petites fraises de façon répétable, mais seulement si le mandrin est monté sur une interface prévue pour la broche et si la chaîne des faux-ronds est contrôlée une fois l'installation faite. Ce guide traite du montage : types de queue, tirants, choix de la taille et diagnostic du faux-rond. Pour la plage de serrage et la classe de chaque taille ER, voir le guide de sélection des pinces ER ; pour le couple de serrage de l'écrou et la séquence de serrage, voir le guide du couple de serrage et du faux-rond des pinces ER.
Quelle queue de mandrin ER pour quelle machine ?
Les machines manuelles reçoivent les mandrins ER par trois interfaces de broche, qui ne se comportent pas de la même façon. Le cône Morse (MT) est un cône autobloquant normalisé par la DIN 228 et l'ISO 296 ; l'ISO 296 le décrit comme un cône faible d'environ 4–5 %, assez peu ouvert pour que le seul frottement maintienne une queue propre. Le R8 est un cône auto-libérant d'environ 16°51′ d'angle au sommet, qui ne tient rien sans son tirant. Les porte-pinces ER à queue cylindrique ont une queue droite et sont serrés par un autre élément : une pince R8, une pince ER plus grande, ou le bridage d'une tête à aléser ou d'un porte-outil.
La DIN 228 et l'ISO 296 sont les normes dimensionnelles des queues MT, ce qui explique qu'un mandrin ER MT3 d'un fournisseur se loge dans n'importe quel cône de broche MT3 réalisé selon le même cône. Aucune des deux normes ne spécifie de couple, d'effort d'arrachement ni de vitesse : la tenue dépend donc de la forme d'extrémité de la queue et du tirant.
La queue MT existe avec deux formes d'extrémité : à tenon, pour les contre-poupées et les perceuses à colonne, et taraudée, pour un tirant traversant la broche de la poupée fixe. Une queue à tenon seul montée dans la poupée fixe d'un tour ne tient que par frottement, que les efforts latéraux et les coupes interrompues peuvent rompre ; une queue taraudée tirée par un tirant reste en place sous les mêmes coupes. Il convient de vérifier la forme d'extrémité avant de commander, car le problème inverse existe aussi : une queue taraudée dans le fourreau d'une contre-poupée n'a aucun tirant à utiliser et n'est tenue que par frottement.
Poupée fixe et contre-poupée : mandrins ER MT2 et MT3 sur le tour
La plupart des mini-tours de la classe 7×10 à 7×16 et de nombreux tours d'établi d'environ 9–10 in de diamètre admissible ont un cône MT3 en poupée fixe et un cône MT2 en contre-poupée, mais cela varie selon le fabricant et l'année : mieux vaut mesurer le diamètre au grand bout du logement avant de commander. Une queue MT2 ne se loge pas dans un cône MT3, car son grand bout est plus petit de 6.045 mm — plus petit même que le petit bout du cône MT3, si bien que la queue ne porte sur aucune partie du cône. Si un mandrin MT2 est déjà disponible, une douille de réduction MT2-MT3 permet de l'utiliser, mais ajoute environ 0.015–0.020 mm de faux-rond au système selon la tolérance des douilles de la DIN 228.
Montage en poupée fixe. Le mandrin de poupée fixe se monte directement dans le cône de broche, une fois le mandrin à mors déposé. Un tirant traverse l'alésage de la broche et se visse dans l'extrémité taraudée de la queue. Il suffit de le serrer fermement à la clé à main : le cône transmet le couple de coupe et le rôle du tirant est de maintenir la queue en place, de sorte qu'un serrage supplémentaire du tirant n'apporte guère de tenue et rend le cône plus difficile à décoller. Pour déposer le mandrin, on desserre le tirant d'un ou deux tours et on frappe son extrémité avec un maillet doux.
Un tirant qui paraît excentré à sa sortie de broche est généralement normal : une tige de 12 mm dans un alésage d'environ 20 mm ou plus pend d'un côté sous son propre poids. Ce qui compte, c'est de savoir si le serrage du tirant modifie le faux-rond au nez du mandrin — si la lecture varie de plus de quelques microns pendant le serrage, l'épaulement du tirant ou l'extrémité taraudée du mandrin n'est pas d'équerre et fléchit la queue dans le cône. Pour le vérifier, on contrôle le mandrin au comparateur avant et après serrage.
Reprendre le couple de réaction de l'écrou. Le couple de serrage recommandé de l'écrou est élevé — REGO-FIX indique 136 Nm pour un écrou standard ER32 et 176 Nm pour l'ER40. Sur un tour manuel, ce couple se reporte sur le cône MT et le tirant si le corps du mandrin n'est pas maintenu : il convient donc de bloquer la broche (harnais d'engrenages ou blocage de broche) et de maintenir le corps du mandrin par ses méplats avec une seconde clé pendant le serrage de l'écrou. Maintenir le corps du mandrin avec sa propre clé pendant le serrage de l'écrou évite que le couple de réaction de l'écrou ne passe par le cône Morse, qui pourrait sinon tourner et se décoller ou subir de la corrosion de contact.
Montage en contre-poupée. Un mandrin ER MT2 ou MT3 à tenon monté dans le fourreau de la contre-poupée transforme celle-ci en porte-foret et porte-alésoir, qui serre les outils à queue cylindrique dans la plage de fermeture de 1 mm d'une pince ER16–ER40 standard. La contre-poupée n'offre pas de tirant : le couple de perçage doit donc rester dans les limites de ce que l'assemblage par frottement peut transmettre, car un foret qui accroche au débouchage peut faire tourner la queue et rayer le cône du fourreau. Pour le perçage en contre-poupée, l'alignement de la contre-poupée sur l'axe de broche compte généralement davantage que le faux-rond propre du mandrin ER, car un décalage d'axe produit des trous surdimensionnés ou évasés, quelle que soit la concentricité du foret.
Porte-pinces ER R8 et à queue cylindrique sur fraiseuses à console et d'établi
Le R8 est la broche standard des fraiseuses à console de type Bridgeport et de nombreuses fraiseuses d'établi de la classe G0704, et un porte-pinces ER32 à queue R8 est le moyen courant de donner à ces machines toute la plage ER32 (2–20 mm selon l'ISO 15488). La queue R8 du porte-pinces se loge dans la broche, le tirant 7/16-20 se visse dans son extrémité arrière, et une clavette de la broche s'engage dans la rainure de la queue pour empêcher la rotation. Certaines perceuses-fraiseuses anciennes et petites fraiseuses d'établi utilisent plutôt des broches MT2 ou MT3 ; elles reçoivent des mandrins ER à queue MT taraudée et tirant, exactement comme une poupée fixe de tour.
Le choix entre une pince R8 et un porte-pinces ER R8 relève du compromis plutôt que de l'amélioration. Une pince R8 serre un seul diamètre nominal et affleure presque le nez de broche, avec un faux-rond typique de 0.013–0.025 mm dans une broche propre. Un porte-pinces ER32 ajoute un second assemblage conique et la longueur de son corps sous le nez de broche, ce qui coûte de la course en Z sur une fraiseuse à console — l'écrou ER32 seul mesure 22.5 mm de long et 50 mm de diamètre selon l'ISO 15488 Tableau 3 —, mais chaque pince couvre 1 mm de plage de queue avec la fermeture standard d'ISO 15488 (certains fabricants annoncent les pinces de demi-taille avec seulement 0.5 mm) et accepte des outils métriques et en pouces dans le même porte-pinces.
Un porte-pinces ER à queue cylindrique, comme une rallonge ER11 ou ER16 sur une queue de 16 ou 20 mm, donne aux petites fraises de la portée et de la visibilité sur une fraiseuse manuelle, mais chaque assemblage de pince supplémentaire dans la chaîne ajoute son propre faux-rond. La rallonge se serre dans une pince R8 ou dans une pince ER plus grande de même diamètre de queue, on garde le porte-à-faux aussi court que la pièce le permet, et on contrôle la pointe au comparateur après montage plutôt que de se fier au faux-rond catalogue du porte-pinces.
Contrôler le faux-rond et distinguer broche, mandrin et pince
Le faux-rond total à l'outil est la somme de trois contributions — cône de broche, corps du mandrin et pince — et seule la mesure séparée de chacune indique quelle pièce corriger. Dans le pire des cas, les contributions s'additionnent linéairement :
TIR_total ≤ TIR_spindle + TIR_chuck + TIR_collet
Le terme individuel le plus grand domine. À titre d'illustration, une broche à 0.005 mm, un mandrin à 0.010 mm et une pince ISO 15488 de classe 2 à sa limite de 0.015 mm (d₁ ≤ 10 mm) totalisent 0.030 mm dans le pire des cas ; remplacer la pince par une pince de qualité UP à ≤0.005 mm ramène le pire cas à 0.020 mm ; au-delà, les 0.010 mm du mandrin constituent le terme le plus grand, qu'une meilleure pince ne peut pas réduire — il faut alors remettre en place ou remplacer le mandrin.
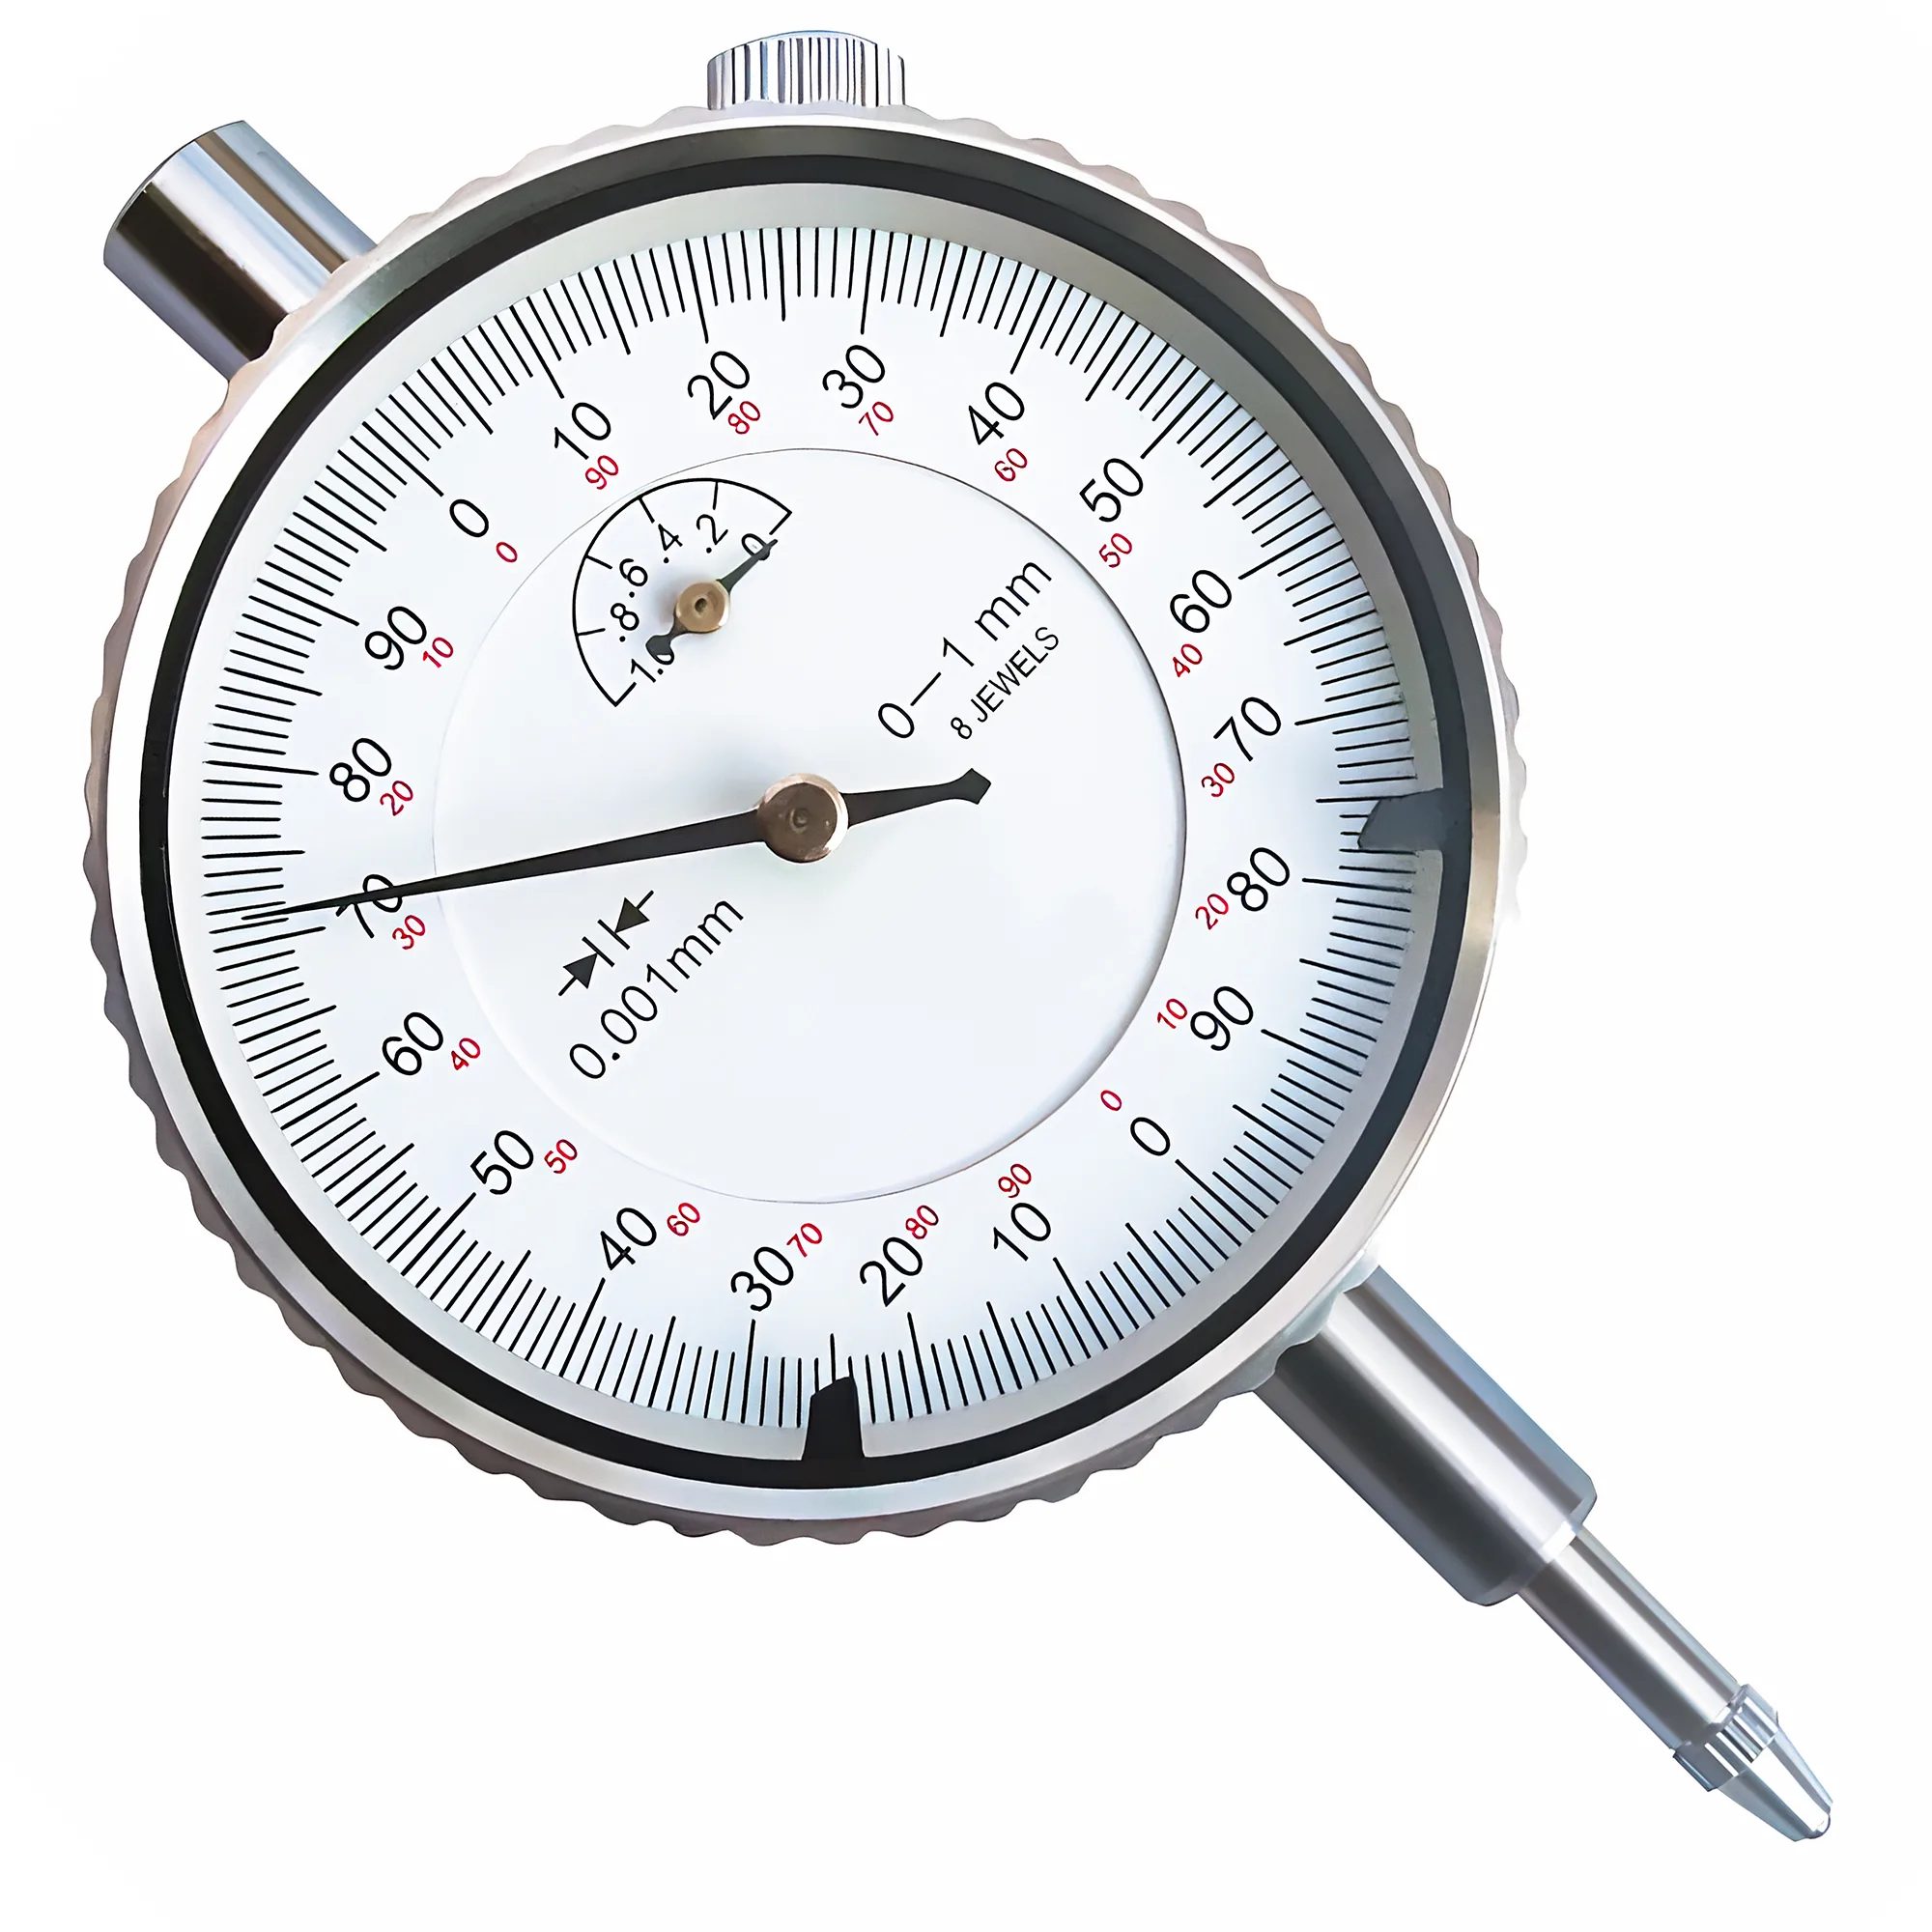
L'ISO 230-1, paragraphe 12.5, traite le faux-rond des composants en rotation comme une méthode d'essai ; elle ne fixe aucune valeur d'acceptation, si bien que les lectures se jugent par rapport à la classe de la pince et à la tolérance de la pièce. On utilise un comparateur d'une résolution de 0.001 mm (ou 0.0001 in) sur un support rigide — un comparateur à levier pour atteindre l'intérieur du cône de broche et du cône de pince, et un comparateur à levier ou un comparateur à cadran sur la tige de contrôle ; un comparateur au 0.01 mm ne peut pas distinguer les écarts qui comptent ici. Les contrôles se font dans cet ordre :
- Cône de broche. Mandrin déposé, palper l'intérieur du cône MT ou R8 près de son entrée en tournant la broche à la main. Cette lecture est la contribution de la broche et le plancher de tout ce qui y sera monté.
- Corps du mandrin. Monter le mandrin, serrer le tirant et palper le cône intérieur de pince du mandrin (ou une portée de référence rectifiée sur le corps, s'il en possède une). Repérer le point haut, puis déposer le mandrin, le tourner de 180° dans un cône MT et mesurer à nouveau. Si le point haut suit le mandrin, l'erreur vient du mandrin ; s'il reste à la même position de broche, l'erreur vient de la broche. Les porte-pinces R8 sont clavetés et ne peuvent pas être indexés : on compare alors la lecture du porte-pinces à celle du cône relevée à l'étape 1.
- Pince. Serrer une tige de contrôle rectifiée ou une tige-étalon avec un porte-à-faux connu — l'ISO 15488 Tableau 4 utilise 40 mm pour les tiges de 10–18 mm et 25 mm pour les tiges de 6–10 mm — et palper près du nez et à l'extrémité. Desserrer l'écrou, tourner la pince d'environ 180° par rapport au mandrin, resserrer et mesurer à nouveau. Un point haut qui suit la pince désigne la pince ; un point haut qui reste en place désigne le mandrin ou la broche.
Une lecture qui augmente du nez vers l'extrémité de la tige de contrôle indique une erreur angulaire, comme un copeau sur un cône ou une queue faussée, alors qu'une lecture semblable sur toute la longueur indique un décalage parallèle dans le mandrin ou la broche. Selon la règle du dixième de BIG DAISHOWA, chaque 0.0001 in (2.5 µm) de faux-rond coûte généralement environ 10 % de la durée de vie d'une fraise en finition, si bien que traquer un terme de 0.010 mm vaut la peine sur une fraiseuse. Si la pince est en cause, les critères de remplacement du guide du couple de serrage et du faux-rond des pinces ER s'appliquent ; pour les supports et montages de comparateur, voir le guide de montage du comparateur.
Erreur fréquente
Palper seulement une fraise ou la queue d'un foret réunit quatre sources d'erreur — broche, mandrin, pince et tolérance propre de la queue de l'outil — en une seule valeur. Une mauvaise lecture obtenue de cette façon ne permet pas de savoir s'il faut remplacer la pince, remettre le mandrin en place ou réviser la broche. Avant d'acheter des pièces, il convient d'utiliser une tige de contrôle rectifiée et la séquence en trois étapes.
Mandrin ER à queue MT vs mandrin ER sur faux-plateau
Un mandrin ER sur faux-plateau se fixe au nez de broche du tour (fileté, camlock ou à bride) par l'intermédiaire d'un faux-plateau, comme un mandrin à mors, au lieu de se loger dans le cône de broche.
| Critère | Mandrin ER à queue MT (MT3) | Mandrin ER sur faux-plateau |
|---|---|---|
| Point de montage | Dans le cône de broche, grand bout MT3 de 23.825 mm | Bride du nez de broche via faux-plateau |
| Barre traversant la broche | Aucune — le tirant occupe l'alésage | Oui, jusqu'à la capacité de la pince (ER40 : 26 mm) ou l'alésage de broche, selon le plus petit |
| Réglage du faux-rond | Fixé par l'ajustement du cône ; indexer de 90° ou 180° pour trouver la meilleure position | Les corps réglables se centrent par vis radiales jusqu'à la résolution du comparateur |
| Porte-à-faux depuis le roulement avant de broche | Corps du mandrin en porte-à-faux au-delà du nez | Ensemble plus court, corps centré sur le nez |
| Changement | Déposer le mandrin à mors, insérer la queue, monter le tirant | Déposer le mandrin à mors, monter le mandrin comme un mandrin à mors |
| Usage type | Pièces courtes, reprises, passes légères | Travail en barre, pièces longues, tournage plus lourd |
Un mandrin ER à queue MT est généralement la solution la moins coûteuse pour les pièces courtes et les reprises, car il réutilise le cône de broche existant et ne demande qu'un tirant, sans faux-plateau à acheter et à usiner. Il ne laisse passer aucune barre dans la broche, si bien que la longueur de pièce se limite à ce qui tient dans le mandrin devant la pince, et son faux-rond est celui que donne l'ajustement du cône.
Un mandrin ER sur faux-plateau est le plus souvent le meilleur choix lorsque les pièces sont plus longues que ce que le mandrin peut contenir, lorsque la matière doit traverser la broche ou lorsque le travail comporte des passes de tournage plus lourdes. Le centrage sur le nez de broche réduit le porte-à-faux depuis le roulement avant, et les corps réglables se centrent à la manière d'un réglage de mandrin à quatre mors, de sorte que le faux-rond propre du mandrin peut descendre près de zéro.
✦ Mandrin ER à queue MT : idéal pour
- Pièces courtes et reprises sur mini-tours et tours d'établi
- Machines sur lesquelles le travail en barre à travers la broche n'est pas nécessaire
- Budgets serrés, en réutilisant le cône MT3 existant
- Perçage en contre-poupée avec une queue à tenon
✦ Mandrin ER sur faux-plateau : idéal pour
- Barre passée à travers la broche jusqu'à la capacité de la pince
- Pièces longues qui ne tiennent pas devant la pince
- Passes de tournage plus lourdes où le porte-à-faux compte
- Travaux exigeant un faux-rond réglé près de zéro au mandrin
Adapter la taille ER à la machine
La taille ER se choisit d'après le plus grand diamètre de pièce ou d'outil serré régulièrement, puis on vérifie que l'écrou trouve sa place sur la machine. L'ISO 15488 couvre de ER11 à ER40 ; les plages de serrage par taille ci-dessous correspondent à la réunion des formes A et B de l'ISO 15488.
| Machine et montage | Taille ER type | Plage ISO 15488 | Ø d'écrou (ISO 15488) | Remarques |
|---|---|---|---|---|
| Mini-tour de classe 7×, poupée fixe MT3 | ER25 ou ER32 | 1–16 / 2–20 mm | 42 / 50 mm | L'ER32 couvre une barre de 3/4 in ; un écrou ER40 de 63 mm peut gêner le chariot sur les petits tours |
| Tour d'établi 9–10 in, poupée fixe MT3 | ER32 ou ER40 | 2–20 / 3–26 mm | 50 / 63 mm | L'ER40 atteint une barre de 1 in ; vérifier le porte-à-faux |
| Contre-poupée de tour, MT2 ou MT3 | ER16 ou ER20 | 1–10 / 1–13 mm | 32 / 35 mm | Couvre la plupart des forets jobber et des forets à centrer |
| Fraiseuse à console type Bridgeport, R8 | ER32 | 2–20 mm | 50 mm | Taille courante de porte-pinces R8, fraises de 3/4 in |
| Fraiseuse d'établi, R8 ou MT3 | ER20 à ER32 | 1–13 à 2–20 mm | 35–50 mm | Un écrou plus petit préserve la hauteur libre en Z |
| Fraises de moins de 3 mm, toute fraiseuse | Rallonge ER11 ou ER16 | 1–7 / 1–10 mm | 19 / 32 mm | Queue cylindrique dans une pince R8 ou ER |
Le surdimensionnement est l'erreur habituelle : un mandrin ER40 sur une queue MT2 met en porte-à-faux un écrou de 63 mm devant un cône de 17.780 mm, et le couple de serrage recommandé de 176 Nm est difficile à appliquer sans faire tourner ce petit cône. Sur les tours, l'ER32 couvre la majorité du travail sur mini-tour, et l'ER40 ne justifie sa taille que sur les tours d'établi à broche rigide ayant réellement besoin de barres d'environ 20–26 mm de diamètre.
Sélection rapide et règle de décision
Pour la plupart des possesseurs de machines manuelles, un mandrin ER32 MT3 taraudé sur le tour et un porte-pinces ER32 R8 sur la fraiseuse couvrent généralement les travaux de 2–20 mm sans faux-plateau.
| Scénario | Queue / montage | Taille ER | Tenue | Pourquoi |
|---|---|---|---|---|
| Reprise de petites pièces tournées sur un mini-tour | MT3, extrémité taraudée | ER32 | Tirant M12 | Plage 2–20 mm, reprise répétable face à un mandrin 3 mors à 0.05–0.10 mm de TIR |
| Travail en barre à travers la broche sur un tour d'établi | Faux-plateau sur nez de broche | ER40 | Vis du faux-plateau | L'alésage traversant laisse passer une barre jusqu'à 26 mm |
| Perçage et alésage à l'alésoir en contre-poupée | MT2, à tenon | ER16 ou ER20 | Frottement du cône | Couvre les forets de 1–13 mm sans mandrin de perçage |
| Fraisage en bout sur fraiseuse à console type Bridgeport | Porte-pinces R8 | ER32 | Tirant 7/16-20 | Chaque pince standard couvre 1 mm et reçoit des queues métriques ou en pouces |
| Petites fraises sur fraiseuse d'établi | Rallonge à queue cylindrique dans une pince R8 ou ER | ER11 ou ER16 | Pince d'accueil | Portée et visibilité pour les outils de moins de 3 mm |
| Mandrin MT2 déjà possédé, broche MT3 | Douille MT2-MT3 | Existant | Tirant ou frottement | Utilisable, mais ajoute environ 0.015–0.020 mm de faux-rond |
Adapter la queue à la broche, dimensionner la pince selon le travail et mesurer séparément chaque terme de faux-rond.
Pour la plupart des poupées fixes de tours d'établi et de mini-tours, un mandrin ER32 ou ER40 MT3 taraudé avec tirant ; en contre-poupée, un ER16 ou ER20 MT2 à tenon ; et sur les fraiseuses de type Bridgeport, un porte-pinces ER32 R8. On passe à un mandrin sur faux-plateau lorsque la matière doit traverser la broche ou que les pièces dépassent la capacité du mandrin. Après montage, on contrôle le cône, le mandrin et la pince avec un comparateur au 0.001 mm, car les trois termes s'additionnent et le plus grand est le premier à corriger.
Peut-on utiliser un mandrin à pince ER MT2 dans une broche de tour MT3 ?
Pas directement — le grand bout d'une queue MT2 mesure 17.780 mm contre 23.825 mm pour le MT3, de sorte qu'elle ne porte sur aucune partie du cône du logement. Une douille de réduction MT2-MT3 permet de l'utiliser, mais ajoute généralement 0.015–0.020 mm de faux-rond selon la tolérance des douilles de la DIN 228 ; l'achat d'un mandrin MT3 reste donc la solution la plus précise.
Quel filetage de tirant utilise un mandrin à pince ER MT3 ?
Les mandrins ER MT3 métriques à extrémité taraudée utilisent couramment un filetage de tirant M12, et les mandrins MT2 couramment un M10. Certains mandrins destinés au marché en pouces utilisent un filetage UNC à la place : il convient donc de mesurer le taraudage de la queue avant de fabriquer un tirant. Le tirant sert seulement à maintenir le cône en place ; un serrage ferme à la clé à main suffit généralement.
Un porte-pinces ER32 R8 est-il plus précis qu'une pince R8 ?
Pas automatiquement — une pince R8 tourne généralement à 0.013–0.025 mm dans une broche propre, tandis qu'un porte-pinces ER32 R8 ajoute un second assemblage conique en plus de la limite propre de la pince de classe 2, de 0.015–0.020 mm. Les vrais avantages du porte-pinces ER sont une plage de serrage de 1 mm par pince ISO 15488 standard et des queues métriques et en pouces dans un même porte-pinces.
Comment savoir si le faux-rond vient de la broche, du mandrin ou de la pince ?
Palper d'abord le cône de broche vide, puis le cône de pince du mandrin, puis une tige de contrôle rectifiée serrée dans la pince, avec un comparateur au 0.001 mm. Entre les lectures, tourner le mandrin de 180° dans un cône MT et la pince de 180° dans le mandrin : un point haut qui suit une pièce désigne cette pièce comme source.
Quand un mandrin ER sur faux-plateau est-il préférable à un mandrin à queue MT sur un tour ?
Un mandrin sur faux-plateau est généralement préférable lorsque la matière doit traverser la broche, lorsque les pièces sont plus longues que ce que le corps du mandrin peut contenir, ou pour le tournage plus lourd. Il se centre sur le nez de broche au lieu du cône MT3 de 23.825 mm, réduit le porte-à-faux, et les modèles réglables se centrent presque jusqu'à la résolution du comparateur.
Sources
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 296:1991 — Machine tools — Self-holding tapers for tool shanks
- SIS — DIN 228 Part 1: Morse tapers and metric tapers; taper shanks
- ISO 230-1:2012 — Test code for machine tools, Part 1: Geometric accuracy
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout