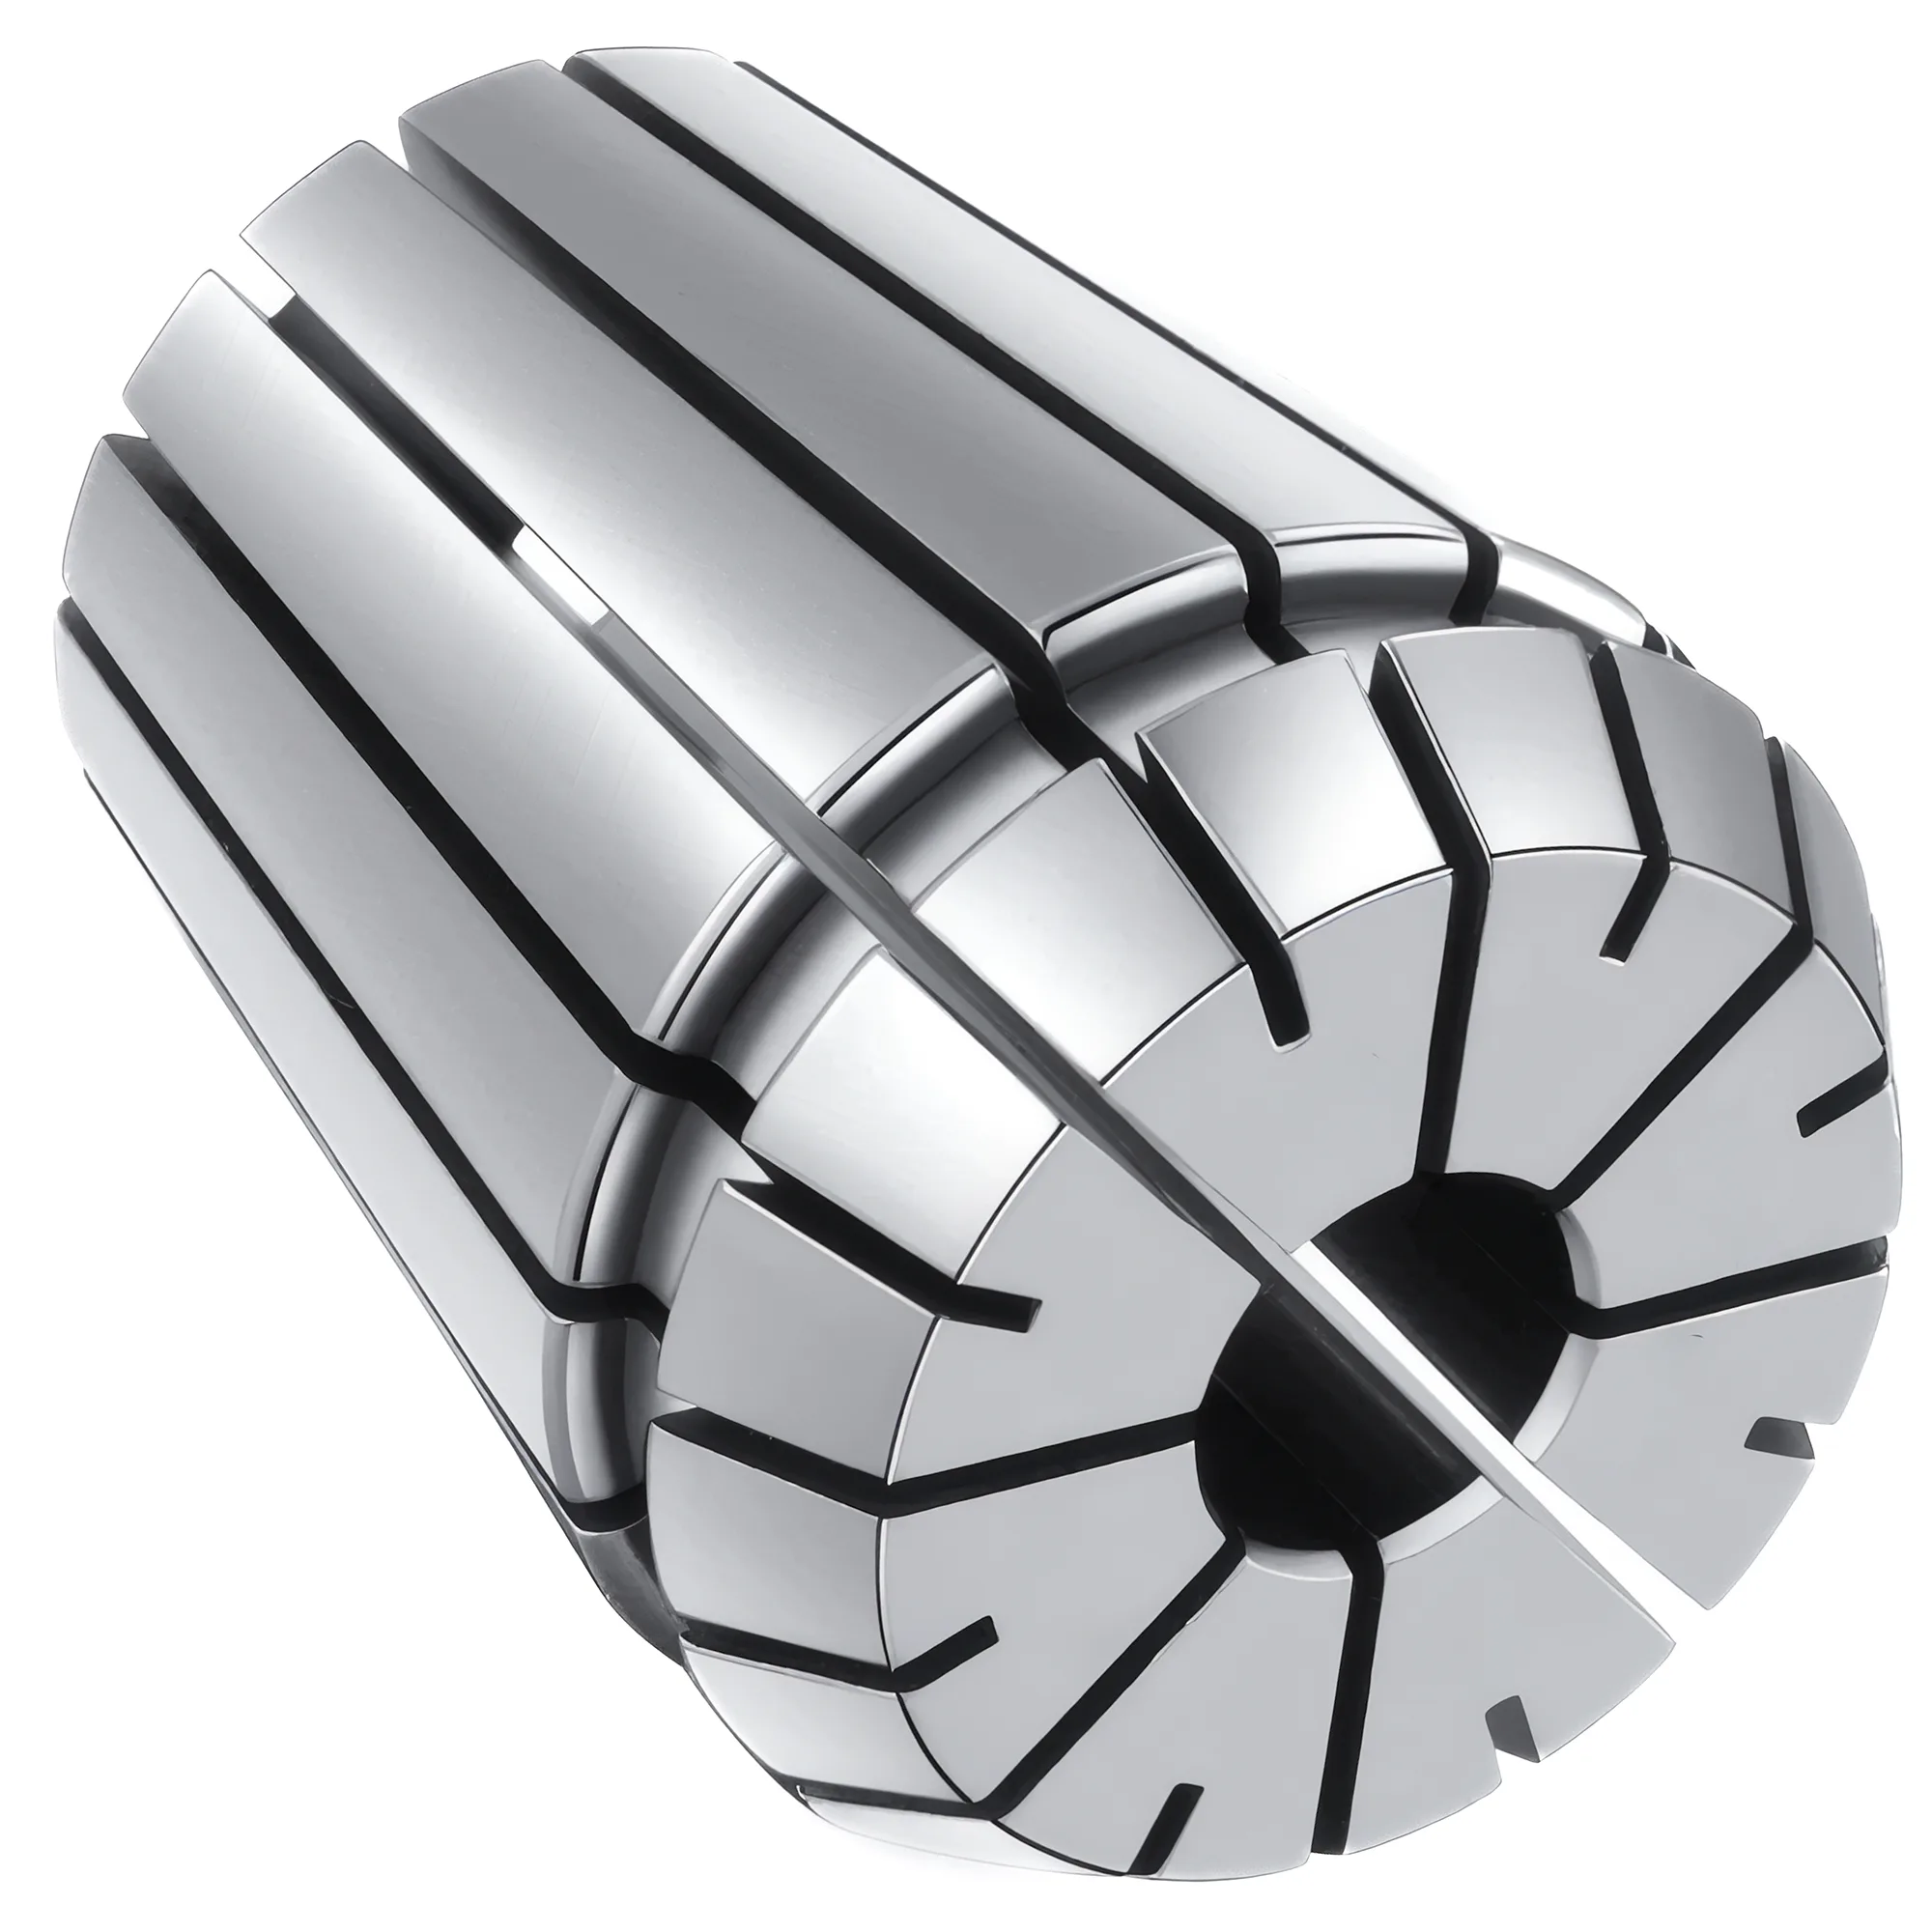
Sur un tour, les pinces 5C s'imposent pour le travail répétitif sur des diamètres de barre standard, et les pinces ER pour les cotes atypiques à petit budget. Une pince 5C serre à quelques millièmes de pouce près de sa cote marquée, mais elle accepte les barres rondes jusqu'à 1-1/16 in (27 mm) ainsi que les profils hexagonaux et carrés, et les pinces 5C standard Hardinge tournent à 0.001 in (0.025 mm) TIR ou mieux. Une pince ER standard (Form B) se referme de 1 mm (ER16–ER40, selon ISO 15488) : environ 23 pinces ER40 couvrent donc 3–26 mm en continu, mais uniquement pour des barres rondes.
Ce guide traite des pinces utilisées pour le serrage de pièces au tour — dispositifs de fermeture de pince et mandrins à pince montés sur le nez de broche, qui tiennent la pièce. Pour les pinces ER employées comme porte-outils sur une fraiseuse, voir le guide de sélection des pinces ER ; pour les cas où les mors l'emportent sur les pinces, voir mandrin de tour 3 vs 4 mors.
En quoi les pinces 5C et ER diffèrent-elles sur un tour ?
Les deux systèmes se ferment en sens opposés. Une pince 5C est une pince à traction : un tube tireur ou la bague de fermeture du mandrin la tire vers l'arrière dans un logement à 20° d'angle au sommet (10° d'angle de tête), de sorte que la pince et la pièce reculent légèrement vers la poupée fixe pendant la fermeture. Une pince ER est poussée dans un cône à 16° d'angle au sommet (8° d'angle de réglage) par un écrou fileté situé à l'avant, géométrie normalisée par l'ISO 15488 et par sa devancière allemande, la DIN 6499.
Cette différence de mécanisme de fermeture conditionne presque tous les compromis pratiques présentés ci-dessous :
- Fentes. Les pinces 5C standard ne sont fendues que depuis l'avant (trois fentes) et se ferment donc surtout à l'avant. Les pinces ER sont fendues alternativement depuis les deux extrémités, ce qui permet à l'alésage de se refermer parallèlement sur toute sa longueur, sur l'ensemble de la plage de 1 mm.
- Formes. Les pinces 5C existent avec des alésages ronds, hexagonaux, carrés et rectangulaires. L'ISO 15488 ne couvre que des pinces pour queues cylindriques : l'ER est donc un système réservé aux barres rondes.
- Accessoires. Le 5C dispose d'un vaste écosystème construit autour du même logement de pince : butées internes, pinces à longueur fixe (dead-length), pinces de secours (douces) et mandrins étagés jusqu'à 6 in. Aucun de ces éléments n'existe en standard pour l'ER.
Capacité, plage de serrage et passage de barre
La plage de serrage est la différence la plus importante : une pince ER standard (Form B) de ER16 à ER40 se referme de 1 mm sous sa cote nominale, alors qu'une pince 5C est conçue pour serrer à sa cote marquée ou très près de celle-ci. C'est précisément pour cette raison que Hardinge commercialise des pinces 5C par incréments aussi fins que 0.001 in, et la pratique courante en atelier maintient la barre à quelques millièmes de pouce (environ 0.05–0.08 mm) de la cote nominale. Une barre plus sous-dimensionnée tend à n'être tenue qu'à l'avant d'une pince 5C fendue côté nez, ce qui coûte à la fois en tenue et en concentricité.
La plage de serrage détermine le nombre de pinces nécessaires pour un jeu complet :
| Objectif de couverture | Pinces 5C nécessaires | Pinces ER nécessaires | Base |
|---|---|---|---|
| 1/16–1-1/16 in par pas de 1/32 in | 33 | — | Coffret de pinces rondes 5C Hardinge |
| 1/16–1-1/16 in par pas de 1/64 in | 65 | — | Coffret de pinces rondes 5C Hardinge |
| 2–27 mm par pas de 0.5 mm | 51 | — | Coffret de pinces métriques 5C Hardinge |
| 3–26 mm en continu | — | ~23 (ER40, pas de 1 mm) | Plage ISO 15488, fermeture de 1 mm |
| 2–20 mm en continu | — | ~18 (ER32, pas de 1 mm) | Plage ISO 15488, fermeture de 1 mm |
Même un jeu 5C de 65 pièces laisse des écarts de 1/64 in (0.4 mm) entre les tailles, alors qu'un jeu ER au pas de 1 mm n'en laisse aucun, puisque la plage de chaque pince rejoint celle de la suivante. Ce calcul suppose la plage standard de 1 mm d'ISO 15488 ; la norme autorise aussi 0.5 mm de ER16 à ER40 sur accord, et les pinces annoncées avec une plage de 0.5 mm exigent un pas de 0.5 mm pour rester sans écart : mieux vaut donc vérifier le tableau des plages de serrage du fabricant avant de commander un jeu. Pour un atelier qui achète des barres métriques et impériales aux cotes atypiques, environ 23 pinces ER40 couvrent généralement davantage de diamètres réels qu'un jeu 5C de 33 pièces. Revers de la médaille : la capacité ronde maximale est à peu près la même (26 mm pour l'ER40 contre 27 mm pour le 5C), et une ER32 s'arrête à 20 mm.
Le passage de barre dépend du montage, et pas seulement de la pince. Un dispositif de fermeture 5C à tube tireur laisse passer la barre à travers la pince et le tube tireur jusque dans l'alésage de broche, et les pinces 5C à longueur fixe à passage traversant de Hardinge acceptent des barres jusqu'à 3/4 in. Un mandrin ER monté sur faux-plateau ou sur nez camlock laisse généralement l'alésage de broche libre derrière la pince ; un mandrin ER sur queue cône Morse avec tirant obstrue en revanche la broche, si bien que seule une barre logeant dans le corps du mandrin peut être tenue.
Précision et faux-rond : la pince face au système complet
Hardinge indique que ses pinces 5C standard tournent à 0.001 in (0.025 mm) TIR ou mieux et ses pinces rondes 5C de précision spéciale à 0.0002 in (0.005 mm), cette dernière valeur étant mesurée à 1 in de la face dans une broche Hardinge. Les pinces ER de classe 2 selon ISO 15488 sont autorisées à 0.015 mm (alésage jusqu'à 10 mm) ou 0.020 mm (10–26 mm) pour un porte-à-faux défini du mandrin de contrôle ; la classe 1 resserre cette tolérance à 0.010–0.015 mm, et les grades fabricant UP/AA atteignent généralement 0.005 mm ou mieux.
Sur un tour, ces valeurs de pince ne sont que le dernier maillon de la chaîne. Le faux-rond total sur la pièce correspond généralement à la somme de :
- Faux-rond de la broche au nez
- Erreur de montage — cône camlock D1, nez fileté, centrage du faux-plateau ou queue cône Morse
- Faux-rond du logement dans le corps du mandrin (logement 5C ou alésage conique ER)
- Faux-rond de la pince, auquel s'ajoute l'écart de la barre par rapport à la cote nominale
Un mandrin à pince camlock D1 intégré ne peut pas être réglé : toute erreur entre son cône et le logement de pince du mandrin se retrouve directement sur la pièce. Le centrage d'un mandrin monté sur faux-plateau peut en revanche être repris sur place, sur le tour, ce qui explique que de nombreux amateurs et petits ateliers préfèrent le montage sur faux-plateau pour les mandrins à pince. L'ISO 702-2 définit les dimensions de raccordement des nez de broche et des mandrins de type camlock ; c'est pourquoi un mandrin à pince D1-4, D1-5 ou D1-6 de n'importe quel fabricant s'adapte au nez de broche correspondant — l'ajustement seul ne garantit toutefois pas la concentricité, et il convient de contrôler l'alésage avec une pige et un comparateur à cadran avant de s'y fier.
Contrôler le système, pas l'étiquette de la boîte
Serrer une pige rectifiée dans la pince et la comparer au nez puis à environ 25 mm (1 in) en porte-à-faux. La comparaison des deux lectures distingue le décentrage (erreur de montage ou de logement) de l'inclinaison (contact pince ou cône), ce qui indique s'il faut reprendre le centrage d'un faux-plateau ou remplacer une pince.
Pour un mandrin ER, le couple de serrage de l'écrou compte autant que le grade de la pince. REGO-FIX recommande 136 Nm pour un écrou standard ER32 et 176 Nm pour l'ER40 dans la plus grande tranche d'alésage ; un serrage insuffisant réduit la tenue, et un serrage excessif peut déformer la pince. La procédure complète figure dans le guide du faux-rond et du couple de serrage des pinces ER.
Barres hexagonales et carrées, butées, pinces à longueur fixe et mandrins étagés
Le 5C est généralement le seul choix de pince réaliste sur un tour lorsque la barre est hexagonale ou carrée, car les pinces ER selon ISO 15488 ne sont normalisées que pour des queues rondes. Hardinge propose des pinces 5C hexagonales jusqu'à 7/8 in et carrées jusqu'à 3/4 in, ce qui couvre la plupart des barres hexagonales utilisées pour les écrous, raccords et entretoises.
La maîtrise de la longueur est le second point fort propre au 5C. La plupart des pinces 5C comportent un filetage interne 1.041-24 destiné à une butée de pince filetée, mais cette butée se déplace avec la pince. Hardinge donne pour les pinces à angle de tête de 10° la règle du 1:3 — chaque variation de 0.001 in du diamètre de la barre fait reculer ou avancer la pièce de 0.003 in. Une dispersion de diamètre de 0.003 in peut donc entraîner jusqu'à 0.009 in de variation de longueur. Les pinces 5C à longueur fixe maintiennent la pince de serrage immobile contre la face de la broche, et Hardinge indique que les longueurs finies ne varient alors généralement que de 0.0002–0.0005 in pour la même dispersion de barre.
Les pinces ER se ferment en étant poussées dans le cône plutôt que tirées vers l'arrière ; une butée fixe placée dans l'alésage de broche ou dans le corps du mandrin est donc la solution habituelle pour répéter des longueurs d'épaulement, et la répétabilité dépend alors fortement de la constance du couple de serrage de l'écrou d'une pièce à l'autre.
Pour les pièces plus grandes que n'importe quelle pince :
- Les mandrins étagés 5C étendent un dispositif de fermeture 5C aux pièces jusqu'à 6 in de diamètre, avec un dispositif de fermeture adapté aux mandrins étagés. Hardinge limite ses dispositifs de fermeture en fonte à moins de 5 000 rpm (2–4 in) et à moins de 4 000 rpm (5–6 in).
- Les pinces de secours 5C sont livrées douces et alésées sur place à une cote ou un profil atypique. Selon la règle empirique de Hardinge, leur durée de vie est de 300–500 pièces : il s'agit d'une solution provisoire, et non d'un outillage de production.
- L'ER ne dispose d'aucun équivalent normalisé aux mandrins étagés ou aux pinces de secours ; un mandrin 3 mors à mors doux remplit généralement ce rôle.
Options de montage sur le tour et coût d'un équipement complet
Quatre modes de montage couvrent la quasi-totalité des tours conventionnels et des petits tours CNC :
| Montage | Pinces | Passage traversant | Usage typique | Principale limite |
|---|---|---|---|---|
| Dispositif de fermeture 5C à tube tireur (levier ou volant) | 5C | Oui, via le tube tireur | Production répétitive, tours d'outillage | L'alésage de broche doit laisser passer un tube tireur coiffant le corps de pince de 1.250 in |
| Mandrin à pince 5C à clé (faux-plateau ou D1) | 5C | Oui, jusqu'à 1-1/16 in | Petits tours sans grand alésage | Porte-à-faux supérieur à celui d'un dispositif à tube tireur |
| Mandrin à pince ER (faux-plateau ou D1) | ER32 / ER40 | Généralement oui, jusqu'à 20 / 26 mm | Tours d'amateur et d'atelier de sous-traitance | Clé et couple de serrage à chaque changement de pièce |
| Mandrin ER sur queue cône Morse + tirant | ER25–ER40 | Non | Mini-tours, petits travaux occasionnels | Bloque le passage de barre ; le logement cône Morse ajoute du faux-rond |
Un dispositif de fermeture 5C à tube tireur nécessite généralement un alésage de broche d'environ 1.4–1.5 in (36–38 mm) pour laisser passer le tube tireur, ce qui l'exclut sur la plupart des mini-tours et des tours de la classe 9x20 dont l'alésage avoisine 20 mm. Ces machines reçoivent plutôt un mandrin à pince monté sur le nez — un mandrin ER32/ER40 sur faux-plateau ou un mandrin 5C à clé — afin que l'alésage de broche reste libre pour la barre.
Le coût dépend surtout du nombre et du grade des pinces plutôt que du mandrin. Un jeu ER40 continu compte environ 23 pinces, un jeu 5C fractionnaire au pas de 1/32 in en compte 33 et au pas de 1/64 in 65 ; à prix unitaire comparable, un équipement 5C complet exige donc environ 1.4–2.8× plus de pinces qu'un jeu ER40 continu, avant même l'ajout d'accessoires tels que butées et mandrins étagés. Remplacer un mandrin 3 mors par un mandrin à pince sur un nez camlock D1 prend généralement quelques minutes ; un nouveau comparage n'est nécessaire que si le montage n'est pas répétable, autre raison de contrôler le mandrin une fois pour toutes et de repérer sa meilleure position de cames.
Erreur fréquente
Acheter un mandrin ER sur queue cône Morse pour économiser, puis découvrir qu'il obstrue l'alésage de broche. S'il faut un jour tenir des barres longues ou des tubes, mieux vaut opter dès le départ pour un mandrin à pince monté sur faux-plateau ou sur nez camlock.
Que choisir pour un tour d'amateur ou de petit atelier — et quand posséder les deux
✦ Pinces 5C : idéales pour
- Séries répétitives sur des diamètres de barre standard où la maîtrise de la longueur compte
- Barres hexagonales et carrées jusqu'à 7/8 in hexagonal et 3/4 in carré
- Pièces courtes et reprises avec butées ou pinces à longueur fixe
- Grands diamètres via mandrins étagés jusqu'à 6 in
✦ Pinces ER : idéales pour
- Barres métriques et impériales mélangées aux diamètres atypiques
- Tours d'amateur à petit alésage de broche et budget limité
- Travaux de tournage partageant les pinces avec un porte-pince ER de fraiseuse ou de défonceuse
- Moins de pinces pour une couverture continue (~23 pour l'ER40)
La plupart des tours d'amateur et de petit atelier sont bien servis en premier lieu par un mandrin ER40 monté sur faux-plateau, car environ 23 pinces couvrent 3–26 mm sans aucun écart. Un mandrin à pince ou un dispositif de fermeture 5C s'ajoute dès que les barres hexagonales ou carrées, la maîtrise de la longueur en série ou les mandrins étagés prennent de l'importance. Posséder les deux est courant : l'ER se charge des pièces unitaires et des pièces rondes aux cotes atypiques, le 5C des travaux répétitifs et des profils, et un mandrin 3 mors reste sur l'étagère pour tout ce qui est plus grand.
| Scénario | Système recommandé | Montage | Capacité | Pourquoi |
|---|---|---|---|---|
| Premier mandrin à pince sur un tour d'amateur, barres mélangées | ER40 | Faux-plateau ou D1 | 3–26 mm rond | La fermeture de 1 mm couvre les cotes atypiques avec ~23 pinces |
| Mini-tour ou tour de classe 9x20, petites pièces uniquement | ER32 ou ER25 | Faux-plateau ou nez fileté | 2–20 mm (ER32) | Le petit corps de mandrin convient à la broche ; l'alésage reste libre |
| Barres hexagonales ou carrées (écrous, raccords, entretoises) | 5C | Mandrin à pince ou dispositif de fermeture | 7/8 in hexagonal, 3/4 in carré | Les pinces ER selon ISO 15488 ne sont normalisées que pour des queues rondes |
| Séries exigeant une longueur d'épaulement répétable | 5C à longueur fixe | Dispositif de fermeture à tube tireur | Jusqu'à 1-1/16 in | La pince immobile supprime le recul 1:3 |
| Pièces de plus de 1-1/16 in jusqu'à 6 in de diamètre | Mandrin étagé 5C | Dispositif de fermeture pour mandrin étagé | Jusqu'à 6 in | Le serrage sur toute la circonférence limite la déformation |
| Concentricité maximale sur tailles standard | 5C précision spéciale | Dispositif à tube tireur ou faux-plateau repris | Jusqu'à 1-1/16 in | TIR de pince de 0.0002 in (0.005 mm) selon Hardinge |
Commencer par un mandrin ER40 sur faux-plateau pour la plage ; ajouter le 5C pour l'hexagonal, la maîtrise de la longueur et le travail répétitif.
Les pinces ER32 et ER40 se referment chacune de 1 mm selon l'ISO 15488 : environ 23 pinces ER40 tiennent donc n'importe quelle barre ronde de 3 à 26 mm, ce qui convient aux tours d'amateur et d'atelier de sous-traitance travaillant des barres variées. Les pinces 5C serrent à quelques millièmes de pouce près de la cote nominale, tournent à 0.001 in TIR ou mieux (grade standard Hardinge), tiennent l'hexagonal et le carré, et acceptent butées, pinces à longueur fixe et mandrins étagés jusqu'à 6 in. Dans les deux cas, un montage sur faux-plateau ou camlock est préférable à une queue cône Morse pour garder l'alésage de broche libre, et le faux-rond du système se vérifie avec une pige.
Quelle est la différence entre les pinces 5C et ER sur un tour ?
Une pince 5C est tirée vers l'arrière dans un logement à 20° d'angle au sommet et serre à quelques millièmes de pouce près de sa cote, tandis qu'une pince ER32 ou ER40 est poussée par un écrou et se referme de 1 mm. La 5C tient les barres rondes, hexagonales et carrées jusqu'à 1-1/16 in ; l'ER ne tient que des barres rondes, jusqu'à 26 mm en ER40.
Les pinces ER sont-elles plus précises que les pinces 5C sur un tour ?
À pince égale, Hardinge annonce 0.001 in (0.025 mm) TIR ou mieux pour ses pinces 5C standard, tandis que les pinces ER de classe 2 selon ISO 15488 admettent 0.015–0.020 mm. En pratique, c'est souvent le montage sur le tour qui domine : un logement camlock ou cône Morse non repris peut ajouter plus de faux-rond que l'une ou l'autre pince, d'où l'intérêt de contrôler l'ensemble du système avec une pige.
Combien de pinces faut-il pour un jeu complet ?
Environ 23 pinces ER40 au pas de 1 mm couvrent 3–26 mm sans écart, puisque chaque pince ISO 15488 standard se referme de 1 mm ; les pinces annoncées avec une plage de seulement 0.5 mm exigent un pas de 0.5 mm. Un jeu 5C fractionnaire nécessite 33 pinces au pas de 1/32 in ou 65 au pas de 1/64 in pour couvrir 1/16–1-1/16 in, et ne serre toujours bien qu'au voisinage de chaque cote marquée.
Peut-on installer un dispositif de fermeture 5C sur un petit tour d'amateur ?
Généralement pas sous la forme d'un dispositif à tube tireur traversant la broche, qui exige en principe un alésage de broche d'environ 1.4–1.5 in (36–38 mm). Les tours dont l'alésage avoisine 20 mm reçoivent normalement plutôt un mandrin à pince 5C à clé ou un mandrin ER32/ER40 sur faux-plateau, ce qui garde l'alésage de broche libre pour les barres.
Faut-il choisir un mandrin à pince ER sur queue cône Morse ou sur faux-plateau ?
Un montage sur faux-plateau ou camlock s'impose dès qu'il faut tenir des barres plus longues que le mandrin, car une queue cône Morse avec tirant obstrue l'alésage de broche. La version à queue conique coûte moins cher et convient aux pièces courtes sur mini-tour, mais son logement conique ajoute du faux-rond et elle ne laisse pas passer la barre à travers un alésage de broche typique de 20 mm.
Sources
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 702-2:2007 — Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 2: Camlock type
- Hardinge — Workholding Spindle Tooling for Manual & CNC Lathes, catalogue #2348J (2023)
- Hardinge — 5C Round Collet Kit, 33 pieces 1/16 in to 1-1/16 in by 32nds
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts