El portaherramientas térmico es la opción cuando se necesita la nariz más esbelta, el mayor agarre (típicamente 25.000–40.000 N) y series largas sin vigilancia; el portaherramientas hidráulico (típicamente 10.000–20.000 N) conviene cuando se busca la amortiguación de la cámara de aceite, cambios de herramienta de menos de 30 segundos con una sola llave hexagonal y prescindir de un calentador por inducción de $5.000–15.000. Ambos parten de ≤0.003 mm TIR a 3×D, de modo que en excentricidad inicial hay empate: la decisión depende del alcance, el agarre, el tiempo de cambio y la inversión.
Esta es una comparación directa entre los dos portaherramientas de precisión únicamente. Para ver cómo se comparan cualquiera de los dos con un portapinzas ER, consulte Portapinzas vs portaherramientas hidráulico; para saber qué portaherramientas resiste mejor las colisiones y la manipulación brusca, consulte Durabilidad del portaherramientas vs excentricidad.
¿Cómo sujetan los portaherramientas térmicos e hidráulicos?
Un portaherramientas térmico sujeta por interferencia: un alojamiento de tamaño medio (unos 20 mm) se mecaniza típicamente entre 8 y 15 µm más pequeño que el mango, por lo que debe calentarse a unos 200–300°C para que un mango de carburo pueda entrar, y sujeta al enfriarse. Un portaherramientas hidráulico sujeta por presión: al girar un único tornillo de accionamiento, un pistón empuja hacia una cámara de aceite sellada y el manguito de expansión de pared delgada se cierra unos 0.02–0.05 mm alrededor del mango. Ambos alojamientos admiten mangos cilíndricos lisos rectificados a h6.
Esta diferencia de mecanismo explica todos los compromisos que se describen a continuación. El portaherramientas térmico es una sola pieza de acero sin partes móviles, de modo que su rigidez, su agarre y su equilibrado quedan definidos al mecanizarlo. El portaherramientas hidráulico incorpora una cámara de aceite, juntas y un manguito, lo que le resta algo de agarre y de esbeltez en la nariz, pero a cambio aporta amortiguación de vibraciones y un cambio de herramienta que no requiere más que una llave hexagonal.
Excentricidad inicial y tras miles de cambios de herramienta
Los portaherramientas térmicos e hidráulicos parten típicamente de ≤0.003 mm TIR a 3×D, por lo que la diferencia real de excentricidad aparece tras miles de cambios de herramienta, no el primer día. Cada uno envejece de forma distinta.
El alojamiento de un portaherramientas térmico vuelve al mismo centro mecanizado en cada ciclo, porque lo único que se mueve es el acero al dilatarse y contraerse. Su punto débil es el calor: usado correctamente, un alojamiento suele durar varios miles de ciclos térmicos (Kennametal indica hasta 5.000 ciclos de calentamiento/contracción para alojamientos de 6 mm en adelante), pero un solo sobrecalentamiento por encima de unos 350°C puede revenir el alojamiento y agrandarlo de forma permanente. La excentricidad empieza entonces a aumentar, y un criterio de retirada habitual es un TIR superior a 0.010 mm.
La excentricidad de un portaherramientas hidráulico también se mantiene estable en un uso limpio, pero depende de un circuito sellado. Una junta desgastada pierde presión, una viruta atrapada bajo el mango lo desplaza del centro y presurizar un portaherramientas vacío puede sobrecargar el manguito. En un portaherramientas hidráulico, una excentricidad superior a unos 0.010 mm suele indicar una avería —un alojamiento contaminado, una junta que pierde presión o un manguito dañado— y no un desgaste gradual. La secuencia para aislar la avería se recoge en la guía de resolución de problemas del portaherramientas hidráulico incluida en los artículos relacionados.
| Factor de excentricidad | Portaherramientas térmico | Portaherramientas hidráulico |
|---|---|---|
| Excentricidad inicial a 3×D | ≤0.003 mm | ≤0.003 mm |
| Qué lo envejece | Revenido y agrandamiento del alojamiento por los ciclos térmicos | Desgaste de juntas, daños en el manguito, rayado del alojamiento |
| Vida típica antes del mantenimiento | Varios miles de ciclos térmicos (Kennametal: hasta ~5.000) | Mantenimiento de juntas cada ~10.000 ciclos |
| Evento único que lo inutiliza | Un sobrecalentamiento por encima de ~350°C | Colisión que abolla el manguito; presurizar con el alojamiento vacío |
| Criterio de retirada o mantenimiento | TIR superior a ~0.010 mm o alojamiento agrandado 5–10 µm | TIR superior a ~0.010 mm o pérdida de presión |
Nariz esbelta y contorno de interferencia
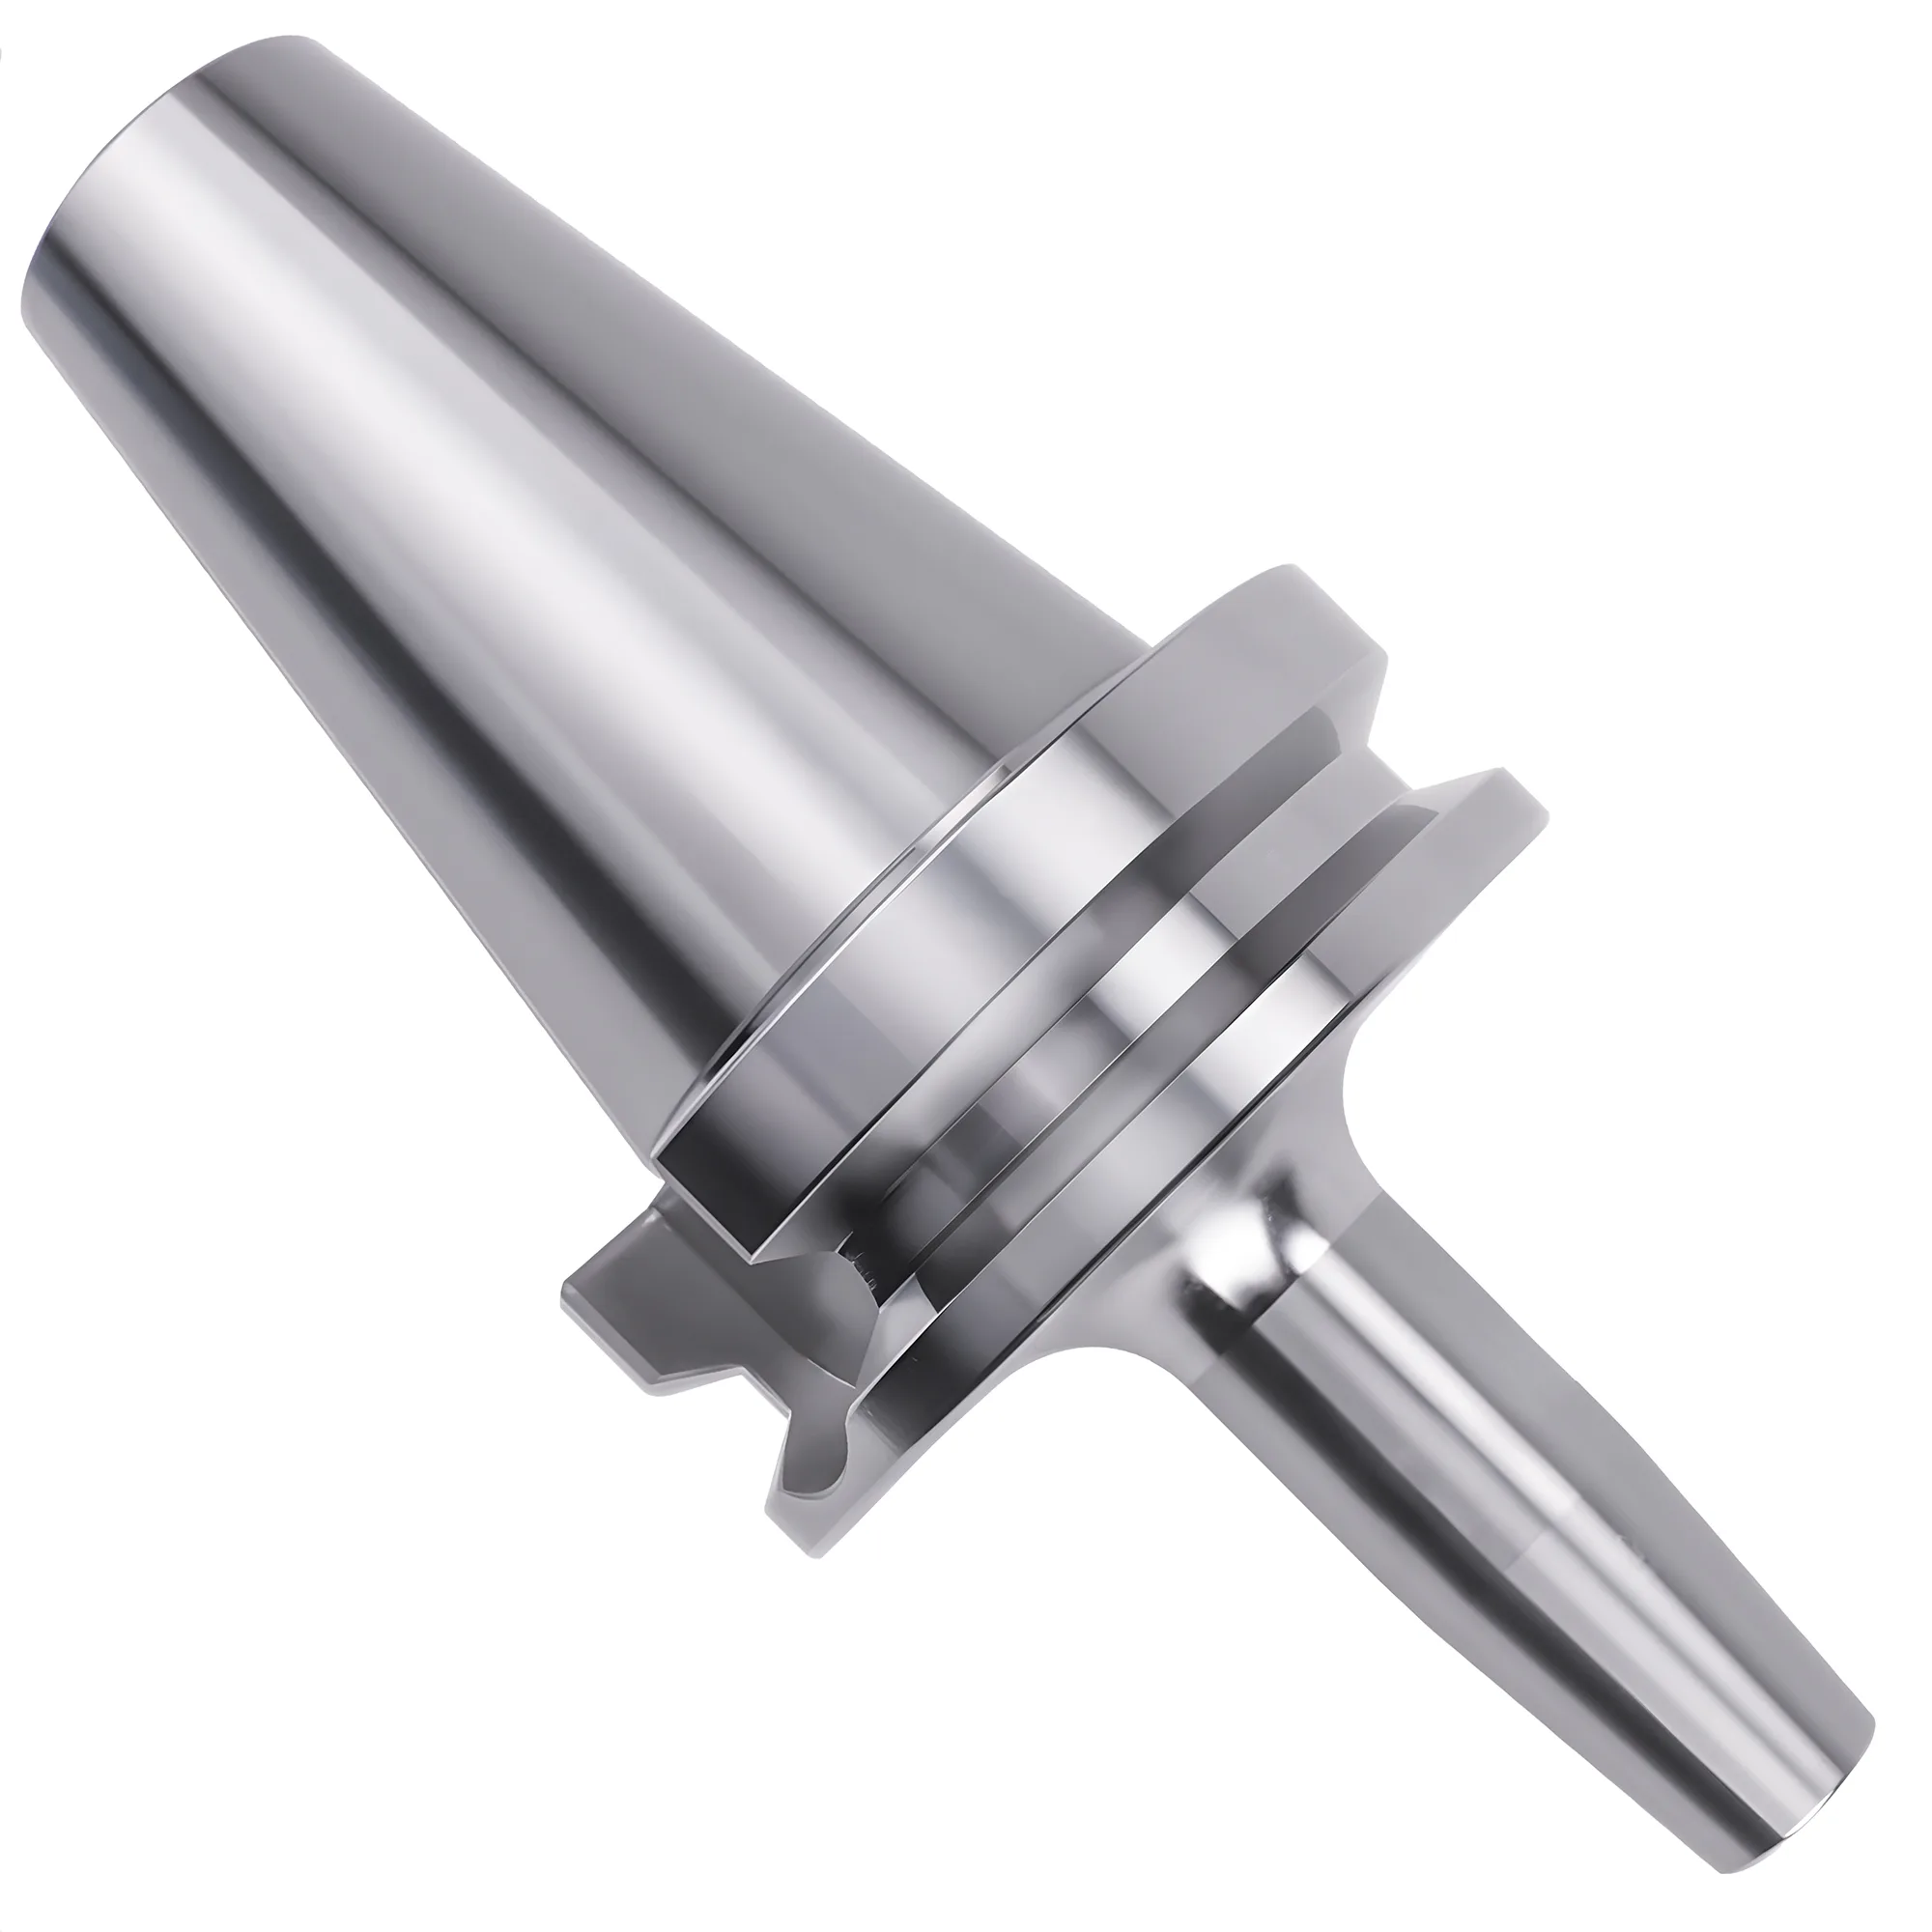
El portaherramientas térmico suele ganar en alcance porque el cono de su nariz, de 4.5° por lado, permite que el portaherramientas siga a la herramienta dentro de una cavidad, mientras que un portaherramientas hidráulico estándar necesita un cuerpo más grueso para alojar la cámara de aceite alrededor del alojamiento. Esa geometría decide si una trayectoria de 5 ejes libra la pared de un utillaje o obliga a usar una herramienta más larga.
El diámetro de la nariz de un portaherramientas cónico aumenta con la distancia a su punta:
D(x) ≈ D₀ + 2 × x × tan(4.5°) ≈ D₀ + 0.157 × x
Donde D₀ es el diámetro de la nariz en la punta y x es la distancia hacia atrás desde ella en mm. La distancia a la punta es el factor dominante: cada 10 mm que el portaherramientas penetra añade solo unos 1.6 mm de diámetro, de modo que una nariz térmica puede situarse 30 mm dentro de una cavidad creciendo menos de 5 mm de diámetro. Varios fabricantes de portaherramientas hidráulicos ofrecen ya modelos esbeltos que copian el contorno de 4.5°, pero la cámara de aceite tiene que caber dentro de esa envolvente, por lo que el agarre y la amortiguación de las versiones esbeltas suelen ser inferiores a los del cuerpo estándar (según el fabricante).
Un voladizo de herramienta más corto reduce la flexión con el cubo de la relación de longitudes, así que el alcance es una palanca de rigidez y no solo una cuestión de holgura. En una herramienta en voladizo, la flexión sigue δ = F × L³ / (3 × E × I). Si una nariz térmica esbelta permite reducir el voladizo de 4×D a 3×D, la flexión baja a (3/4)³ ≈ 0.42 de su valor anterior, aproximadamente un 58% menos, con la misma fuerza de corte. Para un diámetro de herramienta dado, la longitud en voladizo domina esta fórmula porque está elevada al cubo; el diámetro de la herramienta interviene a través de I, que escala con la cuarta potencia del diámetro, y el tipo de portaherramientas solo cambia lo corto que puede ser L. La parte vibratoria del mismo problema se trata en Diagnóstico y solución de vibraciones.
Amortiguación frente a rigidez
Los portaherramientas hidráulicos amortiguan las vibraciones a través de su cámara de aceite, lo que puede mejorar el acabado superficial en unos 0.2–0.4 µm Ra en acabados de gran alcance (4×D o más) cuando hay vibraciones. La mejora tiende a cero en cortes cortos y rígidos, donde no hay vibraciones que absorber.
El portaherramientas térmico sigue el camino opuesto: un cuerpo monolítico de acero con contacto metal con metal en 360° ofrece la unión más rígida, pero aporta poca amortiguación propia. En la práctica, ambas estrategias se encuentran a mitad de camino. Un portaherramientas térmico esbelto que acorta el voladizo a menudo elimina las vibraciones que un portaherramientas hidráulico tendría que absorber, mientras que un portaherramientas hidráulico salva una configuración en la que el alcance no puede acortarse.
- Acabado de paredes delgadas o de gran alcance con vibraciones ya presentes: la amortiguación hidráulica es la primera opción habitual.
- Cavidades profundas donde el portaherramientas puede seguir a la herramienta: portaherramientas térmico, porque un voladizo un 25% más corto reduce la flexión en torno a un 58%.
- Cortes interrumpidos o con muchas entradas en piezas rígidas: cualquiera de los dos; la rigidez y el agarre importan más que la amortiguación.
Mangos pequeños y microherramientas: agarre e inserción
Los mangos pequeños son el terreno delicado del ajuste térmico: un alojamiento de 3 mm calentado 250°C crece solo unos 9 µm, aproximadamente 6.7× menos que un alojamiento de 20 mm a la misma temperatura. Con ΔD ≈ α × D × ΔT y α ≈ 12 × 10⁻⁶ /°C para acero de herramientas templado, un alojamiento de 3 mm da 12 × 10⁻⁶ × 3 × 250 ≈ 0.009 mm, mientras que uno de 20 mm da unos 0.060 mm. El diámetro del alojamiento determina la holgura absoluta, de modo que en microherramientas la ventana de inserción es estrecha y el portaherramientas pequeño suele perder el calor en cuestión de segundos; conviene ajustar el tope de profundidad antes de calentar e introducir la herramienta hasta el fondo en un solo movimiento. Los fabricantes reducen la interferencia en los alojamientos pequeños para mantenerla dentro de esa holgura, por lo que el margen de trabajo en un portaherramientas de 3 mm es típicamente de solo unas pocas micras.
A este tamaño, la tolerancia del mango pesa más. ISO 286-2 fija la banda h6 en 6 µm para mangos de más de 1 hasta 3 mm y en 8 µm para mangos de más de 3 hasta 6 mm, frente a 13 µm para mangos de más de 18 hasta 30 mm. ISO 286-2 es la referencia para los mangos h6 porque ambos tipos de portaherramientas dimensionan sus alojamientos en torno a esa tolerancia, y en un alojamiento térmico de 3 mm la banda h6 supone una parte importante de la holgura térmica de unos 9 µm. Los mangos de carburo, con una dilatación térmica de aproximadamente 5–6 × 10⁻⁶ /°C, apenas crecen mientras el alojamiento de acero se dilata, y por eso el carburo es el material de mango estándar para el ajuste térmico. Los mangos de HSS son un caso distinto: el HSS se reviene muy por encima de las temperaturas de ajuste térmico, así que la dureza no es el límite, pero se dilata casi tanto como el acero del portaherramientas, de modo que cualquier calor que penetre en el mango lo mantiene sujeto al liberarlo. Por eso varios fabricantes de máquinas solo admiten mangos de HSS a partir de Ø6 mm y recurren a un calentamiento rápido y localizado.
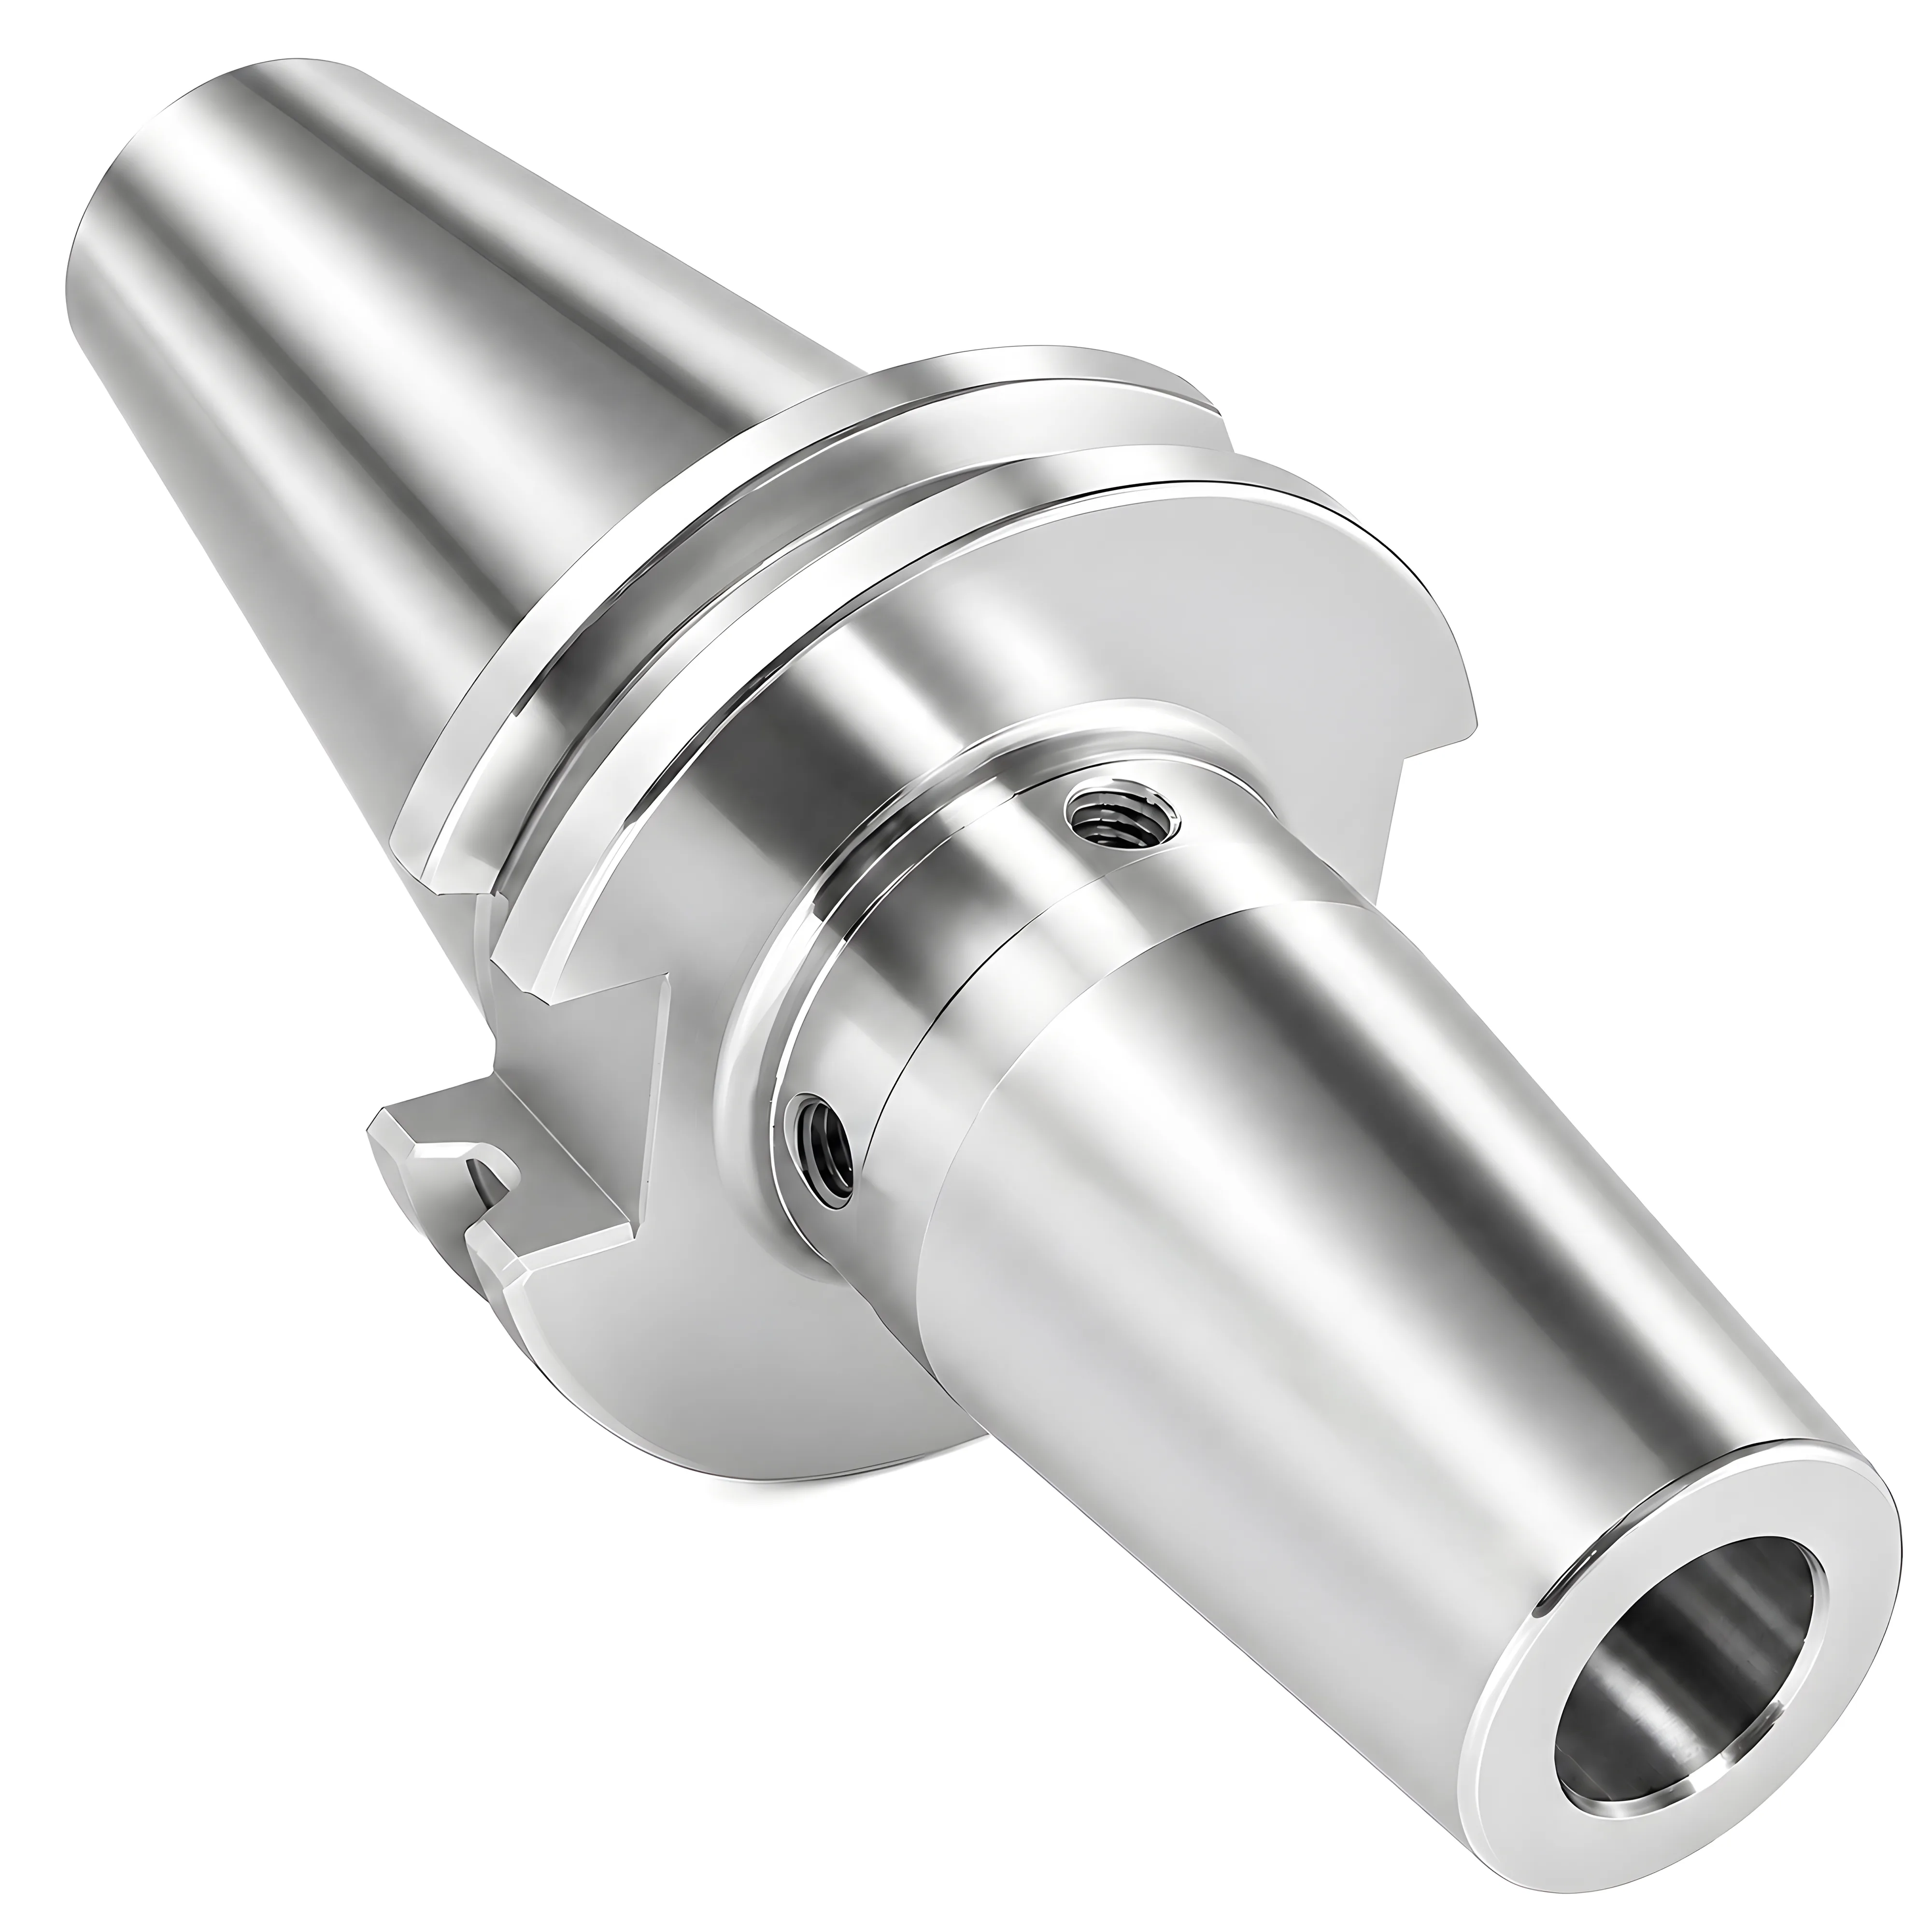
Los portaherramientas hidráulicos resuelven los mangos pequeños de otra manera. Muchas gamas estándar empiezan en un alojamiento directo de 6 mm y llegan a 3 mm o menos mediante casquillos reductores ranurados, lo que añade una segunda interfaz y, típicamente, algo de excentricidad y pérdida de agarre. Además, el mango debe cubrir toda la zona de sujeción antes de girar el tornillo; una microherramienta de mango corto puede no alcanzarla. En cambio, el reglaje de longitud es más sencillo: un portaherramientas hidráulico puede preajustarse en frío en un banco de preajuste y corregirse con su tornillo de tope trasero, mientras que en el portaherramientas térmico la longitud queda fijada en el momento de la inserción.
Fuerza de sujeción, par y extracción
Los portaherramientas térmicos sujetan típicamente con 25.000–40.000 N frente a 10.000–20.000 N de los hidráulicos, por lo que el térmico transmite aproximadamente 1.3–4× más par de fricción antes del deslizamiento con el mismo coeficiente de fricción. El par transmitido es proporcional a la fuerza de sujeción × el coeficiente de fricción × el radio del mango, así que con el mismo mango y el mismo estado superficial, la relación de fuerzas fija la relación de pares: 25.000/20.000 ≈ 1.3 en el solapamiento de ambos rangos y 40.000/10.000 = 4 en los extremos.
Bajo cargas elevadas, el portaherramientas hidráulico pierde algo más que fuerza de sujeción. El alojamiento liso de su manguito y el aceite que hay detrás pueden permitir microdeslizamientos con cargas laterales extremas, y por eso los portaherramientas hidráulicos suelen estar indicados para acabado y semiacabado más que para ranurado a ancho completo. En desbaste pesado, las fresas de alta hélice tiran axialmente del mango, y un agarre basado solo en la fricción, en cualquiera de los dos portaherramientas, puede dejar que la herramienta se deslice fuera del alojamiento y arruinar la pieza. Varios fabricantes ofrecen sistemas positivos antiextracción para ambos tipos, con un mango perfilado que engrana con elementos de arrastre en el alojamiento; conviene considerarlos para el desbaste con herramientas de alta hélice en titanio o acero inoxidable.
Para el desbaste más pesado, fuera de la zona de confort de ambos portaherramientas, los talleres suelen pasar a un mandril de fresado de alta potencia o a un portaherramientas Weldon de fijación lateral en lugar de llevar un portaherramientas de precisión al límite de su agarre.
Tiempo de cambio de herramienta y coste de una máquina de ajuste térmico
Un cambio de herramienta en un portaherramientas hidráulico suele durar menos de 30 segundos con una sola llave hexagonal, mientras que en un portaherramientas térmico lleva aproximadamente 2–5 minutos incluidos calentamiento, inserción y enfriamiento por aire forzado, o alrededor de 1 minuto con enfriamiento por contacto refrigerado por agua. El calentamiento en sí es breve, típicamente 3–8 segundos con una bobina adecuada; el enfriamiento es la fase lenta: aproximadamente 1.5–5 minutos con aire forzado frente a unos 20–30 segundos con un enfriador de contacto refrigerado por agua.
La diferencia más importante es la inversión. Los portaherramientas térmicos cuestan típicamente $200–500 cada uno frente a $300–600 de un portaherramientas hidráulico, pero el parque de portaherramientas térmicos necesita una máquina de inducción, típicamente de $5.000–15.000. El número de portaherramientas de equilibrio es:
N ≈ C_machine / (P_hydraulic − P_shrink)
Donde C_machine es el coste de la máquina de inducción y P es el precio por portaherramientas. La diferencia de precio por portaherramientas es el factor dominante: con una máquina de $10.000 y una diferencia de $100, N ≈ 100 portaherramientas; con una máquina de $5.000 y una diferencia de $200, N ≈ 25 portaherramientas. Un taller con menos de unos 25 portaherramientas de precisión suele gastar menos con portaherramientas hidráulicos, y por encima de unos 100 portaherramientas la máquina de ajuste térmico suele amortizarse solo con el precio de los portaherramientas, antes incluso de contar el calentador como punto único de fallo para todos los cambios de herramienta térmicos del taller.
Los talleres pequeños preguntan a menudo si un soplete o un calentador de inducción portátil de uso general puede sustituir a una máquina de ajuste térmico. Un soplete puede liberar una herramienta, pero calienta de fuera hacia dentro, no puede mantener la ventana de 200–300°C y puede llevar la nariz más allá del umbral de ~350°C a partir del cual el acero del portaherramientas empieza a perder dureza. El calentamiento con llama provoca una dilatación desigual que puede deformar el alojamiento y alterar la excentricidad. Un calentador de inducción portátil vendido para automoción evita la llama, pero sin una bobina adaptada al portaherramientas, un tope de profundidad y control de temperatura comparte el riesgo de sobrecalentamiento y la falta de repetibilidad. Para un cambio ocasional en uno o dos portaherramientas puede funcionar; para un parque completo, una máquina homologada para portaherramientas con corte de potencia es lo que protege la excentricidad de ≤0.003 mm por la que se ha pagado.
Error común
Comprar un parque de portaherramientas térmicos para un taller de alta variedad que cambia de herramienta decenas de veces por turno. Con aproximadamente 2–5 minutos por cambio con enfriamiento por aire forzado, o alrededor de 1 minuto incluso con enfriamiento por contacto refrigerado por agua, y un único calentador compartido, los cambios de herramienta se acumulan en cola junto a la máquina. En ese taller, el cambio de menos de 30 segundos y la ausencia de equipos auxiliares del portaherramientas hidráulico suelen pesar más que el agarre adicional del térmico.
Comparación directa: portaherramientas térmico vs hidráulico
El portaherramientas térmico suele ganar en agarre, alcance y equilibrado a alta velocidad, mientras que el hidráulico suele ganar en amortiguación, tiempo de cambio de herramienta y coste de entrada; en excentricidad inicial hay empate con ≤0.003 mm.
| Factor | Portaherramientas térmico | Portaherramientas hidráulico |
|---|---|---|
| Excentricidad inicial (3×D) | ≤0.003 mm | ≤0.003 mm |
| Fuerza de sujeción | 25.000–40.000 N | 10.000–20.000 N |
| Contorno de la nariz | 4.5° por lado, típico | Cuerpo más voluminoso; existen variantes esbeltas de 4.5° |
| Amortiguación | Sin cámara de aceite; se apoya en un voladizo más corto (~58% menos flexión a 3×D frente a 4×D) | Mejora de unos 0.2–0.4 µm Ra en gran alcance con tendencia a vibrar |
| Cambio de herramienta | ~2–5 min con enfriamiento por aire forzado; ~1 min con enfriamiento por contacto con agua | Menos de ~30 s con una llave hexagonal |
| Precio del portaherramientas | ~$200–500 | ~$300–600 |
| Equipo adicional | Máquina de inducción ~$5.000–15.000 | Ninguno |
| Alojamiento directo más pequeño | Habitualmente 3 mm | Habitualmente 6 mm; menores mediante casquillos reductores |
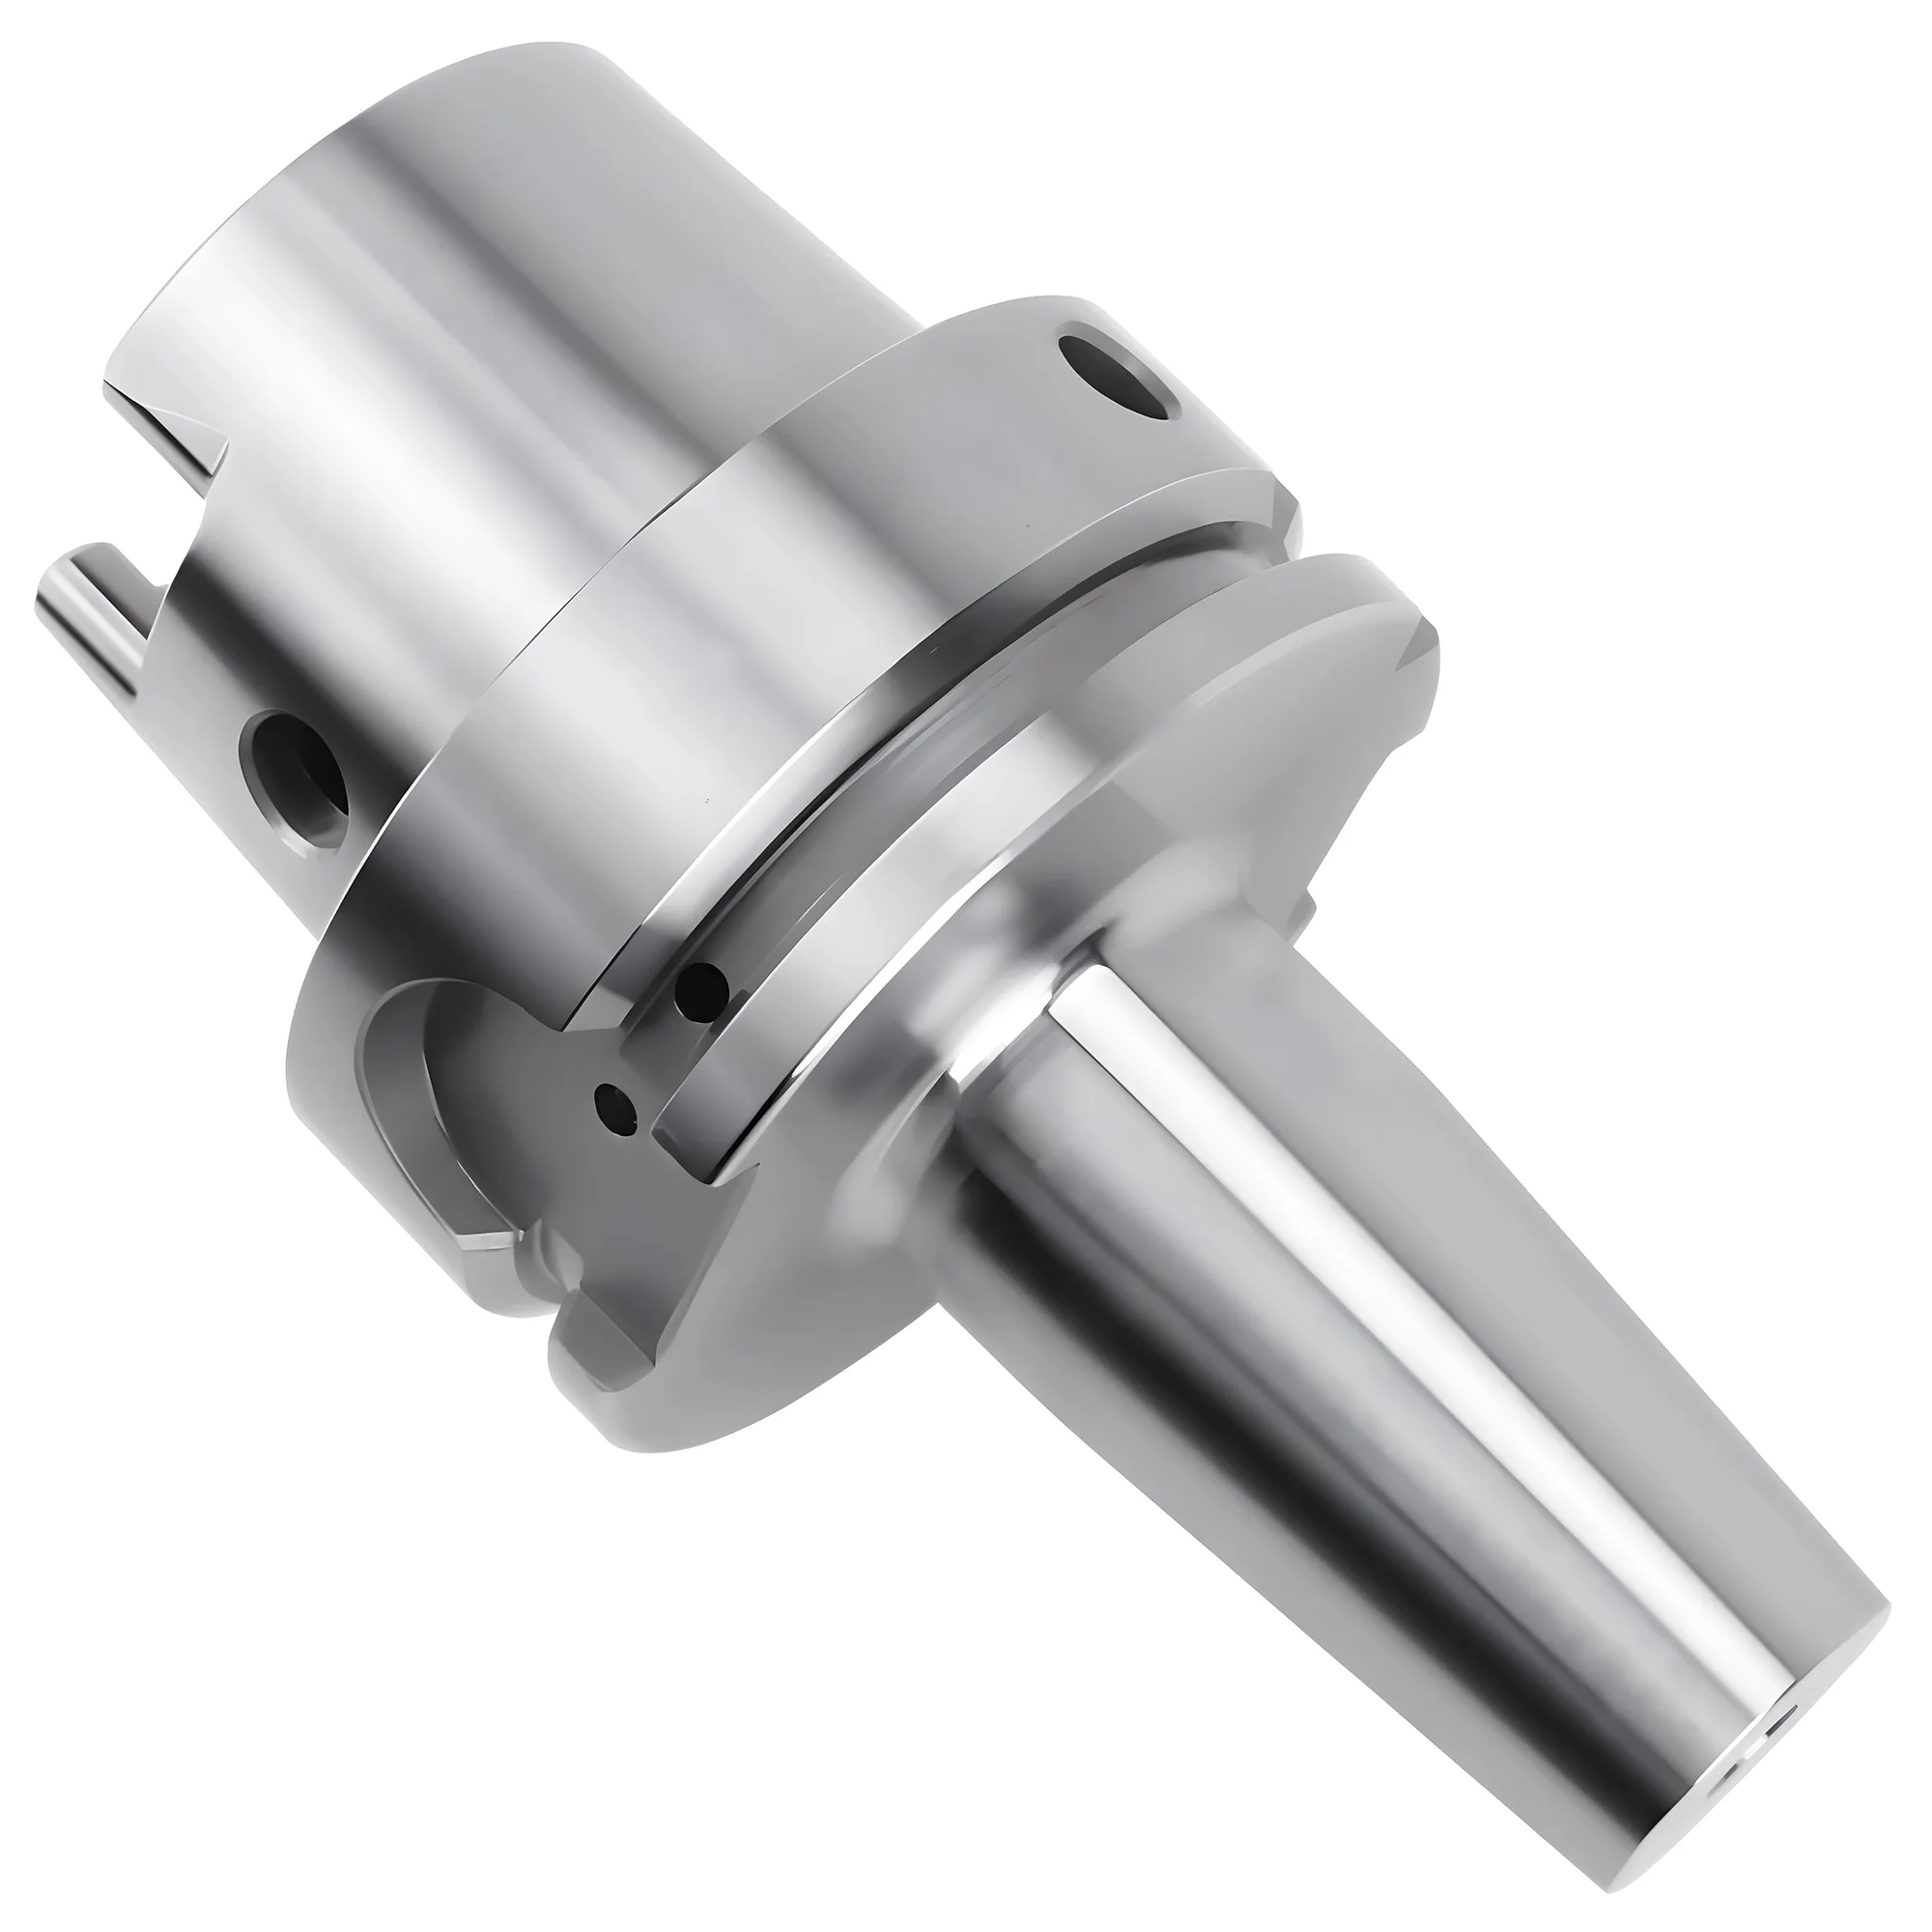
La interfaz del husillo no altera esta comparación. Ambos tipos de portaherramientas se venden con conos de gran pendiente BT y CAT y con HSK. JIS B6339 define la geometría del cono BT, de modo que un portaherramientas térmico BT40 y un portaherramientas hidráulico BT40 asientan en el mismo husillo y la elección entre ambos es independiente del cono de la máquina. Los mangos HSK-A, cuya geometría define DIN 69893, suelen preferirse para cualquiera de los dos portaherramientas por encima de unas 20.000 rpm, porque el contacto en cara y cono sujeta axialmente el portaherramientas cuando el alojamiento del husillo se dilata; se trata de una práctica basada en datos de fabricantes, ya que la norma no fija ningún límite de velocidad. La selección del cono se trata en BT vs CAT vs HSK.
En equilibrado también hay prácticamente empate. ISO 1940-1 establece el marco de grados G con el que se equilibran ambas familias, y los fabricantes suelen especificar tanto los portaherramientas térmicos como los hidráulicos en G2.5 a 25.000 rpm; es un valor nominal del fabricante, no un requisito de la norma. Para trabajos por encima de unas 15.000 rpm conviene equilibrar el conjunto de herramienta y portaherramientas, no el portaherramientas por separado.
✦ Portaherramientas térmico: mejor para
- Cavidades profundas, cavidades de moldes y trayectorias de 5 ejes donde la nariz de 4.5° libra los utillajes
- Acabado a alta velocidad en aluminio y grafito por encima de 20.000 rpm
- Semidesbaste con carburo integral donde un agarre de 25.000–40.000 N evita el deslizamiento
- Series de producción largas en las que la herramienta se cambia una vez por turno
✦ Portaherramientas hidráulico: mejor para
- Acabado de gran alcance con vibraciones, donde la amortiguación por aceite aporta unos 0.2–0.4 µm Ra
- Células de alta variedad que cambian de herramienta en menos de 30 segundos con una llave hexagonal
- Escariadores y pequeñas herramientas de acabado preajustados en frío en un banco de preajuste
- Talleres con menos de unos 25 portaherramientas de precisión y sin máquina de inducción
Tabla de selección rápida
En la mayoría de los trabajos, la pregunta decisiva es si el portaherramientas puede seguir a la herramienta dentro de la pieza (térmico) o si dominan las vibraciones y la frecuencia de cambio (hidráulico).
| Escenario | Portaherramientas recomendado | Especificación clave | Tiempo de cambio | Por qué |
|---|---|---|---|---|
| Fresa esférica de 6 mm, cavidad de molde de 40 mm de profundidad | Térmico | Nariz de 4.5°, ≤0.003 mm TIR | ~1–5 min | La nariz esbelta sigue a la herramienta, así que bajan el voladizo y la flexión |
| Fresa de acabado de 12 mm, alcance de 5×D, pared delgada | Hidráulico | Amortiguación por cámara de aceite | <30 s | La amortiguación absorbe las vibraciones donde el voladizo no puede acortarse |
| Semidesbaste con fresa de alta hélice de 10 mm en 4140 | Térmico | Agarre de 25.000–40.000 N | ~1–5 min | 1.3–4× el par de fricción de un portaherramientas hidráulico antes del deslizamiento |
| HSM de aluminio a 20.000–25.000 rpm en HSK-A63 | Térmico | G2.5 a 25.000 rpm | ~1–5 min | El cuerpo monolítico y simétrico mantiene el equilibrado y el agarre a alta velocidad |
| Escariado de agujeros H7 de 8 mm, lote de 20 piezas | Hidráulico | ≤0.003 mm TIR, preajuste en frío | <30 s | Control de la excentricidad y reglaje rápido de longitud en el banco de preajuste |
| Taller de alta variedad, menos de 25 portaherramientas de precisión | Hidráulico | Sin equipo auxiliar | <30 s | Evita una máquina de $5.000–15.000 que menos de 25 portaherramientas típicamente no pueden amortizar |
| Microfresa de 3 mm, alcance reducido | Térmico (alojamiento de 3 mm) | Alojamiento directo de 3 mm | ~1–5 min | Sin casquillo reductor entre herramienta y portaherramientas, una sola interfaz define la excentricidad |
Portaherramientas térmico para alcance, agarre y velocidad; hidráulico para amortiguación, cambios rápidos y un coste de entrada bajo.
Los portaherramientas térmicos e hidráulicos parten de ≤0.003 mm TIR a 3×D, así que la elección depende de todo lo demás. El portaherramientas térmico sujeta típicamente con 25.000–40.000 N, llega más hondo con una nariz de 4.5° y mantiene el equilibrado a alta velocidad, pero necesita una máquina de inducción de $5.000–15.000 y aproximadamente 1–5 minutos por cambio, según cómo se enfríe el portaherramientas. Los portaherramientas hidráulicos sujetan con 10.000–20.000 N, amortiguan las vibraciones en acabados de gran alcance y se cambian en menos de 30 segundos con una llave hexagonal. Por debajo de unos 25 portaherramientas de precisión, el hidráulico suele costar menos; por encima de unos 100, el térmico suele amortizar su máquina.
¿Es mejor un portaherramientas térmico que uno hidráulico?
El portaherramientas térmico es mejor en agarre y alcance, con una fuerza de sujeción típica de 25.000–40.000 N frente a 10.000–20.000 N y una nariz esbelta de 4.5°. Los portaherramientas hidráulicos son mejores para amortiguar vibraciones y para cambios rápidos de menos de 30 segundos sin calentador. Ambos parten de ≤0.003 mm TIR a 3×D, por lo que la excentricidad por sí sola no decide.
¿Se puede usar un soplete en lugar de una máquina de ajuste térmico?
Un soplete puede liberar una herramienta, pero calienta de forma desigual desde el exterior y no puede mantener la ventana típica de 200–300°C. Por encima de unos 350°C, el acero del portaherramientas empieza a perder dureza y el alojamiento puede agrandarse de forma permanente, con lo que aumenta la excentricidad. Para más de uno o dos portaherramientas, una máquina de inducción con control de temperatura suele costar menos que los portaherramientas desechados.
¿Cuántos portaherramientas justifican comprar una máquina de ajuste térmico?
Hay que dividir el coste de la máquina entre la diferencia de precio por portaherramientas entre el hidráulico y el térmico. Con una máquina de $10.000 y una diferencia de $100, el punto de equilibrio está en unos 100 portaherramientas; con una máquina de $5.000 y una diferencia de $200, en unos 25. Por debajo de unos 25 portaherramientas de precisión, los hidráulicos suelen costar menos en conjunto.
¿Pierden excentricidad con el tiempo los portaherramientas hidráulicos?
No de forma gradual en un uso limpio; un portaherramientas hidráulico suele mantener ≤0.003 mm TIR hasta que algo falla. Una excentricidad superior a unos 0.010 mm suele indicar una avería, como una viruta atrapada, una junta que pierde presión o un manguito abollado. El mantenimiento de juntas suele ser necesario en un intervalo de unos 10.000 ciclos, sin pinzas ni consumibles entre medias.
¿Qué portaherramientas es mejor para microherramientas de 3 mm?
Normalmente el térmico, porque muchas gamas de portaherramientas térmicos ofrecen un alojamiento directo de 3 mm, mientras que los hidráulicos suelen empezar en 6 mm y necesitan casquillos reductores. La dificultad está en el calor: un alojamiento de 3 mm crece solo unos 9 µm con un aumento de 250°C, así que conviene ajustar primero el tope de profundidad e insertar la herramienta en un solo movimiento rápido.
Fuentes
- ISO 1940-1:2003 — Mechanical vibration: Balance quality requirements for rotors in a constant (rigid) state
- ISO 286-2 — Tables of standard tolerance classes and limit deviations for holes and shafts
- BIG DAISHOWA — Shrink-fit chucks
- SCHUNK — TENDO hydraulic expansion toolholders
- Kennametal — Technical Information: Shrink Fit (heat-cycle life, HSS and carbide shanks)
- Machinery's Handbook, 31st Edition — Beam deflection and thermal expansion formulas