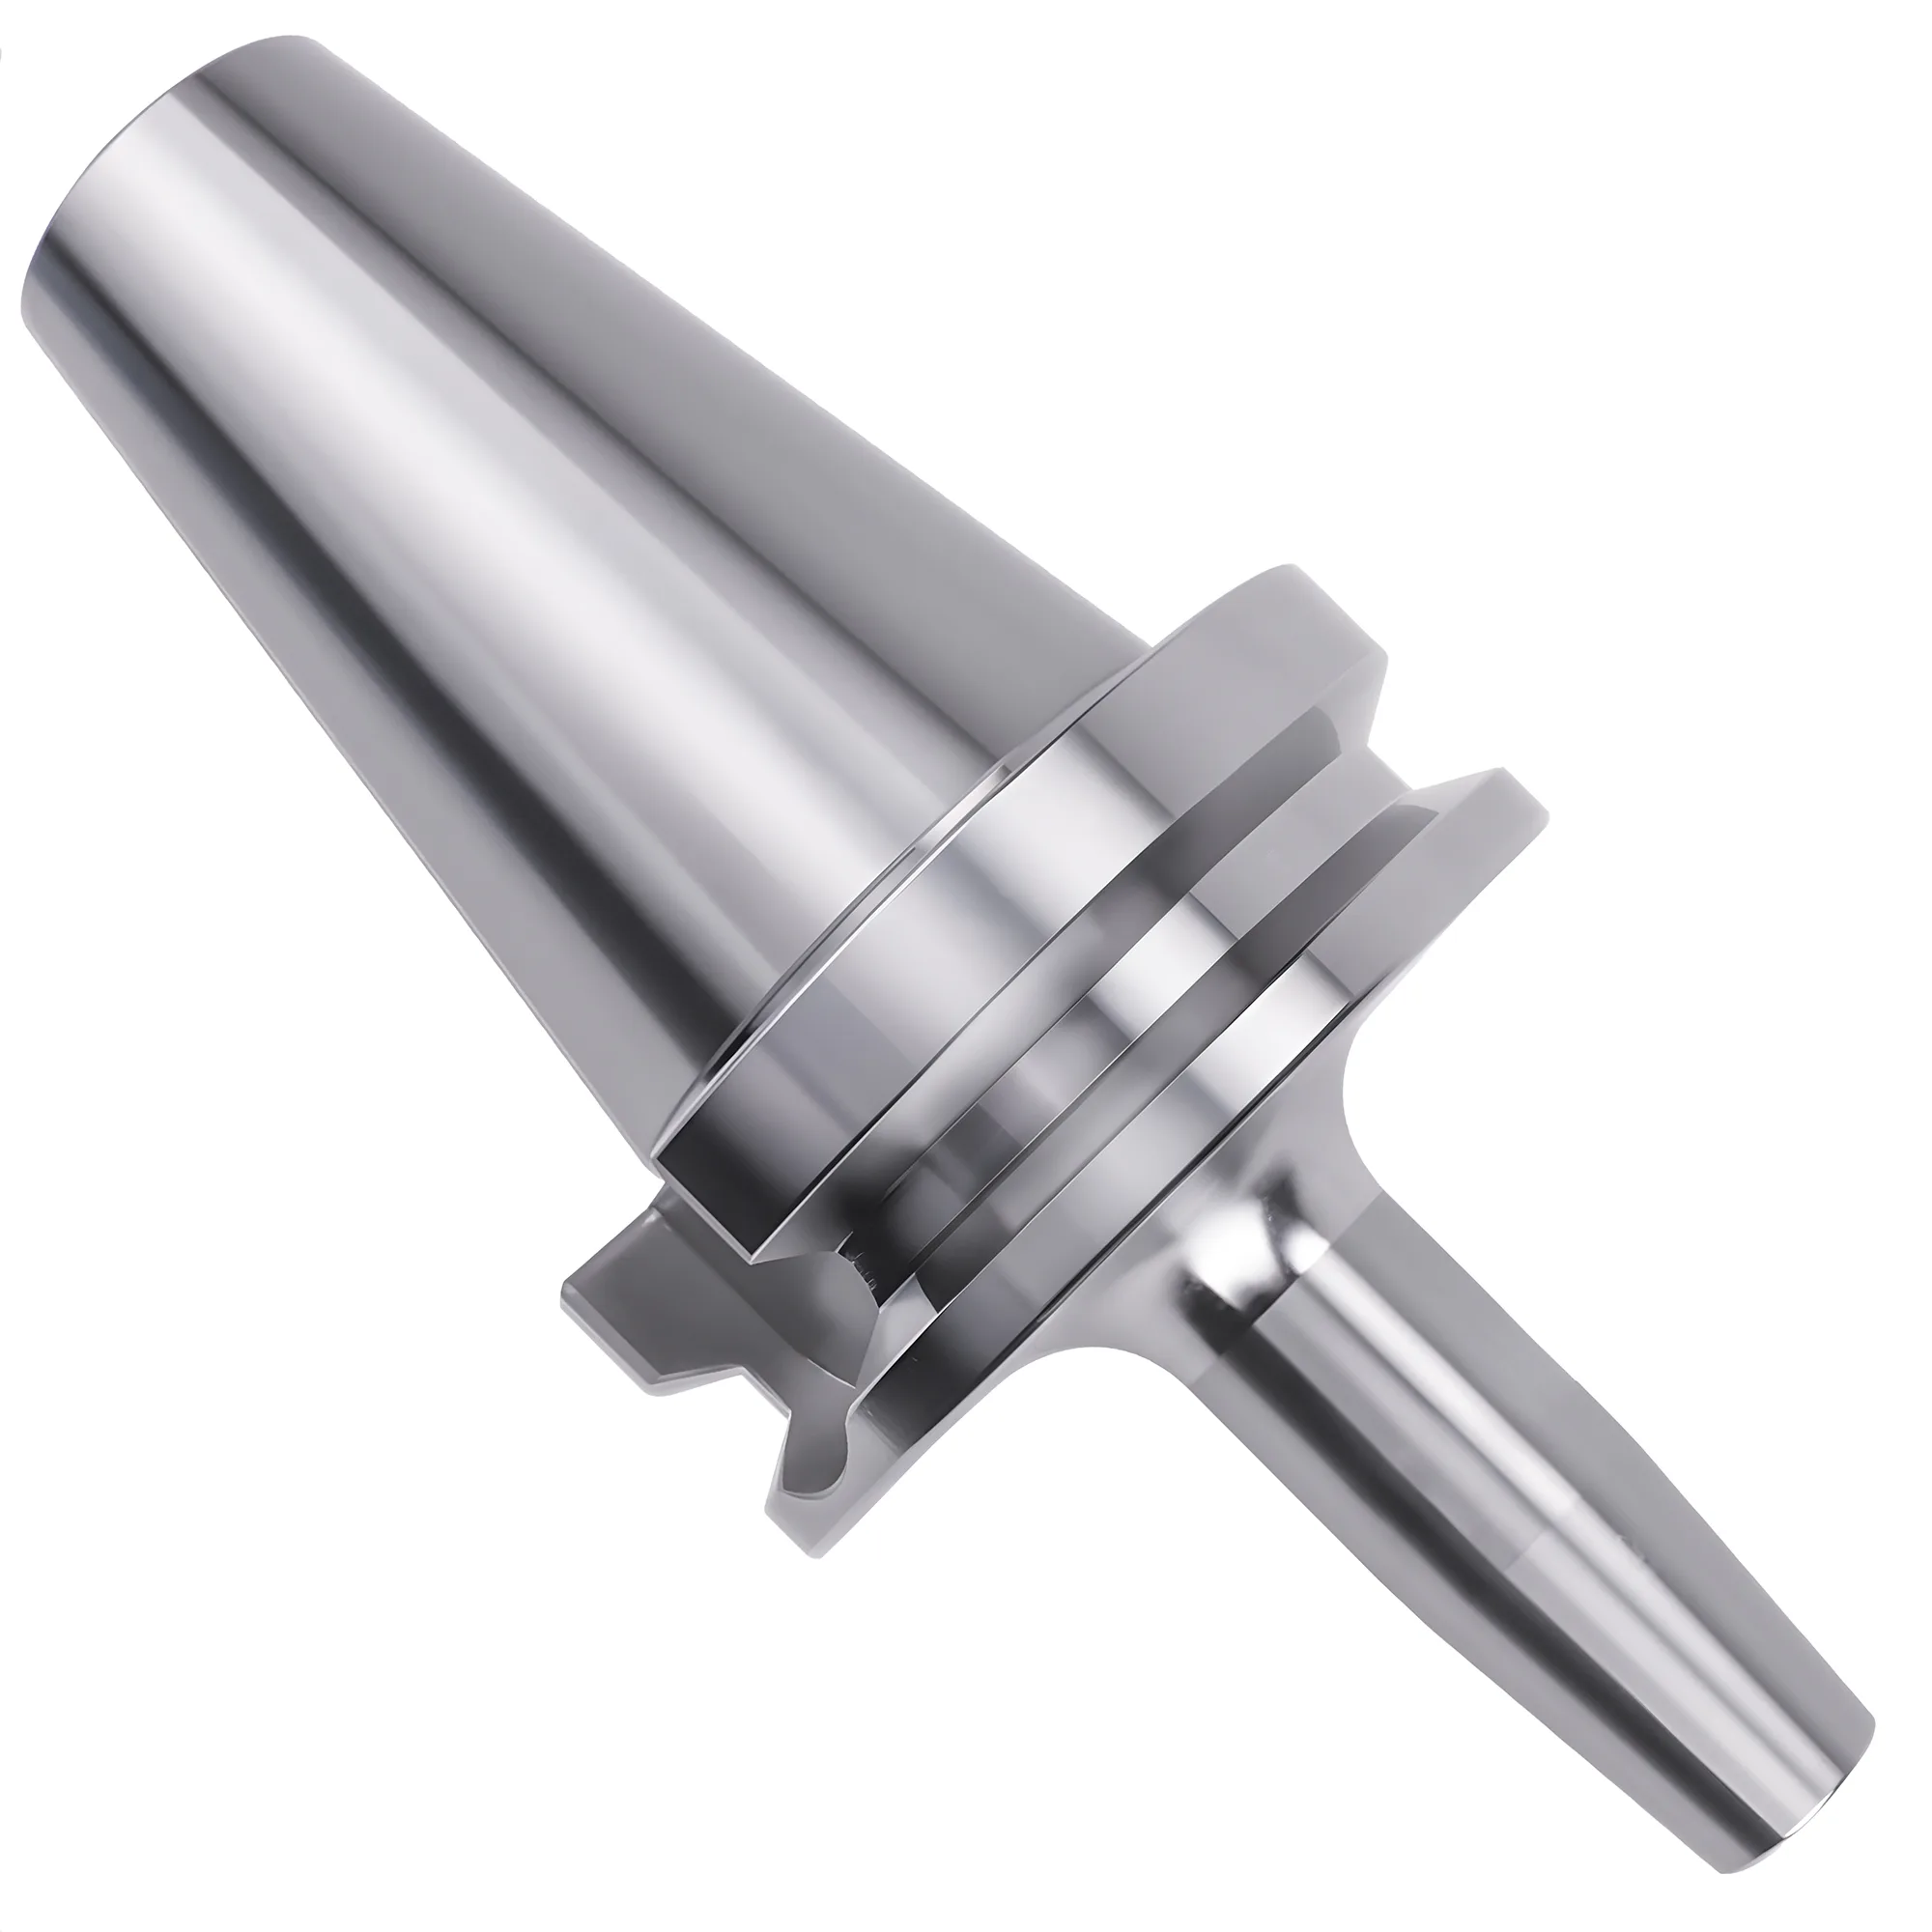
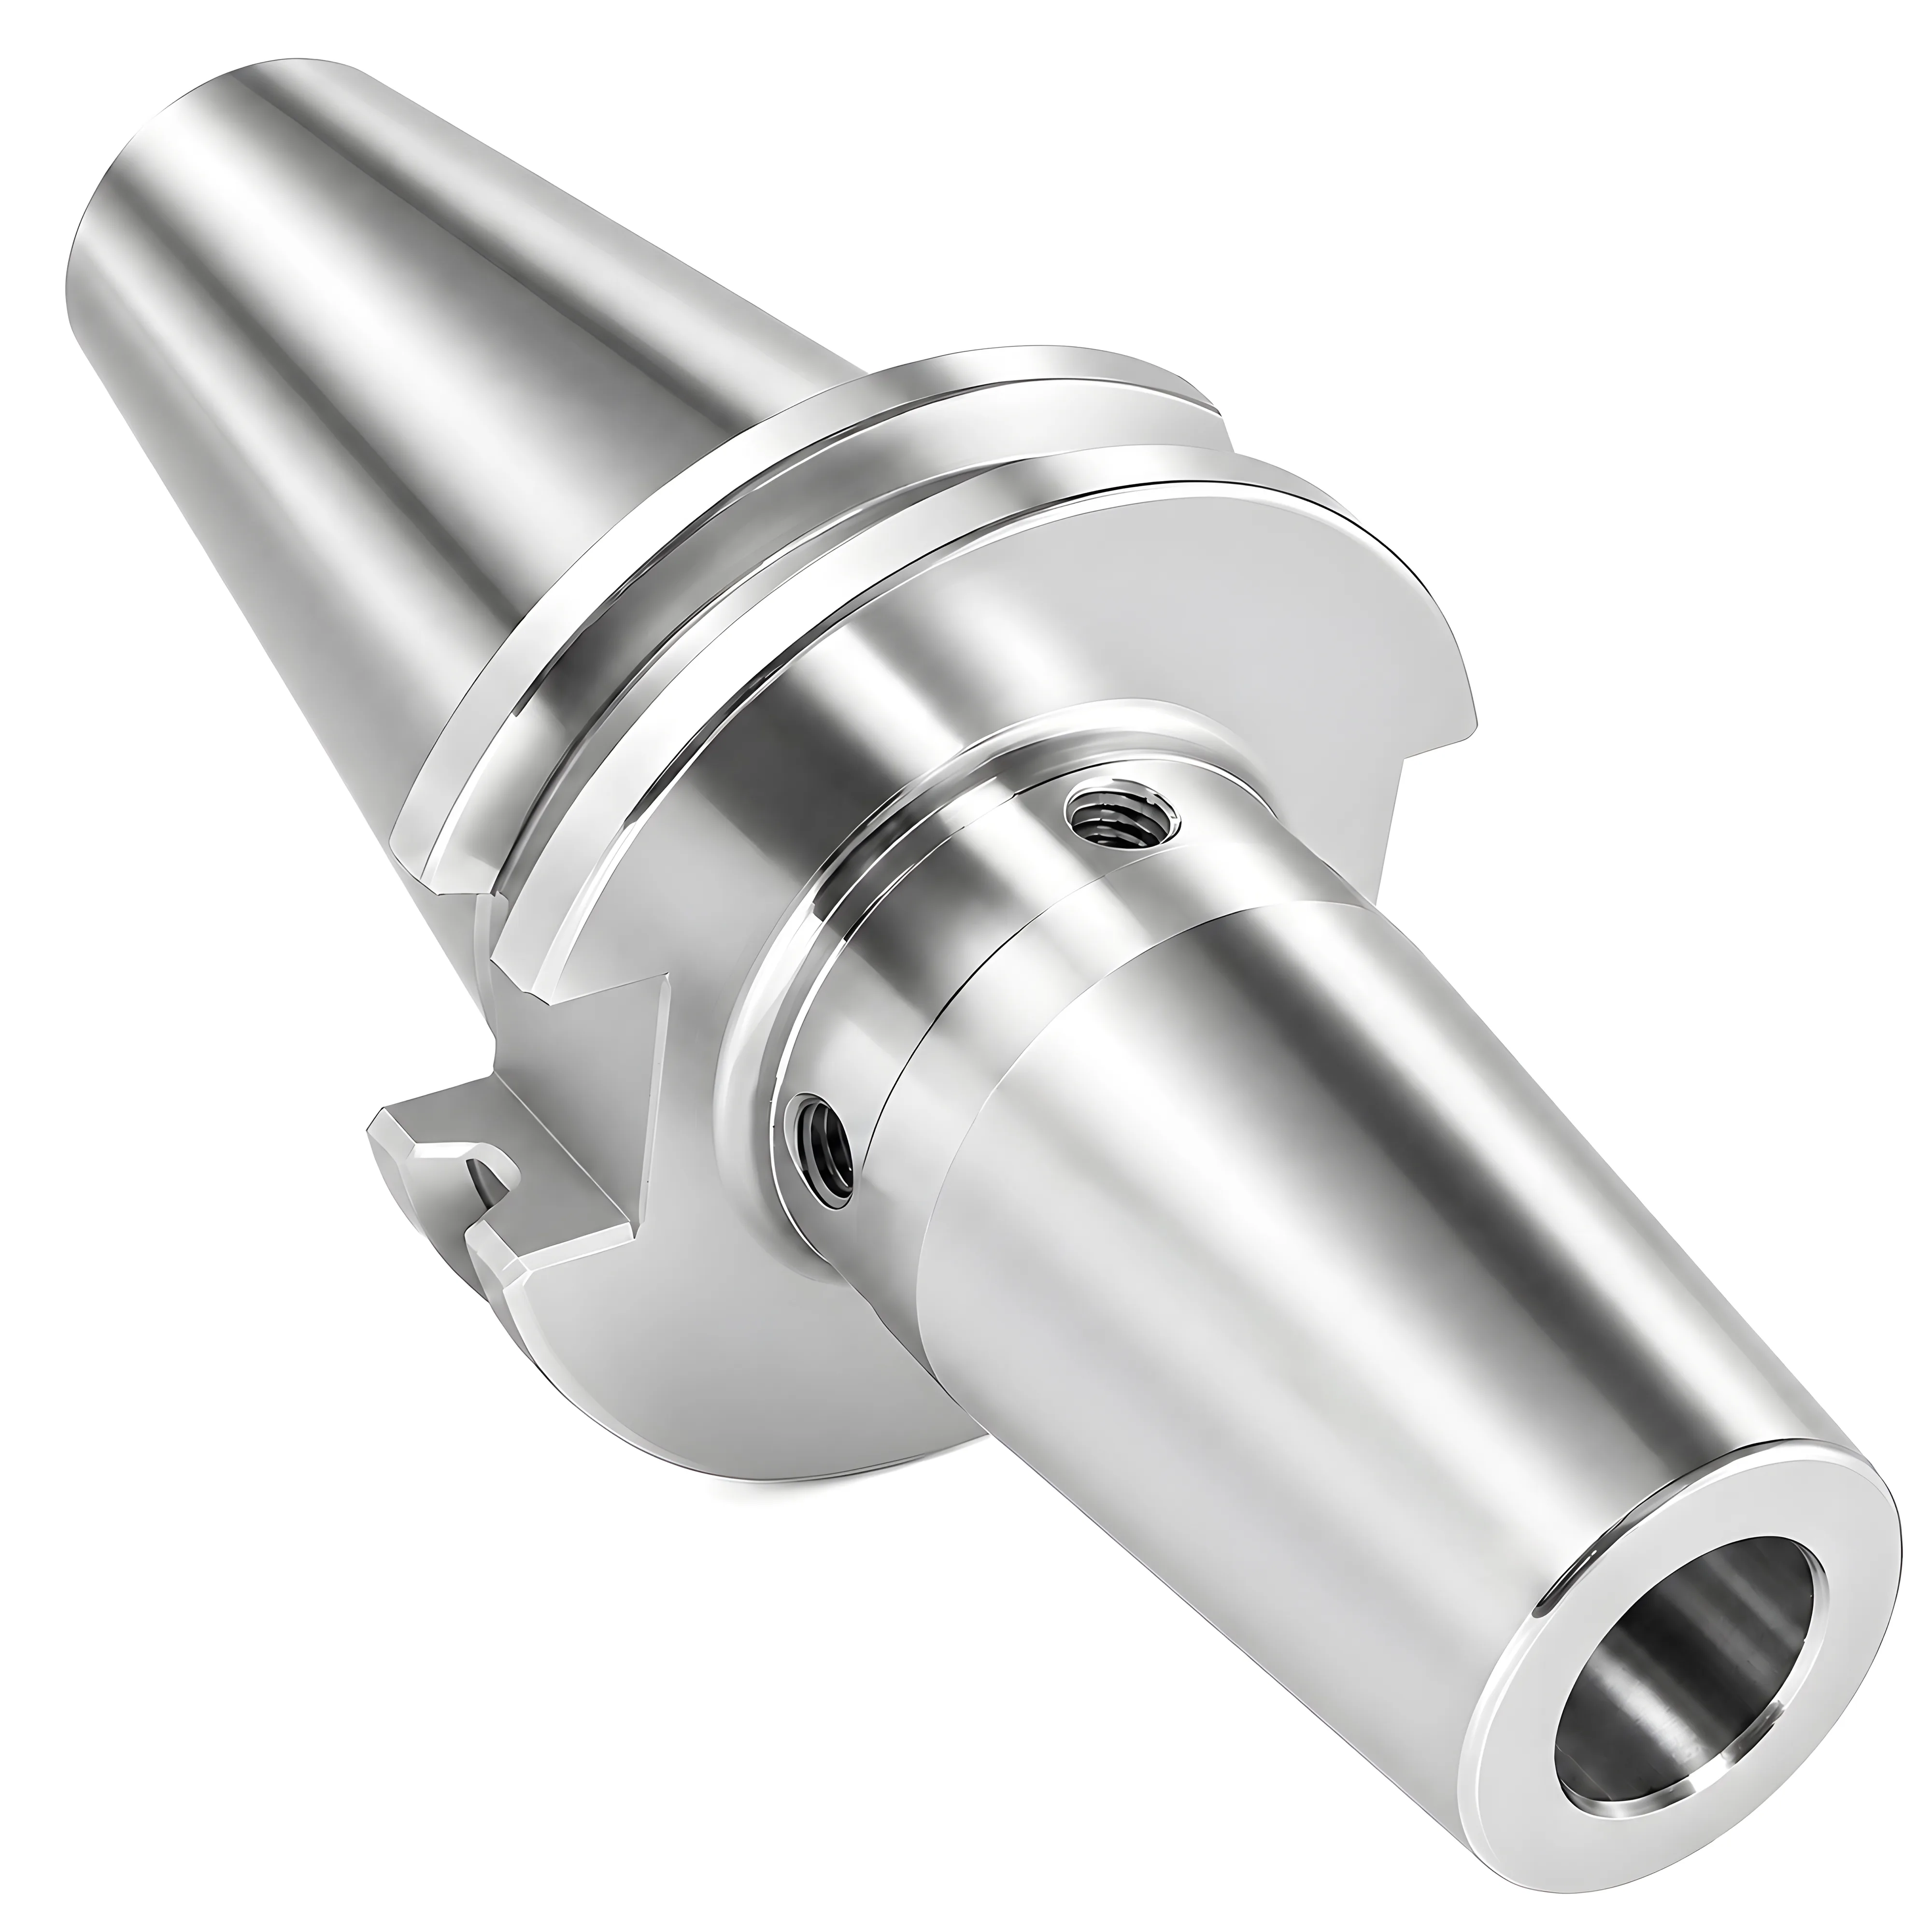
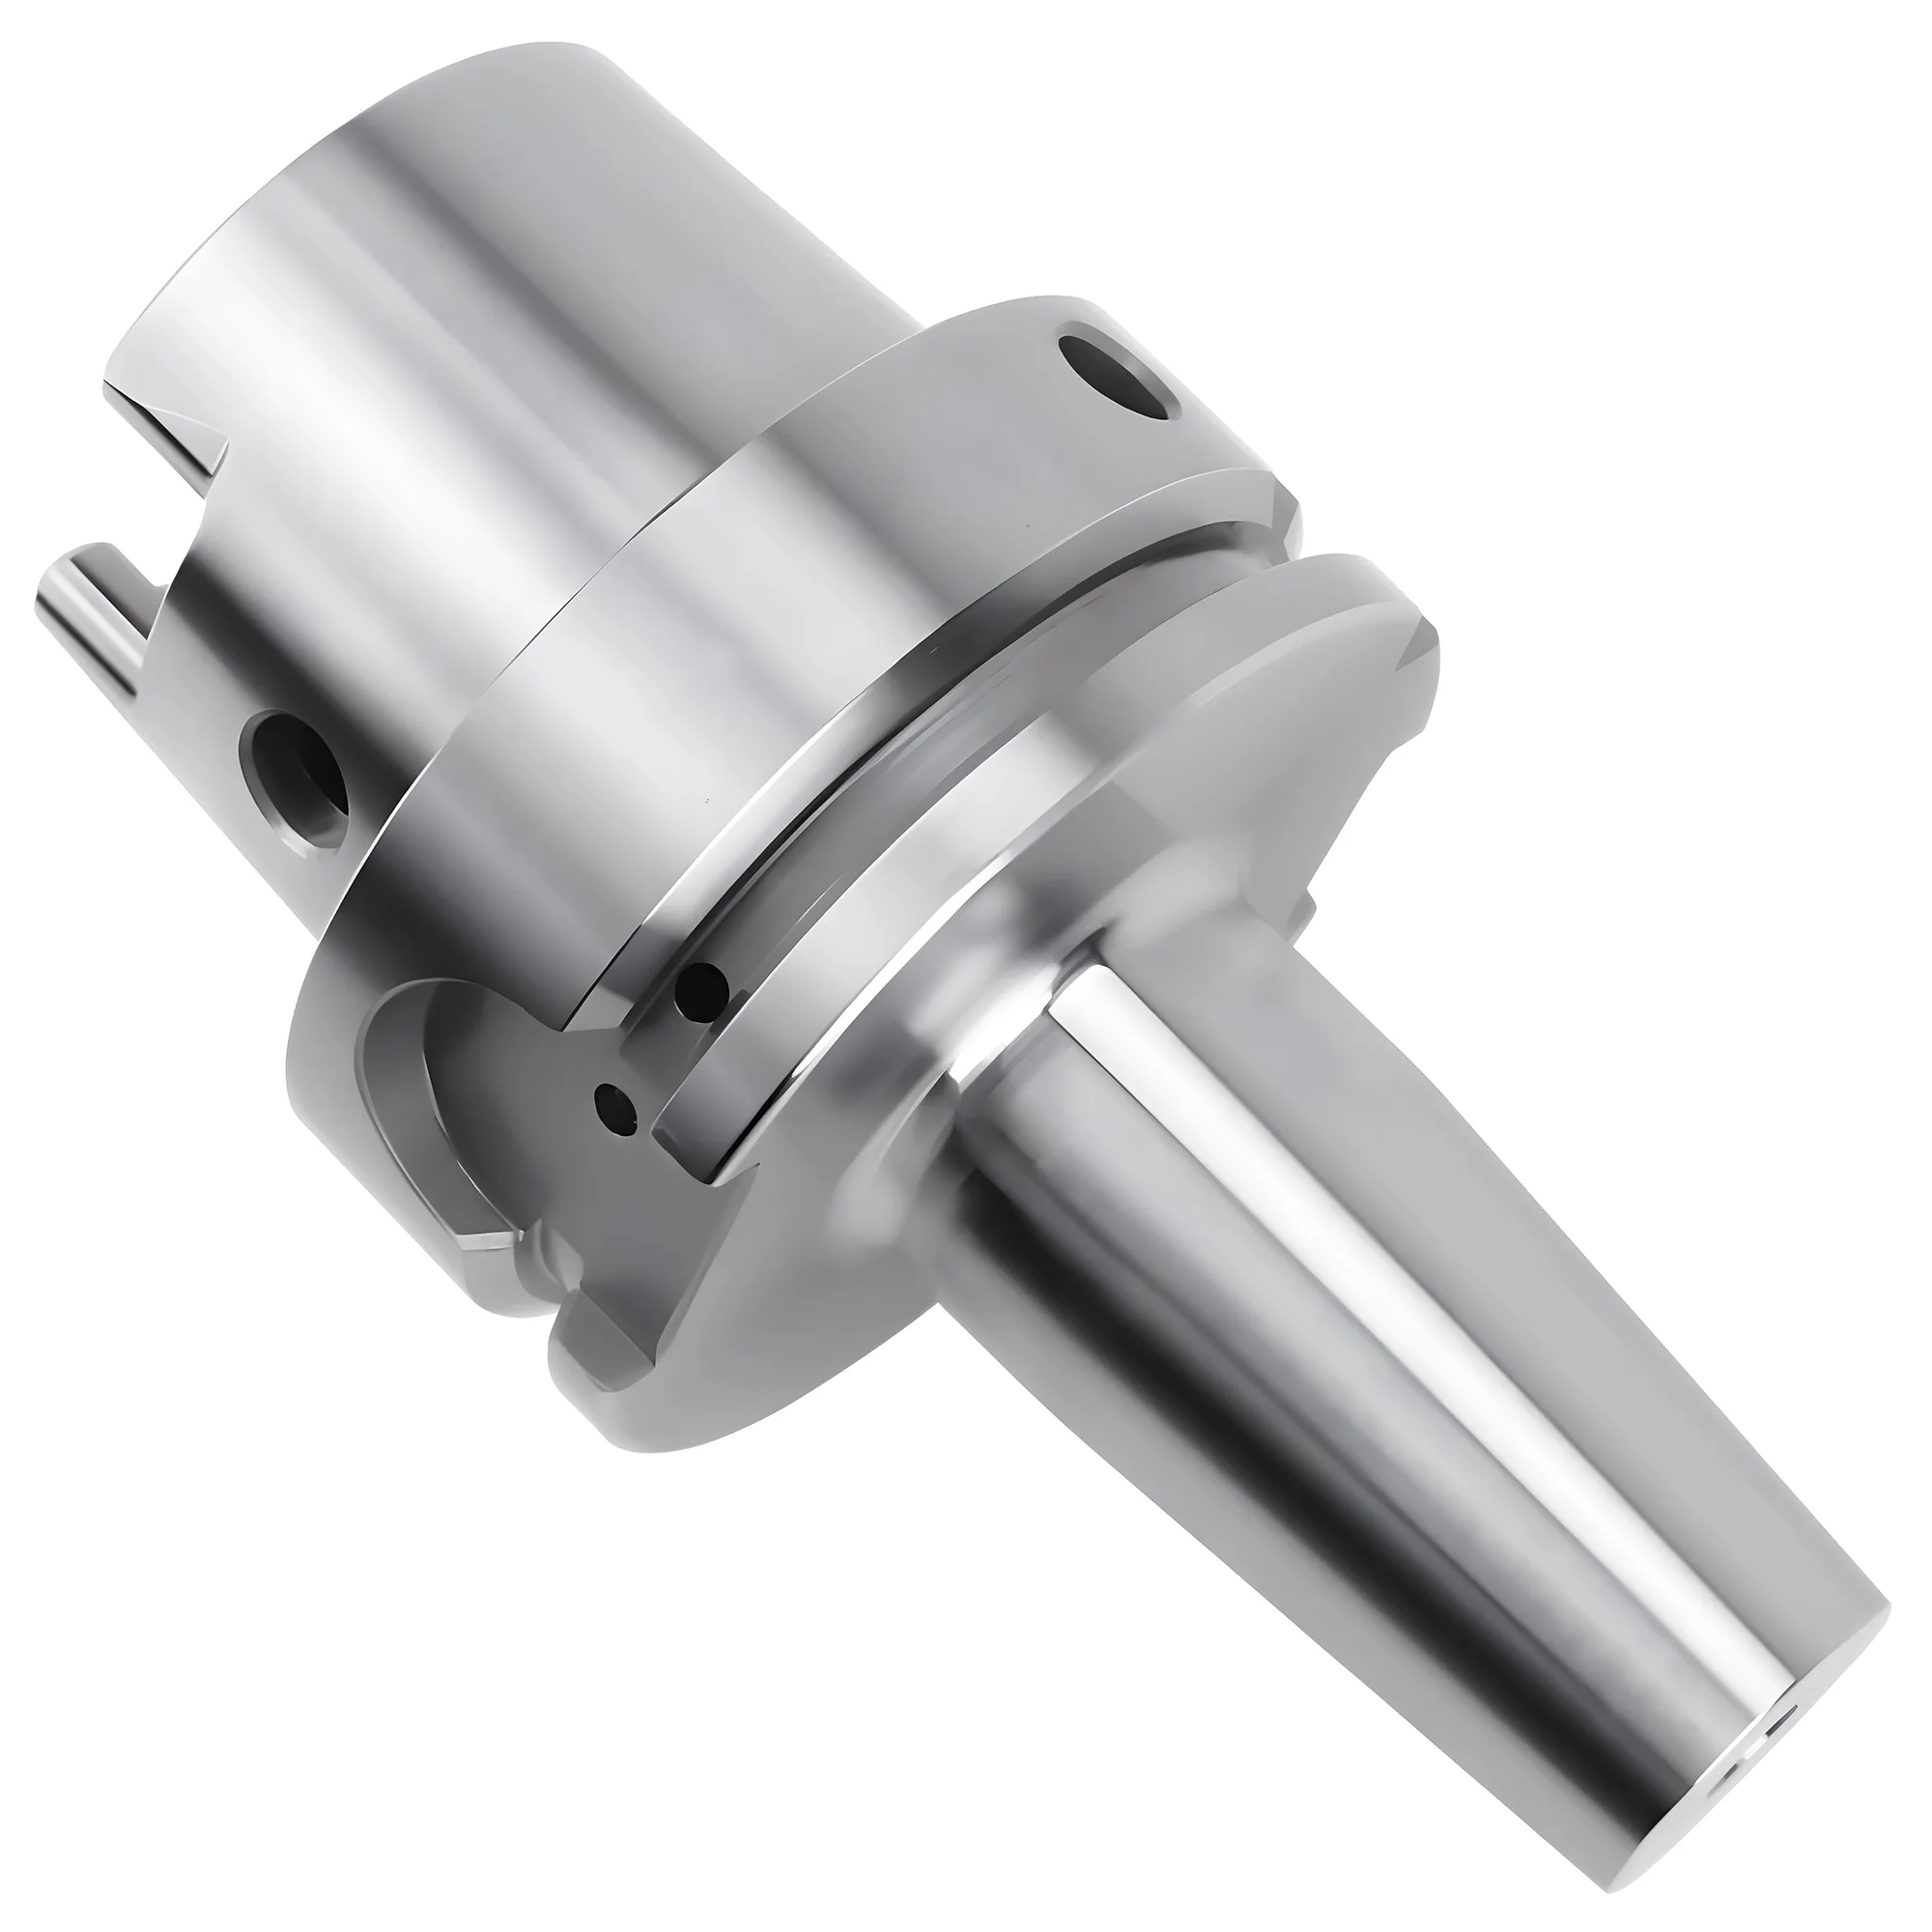
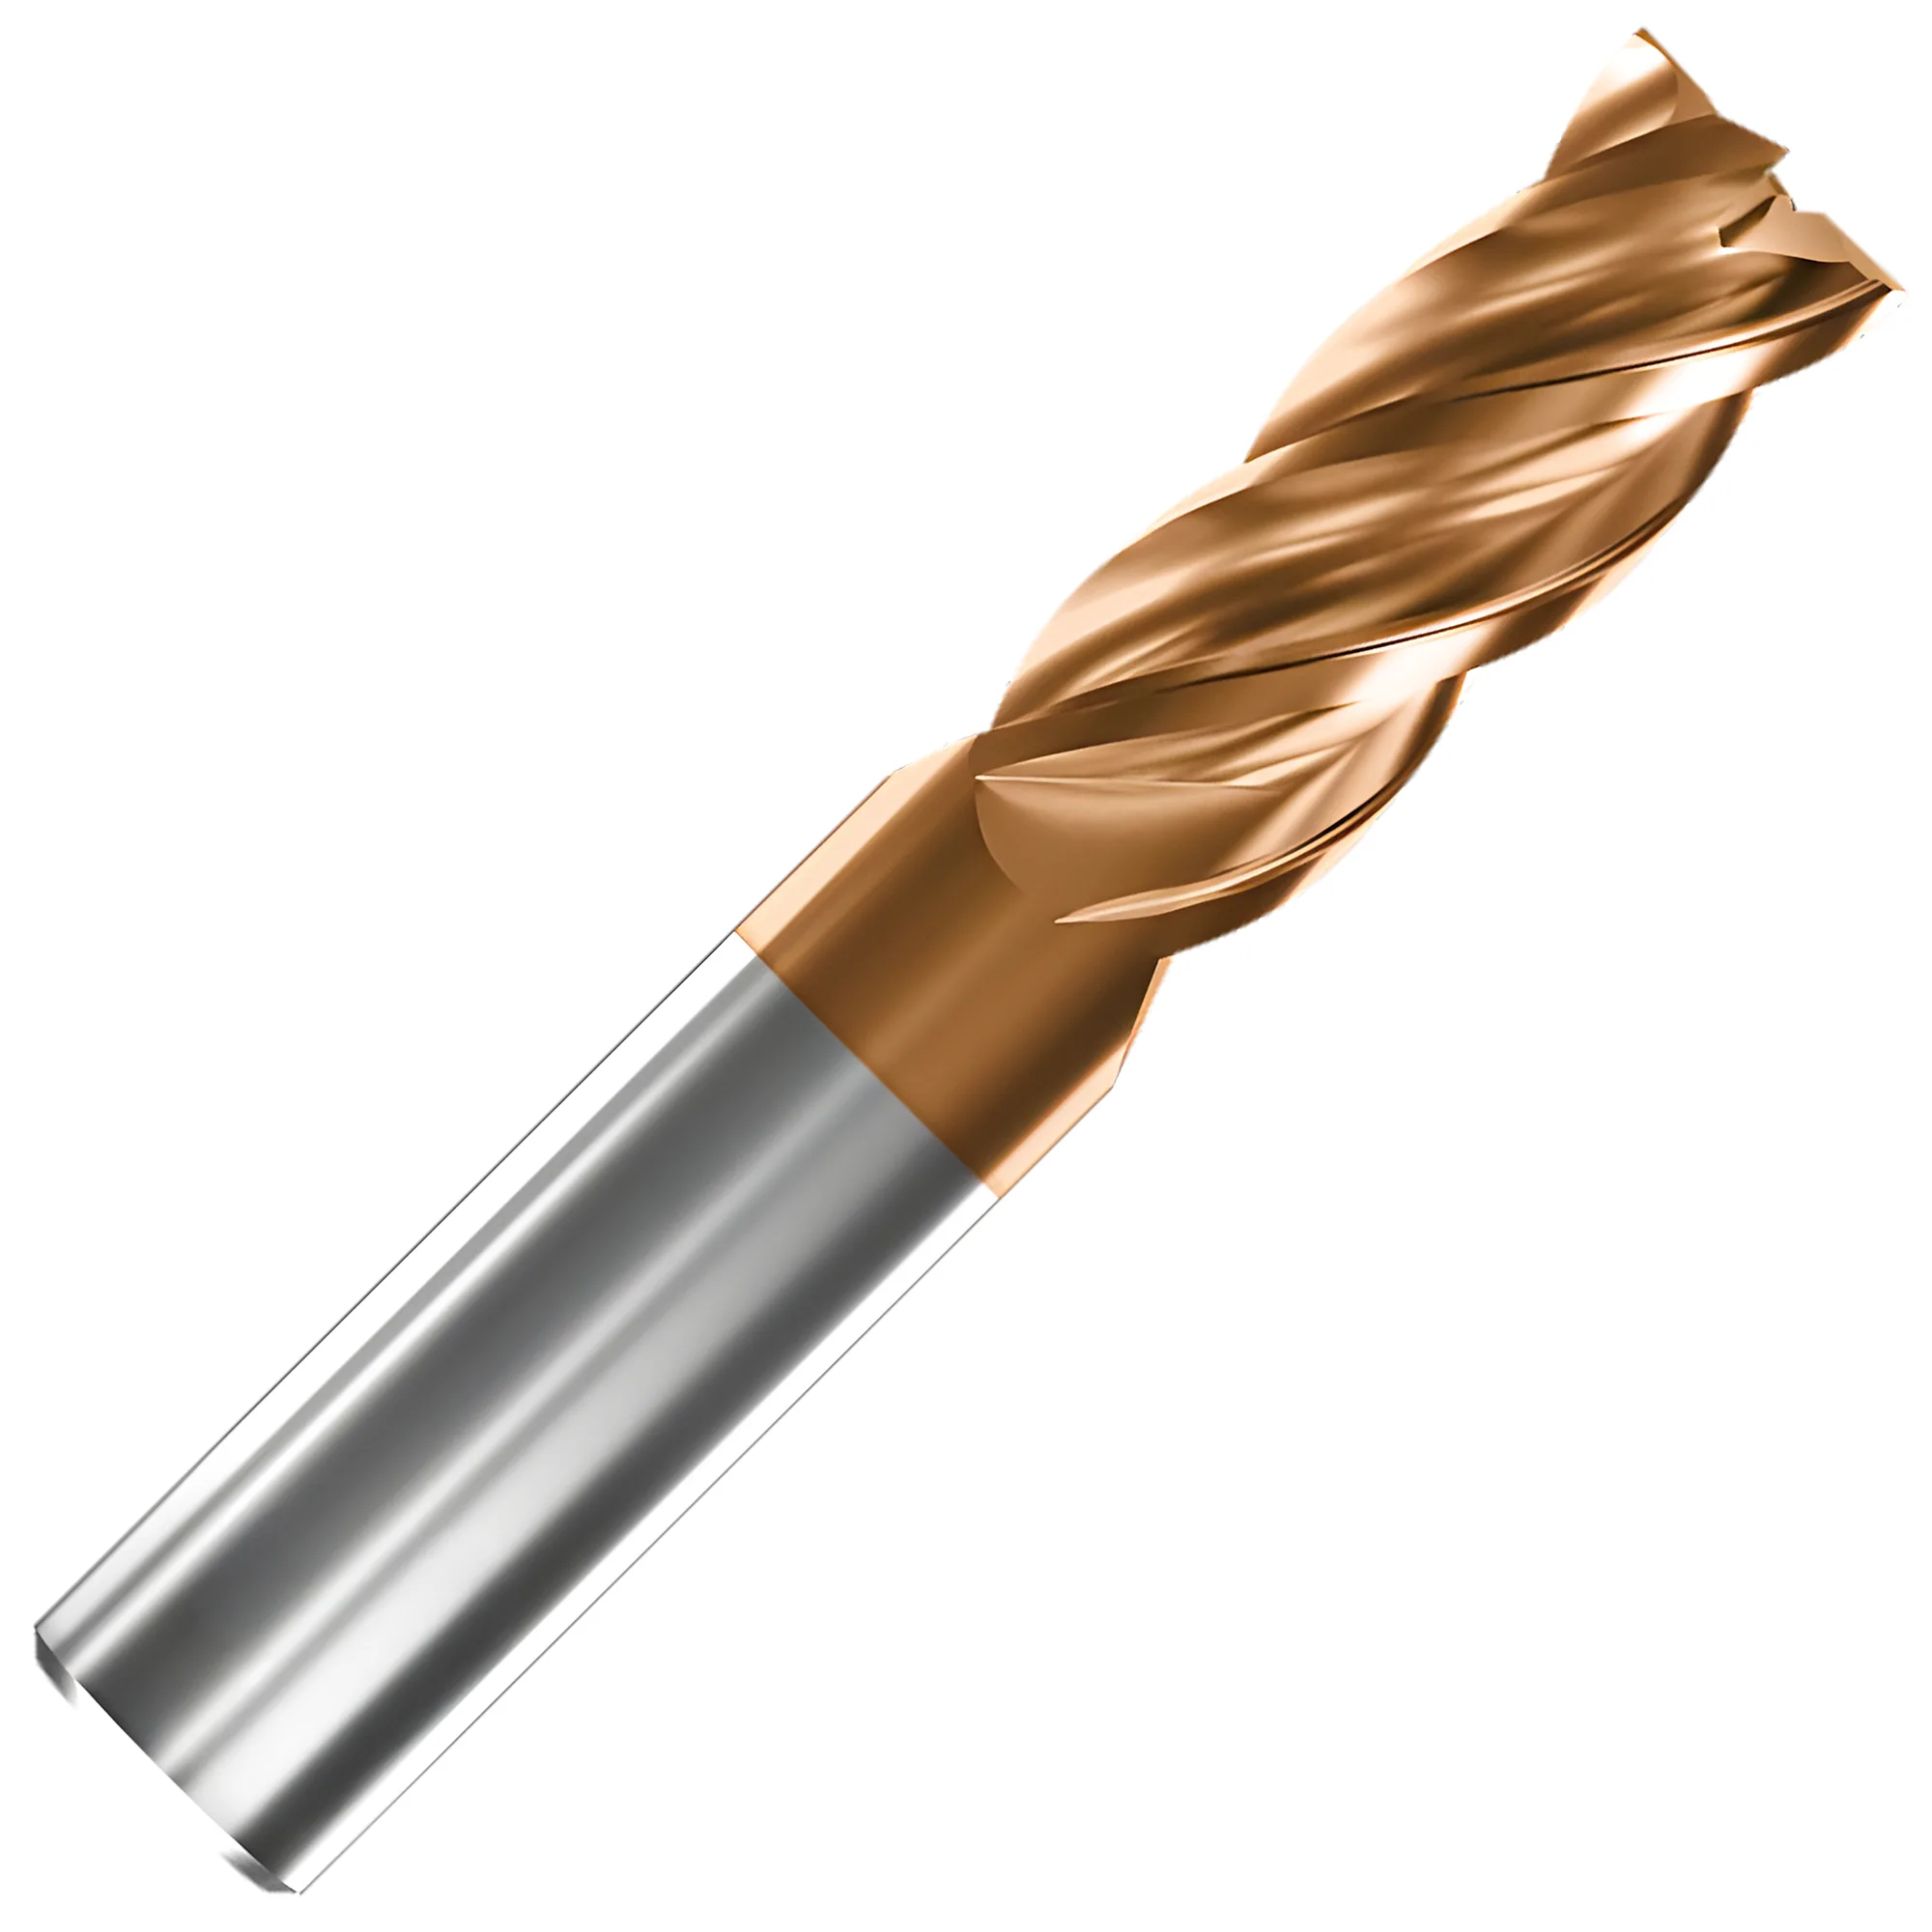
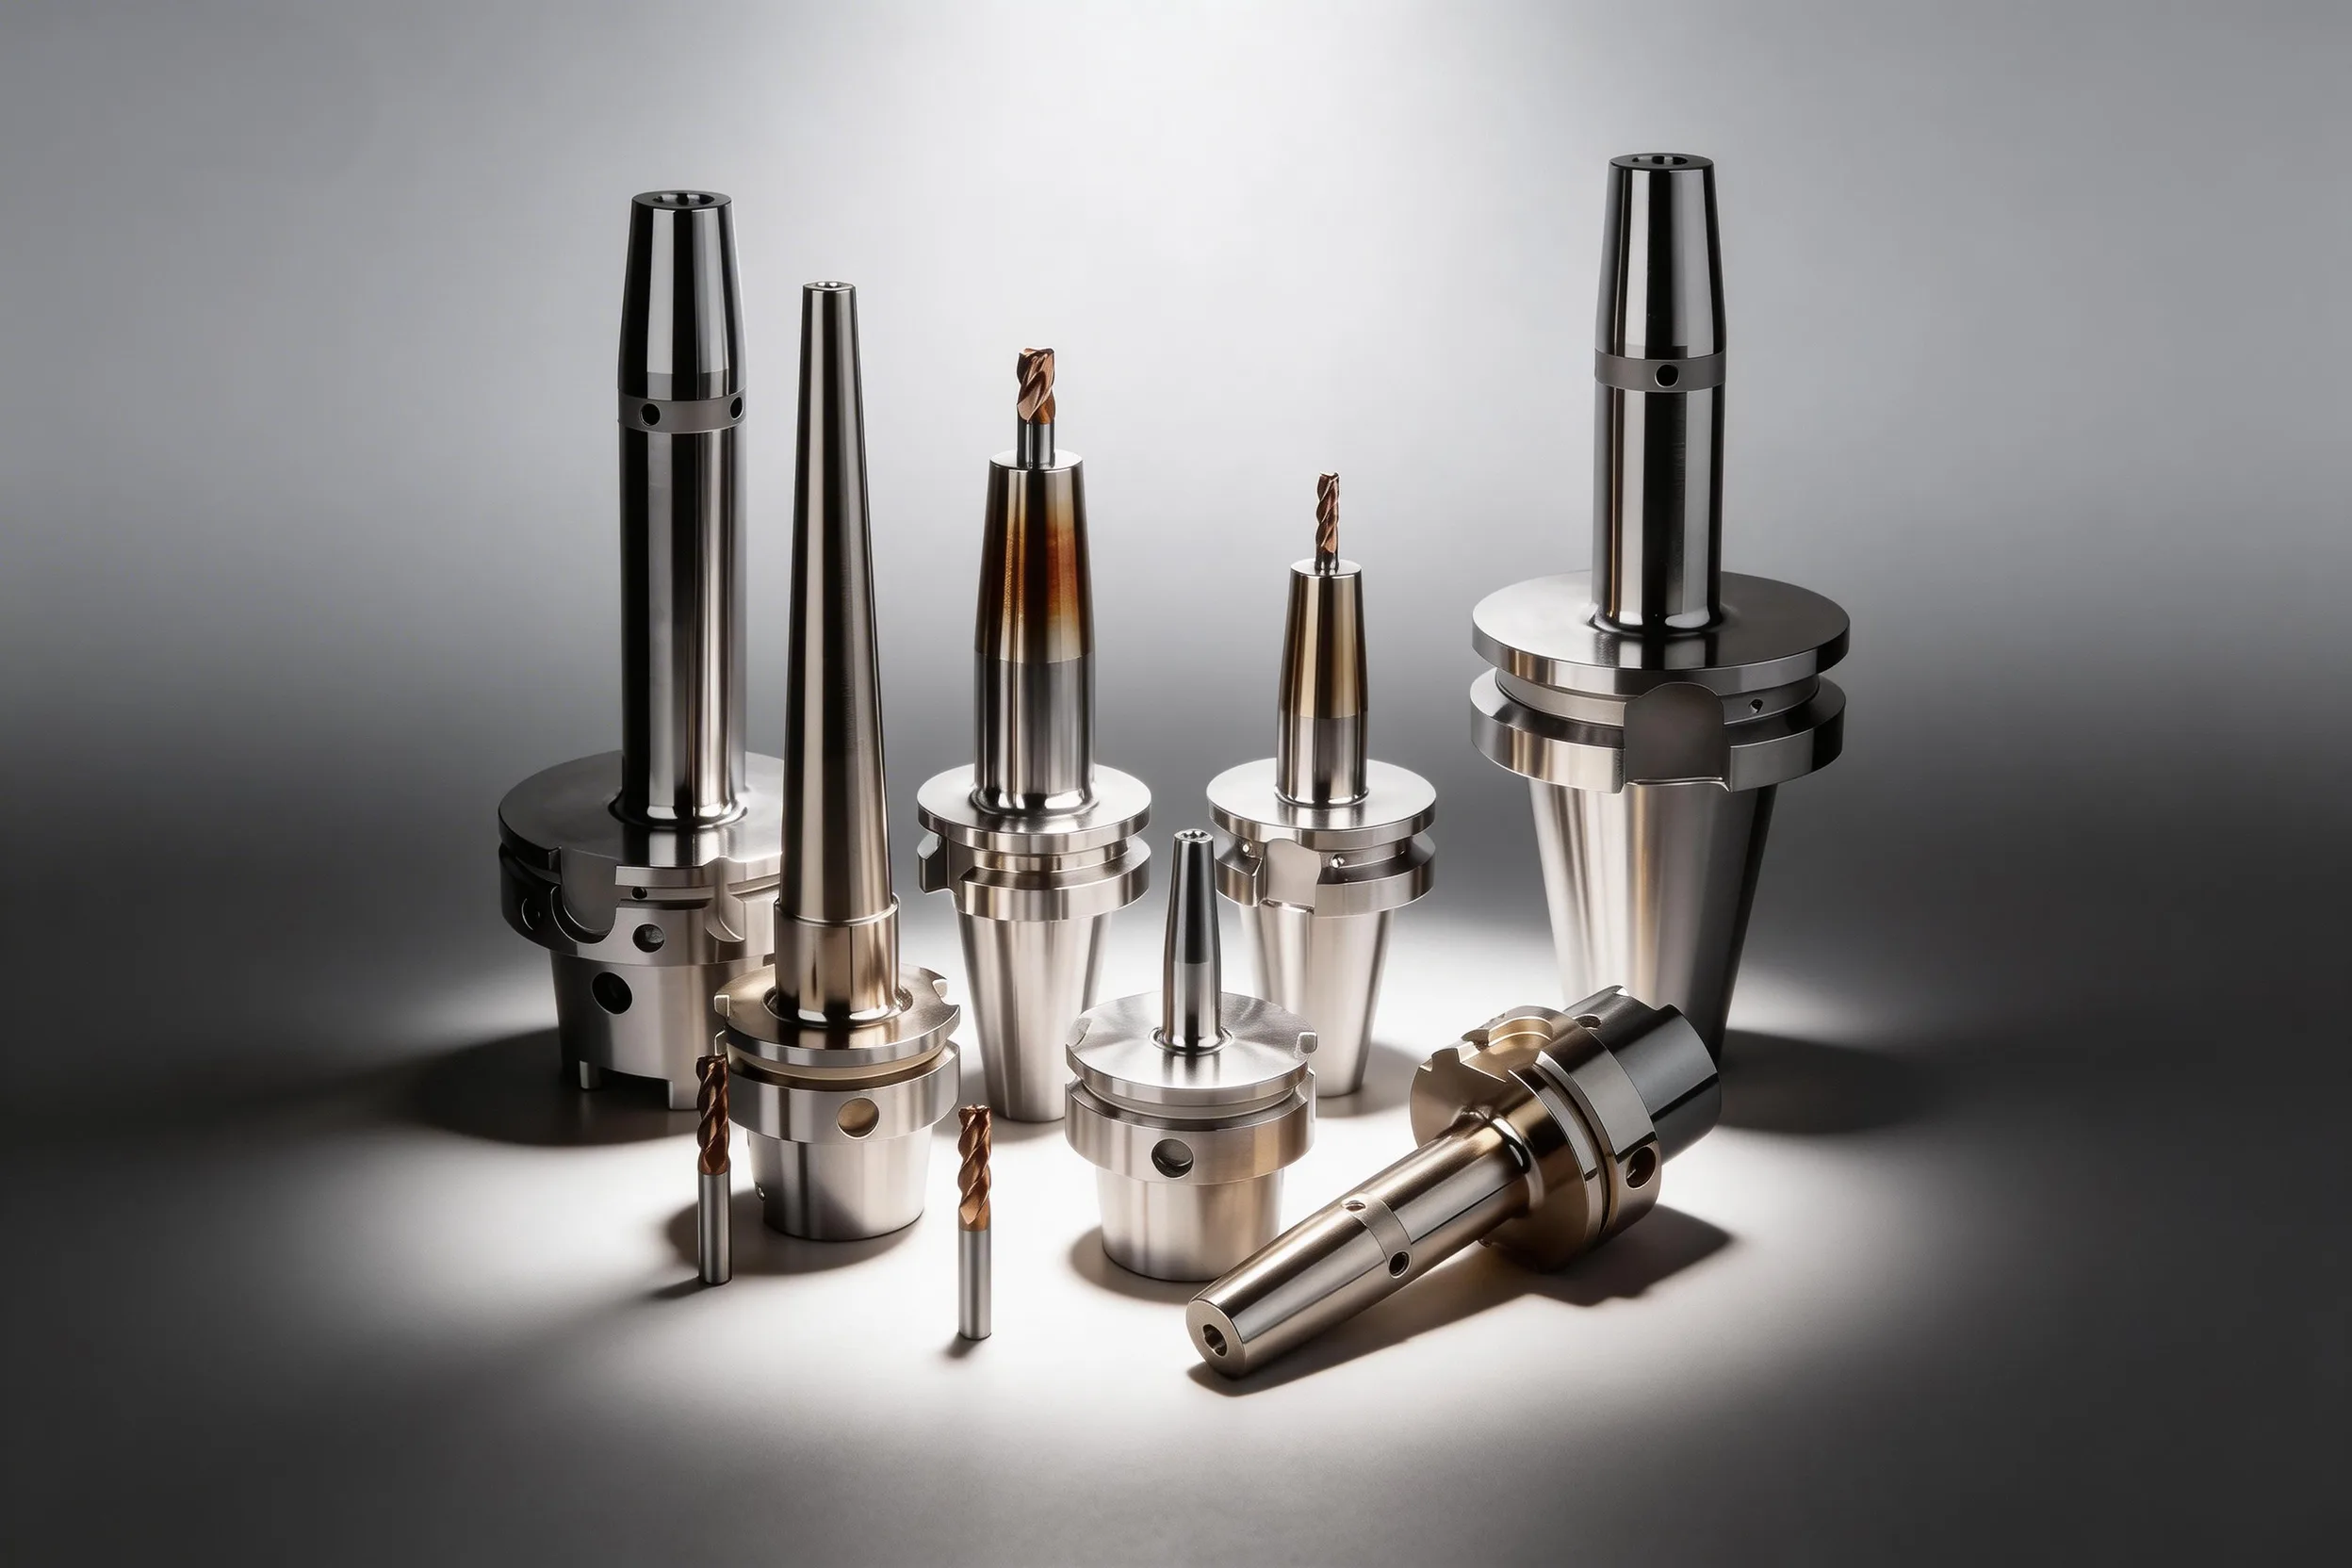
Los portaherramientas térmicos alcanzan ≤0.003 mm TIR a 3×D y típicamente 25.000–40.000 N de fuerza de sujeción al calentar el alojamiento a 200–300°C para mangos de carburo: temperatura suficiente para expandir el alojamiento aproximadamente 48–72 µm en un portaherramientas estándar de 20 mm (según ΔD ≈ α × D × ΔT, con α ≈ 12 × 10⁻⁶ /°C). A velocidades de husillo superiores a 8.000 RPM, utiliza conjuntos equilibrados a G2.5; por debajo de 8.000 RPM, G6.3 suele ser aceptable para el trabajo estándar de taller.
Referencia rápida de montaje térmico
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| La herramienta no se libera: alojamiento demasiado apretado | Calentar a 250–300°C y mantener 5 s | Expansión del alojamiento de ~60–72 µm en diámetro de 20 mm; la herramienta sale libremente |
| Acabado superficial deficiente tras el cambio de herramienta | Verificar que se ha alcanzado la temperatura del alojamiento antes de insertar; revisar concentricidad | Restablece ≤0.003 mm TIR; Ra mejora ~30–50% a alta RPM |
| Vibración a >10.000 RPM tras el montaje | Equilibrar el conjunto portaherramientas + herramienta a G2.5 en una equilibradora dedicada | Reduce la amplitud de vibración ≥50% frente al conjunto sin equilibrar en montajes típicos |
| La herramienta HSS no se libera del portaherramientas | Deja que el portaherramientas se enfríe por completo, confirma un mango h6 y vuelve a calentar una sola vez con la bobina adecuada | El calentamiento rápido y localizado abre el alojamiento antes de que el mango HSS, que se dilata casi tanto como el portaherramientas, se caliente y crezca con él |
| Desgaste prematuro del alojamiento del portaherramientas | Confirmar que el mango de la herramienta tiene tolerancia h6; evitar mangos sobredimensionados | Mantiene el ajuste de interferencia durante varios miles de ciclos (Kennametal indica hasta 5.000 ciclos de calentamiento/contracción) |
| Larga espera antes de poder manipular el portaherramientas | Usar enfriamiento por contacto refrigerado por agua en lugar de soplar aire | Aprox. 20–30 s frente a aproximadamente 1.5–5 min con aire forzado, según datos del fabricante |
La columna de impacto esperado refleja resultados típicos de taller; los resultados reales dependen del diseño del portaherramientas, del ajuste de la bobina de inducción y de la tolerancia del mango de la herramienta.
Cómo funciona la sujeción térmica
Los portaherramientas térmicos sujetan por ajuste de interferencia: el alojamiento se mecaniza típicamente 0.008–0.015 mm más pequeño que el diámetro del mango de la herramienta a temperatura ambiente. Este subdimensionado calculado genera la fuerza de sujeción: una vez que el alojamiento vuelve a temperatura ambiente tras el calentamiento, agarra el mango con típicamente 25.000–40.000 N (según las especificaciones del fabricante), por encima incluso del extremo superior del rango de 3.000–25.000 N típico de las pinzas ER en los tamaños ER11–ER40.
La física sigue la fórmula de expansión del cilindro de pared gruesa:
ΔD ≈ α × D × ΔT
Donde ΔD es la expansión del diámetro del alojamiento, α es el coeficiente de dilatación térmica (aproximadamente 11–13 × 10⁻⁶ /°C para acero de herramienta endurecido), D es el diámetro nominal del alojamiento en mm y ΔT es el incremento de temperatura en °C. Para un alojamiento de 20 mm calentado 250°C: ΔD ≈ 12 × 10⁻⁶ × 20 × 250 = 0.060 mm, lo que significa que el alojamiento crece aproximadamente 60 µm, holgura más que suficiente para introducir limpiamente un mango h6 estándar. El incremento de temperatura domina esta ecuación porque escala linealmente, mientras que el tamaño del alojamiento multiplica una constante fija; duplicar el diámetro del alojamiento duplica la expansión absoluta a la misma temperatura.
Una excentricidad de ≤0.003 mm TIR a 3×D es alcanzable con el ajuste térmico porque no hay piezas móviles: ni tuercas, ni pinzas, ni tornillos prisioneros que introduzcan excentricidad. La concentricidad del alojamiento se mecaniza una sola vez en fábrica; cada cambio de herramienta vuelve al mismo centro geométrico. Esto convierte al ajuste térmico en la opción preferida para acabados con tolerancia estrecha, perfilado a alta velocidad y aplicaciones de voladizo largo donde un ER o un portaherramientas de bloqueo lateral permitiría una deflexión excesiva. Para una comparación entre ajuste térmico, portapinzas y sistemas hidráulicos, consulta Portapinzas vs portaherramientas hidráulico.
Temperatura de calentamiento según el material del mango
La temperatura correcta de calentamiento depende del material del mango, no solo del tamaño del portaherramientas. Equivocarse aquí es la causa más común de herramientas dañadas y vida útil reducida del alojamiento del portaherramientas.
Los mangos de carburo (los más comunes en las fresas modernas de carburo macizo) deben calentarse a 200–300°C. En este rango, el alojamiento del portaherramientas se expande aproximadamente 48–72 µm en un mango de 20 mm, lo que abre una holgura de ~40–60 µm por encima de la interferencia de diseño (que es de 8–15 µm a temperatura ambiente) para permitir la inserción fácil de la herramienta. El carburo, con su bajo coeficiente de dilatación térmica (~5–6 × 10⁻⁶ /°C), apenas cambia de tamaño, por lo que la expansión diferencial se produce casi en su totalidad en el acero del portaherramientas.
Los mangos HSS se pueden montar por contracción térmica, y ninguna fuente de fabricante que hemos revisado publica un límite de calentamiento más bajo para ellos: la restricción es la liberación, no la dureza del mango. El HSS se reviene a aproximadamente 550°C (552–566°C es un rango típico para M2), muy por encima de los 200–300°C del alojamiento, y en un ciclo de inducción bien sincronizado de unos pocos segundos el mango apenas tiene tiempo de calentarse. La diferencia real es la dilatación térmica: el HSS se dilata casi tanto como el acero del portaherramientas, de modo que si el calor pasa del alojamiento al mango, el mango crece con el alojamiento y la herramienta sigue sujeta. Los fabricantes de máquinas indican mangos HSS con tolerancia h6, a menudo desde Ø6 mm en lugar de Ø3 mm (BILZ y KELCH indican HSS Ø6–32 mm frente a carburo Ø3–32 mm), y se basan en un calentamiento rápido y localizado; si una herramienta HSS no se libera, deja que el portaherramientas se enfríe por completo antes de un segundo intento en lugar de calentar durante más tiempo.
Evita superar 350°C: la mayoría de los aceros de portaherramientas están preendurecidos a 55–62 HRC, y temperaturas sostenidas por encima de este umbral empiezan a reducir esa dureza. Un portaherramientas que ha sido sobrecalentado mostrará menor agarre del alojamiento, mayor excentricidad tras los cambios de herramienta y, en el peor de los casos, decoloración visible (la oxidación azul-violácea indica típicamente el rango de ~280–350°C; los tonos pajizo/amarillo suelen indicar ~220–270°C, aunque los colores varían según la aleación del acero). Lleva un registro del historial térmico de cada portaherramientas si el número de ciclos es elevado.
Riesgos de sobrecalentamiento
Calentar por encima de 350°C supone riesgo de pérdida permanente de dureza del portaherramientas: desecha cualquier portaherramientas que muestre coloración azul o violeta por oxidación. La coloración amarilla pajiza (típicamente ~220–270°C) es una advertencia limítrofe; vigila ese portaherramientas de cerca para detectar degradación de la excentricidad. Utiliza una unidad de inducción con sensor de temperatura calibrado en lugar de depender solo de la estimación por color, ya que la aparición del color varía según la aleación del acero.
Equipo de calentamiento por inducción y selección de bobina
Las unidades térmicas por inducción calientan únicamente la zona del alojamiento del portaherramientas, no el cuerpo completo, al hacer pasar corriente alterna de alta frecuencia por una bobina adaptada al diámetro del portaherramientas. La holgura entre el diámetro interior de la bobina y el diámetro exterior del portaherramientas debe ser de 1–3 mm para una transferencia de energía eficiente; una holgura demasiado grande debilita el acoplamiento magnético y exige tiempos de calentamiento más largos, lo que aumenta el riesgo de difusión térmica.
Ajusta el diámetro de la bobina a ±2 mm del diámetro del cuerpo del portaherramientas para un calentamiento óptimo. Muchas unidades actuales cubren todo el rango de Ø3–32 mm con una sola bobina adaptada mediante discos de tope o una bobina ajustable (HAIMER: una sola bobina más cinco discos de tope); los portaherramientas de servicio pesado de hasta Ø50 mm necesitan una segunda bobina más grande. Usar una bobina dos tallas demasiado grande alarga el tiempo de calentamiento necesario para alcanzar la temperatura del alojamiento, intervalo durante el cual la pérdida de calor por conducción hacia el cuerpo del portaherramientas se vuelve significativa.
Las máquinas térmicas dedicadas que cubren el rango de Ø3–32 mm utilizado por la mayoría de los portaherramientas BT30/BT40 (según JIS B6339) y HSK-A63 (según DIN 69893) tienen típicamente una potencia nominal de unos 10–14 kW. El tiempo de calentamiento es típicamente de 2–8 segundos con una bobina correctamente ajustada: lo bastante corto para minimizar la difusión térmica, pero lo bastante largo para una expansión uniforme del alojamiento. Más potencia acorta sobre todo cada calentamiento en lugar de ampliar el rango de alojamientos: HAIMER indica aprox. 8 s para su unidad de 10 kVA y aprox. 5 s para sus unidades de 13 kVA en el mismo rango de Ø3–32 mm. Las unidades con pirómetros integrados (sensores IR de temperatura sin contacto) eliminan las conjeturas: basta con fijar la temperatura objetivo y dejar que la unidad corte la potencia automáticamente.
Es el enfriamiento, no el calentamiento, lo que marca el ritmo de un cambio de herramienta térmico: el aire forzado tarda aproximadamente 1.5–5 minutos, mientras que el enfriamiento por contacto refrigerado por agua tarda aprox. 20–30 segundos. Lyndex-Nikken indica 90–180 s para su unidad de enfriamiento por aire y BILZ aprox. 300 s para su Starter refrigerado por aire, mientras que BILZ (20 s) y HAIMER (aprox. 30 s) especifican sus cuerpos de enfriamiento por contacto refrigerados por agua, que abrazan la zona calentada. Un enfriamiento más rápido también reduce la probabilidad de que la herramienta se desplace mientras se restablece el ajuste de interferencia; el aire forzado es suficiente cuando solo se cambian unas pocas herramientas por turno.
Grado de equilibrado G2.5 vs G6.3: cuándo importa
ISO 1940-1 define los grados de calidad de equilibrado (grados G) donde G = e_per × Ω, con G en mm/s, e_per el desequilibrio específico permisible en µm (= g·mm/kg) y Ω la velocidad angular en rad/s. Un número G más bajo significa una tolerancia de equilibrado más estricta: un conjunto G2.5 admite un desequilibrio residual 2.5× menor por unidad de masa que un conjunto G6.3 a la misma velocidad.
G6.3 es el grado de uso general y resulta aceptable para velocidades de husillo inferiores a 8.000 RPM en la mayoría de las aplicaciones de fresado y torneado. A 6.000 RPM (Ω = 628 rad/s), G6.3 permite aproximadamente 10 µm de desequilibrio específico permisible (e_per = G/Ω = 6.3/628 ≈ 10 µm), un valor que genera una fuerza centrífuga muy dentro de la precarga de rodamientos de la mayoría de los husillos estándar. Los talleres que realizan fresado general de acero, roscado o acabado a baja velocidad no necesitan pagar la prima de la certificación G2.5.
G2.5 se vuelve necesario por encima de 8.000 RPM y es prácticamente obligatorio por encima de 15.000 RPM para la vida útil de los rodamientos del husillo. La fuerza centrífuga del desequilibrio residual escala con el cuadrado de las RPM: duplicar la velocidad cuadruplica la fuerza de desequilibrio. Un conjunto G6.3 aceptable a 6.000 RPM genera una fuerza centrífuga 2.8× mayor a 10.000 RPM, suficiente para reducir de forma medible la vida útil del rodamiento y provocar degradación del acabado superficial en piezas de pared delgada. Por encima de 25.000 RPM (habitual en husillos de alta velocidad HSK-A63 y HSK-E32), G1.0 o mejor es el objetivo adecuado.
Para una comparación más amplia de los tipos de portaherramientas y su compatibilidad de velocidad-RPM, consulta Bloqueo lateral vs ER vs portaherramientas térmicos para fresa de mango.
La clave es que el grado de equilibrado debe especificarse para el sistema ensamblado herramienta + portaherramientas, no solo para el portaherramientas. Un portaherramientas equilibrado en fábrica que sale del proveedor a G2.5 pasa a estar efectivamente a G6.3 o peor una vez que se inserta una herramienta de longitud o diámetro distintos al árbol de referencia utilizado para el equilibrado. Para trabajos críticos de alta velocidad, equilibra siempre el conjunto completo en un preajustador de herramientas o en una equilibradora dedicada de dos planos tras cada nueva inserción de herramienta.
El equilibrado en dos planos aborda el desequilibrio dinámico (de par de fuerzas) que el equilibrado estático en un solo plano no detecta. Una herramienta equilibrada estáticamente —con una distribución uniforme de masa alrededor del eje de rotación— puede seguir teniendo un desequilibrio de tipo momento si la asimetría de masa varía a lo largo de su longitud. Las equilibradoras de dos planos miden en dos planos axiales, lo que permite añadir pesos de corrección independientes para abordar tanto el componente estático como el de par de fuerzas. Por encima de 15.000 RPM, el equilibrado en dos planos es el procedimiento correcto para los conjuntos de portaherramientas montados.
Procedimiento de cambio seguro de herramienta paso a paso
Sigue esta secuencia en cada cambio de herramienta con ajuste térmico para garantizar una excentricidad consistente y la seguridad del operador.
Paso 1 — Verifica la tolerancia del mango de la herramienta. Mide el diámetro del mango con un micrómetro. Debe estar dentro de la banda de tolerancia h6: para un nominal de 20 mm, h6 = 20.000 a 19.987 mm (desviación superior 0, desviación inferior –0.013 mm). Un mango sobredimensionado por encima del diámetro nominal atascará el alojamiento sin necesidad de calentamiento; un mango subdimensionado por debajo del límite inferior h6 no alcanzará la presión de interferencia diseñada.
Paso 2 — Limpia todas las superficies. Limpia el mango de la herramienta y el alojamiento del portaherramientas con un paño sin pelusa y alcohol isopropílico. Cualquier película de aceite, residuo de fluido de corte o fragmento de viruta en el alojamiento quedará sujeto en posición y evitará el contacto entre alojamiento y mango en ese punto, creando un agarre excéntrico y aumentando la excentricidad entre 2 y 5× por encima de la especificación.
Paso 3 — Calienta el portaherramientas. Coloca el portaherramientas en la unidad de inducción con una bobina adaptada. Fija la temperatura objetivo (típicamente 250–280°C para un portaherramientas de 20 mm con mango de carburo). Calienta durante el tiempo de permanencia recomendado por el fabricante: típicamente 3–8 segundos a plena potencia. Retíralo inmediatamente cuando se alcance el objetivo.
Paso 4 — Inserta la herramienta con un tope de profundidad. Utiliza el collar o calibre de tope de profundidad suministrado con la estación térmica para posicionar la herramienta a la profundidad axial correcta antes de que el alojamiento empiece a contraerse. La ventana de inserción es estrecha: el calor se disipa rápidamente y un alojamiento que empieza a contraerse en torno a una herramienta parcialmente insertada no puede ajustarse sin volver a calentar. Fija el tope de profundidad antes del calentamiento, inserta en un único movimiento suave y no gires la herramienta durante la inserción.
Paso 5 — Enfría a temperatura ambiente antes de medir o utilizar. Espera hasta que el portaherramientas vuelva a temperatura ambiente (toque frío en el cuerpo exterior, o verifica con un termómetro IR que la lectura está por debajo de 40°C). Medir la excentricidad sobre un portaherramientas caliente da lecturas falsamente bajas porque el gradiente térmico provoca una geometría no uniforme del alojamiento. En entornos de producción, el enfriamiento por aire forzado tarda aproximadamente 1.5–5 minutos, mientras que el enfriamiento por contacto refrigerado por agua reduce la espera a aprox. 20–30 segundos.
Paso 6 — Verifica la excentricidad. Monta el portaherramientas en el husillo y mide el TIR con un reloj comparador a 3×D de la nariz del portaherramientas. Un portaherramientas térmico correctamente montado mide típicamente ≤0.003 mm TIR: si la lectura supera 0.005 mm, retira la herramienta, recaliéntala y revisa el estado y la limpieza del mango antes de volver a insertarla.
Paso 7 — Equilibra el conjunto (por encima de 8.000 RPM). Para aplicaciones de alta velocidad, equilibra el conjunto completo portaherramientas + herramienta según el Paso 6. Coloca pesos de corrección en las ranuras del anillo de equilibrado del portaherramientas o utiliza una equilibradora dinámica dedicada, con G2.5 o mejor como objetivo.
Mejor práctica: el tope de profundidad es innegociable
Utiliza el tope de profundidad en cada inserción de herramienta: estimar la profundidad a ojo no es fiable y debe evitarse. Una herramienta insertada 1–2 mm demasiado superficialmente desplaza el centro de masas hacia atrás y modifica el grado de equilibrado del conjunto en una cantidad imprevisible. En aplicaciones de mandrinado de precisión, un error de posición axial de 1 mm corresponde directamente a un error de profundidad de corte en la punta.
Errores comunes y cómo evitarlos
Error 1: Reutilizar un portaherramientas que ha sido sobrecalentado. Si un portaherramientas muestra coloración azul-violácea por oxidación, ha sido expuesto a 280–350°C o más. La dureza del alojamiento se ha degradado y la fuerza de interferencia es menor. Retira el portaherramientas; un uso continuado conduce a una excentricidad inconsistente difícil de diagnosticar porque la geometría varía con cada ciclo. La oxidación azul-violácea aparece típicamente en el rango ~280–350°C; la coloración amarilla pajiza suele producirse en el rango ~220–270°C: son indicativas, no precisas, ya que la coloración varía con la aleación del acero y el tiempo de oxidación.
Error 2: Calentar sin una bobina adaptada. Una bobina infradimensionada calienta solo la zona cercana al alojamiento; una bobina sobredimensionada calienta el mango entero de forma uniforme con baja eficiencia. Ambas producen expansión inconsistente del alojamiento. Ajusta el diámetro interior de la bobina al diámetro exterior del portaherramientas con un margen de ±2 mm.
Error 3: Volver a calentar un portaherramientas que no se ha enfriado. Si una herramienta no se libera dentro del tiempo de calentamiento ajustado, no la vuelvas a calentar de inmediato: el manual de operación de HAIMER advierte que el portaherramientas se sobrecalentaría y quedaría destruido. Deja que el portaherramientas se enfríe por completo, comprueba que el mango es h6 y está en buen estado y que la bobina está bien ajustada, y después haz un nuevo intento de liberación.
Error 4: Equilibrar el portaherramientas sin la herramienta instalada. Los certificados de equilibrado de fábrica se aplican al portaherramientas con un árbol de referencia. Una herramienta de producción con masa, diámetro o longitud diferentes modifica el estado de equilibrado del conjunto. En talleres que trabajen por encima de 10.000 RPM, equilibra el conjunto completo: portaherramientas más la herramienta concreta que va a llevar.
Error 5: Ignorar la clase de tolerancia del mango. h6 es la tolerancia correcta para mangos de ajuste térmico. Los mangos h8 o k6 aparecen en ocasiones en herramientas antiguas; h8 es demasiado holgado (interferencia insuficiente) y los mangos k6 están sobredimensionados (no se liberarán sin temperaturas extremas). Verifica la tolerancia del mango antes de pedir nuevas herramientas para una serie de portaherramientas térmicos existente.
¿A qué temperatura debo calentar un portaherramientas térmico para un mango de carburo?
Para mangos de carburo en portaherramientas típicos con alojamiento de 12–32 mm, calienta a 230–280°C durante una permanencia de 3–8 segundos. En un alojamiento de 20 mm, esto produce aproximadamente 55–67 µm de expansión del alojamiento, holgura suficiente para mangos h6 estándar. Evita superar 300°C en cambios rutinarios; las temperaturas por encima de 350°C suponen riesgo de pérdida permanente de dureza en el alojamiento del portaherramientas.
¿Cuándo debo especificar equilibrado G2.5 frente a G6.3 para un portaherramientas térmico?
Utiliza G6.3 para velocidades de husillo inferiores a 8.000 RPM, donde la fuerza de desequilibrio residual se mantiene dentro de la capacidad normal de los rodamientos del husillo. Especifica G2.5 para operaciones a 8.000–25.000 RPM: la fuerza centrífuga escala con el cuadrado de las RPM, de modo que un conjunto G6.3 aceptable a 6.000 RPM genera aproximadamente 6× más fuerza a 15.000 RPM. Equilibra el sistema completo herramienta + portaherramientas, no solo el portaherramientas.
¿Cuánto dura el alojamiento de un portaherramientas térmico antes de ser sustituido?
En condiciones limpias, con mangos h6 y calentamiento dentro de 200–300°C, los portaherramientas térmicos suelen durar varios miles de ciclos térmicos: Kennametal indica para sus portaherramientas (alojamientos desde 6 mm) hasta 5.000 ciclos de calentamiento/contracción con un uso correcto. El crecimiento del diámetro del alojamiento es el principal modo de desgaste; mide el alojamiento anualmente o siempre que la excentricidad supere de forma consistente 0.005 mm TIR.
¿Puedo usar un portaherramientas térmico con un mango de herramienta HSS?
Sí: los fabricantes indican mangos HSS con tolerancia h6, típicamente desde Ø6 mm (BILZ, KELCH: HSS Ø6–32 mm frente a carburo Ø3–32 mm). Un alojamiento a 200–300°C no ablanda el HSS, que se reviene a aproximadamente 550°C; el problema es la liberación, ya que el HSS se dilata casi tanto como el acero del portaherramientas. Calienta rápido y deja que un portaherramientas atascado se enfríe antes de volver a calentarlo.
¿Por qué mi portaherramientas térmico muestra mayor excentricidad después del remontaje que inicialmente?
La causa más común es un alojamiento o un mango sucio: cualquier partícula sujeta en la interfaz crea excentricidad. Las causas secundarias incluyen el crecimiento del diámetro del alojamiento por ciclos de sobrecalentamiento (mide directamente el alojamiento) o un mango de herramienta fuera de la banda de tolerancia h6. Limpia y mide ambas superficies; si el diámetro del alojamiento ha crecido por encima del rango de interferencia h6, retira el portaherramientas del servicio.
Superficies limpias, bobina adaptada, temperatura correcta, G2.5 por encima de 8.000 RPM.
Los portaherramientas térmicos ofrecen ≤0.003 mm TIR y típicamente 25.000–40.000 N de fuerza de sujeción, pero solo cuando se sigue el procedimiento de montaje con precisión. Calienta los mangos de carburo a 230–280°C con una bobina adaptada, inserta con un tope de profundidad, enfría completamente antes de medir y equilibra el conjunto completo a G2.5 para cualquier velocidad de husillo superior a 8.000 RPM. La pérdida más común de calidad procede de interfaces sucias, sobrecalentamiento (la coloración por oxidación es el indicador) y de equilibrar solo el portaherramientas en lugar del sistema ensamblado herramienta + portaherramientas.
Fuentes
- ISO 1940-1:2003 — Mechanical Vibration: Balance Quality Requirements for Rotors
- BIG DAISHOWA Shrink-Fit Tool Holders — Clamping Force and Runout Data
- Schunk TENDO Shrink-Fit System — Technical Documentation
- Haimer Power Shrink Chuck — Balance and Speed Specifications
- Kennametal — Technical Information: Shrink Fit (heat/shrink cycle rating, HSS and carbide shanks)
- HAIMER — Power Clamp Operating Manual 917000-0020_EN (heating times, reheating warning)
- BILZ — ThermoGrip Shrink Units (clamping ranges, cooling times)
- Lyndex-Nikken — Shrink Fit Catalogue (14 kW unit, 2–7 s heating, 90–180 s air cooling)
- Hudson Tool Steel — M2 High Speed Steel Technical Data (tempering range)