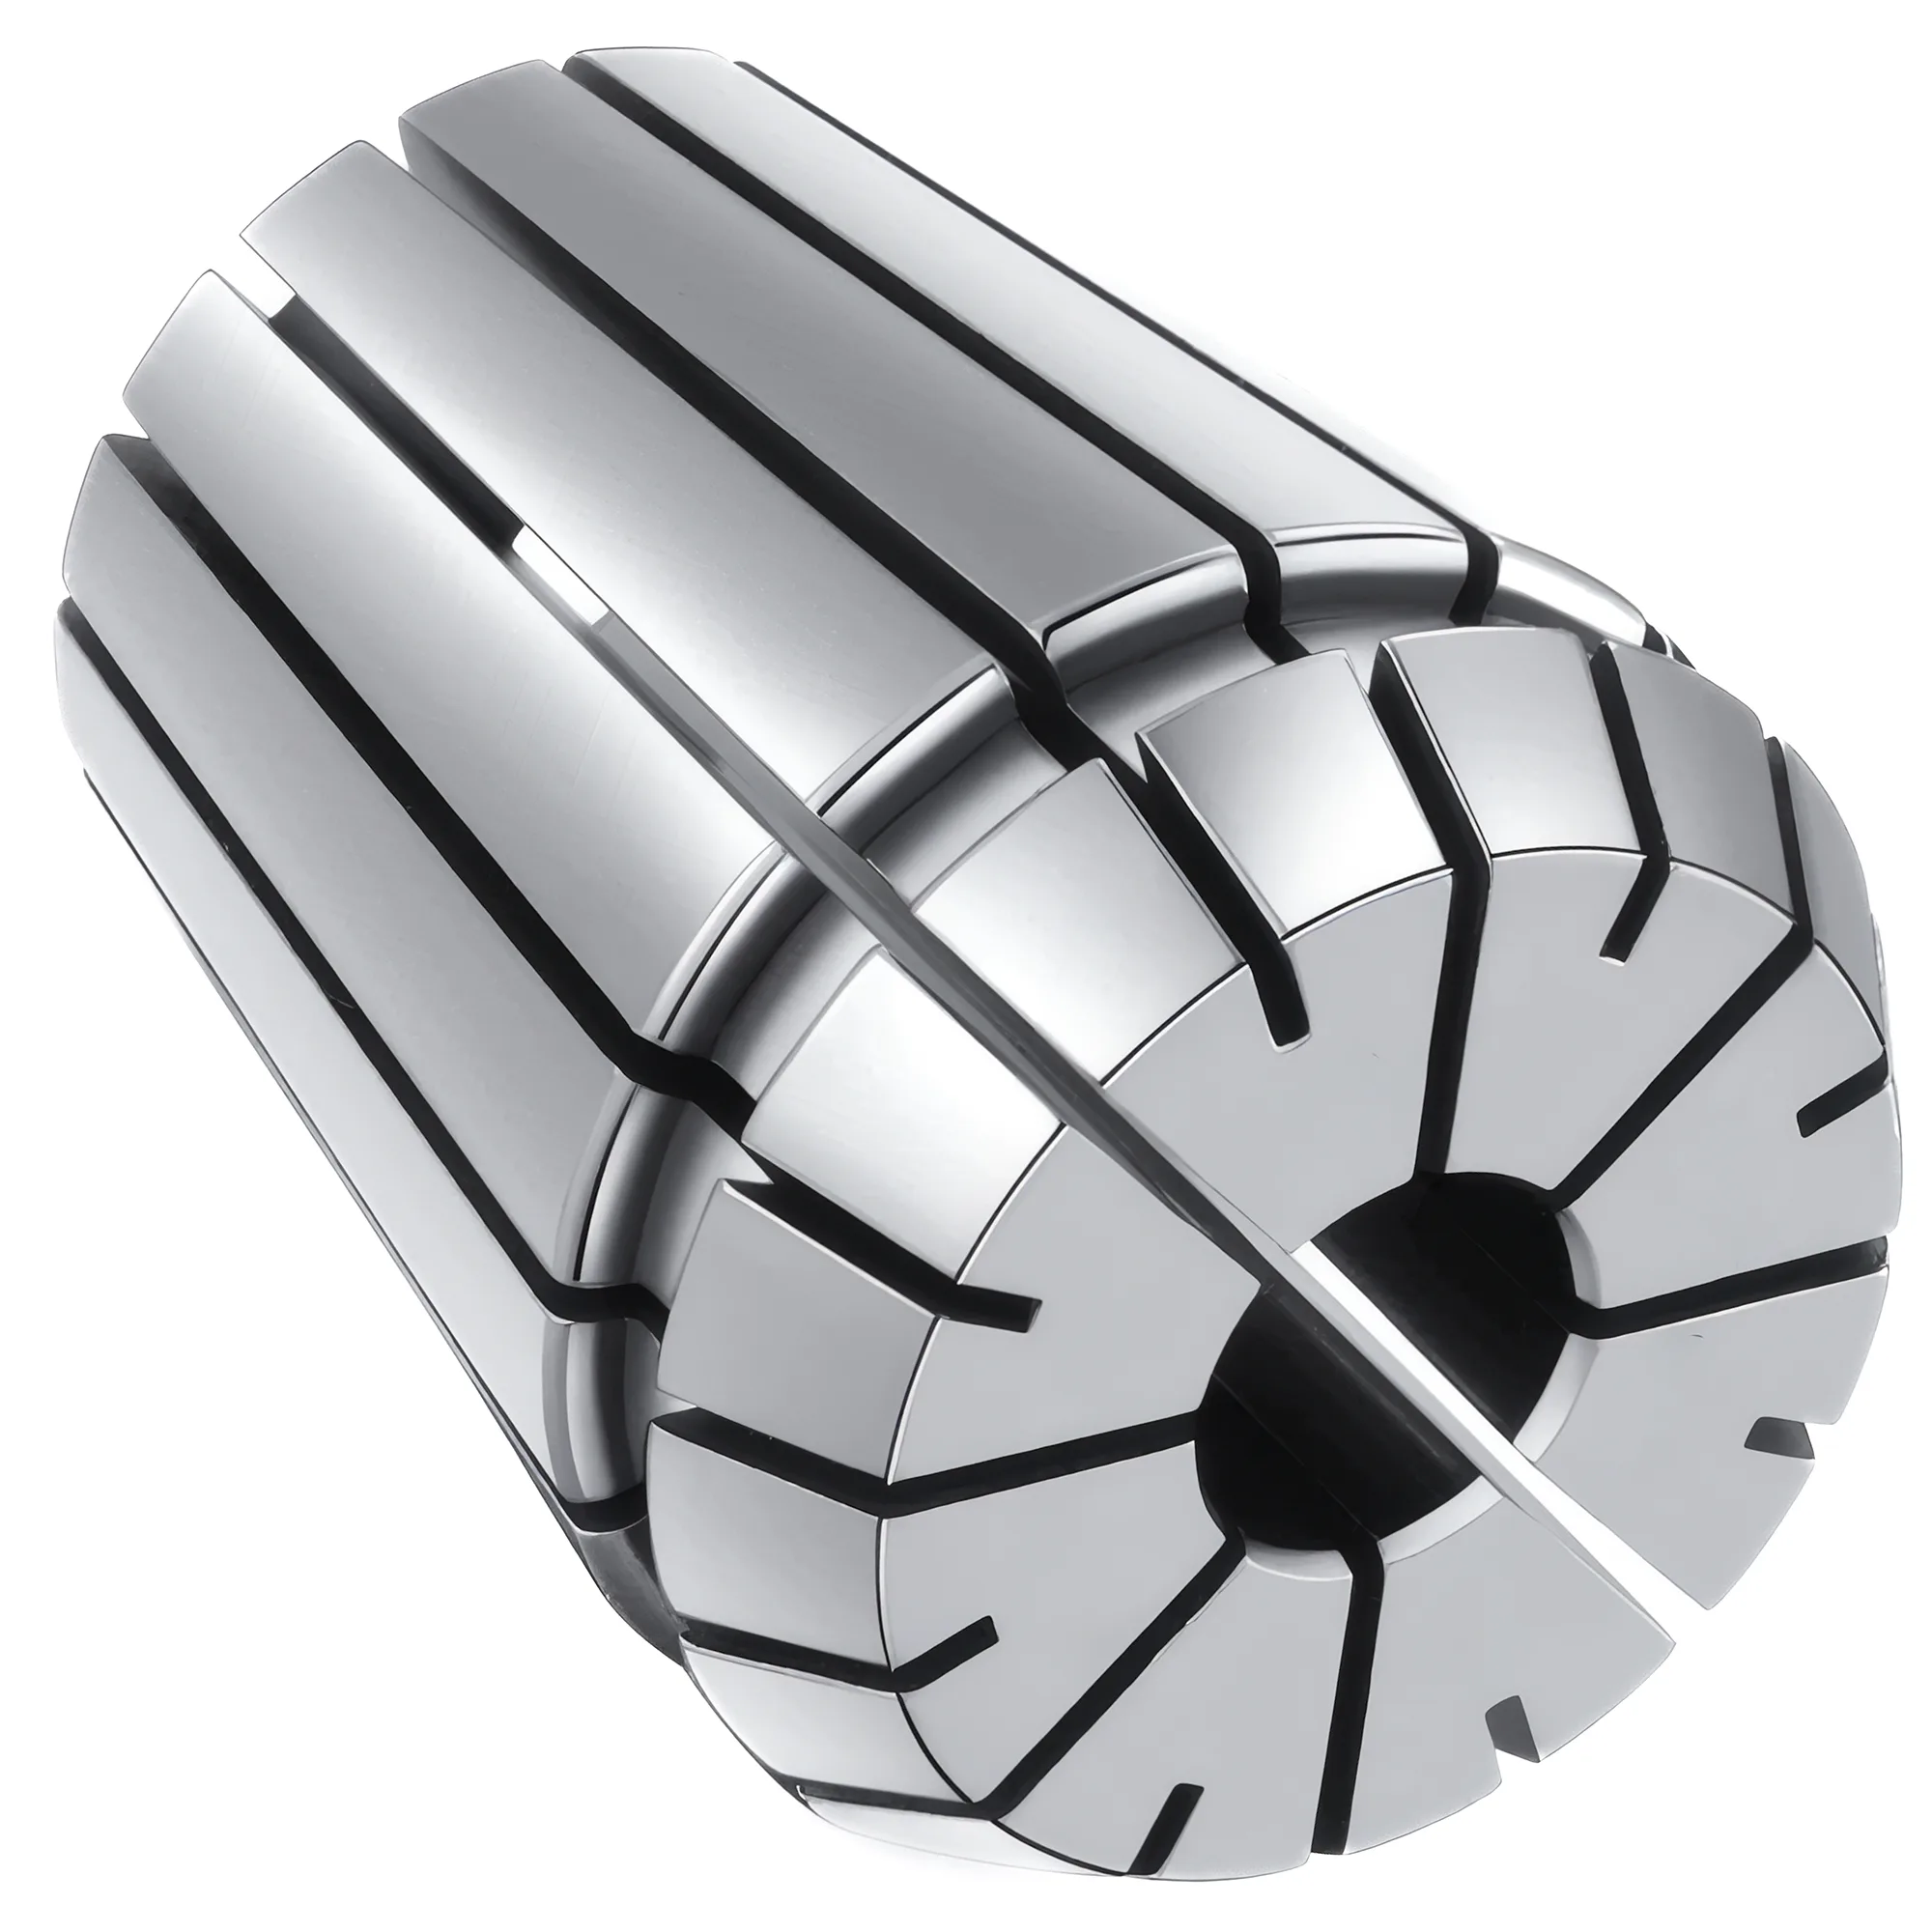
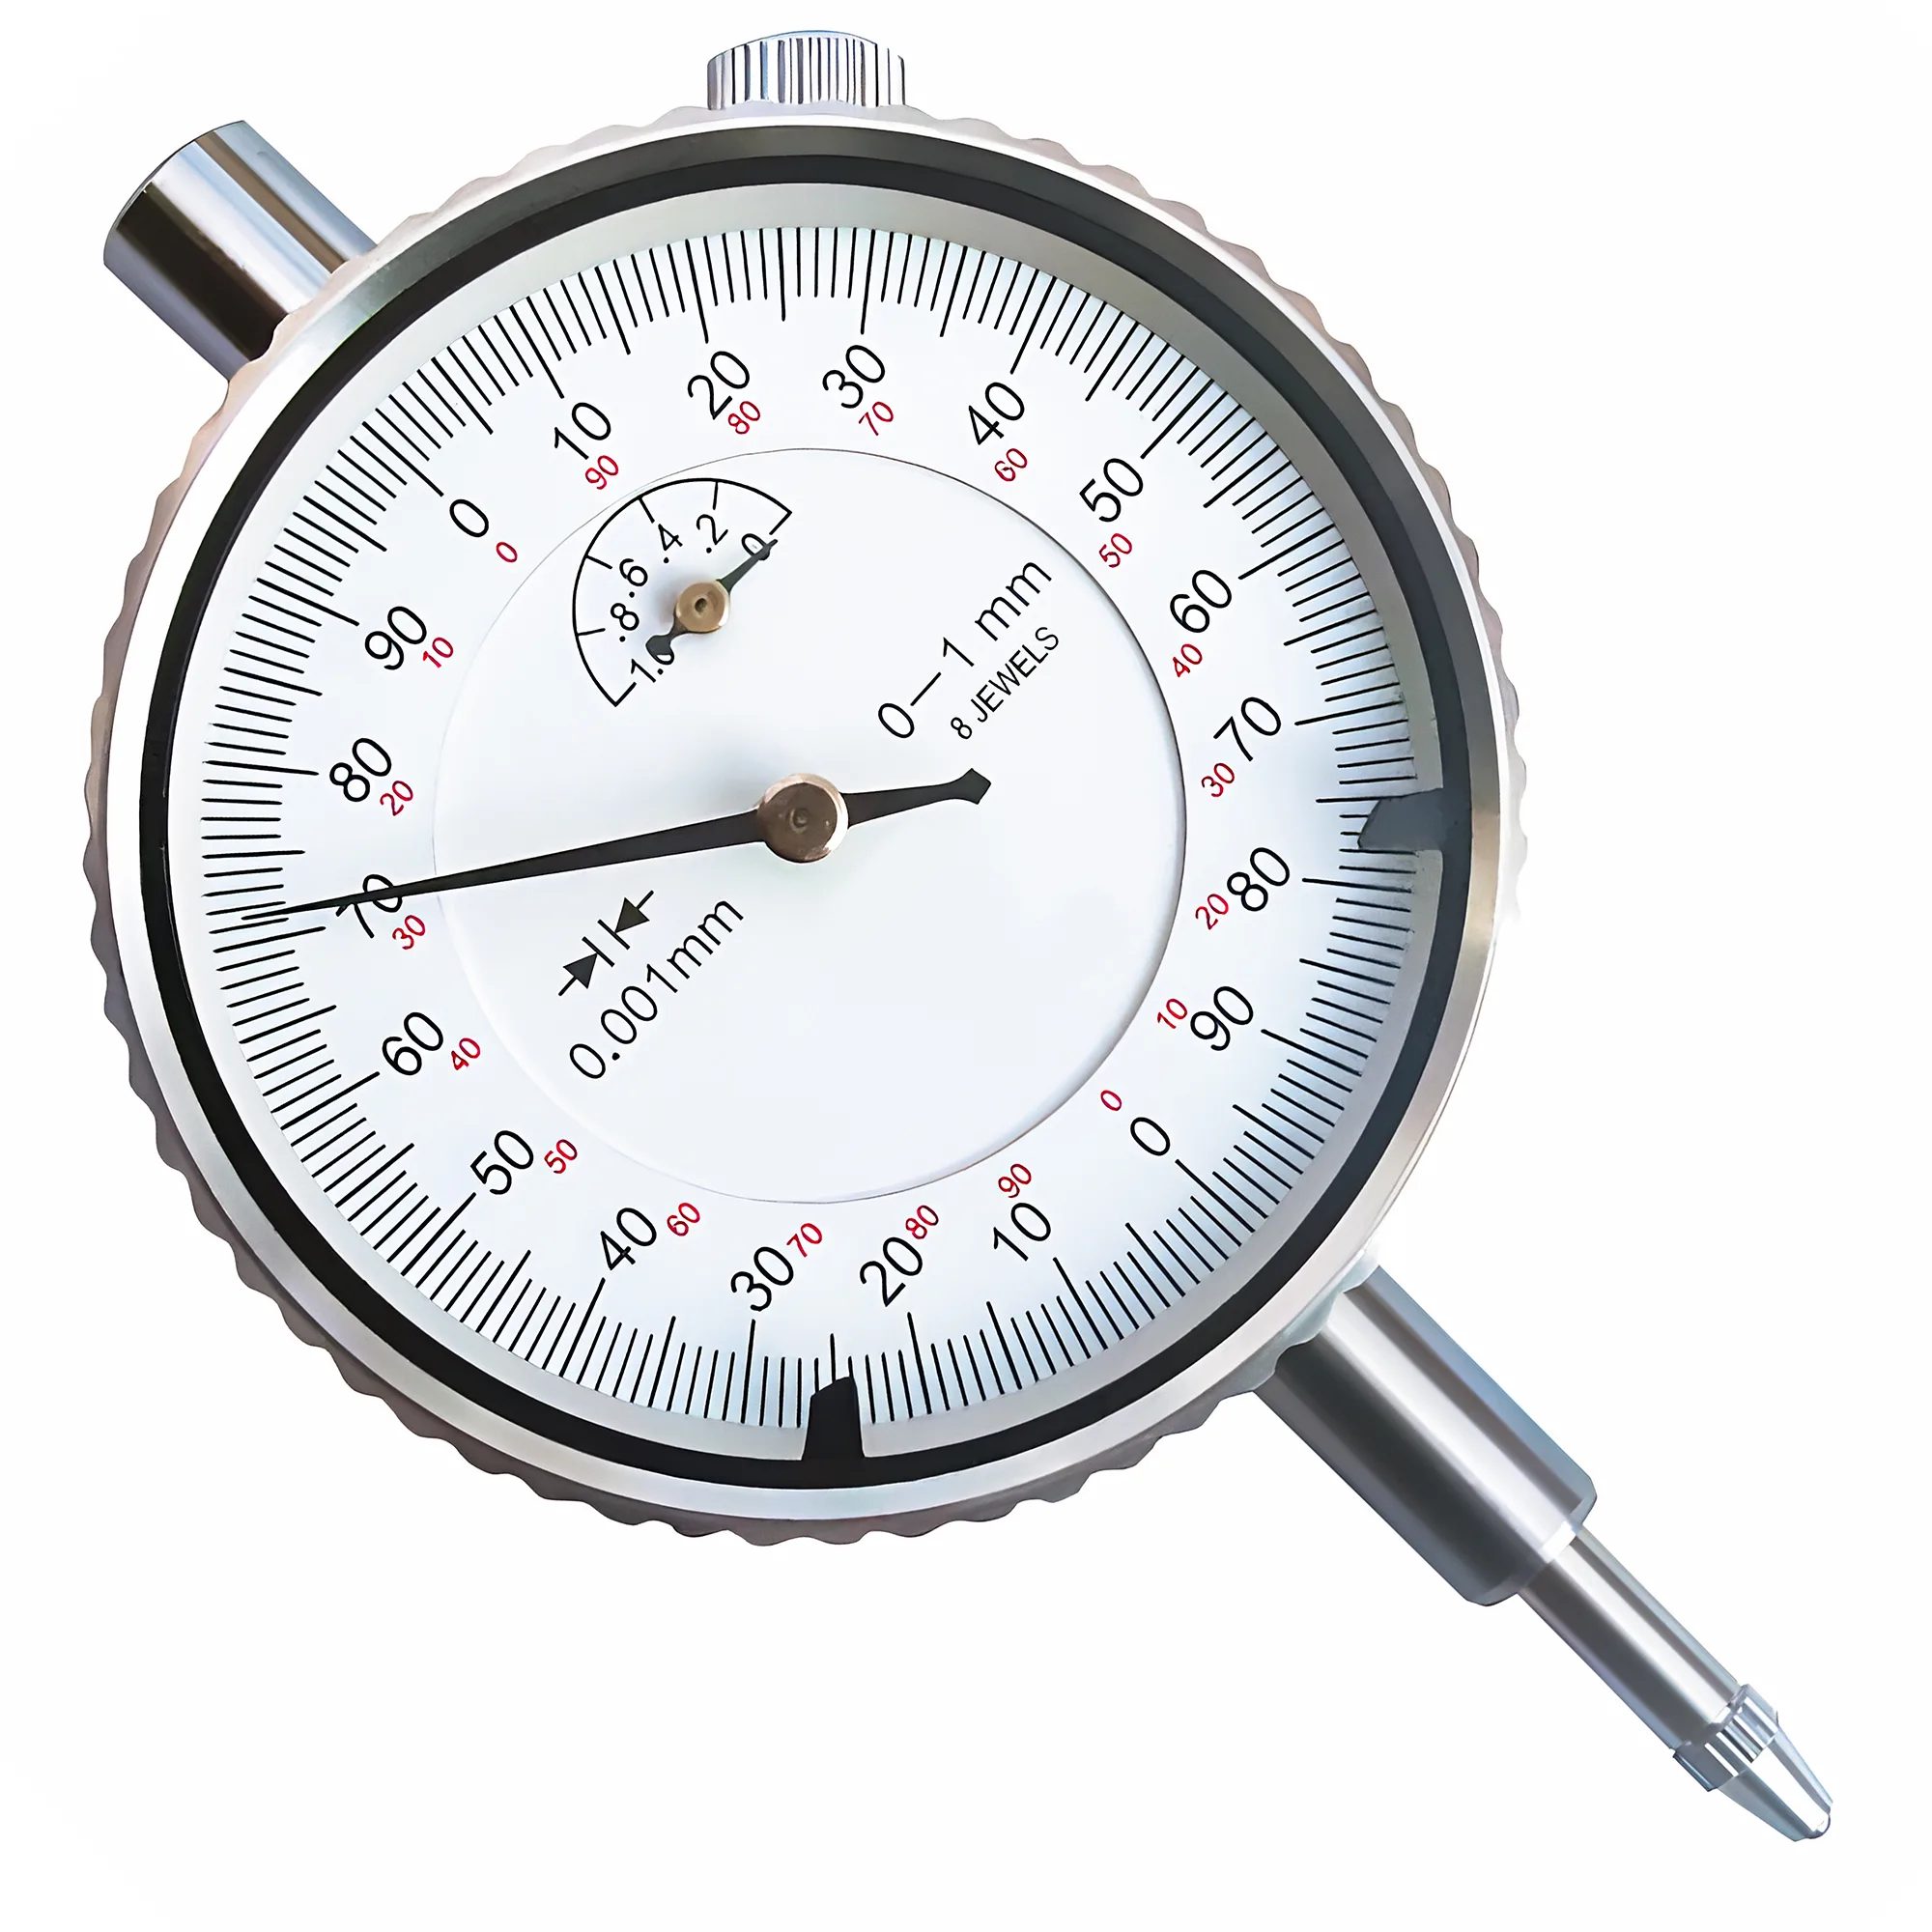
Las pinzas ER se limpian con disolvente y un cepillo de nailon o latón, no con estropajos abrasivos; se almacenan aceitadas o en cajones protegidos con VCI por debajo de aproximadamente un 50% de humedad relativa, y se retira cualquier pinza con una ranura agrietada, un alojamiento abocardado, un cono rayado o una excentricidad por encima del límite de Clase 2 de ISO 15488, de 0.015–0.020 mm. La pinza es un consumible que suele durar 500–1.000 ciclos de sujeción; esta guía aborda la limpieza, el almacenaje, la evaluación tras un choque y un control pasa/no pasa para un parque de cientos de pinzas.
Referencia rápida de cuidado de pinzas
| Problema / Objetivo | Acción principal | Impacto esperado |
|---|---|---|
| Virutas compactadas o refrigerante seco en las ranuras | Sumergir en desengrasante, frotar las ranuras con un cepillo de nailon o latón y secar con aire a menos de 30 psi | Recupera el rango de cierre completo de 1 mm (ER16–ER40) y elimina los puntos altos que inclinan la pinza |
| Óxido superficial ligero en una pinza almacenada | Aceite penetrante y cepillo de latón; nada de estropajos abrasivos en el cono ni en el alojamiento | Elimina las manchas sin rebajar el cono rectificado, cuya tolerancia angular AT3 solo admite aproximadamente 1–2.5 µm de desviación a lo largo de su longitud según el tamaño de la pinza (ISO 15488 Anexo A) |
| Pinzas que se oxidan en un cajón o en un soporte de madera | Pasar a bandejas de plástico con alvéolos, con VCI o una película ligera de aceite; mantener el armario por debajo de ~50% HR | Saca el entorno de almacenaje de la zona de corrosión rápida del acero, típicamente en torno a ~60% HR |
| Pinza implicada en un choque o en un deslizamiento de la herramienta | Ponerla en cuarentena y aplicar la evaluación de choque en 4 puntos antes de reutilizarla | Retira las pinzas agrietadas o abocardadas antes de que vuelvan a cortar; este daño suele llevar la excentricidad por encima del límite de Clase 2 de 0.015–0.020 mm |
| Cientos de pinzas de historial desconocido | Clasificar, inspección visual, ajuste con pasador calibrado y después control de excentricidad en un portapinzas de referencia | La criba visual y con pasador lleva aproximadamente 30–60 s por pinza; la excentricidad solo se mide en las supervivientes |
Para el lado de la sujeción del mismo sistema — par nominal de la tuerca y señales de sustitución basadas en la excentricidad — consulta la tabla de pares y guía de excentricidad de pinzas ER. Para el desgaste de la tuerca (muescas de la llave, gripado de la rosca, rayado del cono de contacto), consulta la guía de selección y mantenimiento de tuercas de pinza. Este artículo trata la pinza en sí como un consumible: cómo mantenerla limpia, cómo evitar que se oxide, cómo valorar los daños de un choque y cómo depurar un inventario grande.
Por qué el cuidado de la pinza se traduce en excentricidad
Una pinza ER se posiciona sobre dos conos rectificados — el cono de 8° de ángulo de ajuste que asienta en el portapinzas y el cono frontal de 30° sobre el que empuja la tuerca — y sujeta el mango a través de un alojamiento ranurado. Cada partícula, protuberancia de óxido o rebaba en esas tres superficies se convierte en una inclinación o un desplazamiento en la punta de la herramienta, de modo que la limpieza de la pinza es una especificación de excentricidad, no una cuestión de orden.
ISO 15488 exige que el alojamiento y el cono de la pinza estén templados a 44–48 HRC (44 +4/0 HRC) a partir de un acero con una resistencia a la tracción de al menos 700 N/mm². El acero para muelles es la opción habitual en las pinzas ER porque el cuerpo ranurado tiene que flexionar 1 mm (ER16–ER40) y volver a su medida tras cada liberación; sin embargo, con 44–48 HRC es más blando que el alojamiento del portapinzas, de 56–60 HRC, por lo que, ante cualquier contaminación, es la superficie de la pinza la que queda marcada.
Una estimación de primer orden muestra la poca contaminación que hace falta. Un punto alto de altura h en el cono, que actúa sobre una longitud de contacto L, inclina la pinza aproximadamente h / L, y esa inclinación se amplifica con la proyección P hasta el comparador:
TIR ≈ 2 × h × P / L
La longitud de proyección domina este error porque escala de forma lineal: una viruta o protuberancia de óxido de 0.005 mm en un cono con unos 30 mm de contacto, leída a la proyección de ensayo de 40 mm de ISO 15488, da aproximadamente 2 × 0.005 × 40 / 30 ≈ 0.013 mm de TIR — la mayor parte del margen de 0.020 mm de Clase 2 para una pinza de 10–18 mm antes de que la propia pinza aporte nada. El mismo punto alto leído a 80 mm de voladizo de la herramienta se duplica aproximadamente, hasta ~0.027 mm. El modelo no tiene en cuenta la elasticidad del cono, así que conviene tomarlo como una comprobación de orden de magnitud, no como una predicción.
ISO 15488 es la norma de referencia para juzgar el estado de una pinza porque su Tabla 4 fija tanto el límite de excentricidad como la proyección de ensayo para cada rango de alojamiento, de modo que las lecturas tomadas en distintas pinzas, portapinzas y días son directamente comparables.
El coste de esa excentricidad en vida de herramienta está bien documentado: según la regla de «un décimo» de BIG DAISHOWA, cada 0.0001 pulgadas (2.5 µm) de excentricidad reduce la vida de la herramienta aproximadamente un 10%, de modo que 0.01 mm cuesta en torno al 40%, con variaciones según el diámetro de la herramienta, el material y los parámetros de corte.
Cómo limpiar pinzas ER: ranuras, alojamiento, cono y rosca de la tuerca
La limpieza funciona mejor en dos niveles: una pasada de paño de 30 segundos en cada cambio de herramienta y una limpieza completa cada vez que una pinza vuelve al almacén de herramientas o presenta residuos.
En cada cambio de herramienta (aproximadamente 20–30 segundos):
- Limpia el cono de 8° y el cono frontal de 30° con un paño limpio y sin pelusa.
- Limpia el alojamiento cónico del portapinzas con un limpiador cónico o un paño — una pinza limpia en un alojamiento sucio no gana nada.
- Comprueba que no haya un anillo de virutas ni aluminio adherido en el alojamiento antes de introducir el mango.
Limpieza completa (regreso al almacén, residuos de refrigerante o tras mecanizar aluminio):
- Remojo. Sumerge la pinza en un baño de desengrasante o de white spirit durante 5–15 minutos para ablandar el refrigerante seco y el aceite contaminante. Los baños de ultrasonidos con agua y un detergente suave limpian bien las ranuras compactadas, pero el acero sin protección puede oxidarse en cuestión de horas una vez mojado, así que hay que secar y aceitar inmediatamente después del baño.
- Cepillado de las ranuras. Frota cada ranura desde ambos extremos con un cepillo de cerdas de nailon o latón; una galga fina de latón o una púa de plástico puede levantar las virutas compactadas sin rayar las caras de la ranura. Las virutas compactadas en las ranuras impiden que los segmentos cierren de forma uniforme, lo que suele manifestarse como un agarre reducido en el extremo pequeño del rango de la pinza y como una excentricidad que cambia de una sujeción a la siguiente.
- Limpieza del alojamiento. Pasa un cepillo de nailon para agujeros o un limpiapipas por el alojamiento. El aluminio adherido a la pared del alojamiento suele poder eliminarse con disolvente y un cepillo de latón; el acero soldado al alojamiento es una señal de desecho, no un trabajo de limpieza (véase la Sección 04).
- Pasada final de los conos. Termina el cono de 8° y el cono de 30° con alcohol isopropílico u otro disolvente que no deje residuos sobre un paño sin pelusa, para que el cono asiente en seco, metal contra metal.
- Secado. Sopla las ranuras con aire comprimido reducido por debajo de 30 psi (unos 2 bar), con protección contra virutas y protección ocular — OSHA fija este límite en 29 CFR 1910.242(b) para el aire comprimido usado en limpieza en los centros de trabajo de EE. UU., porque una presión mayor con la boquilla obstruida puede proyectar virutas hacia la piel y los ojos — y aplica después la película de almacenaje de la Sección 03.
La rosca de la tuerca. Limpia la rosca interior de la tuerca y la rosca exterior del portapinzas con un cepillo de latón y disolvente, y aplica después una película ligera de aceite solo en la rosca y en la cara de apoyo de la tuerca — no en el cono de la pinza. Una rosca que gira con aspereza al enroscarla a mano tras la limpieza es un problema de la tuerca o del portapinzas; la guía de mantenimiento de tuercas explica cómo distinguir cuál de los dos.
Nada de estropajos abrasivos en las superficies rectificadas
Los estropajos abrasivos de fibra, la tela de esmeril y los cepillos de alambre rotativos eliminan metal de forma irregular. ISO 15488 Anexo A limita el ángulo del cono de la pinza al grado de tolerancia AT3 — 80 µrad para una longitud de cono de aproximadamente 16–25 mm, lo que equivale a solo unos 1.3–2.0 µm de desviación de diámetro a lo largo de esa longitud (AT_D = AT_α × L). Unas pocas pasadas de un estropajo abrasivo pueden eliminar más que eso de un lado del cono e inclinar la pinza de forma permanente. Los abrasivos, si se usan, deben limitarse a superficies que no posicionan, como la brida exterior de un portapinzas — nunca al cono de la pinza, al cono frontal ni al alojamiento.
Almacenaje a largo plazo sin óxido
La experiencia habitual en taller y la práctica en corrosión indican que la oxidación de los aceros al carbono sin alear y de los aceros para muelles se acelera cuando la humedad relativa se mantiene por encima de aproximadamente el 60%, y que se forma condensación cada vez que una pinza fría entra en contacto con aire cálido y húmedo — por eso controlar el almacenaje es, sobre todo, controlar la humedad. Un taller con un almacén de herramientas sin calefacción, un almacén en un contenedor marítimo o una máquina junto a una puerta enrollable sufre más óxido en las pinzas que uno con un almacén climatizado, por bien aceitadas que estén las pinzas.
La protección se elige según la duración del almacenaje:
| Duración del almacenaje | Protección | Retirada antes del uso | Uso típico |
|---|---|---|---|
| Menos de ~1 semana | Película fina de aceite ligero de máquina tras la limpieza | Secar los conos con un disolvente que no deje residuos | Pinzas en rotación diaria |
| ~1 semana a ~6 meses | Antióxido desplazante de agua de película fina (tipo aceite) en un cajón cerrado | Pasada de disolvente por los conos y el alojamiento | Tamaños poco usados de un juego de trabajo |
| ~6 meses o más | Papel, bolsa o emisor VCI en una caja cerrada, más película de aceite en los conos | Pasada de disolvente; revisar si hay manchas | Juegos de repuesto, tamaños poco comunes, pinzas en pulgadas en un taller métrico |
| Intensivo, a largo plazo | Antióxido tipo cera o de película blanda | Limpieza completa con disolvente antes del uso | Inventario archivado o enviado a ultramar |
Los productos VCI (inhibidor de corrosión en fase vapor) solo funcionan en un volumen cerrado — el vapor inhibidor tiene que saturar el aire alrededor del acero, así que un soporte abierto con una tira VCI protege poco. El tamaño del emisor debe corresponder al volumen del cajón o de la caja, y conviene sustituirlo en el intervalo indicado por el fabricante.
Material del soporte y protección de la punta:
- Evita la madera sin tratar para el almacenaje a largo plazo. La madera retiene humedad contra los puntos de contacto, y algunas especies — el roble en particular — desprenden vapor de ácido acético que corroe el acero. En las pinzas guardadas en soportes de madera, el óxido suele aparecer primero en los puntos de contacto con la madera.
- Usa bandejas de plástico con alvéolos o soportes recubiertos que sujeten cada pinza por separado por el cuerpo. Las pinzas sueltas en una caja chocan cono contra cono y punta de ranura contra punta de ranura; cada mella en un cono es un futuro punto alto.
- Protege la punta. El extremo frontal ranurado con el cono de 30° lleva las puntas finas de las ranuras, que son las que se doblan con más facilidad. Guarda las pinzas con la punta hacia arriba o en alvéolos lo bastante profundos para que el cono frontal no soporte el peso de la pinza ni toque a la pinza vecina.
- Almacena las pinzas sueltas, no apretadas en un portapinzas. Una pinza que se deja sujeta en un portapinzas durante meses atrapa humedad en el contacto del cono y es una causa habitual de pinzas agarrotadas; guardarla en su bandeja deja los conos accesibles para la película de aceite.
- Mantén visible el marcado de tamaño para que el encargado del almacén no tenga que manipular pinzas aceitadas para encontrar un tamaño.
Buena práctica: un higrómetro por armario de pinzas
Un higrómetro económico dentro del armario de pinzas convierte la prevención del óxido de una suposición en una lectura. Conviene mantener el armario por debajo de aproximadamente un 50% de humedad relativa con un recipiente de desecante regenerable, y regenerarlo cuando la lectura suba. El control de la humedad suele importar más que la elección del aceite.
El óxido ligero que se elimina como una mancha marrón con aceite penetrante y un cepillo de latón es estético; el óxido que deja picaduras en las que se engancha la uña en el cono, en el cono frontal o en el alojamiento obliga a retirar la pinza, porque cada borde de picadura es un punto alto que la limpieza de la Sección 02 no puede eliminar.
Evaluación tras un choque: ¿daño estético o desecho?
Tras un choque, un arrastre de la herramienta o un mango que ha girado en la pinza, pon en cuarentena la pinza junto con la tuerca e inspecciónalas antes de reutilizarlas — una pinza que ha sufrido un choque y parece intacta puede tener aun así una grieta en el fondo de una ranura o un alojamiento abocardado. Usa una lupa de 10× y una luz intensa, y revisa en orden las cuatro zonas siguientes.
| Zona | Estético — limpiar y reutilizar | Desecho — retirar de inmediato |
|---|---|---|
| Cono de 8° y cono frontal de 30° | Decoloración, mancha ligera de refrigerante, un arañazo que no se nota con la uña | Cualquier raya o resalte en el que se enganche la uña, gripado, una zona plana o abolladura por impacto |
| Alojamiento | Aluminio adherido que se disuelve o sale con el cepillo | Raya helicoidal por una herramienta que ha girado, acero soldado, un alojamiento que ya no admite su pasador nominal |
| Ranuras y segmentos | Virutas o rebabas que salen de la ranura con el cepillo | Una grieta en el fondo de una ranura, un segmento doblado de modo que los anchos de ranura difieren a simple vista, una punta de ranura ausente o desportillada |
| Ranura de extracción y cara frontal | Rebaba ligera en la cara frontal, fuera del contacto con el cono | Una ranura de extracción abollada o recalcada que ya no encaja limpiamente en la tuerca |
Alojamiento abocardado. Un choque que hace palanca lateral sobre la herramienta puede abrir los segmentos frontales, de modo que el alojamiento queda más grande en la punta que en la parte trasera. Síntomas: un pasador calibrado nominal bascula en la parte delantera pero ajusta en la trasera, y la excentricidad leída a dos alturas de un pasador de prueba sujeto crece mucho más deprisa de lo que predice la relación de proyecciones. Una pinza abocardada solo sujeta con la longitud trasera de sus segmentos y suele perder tanto la concentricidad como la resistencia al arrancamiento — hay que retirarla.
Cono rayado. Un cono rayado suele indicar que quedó suciedad atrapada durante la sujeción o que la pinza giró en el portapinzas bajo carga. Aunque la pinza dé una vez una lectura dentro de los límites, los conos rayados producen dispersión de excentricidad de una sujeción a la siguiente, así que hay que retirarla — e inspeccionar el alojamiento cónico del portapinzas, que puede presentar la raya correspondiente.
Ranura agrietada. Las grietas nacen en el fondo de la ranura, donde se concentra la tensión de flexión. Una ranura que muestra una grieta con aumento, o una fisura capilar revelada con líquidos penetrantes, obliga a retirar la pinza — un segmento agrietado puede desprenderse a alta velocidad.
Daños en la rosca de la tuerca. Un choque que golpea la tuerca puede magullar o deformar su rosca. Si la tuerca ya no baja a mano por la rosca del portapinzas, prueba con una tuerca en buen estado: si esta gira con suavidad, la tuerca del choque es la dañada; si también gira con aspereza, el daño está en el lado del portapinzas. Ambos casos se tratan en la guía de mantenimiento de tuercas. Una ranura de extracción abollada merece la misma atención que la tuerca: si la pinza no encaja en la tuerca, el anillo excéntrico de extracción no puede sacarla, y es probable que la pinza se agarrote en el portapinzas en la siguiente liberación.
No intentes «salvar» una pinza tras un choque rectificándola
Asentar con piedra, lapear o volver a rectificar en el taller el cono o el alojamiento de una pinza dañada en un choque no puede restablecer el ángulo de cono AT3 ni la concentricidad de una pieza rectificada de precisión. Una pinza de repuesto suele costar más o menos lo mismo que una fresa de mango de metal duro integral del mismo diámetro de mango, o menos — mucho menos que una herramienta rota o una pieza desechada por culpa de una pinza que se «salvó».
Un control pasa/no pasa práctico para un gran parque de pinzas
Un taller con cientos de pinzas ER — algunas con décadas de uso, otras aplastadas, otras marcadas para un tamaño que ya no admiten — necesita una criba repetible que una sola persona pueda aplicar sin decisiones subjetivas. La secuencia más eficiente descarta primero con métodos baratos y mide la excentricidad solo en las supervivientes, de modo que un parque de 300 pinzas suele poder clasificarse en unos pocos días de trabajo, no en semanas.
Equipo: una lupa de 10× y una luz intensa; un juego de pasadores calibrados o mandriles de prueba rectificados en los tamaños nominales (los pasadores rectificados de clase h6 son una referencia mejor que el cuerpo de una broca, que tiene conicidad inversa y una tolerancia de diámetro más holgada); un portapinzas de referencia dedicado por cada tamaño ER, verificado con una pinza nueva; una llave dinamométrica y la llave de tuerca adecuada; y un reloj comparador con división de 0.001 mm según ISO 463. Para este control se usan relojes comparadores ISO 463 porque comparar pinzas con un límite de 0.015–0.020 mm exige divisiones de escala de 0.001 mm repetibles.
Paso 1 — Clasificar e identificar (aproximadamente 10 segundos por pinza). Agrupa por tamaño ER y alojamiento nominal. Las pinzas con el marcado de tamaño ilegible van directamente a una caja de medir o desechar; una pinza cuyo tamaño hay que adivinar es un montaje erróneo esperando a ocurrir.
Paso 2 — Rechazo visual (aproximadamente 20–30 segundos). Aplica con la lupa la columna de desecho de la tabla de la Sección 04: ranura agrietada, raya en la que se engancha la uña o picaduras en cualquiera de los conos o en el alojamiento, segmento doblado, ranura de extracción dañada. Lo que no supera este paso no se mide.
Paso 3 — Ajuste con pasador (aproximadamente 15–30 segundos). En estado libre (sin sujetar), el pasador del tamaño nominal debería entrar a mano en el alojamiento en toda su longitud, con un roce ligero y uniforme. Una pinza que no admite su pasador nominal ha sido aplastada o apretada en exceso más allá de su rango elástico — no pasa. Un pasador que bascula claramente en la punta pero no en la parte trasera indica un abocardado — no pasa.
Paso 4 — Excentricidad en el portapinzas de referencia (aproximadamente 2–3 minutos). Encaja la pinza en la tuerca, sujeta un pasador de prueba al par nominal del tamaño (por ejemplo, 136 Nm para una tuerca estándar ER32 según el par de apriete recomendado por REGO-FIX) y lee el TIR a la proyección de ensayo de ISO 15488 para ese alojamiento — por ejemplo, 25 mm para alojamientos de 6–10 mm y 40 mm para alojamientos de 10–18 mm. Compara con el límite de Clase 2: ≤0.015 mm para d₁ ≤ 10 mm, ≤0.020 mm para d₁ 10–26 mm. La Clase 2 es el límite de retirada, no el objetivo para cada pinza: los grados de precisión de los fabricantes (a menudo marcados UP o AA) se fabrican a unos 0.005 mm de TIR, más estrictos que la Clase 1 de la norma, así que exige a las pinzas compradas en ese grado, para el trabajo de acabado, la excentricidad especificada al comprarlas — siempre que el portapinzas de referencia, la tuerca y el pasador de prueba sean igual de precisos. En las pinzas usadas para acabado, repite tras una liberación y una nueva sujeción; como regla práctica de taller, una lectura que cambia más de aproximadamente 0.005 mm entre sujeciones apunta a un daño en el cono.
Paso 5 — Clasificar, marcar y registrar. Reparte las supervivientes en tres cajas y márcalas para que no puedan volver a mezclarse:
Destruye físicamente las pinzas desechadas — una pinza de desecho que se queda en una caja vuelve a una máquina la primera vez que falta un tamaño. Registra la lectura de cada pinza superviviente asociada a un tamaño y número de serie o a una posición del soporte, para que el siguiente control sea una tendencia y no una nueva suposición. El control de calidad del lado del portapinzas — frecuencia de inspección, fichas de registro y etiquetas de cuarentena para los propios portapinzas — es un sistema aparte que funciona en paralelo a esta criba de pinzas.
Cuándo retirar una pinza ER
Una pinza ER se retira por una señal medida o visible, no por su antigüedad: una pinza de diez años que sigue superando el control pasa/no pasa es utilizable, mientras que una pinza nueva que ha sufrido un choque puede no serlo. Las pinzas estándar de Clase 2 suelen durar 500–1.000 ciclos de sujeción; las pinzas de grado UP duran más, y la disciplina en el par de apriete prolonga la vida de ambas.
Retira la pinza cuando se cumpla cualquiera de los siguientes casos:
- Excentricidad por encima del límite de Clase 2 de ISO 15488 en dos montajes limpios consecutivos en un portapinzas en buen estado — los criterios basados en la excentricidad, incluidas la dispersión par–TIR y la distorsión del rango de cierre, se detallan en la sección 06 de la guía de par y excentricidad de pinzas ER.
- Una grieta, un segmento doblado o una punta de ranura ausente en cualquier parte de la pinza.
- Una raya, una marca de gripado o una picadura de óxido en la que se engancha la uña en el cono de 8°, el cono frontal de 30° o el alojamiento.
- Un alojamiento que ya no admite su pasador nominal, o un abocardado.
- Un deslizamiento de la herramienta o un mango que ha girado y ha marcado el alojamiento — el alojamiento ha perdido la superficie que genera el agarre.
- Una ranura de extracción que ya no encaja en la tuerca.
- Más de aproximadamente 1.000 ciclos acumulados en una pinza de Clase 2 usada para acabado, aunque siga superando el control — es preferible pasarla a una caja de desbaste o taladrado que mantener tolerancias de acabado con una pinza al final de su vida típica.
Rebajar de categoría es legítimo, pero solo en un sentido: una pinza que pasa del acabado al taladrado y al desbaste conviene marcarla para que no vuelva a un montaje de acabado. Las pinzas de la caja restringida siguen teniendo que superar los Pasos 2 y 3 del control pasa/no pasa, porque una pinza agrietada o abocardada no es segura en ninguna operación.
Resumen
Trata las pinzas ER como consumibles: límpialas sin abrasivos, almacénalas en seco y retíralas con pruebas.
Limpia ambos conos en cada cambio de herramienta y haz una limpieza completa con disolvente y cepillo cuando una pinza vuelva al almacén; mantén los estropajos abrasivos lejos del cono, el cono frontal y el alojamiento, cuya tolerancia angular AT3 solo admite aproximadamente 1–2.5 µm de desviación según el tamaño de la pinza. Almacena las pinzas sueltas, separadas en alvéolos de plástico, aceitadas o protegidas con VCI, en un armario por debajo de aproximadamente un 50% de humedad relativa. Tras un choque, pon en cuarentena la pinza y la tuerca y desecha cualquier pinza con una ranura agrietada, un alojamiento abocardado, una raya en la que se engancha la uña o una ranura de extracción dañada. Criba un parque grande por orden — inspección visual, ajuste con pasador y después excentricidad en el portapinzas de referencia frente al límite de Clase 2 de ISO 15488 de 0.015–0.020 mm — y destruye físicamente las rechazadas.
¿Cómo se limpian las pinzas ER?
Se sumerge la pinza en desengrasante o white spirit durante 5–15 minutos, se frota cada ranura desde ambos extremos con un cepillo de nailon o latón, se pasa un cepillo por el alojamiento y se termina el cono de 8° con alcohol isopropílico sobre un paño sin pelusa. Después se seca con aire por debajo de 30 psi y se aplica una película ligera de aceite para el almacenaje.
¿Se pueden usar estropajos abrasivos o tela de esmeril para quitar el óxido de las pinzas ER?
Conviene evitar los estropajos abrasivos y el esmeril en el cono de la pinza, el cono frontal y el alojamiento. ISO 15488 limita el ángulo del cono de la pinza al grado AT3, aproximadamente 1.3–2.0 µm de desviación en un cono de 16–25 mm, y los abrasivos eliminan metal de forma irregular. Usa aceite penetrante y un cepillo de latón; retira las pinzas con picaduras que se notan al tacto.
¿Cuál es la mejor forma de almacenar pinzas ER a largo plazo sin que se oxiden?
Guarda las pinzas limpias, sueltas y separadas en bandejas de plástico con alvéolos, con una película ligera de aceite o un emisor VCI en un cajón cerrado, y mantén el armario por debajo de aproximadamente un 50% de humedad relativa. La corrosión del acero suele acelerarse por encima de aproximadamente un 60% HR, y los soportes de madera sin tratar retienen la humedad contra la pinza.
¿Cómo se comprueba un gran número de pinzas ER con un criterio pasa/no pasa?
La criba se hace en cuatro pasos: inspección visual con una lupa de 10× en busca de grietas, rayas y picaduras; ajuste del pasador calibrado nominal en estado libre; excentricidad en un portapinzas de referencia verificado, al par nominal, frente al límite de Clase 2 de ISO 15488 de 0.015–0.020 mm; y por último clasificar, marcar y destruir las rechazadas. Las comprobaciones visual y con pasador llevan aproximadamente 30–60 segundos por pinza.
¿Cuándo debe desecharse una pinza ER?
Una pinza ER se retira cuando presenta una ranura agrietada, un segmento doblado, un alojamiento abocardado, una raya o picadura de óxido en la que se engancha la uña en un cono o en el alojamiento, una ranura de extracción dañada, o una excentricidad por encima del límite de Clase 2 de ISO 15488 de 0.015–0.020 mm en dos montajes limpios. Las pinzas de Clase 2 suelen durar 500–1.000 ciclos de sujeción.
Fuentes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 463:2006 — Geometrical product specifications — Dimensional measuring equipment — Mechanical dial gauges
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- OSHA 29 CFR 1910.242 — Hand and portable powered tools and equipment, general
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts