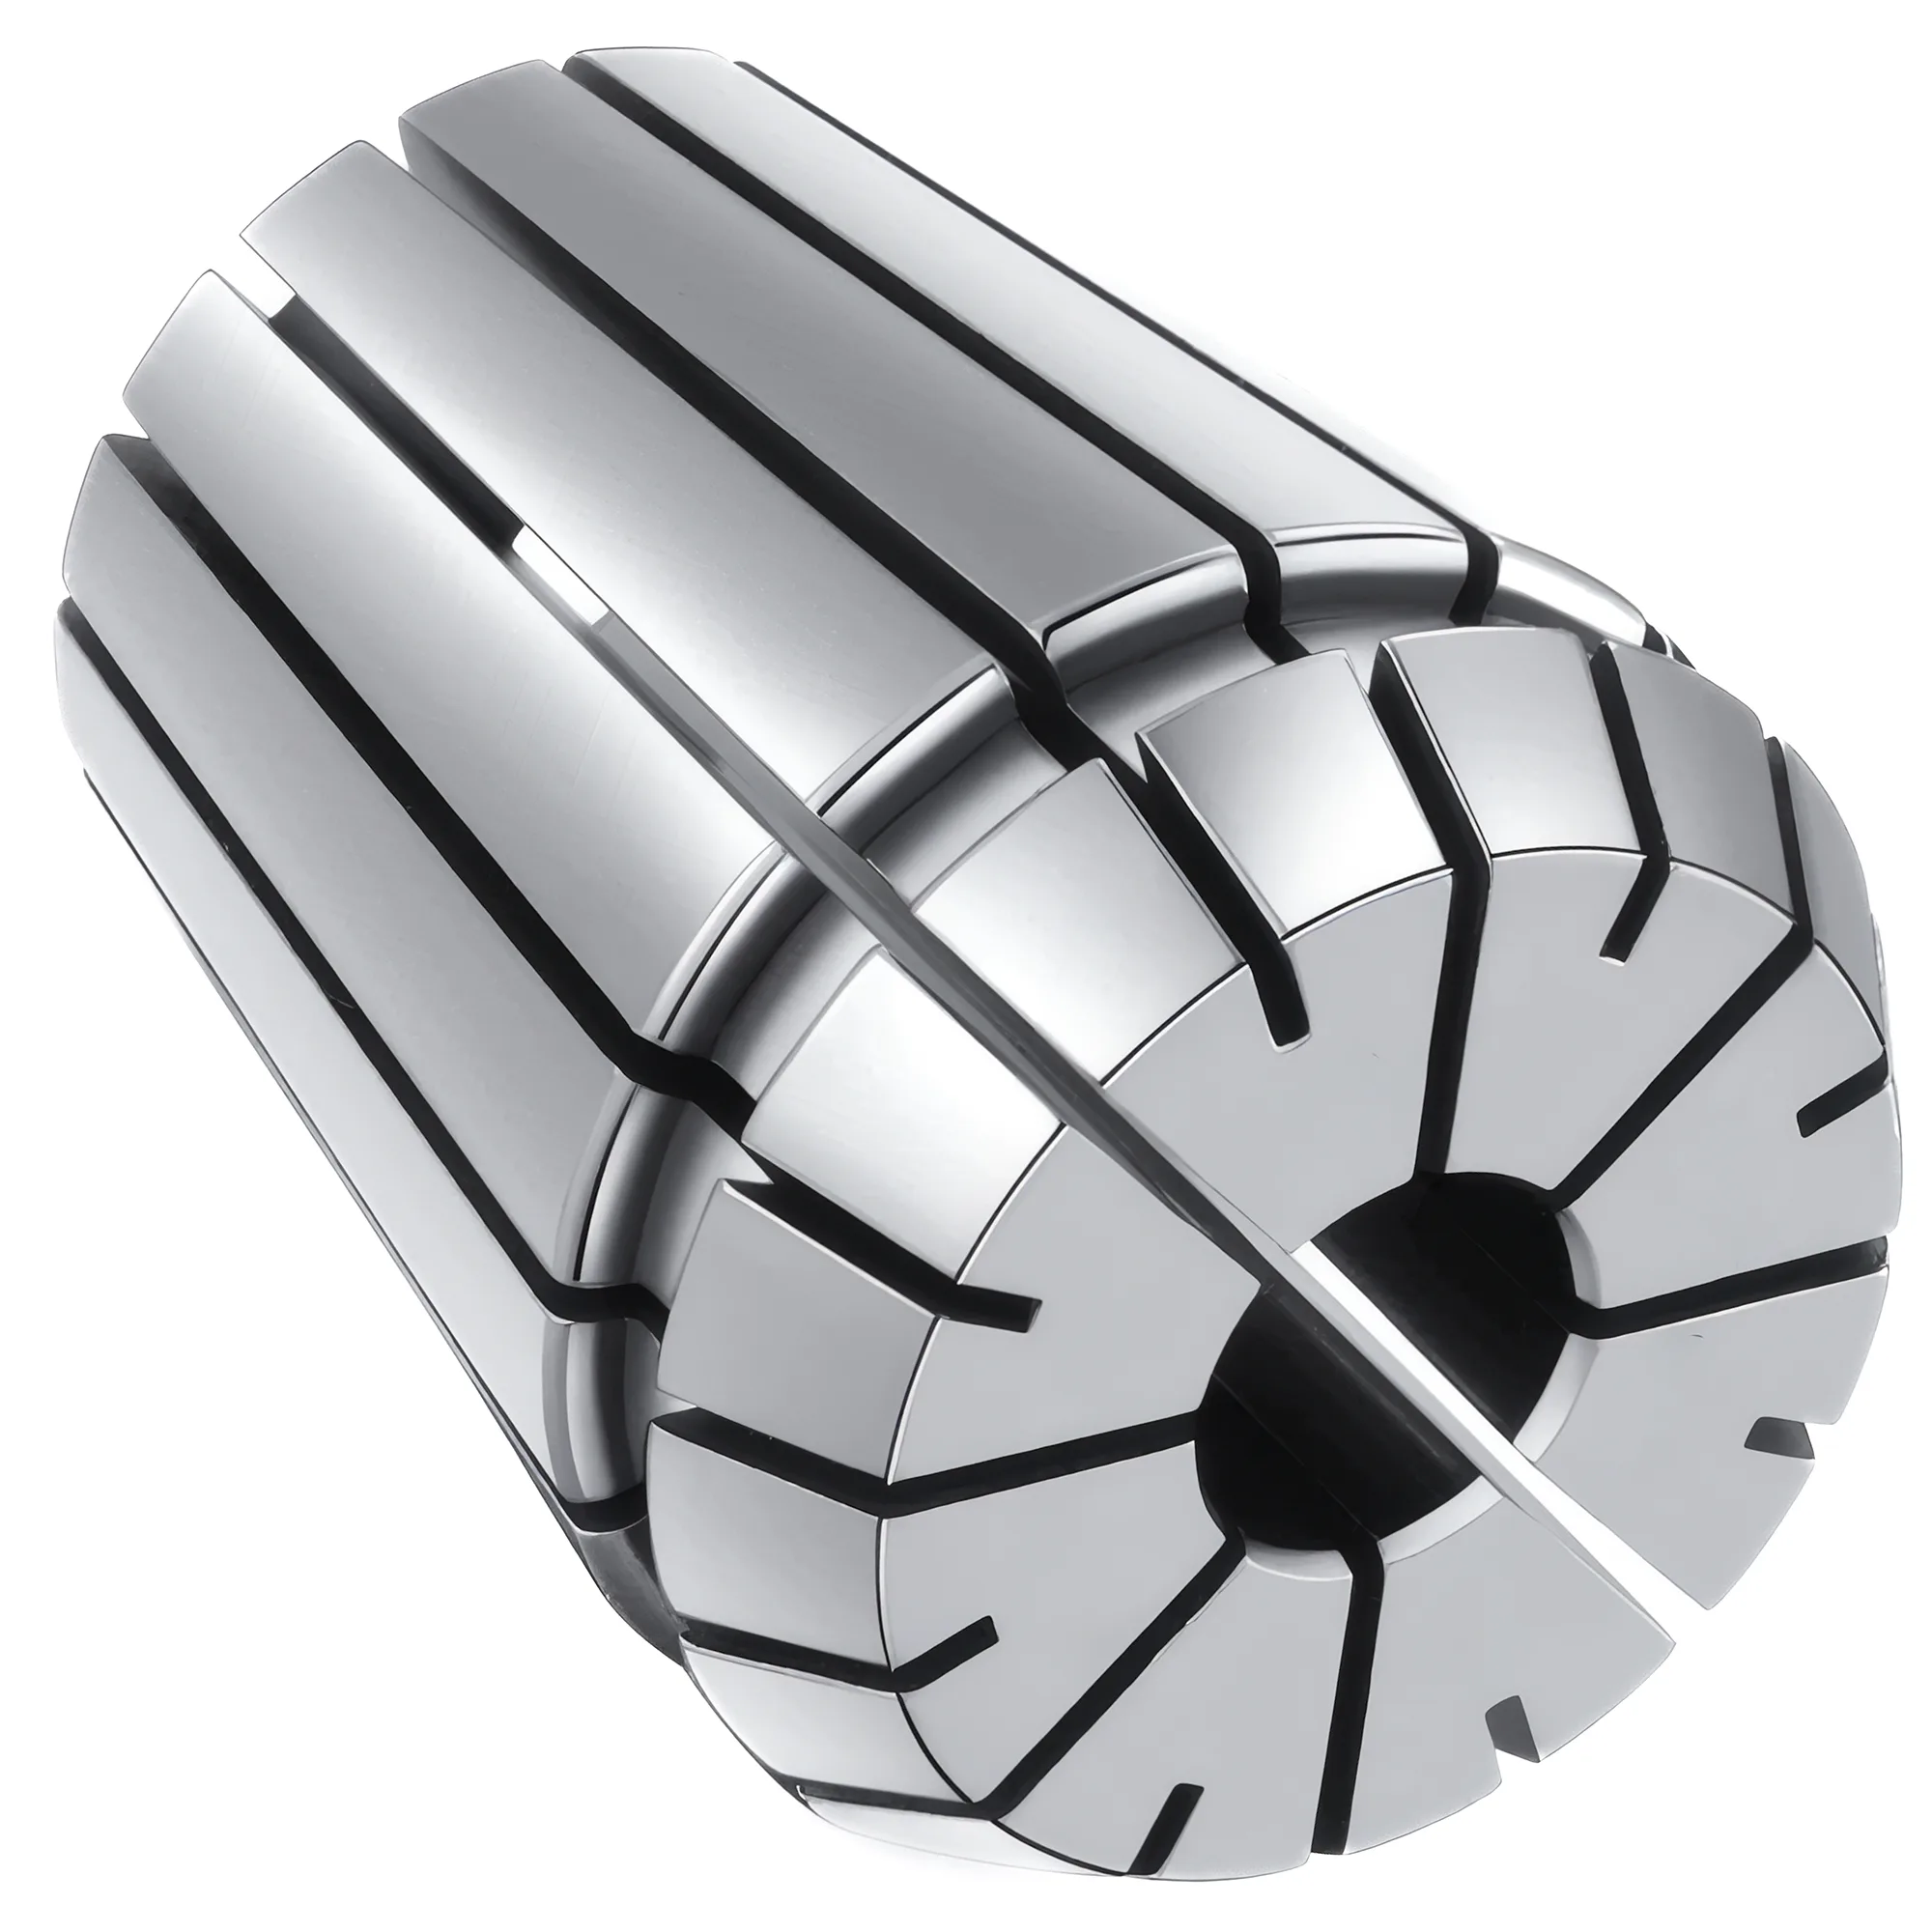
Las tuercas de pinza ER se fabrican en tres tipos de cuerpo — la tuerca estándar de forma ISO (a menudo vendida como UM o RD), la tuerca A estilizada con la misma rosca y la mini tuerca M con una rosca más fina — y la tuerca debe coincidir con la rosca del portaherramientas, no solo con el número ER: una tuerca estándar ER32 es M40×1.5 y se aprieta a 136 N·m (REGO-FIX). Dentro de un mismo tipo, elige una tuerca estándar para fresado y torneado CNC general donde una excentricidad por debajo de 0.015 mm TIR sea aceptable, y una tuerca de precisión con anillo de rodamiento cuando la excentricidad deba mantenerse por debajo de 0.005 mm TIR o la velocidad del husillo supere las 18.000 RPM. El par correcto es igualmente crítico: la fuerza de sujeción crece aproximadamente en proporción al par de la tuerca, de modo que una tuerca ER32 con par insuficiente pierde una parte comparable de su agarre y aumenta el riesgo de arrastre de la herramienta, mientras que un par excesivo puede deformar el cono de la pinza y elevar la excentricidad de forma permanente.
La tuerca de pinza ER es el consumible más solicitado mecánicamente en el sistema de sujeción ER. Transmite cada newton de fuerza de sujeción, gira a la velocidad del husillo y se manipula docenas de veces por turno. Sin embargo, suele tratarse como una pieza no crítica — solo se sustituye tras un fallo visible. Comprender cómo el diseño de la tuerca afecta a la excentricidad, qué significan realmente las cifras de par y cómo identificar el desgaste antes de que cause defectos dimensionales puede reducir los rechazos y las paradas no planificadas en operaciones que dependen de ER. Para una guía completa de los grados de pinza ER y la selección de tamaño, consulta la guía de selección de pinzas ER.
Tipos de tuerca de pinza ER: estándar (UM/RD), A estilizada y mini M
El número ER designa la pinza, no la tuerca: para un mismo tamaño ER se fabrican tuercas de varios tipos de cuerpo que difieren en la rosca, en el diámetro exterior o en ambos, y solo encaja una tuerca con la rosca del portaherramientas. ISO 15488 especifica una única tuerca — la forma D de la Tabla 3 — y deja el resto del diseño de tuercas en manos del fabricante. Los catálogos construyen en torno a ella tres familias habituales:
- Tuerca estándar (habitualmente UM o RD): sigue las dimensiones de la forma D de la Tabla 3 de ISO 15488 — la ER32 es M40×1.5 con 50 mm de diámetro exterior. Es la tuerca para la que está roscada la mayoría de los portaherramientas ER.
- Tuerca tipo A (estilizada): la misma rosca que la tuerca estándar de cada tamaño, pero con un diámetro exterior menor (ER16: 28 mm frente a 32 mm), para ganar holgura junto a la pared de un utillaje.
- Tuerca tipo M (mini): una rosca más fina y pequeña para portaherramientas de punta estilizada — la ER16 es M19×1.0 en lugar de M22×1.5. Una tuerca tipo M no encaja en un portaherramientas roscado para la tuerca estándar, ni viceversa.
| Tamaño ER | Estándar UM/RD (ISO 15488 forma D): rosca / DE (mm) | Tipo A: rosca / DE (mm) | Mini tipo M: rosca / DE (mm) |
|---|---|---|---|
| ER8* | — | M10×0.75 / 13.5 | M10×0.75 / 12 |
| ER11 | M14×0.75 / 19 | M14×0.75 / 19 | M13×0.75 / 16 |
| ER16 | M22×1.5 / 32 | M22×1.5 / 28 | M19×1.0 / 22 |
| ER20 | M25×1.5 / 35 | M25×1.5 / 34 | M24×1.0 / 28 |
| ER25 | M32×1.5 / 42 | — | M30×1.0 / 35 |
| ER32 | M40×1.5 / 50 | — | — |
| ER40 | M50×1.5 / 63 | — | — |
| ER50* | M64×2.0 / 78 | — | — |
*ER8 y ER50 son extensiones de los fabricantes fuera de ISO 15488, que cubre de ER11 a ER40; sus valores son dimensiones típicas de catálogo. Otros tipos de tuerca de catálogo (por ejemplo, diseños estancos o de alta velocidad) suelen reutilizar una de estas roscas en un tamaño dado. Como los diámetros exteriores difieren, las tuercas A, M y estándar de un mismo tamaño ER también requieren llaves de gancho distintas.
Identifica una tuerca de recambio por su rosca y su diámetro exterior, no por el número ER grabado en la pinza. La rosca la fija el portaherramientas; el diámetro exterior determina el tamaño de la llave y la holgura respecto al utillaje.
Tuerca estándar vs de precisión: en qué consiste realmente la diferencia
Una tuerca de pinza ER estándar y una de precisión del mismo tipo comparten la rosca y la geometría del alojamiento de la pinza, pero difieren en la geometría de la superficie de apoyo interna, en la calidad de la rosca y en la clase de tolerancia de fabricación. Una tuerca de precisión encaja en cualquier portaherramientas roscado para ese tipo de tuerca; las diferencias son internas.
Las tuercas estándar apoyan sobre el cono frontal de 30° de la pinza a través de un cono de contacto interno. Durante el apriete, la pinza debe comprimirse radialmente y girar ligeramente contra ese cono de contacto, lo que introduce una pequeña carga asimétrica que puede desplazar el eje de la pinza de 0.005–0.015 mm (estimaciones típicas) antes de que la pinza asiente por completo. Para trabajos generales de producción donde el objetivo es la excentricidad de Clase 2 de ISO 15488 (≤0.015 mm TIR para d₁ ≤ 10 mm; ≤0.020 mm TIR para d₁ 10–26 mm según la Tabla 4), este desplazamiento suele ser tolerable, aunque en su extremo superior puede consumir la mayor parte de la banda de Clase 2.
Las tuercas de precisión incorporan un anillo de rodamiento — un rodamiento axial de agujas o de bolas — entre la tuerca y el cono frontal de 30° de la pinza. El rodamiento permite que la tuerca gire durante el apriete mientras la pinza permanece rotacionalmente estática, eliminando la fricción de torsión-asiento que provoca el desplazamiento del eje. Una tuerca con anillo de rodamiento puede reducir la contribución de la tuerca a la excentricidad, según la calidad del portaherramientas y el grado de la pinza.
ISO 15488 (y su equivalente alemán DIN 6499) define las tolerancias dimensionales y de excentricidad de las pinzas ER y una única forma de tuerca, no un tipo de tuerca de precisión — ninguna de las dos normas impone tuercas con anillo de rodamiento para ninguna clase de excentricidad. La tuerca de precisión es una opción de diseño del fabricante que mejora la excentricidad práctica del sistema sin cambiar la especificación de la pinza. Ambos tipos de tuerca sujetan con seguridad cuando se aprietan al par correcto, y REGO-FIX describe su tuerca con rodamiento como diseñada para una fuerza de sujeción mayor que la de su tuerca estándar.
Requisitos de par por tamaño ER
El par de la tuerca de pinza no es una preferencia de apriete — es una especificación de fuerza de sujeción, y desviarse en cualquier dirección provoca modos de fallo. Un par insuficiente reduce la resistencia axial al arrastre; un par excesivo deforma la pinza y eleva la excentricidad al concentrar la tensión de forma asimétrica sobre la superficie de asiento del cono.
ISO 15488 especifica las dimensiones de la tuerca, pero no un par de apriete, por lo que el par es un dato del fabricante. Los valores siguientes son el par de apriete recomendado por REGO-FIX para la banda de diámetros de alojamiento más grande de cada tamaño, aplicado con una llave dinamométrica calibrada; los diámetros menores dentro de un mismo tamaño llevan menos par (por ejemplo, 8 Nm para pinzas ER11 por debajo de 3 mm y 24 Nm para pinzas ER32 por debajo de 3 mm). Otros fabricantes de tuercas publican cifras distintas porque el diseño de la tuerca cambia la relación entre par y fuerza de sujeción, así que, cuando se conoce la marca de la tuerca, conviene usar el valor de ese fabricante.
| Tamaño ER | Rango de diámetro de mango (mm) | Par tuerca estándar (N·m) | Par mini tuerca tipo M (N·m) | Fuerza de sujeción típica (estimación) |
|---|---|---|---|---|
| ER11 | 1–7 | 24 | 16 | 3–5 kN |
| ER16 | 1–10 | 56 | 24 | 5–8 kN |
| ER20 | 1–13 | 80 | 28 | 6–9 kN |
| ER25 | 1–16 | 104 | 32 | 8–12 kN |
| ER32 | 2–20 | 136 | — (sin mini tuerca) | 10–15 kN |
| ER40 | 3–26 | 176 | — (sin mini tuerca) | 15–25 kN |
La columna de tuerca estándar se aplica a tuercas de forma estándar (dimensiones de la Tabla 3 de ISO 15488); REGO-FIX asigna a su tuerca con rodamiento los mismos valores en estos diámetros para ER16–ER40. Las mini tuercas tipo M de los portaherramientas de punta estilizada admiten mucho menos par — nunca apliques el valor de la tuerca estándar a una mini tuerca. En unidades imperiales, 136 Nm equivalen a unos 100 ft-lb y 176 Nm a unos 130 ft-lb. La columna de fuerza de sujeción es una estimación típica: ningún fabricante publica una tabla de fuerza de sujeción ER por tamaño.
Selección de la herramienta de apriete
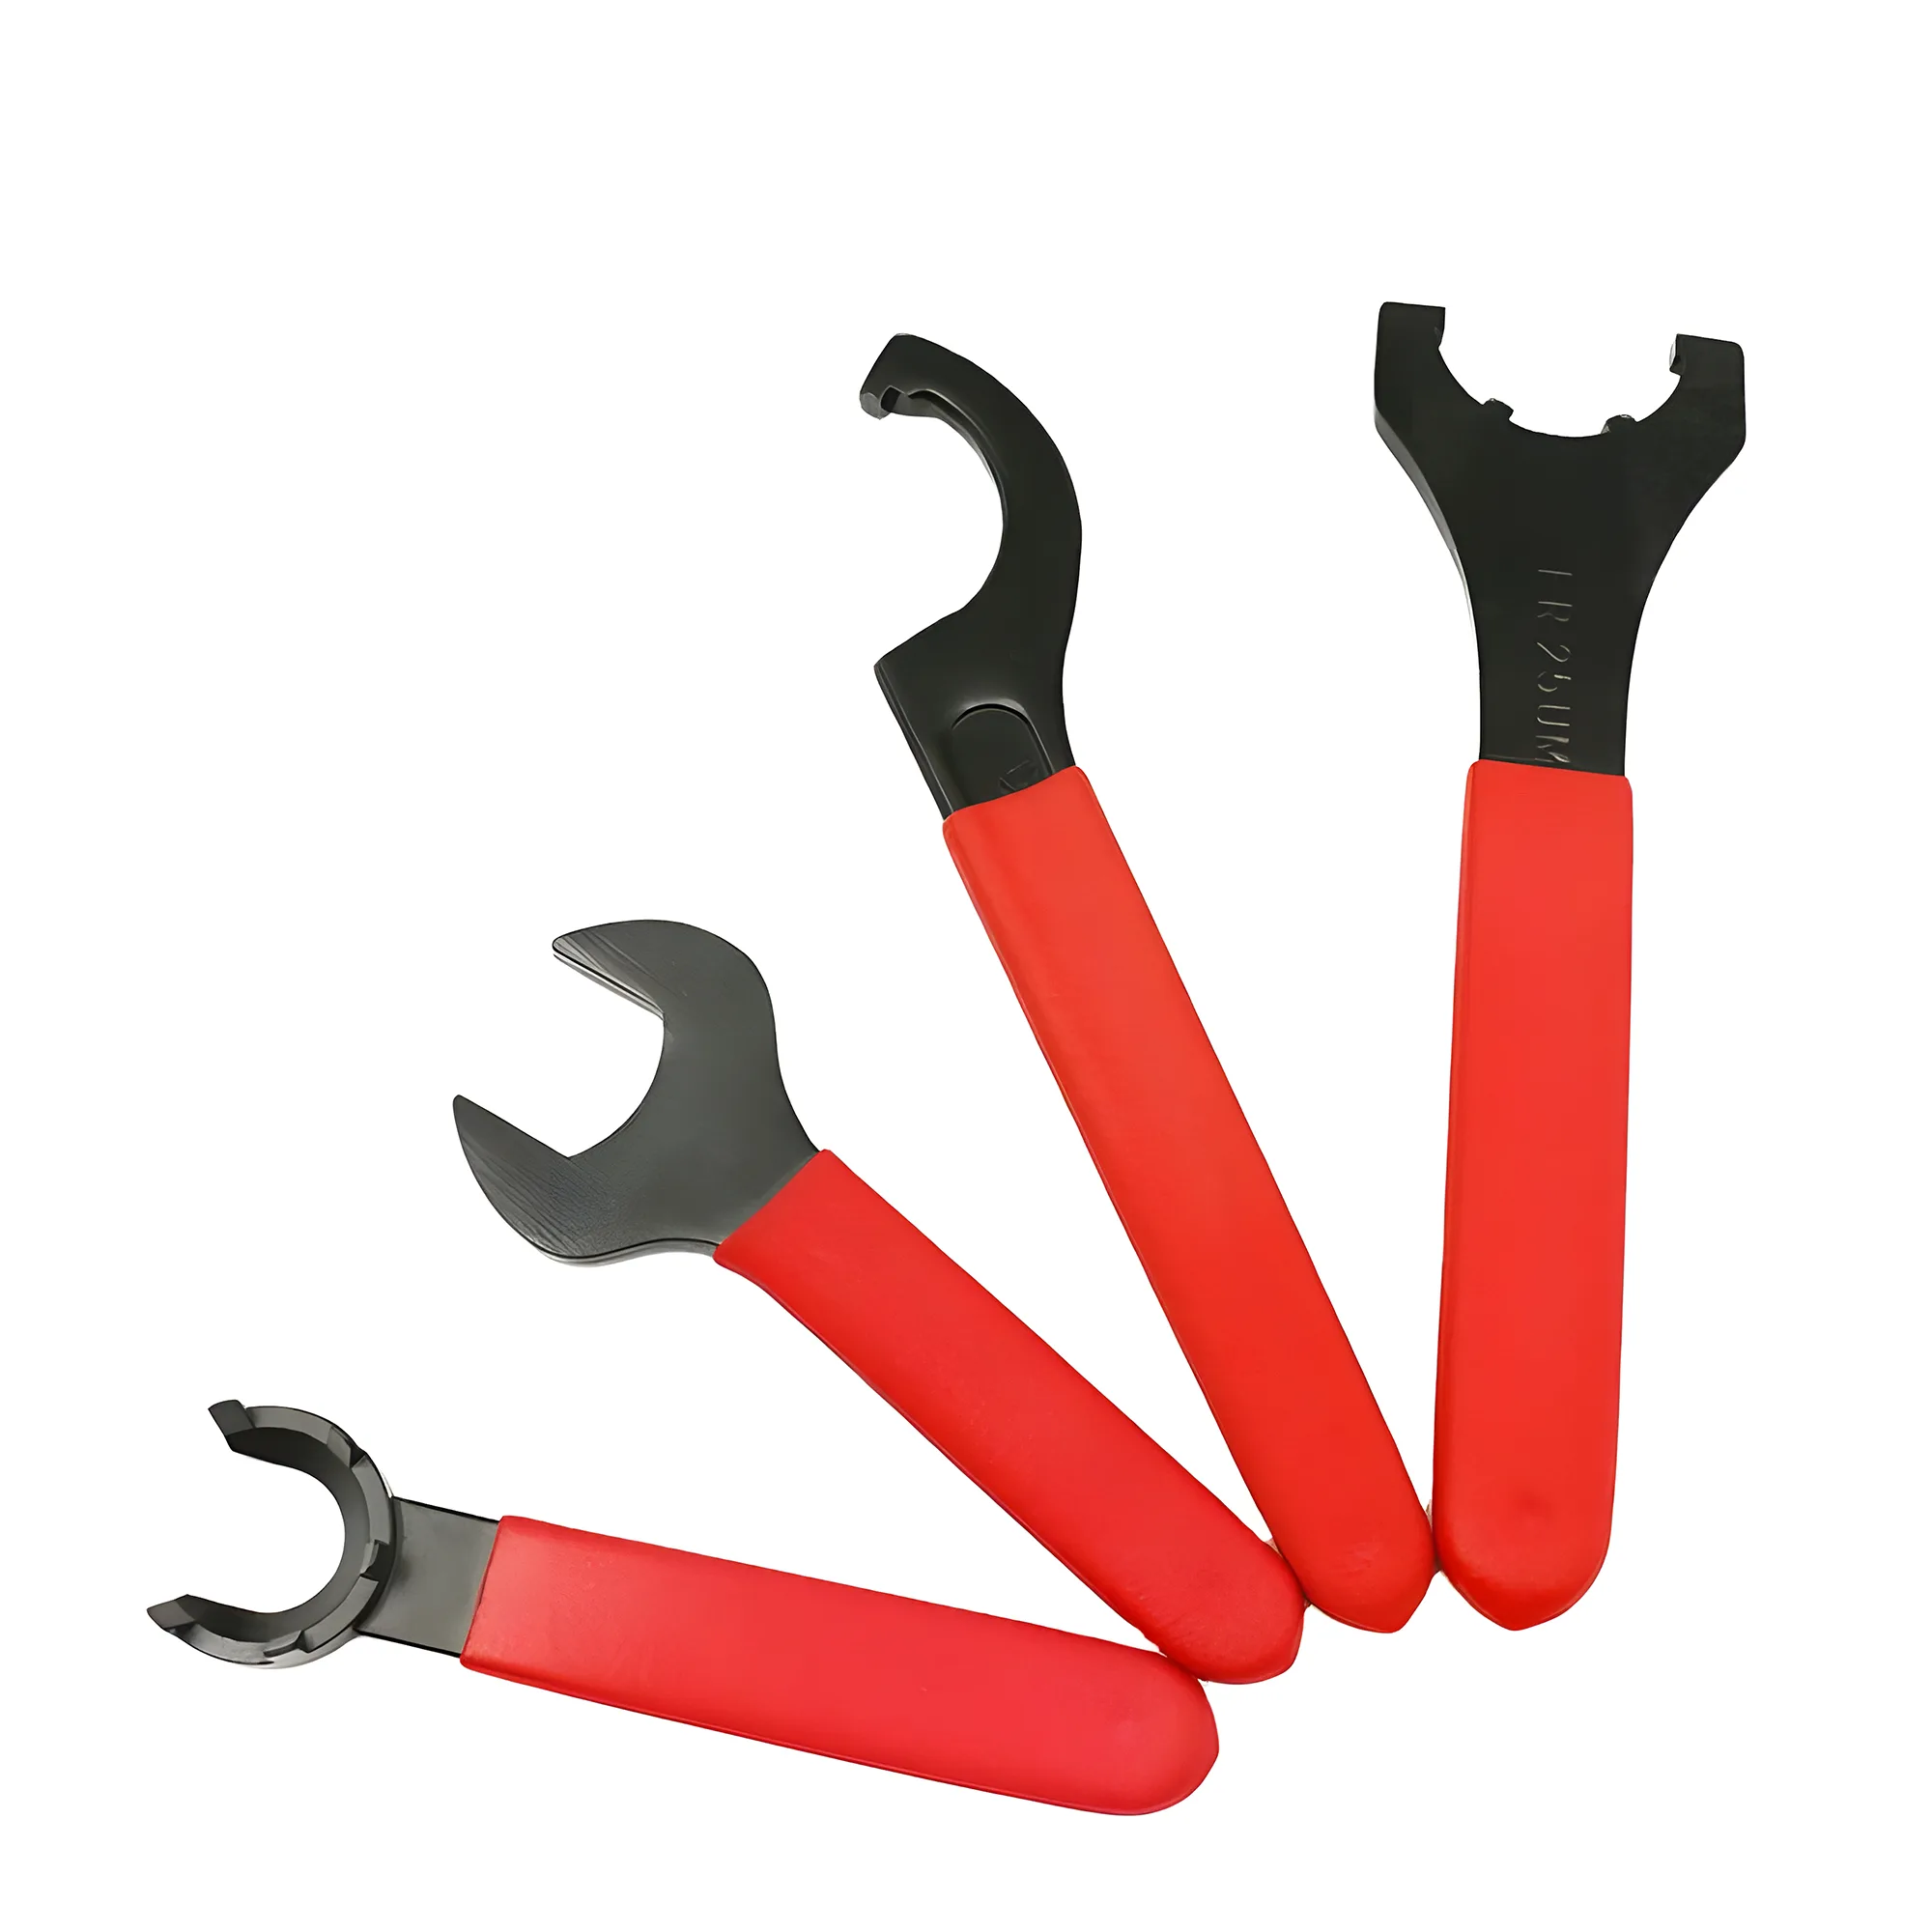
Utiliza una llave de gancho específica para ER en lugar de una llave ajustable o una llave de boca abierta. Las herramientas ajustables concentran la fuerza en dos puntos del hexágono o de las muescas de la tuerca en lugar de distribuirla por todas las caras de engrane, lo que provoca una deformación local que ensancha poco a poco la abertura de la muesca — una vía directa hacia la sustitución prematura de la tuerca.
Solo el valor de par no garantiza la fuerza de sujeción correcta si la rosca o la superficie de apoyo está seca, contaminada o desgastada. El estado de lubricación modifica la conversión de par a fuerza de sujeción (coeficiente de fricción en los flancos de rosca y en el cono de contacto de la tuerca). En condiciones limpias y secas con una tuerca y una pinza nuevas, los objetivos de par publicados son válidos. Tras ciclos repetidos con contaminación de refrigerante y virutas, el mismo par de entrada produce una fuerza de sujeción mediblemente más baja porque aumenta la fricción de rosca. Este es el argumento principal para mantener las roscas limpias y sustituir las tuercas antes de que alcancen un desgaste visible.
Una llave dinamométrica lee la resistencia a la rotación, no la fuerza axial sobre la pinza. El estado de la rosca, la lubricación y el desgaste de la tuerca desplazan el factor de conversión entre lo que la llave mide y lo que la pinza recibe en realidad.
Cuándo cambiar de tuerca estándar a tuerca de precisión
Cambia a una tuerca de precisión con anillo de rodamiento cuando la excentricidad del sistema supere de forma consistente 0.008 mm TIR tras confirmar mediante inspección de la pinza y el portaherramientas que esos componentes están en condiciones de servicio. En la mayoría de los casos, una excentricidad deficiente en un sistema ER se debe a una pinza desgastada o fuera de especificación, a un alojamiento cónico contaminado o a un portaherramientas fuera de tolerancia — no a la tuerca. Confirma que la pinza y el portaherramientas están dentro de especificación antes de comprar tuercas de precisión. La guía de par y excentricidad de pinzas ER cubre los umbrales de grado de pinza en detalle.
Los cuatro escenarios donde una tuerca de precisión ofrece un retorno medible:
Acabado a alta velocidad por encima de 18.000 RPM. A velocidades de husillo elevadas, incluso valores pequeños de excentricidad generan vibraciones que degradan el acabado superficial y aceleran el desgaste tanto de la herramienta como de la pinza. Una tuerca de precisión reduce la contribución de excentricidad inducida por la fricción rotacional.
Operaciones con microherramientas con fresas por debajo de 3 mm de diámetro. Para herramientas típicamente en el rango de 1–3 mm de diámetro, una desviación de excentricidad de 0.010 mm representa entre el 0.3–1.0% del diámetro de la herramienta — el umbral donde el desequilibrio de carga sobre los filos individuales causa deflexión medible y rotura temprana. Las tuercas de precisión en los tamaños ER11 y ER16 reducen este riesgo en el rango de tamaños donde las tuercas estándar aportan la mayor excentricidad como porcentaje del diámetro de herramienta.
Agujeros tolerados y fresado de precisión donde se requiere IT6 o mejor. Alcanzar la tolerancia de agujero IT6 (13–16 µm para diámetros de más de 18 hasta 50 mm, según ISO 286-1) requiere que la excentricidad total del sistema de sujeción permanezca muy por debajo de la mitad de esa banda. La contribución de 0.003 mm de una tuerca de precisión deja un margen adecuado para la excentricidad de pinza y portaherramientas.
Producción de alto volumen donde el número de ciclos acelera el desgaste. En operaciones con más de 50 cambios de herramienta por turno, las tuercas estándar alcanzan el umbral de desgaste más rápido que en entornos de baja frecuencia. Las tuercas de precisión suelen tener un coste inicial mayor — entre 2–5× el precio de una tuerca estándar — pero sus anillos de rodamiento son sustituibles en algunos diseños, de modo que el cuerpo de la tuerca puede seguir en servicio cuando solo se ha desgastado el anillo.
Identificación del desgaste: siete signos de que una tuerca de pinza necesita sustitución
Una tuerca de pinza desgastada rara vez falla de forma catastrófica — se degrada silenciosamente a través de una deriva dimensional que se manifiesta como una excentricidad creciente y una sujeción inconsistente. Los siguientes indicadores se ordenan de los más fáciles de detectar con herramientas básicas de taller a los que requieren medición de precisión.
Signos visuales y táctiles
Deformación de la muesca de la llave. Mide el ancho de la abertura de la muesca con un calibre digital y compáralo con el de una tuerca nueva del mismo tipo. Si la abertura se ha ensanchado de forma medible, la pared de la muesca ha cedido plásticamente y la tuerca ofrece un área reducida de engrane con la llave — sustitúyela antes de que la llave empiece a patinar bajo carga.
Agarrotamiento de rosca y marcas de transferencia. Inspecciona las roscas de la tuerca bajo luz intensa tras la limpieza. Marcas de transferencia gris plateado que crucen varios flancos de rosca indican desgaste adhesivo (agarrotamiento), normalmente causado por apretar sin lubricación de rosca. Una tuerca agarrotada producirá una conversión par-fuerza inconsistente y debe sustituirse; pasar un repasador de rosca a través de una tuerca agarrotada restaura la forma de la rosca solo si el agarrotamiento es superficial.
Rayado del cono de contacto (tuerca estándar). En tuercas estándar (sin rodamiento), el cono de contacto interno debe estar pulido a espejo. Rayas circunferenciales visibles con aumento indican que el cono frontal de 30° de la pinza ha estado girando contra él durante el apriete — bien porque el alojamiento cónico estaba sucio o porque se usó la tuerca sin una práctica adecuada de limpieza e inspección. El rayado añade asimetría de fricción que aumenta la contribución a la excentricidad.
Holgura del anillo de rodamiento (tuerca de precisión). Mantén el cuerpo de la tuerca de precisión inmóvil y gira el anillo de rodamiento con la presión del dedo. El anillo debe girar con un arrastre ligero y constante y sin juego axial. Un juego axial superior a 0.05 mm, o sensación de rozamiento durante la rotación, indica desgaste de la jaula de las agujas — el anillo de rodamiento es sustituible en algunos diseños de fabricante.
Signos por medición dimensional
Tendencia creciente en la excentricidad del sistema. Mide la excentricidad en la punta de la herramienta mensualmente con un reloj comparador con divisiones de 0.001 mm (ISO 463) en un montaje de prueba dedicado usando una barra de prueba calibrada. Si la excentricidad ha subido más de 0.005 mm respecto a la línea base en la misma combinación de portaherramientas y pinza, elimina sistemáticamente otras causas (desgaste de pinza, contaminación de alojamiento) antes de atribuir el cambio a la tuerca. Si la excentricidad cae al instalar una tuerca nueva sobre la misma pinza y portaherramientas, queda confirmado que la tuerca vieja está desgastada.
Diámetro de flancos de la rosca fuera de tolerancia. Las roscas de las tuercas ER son métricas finas — para la forma de tuerca estándar, ER16 M22×1.5, ER32 M40×1.5 y ER40 M50×1.5 según la Tabla 2 de ISO 15488:2003; las mini tuercas tipo M usan roscas más finas (ER16 M19×1.0, ER25 M30×1.0) y la extensión ER50 usa M64×2.0. Verifica contra la rosca que realmente lleva la tuerca. Un juego de galgas de rosca o un micrómetro de roscas calibrado puede verificar el diámetro de flancos. Un desgaste medible del diámetro de flancos permite el cabeceo de la pinza durante la sujeción e introduce un error de posición. En talleres de alto volumen, comprueba las roscas según un calendario fijo; en entornos de menor volumen, comprueba cuando aparezcan eventos de excentricidad o arrastre.
Asimetría de la marca testigo en el cono de contacto. Tras apretar y soltar una pinza con una ligera capa de azul de ingeniero (azul de Prusia) en su cono frontal de 30°, inspecciona la marca testigo sobre el cono de contacto interno de la tuerca. Un anillo uniforme de 360° confirma una geometría correcta. Un arco que cubra menos de 270° o un anillo claramente excéntrico indica que el cono de contacto se ha desgastado perdiendo la concentricidad con el eje de la rosca — la tuerca ya no centra la pinza correctamente y debería sustituirse.
Mezclar generaciones de tuercas
Las tuercas de precisión con anillo de rodamiento de distintos fabricantes no son intercambiables dentro del mismo tamaño ER si la longitud de engrane de rosca o las dimensiones de saliente del anillo de rodamiento difieren. Una tuerca de precisión usada con un portaherramientas diseñado para un perfil de tuerca estándar puede dejar la pinza parcialmente sin asentar, reduciendo la fuerza de sujeción aun pareciendo completamente apretada. Confirma siempre la compatibilidad entre la serie de portaherramientas y la serie de tuerca antes de sustituirla.
Referencia rápida de selección y mantenimiento
| Escenario | Tipo de tuerca | Rango de par | Disparador de sustitución | Por qué |
|---|---|---|---|---|
| Fresado CNC general, excentricidad ≤0.015 mm | Estándar | Según tabla de tamaños ER arriba | Muesca ensanchada de forma medible, agarrotamiento de rosca o excentricidad +0.005 mm sobre la línea base | Contacto directo de cono suficiente para excentricidad de Clase 2 |
| Husillo de alta velocidad >18.000 RPM | Precisión (agujas) | Según tabla de tamaños ER arriba | Juego axial del anillo >0.05 mm | El anillo de rodamiento evita el desplazamiento del eje rotacional a alta velocidad |
| Microherramientas <3 mm de diámetro (ER11/ER16) | Precisión (anillo de rodamiento) | Según tabla de tamaños ER arriba | Cualquier aumento medible de excentricidad | Herramientas de diámetro pequeño sensibles a la excentricidad por unidad |
| Agujero IT6 o escariado de precisión | Precisión (agujas) | Según tabla de tamaños ER arriba | Comprobación mensual de tendencia de excentricidad | El presupuesto de TIR del sistema requiere contribución de tuerca <0.003 mm |
| Producción de alto volumen >50 cambios/turno | Precisión (anillo sustituible) | Según tabla de tamaños ER arriba | Juego axial del anillo >0.05 mm (sustituir el anillo) | Coste por ciclo menor a lo largo de la vida de la tuerca frente a sustitución estándar |
| Cortes interrumpidos, cargas laterales pesadas | Estándar (pared reforzada) | Par nominal completo del tamaño | Agarrotamiento en flancos de rosca | Tuerca estándar con muesca de ancho completo soporta mejor la fuerza de la llave |
Tuerca estándar para producción; tuerca de precisión para precisión o alta velocidad.
Selecciona una tuerca de pinza ER estándar para operaciones CNC generales donde la excentricidad de Clase 2 (≤0.015 mm TIR para d₁ ≤ 10 mm; ≤0.020 mm TIR para d₁ 10–26 mm) sea suficiente. Cambia a una tuerca de precisión con anillo de rodamiento cuando la excentricidad del sistema deba mantenerse por debajo de 0.005–0.008 mm TIR, la velocidad del husillo supere las 18.000 RPM o el diámetro de la herramienta esté por debajo de 3 mm. En ambos casos, aplica el par correcto por tamaño ER con una llave de gancho específica, inspecciona el ancho de la muesca de llave según un calendario fijo y sustituye la tuerca cuando el desgaste de la muesca, el agarrotamiento de rosca o el aumento de excentricidad confirmen la degradación, eligiendo el recambio por rosca y diámetro exterior y no solo por el número ER — la tuerca es el componente de menor coste del sistema ER y el más rentable de sustituir de forma proactiva.
¿Qué tipos de tuercas de pinza ER existen?
Las tuercas de pinza ER se presentan en tres tipos de cuerpo habituales. El tipo estándar (a menudo llamado UM o RD) sigue las dimensiones de tuerca de ISO 15488; el tipo A mantiene la misma rosca con un diámetro exterior más estilizado; el mini tipo M usa una rosca más fina y pequeña para portaherramientas estilizados. Dentro de estas familias existen tuercas de precisión con anillo de rodamiento. Elige el tipo según la rosca del portaherramientas.
¿Qué rosca tiene una tuerca de pinza ER32?
En la forma estándar de ISO 15488, una tuerca de pinza ER32 tiene rosca M40×1.5 y 50 mm de diámetro exterior; la ER16 es M22×1.5, la ER20 M25×1.5, la ER25 M32×1.5 y la ER40 M50×1.5. Las mini tuercas del mismo número ER usan roscas más finas, como M19×1.0 para la ER16, así que comprueba siempre primero la rosca del portaherramientas.
¿Son intercambiables las tuercas de pinza ER?
Solo cuando la rosca coincide. Las tuercas de forma estándar y las de tipo A de un mismo tamaño ER comparten rosca, por lo que pueden intercambiarse si el diámetro exterior deja holgura con el utillaje. Una mini tuerca tiene una rosca distinta de la tuerca estándar del mismo número ER y no encaja en ese portaherramientas. Comprueba la rosca y el diámetro exterior, no solo el número ER.
¿Cuál es la diferencia entre una tuerca de pinza estándar y una de precisión?
Una tuerca de pinza ER estándar apoya sobre el cono frontal de 30° de la pinza a través de un cono de contacto interno y aporta, según una estimación típica, 0.005–0.015 mm de excentricidad adicional durante el apriete. Una tuerca de precisión añade un rodamiento axial de agujas o de bolas que permite que la tuerca gire mientras la pinza permanece estática, limitando la contribución de la tuerca a una estimación típica de ≤0.003 mm TIR. Las tuercas de precisión cuestan 2–5× más, y algunos diseños permiten sustituir solo el anillo de rodamiento.
¿Qué par debo usar para una tuerca de pinza ER32?
El par de apriete recomendado por REGO-FIX para una tuerca estándar ER32 es de 136 N·m (unos 100 ft-lb), aplicado con una llave de gancho específica para ER o una llave dinamométrica; las pinzas por debajo de 3 mm solo llevan 24 N·m. REGO-FIX asigna a su tuerca ER32 con rodamiento los mismos 136 N·m para pinzas de 8 mm en adelante. Aplica el par en un único movimiento continuo en lugar de en varios incrementos para asegurar un asiento uniforme de la pinza. Confirma frente a la especificación del fabricante del portaherramientas si está disponible, ya que el espesor de pared varía entre series.
¿Con qué frecuencia debo sustituir las tuercas de pinza ER?
Sustituye una tuerca de pinza ER estándar cuando su muesca de llave se haya ensanchado de forma medible respecto a una tuerca nueva, haya agarrotamiento de rosca visible o la excentricidad haya subido más de 0.005 mm respecto a la línea base con la misma pinza y portaherramientas. En las tuercas de precisión, sustituye el anillo de rodamiento cuando presente más de 0.05 mm de juego axial. En talleres de alto volumen, registra los cambios de cada tuerca y revísalas según un calendario.
¿Puedo usar una tuerca de pinza de precisión en un portapinzas ER estándar?
Sí, si la tuerca de precisión tiene la misma rosca que el portaherramientas. Las tuercas de forma estándar y las de tipo A estilizado comparten rosca en cada tamaño ER, mientras que las mini tuercas tipo M usan una rosca más fina (ER16: M19×1.0 frente a M22×1.5) y no encajan en un portaherramientas estándar. Confirma también la longitud de engrane de rosca, o la pinza podría asentar solo parcialmente.
¿Cómo identifico una tuerca de pinza desgastada sin instrumentos de precisión?
Mide el ancho de la muesca de la llave con un calibre digital y compáralo con una tuerca nueva — sustituye la tuerca si la abertura se ha ensanchado de forma medible. Inspecciona los flancos de rosca con luz intensa buscando marcas gris plateado de agarrotamiento que crucen varios filetes. En tuercas estándar, busca rayas en el cono de contacto interno. Estas tres comprobaciones no requieren instrumentos de precisión.