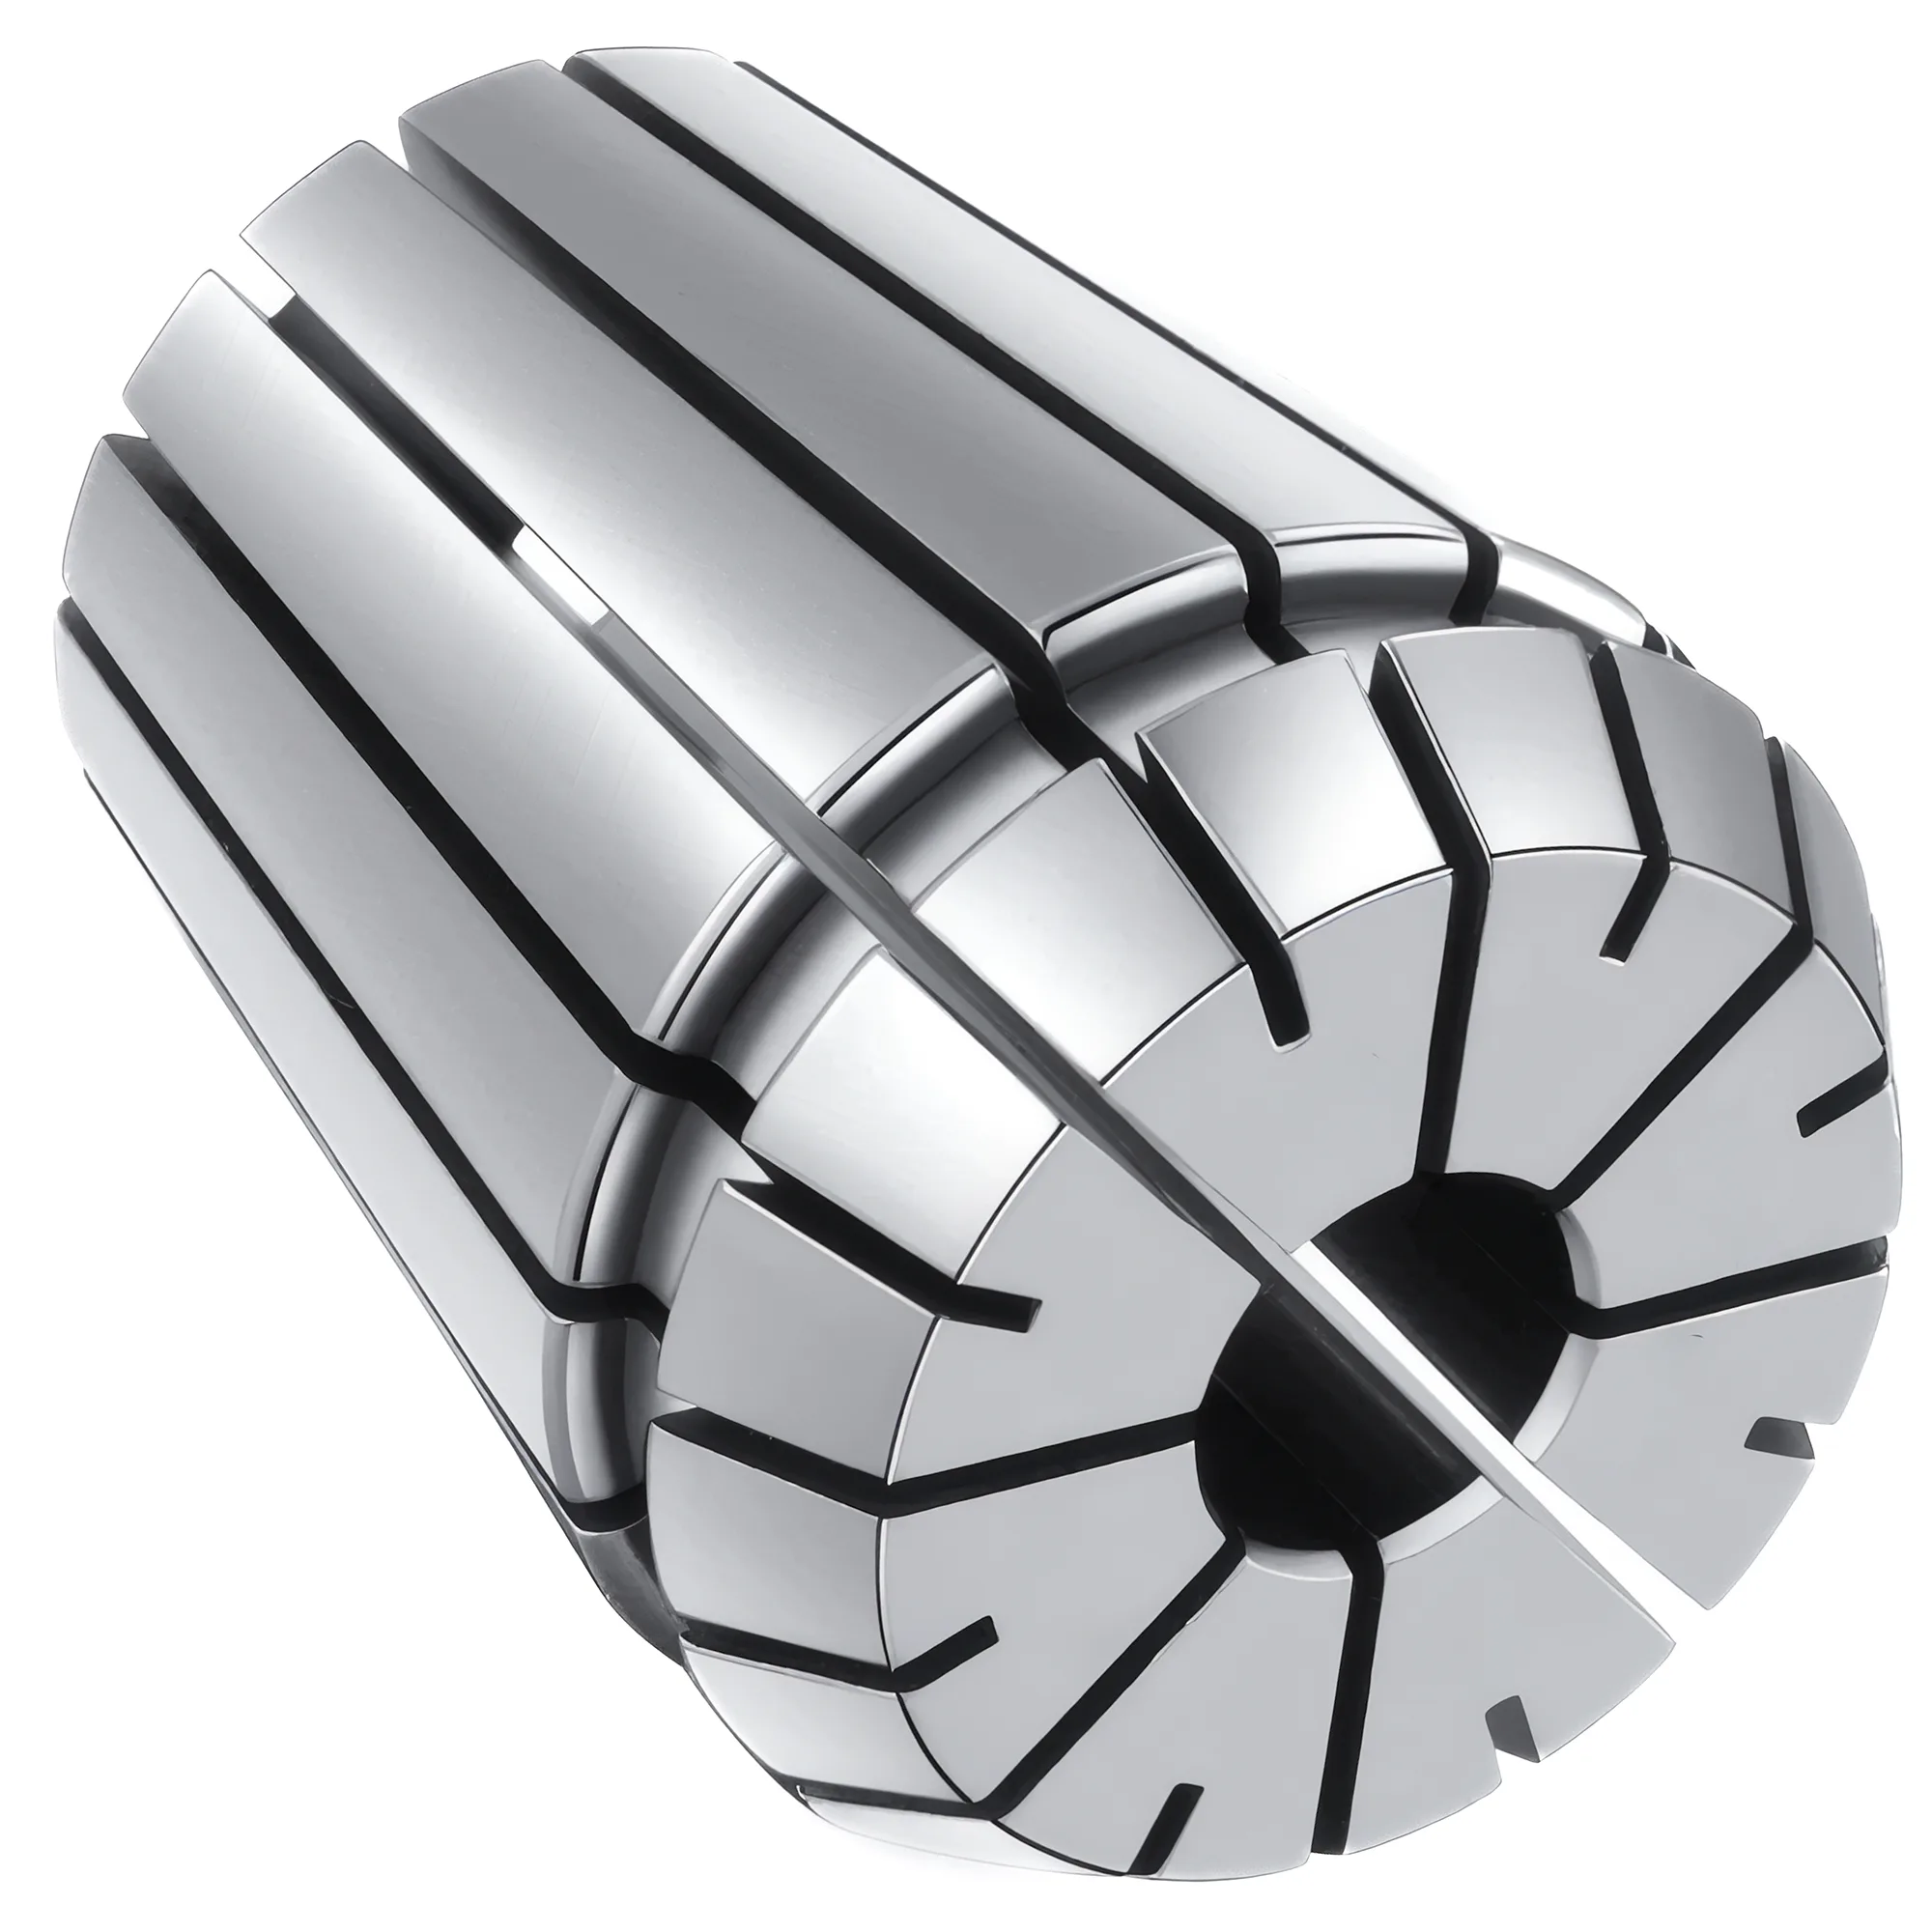
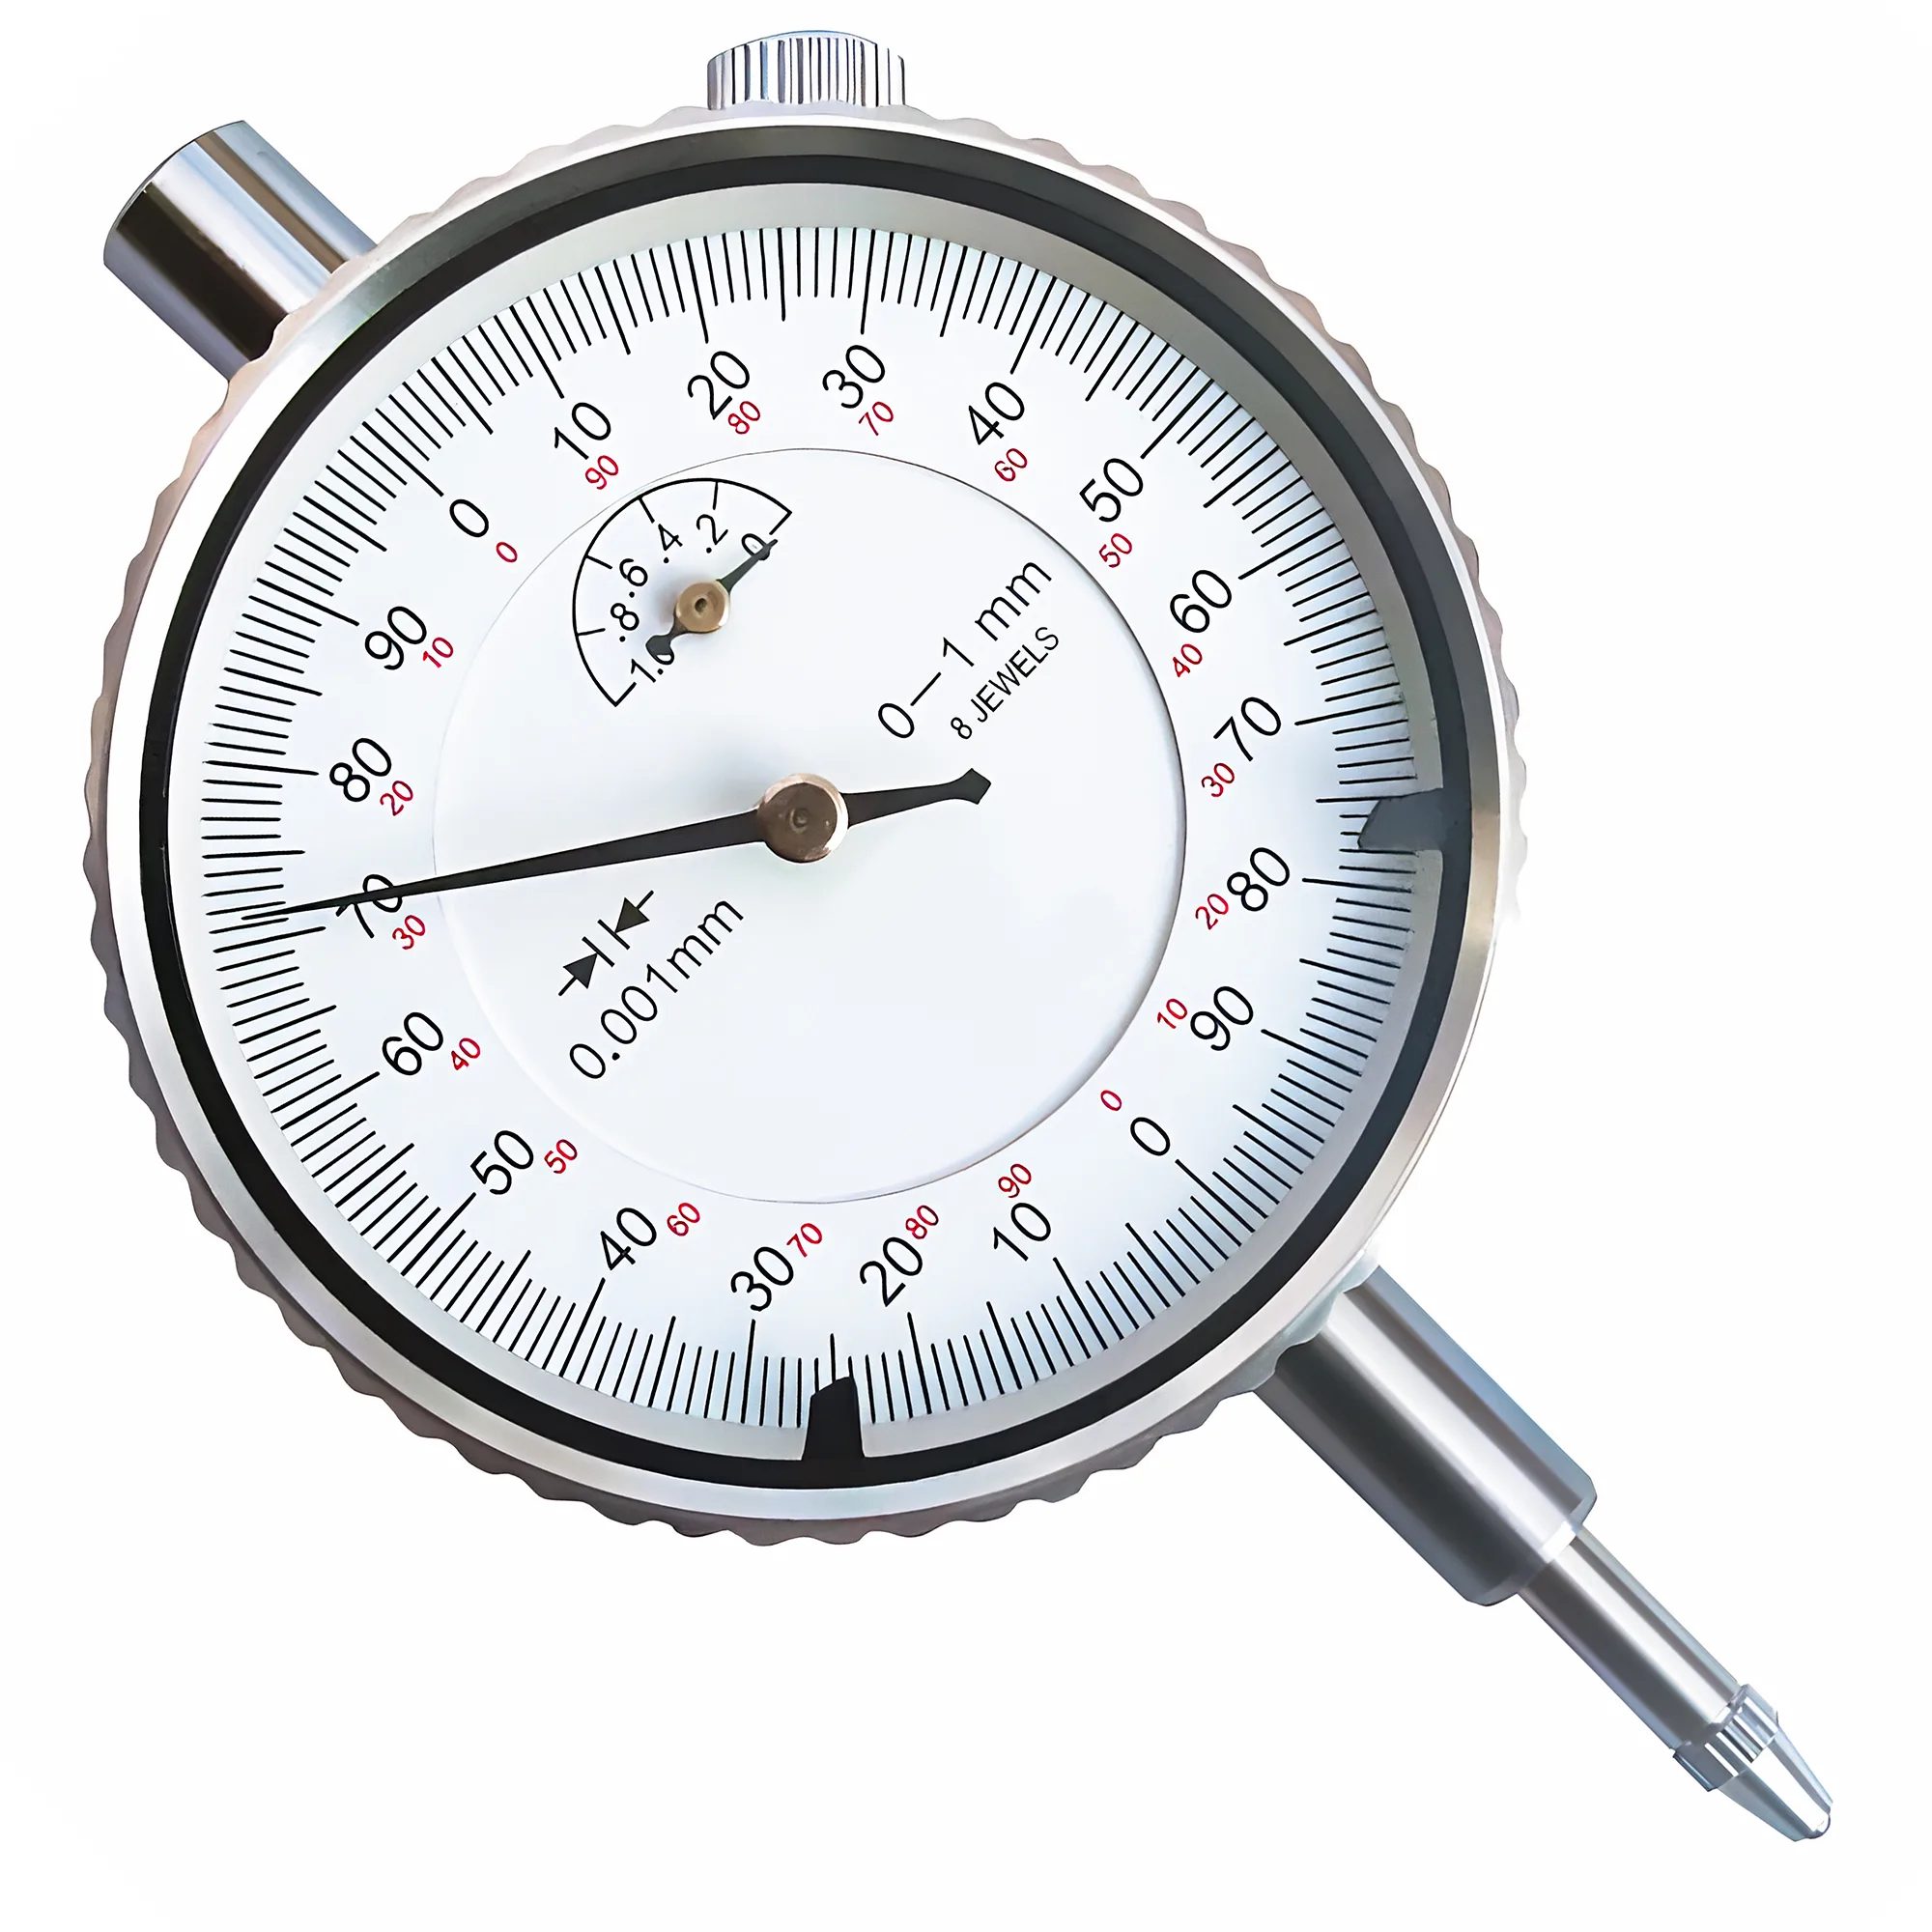
Las pinzas ER económicas y las premium comparten las mismas dimensiones ISO 15488, así que la línea divisoria útil no es el precio, sino si la excentricidad declarada es verificable: una cifra concreta, como ≤0.005 mm (UP/AA) o el límite de 0.015–0.020 mm de Clase 2, la proyección a la que se midió y un registro de inspección. Los precios van típicamente de unos $1–5 por unidad en juegos de marketplace a $30–60 en las marcas premium, con pinzas de precio medio que declaran un grado entre ambos extremos. Con una barra de prueba, un reloj comparador de 0.001 mm y un portapinzas de confianza, cualquier declaración se comprueba en unos 10 minutos.
Esta guía trata de las pinzas en sí: qué separa una pinza bien fabricada de una mal fabricada, cueste lo que cueste, cómo verificar la excentricidad declarada al recibirla y en qué casos una pinza de grado normal resulta perfectamente adecuada. Para elegir el tamaño de pinza y el rango de sujeción, consulta la guía de selección de pinzas ER; para el par de la tuerca y la secuencia de apriete de la que depende cualquier ensayo de excentricidad, consulta la guía de par de apriete y excentricidad de pinzas ER.
¿Qué diferencia realmente a una pinza ER económica de una premium?
Toda pinza ER, económica o premium, sigue la misma geometría de interfaz: un ángulo de ajuste de 8° (semiángulo; 16° de ángulo total) definido por ISO 15488 y su predecesora alemana DIN 6499, ranuras cortadas de forma alterna desde ambos extremos para que el cuerpo se cierre de manera uniforme y un rango de cierre estándar de 1 mm en ER16–ER40 (0.5 mm en ER11). ISO 15488 es la referencia para juzgar cualquier pinza ER, porque fija tanto las dimensiones como los límites de excentricidad que se espera que cumpla una pinza «normal», sea quien sea el fabricante. DIN 6499 sigue siendo la designación que imprimen muchos catálogos, ya que el sistema ER se normalizó primero allí, antes de que ISO 15488 se convirtiera en su equivalente internacional.
Lo que la norma no fija es el cuidado con que se fabrica cada elemento, y el precio no lo revela. Las diferencias relevantes aparecen en cinco puntos:
| Elemento | Qué hace una pinza bien fabricada | Qué suele fallar en una pinza mal fabricada | Efecto medible |
|---|---|---|---|
| Rectificado del alojamiento | Alojamiento rectificado en acabado concéntrico al cono exterior; acabado brillante y uniforme en toda la longitud de sujeción | Alojamiento rectificado en una atada distinta a la del cono, o rectificado solo en parte, con marcas de torneado más al fondo | Excentricidad por encima del límite de 0.015–0.020 mm de Clase 2 en la proyección de ensayo ISO |
| Acabado de las ranuras | Ranuras desbarbadas; aristas lisas al pasar la uña | Rebabas de sierra o de electroerosión en las aristas y los extremos de las ranuras | Rayado del mango, cierre irregular, punto alto que cambia de posición entre amarres |
| Temple elástico | Alojamiento y cono templados en la ventana ISO 15488 de 44–48 HRC, con recuperación elástica uniforme | Demasiado blanda (queda deformada de forma permanente) o demasiado dura (se agrieta en el fondo de las ranuras) | La pinza queda parcialmente cerrada tras soltarla; grietas en el fondo de las ranuras al poco tiempo de uso |
| Geometría del cono de 8° | Ángulo del cono dentro de la clase de tolerancia de conos AT3 | Error de ángulo que concentra el contacto en la parte delantera o trasera del cono | Excentricidad que varía con el par de la tuerca; la pinza bascula en el alojamiento |
| Acabado de la nariz y la cara frontal | Cara frontal rectificada perpendicular al alojamiento; ranura de extracción limpia | Nariz rugosa o fuera de escuadra; ranura que no encaja limpiamente en la tuerca | Pinza inclinada tras el apriete; la pinza se cae de la tuerca |
Dos pinzas ER del mismo tamaño son intercambiables en el portapinzas, cueste lo que cueste cada una; se diferencian sobre todo en si el alojamiento es realmente concéntrico al cono. La dureza, el acabado de las ranuras y el ángulo del cono deciden en gran medida cuánto tiempo se conserva esa concentricidad con amarres repetidos.
Grado de excentricidad declarado frente a lo que llega en la caja
Las pinzas ER de cualquier precio suelen etiquetarse con un grado de excentricidad: típicamente 0.008 mm, 0.005 mm (a menudo marcado como UP o «AA») o más estrecho. ≤0.005 mm es un grado del fabricante, no una clase ISO 15488 ni una gama de precio. Una excentricidad declarada es verificable cuando se reúnen tres cosas: la cifra, la proyección o el método con que se midió (por ejemplo, la proyección de ensayo ISO 15488) y un registro de inspección por pinza o por lote. Una cifra suelta impresa en el estuche o en el anuncio, sin proyección ni registro, es una afirmación que hay que comprobar al recibirla y no un grado, cueste lo que cueste la pinza.
La Tabla 4 de ISO 15488 define cómo se ensaya la excentricidad de una pinza: un mandril de prueba templado h6 sujeto en la pinza y leído a una proyección fija que aumenta con el diámetro del alojamiento.
| Alojamiento de la pinza d₁ | Proyección de ensayo ISO | Límite Clase 2 | Límite Clase 1 | Declaración UP/AA |
|---|---|---|---|---|
| 3–6 mm | 16 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 6–10 mm | 25 mm | 0.015 mm | 0.010 mm | ≤0.005 mm |
| 10–18 mm | 40 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
| 18–26 mm | 50 mm | 0.020 mm | 0.015 mm | ≤0.005 mm |
Una cifra de excentricidad sin proyección de medición carece prácticamente de sentido, porque la misma pinza puede dar una lectura varias veces mayor a 40 mm de la nariz que en la propia nariz. La forma en que las especificaciones de excentricidad se embellecen con cifras referidas a la nariz se trata en detalle para los portaherramientas en otro artículo; para las pinzas, la regla práctica es más sencilla: comprobar uno mismo la cifra a la proyección ISO correspondiente a ese diámetro de alojamiento.
El propio cono también tiene una tolerancia. El Anexo A de ISO 15488 exige que el cono de la pinza cumpla la clase de tolerancia de ángulo de cono AT3 de ISO 1947, que se traduce en una desviación de diámetro a lo largo del cono:
AT_D (µm) = AT_α (µrad) × L (mm) / 1000
La longitud de contacto L es la variable dominante: una tolerancia AT3 de 80 µrad a lo largo de 20 mm de contacto admite aproximadamente 1.6 µm de desviación de diámetro, mientras que el mismo error angular a lo largo de 40 mm admite 3.2 µm. Un error angular de apenas un minuto de arco (unos 291 µrad) equivale aproximadamente a 3–5× toda la ventana AT3, suficiente para que la pinza apoye en un solo extremo del cono y bascule bajo carga. ISO 1947 se cita para esta comprobación porque define las clases AT que convierten «el cono parece correcto» en una cifra que un rectificador puede mantener.
Cómo aceptar o rechazar un juego de pinzas nuevo en unos 10 minutos
Un control de recepción no necesita un laboratorio. Basta con un portapinzas de confianza, una pinza de referencia de confianza, una barra de prueba y un reloj comparador. Conviene calcular aproximadamente 1 minuto para cualificar el portapinzas y 1–2 minutos por pinza, de modo que unos 10 minutos cubren los cinco o seis tamaños más utilizados; el resto se comprueba la primera vez que se necesita.
ISO 463 es la referencia para el reloj comparador en este control porque especifica la precisión que debe mantener un reloj comparador con graduación de 0.001 mm: un reloj con el engranaje desgastado puede añadir más error que la propia pinza que se evalúa.
- Inspección visual (unos 30 segundos por pinza). Con buena luz y una lupa de 10×, mira dentro del alojamiento en busca de un acabado rectificado brillante y continuo y pasa después la uña por cada arista de las ranuras. Rechaza las pinzas con rebabas que enganchan, óxido, grietas visibles en el fondo de las ranuras o una cara frontal con marcas de vibración.
- Cualifica el portapinzas (aproximadamente 1 minuto). Sujeta la barra de prueba en la pinza de referencia al par nominal y lee a la proyección ISO. Si la pinza de referencia da una lectura superior a su propio grado, detente: el problema está en el portapinzas, la tuerca o el husillo, y todas las pinzas que se ensayen en él parecerán defectuosas.
- Ensaya cada pinza nueva. Sujeta la barra de prueba a su medida nominal —el extremo superior del rango de cierre— al par nominal, lee en la nariz y a la proyección ISO y anota el punto alto.
- Vuelve a amarrar una vez con la pinza girada 180°. Marca la pinza, gírala media vuelta respecto al portapinzas, vuelve a apretar y lee de nuevo. La excentricidad debida a la pinza se desplaza con la pinza; la debida al portapinzas permanece en su sitio.
- Suelta y comprueba la recuperación elástica. Tras aflojar, la barra de prueba debería salir libremente. Una pinza que sigue agarrando la barra después de soltarla ha quedado deformada o tiene una rebaba en el interior.
Una pinza de grado normal se acepta cuando su lectura a la proyección ISO se mantiene dentro del límite de Clase 2 en ambos amarres; se rechaza si supera ese límite dos veces en un portapinzas que la pinza de referencia acaba de cualificar. Como el portapinzas del taller añade unas micras propias —las lecturas del conjunto montado suelen quedar 3–8 µm por encima de la cifra de la pinza sola—, una lectura de hasta aproximadamente 0.005 mm por encima del límite conviene tratarla como dudosa y volver a ensayarla en un segundo portapinzas antes de rechazarla. Una pinza vendida como UP o «AA», sea cual sea su precio, que en un portapinzas cualificado da una lectura superior al límite de Clase 1 (0.010 mm para d₁ ≤ 10 mm) no cumple lo que indica su etiqueta. Como referencia, una lectura de 0.002 in (0.05 mm) en una pinza recién comprada supera en más de tres veces el límite de Clase 2 de 0.015 mm para alojamientos pequeños: un rechazo claro una vez descartado el portapinzas.
Conservar una pinza de referencia
Una pinza verificada, guardada en un estuche etiquetado y utilizada solo para inspección, convierte cualquier discusión posterior sobre excentricidad en una prueba de dos minutos. Distingue entre «pinza nueva defectuosa» y «portapinzas defectuoso» más rápido que cualquier ficha técnica.
¿La causa es la pinza, la tuerca o el portapinzas?
Una buena pinza puede dar malas lecturas en un mal conjunto, y muchas pinzas acaban desechadas por problemas que no han causado. El ensayo de giro de 180° aísla el origen: un punto alto que acompaña a la pinza indica un problema de la pinza, mientras que un punto alto que permanece fijo respecto al portapinzas apunta al cono del portapinzas o al husillo. Las lecturas que saltan al azar entre amarres sin un punto alto fijo suelen apuntar a la tuerca o a la suciedad.
| Síntoma | Origen más probable | Comprobación |
|---|---|---|
| El punto alto se desplaza con la pinza al girarla 180° | Alojamiento de la pinza no concéntrico a su cono | Repetir con una segunda pinza del mismo tamaño |
| El punto alto permanece en el mismo ángulo del portapinzas | Alojamiento cónico del portapinzas o cono del husillo | Medir directamente el alojamiento del portapinzas; limpiar el cono del husillo |
| Lecturas dispersas entre amarres, sin punto alto fijo | Cara de apoyo de la tuerca, anillo excéntrico o suciedad | Limpiar e inspeccionar la tuerca; probar con una tuerca nueva |
| Todas las pinzas, sea cual sea su grado o precio, dan lecturas altas | Portapinzas, tuerca o husillo | Montar la pinza de referencia; debería quedar dentro de su grado |
| La excentricidad cae bruscamente al subir el par hasta el valor nominal | Tuerca poco apretada o desajuste del ángulo del cono | Apretar al par especificado con llave, no a ojo |
La tuerca merece especial atención, porque es la pieza que empuja la pinza dentro del cono. Una tuerca con la cara de apoyo rugosa o gripada, o con un anillo excéntrico que no engrana de forma uniforme en la ranura de extracción de la pinza, puede inclinar una pinza perfectamente rectificada durante el apriete. El par de la tuerca importa tanto como su calidad: el apriete manual de una tuerca ER32 alcanza típicamente solo 40–60 Nm frente a los 136 Nm que indica REGO-FIX para una tuerca estándar, menos de la mitad de la fuerza de sujeción nominal, y el deslizamiento del mango resultante a menudo se atribuye a la pinza. Los tipos de tuerca y su mantenimiento se tratan en la guía de selección y mantenimiento de tuercas para pinzas ER.
Error habitual
Comprar pinzas de un grado más preciso para corregir la excentricidad de un portapinzas que nunca se ha cualificado. Si el alojamiento cónico del portapinzas está dañado o la tuerca está desgastada, una pinza de ≤0.005 mm da lecturas casi tan malas como una sin verificar: hay que comprobar el portapinzas con una pinza de referencia antes de sustituir nada.
¿Qué tamaños merecen un grado más preciso?
La excentricidad importa en proporción a lo pequeño y lo fino que sea el corte. Según la regla de «un décimo» de BIG DAISHOWA, cada 0.0001 in (2.5 µm) de excentricidad reduce la vida útil de la fresa de mango aproximadamente un 10%, de modo que 0.01 mm de excentricidad puede costar en torno al 40% de la vida de la herramienta de acabado. Eso convierte la calidad de la pinza en una cuestión de coste de herramienta, no solo de precisión.
Una sencilla comparación de coste por amarre sitúa la diferencia de precio en contexto:
Coste por ciclo de sujeción = precio de la pinza / ciclos de sujeción
La vida en ciclos de sujeción es la variable dominante: con los 500–1.000 ciclos típicos de una pinza de grado normal, una pinza de $10 cuesta aproximadamente $0.01–0.02 por amarre y una de $45 unos $0.05–0.09, mientras que cualquier pinza que haya que desechar pronto porque se sale de tolerancia acaba costando por amarre válido más de lo que sugiere su precio. Frente a una fresa de mango de metal duro que cuesta típicamente $40–80, perder aunque sea un 20–40% de su vida por excentricidad supera la diferencia de precio de la pinza en pocas herramientas.
Dónde suele merecer la pena un grado UP/AA de ≤0.005 mm con medición documentada:
- Los tamaños que sujetan fresas de mango de acabado —habitualmente 6, 8, 10 y 12 mm, o 1/4, 3/8 y 1/2 in en herramientas en pulgadas—, porque esas pinzas sujetan la mayor parte de las herramientas sensibles al desequilibrio del espesor de viruta.
- Alojamientos pequeños por debajo de unos 3 mm, donde 0.015 mm de excentricidad representa una fracción importante del avance por diente de una microherramienta.
- Escariadores y herramientas de mandrinado fino, donde la contribución de la pinza a la excentricidad tiene que mantenerse en torno a 0.005 mm para que un agujero H7 quede dentro de tolerancia.
- Trabajos de fresadora tipo router y electromandrino de alta velocidad, donde una herramienta descentrada añade además desequilibrio.
Dónde suele bastar una pinza de Clase 2 verificada:
✦ Pinzas de grado UP/AA: mejor uso
- Fresas de mango de acabado en el rango de 6–12 mm
- Microherramientas por debajo de unos 3 mm
- Escariado y mandrinado fino a H7
- Herramientas largas, en las que la excentricidad crece con la proyección
✦ Pinzas de Clase 2: mejor uso
- Taladrado con brocas helicoidales de longitud jobber
- Desbaste dejando 0.1 mm o más de sobreespesor para el acabado
- Tamaños poco habituales que se usan pocas veces al año
- Trabajos de aficionado y de madera en máquinas ligeras con poca carga de viruta
Las pinzas de Clase 2 que superan el control de recepción suelen ser adecuadas para taladrado y desbaste, donde la propia desviación de la broca helicoidal y el sobreespesor de acabado absorben una excentricidad del nivel de Clase 2 de 0.020 mm. Como las pinzas para brocas y herramientas de desbaste rara vez necesitan el grado UP, muchos talleres combinan grados: pinzas UP/AA con medición documentada para sus 4–6 tamaños de acabado más usados y pinzas de Clase 2 verificadas para el resto. El taladrado con pinzas ER se compara con los portabrocas en portabrocas vs pinza ER para taladrado CNC.
Selección rápida: grado de pinza según la aplicación
Un grado UP/AA documentado de ≤0.005 mm suele amortizarse en herramientas de acabado, microherramientas y escariadores, mientras que las pinzas de Clase 2 verificadas en recepción suelen ser adecuadas para taladrado y desbaste, sea cual sea su precio. La tabla asigna los trabajos habituales a un grado de pinza y a la lectura que se debe aceptar a la proyección de ensayo ISO 15488.
| Escenario | Grado de pinza | Objetivo de excentricidad a la proyección ISO | Control de recepción | Por qué |
|---|---|---|---|---|
| Fresas de mango de acabado de 6–12 mm | UP/AA, documentado | ≤0.005 mm | Cada pinza | Cada 2.5 µm de excentricidad cuesta aproximadamente un 10% de vida de herramienta |
| Microfresas de mango por debajo de 3 mm | UP/AA, documentado | ≤0.005 mm | Cada pinza | La excentricidad es una parte importante de un espesor de viruta muy pequeño |
| Escariado y mandrinado fino a H7 | UP/AA, documentado | ≤0.005 mm | Cada pinza | La excentricidad de la pinza se suma directamente a la medida del agujero |
| Fresado general y ranurado | Clase 2 o superior, verificada | ≤0.015–0.020 mm | Tamaños más usados | La Clase 2 es adecuada para trabajos IT8 o más laxos |
| Taladrado con brocas helicoidales | Clase 2, verificada | ≤0.020 mm | Visual + muestreo | A este nivel domina la desviación de la broca |
| Desbaste con sobreespesor para acabado | Clase 2, verificada | ≤0.020 mm | Visual + muestreo | La pasada de acabado elimina el error |
Comprar el grado que necesita la herramienta; verificar cada declaración.
El precio por sí solo es una guía poco fiable de la calidad de una pinza ER; un alojamiento rectificado concéntrico al cono de 8°, ranuras limpias y un temple elástico uniforme se reflejan en una excentricidad declarada verificable —cifra, proyección de medición y registro de inspección— y en el propio control de recepción. Conviene destinar pinzas UP/AA documentadas de ≤0.005 mm a los 4–6 tamaños que sujetan herramientas de acabado, microherramientas y escariadores, ensayar cada pinza nueva con una barra de prueba y un reloj comparador de 0.001 mm a la proyección ISO 15488, y cualificar el portapinzas y la tuerca con una pinza de referencia antes de culpar a cualquier pinza de la excentricidad.
¿Son suficientes las pinzas ER baratas?
Las pinzas ER de precio bajo suelen ser suficientes para taladrado, desbaste y trabajos de aficionado si superan un control de recepción dentro del límite de Clase 2 de ISO 15488: 0.015 mm para alojamientos de hasta 10 mm y 0.020 mm por encima. Para acabado y escariado, conviene elegir un grado de ≤0.005 mm con proyección declarada y registro de inspección, y confirmarlo al recibir la pinza.
¿Qué diferencia hay entre las pinzas ER económicas y las premium?
Ambas comparten las dimensiones ISO 15488 y el cono de 8°; los precios van típicamente de unos $1–5 a $30–60 por unidad. Más revelador que el precio es una excentricidad declarada verificable —Clase 2 con 0.015–0.020 mm o UP/AA con ≤0.005 mm, con proyección declarada y registro de inspección—, además de un alojamiento rectificado concéntrico, ranuras desbarbadas y un temple de 44–48 HRC.
¿Cómo se comprueba la excentricidad de una pinza ER nueva?
Se sujeta una barra de prueba h6 a la medida nominal de la pinza, al par nominal de la tuerca, en un portapinzas cualificado con una pinza de calidad comprobada. Se lee con un reloj comparador de 0.001 mm a la proyección ISO 15488: 25 mm para alojamientos de 6–10 mm y 40 mm para 10–18 mm. Se vuelve a amarrar con la pinza girada 180° y solo se acepta si ambas lecturas cumplen su grado.
¿Cómo saber si la excentricidad la causa la pinza o el portapinzas?
Se gira la pinza 180° en el portapinzas y se vuelve a medir. Si el punto alto se desplaza con la pinza, el alojamiento de la pinza está descentrado; si permanece fijo en el portapinzas, el fallo está en el cono del portapinzas o en el husillo. Una pinza de referencia que da una lectura superior a su propio grado de 0.005–0.015 mm confirma un problema del portapinzas o de la tuerca.
¿Qué tamaños de pinza ER merece la pena comprar en un grado más preciso?
Conviene usar un grado UP/AA de ≤0.005 mm en los 4–6 tamaños que sujetan fresas de mango de acabado —habitualmente 6, 8, 10 y 12 mm—, además de cualquier pinza por debajo de 3 mm y las que se usan para escariar. Según la regla de «un décimo», 0.01 mm de excentricidad puede costar en torno al 40% de la vida de la herramienta de acabado, lo que supera rápidamente el precio de la pinza, sea cual sea su gama.
Fuentes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 1947 — System of cone tolerances for conical workpieces
- ISO 463:2006 — Geometrical product specifications — Dial gauges
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout