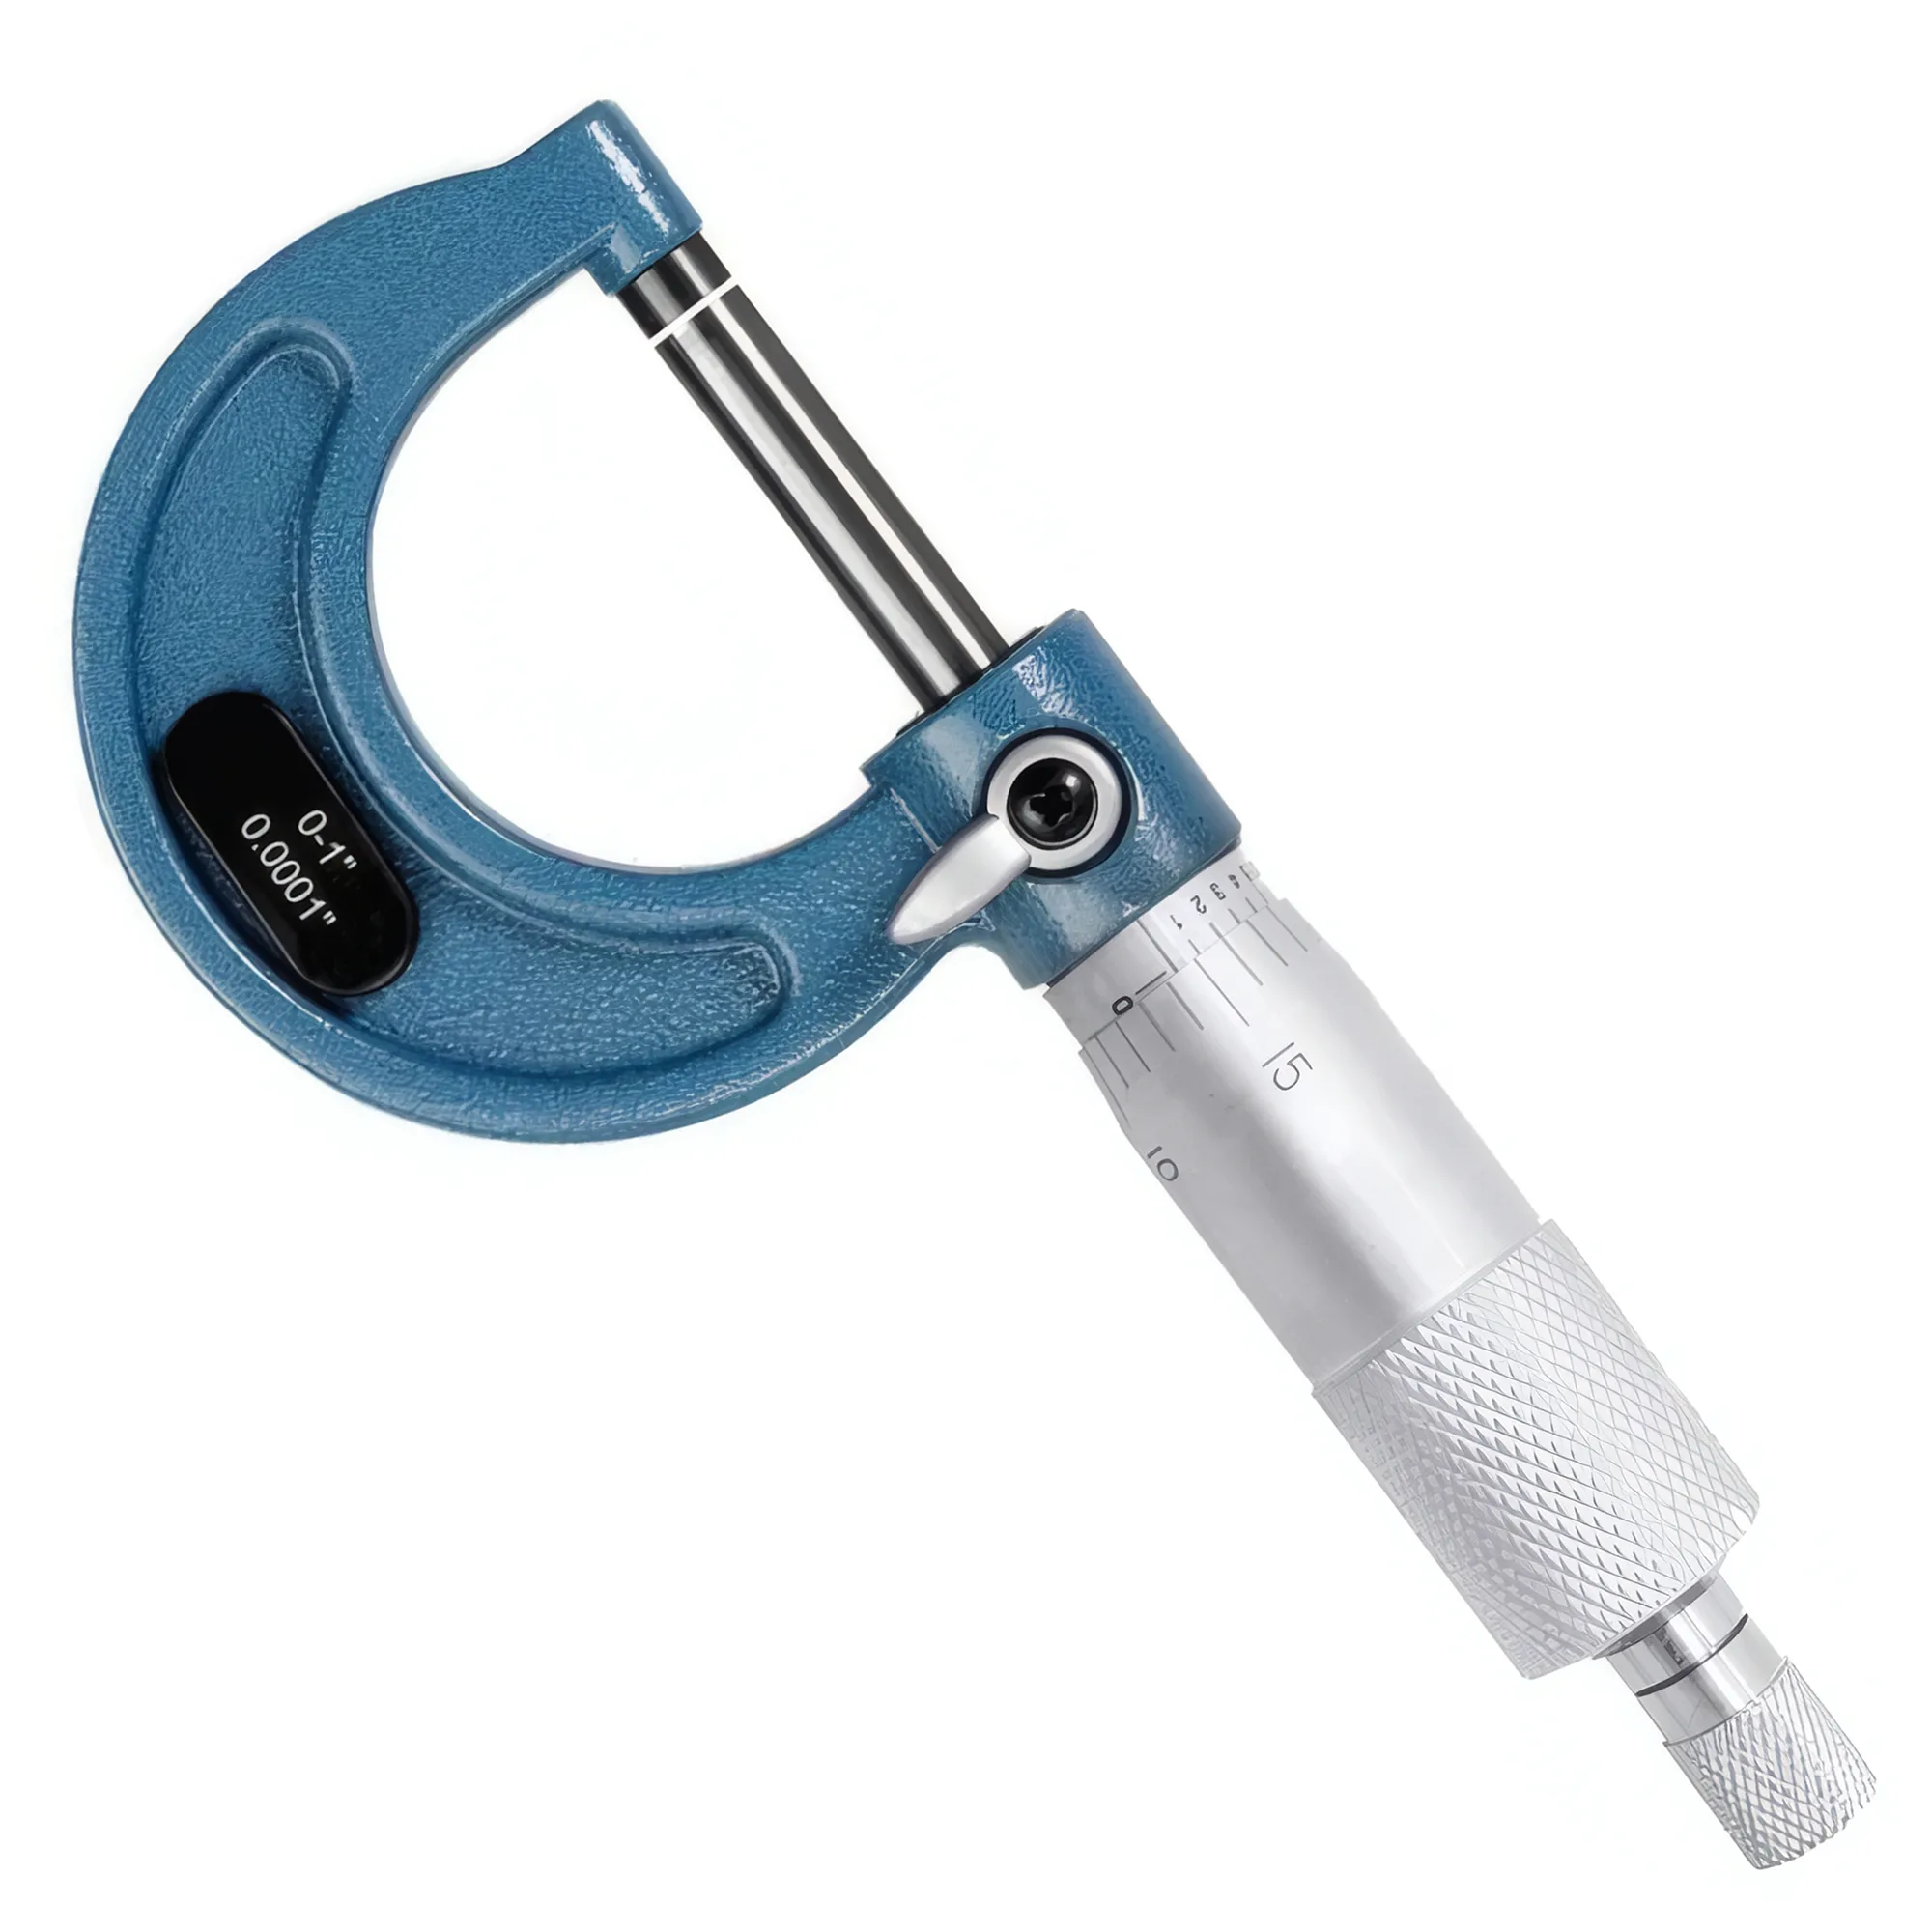
Eine Bügelmessschraube, die nicht gegen ein kalibriertes Endmaß verifiziert wurde, läuft innerhalb weniger Monate des täglichen Werkstatteinsatzes aus ihrer Genauigkeitsspezifikation von ±0.004 mm (DIN 863-1 / ISO 3611:2023, Bereich 0–25 mm) heraus. Der Nullpunkt ist bei Raumtemperatur (20 °C ± 1 °C) zu prüfen, die Anzeige im Mittelbereich gegen ein Endmaß Güteklasse 1 zu vergleichen und die Trommel ist nachzustellen, wenn der Fehler die Hälfte des Toleranzbandes übersteigt — diese drei Schritte stellen die volle Rückführbarkeit in unter fünf Minuten wieder her.
Kurzreferenz zur Bügelmessschrauben-Wartung
| Problem / Ziel | Primärmaßnahme | Erwartete Wirkung |
|---|---|---|
| Nullfehler nach thermischer Anpassung | Bei sauberen Messflächen und 20 °C nach ≥ 30 min neu nullen | Beseitigt thermischen Drift von 0.002–0.005 mm |
| Mittelbereichs-Versatz ≥ 0.003 mm | Mit kalibriertem Endmaß prüfen; Trommel-Klemmmutter justieren | Stellt Genauigkeit innerhalb ±0.002 mm vom Nennmaß wieder her |
| Ratsche rutscht oder reagiert ungleichmäßig | Ratschen-Sperrklinkenfeder reinigen und nachspannen; bei Verschleiß ersetzen | Reduziert Messstreuung von ±0.005 mm auf ±0.001 mm |
| Spindel läuft rau oder schwergängig | Spindelgewinde und Trommelbohrung mit fusselfreiem Tuch reinigen; dünnes Spindelöl auftragen | Sanfter Lauf mit < 1 N Betätigungskraft |
| Amboss- oder Spindelfläche pittinggeschädigt | Mit Achterbewegung auf einer Läppplatte planläppen, bis Ebenheit 0.0003 mm erreicht | Beseitigt Anlagefehler, der an pittinggeschädigten Flächen 0.010 mm übersteigen kann |
| Langzeit-Lagerkorrosion | Rostschutzölfilm auftragen; in gepolstertem Etui mit Silikagel lagern | Verhindert korrosionsbedingte Flächenverformungen > 0.005 mm |
Wie genau eine Bügelmessschraube ist und warum sie driftet
Eine Bügelmessschraube im täglichen Werkstatteinsatz verliert ihre Kalibrierung aus drei Hauptgründen: thermische Ausdehnung des Bügels, mechanischer Verschleiß der Spindel und Verschmutzung der Messflächen.
DIN 863-1 (übernommen als ISO 3611:2023) schreibt vor, dass eine 0–25-mm-Bügelmessschraube über den gesamten Messbereich bei 20 °C einen maximal zulässigen Fehler (MPE) von ±0.004 mm einhalten muss. Hinweise zur Messmittelauswahl und zum Vergleich von Genauigkeitsklassen liefert der Auswahlleitfaden Bügelmessschraube vs. Messuhr. Für ein 25–50-mm-Instrument liegt der MPE bei ±0.005 mm. Diese Toleranzen setzen saubere, unbeschädigte Messflächen, gleichmäßiges Ratschenmoment und Messungen nach thermischem Ausgleich des Instruments voraus.
Die Spindelsteigung einer Standard-Bügelmessschraube beträgt 0.5 mm pro Umdrehung. Eine vollständige Trommelumdrehung entspricht damit exakt 0.5 mm Vorschub. Die Trommelskala unterteilt diese in 50 Skalenteile zu je 0.01 mm. Jedes Spiel oder jede Verschmutzung im Spindelgewinde übersetzt sich direkt in einen über den Bereich akkumulierenden Linearitätsfehler. Eine verschlissene Spindel mit 0.003 mm Spiel im Mittelbereich verursacht selbst nach korrekter Nullstellung Messfehler bis 0.006 mm.
Die thermische Ausdehnung ist die am häufigsten unterschätzte Fehlerquelle. Der Wärmeausdehnungskoeffizient von gehärtetem Werkzeugstahl beträgt etwa 11–13 µm/m·°C. Für einen 25 mm Bügel einer Bügelmessschraube verursacht ein Temperaturanstieg von 5 °C gegenüber der Bezugstemperatur (üblich, wenn das Instrument in der warmen Hand gehalten wird) eine Längenänderung von 1.4–1.6 µm — bereits ein nennenswerter Anteil am ±0.004-mm-Budget. Wird der Bügel an isolierten Griffen oder über eine Standfixierung gehalten, bleibt der thermische Beitrag in typischen Werkstattumgebungen unter 0.001 mm.
Verifikation mit Endmaßen — Vorgehen
Endmaße Güteklasse 1 (ISO 3650) mit einer Abweichungstoleranz von ±0.10 µm bei 20 °C sind die korrekte Referenz für die Verifikation von Bügelmessschrauben in Produktionsumgebungen.
Das Verifikationsverfahren folgt einer strukturierten Abfolge, die jede Fehlerquelle isoliert:
Schritt 1 — Thermische Anpassung. Bügelmessschraube und Endmaße auf eine saubere Granit-Messplatte legen und mindestens 30 Minuten zur Temperaturstabilisierung warten. Sowohl Instrument als auch Endmaße müssen Raumtemperatur (Sollwert: 20 °C ± 1 °C) erreichen. Eine Abweichung von 1 °C zwischen Instrument und Endmaß ergibt einen differentiellen Ausdehnungsfehler von etwa 0.3 µm an einer 25 mm Referenz — allein vernachlässigbar, aber additiv zu anderen Quellen.
Schritt 2 — Messflächen reinigen. Amboss und Spindelfläche mit einem optischen Linsentuch oder einem sauberen Wildleder abwischen. Beim Schließen zwischen den Flächen eingeklemmte abrasive Partikel zerkratzen die Messflächen und erhöhen den Fläche-zu-Fläche-Fehler dauerhaft. Werkstattlappen sind nicht zu verwenden — sie hinterlassen Fasern, die sich als 1–3 µm Versatz darstellen.
Schritt 3 — Nullprüfung. Die Spindel ausschließlich mit der Ratschentrommel auf den Amboss schließen (niemals direkt von Hand an der Trommel). Der Ratschenmechanismus begrenzt die aufgebrachte Kraft auf etwa 5–10 N — die standardisierte Messkraft, die einen gleichmäßigen Gewindeeingriff herstellt. Die Ratsche sollte vor dem Ablesen 2–3 Mal klicken; ein einzelner Klick bedeutet unzureichenden Eingriff und unterschätzt das Maß um bis zu 0.003 mm. Stimmt die Trommellinie nicht innerhalb ±0.001 mm (ein Zehntel einer Skalenteilung) mit der Bezugslinie überein, ist die Trommel mit dem im Lieferumfang enthaltenen Hakenschlüssel zu justieren.
Schritt 4 — Endmaß-Prüfung im Mittelbereich. Ein Endmaß mit Nennmaß etwa im Mittelbereich der Bügelmessschraube wählen (z. B. 12.5 mm für ein 0–25-mm-Instrument). Das Endmaß zwischen die Flächen einlegen und mit der Ratsche zustellen. Den Messwert notieren. Dreimal wiederholen und mitteln. Der Mittelwert sollte innerhalb ±0.002 mm vom Endmaß-Nennmaß liegen. Fehler zwischen 0.002 mm und 0.004 mm zeigen ein Instrument, das sich seiner MPE-Grenze nähert — eine Rekalibrierung ist zu planen. Fehler über 0.004 mm erfordern den sofortigen Service.
Schritt 5 — Stichprobenprüfung der Linearität über den vollen Bereich. Für kritische Anwendungen ist an drei Punkten zu verifizieren: ~25% des Bereichs (z. B. 6.5 mm), 50% (12.5 mm) und ~75% (19.5 mm). Ein gleichbleibender Versatz an allen Punkten weist auf einen Nullfehler hin, der durch Trommeljustage korrigierbar ist; ein veränderlicher Versatz deutet auf Spindelverschleiß oder einen verzogenen Bügel hin und erfordert eine professionelle Rekalibrierung.
Endmaße zusammenschieben für besseren Kontakt
Endmaße werden zusammengeschoben, um eine kombinierte Größe zu bilden (z. B. 1.0 mm + 12.5 mm = 13.5 mm), statt für jeden Prüfpunkt einzelne Endmaße zu beschaffen. Korrektes Zusammenschieben mit Achterbewegung verringert den Luftspalt zwischen den Endmaßen auf unter 0.025 µm und liefert einen vernachlässigbaren Beitrag zur Verifikationsunsicherheit.
Justage des Ratschenmechanismus und Konstanz des Messdrehmoments
Die Ratschentrommel ist kein Komfortmerkmal — sie ist der standardisierte Drehmomentbegrenzer, der die Bügelmessschrauben-Messung zwischen verschiedenen Bedienern auf ±0.001 mm reproduzierbar macht.
ISO 3611:2023 schreibt vor, dass Kalibrierung und Verifikation von Bügelmessschrauben mit der Ratsche bei einer definierten Messkraft erfolgen. Ohne gleichmäßigen Ratscheneingriff schwankt die aufgebrachte Schließkraft je nach Bediener und Messung; das verändert die Spindelgewinde-Eingriffstiefe und führt bei einer Bügelmessschraube mit geringfügigem Spindelspiel zu einer Messstreuung von bis zu ±0.005 mm.
Eine Ratsche in ordnungsgemäßem Zustand zeigt diese Merkmale:
- 2–3 Klicks bevor die Sperrklinke unter Last entkoppelt
- Gleichbleibender Widerstand ohne Mahlen, Springen oder plötzliches Lösen
- Sicherer Halt — nach dem Klick ändert sich der Messwert nicht, wenn seitliche Last auf die Trommel wirkt
Vorgehen zur Ratschenjustage:
Rutscht die Ratsche bei weniger als zwei Klicks, ist die Sperrklinken-Federspannung unzureichend. Die meisten Bügelmessschrauben verwenden eine Schrauben- oder Blattfeder unter der Sperrklinke. Der Zugang erfolgt durch Entfernen der Ratschenkappe (typischerweise eine 0.5–1 mm Madenschraube oder eine Presspassung). Klinkensitz und Federkanal sind mit Isopropylalkohol zu reinigen. Ist die Feder plastisch verformt (kehrt nicht in ihre freie Länge zurück), ist sie zu ersetzen — eine verschlissene Feder lässt sich nicht zuverlässig nachspannen. Ersatzfedern sind nach Bügelgröße standardisiert (die meisten Hersteller verwenden eine von drei Größen für 0–25 mm bis 50–75 mm Instrumente). Nach dem Zusammenbau ist zu prüfen, ob die Klickkraft bei fünf aufeinanderfolgenden Schließungen am selben Nullreferenzblock gleichmäßig bleibt.
Klemmt oder mahlt die Ratsche, ist der Mechanismus zu zerlegen und sind die Ratschenzähne auf Grate zu prüfen. Grate werden mit 600er-Schmirgelpapier auf einer ebenen Läppplatte poliert, wobei die Striche senkrecht zur Zahnrichtung geführt werden. Grate entstehen typischerweise durch Stürze auf das Trommelende — bereits eine Fallhöhe von 0.5 m erzeugt Spitzenstöße von 50–100 G und verformt die weichen Messing-Ratschenteile dauerhaft.
Schließen nicht über die Trommel erzwingen
Wird die Spindel direkt über die Trommel geschlossen (unter Umgehung der Ratsche), wirkt eine unkontrollierte axiale Kraft von bis zu 50–100 N — 10× der vorgesehenen Messkraft. Damit werden die Spindelgewindeflanken überlastet, der Verschleiß beschleunigt und das Spiel dauerhaft vergrößert. Nach wiederholten Trommel-Schließungen zeigen Bügelmessschrauben typischerweise 0.003–0.008 mm Hysterese, die ohne Spindelwechsel nicht zu beheben ist.
Trommeljustage zur Korrektur des Nullfehlers
Ein Nullfehler an einer Bügelmessschraube ist ohne weiteres Werkzeug als den im Lieferumfang enthaltenen Hakenschlüssel korrigierbar, sofern der Fehler innerhalb ±0.025 mm (eine halbe Skalenteilung) liegt.
Zeigt die Nullprüfung (Schritt 3 des Verifikationsverfahrens) einen gleichbleibenden Versatz, wird wie folgt justiert:
- Die Trommel festhalten und den Hakenschlüssel in die Trommelaussparungen einsetzen (typischerweise zwei oder drei Aussparungen am Übergang Trommel–Hülse).
- Die Trommel in die Richtung drehen, die die Bezugslinie mit der Trommel-Nulllinie zur Deckung bringt. Eine vollständige Trommelumdrehung entspricht 0.5 mm scheinbarer Korrektur — für kleine Fehler (±0.003 mm) sind nur wenige Grad Trommeldrehung erforderlich.
- Erneut über die Ratsche auf den Bezugsamboss schließen und nachprüfen. In Sub-Grad-Schritten iterieren, bis die Nullanzeige innerhalb ±0.001 mm liegt.
Bei Fehlern, die ±0.025 mm (mehr als 2.5 Skalenteilungen) übersteigen, ist keine Trommeljustage vorzunehmen. Eine Fehlergröße in dieser Größenordnung weist auf eine zugrunde liegende mechanische Ursache hin — Spindelverschleiß, Bügelverzug oder eine beschädigte Messfläche — die durch Trommeldrehung nicht behoben, sondern überdeckt würde. Das Instrument ist zur professionellen Rekalibrierung und zum Service zu geben.
Die Trommeljustage setzt unbeschädigte und ebene Messflächen voraus. Vor der Justage ist die Ebenheit der Flächen zu prüfen, indem ein Planglas (oder ein Endmaß der Güteklasse 0) einzeln gegen jede Fläche geschoben und unter Natriumlicht auf ein monochromatisches Streifenbild kontrolliert wird. Flächen, die mehr als einen Streifen Unebenheit (etwa 0.3 µm) zeigen, sind vor einer sinnvollen Nullkorrektur zu läppen.
Pflege von Spindel und Messflächen
Zerkratzte oder pittinggeschädigte Messflächen verursachen Anlagefehler, die durch Nullstellung nicht korrigierbar sind — es handelt sich um einen Geometriefehler, keinen Skalenfehler.
Die Messflächen einer Bügelmessschraube sind auf etwa 60–65 HRC gehärtet und auf eine Ebenheit innerhalb 0.0003 mm (0.3 µm) geläppt. Jedes abrasive Partikel, das größer ist als diese Toleranz und während einer Messung in die Kontaktzone gerät, erzeugt eine lokale Erhebung und überhöht den Messwert künstlich. Bereits ein einzelnes 1 µm Aluminiumoxid-Partikel aus dem Spänebereich, das zwischen den Flächen eingeschlossen wird, addiert 0.001 mm zu jeder folgenden Messung, bis es entfernt ist.
Routinepflege der Messflächen:
- Vor jeder Messsession sind die Flächen mit einem optischen Tuch abzuwischen — nie mit abrasivem Werkstattpapier.
- Nach jeder Messsession in einer kontaminierten Umgebung (Schleifen, Gießen, Pulvermetallurgie) sind die Flächen mit Isopropylalkohol auf einem optischen Tuch zu reinigen.
- Die Flächen sind monatlich unter 10× Vergrößerung zu inspizieren. Jeder sichtbare Kratzer in Messrichtung verursacht einen positiven Anlagefehler. Quer verlaufende Kratzer und kleinere Oberflächenspuren sind weniger kritisch, weisen aber auf eine Flächenverschlechterung hin.
Bei pittinggeschädigten oder zerkratzten Flächen stellt das professionelle Flächenläppen die Ebenheit zu einem Bruchteil der Kosten eines Instrumentenersatzes wieder her. Werkstatt-Läppen (Achterbewegung auf einer Diamant-Läppplatte) ist nur dann tragfähig, wenn der Bediener Erfahrung in der Parallelhaltung der Flächen hat — ungleichmäßiges Läppen trägt einseitig mehr Material ab und erzeugt einen Parallelitätsfehler, der sich als bereichsabhängiger Messwertversatz zeigt.
Das Spindelgewinde benötigt im Normalbetrieb alle 3–6 Monate einen dünnen Film Spindelöl (ISO VG 7 oder ein vergleichbares leichtes Instrumentenöl), in staub- oder kühlmittelnebelbelasteten Umgebungen häufiger. An Bügelmessschrauben-Spindeln ist kein Universal-Maschinenöl zu verwenden — Viskositäten über ISO VG 10 schließen Späne in den Gewindeflanken ein und verursachen einen intermittierenden Haftgleiteffekt, der sich als ±0.002–0.004 mm Streuung darstellt.
Lagerung — bewährte Praxis
Eine Bügelmessschraube, die mit aufeinanderliegenden Messflächen gelagert wird, entwickelt über Wochen bis Monate einen dauerhaften Nullfehler aus Kriechspannung in den Messflächen — besonders ausgeprägt bei Instrumenten mit hartmetallbestückten Flächen.
Die korrekte Lagerposition: Die Spindel ist bis auf 0.5–1.0 mm Abstand zum Amboss zu schließen, sodass ein kleiner Spalt bleibt. Die meisten Qualitäts-Bügelmessschrauben enthalten eine Lagerklemme oder einen Schaumstoffeinsatz im Etui mit eingebautem Spalt. Die Lagerung mit aufeinanderliegenden Flächen unter Temperatur- oder Feuchtigkeitsextremen ist die häufigste Ursache der 0.002–0.005 mm dauerhaften Nullfehler an Produktionsinstrumenten.
Richtlinien zur Lagerumgebung:
| Lagerbedingung | Wirkung | Empfehlung |
|---|---|---|
| Temperaturschwankung ±10 °C/Tag | Bügel-Verzugszyklen; 0.001–0.003 mm Bereichsfehler nach 6 Monaten | In temperaturstabilem Schrank lagern; nicht neben Heizungen oder Fenstern |
| Luftfeuchte > 70% rF | Oberflächenoxidation an Nicht-Edelstahl-Flächen; 0.001–0.002 mm Flächenfehler nach 3 Monaten | Silikagel-Trockenmittel ins Etui legen; alle 6 Monate ersetzen |
| Aufeinanderliegende Messflächen | Spannungs-Kriechen, Nulldrift 0.002–0.008 mm nach 1–3 Monaten | Stets mit 0.5–1.0 mm Spalt zwischen den Flächen lagern |
| Ungeschützt in der Schublade gestapelt | Aufprallschäden am Bügel; Gewindeschäden durch Kontakt mit anderen Werkzeugen | Einzelne gepolsterte Etuis oder Schaumstoffeinsätze erforderlich |
| Kühlmittelrückstände nicht entfernt | Kühlmittelsalze ätzen die Messflächen innerhalb von 24 h | Sofort nach Gebrauch abwischen und trocknen; Korrosionsschutzfilm auftragen |
Ein dünner Film Rostschutz-Instrumentenöl (z. B. LPS-1 oder gleichwertig) auf Bügel, Spindel und Trommel — aber NICHT auf den Messflächen — bietet vor längeren Lagerperioden ausreichenden Korrosionsschutz für bis zu 12 Monate in normalen Werkstattumgebungen. Die Messflächen sind mit einem separaten wachsbasierten Flächenschutz zu versehen, der keinen Ölfilm auf der Messfläche zurücklässt.
Bügelmessschrauben, die in kühlmittelnebelbelasteten Umgebungen eingesetzt werden, sind am Ende jeder Schicht abzuwischen, zu trocknen und erneut zu ölen — Kühlschmierstoff-Formulierungen mit Chlor- oder Schwefelverbindungen greifen gehärtete Stahlflächen mit etwa 0.5–1 µm pro Tag ungeschützter Exposition an.
Kalibrierintervall und Rückführbarkeit
Das angemessene Kalibrierintervall einer Bügelmessschraube richtet sich nach den Anforderungen an die Messunsicherheit und der Einsatzintensität, nicht nach einer festen Kalenderzeit.
Für Anwendungen in der Produktionsqualitätssicherung mit Messunsicherheitsanforderungen ≤ ±0.002 mm ist alle 3–6 Monate gegen einen rückführbaren Endmaßsatz zu kalibrieren oder nach jedem Ereignis, das das Instrument belastet haben könnte (Sturz, Überdrehen, Einsatz unter extremen Temperaturen). Für Anreißarbeiten und allgemeinen Werkstatteinsatz, bei dem ±0.01 mm zulässig ist, genügt typischerweise eine jährliche Verifikation.
ASME B89.1.13 (Micrometers) empfiehlt, dass werkstattseitige Kalibrieraufzeichnungen Folgendes enthalten: Datum, Temperatur zum Kalibrierzeitpunkt, Seriennummer und Kalibrierschein-Nummer des Referenz-Endmaßes, Messwerte an mindestens drei Punkten über den Bereich sowie den Bedienernamen. Einen breiteren Überblick zur Messmittelauswahl und zum Toleranzbudget auf der Werkstatt-Ebene liefert der vollständige Leitfaden zur Präzisionsmesstechnik. Das Führen dieses einfachen Protokolls ermöglicht die Mustererkennung — ein Instrument, das alle zwei Monate nachgenullt werden muss, signalisiert, dass die Spindel verschleißt und auch nach Korrektur bald den MPE überschreiten wird.
Kalibrier-Rückführbarkeitskette für Produktionsumgebungen:
- Nationales Messnormal (NIST, PTB, NPL) → Endmaße Güteklasse K (MPE ±0.05 µm)
- Kalibrierlabor → Endmaße Güteklasse 0 (MPE ±0.05–0.10 µm)
- Produktionsreferenz → Endmaße Güteklasse 1 (MPE ±0.10–0.20 µm) — geeignet für die Verifikation von Bügelmessschrauben
- Werkstatt-Endmaße → Güteklasse 2 (MPE ±0.20–0.45 µm) — für Vorrichtungs-Einstellung, nicht für die Kalibrierung von Bügelmessschrauben
ISO 3650 ist die internationale Norm für Endmaßklassen und -toleranzen. Endmaße der Güteklasse 1 sind das geeignete Arbeitsnormal zur Kalibrierung von Bügelmessschrauben in den meisten Produktionsbetrieben. Endmaße der Güteklasse 2 haben Toleranzen, die sich mit dem MPE der Bügelmessschraube selbst überschneiden, und sind als Kalibrierreferenz ungeeignet.
Null prüfen, Mittelbereich verifizieren und mit Spalt lagern.
Eine fünfminütige Kalibrierroutine — Nullprüfung bei 20 °C, Endmaß-Verifikation im Mittelbereich und Funktionsprüfung der Ratsche — erhält die Genauigkeit einer Bügelmessschraube über Monate des täglichen Einsatzes innerhalb ihrer Spezifikation von ±0.004 mm (0–25 mm, DIN 863-1). Die Lagerung mit 0.5–1.0 mm Spalt zwischen den Flächen, die Sauberkeit der Messflächen gegenüber abrasiven Partikeln und der rechtzeitige Austausch verschlissener Ratschenfedern, bevor sie Messstreuung verursachen, sind die drei Wartungsmaßnahmen, die die Mehrzahl der Kalibrierausfälle in der Produktion verhindern.
Quellen
- DIN 863-1 / ISO 3611:2023 — Outside Micrometers — design, tolerances, and verification requirements
- ISO 3650:1998 — Gauge Blocks — length tolerance grades K, 0, 1, 2
- ASME B89.1.13-2013 — Micrometers — design, performance, and calibration requirements
- Mitutoyo Micrometer Calibration Guide — measuring force and ratchet standards
- NIST Calibration of Micrometers — traceability chain and uncertainty evaluation
Wie oft sollte eine Bügelmessschraube kalibriert werden?
Für Qualitätssicherungsanwendungen mit ±0.002 mm Unsicherheitsanforderung ist alle 3–6 Monate gegen ein Endmaß Güteklasse 1 zu verifizieren oder nach jedem Sturz oder Wärmeschock. Für allgemeine Anreißarbeiten (±0.01 mm zulässig) genügt eine jährliche Verifikation gegen ein rückführbares Endmaß. Jede Kalibrierung ist mit Datum, Temperatur und Endmaß-Seriennummer zu protokollieren, um Verschleißtrends früh zu erkennen.
Was verursacht den Nullfehler einer Bügelmessschraube nach der Lagerung?
Die Lagerung mit aufeinanderliegenden Messflächen ist die häufigste Ursache — Kriechspannungen in den gehärteten Flächen erzeugen über 1–3 Monate eine dauerhafte Nulldrift von 0.002–0.008 mm. Sekundäre Ursachen sind Temperaturwechsel (Bügelverzug aus täglichen Schwankungen von ±10 °C) und Kühlmittelrückstände, die die Messflächen angreifen. Stets ist mit 0.5–1.0 mm Spalt zwischen Amboss und Spindel zu lagern.
Kann ich den Nullfehler einer Bügelmessschraube selbst justieren?
Ja, bei Fehlern innerhalb ±0.025 mm (eine halbe Skalenteilung). Der Hakenschlüssel wird in die Trommelaussparungen eingesetzt, die Trommel wird festgehalten und die Hülse gedreht, bis die Trommel-Nulllinie beim Schließen auf den Amboss mit der Bezugslinie zur Deckung kommt. Bei Fehlern über ±0.025 mm ist die Ursache mechanisch (Spindelverschleiß oder Bügelschaden) — das Instrument ist dann stattdessen zur professionellen Rekalibrierung zu geben.
Welche Endmaßgüteklasse ist zur Kalibrierung einer Bügelmessschraube erforderlich?
Güteklasse 1 nach ISO 3650 (Abweichungstoleranz ±0.10 µm) ist das richtige Arbeitsnormal für die Verifikation in der Produktion. Endmaße der Güteklasse 2 (±0.20–0.45 µm) haben Toleranzen, die zu nahe am MPE der Bügelmessschraube selbst liegen (±0.004 mm für 0–25 mm), um einen sinnvollen Unsicherheitsspielraum zu bieten, und sind als Kalibrierreferenz ungeeignet.
Warum kommt es während der Messung auf die Anzahl der Ratschenklicks an?
Die Ratsche liefert die standardisierte Messkraft (5–10 N), die einen gleichmäßigen Spindeleingriff erzeugt. Ein einzelner Klick bedeutet unzureichenden Eingriff und unterschätzt das Maß um bis zu 0.003 mm. Zwei bis drei Klicks gewährleisten vollen Gewindekontakt und reproduzierbare Ergebnisse innerhalb ±0.001 mm zwischen Bedienern. Wird die Trommel direkt statt über die Ratsche betätigt, wirkt 10× der vorgesehenen Kraft und beschleunigt den Spindelverschleiß.