Digitale Messschieber (±0.03 mm) decken Toleranzen bis ±0.05 mm ab. Bügelmessschrauben (±0.004 mm nach DIN 863) erfassen Toleranzen von ±0.01 mm. Messuhren (Skalenteilung 0.001 mm nach ISO 463) dienen zur Prüfung von Rundlauf und Lagegenauigkeit. Endmaße (Güteklasse 0: ±0.30 µm Abweichung nach ISO 3650) bilden die Kalibriernormale. Dieser Leitfaden behandelt die Auswahl nach Toleranzbereich, die korrekte Messtechnik, die Umgebungskontrolle und die Kalibrieranforderungen.
Die Präzisionsmessung in der Zerspanung umspannt vier Größenordnungen: von allgemeinen Maßen im Bereich 0.1mm bis zur Bewertung der Oberflächenrauheit im Submikrometerbereich. Kein einzelnes Messmittel deckt diesen gesamten Bereich ab. Zu wissen, zu welchem Instrument zu greifen ist — und ebenso wichtig, zu welchem nicht — unterscheidet Betriebe, die durchgängig einwandfreie Teile ausliefern, von solchen, die mit hohen Ausschussraten zu kämpfen haben. Dieser Leitfaden behandelt das gesamte Spektrum der dimensionellen Messinstrumente, die beeinflussenden Umgebungsfaktoren sowie einen praxistauglichen Rahmen zur Zuordnung von Messmitteln zu Toleranzanforderungen.
Messschieber — digital, mit Messuhr und mit Nonius
Messschieber sind das am häufigsten eingesetzte Messinstrument in jeder Werkstatt. Sie bewältigen Außen-, Innen-, Tiefen- und Stufenmessungen in einem einzigen Werkzeug und sind damit für die schnelle Verifizierung während der Bearbeitung unverzichtbar.
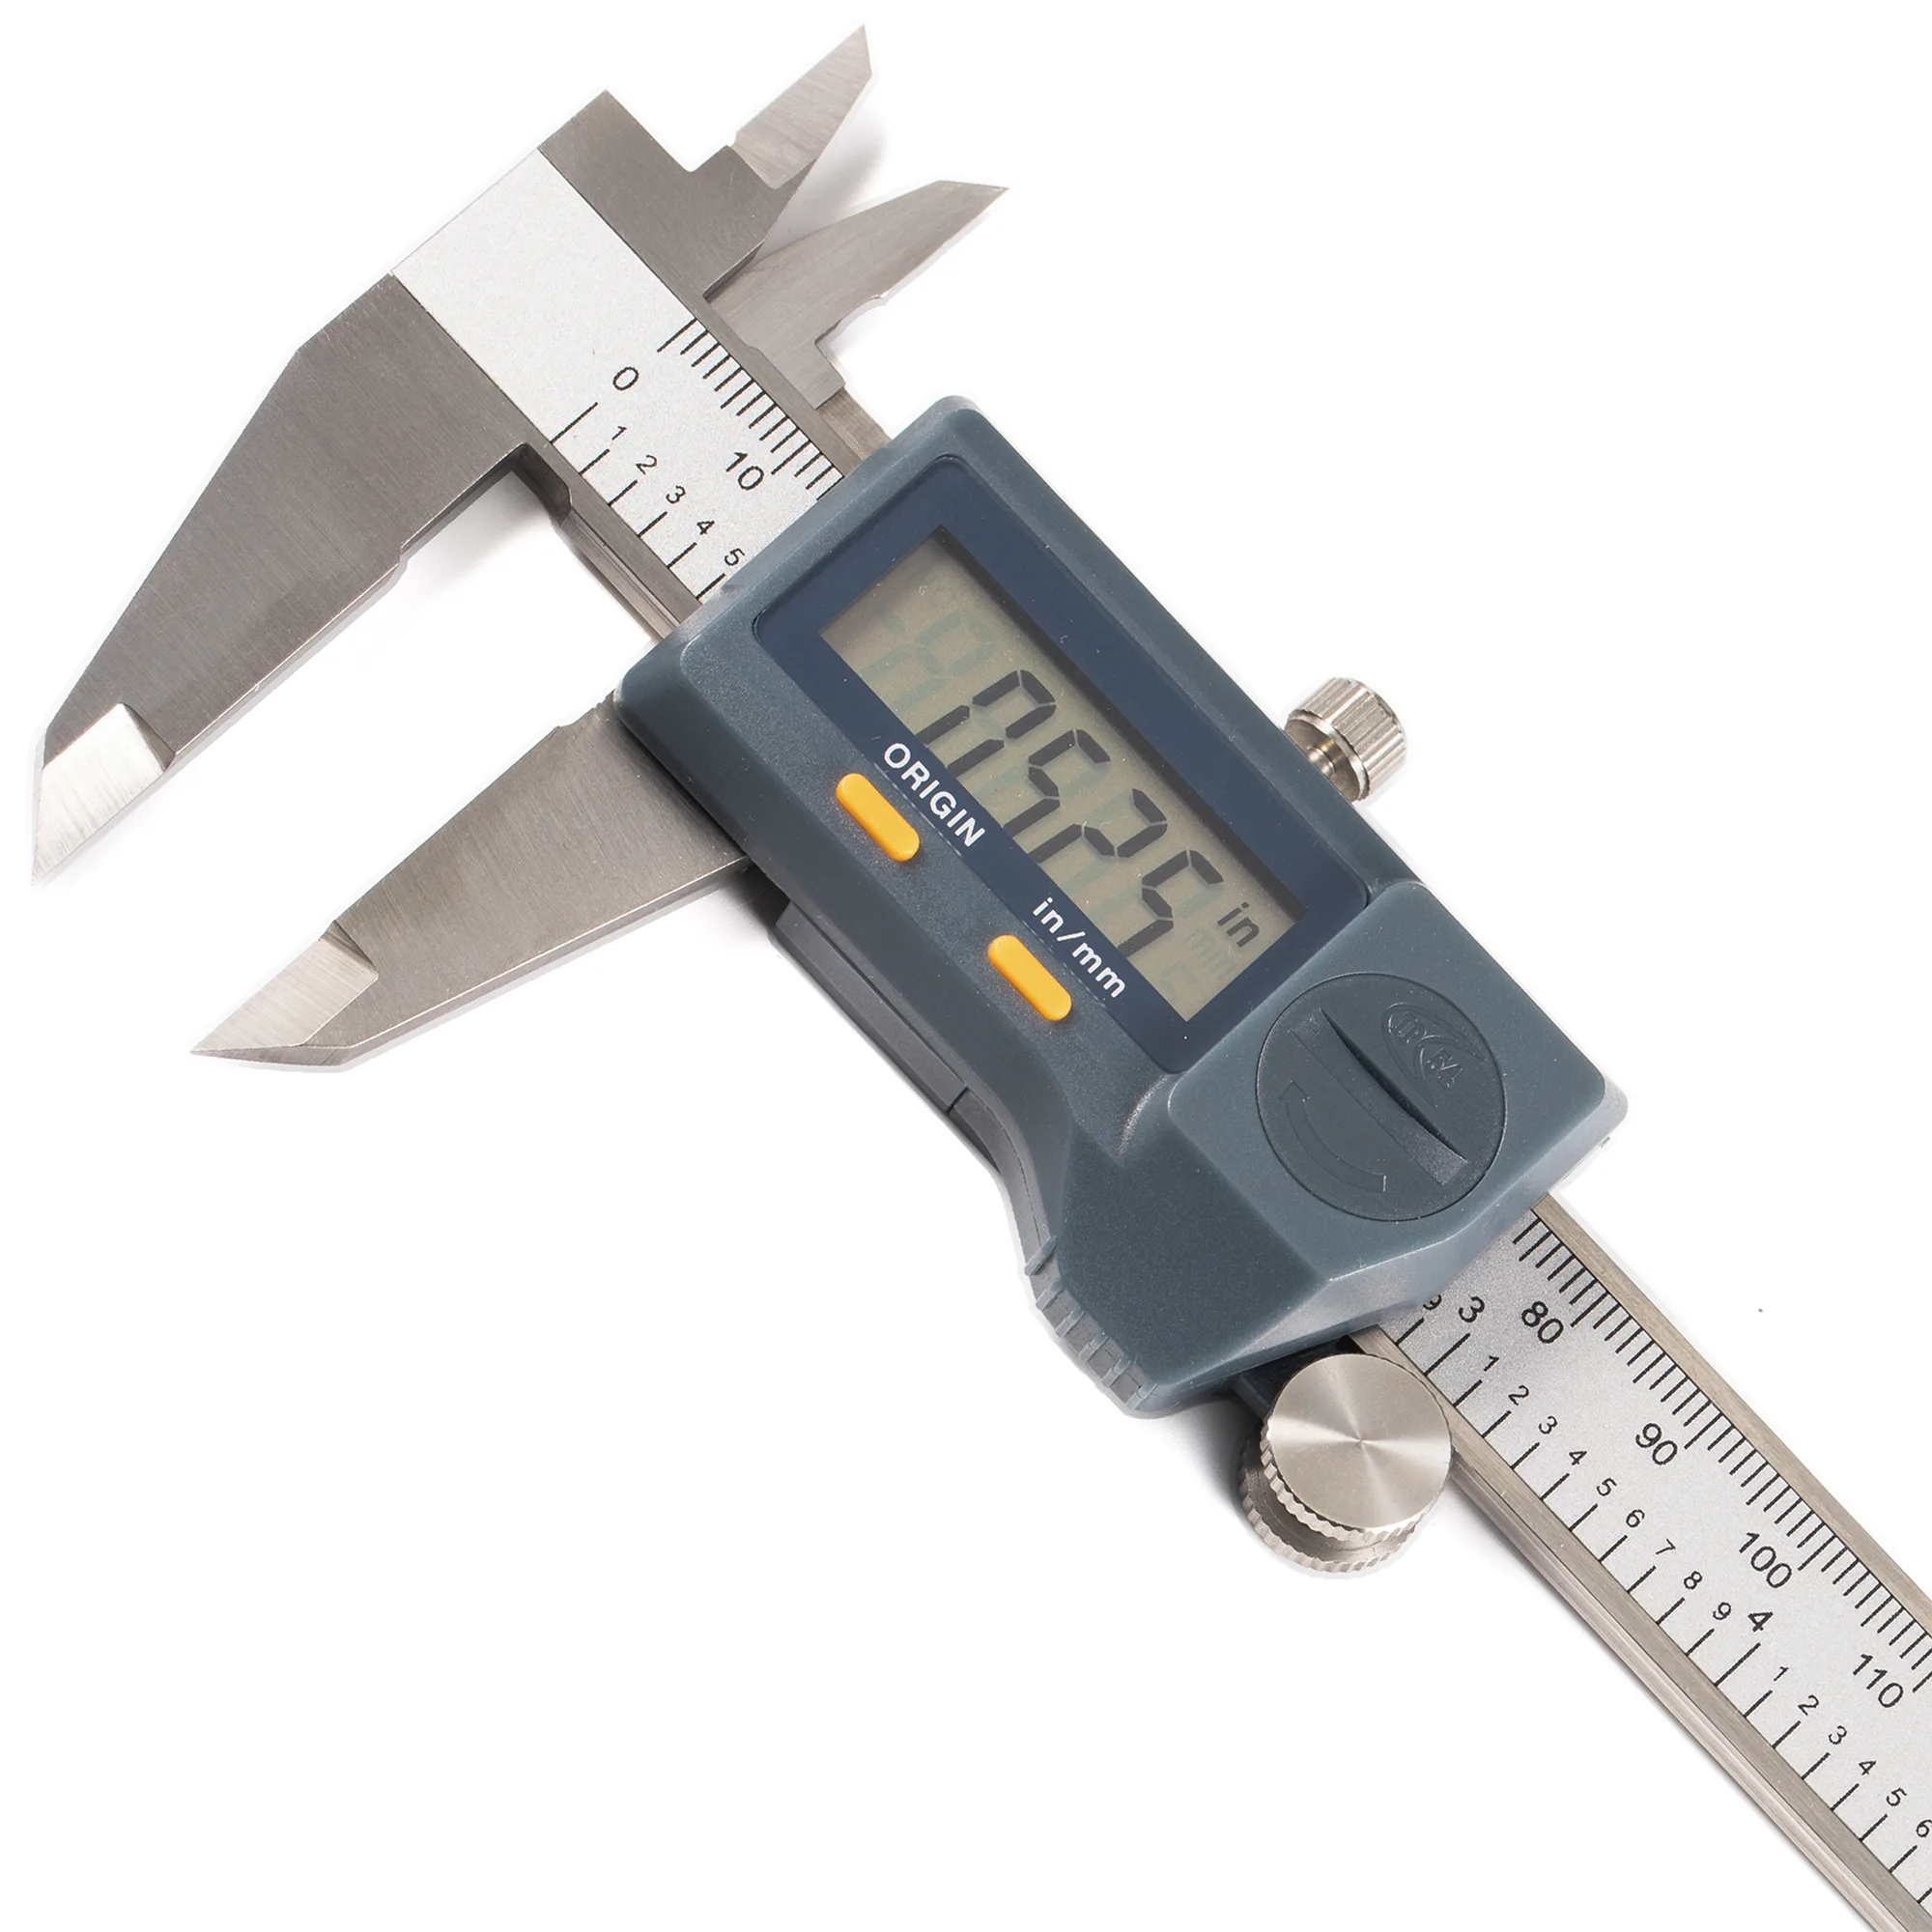
Digitale Messschieber erreichen ±0.03 mm Genauigkeit bei 150 mm Messbereich nach ISO 13385-1 — geeignet für Toleranzen ab ±0.1 mm, jedoch nicht für engere Bereiche, wo die 4:1-Unsicherheitsregel nach ISO 14253-1 greift.
Digitale Messschieber dominieren die moderne Werkstatt aus gutem Grund. Sie zeigen die Messwerte direkt an, eliminieren Interpolationsfehler und bieten einen Datenausgang für die statistische Prozesslenkung (SPC). Die Auflösung beträgt typischerweise 0.01mm (0.0005"), die Genauigkeit liegt bei +/-0.03mm (für 150mm Messbereich unter Bezugstemperatur 20°C; die zulässige Abweichung MPE nimmt mit dem Messbereich zu) nach ISO 13385-1. Die batteriebetriebene Elektronik ist der einzige nennenswerte Nachteil — eine leere Batterie im ungünstigen Moment legt die Messung lahm.
Messschieber mit Messuhr übertragen die Bewegung über ein mechanisches Zahnstangen-Ritzel-Getriebe auf eine Messuhr. Sie benötigen keine Batterien und vermitteln visuell ein Gefühl für die Messrichtung (der Zeiger wandert mit der Maßänderung). Die Auflösung entspricht mit 0.02mm der digitalen Variante, die Ablesung erfolgt jedoch langsamer, und bei schrägem Blick auf die Skala kann es zu Parallaxenfehlern kommen.
Messschieber mit Nonius stellen die ursprüngliche Bauform dar — zwei graduierte Skalen, die der Bediener durch Fluchten der Teilstriche abliest. Keine Batterien, keine beweglichen Teile außer dem Schieber selbst. Das korrekte Ablesen einer Noniusskala erfordert jedoch Übung und ein gutes Augenlicht. Die Auflösung liegt je nach Nonius-Teilung bei 0.02-0.05mm.
| Merkmal | Digital | Mit Messuhr | Mit Nonius |
|---|---|---|---|
| Auflösung | 0.01mm | 0.02mm | 0.02-0.05mm |
| Genauigkeit (150mm) | +/-0.03mm | +/-0.03mm | +/-0.03mm |
| Ablesegeschwindigkeit | Sofort | Mittel | Langsam |
| Batterie erforderlich | Ja | Nein | Nein |
| Datenausgang | SPC/USB verfügbar | Nein | Nein |
| Kühlmittelbeständigkeit | IP54-IP67 Modelle | Begrenzt | Hervorragend |
| Typische Kosten | $20-$300 | $30-$150 | $15-$80 |
Schutzart nach Einsatzumgebung wählen
Für den allgemeinen Werkstattbetrieb widerstehen digitale Messschieber der Schutzart IP54 Kühlmittelspritzern und Spänestaub. In Schleifabteilungen oder bei Nassbearbeitung empfiehlt sich eine Investition in Modelle der Schutzart IP67, die auch ein kurzzeitiges Eintauchen überstehen. Der Mehrpreis liegt typischerweise bei 30-50%, verhindert aber die häufigste Ausfallursache digitaler Messschieber.
Mikrometer — Außen-, Innen- und Tiefenbauformen
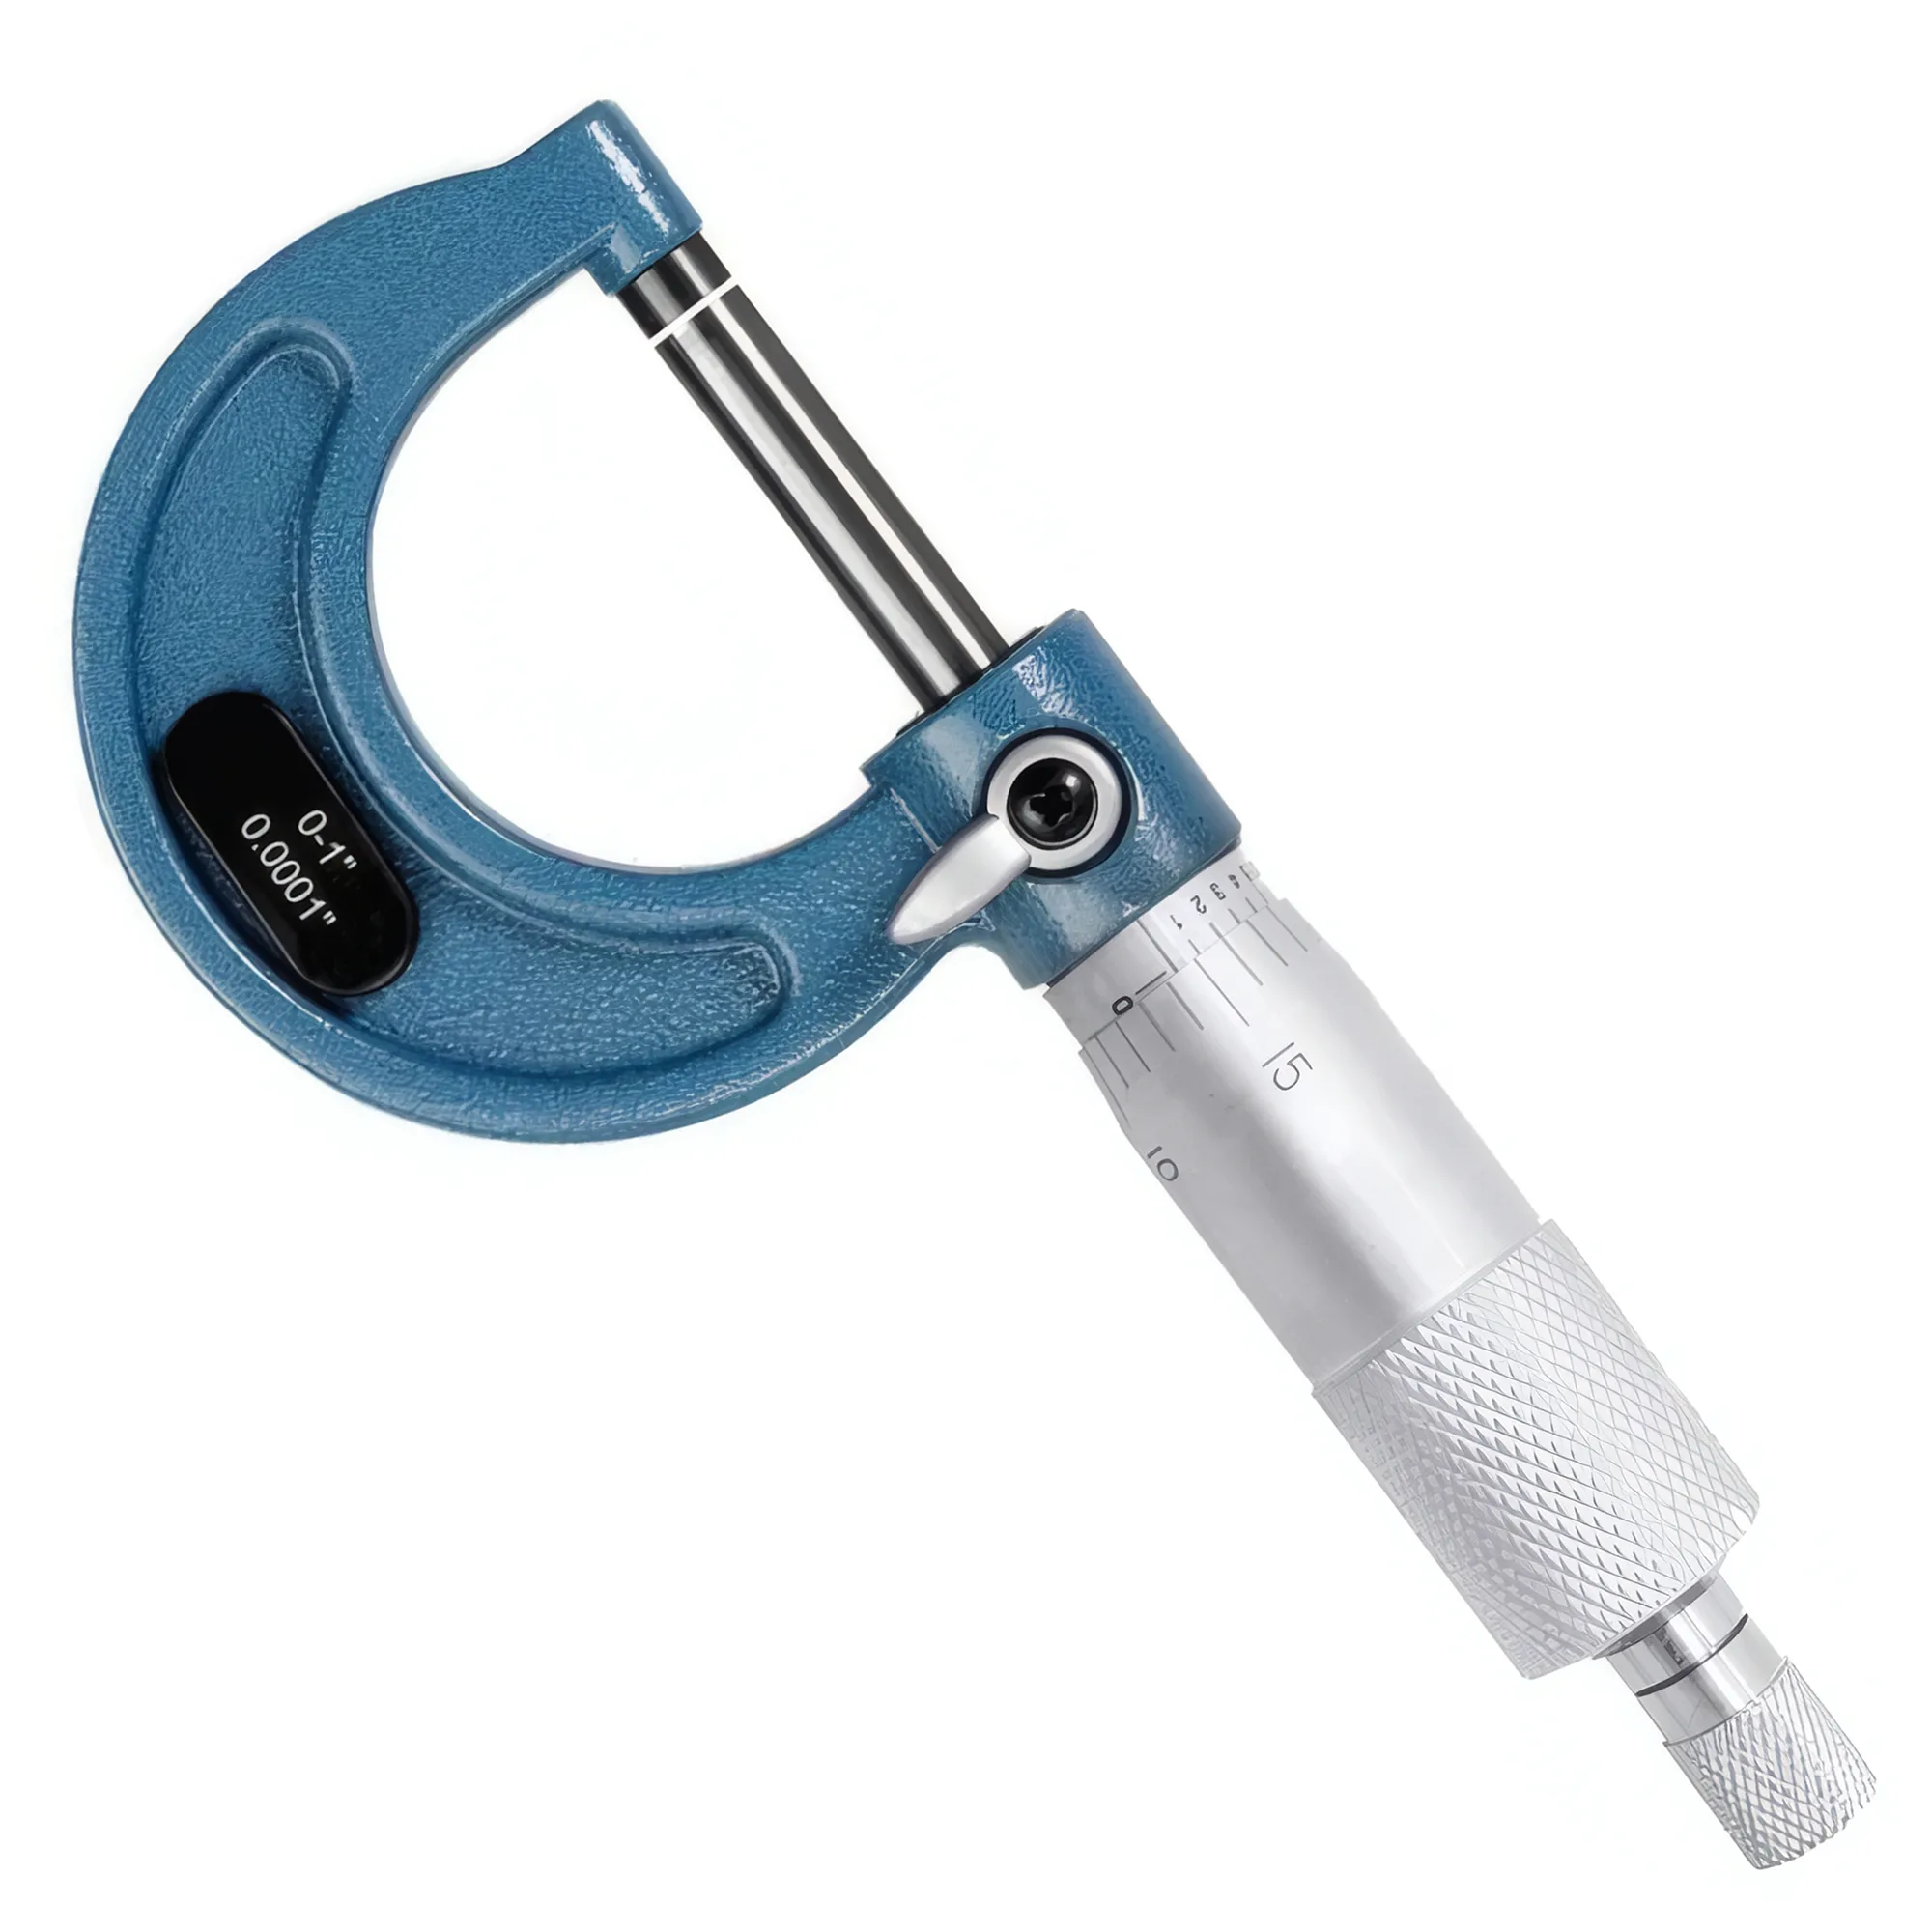
Wenn die Genauigkeit eines Messschiebers nicht mehr ausreicht, bieten Mikrometer die nächste Präzisionsstufe. Das schraubenbasierte Messprinzip liefert eine Auflösung von 0.001mm bei einer Genauigkeit von +/-0.004mm nach DIN 863 — eine Größenordnung besser als der Messschieber.
Außenmikrometer im Bereich 0–50 mm erzielen ±0.004 mm Genauigkeit nach DIN 863 / ISO 3611 und sind damit die Standardwahl für Toleranzen von ±0.02 mm und enger.
Außenmikrometer sind die präzisen Arbeitspferde. Jedes Mikrometer deckt typischerweise einen Bereich von 25mm ab (0-25mm, 25-50mm usw.), sodass für eine lückenlose Abdeckung ein vollständiger Satz erforderlich ist. Die Ratsche oder Gefühlsratsche sorgt für eine gleichmäßige Messkraft und eliminiert bedienerabhängige Druckschwankungen, die bei Messschieberablesungen zum wiederkehrenden Problem werden. Wiederholte Mikrometerablesungen an einem fertig bearbeiteten Merkmal sind zugleich die Werkstattmethode, um Maßdrift durch Schneidkantenverschleiß zu erfassen — was unmittelbar an die VB-Verschleißgrenzen anknüpft, die im Leitfaden zur CNC-Werkzeugstandzeit-Optimierung behandelt werden.
Innenmikrometer dienen zur Prüfung von Bohrungsdurchmessern. Dreipunktmessköpfe zentrieren sich selbst in der Bohrung und liefern zuverlässige Messwerte. Zweipunktausführungen erfordern eine sorgfältige Ausrichtung, arbeiten jedoch in kleineren Bohrungen. Für Bohrungen oberhalb von 50mm decken Innenmessschrauben mit Verlängerungsstangen Bereiche bis 1500mm ab.
Tiefenmikrometer messen Stufenhöhen, Nuttiefen und Schulterabmessungen. Eine ebene Grundplatte überbrückt die Bezugsfläche, während die Spindel in das Merkmal eintaucht. Austauschbare Messstangen ermöglichen mehrere Messbereiche aus einer einzigen Grundbasis.
Wärmeausdehnung und Mikrometer
Beim Anfassen wird Körperwärme auf den Mikrometerbügel übertragen. Bei einer Auflösung von 0.001mm kann ein 30 Sekunden in der Hand gehaltenes Stahlmikrometer den Bügel um 1-3 um dehnen — genug, um die Anzeige zu verfälschen. Der Bügel ist an den isolierenden Griffschalen (Wärmeschutz) zu halten, oder für kritische Messungen ist ein Mikrometerständer zu verwenden. Für gültige Messwerte nach ISO 1 ist das thermische Gleichgewicht bei 20C zwingend herzustellen.
Messuhren und Fühlhebelmessgeräte
Messuhren und Fühlhebelmessgeräte messen keine Absolutmaße — sie erfassen Abweichungen gegenüber einer Referenz. Damit sind sie unverzichtbar für Einrichtvorgänge, Rundlaufprüfungen, Ausrichtungsarbeiten und die prozessbegleitende Überwachung.
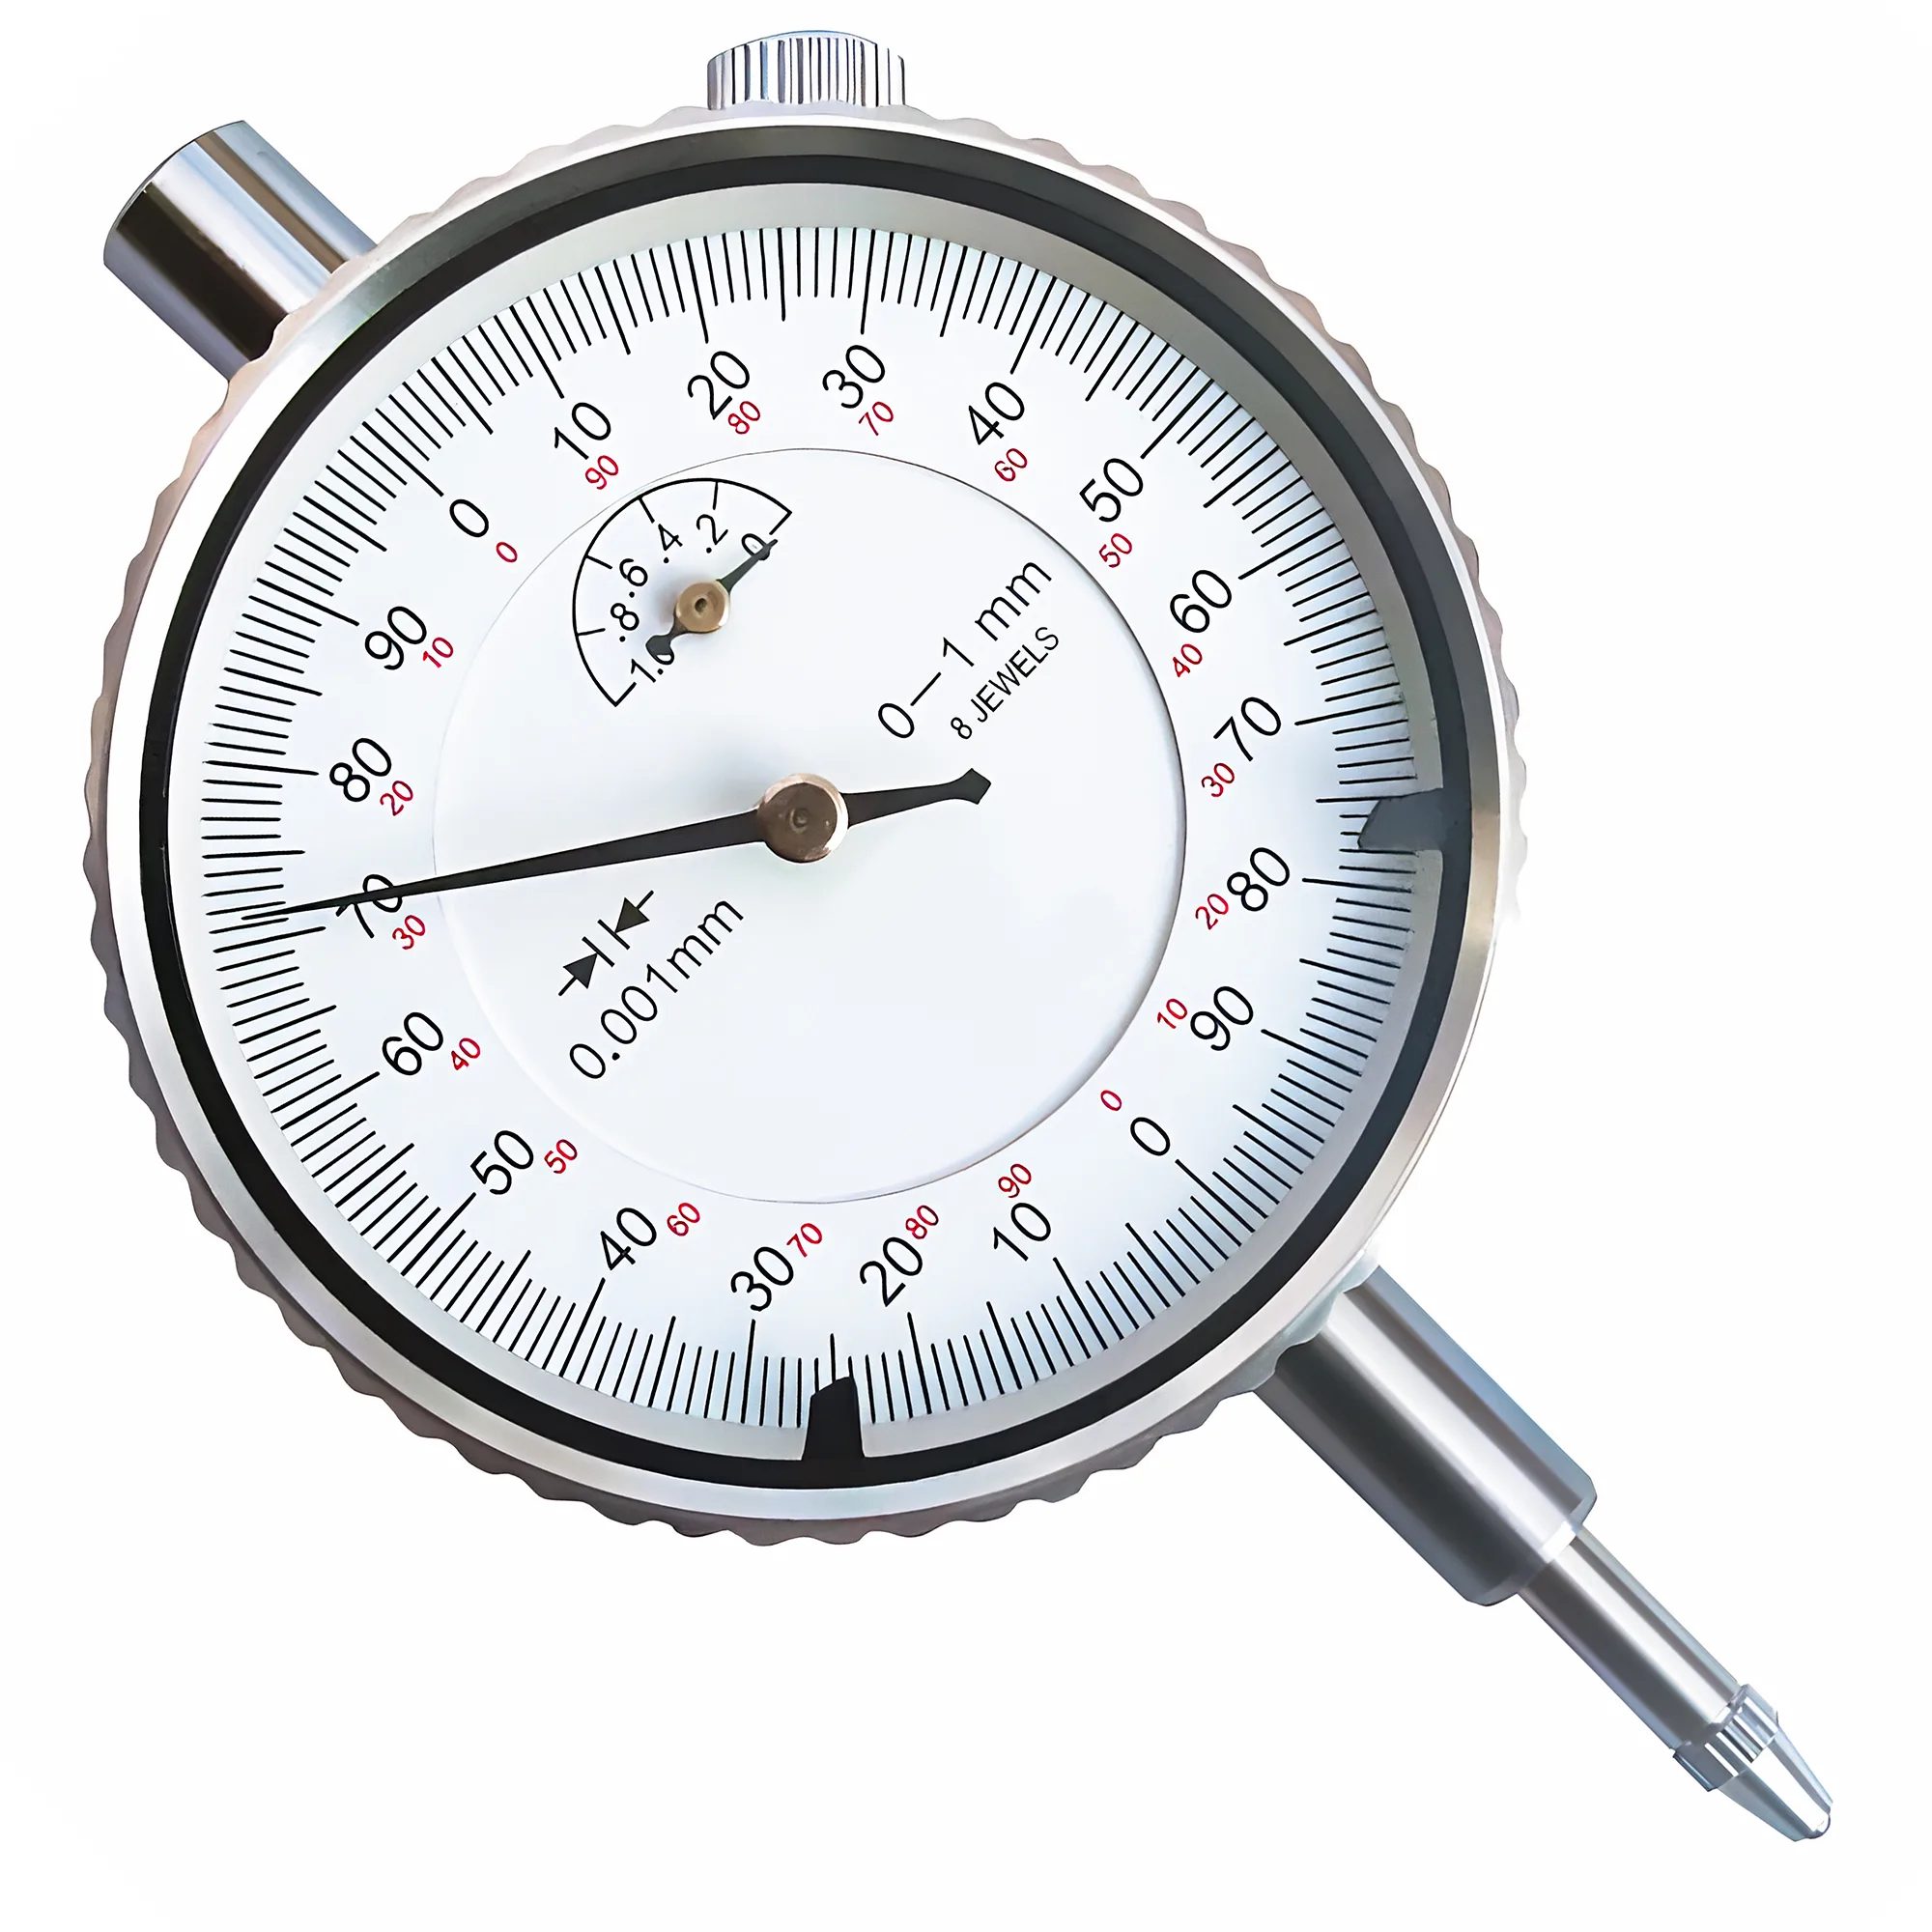
Messuhren nach ISO 463 sind das vorgeschriebene Instrument zur Prüfung von Form- und Lageabweichungen wie Rundlauf, Parallelität und Rechtwinkligkeit nach ASME Y14.5 / ISO 1101, da diese geometrischen Toleranzen als Abweichungen von einem Bezug definiert sind — nicht als Absolutmaße.
Messuhren (Tastbolzenbauform) verfügen über einen federbelasteten Messbolzen, der sich linear bewegt. Der typische Messbereich liegt bei 0.8-10mm bei einer Auflösung von 0.01mm oder 0.001mm. Sie werden auf Magnetstativen, Oberflächenmessgeräten oder an vorrichtungsgebundenen Armen befestigt. Zu den primären Einsatzfeldern zählen die Prüfung des Rundlaufs (TIR) an Wellen und Bohrungen, die Ausrichtprüfung von Werkstücken in Schraubstöcken und Futtern sowie die Überwachung des Spindelrundlaufs an Maschinen. Der Spindelrundlauf begrenzt unmittelbar die Maßgenauigkeit, die ein Zerspanungswerkzeug überhaupt halten kann — einer der Hebel, die im Leitfaden zur CNC-Bearbeitungsoptimierung behandelt werden.
Fühlhebelmessgeräte (Hebelbauform) verwenden anstelle eines Bolzens einen schwenkbaren Taster. Der Taster bewegt sich auf einem Kreisbogen und ermöglicht so den Zugang zu engen Bereichen, die mit einer Messuhr nicht erreichbar sind. Die Auflösung beträgt typischerweise 0.01mm oder 0.002mm bei einem Messbereich von 0.2-0.8mm. Sie eignen sich hervorragend zur Prüfung der Konzentrizität an kleinen Bohrungen, des Planlaufs an dünnwandigen Flanschen und der Rechtwinkligkeit aufgespannter Werkstücke.
| Parameter | Messuhr | Fühlhebelmessgerät |
|---|---|---|
| Bewegungsart | Linearer Tastbolzen | Schwenkbarer Hebel |
| Typischer Bereich | 0.8-10mm | 0.2-0.8mm |
| Auflösung | 0.01mm oder 0.001mm | 0.01mm oder 0.002mm |
| Zugang zu engen Bereichen | Begrenzt | Hervorragend |
| Messkraft | 0.5-1.5N | 0.1-0.5N |
| Am besten geeignet für | Einrichten, Rundlauf, Ausrichten | Konzentrizität, kleine Merkmale |
Bewährte Vorgehensweise beim Einrichten mit Messuhren
Bei Rundlaufprüfungen ist das Werkstück durch mindestens zwei volle Umdrehungen zu drehen und der Gesamt-Zeigerausschlag (TIR) zu erfassen. Eine einzige Umdrehung kann eine exzentrische Abweichung übersehen, die nur unter bestimmten Winkelstellungen auftritt. Für die Prüfung des Spindelrundlaufs ist ein geschliffener Prüfdorn bekannter Geradheit zu verwenden, anstatt den Spindelkopf direkt zu messen — der Prüfdorn verstärkt einen Winkelfehler in eine messbare lineare Auslenkung.
Endmaße und Kalibriernormale
Endmaße (auch Parallelendmaße oder Johansson-Blöcke genannt) bilden die Grundlage der dimensionellen Rückführbarkeit. Sie stellen bekannte Referenzlängen bereit, an denen alle anderen Messinstrumente verifiziert werden.
Endmaße der Güteklasse 0 nach ISO 3650 halten eine Abweichung von ±0.30 µm bei 100 mm Länge — sie dienen als Referenz, gegen die Kalibrierlabore Werkstattinstrumente periodisch prüfen.
Güteklassen nach ISO 3650:
| Güteklasse | Abweichung vom Nennmaß (100mm) | Längenabweichung (100mm) | Typische Verwendung |
|---|---|---|---|
| K | ±0.60 µm (einzeln zertifiziert) | 0.07 µm | Kalibriernormale mit bekannten Messwerten |
| 0 | ±0.30 µm | 0.12 µm | Referenz im Kalibrierlabor |
| 1 | ±0.60 µm | 0.20 µm | Kalibrierung im Messraum |
| 2 | ±1.20 µm | 0.35 µm | Kalibrieren und Prüfen in der Werkstatt |
Ein Standard-Endmaßsatz mit 87 Stücken deckt durch das Ansprengen der Blöcke jedes Maß von 1.001mm bis 200mm ab. Ansprengen bezeichnet das Phänomen, bei dem zwei geläppte ebene Flächen haften, wenn sie mit einem dünnen Ölfilm übereinandergeschoben werden — die Haftung ist stark genug, um das Gewicht der Blöcke zu tragen, führt jedoch zu einem vernachlässigbaren Fehler (kleiner als 0.025 um je Fuge).
Kalibrierhierarchie:
- Nationale Metrologieinstitute (NIST, PTB, NPL) unterhalten die Primärnormale
- Akkreditierte Kalibrierlaboratorien führen Referenzklassen-Endmaße mit Rückführung auf die nationalen Normale
- Messräume in Betrieben verwenden Endmaße der Güteklasse 1, die gegen die Laborreferenzen kalibriert sind
- Die Werkstatt nutzt Endmaße der Güteklasse 2 für die tägliche Prüfung
Umgang mit Endmaßen
Endmaße sind auf eine Ebenheit von 0.05 um präzisionsgeläppt. Fingerabdrücke hinterlassen korrosive Salze, die die Oberfläche angreifen und die Ansprengfähigkeit zerstören. Sie sind stets mit fusselfreien Handschuhen oder Fingerlingen zu handhaben. Nach Gebrauch mit einem Lösungsmittel reinigen, einen dünnen Film Korrosionsschutzmittel auftragen und im Holz- oder Kunststoffkasten aufbewahren. Endmaße dürfen niemals über Nacht angesprengt bleiben — die molekulare Haftung kann zu Kaltverschweißungen führen, die beim Trennen beide Flächen beschädigen.
Umgebungsfaktoren in der Präzisionsmessung
Das genaueste Instrument der Welt liefert in der falschen Umgebung falsche Ergebnisse. Temperatur, Sauberkeit und Messtechnik sind die drei Säulen zuverlässiger Messungen.
Ein 100 mm langes Stahlteil, das bei 25°C statt bei der ISO 1-Bezugstemperatur von 20°C gemessen wird, erscheint um 5.85 µm zu lang — ein Fehler, der die Genauigkeitsangabe eines hochwertigen Mikrometers überschreitet.
Temperatur: Die internationale Bezugstemperatur für dimensionelle Messungen beträgt 20C (68F) und ist in ISO 1 festgelegt. Stahl dehnt sich mit etwa 11.7 um/m/C aus (Wärmeausdehnungskoeffizient, CTE). Ein Stahlteil von 100mm, das bei 25C statt bei 20C gemessen wird, ist um 5.85 um länger als sein kalibriertes Maß — mehr als die Genauigkeit eines Mikrometers. Aluminium mit einem CTE von etwa 23 um/m/C reagiert doppelt so empfindlich. Für Messungen enger als +/-0.01mm ist eine Temperaturregelung auf +/-1C zwingend erforderlich.
Thermische Anpassungszeit: Frisch aus der Maschine kommende Teile sind heiß. Ein Teil mit 30C benötigt je nach Masse und Geometrie 20-40 Minuten auf einer Grauguss-Messplatte, um 20C zu erreichen. Dünnwandige Teile stabilisieren sich schneller als massive Blöcke. Das Überspringen dieses Schrittes ist die häufigste Fehlerquelle bei Messungen in der Serienfertigung.
Sauberkeit: Ein einzelner Span oder Kühlmitteltropfen zwischen den Messflächen addiert seine Dicke zum Messwert. Vor jeder Messung sind sowohl Instrument als auch Werkstück zu reinigen. Es sind fusselfreie Tücher und geeignete Lösungsmittel zu verwenden — niemals Putzlappen, die Fasern abgeben.
Luftfeuchte: Eine relative Luftfeuchte von 40-60% ist einzuhalten. Unter 30% zieht statische Elektrizität Staub auf die Messflächen. Über 70% steigt das Risiko von Kondensation und Korrosion. Endmaße und Präzisionsinstrumente reagieren besonders empfindlich auf Feuchteextreme.
ISO 1 Bezugstemperatur
Alle dimensionellen Messungen beziehen sich auf 20C (68F). Beim Messen ungleicher Werkstoffe (etwa bei der Prüfung eines Aluminiumteils mit einem Stahlmikrometer) führt die unterschiedliche Wärmeausdehnung zwischen Instrument und Werkstück zu einem systematischen Fehler, sofern beide nicht exakt auf 20C liegen. Dieser Fehler lässt sich nicht durch eine einfache Korrekturrechnung beseitigen — er erfordert thermisches Gleichgewicht.
Auswahlrahmen — welches Messmittel für welche Toleranz
Die Auswahl des richtigen Instruments richtet sich nach der zu prüfenden Toleranz. Die allgemeine Regel lautet, dass die Messunsicherheit nicht mehr als 10-25% der Toleranz betragen darf (die sogenannte „Goldene Regel der Messtechnik“ oder „10:1-Regel“ nach ASME Y14.5). In der Praxis gilt ein Verhältnis von 4:1 nach den Entscheidungsregeln der ISO 14253-1 als unterster akzeptabler Wert.
Nach den Entscheidungsregeln der ISO 14253-1 darf die Messunsicherheit maximal 25% der Bauteiltoleranz betragen (4:1-Verhältnis), was in der Praxis bedeutet: ±0.03 mm-Messschieber für Toleranzen ab ±0.1 mm, Mikrometer für ±0.02 mm und enger.
| Toleranzbereich | Empfohlenes Instrument | Messunsicherheit |
|---|---|---|
| +/-0.5mm und weiter | Messschieber mit Nonius oder digital | +/-0.03mm |
| +/-0.1mm bis +/-0.5mm | Digitaler Messschieber | +/-0.03mm |
| +/-0.02mm bis +/-0.1mm | Außenmikrometer | +/-0.003mm |
| +/-0.005mm bis +/-0.02mm | Präzisionsmikrometer + Endmaße | +/-0.001mm |
| Unter +/-0.005mm | KMG, Luftmessgerät oder Interferometer | Submikrometer |
✦ Messschieber am besten geeignet für
- Toleranz +/-0.1mm und weiter
- Schnelle prozessbegleitende Prüfungen
- Mehrere Messarten (Außen, Innen, Tiefe, Stufe)
- Erstmusterprüfung vor der Präzisionsmessung
✦ Mikrometer am besten geeignet für
- Toleranz +/-0.02mm und enger
- Endmaßkontrolle
- Einachsige Präzisionsmessungen
- Wiederholmessungen am selben Merkmal
Entscheidungsbaum für die Instrumentenauswahl:
- Die Toleranz aus der Zeichnung ermitteln
- Die maximal zulässige Messunsicherheit berechnen (mindestens Toleranz / 4)
- Ein Instrument auswählen, dessen angegebene Genauigkeit innerhalb dieses Unsicherheitsbudgets liegt
- Die Aktualität der Instrumentenkalibrierung prüfen
- Sicherstellen, dass die Messumgebung die geforderte Genauigkeit trägt (Temperatur, Sauberkeit)
Erfüllt kein einzelnes Instrument die Unsicherheitsanforderung, ist vor einer Höherstufung des Instruments zunächst die Umgebung zu verbessern (temperierter Messraum, Schwingungsentkopplung). Ein Mikrometer der Güteklasse 2 in einer kontrollierten Umgebung schlägt häufig ein Mikrometer der Güteklasse 1 direkt an der Maschine.
Eine Toleranzprüfung ist nur dann sinnvoll, wenn das Zerspanungswerkzeug das Maß überhaupt erzeugen kann — für die Substrat-, Geometrie- und Beschichtungsentscheidungen, die die erreichbare Genauigkeit bestimmen, siehe den Leitfaden zu Zerspanungswerkzeugen.
Schnellauswahl Präzisionsmesstechnik nach Anwendung
| Anwendung | Instrument | Genauigkeit | Norm | Begründung |
|---|---|---|---|---|
| Schnelle Außen-/Innen-/Tiefenmessung, Toleranz ±0.1 mm | Digitaler Messschieber (150 mm) | ±0.03 mm | ISO 13385-1 | Ein Instrument für vier Messarten; 4:1-Unsicherheitsregel erfüllt |
| Außendurchmesser, Toleranz ±0.02 mm oder enger | Außenmikrometer | ±0.004 mm | DIN 863 / ISO 3611 | Schraubenmessprinzip + Ratsche eliminiert bedienerabhängige Kraftschwankungen |
| Bohrungsprüfung über 50 mm | Dreipunkt-Innenmikrometer | ±0.005 mm | DIN 863 | Selbstzentrierende Geometrie beseitigt Ausrichtfehler bei Zweipunktlösungen |
| Form- und Lagetoleranzprüfung nach ASME Y14.5 (Rundlauf, Parallelität) | Messuhr + Magnetstativ | Teilung 0.001 mm | ISO 463 | Geometrische Toleranzen sind Bezugsabweichungen — nur eine Messuhr misst Abweichungen direkt |
| Kalibrierung von Werkstattmikrometern | Endmaße Güteklasse 0 | ±0.30 µm bei 100 mm | ISO 3650 | Sichert Rückführbarkeit auf nationale Längenmaßnormale |
| Toleranz unter ±0.005 mm | KMG, Luftmessgerät oder Interferometer | Submikrometer | ISO 10360 / ISO 17025 | Handgeräte können das 4:1-Verhältnis nach ISO 14253-1 auf diesem Niveau nicht erfüllen |
| SPC-Datenerfassung in der Serienfertigung | Digitaler Messschieber oder Messuhr mit USB | ±0.03 mm / 0.001 mm | ISO 10012 | Eliminiert manuelle Übertragungsfehler im Kalibrierungsworkflow |
Die Messfähigkeit muss zur Toleranz passen — ein Instrument ist nur so gut wie seine Umgebung.
Die Instrumentenauswahl folgt der 4:1-Regel: Die Messunsicherheit darf maximal 25% der Bauteiltoleranz betragen. Messschieber decken +/-0.1mm und weiter ab. Mikrometer bewältigen +/-0.02mm bis +/-0.1mm. Unter +/-0.005mm benötigt man ein KMG oder spezialisierte Messsysteme. Für Präzisionsarbeiten ist die Temperatur auf +/-1C zu regeln, Teile sollten vor der Messung thermisch stabilisiert werden, und die Rückführbarkeit der Kalibrierung auf nationale Normale ist über Endmaße der ISO 3650-Güteklassen sicherzustellen. Die häufigsten Messfehler resultieren aus Umgebung und Technik, nicht aus der Leistungsfähigkeit der Instrumente.
Worin unterscheiden sich Genauigkeit und Auflösung bei Messinstrumenten?
Die Auflösung ist das kleinste Inkrement, das ein Instrument anzeigen kann (etwa 0.01mm an einem digitalen Messschieber). Die Genauigkeit beschreibt, wie nahe der angezeigte Wert am wahren Maß liegt (etwa +/-0.03mm). Ein Instrument kann eine feine Auflösung bei schlechter Genauigkeit aufweisen, wenn es nicht kalibriert ist — eine Auflösung ohne Genauigkeit ist bedeutungslos.
Wie oft sollten Präzisionsmessinstrumente kalibriert werden?
Die Kalibrierintervalle sind nach ISO 10012 anhand von Nutzungsintensität und Kritikalität festzulegen. Viele Betriebe wählen die jährliche Kalibrierung als Ausgangspunkt und passen sie auf Grundlage der Verifizierungsergebnisse mit Zertifizierung an. Tägliche Nullpunktprüfungen und monatliche Verifizierung gegen Endmaße erfassen Drift zwischen den Kalibrierungen. Intensiv genutzte Instrumente oder solche in rauen Umgebungen benötigen gegebenenfalls eine vierteljährliche Kalibrierung gemäß den Anforderungen an Messmanagementsysteme nach ISO 10012.
Kann ein Messschieber zur Prüfung einer Toleranz von +/-0.02mm verwendet werden?
In der Regel nein. Ein Messschieber mit einer Genauigkeit von +/-0.03mm übersteigt das gesamte Toleranzband und lässt keinen Spielraum für die Messunsicherheit. Die Entscheidungsregeln der ISO 14253-1 verlangen, dass die Messunsicherheit von der Toleranzzone abgezogen wird, sodass ein Messschieber mit +/-0.03mm Genauigkeit bei einer Toleranz von +/-0.02mm zu einer negativen Konformitätszone führt. Für diesen Toleranzbereich ist eine Bügelmessschraube (+/-0.004mm Genauigkeit nach DIN 863) einzusetzen.
Warum ist 20C die normierte Bezugstemperatur für Messungen?
Die internationale Bezugstemperatur von 20C (68F) wurde in ISO 1 festgelegt, weil sie den komfortablen Arbeitsbedingungen in den meisten Industrieländern entspricht. Alle dimensionellen Normen, Endmaße und Instrumentenkalibrierungen sind auf diese Temperatur bezogen. Das Messen bei jeder anderen Temperatur führt zu einem Wärmeausdehnungsfehler, der proportional zum Wärmeausdehnungskoeffizienten des Werkstoffs ist.
Quellen
- ISO 14253-1: Geometrical Product Specifications -- Decision Rules for Conformity
- ISO 3650: Geometrical Product Specifications -- Length Standards -- Gauge Blocks
- NIST Handbook 44: Specifications, Tolerances, and Other Technical Requirements
- Mitutoyo Measurement Instruments Catalog and Technical Reference