Modularschraubstöcke erzeugen typischerweise 16-40 kN Spannkraft bei einer Parallelität von 0.005 mm und eignen sich damit für das CNC-Fräsen. Dreibackenfutter (selbstzentrierend) spannen Rundmaterial beim Drehen mit bis zu 3.000 RPM. Schwerlast-Ausführungen mitlaufender Zentrierspitzen stützen Lasten bis 4.500 kg mit einer Rundlaufgenauigkeit von 0.003 mm und nutzen dafür 5-Lager-NSK-Sätze für das Drehen zwischen Spitzen. Dieser Leitfaden behandelt Schraubstöcke, Drehfutter und mitlaufende Zentrierspitzen mit Spezifikationen aus realen Produktlinien, damit die Werkstückspannung zur jeweiligen Bearbeitungsaufgabe passt.
Einen vollständigen Überblick über Werkzeugaufnahme- und Werkstückspannsysteme einschließlich Kegeln, Spannzangen und Futtern bietet der vollständige Leitfaden zur Werkzeugaufnahme.
Die drei Kategorien der Werkstückspannung
Werkstückspannmittel lassen sich anhand der unterstützten Bearbeitungsart in drei Hauptkategorien einteilen. Schraubstöcke spannen stationäre Werkstücke auf Fräsmaschinen, Flachschleifmaschinen und EDM-Anlagen. Drehfutter greifen rotierende Werkstücke auf Drehmaschinen und Drehzentren. Mitlaufende Zentrierspitzen stützen das freie Ende langer Werkstücke beim Drehen, wobei sie mit dem Werkstück mitrotieren und so Reibung sowie Wärmeeintrag vermeiden.
Die Kategorieneinteilung ergibt sich zwingend aus dem Bearbeitungsfall: stationäres Werkstück → Schraubstock; rotierendes Werkstück in der Spindel → Futter; reitstockseitiger Stützpunkt beim Drehen zwischen Spitzen → mitlaufende Zentrierspitze. Ein Austausch zwischen den Kategorien ist kaum möglich.
Jede Kategorie gliedert sich weiter auf: Modularschraubstöcke liefern typischerweise hohe Spannkräfte für Bearbeitungszentren (16-40 kN), während Werkzeugmacher- und Sinus-Schraubstöcke auf Präzision für Schleif- und Messaufgaben ausgelegt sind. Dreibackenfutter ermöglichen eine schnelle Selbstzentrierung für Rundmaterial, Vierbackenfutter bieten darüber hinaus zusätzliche Spannstabilität für schwere oder unregelmäßige Werkstücke. Mitlaufende Zentrierspitzen reichen von Hochgeschwindigkeitsmodellen mit bis zu 6.000 RPM bis zu Schwerlast-Ausführungen, die Radiallasten von bis zu 4.500 kg aufnehmen.
Schraubstock-Auswahl: Modular, Werkzeugmacher oder Sinus
Präzisionsschraubstöcke erfüllen je nach Einsatz unterschiedliche Aufgaben. Wer die Unterschiede kennt, vermeidet sowohl unnötige Zusatzfunktionen als auch eine zu geringe Genauigkeit für die jeweilige Bearbeitung.
Modularschraubstöcke liefern 16–40 kN Spannkraft bei Backenbreiten von 100–300 mm, während Werkzeugmacher- und Sinus-Schraubstöcke 0.005 mm/100 mm Parallelität halten — die zwei Kenngrößen, die Schruppfähigkeit bzw. Schleif-/Fräsgenauigkeit bestimmen.
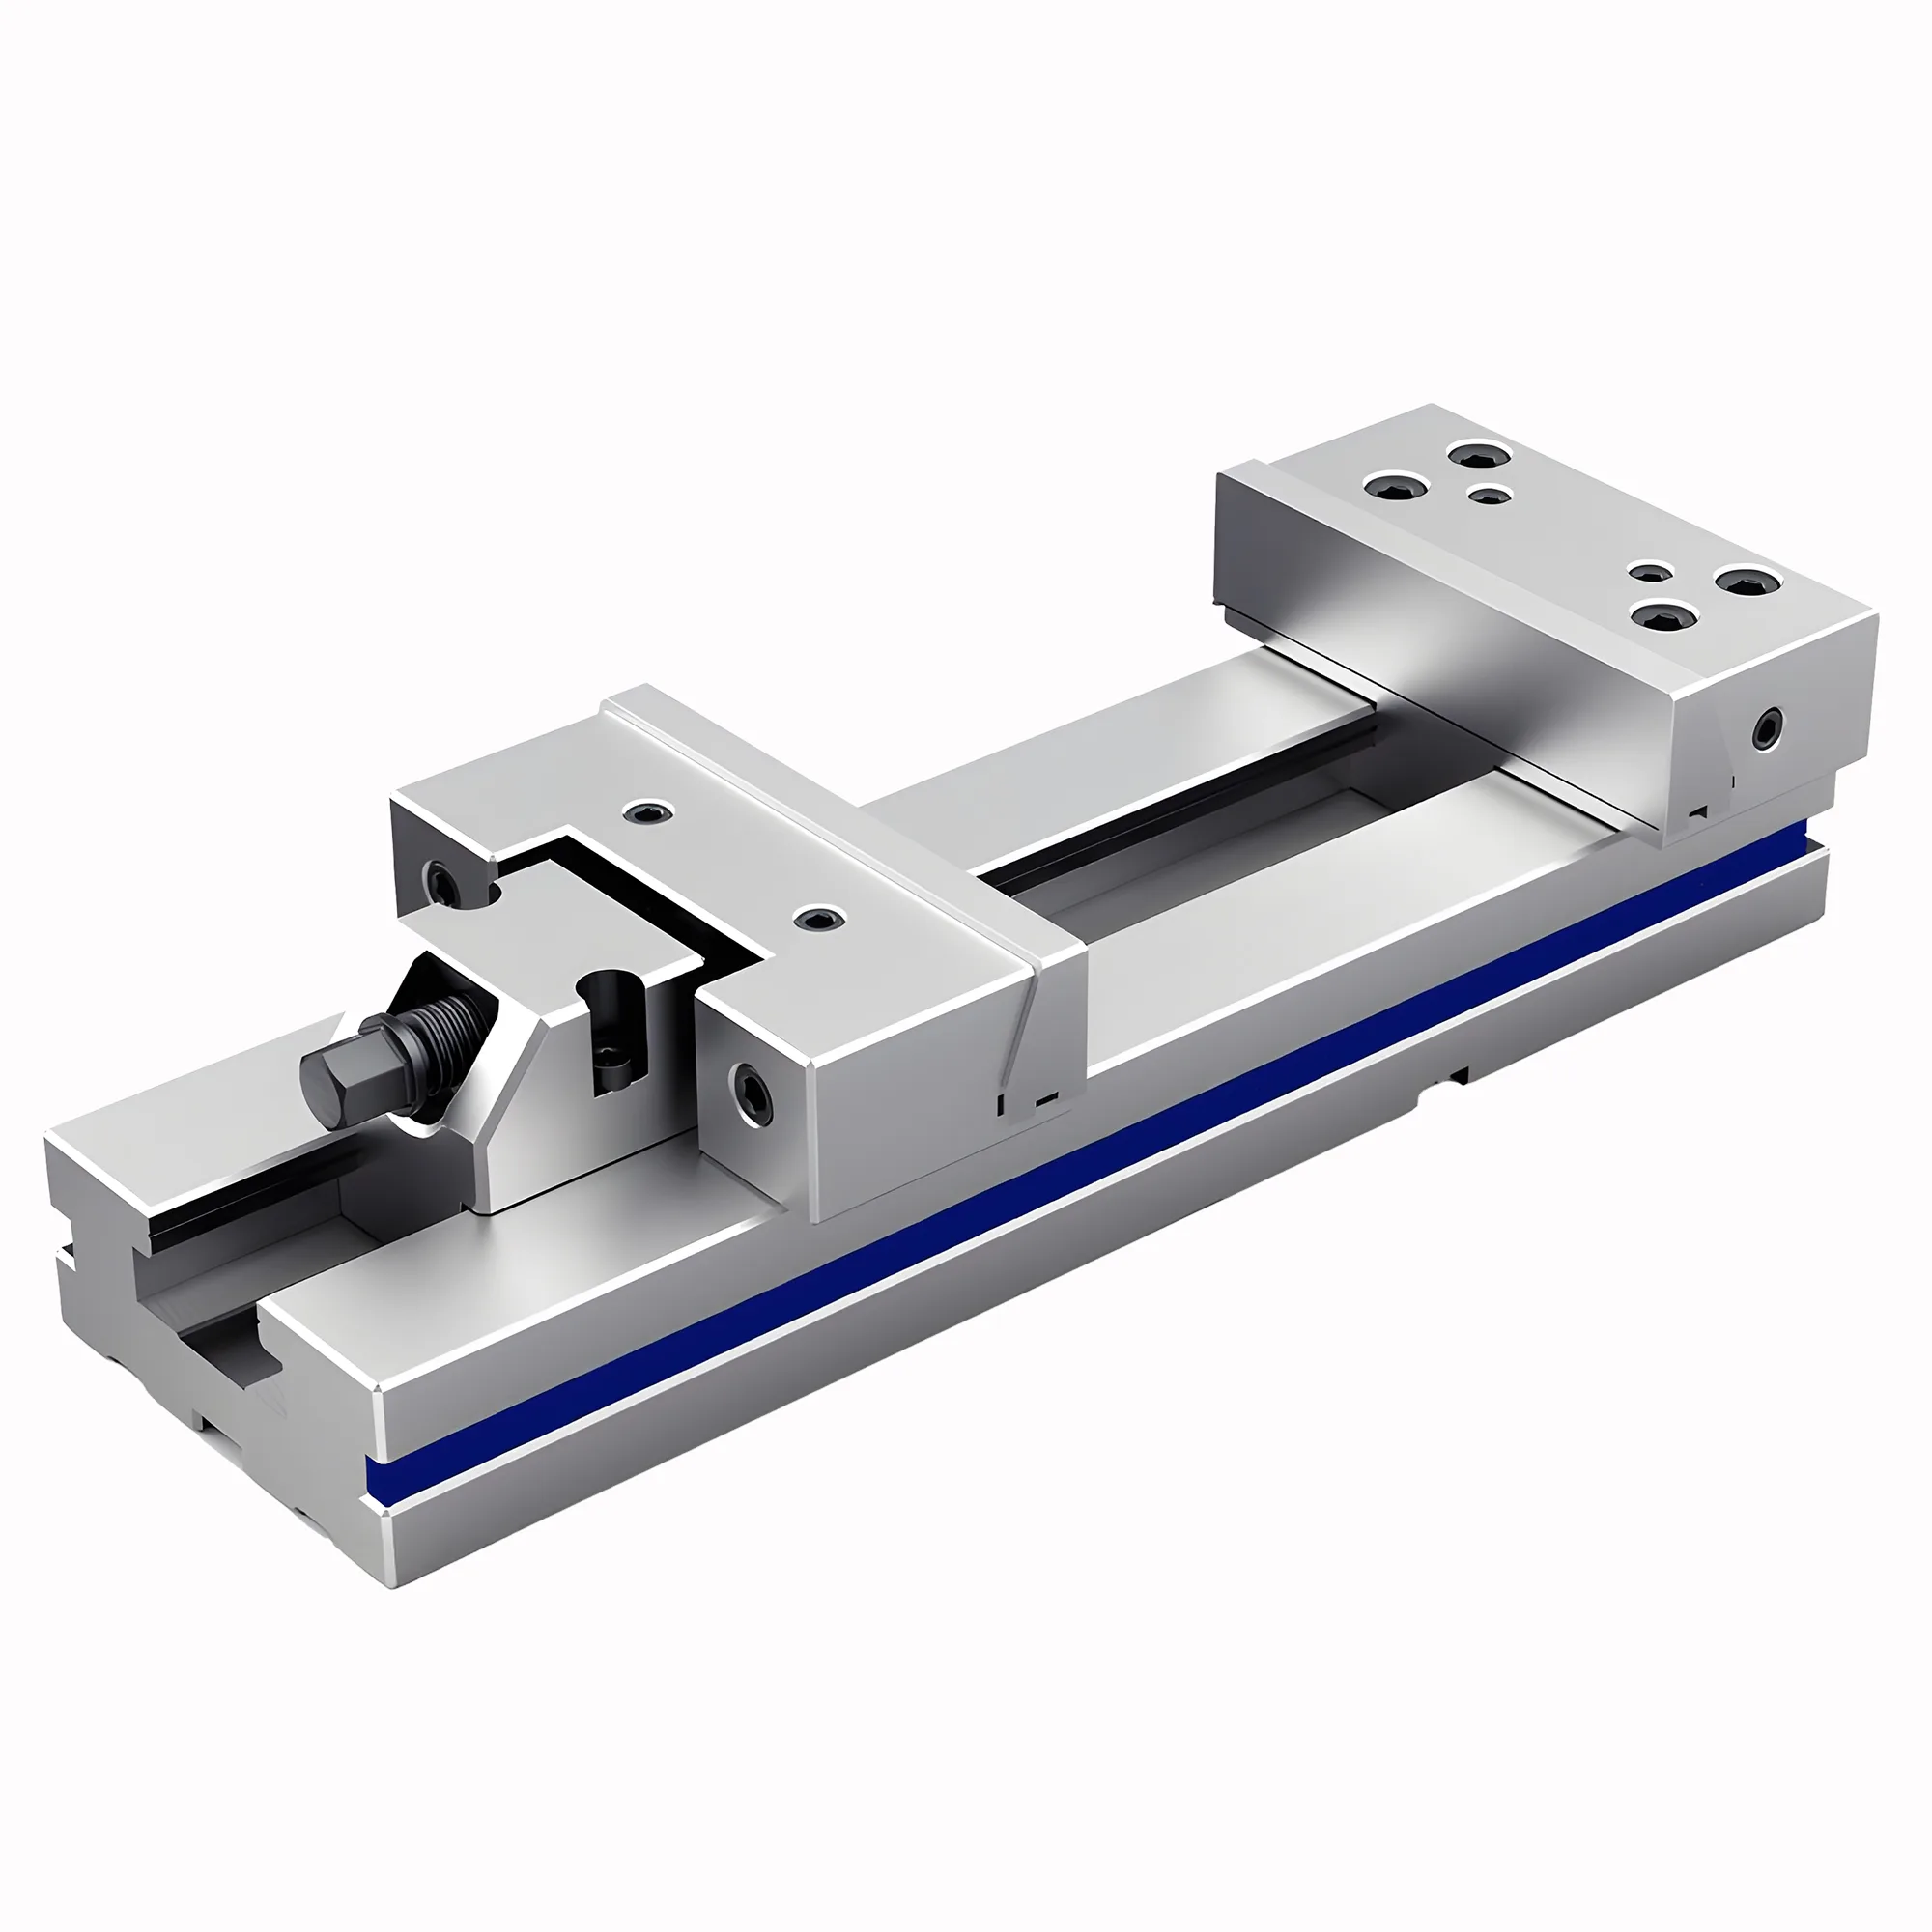
Modularschraubstöcke (Typ GT) besitzen einen Grundkörper aus 20CrMnTi-Vergütungsstahl, der durch Einsatzhärtung eine Oberfläche von HRC 58-62 erhält — 20CrMnTi wird für Schraubstockkörper bevorzugt, weil die einsatzgehärtete Oberfläche Backenverschleiß widersteht, während der zähe Kern den Spannschlag absorbiert. Der modulare Aufbau erlaubt es, Grundkörper, feste Backe und bewegliche Backe zu trennen und neu zu konfigurieren. Die Backenbreiten reichen von 100-300 mm, die Spannöffnungen von 100-800 mm, und die Spannkraft liegt zwischen 16-40 kN. Für Bearbeitungszentren und CNC-Fräsmaschinen sind sie die primäre Wahl der Werkstückspannung.
Werkzeugmacher-Schraubstöcke (Typ QGG) verfügen über einen einteiligen Grundkörper mit V-genuteten Backen zum Spannen von Rundmaterial. Alle Flächen sind präzisionsgeschliffen und erreichen 0.005 mm/100 mm Parallelität sowie 0.005 mm Rechtwinkligkeit. Die Backenbreiten liegen zwischen 50-150 mm. Der monolithische Aufbau sichert maximale Steifigkeit beim Schleifen und Fräsen kleiner Werkstücke.
Sinus-Schraubstöcke (Typ QKG) teilen die Präzisionsspezifikationen der Werkzeugmacher-Schraubstöcke, sind jedoch für winklige Aufspannungen auf Flachschleifmaschinen und EDM-Anlagen optimiert. Die Backenbreiten umfassen typischerweise 25-150 mm und decken feine Detailarbeit bis hin zu mittelgroßen Bauteilen ab.
| Kriterium | Modularschraubstock (GT) | Werkzeugmacher-Schraubstock (QGG) | Sinus-Schraubstock (QKG) |
|---|---|---|---|
| Backenbreiten-Bereich | 100-300 mm | 50-150 mm | 25-150 mm |
| Maximale Spannöffnung | 100-800 mm | 65-210 mm | 22-300 mm |
| Spannkraft | 16-40 kN | entfällt (Spindelausführung) | entfällt (Spindelausführung) |
| Oberflächenhärte | HRC 58-62 | HRC 58-62 | HRC 58-62 |
| Parallelität | 0.005 mm/100 mm | 0.005 mm/100 mm | 0.005 mm/100 mm |
| Hauptanwendung | CNC-Fräsen | Schleifen, Fräsen | Schleifen, EDM |
Regel zur Schraubstock-Auswahl
Stehen Spannkraft und Backenöffnung im Vordergrund, ist der Modularschraubstock die richtige Wahl. Kommt es dagegen auf Positioniergenauigkeit in mehreren Aufspannlagen an, sind Werkzeugmacher- oder Sinus-Schraubstöcke vorzuziehen — beide Bauarten lassen sich horizontal, vertikal und liegend mit gleicher Präzision aufspannen.
Werkstätten, die in Richtung 5-Achs-Bearbeitung gehen, stehen vor einer eigenständigen Spannproblematik — Standardschraubstöcke kollidieren mit den Drehachsen — sodass die Schraubstockauswahl dort üblicherweise zu kompakten 5-Achs-Schraubstöcken, Schwalbenschwanz-Spannvorrichtungen und Nullpunktspannsystemen wechselt; für die Kosten- und ROI-Implikationen siehe den Leitfaden zur Einführung der 5-Achs-Bearbeitung.
Drehfutter-Auswahl: Dreibacken oder Vierbacken
Drehfutter werden nach Backenzahl und Backenbauart unterschieden. Die Wahl zwischen Dreibacken- und Vierbackenfutter (beide selbstzentrierend) beeinflusst Zentriergenauigkeit, Spannbereich und maximale Drehzahl.
Selbstzentrierende Dreibackenfutter (nach ISO 3089 für einteilige Backen oder JIS B 6151 für Futteranforderungen) zentrieren Rund- und Sechskantmaterial am schnellsten; Vierbackenfutter gleicher Größe laufen typischerweise 33 % langsamer (z. B. 2.000 vs. 3.000 RPM bei 200 mm), verteilen die Spannkraft jedoch auf vier Kontaktpunkte für bessere Stabilität bei asymmetrischen Lasten.
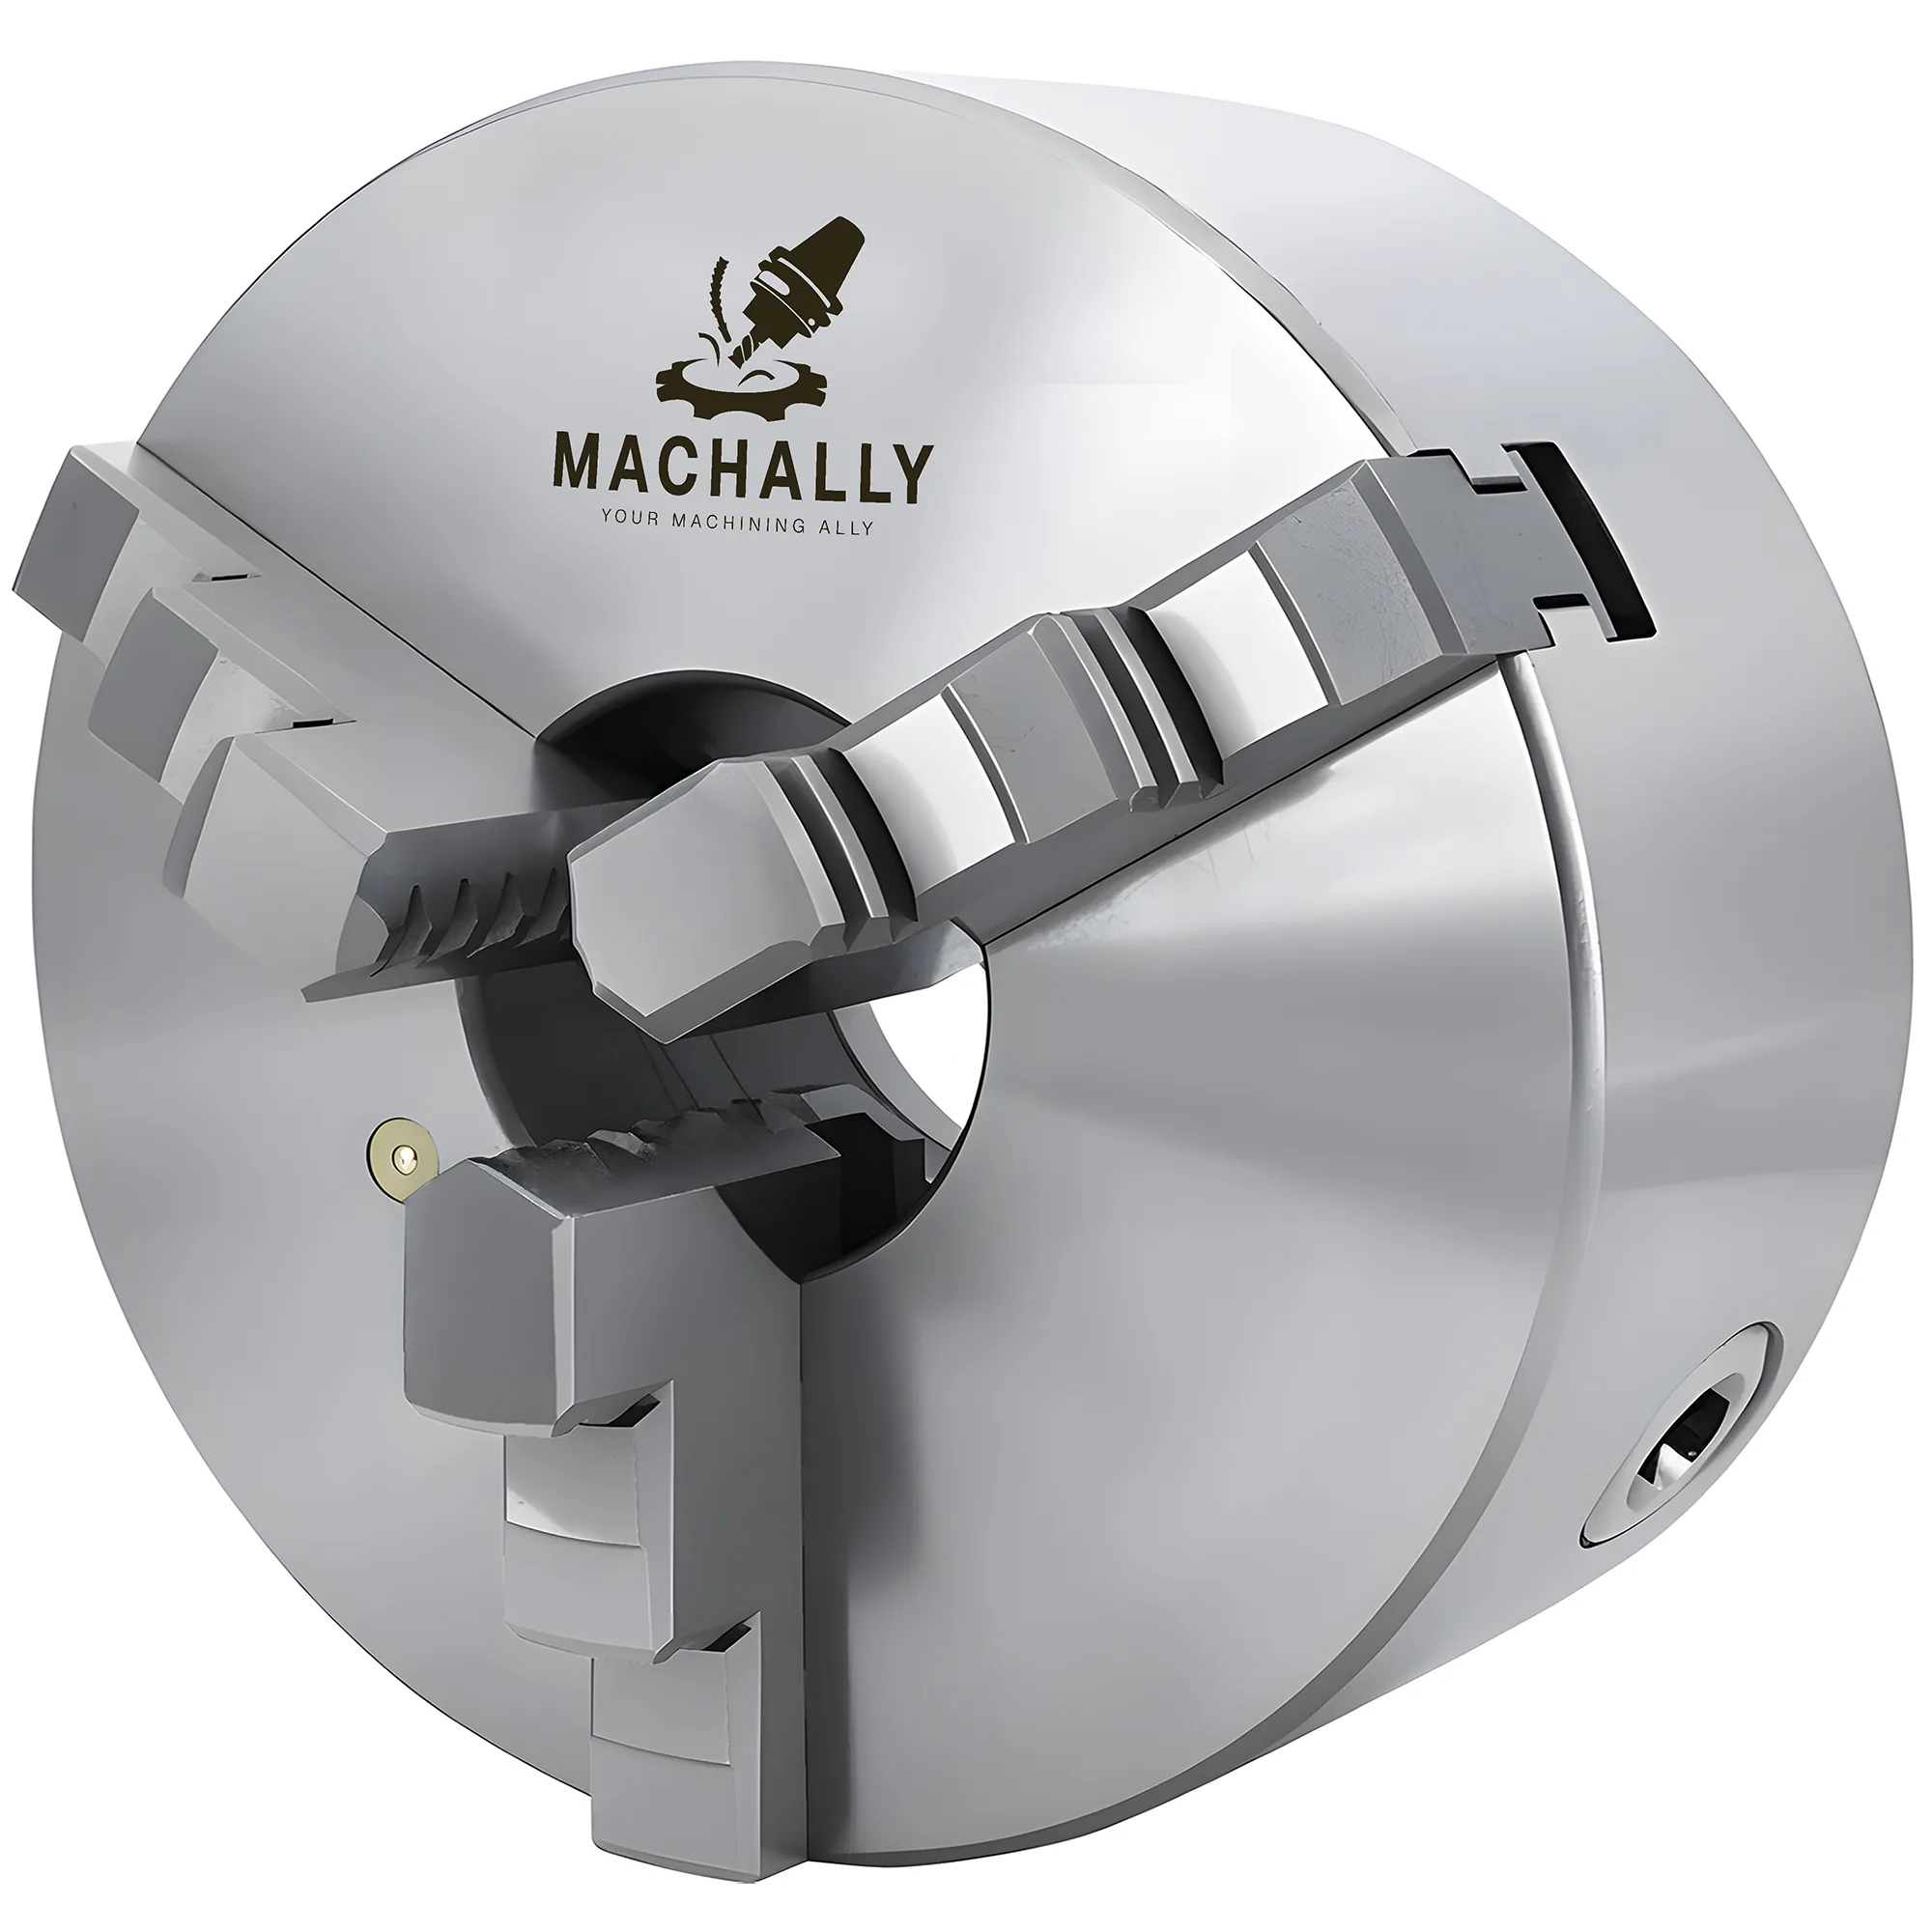
Dreibackenfutter (selbstzentrierend) der Serie K11 (einteilige Backen nach ISO 3089) nutzen einen Planspiralmechanismus, der alle drei Backen gleichzeitig bewegt und Rund- oder Sechskantmaterial automatisch zentriert. Sie sind in Durchmessern von 80-630 mm verfügbar und übertragen Drehmomente von 40 Nm (80 mm) bis 800 Nm (630 mm) bei Drehzahlen zwischen 600-4.800 RPM. Standardmodelle umfassen zwei Sätze einteiliger Backen — Innen- und Außenbacken —, während ISO-3442-konforme Modelle (Serie K11A) zweiteilige Umkehrbacken einsetzen, die sich für beide Spannrichtungen anpassen lassen. Die Futteraufnahme folgt DIN 55029, der die Kurzkegel-Schnittstelle definiert, die das Futter ohne Rundlaufverlust durch ein Gewindeflansch an der Drehmaschinenspindelnase registriert.
Vierbackenfutter (selbstzentrierend) der Serien K12/K12A verteilen die Spannkraft auf vier statt auf drei Kontaktpunkte. Daraus ergibt sich eine gleichmäßigere radiale Spannungsverteilung, die einer Werkstückverlagerung unter asymmetrischen Schnittlasten entgegenwirkt. Die K12-Reihe deckt Durchmesser von 80-630 mm bei Drehmomenten von 40-800 Nm ab. Die Maximaldrehzahlen liegen aufgrund der zusätzlichen Masse geringfügig unter denen gleich großer Dreibackenfutter — so läuft ein 200-mm-Vierbackenfutter beispielsweise mit 2.000 RPM gegenüber 3.000 RPM beim gleichgroßen Dreibackenfutter.
| Kriterium | 3-Backen-Futter (K11) | 3-Backen ISO 3442 (K11A) | 4-Backen-Futter (K12) | 4-Backen ISO 3442 (K12A) |
|---|---|---|---|---|
| Größenbereich | 80-500 mm | 160-630 mm | 80-630 mm | 160-630 mm |
| Max. Drehzahl (200 mm) | 3.000 RPM | 3.000 RPM | 2.000 RPM | 2.000 RPM |
| Max. Drehmoment (200 mm) | 250 Nm | 320 Nm | 250 Nm | 250 Nm |
| Backenbauart | einteilig (2 Sätze) | zweiteilig (Grund- + Aufsatzbacke) | einteilig (2 Sätze) | zweiteilig (Grund- + Aufsatzbacke) |
| Weichbacken verfügbar | ja | ja | ja | ja |
| Durchgangsbolzen-Montage | nein | nein | auf Anfrage | auf Anfrage |
Häufiger Fehler bei der Futter-Auswahl
Die Annahme, ein Vierbackenfutter biete stets höhere Genauigkeit als ein Dreibackenfutter, ist nicht zutreffend. Die Selbstzentriergenauigkeit hängt von der Qualität des Planspiralmechanismus ab, nicht von der Backenzahl. Für maximale Zentriergenauigkeit sind Weichbacken anzufordern, die direkt auf der Drehmaschine ausgedreht werden — auf diese Weise wird eine engere Konzentrizität erreicht als mit jeder vorgeschliffenen Backenausführung, unabhängig von der Drei- oder Vierbackenkonfiguration.
Auswahl der mitlaufenden Zentrierspitze: Drehzahl gegen Tragfähigkeit
Mitlaufende Zentrierspitzen stützen das reitstockseitige Ende des Werkstücks beim Drehen. Die zentrale Abwägung besteht zwischen maximaler Drehzahl und radialer Tragfähigkeit — Hochgeschwindigkeitslager erlauben schnelleres Drehen, tragen jedoch weniger Gewicht, während Schwerlastlager massive Werkstücke bei niedrigeren Drehzahlen aufnehmen.
Hochgeschwindigkeits-Zentrierspitzen mit drei NSK-Lagersätzen erreichen 0.003 mm Rundlauf bis 6.000 RPM (MT2) bei einer Tragfähigkeit von ~150–2.800 kg, während 5-Lager-Schwerlastmodelle auf MT6 bis 4.500 kg bei 1.000–3.500 RPM tragen.
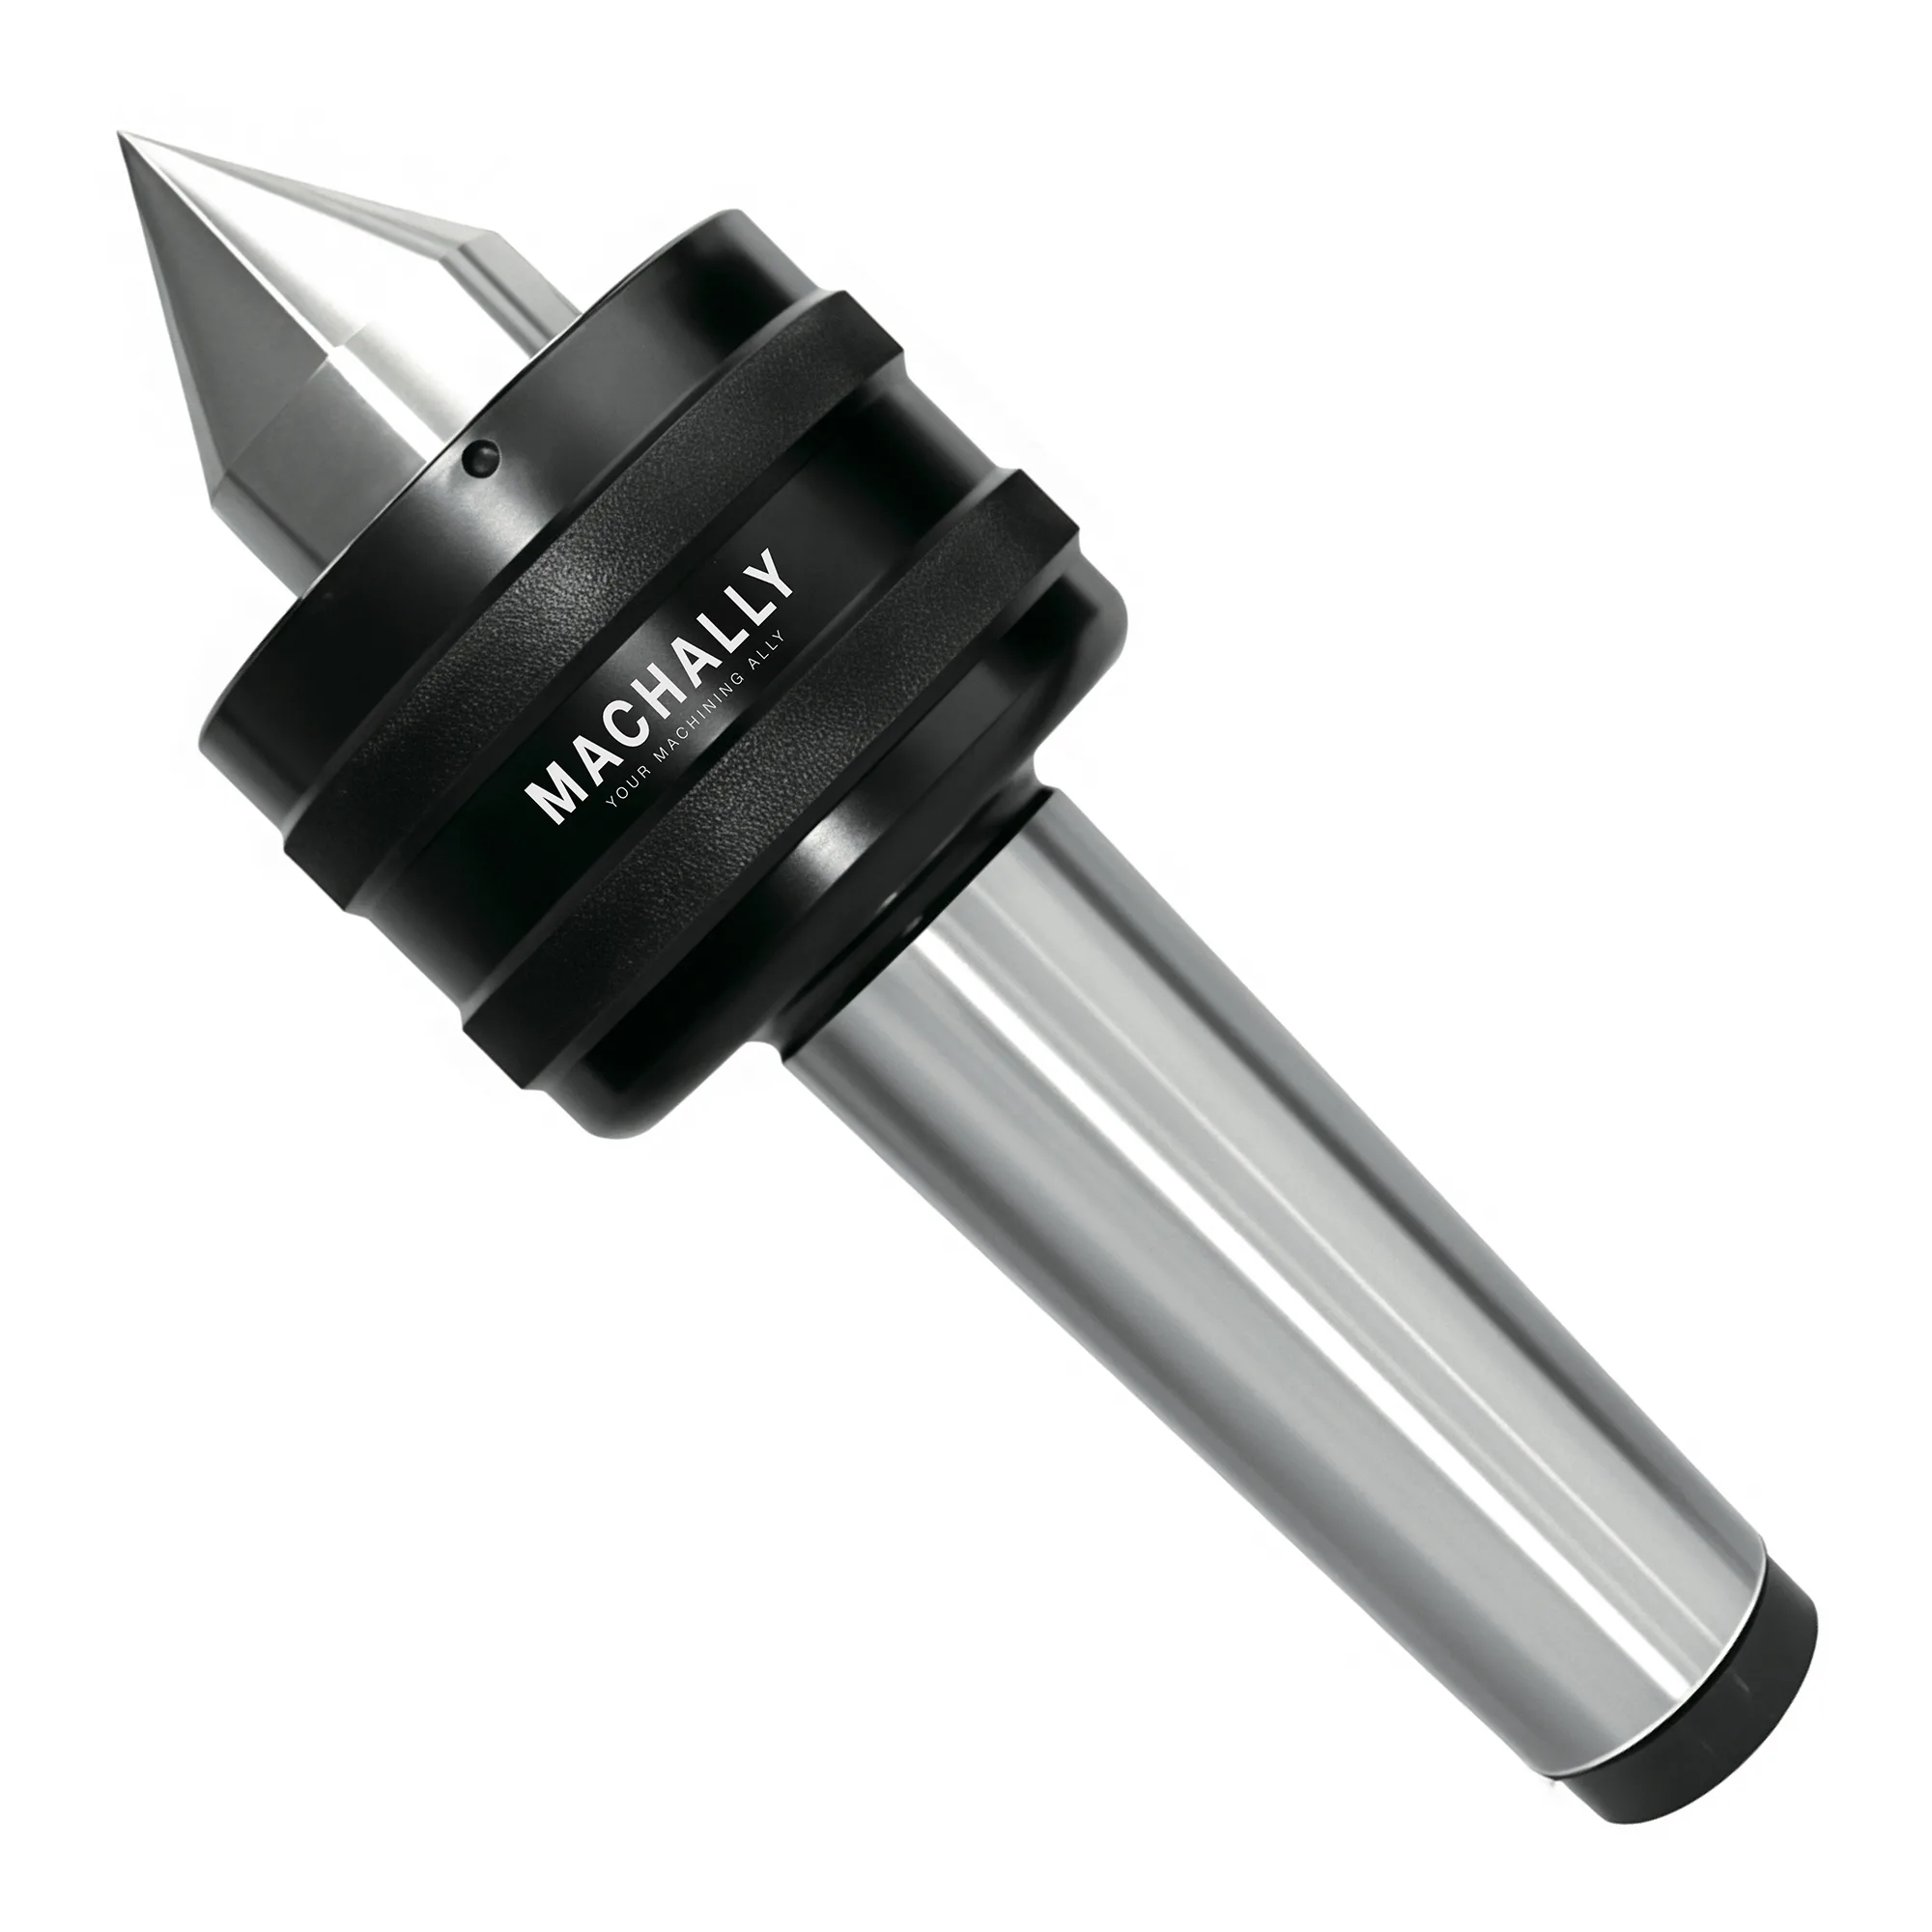
Hochgeschwindigkeits-Ausführungen arbeiten mit drei Sätzen NSK-Lagern (zweireihig, Axiallager und IKO-Nadellager) sowie einer Cr12MoV-Spindel, die auf HRC 60 plus/minus 2 Grad wärmebehandelt ist. Sie erreichen eine Genauigkeit von 0.003 mm bei Drehzahlen bis 6.000 RPM (MT2) und Tragfähigkeiten von 150-2.800 kg je nach Morsekegelgröße. Das doppelte Dichtungssystem mit deutschen Wellendichtringen schützt die Lager zuverlässig vor Kühlmitteleintritt.
Schwerlast-Ausführungen setzen fünf Sätze NSK-Lager für maximale radiale Tragfähigkeit ein — bis 4.500 kg auf einem MT6-Kegel. Ihre vibrationsarme Bauweise mit einstellbarem Lagerspiel macht sie zur ersten Wahl beim Schruppen schwerer Werkstücke. Aufgrund der größeren Lageranordnungen sind die Maximaldrehzahlen typischerweise geringer (1.000-3.500 RPM).
Versa-Turn-Ausführungen verfügen über eine außenliegende Drehkonstruktion mit kleinerem Kopfdurchmesser, die Werkzeugkollisionen in beengten Drehaufbauten vermeidet. Sie tragen typischerweise Lasten von 100-1.300 kg bei Drehzahlen bis 4.000 RPM mit einer Genauigkeit von 0.003 mm.
Mitlaufende Zentrierspitzen mit Wechselspitzen erlauben einen schnellen Spitzenwechsel, ohne die Spitze aus dem Reitstock zu entnehmen. Sie erreichen eine Genauigkeit von 0.005 mm bei Drehzahlen bis 5.000 RPM. Die Hartmetall-Option mit YG8-Wolframcarbidspitzen (HRC ~90) ist für die karbidbestückte Ausführung vorgesehen, weil die Kontaktfläche unter hoher Temperatur am Zentrierbohrungskonus des Werkstücks verschleißt — YG8-Härte und Temperaturbeständigkeit verlängern die Spitzenstandzeit gegenüber gehärteten Werkzeugstahlspitzen bei abrasiven oder hochdrehenden Anwendungen.
Wann welche Werkstückspannung gewählt wird
Die Maschinenart trifft die erste Entscheidung: Fräsmaschine/Schleifmaschine → Schraubstock; Drehmaschine → Futter + optionale mitlaufende Zentrierspitze — erst danach werden Backenanzahl, Spannkraft und Lagerkonfiguration zum entscheidenden Kriterium.
✦ Schraubstöcke eignen sich am besten für
- CNC-Fräsen und Bearbeitungszentren (Modularschraubstöcke GT, 16-40 kN)
- Flachschleifen und EDM (Sinus-Schraubstöcke QKG, 0.005 mm/100 mm)
- Werkzeugmacher-Arbeiten an kleinen prismatischen Teilen (Werkzeugmacher-Schraubstöcke QGG)
- Mehrachsige Aufspannungen mit Umorientierung (rundum präzisionsgeschliffene Schraubstöcke)
✦ Drehfutter eignen sich am besten für
- Drehen von Rundmaterial mit schnellem Einrichten (Dreibackenfutter K11)
- Schweres Schruppen großer Durchmesser (Vierbackenfutter K12, 80-630 mm)
- Produktionsläufe mit flexibler ISO-3442-Backenumstellung (Serien K11A/K12A)
- Werkstücke, bei denen Weichbacken auf den exakten Durchmesser ausgedreht werden müssen
✦ Hochgeschwindigkeits-Ausführungen mitlaufender Zentrierspitzen eignen sich am besten für
- CNC-Drehmaschinen-Schlichten bei hoher RPM (bis 6.000 RPM)
- Leichte bis mittlere Werkstücke mit 0.003 mm Genauigkeit
- Stark kühlmittelbelastete Umgebungen (doppelte deutsche Wellendichtringe)
✦ Schwerlast-Ausführungen mitlaufender Zentrierspitzen eignen sich am besten für
- Drehen großer Wellen unter hohen Radiallasten (bis 4.500 kg)
- Schruppbearbeitungen, bei denen Vibrationsarmut entscheidend ist
- MT5- und MT6-Reitstockanwendungen auf großen Drehmaschinen
Praktischer Entscheidungsrahmen
Den Ausgangspunkt bildet die Maschinenart: Fräsmaschinen und Schleifmaschinen benötigen Schraubstöcke, Drehmaschinen und Drehzentren benötigen am Spindelstock Drehfutter und am Reitstock mitlaufende Zentrierspitzen.
Bei Drehfuttern sind Weichbacken, die direkt auf der Drehmaschine ausgebohrt werden, anzufordern, wenn die Konzentrizität über die publizierte Selbstzentriergenauigkeit des Futters hinaus gefordert wird — eingebohrt angepasste Weichbacken nehmen den Schneckengetriebefehler aus der Zentrierkette heraus.
Bei Schraubstöcken richtet sich die Backenbreite nach der typischen Werkstückgröße. Liegen die Teile über 150 mm, ist ein Modularschraubstock GT mit 16-40 kN Spannkraft die richtige Wahl. Für Präzisionsschleif- oder EDM-Teile unter 100 mm liefert ein Werkzeugmacher- oder Sinus-Schraubstock die erforderliche Positioniergenauigkeit, ohne unnötige Mehrkosten zu verursachen.
Bei Drehfuttern ist das Dreibackenfutter die Wahl für Rundmaterial und schnelles Einrichten in der Serienfertigung. Vierbackenfutter kommen dann infrage, wenn Werkstückgewicht, Auskragung oder asymmetrische Geometrie zu unausgewogenen Lasten führen, oder wenn der zusätzliche Spannkontakt die Oberflächengüte beim schweren Schruppen verbessert. ISO-3442-konforme zweiteilige Backen (K11A oder K12A) sind angeraten, wenn auf demselben Futter häufig zwischen Innen- und Außenspannung gewechselt wird.
Bei mitlaufenden Zentrierspitzen ist zunächst der Morsekegel an den Reitstock anzupassen; erst danach fällt die Entscheidung zwischen Drehzahl und Tragfähigkeit. Schlichtbearbeitungen bei hoher RPM verlangen eine Hochgeschwindigkeits-Ausführung. Das Schruppen schwerer Wellen verlangt eine Schwerlast-Ausführung mit fünf Lagersätzen. Beengte Verhältnisse zwischen Werkzeug und Werkstück erfordern eine Versa-Turn-Ausführung mit ihrem kleineren Kopfdurchmesser.
Die Werkstückspannung ist nur die halbe Steifigkeitsgleichung — sobald das Teil eingespannt ist, entscheidet die Werkzeugaufnahme darüber, wie sauber der Schnitt übertragen wird — für den Vergleich von Rundlauf, Spannkraft und Dämpfung zwischen Spannzangen-, Schrumpf- und Hydrodehnspannfutter siehe den Leitfaden zu Werkzeugaufnahmelösungen.
Schnellauswahl Werkstückspannung nach Anwendung
| Anwendung | Spannmittel | Spannkraft | Genauigkeit | Begründung |
|---|---|---|---|---|
| CNC-Fräsen, prismatisches Teil 100–300 mm | Modularschraubstock GT (20CrMnTi, HRC 58-62) | 16–40 kN | 0.005 mm/100 mm Parallelität | Hohe Spannkraft widersteht Schnittkräften; modulare Backen passen sich unterschiedlichen Teileformen an |
| Flachschleifen, Teil <100 mm, Mehrlagen-Aufspannung | Werkzeugmacher-Schraubstock QGG | schraubengetrieben | 0.005 mm/100 mm Parallelität + 0.005 mm Rechtwinkligkeit | Monolithkörper hält Geometrie in horizontaler/vertikaler/liegender Aufspannlage |
| Sinus-/EDM-Winkelbezugsaufspannung | Sinus-Schraubstock QKG | schraubengetrieben | 0.005 mm/100 mm | Alle Flächen geschliffen für wiederholbaren Winkelbezug auf der Sinusplatte |
| Drehmaschine, Rund-/Sechskantmaterial, schnelles Rüsten, ≤3.000 RPM bei 200 mm | Selbstzentrierendes 3-Backenfutter (K11, ISO 3089) | Planspiral, 250 Nm bei 200 mm | Abhängig vom Schneckenmechanismus; eingebohrt angepasste Weichbacken verbessern Konzentrizität | Dreibacken-Schnecke zentriert am schnellsten; Norm für die Produktionsdrehbearbeitung |
| Drehmaschine, schweres/asymmetrisches Werkstück | Selbstzentrierendes 4-Backenfutter (K12) | Planspiral, 250 Nm bei 200 mm | Verbesserte Stabilität gegenüber 3-Backen unter ungleichmäßigen Lasten | Vierbackenspannung verteilt die radiale Spannung; widersteht Werkstückverlagerung |
| Reitstock-Stützpunkt, Schlichten bei hoher Drehzahl | Hochgeschwindigkeits-Zentrierspitze (3 NSK-Lagersätze) | reitstockseitig aufgebracht | 0.003 mm Rundlauf bis 6.000 RPM (MT2) | Dreilagerpaket minimiert Massenträgheit; gegen Kühlmittel abgedichtet für Schlichtuverlässigkeit |
| Reitstock-Stützpunkt, schweres Wellen-Schruppen | Schwerlast-Zentrierspitze (5 NSK-Lagersätze, MT5/MT6) | reitstockseitig aufgebracht | 0.003 mm Rundlauf (MT4); 0.005 mm bei MT6 | 5-Lager-Baugruppe trägt bis 4.500 kg radiale Last; schwingungsarm für Schrupprattern |
| Beengte Durchmesserverhältnisse am Reitstock | Versa-Turn-Zentrierspitze | reitstockseitig aufgebracht | 0.003 mm Rundlauf bis 4.000 RPM | Kleinerer Außenkopfdurchmesser vermeidet Kollision mit Werkzeug-/Halter in engen Aufbauten |
Die Werkstückspannung richtet sich nach der Bearbeitung, nicht nur nach der Maschine.
Typischerweise Modularschraubstöcke (16-40 kN) für das CNC-Fräsen wählen, Werkzeugmacher- oder Sinus-Schraubstöcke (0.005 mm/100 mm Genauigkeit) für Schleifen und EDM, Dreibackenfutter für die schnelle Zentrierung von Rundmaterial, Vierbackenfutter für hohe Spannstabilität und mitlaufende Zentrierspitzen nach der Abwägung Drehzahl gegen Last — Hochgeschwindigkeitsmodelle mit 6.000 RPM für das Schlichten oder 5-Lager-Schwerlastmodelle für bis zu 4.500 kg beim Schruppen. Die Kompatibilität des Morsekegels ist stets zu prüfen, und Weichbacken sind für maximale Zentriergenauigkeit zu bevorzugen.
Was ist der Unterschied zwischen einem Dreibacken- und einem Vierbackenfutter (selbstzentrierend)?
Ein Dreibackenfutter bewegt drei Backen gleichzeitig über einen Planspiralmechanismus und zentriert Rund- oder Sechskantmaterial schnell. Ein Vierbackenfutter (selbstzentrierend) verteilt die Spannkraft auf vier Kontaktpunkte und sorgt so für eine gleichmäßigere radiale Spannungsverteilung, die einer Werkstückverlagerung unter asymmetrischen Schnittlasten entgegenwirkt. Dreibackenfutter erlauben höhere Drehzahlen (z. B. 3.000 RPM bei 200 mm gegenüber 2.000 RPM beim Vierbackenfutter), während Vierbackenfutter größere Drehmomentlasten gleichmäßiger aufnehmen.
Wie wird zwischen einer Hochgeschwindigkeits- und einer Schwerlast-Ausführung der mitlaufenden Zentrierspitze entschieden?
Für Schlichtbearbeitungen bei hohen Spindeldrehzahlen an leichten bis mittleren Werkstücken wird eine Hochgeschwindigkeits-Ausführung (bis 6.000 RPM, 3 NSK-Lagersätze) gewählt. Für das Schruppen schwerer Wellen, bei denen Vibrationsarmut und radiale Tragfähigkeit wichtiger sind als Drehzahl, ist eine Schwerlast-Ausführung (5 NSK-Lagersätze, bis 4.500 kg Tragfähigkeit) vorzuziehen.
Welche Genauigkeit ist von Präzisionsschraubstöcken zu erwarten?
Hochwertige Präzisionsschraubstöcke — sowohl Werkzeugmacher-Ausführungen (QGG) als auch Sinus-Ausführungen (QKG) — erreichen 0.005 mm pro 100 mm Parallelität und 0.005 mm Rechtwinkligkeit bei einer Oberflächenhärte von HRC 58-62. Alle Flächen sind präzisionsgeschliffen und ermöglichen den Einsatz in horizontaler, vertikaler und liegender Aufspannlage mit gleichbleibender Genauigkeit.
Wann sind Weichbacken auf einem Drehfutter einzusetzen?
Weichbacken kommen immer dann zum Einsatz, wenn die Konzentrizitätsanforderungen über die Standardgenauigkeit gehärteter Backen hinausgehen. Sie werden direkt auf der Drehmaschine auf den exakten Werkstückdurchmesser ausgedreht oder geschliffen und erreichen damit eine engere Zentrierung als jede vorgeschliffene Backenausführung. Besonders wertvoll sind sie bei Schlicht-Drehbearbeitungen, bei denen der Rundlauf die Oberflächengüte unmittelbar beeinflusst.
Was bedeutet ISO 3442 für Drehfutter-Backen?
ISO 3442 definiert den Standard für zweiteilige Futter-Backen, bestehend aus Grundbacke und Aufsatzbacke. Diese Bauart erlaubt es, die Aufsatzbacke auf der Grundbacke für Innen- oder Außenspannung umzusetzen, ohne den Backensatz zu wechseln. Futter mit ISO-3442-konformen Backen (Serien K11A, K12A) bieten mehr Flexibilität als einteilige Backenausführungen, die separate Sätze für Innen- und Außenspannung erfordern.
Quellen
- ISO 3442 - Chucks for machine tools, jaw dimensions and types
- ISO 3089 - Machine tools, self-centring chucks with one-piece jaws
- DIN 55029 - Short taper for lathe chuck mounting
- JIS B 6151 - Machine tool accessories, lathe chucks
- NSK Precision Bearing Catalog - Double-row and thrust bearings for live centers
- Machinery's Handbook, 32nd Edition - Workholding chapter