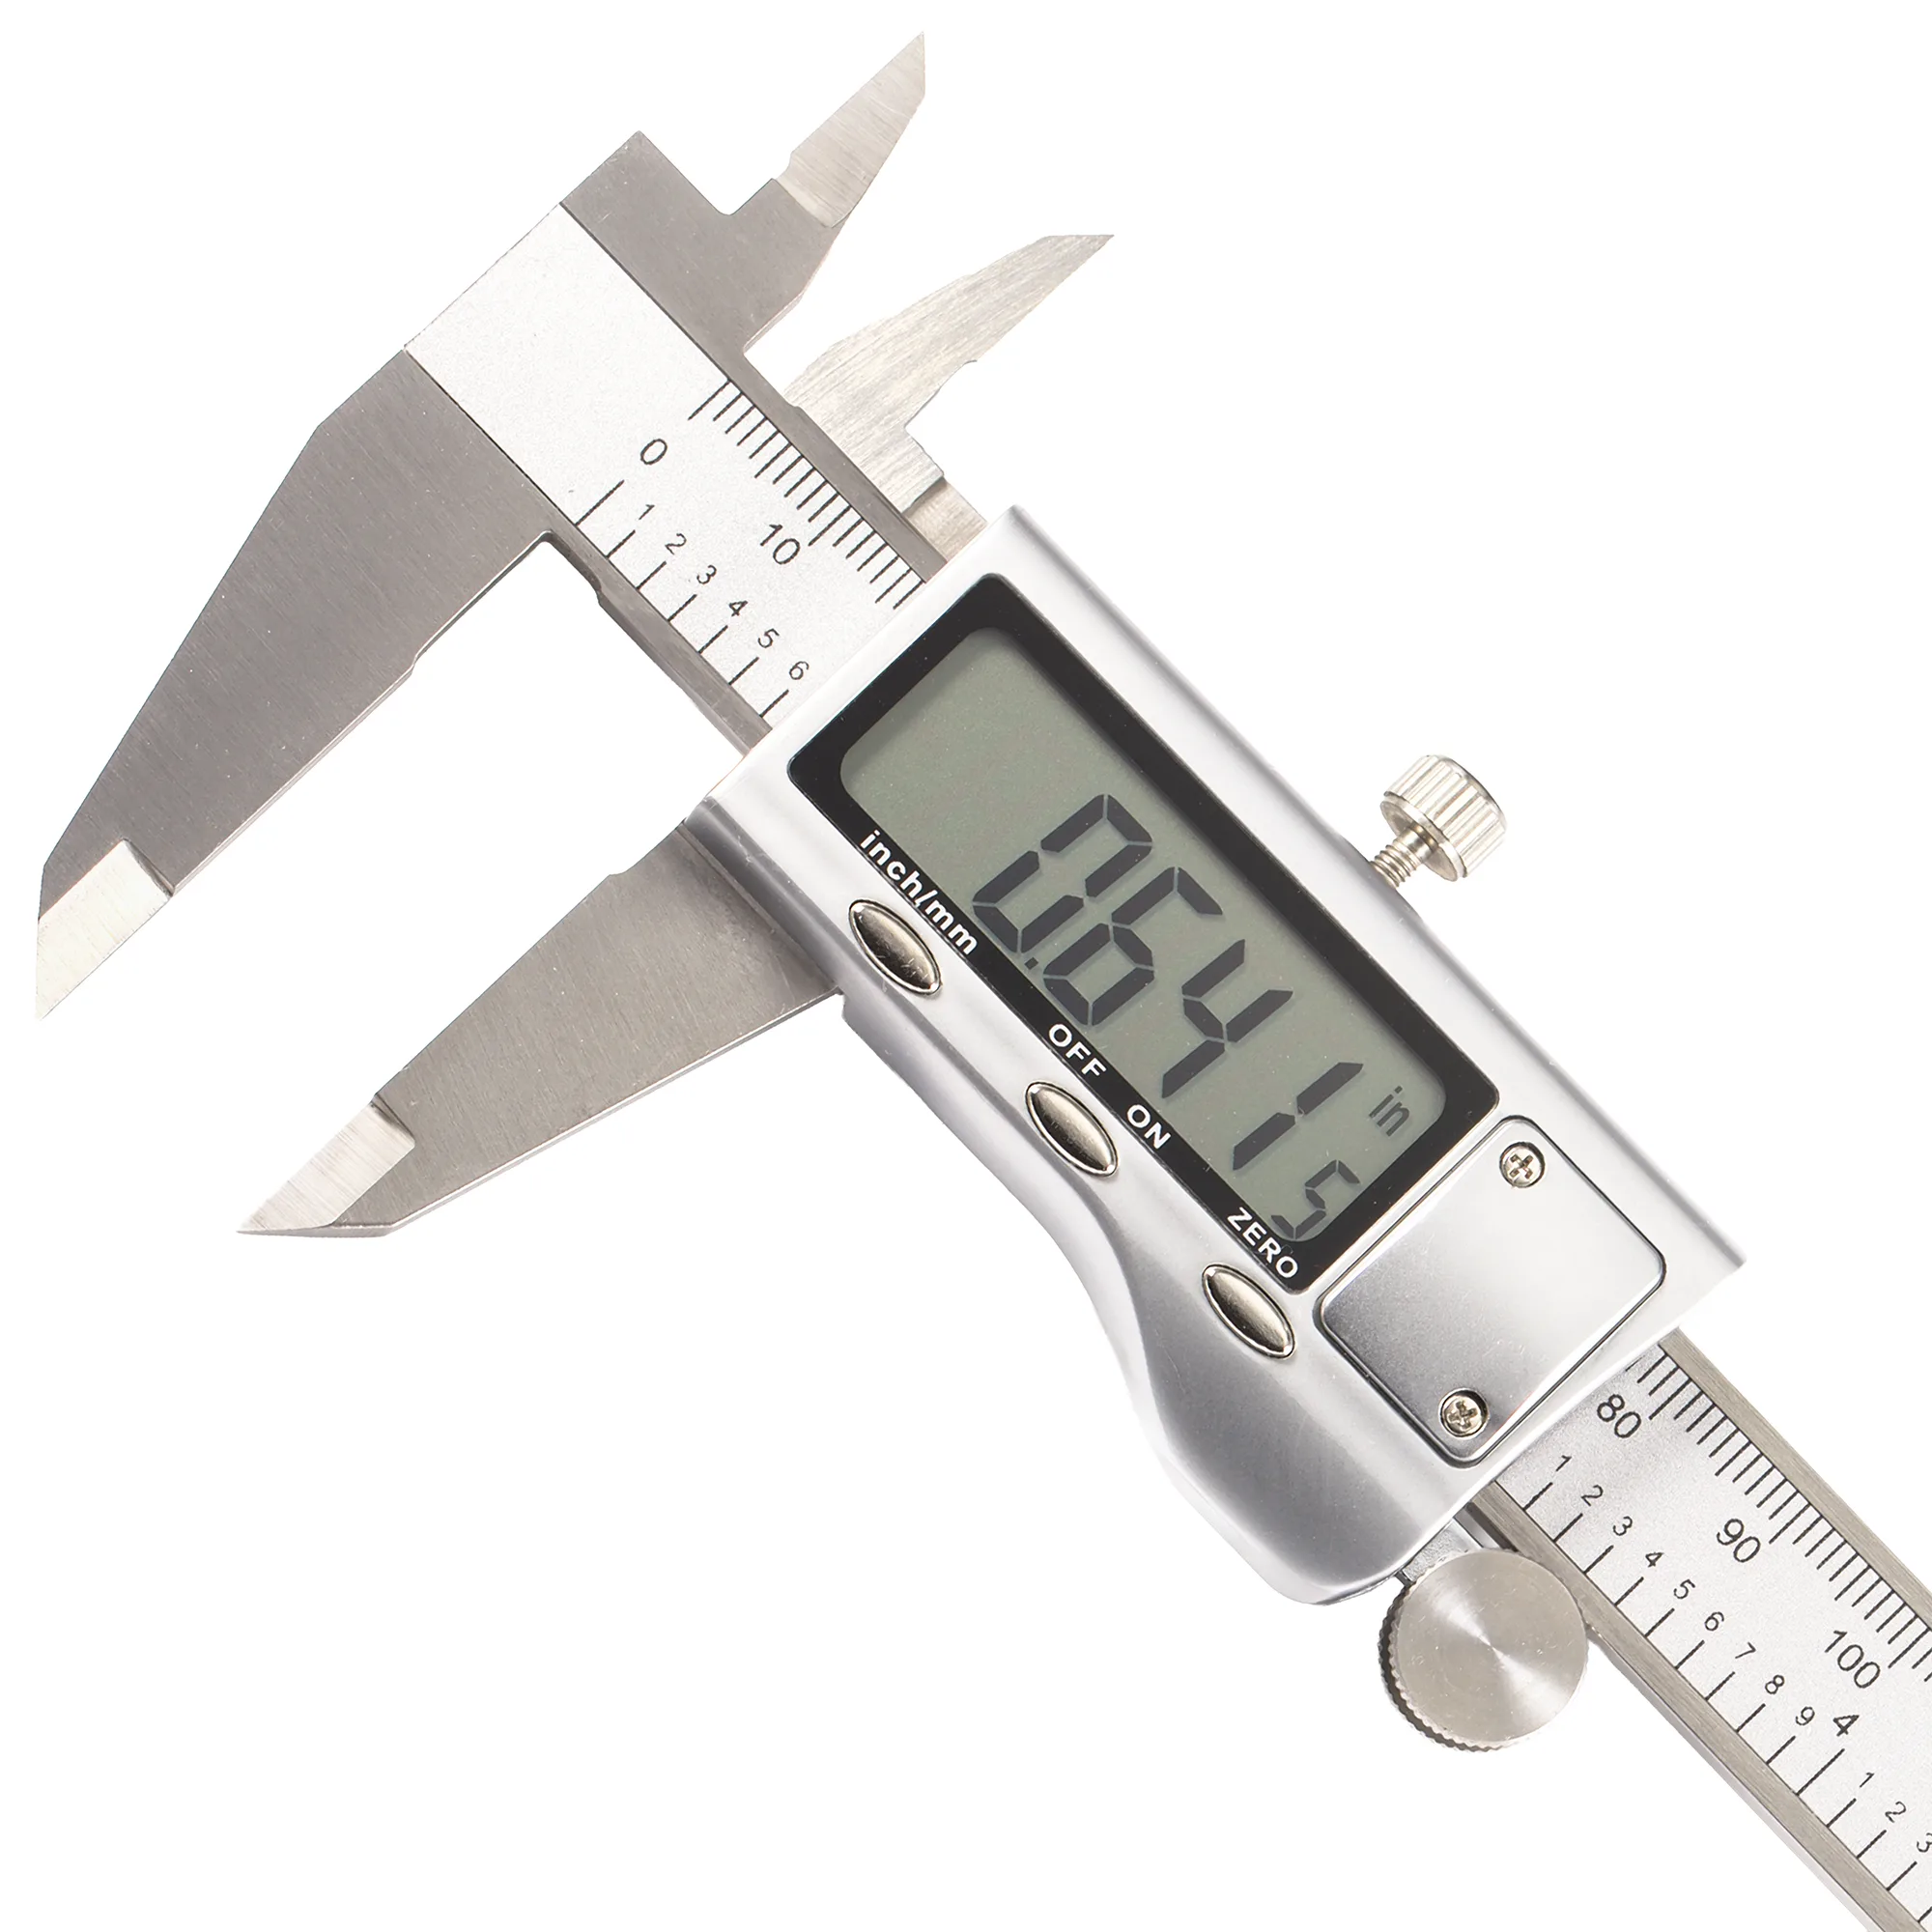
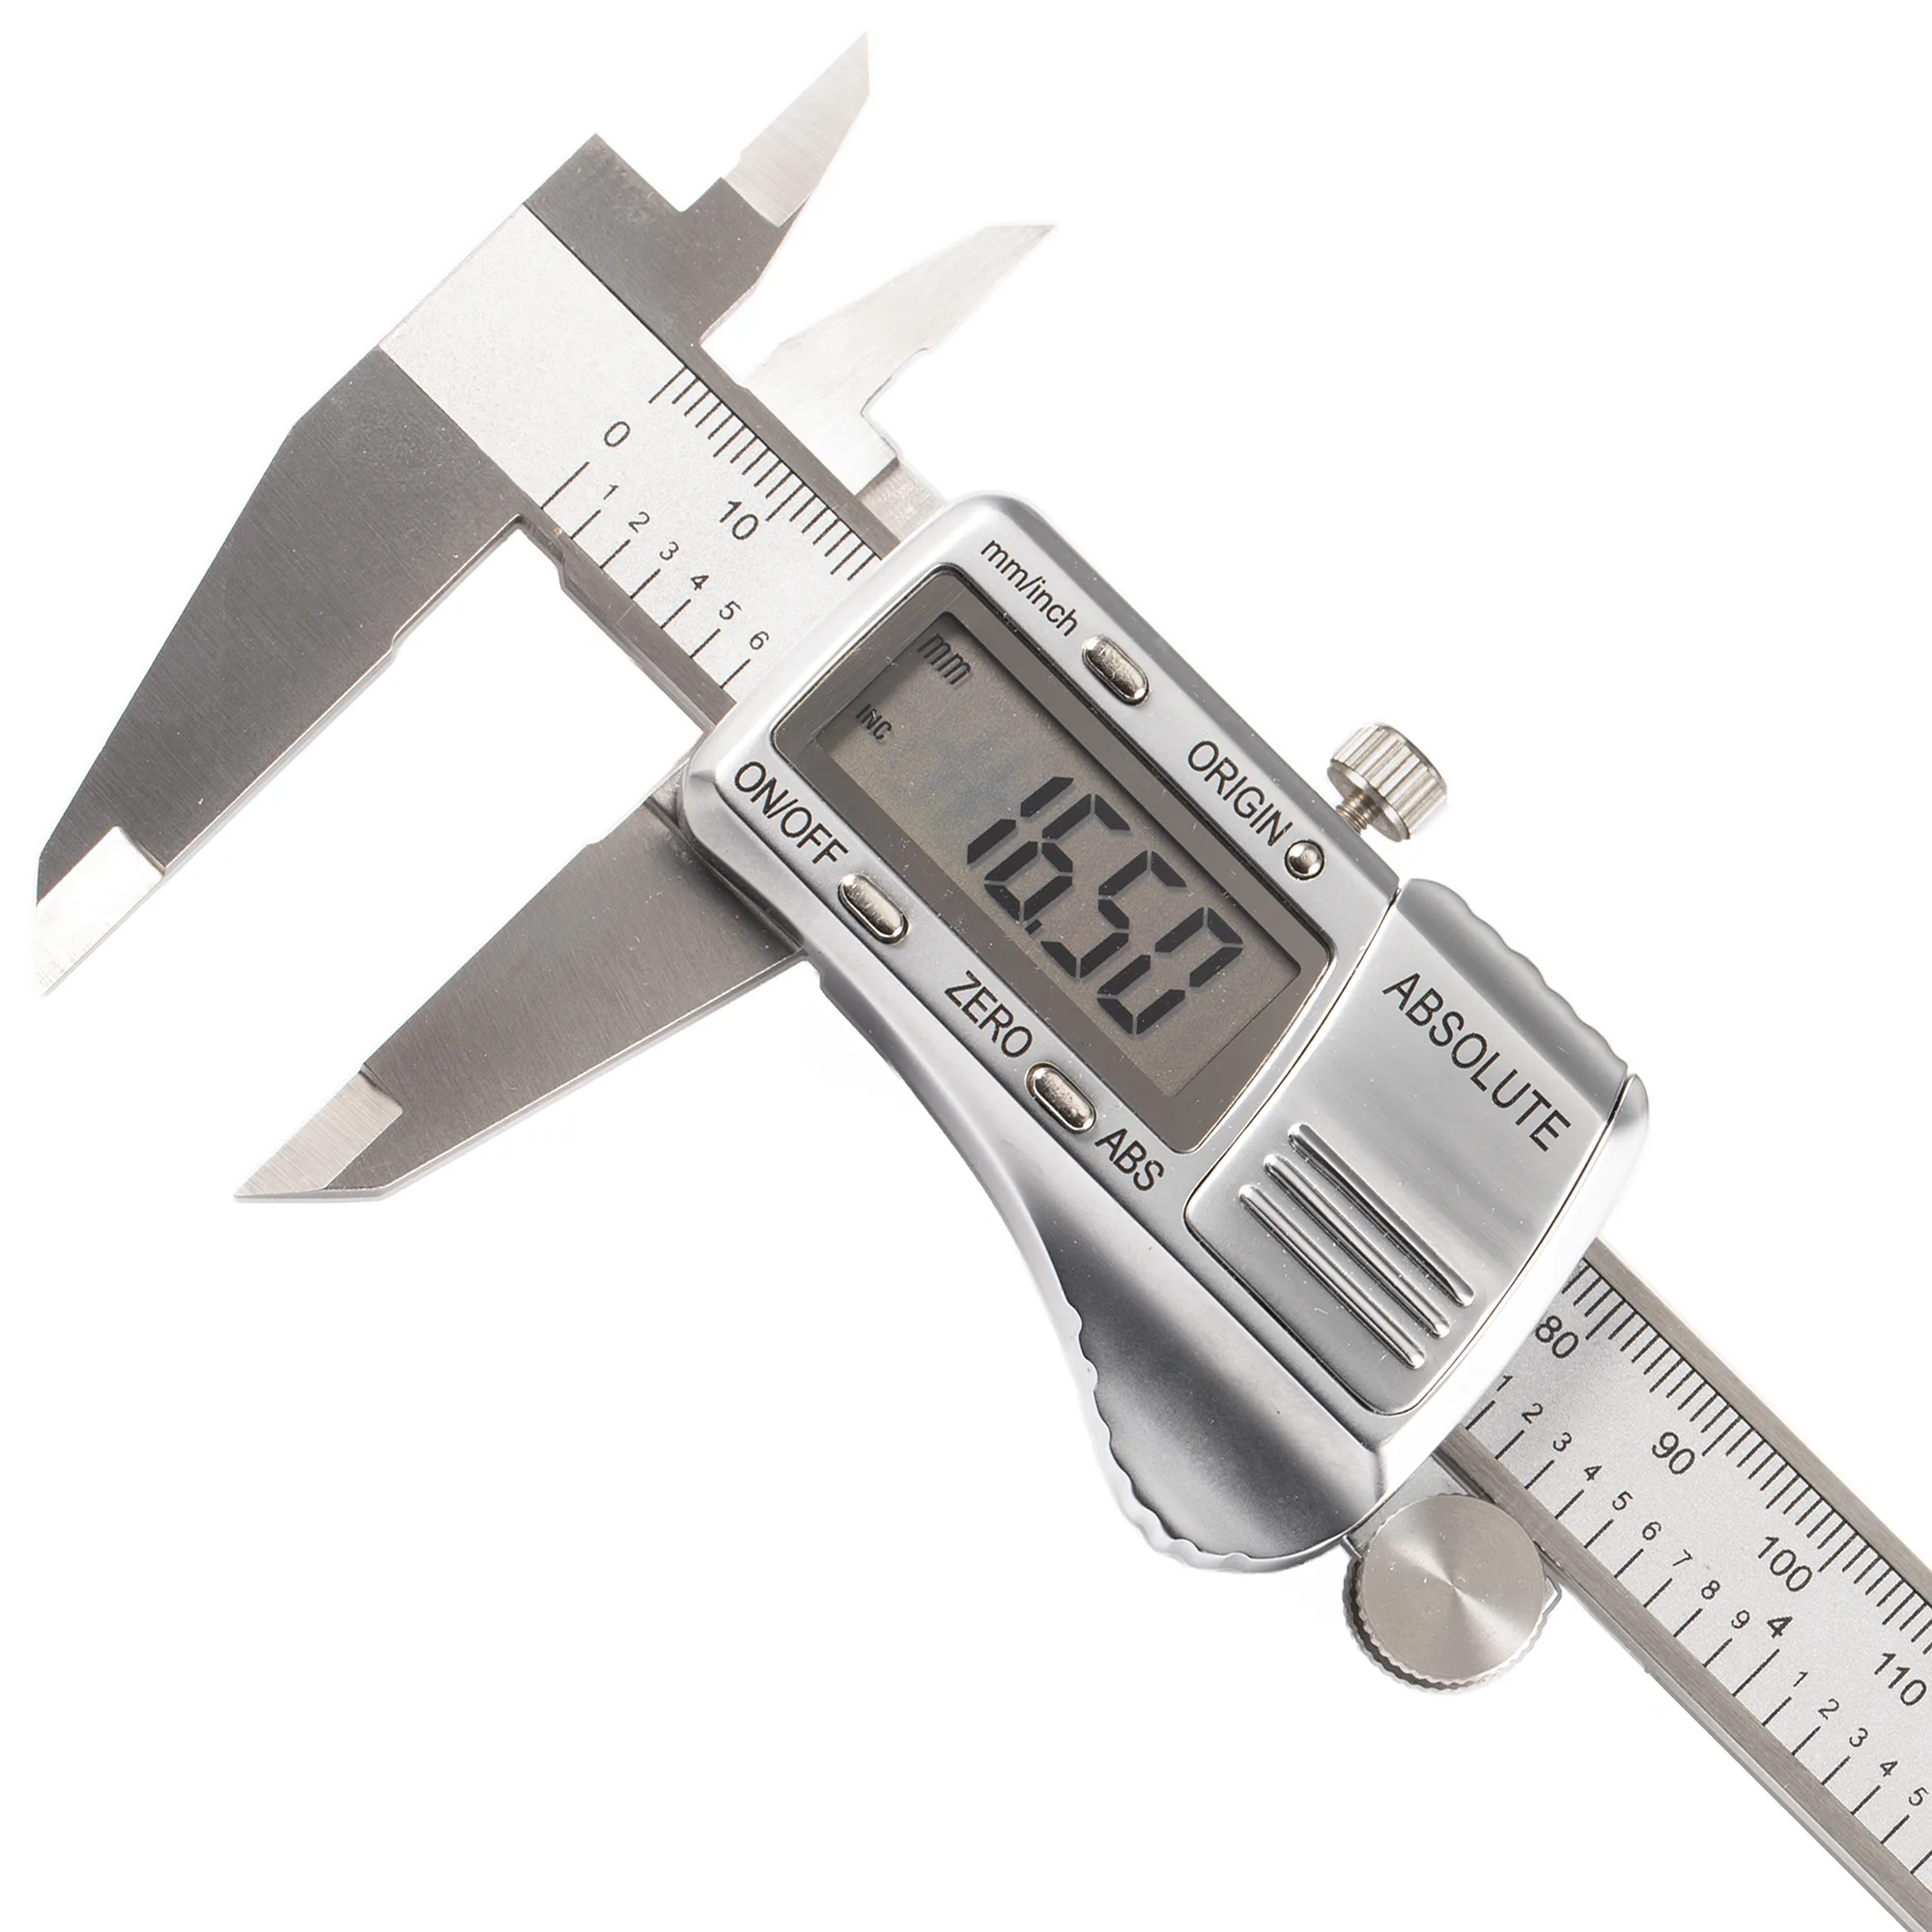
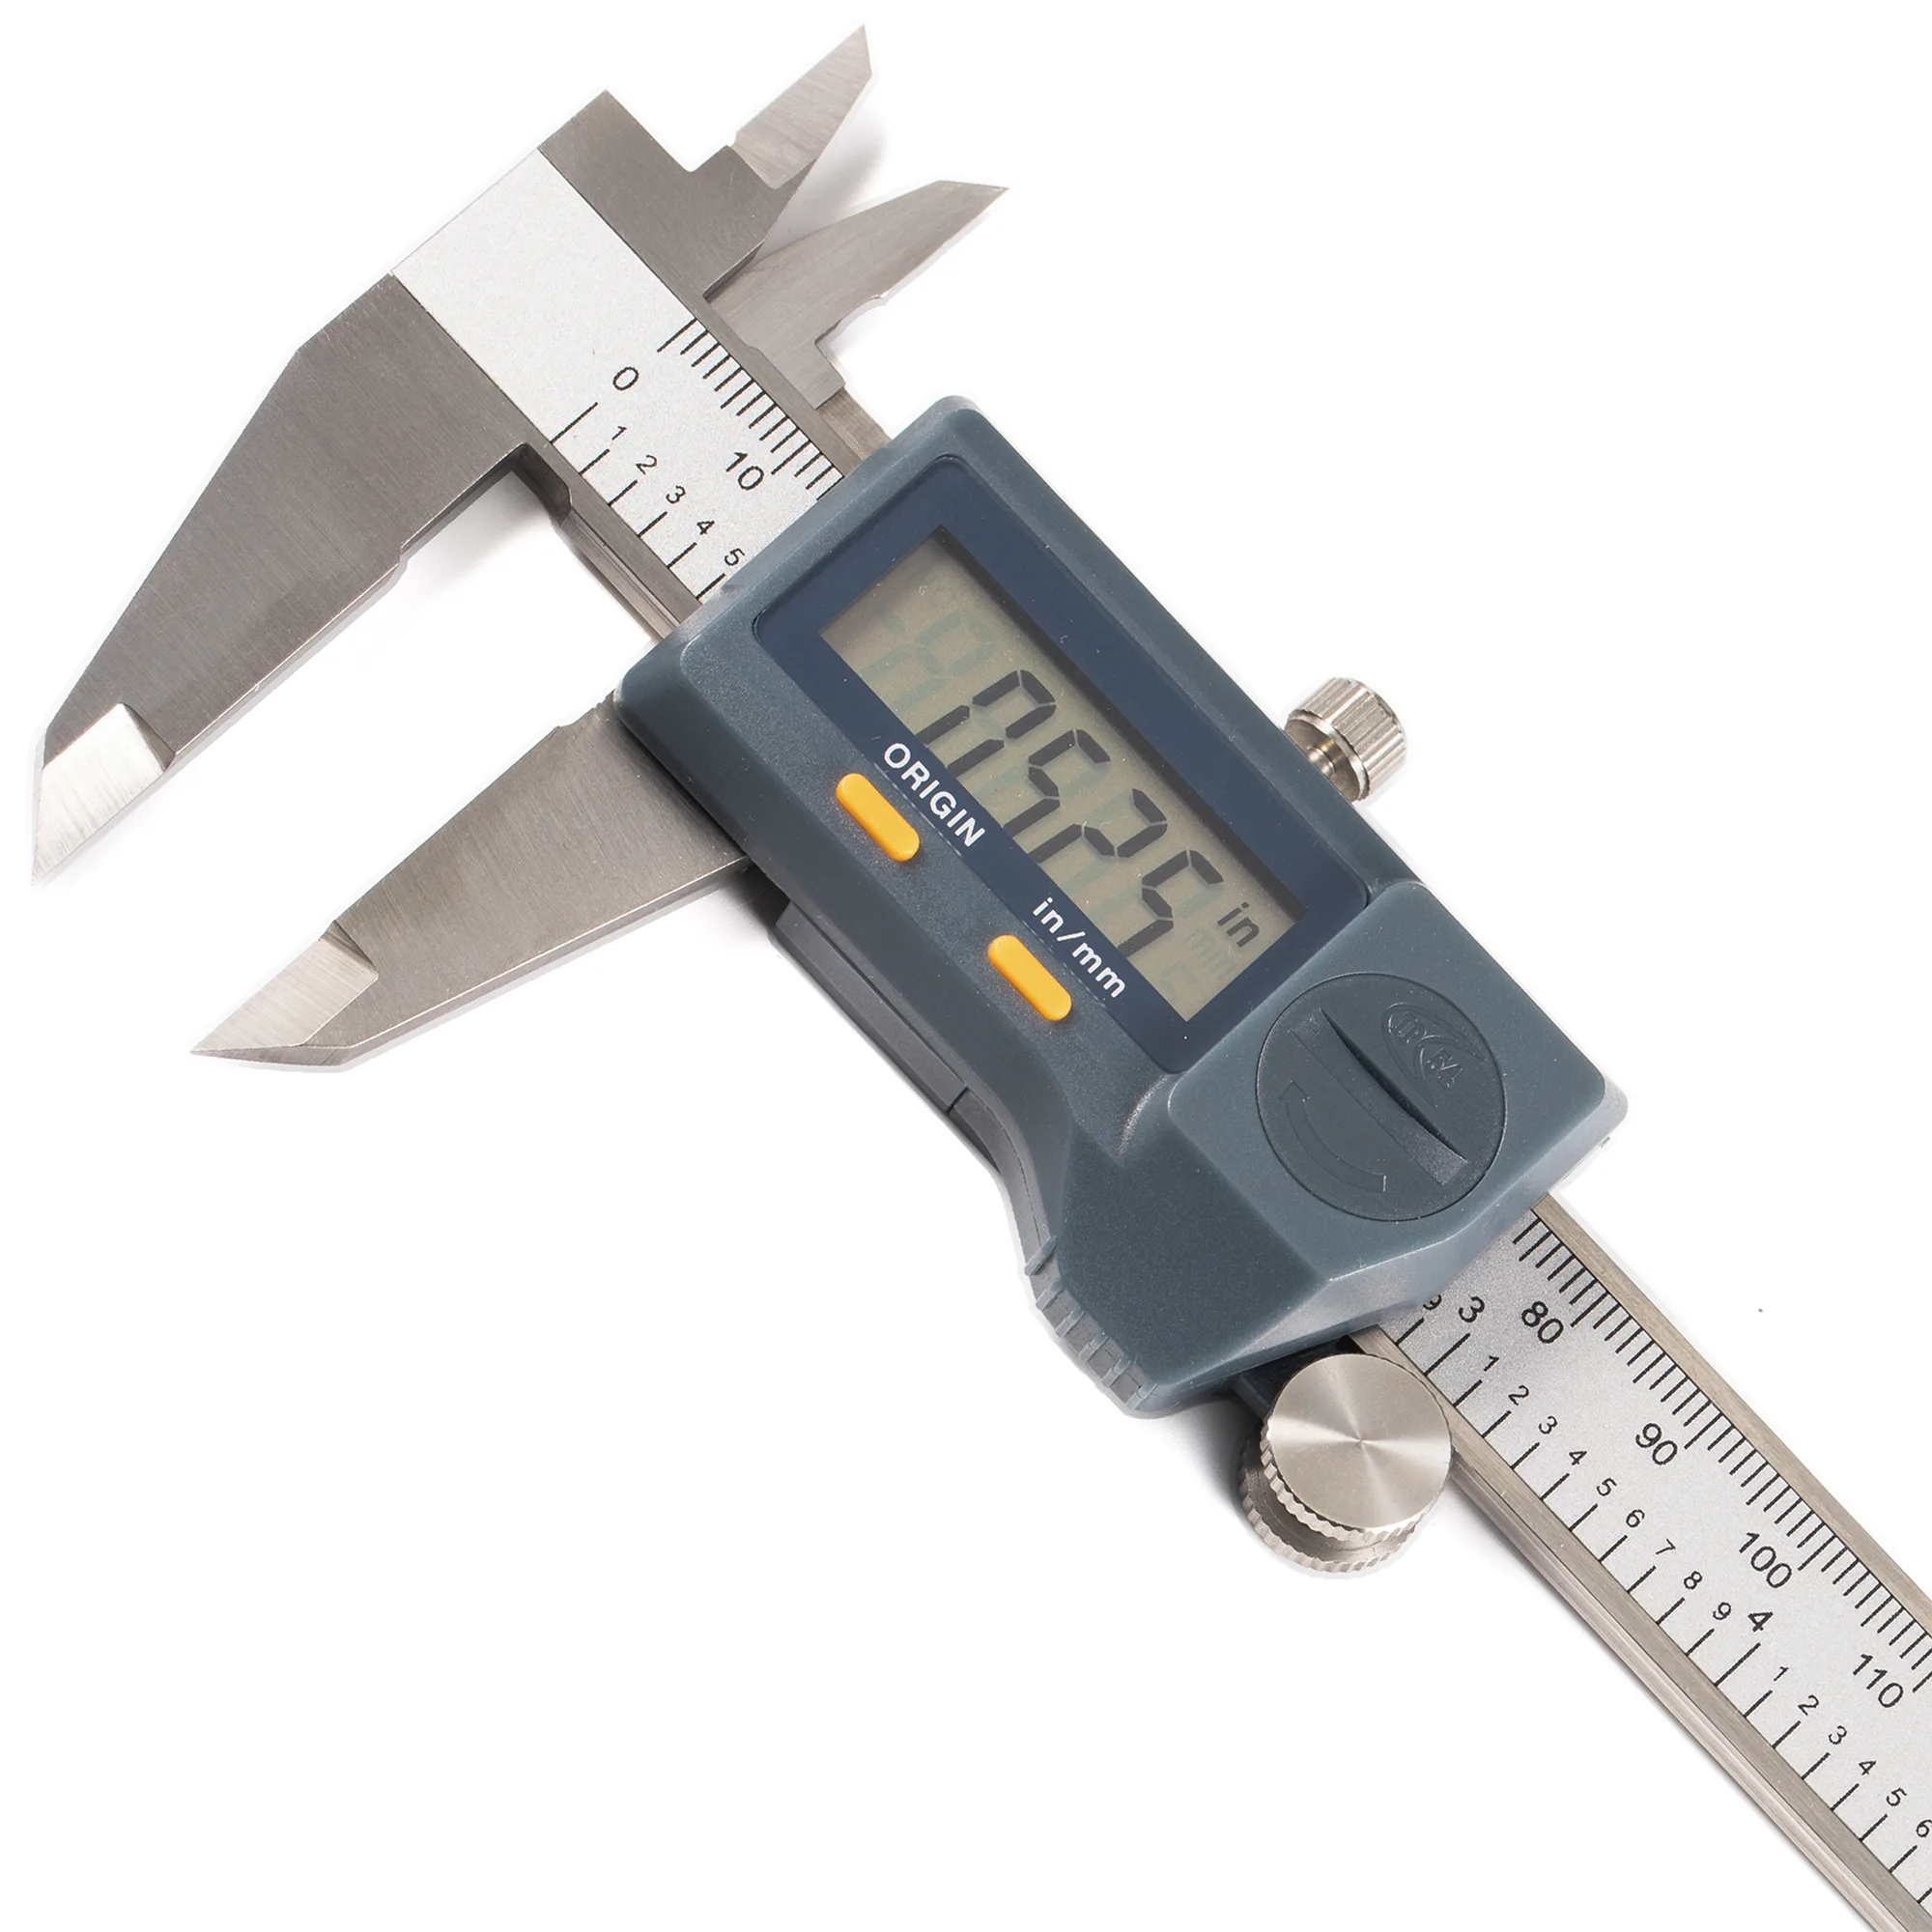
Digitale Messschieber behalten ihre spezifizierte Genauigkeit von ±0.03 mm (ISO 13385-1) nur dann zuverlässig bei, wenn drei wiederkehrende Aufgaben eingehalten werden: Nullpunktprüfung vor jeder Messung, monatliche Endmaßkontrolle an drei Punkten über den Messbereich und professionelle Kalibrierung alle 6–12 Monate gemäß ISO 10012. Temperaturdrift, verschmutzte Encoderstreifen und abgenutzte Messflächen der Messschenkel können andernfalls Fehler einführen, die 5–10× über dem zulässigen Genauigkeitsbudget liegen. Sobald einer von drei quantitativen Schwellenwerten überschritten wird — Messflächenabweichung über 0.01 mm, Wiederholspanne über 0.03 mm oder Nullpunktdrift über 0.02 mm nach 10 Zyklen — ist das Instrument zu ersetzen statt nachzukalibrieren.
Die unterschiedlichen Messschieberbauarten — Absolutencoder vs. Inkrementalencoder, IP54-geschützt vs. Standard, digital vs. Nonius — bestimmen, welche Wartungsschritte im Einzelfall erforderlich sind. Einen umfassenden Überblick über Präzisionsmessmittel einschließlich Bügelmessschrauben, Messuhren und Endmaße bietet der Leitfaden zur Präzisionsmessung. Der vorliegende Beitrag behandelt Pflegeverfahren auf Basis realer Spezifikationen, Kalibrierintervalle nach ISO 10012 und quantitative Kriterien für die Außerbetriebnahme eines Messschiebers.
Kurzreferenz zur Messschieberpflege
| Problem / Ziel | Primärmaßnahme | Erwartete Wirkung |
|---|---|---|
| Inkonsistente Nullstellung bei Inkremental-Messschieber | Encoderstreifen mit Isopropylalkohol reinigen; neu nullen | Kapazitive Encoder erreichen typischerweise nach Entfernung von Öl-/Metallfilmen wieder die Spezifikation |
| Messschieber außerhalb der Toleranz | Gegen Endmaß an drei Punkten über den Messbereich prüfen | Ableseabweichung > ±0.02 mm an einem beliebigen Punkt signalisiert Kalibrierbedarf |
| Temperaturdrift bei kritischer Messung | Messschieber und Werkstück 15-20 min bei 20°C Referenztemperatur angleichen | Stahldehnung bei 11.7 µm/m/°C bedeutet: 5°C Anstieg an einem 150 mm Messschieber ergeben ~9 µm Fehler |
| Batterie hält nur Monate | Von LR44-Alkali auf SR44-Silberoxid wechseln; Abschaltautomatik aktivieren | Silberoxid übertrifft Alkali um 2-3x bei der Lebensdauer mit flacherer Entladekurve |
| IP54-Messschieber in Kühlschmierstoff getaucht | Mit sauberem Wasser spülen, dann trocknen; Dichtung jährlich prüfen | Erhält die Schutzart IP54 (andernfalls Degradierung auf effektiv IP20) |
| Nonius-Skala verschmutzt durch Hautfette | Monatlich dünn mit Instrumentenöl einölen; in gefüttertem Etui lagern | Leichtgängiger Schieber gewährleistet gleichmäßigen Messdruck und parallaxefreie Ablesung |
| Messschieber magnetisiert in der Nähe von Futter/FU | Mindestens 300 mm von Magnetquellen entfernt lagern; bei Bedarf entmagnetisieren | Verhindert Anlagerung ferromagnetischer Späne, die Encoderstreifen und Messflächen verkratzen |
| Verschlissener Messschieber besteht Wiederholtest nicht | Gleiches Endmaß 10-mal messen; Spannweite prüfen | Spannweite > 0.03 mm — Austausch, keine Nachkalibrierung |
Messfundamente mit Einfluss auf die Pflege
Zwei physikalische Prinzipien setzen die Obergrenze für die Messschieber-Genauigkeit in realen Werkstätten: das Abbe-Prinzip (bei dem jedes Spiel im Schieber den Messfehler an Innenmessungen verstärkt) und die Wärmeausdehnung (bei der 11.7 µm/m/°C Stahldehnung einen messbaren Anteil des ±0.03 mm Genauigkeitsbudgets ausmacht).
Vor der Darstellung konkreter Wartungsverfahren erklären zwei physikalische Prinzipien, warum die meisten Messschieberfehler entstehen.
Abbe-Prinzip
Das Abbe-Prinzip besagt, dass Messachse und Skalenachse kollinear verlaufen müssen, um Winkelfehler zu minimieren. Messschieber verletzen dieses Prinzip grundsätzlich bei der Innenmessung mit den oberen Messschenkel, da der Messpunkt gegenüber der Hauptskala versetzt ist. Die praktische Folge: Jedes Spiel oder jeder Verschleiß im Schiebermechanismus wird zu einem Messfehler verstärkt. Bereits 0.01 mm seitliches Spiel im Schieber kann die effektive Messunsicherheit bei Innenmessungen verdoppeln — damit ist ein sauberer, spielfreier Schieber die wirksamste Einzelmaßnahme der Wartung. Die Reinhaltung des Schiebers und die Vermeidung von Fremdkörpern reduziert den Abbe-Fehler direkt.
Temperaturangleichung
Stahl dehnt sich bei etwa 11.7 µm/m/°C aus. Die Temperatur ist die dominierende Variable in dieser Beziehung — eine Abweichung von 5°C gegenüber der 20°C-Referenz verursacht bei einem 150 mm Messschieber rund 9 µm Fehler, was bereits 30% des spezifizierten ±0.03 mm Budgets entspricht, bevor andere Fehlerquellen überhaupt beitragen. Ein 150 mm Messschieber nimmt bei zwei Minuten Hautkontakt genug Wärme auf, um sich um 2-3 µm (0.002-0.003 mm) auszudehnen — ein messbarer Anteil des ±0.03 mm Genauigkeitsbudgets. ISO 13385-1 legt als Referenztemperatur für Maßmessungen 20C fest. Vor kritischen Messungen sollten Messschieber und Werkstück auf Umgebungstemperatur angeglichen sein. Den Balken greifen, nicht die Messschenkel, und Hautkontakt minimieren.
Regel zur Temperaturangleichung
Einem Messschieber aus anderer Umgebung (Werkzeugkasten im kalten Transporter, geheiztes Büro) 15-20 Minuten zur Stabilisierung auf Werkstatttemperatur geben. Für das Werkstück gilt: 1 Stunde je 25 mm Querschnittsdicke.
Tägliche Pflege nach Messschieber-Typ
Die Pflegemaßnahmen richten sich nach der Encoder-Technologie: Inkrementelle kapazitive Encoder erfordern eine saubere Hauptskala und Nullstellungsprüfung bei jedem Einschalten, Absolutencoder brauchen primär saubere Optik, und IP54-geschützte Instrumente verlangen zusätzlich eine vierteljährliche Dichtungsprüfung, die für den Erhalt der Schutzart entscheidend ist. Die konkreten Wartungsverfahren unterscheiden sich je nach Encoder- und Abdichtungstechnologie.
Digitale Messschieber (Inkrementalencoder)
Digitale Standard-Messschieber verwenden einen kapazitiven Inkrementalencoder, der bei jedem Einschalten eine Nullstellung erfordert. Pflegeprioritäten:
- Encoderstreifen reinigen — die Hauptskala mit einem fusselfreien, in Isopropylalkohol getränkten Tuch abwischen. Kapazitive Encoder reagieren empfindlich auf Ölfilme und Metallpartikel.
- Nullstellung prüfen — Messschenkel auf sauberen Flächen schließen, Anzeige 0.00 mm bestätigen und bei Abweichung ZERO drücken.
- Batteriespannung prüfen — Standard-LR44-Zellen liefern 1.5 V nominal. Austausch bei flackernder Anzeige oder verblassenden Ziffern; Unterspannung verursacht erratische Messwerte, bevor die Batteriewarnung auslöst.
- Messflächen inspizieren — mit dem Fingernagel über jede Messfläche fahren. Ein tastbarer Grat ist groß genug, um einen messbaren Fehler zu verursachen.
Digitale Messschieber (Absolutencoder)
Absolutmesssysteme speichern die Schieberposition über Abschaltzyklen hinweg, ohne dass ein erneutes Nullen erforderlich ist. Sie verwenden elektromagnetische oder kapazitive Absolutencoder ohne Geschwindigkeitsbegrenzung bei der Schieberbewegung. Besonderheiten der Pflege:
- Gleiche Reinigungsroutine wie bei Inkrementalmodellen, jedoch vereinfachte Nullprüfung — das Instrument referenziert sich beim Einschalten selbst.
- Längere Batterielebensdauer (typischerweise 2.5+ Jahre mit Abschaltautomatik), da der Encoder weniger Strom aufnimmt. Dennoch nicht allein aus der Einschaltfähigkeit auf korrekte Funktion schließen — die Genauigkeit an einem Endmaß verifizieren, nicht nur die Anzeigefunktion.
- Abschaltautomatik niemals deaktivieren, indem der Schieber offen fixiert wird. Dies entlädt die Batterie ohne Nutzen, da Absolutencoder die Position im Ruhemodus behalten.
IP54-geschützte digitale Messschieber
Instrumente mit Schutzart IP54 nach IEC 60529 bieten abgedichtete Konstruktion gegen Staubeinfall (Stufe 5: staubgeschützt) und Spritzwasser aus beliebiger Richtung (Stufe 4). Wesentliche Pflegeunterschiede:
- Nach Kühlschmierstoffkontakt spülen — wasserlösliche Kühlschmierstoffe hinterlassen Rückstände, die Dichtungen langfristig angreifen. Mit sauberem Wasser spülen, dann gründlich trocknen. Bei lösemittelbasierten Kühlschmierstoffen mit Isopropylalkohol reinigen.
- Dichtungen vierteljährlich inspizieren — auf Rissbildung oder Verformung an der Anzeigefenster-Dichtung und am Batteriefach-O-Ring achten. Eine beschädigte Dichtung reduziert IP54 auf effektiv IP20.
- Glas-Festskalen widerstehen thermischer und feuchtigkeitsbedingter Drift besser als Metallskalen, sind jedoch spröder. Einen IP54-Messschieber niemals auf harte Flächen fallen lassen — die Skala kann intern brechen, ohne äußerlich sichtbare Schäden, was intermittierende Positionsfehler verursacht.
- EMV-Schutz (antimagnetische, antistatische Schirmung) sichert die Genauigkeit in der Nähe von CNC-Spindelmotoren und Frequenzumrichtern, doch der Messschieber ist von Permanentmagneten (Magnetfutter, Magnetständer) fernzuhalten, die die Edelstahlmessschenkel im Laufe der Zeit magnetisieren können.
Vorsicht bei Druckluft
Druckluft niemals auf Anzeige, Encoderstreifen oder Dichtungsfugen richten. Luftdruck über 1 bar kann Verunreinigungen an IP54-Dichtungen vorbei ins Elektronikinnere drücken. Stattdessen eine weiche Bürste oder ein fusselfreies Tuch verwenden.
Nonius-Messschieber (analog)
Nonius-Messschieber mit 0.02 mm Auflösung benötigen keine Batterien und besitzen keine ausfallgefährdete Elektronik, erfordern jedoch andere Pflegemaßnahmen:
- Parallaxenfehler vermeiden — die Nonius-Skala mit senkrechter Blickrichtung zur Skalenoberfläche ablesen. Parallaxefreie Graduierungen reduzieren diesen Fehler, beseitigen ihn jedoch nicht vollständig.
- Schieber schmieren — einmal monatlich einen dünnen Film Instrumentenöl auf den Balken auftragen. Nonius-Messschieber sind auf einen leichtgängigen Schieber für gleichmäßigen Messdruck angewiesen.
- Skalengravuren schützen — anders als digitale Encoder, die oberflächliche Kratzer tolerieren, müssen Nonius-Graduierungen für eine genaue Ablesung vollständig lesbar bleiben. In einem gefütterten Etui aufbewahren.
- Monoblock-Konstruktion widersteht Durchbiegung besser als zusammengesetzte Rahmen; dennoch ist die Messschenkel-Parallelität jährlich mit einem Endmaß zu prüfen.
Kalibrierintervalle und Verifizierung
ISO 10012 schreibt kein festes Kalibrierintervall vor, sondern fordert die Festlegung nach Einsatzhäufigkeit, Umgebung und Kritikalität — in der Praxis bedeutet das 12 Monate für ±0.05 mm Arbeiten und 6 Monate für ±0.02 mm Arbeiten. ISO 10012 (Messmanagementsysteme) regelt das übergeordnete Messmanagementsystem — Rückführbarkeit, Intervallbegründung und Aufzeichnungen — während ANSI/NCSL Z540.3 die ergänzenden technischen Anforderungen an die Kalibrierung von Mess- und Prüfmitteln für die Konformitätsbewertung liefert. ISO 17025 ist die Akkreditierungsnorm für Kalibrierlaboratorien: Wird ein Messschieber zur professionellen Kalibrierung eingesandt, sollte das ausstellende Labor nach ISO 17025 akkreditiert sein, was die Rückführbarkeit der Messergebnisse auf nationale Metrologie-Normale sicherstellt.
Empfohlener Kalibrierplan
| Verifizierungsstufe | Häufigkeit | Methode | Aktionsschwelle |
|---|---|---|---|
| Nullprüfung vor Gebrauch | Jede Nutzung | Messschenkel schließen, 0.00 verifizieren | Jede Abweichung: neu nullen |
| Endmaßprüfung | Monatlich | Kalibriertes Endmaß an 3 Punkten über den Messbereich messen | Abweichung > +/-0.02 mm |
| Vollständige Kalibrierung | 6-12 Monate | Akkreditiertes Labor nach ISO 17025 | Gemäß Kalibrierschein |
| Prüfung nach Vorfall | Nach jedem Sturz oder Stoß | Endmaß an 5 Punkten | Jede Abweichung > +/-0.02 mm |
Für Produktionsumgebungen mit Toleranzen von +/-0.05 mm ist ein 12-Monats-Kalibrierzyklus üblich. Bei engeren Toleranzen (+/-0.02 mm) empfiehlt sich eine Verkürzung auf 6 Monate. Eine monatliche Endmaßprüfung mit Schwellenwert ±0.02 mm erkennt außerhalb der Toleranz liegende Messschieber zwischen den formalen Kalibrierungen und reduziert damit das Risiko von Ausschussteilen durch unentdeckte Drift. Jedes Kalibrierergebnis ist zu dokumentieren — ISO 10012 verlangt rückführbare Aufzeichnungen, die belegen, dass das Instrument zwischen den Kalibrierungen innerhalb der Spezifikation verblieb.
Einen aktuellen Überblick über Messschieber, Bügelmessschrauben und Messuhren im Sortiment bietet das Sortiment an Präzisionsmessmitteln 2026.
Monatliche Endmaßprüfung
Ein kalibriertes Endmaß an drei Positionen messen: nahe Null (10-20 mm), in der Mitte (70-80 mm bei einem 150 mm Messschieber) und nahe dem Skalenende (130-140 mm). Weicht ein Messwert um mehr als +/-0.02 mm vom zertifizierten Wert ab, ist der Messschieber zur professionellen Kalibrierung einzusenden. Ergebnisse mit Datum, Temperatur und Messwerten in einem Prüfbuch festhalten.
Batteriemanagement
Silberoxid-Zellen SR44 übertreffen Alkali-Zellen LR44 um 2-3x in der Lebensdauer und bieten eine flachere Entladekurve, was bedeutet, dass der Messschieber bis kurz vor dem Lebensende konsistente Messwerte liefert, anstatt bei sinkender Spannung zu driften. Batterieprobleme verursachen die Mehrzahl der Feldreklamationen bei digitalen Messschiebern. Das Verständnis der Unterschiede vermeidet unnötige Fehlersuche.
Wesentliche Maßnahmen:
- Silberoxid (SR44) übertrifft Alkali (LR44) um 2-3x in der Lebensdauer und bietet eine flachere Entladekurve, was konsistentere Messwerte über die gesamte Batterielebensdauer bedeutet. Die höheren Kosten pro Zelle werden durch weniger Wechsel ausgeglichen.
- Batterie entfernen, wenn ein Messschieber länger als 30 Tage gelagert wird. LR44-Zellen können Alkalielektrolyt auslaufen lassen, der Batteriekontakte und Leiterbahnen korrodiert.
- Niemals alte und neue Zellen mischen bei Instrumenten mit zwei Zellen. Spannungsunterschiede verursachen erratisches Encoderverhalten.
- Absolutencoder-Messschieber verbrauchen deutlich weniger Strom, da sie die Encoderposition nicht kontinuierlich abfragen. Die Abschaltautomatik (typischerweise 5 Minuten Inaktivität) verlängert die Batterielebensdauer zusätzlich.
Lagerung und Umgebung
Die Lagerbedingungen haben größeren Einfluss als den meisten Anwendern bewusst ist: Ein auf der Maschinentisch liegengelassener Messschieber ist Temperaturschwankungen ausgesetzt, die den Nullpunkt verschieben, während bei vollständig geschlossenen Messschenkeln Feuchtigkeit eingeschlossen wird und die Messflächen korrodieren.
Lagerung bei 20°C ±5°C unterhalb von 80% relativer Luftfeuchtigkeit, mit 0.5–1 mm geöffneten Messschenkeln und einem Silikagel-Beutel im Etui bewahrt Messflächenqualität und Encoderintegrität zwischen den Einsätzen.
✦ Richtige Lagerung
- Im Etui, Messschenkel 0.5-1 mm geöffnet zur Korrosionsvermeidung
- Kontrollierte Umgebung: 20C +/-5C, unter 80% relativer Luftfeuchtigkeit
- Silikagel-Beutel im Etui (in feuchten Werkstätten monatlich austauschen)
- Mindestens 300 mm Abstand zu Magnetquellen (Magnetfutter, Motoren)
✦ Häufige Fehler
- Auf dem Maschinentisch liegengelassen (Thermoschock, Spänekontamination)
- Mit vollständig geschlossenen Messschenkeln gelagert (Feuchtigkeit eingeschlossen, Korrosion)
- Im Werkzeugkasten ohne Etui aufbewahrt (Skalenkratzer, Messschenkelschäden)
- In der Nähe von Frequenzumrichtern oder Magnetfuttern abgelegt (Magnetisierung)
Austauschzeitpunkt — Quantitative Kriterien
Ein Austausch ist gerechtfertigt — keine Nachkalibrierung —, sobald mechanischer Verschleiß die korrigierbaren Grenzen überschreitet, da eine Nachkalibrierung lediglich einen systematischen Versatz kompensiert und weder abgenutzte Messflächen noch verkratzte Encoderstreifen oder lose Schieber wiederherstellen kann. Auch gut gepflegte Messschieber unterliegen dem Verschleiß. Der Austausch ist angezeigt, sobald einer der folgenden Zustände vorliegt:
| Zustand | Messung | Schwellenwert |
|---|---|---|
| Messflächen-Verschleiß | Lichtspalt-Ebenheitsprüfung oder Endmaßtest | Abweichung > 0.01 mm über die Messfläche |
| Nullpunktdrift nach Neunullung | Messschenkel schließen, nullen, 10-mal öffnen/schließen | Drift > 0.02 mm nach 10 Zyklen |
| Inkonsistente Messwerte | Gleiches Endmaß 10-mal messen | Spannweite (Max-Min) > 0.03 mm |
| Schieberspiel | Schieber seitlich von Hand bewegen | Spürbares Spiel oder Umkehrspiel |
| Skalenschaden | Sichtprüfung unter Vergrößerung | Jeder Kratzer, jede Pore oder Korrosion am Encoderstreifen |
| Messschenkel-Parallelität | Lichtspalt oder Fühlerlehre zwischen geschlossenen Messschenkeln | Spalt > 0.005 mm an beliebiger Stelle |
Ein Messschieber, der zwei oder mehr dieser Prüfungen nicht besteht, ist kein Präzisionsinstrument mehr. Nachkalibrierung kann mechanischen Verschleiß nicht korrigieren — das Instrument muss ersetzt werden. Bei einem einzelnen grenzwertigen Ergebnis kann eine professionelle Instandsetzung (Messflächennachläppen, Schiebereinstellung) die Genauigkeit wiederherstellen; die Kosten liegen bei Standard-Messschiebern jedoch häufig nahe am Neupreis.
Messschieber-Genauigkeit beruht auf systematischer Pflege, nicht auf gelegentlicher Reinigung.
Eine Routine etablieren: Nullstellung vor jeder Nutzung prüfen, monatlich ein Endmaß an drei Punkten über den Messbereich kontrollieren, professionelle Kalibrierung nach ISO 10012 alle 6-12 Monate einplanen und jeden Messschieber austauschen, der die quantitativen Verschleißkriterien nicht besteht. Temperaturangleichung und sachgerechte Lagerung bewahren die bei der Fertigung eingebaute Genauigkeit.
Wie oft sollten digitale Messschieber gemäß ISO 10012 kalibriert werden?
ISO 10012 verlangt, dass Kalibrierintervalle nach Einsatzhäufigkeit, Umgebung und Kritikalität festgelegt werden — nicht nach einem festen Zeitplan. In der Praxis sind 12 Monate für Arbeiten mit ±0.05 mm Toleranz und 6 Monate für ±0.02 mm üblich. Eine monatliche Endmaßprüfung mit Schwellenwert ±0.02 mm erkennt außerhalb der Toleranz liegende Messschieber zwischen den formalen Kalibrierungen und reduziert das Risiko von Ausschussteilen durch unentdeckte Drift.
Was ist der Unterschied zwischen Absolut- und Inkrementalencoder-Messschiebern?
Inkrementalencoder-Messschieber verlieren ihre Positionsreferenz beim Ausschalten und erfordern bei jedem Einschalten eine Neunullung. Absolutencoder-Messschieber speichern die Schieberposition über Abschaltzyklen hinweg — sie referenzieren sich beim Einschalten selbst, ohne Geschwindigkeitsbegrenzung bei der Schieberbewegung und ohne Risiko von Encoder-Zählfehlern. Absolutsysteme verbrauchen zudem weniger Strom und erreichen eine Batterielebensdauer von 2.5+ Jahren gegenüber rund 1 Jahr bei Inkrementalmodellen.
Was bedeutet IP54-Schutz tatsächlich für Messschieber in der Werkstatt?
IP54 besteht aus zwei Ziffern. Die „5“ steht für Staubschutz (Eindringen nicht vollständig verhindert, aber in unzureichender Menge für Funktionsbeeinträchtigung). Die „4“ bedeutet Schutz gegen Spritzwasser aus beliebiger Richtung. Dies ist für Werkstattumgebungen mit Kühlschmierstoff-Spritzern geeignet, bietet jedoch keinen Schutz gegen Eintauchen, Hochdruckreinigung oder längere Wassereinwirkung. Die Dichtungsintegrität ist vierteljährlich zu prüfen.
Welchen Einfluss hat das Abbe-Prinzip auf Messschiebermessungen?
Das Abbe-Prinzip fordert, dass Messachse und Skalenachse kollinear verlaufen, um Winkelfehler zu minimieren. Messschieber verletzen dieses Prinzip bei Innenmessungen mit versetzten Messschenkeln, wodurch jedes Schieberspiel sich zum Messfehler verstärkt. Deshalb ist die Aufrechterhaltung eines sauberen, spielfreien Schiebermechanismus entscheidend — bereits 0.01 mm Spiel kann die effektive Messunsicherheit bei Innenmessungen verdoppeln.
Wann sollte ein Messschieber ersetzt statt nachkalibriert werden?
Ein Austausch ist angezeigt, wenn mechanischer Verschleiß die korrigierbaren Grenzen übersteigt: Messflächenabweichung über 0.01 mm, Nullpunktdrift über 0.02 mm nach 10 Öffnungs-/Schließzyklen, Messwertstreuung (Spannweite von 10 Wiederholmessungen) über 0.03 mm oder spürbares seitliches Spiel im Schiebermechanismus. Nachkalibrierung korrigiert systematische Versatzfehler, kann aber abgenutzte Messschenkel, beschädigte Encoderstreifen oder lose Schieber nicht beheben.
Quellen
- ISO 13385-1: Geometrical Product Specifications -- Dimensional Measuring Equipment -- Calipers
- ISO 10012: Measurement Management Systems -- Requirements for Measurement Processes and Measuring Equipment
- ANSI/NCSL Z540.3: Requirements for the Calibration of Measuring and Test Equipment
- NIST Handbook 44: Specifications, Tolerances, and Other Technical Requirements for Weighing and Measuring Devices