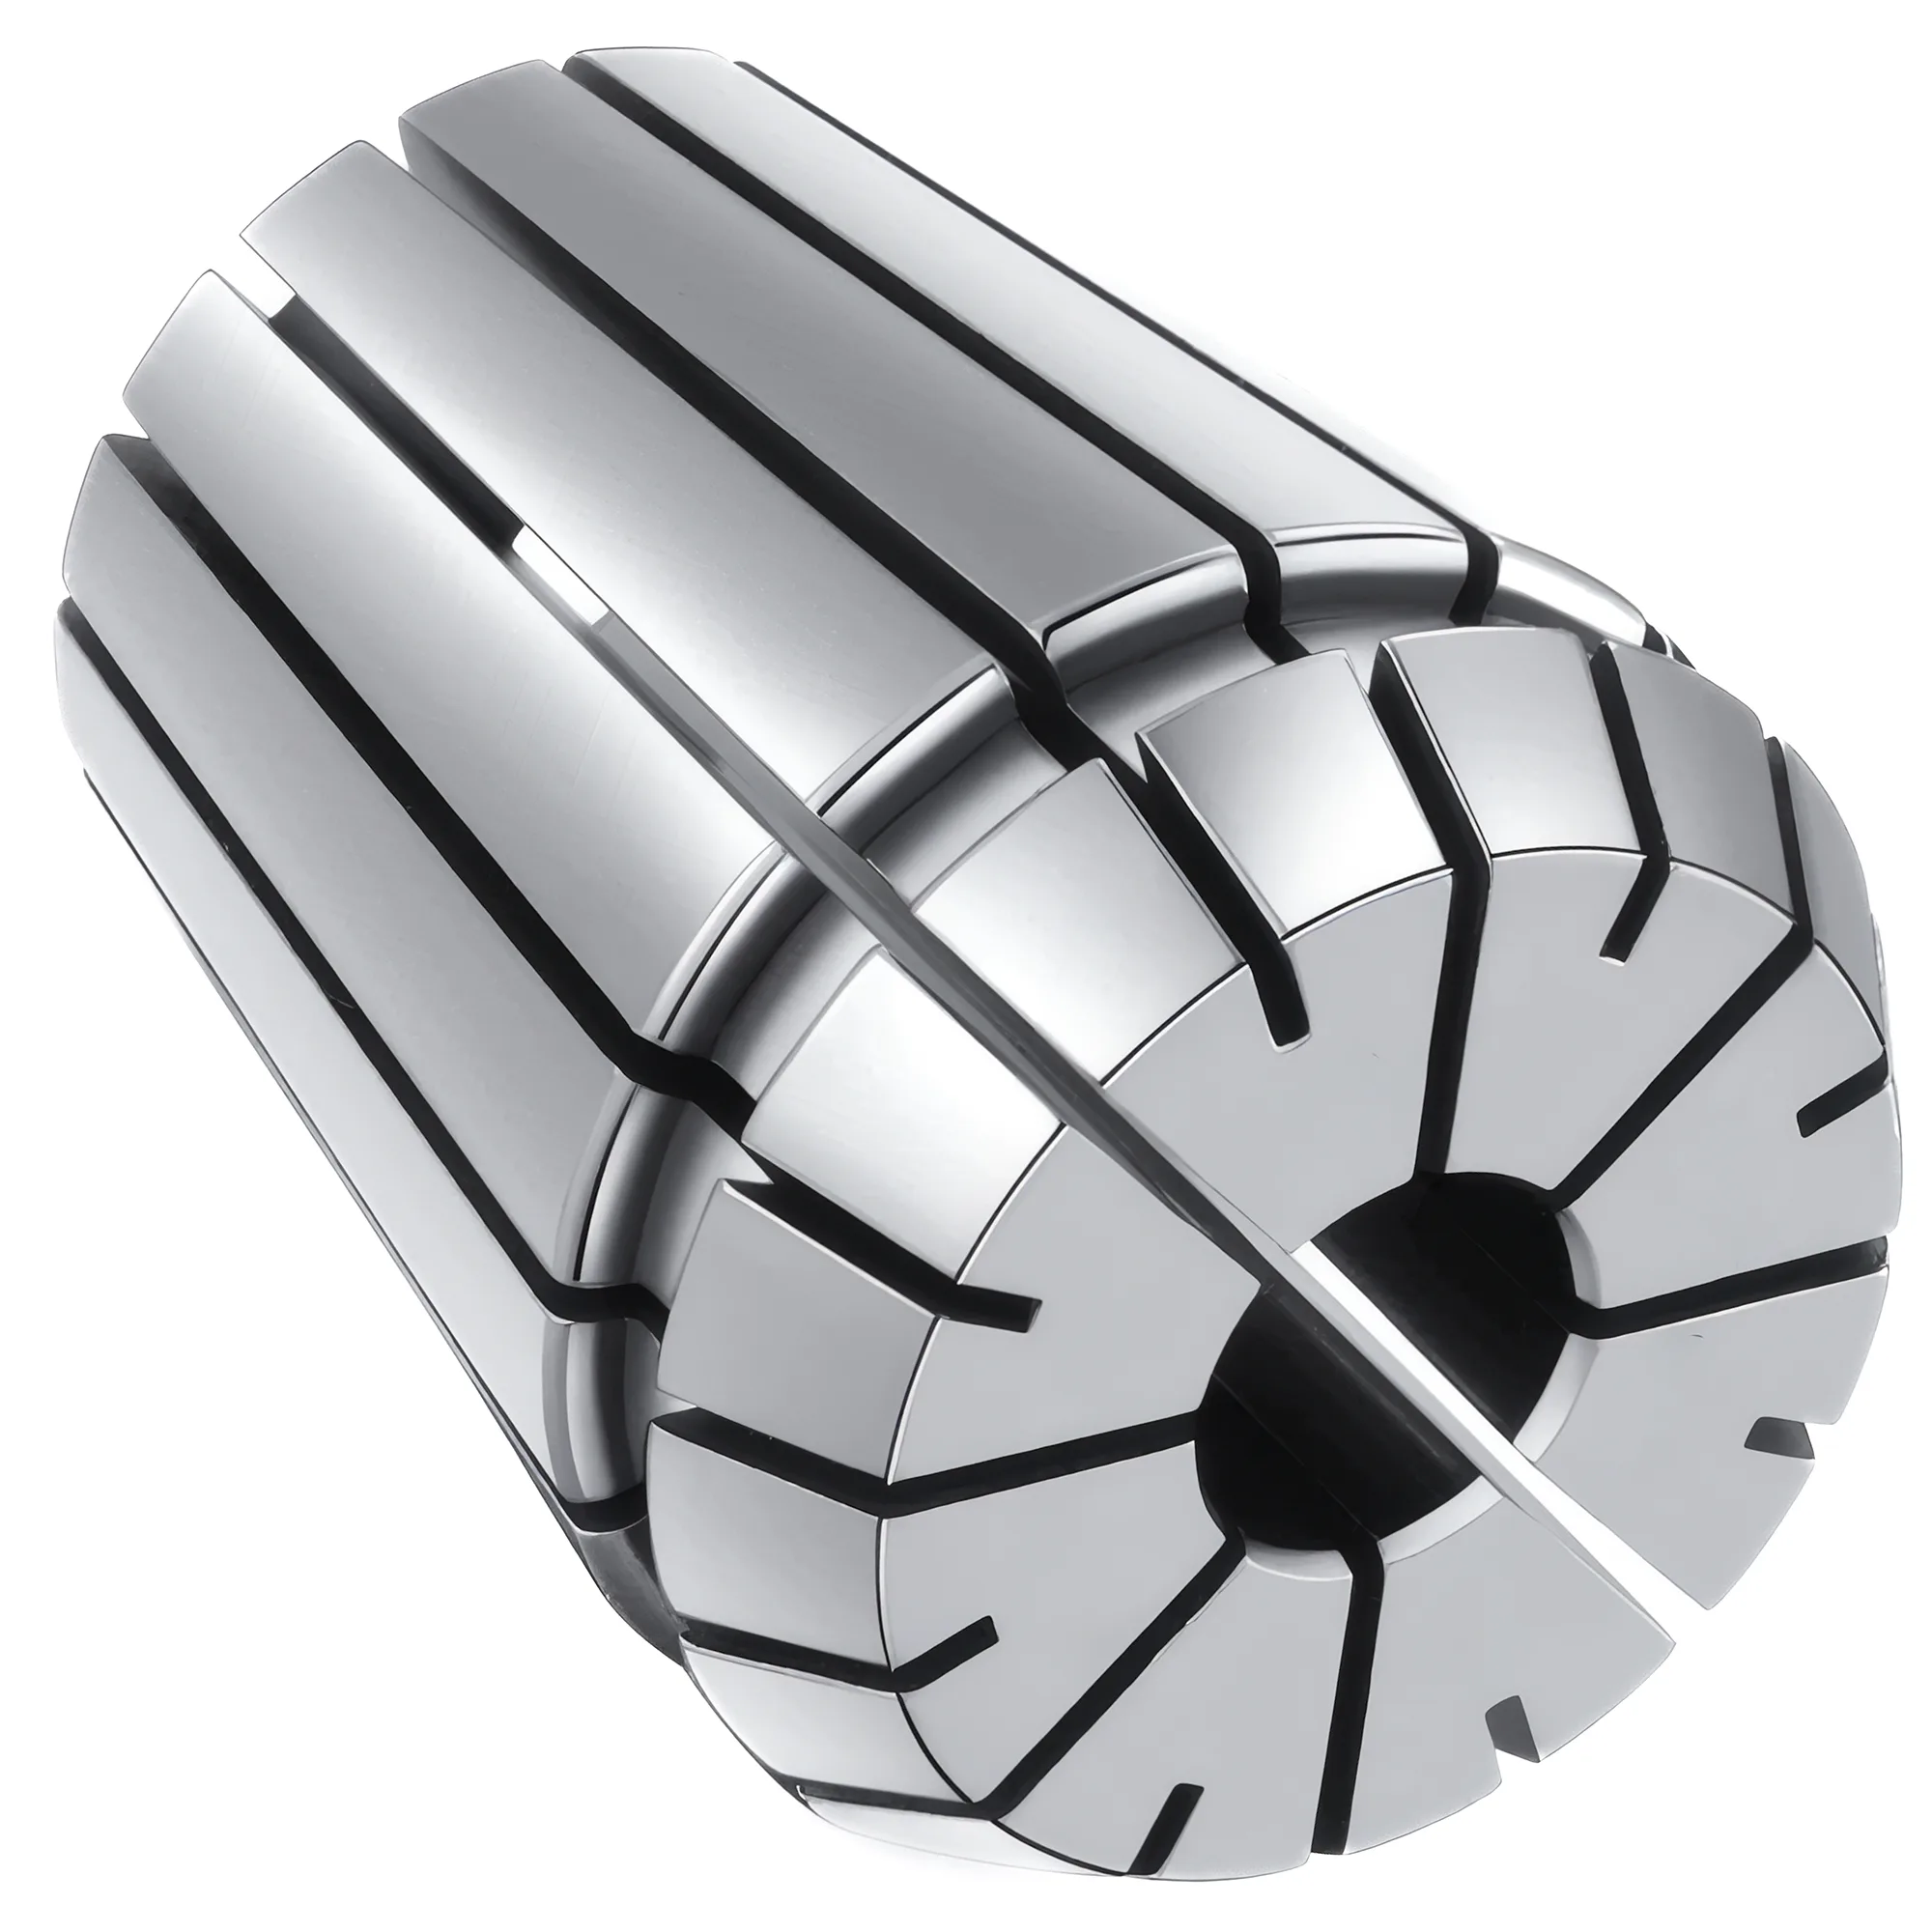
An der Drehmaschine empfehlen sich 5C-Spannzangen für Wiederholteile aus Standard-Stangenmaßen und ER-Spannzangen für ungerade Maße bei knappem Budget. Eine 5C-Spannzange spannt innerhalb weniger Tausendstel Inch um ihr markiertes Maß, nimmt Rundmaterial bis 1-1/16 in (27 mm) sowie Sechskant und Vierkant auf, und Standard-5C-Spannzangen von Hardinge laufen mit 0.001 in (0.025 mm) TIR oder besser. Eine Standard-ER-Spannzange (Form B) hat einen Spannbereich von 1 mm (ER16–ER40, nach ISO 15488), sodass etwa 23 ER40-Spannzangen den Bereich 3–26 mm lückenlos abdecken — allerdings nur für Rundmaterial.
Dieser Leitfaden behandelt Spannzangen als Werkstückspannung an der Drehmaschine — Spannzangen-Schließeinrichtungen und Spannzangenfutter auf der Spindelnase, die das Werkstück halten. ER-Spannzangen als Werkzeugaufnahme an der Fräsmaschine behandelt der ER-Spannzangen-Auswahlleitfaden; wann Backen die bessere Wahl gegenüber Spannzangen sind, zeigt der Vergleich Drehfutter: Dreibacken vs Vierbacken.
Worin unterscheiden sich 5C- und ER-Spannzangen an der Drehmaschine?
Die beiden Systeme schließen in entgegengesetzter Richtung. Eine 5C-Spannzange ist eine Zugspannzange: Ein Zugrohr oder der Schließring des Futters zieht sie in einen Sitz mit 20° Gesamtwinkel (10° Kopfwinkel) zurück, sodass sich Spannzange und Werkstück beim Schließen geringfügig in Richtung Spindelstock bewegen. Eine ER-Spannzange wird dagegen von einer Gewindemutter an der Nase in einen Kegel mit 16° Gesamtwinkel (8° Einstellwinkel) gedrückt — eine Geometrie, die in ISO 15488 und deren deutschem Vorgänger DIN 6499 genormt ist.
Dieser Unterschied im Schließmechanismus bestimmt nahezu jeden der folgenden praktischen Zielkonflikte:
- Schlitzung. Standard-5C-Spannzangen sind nur vom vorderen Ende her geschlitzt (drei Schlitze) und schließen daher vor allem vorn. ER-Spannzangen sind abwechselnd von beiden Enden geschlitzt, wodurch sich die Bohrung über den gesamten Spannbereich von 1 mm parallel über ihre Länge schließt.
- Profile. 5C-Spannzangen gibt es mit runder, sechskantiger, vierkantiger und rechteckiger Bohrung. ISO 15488 erfasst nur Spannzangen für zylindrische Schäfte, ER ist also ein System für Rundmaterial.
- Zubehör. Rund um denselben Spannzangensitz ist bei 5C ein großes Ökosystem entstanden: innenliegende Spannzangenanschläge, Totlängen-Spannzangen, Notspannzangen (weich) und Stufenspannfutter bis 6 in. Für ER gibt es nichts davon als Standardartikel.
Spannkapazität, Spannbereich und Stangendurchlass
Der Spannbereich ist der größte Einzelunterschied: Eine Standard-ER-Spannzange (Form B) von ER16 bis ER40 schließt bis 1 mm unter ihr Nennmaß, während eine 5C-Spannzange dafür ausgelegt ist, auf oder sehr nahe an ihrem markierten Maß zu spannen. Genau deshalb verkauft Hardinge 5C-Spannzangen in Abstufungen bis hinunter zu 0.001 in, und in der Werkstattpraxis wird das Material üblicherweise innerhalb weniger Tausendstel Inch (rund 0.05–0.08 mm) um das Nennmaß gehalten. Deutlich kleineres Material wird in einer vorn geschlitzten 5C-Spannzange tendenziell nur noch an der Nase gefasst, was sowohl Haltekraft als auch Konzentrizität kostet.
Der Spannbereich bestimmt, wie viele Spannzangen ein vollständiger Satz benötigt:
| Abdeckungsziel | Benötigte 5C-Spannzangen | Benötigte ER-Spannzangen | Grundlage |
|---|---|---|---|
| 1/16–1-1/16 in in 1/32-in-Schritten | 33 | — | Hardinge 5C-Rundsatz |
| 1/16–1-1/16 in in 1/64-in-Schritten | 65 | — | Hardinge 5C-Rundsatz |
| 2–27 mm in 0.5-mm-Schritten | 51 | — | Hardinge 5C-Metriksatz |
| 3–26 mm lückenlos | — | ~23 (ER40, 1-mm-Schritte) | ISO-15488-Bereich, 1 mm Spannbereich |
| 2–20 mm lückenlos | — | ~18 (ER32, 1-mm-Schritte) | ISO-15488-Bereich, 1 mm Spannbereich |
Selbst ein 65-teiliger 5C-Satz lässt zwischen den Größen Lücken von 1/64 in (0.4 mm), während ein ER-Satz mit 1-mm-Stufung überhaupt keine Lücken hat, weil der Bereich jeder Spannzange an den der nächsten anschließt. Diese Rechnung setzt den Standard-Spannbereich von 1 mm nach ISO 15488 voraus; die Norm lässt für ER16–ER40 nach Vereinbarung auch 0.5 mm zu, und Spannzangen mit 0.5-mm-Spannbereich brauchen 0.5-mm-Stufen, um lückenlos zu bleiben — daher vor der Bestellung eines Satzes die Spannbereichstabelle des Herstellers prüfen. Für eine Werkstatt, die ungerade metrische und zöllige Materialmaße einkauft, decken rund 23 ER40-Spannzangen in der Regel mehr praxisrelevante Durchmesser ab als ein 33-teiliger 5C-Satz. Die Kehrseite: Die maximale Rund-Spannkapazität ist etwa gleich (26 mm bei ER40 gegenüber 27 mm bei 5C), und eine ER32 endet bei 20 mm.
Der Stangendurchlass hängt nicht nur von der Spannzange, sondern auch von der Aufnahme ab. Eine 5C-Zugrohr-Schließeinrichtung lässt die Stange durch Spannzange und Zugrohr in die Spindelbohrung laufen, und die Totlängen-5C-Spannzangen von Hardinge mit Durchgangsbohrung nehmen Stangen bis 3/4 in auf. Ein ER-Futter auf einem Futterflansch oder einer Camlock-Aufnahme lässt die Spindelbohrung hinter der Spannzange meist frei; ein ER-Futter mit Morsekegelschaft und Anzugstange versperrt dagegen die Spindel, sodass sich nur Material spannen lässt, das in den Futterkörper passt.
Genauigkeit und Rundlauf: Spannzange vs Gesamtsystem
Hardinge gibt für seine Standard-5C-Spannzangen 0.001 in (0.025 mm) TIR oder besser an und für seine runden 5C-Spannzangen in Sondergenauigkeit 0.0002 in (0.005 mm), Letzteres gemessen 1 in von der Stirnfläche in einer Hardinge-Spindel. ER-Spannzangen der Klasse 2 nach ISO 15488 dürfen bei definierter Prüfdorn-Auskraglänge 0.015 mm (Bohrung bis 10 mm) bzw. 0.020 mm (10–26 mm) aufweisen; Klasse 1 verengt das auf 0.010–0.015 mm, und herstellerspezifische UP/AA-Qualitäten erreichen typischerweise 0.005 mm oder besser.
An der Drehmaschine sind diese Spannzangenwerte nur das letzte Glied der Kette. Der Gesamtrundlauf am Werkstück ergibt sich typischerweise aus der Summe von:
- Spindelrundlauf an der Nase
- Aufnahmefehler — D1-Camlock-Kegel, Gewindenase, Zentrierbund des Futterflansches oder Morsekegelschaft
- Rundlauf des Sitzes im Futterkörper (5C-Sitz oder ER-Kegelbohrung)
- Rundlauf der Spannzange sowie Abweichung des Materials vom Nennmaß
Ein integriertes D1-Camlock-Spannzangenfutter lässt sich nicht justieren, sodass jeder Fehler zwischen seinem Kegel und dem Spannzangensitz des Futters unmittelbar am Werkstück erscheint. Bei einem Futter auf Futterflansch lässt sich der Zentrierbund direkt auf der Drehmaschine nachdrehen — deshalb bevorzugen viele Hobby- und Kleinbetriebsanwender für Spannzangenfutter die Montage auf einem Futterflansch. ISO 702-2 legt die Anschlussmaße von Camlock-Spindelnasen und Futtern fest, weshalb ein D1-4-, D1-5- oder D1-6-Spannzangenfutter jedes Herstellers auf die passende Spindelnase passt — die Passung allein garantiert jedoch keine Konzentrizität, daher ist die Bohrung mit Prüfdorn und Messuhr zu prüfen, bevor man sich auf sie verlässt.
Das System prüfen, nicht das Etikett
Spannen Sie einen geschliffenen Prüfdorn in die Spannzange und messen Sie ihn an der Nase sowie rund 25 mm (1 in) weiter außen mit der Messuhr ab. Der Vergleich beider Werte trennt Versatz (Aufnahme- oder Sitzfehler) von Schiefstand (Spannzange oder Kegelanlage) und zeigt so, ob ein Futterflansch nachgedreht oder eine Spannzange ersetzt werden sollte.
Bei einem ER-Futter zählt das Anzugsmoment der Mutter ebenso viel wie die Spannzangenqualität. REGO-FIX empfiehlt für die größte Bohrungsstufe 136 Nm bei einer ER32-Standardmutter und 176 Nm bei ER40; ein zu geringes Anzugsmoment verringert die Haltekraft, ein zu hohes kann die Spannzange verformen. Das vollständige Vorgehen beschreibt der Leitfaden zu Rundlauf und Anzugsmoment von ER-Spannzangen.
Sechskant, Vierkant, Anschläge, Totlänge und Stufenspannfutter
Bei Sechskant- oder Vierkantmaterial ist 5C an der Drehmaschine typischerweise die einzige praktikable Spannzangenwahl, weil ER-Spannzangen nach ISO 15488 nur für runde Schäfte genormt sind. Hardinge führt Sechskant-5C-Spannzangen bis 7/8 in und Vierkant bis 3/4 in, womit der Großteil des Sechskantmaterials für Muttern, Fittings und Abstandsbolzen abgedeckt ist.
Die Längenkontrolle ist die zweite Stärke, die nur 5C bietet. Die meisten 5C-Spannzangen besitzen ein Innengewinde 1.041-24 für einen einschraubbaren Spannzangenanschlag, der sich jedoch mit der Spannzange bewegt. Hardinge gibt für Spannzangen mit 10° Kopfwinkel die Regel 1:3 an — jede Änderung des Materialdurchmessers um 0.001 in lässt das Werkstück um 0.003 in zurückwandern oder weiter herausstehen. Eine Durchmesserstreuung von 0.003 in kann daher bis zu 0.009 in Längenabweichung erzeugen. Totlängen-5C-Spannzangen halten die spannende Spannzange ortsfest an der Spindelstirnfläche, und laut Hardinge schwanken die Fertiglängen dann bei gleicher Materialstreuung typischerweise nur um 0.0002–0.0005 in.
ER-Spannzangen schließen, indem sie in den Kegel gedrückt statt zurückgezogen werden; für wiederholgenaue Absatzlängen dient daher üblicherweise ein fester Anschlag in der Spindelbohrung oder im Futterkörper, wobei die Wiederholgenauigkeit dann stark von einem gleichbleibenden Anzugsmoment der Mutter von Teil zu Teil abhängt.
Für Werkstücke, die größer sind als jede Spannzange:
- 5C-Stufenspannfutter erweitern eine 5C-Schließeinrichtung mit passendem Stufenfutter-Schließer auf Werkstücke bis 6 in Durchmesser. Hardinge gibt für seine Graugussschließer weniger als 5.000 rpm (2–4 in) und weniger als 4.000 rpm (5–6 in) an.
- 5C-Notspannzangen werden weich geliefert und an der Maschine auf ein ungerades Maß oder Profil ausgedreht. Nach der Faustregel von Hardinge halten sie 300–500 Teile, sie sind also als Notlösung und nicht als Serienwerkzeug zu betrachten.
- Für ER gibt es kein genormtes Gegenstück zu Stufenspannfutter oder Notspannzange; diese Rolle übernimmt meist ein Dreibackenfutter mit weichen Backen.
Aufnahmevarianten an der Drehmaschine und Kosten einer Komplettausstattung
Vier Aufnahmevarianten decken nahezu jede konventionelle und kleine CNC-Drehmaschine ab:
| Aufnahme | Spannzangen | Durchgangsbohrung | Typischer Einsatz | Haupteinschränkung |
|---|---|---|---|---|
| 5C-Zugrohr-Schließeinrichtung (Hebel oder Handrad) | 5C | Ja, über das Zugrohr | Serienfertigung, Werkzeugmacher-Drehmaschinen | Spindelbohrung muss ein Zugrohr über dem 1.250-in-Spannzangenkörper aufnehmen |
| Schlüsselbetätigtes 5C-Spannzangenfutter (Futterflansch oder D1) | 5C | Ja, bis 1-1/16 in | Kleine Drehmaschinen ohne große Spindelbohrung | Größere Auskragung als eine Zugrohr-Schließeinrichtung |
| ER-Spannzangenfutter (Futterflansch oder D1) | ER32 / ER40 | Meist ja, bis 20 / 26 mm | Hobby- und Lohnfertiger-Drehmaschinen | Schlüssel und Anzugsmoment bei jedem Teilewechsel |
| ER-Futter mit Morsekegelschaft + Anzugstange | ER25–ER40 | Nein | Mini-Drehmaschinen, gelegentliche Kleinteile | Versperrt den Stangendurchlass; der Morsekegelsitz erhöht den Rundlauffehler |
Eine 5C-Zugrohr-Schließeinrichtung benötigt für das Zugrohr typischerweise eine Spindelbohrung von rund 1.4–1.5 in (36–38 mm), was sie für die meisten Mini- und 9x20-Drehmaschinen mit Spindelbohrungen um 20 mm ausschließt. Diese Maschinen erhalten stattdessen meist ein auf der Spindelnase montiertes Spannzangenfutter — ein ER32/ER40-Futter auf Futterflansch oder ein schlüsselbetätigtes 5C-Futter —, sodass die Spindelbohrung für Stangenmaterial frei bleibt.
Die Kosten richten sich vor allem nach Anzahl und Qualität der Spannzangen und weniger nach dem Futter. Ein lückenloser ER40-Satz umfasst rund 23 Spannzangen, ein zölliger 5C-Satz in 1/32-in-Stufung 33 und in 1/64-in-Stufung 65; bei ähnlichem Stückpreis benötigt eine voll bestückte 5C-Ausstattung also etwa 1.4–2.8× so viele Spannzangen wie ein lückenloser ER40-Satz — Zubehör wie Anschläge und Stufenspannfutter noch nicht eingerechnet. Der Wechsel vom Dreibackenfutter auf ein Spannzangenfutter an einer D1-Camlock-Aufnahme dauert meist nur wenige Minuten; neu ausgerichtet werden muss nur, wenn die Aufnahme nicht wiederholgenau sitzt — ein weiterer Grund, das Futter einmal zu prüfen und seine beste Nockenstellung zu markieren.
Häufiger Fehler
Aus Kostengründen ein ER-Futter mit Morsekegelschaft kaufen und dann feststellen, dass es die Spindelbohrung versperrt. Wer jemals lange Stangen oder Rohre spannen muss, sollte von Anfang an ein Spannzangenfutter auf Futterflansch oder Camlock-Aufnahme kaufen.
Was für eine Hobby- oder Kleinbetriebs-Drehmaschine kaufen — und wann beide Systeme
✦ 5C-Spannzangen am besten für
- Wiederholserien auf Standard-Stangenmaßen, bei denen die Längenkontrolle zählt
- Sechskant- und Vierkantmaterial bis 7/8 in Sechskant und 3/4 in Vierkant
- Kurze Teile und Zweitbearbeitungen mit Anschlägen oder Totlängen-Spannzangen
- Große Durchmesser über Stufenspannfutter bis 6 in
✦ ER-Spannzangen am besten für
- Gemischtes metrisches und zölliges Material mit ungeraden Durchmessern
- Hobby-Drehmaschinen mit kleiner Spindelbohrung und begrenztem Budget
- Dreharbeiten, bei denen sich die Spannzangen eine ER-Aufnahme mit Fräsmaschine oder Fräsplotter teilen
- Weniger Spannzangen für lückenlose Abdeckung (~23 bei ER40)
Für die meisten Hobby- und Kleinbetriebs-Drehmaschinen ist ein ER40-Futter auf Futterflansch der beste erste Schritt, weil rund 23 Spannzangen den Bereich 3–26 mm lückenlos abdecken. Ein 5C-Spannzangenfutter oder eine 5C-Schließeinrichtung kommt hinzu, sobald Sechskant- oder Vierkantstangen, Längenkontrolle in Serien oder Stufenspannfutter wichtig werden. Beide Systeme zu besitzen ist verbreitet: ER übernimmt Einzelteile und Rundteile mit ungeraden Maßen, 5C Wiederholaufträge und Profilmaterial, und für alles Größere bleibt ein Dreibackenfutter im Regal.
| Szenario | Empfohlenes System | Aufnahme | Spannkapazität | Begründung |
|---|---|---|---|---|
| Erstes Spannzangenfutter an einer Hobby-Drehmaschine, gemischtes Material | ER40 | Futterflansch oder D1 | 3–26 mm rund | 1 mm Spannbereich deckt ungerade Maße mit ~23 Spannzangen ab |
| Mini- oder 9x20-Drehmaschine, nur Kleinteile | ER32 oder ER25 | Futterflansch oder Gewindenase | 2–20 mm (ER32) | Kleiner Futterkörper passt zur Spindel; hält die Bohrung frei |
| Sechskant- oder Vierkantstangen (Muttern, Fittings, Abstandsbolzen) | 5C | Spannzangenfutter oder Schließeinrichtung | 7/8 in Sechskant, 3/4 in Vierkant | ER-Spannzangen nach ISO 15488 sind nur für runde Schäfte genormt |
| Serien mit wiederholgenauer Absatzlänge | 5C-Totlänge | Zugrohr-Schließeinrichtung | Bis 1-1/16 in | Ortsfeste Spannzange beseitigt das 1:3-Zurückwandern |
| Werkstücke über 1-1/16 in bis 6 in Durchmesser | 5C-Stufenspannfutter | Stufenfutter-Schließer | Bis 6 in | Umfassende Spannung begrenzt Verformung |
| Höchste Konzentrizität bei Standardmaßen | 5C-Sondergenauigkeit | Zugrohr-Schließeinrichtung oder nachgedrehter Futterflansch | Bis 1-1/16 in | 0.0002 in (0.005 mm) Spannzangen-TIR laut Hardinge |
Für den Spannbereich mit einem ER40-Futter auf Futterflansch beginnen; 5C für Sechskant, Längenkontrolle und Wiederholteile ergänzen.
ER32- und ER40-Spannzangen haben nach ISO 15488 jeweils einen Spannbereich von 1 mm, sodass rund 23 ER40-Spannzangen jedes Rundmaterial von 3 bis 26 mm halten — passend für Hobby- und Lohnfertiger-Drehmaschinen mit gemischtem Material. 5C-Spannzangen spannen innerhalb weniger Tausendstel Inch um das Nennmaß, laufen mit 0.001 in TIR oder besser (Hardinge-Standardqualität), halten Sechskant und Vierkant und unterstützen Anschläge, Totlängen-Spannzangen sowie Stufenspannfutter bis 6 in. Beide Systeme sollten auf einem Futterflansch oder einer Camlock-Aufnahme statt auf einem Morsekegelschaft montiert werden, damit die Spindelbohrung frei bleibt; der Systemrundlauf ist mit einem Prüfdorn zu verifizieren.
Was ist der Unterschied zwischen 5C- und ER-Spannzangen an der Drehmaschine?
Eine 5C-Spannzange wird in einen Sitz mit 20° Gesamtwinkel zurückgezogen und spannt innerhalb weniger Tausendstel Inch um ihr Maß, während eine ER32- oder ER40-Spannzange von einer Mutter eingedrückt wird und einen Spannbereich von 1 mm hat. 5C hält Rund-, Sechskant- und Vierkantmaterial bis 1-1/16 in; ER hält nur Rundmaterial, bei ER40 bis 26 mm.
Sind ER- oder 5C-Spannzangen an der Drehmaschine genauer?
Spannzange gegen Spannzange gibt Hardinge für Standard-5C-Spannzangen 0.001 in (0.025 mm) TIR oder besser an, während ER-Spannzangen der Klasse 2 nach ISO 15488 0.015–0.020 mm zulassen. In der Praxis dominiert oft die Aufnahme an der Drehmaschine: Ein nicht nachgearbeiteter Camlock- oder Morsekegelsitz kann mehr Rundlauffehler verursachen als jede der beiden Spannzangen, daher ist das Gesamtsystem mit einem Prüfdorn abzumessen.
Wie viele Spannzangen braucht ein vollständiger Satz?
Rund 23 ER40-Spannzangen in 1-mm-Schritten decken 3–26 mm lückenlos ab, weil jede Standard-Spannzange nach ISO 15488 einen Spannbereich von 1 mm hat; Spannzangen, die nur mit einem Spannbereich von 0.5 mm angegeben sind, brauchen 0.5-mm-Schritte. Ein zölliger 5C-Satz benötigt 33 Spannzangen in 1/32-in-Schritten oder 65 in 1/64-in-Schritten, um 1/16–1-1/16 in abzudecken, und spannt trotzdem nur nahe am jeweils markierten Maß gut.
Lässt sich eine 5C-Schließeinrichtung an einer kleinen Hobby-Drehmaschine nachrüsten?
Als Zugrohr-Schließeinrichtung durch die Spindel meist nicht, denn diese benötigt typischerweise eine Spindelbohrung von rund 1.4–1.5 in (36–38 mm). Drehmaschinen mit Spindelbohrungen um 20 mm nutzen stattdessen normalerweise ein schlüsselbetätigtes 5C-Spannzangenfutter oder ein ER32/ER40-Futter auf Futterflansch, wodurch die Spindelbohrung für Stangenmaterial frei bleibt.
Sollte ein ER-Spannzangenfutter mit Morsekegelschaft oder mit Futterflansch gewählt werden?
Eine Aufnahme über Futterflansch oder Camlock ist zu wählen, wenn jemals Stangen gespannt werden sollen, die länger als das Futter sind, denn ein Morsekegelschaft mit Anzugstange versperrt die Spindelbohrung. Die Variante mit Kegelschaft ist günstiger und eignet sich für kurze Teile auf Mini-Drehmaschinen, doch ihr Kegelsitz erhöht den Rundlauffehler, und sie kann kein Material durch eine typische Spindelbohrung von 20 mm hindurchführen.
Quellen
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks — Collets, nuts and fitting dimensions
- DIN 6499 — Clamping sleeves for collet chucks
- ISO 702-2:2007 — Machine tools — Connecting dimensions of spindle noses and work holding chucks — Part 2: Camlock type
- Hardinge — Workholding Spindle Tooling for Manual & CNC Lathes, catalogue #2348J (2023)
- Hardinge — 5C Round Collet Kit, 33 pieces 1/16 in to 1-1/16 in by 32nds
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts