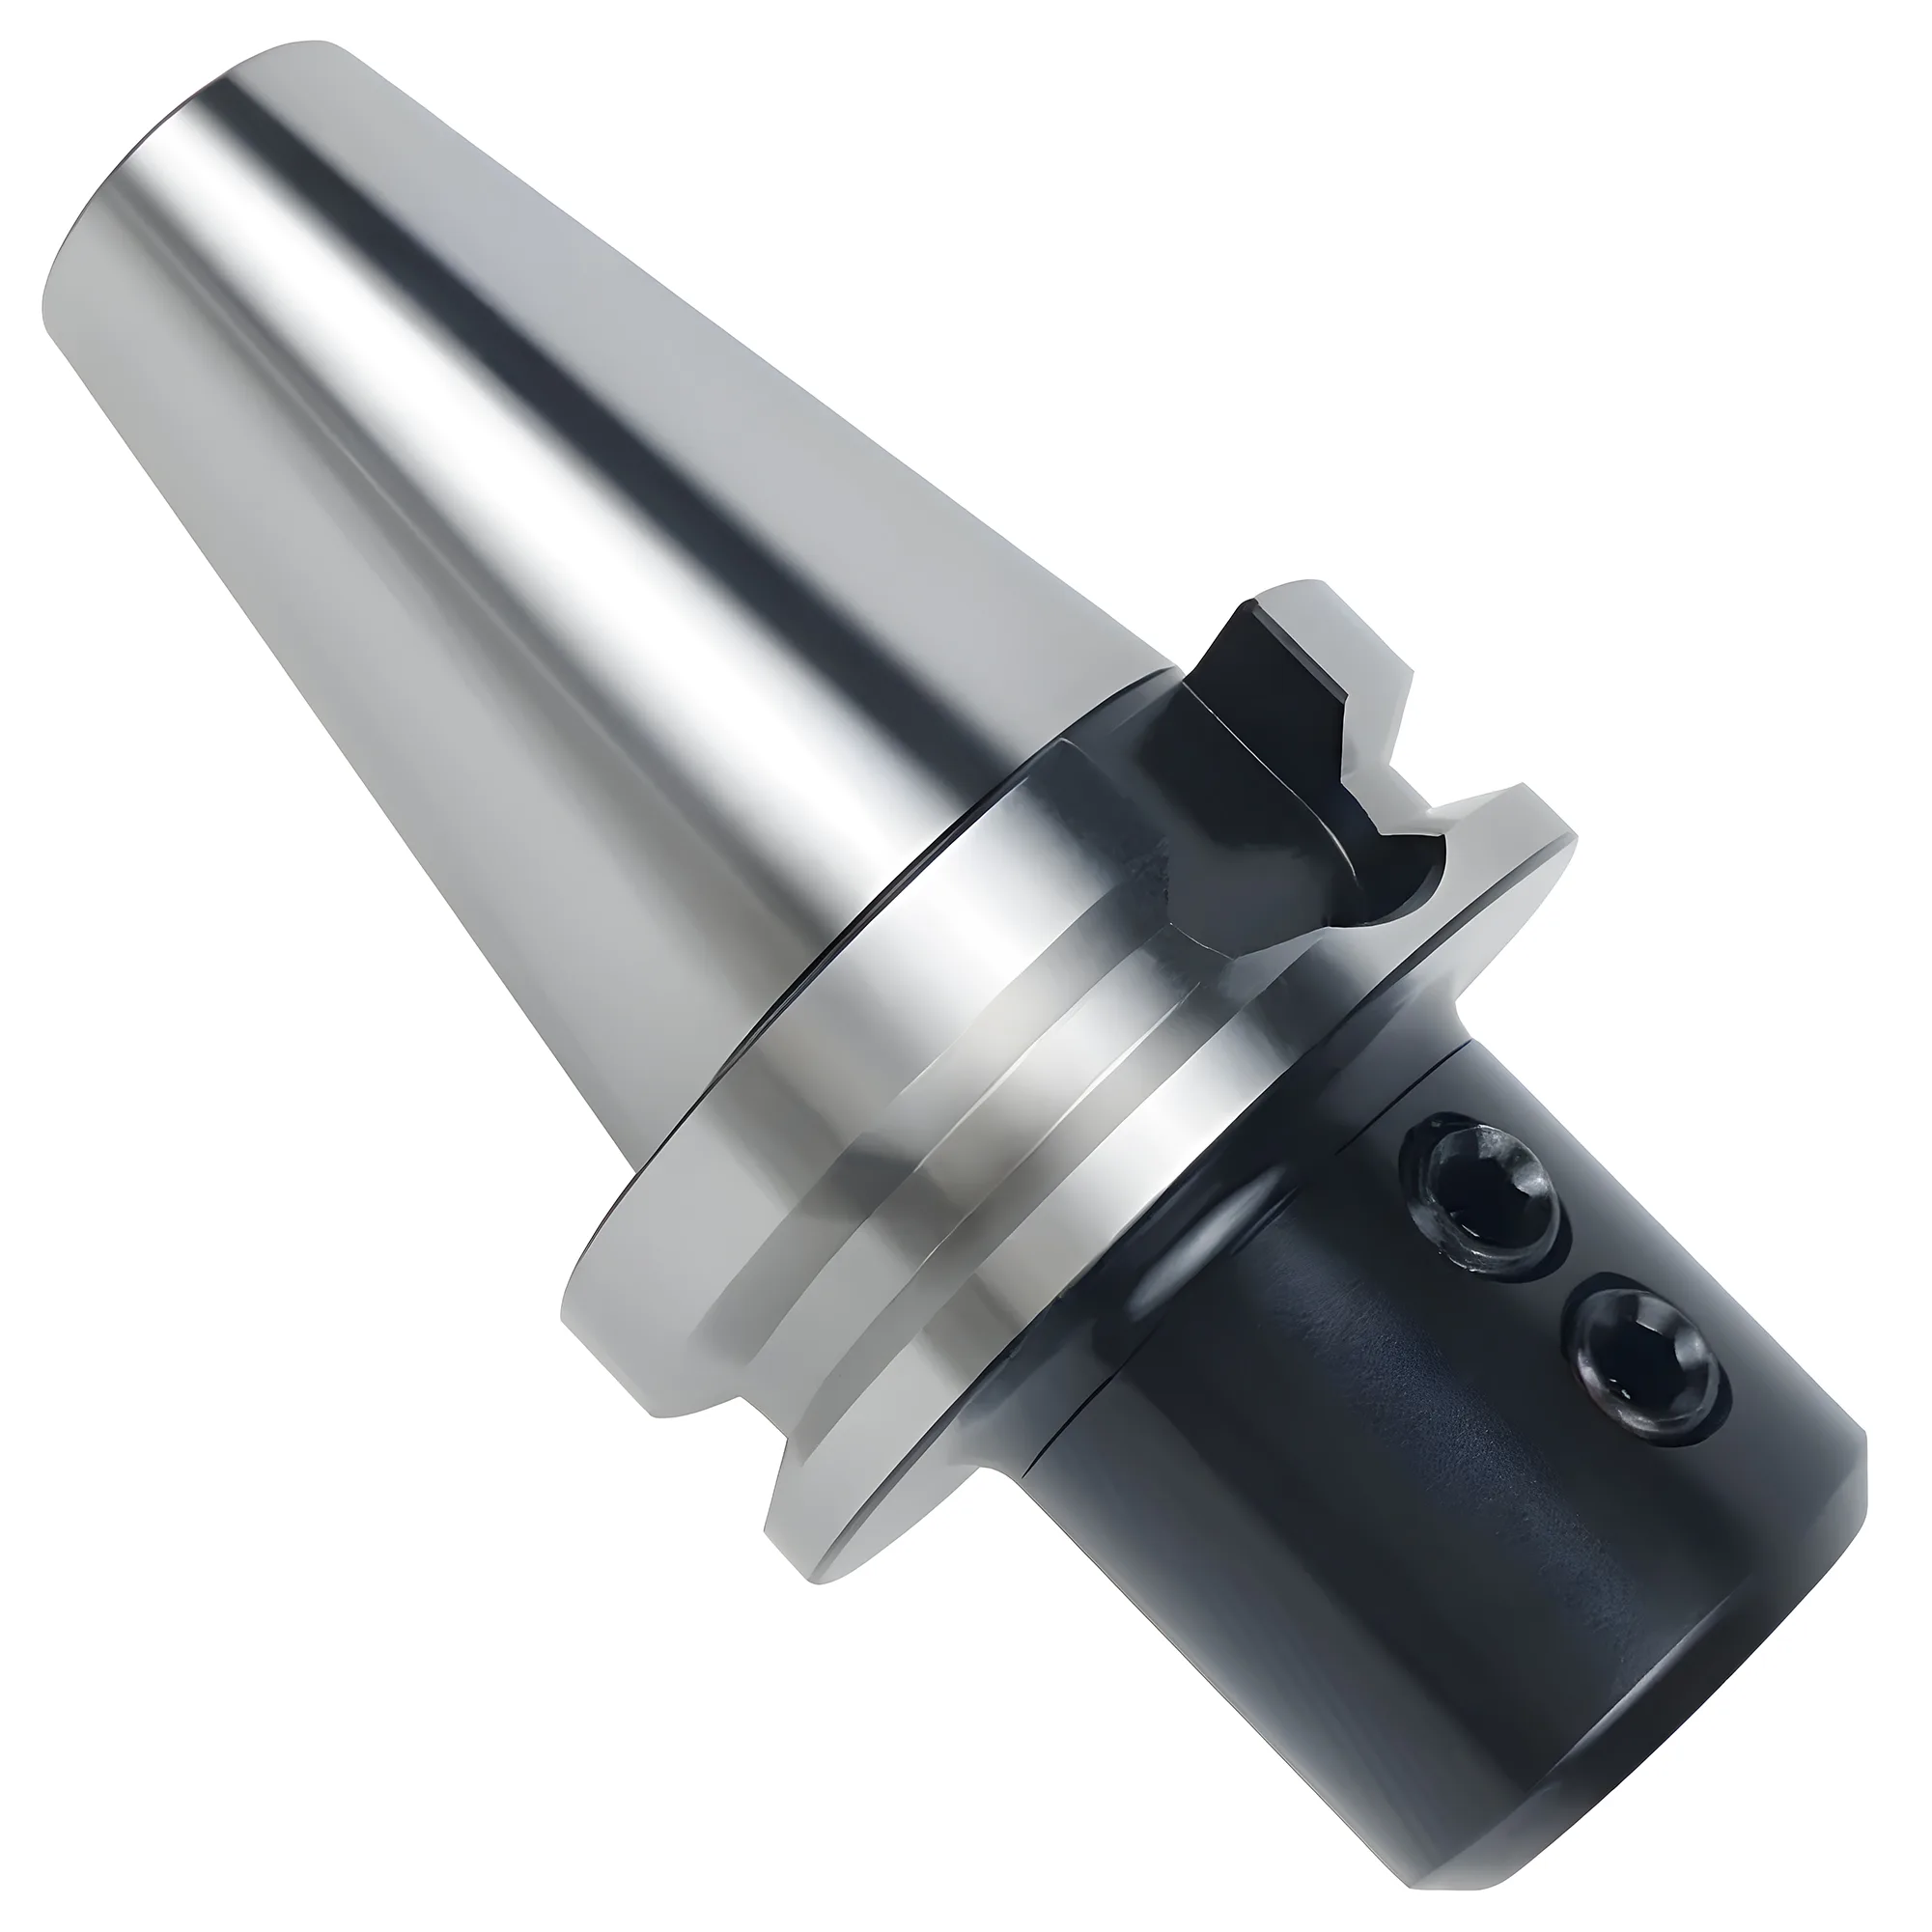
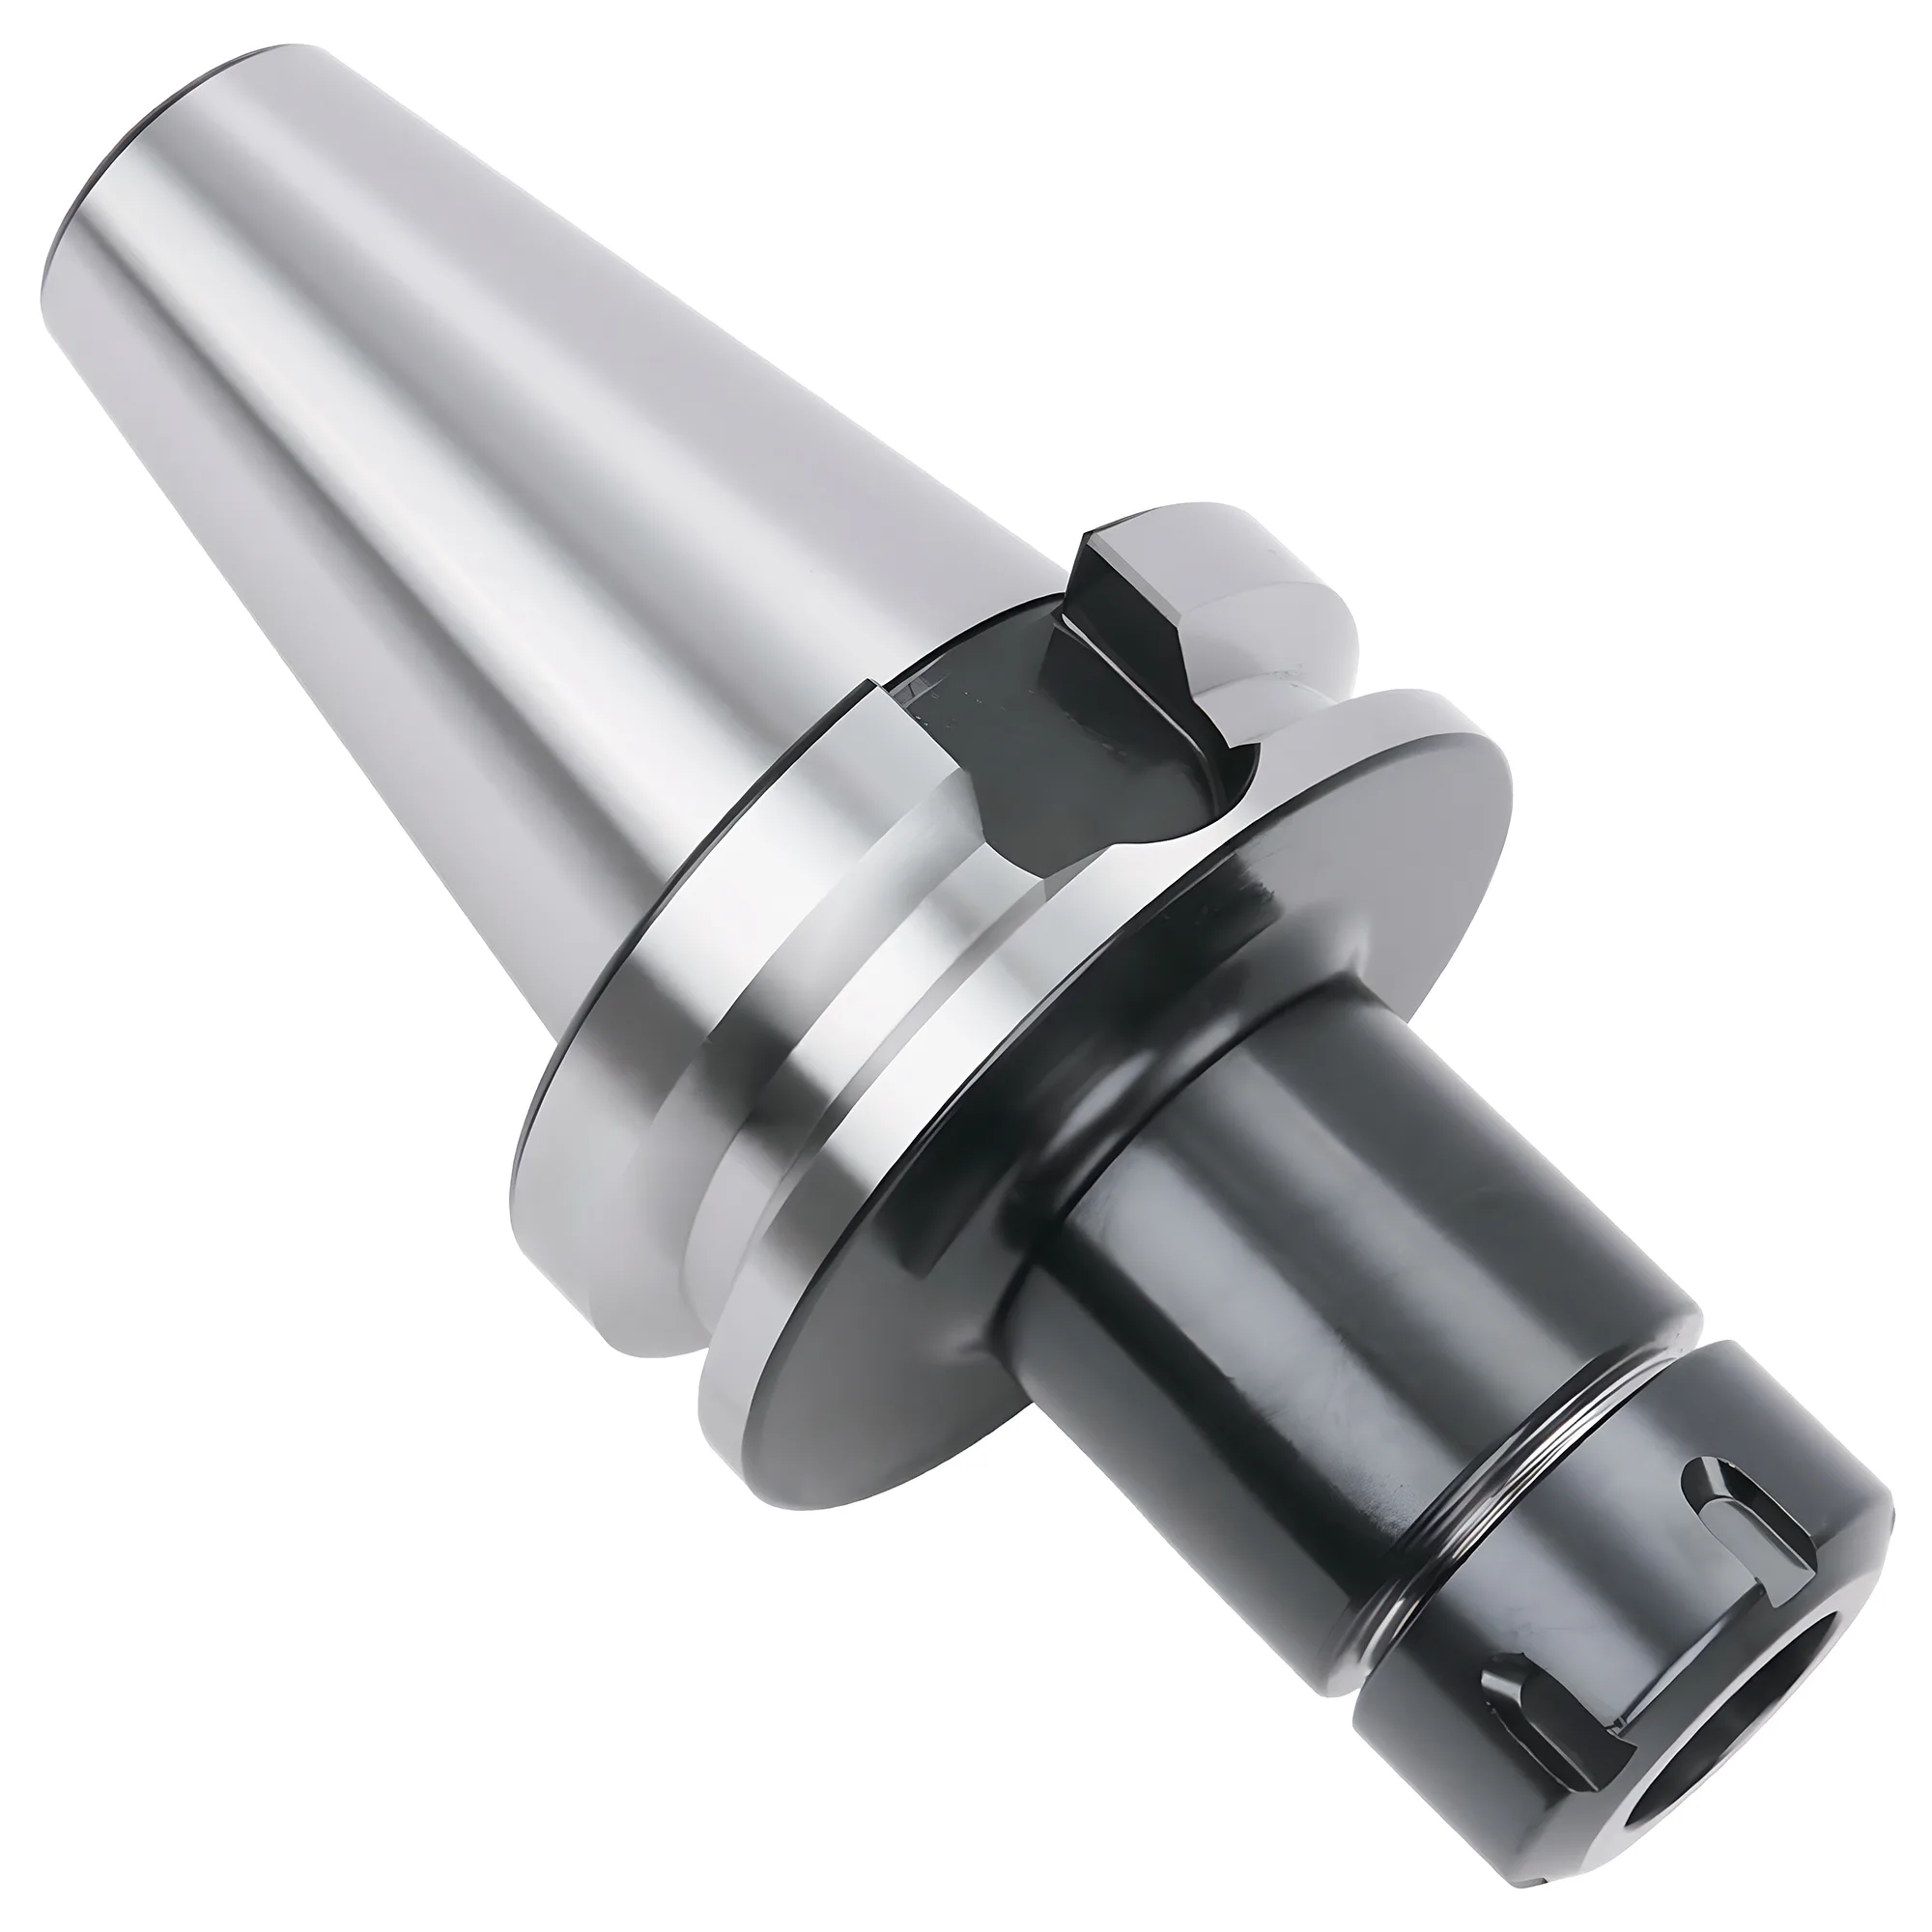
Uma fresa de topo com insertos que faz desbaste com cortes interrompidos deve ser fixada em um porta-fresa Side Lock Weldon ou em um mandril de fresamento: o parafuso de pressão apoiado no chanfro da DIN 1835 forma B bloqueia mecanicamente o arrancamento, e um mandril de fresamento de roletes mantém tipicamente 0.005-0.01 mm de TIR com fixação em toda a circunferência. A pinça ER (Classe 2, ≤0.020 mm de TIR) atende trabalhos leves a médios em hastes de até 20 mm (ER32) ou 26 mm (ER40), e os porta-fresas hidráulicos ou Shrink Fit (≤0.003 mm de TIR) ficam reservados para o acabamento com insertos, em que o batimento sobrecarrega um inserto mais do que os demais.
Um corpo porta-insertos não é uma fresa de topo inteiriça com parafusos. Sua haste de aço é mais rígida do que suas arestas de corte são precisas, seus insertos atacam a peça um de cada vez, e suas arestas já trazem variação de altura de alojamento para alojamento antes mesmo que o porta-fresa acrescente qualquer batimento próprio. Isso muda qual porta-fresa faz sentido. A comparação geral das famílias de porta-fresas para fresas de topo de metal duro sólido está no guia Side Lock vs pinça ER vs Shrink Fit; este guia trata de fresas de topo com insertos de haste cilíndrica, fresas de alto avanço e os menores corpos tipo cabeçote.
Por que Fresas com Insertos São Difíceis de Fixar
Três propriedades separam os corpos com insertos das ferramentas de metal duro sólido. As fresas de topo com insertos solicitam o porta-fresa com impactos repetidos em vez de uma força constante, pois cada um de seus 1-5 insertos entra e sai do corte separadamente; por isso a resistência ao arrancamento pesa mais nelas do que em uma fresa de topo inteiriça de mesmo diâmetro.
Primeiro, o corte é interrompido no nível do inserto. Um corpo de 25 mm com 3 insertos a 1.500 RPM produz 75 entradas de inserto por segundo. Cada entrada é um pequeno golpe de martelo que a fixação do porta-fresa precisa absorver sem deslizar. Fixações apenas por atrito (pinças, buchas hidráulicas, furos Shrink Fit) resistem ao deslizamento somente pela força de fixação; um parafuso de pressão sobre um chanfro resiste a ele pela geometria.
Segundo, muitas fresas de ombro com insertos usam ângulo de saída axial positivo para cortar com leveza, e esse ângulo gera uma componente de força axial que tende a puxar a fresa para fora do porta-fresa. Em um rasgo de largura total ou em uma rampa helicoidal, essa tração cresce com a carga de cavaco. Um corpo que avança 0.1 mm para fora durante um ciclo de desbaste deixa um degrau no fundo e, no pior caso, mergulha mais fundo a cada passada até que um inserto se quebre.
Terceiro, o corpo é de aço. O aço tem módulo de Young de cerca de 210 GPa, contra 580-620 GPa do metal duro, de modo que um corpo com insertos deflete aproximadamente 3× mais que uma ferramenta de metal duro sólido de mesmo diâmetro e balanço. A escolha do porta-fresa não corrige essa relação, mas o comprimento de calibração do porta-fresa e a rigidez da fixação somam-se a ela ou não.
A DIN 1835 é a norma pela qual a maioria das hastes de fresas de topo com insertos é especificada, pois abrange hastes cilíndricas de fresas independentemente de as arestas de corte serem insertos ou canais retificados. A forma A é o cilindro liso; a forma B acrescenta o chanfro Weldon. A DIN 6535 define as formas equivalentes (HA, HB, HE) para fresas de metal duro sólido, por isso ela importa aqui principalmente quando há na montagem um corpo com insertos de haste de metal duro ou uma extensão de metal duro. A escolha da forma da haste em si (lisa vs Weldon vs Whistle-Notch) é uma decisão separada da escolha do porta-fresa; este guia parte do princípio de que a haste do corpo já foi definida pelo fabricante da fresa.
Como Cada Porta-Fresa Lida com Arrancamento e Forças Interrompidas
As cinco famílias de porta-fresas dividem-se em dois grupos: acionamento positivo (por forma) e acionamento por atrito. O porta-fresa Side Lock (Weldon ou Whistle-Notch) é o tipo mais comum que bloqueia mecanicamente o arrancamento de um corpo com insertos, pois o parafuso de pressão se apoia em um chanfro que a haste não consegue ultrapassar, a menos que o parafuso afrouxe ou se rompa.
| Porta-fresa | Mecanismo de Fixação | Resistência ao Arrancamento | Batimento Típico (TIR) | RPM Prático | Haste Necessária |
|---|---|---|---|---|---|
| Side Lock Weldon | Parafuso de pressão no chanfro DIN 1835 forma B | Positiva (por forma) | 0.010-0.030 mm | ~12.000 | Chanfro Weldon |
| Mandril de fresamento (de roletes) | Roletes de agulha comprimem uma bucha para dentro | Alta (atrito em toda a circunferência) | 0.005-0.01 mm a 3xD | ~12.000 | Lisa ou com chanfro, h6 |
| Pinça ER (ISO 15488) | Pinça ranhurada comprimida pela porca | Moderada (atrito, faixa de 1 mm) | ≤0.020 mm (Classe 2, d₁ 10-26 mm); ~0.005 mm classe UP/AA | 20.000-25.000 balanceado | Lisa ou com chanfro |
| Mandril hidráulico | Pressão de óleo expande uma bucha fina | Moderada a alta (atrito) | ≤0.003 mm a 3xD | 20.000+ | Lisa, h6 |
| Shrink Fit | Interferência térmica | Alta (atrito, 25.000-40.000 N) | ≤0.003 mm a 3xD | 25.000+ | Lisa, h6 |
Os porta-fresas Side Lock combinam naturalmente com corpos com insertos, porque muitos corpos já saem de fábrica com o chanfro Weldon retificado. O único parafuso de pressão empurra a haste contra um lado do furo, de modo que a ferramenta gira tipicamente com 0.010-0.030 mm de TIR — uma penalidade que pesa muito menos em um corpo de desbaste do que em uma fresa de topo de acabamento (a Seção 03 quantifica o motivo).
Os mandris de fresamento (também vendidos como mandris de fresamento de potência ou de roletes) fixam toda a circunferência por meio de gaiolas de roletes de agulha e de um nariz robusto. Aceitam tanto hastes lisas quanto com chanfro Weldon, porque os roletes agarram o cilindro, não o chanfro. Muitos mandris de fresamento têm um único furo grande (comumente 20, 25, 32 ou 42 mm) e recebem hastes menores por meio de pinças de redução retas e cilíndricas — muitas vezes chamadas de pinças tipo C — que se assentam no furo paralelo. Mantêm tipicamente 0.005-0.01 mm de TIR a 3xD e são o passo habitual acima do Side Lock quando a oficina quer, em um único porta-fresa, fixação de desbaste e batimento melhor.
As pinças ER conforme a ISO 15488 cobrem o maior número de diâmetros de haste por porta-fresa, razão pela qual são o padrão em oficinas que não possuem mais nada. A ISO 15488 fixa o limite de batimento da Classe 2 para furos de pinça de 10-26 mm em ≤0.020 mm de TIR, o que é adequado para desbaste com insertos. As classes de precisão dos fabricantes (muitas vezes marcadas UP ou AA) são fabricadas com cerca de 0.005 mm de TIR, mais apertadas que a Classe 1 da norma, mas só entregam isso quando o porta-fresa, a porca e a haste são igualmente precisos. O ponto fraco é o arrancamento: a pinça fixa por atrito ao longo de uma faixa de fixação de 1 mm, e um corpo fixado perto do limite inferior dessa faixa, ou com a porca abaixo do torque, pode deslizar sob impactos repetidos dos insertos. A ER32 vai até 20 mm (3/4 in cabe na pinça de 20-19 mm); a ER40 vai até 26 mm, de modo que hastes de 1 in cabem e hastes de 32 mm ou 1-1/4 in não.
Mandris hidráulicos e porta-fresas Shrink Fit chegam ambos a ≤0.003 mm de TIR a 3xD. Os mandris hidráulicos acrescentam amortecimento de vibração graças à câmara de óleo, mas costumam ter torque transmissível nominal menor que o de mandris de fresamento de mesmo furo, por isso a maioria dos fabricantes posiciona as versões padrão para acabamento e fresamento leve a médio. Os porta-fresas Shrink Fit fixam com mais força (tipicamente 25.000-40.000 N), mas a troca é mais lenta e eles são projetados para hastes de metal duro. Uma haste de aço de um corpo com insertos dilata com o calor quase na mesma taxa que o furo do porta-fresa (cerca de 11-13 × 10⁻⁶ /°C para ambos), de modo que soltá-la depende de aquecer o porta-fresa mais rápido do que o calor penetra na haste — viável, mas mais lento e menos tolerante do que com metal duro.
Retificar o Próprio Chanfro Weldon
Retificar um chanfro em um corpo com insertos de haste lisa para encaixá-lo em um porta-fresa Side Lock é prática comum, mas um chanfro retificado à mão com profundidade ou ângulo errados faz o parafuso de pressão se apoiar em uma aresta em vez da face. Isso não restabelece nem a resistência ao arrancamento nem um batimento repetível. Quando o plano é usar um porta-fresa Side Lock, convém comprar o corpo com chanfro Weldon de fábrica (DIN 1835 forma B) ou, em vez disso, fixar a haste lisa em um mandril de fresamento.
Quanto o Batimento Importa em uma Fresa com Vários Insertos?
Em um corpo com insertos, o batimento muda a forma como o cavaco é dividido entre os insertos. Em uma fresa de topo com dois insertos, o batimento radial soma quase todo o seu valor de TIR ao cavaco do inserto mais alto, de modo que 0.020 mm de batimento com avanço por dente de 0.10 mm sobrecarrega um inserto em cerca de 20%, enquanto o outro trabalha 20% abaixo.
O efeito depende da espessura do cavaco em relação ao batimento:
Δh ≈ TIR × sin κ
em que Δh é a espessura de cavaco adicional no inserto mais alto (mm), TIR é o batimento radial na aresta de corte (mm) e κ é o ângulo de posição do inserto. O avanço por dente em relação ao batimento é a variável dominante: os mesmos 0.020 mm de TIR são desprezíveis em uma fresa de alto avanço, mas decisivos em uma passada de acabamento.
Três casos calculados mostram a amplitude, todos para um corpo com dois insertos a 0.020 mm de TIR. Com três ou quatro insertos, o degrau entre arestas adjacentes é menor (aproximadamente metade a três quartos do TIR em um corpo excêntrico), de modo que a sobrecarga diminui, mas o inserto mais alto continua cortando mais:
- Fresa de ombro de 90°, acabamento com f_z = 0.05 mm: sin 90° = 1, portanto o inserto mais alto corta cerca de 0.07 mm — aproximadamente 40% acima do nominal. Esse inserto se desgasta primeiro e, na parede, muitas vezes gera sozinho a superfície final, de modo que um corpo com vários insertos pode dar acabamento como um corpo de inserto único a um avanço por dente várias vezes maior que o programado.
- Fresa de ombro de 90°, desbaste com f_z = 0.15 mm: a sobrecarga cai para cerca de 13%. A maioria das classes de desbaste absorve isso sem mudança visível na vida útil da ferramenta.
- Fresa de alto avanço, κ ≈ 10°, f_z = 2.5 mm: o cavaco real tem cerca de 0.43 mm (2.5 × sin 10°), e o batimento acrescenta aproximadamente 0.0035 mm (0.020 × 0.174) — menos de 1%. Para a carga de cavaco, o batimento radial é praticamente irrelevante em corpos de alto avanço.
As fresas de alto avanço são sensíveis ao batimento axial, e não ao radial, porque o ângulo de posição raso converte qualquer diferença de altura entre insertos diretamente em profundidade axial adicional em um único inserto. Trata-se mais de uma questão de corpo da fresa e de assentamento do inserto do que de porta-fresa, e por isso um porta-fresa de precisão rende menos em um corpo de alto avanço do que em uma fresa de topo de acabamento.
O próprio corpo da fresa estabelece um piso. A ISO 8688-1:1989 §4.5 admite até 100 µm de batimento radial e 50 µm de batimento axial, com no máximo 50 µm entre arestas consecutivas, na montagem da fresa de faceamento de referência para ensaios de vida útil. Essa tolerância, escrita para uma fresa de referência em um ensaio padronizado, mostra que uma variação de dezenas de mícrons entre arestas é tratada como normal em corpos com insertos — a mesma cláusula recomenda a montagem seletiva dos insertos para reduzi-la. Melhorar o porta-fresa de 0.020 mm para 0.003 mm de TIR é um ganho real, mas em um corpo cujas próprias arestas variam dezenas de mícrons ele se paga principalmente no acabamento, não no desbaste. Segundo a «regra de um décimo» da BIG DAISHOWA, cada 2.5 µm de batimento reduz a vida útil da ferramenta em aproximadamente 10%; essa regra prática se aplica mais diretamente quando o porta-fresa domina o orçamento de batimento, o que, em um corpo com insertos, é o caso do acabamento.
Medir o Batimento nos Insertos, Não na Haste
Depois de fixar o corpo, convém medir com o relógio comparador o canto de corte de cada inserto (radial e axialmente), e não apenas a haste ou o nariz do porta-fresa. Em um corpo com insertos, um inserto mal assentado ou um cavaco sob o alojamento de um inserto muitas vezes acrescenta mais variação entre arestas do que a diferença entre um porta-fresa Side Lock e um hidráulico.
Balanço, Comprimento de Calibração e Diâmetro da Haste
Uma vez resolvido o arrancamento, é a deflexão, e não a fixação, que limita a maior parte do desbaste com insertos. Para uma ferramenta em balanço, a deflexão segue a fórmula da viga:
δ = F × L³ / (3 × E × I), I = π × d⁴ / 64
em que F é a força de corte radial, L a projeção a partir da face do porta-fresa, E o módulo de Young (210 GPa para um corpo de aço) e d o diâmetro efetivo da haste ou do pescoço. O comprimento de projeção domina a deflexão porque entra elevado ao cubo: passar um corpo com insertos de 2×D para 3×D de balanço aumenta a deflexão em cerca de 3.4× (1.5³) com a mesma força de corte, e 5×D deflete aproximadamente 15.6× mais que 2×D.
As consequências práticas para a escolha do porta-fresa:
- Escolher o menor comprimento de calibração do porta-fresa que libere a peça. Um porta-fresa Side Lock curto ou um mandril de fresamento curto muitas vezes supera uma extensão ER longa no desbaste com insertos, porque cada milímetro de projeção do porta-fresa soma ao termo cúbico exatamente como o balanço da ferramenta.
- Fixar a haste em todo o seu comprimento. Um corpo com insertos fixado apenas na parte dianteira da haste se comporta como uma ferramenta mais longa e concentra a força na borda do porta-fresa. Em uma pinça ER, a haste deve ser inserida além do comprimento de fixação efetivo da pinça; uma haste presa apenas na frente do furo pode inclinar a pinça.
- Aumentar o diâmetro da haste antes de aumentar a precisão do porta-fresa. Como I varia com d⁴, uma haste de 25 mm é cerca de 2.4× mais rígida que uma de 20 mm ((25/20)⁴ ≈ 2.44). Em trabalhos de longo alcance, esse ganho de rigidez geralmente supera qualquer diferença de batimento entre os tipos de porta-fresa.
Para corpos com insertos operando além de cerca de 3×D de balanço, uma haste maior em um porta-fresa curto e rígido tipicamente contribui mais para a estabilidade do que um porta-fresa mais preciso com o mesmo comprimento. Fresas que precisam alcançar cavidades profundas muitas vezes são mais bem atendidas por uma geometria de alto avanço, que redireciona a maior parte da força de corte axialmente para o fuso, onde a montagem é mais rígida.
Combinando Porta-Fresa com Diâmetro da Fresa, Operação e Cone
O cone da máquina limita tanto o maior porta-fresa viável quanto o torque disponível. Um fuso de cone 30 (BT30/CAT30) fica tipicamente limitado a hastes de fresas com insertos de 20 mm (3/4 in) ou menos em porta-fresas ER32 e de cerca de 25 mm (1 in) em porta-fresas Side Lock, enquanto fusos de cone 40 ou maiores abrem espaço para hastes de 25-32 mm em mandris de fresamento e porta-fresas Side Lock. A 25 mm em uma máquina cone 30, o que normalmente limita o corte são o torque e a rigidez do cone do fuso, não o furo do porta-fresa.
| Diâmetro da Fresa | Haste Típica | Desbaste (interrompido, rasgo total) | Alto Avanço | Acabamento / Semiacabamento |
|---|---|---|---|---|
| 16-20 mm | 16 mm / 5/8 in | Side Lock ou ER32 com torque total da porca | Side Lock ou ER32 | ER32 classe UP ou hidráulico |
| 20-25 mm | 20 mm / 3/4 in | Side Lock ou mandril de fresamento | Side Lock ou ER32/ER40 | Hidráulico ou mandril de fresamento |
| 25-32 mm | 25 mm / 1 in | Side Lock ou mandril de fresamento (cone 40 ou maior) | Side Lock ou ER40 | Hidráulico ou Shrink Fit |
| 32-50 mm | 32 mm / 1-1/4 in | Side Lock ou mandril de fresamento pesado (cone 40/50) | Side Lock | Mandril de fresamento ou hidráulico |
| Corpo tipo cabeçote (~32 mm ou mais) | Montagem por furo | Mandril de fresa tipo cabeçote | Mandril de fresa tipo cabeçote | Mandril de fresa tipo cabeçote |
Os diâmetros de haste são combinações típicas, não regras fixas: muitos fabricantes oferecem o mesmo diâmetro de fresa em dois diâmetros de haste, e variantes de pescoço longo aumentam a haste. Os corpos tipo cabeçote — em geral a partir de cerca de 32-40 mm de diâmetro — são montados em um mandril de fresa tipo cabeçote por meio de um furo central e de uma chaveta de arraste conforme a ISO 6462, e não em um porta-fresa de haste, o que muda a decisão por completo; para essa escolha de montagem, consulte o guia fresa de faceamento vs fresa tipo cabeçote.
As pinças ER têm seu lugar no lado esquerdo da tabela. Para corpos de 16-20 mm em desbaste leve a médio, uma ER32 com torque total da porca (136 Nm para a porca padrão, segundo dados da REGO-FIX) tipicamente fixa a maioria das fresas com insertos sem deslizamento, e é o que a maioria das oficinas com cone 30 já possui. Onde a ER tem histórico de arrancamento em um trabalho específico, a solução costuma ser um porta-fresa Side Lock para aquela fresa, e não um novo sistema de porta-fresas. O guia de seleção de pinças ER trata do dimensionamento das pinças e das classes de precisão da ISO 15488.
✦ Side Lock / Mandril de Fresamento: Melhor Para
- Desbaste interrompido e rasgos de largura total com fresas de ombro de saída positiva
- Rampas helicoidais e entradas em mergulho que puxam o corpo para fora
- Corpos fornecidos com chanfro Weldon DIN 1835 forma B
- Fusos que operam abaixo de ~12.000 RPM
✦ ER / Hidráulico / Shrink Fit: Melhor Para
- Desbaste leve a médio com insertos em hastes de 16-20 mm (ER32)
- Acabamento com insertos em que 0.003-0.020 mm de TIR altera a divisão de carga entre os insertos
- Oficinas que padronizam uma única família de porta-fresas para muitos diâmetros de haste
- Trabalhos com RPM mais alto em alumínio, em que o balanceamento importa
Tabela de Seleção Rápida
Em fresas de topo com insertos, a operação define o porta-fresa antes do diâmetro: o desbaste interrompido favorece a fixação Side Lock ou de mandril de fresamento, enquanto o acabamento favorece os ≤0.003 mm de TIR dos porta-fresas hidráulicos ou Shrink Fit. As linhas abaixo associam cenários típicos a uma escolha inicial.
| Cenário | Haste | Porta-Fresa Recomendado | Cone | Por quê |
|---|---|---|---|---|
| Fresa de ombro de 20-25 mm, desbaste em rasgo total em aço | Weldon de 20-25 mm (DIN 1835 forma B) | Side Lock | BT40/CAT40 | O parafuso de pressão no chanfro impede o deslizamento sob impactos repetidos dos insertos e a tração axial da saída positiva |
| Corpo de 25-32 mm, desbaste pesado, haste lisa | Lisa de 25-32 mm h6 | Mandril de fresamento (de roletes) | BT40/CAT40/BT50 | Fixação em toda a circunferência com 0.005-0.01 mm de TIR, sem necessidade de chanfro |
| Corpo de 16-20 mm em máquina cone 30 | 16-20 mm / 5/8-3/4 in | ER32 com torque total da porca, ou Side Lock | BT30/CAT30 | A ER32 cobre até 20 mm e é leve o bastante para um fuso cone 30 |
| Fresa de alto avanço de 25 mm, κ ≈ 10° | 25 mm / 1 in | Side Lock ou ER40 | BT40 | O batimento radial acrescenta menos de 1% a um cavaco de 0.43 mm; a força axial empurra o corpo para dentro do porta-fresa |
| Acabamento com insertos, f_z ≤0.05 mm | Lisa de 16-25 mm h6 | Mandril hidráulico | BT40/HSK-A63 | ≤0.003 mm de TIR mantém a sobrecarga do inserto mais alto de um corpo com dois insertos perto de 6% em vez de 40% |
| Longo alcance acima de 3×D de balanço | Maior haste que couber | Mandril de fresamento curto ou Side Lock curto | BT40 ou maior | A deflexão varia com L³; um porta-fresa curto e rígido reduz a projeção |
| Corpo tipo cabeçote, ~32-63 mm de diâmetro | Montagem por furo | Mandril de fresa tipo cabeçote (interface ISO 6462) | Qualquer | Corpos montados por furo são acionados por chaveta e parafuso, não por fixação na haste |
Fixar fresas de desbaste com insertos pela geometria, dar acabamento com fresas com insertos em porta-fresas de precisão.
No desbaste interrompido com fresas de topo com insertos, a prioridade é a resistência ao arrancamento: um porta-fresa Side Lock Weldon sobre chanfro DIN 1835 forma B, ou um mandril de fresamento sobre haste lisa. Pinças ER32/ER40 são adequadas para trabalhos leves a médios em hastes de até 20 mm e 26 mm quando a porca recebe o torque especificado. Investir em porta-fresas hidráulicos ou Shrink Fit compensa apenas no acabamento com insertos, em que o batimento decide qual inserto faz o trabalho; em corpos de alto avanço e de desbaste pesado, o diâmetro da haste e uma projeção curta importam mais que a precisão do porta-fresa.
Posso fixar uma fresa de topo com insertos em uma pinça ER?
Sim, uma pinça ER tipicamente fixa de forma adequada a maioria das fresas de topo com insertos de 16-20 mm em cortes leves a médios, desde que a porca receba o torque especificado, como 136 Nm em uma porca ER32 padrão. Para desbaste em rasgo total ou rampa helicoidal, um porta-fresa Side Lock Weldon ou um mandril de fresamento é a opção de menor risco, porque fixações por atrito podem deslizar sob impactos repetidos dos insertos.
Uma haste de fresa de topo com insertos precisa de chanfro Weldon?
O chanfro Weldon (DIN 1835 forma B) só é necessário quando o corpo vai em um porta-fresa Side Lock, no qual o parafuso de pressão se apoia nele para impedir o arrancamento. Corpos de haste lisa trabalham em mandris de fresamento, pinças ER, mandris hidráulicos ou Shrink Fit. Chanfros de fábrica são preferíveis aos retificados à mão, que muitas vezes assentam o parafuso em uma aresta.
Vale a pena um mandril hidráulico para fresas de topo com insertos?
O mandril hidráulico vale a pena principalmente no acabamento com insertos, em que seus ≤0.003 mm de TIR a 3xD distribuem o cavaco por igual entre os insertos. Em um corpo com dois insertos a 0.05 mm de avanço por dente, 0.020 mm de batimento sobrecarrega um inserto em cerca de 40%. No desbaste pesado, um porta-fresa Side Lock ou um mandril de fresamento tipicamente oferece mais fixação por dólar investido.
Que porta-fresa usar para uma fresa de alto avanço com insertos?
Um porta-fresa Side Lock ou uma pinça ER grande (ER40 para hastes de 25 mm) tipicamente atende fresas de alto avanço, porque o ângulo de posição de 9-17° direciona a maior parte da força de corte axialmente para o fuso. O batimento radial acrescenta menos de 1% ao cavaco real com avanço por dente de 2.5 mm, de modo que a precisão do porta-fresa importa menos que o assentamento dos insertos.
Quanto uma fresa de topo com insertos pode ficar em balanço fora do porta-fresa?
Para desbaste com engajamento total, o balanço deve ficar dentro de cerca de 3× o diâmetro da fresa. A deflexão varia com o cubo do comprimento, de modo que passar de 2×D para 3×D eleva a deflexão em cerca de 3.4×, e 5×D deflete aproximadamente 15.6× mais que 2×D. Além de 3×D, convém usar uma haste maior, um porta-fresa mais curto ou uma geometria de alto avanço.
Fontes
- ISO 15488:2003 — Collets with 8 degrees setting angle for tool shanks (Type ER)
- DIN 1835 — Shank dimensions for milling cutters with cylindrical shank
- DIN 6535 — Shank forms for solid carbide milling cutters with cylindrical shank
- ISO 8688-1:1989 — Tool life testing in milling — Part 1: Face milling
- ISO 6462 — Face and shoulder milling cutters with arbor hole (arbor pilot series)
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout