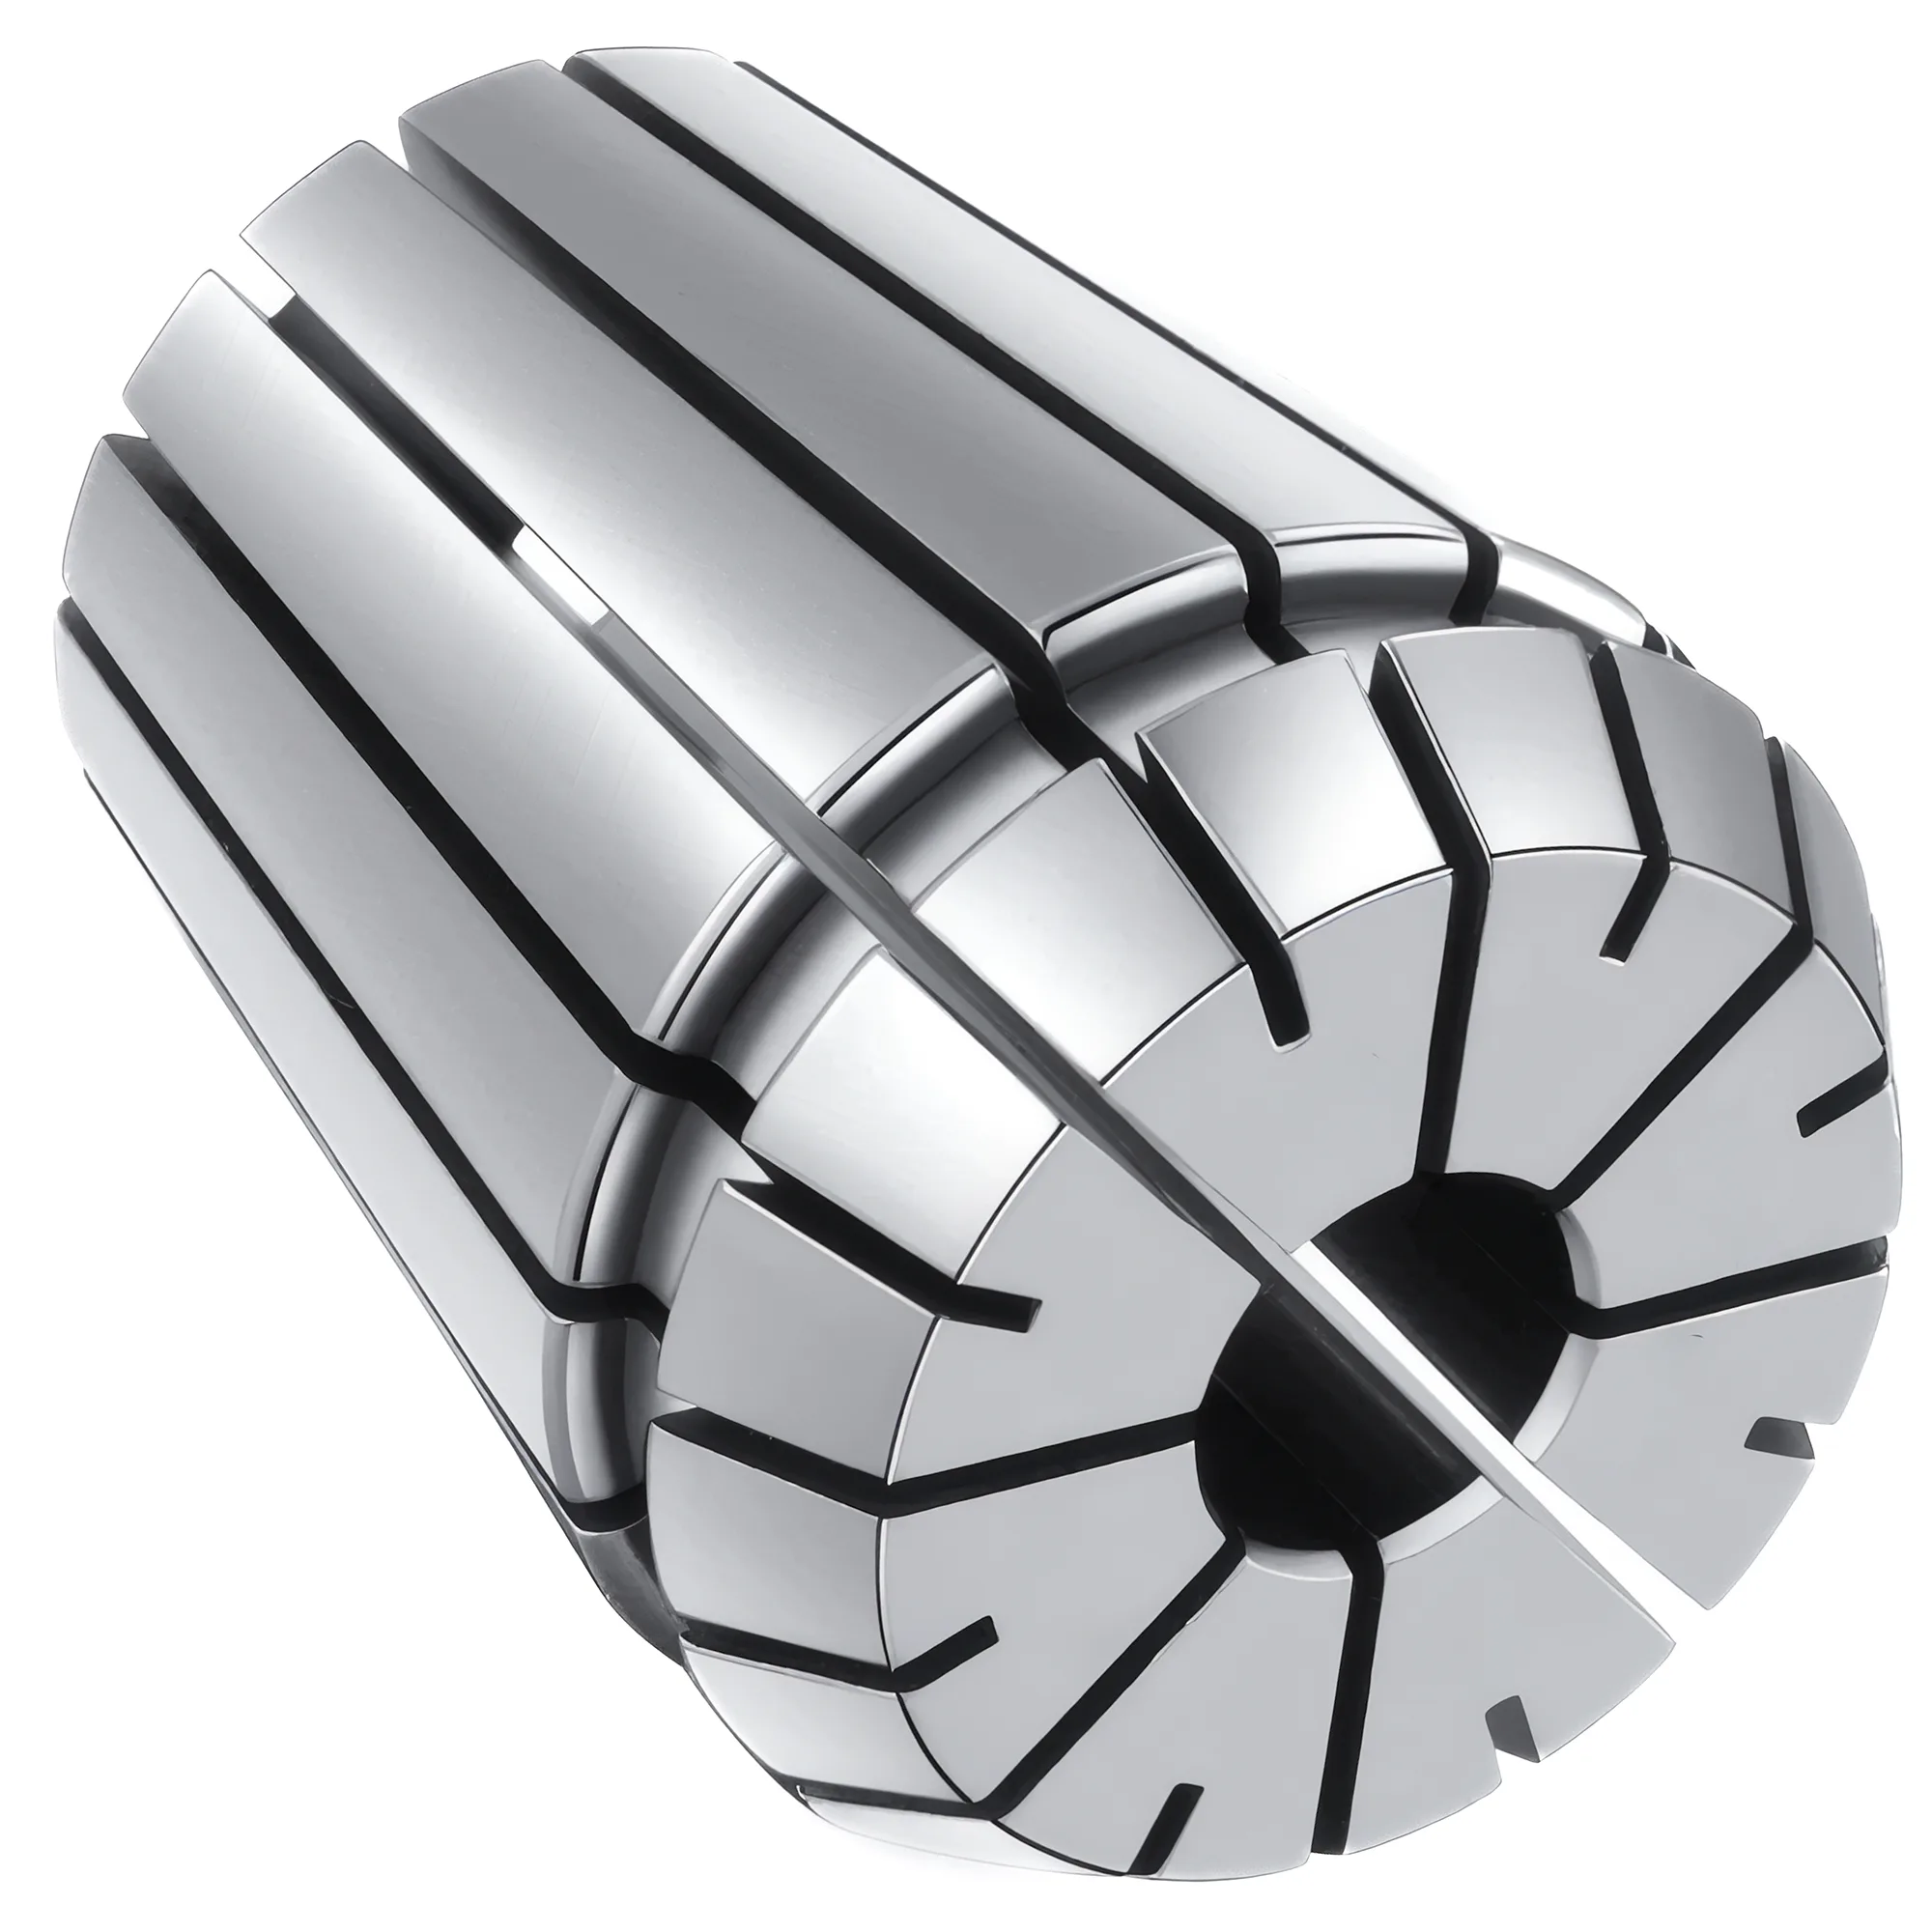
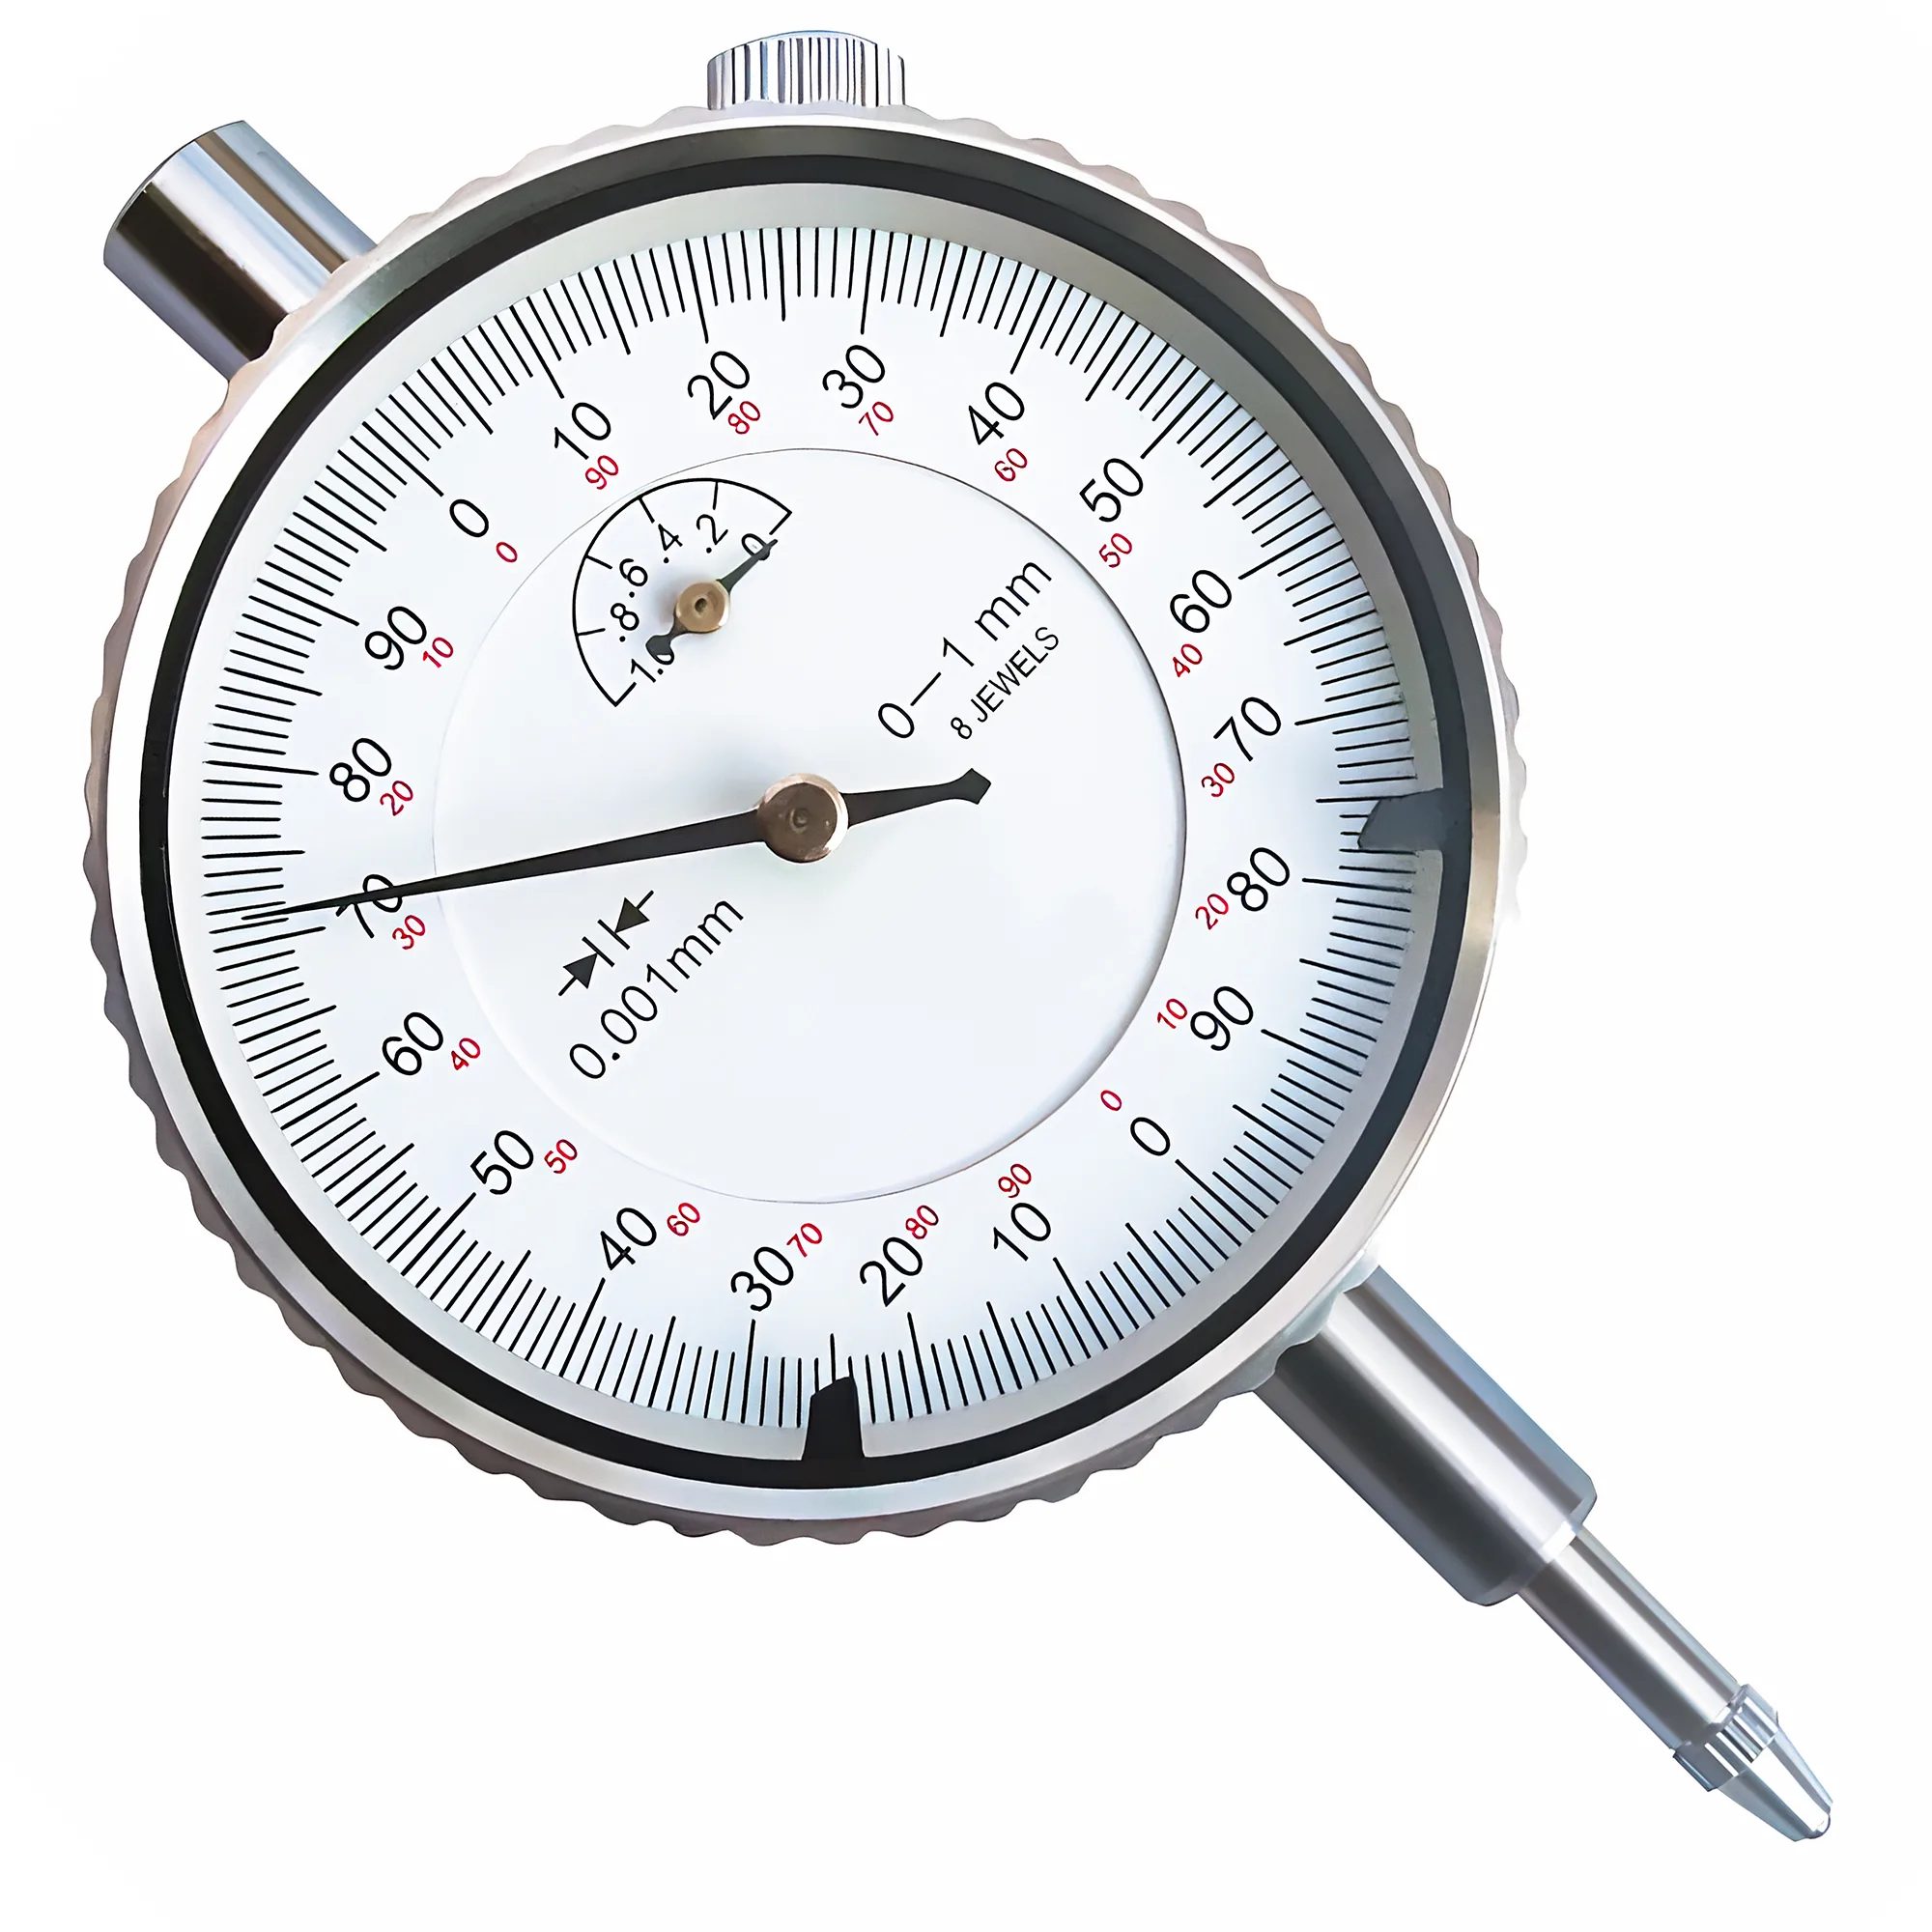
Limpe as pinças ER com solvente e escova de náilon ou latão, e não com esponjas abrasivas; armazene-as lubrificadas ou em gavetas protegidas com VCI abaixo de cerca de 50% de umidade relativa; e descarte qualquer pinça com ranhura trincada, furo em boca de sino, cone riscado ou batimento acima do limite da Classe 2 da ISO 15488, de 0.015–0.020 mm. A pinça é um item de consumo que normalmente dura 500–1.000 ciclos de fixação; este guia aborda limpeza, armazenamento, triagem após colisões e um teste passa/não passa para um lote de centenas de pinças.
Referência Rápida de Cuidados com Pinças
| Problema / Objetivo | Ação Principal | Impacto Esperado |
|---|---|---|
| Cavacos compactados ou fluido de corte seco nas ranhuras | Mergulhar em desengraxante, escovar as ranhuras com escova de náilon ou latão e secar com ar abaixo de 30 psi | Restaura a faixa de fechamento completa de 1 mm (ER16–ER40) e remove os pontos altos que inclinam a pinça |
| Ferrugem superficial leve em uma pinça armazenada | Óleo penetrante com escova de latão; nada de esponjas abrasivas no cone ou no furo | Remove as manchas sem desbastar o cone retificado, cuja tolerância angular AT3 admite apenas cerca de 1–2.5 µm de desvio ao longo do comprimento, conforme o tamanho da pinça (ISO 15488 Anexo A) |
| Pinças enferrujando em gaveta ou suporte de madeira | Passar para bandejas plásticas com alvéolos, com VCI ou uma película leve de óleo; manter o armário abaixo de ~50% UR | Tira o ambiente de armazenamento da faixa de corrosão rápida do aço, tipicamente em torno de ~60% UR |
| Pinça envolvida em colisão ou escorregamento da ferramenta | Colocar em quarentena e aplicar a triagem de colisão em 4 pontos antes de reutilizar | Retira de uso pinças trincadas ou em boca de sino antes que voltem a cortar; esse dano normalmente leva o batimento além do limite de 0.015–0.020 mm da Classe 2 |
| Centenas de pinças de histórico desconhecido | Separar, inspecionar visualmente, testar com pino calibrador e depois medir o batimento em um porta-ferramenta de referência | A triagem visual e com pino leva cerca de 30–60 s por pinça; o batimento só é medido nas sobreviventes |
Para o lado da fixação do mesmo sistema — torque nominal da porca e sinais de substituição baseados no batimento — consulte a tabela de torque e guia de batimento de pinças ER. Para o desgaste da porca (entalhes da chave, engripamento da rosca, riscos no cone de contato), consulte o guia de seleção e manutenção de porcas de pinça. Este artigo trata a própria pinça como item de consumo: como mantê-la limpa, como evitar a ferrugem, como avaliar danos de colisão e como depurar um estoque grande.
Por Que o Cuidado com a Pinça Aparece como Batimento
Uma pinça ER se posiciona sobre dois cones retificados — o cone de 8° de ângulo de assentamento, que se apoia no porta-ferramenta, e o cone frontal de 30°, sobre o qual a porca empurra — e prende a haste por meio de um furo com ranhuras. Cada partícula, ponto de ferrugem ou rebarba nessas três superfícies vira uma inclinação ou um deslocamento na ponta da ferramenta; por isso, a limpeza da pinça é uma especificação de batimento, não uma questão de arrumação.
A ISO 15488 exige que o furo e o cone da pinça sejam temperados a 44–48 HRC (44 +4/0 HRC), a partir de um aço com resistência à tração de pelo menos 700 N/mm². O aço-mola é a escolha usual para pinças ER porque o corpo com ranhuras precisa flexionar 1 mm (ER16–ER40) e voltar à medida a cada liberação; ainda assim, com 44–48 HRC ele é mais macio que o furo do porta-ferramenta, de 56–60 HRC — portanto, em qualquer contaminação, é a superfície da pinça que fica marcada.
Uma estimativa de primeira ordem mostra como basta pouca contaminação. Um ponto alto de altura h no cone, atuando sobre um comprimento de contato L, inclina a pinça em aproximadamente h / L, e essa inclinação é amplificada pela projeção P até o relógio comparador:
TIR ≈ 2 × h × P / L
O comprimento de projeção domina esse erro porque escala de forma linear: um cavaco ou ponto de ferrugem de 0.005 mm em um cone com cerca de 30 mm de contato, lido na projeção de ensaio de 40 mm da ISO 15488, gera cerca de 2 × 0.005 × 40 / 30 ≈ 0.013 mm de TIR — a maior parte da margem de 0.020 mm da Classe 2 para uma pinça de 10–18 mm, antes mesmo de a própria pinça contribuir com qualquer coisa. O mesmo ponto lido a 80 mm de balanço da ferramenta aproximadamente dobra, chegando a ~0.027 mm. O modelo ignora a elasticidade do cone; por isso, deve ser tratado como uma verificação de ordem de grandeza, não como uma previsão.
A ISO 15488 é a norma de referência para avaliar o estado de uma pinça porque sua Tabela 4 fixa tanto o limite de batimento quanto a projeção de ensaio para cada faixa de furo, de modo que leituras feitas em pinças, porta-ferramentas e dias diferentes são diretamente comparáveis.
O custo desse batimento na vida da ferramenta está bem documentado: pela regra de "um décimo" da BIG DAISHOWA, cada 0.0001 polegada (2.5 µm) de batimento reduz a vida da ferramenta em aproximadamente 10%, de modo que 0.01 mm custa cerca de 40%, variando com o diâmetro da ferramenta, o material e os parâmetros de corte.
Como Limpar Pinças ER: Ranhuras, Furo, Cone e Rosca da Porca
A limpeza funciona melhor em dois níveis: uma passada de pano de 30 segundos a cada troca de ferramenta e uma limpeza completa sempre que a pinça volta ao almoxarifado ou apresenta resíduos.
A cada troca de ferramenta (cerca de 20–30 segundos):
- Limpe o cone de 8° e o cone frontal de 30° com um pano limpo e sem fiapos.
- Limpe o furo cônico do porta-ferramenta com um limpador cônico ou um pano — uma pinça limpa em um furo sujo não ganha nada.
- Verifique se há um anel de cavacos ou alumínio aderido no furo antes de inserir a haste.
Limpeza completa (retorno ao almoxarifado, resíduo de fluido de corte ou após usinar alumínio):
- Imersão. Mergulhe a pinça em desengraxante ou aguarrás mineral por 5–15 minutos para amolecer o fluido de corte seco e o óleo contaminante. Banhos ultrassônicos à base de água com detergente suave limpam bem as ranhuras compactadas, mas o aço sem proteção pode enferrujar em poucas horas depois de molhado; por isso, seque e lubrifique logo após o banho.
- Escovação das ranhuras. Escove cada ranhura pelas duas extremidades com uma escova de cerdas de náilon ou latão; um calço fino de latão ou uma espátula plástica consegue soltar cavacos compactados sem riscar as faces da ranhura. Cavacos compactados nas ranhuras impedem que os segmentos fechem por igual, o que normalmente aparece como pega reduzida no extremo menor da faixa da pinça e como batimento que muda de uma fixação para a seguinte.
- Limpeza do furo. Passe uma escova de náilon para furos ou um limpador de cachimbo pelo furo. O alumínio aderido à parede do furo geralmente sai com solvente e escova de latão; aço soldado ao furo é sinal de descarte, não um trabalho de limpeza (ver Seção 04).
- Passada final nos cones. Finalize o cone de 8° e o cone de 30° com álcool isopropílico ou outro solvente que não deixe resíduo, em um pano sem fiapos, para que o cone assente seco, metal com metal.
- Secagem. Sopre as ranhuras com ar comprimido reduzido abaixo de 30 psi (cerca de 2 bar), com proteção contra cavacos e proteção para os olhos — a OSHA fixa esse limite em 29 CFR 1910.242(b) para ar comprimido usado em limpeza nos locais de trabalho dos EUA, porque uma pressão maior com o bico obstruído pode lançar cavacos contra a pele e os olhos — e depois aplique a película de armazenamento da Seção 03.
A rosca da porca. Limpe a rosca interna da porca e a rosca externa do porta-ferramenta com escova de latão e solvente; em seguida, aplique uma película leve de óleo apenas na rosca e na face de apoio da porca — não no cone da pinça. Uma rosca que gira áspera ao ser rosqueada à mão depois da limpeza indica problema na porca ou no porta-ferramenta; o guia de manutenção de porcas explica como identificar qual dos dois.
Nada de Esponjas Abrasivas nas Superfícies Retificadas
Esponjas abrasivas de não tecido, lixa de esmeril e escovas de aço rotativas removem metal de forma irregular. A ISO 15488 Anexo A limita o ângulo do cone da pinça ao grau de tolerância AT3 — 80 µrad para um comprimento de cone de cerca de 16–25 mm, o que corresponde a apenas cerca de 1.3–2.0 µm de desvio de diâmetro ao longo desse comprimento (AT_D = AT_α × L). Algumas passadas de esponja abrasiva podem remover mais do que isso de um lado do cone, inclinando a pinça de forma permanente. Se for usar abrasivos, use-os apenas em superfícies que não fazem localização, como o flange externo de um porta-ferramenta — não no cone da pinça, no cone frontal ou no furo.
Armazenamento de Longo Prazo sem Ferrugem
A experiência típica de oficina e a prática de corrosão indicam que a ferrugem de aços-carbono comuns e de aços-mola se acelera quando a umidade relativa permanece acima de cerca de 60%, e que há condensação sempre que uma pinça fria encontra ar quente e úmido — por isso, controlar o armazenamento é, sobretudo, controlar a umidade. Uma oficina com almoxarifado sem aquecimento, depósito em contêiner ou máquina ao lado de uma porta de enrolar tem mais ferrugem nas pinças do que uma com almoxarifado climatizado, por mais bem lubrificadas que estejam as pinças.
Escolha a proteção conforme o tempo de armazenamento:
| Tempo de Armazenamento | Proteção | Remoção Antes do Uso | Uso Típico |
|---|---|---|---|
| Menos de ~1 semana | Película fina de óleo leve de máquina após a limpeza | Secar os cones com solvente que não deixe resíduo | Pinças em uso diário |
| ~1 semana a ~6 meses | Protetivo anticorrosivo desaguante de película fina (tipo óleo) em gaveta fechada | Passada de solvente nos cones e no furo | Tamanhos pouco usados de um jogo de trabalho |
| ~6 meses ou mais | Papel, saco ou emissor VCI em caixa fechada, mais película de óleo nos cones | Passada de solvente; verificar manchas | Jogos de reserva, tamanhos incomuns, pinças em polegadas em oficina métrica |
| Pesado, longo prazo | Protetivo anticorrosivo tipo cera ou de película macia | Limpeza completa com solvente antes do uso | Estoque arquivado ou enviado para o exterior |
Produtos VCI (inibidor de corrosão volátil) só funcionam em volume fechado — o vapor inibidor precisa saturar o ar ao redor do aço, então um suporte aberto com uma fita VCI protege pouco. Dimensione o emissor de acordo com o volume da gaveta ou da caixa e substitua-o no intervalo indicado pelo fabricante.
Material do suporte e proteção do nariz:
- Evite madeira sem acabamento para armazenamento de longo prazo. A madeira retém umidade contra os pontos de contato, e algumas espécies — o carvalho em especial — liberam vapor de ácido acético, que corrói o aço. Em pinças guardadas em suportes de madeira, a ferrugem normalmente aparece primeiro nos pontos de contato com a madeira.
- Use bandejas plásticas com alvéolos ou suportes revestidos que segurem cada pinça separadamente pelo corpo. Pinças soltas em uma caixa batem cone contra cone e ponta de ranhura contra ponta de ranhura; cada mossa em um cone é um futuro ponto alto.
- Proteja o nariz. A extremidade frontal com ranhuras e o cone de 30° concentra as pontas finas das ranhuras, que são as que mais facilmente entortam. Guarde as pinças com o nariz para cima ou em alvéolos fundos o bastante para que o cone frontal não suporte o peso da pinça nem toque a vizinha.
- Armazene as pinças soltas, não apertadas em um porta-ferramenta. Uma pinça deixada fixada em um porta-ferramenta por meses retém umidade no contato do cone e é causa comum de pinças travadas; guardá-la na bandeja mantém os cones acessíveis para a película de óleo.
- Mantenha a marcação de tamanho visível, para que o almoxarife não precise manusear pinças lubrificadas para encontrar um tamanho.
Boa Prática: Um Higrômetro por Armário de Pinças
Um higrômetro de baixo custo dentro do armário de pinças transforma a prevenção da ferrugem de um palpite em uma leitura. Mantenha o armário abaixo de cerca de 50% de umidade relativa com um recipiente de dessecante recarregável e recarregue-o quando a leitura subir. O controle de umidade normalmente importa mais do que a escolha do óleo.
Ferrugem leve que sai como mancha marrom com óleo penetrante e escova de latão é estética; ferrugem que deixa pites onde a unha engancha, no cone, no cone frontal ou no furo, exige o descarte da pinça, porque cada borda de pite é um ponto alto que a limpeza da Seção 02 não consegue remover.
Triagem Após Colisão: Dano Estético ou Descarte?
Após uma colisão, um arrancamento da ferramenta ou uma haste que girou, coloque a pinça e a porca juntas em quarentena e inspecione-as antes de reutilizar — uma pinça que passou por colisão e parece intacta ainda pode ter uma trinca na raiz da ranhura ou um furo em boca de sino. Use uma lupa de 10× e luz forte, e verifique as quatro zonas abaixo, nesta ordem.
| Zona | Estético — Limpar e Reutilizar | Descarte — Retirar Imediatamente |
|---|---|---|
| Cone de 8° e cone frontal de 30° | Descoloração, mancha leve de fluido de corte, um risco que não se sente com a unha | Qualquer risco ou ressalto em que a unha engancha, engripamento, área achatada ou amassado por impacto |
| Furo | Alumínio aderido que se dissolve ou sai com escova | Risco helicoidal de ferramenta que girou, aço soldado aderido, furo que não aceita mais o pino nominal |
| Ranhuras e segmentos | Cavacos ou rebarbas que saem da ranhura com escova | Trinca na raiz de uma ranhura, segmento entortado a ponto de as larguras das ranhuras diferirem visivelmente, ponta de ranhura ausente ou lascada |
| Sulco de extração e face frontal | Rebarba leve na face frontal, fora do contato com o cone | Sulco de extração amassado ou repuxado que não encaixa mais com firmeza na porca |
Furo em boca de sino. Uma colisão que força a ferramenta lateralmente pode abrir os segmentos frontais, deixando o furo maior no nariz do que na parte traseira. Sinais: um pino calibrador nominal balança na frente mas fica justo atrás, e o batimento lido em duas alturas ao longo de um pino de teste fixado cresce muito mais rápido do que a relação de projeção prevê. Uma pinça em boca de sino só prende no comprimento traseiro dos segmentos e normalmente perde tanto a concentricidade quanto a resistência ao arrancamento — descarte-a.
Cone riscado. Riscos no cone geralmente indicam que havia sujeira presa durante a fixação ou que a pinça girou no porta-ferramenta sob carga. Mesmo que a pinça dê uma leitura dentro dos limites uma vez, cones riscados produzem dispersão de batimento de uma fixação para a seguinte; por isso, descarte-a — e inspecione o furo cônico do porta-ferramenta, que pode ter o risco correspondente.
Ranhura trincada. As trincas começam na raiz da ranhura, onde a tensão de flexão se concentra. Uma ranhura que mostra trinca sob ampliação, ou uma fissura capilar revelada por líquido penetrante, exige o descarte da pinça — um segmento trincado pode se soltar em alta rotação.
Dano na rosca da porca. Uma colisão que atinge a porca pode amassar ou deformar sua rosca. Se a porca não desce mais à mão pela rosca do porta-ferramenta, teste uma porca reconhecidamente boa: se ela girar livremente, a porca da colisão é a danificada; se também girar áspera, o dano está do lado do porta-ferramenta. Os dois casos são tratados no guia de manutenção de porcas. Um sulco de extração amassado na pinça merece a mesma atenção que a porca: se a pinça não encaixa na porca, o anel excêntrico de extração não consegue puxá-la, e a pinça provavelmente vai travar no porta-ferramenta na próxima liberação.
Não Tente "Salvar" uma Pinça de Colisão Retificando
Brunir com pedra, lapidar ou retificar novamente na oficina o cone ou o furo de uma pinça danificada em colisão não restaura o ângulo de cone AT3 nem a concentricidade de uma peça retificada com precisão. Uma pinça de reposição normalmente custa mais ou menos o mesmo que uma fresa de topo inteiriça de metal duro com o mesmo diâmetro de haste, ou menos — muito menos que uma ferramenta quebrada ou uma peça refugada por causa de uma pinça que foi "salva".
Um Teste Passa/Não Passa Prático para um Grande Lote de Pinças
Uma oficina com centenas de pinças ER — algumas com décadas de uso, outras esmagadas, outras marcadas com um tamanho que já não aceitam — precisa de uma triagem repetível que uma única pessoa consiga executar sem decisões subjetivas. A sequência mais eficiente faz primeiro a triagem barata e mede o batimento apenas nas sobreviventes; assim, um lote de 300 pinças normalmente pode ser classificado em poucos dias de trabalho, e não em semanas.
Equipamento: uma lupa de 10× e luz forte; um jogo de pinos calibradores ou mandris de teste retificados nos tamanhos nominais (pinos retificados classe h6 são uma referência melhor que o corpo de brocas, que tem conicidade reversa e tolerância de diâmetro mais folgada); um porta-ferramenta de referência dedicado para cada tamanho ER, verificado com uma pinça nova; um torquímetro e a chave correta; e um relógio comparador com graduação de 0.001 mm conforme a ISO 463. Relógios comparadores ISO 463 são usados nesta verificação porque comparar pinças com um limite de 0.015–0.020 mm exige divisões de escala de 0.001 mm repetíveis.
Passo 1 — Separar e identificar (cerca de 10 segundos por pinça). Agrupe por tamanho ER e furo nominal. Pinças com marcação de tamanho ilegível vão direto para uma caixa de medir ou descartar; uma pinça cujo tamanho precisa ser adivinhado é uma preparação errada esperando para acontecer.
Passo 2 — Rejeição visual (cerca de 20–30 segundos). Aplique sob a lupa a coluna de descarte da tabela da Seção 04: ranhura trincada, risco em que a unha engancha ou pites em qualquer um dos cones ou no furo, segmento entortado, sulco de extração danificado. O que for reprovado aqui não é medido.
Passo 3 — Teste com pino (cerca de 15–30 segundos). No estado livre (sem fixação), o pino do tamanho nominal deveria entrar no furo à mão em todo o seu comprimento, com arraste leve e uniforme. Uma pinça que não aceita o pino nominal foi esmagada ou apertada além da sua faixa elástica — reprovada. Um pino que balança visivelmente no nariz, mas não atrás, indica boca de sino — reprovada.
Passo 4 — Batimento no porta-ferramenta de referência (cerca de 2–3 minutos). Encaixe a pinça na porca, fixe um pino de teste no torque nominal do tamanho (por exemplo, 136 Nm para uma porca padrão ER32, conforme o torque de aperto recomendado pela REGO-FIX) e leia o TIR na projeção de ensaio da ISO 15488 para esse furo — por exemplo, 25 mm para furos de 6–10 mm e 40 mm para furos de 10–18 mm. Compare com o limite da Classe 2: ≤0.015 mm para d₁ ≤ 10 mm, ≤0.020 mm para d₁ 10–26 mm. A Classe 2 é o limite de descarte, não a meta para toda pinça: as classes de precisão dos fabricantes (muitas vezes marcadas UP ou AA) são fabricadas com cerca de 0.005 mm de TIR, mais apertadas que a Classe 1 da norma; por isso, no acabamento, avalie as pinças compradas nessa classe pelo batimento especificado na compra — desde que o porta-ferramenta de referência, a porca e o pino de teste sejam igualmente precisos. Em pinças usadas em acabamento, repita após uma liberação e nova fixação; como regra prática de oficina, uma leitura que muda mais de cerca de 0.005 mm entre fixações aponta para dano no cone.
Passo 5 — Classificar, marcar e registrar. Separe as sobreviventes em três caixas e marque-as para que não voltem a se misturar:
Destrua fisicamente as pinças descartadas — uma pinça de descarte deixada numa caixa volta para a máquina na primeira vez em que faltar um tamanho. Registre a leitura de cada pinça sobrevivente vinculada a tamanho e número de série ou à posição no suporte, para que a próxima verificação seja uma tendência e não um novo palpite. O controle de qualidade do lado do porta-ferramenta — frequência de inspeção, fichas de registro e etiquetas de quarentena para os próprios porta-ferramentas — é um sistema separado, que funciona em paralelo com esta triagem de pinças.
Quando Descartar uma Pinça ER
Descarte uma pinça ER com base em um sinal medido ou visível, não na idade: uma pinça de dez anos que ainda passa no teste passa/não passa é utilizável, enquanto uma pinça nova que passou por uma colisão pode não ser. Pinças padrão Classe 2 normalmente duram 500–1.000 ciclos de fixação; pinças de classe UP duram mais, e a disciplina de torque prolonga a vida de ambas.
Descarte a pinça quando qualquer uma das situações abaixo ocorrer:
- Batimento acima do limite da Classe 2 da ISO 15488 em duas preparações limpas consecutivas em um porta-ferramenta reconhecidamente bom — os critérios baseados no batimento, incluindo a dispersão torque–TIR e a distorção da faixa de fechamento, estão detalhados na seção 06 do guia de torque e batimento de pinças ER.
- Uma trinca, um segmento entortado ou uma ponta de ranhura ausente em qualquer parte da pinça.
- Um risco, marca de engripamento ou pite de ferrugem em que a unha engancha no cone de 8°, no cone frontal de 30° ou no furo.
- Um furo que não aceita mais o pino nominal, ou uma boca de sino.
- Um escorregamento da ferramenta ou uma haste que girou e marcou o furo — o furo perdeu a superfície que gera a pega.
- Um sulco de extração que não encaixa mais na porca.
- Ciclos acumulados acima de cerca de 1.000 em uma pinça Classe 2 usada em acabamento, mesmo que ela ainda seja aprovada — passe-a para uma caixa de desbaste ou furação, em vez de manter tolerâncias de acabamento com uma pinça no fim da sua vida típica.
Rebaixar a pinça é legítimo, mas só em um sentido: uma pinça que deixa o acabamento para ir para furação e desbaste deve ser marcada para que não volte a uma preparação de acabamento. As pinças da caixa restrita ainda precisam passar nos Passos 2 e 3 do teste passa/não passa, porque uma pinça trincada ou em boca de sino é insegura em qualquer operação.
Resumo
Trate as pinças ER como itens de consumo: limpe sem abrasivos, armazene secas e descarte com base em evidências.
Limpe os dois cones a cada troca de ferramenta e faça uma limpeza completa com solvente e escova quando a pinça voltar ao almoxarifado; mantenha esponjas abrasivas longe do cone, do cone frontal e do furo, cuja tolerância angular AT3 admite apenas cerca de 1–2.5 µm de desvio, conforme o tamanho da pinça. Armazene as pinças soltas, separadas em alvéolos plásticos, lubrificadas ou protegidas com VCI, em um armário abaixo de cerca de 50% de umidade relativa. Após uma colisão, coloque a pinça e a porca em quarentena e descarte qualquer pinça com ranhura trincada, furo em boca de sino, risco em que a unha engancha ou sulco de extração danificado. Faça a triagem de um lote grande em ordem — visual, teste com pino e depois batimento no porta-ferramenta de referência contra o limite de 0.015–0.020 mm da Classe 2 da ISO 15488 — e destrua fisicamente as reprovadas.
Como limpar pinças ER?
Mergulhe a pinça em desengraxante ou aguarrás mineral por 5–15 minutos, escove cada ranhura pelas duas extremidades com escova de náilon ou latão, passe uma escova pelo furo e finalize o cone de 8° com álcool isopropílico em um pano sem fiapos. Seque com ar abaixo de 30 psi e depois aplique uma película leve de óleo para o armazenamento.
Posso usar esponjas abrasivas ou lixa de esmeril para remover ferrugem de pinças ER?
Evite esponjas abrasivas e esmeril no cone da pinça, no cone frontal e no furo. A ISO 15488 limita o ângulo do cone da pinça ao grau AT3, cerca de 1.3–2.0 µm de desvio em um cone de 16–25 mm, e os abrasivos removem metal de forma irregular. Use óleo penetrante e escova de latão; descarte pinças com pites perceptíveis ao tato.
Qual é a melhor forma de armazenar pinças ER por longo prazo sem ferrugem?
Armazene as pinças limpas, soltas e separadas em bandejas plásticas com alvéolos, com uma película leve de óleo ou um emissor VCI em gaveta fechada, e mantenha o armário abaixo de cerca de 50% de umidade relativa. A corrosão do aço normalmente se acelera acima de cerca de 60% UR, e suportes de madeira sem acabamento retêm umidade contra a pinça.
Como verificar um grande número de pinças ER no critério passa/não passa?
Faça a triagem em quatro passos: inspeção visual com lupa de 10× em busca de trincas, riscos e pites; teste com pino calibrador nominal no estado livre; batimento em um porta-ferramenta de referência verificado, no torque nominal, contra o limite de 0.015–0.020 mm da Classe 2 da ISO 15488; e, por fim, classificar, marcar e destruir as reprovadas. As verificações visual e com pino levam cerca de 30–60 segundos por pinça.
Quando uma pinça ER deveria ser jogada fora?
Descarte uma pinça ER quando ela tiver ranhura trincada, segmento entortado, furo em boca de sino, risco ou pite de ferrugem em que a unha engancha em um cone ou no furo, sulco de extração danificado, ou batimento acima do limite de 0.015–0.020 mm da Classe 2 da ISO 15488 em duas preparações limpas. Pinças Classe 2 normalmente duram 500–1.000 ciclos de fixação.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 463:2006 — Geometrical product specifications — Dimensional measuring equipment — Mechanical dial gauges
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout
- OSHA 29 CFR 1910.242 — Hand and portable powered tools and equipment, general
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts