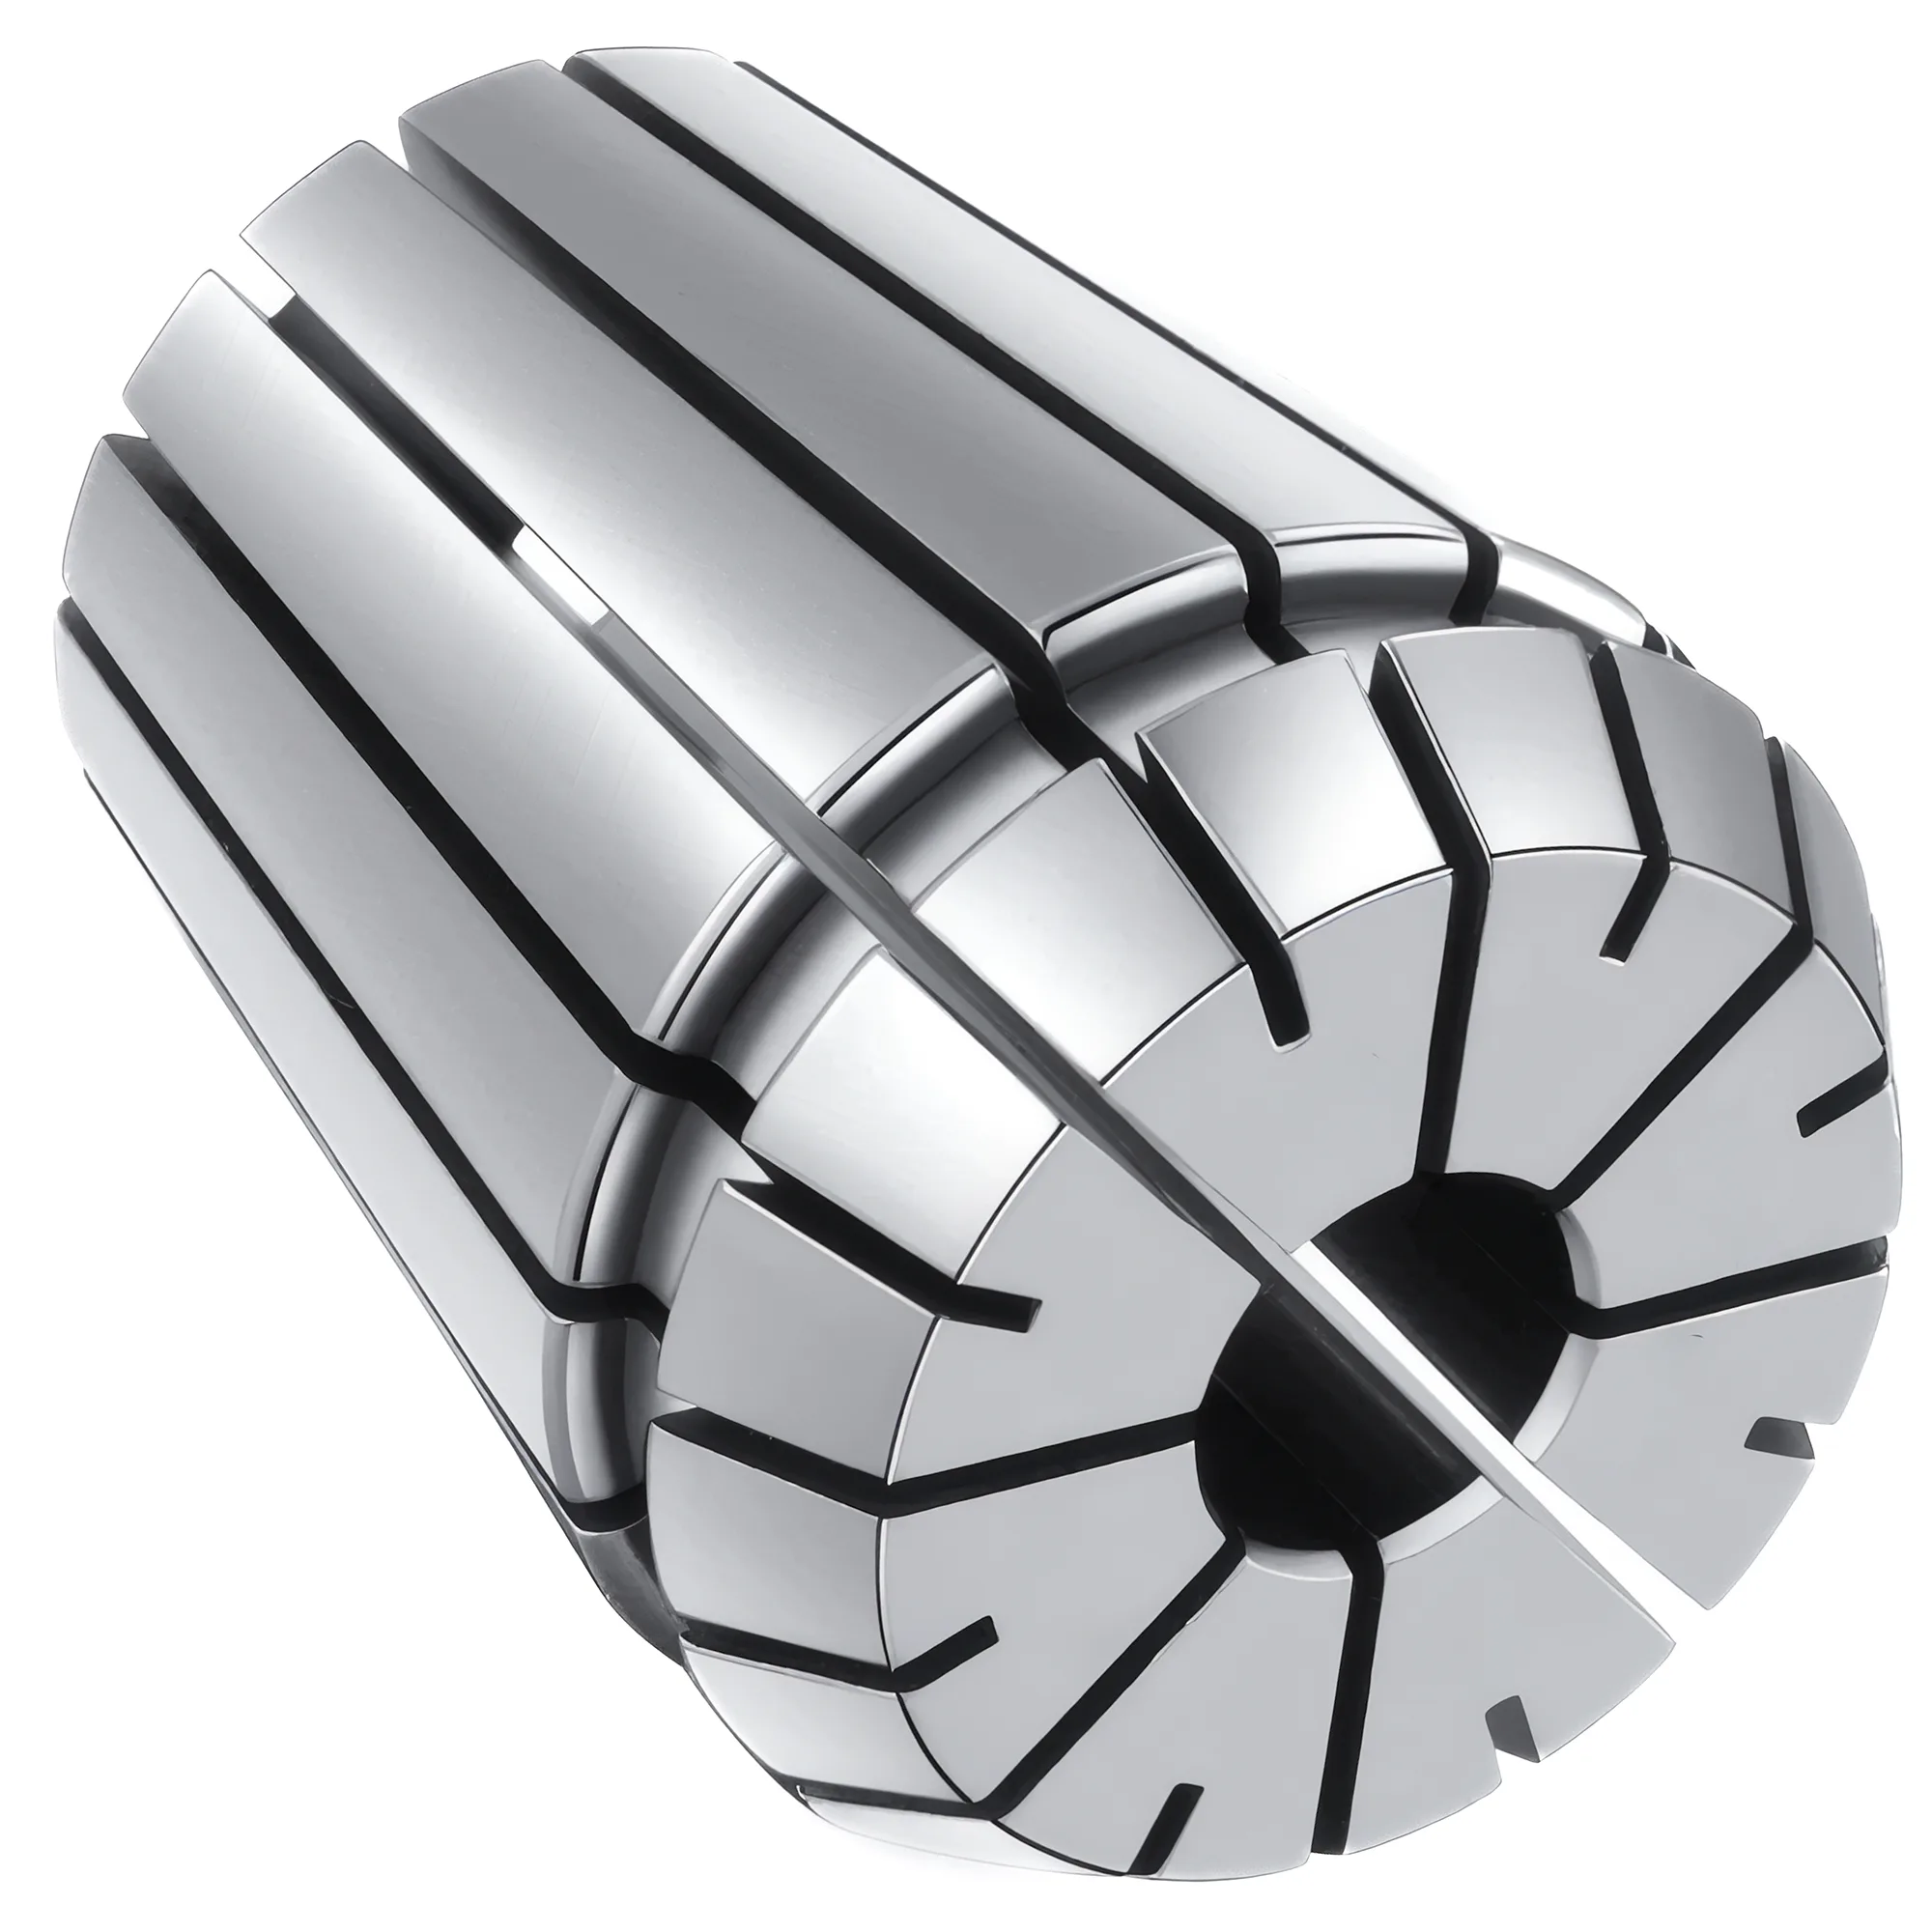
A haste do mandril de pinça ER deve corresponder ao fuso: uma haste MT3 com tirante M12 serve na maioria dos cabeçotes fixos de minitornos e de tornos de bancada típicos de 9–10 in de diâmetro admissível, uma haste MT2 serve nos cabeçotes móveis e uma haste R8 com tirante 7/16-20 serve nas fresadoras de joelho tipo Bridgeport. Para o trabalho no cabeçote fixo, escolha um ER32 (2–20 mm conforme a ISO 15488) ou um ER40 (3–26 mm) e, em seguida, verifique com o relógio comparador o fuso, o mandril e a pinça separadamente, porque os batimentos de cada um se somam.
Um mandril de pinça ER transforma um torno ou uma fresadora manual em uma máquina que refixa peças redondas e fresas pequenas com repetibilidade, mas somente se o mandril estiver montado em uma interface para a qual o fuso foi projetado e se a cadeia de batimentos for verificada após a instalação. Este guia trata do lado da montagem: tipos de haste, tirantes, escolha do tamanho e diagnóstico de batimento. Para a faixa de fixação e a classe de cada tamanho ER, consulte o guia de seleção de pinças ER; para o torque da porca e a sequência de aperto, consulte o guia de torque de aperto e batimento de pinças ER.
Qual haste de mandril ER serve na sua máquina?
As máquinas manuais usam três interfaces de fuso para mandris ER, e cada uma se comporta de forma diferente. O Cone Morse (MT) é um cone autofixante normalizado pela DIN 228 e pela ISO 296; a ISO 296 o descreve como um cone pequeno de aproximadamente 4–5%, suave o bastante para que apenas o atrito segure uma haste limpa. O R8 é um cone autoliberante de aproximadamente 16°51′ de ângulo incluído, que não segura nada sem o seu tirante. Os porta-pinças ER de haste cilíndrica têm uma haste reta e são fixados por outro elemento — uma pinça R8, uma pinça ER maior ou o aperto de um cabeçote de mandrilar ou de um suporte da torre.
A DIN 228 e a ISO 296 são as normas dimensionais das hastes MT, e é por isso que um mandril ER MT3 de um fornecedor assenta em qualquer alojamento MT3 de fuso fabricado com o mesmo cone. Nenhuma das duas normas especifica torque, força de extração ou rotação, de modo que a retenção depende da forma da extremidade da haste e do tirante.
A haste MT existe em duas formas de extremidade: com espiga, para cabeçotes móveis e furadeiras de coluna, e com extremidade roscada, para um tirante que atravessa o fuso do cabeçote fixo. Uma haste somente com espiga no cabeçote fixo de um torno depende apenas do atrito, que a carga lateral e os cortes interrompidos podem vencer; uma haste roscada puxada por um tirante permanece assentada sob os mesmos cortes. Verifique a forma da extremidade antes de fazer o pedido — o problema inverso também existe, porque uma haste roscada no mangote do cabeçote móvel não tem tirante para usar e fica presa apenas por atrito.
Cabeçote fixo e cabeçote móvel: mandris ER MT2 e MT3 no torno
A maioria dos minitornos da classe 7×10 a 7×16 e muitos tornos de bancada de aproximadamente 9–10 in de diâmetro admissível têm alojamento MT3 no cabeçote fixo e alojamento MT2 no cabeçote móvel, mas isso varia conforme o fabricante e o ano, por isso meça o diâmetro da extremidade maior do alojamento antes de fazer o pedido. Uma haste MT2 não assenta em um alojamento MT3 porque a sua extremidade maior é 6.045 mm menor — menor até que a extremidade menor do alojamento MT3, de modo que a haste não apoia em nenhuma parte do cone. Se já houver um mandril MT2 disponível, uma luva de redução MT2 para MT3 permite usá-lo, mas acrescenta cerca de 0.015–0.020 mm de batimento ao sistema, conforme a tolerância de luvas da DIN 228.
Montagem no cabeçote fixo. O mandril do cabeçote fixo é montado diretamente no alojamento do fuso depois de retirada a placa de castanhas. Um tirante atravessa o furo do fuso e é rosqueado na extremidade roscada da haste. Aperte-o com firmeza usando uma chave manual; o cone transmite o torque de corte e a função do tirante é manter a haste assentada, de modo que tensão extra no tirante acrescenta pouca retenção e torna o cone mais difícil de soltar. Para remover o mandril, afrouxe o tirante uma ou duas voltas e bata na sua extremidade com um martelo de face macia.
Um tirante que parece descentralizado na saída do fuso costuma ser normal: uma barra de 12 mm em um furo de cerca de 20 mm ou mais pende para um lado pelo próprio peso. O que importa é se o aperto do tirante altera o batimento no nariz do mandril — se a leitura variar mais do que alguns mícrons enquanto o tirante é apertado, o ressalto do tirante ou a extremidade roscada do mandril não está no esquadro e está flexionando a haste dentro do cone. Para verificar, meça o mandril com o relógio antes e depois do aperto.
Contendo o torque de reação da porca. O torque recomendado da porca é alto — a REGO-FIX indica 136 Nm para uma porca padrão ER32 e 176 Nm para ER40. Em um torno manual, esse torque reage através do cone MT e do tirante, a menos que o corpo do mandril seja segurado; por isso, trave o fuso (pela engrenagem redutora ou pela trava do fuso) e segure o corpo do mandril pelas faces de chave com uma segunda chave enquanto aperta a porca. Segurar o corpo do mandril com a própria chave durante o aperto da porca mantém o torque de reação da porca fora do Cone Morse, que de outra forma pode girar e se soltar ou sofrer corrosão por atrito.
Montagem no cabeçote móvel. Um mandril ER MT2 ou MT3 com espiga no mangote do cabeçote móvel transforma o cabeçote móvel em um suporte de brocas e alargadores que fixa ferramentas de haste cilíndrica dentro da faixa de fechamento de 1 mm de uma pinça ER16–ER40 padrão. O cabeçote móvel não oferece tirante, por isso mantenha o torque de furação dentro do que a união por atrito consegue transmitir: uma broca que prende na saída do furo pode fazer a haste girar e riscar o alojamento do mangote. Na furação pelo cabeçote móvel, o alinhamento do cabeçote móvel com o eixo do fuso costuma importar mais do que o batimento do próprio mandril ER, porque um desvio de eixo produz furos sobremedida ou em forma de sino, por mais concêntrica que a broca gire.
Porta-pinças ER R8 e de haste cilíndrica em fresadoras de joelho e de bancada
O R8 é o fuso padrão das fresadoras de joelho tipo Bridgeport e de muitas fresadoras de bancada da classe G0704, e um porta-pinças ER32 com haste R8 é a forma usual de dar a essas máquinas toda a faixa ER32 (2–20 mm conforme a ISO 15488). A haste R8 do porta-pinças assenta no fuso, o tirante 7/16-20 é rosqueado na sua cauda e uma chaveta no fuso encaixa no rasgo da haste para impedir a rotação. Algumas fresadoras-furadeiras antigas e pequenas fresadoras de bancada usam fusos MT2 ou MT3; nesses casos, recebem mandris ER de haste MT com extremidade roscada e tirante, exatamente como o cabeçote fixo de um torno.
A escolha entre uma pinça R8 e um porta-pinças ER R8 é uma troca de vantagens, não uma melhoria. Uma pinça R8 fixa um único diâmetro nominal e fica quase rente ao nariz do fuso, com batimento típico de 0.013–0.025 mm em um fuso limpo. Um porta-pinças ER32 acrescenta uma segunda junta cônica e o comprimento do seu corpo abaixo do nariz, o que consome curso em Z em uma fresadora de joelho — só a porca ER32 tem 22.5 mm de comprimento e 50 mm de diâmetro conforme a ISO 15488 Tabela 3 —, mas cada pinça cobre 1 mm de faixa de haste com o fechamento padrão da ISO 15488 (alguns fabricantes especificam as pinças de meia medida com apenas 0.5 mm) e aceita ferramentas métricas e em polegadas no mesmo porta-pinças.
Um porta-pinças ER de haste cilíndrica, como uma extensão ER11 ou ER16 em uma haste de 16 ou 20 mm, dá alcance e visibilidade às fresas pequenas em uma fresadora manual, mas cada junta de pinça adicional na cadeia acrescenta o seu próprio batimento. Fixe a extensão em uma pinça R8 ou em uma pinça ER maior com o mesmo diâmetro de haste, mantenha o balanço tão curto quanto a peça permitir e meça a ponta com o relógio após a montagem, em vez de presumir o batimento de catálogo do porta-pinças.
Como verificar o batimento e distinguir fuso, mandril e pinça
O batimento total na ferramenta é a soma de três contribuições — alojamento do fuso, corpo do mandril e pinça — e somente a medição de cada uma separadamente mostra qual peça corrigir. No pior caso, as contribuições se somam linearmente:
TIR_total ≤ TIR_spindle + TIR_chuck + TIR_collet
O maior termo isolado domina. Como ilustração, um fuso com 0.005 mm, um mandril com 0.010 mm e uma pinça ISO 15488 Classe 2 no seu limite de 0.015 mm (d₁ ≤ 10 mm) somam 0.030 mm no pior caso; substituir a pinça por uma pinça de grau UP de ≤0.005 mm reduz o pior caso para 0.020 mm; a partir daí, os 0.010 mm do mandril são o maior termo, e uma pinça melhor não consegue reduzi-lo — nesse caso, reassente ou substitua o mandril.
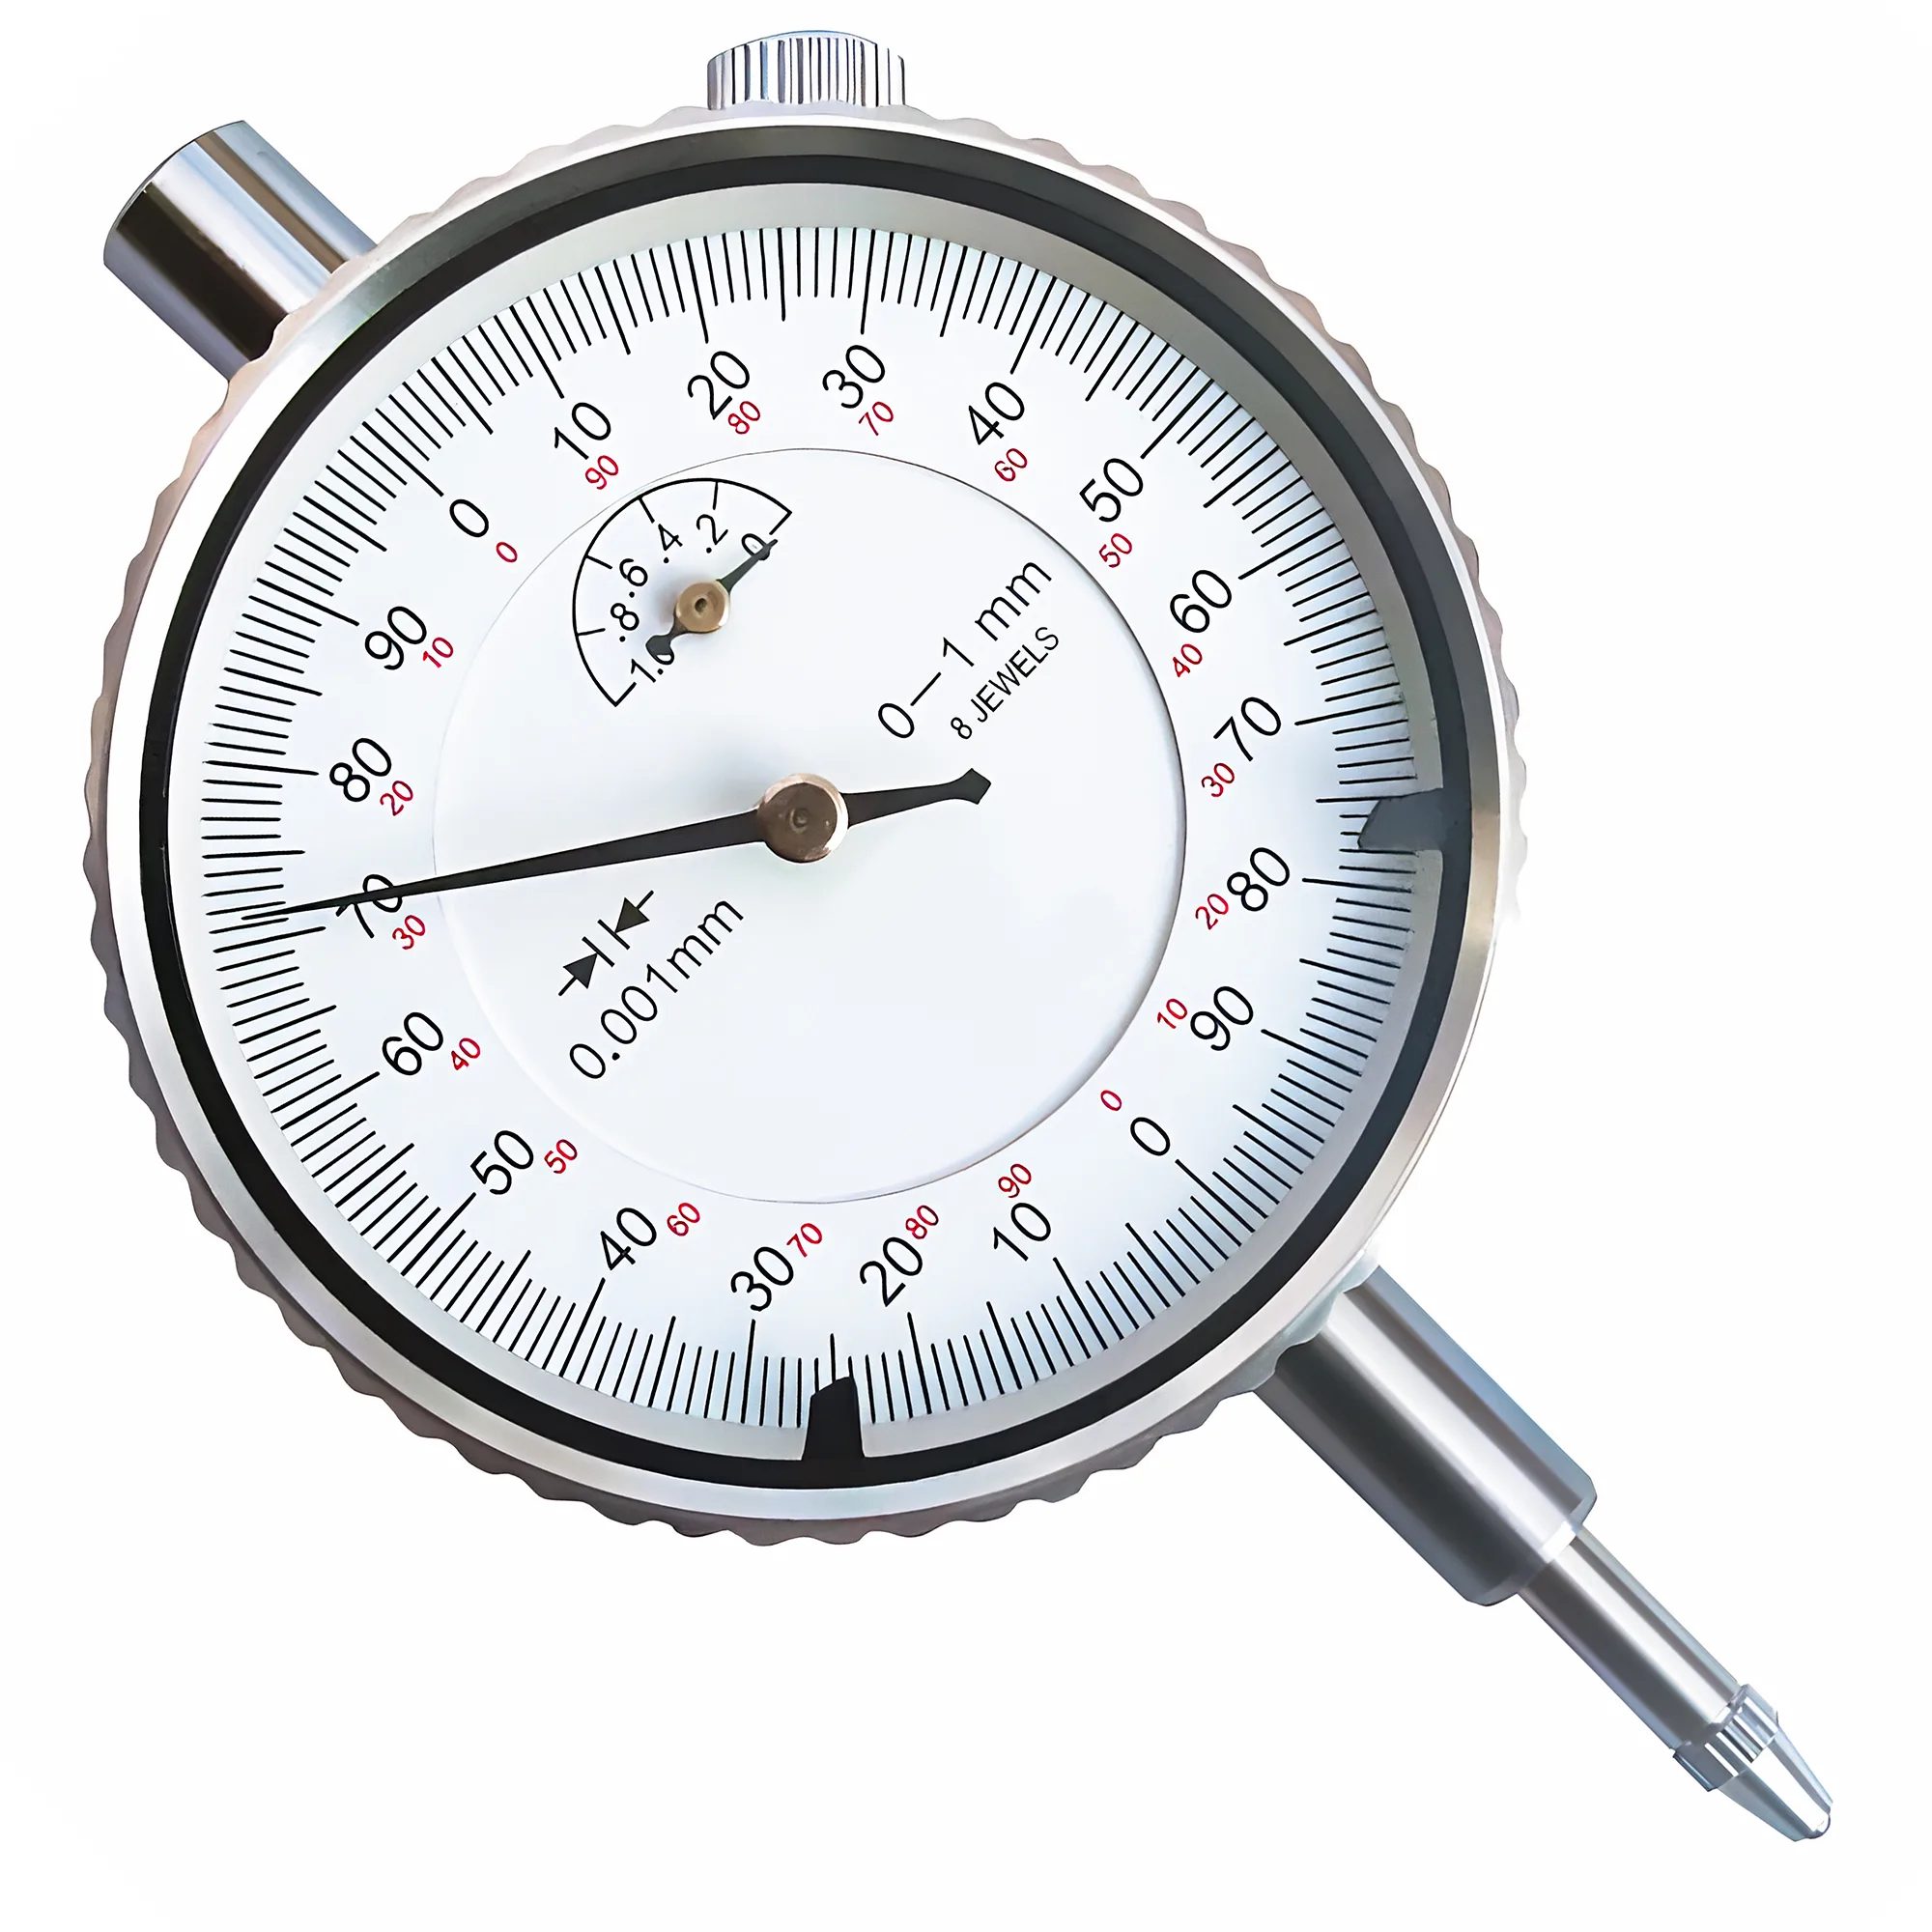
A ISO 230-1, seção 12.5, trata o batimento de componentes rotativos como método de ensaio; ela não define valores de aceitação, por isso as leituras devem ser julgadas em relação à classe da pinça e à tolerância da peça. Use um relógio com resolução de 0.001 mm (ou 0.0001 in) em uma base rígida — um relógio apalpador de alavanca para alcançar o interior do alojamento e do cone da pinça, e um relógio apalpador ou um relógio comparador de haste no pino de teste; um relógio de 0.01 mm não consegue distinguir as diferenças que importam aqui. Faça as verificações nesta ordem:
- Alojamento do fuso. Com o mandril removido, meça o interior do alojamento MT ou R8 perto da entrada enquanto gira o fuso à mão. Essa leitura é a contribuição do fuso e o piso para tudo o que for montado nele.
- Corpo do mandril. Monte o mandril, aperte o tirante e meça o cone interno da pinça no mandril (ou uma faixa de referência retificada no corpo, se houver). Marque o ponto alto, depois remova o mandril, gire-o 180° em um alojamento MT e meça novamente. Se o ponto alto se mover com o mandril, o erro está no mandril; se permanecer na mesma posição do fuso, o erro está no fuso. Porta-pinças R8 são chavetados e não podem ser indexados; nesse caso, compare a leitura do porta-pinças com a leitura do alojamento obtida na etapa 1.
- Pinça. Fixe um pino de teste retificado ou um calibrador tampão com balanço conhecido — a ISO 15488 Tabela 4 usa 40 mm para pinos de 10–18 mm e 25 mm para pinos de 6–10 mm — e meça perto do nariz e na ponta. Solte a porca, gire a pinça cerca de 180° em relação ao mandril, reaperte e meça de novo. Um ponto alto que acompanha a pinça aponta para a pinça; um que permanece no lugar aponta para o mandril ou para o fuso.
Uma leitura que cresce do nariz até a ponta do pino de teste indica um erro angular, como um cavaco em um cone ou uma haste empenada, enquanto uma leitura semelhante ao longo do pino indica um desvio paralelo no mandril ou no fuso. Pela regra de um décimo da BIG DAISHOWA, cada 0.0001 in (2.5 µm) de batimento costuma custar cerca de 10% da vida útil da fresa de topo no acabamento, por isso vale a pena rastrear um termo de 0.010 mm em uma fresadora. Se a culpada for a pinça, aplicam-se os critérios de substituição do guia de torque de aperto e batimento de pinças ER; para suportes e montagens do relógio, consulte o guia de montagem do relógio comparador.
Erro comum
Medir apenas uma fresa ou a haste de uma broca combina quatro fontes de erro — fuso, mandril, pinça e a tolerância da própria haste da ferramenta — em um único número. Uma leitura ruim obtida dessa forma não indica se é preciso substituir a pinça, reassentar o mandril ou fazer a manutenção do fuso. Use um pino de teste retificado e a sequência de três etapas antes de comprar peças.
Mandril ER de Haste MT vs Mandril ER com Flange Adaptadora
Um mandril ER com flange adaptadora é fixado por parafusos ao nariz do fuso do torno (roscado, camlock ou flangeado) por meio de uma flange adaptadora, da mesma forma que uma placa de castanhas, em vez de assentar no alojamento do fuso.
| Fator | Mandril ER de haste MT (MT3) | Mandril ER com flange adaptadora |
|---|---|---|
| Ponto de montagem | Dentro do alojamento do fuso, extremidade maior MT3 de 23.825 mm | Flange do nariz do fuso via flange adaptadora |
| Barra passando pelo fuso | Não — o tirante ocupa o furo | Sim, até a capacidade da pinça (ER40: 26 mm) ou o furo do fuso, o que for menor |
| Ajuste do batimento | Definido pelo ajuste do cone; indexe 90° ou 180° para achar a melhor posição | Corpos ajustáveis podem ser centralizados com parafusos radiais até a resolução do relógio |
| Balanço a partir do rolamento dianteiro do fuso | Corpo do mandril em balanço além do nariz | Conjunto mais curto, corpo centrado no nariz |
| Troca | Retirar a placa de castanhas, inserir a haste, montar o tirante | Retirar a placa de castanhas, montar o mandril como uma placa de castanhas |
| Uso típico | Peças curtas, segundas operações, cortes leves | Trabalho com barra, peças longas, torneamento mais pesado |
Um mandril ER de haste MT costuma ser o caminho mais barato para peças curtas e segundas operações, porque reaproveita o alojamento existente do fuso e só precisa de um tirante, sem flange adaptadora para comprar e usinar. Ele não permite passar barra pelo fuso, de modo que o comprimento da peça fica limitado ao que cabe no mandril à frente da pinça, e o seu batimento é o que o ajuste do cone proporcionar.
Um mandril ER com flange adaptadora costuma ser a melhor escolha quando as peças são mais longas do que o mandril consegue comportar, quando o material deve passar pelo fuso ou quando o trabalho envolve cortes de torneamento mais pesados. O centramento no nariz do fuso encurta o balanço a partir do rolamento dianteiro, e corpos ajustáveis podem ser centralizados de forma muito semelhante a uma preparação de placa de quatro castanhas, de modo que o batimento do próprio mandril pode cair para perto de zero.
✦ Mandril ER de haste MT: melhor para
- Peças curtas e segundas operações em minitornos e tornos de bancada
- Máquinas em que não é necessário trabalhar com barra passando pelo fuso
- Orçamentos apertados, reaproveitando o alojamento MT3 existente
- Furação pelo cabeçote móvel com haste de espiga
✦ Mandril ER com flange adaptadora: melhor para
- Barra alimentada pelo fuso até a capacidade da pinça
- Peças longas que não cabem à frente da pinça
- Cortes de torneamento mais pesados em que o balanço importa
- Trabalhos que exigem batimento ajustado perto de zero no mandril
Como Adequar o Tamanho ER à Máquina
Escolha o tamanho ER a partir do maior diâmetro de peça ou de ferramenta fixado com regularidade e, depois, verifique se a porca cabe na máquina. A ISO 15488 abrange de ER11 a ER40; as faixas de fixação por tamanho abaixo correspondem à união das Formas A e B da ISO 15488.
| Máquina e montagem | Tamanho ER típico | Faixa ISO 15488 | Ø da porca (ISO 15488) | Observações |
|---|---|---|---|---|
| Minitorno classe 7×, cabeçote fixo MT3 | ER25 ou ER32 | 1–16 / 2–20 mm | 42 / 50 mm | ER32 cobre barras de 3/4 in; uma porca ER40 de 63 mm pode interferir no carro em tornos pequenos |
| Torno de bancada de 9–10 in, cabeçote fixo MT3 | ER32 ou ER40 | 2–20 / 3–26 mm | 50 / 63 mm | ER40 alcança barras de 1 in; verifique o balanço |
| Cabeçote móvel do torno, MT2 ou MT3 | ER16 ou ER20 | 1–10 / 1–13 mm | 32 / 35 mm | Cobre a maioria das brocas Jobber e das brocas de centro |
| Fresadora de joelho tipo Bridgeport, R8 | ER32 | 2–20 mm | 50 mm | Tamanho comum de porta-pinças R8, fresas de topo de 3/4 in |
| Fresadora de bancada, R8 ou MT3 | ER20 a ER32 | 1–13 a 2–20 mm | 35–50 mm | Porca menor economiza espaço livre em Z |
| Fresas abaixo de 3 mm, qualquer fresadora | Extensão ER11 ou ER16 | 1–7 / 1–10 mm | 19 / 32 mm | Haste cilíndrica em pinça R8 ou ER |
O superdimensionamento é o erro mais comum: um mandril ER40 em uma haste MT2 deixa em balanço uma porca de 63 mm à frente de um cone de 17.780 mm, e o torque recomendado de 176 Nm da porca é difícil de aplicar sem torcer o cone pequeno. Nos tornos, o ER32 cobre a maior parte do trabalho em minitorno, e o ER40 compensa o seu tamanho principalmente em tornos de bancada com fuso rígido e real necessidade de barras de cerca de 20–26 mm de diâmetro.
Seleção Rápida e Regra de Decisão
Para a maioria dos donos de máquinas manuais, um mandril ER32 MT3 com extremidade roscada no torno e um porta-pinças ER32 R8 na fresadora costumam cobrir trabalhos de 2–20 mm sem flange adaptadora.
| Cenário | Haste / montagem | Tamanho ER | Retenção | Por quê |
|---|---|---|---|---|
| Refixar pequenas peças torneadas em um minitorno | MT3, extremidade roscada | ER32 | Tirante M12 | Faixa de 2–20 mm, refixação repetível vs uma placa de 3 castanhas com 0.05–0.10 mm de TIR |
| Trabalho com barra pelo fuso em um torno de bancada | Flange adaptadora no nariz do fuso | ER40 | Parafusos da flange | O furo passante deixa passar barras de até 26 mm |
| Furação e alargamento pelo cabeçote móvel | MT2, espiga | ER16 ou ER20 | Atrito do cone | Cobre brocas de 1–13 mm sem mandril de broca |
| Fresamento com fresa de topo em fresadora de joelho tipo Bridgeport | Porta-pinças R8 | ER32 | Tirante 7/16-20 | Cada pinça padrão abrange 1 mm e aceita hastes métricas ou em polegadas |
| Fresas pequenas em fresadora de bancada | Extensão de haste cilíndrica em pinça R8 ou ER | ER11 ou ER16 | Pinça hospedeira | Alcance e visibilidade para ferramentas abaixo de 3 mm |
| Mandril MT2 já disponível, fuso MT3 | Luva MT2 para MT3 | Existente | Tirante ou atrito | Utilizável, mas acrescenta cerca de 0.015–0.020 mm de batimento |
Combine a haste com o fuso, dimensione a pinça para o trabalho e meça cada termo de batimento separadamente.
Use um mandril ER32 ou ER40 MT3 com extremidade roscada e tirante na maioria dos cabeçotes fixos de tornos de bancada e minitornos, um ER16 ou ER20 MT2 com espiga no cabeçote móvel e um porta-pinças ER32 R8 nas fresadoras tipo Bridgeport. Passe para um mandril com flange adaptadora quando o material precisar passar pelo fuso ou as peças excederem a capacidade do mandril. Após a montagem, meça o alojamento, o mandril e a pinça com um relógio de 0.001 mm, porque os três termos se somam e o maior é o primeiro a corrigir.
Posso usar um mandril de pinça ER MT2 em um fuso de torno MT3?
Não diretamente — a extremidade maior de uma haste MT2 mede 17.780 mm contra 23.825 mm do MT3, de modo que ela não apoia em nenhuma parte do cone do alojamento. Uma luva de redução MT2 para MT3 permite usá-lo, mas normalmente acrescenta 0.015–0.020 mm de batimento conforme a tolerância de luvas da DIN 228; por isso, comprar um mandril MT3 é a solução mais precisa.
Que rosca de tirante um mandril de pinça ER MT3 usa?
Mandris ER MT3 métricos com extremidade roscada geralmente usam rosca de tirante M12, e mandris MT2 geralmente usam M10. Alguns mandris para o mercado em polegadas usam uma rosca UNC, por isso meça o furo roscado da haste antes de fabricar um tirante. O tirante apenas mantém o cone assentado; um aperto firme com chave manual normalmente é suficiente.
Um porta-pinças ER32 R8 é mais preciso que uma pinça R8?
Não automaticamente — uma pinça R8 normalmente gira com 0.013–0.025 mm em um fuso limpo, enquanto um porta-pinças ER32 R8 acrescenta uma segunda junta cônica mais o limite próprio da pinça Classe 2, de 0.015–0.020 mm. Os ganhos reais do porta-pinças ER são uma faixa de fixação de 1 mm por pinça ISO 15488 padrão e hastes métricas e em polegadas em um único porta-pinças.
Como saber se o batimento vem do fuso, do mandril ou da pinça?
Meça primeiro o alojamento vazio do fuso, depois o cone da pinça no mandril e, por fim, um pino de teste retificado na pinça, usando um relógio de 0.001 mm. Entre as leituras, gire o mandril 180° em um alojamento MT e a pinça 180° no mandril: um ponto alto que se move junto com uma peça identifica essa peça como a origem.
Quando um mandril ER com flange adaptadora é melhor que um mandril de haste MT no torno?
Um mandril com flange adaptadora normalmente é melhor quando o material precisa passar pelo fuso, quando as peças são mais longas do que o corpo do mandril consegue comportar ou para torneamento mais pesado. Ele se centra no nariz do fuso em vez de no alojamento MT3 de 23.825 mm, encurta o balanço, e os modelos ajustáveis podem ser centralizados até perto da resolução do relógio.
Fontes
- ISO 15488:2003 — Collets with 8° setting angle for tool shanks
- ISO 296:1991 — Machine tools — Self-holding tapers for tool shanks
- SIS — DIN 228 Part 1: Morse tapers and metric tapers; taper shanks
- ISO 230-1:2012 — Test code for machine tools, Part 1: Geometric accuracy
- REGO-FIX — Recommended tightening torque for ER and MR clamping nuts
- BIG DAISHOWA — The One Tenth = 10% Rule and Effects of Runout